














中国製CNC工作機械の品質はどうでしょうか?構成が自社の部品に合い、代表的な切削試験で図面の要件を満たし、サービスが稼働場所をカバーしていれば、中国製の産業用CNC工作機械は良い選択になり得ます。国名の表示や広告価格を比べる前に、具体的な機械とサポート内容を選定してください。
CNC加工現場での購入判断には、機械が何を切削できるか、工程がどれほど安定して合格部品を生産できるか、生産停止時に事業をどう立て直すかという三つの要素があります。このガイドでは、これらの問いを機械の比較、受入記録、所有コストの試算例に落とし込みます。
先に要点:中国製CNCは品質を示す等級ではなく、幅広い製品群を指す
中国のCNCメーカーは、卓上ルーターから産業用旋盤、マシニングセンタまで、構造も用途も大きく異なるCNC設備を提供しています。品質を適切に判断するには、まず部品の種類と必要な生産条件を確認します。アルミの試作品を時々作るのに適した機械でも、コンピュータ数値制御を使う点が同じだからといって、鋼材の連続旋削にも適するとは限りません。
中国製CNC工作機械は、産業用金属加工の現場に十分な性能を備えているのでしょうか。それとも、主に趣味用途向けでしょうか?
切削能力、制御装置、実測結果が要件を満たすなら、中国製産業用機械を生産設備の候補に加えましょう。ホビー用設備は別に評価してください。CNC工作機械は、想定する最も重い切削、図面上の重要形状、シフト体制、サポート体制に照らして評価します。旋削加工では、 ANTISHICNC CNC lathe range is a good starting point to assess actual machine configurations.
「中国製」と表示された設備でも、中国のメーカー各社をモデルと構成の単位で比較してください。他の候補と比べる場合は、同じ図面と設置範囲を前提に中国製設備の見積もりを評価します。剛性、加工速度域での主軸トルク、軸の幾何精度、保守状態も性能を左右します。これらは日本、台湾、欧州、米国の設備を評価する場合にも重要です。同じ作業に使う機械同士を比較するのが適切です。
設備を購入することと、完成部品を購入することは別です。CNC加工サービスは部品を提供し、工作機械メーカーは部品の製造に使う設備を提供します。CNC加工会社は、機械を販売せずに試作を専門としている場合があります。外注する中国でのCNC加工の見積もりと設備の見積もりは分けて、加工費用を比較してください。
Separate hobby routers from industrial metalworking equipment
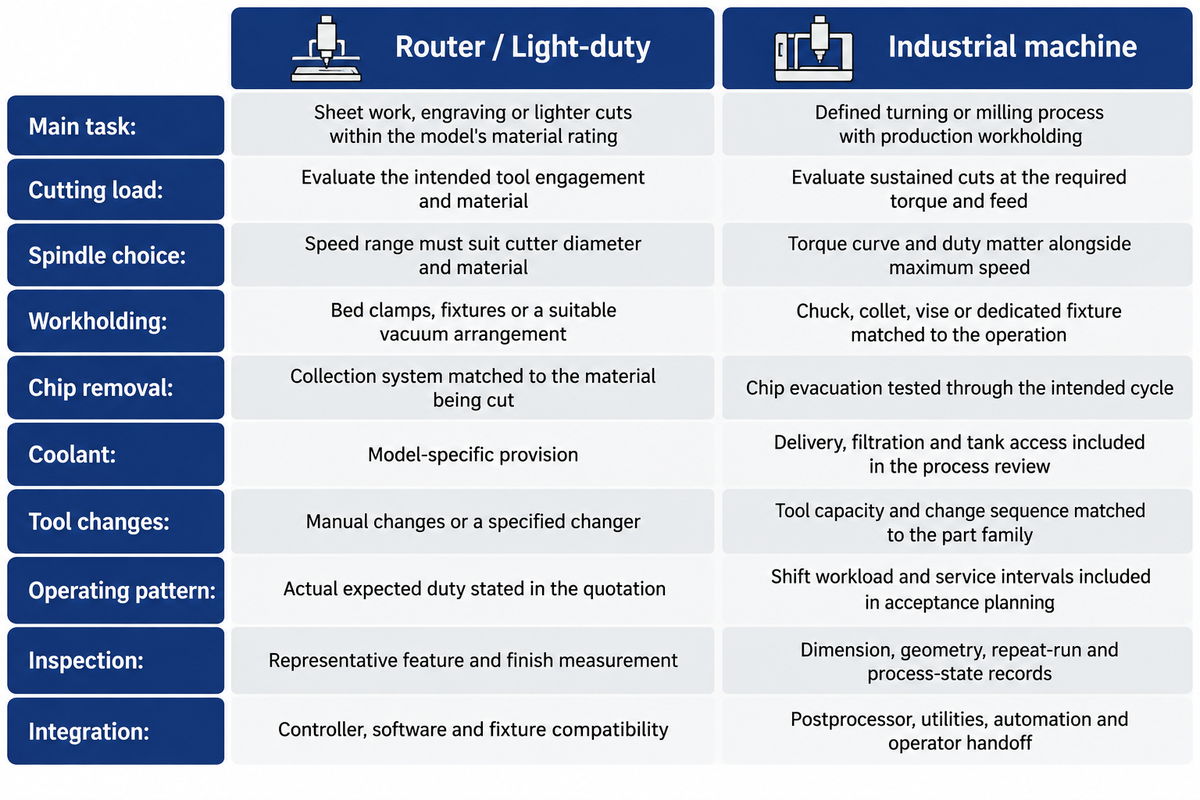
工程に適した機械構造を選び、価格を比較します。CNCルーター、カバー付きマシニングセンタ、軽切削用フライス盤はいずれもプログラムに沿って工具を動かせますが、ワーク保持、切削負荷、切りくず処理の仕組みはそれぞれ異なります。
産業用中国製CNCとホビールーターを分ける特徴は何ですか?
想定する切削負荷に対する構造、加工速度域での主軸トルク、生産時のワーク保持と切りくず処理を評価します。産業用設備の購入仕様には、サイクル全体、制御装置との連携、保守時のアクセス性を盛り込みます。ホビールーターは定格範囲内の軽作業には適しますが、産業用設備の比較では、現場で予定している金属加工を再現する必要があります。
| Buying question | Router or light-duty equipment | Industrial lathe or machining center |
|---|---|---|
| Main task | Sheet work, engraving or lighter cuts within the model’s material rating | Defined turning or milling process with production workholding |
| Cutting load | Evaluate the intended tool engagement and material | Evaluate sustained cuts at the required torque and feed |
| Spindle choice | Speed range must suit cutter diameter and material | Torque curve and duty matter alongside maximum speed |
| 仕事の保留 | Bed clamps, fixtures or a suitable vacuum arrangement | Chuck, collet, vise or dedicated fixture matched to the operation |
| Chip removal | Collection system matched to the material being cut | Chip evacuation tested through the intended cycle |
| クーラント | Model-specific provision | 工程評価には納入、ろ過装置、タンクへのアクセスも含める |
| Tool changes | Manual changes or a specified changer | 部品群に合わせた工具本数と交換順序 |
| Operating pattern | Actual expected duty stated in the quotation | Shift workload and service intervals included in acceptance planning |
| Inspection | Representative feature and finish measurement | Dimension, geometry, repeat-run and process-state records |
| 統合 | Controller, software and fixture compatibility | Postprocessor, utilities, automation and operator handoff |
立形マシニングセンタは主に上方から加工する部品に適し、横形マシニングセンタはパレットやアクセス方法が異なります。どちらもあらゆる用途に適するわけではありません。中型から大型の部品では、公称軸移動量だけでなく、治具と工具の接近経路を含めた加工範囲を確認します。複合加工を検討する場合は、 the roles of CNC turning and milling and choose a platform.
適切な治具を使えば、3軸機でも単純な部品を効率よく仕上げられます。5軸マシニングセンタは回転軸による加工機能を追加しますが、購入時の確認ではポストプロセッサ、工具先端点制御の動作、必要な形状も評価してください。五軸加工は、軸数が多いほど先進的に見えるからではなく、部品へのアクセスに必要な場合に仕様へ含めます。
精度:加工した部品と測定条件で判断する
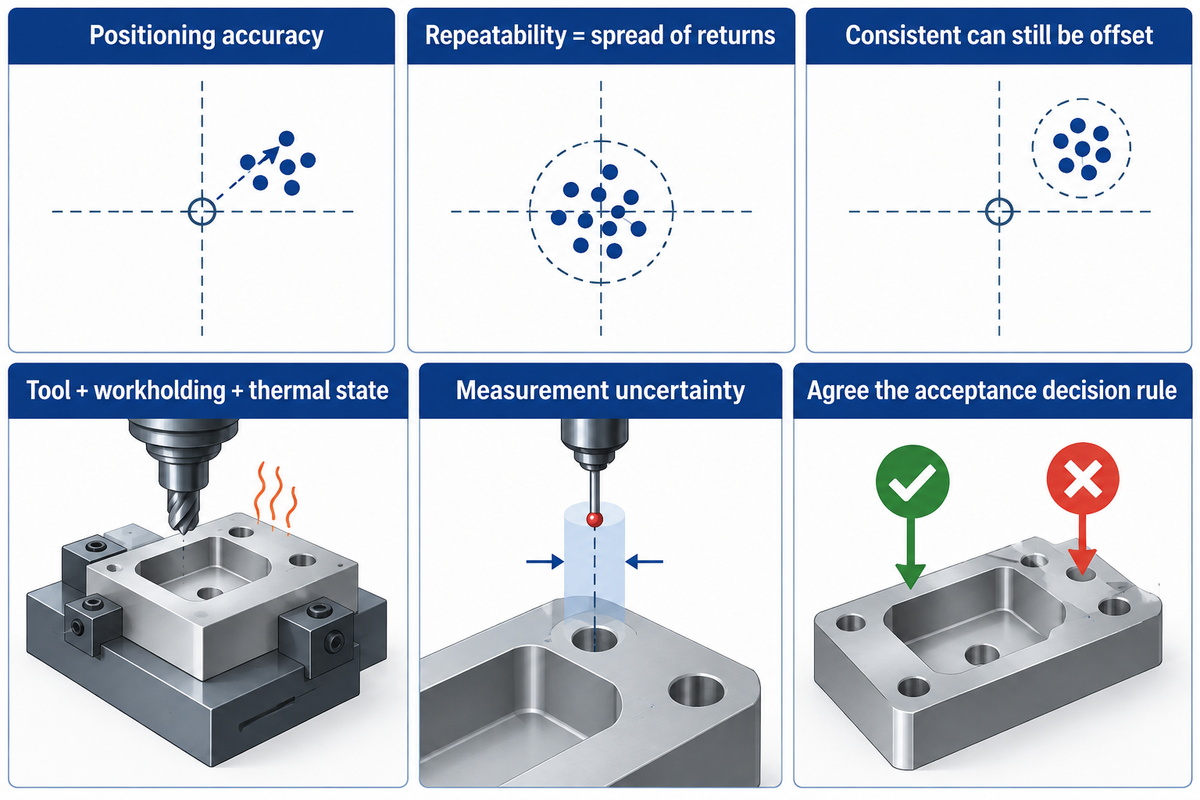
機械精度は、定義された軸試験と代表的な加工形状によって検証します。位置決め精度は軸が指令位置にどれだけ到達するかを示し、繰り返し精度は同じ位置に戻った際のばらつきを示します。工具、ワーク保持、部品の温度状態、測定なども評価してください。精密加工には、検査方法の明確な定義が必要です。
中国製CNC工作機械の精度はどの程度ですか?部品の公差を維持できるか、どう判断すればよいですか?
以下の仮想のシャフト例では、購入時の目標寸法を50.00 mm ±0.01 mmとし、見積もりの構成で代表部品が合意した受入限度内に収まることを求めます。品質責任者とサプライヤーは、測定の不確かさ、限界に近い測定値の扱い、判定の責任者についても合意してください。軸試験と切削結果は分けて評価します。 ISO 230-2:2014 数値制御軸の位置決め精度と繰り返し精度を評価する方法を定めています。公表されている適用範囲には、受入試験と比較試験が含まれます。
“The methods involve repeated measurements at each position.”
繰り返し精度は、定規の同じ目盛りで何度も止まることにたとえられます。毎回同じ位置に止まっても、目標の目盛りからずれている可能性があります。切削ではさらに多くの要因が加わります。細長い部品はたわみ、工具は摩耗し、温度変化に伴って機械の幾何形状が変化することがあります。 NIST research on machine-tool thermal deformation identifies motor loads, cutting and ambient temperature as influences on volumetric error and part quality.
| Record field | What belongs in the acceptance file | Who uses it |
|---|---|---|
| Critical feature | Drawing dimension, datum and geometry requirement | Quality assurance |
| 材料 | Grade, condition and stock geometry | Process engineer |
| Configuration | Controller, spindle, feedback, fixture and tool identification | Procurement |
| Axis test | Method, axis positions, directions and reported result | Machine acceptance team |
| 熱状態 | Warm-up sequence, elapsed running time and temperature record | 生産 |
| Cutting cycle | Program revision, tool offsets, feeds, speeds and cycle time | Process engineer |
| 測定 | Instrument, calibration status and feature access | Quality assurance |
| Uncertainty | 形状と判定に関係する測定の不確かさ | Metrology lead |
| Acceptance rule | 合意した受入限度と限界に近い測定値の扱い | Buyer and supplier |
| Repeat run | 部品の順序、サンプル計画、想定サイクル全体の結果 | Production and quality |
ISO/IEC Guide 98-4 測定の不確かさを踏まえた受入限度の指針を示しています。測定結果が公差限界に近い場合に重要です。異議を最小限に抑えるため、受入・不受入の判定ルールを事前に合意してください。当社の guide to drawing tolerance requirements assists in distinguishing between true dimensional requirements and general drawing conventions.
例: ある加工現場では、8 hのシフトで月に500本の鋼製シャフトを生産する予定です。重要な外径は50.00 mm ±0.01 mm、素材の長さは200 mmです。表面を磨いた試作品が一つきれいに仕上がっても、機械が暖まった後、合意した加工回数を工具が終えた後にも同じ段取りで寸法を維持できるか、品質責任者は確認する必要があります。そのため、受入記録には図面、チャックへの取り付け方法、測定方法、部品の加工順序を残します。結果がいずれかの限界に近い場合は、合意した不確かさと判定ルールに基づいて合否を決めます。
Reliability and recovery: evaluate both failure history and maintainability
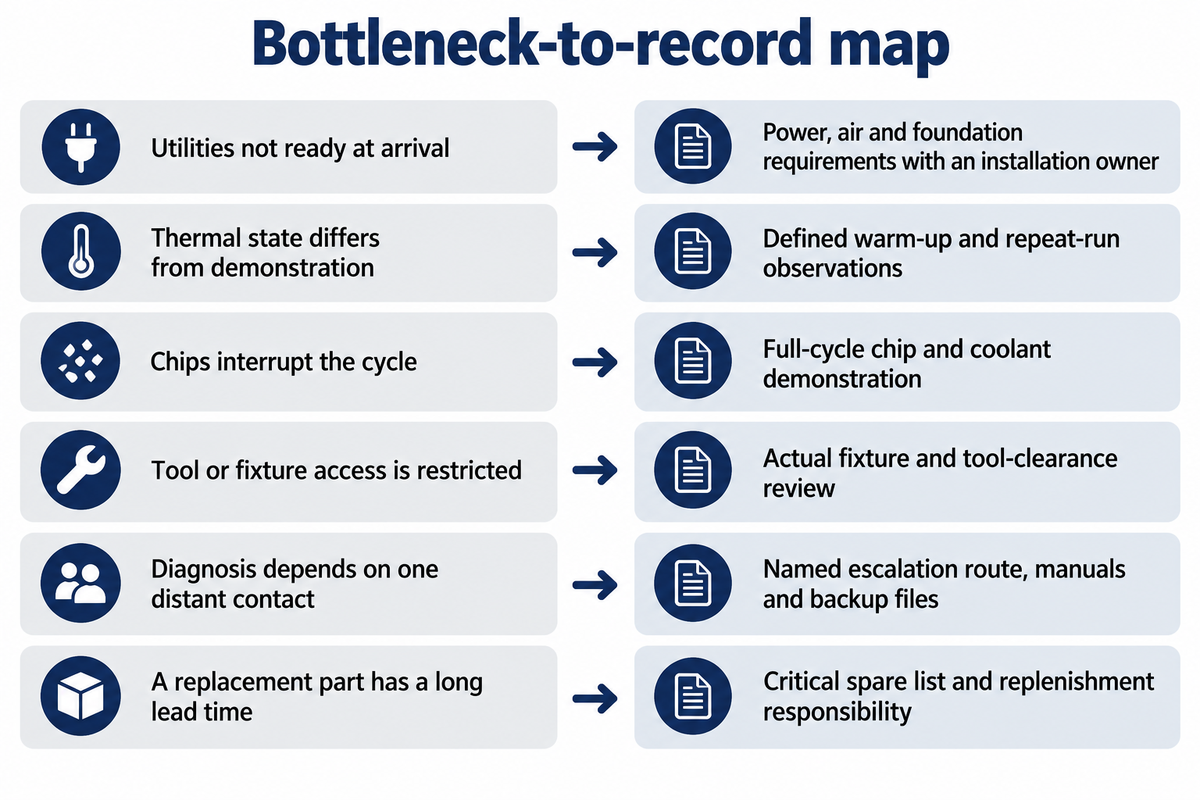
安定生産には、想定する運転条件で機能を果たす設備と、故障後に復旧できる現実的な手順が必要です。この二つの問いは、購入記録の中で分けて扱ってください。故障履歴は信頼性に関わり、診断、交換部品、修理時間は保全性に関わります。親身な担当者は心強い存在ですが、機械の停止頻度を示すものではありません。
NASA’s reliability definitions 故障せずに稼働することと、故障した設備を復旧することを区別します。安定したCNC加工を計画する現場では、この違いを二つの実務記録に反映できます。一つは、同じモデルを同程度の条件で使用した実績です。もう一つは、生産を復旧する担当者、部品、手順を明記した復旧計画です。
潤滑油の供給、クーラントの状態、切りくずの堆積にも、主軸や制御装置と同じくらい注意を払ってください。高度なCNCオプションを追加する場合は、生産サイクルでの役割を明確にします。高級部品のブランド名が、用途との不一致や保守不足を補うことはできません。CNC製造には、現場のプログラミング能力と保守スキルに合った加工技術が必要です。CNCシステムが異なれば、必要なトレーニングやバックアップ体制も異なります。パラメータのコピー、電気図面、文書化されたエスカレーション手順があれば、購入時の構成を復元しやすくなります。
| Hidden constraint | Production consequence | Purchase or commissioning record |
|---|---|---|
| Utilities ready after arrival | Equipment waits instead of producing | 電源、エア、基礎の要件と設置担当者 |
| Thermal state differs from demonstration | Critical dimensions shift during the shift | Defined warm-up and repeat-run observations |
| Chips interrupt the cycle | Advertised cutting time understates operator involvement | Full-cycle chip and coolant demonstration |
| Tool or fixture access is restricted | Additional setups increase handling | Actual fixture and tool-clearance review |
| Diagnosis depends on one distant contact | A small fault extends downtime | Named escalation route, manuals and backup files |
| A replacement part has a long lead time | A repairable fault becomes a delivery problem | Critical spare list and replenishment responsibility |
自動車部品の繰り返し生産には、時折の修理作業とは異なるサービス計画が必要な場合があります。別の機械を使える事業者と、生産設備が一台しかない事業者では、中断への対処も異なります。保証で停止時間のすべてを解決できると考える前に、失われる生産能力を時間数と時間あたりの限界利益で記録してください。
New Chinese machine vs used Japanese or American machine
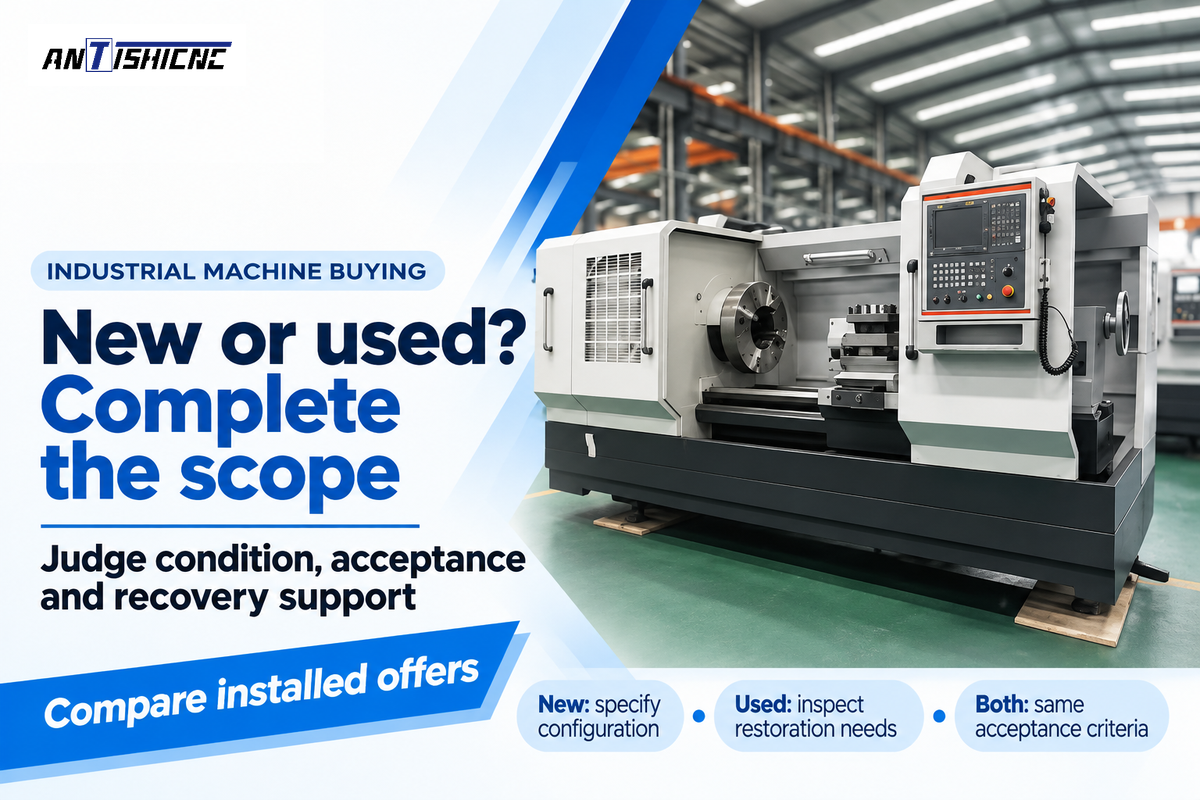
米国などの輸入市場の現場では、実測した状態、工程への適合性、設置範囲、現地での復旧サポートに基づき、新品の中国製機械を中古機と比較できます。新品のCNCなら、出荷される構成を指定できます。中古のHaasなど、現地サポートを受けられる機械は、摩耗、整備履歴、制御装置のサポート、生産復帰に必要な作業をより詳しく確認してください。
Should a small production shop buy a new Chinese CNC machine or a used Japanese or American machine?
注文した構成が代表部品の試験に合格し、設置とサービスの体制が現場の要件に合うなら、新品を選びます。検査で確認した状態、部品の入手性、現地技術サポートを含めた運用計画が優れているなら、中古機を選びます。中古機の見積もりには整備と立ち上げを含め、両方の見積もりを同じ受入基準で比較してください。
A PLOS ONE remanufacturing case 再整備と改造を行った引退済みのM1332B円筒研削盤を評価しました。比較対象の工場基準に照らし、稼働精度の受入基準を満たしました。重要なのは、記録に残された再整備と試験のプロセスです。専門業者が再製造した機械と、手を加えていない中古機では、購入内容が明らかに異なります。
新しく馴染みのない機械と、古くても現地サポートを受けられる機械のどちらを選ぶか、ジョブショップの例で考えてみましょう。中古機の見積もりには制御装置に詳しい技術者が含まれますが、主軸の状態と幾何精度は検査が必要です。新品の見積もりには保証が含まれますが、見積もりに明記されていない限り設置は購入者の責任です。生産管理者は両方の見積もりで部品のサイクルタイムを評価します。調達部門は新品の見積もりに不足している設置作業と、中古機に必要な復旧作業を加えます。そのうえで財務部門が両方を評価します。提案された加工ソリューションは、部品加工の全工程をカバーする必要があります。
旋盤を購入する際は、 旋盤とターニングセンタの構成の違いが 機械の年数以上に重要となる場合があります。ミーリング機能、サブスピンドル、自動化を追加する場合は、受入項目も増えます。その価値は、部品の加工工程からどの作業を省けるかで決まります。
総所有コスト:設置後の範囲と稼働条件をそろえて比較
同じ期間の良品生産数を基準に、設置済みの機械一式から比較を始めます。納入、搬入据付、工具、トレーニング、保守、停止時間への備えを含めてください。資金調達、エネルギー、人件費、スクラップ、残存価値は別項目として扱います。選択した費用項目の小計は、見積もりの比較に役立ちます。事業計画全体を評価するには、重要な費用項目をすべて含める必要があります。
中国製の産業用CNC旋盤は、輸送費、設置費、継続的な所有コストを含めるといくらですか?
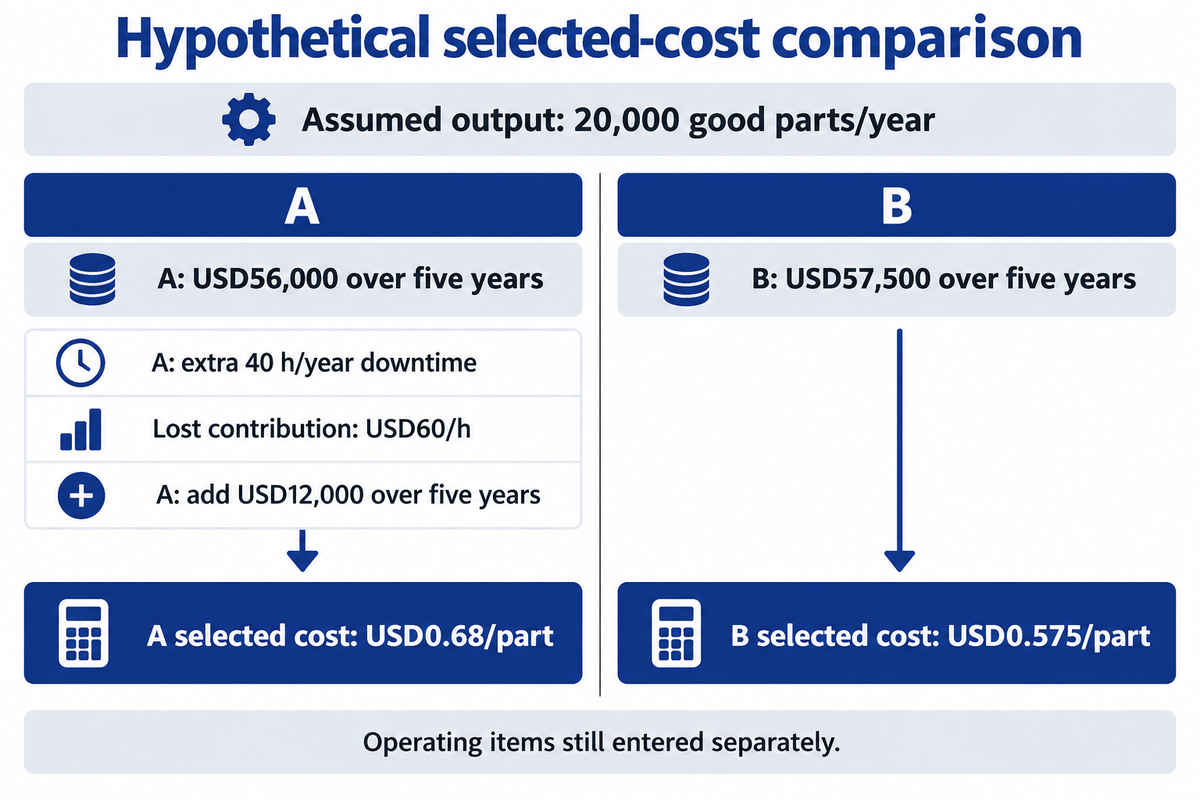
以下の比較では、オプションAの立ち上げ費用をUSD46,000、予定外の停止時間と別記の運用費用を除く五年間の費用をUSD56,000と仮定しています。オプションBは同じ限定範囲で、立ち上げ費用がUSD50,000、費用がUSD57,500です。所有コスト全体には、資金調達と税金、エネルギー、人件費、消耗品、スクラップ、予定外の停止時間、残存価値を含めます。実際の見積もりは、選定モデル、納入先、サポート範囲に基づいてください。当社の価格内訳については CNC machine types covers broader machine-type price comparisons.
| Selected cost item | Option A | Option B |
|---|---|---|
| Machine package | USD32,000 | USD41,000 |
| Delivery and import handling | USD4,500 | USD1,500 |
| Rigging and installation | USD3,000 | USD1,500 |
| Initial tooling and fixtures | USD4,000 | USD4,000 |
| トレーニング | USD1,000 | USD1,000 |
| Initial spare parts | USD1,500 | USD1,000 |
| Upfront subtotal | USD46,000 | USD50,000 |
| Assumed annual maintenance | USD2,000/year | USD1,500/year |
| Selected cost subtotal over five years | USD56,000 | USD57,500 |
| Enter separately for a complete comparison | Finance, taxes, energy, labor, consumables, scrap, unplanned downtime and residual value | |
計算式は、初期費用に年間保守費用と選択した年数を掛けた額を加えるものです。輸送費と納入条件は、どちらの見積もりも同じ納入先と範囲を基準にしてください。工場渡しの見積もりと現地設置込みの見積もりは出発点が異なります。見積もりの範囲をそろえて初めて、価格を有効に比較できます。
ここで、診断や交換部品を待つ間に、オプションAで年間40 hの追加停止が発生すると仮定します。逸失限界利益をUSD60/hとすると、五年間でさらにUSD12,000が加わります。年間の良品生産数を20,000個と仮定した場合、選択項目の費用はAがUSD0.68/個、BがUSD0.575/個です。この例では、オプションAのコスト優位性が逆転します。売上高ではなく、回避可能な変動費を差し引いた後の逸失限界利益を使い、同じ遊休人件費を二重計上しないでください。たとえば、売上からの逸失限界利益を計上した場合、同じ人件費を遊休時間の損失として重ねて計上してはいけません。余剰生産能力がある現場や、部品をより早く入手できる現場では、停止時間の想定が異なるため、判断も変わる可能性があります。
ThomasとWeissによる製造業の保守に関する研究 直接的な保守費用と故障による損失を別々の項目として扱っています。過去の調査結果の比較からも、両方を計算表に残すことが妥当と分かります。購入判断に必要な数値は、現場自身の稼働記録から得られます。
サプライヤーとサービスの確認:未確定の責任範囲を書面にする
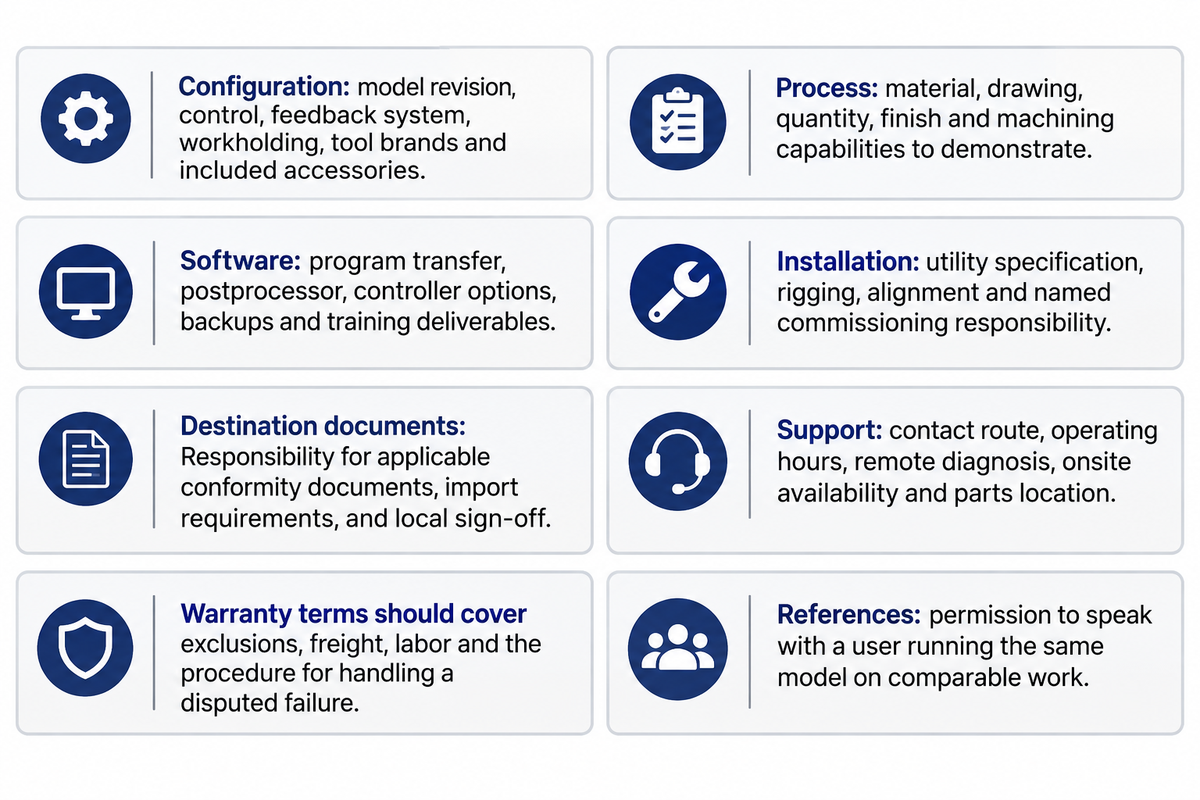
有用な設備見積もりには、法的な販売者、注文構成、立ち上げの責任者、復旧経路が明記されています。サービスは、機械の設置場所と顧客の業務言語に対応している必要があります。 NASA’s maintainability definition 故障した設備を所定の状態に復旧または修理できる確率を、一定の時間間隔で扱います。グローバルな製造設備の購入では、中国などの各サプライヤーから同じ納入内容を調達部門が比較できるよう、代表部品、受入計画、文書一覧を見積もりに添付してください。
産業用旋盤やマシニングセンタを検討する際、どの中国製CNCブランドを候補にすべきですか?
産業用旋削では、製品群の候補としてANTISHICNCとNewayから検討を始めます。Newayは公式カタログで立形と横形のマシニングセンタも掲載しています。具体的な見積もりと現地サービスの範囲を比較してください。これらのブランドは試験用候補の一覧であり、性能の順位ではありません。自社の部品を実演加工でき、納入する制御装置を明示し、実用的なサポート体制を用意できるメーカーを候補にします。CNCフライス盤を検討する際は、まず必要な加工範囲と工程を比較してください。旋削機の情報だけでは、フライス盤の購入判断には不十分です。旋削機の情報だけでは、フライス盤の購入判断には不十分です。
見積もりでは、機械メーカー、輸出業者、サービス組織を区別してください。CNC加工メーカーは完成部品を供給していても、設備を製造していない場合があります。CNC部品の機械加工を専門とする外注先は、必要な部品の契約に照らして評価します。深圳などの製造拠点にある設備販売業者は、誰が機械を供給し、誰が立ち上げを担当するのかを明記してください。サプライチェーンに近いことが役立つのは、必要な部品と技術支援を利用できる場合に限られます。
- Configuration: model revision, control, feedback system, workholding, tool brands and included accessories.
- Process: material, drawing, quantity, finish and machining capabilities to demonstrate.
- Software: program transfer, postprocessor, controller options, backups and training deliverables.
- Installation: utility specification, rigging, alignment and named commissioning responsibility.
- 納入先の書類:該当する適合書類、輸入要件、現地承認の責任者。
- Support: contact route, operating hours, remote diagnosis, onsite availability and parts location.
- 保証条件には、対象外項目、運賃、作業費、故障について異議が生じた場合の手順を含めてください。
- 導入実績:同じモデルを同程度の作業に使用するユーザーに話を聞く許可。
導入実績の聞き取りでは、材料の投入、段取り、保守、生産中断について確認します。技術的な質問では、部品と稼働条件を具体的に説明してください。家電用の治具に使う機械と、重量のある鋼材部品を生産する機械では、負荷が異なります。航空宇宙などの高精度加工でも、必要な工程と顧客の承認が求められます。設備のブランド名だけでは承認を得られません。設備のブランド名だけでは承認を得られません。
A practical acceptance test before shipment and at installation
注文を確定する前に受入基準を合意し、設置後の比較に使えるよう工場での試験結果を保管します。試験では、部品の重要形状と最終用途の条件を評価してください。仕様からの逸脱に注意し、支払いまたは出荷の節目に進む前に不具合を報告して解決します。短時間の受入試験で確認できるのは、その時点で合意した状態です。長期にわたる生産状況は、継続的な工程監視で確認します。
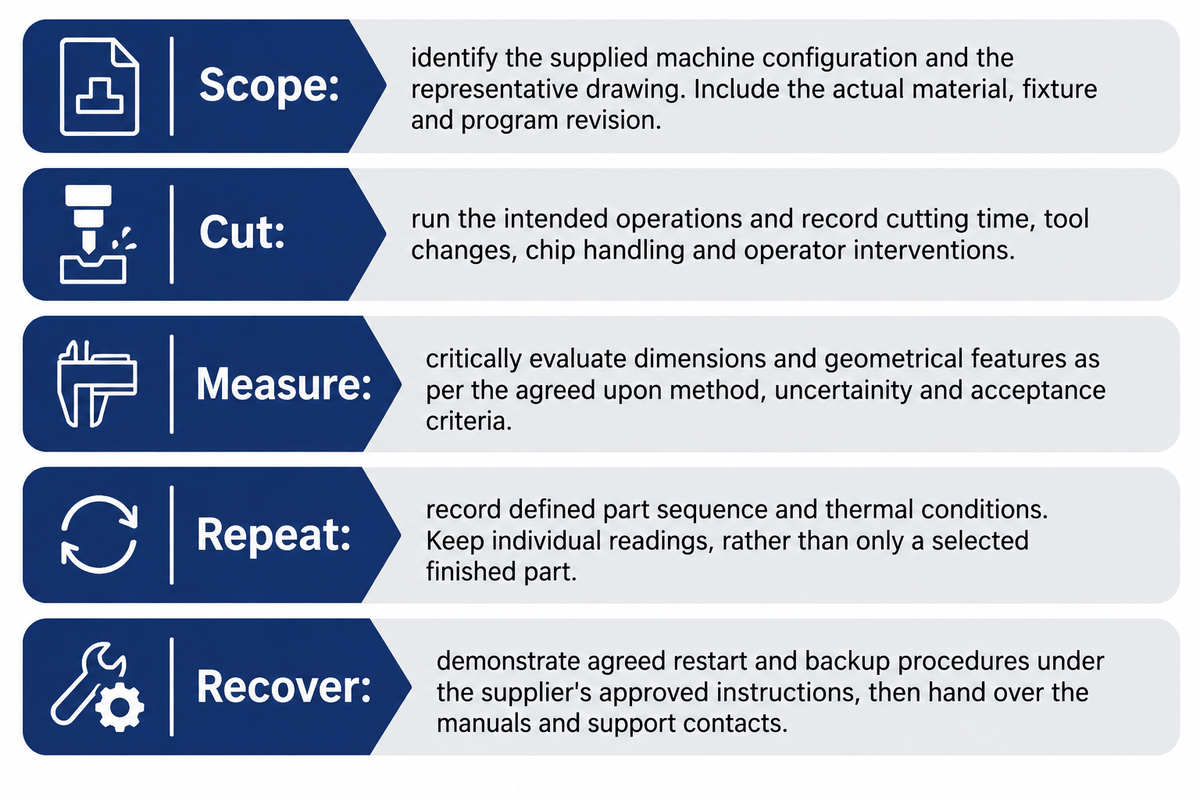
の The 5-Point Machine Proof Test この記録を整理するための購入者向け手順です。図面要件を機械、測定方法、復旧計画に関連付けます。合意した技術試験方法、サンプル計画、その他の購入仕様も調達仕様書に含めてください。 ISO/IEC Guide 98-4:2012 適合性評価における測定の不確かさの役割を扱っています。
- 範囲:納入する機械構成と代表図面を特定します。実際の材料、治具、プログラムの改訂版も記載してください。
- 切削:予定する加工を実施し、切削時間、工具交換、切りくず処理、作業者の介入を記録します。
- 測定:合意した方法、不確かさ、受入基準に従って、寸法と幾何形状を批判的に評価します。
- 繰り返し:定めた部品の加工順序と温度条件を記録します。選ばれた完成品だけでなく、個々の測定値を残してください。
- 復旧:サプライヤーが承認した手順に従い、合意した再起動とバックアップの手順を実演します。その後、マニュアルとサポート窓口を引き渡します。
精密CNC加工では、部品識別情報とともに検査報告書を保管します。5軸CNCの用途では、実際の加工で必要な同時動作または割り出し加工を含めてください。実演加工だけでは、実際の仕事で必要な複雑な生産工程を試験したことにはなりません。
設置記録には、治具へのアクセスと作業者への引き継ぎ方法も記載します。たとえば射出成形用金型では、最初の荒加工以外にも機械加工が必要となる場合があります。工程の一部だけを実演した機械は、現場で内製化する予定の全工程に照らして評価してください。
Buyer decision table: proceed, hold or reject the offer
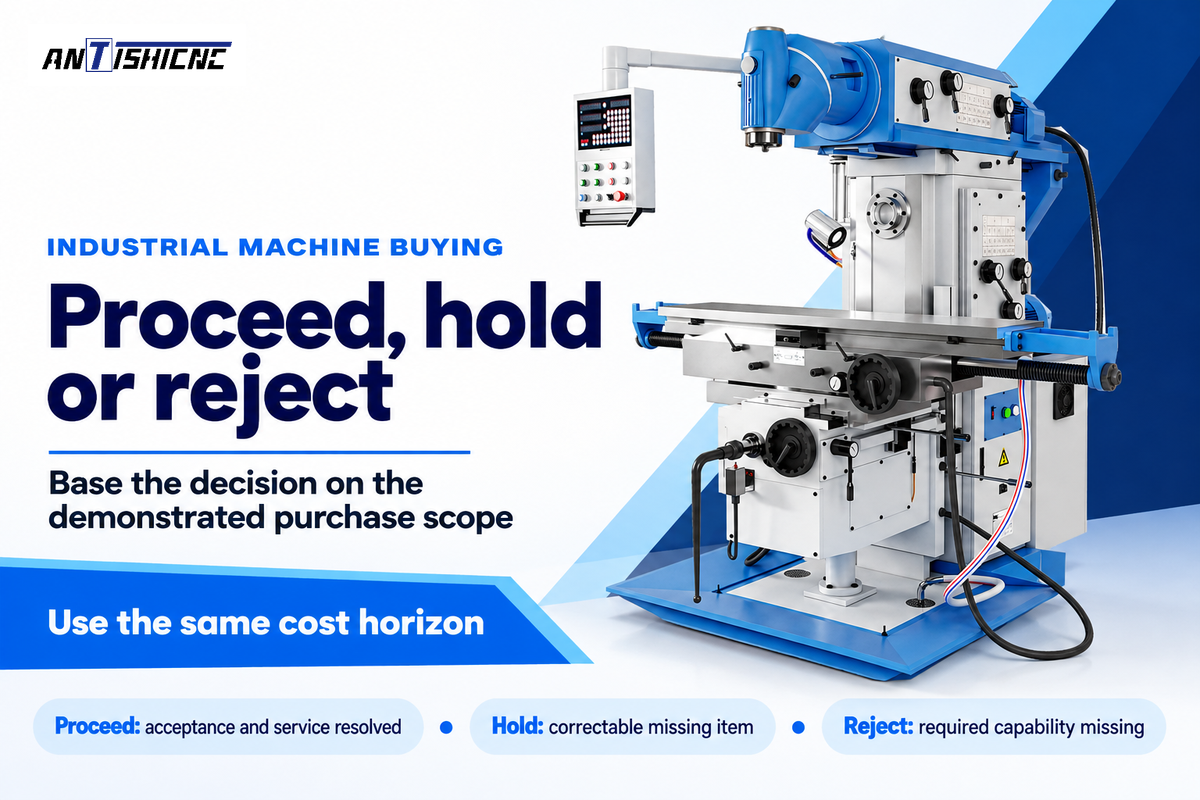
部品への適合、実測に基づく受入、設置準備、サービスの責任範囲が適正な費用で確定したら、手続きを進めます。修正可能な具体的な不足事項がある見積もりは保留し、担当者と期限を設定してください。実証された能力が必須形状に届かない機械や、予定する設置場所で重要な運転要件を満たせない機械は候補から外します。
| Observed position | 決定 | Next action |
|---|---|---|
| 代表部品の試験に合格し、設置とサービスの責任範囲に合意済み | Proceed | 構成、結果、納入範囲を注文書に添付 |
| Part fits, but a postprocessor, fixture or service item is missing | Hold | Price and demonstrate the missing item before committing |
| Acceptance misses a required feature | Reject or change the machine/process | Require a new demonstrated solution rather than a verbal promise |
| Low purchase price reverses after downtime or installation is included | Compare the completed alternatives | Use the same output, cost horizon and recovery assumptions |
ANTISHICNCは、中国製CNC工作機械を検討する購入者向けに工作機械の選択肢を提供しています。中国から直接購入する場合、納入と立ち上げの作業ごとに担当者を明確にする必要があります。図面、仕様、予定数量に加え、設置場所を当社の machine configuration enquiryにお知らせください。この情報をもとに構成と受入範囲を明確に指定し、生産、品質、財務の各部門が一緒に評価できる見積もりを依頼します。
よくある質問
Can Chinese CNC machines cut steel reliably?
鋼材加工向けに構成された産業用機械なら、この用途に適する可能性があります。実際の加工に合わせて、主軸の実用トルク、機械構造、工具、クーラント、ワーク保持具を選定してください。品質管理では、合否判定に使う材料と測定条件も統一する必要があります。安定した生産には、シフト体制に適した保守とサポートも欠かせません。アルミ加工で実演された軽切削機械と、産業用旋盤やフライス盤による鋼材の連続切削では、求められる稼働条件が異なります。
CNCの分解能と繰り返し精度はどう違いますか?
分解能とは、システムが表示、指令、または測定で識別できる最小刻み幅です。繰り返し精度は、位置決めを繰り返したときの結果のばらつきを表します。指令した目標位置からずれていても、同じ位置に安定して戻るシステムはあり得ます。部品図面に指定された公差は、その部品で許容される最大のばらつきです。部品の最終寸法には、切削方法やワーク保持など多くの要因が影響し、測定の不確かさは合否判定に関わります。これらの量は、表示上の最小刻み幅とは分けて考えてください。
What should a factory acceptance test include?
データ記録には、納入構成、代表部品、定義した運転条件、個々の測定結果、顧客と合意した合否基準を含めます。図面とプログラムの改訂版、材料、工具、治具、測定の不確かさも記録してください。逸脱事項と是正措置も結果とともに保管します。工場受入試験は、設置時の確認内容と関連付けてください。
How do I compare a new machine with a used machine?
同じ部品の加工工程と設置範囲を比較し、中古機の見積もりには機械の状態と復旧作業を加えます。どちらの見積もりでも、サポートの担当範囲と費用、部品の入手性、立ち上げの担当範囲と費用、制御装置と関連サービスの保証範囲を明確にしてください。設置済みの見積もりを比較する前に、検査結果を踏まえて主軸、軸、制御装置の復旧費用を算出します。
Which service terms belong in the RFQ?
担当者と責任範囲が明確なら、生産で機械を使う前に調達部門がサポート内容を比較できます。重要予備部品、保証対象外の項目、サポート体制、部品交換時の作業費・出張費・運賃の負担者を定めてください。サービス対応地域、受付時間、連絡言語、遠隔・現地サポート、立ち上げの責任者も明記します。引き渡し資料にはマニュアルとパラメータのバックアップを含めます。
How should I budget installation and downtime?
納入、荷下ろし、搬入据付、ユーティリティ、芯出し、工具、トレーニング、生産への引き継ぎについて担当者を決め、設置費用を独立したプロジェクトとして予算化します。定期保守費用と、予期しない生産損失は分けて扱ってください。停止時間については、追加の停止時間と時間あたりの逸失限界利益を見積もり、他の設備で生産量を補えるかを評価します。損失を他の設備で補えるかも検討してください。限界利益を算出する際は、売上高の損失を限界利益の損失として扱わず、すでに損失額に含まれている遊休人件費を重複計上しないでください。所有コスト全体の計算には、同じ期間を対象として、エネルギー、消耗品、資金調達、税金、スクラップ、残存価値も含めます。投資判断の前に、仮定の数値を見積もりや記録に基づく実数に置き換えてください。
参考文献と情報源
- ISO 230-2:2014, positioning accuracy and repeatability test scope; current public page lists Amendment 1:2016.
- ISO/IEC Guide 98-4:2012, measurement uncertainty in conformity assessment.
- Liら、NIST、機械工具の熱変形に対するインプロセス光学測定と補正.
- NASA Kennedy Space Center, reliability, maintainability and availability definitions.
- LingとHe、PLOS ONE ― 再製造による引退済み研削盤の評価.
- Thomas and Weiss, Maintenance Costs and Advanced Maintenance Techniques in Manufacturing Machinery.



