














Le macchine CNC cinesi sono valide? Sì, una macchina CNC industriale cinese può essere un buon acquisto se la configurazione è adatta ai vostri pezzi, una prova di taglio rappresentativa soddisfa il disegno e l’assistenza copre il luogo in cui operate. Scegliete la macchina e il pacchetto di assistenza esatti prima di confrontare le etichette d’origine o i prezzi pubblicizzati.
Per un’officina CNC, la decisione d’acquisto si articola in tre aspetti: cosa può lavorare la macchina, con quale costanza il processo produce pezzi conformi e come l’azienda ripristina la produzione in caso di fermo. Questa guida trasforma queste domande in un confronto tra macchine, una documentazione di accettazione e un esempio pratico dei costi di possesso.
The short answer: “Chinese CNC” is a range, not a quality grade
I produttori cinesi di macchine CNC offrono attrezzature che spaziano dalle fresatrici a portale da banco ai torni industriali e ai centri di lavoro, con strutture e destinazioni d’uso molto diverse. Una valutazione corretta della qualità parte dalla famiglia di pezzi e dalle condizioni di produzione richieste. Una macchina adatta a prototipi occasionali in alluminio potrebbe essere un acquisto sbagliato per la tornitura continuativa dell’acciaio, anche se entrambe usano il controllo numerico computerizzato.
Are Chinese CNC machines good enough for an industrial metalworking shop, or mainly suitable for hobby use?
Le macchine industriali cinesi dovrebbero rientrare nella rosa dei candidati per la produzione se la loro capacità di taglio, i sistemi di controllo e i risultati misurati soddisfano i requisiti. Valutare separatamente le attrezzature per hobbistica. Esaminare una macchina utensile CNC in base alla lavorazione più impegnativa prevista, alle caratteristiche critiche del disegno, ai turni di lavoro e alle modalità di assistenza. Per le lavorazioni di tornitura, il ANTISHICNC CNC lathe range is a good starting point to assess actual machine configurations.
L’attrezzatura è etichettata «made in China». Confrontare i produttori cinesi a livello di modello e configurazione esatti. Valutare le offerte di produzione cinese sulla base degli stessi disegni e dello stesso ambito di fornitura installata previsti per le altre offerte. Altri fattori che influiscono sulle prestazioni sono la rigidità, la coppia del mandrino alla velocità di lavoro, la geometria degli assi e lo stato di manutenzione. Questi fattori sono importanti anche quando si valutano attrezzature provenienti dal Giappone, da Taiwan, dall’Europa o dagli Stati Uniti. Il confronto corretto è con altre macchine destinate alle stesse lavorazioni.
Buying equipment isn’t the same as buying finished components. A CNC machining service supplies parts; a machine tool manufacturer supplies the equipment used to make them. A CNC machining company may specialize in rapid prototyping without selling machines. Separate outsourced Chinese CNC machining quotations from equipment offers, and compare machining costs.
Separate hobby routers from industrial metalworking equipment
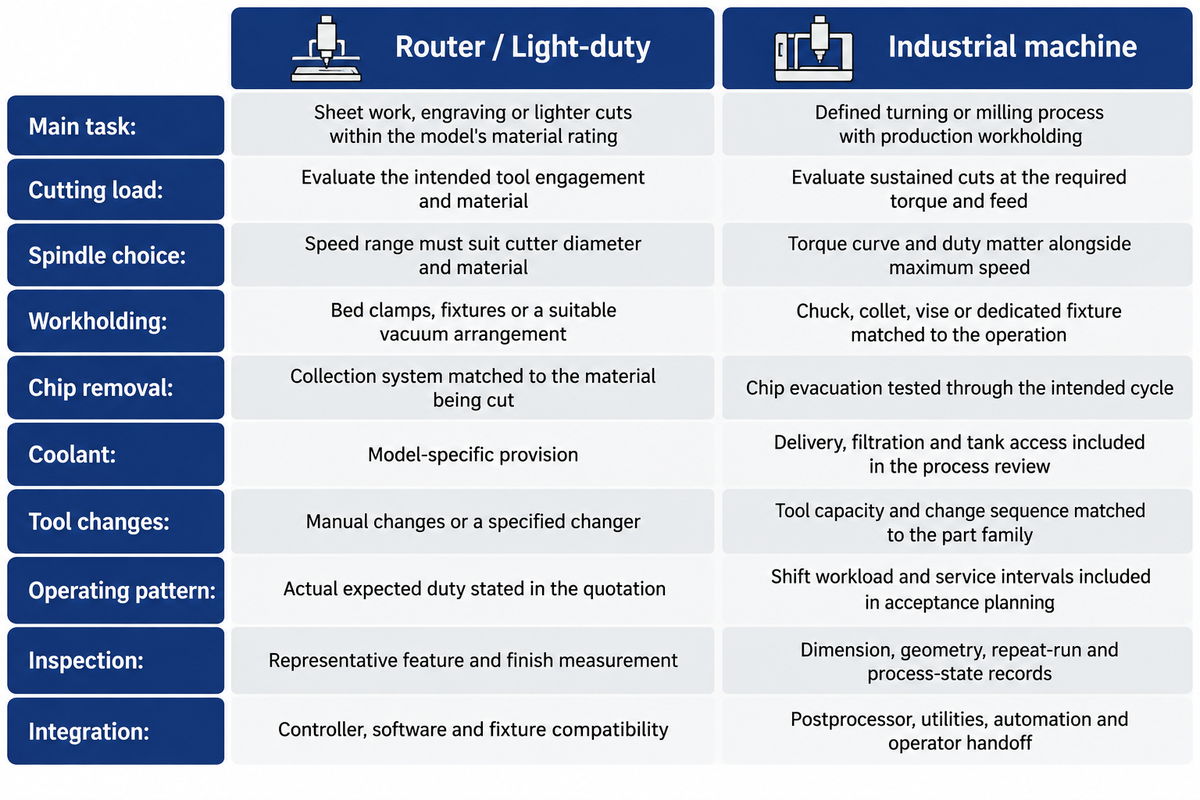
Scegliere la struttura della macchina in base ai processi previsti e confrontare i prezzi. Una fresatrice a portale CNC, un centro di lavoro chiuso e una fresatrice leggera possono tutti spostare un utensile programmato, ma differiscono per sistemi di bloccaggio, carichi di taglio e gestione dei trucioli.
Which features separate an industrial Chinese CNC from a hobby router?
Valutare la struttura in base ai carichi di taglio previsti, la coppia del mandrino alla velocità di lavoro e i sistemi di bloccaggio e gestione dei trucioli necessari in produzione. Una specifica completa per l’acquisto industriale comprende l’intero ciclo, l’integrazione del controllo e l’accesso per la manutenzione. Una fresatrice a portale per hobbistica può essere adatta a lavorazioni leggere entro i limiti nominali; il confronto industriale deve riprodurre la lavorazione dei metalli che l’officina intende eseguire.
| Buying question | Router or light-duty equipment | Industrial lathe or machining center |
|---|---|---|
| Main task | Sheet work, engraving or lighter cuts within the model’s material rating | Defined turning or milling process with production workholding |
| Cutting load | Evaluate the intended tool engagement and material | Evaluate sustained cuts at the required torque and feed |
| Spindle choice | Speed range must suit cutter diameter and material | Torque curve and duty matter alongside maximum speed |
| Accaparramento | Bed clamps, fixtures or a suitable vacuum arrangement | Chuck, collet, vise or dedicated fixture matched to the operation |
| Chip removal | Collection system matched to the material being cut | Chip evacuation tested through the intended cycle |
| Raffreddamento | Model-specific provision | Delivery, filtration and tank access included in the process review |
| Tool changes | Manual changes or a specified changer | Tool capacity and change sequence matched to the part family |
| Operating pattern | Actual expected duty stated in the quotation | Shift workload and service intervals included in acceptance planning |
| Inspection | Representative feature and finish measurement | Dimension, geometry, repeat-run and process-state records |
| Integrazione | Controller, software and fixture compatibility | Postprocessor, utilities, automation and operator handoff |
I centri di lavoro verticali sono adatti alle lavorazioni eseguite principalmente dall’alto; i centri di lavoro orizzontali offrono una diversa disposizione del pallet e degli accessi. Nessuna delle due tipologie è adatta a tutti i casi. Per i pezzi medio-grandi occorre verificare l’inviluppo di lavoro tenendo conto dell’attrezzatura e dell’accesso dell’utensile, non solo delle corse nominali degli assi. Quando si valutano operazioni combinate, considerare the roles of CNC turning and milling and choose a platform.
Una macchina a 3 assi con l’attrezzatura giusta può finire in modo efficiente un pezzo semplice. Un centro di lavoro a 5 assi aggiunge la capacità degli assi rotativi, ma la valutazione d’acquisto deve includere anche il postprocessor, il comportamento del punto centrale dell’utensile e la geometria richiesta. La lavorazione a cinque assi va inclusa nelle specifiche perché il pezzo richiede quell’accesso, non perché un maggior numero di assi faccia apparire il sistema più avanzato.
Accuracy: judge the cut part and the measurement conditions
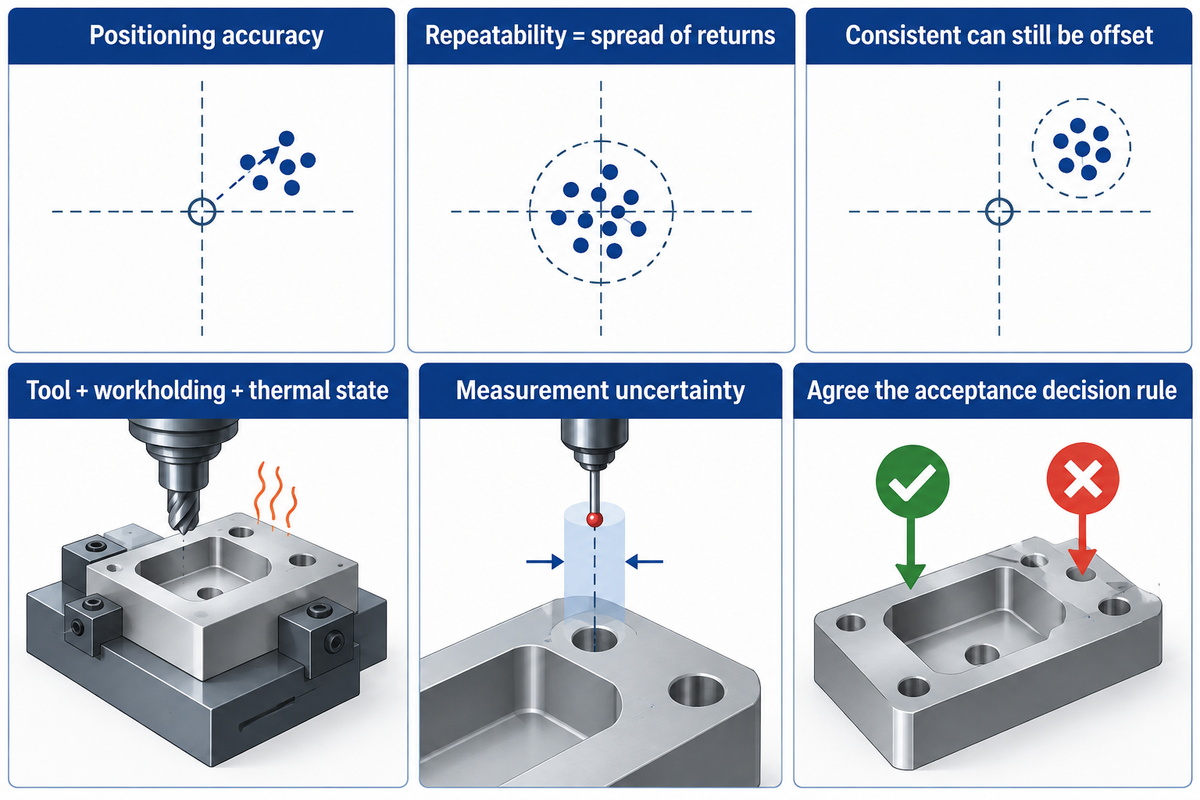
La precisione della macchina va verificata tramite test degli assi definiti e caratteristiche rappresentative ottenute con la lavorazione. La precisione di posizionamento riguarda il punto raggiunto da un asse rispetto alla posizione comandata; la ripetibilità riguarda la dispersione dei risultati quando l’asse vi ritorna. Vanno valutati anche altri fattori, come utensili, sistemi di bloccaggio, stato termico del pezzo e misurazione. La produzione di precisione richiede un metodo di ispezione definito.
Quanto è precisa una macchina CNC cinese e come posso valutare se rispetterà le tolleranze dei miei pezzi?
Nell’esempio ipotetico dell’albero riportato di seguito, l’obiettivo d’acquisto è 50,00 mm ±0,01 mm; la configurazione offerta deve produrre pezzi rappresentativi entro i limiti di accettazione concordati. Il responsabile qualità e il fornitore devono concordare anche l’incertezza di misura, il trattamento dei risultati al limite e chi è responsabile della decisione. I test degli assi e i risultati di taglio vanno tenuti distinti. ISO230-2:2014 describes methods for evaluating positioning accuracy and repeatability of numerically controlled axes. Its public scope includes acceptance and comparison testing.
“The methods involve repeated measurements at each position.”
Si può pensare alla ripetibilità come alla capacità di fermarsi più volte sullo stesso segno di un righello. Anche fermandosi con costanza, si può essere fuori dal segno comandato. Il taglio introduce altre variabili: un pezzo snello può flettersi, un utensile può usurarsi e la geometria della macchina può cambiare al variare della temperatura. NIST research on machine-tool thermal deformation identifies motor loads, cutting and ambient temperature as influences on volumetric error and part quality.
| Record field | What belongs in the acceptance file | Who uses it |
|---|---|---|
| Critical feature | Drawing dimension, datum and geometry requirement | Quality assurance |
| Materiale | Grade, condition and stock geometry | Process engineer |
| Configuration | Controller, spindle, feedback, fixture and tool identification | Procurement |
| Axis test | Method, axis positions, directions and reported result | Machine acceptance team |
| Stato termico | Warm-up sequence, elapsed running time and temperature record | Produzione |
| Cutting cycle | Program revision, tool offsets, feeds, speeds and cycle time | Process engineer |
| Misurazione | Instrument, calibration status and feature access | Quality assurance |
| Uncertainty | Measurement uncertainty relevant to the feature and decision | Metrology lead |
| Acceptance rule | Agreed acceptance limits and treatment of borderline readings | Buyer and supplier |
| Repeat run | Part sequence, sample plan and results across the intended cycle | Production and quality |
ISO/IEC Guide 98-4 fornisce indicazioni sui limiti di accettazione alla luce dell’incertezza di misura. Questo è importante quando un risultato si avvicina al limite di tolleranza. Concordare in anticipo la regola decisionale per l’accettazione o il rifiuto riduce al minimo le controversie. Il nostro guide to drawing tolerance requirements assists in distinguishing between true dimensional requirements and general drawing conventions.
Esempio: un’officina pianifica di produrre 500 alberi in acciaio al mese su un turno di 8 h. Il diametro esterno critico è 50,00 mm ±0,01 mm e il grezzo è lungo 200 mm. Un singolo prototipo lucidato può sembrare convincente, ma il responsabile qualità deve comunque sapere se la stessa configurazione mantiene la caratteristica dopo il riscaldamento della macchina e al termine del ciclo concordato con l’utensile. La documentazione di accettazione conserva quindi il disegno, il sistema di serraggio, il metodo di misurazione e la sequenza dei pezzi. Se un risultato si avvicina a uno dei due limiti, l’accettazione è regolata dall’incertezza e dalla regola decisionale concordate.
Reliability and recovery: evaluate both failure history and maintainability
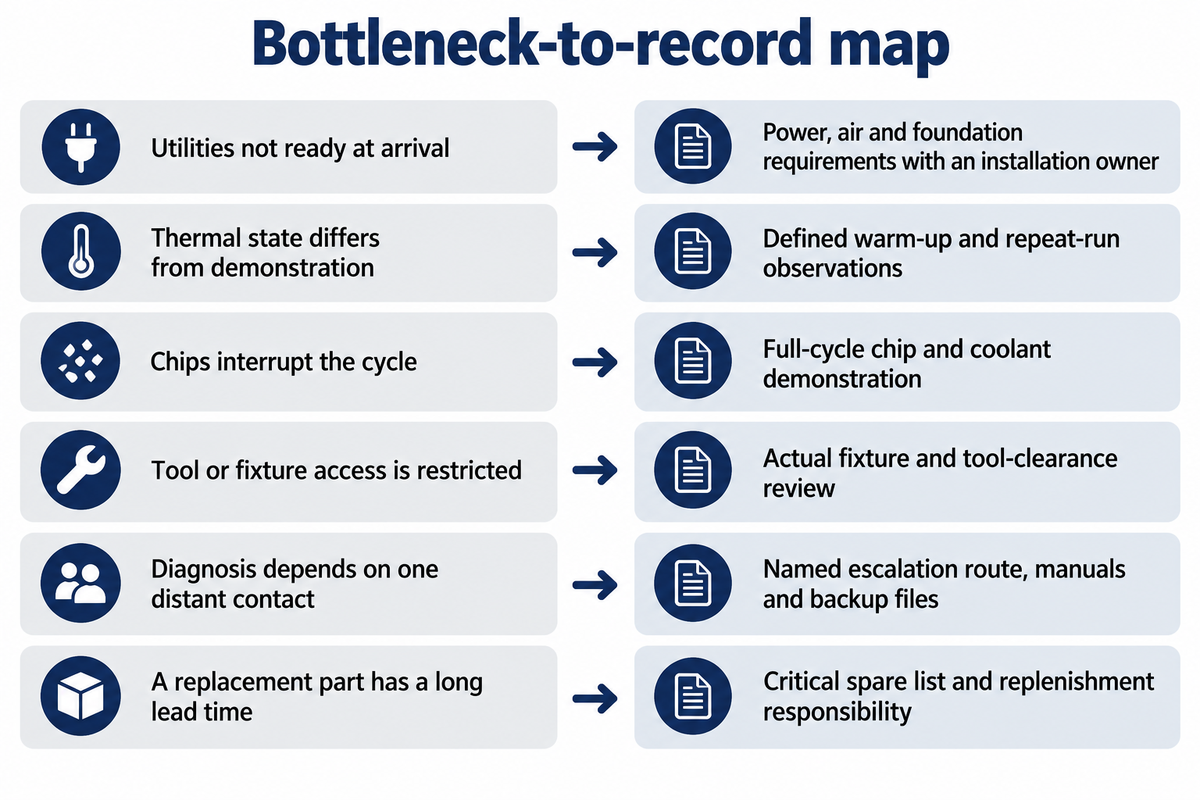
Una produzione affidabile richiede attrezzature che svolgano la propria funzione nelle condizioni operative previste e un piano praticabile per ripristinare la produzione dopo un guasto. Tenere distinte le due questioni nel fascicolo d’acquisto. Lo storico dei guasti riguarda l’affidabilità; la diagnosi, i ricambi e i tempi di riparazione riguardano la manutenibilità. Avere un referente disponibile è utile, ma non indica con quale frequenza la macchina si ferma.
NASA’s reliability definitions distinguere il funzionamento senza guasti dal ripristino di un componente guasto. Per un’officina meccanica che pianifica lavorazioni CNC affidabili, questa distinzione definisce due documenti pratici. Il primo riguarda l’esperienza operativa con lo stesso modello in condizioni d’uso comparabili. Il secondo è un piano di ripristino che indica la persona, il componente e la procedura necessari per riavviare la produzione.
L’erogazione della lubrificazione, lo stato del refrigerante e l’accumulo di trucioli meritano la stessa attenzione del mandrino e del controllo. Le opzioni CNC avanzate dovrebbero avere una funzione definita nel ciclo produttivo. Il nome di un componente di fascia alta non può compensare un’applicazione inadatta o una manutenzione trascurata. La produzione CNC richiede tecnologie di lavorazione adeguate alle competenze dell’officina in programmazione e manutenzione. Sistemi CNC diversi richiedono modalità diverse di formazione e backup. Copie dei parametri, schemi elettrici e una procedura documentata di escalation aiutano l’officina a ripristinare la configurazione acquistata.
| Hidden constraint | Production consequence | Purchase or commissioning record |
|---|---|---|
| Utilities ready after arrival | Equipment waits instead of producing | Power, air and foundation requirements with an installation owner |
| Thermal state differs from demonstration | Critical dimensions shift during the shift | Defined warm-up and repeat-run observations |
| Chips interrupt the cycle | Advertised cutting time understates operator involvement | Full-cycle chip and coolant demonstration |
| Tool or fixture access is restricted | Additional setups increase handling | Actual fixture and tool-clearance review |
| Diagnosis depends on one distant contact | A small fault extends downtime | Named escalation route, manuals and backup files |
| A replacement part has a long lead time | A repairable fault becomes a delivery problem | Critical spare list and replenishment responsibility |
La produzione di componenti ripetitivi per il settore automobilistico può giustificare un piano di assistenza diverso da quello previsto per le riparazioni occasionali. Un proprietario che dispone di un’altra macchina può gestire un’interruzione in modo diverso rispetto a un’azienda che ha un solo bene produttivo. Prima di considerare la garanzia una soluzione completa per i tempi di fermo, registrare questa esposizione in ore di capacità persa e margine perso per ora.
New Chinese machine vs used Japanese or American machine
Shops in the US and other importing markets can evaluate a new Chinese machine compared to a used alternative, based on measured condition, process fit, installed scope and local recovery support. A new CNC gives an opportunity to specify the configuration to be shipped. A used Haas or another locally supported alternative requires closer attention to wear, service history, control support and the work needed to return it to production.
Should a small production shop buy a new Chinese CNC machine or a used Japanese or American machine?
Preferire macchine nuove se la configurazione ordinata supera la prova con un pezzo rappresentativo e le condizioni di installazione e assistenza sono compatibili con l’officina. Preferire una macchina usata se le condizioni verificate, l’accesso ai ricambi e l’assistenza tecnica locale offrono un piano operativo più solido. Includere nella proposta per l’usato il ripristino e la messa in servizio, quindi confrontare entrambe le offerte applicando gli stessi criteri di accettazione.
A PLOS ONE remanufacturing case ha valutato una rettificatrice cilindrica M1332B dismessa dopo il ripristino e la conversione. L’accettazione in termini di precisione di lavoro ha soddisfatto i criteri di fabbrica messi a confronto. La lezione fondamentale riguarda il processo documentato di ripristino e collaudo. Una macchina rigenerata professionalmente e una macchina usata senza interventi sono acquisti chiaramente diversi.
Si consideri un’officina conto terzi che deve scegliere tra una macchina nuova e poco conosciuta e una macchina più vecchia, assistita localmente. L’offerta per l’usato include un tecnico che conosce il controllo, ma occorre comunque verificare le condizioni del mandrino e la geometria. L’offerta per il nuovo include una garanzia, ma l’installazione è a carico dell’acquirente se non è specificata nell’offerta. Il responsabile di produzione valuta il tempo ciclo del pezzo per ciascuna offerta. L’ufficio acquisti aggiunge all’offerta per il nuovo i lavori di installazione mancanti e a quella per l’usato gli eventuali interventi di ripristino necessari. A quel punto, l’ufficio finanziario valuta le offerte. Le soluzioni di lavorazione proposte devono coprire l’intero ciclo del pezzo.
For a lathe purchase, lathe and turning-center configuration differences può essere più importante della sola età. Utensili motorizzati, contromandrini e automazione comportano ulteriori elementi di accettazione. Il loro valore dipende dalle operazioni che eliminano dal ciclo di lavorazione del pezzo.
Total ownership cost: compare the same installed and operating scope
Confrontare i costi sullo stesso periodo e in base alla produzione di pezzi buoni, partendo dal pacchetto macchina installato. Includere consegna, sollevamento e posizionamento, utensili, formazione, manutenzione ed esposizione dell’officina ai tempi di fermo. Tenere separati finanziamento, energia, manodopera, scarti e valore residuo. Un subtotale delle voci di costo selezionate è utile per confrontare le offerte. Per un business case completo servono tutte le categorie di costo rilevanti.
Quanto costa un tornio CNC industriale dalla Cina, includendo spedizione, installazione e costi di gestione nel tempo?
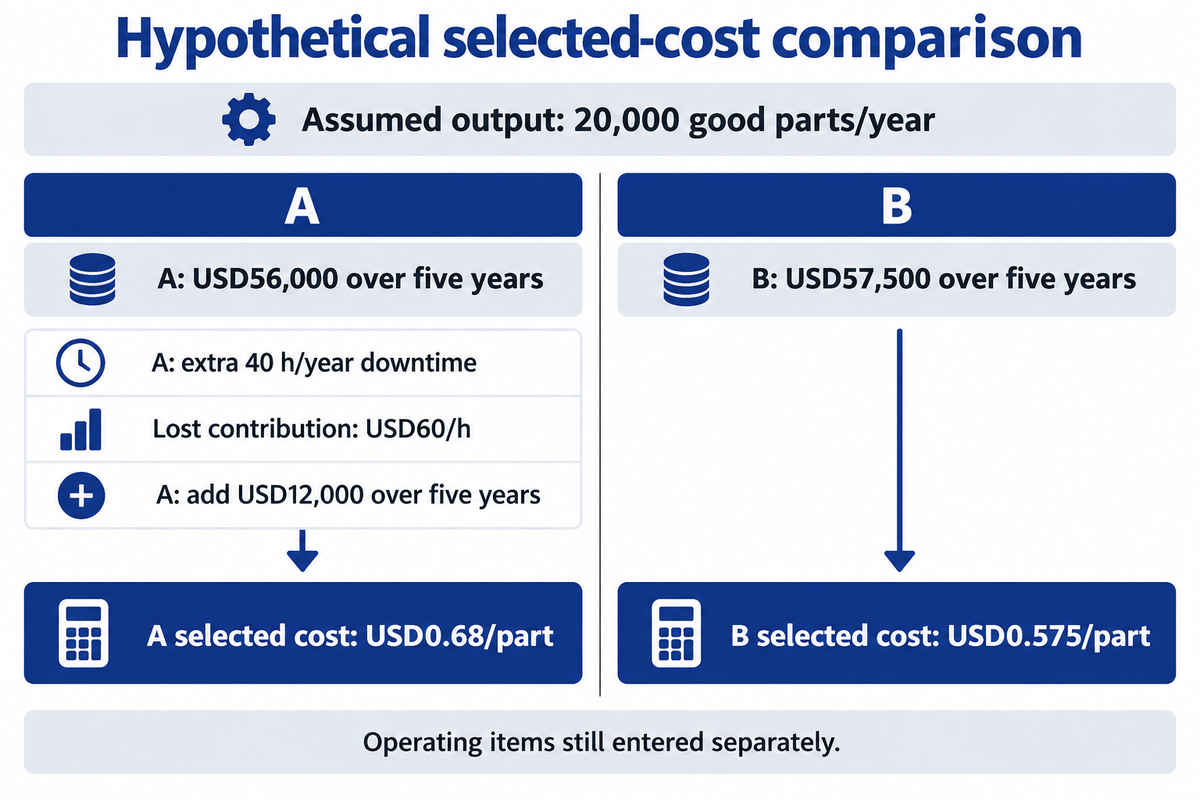
Il confronto seguente ipotizza che l’Opzione A costi USD46,000 per la messa in servizio e USD56,000 nell’arco di cinque anni, prima dei tempi di fermo non pianificati e delle voci operative elencate separatamente. L’Opzione B costa USD50,000 per la messa in servizio e USD57,500 sulla stessa base parziale. Il costo totale di possesso comprende finanziamento e imposte, energia, manodopera, materiali di consumo, scarti, tempi di fermo non pianificati e valore residuo. I preventivi effettivi dovrebbero basarsi sul modello selezionato, sul luogo di consegna e sull’ambito dell’assistenza. La nostra ripartizione dei prezzi per CNC machine types covers broader machine-type price comparisons.
| Selected cost item | Option A | Option B |
|---|---|---|
| Machine package | USD32,000 | USD41,000 |
| Delivery and import handling | USD4,500 | USD1,500 |
| Rigging and installation | USD3,000 | USD1,500 |
| Initial tooling and fixtures | USD4,000 | USD4,000 |
| Formazione | USD1,000 | USD1,000 |
| Initial spare parts | USD1,500 | USD1,000 |
| Upfront subtotal | USD46,000 | USD50,000 |
| Assumed annual maintenance | USD2,000/year | USD1,500/year |
| Selected cost subtotal over five years | USD56,000 | USD57,500 |
| Enter separately for a complete comparison | Finance, taxes, energy, labor, consumables, scrap, unplanned downtime and residual value | |
Il calcolo consiste nel costo iniziale più la manutenzione annuale moltiplicata per il numero di anni scelto. Le spese di spedizione e le condizioni di consegna devono riferirsi alla stessa destinazione e allo stesso ambito in entrambe le offerte. Un preventivo di fabbrica e un preventivo locale con installazione partono da basi diverse; i prezzi diventano confrontabili solo dopo aver allineato gli ambiti.
Ora, supponiamo che l’Opzione A perda altre 40 h/anno mentre l’officina attende una diagnosi o un ricambio. Con un margine perso di USD60/h, la perdita aggiuntiva è di USD12,000 nell’arco di cinque anni. Ipotizzando una produzione di 20.000 pezzi buoni all’anno, il costo selezionato per pezzo diventa USD0.68 per A e USD0.575 per B. In questo esempio, il risparmio dell’Opzione A si è trasformato in una perdita. Considerare il margine perso al netto dei costi variabili evitabili, anziché i ricavi di vendita, ed evitare di conteggiare due volte la stessa manodopera inattiva. Per esempio, se il margine perso sulle vendite è già conteggiato, la stessa manodopera non dovrebbe essere conteggiata anche come costo del tempo inattivo. Se un’officina ha capacità produttiva inutilizzata o può accedere più rapidamente ai ricambi, adotterà un’ipotesi diversa sui tempi di fermo e potrebbe arrivare a una decisione diversa.
Thomas and Weiss’s study of maintenance in the manufacturing industry considera separatamente le spese di manutenzione diretta e le perdite dovute ai guasti. I confronti basati sulle sue indagini storiche confermano l’opportunità di tenere entrambe le voci nel foglio di calcolo. I dati operativi dell’officina forniscono gli elementi per decidere l’acquisto.
Supplier and service verification: put the missing responsibilities in writing
A useful equipment quotation identifies the legal seller, ordered configuration, commissioning owner and recovery route. The service should cover the machine’s operating location and the customer’s working language. NASA’s maintainability definition riguarda la probabilità di ripristinare o riparare un componente guasto riportandolo a una condizione specificata entro un determinato intervallo di tempo. Per un acquisto destinato alla produzione globale, allegare al preventivo il pezzo rappresentativo, il piano di accettazione e l’elenco della documentazione, così che l’ufficio acquisti possa confrontare la stessa fornitura da ogni fornitore in Cina o altrove.
Quali marchi cinesi di macchine CNC dovrei valutare per torni industriali e centri di lavoro?
Per la tornitura industriale, partire da ANTISHICNC e Neway come potenziali candidati per famiglie di prodotto. Nel suo catalogo ufficiale, Neway presenta anche centri di lavoro verticali e orizzontali. Confrontare i preventivi specifici e l’ambito dell’assistenza locale; questi nomi costituiscono una rosa di candidati da sottoporre a prova, non una classifica delle prestazioni. Selezionare i produttori in grado di lavorare il vostro pezzo dimostrativo, identificare il controllo fornito e garantire un’assistenza adeguata. Per le fresatrici CNC, confrontare prima l’inviluppo di lavoro richiesto e il processo; un riferimento a una macchina per tornitura da solo non basta per un acquisto destinato alla fresatura. Un riferimento a una macchina per tornitura da solo non basta per decidere l’acquisto di una fresatrice.
Il preventivo dovrebbe distinguere il costruttore della macchina, l’esportatore e l’organizzazione che fornisce assistenza. Le aziende che offrono lavorazioni CNC possono realizzare componenti finiti senza costruire macchine. Un subfornitore specializzato nella lavorazione CNC di componenti dovrebbe essere valutato in base al contratto di fornitura richiesto. Un venditore di attrezzature a Shenzhen o in un altro centro manifatturiero dovrebbe indicare chi fornisce la macchina e chi si occupa della messa in servizio. La vicinanza alla catena di fornitura è utile solo se sono disponibili i ricambi necessari e l’assistenza tecnica.
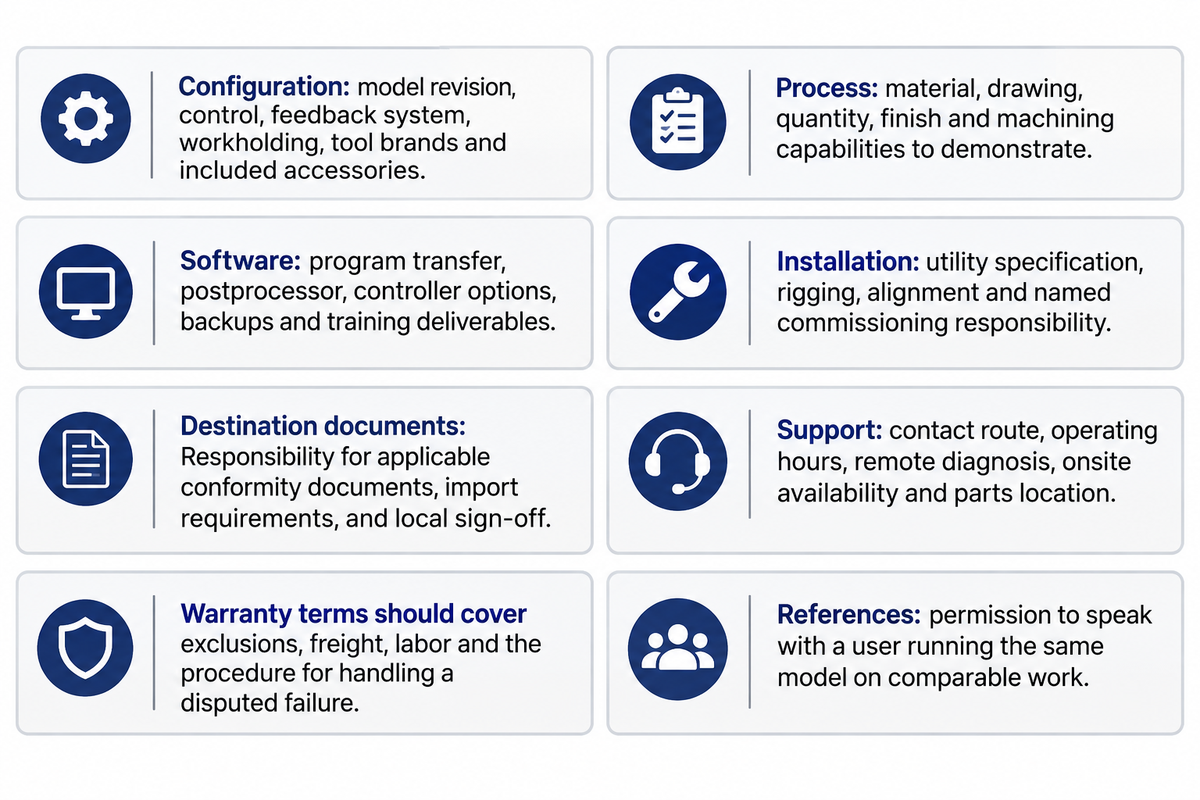
- Configuration: model revision, control, feedback system, workholding, tool brands and included accessories.
- Process: material, drawing, quantity, finish and machining capabilities to demonstrate.
- Software: program transfer, postprocessor, controller options, backups and training deliverables.
- Installation: utility specification, rigging, alignment and named commissioning responsibility.
- Destination documents: Responsibility for applicable conformity documents, import requirements, and local sign-off.
- Support: contact route, operating hours, remote diagnosis, onsite availability and parts location.
- Le condizioni di garanzia dovrebbero specificare le esclusioni, le spese di trasporto, la manodopera e la procedura per gestire eventuali contestazioni su un guasto.
- References: permission to speak with a user running the same model on comparable work.
Usare la conversazione di riferimento per discutere di carico, configurazione, manutenzione e interruzioni della produzione. Le domande tecniche dovrebbero descrivere il pezzo e le condizioni di lavoro. Una macchina utilizzata per attrezzature destinate all’elettronica di consumo ha un carico di lavoro diverso da una che produce componenti pesanti in acciaio. Anche le lavorazioni aerospaziali e le altre applicazioni di alta precisione richiedono i processi e le approvazioni del cliente previsti; il marchio dell’attrezzatura non li garantisce. Il marchio dell’attrezzatura non garantisce l’approvazione.
A practical acceptance test before shipment and at installation
Concordare i criteri di accettazione prima di finalizzare l’ordine, quindi conservare i risultati di fabbrica per il confronto dopo l’installazione. Il collaudo dovrebbe valutare le caratteristiche importanti del pezzo e le condizioni di utilizzo finale. Annotare ogni deviazione dalle specifiche, segnalare i difetti e risolverli prima del pagamento o della spedizione. I brevi collaudi di accettazione attestano le condizioni concordate in quel momento; il monitoraggio continuo del processo riguarda invece la produzione nel tempo.
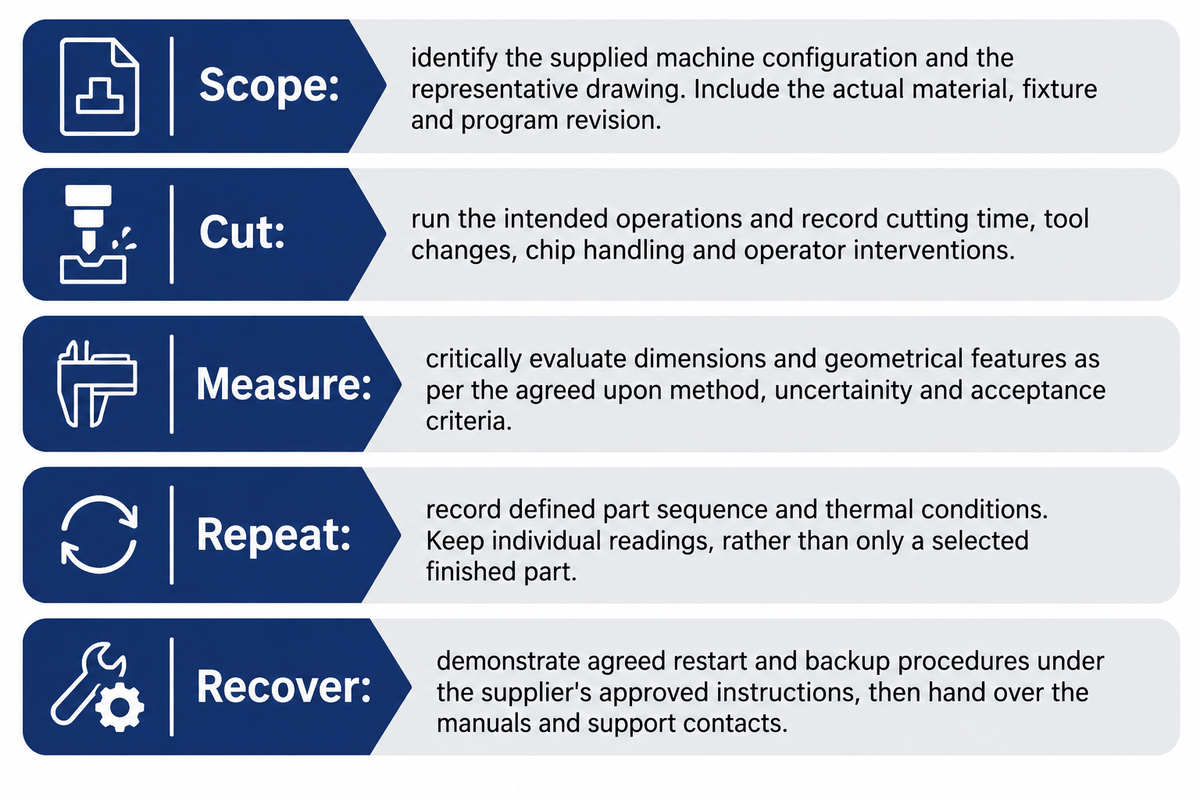
Il 5-Point Machine Proof Test è una sequenza per l’acquirente che serve a organizzare questa documentazione. Collega i requisiti del disegno alla macchina, ai metodi di misurazione e al piano di ripristino. I metodi di prova tecnica concordati, il piano di campionamento e le altre specifiche d’acquisto restano parte della specifica di acquisto. ISO/IEC Guide 98-4:2012 addresses the role of measurement uncertainty in conformity assessment.
- Scope: identify the supplied machine configuration and the representative drawing. Include the actual material, fixture and program revision.
- Cut: run the intended operations and record cutting time, tool changes, chip handling and operator interventions.
- Measure: critically evaluate dimensions and geometrical features as per the agreed upon method, uncertainty and acceptance criteria.
- Repeat: record defined part sequence and thermal conditions. Keep individual readings, rather than only a selected finished part.
- Recover: demonstrate agreed restart and backup procedures under the supplier’s approved instructions, then hand over the manuals and support contacts.
Per le lavorazioni CNC di precisione, conservare i rapporti di ispezione insieme agli identificativi dei pezzi. Per un’applicazione CNC a 5 assi, includere le operazioni che richiedono un movimento simultaneo o un accesso indicizzato, secondo quanto previsto dalla lavorazione. Un taglio dimostrativo non può sostituire la prova del ciclo produttivo più articolato richiesto dal lavoro.
La documentazione di installazione dovrebbe inoltre descrivere l’accesso alle attrezzature e il passaggio di consegne agli operatori. Gli stampi per iniezione, ad esempio, possono richiedere processi di lavorazione che vanno oltre la prima operazione di sgrossatura. Una macchina dimostrata su una sola fase del lavoro va valutata rispetto all’intero ciclo che l’officina intende gestire internamente.
Buyer decision table: proceed, hold or reject the offer
Procedere quando l’idoneità del pezzo, l’accettazione basata sulle misurazioni, la preparazione dell’installazione e le responsabilità dell’assistenza sono definite e il costo è adeguato. Sospendere un’offerta con una lacuna specifica e risolvibile, assegnando un responsabile e una scadenza. Rifiutare una macchina le cui prestazioni dimostrate non soddisfano una caratteristica richiesta o la cui dipendenza operativa critica non può essere garantita nel luogo previsto.
| Observed position | Decisione | Next action |
|---|---|---|
| Representative part passes; installation and service responsibilities are agreed | Proceed | Attach the configuration, results and delivery scope to the order |
| Part fits, but a postprocessor, fixture or service item is missing | Hold | Price and demonstrate the missing item before committing |
| Acceptance misses a required feature | Reject or change the machine/process | Require a new demonstrated solution rather than a verbal promise |
| Low purchase price reverses after downtime or installation is included | Compare the completed alternatives | Use the same output, cost horizon and recovery assumptions |
ANTISHICNC propone opzioni di macchine utensili agli acquirenti che stanno valutando una macchina CNC dalla Cina. Acquistare direttamente dalla Cina richiede di assegnare un responsabile identificato a ogni attività di consegna e messa in servizio. Inviate il disegno, le specifiche e la quantità prevista, insieme al luogo di installazione, tramite il nostro machine configuration enquiry. Usate queste informazioni per richiedere una configurazione definita e un ambito di accettazione che produzione, qualità e finanza possano valutare insieme.
Domande frequenti
Can Chinese CNC machines cut steel reliably?
Sì, una macchina industriale configurata per lavorare l’acciaio può essere adatta a questo caso. Occorre adeguare la coppia di lavoro del mandrino, la struttura della macchina e gli utensili, il refrigerante e il sistema di bloccaggio all’operazione effettiva. Anche il controllo qualità richiede che materiale e condizioni di misurazione siano gli stessi previsti per l’accettazione. L’affidabilità della produzione richiede inoltre manutenzione e assistenza adeguate ai turni di lavoro. Una macchina leggera da taglio collaudata sull’alluminio è destinata a un impiego diverso rispetto alla lavorazione continuativa dell’acciaio su un tornio o una fresatrice industriale.
Qual è la differenza tra risoluzione e ripetibilità CNC?
La risoluzione è il più piccolo incremento che un sistema può visualizzare, comandare o distinguere durante una misurazione; la ripetibilità descrive la dispersione dei risultati di posizionamenti ripetuti. Un sistema può tornare con costanza in una posizione che è spostata rispetto al punto comandato. La tolleranza indicata nel disegno di un pezzo rappresenta la variazione massima ammessa per quel pezzo. Numerose variabili influiscono sulle dimensioni finali di un pezzo, tra cui il tipo di taglio utilizzato e il sistema di bloccaggio; l’incertezza di misura influisce sulla decisione di accettazione. Questi valori vanno tenuti distinti dal più piccolo incremento visualizzato.
What should a factory acceptance test include?
La documentazione deve includere la configurazione fornita, un pezzo rappresentativo, condizioni operative definite, i singoli risultati delle misurazioni e i criteri di superamento o mancato superamento concordati con il cliente. Deve inoltre riportare la revisione del disegno e del programma, il materiale, gli utensili, l’attrezzatura e l’incertezza di misura. Le deviazioni e le azioni correttive vanno conservate insieme ai risultati. Il collaudo di accettazione in fabbrica dovrebbe essere correlato alla verifica dell’installazione.
How do I compare a new machine with a used machine?
Compare the same part route and installed scope, then add condition and restoration work to the used offer. For both offers, define support responsibilities and costs, parts availability, commissioning responsibilities and costs, and warranty coverage for controls and related services. Use the inspection findings to price spindle, axis or control restoration before comparing the installed offers.
Which service terms belong in the RFQ?
Un referente identificato e responsabilità definite consentono all’ufficio acquisti di confrontare i pacchetti di assistenza prima che la macchina entri in produzione. Definire i ricambi critici, le esclusioni dalla garanzia, le modalità di assistenza e chi sostiene i costi di manodopera, viaggio e trasporto quando occorre sostituire dei componenti; includere l’area coperta dal servizio, gli orari di lavoro, la lingua di contatto, l’assistenza da remoto e in sede e la responsabilità della messa in servizio. Manuali e copie di backup dei parametri devono figurare nell’elenco dei materiali da consegnare.
How should I budget installation and downtime?
Pianificare l’installazione come progetto a sé, assegnando ai responsabili la consegna, lo scarico, il sollevamento e il posizionamento, gli allacciamenti, l’allineamento, gli utensili, la formazione e il passaggio alla produzione. Tenere distinta la manutenzione periodica dalle perdite di produzione impreviste. Per i tempi di fermo, stimare le ore aggiuntive di indisponibilità e il margine perso per ora, quindi valutare se altre attrezzature possono recuperare la produzione. Considerare se altre attrezzature possono compensare la perdita. Nel calcolare il margine, non considerare la perdita di ricavi di vendita come margine perso e non aggiungere il costo della manodopera inattiva se è già incluso nella perdita. Un calcolo completo del costo totale di possesso include anche energia, materiali di consumo, finanziamento, imposte, scarti e valore residuo sullo stesso orizzonte temporale. Prima di decidere un investimento, sostituire tutti i valori stimati con dati reali (preventivi e registrazioni).
Riferimenti e fonti
- ISO 230-2:2014, positioning accuracy and repeatability test scope; current public page lists Amendment 1:2016.
- ISO/IEC Guide 98-4:2012, measurement uncertainty in conformity assessment.
- Li and colleagues, NIST, in-process optical measurement and compensation of machine-tool thermal deformations.
- NASA Kennedy Space Center, reliability, maintainability and availability definitions.
- Ling and He, PLOS ONE – assessment of a retired grinding machine by remanufacturing.
- Thomas and Weiss, Maintenance Costs and Advanced Maintenance Techniques in Manufacturing Machinery.



