














¿Son buenas las máquinas CNC chinas? Sí, una máquina CNC industrial china puede ser una buena compra si la configuración se ajusta a sus piezas, una prueba de corte representativa cumple el plano y el servicio técnico cubre el lugar de trabajo. Elija la máquina exacta y el paquete de asistencia antes de comparar etiquetas de país o precios anunciados.
Para los talleres de mecanizado CNC, la decisión de compra tiene tres partes: qué puede mecanizar la máquina, con qué regularidad el proceso produce piezas aceptables y cómo se recupera la empresa cuando se detiene la producción. Esta guía convierte esas preguntas en una comparación de máquinas, un registro de aceptación y un ejemplo práctico de costes de propiedad.
The short answer: “Chinese CNC” is a range, not a quality grade
Los fabricantes chinos de CNC ofrecen equipos como routers de sobremesa, tornos industriales y centros de mecanizado, con estructuras y regímenes de trabajo muy distintos. Para valorar la calidad, hay que empezar por la familia de piezas y las condiciones de producción necesarias. Una máquina adecuada para fabricar prototipos de aluminio de forma ocasional puede ser una mala compra para el torneado continuo de acero, aunque ambas utilicen control numérico por ordenador.
Are Chinese CNC machines good enough for an industrial metalworking shop, or mainly suitable for hobby use?
Las máquinas industriales chinas deberían estar entre las opciones de compra de su taller de producción si su capacidad de corte, sus controles y los resultados medidos cumplen sus requisitos. Compare por separado los equipos para aficionados. Evalúe una máquina herramienta CNC teniendo en cuenta el corte más exigente previsto, las características críticas del plano, el patrón de turnos y las condiciones del servicio técnico. Para trabajos de torneado, el ANTISHICNC CNC lathe range is a good starting point to assess actual machine configurations.
El equipo lleva la etiqueta «fabricado en China». Compare los fabricantes chinos por modelo y configuración exactos. Evalúe las ofertas de fabricantes chinos con los mismos planos y el mismo alcance de instalación que las demás ofertas. Otros factores que afectan al rendimiento son la rigidez, el par del husillo a la velocidad de trabajo, la geometría de los ejes y el estado de mantenimiento. Estos factores también importan al evaluar equipos de Japón, Taiwán, Europa o Estados Unidos. La comparación adecuada es con otras máquinas destinadas al mismo trabajo.
Buying equipment isn’t the same as buying finished components. A CNC machining service supplies parts; a machine tool manufacturer supplies the equipment used to make them. A CNC machining company may specialize in rapid prototyping without selling machines. Separate outsourced Chinese CNC machining quotations from equipment offers, and compare machining costs.
Separate hobby routers from industrial metalworking equipment
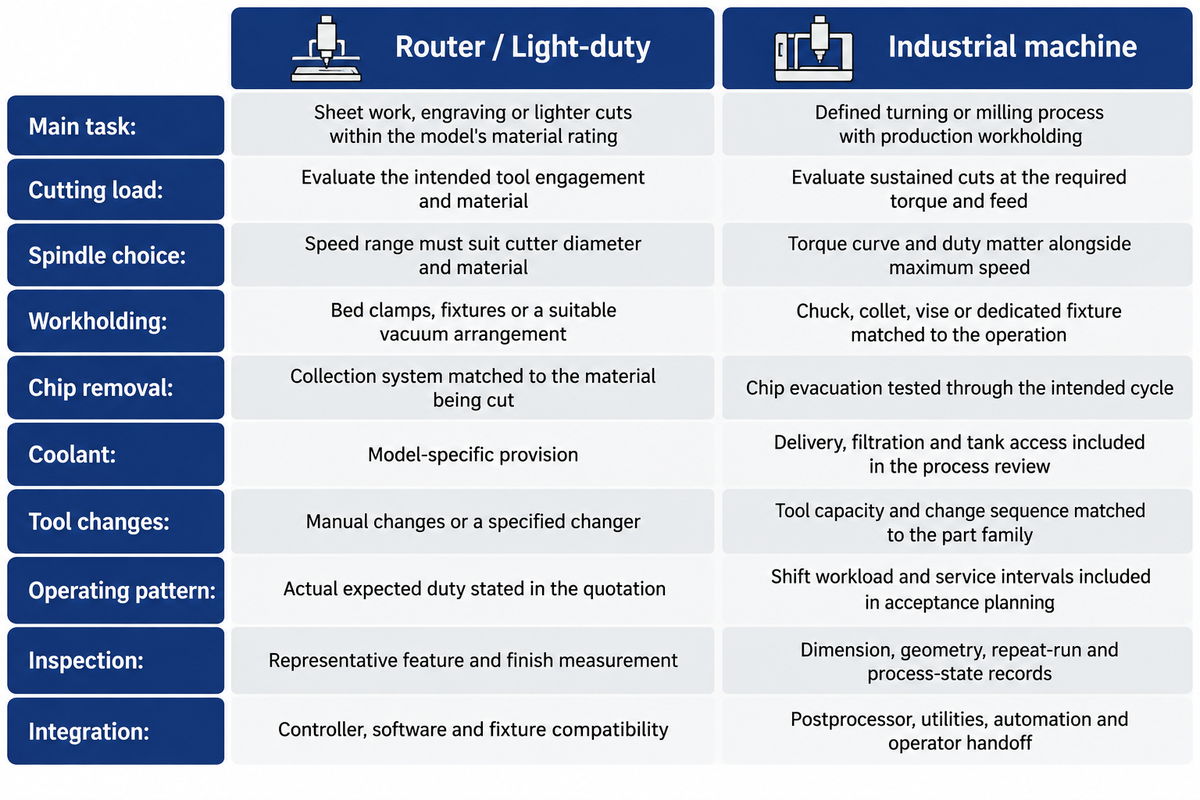
Adapte la estructura de las máquinas a determinados procesos y compare sus precios. Un router CNC, un centro de mecanizado cerrado y una fresadora ligera pueden mover una herramienta programada, pero difieren en la sujeción de la pieza, las cargas de corte y los sistemas de evacuación de virutas.
Which features separate an industrial Chinese CNC from a hobby router?
Evalúe la estructura con la carga de corte prevista, el par del husillo a la velocidad de trabajo, la sujeción de piezas en producción y la gestión de virutas. Una especificación industrial de compra completa incluye el ciclo entero, la integración del control y el acceso para el mantenimiento. Un router para aficionados puede servir para trabajos más ligeros dentro de sus límites; la comparación industrial debe reproducir la operación de mecanizado de metales que el taller tiene previsto realizar.
| Buying question | Router or light-duty equipment | Industrial lathe or machining center |
|---|---|---|
| Main task | Sheet work, engraving or lighter cuts within the model’s material rating | Defined turning or milling process with production workholding |
| Cutting load | Evaluate the intended tool engagement and material | Evaluate sustained cuts at the required torque and feed |
| Spindle choice | Speed range must suit cutter diameter and material | Torque curve and duty matter alongside maximum speed |
| Retención de trabajo | Bed clamps, fixtures or a suitable vacuum arrangement | Chuck, collet, vise or dedicated fixture matched to the operation |
| Chip removal | Collection system matched to the material being cut | Chip evacuation tested through the intended cycle |
| Refrigerante | Model-specific provision | Delivery, filtration and tank access included in the process review |
| Tool changes | Manual changes or a specified changer | Tool capacity and change sequence matched to the part family |
| Operating pattern | Actual expected duty stated in the quotation | Shift workload and service intervals included in acceptance planning |
| Inspection | Representative feature and finish measurement | Dimension, geometry, repeat-run and process-state records |
| Integración | Controller, software and fixture compatibility | Postprocessor, utilities, automation and operator handoff |
Los centros de mecanizado verticales son adecuados para trabajos a los que se accede principalmente desde arriba; los horizontales tienen una disposición diferente de palés y accesos. Ninguno es adecuado para todos los casos. Para piezas medianas y grandes, hay que revisar el espacio de trabajo teniendo en cuenta el utillaje y el acceso de la herramienta, no solo el recorrido nominal de los ejes. Al evaluar operaciones combinadas, considere the roles of CNC turning and milling and choose a platform.
Una máquina de 3 ejes con el utillaje adecuado puede acabar eficazmente una pieza sencilla. Un centro de mecanizado de 5 ejes añade capacidad de movimiento de los ejes rotativos, pero la evaluación de compra también debe abarcar el posprocesador, el comportamiento del punto central de la herramienta y la geometría necesaria. El mecanizado de cinco ejes debe incluirse en la especificación porque la pieza requiere ese acceso, no porque añadir más ejes haga que el sistema parezca más avanzado.
Accuracy: judge the cut part and the measurement conditions
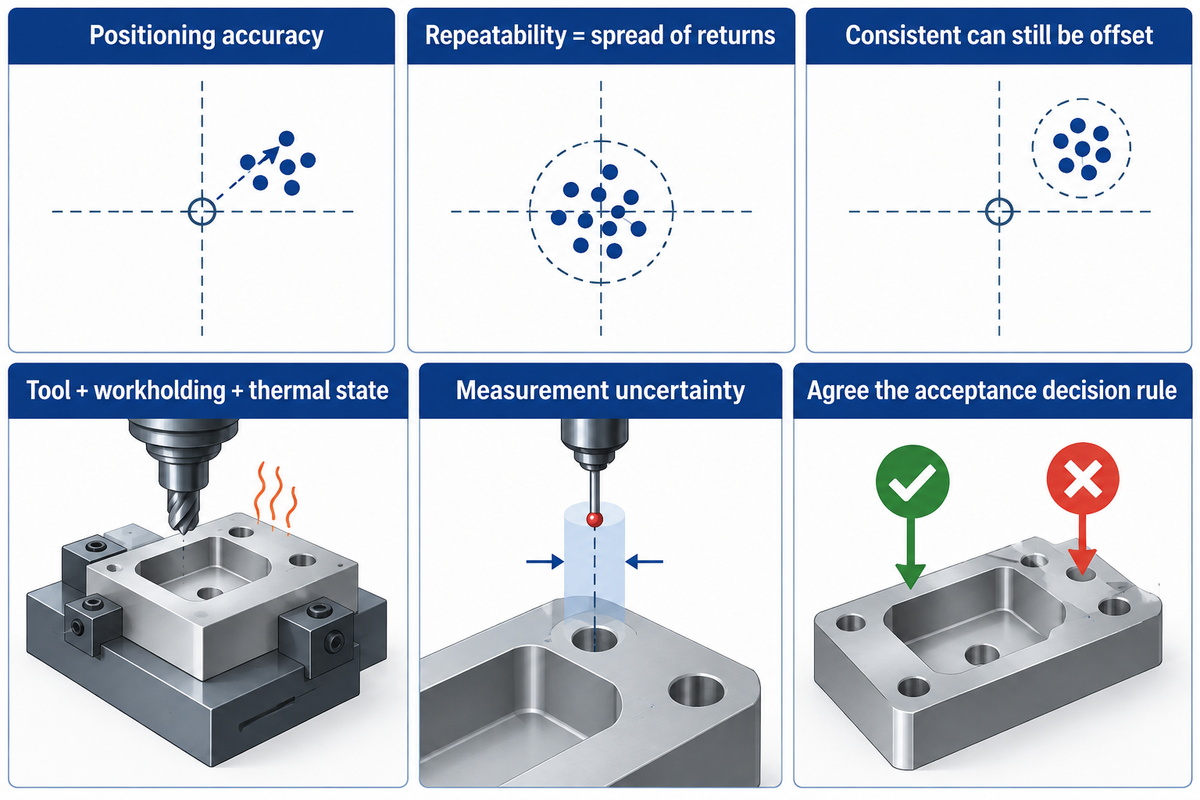
La precisión de una máquina debe comprobarse mediante pruebas definidas de los ejes y características mecanizadas representativas. La precisión de posicionamiento indica dónde alcanza un eje la posición ordenada; la repetibilidad indica la dispersión al volver a esa posición. También deben evaluarse otros factores, como las herramientas, la sujeción de la pieza, el estado térmico de la pieza y la medición. La fabricación de precisión requiere un método de inspección definido.
¿Qué precisión tiene una máquina CNC china y cómo puedo saber si mantendrá las tolerancias de mis piezas?
En el ejemplo hipotético del eje que aparece a continuación, el objetivo de compra es 50,00 mm ±0,01 mm; la configuración ofertada debe producir piezas representativas dentro de los límites de aceptación acordados. El responsable de calidad y el proveedor también deben acordar la incertidumbre de medición, cómo tratar las lecturas en el límite y quién toma la decisión. Las pruebas de los ejes y los resultados de corte deben mantenerse separados. ISO 230-2:2014 describes methods for evaluating positioning accuracy and repeatability of numerically controlled axes. Its public scope includes acceptance and comparison testing.
“The methods involve repeated measurements at each position.”
Piense en la repetibilidad como la capacidad de detenerse una y otra vez en la misma marca de una regla. Aunque se detenga siempre en el mismo sitio, puede estar desplazado respecto a la marca ordenada. El corte introduce aún más variables: una pieza esbelta puede flexionarse, una herramienta puede desgastarse y la geometría de la máquina puede variar con los cambios de temperatura. NIST research on machine-tool thermal deformation identifies motor loads, cutting and ambient temperature as influences on volumetric error and part quality.
| Record field | What belongs in the acceptance file | Who uses it |
|---|---|---|
| Critical feature | Drawing dimension, datum and geometry requirement | Quality assurance |
| Material | Grade, condition and stock geometry | Process engineer |
| Configuration | Controller, spindle, feedback, fixture and tool identification | Procurement |
| Axis test | Method, axis positions, directions and reported result | Machine acceptance team |
| Estado térmico | Warm-up sequence, elapsed running time and temperature record | Producción |
| Cutting cycle | Program revision, tool offsets, feeds, speeds and cycle time | Process engineer |
| Medición | Instrument, calibration status and feature access | Quality assurance |
| Uncertainty | Measurement uncertainty relevant to the feature and decision | Metrology lead |
| Acceptance rule | Agreed acceptance limits and treatment of borderline readings | Buyer and supplier |
| Repeat run | Part sequence, sample plan and results across the intended cycle | Production and quality |
ISO/IEC Guide 98-4 ofrece orientación sobre los límites de aceptación teniendo en cuenta la incertidumbre de medición. Esto es importante cuando un resultado se acerca a un límite de tolerancia. Acuerde de antemano la regla de decisión para aceptar o rechazar, con el fin de reducir las disputas. Nuestro guide to drawing tolerance requirements assists in distinguishing between true dimensional requirements and general drawing conventions.
Ejemplo: un taller prevé fabricar 500 ejes de acero al mes en un turno de 8 h. El diámetro exterior crítico es de 50,00 mm ±0,01 mm y la pieza en bruto mide 200 mm de largo. Un prototipo pulido puede parecer convincente, pero el responsable de calidad aún necesita saber si el mismo montaje mantiene la característica una vez que la máquina se ha calentado y la herramienta ha completado la serie acordada. Por eso, el registro de aceptación conserva el plano, la disposición de amarre, el método de medición y la secuencia de las piezas. Si un resultado se acerca a cualquiera de los límites, la incertidumbre acordada y la regla de decisión determinarán su aceptación.
Reliability and recovery: evaluate both failure history and maintainability
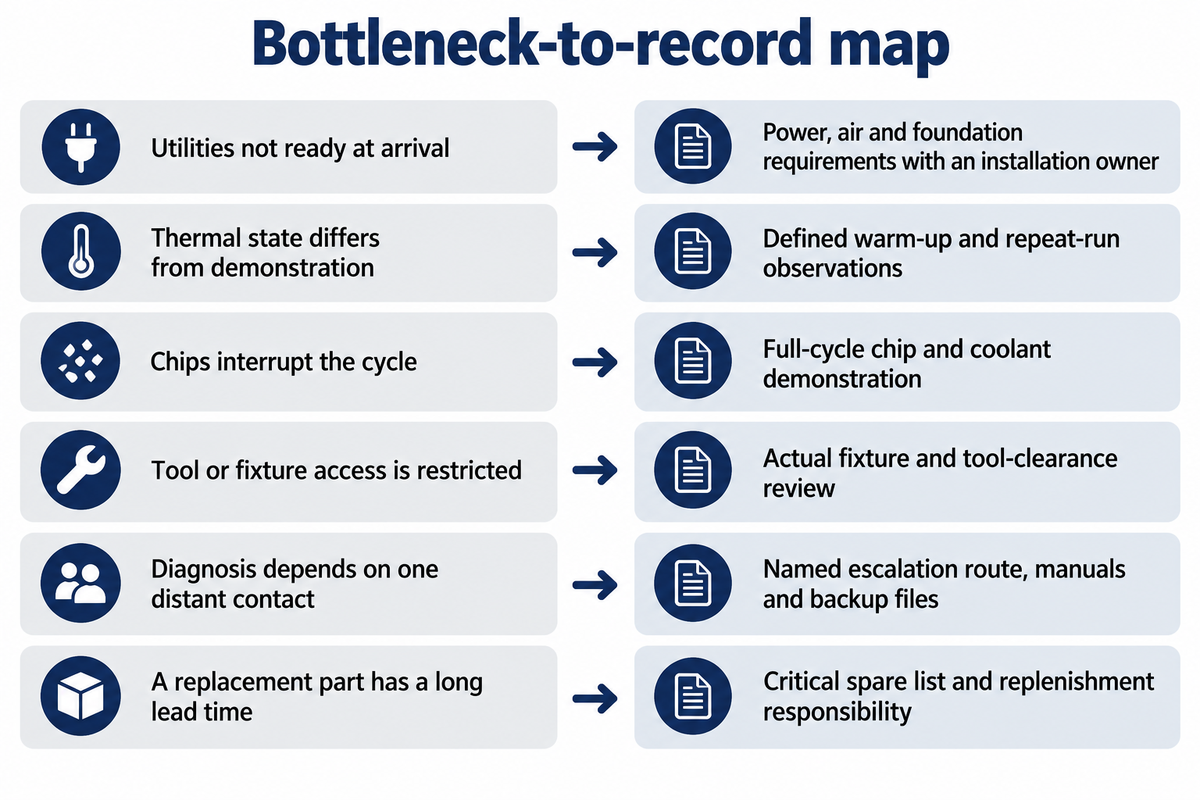
Para que la producción sea fiable, el equipo debe funcionar en las condiciones de trabajo previstas y debe existir un plan viable para recuperarse tras una avería. Mantenga ambas cuestiones separadas en el expediente de compra. El historial de averías informa sobre la fiabilidad; el diagnóstico, las piezas de recambio y el tiempo de reparación informan sobre la mantenibilidad. Contar con una persona de contacto servicial está bien, pero no demuestra con qué frecuencia se detiene una máquina.
NASA’s reliability definitions distinguen el funcionamiento sin averías de la recuperación de un equipo averiado. Para un taller que prevé realizar mecanizado CNC fiable, esa distinción define dos registros prácticos. Uno recoge la experiencia de funcionamiento del mismo modelo con un régimen de trabajo comparable. El otro es un plan de recuperación que identifica a la persona, la pieza y el procedimiento necesarios para reanudar la producción.
El suministro de lubricante, el estado del refrigerante y la acumulación de virutas merecen tanta atención como el husillo y el control. Las opciones CNC avanzadas deben tener una función definida en el ciclo de producción. El nombre de un componente prémium no compensa una aplicación inadecuada ni un mantenimiento descuidado. La fabricación CNC requiere una tecnología de mecanizado que se ajuste a las capacidades del taller en programación y mantenimiento. Los distintos sistemas CNC requieren formación y métodos de copia de seguridad diferentes. Las copias de los parámetros, los esquemas eléctricos y un procedimiento documentado de escalado ayudan al taller a recuperar la configuración adquirida.
| Hidden constraint | Production consequence | Purchase or commissioning record |
|---|---|---|
| Utilities ready after arrival | Equipment waits instead of producing | Power, air and foundation requirements with an installation owner |
| Thermal state differs from demonstration | Critical dimensions shift during the shift | Defined warm-up and repeat-run observations |
| Chips interrupt the cycle | Advertised cutting time understates operator involvement | Full-cycle chip and coolant demonstration |
| Tool or fixture access is restricted | Additional setups increase handling | Actual fixture and tool-clearance review |
| Diagnosis depends on one distant contact | A small fault extends downtime | Named escalation route, manuals and backup files |
| A replacement part has a long lead time | A repairable fault becomes a delivery problem | Critical spare list and replenishment responsibility |
La fabricación de piezas repetitivas para automoción puede justificar un plan de servicio distinto al de los trabajos de reparación ocasionales. Un propietario que dispone de otra máquina puede afrontar una interrupción de manera diferente a una empresa que solo cuenta con un equipo de producción. Registre esa exposición en horas de capacidad perdida y margen de contribución por hora antes de considerar que la garantía resuelve por completo las paradas.
New Chinese machine vs used Japanese or American machine
Shops in the US and other importing markets can evaluate a new Chinese machine compared to a used alternative, based on measured condition, process fit, installed scope and local recovery support. A new CNC gives an opportunity to specify the configuration to be shipped. A used Haas or another locally supported alternative requires closer attention to wear, service history, control support and the work needed to return it to production.
Should a small production shop buy a new Chinese CNC machine or a used Japanese or American machine?
Dé preferencia a las máquinas nuevas si la configuración solicitada supera la prueba con una pieza representativa y sus condiciones de instalación y servicio son compatibles con el taller. Dé preferencia a una máquina usada si su estado, el acceso a recambios y la asistencia técnica local ofrecen un plan de funcionamiento más sólido. Incluya la puesta a punto y la puesta en marcha en la oferta de la máquina usada y compare ambas ofertas con los mismos criterios de aceptación.
A PLOS ONE remanufacturing case evaluó una rectificadora cilíndrica M1332B retirada de servicio tras su restauración y conversión. Su precisión de trabajo cumplió los criterios de fábrica utilizados para la comparación. La lección clave es la importancia de documentar el proceso de restauración y las pruebas. Una máquina remanufacturada profesionalmente y una máquina usada sin tratar son compras claramente distintas.
Pensemos en un taller que debe elegir entre una máquina nueva que no conoce y una máquina más antigua con servicio técnico local. La oferta de la máquina usada incluye un técnico que conoce el control, pero aún hay que inspeccionar el estado del husillo y la geometría. La oferta de la máquina nueva incluye una garantía, pero la instalación corre por cuenta del comprador salvo que se especifique en la oferta. El responsable de producción evalúa el tiempo de ciclo de las piezas de cada oferta. El departamento de compras añade a la oferta de la máquina nueva los trabajos de instalación que faltan y a la oferta de la máquina usada cualquier restauración necesaria. Después, el departamento financiero evalúa las ofertas. Las soluciones de mecanizado propuestas deben cubrir la ruta completa de fabricación de la pieza.
For a lathe purchase, lathe and turning-center configuration differences pueden importar más que la antigüedad por sí sola. Las herramientas motorizadas, los subhusillos y la automatización añaden elementos que hay que incluir en la aceptación. Su valor depende de las operaciones que eliminan de la ruta de fabricación de la pieza.
Total ownership cost: compare the same installed and operating scope
Compare los costes durante el mismo periodo y según la producción de piezas buenas, empezando por el paquete de la máquina instalada. Incluya la entrega, el izado, las herramientas, la formación, el mantenimiento y la exposición del taller a las paradas. Mantenga separados la financiación, la energía, la mano de obra, las piezas desechadas y el valor residual. Un subtotal de costes seleccionados puede servir para comparar ofertas. Para justificar la compra hace falta incluir todas las categorías de costes relevantes para la empresa.
¿Cuánto cuesta un torno CNC industrial de China si se incluyen el transporte, la instalación y los costes de propiedad continuados?
La comparación siguiente parte de que la puesta en marcha de la Opción A cuesta USD46,000 y de que su coste durante cinco años asciende a USD56,000, sin incluir las paradas imprevistas ni los conceptos de explotación enumerados por separado. La puesta en marcha de la Opción B cuesta USD50,000 y su coste asciende a USD57,500 con el mismo alcance limitado. El coste total de propiedad incluye la financiación y los impuestos, la energía, la mano de obra, los consumibles, las piezas desechadas, las paradas imprevistas y el valor residual. Los presupuestos reales deben basarse en el modelo elegido, el lugar de entrega y el alcance del servicio técnico. Nuestro desglose de precios para CNC machine types covers broader machine-type price comparisons.
| Selected cost item | Option A | Option B |
|---|---|---|
| Machine package | USD32,000 | USD41,000 |
| Delivery and import handling | USD4,500 | USD1,500 |
| Rigging and installation | USD3,000 | USD1,500 |
| Initial tooling and fixtures | USD4,000 | USD4,000 |
| Entrenamiento | USD1,000 | USD1,000 |
| Initial spare parts | USD1,500 | USD1,000 |
| Upfront subtotal | USD46,000 | USD50,000 |
| Assumed annual maintenance | USD2,000/year | USD1,500/year |
| Selected cost subtotal over five years | USD56,000 | USD57,500 |
| Enter separately for a complete comparison | Finance, taxes, energy, labor, consumables, scrap, unplanned downtime and residual value | |
El cálculo consiste en sumar el coste inicial al mantenimiento anual multiplicado por el número de años elegido. Los costes de envío y las condiciones de entrega deben corresponder al mismo destino y alcance en ambas ofertas. Un presupuesto de fábrica y un presupuesto local con instalación parten de condiciones distintas; los precios competitivos solo son útiles una vez que se iguala su alcance.
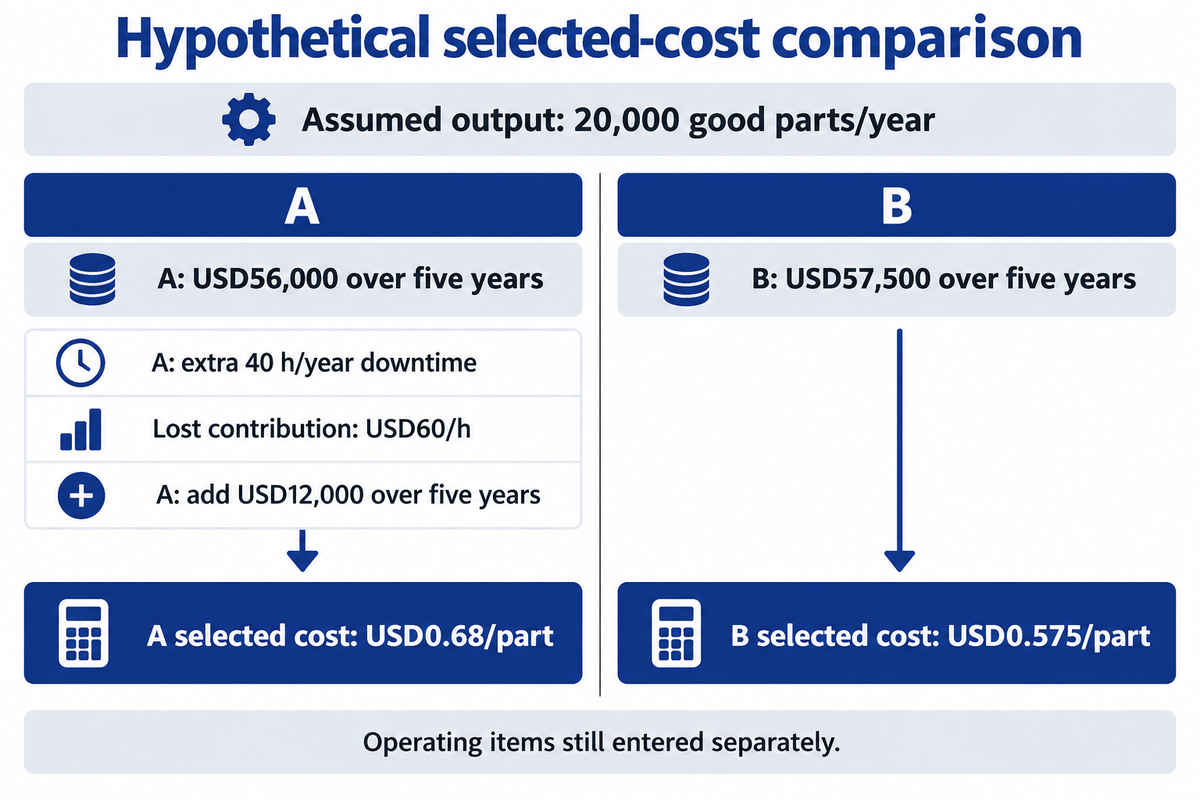
Ahora, supongamos que la Opción A acumula 40 h/año adicionales de inactividad mientras el taller espera un diagnóstico o una pieza de recambio. Con un margen de contribución perdido de USD60/h, eso supone USD12,000 adicionales en cinco años. Si se supone una producción de 20.000 piezas buenas/año, el coste seleccionado por pieza asciende a USD0.68 para A y USD0.575 para B. En este ejemplo, la Opción A deja de ser la más económica. Utilice el margen de contribución perdido después de descontar los costes variables evitables, no los ingresos por ventas, y evite contabilizar dos veces la misma mano de obra inactiva. Por ejemplo, si ya se tiene en cuenta el margen de contribución perdido por las ventas, esa misma mano de obra no debe contabilizarse de nuevo como tiempo inactivo perdido. Si un taller tiene capacidad disponible o consigue acceder más rápido a los recambios, utilizará una hipótesis distinta sobre las paradas y podría llegar a una decisión diferente.
Thomas and Weiss’s study of maintenance in the manufacturing industry trata los gastos directos de mantenimiento y las pérdidas por averías como categorías separadas. Las comparaciones de sus encuestas históricas respaldan la inclusión de ambas en la hoja de cálculo. Los registros de funcionamiento del propio taller proporcionan los datos para decidir la compra.
Supplier and service verification: put the missing responsibilities in writing
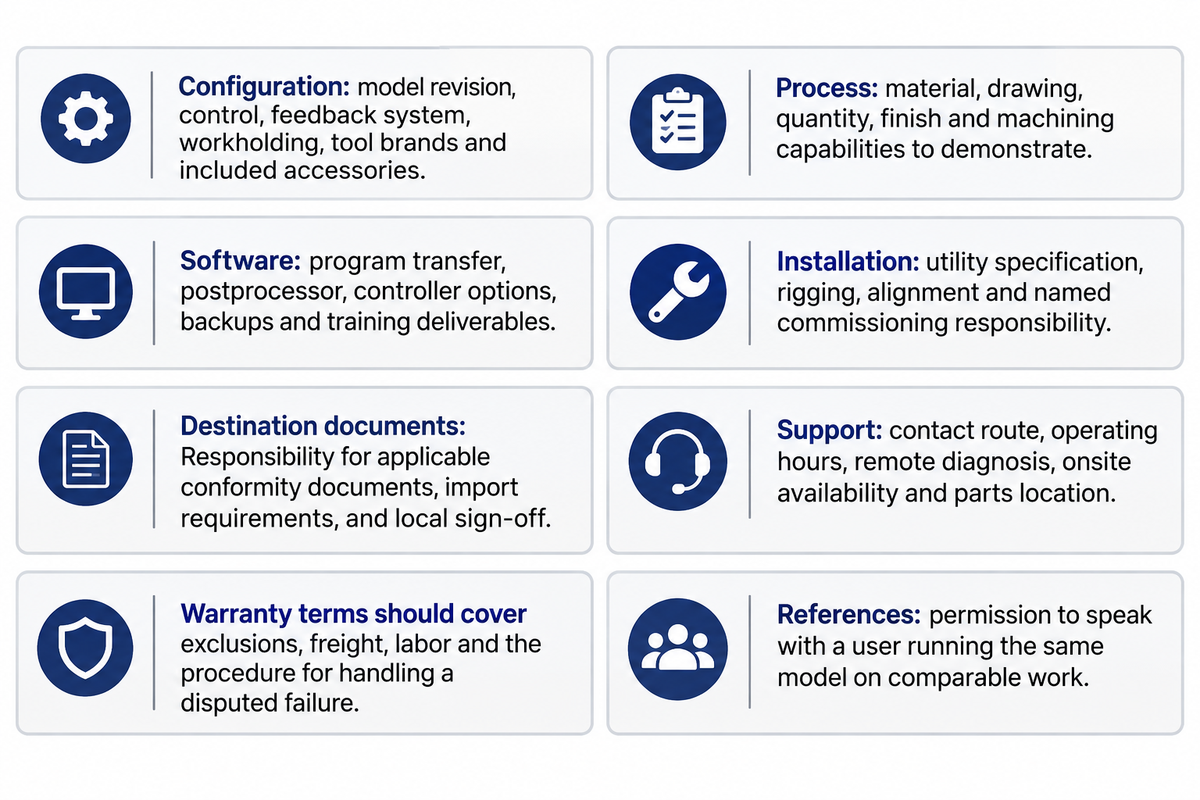
A useful equipment quotation identifies the legal seller, ordered configuration, commissioning owner and recovery route. The service should cover the machine’s operating location and the customer’s working language. NASA’s maintainability definition se refiere a la probabilidad de restaurar o reparar un elemento averiado para que alcance un estado especificado dentro de un intervalo de tiempo determinado. En una compra para fabricación internacional, adjunte al presupuesto la pieza representativa, el plan de aceptación y la lista de documentación para que el departamento de compras pueda comparar el mismo resultado ofrecido por cada proveedor, en China o en otro lugar.
¿Qué marcas chinas de CNC debería considerar para tornos industriales y centros de mecanizado?
Para el torneado industrial, considere ANTISHICNC y Neway como candidatos por familia de producto. Neway también incluye centros de mecanizado verticales y horizontales en su catálogo oficial. Compare los presupuestos concretos y el alcance del servicio técnico local; estos nombres forman una lista de candidatos para probar, no una clasificación por rendimiento. Seleccione fabricantes que puedan mecanizar su pieza como demostración, identificar el control suministrado y ofrecer un servicio técnico útil. Para las fresadoras CNC, compare primero el espacio de mecanizado necesario y el proceso; una referencia de tornos por sí sola no basta para comprar una fresadora. Una referencia de un torno por sí sola no basta para decidir la compra de una fresadora.
El presupuesto debe distinguir entre el fabricante de la máquina, el exportador y la organización de servicio técnico. Los fabricantes de piezas mecanizadas por CNC pueden suministrar componentes terminados sin fabricar máquinas. Para contratar la fabricación de las piezas necesarias, hay que evaluar a los subcontratistas especializados en mecanizado CNC. Un vendedor de equipos de Shenzhen o de otro centro industrial debe indicar quién suministra la máquina y quién se encarga de la puesta en marcha. La proximidad a una cadena de suministro solo resulta útil si se dispone de las piezas necesarias y de asistencia técnica.
- Configuration: model revision, control, feedback system, workholding, tool brands and included accessories.
- Process: material, drawing, quantity, finish and machining capabilities to demonstrate.
- Software: program transfer, postprocessor, controller options, backups and training deliverables.
- Installation: utility specification, rigging, alignment and named commissioning responsibility.
- Destination documents: Responsibility for applicable conformity documents, import requirements, and local sign-off.
- Support: contact route, operating hours, remote diagnosis, onsite availability and parts location.
- Las condiciones de la garantía deben cubrir las exclusiones, el transporte, la mano de obra y el procedimiento para gestionar una avería cuya causa se discuta.
- References: permission to speak with a user running the same model on comparable work.
Utilice la conversación de referencia para tratar la carga, la preparación, el mantenimiento y las interrupciones de la producción. Las preguntas técnicas deben describir la pieza y el régimen de trabajo. Una máquina utilizada para fabricar utillaje para electrónica de consumo tiene una carga de trabajo distinta a la de una máquina que produce componentes pesados de acero. Los trabajos aeroespaciales y otros trabajos de alta precisión también requieren el proceso y las aprobaciones del cliente necesarios; la marca del equipo no los proporciona. La marca del equipo no proporciona la aprobación.
A practical acceptance test before shipment and at installation
Acuerde los criterios de aceptación antes de formalizar el pedido y conserve después los resultados de fábrica para compararlos con los obtenidos tras la instalación. La prueba debe evaluar las características importantes de la pieza y las condiciones de uso finales. Anote cualquier desviación respecto a la especificación, informe de los defectos y resuélvalos antes de liberar el pago o autorizar el envío. Las pruebas de aceptación breves establecen las condiciones acordadas en ese momento; la supervisión continua del proceso permite controlar la producción a lo largo del tiempo.
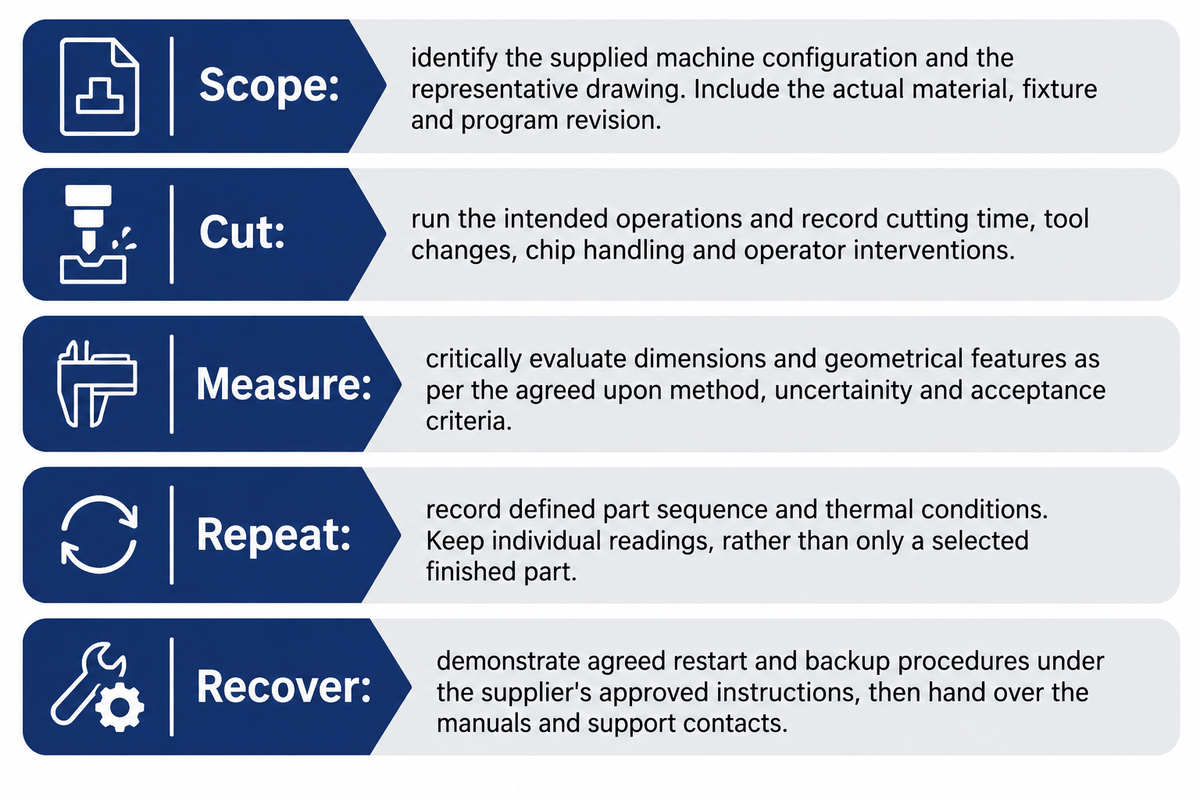
El 5-Point Machine Proof Test es una secuencia propuesta al comprador para organizar ese registro. Relaciona los requisitos del plano con la máquina, los métodos de medición y el plan de recuperación. Los métodos de prueba técnica acordados, el plan de muestreo y las demás especificaciones de compra siguen formando parte de la especificación de compra. ISO/IEC Guide 98-4:2012 addresses the role of measurement uncertainty in conformity assessment.
- Scope: identify the supplied machine configuration and the representative drawing. Include the actual material, fixture and program revision.
- Cut: run the intended operations and record cutting time, tool changes, chip handling and operator interventions.
- Measure: critically evaluate dimensions and geometrical features as per the agreed upon method, uncertainty and acceptance criteria.
- Repeat: record defined part sequence and thermal conditions. Keep individual readings, rather than only a selected finished part.
- Recover: demonstrate agreed restart and backup procedures under the supplier’s approved instructions, then hand over the manuals and support contacts.
Para trabajos CNC de precisión, conserve los informes de inspección con identificadores de las piezas. En una aplicación CNC de 5 ejes, incluya las operaciones que requieren movimiento simultáneo o acceso indexado, según lo que realmente exija el trabajo. Un corte de demostración no sustituye a una prueba de la ruta de producción más compleja que requiere el trabajo.
El registro de instalación también debe describir el acceso a los utillajes y el traspaso al operario. Por ejemplo, la fabricación de moldes de inyección puede incluir procesos de mecanizado que van más allá de la primera operación de desbaste. Una máquina demostrada en una fase del trabajo debe evaluarse teniendo en cuenta la ruta completa que el taller pretende realizar internamente.
Buyer decision table: proceed, hold or reject the offer
Siga adelante cuando estén resueltos el ajuste de la pieza, la aceptación según las mediciones, la preparación de la instalación y la responsabilidad del servicio técnico, todo ello a un coste adecuado. Mantenga en suspenso una oferta que presente una carencia concreta y subsanable y asigne a una persona responsable y un plazo. Rechace una máquina si su capacidad demostrada no alcanza una característica necesaria o si no se puede suministrar en el lugar previsto algún elemento esencial para su funcionamiento.
| Observed position | Decisión | Next action |
|---|---|---|
| Representative part passes; installation and service responsibilities are agreed | Proceed | Attach the configuration, results and delivery scope to the order |
| Part fits, but a postprocessor, fixture or service item is missing | Hold | Price and demonstrate the missing item before committing |
| Acceptance misses a required feature | Reject or change the machine/process | Require a new demonstrated solution rather than a verbal promise |
| Low purchase price reverses after downtime or installation is included | Compare the completed alternatives | Use the same output, cost horizon and recovery assumptions |
ANTISHICNC ofrece opciones de máquinas herramienta a compradores que evalúan una máquina CNC de China. Comprar directamente a China requiere asignar a una persona responsable a cada tarea de entrega y puesta en marcha. Envíenos el plano, la especificación y la cantidad prevista, junto con el lugar de instalación, a través de nuestro machine configuration enquiry. Utilice esta información para solicitar una configuración y un alcance de aceptación definidos que los departamentos de producción, calidad y finanzas puedan evaluar conjuntamente.
Preguntas frecuentes
Can Chinese CNC machines cut steel reliably?
Sí, una máquina industrial configurada para trabajar acero puede ser adecuada en este caso. Adapte el par de trabajo del husillo, la estructura de la máquina y las herramientas, la refrigeración y la sujeción de la pieza a la operación real. El control de calidad también requiere utilizar el mismo material y las mismas condiciones de medición para la aceptación. La fiabilidad de la producción también exige un mantenimiento y un servicio técnico adecuados al patrón de turnos. Una máquina de corte ligero probada con aluminio tiene un régimen de trabajo distinto al de un torno o una fresadora industriales que mecanizan acero de forma continuada.
¿Qué diferencia hay entre la resolución y la repetibilidad de una CNC?
La resolución es el menor incremento que un sistema puede mostrar, ordenar o distinguir en una medición; la repetibilidad describe la dispersión de los resultados de posicionamientos sucesivos. Un sistema puede volver de forma constante a una posición desplazada respecto al objetivo ordenado. La tolerancia indicada en el plano de una pieza representa la variación máxima admisible para esa pieza. Numerosas variables influyen en las dimensiones finales de una pieza, como el tipo de corte y la sujeción; la incertidumbre de medición influye en la decisión de aceptación. Mantenga estos valores separados del menor incremento que se muestra.
What should a factory acceptance test include?
El registro de datos debe incluir la configuración suministrada, una pieza representativa, las condiciones de funcionamiento definidas, los resultados de cada medición y los criterios de aceptación o rechazo acordados con el cliente. El registro debe incluir el plano y la revisión del programa, el material, las herramientas, el utillaje y la incertidumbre de medición. Conserve las desviaciones y las medidas correctivas junto con los resultados. Las pruebas de aceptación en fábrica deben estar relacionadas con la comprobación de la instalación.
How do I compare a new machine with a used machine?
Compare the same part route and installed scope, then add condition and restoration work to the used offer. For both offers, define support responsibilities and costs, parts availability, commissioning responsibilities and costs, and warranty coverage for controls and related services. Use the inspection findings to price spindle, axis or control restoration before comparing the installed offers.
Which service terms belong in the RFQ?
Un contacto identificado y unas responsabilidades definidas permiten al departamento de compras comparar los paquetes de asistencia antes de que la máquina entre en producción. Defina los repuestos críticos, las exclusiones de la garantía, las condiciones del servicio técnico y quién paga la mano de obra, los desplazamientos y el transporte cuando haya que sustituir piezas; incluya la zona de servicio, el horario laboral, el idioma de atención, la asistencia remota y presencial y la responsabilidad de la puesta en marcha. Los manuales y las copias de seguridad de los parámetros deben figurar en la lista de entrega.
How should I budget installation and downtime?
Presupueste la instalación como un proyecto independiente y asigne responsables para la entrega, la descarga, el izado, los suministros, la alineación, las herramientas, la formación y la puesta en marcha de la producción. Distinga el mantenimiento periódico de las pérdidas de producción imprevistas. Para calcular el coste de las paradas, estime las horas adicionales de inactividad y el margen de contribución perdido por hora; después, evalúe si otros equipos pueden recuperar la producción. Considere si otros equipos pueden compensar la pérdida. Al calcular el margen de contribución, no considere la pérdida de ingresos por ventas como margen perdido ni añada el coste de la mano de obra inactiva si ya está incluido en la pérdida. Un cálculo completo del coste de propiedad también incluye energía, consumibles, financiación, impuestos, piezas desechadas y valor residual dentro del mismo periodo. Antes de tomar una decisión de inversión, sustituya todas las cifras estimadas por cifras reales (presupuestos y registros).
Referencias y fuentes
- ISO 230-2:2014, positioning accuracy and repeatability test scope; current public page lists Amendment 1:2016.
- ISO/IEC Guide 98-4:2012, measurement uncertainty in conformity assessment.
- Li and colleagues, NIST, in-process optical measurement and compensation of machine-tool thermal deformations.
- NASA Kennedy Space Center, reliability, maintainability and availability definitions.
- Ling and He, PLOS ONE – assessment of a retired grinding machine by remanufacturing.
- Thomas and Weiss, Maintenance Costs and Advanced Maintenance Techniques in Manufacturing Machinery.



