














Bijgewerkt oktober 2026
Het bewerken van Inconel is moeilijk omdat geconcentreerde warmte, hoge snijkrachten, de materiaaltoestand en de chemische wisselwerking tussen gereedschap en werkstuk samenkomen bij de snijkant. Deze legeringen, met name superlegeringen op nikkelbasis, worden gebruikt vanwege hun corrosiebestendigheid bij hoge temperaturen. Ze maken het CNC-bewerkingsproces echter complexer. Stabiele Inconel-bewerkingen beginnen met de juiste Inconel-kwaliteit, geschikte gereedschappen en een gecontroleerde proef.
Waarom Inconel de snijrand straft
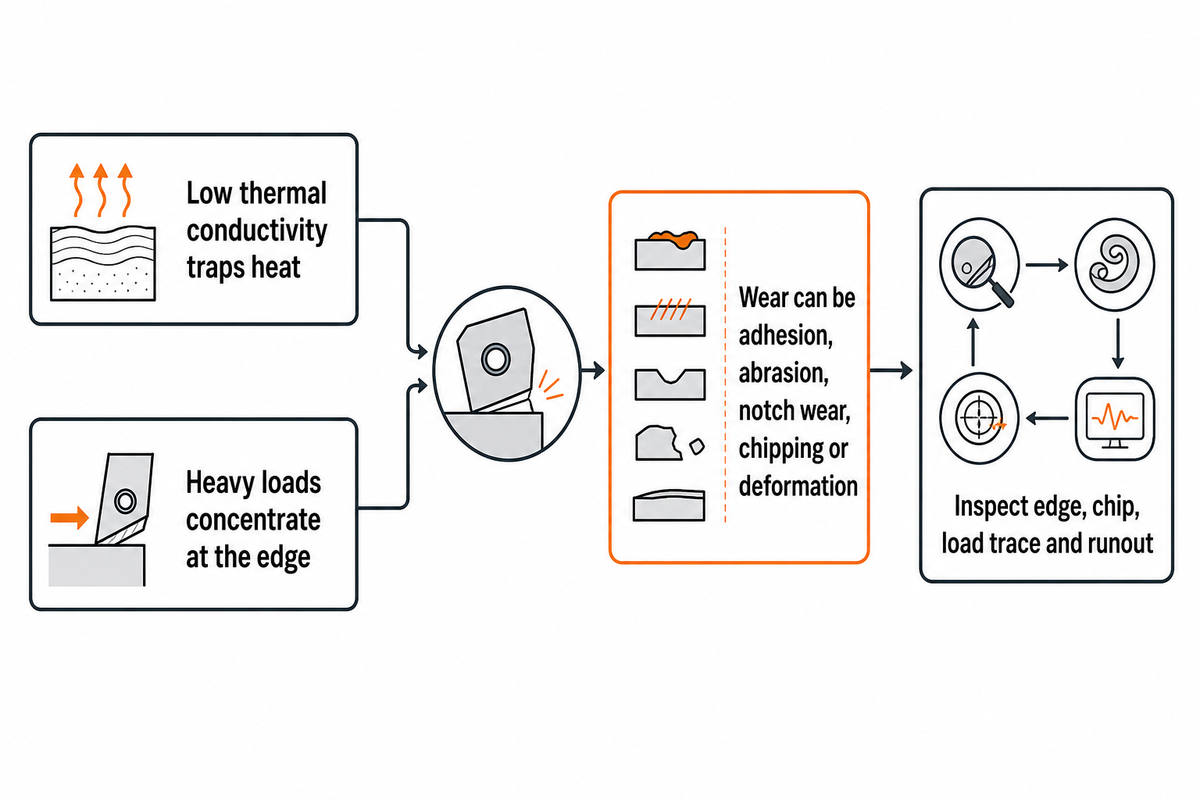
Een lage thermische geleidbaarheid zorgt voor unieke uitdagingen omdat het warmte vasthoudt terwijl zware belastingen zich concentreren aan de rand. Inconel-superlegeringen behouden hun sterkte bij verhoogde temperatuur. Werkverharding kan zich ontwikkelen naast hechting, slijtage, diffusie, oxidatie, kerfslijtage, versnippering en plastische vervorming. Deze gekoppelde mechanismen vernauwen het procesvenster, waardoor de warmte-, belasting- en randconditie via het gereedschap, de houder, het koelmiddel en de machine wordt geregeld.
A Open-access beoordeling september 2025 plaatst bewerkingsmoeilijkheden binnen het bredere thermische, microstructurele en verwerkingsgedrag van de legering. Er wordt niet één universele diepte- of interfacetemperatuur van de geharde laag toegewezen, dus de diagnose moet beginnen met de waargenomen rand, chip, oppervlak en belasting.
Veelgemaakte fout: tijdens Inconel-werkzaamheden kan het verlagen van de voedingssnelheid leiden tot wrijven terwijl het afbrokkelen van de uitloop, impact of een zwakke houder doorgaat. Begin met inspectie met de rand, chip, laadspoor en uitloop.
Bewijsgrens: scheid warmte en belasting van de zichtbare storing en test vervolgens één correctie aan de hand van dezelfde inspectiecriteria; voor elke nikkellegering, werking en koelmethode is geen enkel slijtagemechanisme of ondergrondse diepte van toepassing.
Inconel 718 versus 625: Graad en conditie veranderen de snede
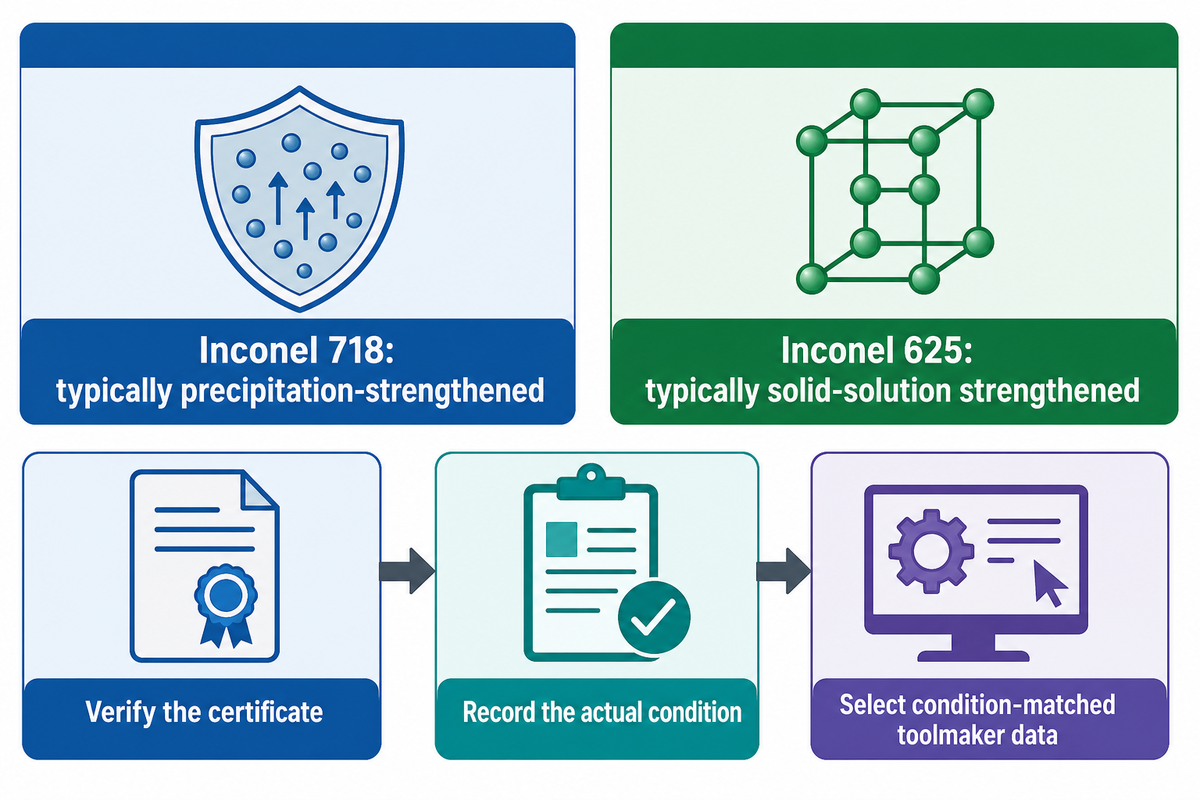
Vergelijk. Inconel-legeringen op kwaliteit en conditie omdat een AISI-bewerkbaarheidsindex of algemene bewerkbaarheidsclassificatie niet elke geleverde toestand kan beschrijven Inconel 718 is doorgaans neerslagversterkt; versterking van de vaste oplossing is doorgaans het geval voor Inconel 625. Chemie, warmtebehandeling, trekeigenschappen, productvorm en voorafgaande verwerking kunnen de slijtage van het gereedschap veranderen.
| Controleer voordat u programmeert | Inconel 718 | Inconel 625 | Programmeringsactie |
|---|---|---|---|
| Versterkende staat | Oplossingsbehandelde of verouderde aandoeningen verschillen | Effecten op vaste oplossingen domineren vaak, maar de verouderingsgeschiedenis doet er nog steeds toe | Noteer de werkelijke toestand |
| Materiële identiteit | Specificatie en warmte/partij | Specificatie en warmte/partij | Controleer het certificaat |
| Overdrachtsregel | Breng een verouderde datalijn niet over naar de met oplossing behandelde voorraad | Ga er niet van uit dat elke geleverde aandoening zich hetzelfde gedraagt | Selecteer huidige, aan de conditie aangepaste toolmakergegevens |
Hoe de versterkende toestand de snede verandert
EEN 2025 Inconel 718 uit onderzoek bleek dat in het geval van slijtage en ruwheid deze parameters niet samen bewogen onder gesmeed, additief en warmtebehandeld omstandigheden. Het onderzoek over Legering 625 veroudering gerapporteerde toestandsafhankelijke neerslag. Bewaar het certificaat en de toestand naast de programmaherziening voor kwaliteiten Inconel.
Kies het gereedschapssysteem, niet alleen het invoegen
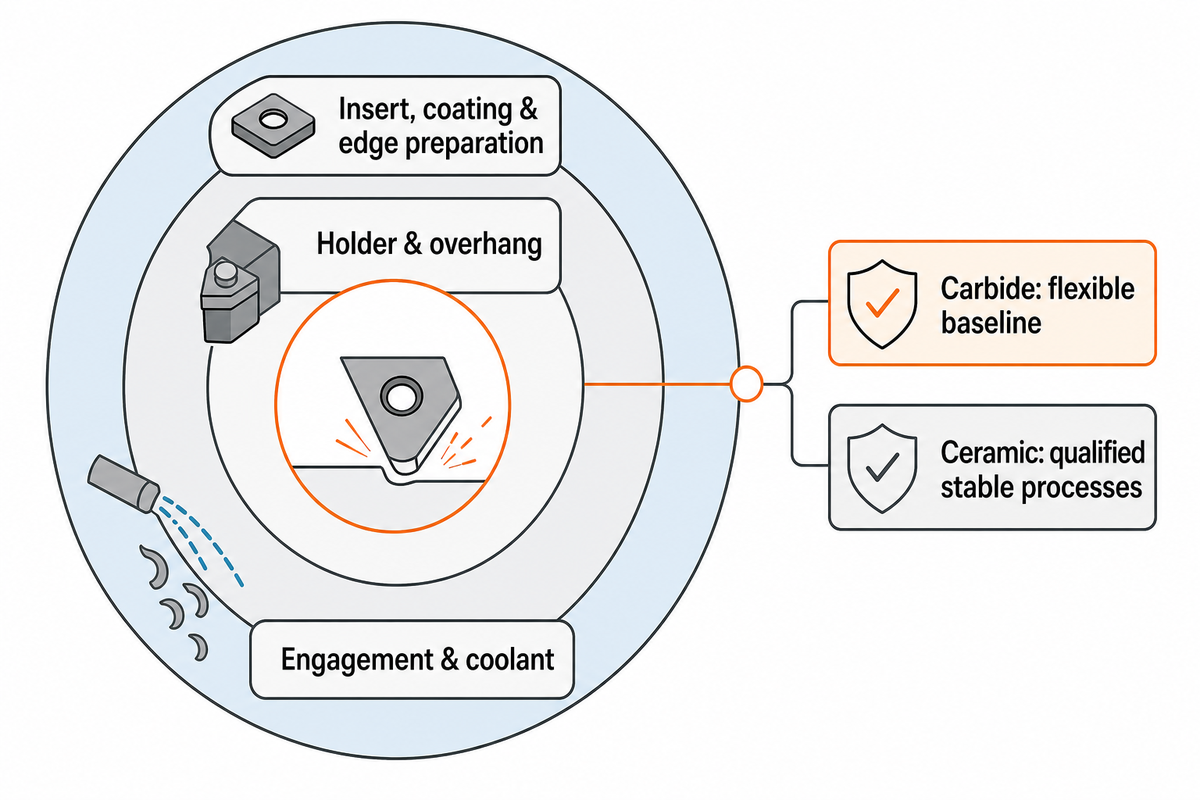
Het kiezen van carbide of keramiek voor Inconel omvat het overwegen van carbide-inzetstukken, gecoate gereedschappen, randvoorbereiding, loodhoek, houder, overhang, aangrijping en koelmiddel. Carbide-gereedschappen bieden een flexibele basislijn; keramische gereedschappen passen op gekwalificeerde stabiele processen. Impact, onderbroken contact, zwakke bevestiging of thermische schok kunnen het keramische voordeel tenietdoen.
Er zijn geen universele oplossingen voor Inconel, dus gebruik de huidige gegevens om de juiste tools en gereedschapsgeometrie te selecteren en bevestig vervolgens de omgeving soorten snijgereedschappen. Dit is een beslissingskaart, geen feeds-and-speeds-grafiek.
Carbide en keramische keuzes op stabiliteit
| Snijsituatie | Praktische basislijn | Systeemcontrole vóór proef |
|---|---|---|
| Continu draaien | Gecoat carbide; gekwalificeerd keramiek | Loodhoek, steun, koelvloeistof |
| Onderbroken draaien | Stoer carbide | Impact en toegang |
| Stabiele gezicht frezen | Carbide of gekwalificeerd keramiek | Uitloop, verloving |
| Variabele zak | Carbide eindmolen | Gereedschapspad, chiprecutting |
| Boorwerkzaamheden | Matched carbide boor | Koelvloeistof, evacuatie |
| Dunne muur | Scherp carbide | Steun, afbuiging |
| Lange overhang | Stoer carbide | Interface, trilling |
| Zware ruwbouw | Ondersteunde rand | Koppel, spaanderruimte |
| Afwerking | Scherpe straal | Slijtage, oppervlakteplan |
Overweeg een onderbroken schouder: het vervangen van carbide door keramiek kan de snelheid verhogen en toch randen verliezen bij terugkeer. Een Sandvik Coromant-applicatieartikel uit 2025, gepubliceerd door Aerospace Manufacturing and Design scheidt keramische ruwe of tussentijdse verwijdering van scherpere carbide semi-afwerking en waarschuwt dat dunne wanden een andere behandeling nodig hebben. Het bewijsmateriaal ondersteunt een systeembeslissing, niet een universele keramische snelheidsvermenigvuldiger.
Stel snelheden en feeds in zonder een magisch nummer
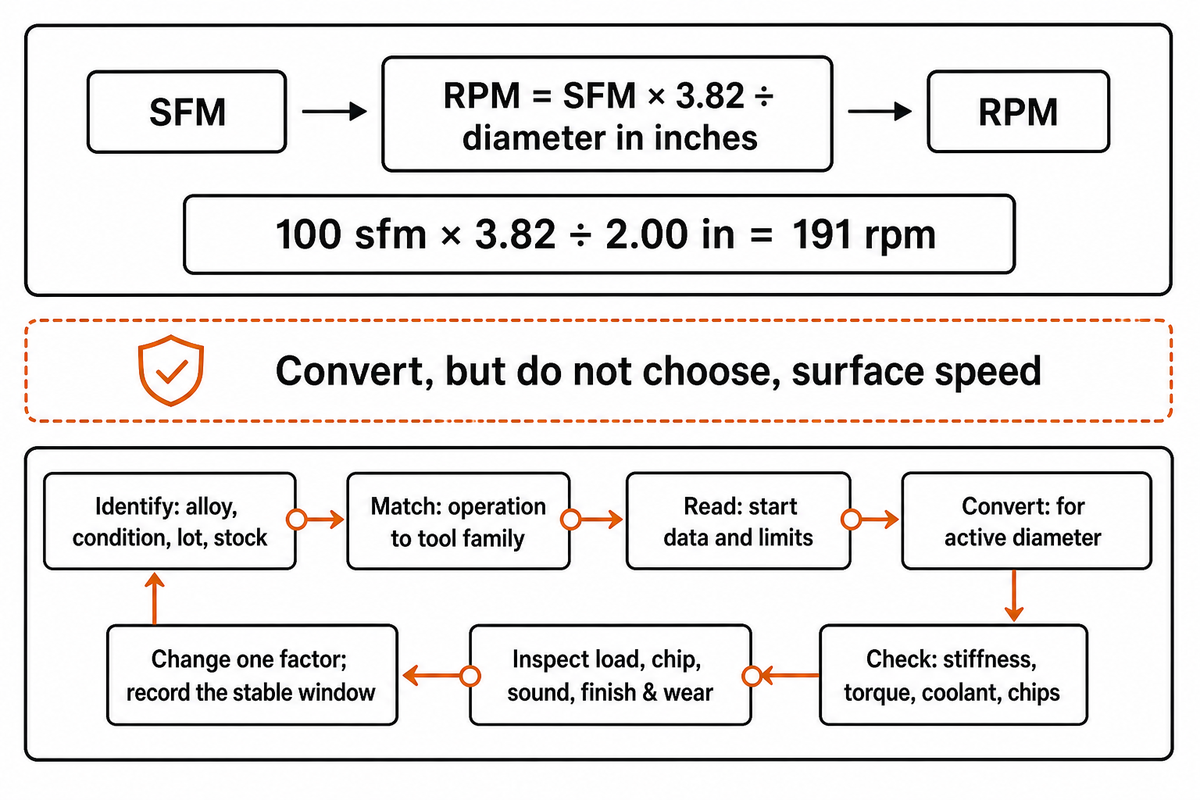
Begin met de huidige gegevens voor de kwaliteit, het gereedschap, de bediening, de diameter, de betrokkenheid en het koelmiddel. Of u nu Inconel snijdt door conventionele bewerking of een andere gekwalificeerde route, converteer de echte instelling, controleer de machinelimieten, voer een korte proef uit en beoordeel de bewerkingsefficiëntie op basis van rand, chip, belasting, geluid en oppervlakteafwerking.
RPM = SFM × 3,82 ÷ diameter in inches. Deze bewerkingstips beginnen met een limiet: de formule converteert, maar kiest niet, de oppervlaktesnelheid Zie hoe SFM te berekenen voor de formule en conversie naar metriek.
Stel dat toolmakergegevens 100 sfm geven bij een actieve diameter van 2,00. De rekenkunde is 100 × 3,82 ÷ 2,00 = 191 rpm. Deze berekening converteert alleen; controleer het bruikbare koppel en behoud alle bronlimieten.
De 7-stappen eerste-cut-reeks: tips voor het bewerken van Inconel
- Identificeren 1. Staat, lot, voorraad.
- Match 1992.
- Read 2. Gegevens en limieten.
- Converteren 1. Actieve diameter.
- Check idd, koppel, koelvloeistof.
- Inspecteren 1. Chip, geluid, afwerking, slijtage.
- Verander één factor idd het stalraam.
Bewijsgrens: eén studie verplaatst van 0,08 naar 0,24 mm/omw terwijl de ruwheid steeg van 0,75 naar 1,2 µm Ra. Het resultaat blijft bij de geteste configuratie.
Draaien, frezen en boren hebben verschillende bedieningselementen nodig
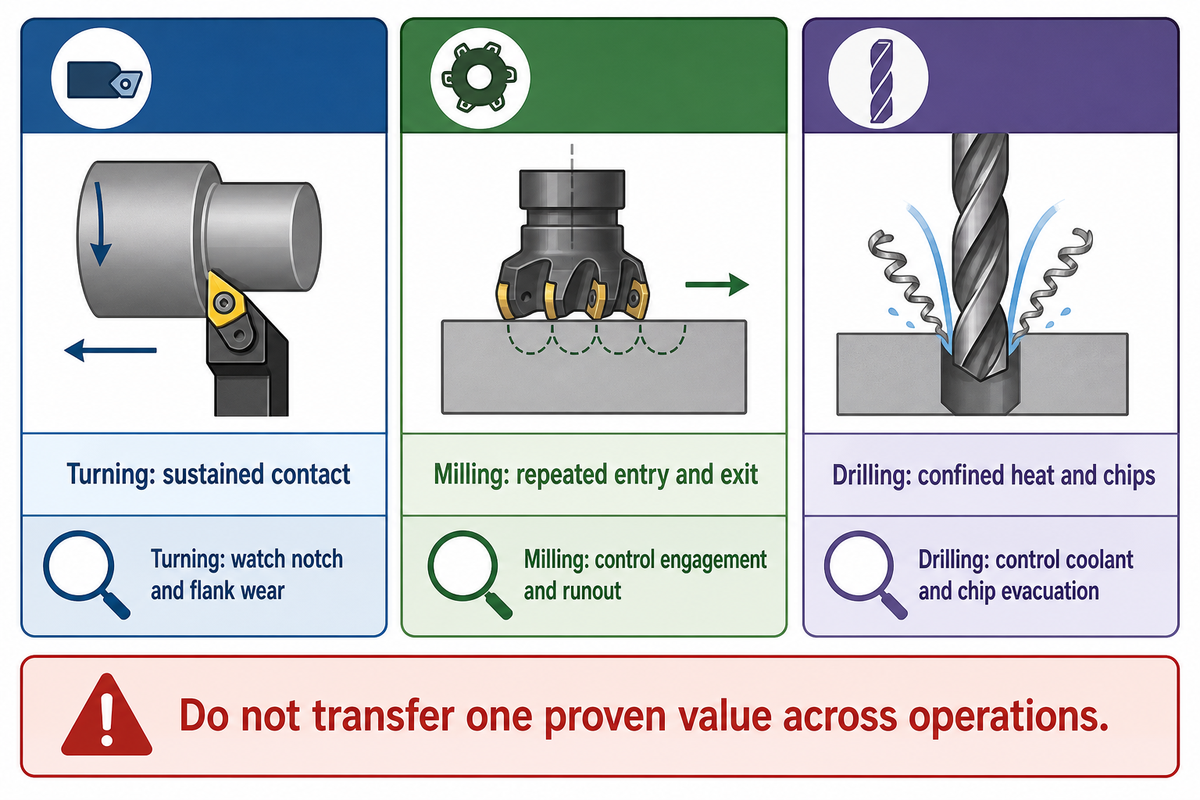
Draai, frees, en boorwerkzaamheden stellen de rand bloot aan verschillende contactcycli en spaanderpaden. Draaien kan contact in stand houden; frezen voegt herhaalde in - en uitgang toe; boren beperkt warmte en spanen. Behoud positieve spaanvorming terwijl de aangrijping, hogedruk-koelmiddelafgifte, inspectie en uitgangsstrategie worden aangepast. Gebruik pikboren alleen als boorgeleiding dit toelaat.
| Operation | Primaire controle | Kijk eerst | Vermijden |
|---|---|---|---|
| Turning | Stabiele ingang, ondersteund inzetstuk, chiprichting | Diepte-lijn inkeping en flank slijtage | Wonen op de diameter |
| Frezen | Betrokkenheid en uitloop | Instapchipperen en chips opnieuw knippen | Abrupte verlovingsschommelingen |
| Boren | Koelvloeistof-aan-rand en spaanafvoer | Stuwkracht trend, chip verpakking, hoek slijtage | Blind één pikcyclus toepassen |
Een winkel die een bewezen draaigoed verplaatst naar een freessnede met vier fluiten, verandert de thermische cyclus, de spaanderdikte en het impactpatroon in één keer. Een veiligere overdracht maakt gebruik van de bedrijfsspecifieke begeleiding CNC draaien en frezen, keert dan terug naar de geselecteerde snijdermaker voor de werkelijke kwaliteit en betrokkenheid.
Kan uw machine het warmtelastvenster van de 3-zone-inconel vasthouden?
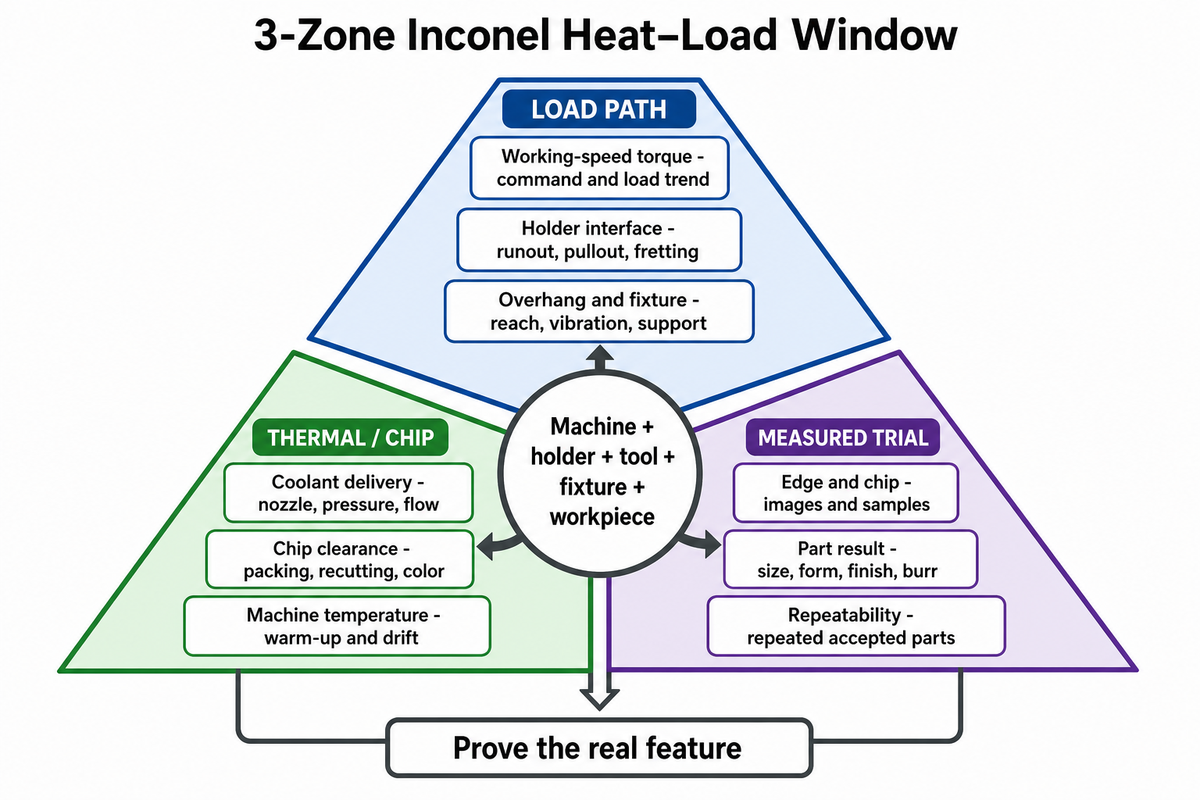
Een machine is alleen klaar voor Inconel-onderdelen als de opstelling de stabiliteit van het laadpad, de thermische controle en de chipcontrole kan vasthouden en het proefgedrag in één keer kan meten. Brochurepaardenkracht, massa, tapergrootte of maximale koelmiddeldruk kunnen dit niet bewijzen. De capaciteit behoort tot het machinehouder-gereedschap-armatuur-werkstuksysteem bij de beoogde snede.
The Warmtebelastingsvenster met 3 zones inconels is een praktische checklist, geen gecertificeerd model Gebruik het om een proef in te kaderen voor een metaal freesmachine of bestaande cel; dit is het machine-, gereedschaps- en deelsbewijs dat de Inconel-bewerking nodig heeft.
| Zone | Bewijsstuk | Wat op te nemen op de echte functie |
|---|---|---|
| Laadpad | Werksnelheidskoppel | Command en load trend |
| Laadpad | Houderinterface | Runout, pullout, fretting |
| Laadpad | Overhang en armatuur | Bereik, trilling, ondersteuning |
| Thermisch/chip | Koelvloeistof levering | Mondstuk, druk, stroom |
| Thermisch/chip | Chipklaring | Verpakking, recutting, kleur |
| Thermisch/chip | Machinetemperatuur | Opwarmen en driften |
| Gemeten proef | Rand en chip | Afbeeldingen en monsters |
| Gemeten proef | Deelresultaat | Grootte, vorm, afwerking, braam |
| Gemeten proef | Herhaalbaarheid | Herhaalde geaccepteerde onderdelen |
A NIST-studie verbindt stabiliteit met snelheid en overhang Gebruik een verticale bewerkingscentrum koopgids, bewijs dan de functie met de echte houder, armatuur en koelvloeistofpad.
Bewijsgrens: ISO 230-3:2020 behandelt de thermische effecten van werktuigmachines, maar levert geen Inconel-pk, koelmiddeldruk, uitloop of overhangdrempel. Recordtemperatuur, koppel, trillingen, slijtage en onderdeelresultaten onder de exacte procesopstelling.
De op signaal gebaseerde beslissingsboom voor gereedschapslijtage: verander de oorzaak, niet het symptoom
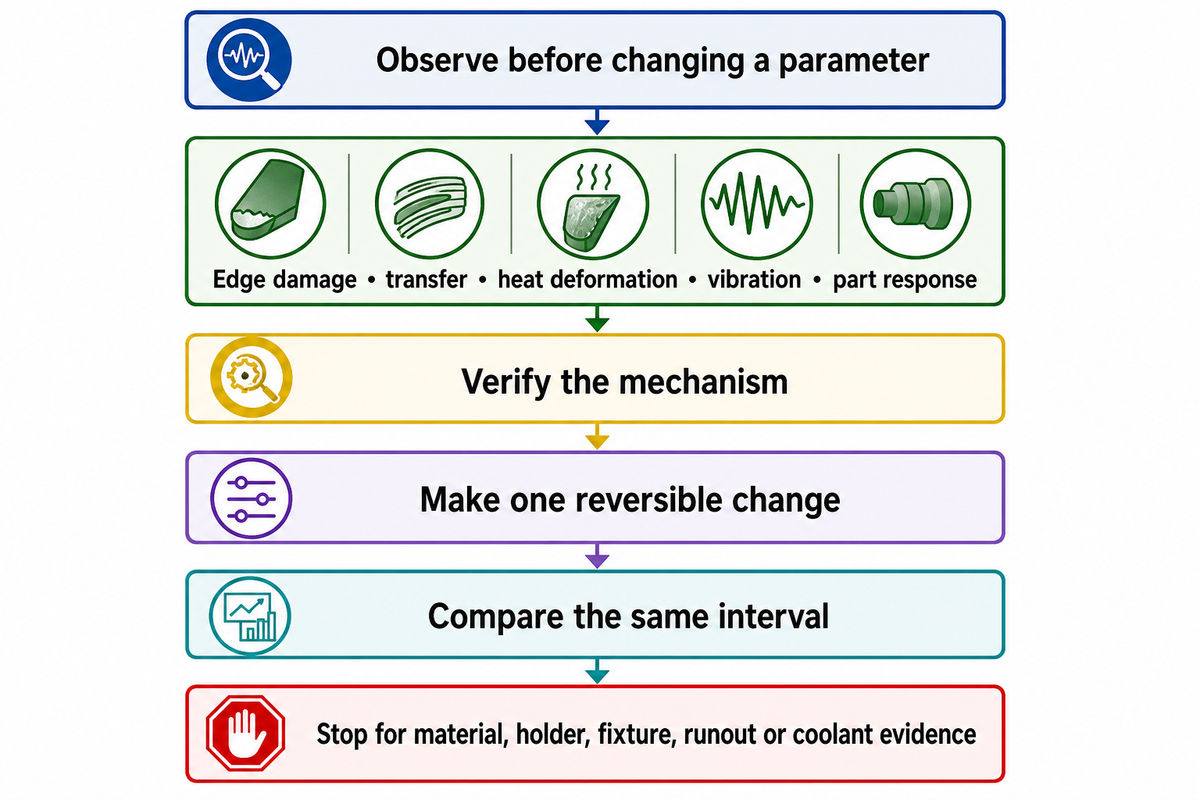
De op signaal gebaseerde gereedschaps-slijtage-beslissingsboom begint met observatie, niet met een parameterverandering. Groepsbewijs in randschade, overdracht, warmtevervorming, trillingen en gedeeltelijke respons. Verifieer het mechanisme, voer één omkeerbare verandering uit en vergelijk hetzelfde interval; voor gebabbel, NIST's stabiliteitsstudie op gereedschapslengte laat zien dat de chipbreedte zonder klapperen afhangt van zowel de spilsnelheid als de overhang van het gereedschap.Wijzig gereedschap alleen bij een gedefinieerde slijtagelimiet; stop met afstemmen wanneer bewijsmateriaal wijst op materiaal, houder, armatuur, uitloop of koelvloeistof.
| Waargenomen type | Waarschijnlijk mechanisme | Eerst verifiëren | Omkeerbare verandering | Vermijden |
|---|---|---|---|---|
| Diepte-lijn inkeping | Harde grens/oxidatie | Positie, invoer | Verschuiving betrokkenheid | Dezelfde inkepingslijn |
| Willekeurige chipping | Impact/instabiliteit | Runout, armatuur | Lus verkorten | Snelheid eerst |
| Opgebouwde rand | Adhesie | Chip, transfer | Herstel chipvorming | Voer wrijven |
| Flankslijtage | Slijtage/diffusie | Slijtage tarief | Eén goedgekeurde wijziging | Ren naar breuk |
| Plastische vervorming | Warmte/belasting | Rand, koelvloeistof | Correcte levering | Blinde voerverandering |
| Knabbelsporen | Instabiliteit | Frequentie, overhang | Test stabiele band | Alleen-afwerking fix |
| Burr-groei | Slijtage/zwakke uitgang | Trend, rand | Gedefinieerde gereedschapswijziging | Verbergen door ontbramen |
| Chipverpakking | Slechte evacuatie | Fluit, koelvloeistof | Pad wissen | Langere blinde snit |
| Dimensionale drift | Warmte/slijtage | Opwarmen, rand | Afzonderlijke correcties | Eén maskerende offset |
- Fotografeer met vaste tussenpozen
- Houd één functie en inspectiemethode
- Neem chip, lading, afwerking en grootte op
- Runout of houderschade verschijnt
- Koelvloeistof mist het randje
- Materiaal- of armatuurcontrole is onzeker
Bewijsgrens: eén winkelhoesje veranderde geometrie, 38 tot 60 sfm, en snedediepte van 0,075 tot 0,15 inch. Meerdere wijzigingen maken het systeembewijs, geen universele instelling.
De Bewijsladder voor Echt Inconelvermogen
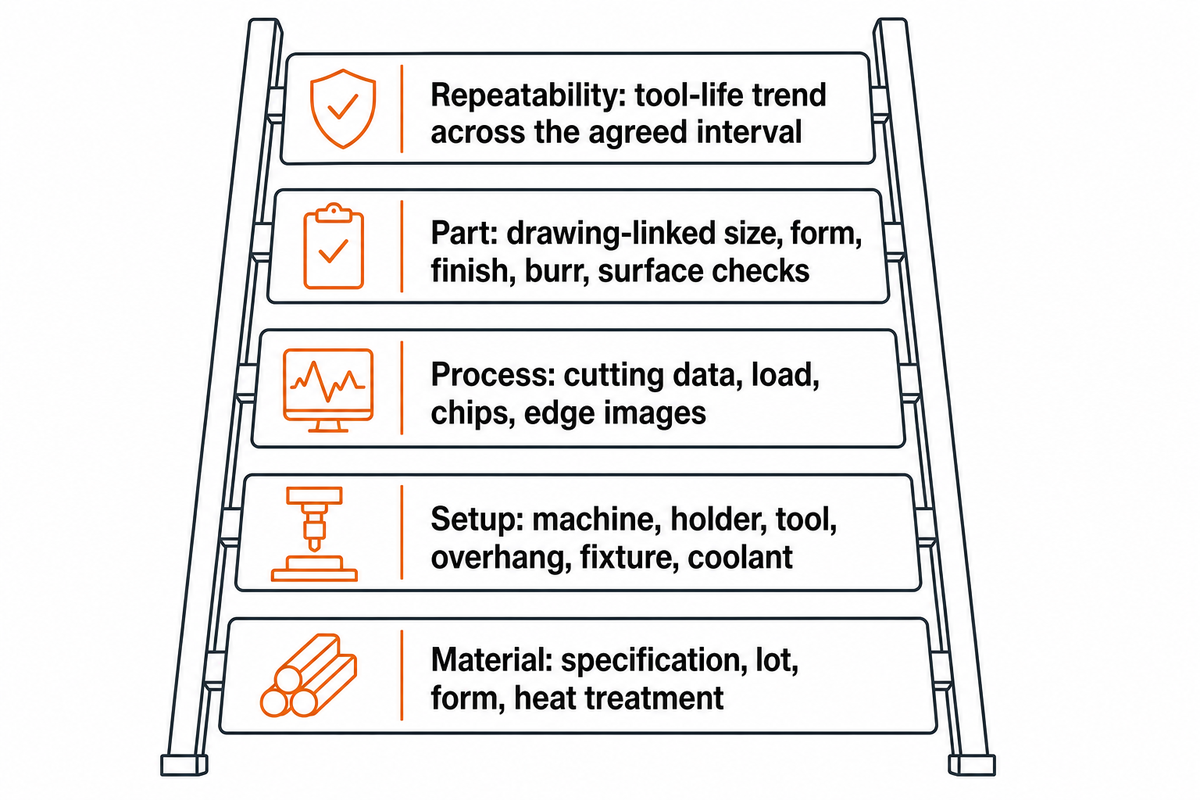
Precisietechniek voor Inconel vereist gekoppelde records, niet een bewering dat een winkel harde metalen snijdt. Voor lucht- en ruimtevaarttoepassingen moeten kopers van Inconel in de lucht- en ruimtevaart materiaalidentiteit, procesgegevens, voortgang van de stand van het gereedschap, bewaakte signalen, tekengekoppelde inspectie en herhaalbaarheid opvragen. Een certificaat en een demonstratie van vers gereedschap beantwoorden verschillende vragen.
- Materiaal: specificatie, partij, vorm, warmtebehandeling.
- Opstelling: machine, houder, gereedschap, overhang, armatuur, koelvloeistof.
- Proces: snijgegevens, belasting, chips, randafbeeldingen.
- Deel: tekening-gekoppelde grootte, vorm, afwerking, braam, oppervlaktecontroles.
- Herhaalbaarheid: tool-life trend over het afgesproken interval.
Parafrase: Het bewerkingsprogramma van NIST koppelt geïntegreerde metingen, op fysica gebaseerde modellen en kunstmatige intelligentie aan realtime monitoring van machines en productieprocessen.
In deze NIST-beschrijving wordt procesbewaking uitgelegd, niet een Inconel-drempel. Voor lucht- en ruimtevaartwerk, SAE AS9102C frames records uit het eerste artikel. Goedkeuring bewijst nog steeds geen onbepaald venster voor de stand van de tool; duurzame records en herkwalificatietriggers toevoegen.
Voor deze gids is geen particuliere. Inconel-productiemetriek geleverd Inconel wordt veel gebruikt in de lucht- en ruimtevaart. Voor een specifieke klus vergelijkt u de beschikbare gegevens met de echte functie en het acceptatieplan.
Bewijsgrens: eén onderzoek naar het omkeren van het gezicht gekoppelde oppervlakte-integriteitsmetingen met vermoeiingstests bij 450 °C. Dimensionale inspectie alleen is mogelijk niet voldoende voor kritische onderdelen; die studie kan echter geen andere winkel, machine of turbinecomponent certificeren.
Veelgestelde vragen
Is Inconel moeilijk te bewerken?
Ja, het kan machinaal worden bewerkt als het proces wordt gecontroleerd. Lage thermische geleidbaarheid, behouden hete sterkte, het werk verharden, chemische affiniteit, en harde fasen kunnen lading concentreren bij de scherpe rand. Stijve werkvasthouden, geschikt scherp bewerken, positieve spaanvorming, gecontroleerde betrokkenheid, koelmiddellevering, en vroege slijtage inspectie zijn belangrijker dan het vertragen van elke parameter.
Wat is de beste eindmolen voor het bewerken van Inconel?
Er bestaat geen ‘beste’ eindfrees voor elke Inconel-bewerking. Een taaie, fijnkorrelige hardmetalen eindfrees met een toepassingsgeschikte coating en vrijsnijdende geometrie is een praktisch uitgangspunt. Kies het aantal snijkanten, de spiraalhoek, diameter, hoekvoorbereiding, koelmiddeltoevoer en uitsteeklengte op basis van de uitsparing, radiale aangrijping, materiaaltoestand en machinestijfheid. Keramiek kan worden overwogen voor een stabiel proces dat is gekwalificeerd.
Waarom is Inconel 718 moeilijk te bewerken?
Inconel 718 behoudt sterkte bij snijtemperatuur, geleidt warmte slecht, verhardt en kan versterkende neerslagen en harde fasen bevatten die de randbelasting verhogen. Middelen van de geleverde toestand: verouderd materiaal kan anders snijden dan met oplossing behandeld materiaal. De specificatie, warmtebehandeling en productvorm moeten worden bevestigd voordat u gereedschapsmakergegevens selecteert of de levensduur van het gereedschap vergelijkt.
Kan Inconel gefreesd worden?
Ja. wanneer winkels Inconel malen, kan het stijve werk met gecontroleerde betrokkenheid en adequate tooling, betrouwbare spaanafvoer en geen wrijven of wonen nuttig zijn. De aanpak hangt af van een aantal factoren, zoals kwaliteit, warmtebehandeling, snijder, functie, koelmiddelafgifte, overhang en machinedynamiek. Valideer het proces op de werkelijke omstandigheden voordat u met de productie begint.
Welke snijsnelheden en voedingen worden aanbevolen voor Inconel?
Geen universele snelheid en voeding is veilig. Werken met de gegevens voor de legeringsgroep en - rang zoals verstrekt door de huidige gegevens van de gereedschapsmaker. Let voor elke bewerking op het type aangrijping, de staat en het koelmiddel. Converteer naar de werkelijke diameter en inspecteer de belasting, chip, geluid, afwerking en slijtage tijdens een gecontroleerde snede, waarbij u slechts één variabele tegelijk verandert.
Bouw een procesvenster dat u kunt verdedigen
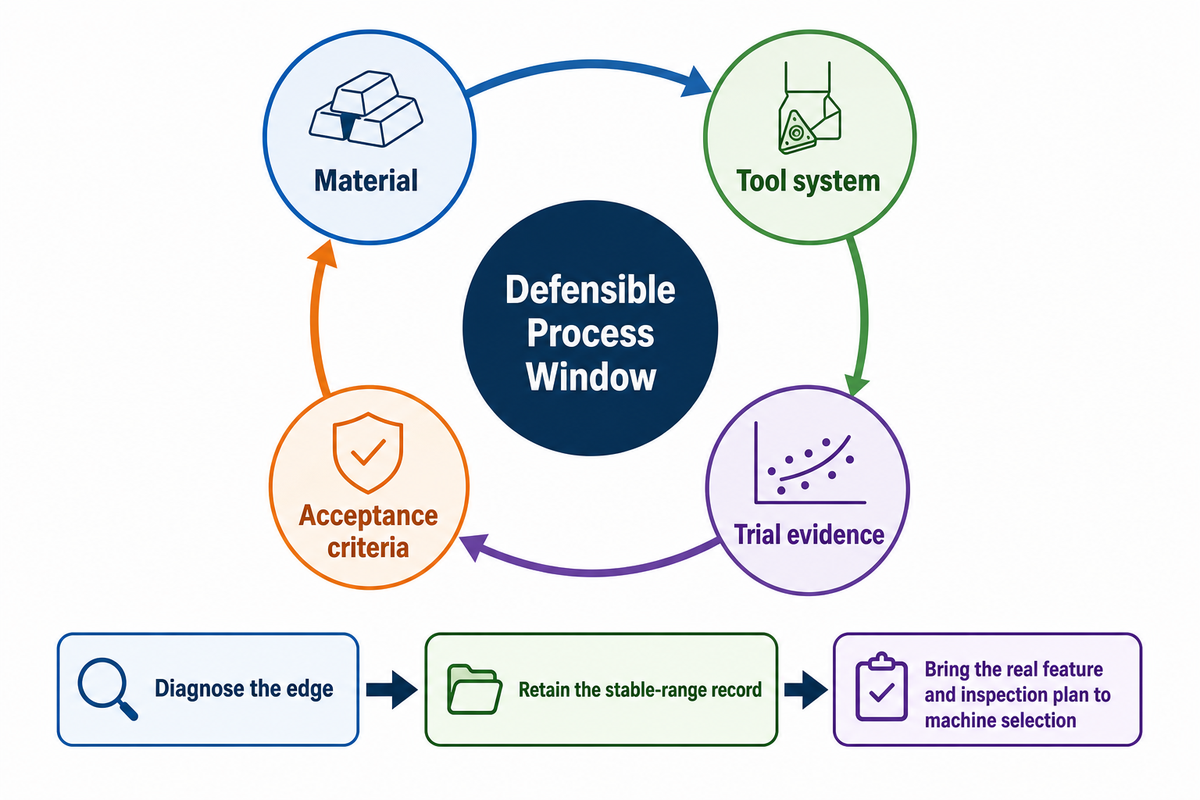
De bewerking van Inconel is gecontroleerd werk. Een verdedigbaar procesvenster komt overeen met materiaal, gereedschapssysteem, proefbewijs en acceptatiecriteria voor Inconel-componenten. Houd deze bewerkingsuitdagingen en oplossingen binnen een vaste procesgrens: diagnosticeer de rand, behoud het stabiele bereikrecord en breng de functie, conditie, gereedschap, koelvloeistof en inspectieplan naar de machineselectie.
Over deze gids
Auteur: Karry. Deze gids vervangt geen toolmakergegevens, een materiaalcertificaat, risicobeoordeling of gecontroleerde proef.
Referenties en bronnen
- Inconel legering review International Journal of Thermofluids
- Inconel 718 materiaal-toestandsonderzoek PubMed Central
- Legering 625 veroudering ISIJ Internationaal
- Sandvik Coromant applicatie artikel op bewerking nikkel legeringen Productie en ontwerp van de lucht- en ruimtevaart
- Onderzoek naar het draaien van inconels Mechanica & Industrie
- Stabiliteitsoppervlakken met gereedschapslengte NIST
- ISO 230-3:2020 ISO
- Bewerkingsprogramma NIST
- AS9102C SAE International
- Oppervlakte-integriteit en vermoeidheid Mondragon Universiteit



