














2026年10月更新
加工 集中した熱、高い切削力、材料状態、工具とワークピースの化学反応が刃先で相互作用するため、インコネルは困難です これらの合金、特にニッケルベースの超合金は、高温での耐食性に使用されますが、CNC加工プロセスを複雑にします 安定したインコネルカットは、適切なインコネルグレード、工具、および測定された試験から始まります。.
なぜインコネルは最先端を罰するのか
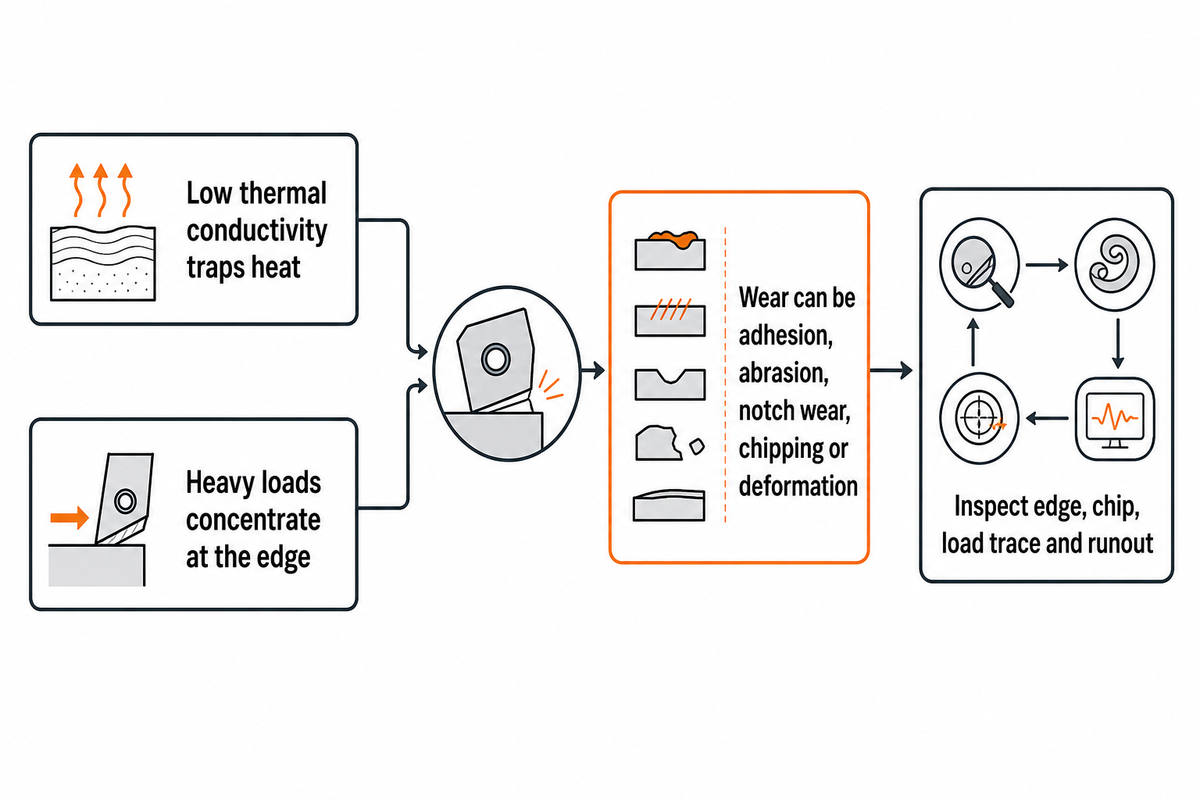
熱伝導率が低いと、重い負荷がエッジに集中する間に熱が閉じ込められるため、独特の課題が生じます。インコネル超合金は高温でも強度を維持します。加工硬化は、接着、摩耗、拡散、酸化、ノッチ摩耗、チッピング、塑性変形と並行して発生する可能性があります。これらの結合されたメカニズムにより、プロセスウィンドウが狭くなるため、ツール、ホルダー、冷却剤、機械を通じて熱、負荷、エッジの状態を制御します。.
A 2025 年 9 月のオープンアクセスのレビュー 合金の幅広い熱、微細構造、および加工挙動の内部で加工が困難になります。硬化層の深さや界面温度を 1 つも割り当てないため、診断は観察されたエッジ、チップ、表面、および荷重から開始する必要があります。.
よくある間違い: inconel 作業中、送り速度を下げることで、振れ、衝撃、または弱いホルダーからのチッピングが継続しているときに摩擦が発生する可能性があります。エッジ、チップ、負荷トレース、振れから検査を開始します。.
証拠の境界: 目に見える破損から熱と負荷を分離し、同じ検査基準に対して 1 つの補正をテストします。すべてのニッケル合金、操作、および冷却方法に単一の摩耗メカニズムや地下深さが適用されることはありません。.
インコネル 718 対 625: グレードと状態 カットを変更します
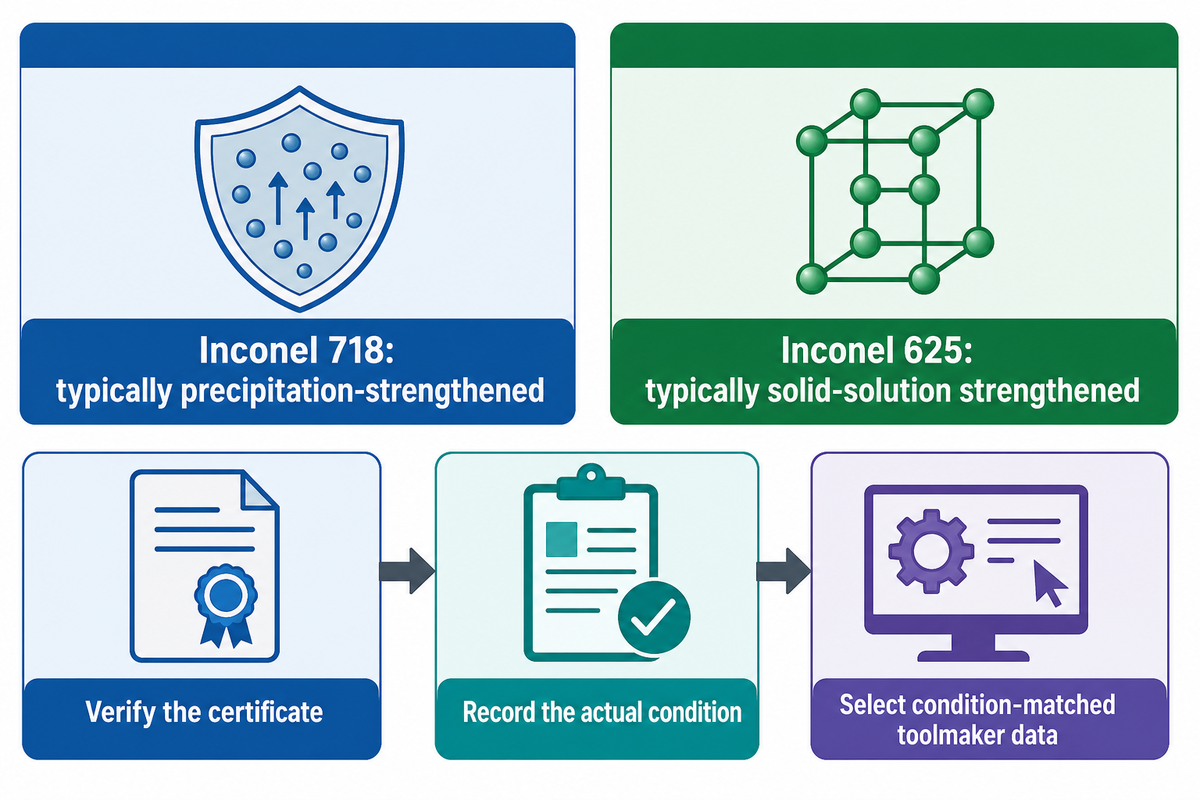
AISIの切削加工性指数または一般的な切削加工性評価では、供給されたすべての状態を説明できないため、インコネル合金をグレードと条件で比較します。インコネル718 は通常、析出強化されています; 固溶体強化は、通常、インコネル625 の場合です。化学、熱処理、引張特性、製品の形状、および事前の処理により、工具の摩耗が変化する可能性があります。.
| プログラミングの前に確認してください | Inconel 718 | インコネル 625 | プログラミングアクション |
|---|---|---|---|
| 強化状態 | 溶液処理または熟成条件は異なります | 固溶体の効果が支配的であることが多いですが、高齢化の歴史は依然として重要です | 実態を記録する |
| 物質的同一性 | 指定および熱/ロット | 指定および熱/ロット | 証明書を確認します |
| 転送ルール | 熟成データラインを溶液処理されたストックに転送しないでください | 提供されたすべての条件が同様に動作すると仮定しないでください | 現在の、条件に一致するツールメーカーデータを選択します |
強化コンディションがカットをどのように変えるか
2025年 Inconel 718 研究では、摩耗と粗さの場合、これらのパラメータは鍛造、添加剤、および熱処理された条件では一緒に移動しないことが指摘されました。 に関する研究 合金625の老化 報告された状態依存降水量。 inconel のグレードのプログラム リビジョンの横に証明書と状態を保持します。.
挿入だけでなくツーリング システムを選択してください
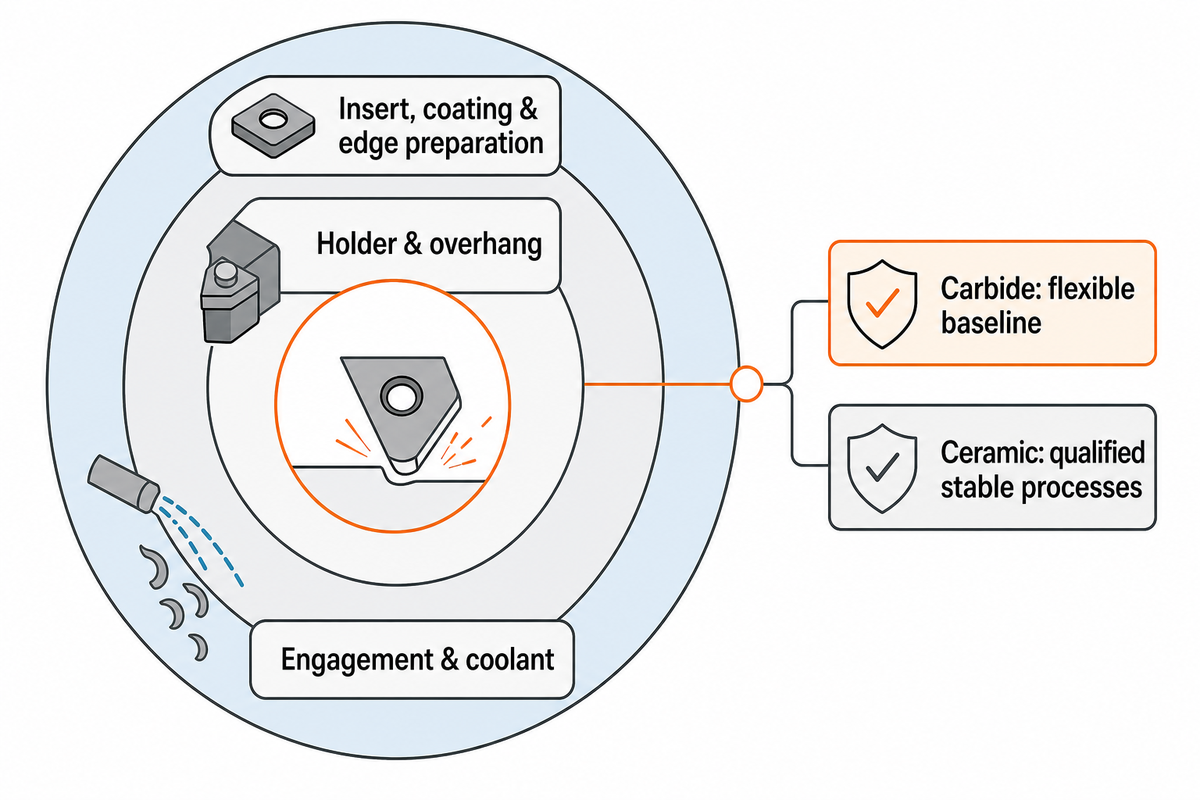
Inconelのための炭化物か陶磁器を選ぶことは炭化物挿入物、上塗を施してある用具、端の準備、鉛の角度、ホールダー、張り出し、係合、および冷却剤の考慮を含んでいます炭化物用具は適用範囲が広い基線を提供します; 陶磁器用具は修飾された安定したプロセスに影響を与えます、中断された接触、弱い据え付け品、または熱衝撃陶磁器の利点を消すことができます。.
Inconelにはユニバーサルソリューションがないため、現在のデータを使用して適切なツールとツールのジオメトリを選択し、周囲を確認します 切削工具の種類. .これは決定地図であり、フィードアンドスピードチャートではありません。.
安定性による炭化物とセラミックの選択
| カット状況 | 実用ベースライン | 試験前のシステムチェック |
|---|---|---|
| 連続旋回 | 炭化コーティング; 修飾された陶磁器 | 鉛の角度、サポート、冷却剤 |
| 途切れる ターニング | タフカーバイド | 影響と参入 |
| 安定した顔のフライス加工 | 超硬または認定セラミック | 振れ, エンゲージメント |
| 可変ポケット | 超硬 エンドミル | ツールパス、チップ再切断 |
| 掘削作業 | 適合 超硬 ドリル | クーラント、避難 |
| 薄い壁 | シャープカーバイド | サポート、たわみ |
| ロングオーバーハング | タフカーバイド | インターフェイス、振動 |
| 重粗加工 | サポートされているエッジ | トルク、チップスペース |
| 仕上げ | シャープ半径 | 摩耗、表面計画 |
ショルダーが中断されていることを考えてみましょう。カーバイドをセラミックに置き換えると速度が上がりますが、再突入時にエッジが失われる可能性があります。. Aerospace Manufacturing and Design が発行した 2025 年のサンドビック コロマント アプリケーション記事 セラミック粗面または中間除去をより鋭い炭化物半仕上げから分離し、薄い壁には異なる処理が必要であると警告します。証拠は、普遍的なセラミック速度乗数ではなく、システムの決定を支持しています。.
魔法の数字なしで速度とフィードを設定します
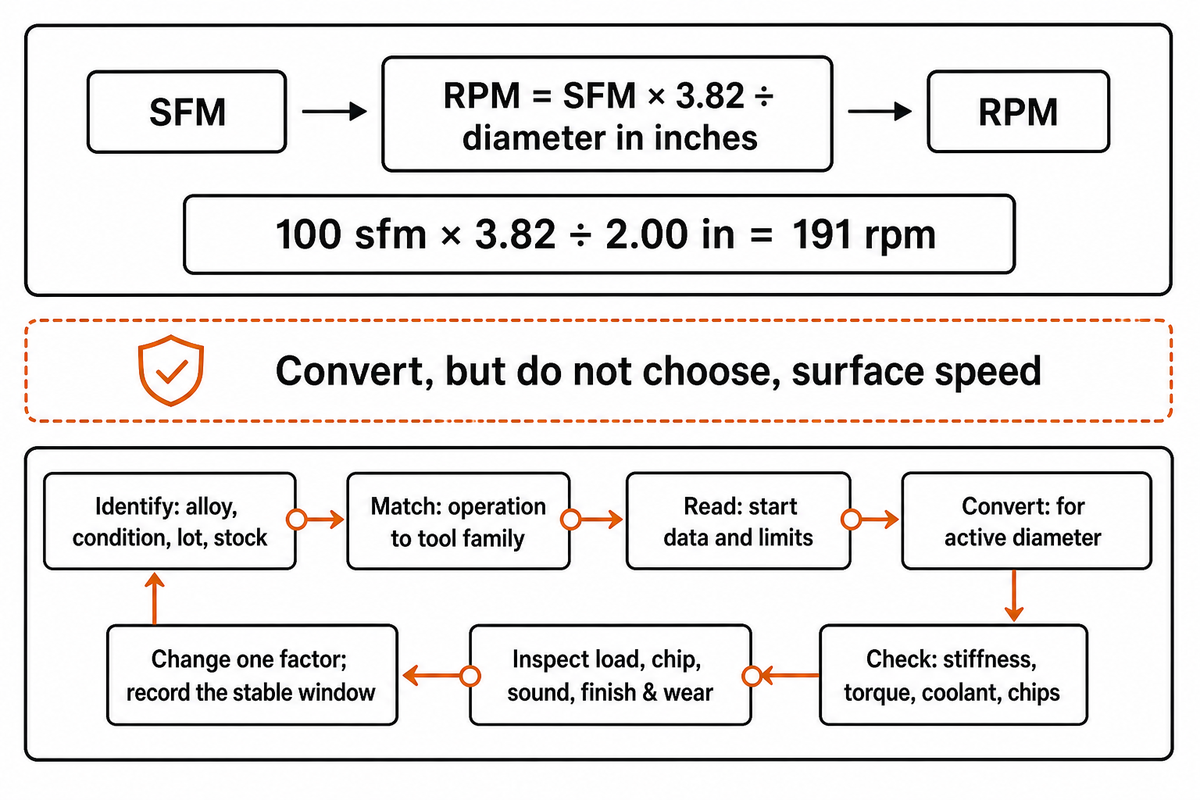
グレード、工具、操作、直径、係合、および冷却剤の現在のデータから始めます。従来の機械加工によるインコネルの切断であろうと、別の適格なルートによるインコネルの切断であろうと、実際の設定を変換し、機械の限界を確認し、短い試行を実行し、エッジ、チップ、荷重、音、表面仕上げから加工効率を判断します。.
RPM = SFM × 3.82 × 直径 (インチ)。. これらの加工のヒントは限界から始まります: 式は変換しますが、選択しません、表面速度を参照してください SFMの計算方法 式と計量への変換について。.
ツールメーカーのデータが有効直径 2.00 で 100 sfm を与えたとします。算術演算は 100 × 3.82 × 2.00 = 191 rpm です。この計算は変換のみです。使用可能なトルクをチェックし、すべてのソース制限を保持します。.
7 ステップのファーストカット シーケンス: インコネルを加工するためのヒント
- 識別 ――合金、状態、ロット、在庫.
- マッチ ――ツールファミリーへの操作.
- 読む ――データと制限を開始します.
- 変換 有効直径の場合は ――.
- チェック ――剛性、トルク、冷却剤、チップ.
- 検査します ¤ 荷重、チップ、音、仕上げ、摩耗.
- 1 つの要素を変更します ¤ 安定したウィンドウを記録します.
証拠の境界: 1 つの研究 粗さが 0.75 から 1.2 μm Ra に上昇する間に、0.08 から 0.24 mm/rev に移動しました。結果はテストされた構成のままです。.
旋削、フライス加工、穴あけには異なる制御が必要です
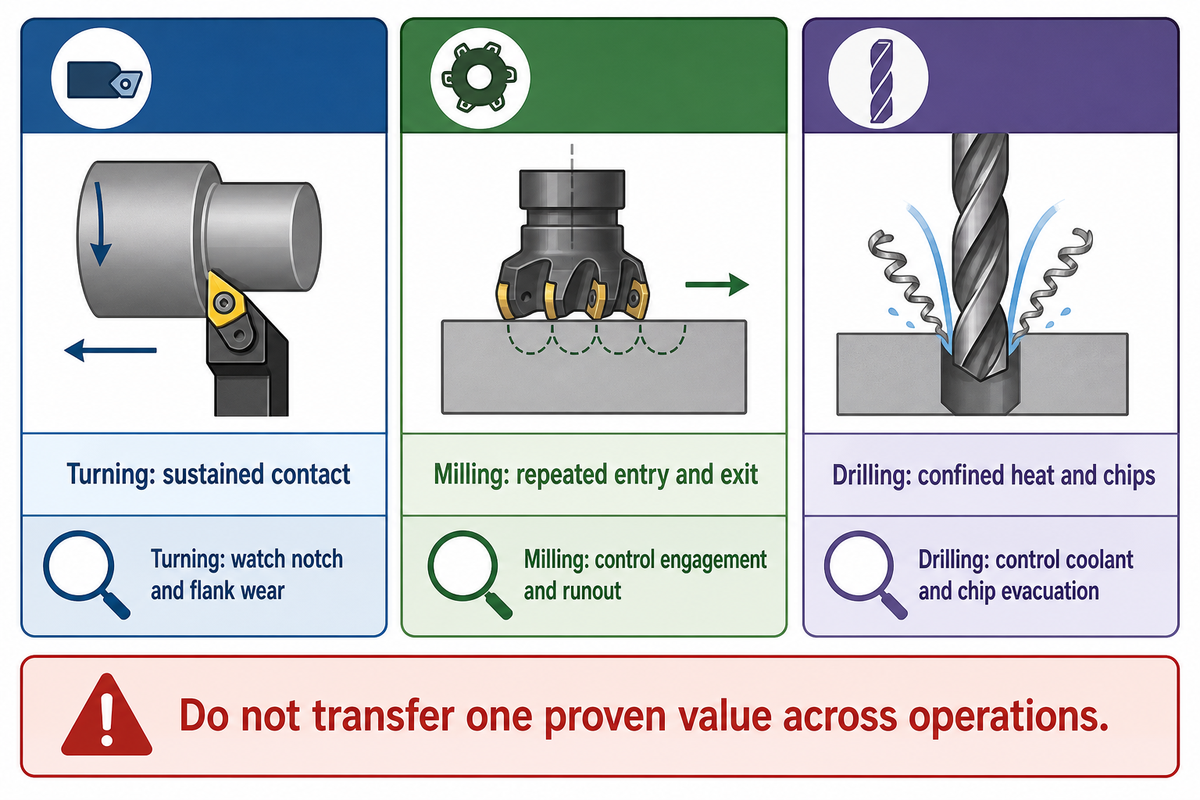
旋削、フライス加工、および穴あけ加工は、エッジをさまざまな接触サイクルとチップ経路にさらします。旋削加工は接触を維持する可能性があります。フライス加工は繰り返しの出入りを追加します。穴あけ加工は熱とチップを閉じ込めます。係合、高圧冷却剤の供給、検査および出口戦略を調整しながら、ポジティブなチップ形成を維持します。ドリル誘導が許可する場合にのみ、ペック穴あけを使用します。.
| 操作 | プライマリ制御 | まず見てください | 回避する |
|---|---|---|---|
| 旋回 | 安定した記入項目、支えられた挿入物、破片の方向 | 深度線のノッチと側面の摩耗 | 直径にこだわる |
| フライス加工 | 婚約と振れ | エントリーチッピングおよびリカットチップ | 突然のエンゲージメントスイング |
| 掘削 | 最先端の冷却剤とチップの排出 | 推力傾向、破片のパッキング、コーナー摩耗 | 盲目的に1 ペックサイクルを適用します |
実績のあるターニング値を4 フルートフライスカットに移すショップは、サーマルサイクル、チップの厚さ、インパクトパターンを一気に変化させます より安全なハンドオフでは、操作固有のガイダンスを使用します CNC の旋削加工とフライス加工, 、次に実際の等級および婚約のための選択されたカッター メーカーに戻ります。.
あなたの機械は 3 ゾーン インコネル熱負荷ウィンドウを保持できますか?
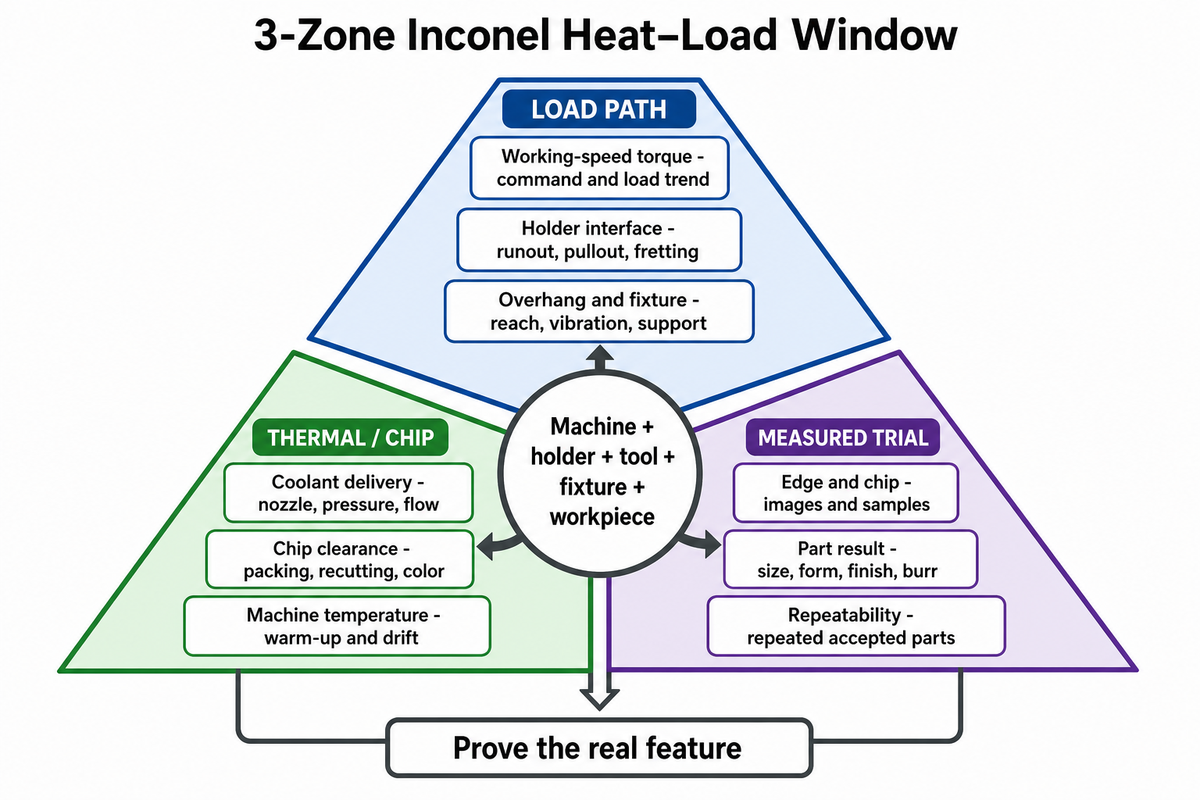
機械がインコネル部品に対応できるのは、セットアップでロードパスの安定性、熱とチップの制御、および測定された試験動作を一度に保持できる場合のみです。パンフレットの馬力、質量、テーパー サイズ、または最大冷却剤圧力ではこれを証明できません。能力は、意図したカットで機械ホルダー、工具、固定具、ワークピース システムに属します。.
の The 3 ゾーン インコネル ヒートロード ウィンドウ は、認定モデルではなく、実用的なチェックリストです。 a のトライアルを組み立てるために使用します 金属フライス盤 または既存のセル;これは、inconel 機械加工に必要な機械、工具、および部品の証拠です。.
| ゾーン | 証拠品 | 実際の機能に記録するもの |
|---|---|---|
| パスをロード | 作動速度のトルク | コマンドと負荷の傾向 |
| パスをロード | ホルダーインターフェイス | 振れ、引き出し、フレッティング |
| パスをロード | オーバーハングと備品 | リーチ、振動、サポート |
| サーマル/チップ | クーラントデリバリー | ノズル、圧力、流れ |
| サーマル/チップ | チップクリアランス | パッキング、recutting、色 |
| サーマル/チップ | 機械の温度 | ウォームアップとドリフト |
| 測定されたトライアル | エッジとチップ | 画像とサンプル |
| 測定されたトライアル | パート結果 | サイズ、形態、終わり、バリ |
| 測定されたトライアル | 再現性 | 繰り返し受け入れられた部品 |
A NIST 研究 安定性を速度とオーバーハングに接続します。 aを使用します 立形 マシニング センター 購入 ガイド, 、それから実質のホールダー、据え付け品、および冷却剤のパスで特徴を証明して下さい。.
証拠の境界: ISO 230-3:2020 は工作機械の熱影響に対処しますが、インコネルの馬力、冷却剤の圧力、振れ、またはオーバーハングのしきい値を提供しません。正確なプロセス設定で温度、トルク、振動、摩耗、および部品の結果を記録します。.
信号ベースのツールウェア決定ツリー: 症状ではなく原因を変更します
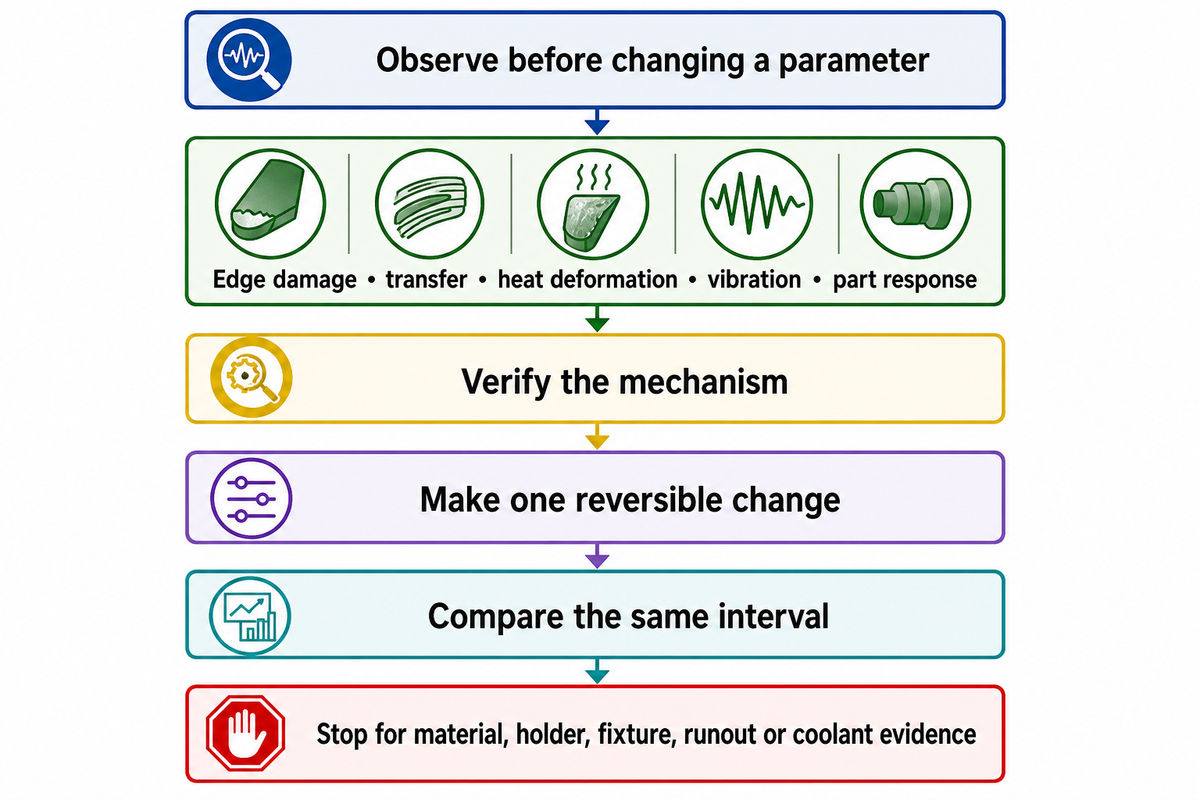
Signal-Based Tool-Wear Decision Tree はパラメーターの変更ではなく、観察から始まります エッジの損傷、伝達、熱変形、振動、および部品の応答に証拠をグループ化 メカニズムを検証し、1 つの可逆的な変更を行い、同じ間隔を比較します; チャタリングの場合、NIST ツールの長さの安定性の研究 チャタリングフリーのチップ幅は、スピンドル速度とツールのオーバーハングの両方に依存することを示しています。定義された摩耗限界でのみツールを変更します。証拠が材料、ホルダー、固定具、振れ、または冷却剤を示している場合は、チューニングを停止します。.
| 観測された型 | 可能性の高いメカニズム | 最初に検証 | リバーシブルチェンジ | 回避する |
|---|---|---|---|---|
| 深さ線のノッチ | ハード境界/酸化 | ポジション、エントリー | シフトエンゲージメント | 同じノッチ ライン |
| ランダム チッピング | 衝撃/不安定性 | 振れ、備品 | 短縮ループ | スピード ファースト |
| ビルトアップエッジ | 接着 | チップ、転送 | チップ形成を復元します | 摩擦送り |
| フランクウェア | 摩耗/拡散 | 摩耗率 | 承認された変更 | 骨折に走る |
| プラスチック変形 | 熱/負荷 | エッジ、クーラント | 正しい配達 | ブラインドフィード変更 |
| チャタリングマーク | 不安定 | 周波数、オーバーハング | テスト 安定 バンド | 仕上げのみの修正 |
| バリ成長 | 摩耗/弱い出口 | トレンド、エッジ | 定義されたツール変更 | バリ取りで隠す |
| チップパッキング | 疎開不良 | フルート、クーラント | パスをクリア | ブラインドカットが長くなります |
| 次元ドリフト | 熱/摩耗 | ウォームアップ、エッジ | 別途修正 | マスキングオフセットが1つ |
- 一定の間隔で撮影します
- 1 つの機能と検査方法を維持します
- チップ、ロード、仕上げ、サイズを記録します
- 振れまたはホルダーの損傷が表示されます
- クーラントはエッジを逃します
- 材料または治具の制御は不確実です
証拠の境界: ショップケース 一つ ジオメトリを変更し、38 ~ 60 sfm、切断深さを 0.075 ~ 0.15 インチに変更しました。複数の変更により、普遍的な設定ではなく、システムの証拠になります。.
真のインコネル能力の証拠のはしご
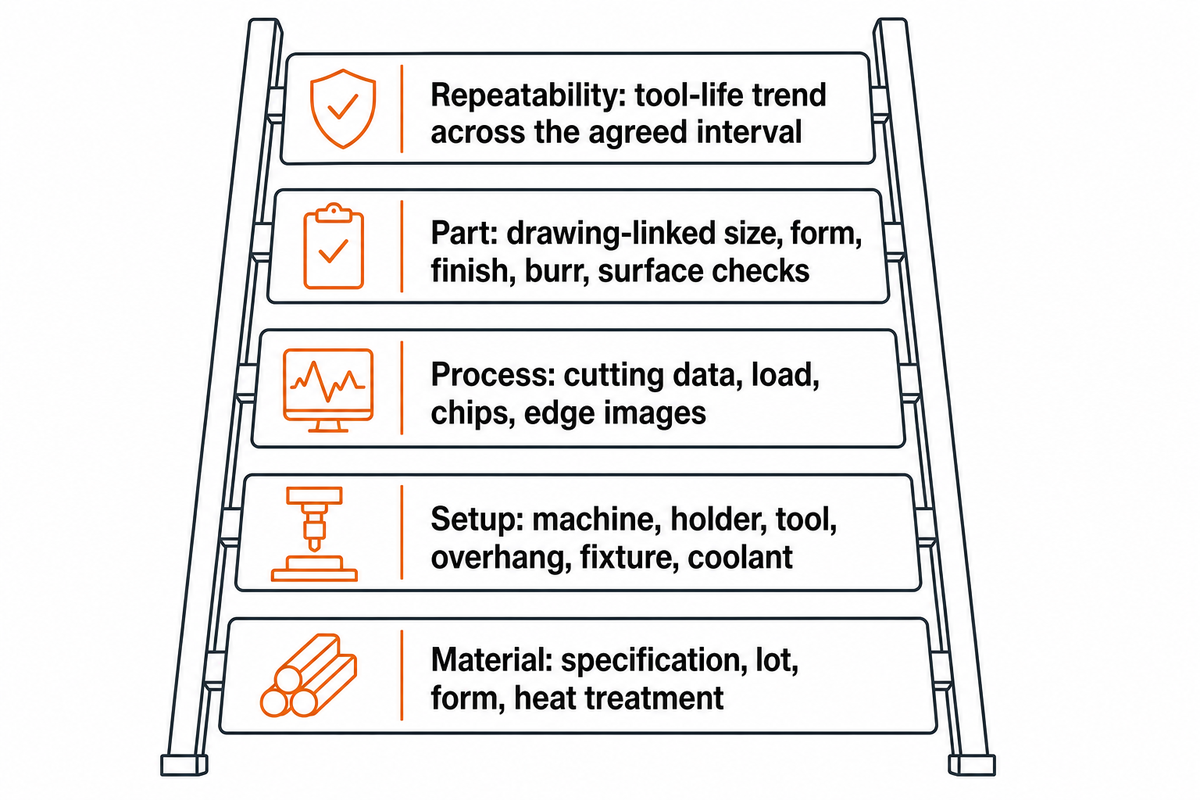
Inconel の精密エンジニアリングには、ショップが硬質金属を切断するという主張ではなく、リンクされた記録が必要です。航空宇宙用途の場合、航空宇宙 Inconel の購入者は、材料の同一性、プロセス データ、工具寿命の進行状況、監視された信号、図面とリンクされた検査、再現性を要求する必要があります。証明書と新鮮なツールのデモンストレーションは、さまざまな質問に答えます。.
- 材料: 指定、ロット、形態、熱処理.
- セットアップ: 機械、ホルダー、工具、オーバーハング、固定具、クーラント。.
- プロセス: データ、負荷、破片、端のイメージを切ること.
- パート: 図面連動サイズ、形状、仕上げ、バリ、表面チェック。.
- 再現性: 合意された間隔にわたるツールの寿命の傾向。.
言い換え: NIST の機械加工プログラムは、統合された測定、物理ベースのモデル、人工知能を機械や製造プロセスのリアルタイム監視にリンクします。.
このNISTの説明では、Inconelのしきい値ではなく、プロセス監視について説明しています。 aerospaceの仕事のために、, SAE AS9102C frames first-article records.approval doesn't still prove an indefinite tool-life window; 持続的なレコードと再資格取得のトリガーを追加します。.
このガイドには、プライベートInconel生産メトリックは提供されていませんでした Inconelは航空宇宙で広く使用されています 特定の仕事については、利用可能なレコードを実際の機能および受け入れ計画と比較してください。.
証拠の境界: 顔をひっくり返すような研究が1つ 450 °C での疲労試験と接続された表面完全性測定。寸法検査だけでは重要な部品には十分ではない可能性があります。ただし、その研究では別の工場、機械、タービン部品を認証することはできません。.
よくある質問frequently Asked Questions
インコネルは機械加工が難しいですか?
はい、プロセスが制御されていれば機械加工できます。低い熱伝導率、保持された高温強度、加工硬化、化学的親和性、および硬質相により、負荷を最先端に集中させることができます。硬質ワークホールディング、適切な鋭利な工具、ポジティブチップ形成、制御された係合、冷却剤の供給、および早期摩耗検査は、すべてのパラメータを遅くするよりも重要です。.
Inconelの加工に最適なエンドミルは何ですか?
すべてのインコネルカットに「最適な」エンドミルはありません。塗布に適したコーティングと自由切断形状を備えた丈夫な微粒子超硬エンドミルは実用的なベースラインです。フルート数、螺旋、直径、コーナーの準備、冷却剤の供給、およびポケット、放射状の係合、材料状態、および機械の剛性のためのオーバーハングを選択します。セラミックは、認定された安定したプロセスのために考慮できます。.
なぜインコネル718 は機械加工が難しいのですか?
インコネル718 は、切削温度で強度を保持し、熱伝導が悪く、加工硬化しており、エッジ荷重を増加させる強化沈殿物や硬質相を含む可能性があります 供給条件が重要: 熟成した材料は、溶液処理されたストックとは異なる方法で切削することができます 工具メーカーのデータを選択したり、工具の寿命を比較したりする前に、仕様、熱処理、および製品の形状を確認する必要があります。.
インコネルは製粉できますか?
はい。 inconel を工場が製造する場合、制御された係合と適切な工具による剛性のワークホールディング、信頼性の高いチップの排出、摩擦や住居がないことが有益です。このアプローチは、グレード、熱処理、カッター、機能、冷却剤の供給、オーバーハング、機械のダイナミクスなどの多くの要因によって異なります。生産を開始する前に、実際の状態に合わせてプロセスを検証します。.
Inconelにおすすめの切断速度と送り速度は何ですか?
普遍的な速度および送り無しは安全です。.現在の工具製作者のデータによって提供される合金グループおよび等級のためのデータを働かせて下さい。.各操作のために、従事のタイプ、状態および冷却剤を注意して下さい。.実際の直径に変換し、制御された切断の間に負荷、破片、音、終わり、そして摩耗を点検して下さい、1 つの変数だけを変えて下さい。.
防御できるプロセス ウィンドウを構築します
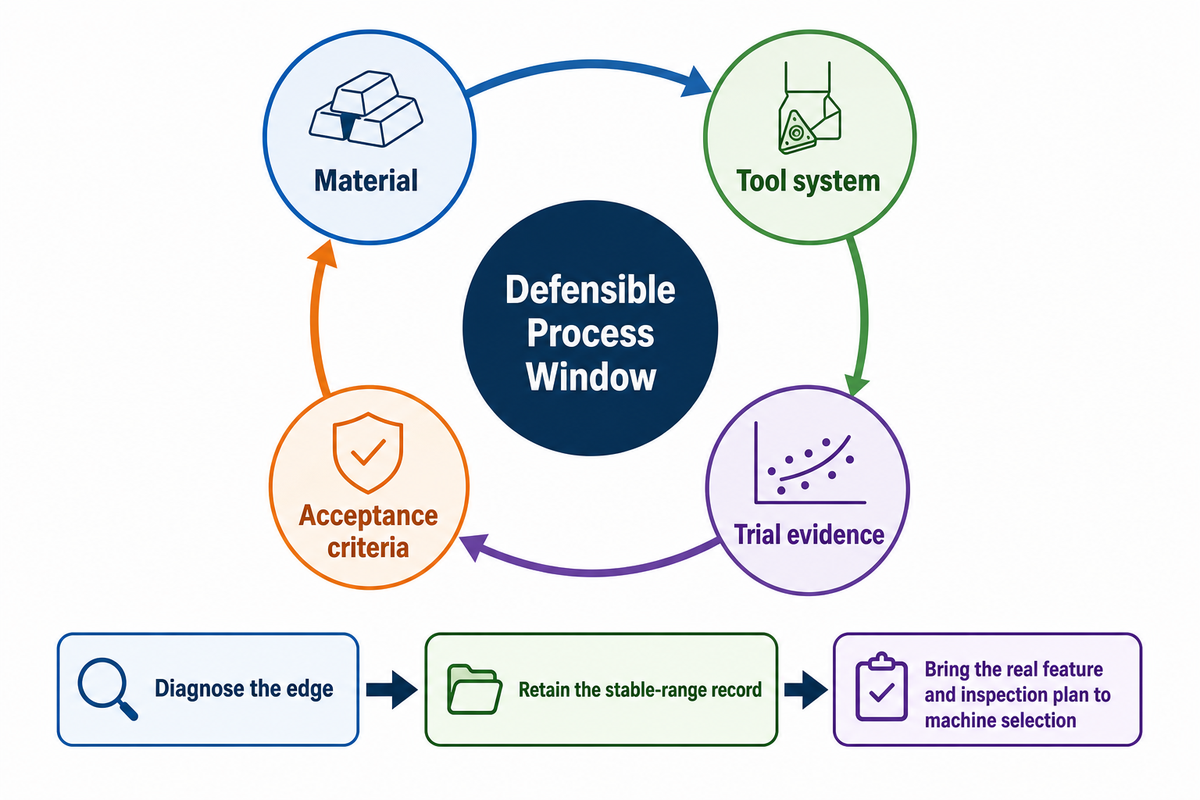
Inconel の機械加工は制御された作業です。防御可能なプロセス ウィンドウが、Inconel コンポーネントの材料、工具システム、試験証拠、および受け入れ基準と一致します。これらの機械加工の課題とソリューションを固定プロセス境界内に保持します。エッジを診断し、安定した範囲の記録を保持し、機能、状態、工具、冷却剤、検査計画を機械の選択に適用します。.
このガイドについて
著者: Karry.このガイドは、ツールメーカーのデータ、材料証明書、リスクレビュー、または対照試験に代わるものではありません。.
参考文献と情報源
- インコネル合金のレビュー 熱流体国際ジャーナル
- インコネル 718 の物質状態の研究 PubMed Central
- 合金625の老化 ISIJ 国際
- ニッケル合金の加工に関するサンドビック コロマントのアプリケーション記事 航空宇宙の製造と設計
- インコーネル ターニング スタディ 機械学と産業
- ツール長の安定面 NIST
- ISO 230-3:2020 ISO を
- マシニングプログラム NIST
- AS9102C SAE インターナショナル
- 表面の完全性と疲労 モンドラゴン 大学



