














Mis à jour en octobre 2026
L'usinage de l'Inconel est difficile car la chaleur concentrée, les forces de coupe élevées, l'état du matériau et la chimie outil-pièce interagissent à l'arête de coupe. Ces alliages, en particulier les superalliages à base de nickel, sont utilisés pour la résistance à la corrosion à haute température. Cependant, ils compliquent le processus d'usinage CNC. Les coupes stables en Inconel commencent par la bonne qualité Inconel, l'outillage et un essai mesuré.
Pourquoi Inconel punit le tranchant
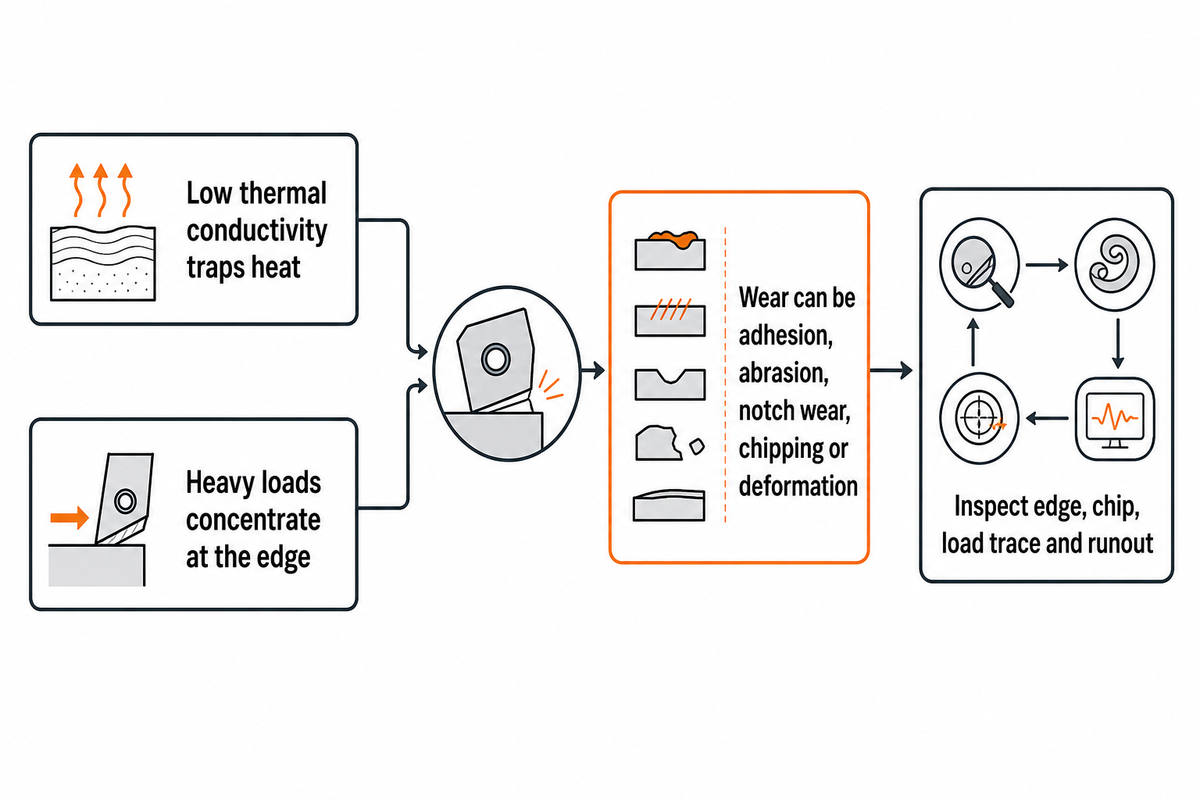
Une faible conductivité thermique crée des défis uniques car elle emprisonne la chaleur tandis que les charges lourdes se concentrent au bord. Les superalliages d'Inconel conservent leur résistance à température élevée. L'écrouissage peut se développer parallèlement à l'adhésion, à l'abrasion, à la diffusion, à l'oxydation, à l'usure des encoches, à l'écaillage et à la déformation plastique. Ces mécanismes couplés rétrécissent la fenêtre de processus, afin de contrôler la chaleur, la charge et l'état des bords à travers l'outil, le support, le liquide de refroidissement et la machine.
A Examen en libre accès de septembre 2025 place la difficulté d'usinage à l'intérieur du comportement thermique, microstructural et de traitement plus large de l'alliage. Il n'attribue pas une profondeur universelle de couche durcie ou une température d'interface, le diagnostic doit donc commencer par le bord, la puce, la surface et la charge observés.
Erreur courante: pendant le travail Inconel, la baisse du débit d'alimentation peut créer du frottement pendant l'écaillage du voile, de l'impact ou d'un support faible. Commencez l'inspection avec le bord, le copeau, la trace de charge et le voile.
Limite des preuves : séparez la chaleur et la charge de la défaillance visible, puis testez une correction par rapport aux mêmes critères d'inspection ; aucun mécanisme d'usure ni profondeur souterraine ne s'applique à chaque alliage de nickel, fonctionnement et méthode de refroidissement.
Inconel 718 contre 625 : Grade et état Modifier la coupe
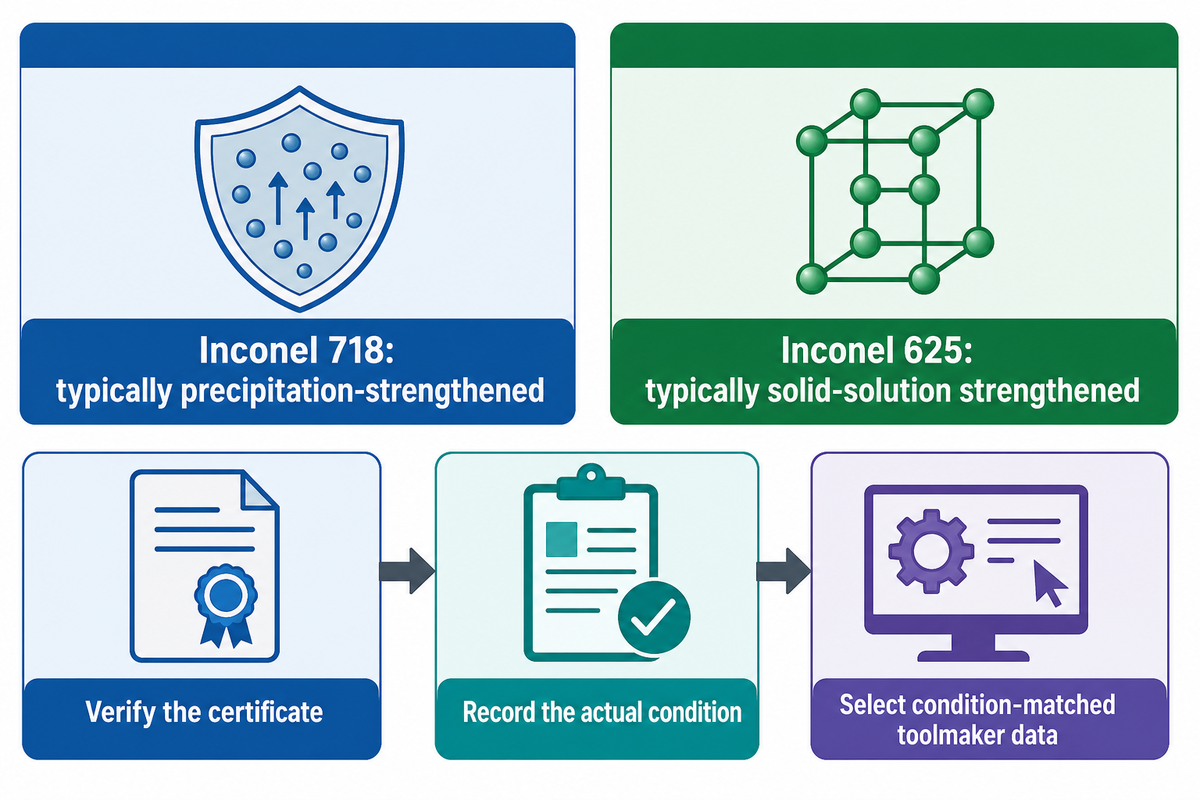
Comparez les alliages Inconel par nuance et condition car un indice d'usinabilité AISI ou un indice d'usinabilité général ne peut pas décrire tous les états fournis. L'Inconel 718 est généralement renforcé par précipitation ; Le renforcement en solution solide est généralement le cas pour l'Inconel 625. La chimie, le traitement thermique, les propriétés de traction, la forme du produit et le traitement antérieur peuvent modifier l'usure de l'outil.
| Vérifiez avant la programmation | Inconel 718 | Inconel 625 | Action de programmation |
|---|---|---|---|
| Renforcement de l'État | Les conditions traitées en solution ou vieillies diffèrent | Les effets des solutions solides dominent souvent, mais l’histoire du vieillissement reste importante | Enregistrer l'état réel |
| Identité matérielle | Spécification et chaleur/lot | Spécification et chaleur/lot | Vérifier le certificat |
| Règle de transfert | Ne transférez pas une ligne de données sur les personnes âgées vers un stock traité en solution | Ne présumez pas que chaque condition fournie se comporte de la même manière | Sélectionnez les données actuelles et adaptées à la condition du fabricant d'outils |
Comment la condition de renforcement change la coupe
Un 2025 Inconel 718 l'étude a noté que dans le cas de l'usure et de la rugosité, ces paramètres ne se déplaçaient pas ensemble dans des conditions corroyées, additives et traitées thermiquement. L'étude sur Alloy 625 vieillissement précipitations rapportées dépendantes de l'état. Conservez le certificat et l'état à côté de la révision du programme pour les qualités d'Inconel.
Choisissez le système d'outillage, pas seulement l'insertion
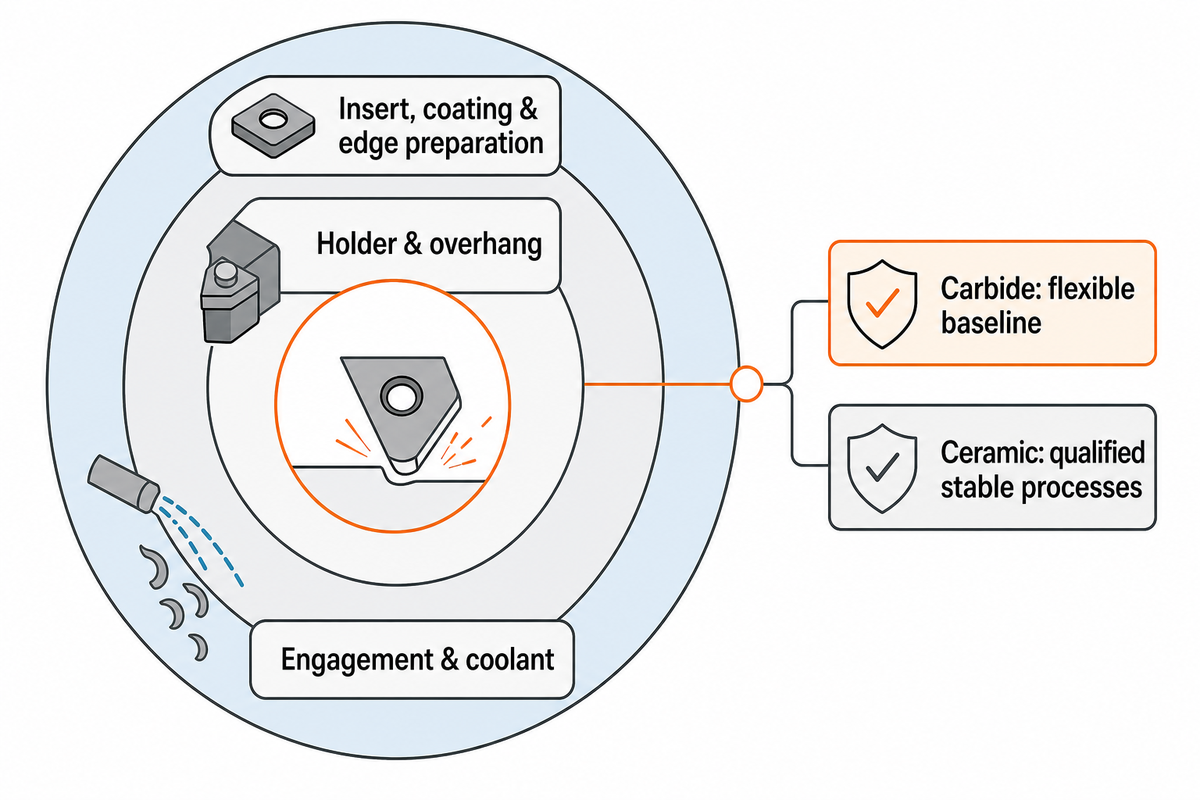
Le choix du carbure ou de la céramique pour Inconel inclut la prise en compte des inserts en carbure, des outils revêtus, de la préparation des bords, de l'angle de plomb, du support, du surplomb, de l'engagement et du liquide de refroidissement. Les outils en carbure fournissent une base de référence flexible ; les outils en céramique s'adaptent à des processus stables qualifiés. L'impact, le contact interrompu, la fixation faible ou le choc thermique peuvent effacer l'avantage de la céramique.
Il n'existe pas de solutions universelles pour Inconel, alors utilisez les données actuelles pour sélectionner les bons outils et la bonne géométrie de l'outil, puis confirmez l'environnement types d'outils de coupe. Il s'agit d'une carte de décision, pas d'un graphique de flux et de vitesses.
Choix de carbure et de céramique par stabilité
| Situation de coupure | Base de données pratique | Vérification du système avant l'essai |
|---|---|---|
| Tournage continu | Carbure enduit ; céramique qualifiée | Angle de plomb, support, liquide de refroidissement |
| Tournant interrompu | Carbure résistant | Impact et entrée |
| Fraisage de visage stable | Carbure ou céramique qualifiée | Fuyez, fiançailles |
| Poche variable | Moulin d'extrémité en carbure | Toolpath, recoupe de puces |
| Opérations de forage | Foret en carbure assorti | Liquide de refroidissement, évacuation |
| Mur mince | Carbure tranchant | Support, déflexion |
| Long surplomb | Carbure résistant | Interface, vibration |
| Brucelle lourde | Bord supporté | Couple, espace de puce |
| Finition | Rayon vif | Porter, plan de surface |
Considérons un épaulement interrompu : le remplacement du carbure par de la céramique peut augmenter la vitesse tout en perdant des bords à la rentrée. Un article d'application Sandvik Coromant 2025 publié par Aerospace Manufacturing and Design sépare l'élimination brute ou intermédiaire de la céramique de la semi-finition en carbure plus tranchante et prévient que les parois minces nécessitent un traitement différent. Les preuves soutiennent une décision du système, et non un multiplicateur de vitesse universel en céramique.
Définissez des vitesses et des flux sans nombre magique
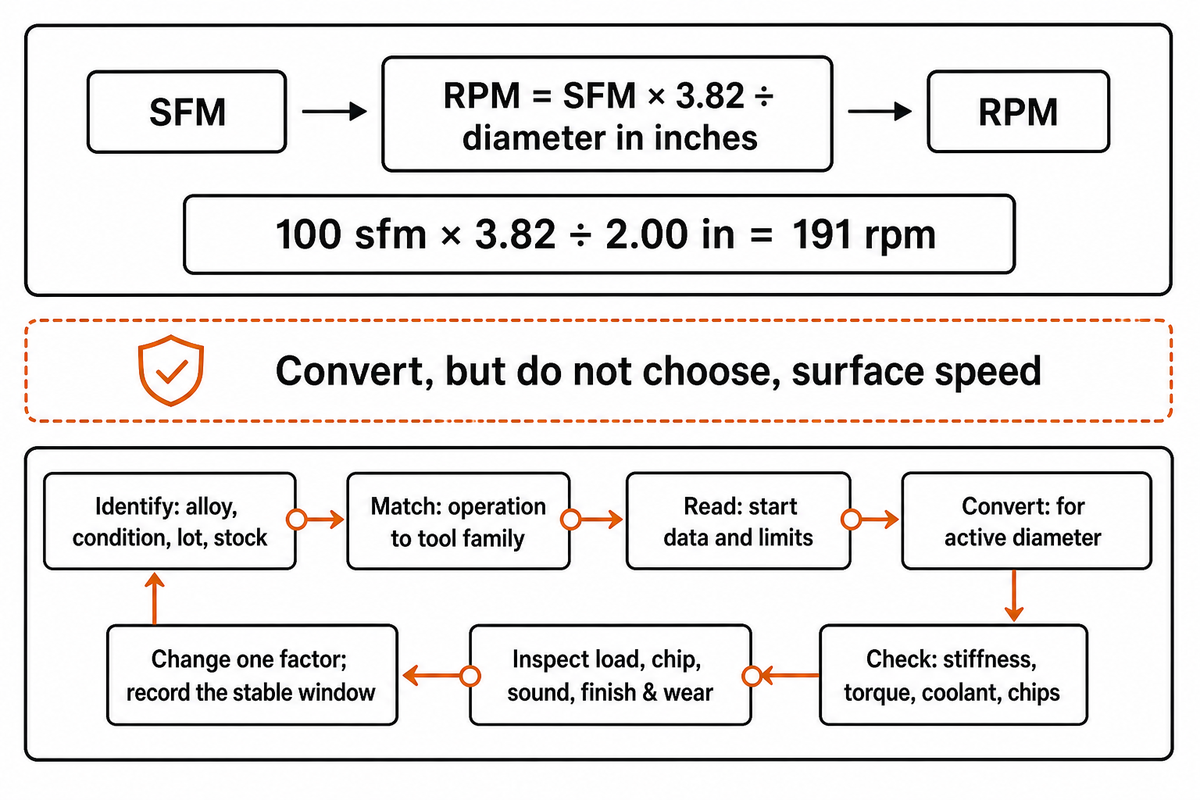
Commencez par les données actuelles pour la qualité, l'outil, le fonctionnement, le diamètre, l'engagement et le liquide de refroidissement. Qu'il s'agisse de couper Inconel par usinage conventionnel ou par un autre itinéraire qualifié, de convertir le réglage réel, de vérifier les limites de la machine, d'effectuer un court essai et de juger de l'efficacité de l'usinage à partir des bords, des copeaux, de la charge, du son et de la finition de surface.
RPM = SFM × 3,82 ÷ diamètre en pouces. Ces pointes d'usinage commencent par une limite : la formule convertit, mais ne choisit pas, la vitesse de surface Veuillez voir comment calculer SFM pour la formule et la conversion en métrique.
Supposons que les données du fabricant d’outils indiquent 100 sfm pour un diamètre actif de 2,00 in. Le calcul donne 100 × 3,82 ÷ 2,00 = 191 tours par minute. Cette opération ne fait que convertir les unités ; vérifiez le couple utilisable et conservez toutes les limites de la source.
La séquence de première coupe en 7 étapes : conseils pour usiner l'inconel
- Identifier 'alliage', état, lot, stock'.
- Match ''''''' a' l' outil' famille'.
- Lire ''démarrer les données et les limites'.
- Convertir 'active diameter'.
- Vérifier 100 cm de couple, liquide de refroidissement, copeaux.
- Inspecter 1555555550000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000.
- Changer un facteur 'stake'.
Limite des preuves : une étude passé de 0,08 à 0,24 mm/tour tandis que la rugosité est passée de 0,75 à 1,2 µm Ra. Le résultat reste avec sa configuration testée.
Le tournage, le fraisage et le forage nécessitent différents contrôles
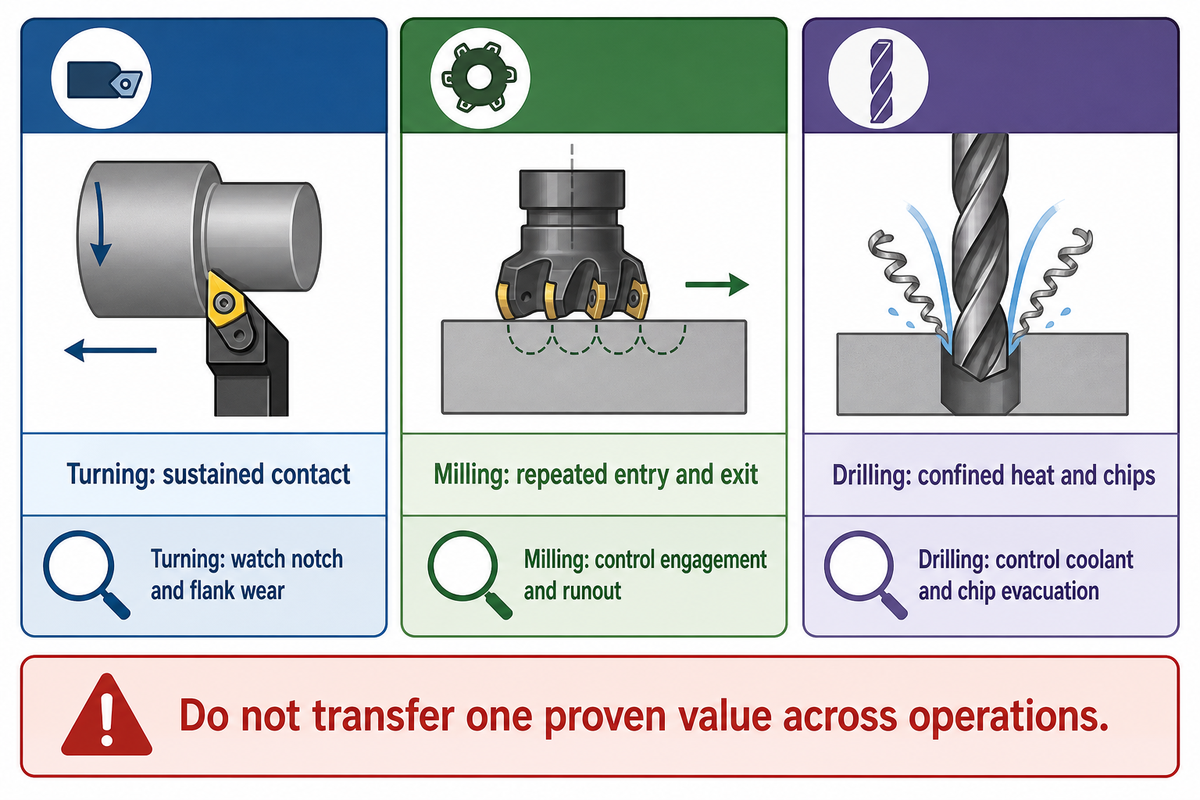
Les opérations de tournage, de fraisage et de forage exposent le bord à différents cycles de contact et chemins de copeaux. Le tournage peut maintenir le contact ; le fraisage ajoute des entrées et des sorties répétées ; le forage confine la chaleur et les copeaux. Maintenez la formation positive des copeaux tout en ajustant l'engagement, la livraison de liquide de refroidissement à haute pression, l'inspection et la stratégie de sortie. Utilisez le forage de pic uniquement si le guidage du foret le permet.
| Opération | Contrôle primaire | Regardez d'abord | Éviter |
|---|---|---|---|
| Tournant | Entrée stable, insert pris en charge, direction de la puce | Encoche de profondeur et usure des flancs | Habitation sur le diamètre |
| Fraisage | Engagement et épuisement | Puces d'encaissement et de recoupe d'entrée | Des sautes d’engagement brusques |
| Forage | Liquidation en bordure et évacuation des copeaux | Tendance de poussée, garnissage des copeaux, usure des coins | Appliquer aveuglément un cycle de picotements |
Un atelier déplaçant une valeur de tournage éprouvée vers une coupe de fraisage à quatre flûtes modifie d'un seul coup le cycle thermique, l'épaisseur des copeaux et le modèle d'impact. Un transfert plus sûr utilise le guidage spécifique à l’opération tournage et fraisage CNC, (en), retourne ensuite au fabricant de coupe sélectionné pour la qualité et l'engagement réels.
Votre machine peut-elle maintenir la fenêtre de chargement thermique en inconel à 3 zones ?
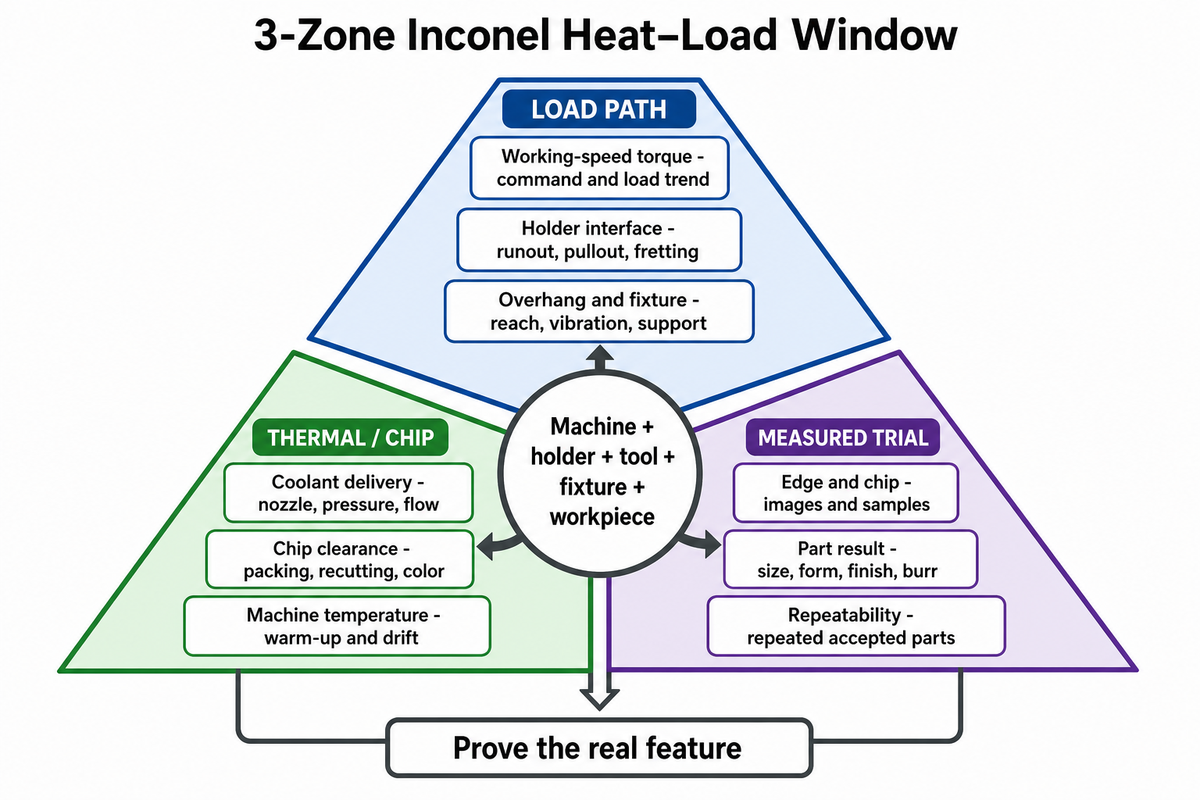
Une machine est prête pour les pièces Inconel seulement lorsque la configuration peut contenir la stabilité du chemin de charge, le contrôle thermique et de copeaux, et le comportement d'essai mesuré tout à la fois. La puissance de la brochure, la masse, la taille de la conicité ou la pression maximale du liquide de refroidissement ne peuvent pas le prouver. La capacité appartient au système porte-machine-outil-fixation-pièce à la coupe prévue.
Le Fenêtre de chargement thermique en inconel à 3 zones est une liste de contrôle pratique, pas un modèle certifié Utilisez-la pour encadrer un essai pour un fraiseuse métallique ou cellule existante ; il s'agit de la machine, de l'outil et de la preuve partielle dont l'usinage Inconel a besoin.
| Zone | Élément probant | Ce qu'il faut enregistrer sur la fonctionnalité réelle |
|---|---|---|
| Chemin de chargement | Couple de vitesse de travail | Tendance de commande et de charge |
| Chemin de chargement | Interface titulaire | Fuyez, retirez-vous, vous vous inquiétez |
| Chemin de chargement | Surplomb et luminaire | Atteindre, vibration, soutien |
| Thermique/puce | Livraison de liquide de refroidissement | Buse, pression, débit |
| Thermique/puce | Dégagement des copeaux | Emballage, recoupe, couleur |
| Thermique/puce | Température machine | Échauffement et dérive |
| Essai mesuré | Bord et puce | Images et échantillons |
| Essai mesuré | Résultat partiel | Taille, forme, finition, bavure |
| Essai mesuré | Répétabilité | Parties acceptées répétées |
A Étude NIST relie la stabilité à la vitesse et au porte-à-faux Utilisez un guide d'achat du centre d'usinage vertical, (en), puis prouver la caractéristique avec le vrai support, le luminaire, et le chemin de liquide de refroidissement.
Limite des preuves : L'ISO 230-3 :2020 traite des effets thermiques machine-outil mais ne fournit aucun seuil de puissance, de pression de liquide de refroidissement, de ruissellement ou de surplomb Inconel. Enregistrez la température, le couple, les vibrations, l’usure et les résultats des pièces dans le cadre exact de la configuration du processus.
L'arbre de décision Signal-Based Tool-Wear : changez la cause, pas le symptôme
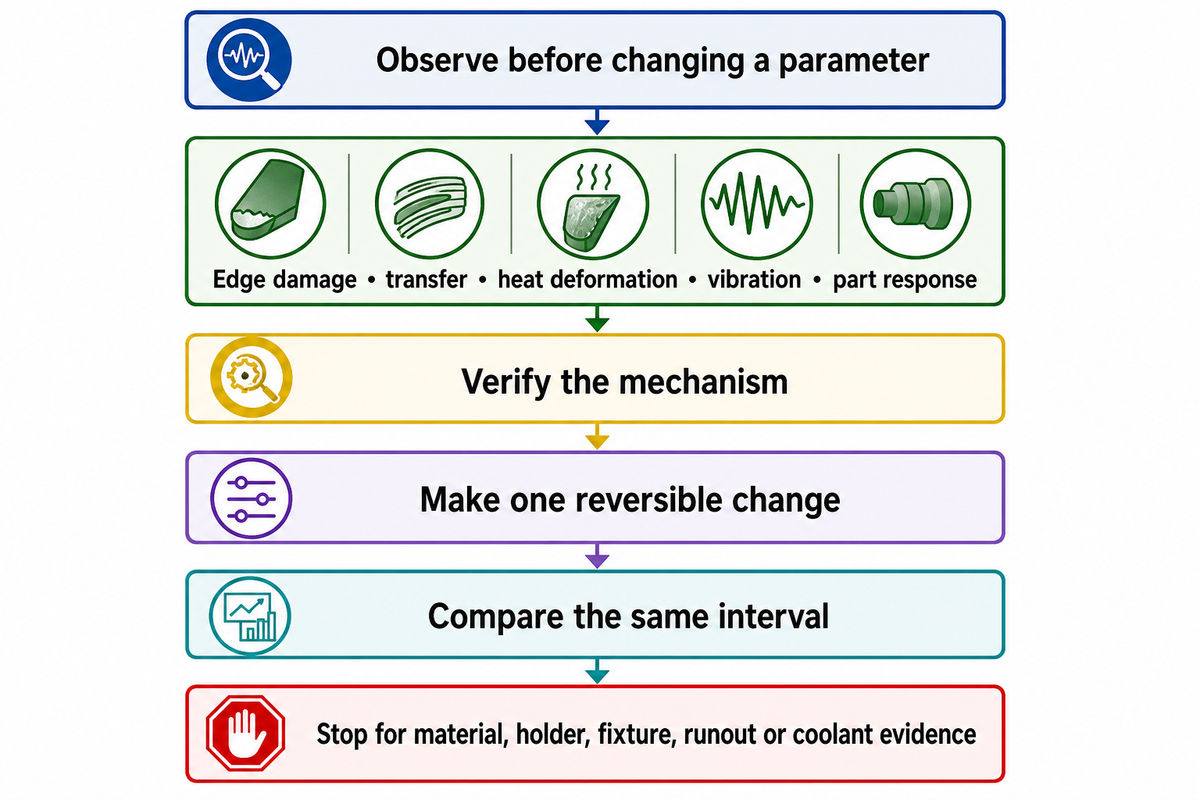
L'arbre de décision Signal-Based Tool-Wear commence par l'observation, et non par un changement de paramètre. Regroupez les preuves en dommages aux bords, transfert, déformation thermique, vibration et réponse de la pièce. Vérifiez le mécanisme, effectuez un changement réversible et comparez le même intervalle ; pour le bavardage, le NIST étude de stabilité de longueur d'outil montre que la largeur des copeaux sans bavardage dépend à la fois de la vitesse de la broche et du porte-à-faux de l'outil. Changez les outils uniquement à une limite d'usure définie ; arrêtez le réglage lorsque les preuves indiquent un matériau, un support, un luminaire, un écoulement ou un liquide de refroidissement.
| Type observé | Mécanisme probable | Vérifiez d'abord | Changement réversible | Éviter |
|---|---|---|---|---|
| Encoche de profondeur | Limite dure/oxydation | Position, entrée | Engagement posté | Même ligne de cran |
| Écrasement aléatoire | Impact/instabilité | Runout, luminaire | Raccourcir la boucle | Vitesse d'abord |
| Bord bâti | Adhérence | Puce, transfert | Restaurer la formation des puces | Aliment frottant |
| Usure de flancs | Abrasion/diffusion | Taux d'usure | Un changement approuvé | Courir à la fracture |
| Déformation plastique | Chaleur/charge | Bord, liquide de refroidissement | Livraison correcte | Changement d'alimentation aveugle |
| Marques de bavardage | Instabilité | Fréquence, surplomb | Bande stable d'essai | Correction de finition uniquement |
| Croissance de la bavure | Usure/sortie faible | Tendance, bord | Changement d'outil défini | Cacher en ébavurant |
| Emballage de puces | Mauvaise évacuation | Flûte, liquide de refroidissement | Chemin dégagé | Coupe aveugle plus longue |
| Dérive dimensionnelle | Chaleur/usure | Échauffement, bord | Corrections séparées | Un décalage de masquage |
- Photographier à intervalles fixes
- Conservez une caractéristique et une méthode d'inspection
- Enregistrez la puce, la charge, la finition et la taille
- Des dégâts de sortie ou de support apparaissent
- Le liquide de refroidissement manque le bord
- Le contrôle du matériau ou du luminaire est incertain
Limite des preuves : une vitrine modification de la géométrie, 38 à 60 m², et profondeur de coupe de 0,075 à 0,15 po. De multiples modifications en font une preuve du système, et non un cadre universel.
L'échelle des preuves de la capacité réelle en inconel
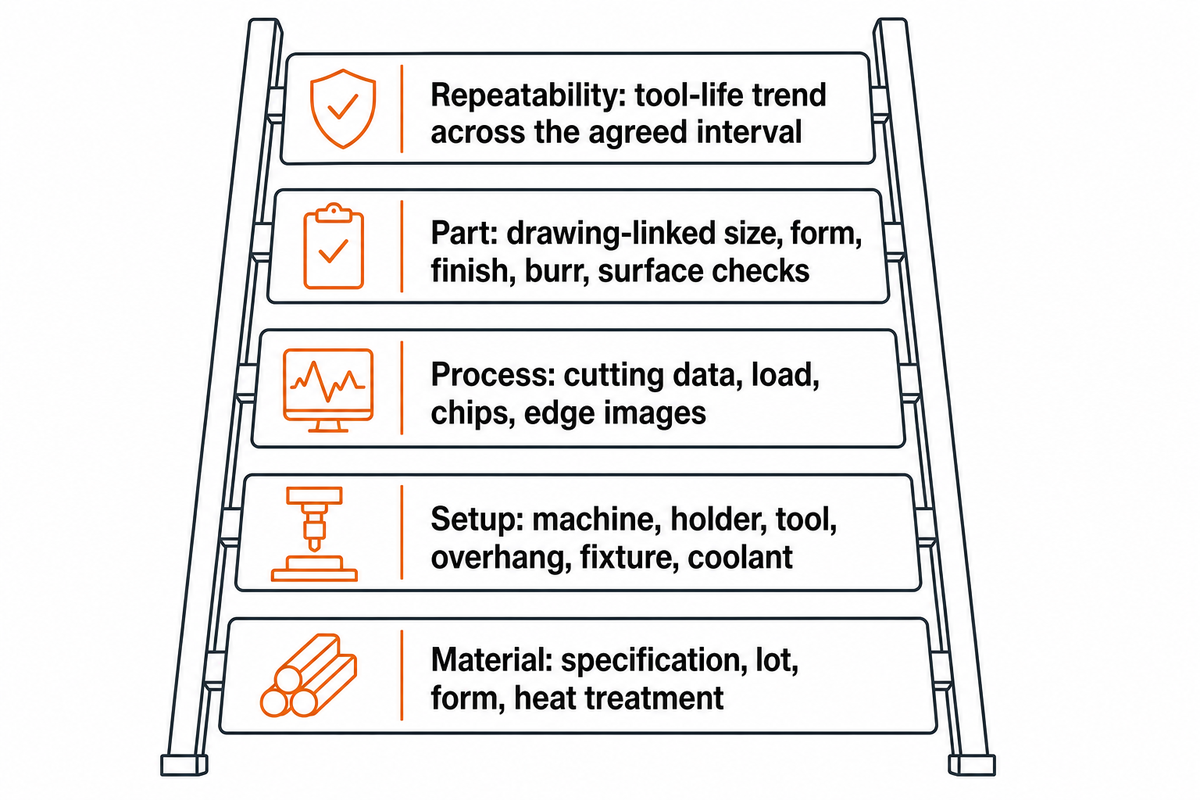
L'ingénierie de précision pour Inconel nécessite des enregistrements liés, et non une affirmation selon laquelle un atelier coupe des métaux durs. Pour les applications aérospatiales, les acheteurs d'Inconel aérospatial doivent demander l'identité matérielle, les données de processus, la progression de la durée de vie de l'outil, les signaux surveillés, l'inspection liée au dessin et la répétabilité. Un certificat et une démonstration d'outil frais répondent à différentes questions.
- Matériel: spécification, lot, forme, traitement thermique.
- Configuration : machine, support, outil, porte-à-faux, luminaire, liquide de refroidissement.
- Processus: données de coupe, charge, puces, images de bord.
- Partie: taille, forme, finition, bavure, contrôles de surface liés au dessin.
- Répétabilité: tendance de la durée de vie des outils sur l’intervalle convenu.
Paraphrase: Le programme d'usinage du NIST relie la mesure intégrée, les modèles basés sur la physique et l'intelligence artificielle à la surveillance en temps réel des machines et des processus de fabrication.
Cette description du NIST explique la surveillance des processus, et non un seuil Inconel. Pour les travaux aérospatiaux, les, SAE AS9102C encadre les enregistrements du premier article. L'approbation ne prouve toujours pas une fenêtre de durée de vie indéfinie des outils ; ajoutez des enregistrements soutenus et des déclencheurs de requalification.
Aucune donnée de production privée sur l’Inconel n’a été fournie pour ce guide. L’Inconel est largement utilisé dans l’aérospatiale. Pour une tâche donnée, comparez les relevés disponibles à la caractéristique réelle et au plan d’acceptation.
Limite des preuves : une étude sur le retournement de visage mesures d'intégrité de surface connectées avec essais de fatigue à 450 °C. L'inspection dimensionnelle à elle seule peut ne pas suffire pour les pièces critiques ; cependant, cette étude ne peut pas certifier un autre composant d'atelier, de machine ou de turbine.
Foire aux questions
Inconel est-il difficile à usiner ?
Oui, il peut être usiné si le processus est contrôlé. Une faible conductivité thermique, une résistance à chaud conservée, un écrouissage, une affinité chimique et des phases dures peuvent concentrer la charge à l'arête de coupe. Un maintien rigide, un outillage tranchant approprié, une formation positive de copeaux, un engagement contrôlé, une distribution de liquide de refroidissement et une inspection précoce de l'usure comptent plus que ralentir chaque paramètre.
Quel est le meilleur broyeur d'extrémité pour usiner Inconel ?
Il n'y a pas de ‘ meilleur ’ broyeur d'extrémité pour chaque coupe Inconel. Un broyeur d'extrémité en carbure à grains fins résistant avec un revêtement approprié à l'application et une géométrie de coupe libre est une base de référence pratique. Choisissez le nombre de flûtes, l'hélice, le diamètre, la préparation des coins, la livraison du liquide de refroidissement et le surplomb pour la poche, l'engagement radial, l'état du matériau et la rigidité de la machine. La céramique peut être envisagée pour un processus stable qui a été qualifié.
Pourquoi Inconel 718 est-il difficile à usiner ?
L'inconel 718 conserve sa résistance à la température de coupe, conduit mal la chaleur, durcit le travail et peut contenir des précipités de renforcement et des phases dures qui augmentent la charge sur les bords. L'état fourni est important : le matériau vieilli peut être coupé différemment du stock traité en solution. La spécification, le traitement thermique et la forme du produit doivent être confirmés avant de sélectionner les données de l'outilleur ou de comparer la durée de vie de l'outil.
Inconel peut-il être fraisé ?
Oui. Lorsque les ateliers fabriquent Inconel, un atelier rigide avec engagement contrôlé et outillage adéquat, une évacuation fiable des copeaux et l'absence de frottement ou d'habitation peut être bénéfique. L'approche dépend d'un certain nombre de facteurs tels que la qualité, le traitement thermique, la fraise, les caractéristiques, la distribution du liquide de refroidissement, le porte-à-faux et la dynamique de la machine. Valider le processus pour les conditions réelles avant de commencer la production.
Quelles vitesses de coupe et quelles sont les alimentations recommandées pour Inconel ?
Aucune vitesse et alimentation universelles ne sont sûres. Travaillez avec les données pour le groupe et la nuance d'alliage telles que fournies par les données actuelles de l'outilleur. Pour chaque opération, notez le type d'engagement, l'état et le liquide de refroidissement. Convertissez-vous au diamètre réel et inspectez la charge, le copeau, le son, la finition et l'usure pendant une coupe contrôlée, en changeant une seule variable à la fois.
Construisez une fenêtre de processus que vous pouvez défendre
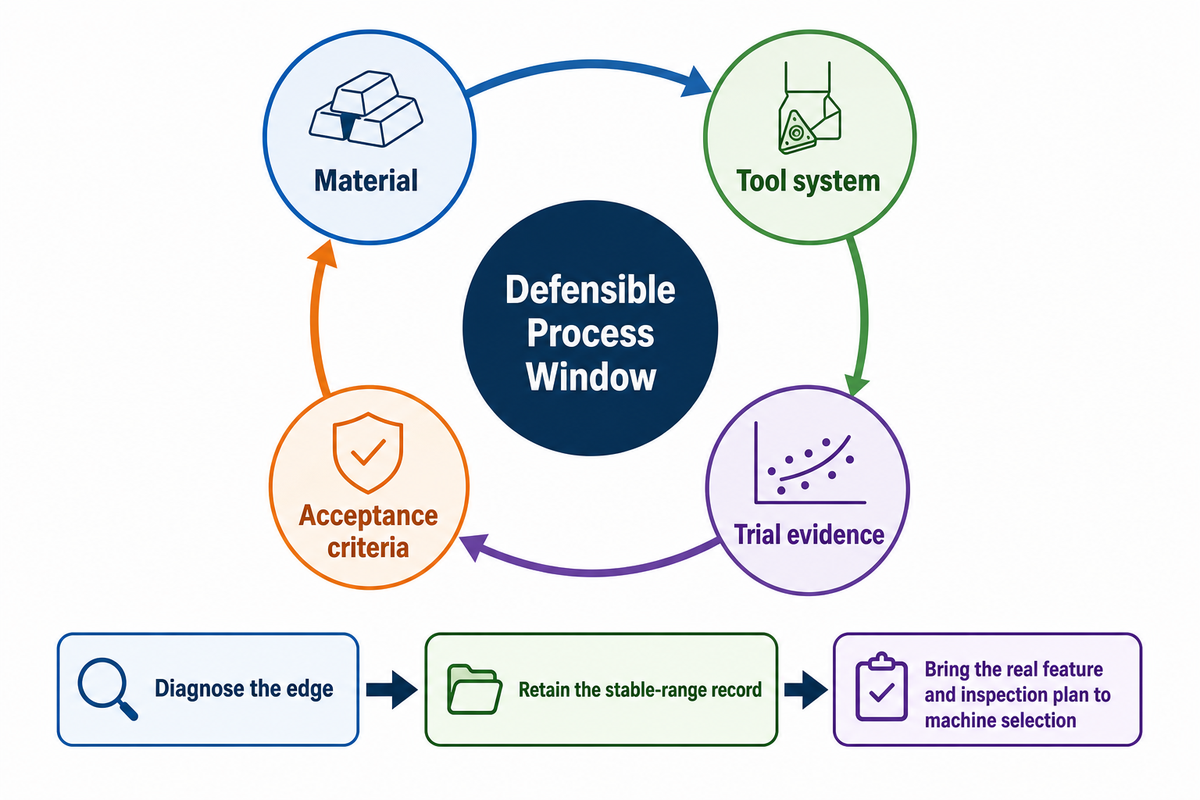
L'usinage d'Inconel est un travail contrôlé. Une fenêtre de processus défendable correspond au matériau, au système d'outils, aux preuves d'essai et aux critères d'acceptation des composants Inconel. Gardez ces défis et solutions d'usinage à l'intérieur d'une limite de processus fixe : diagnostiquez le bord, conservez l'enregistrement de la plage stable et apportez la caractéristique, l'état, l'outillage, le liquide de refroidissement et le plan d'inspection à la sélection de la machine.
À propos de ce guide
Auteur : Karry. Ce guide ne remplace pas les données d'un outilleur, un certificat matériel, un examen des risques ou un essai contrôlé.
Références et sources
- Revue de l'alliage Inconel Journal international des thermofluides
- Étude d'état matériel Inconel 718 PubMed Central
- Alloy 625 vieillissement ISIJ International
- Article d'application Sandvik Coromant sur l'usinage des alliages de nickel Fabrication et conception aérospatiale
- Étude de virage Inconel Mécanique et industrie
- Surfaces de stabilité longueur outil NIST
- ISO 230-3:2020 ISO
- Programme d'usinage NIST
- AS9102C SAE International
- Intégrité et fatigue de la surface Université Mondragon



