














Atualizado em outubro de 2026
A maquinagem de Inconel é difícil porque o calor concentrado, as altas forças de corte, a condição do material e a interação química entre ferramenta e peça atuam em conjunto na aresta de corte. Essas ligas, especialmente as superligas à base de níquel, são usadas por sua resistência à corrosão em altas temperaturas. No entanto, elas tornam o processo de maquinagem CNC mais complexo. Cortes estáveis em Inconel começam com a classe correta de Inconel, o ferramental adequado e um teste controlado.
Por que Inconel pune a ponta
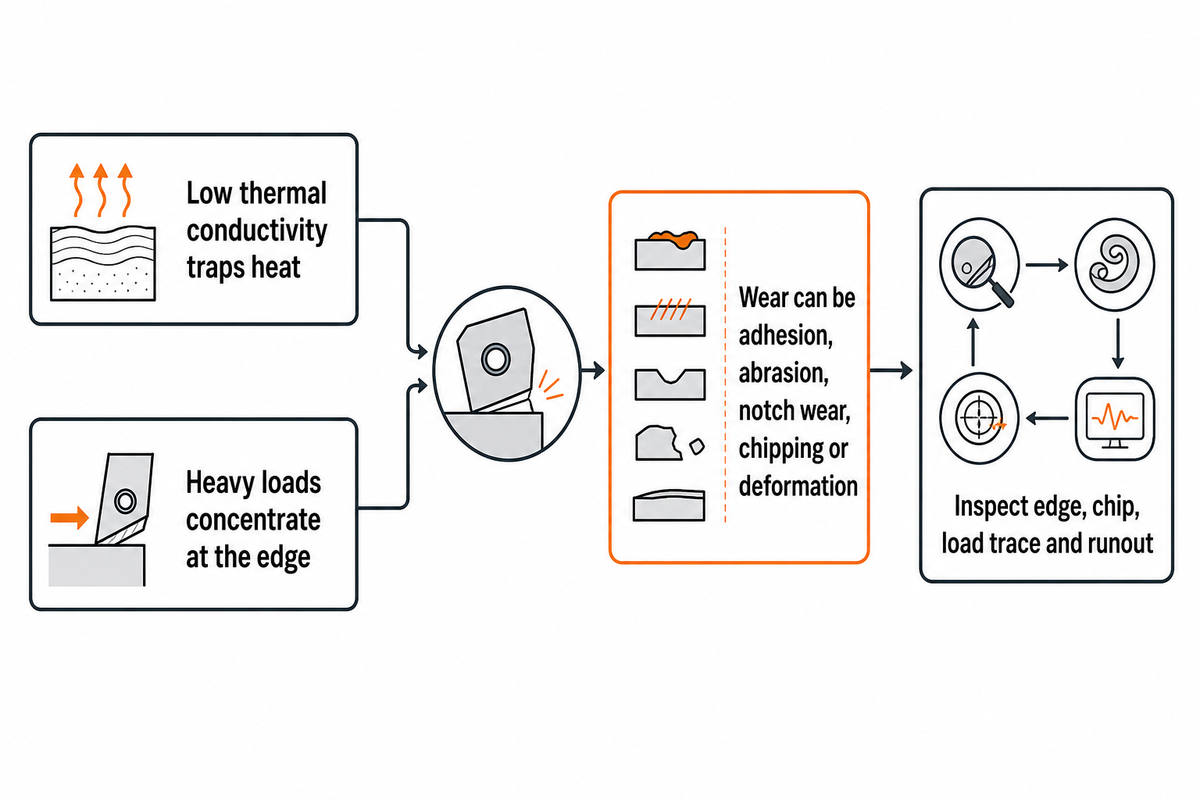
A baixa condutividade térmica cria desafios específicos porque retém o calor enquanto cargas elevadas se concentram na aresta. As superligas Inconel mantêm a resistência em temperaturas elevadas. O encruamento pode ocorrer junto com adesão, abrasão, difusão, oxidação, desgaste de entalhe, lascamento e deformação plástica. Esses mecanismos combinados estreitam a janela do processo; portanto, controle o calor, a carga e a condição da aresta por meio da ferramenta, do porta-ferramenta, do fluido de corte e da máquina.
A Revisão de acesso aberto de setembro de 2025 coloca dificuldade de maquinagem dentro do comportamento térmico, microestrutural e de processamento mais amplo da liga. Ele não atribui uma profundidade universal de camada endurecida ou temperatura de interface, portanto, o diagnóstico deve começar com a borda, chip, superfície e carga observados.
Erro comum: durante o trabalho do Inconel, a redução da taxa de alimentação pode criar fricção enquanto o lascamento de escoamento, impacto ou um suporte fraco continua. Comece a inspeção com a borda, chip, traço de carga e escoamento.
Limite da evidência: separe o calor e a carga da falha visível e teste uma correção com os mesmos critérios de inspeção; nenhum mecanismo de desgaste ou profundidade subterrânea se aplica a cada liga de níquel, operação e método de resfriamento.
Inconel 718 vs 625: Grau e Condição Alteram o Corte
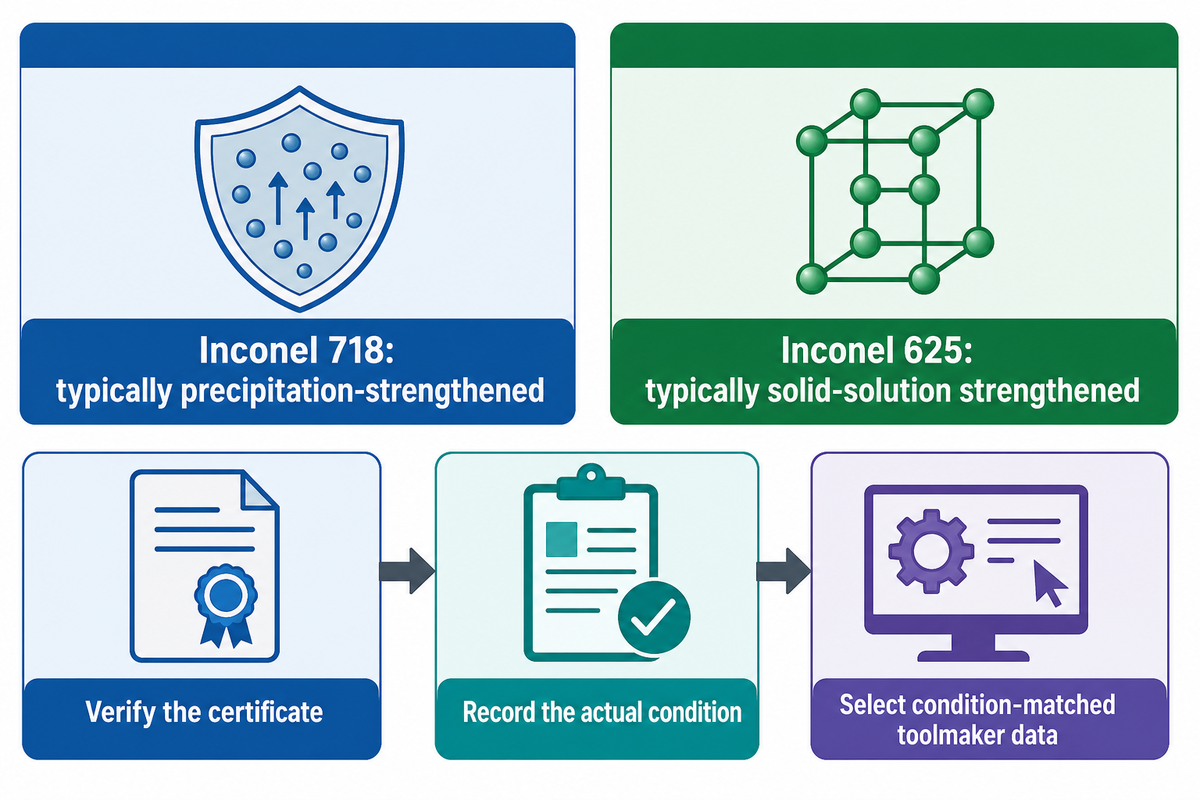
Compare as ligas Inconel por classe e condição, pois um índice de usinabilidade AISI ou uma classificação geral de usinabilidade não consegue descrever todos os estados de fornecimento. O Inconel 718 normalmente é endurecido por precipitação; no Inconel 625, o reforço por solução sólida é o mais comum. A composição química, o tratamento térmico, as propriedades de tração, a forma do produto e o processamento anterior podem alterar o desgaste da ferramenta.
| Verifique antes da programação | Inconel 718 | Inconel 625 | Ação programática |
|---|---|---|---|
| Fortalecimento do estado | As condições tratadas com solução ou envelhecidas diferem | Os efeitos de solução sólida muitas vezes dominam, mas a história do envelhecimento ainda é importante | Registre a condição real |
| Identidade material | Especificação e calor/lote | Especificação e calor/lote | Verificar o certificado |
| Regra de transferência | Não transfira uma linha de dados envelhecidos para o estoque tratado com solução | Não presuma que todas as condições fornecidas se comportam da mesma forma | Selecione dados atuais do fabricante de ferramentas correspondentes à condição |
Como a condição de fortalecimento muda o corte
Um 2025 Inconel 718 estudo observou que, no caso de desgaste e rugosidade, esses parâmetros não se moviam juntos em condições forjadas, aditivas e tratadas termicamente O estudo sobre Liga 625 envelhecimento precipitação dependente da condição relatada. Mantenha o certificado e a condição próximos à revisão do programa para notas de Inconel.
Escolha o sistema de ferramentas, não apenas a inserção
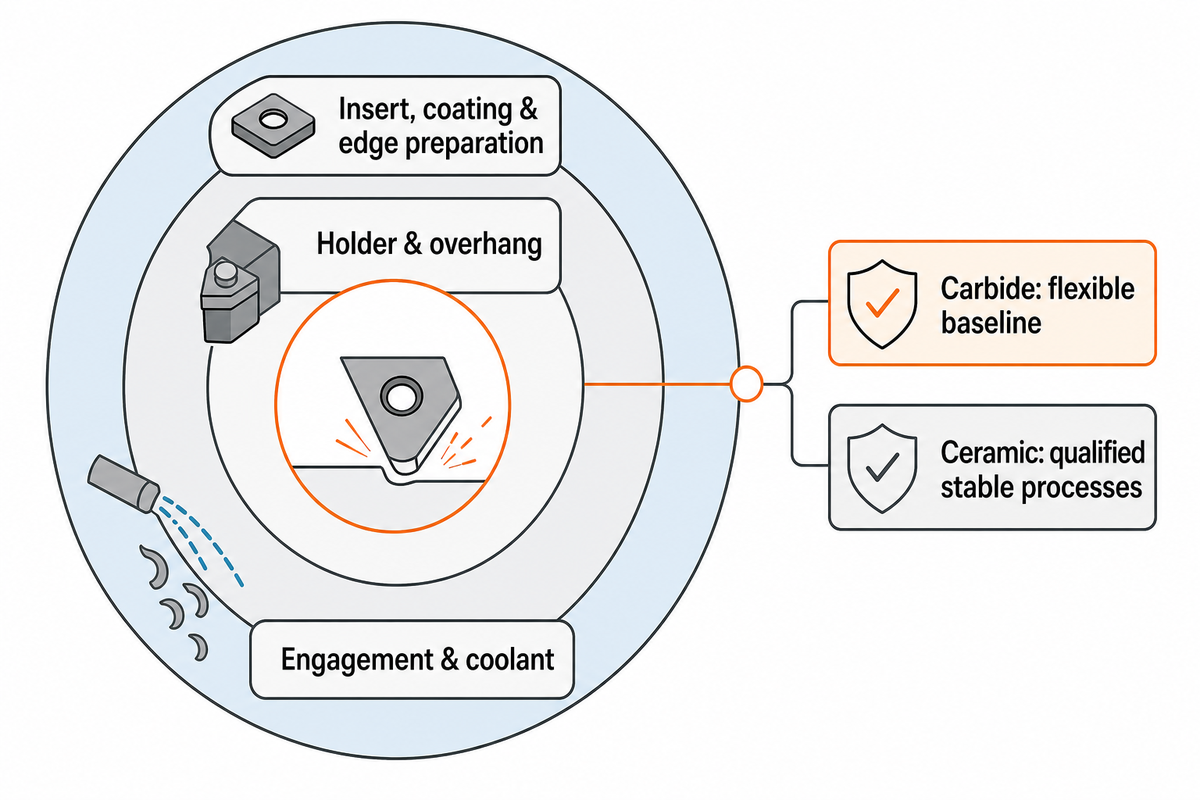
A escolha entre metal duro e cerâmica para usinar Inconel envolve considerar insertos de metal duro, ferramentas revestidas, preparação da aresta, ângulo de posição, porta-ferramenta, balanço, engajamento e fluido de corte. As ferramentas de metal duro oferecem um ponto de partida versátil; as ferramentas cerâmicas são adequadas a processos estáveis e qualificados. Impactos, cortes interrompidos, fixação deficiente ou choque térmico podem eliminar a vantagem da cerâmica.
Não existem soluções universais para o Inconel, portanto, use os dados atuais para selecionar as ferramentas e a geometria da ferramenta corretas e, em seguida, confirme o ambiente tipos de ferramentas de corte. Este é um mapa de decisão, não um gráfico de feeds e velocidades.
Escolhas de carboneto e cerâmica por estabilidade
| Corte situação | Linha de base prática | Verificação do sistema antes do teste |
|---|---|---|
| Torneamento contínuo | Carboneto revestido; cerâmica qualificada | Ângulo de chumbo, suporte, refrigerante |
| Giro interrompido | Carboneto resistente | Impacto e entrada |
| Fresagem de rosto estável | Carboneto ou cerâmica qualificada | Fuga, noivado |
| Bolso variável | Moinho final carboneto | Caminho de ferramentas, recorte de chips |
| Operações perfuração | Broca de metal duro correspondente | Refrigerante, evacuação |
| Parede fina | Carboneto afiado | Apoio, deflexão |
| Saliência longa | Carboneto resistente | Interface, vibração |
| Desbaste pesado | Borda apoiada | Torque, espaço de chip |
| Acabamento | Raio agudo | Desgaste, plano de superfície |
Considere um ombro interrompido: substituir o metal duro pela cerâmica pode aumentar a velocidade e perder bordas na reentrada. Um artigo de aplicação Sandvik Coromant de 2025 publicado pela Aerospace Manufacturing and Design separa a remoção áspera ou intermediária da cerâmica do semi-acabamento mais afiado do carboneto e adverte que as paredes finas precisam de um tratamento diferente A evidência apoia uma decisão do sistema, não um multiplicador universal da velocidade da cerâmica.
Defina velocidades e feeds sem um número mágico
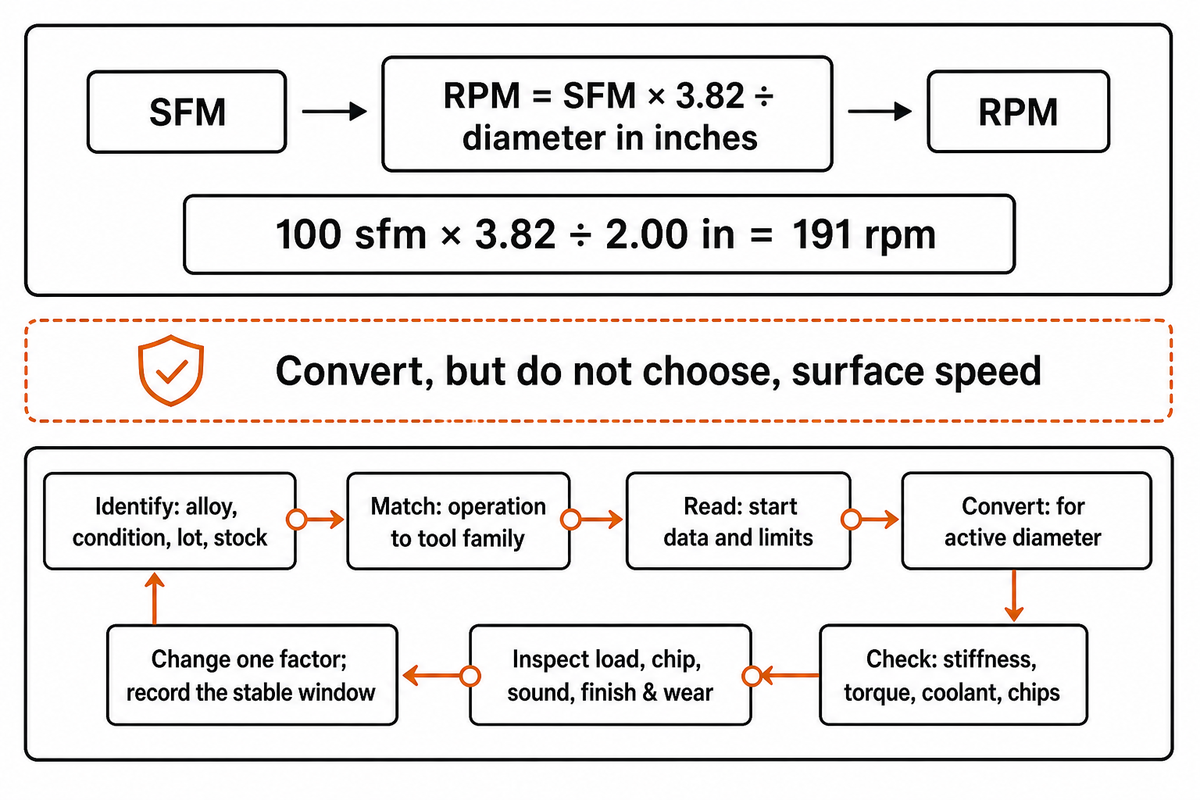
Comece com os dados atuais para o grau, ferramenta, operação, diâmetro, engate e refrigerante. Seja cortando Inconel por maquinagem convencional ou outra rota qualificada, converta a configuração real, verifique os limites da máquina, execute um curto teste e julgue a eficiência de maquinagem a partir de borda, chip, carga, som e acabamento superficial.
RPM = SFM × 3,82 ÷ diâmetro em polegadas. Estas pontas de maquinagem começam com um limite: a fórmula converte, mas não escolhe, velocidade de superfície Por favor, veja como calcular SFM para a fórmula e conversão para métrica.
Suponha que os dados do fabricante da ferramenta indiquem 100 sfm para um diâmetro ativo de 2,00 in. O cálculo é 100 × 3,82 ÷ 2,00 = 191 rpm. Este cálculo apenas faz a conversão; verifique o torque utilizável e mantenha todos os limites da fonte.
A sequência de primeiro corte de 7 etapas: dicas para usinar Inconel
- Identificar 0, condição, lote, estoque.
- Partida 0 a família de ferramentas.
- Ler 1 dados e limites.
- Converter 0 diâmetro ativo.
- Verificar ricochete, torque, refrigerante, lascas.
- Inspecionar 0, chip, som, acabamento.
- Alterar um fator 0 stable janela.
Limite da evidência: um estudo movido de 0,08 para 0,24 mm/rev enquanto a rugosidade subiu de 0,75 para 1,2 µm Ra. O resultado permanece com sua configuração testada.
Torneamento, fresamento e perfuração precisam de controles diferentes
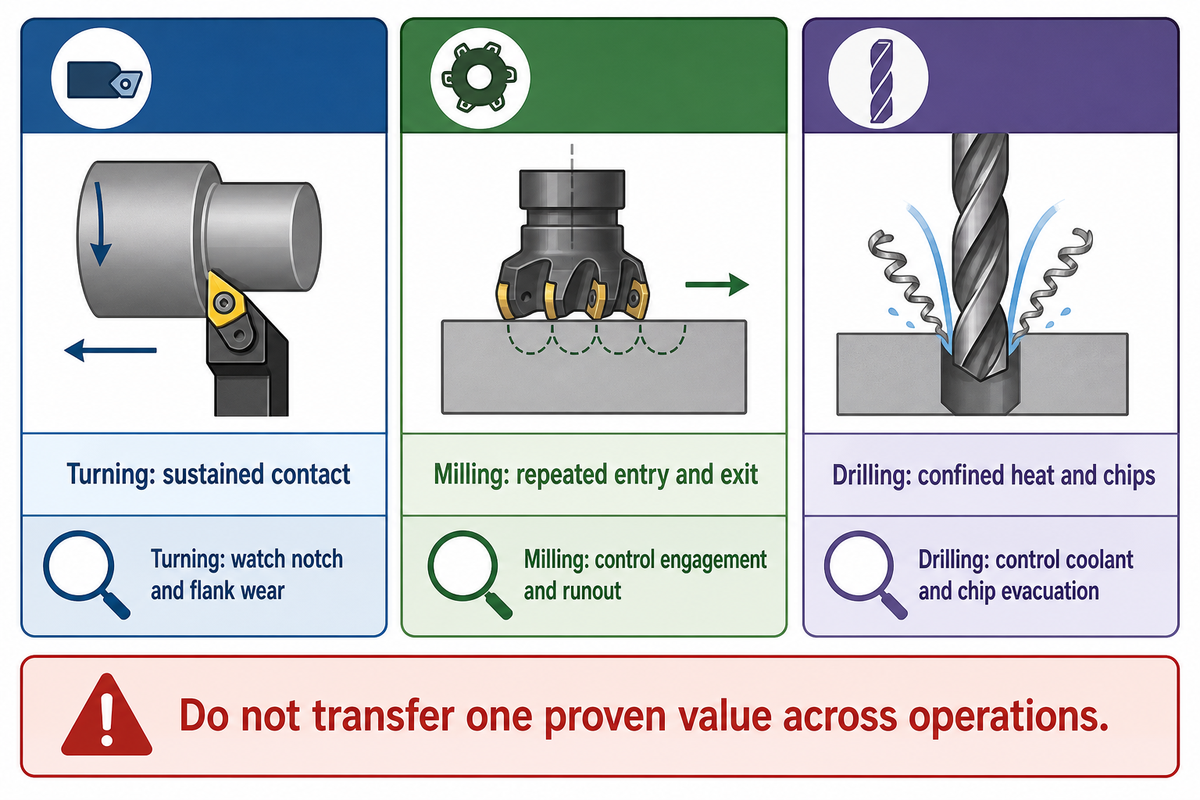
As operações de torneamento, fresamento e furação expõem a aresta a diferentes ciclos de contacto e trajetórias de cavacos. O torneamento pode manter contacto contínuo; o fresamento acrescenta entradas e saídas repetidas; a furação confina o calor e os cavacos. Mantenha a formação positiva de cavacos enquanto ajusta o engajamento, o fornecimento de fluido de corte em alta pressão, a inspeção e a estratégia de saída. Use furação intermitente somente se as orientações do fabricante da broca permitirem.
| Operação | Controle primário | Assista primeiro | Evitar |
|---|---|---|---|
| Virando | Entrada estável, inserção apoiada, direção da microplaqueta | Entalhe na linha de profundidade e desgaste no flanco | Moradia no diâmetro |
| Fresagem | Engajamento e esgotamento | Chipping de entrada e chips de recorte | Balanços de noivado abruptos |
| Perfuração | Evacuação de refrigerante na borda e cavacos | Tendência de impulso, embalagem de chip, desgaste de canto | Aplicar cegamente um ciclo de bicar |
Uma loja que move um valor de torneamento comprovado em um corte de fresagem de quatro flautas altera o ciclo térmico, a espessura do chip e o padrão de impacto de uma só vez Uma transferência mais segura usa a orientação específica da operação em Torneamento e fresamento CNC, então retorna ao fabricante de cortadores selecionado para a nota e o engajamento reais.
Sua máquina pode segurar a janela de carga térmica de 3 zonas Inconel?
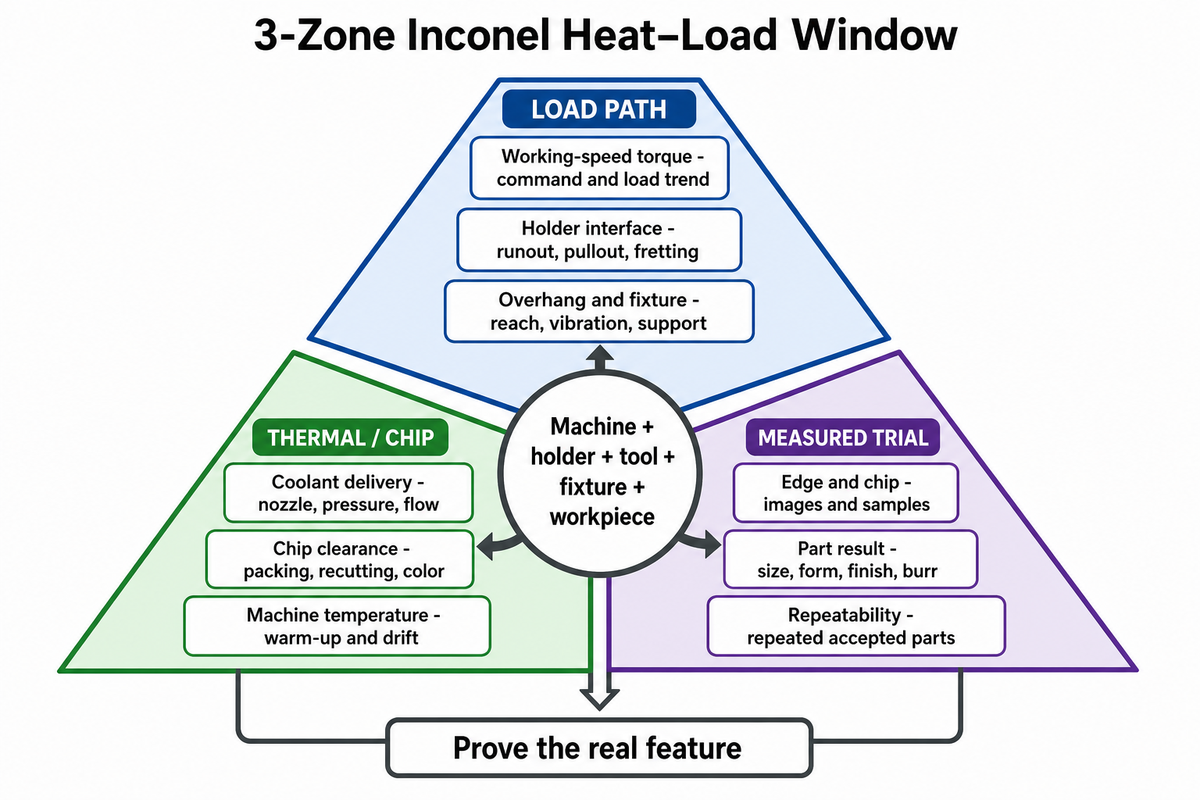
Uma máquina está pronta para peças Inconel somente quando a configuração pode manter a estabilidade do caminho de carga, o controle térmico e de cavacos e o comportamento de teste medido de uma só vez. A potência do folheto, a massa, o tamanho cônico ou a pressão máxima do líquido refrigerante não podem provar isso. A capacidade pertence ao sistema porta-máquina-ferramenta-fixação-peça de trabalho no corte pretendido.
O Janela de carga térmica de 3 zonas Inconel é uma lista de verificação prática, não um modelo certificado. Use-o para enquadrar uma avaliação para a máquina fresagem metal ou célula existente; esta é a máquina, ferramenta e evidência parcial que a maquinagem Inconel precisa.
| Zona | Item de evidência | O que gravar no recurso real |
|---|---|---|
| Caminho carga | Torque de velocidade de trabalho | Tendência de comando e carga |
| Caminho carga | Interface titular | Fuga, retirada, fretting |
| Caminho carga | Saliência e fixação | Alcance, vibração, suporte |
| Térmico/chip | Entrega de refrigerante | Bocal, pressão, fluxo |
| Térmico/chip | Limpeza de chip | Embalagem, recorte, cor |
| Térmico/chip | Temperatura máquina | Aquecimento e deriva |
| Ensaio medido | Borda e chip | Imagens e amostras |
| Ensaio medido | Parte resultado | Tamanho, forma, acabamento, rebarba |
| Ensaio medido | Repetibilidade | Peças repetidas aceitas |
A Estudo NIST conecta estabilidade à velocidade e saliência Use a guia de compra do centro de maquinagem vertical, então prove o recurso com o suporte real, o dispositivo elétrico e o caminho do líquido refrigerante.
Limite da evidência: A ISO 230-3:2020 aborda os efeitos térmicos da máquina-ferramenta, mas não fornece potência Inconel, pressão do líquido refrigerante, escoamento ou limite de saliência. Registre resultados de temperatura, torque, vibração, desgaste e peças sob a configuração exata do processo.
A árvore de decisão de uso de ferramentas baseada em sinais: mude a causa, não o sintoma
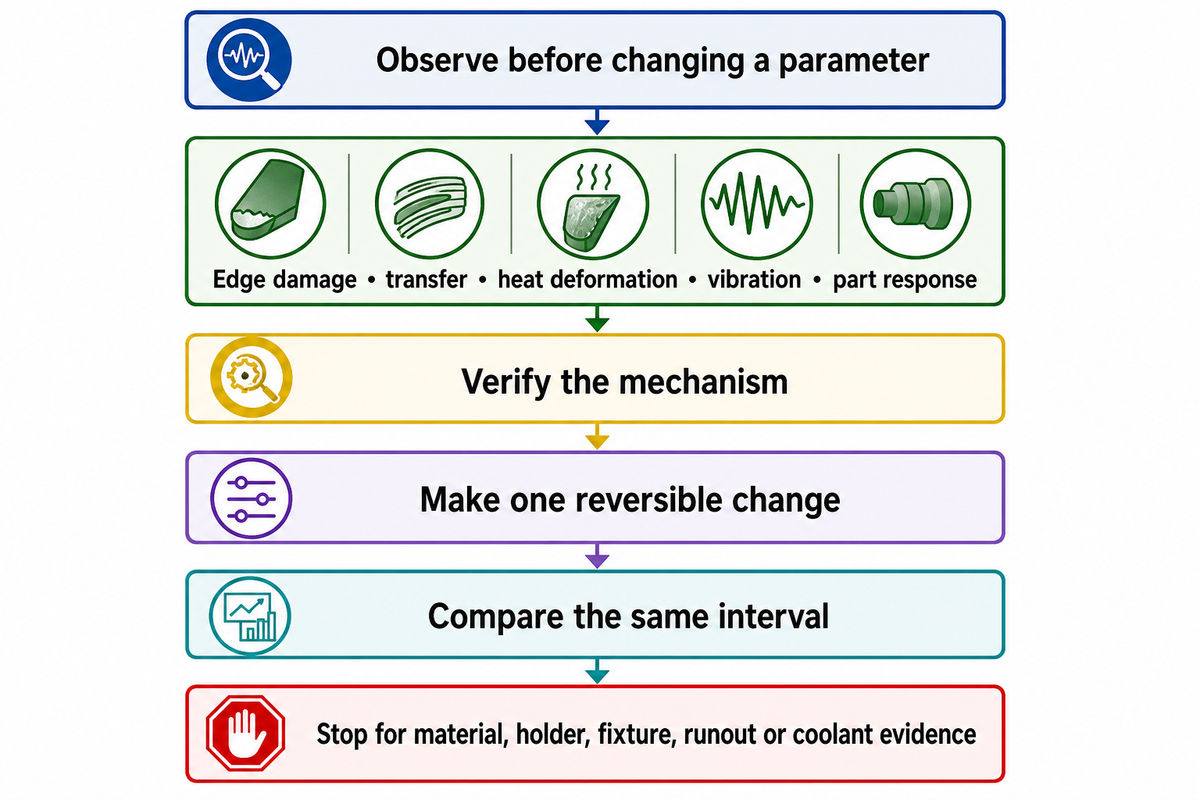
A Árvore de Decisão de Desgaste da Ferramenta Baseada em Sinais começa pela observação, não por uma alteração de parâmetro. Agrupe as evidências em danos à aresta, transferência de material, deformação térmica, vibração e resposta da peça. Verifique o mecanismo, faça uma única alteração reversível e compare o mesmo intervalo; para vibração regenerativa, a abordagem do NIST estudo de estabilidade do comprimento da ferramenta mostra que a largura do chip sem vibração depende tanto da velocidade do fuso quanto da saliência da ferramenta. Altere as ferramentas apenas em um limite de desgaste definido; pare de sintonizar quando a evidência apontar para material, suporte, acessório, escoamento ou refrigerante.
| Tipo observado | Mecanismo provável | Verifique primeiro | Alteração reversível | Evitar |
|---|---|---|---|---|
| Entalhe em linha de profundidade | Limite rígido/oxidação | Posição, entrada | Compromisso de mudança | Mesma linha de entalhe |
| Chipping aleatório | Impacto/instabilidade | Fuga, fixação | Encurtar laço | Velocidade primeiro |
| Borda construída | Adesão | Chip, transferência | Restaurar a formação de cavacos | Alimentação fricção |
| Desgaste do flanco | Abrasão/difusão | Taxa de desgaste | Uma alteração aprovada | Correr para fraturar |
| Deformação plástica | Calor/carga | Borda, refrigerante | Entrega correta | Mudança cega de alimentação |
| Marcas de vibração | Instabilidade | Frequência, saliência | Faixa estável de teste | Correção somente de acabamento |
| Crescimento de burr | Desgaste/saída fraca | Tendência, borda | Mudança de ferramenta definida | Esconder-se por rebarbar |
| Embalagem chip | Má evacuação | Flauta, refrigerante | Caminho claro | Corte cego mais longo |
| Deriva dimensional | Calor/desgaste | Aquecimento, borda | Correções separadas | Um deslocamento de mascaramento |
- Fotografe em intervalos fixos
- Mantenha um recurso e método de inspeção
- Grave chip, carga, acabamento e tamanho
- Surgem danos no runout ou no suporte
- O refrigerante perde a borda
- O controle do material ou do dispositivo elétrico é incerto
Limite da evidência: uma caixa de loja geometria alterada, 38 a 60 sfm e profundidade de corte de 0,075 a 0,15 pol. Múltiplas alterações tornam-no evidência do sistema, não uma configuração universal.
A escada de evidências para capacidade real de inconel
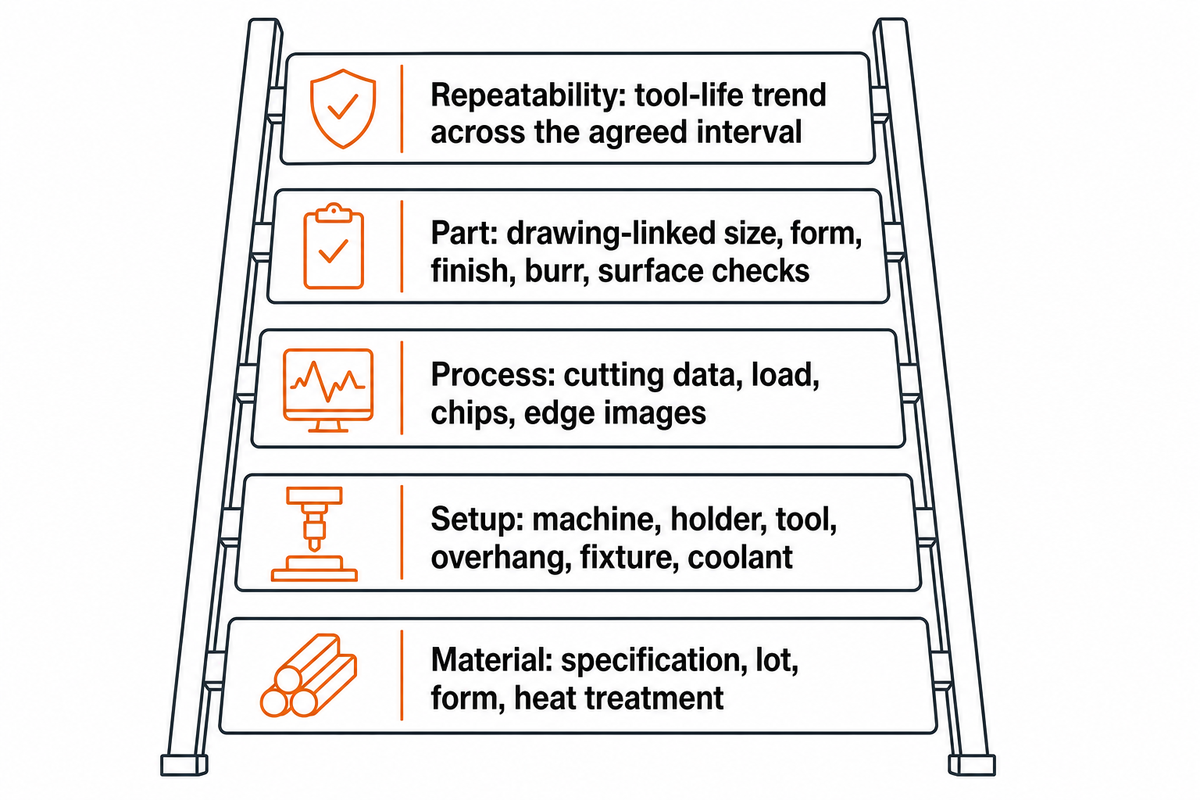
A engenharia de precisão para o Inconel requer registros vinculados, não uma alegação de que uma loja corta metais duros. Para aplicações aeroespaciais, os compradores aeroespaciais do Inconel devem solicitar identidade do material, dados de processo, progressão da vida útil da ferramenta, sinais monitorados, inspeção vinculada a desenho e repetibilidade. Um certificado e uma demonstração de ferramenta nova respondem a diferentes perguntas.
- Material: especificação, lote, forma, tratamento térmico.
- Configuração: máquina, suporte, ferramenta, saliência, acessório, líquido refrigerante.
- Processo: dados de corte, carga, lascas, imagens de borda.
- Parte: tamanho, forma, acabamento, rebarba, verificações de superfície.
- Repetibilidade: tendência da vida útil da ferramenta durante o intervalo acordado.
Paráfrase: O programa de maquinagem do NIST vincula medição integrada, modelos baseados em física e inteligência artificial ao monitoramento em tempo real de máquinas e processos de fabricação.
Esta descrição do NIST explica o monitoramento do processo, não um limite Inconel. Para trabalho aeroespacial, SAE AS9102C enquadra registros de primeiro artigo A aprovação ainda não prova uma janela de vida útil indefinida da ferramenta; adicione registros sustentados e gatilhos de requalificação.
Nenhum dado privado de produção de Inconel foi fornecido para este guia. O Inconel é amplamente usado no setor aeroespacial. Para uma tarefa específica, compare os registros disponíveis com a característica real e o plano de aceitação.
Limite da evidência: um estudo de reviravolta medições de integridade superficial conectadas com testes de fadiga a 450 °C. A inspeção dimensional por si só pode não ser suficiente para peças críticas; no entanto, esse estudo não pode certificar outro componente de oficina, máquina ou turbina.
Perguntas frequentes
O Inconel é difícil de usinar?
Sim, pode ser usinado se o processo é controlado A baixa condutividade térmica, a força quente retida, o endurecimento do trabalho, a afinidade química, e as fases duras podem concentrar a carga na aresta de corte A fixação rígida do trabalho, o trabalho afiado adequado, a formação positiva da microplaqueta, o envolvimento controlado, a entrega do líquido refrigerante, e a inspeção adiantada do desgaste importam mais do que abrandar cada parâmetro.
Qual é o melhor moinho final para maquinagem Inconel?
Não existe uma fresa de topo ‘ideal’ para todos os cortes em Inconel. Uma fresa de topo robusta, de metal duro de grão fino, com revestimento adequado à aplicação e geometria de corte livre é um ponto de partida prático. Escolha o número de canais, a hélice, o diâmetro, a preparação dos cantos, o fornecimento de fluido de corte e o balanço de acordo com a cavidade, o engajamento radial, a condição do material e a rigidez da máquina. A cerâmica pode ser considerada em um processo estável que tenha sido qualificado.
Por que o Inconel 718 é difícil de usinar?
O Inconel 718 mantém sua resistência na temperatura de corte, conduz mal o calor, sofre encruamento e pode conter precipitados de reforço e fases duras que aumentam a carga sobre a aresta. A condição de fornecimento é importante: o material envelhecido pode ser usinado de modo diferente do material tratado por solubilização. A especificação, o tratamento térmico e a forma do produto devem ser confirmados antes de selecionar os dados do fabricante da ferramenta ou comparar a vida útil da ferramenta.
Inconel pode ser moído?
Sim. Quando uma oficina fresa Inconel, a fixação rígida da peça, com engajamento controlado e ferramental adequado, evacuação confiável de cavacos e sem atrito ou permanência, pode ser benéfica. A abordagem depende de fatores como classe da liga, tratamento térmico, fresa, característica, fornecimento de fluido de corte, balanço e dinâmica da máquina. Valide o processo nas condições reais antes de iniciar a produção.
Quais velocidades de corte e feeds são recomendados para o Inconel?
Nenhuma velocidade e alimentação universais são seguras. Trabalhe com os dados para o grupo e a categoria da liga conforme fornecidos pelos dados atuais do fabricante de ferramentas. Para cada operação, observe o tipo de engate, condição e líquido refrigerante. Converta para o diâmetro real e inspecione a carga, o chip, o som, o acabamento e o desgaste durante um corte controlado, alterando apenas uma variável de cada vez.
Construa uma janela de processo que você pode defender
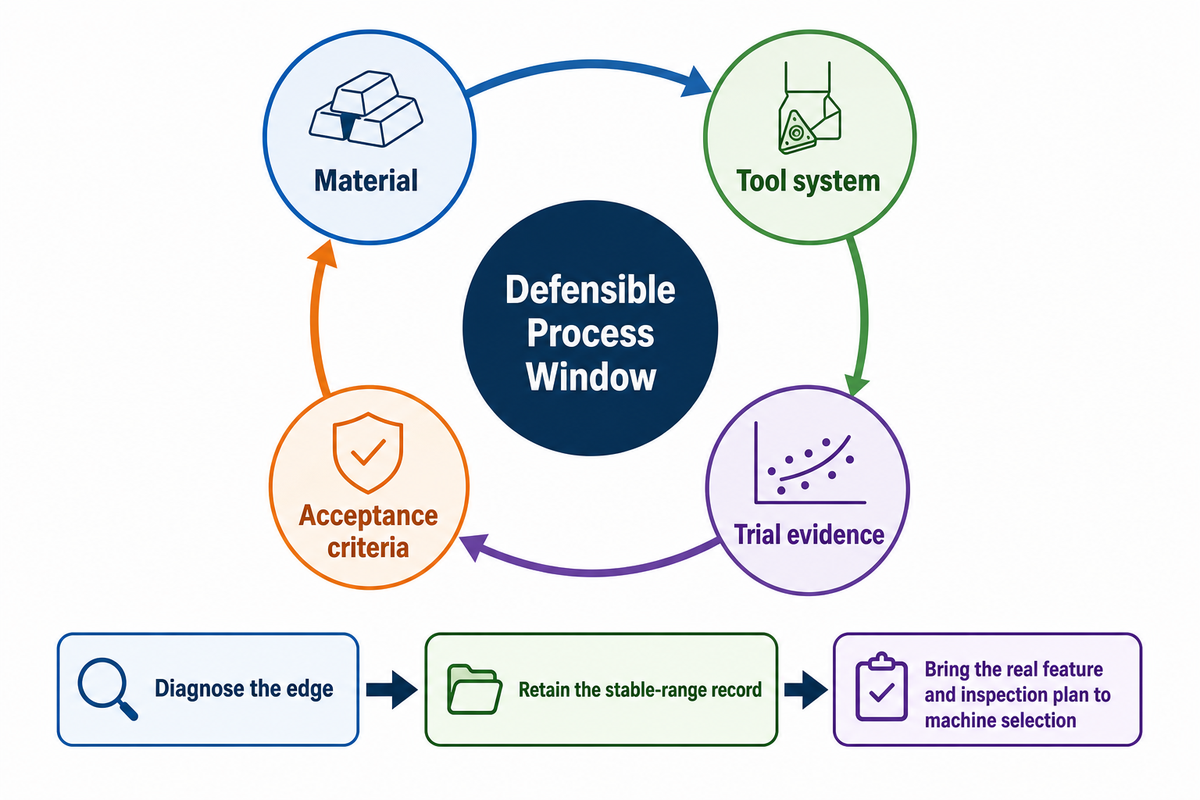
A maquinagem do Inconel é um trabalho controlado. Uma janela de processo defensável combina material, sistema de ferramentas, evidências de teste e critérios de aceitação para componentes do Inconel. Mantenha esses desafios e soluções de maquinagem dentro de um limite fixo de processo: diagnostique a borda, retenha o registro de faixa estável e traga o recurso, condição, ferramentas, refrigerante e plano de inspeção para a seleção da máquina.
Sobre Este Guia
Autor: Karry. Este guia não substitui os dados do fabricante de ferramentas, um certificado de material, revisão de risco ou teste controlado.
Referências e fontes
- Revisão da liga Inconel Jornal Internacional de Termofluidos
- Estudo material-estado Inconel 718 Central PubMed
- Liga 625 envelhecimento ISIJ Internacional
- Artigo de aplicação Sandvik Coromant sobre maquinagem de ligas de níquel Fabricação e Design Aeroespacial
- Estudo de torneamento Inconel Mecânica e Indústria
- Superfícies de estabilidade do comprimento da ferramenta NIST
- ISO 230-3:2020 ISO
- Programa maquinagem NIST
- AS9102C SAE Internacional
- Integridade e fadiga da superfície Universidade Mondragon



