














Actualizado en octubre de 2026
Mecanizar Inconel es difícil porque el calor concentrado, las altas fuerzas de corte, la condición del material y la química de la pieza de la herramienta interactúan en el filo. Estas aleaciones, particularmente las superaleaciones a base de níquel, se utilizan para resistir la corrosión a altas temperaturas. Sin embargo, complican el proceso de mecanizado CNC. Los cortes estables de Inconel comienzan con el grado, las herramientas y una prueba medida correctos de Inconel.
Por qué Inconel castiga la vanguardia
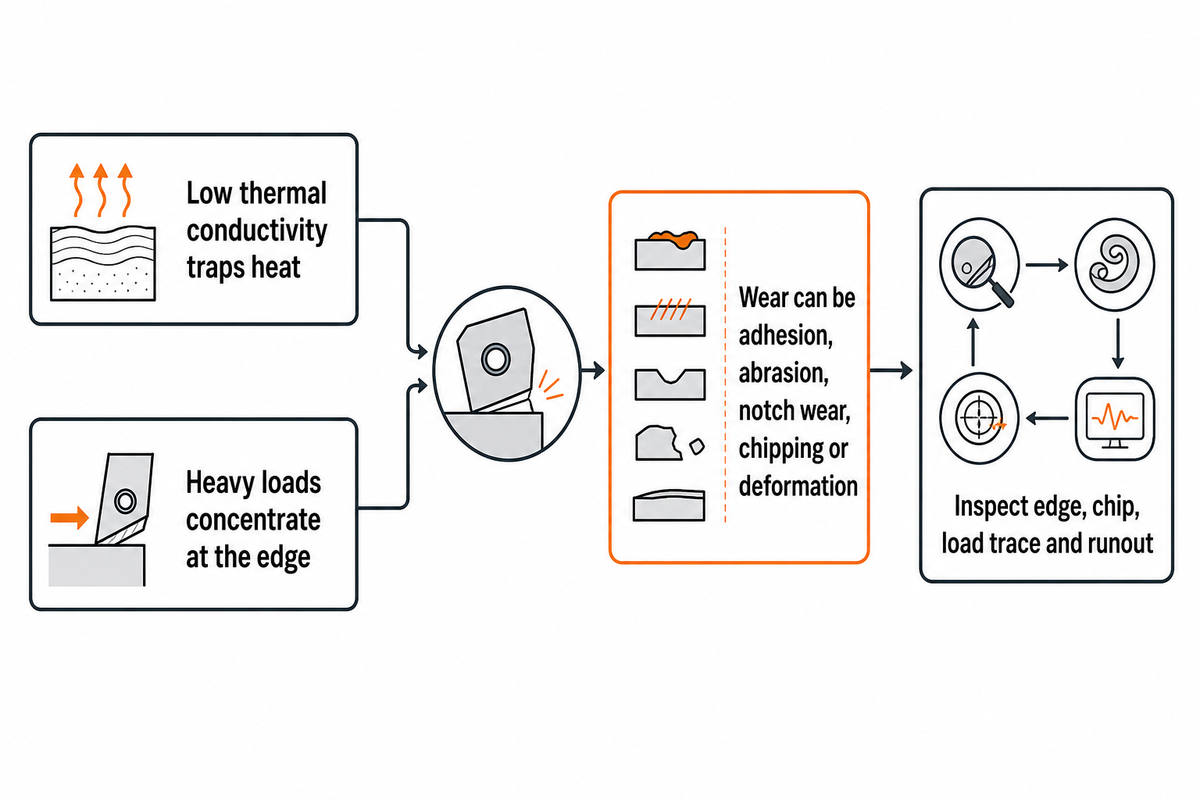
La baja conductividad térmica crea desafíos únicos porque atrapa el calor mientras que las cargas pesadas se concentran en el borde. Las superaleaciones de Inconel conservan resistencia a temperaturas elevadas. El endurecimiento por trabajo puede desarrollarse junto con la adhesión, abrasión, difusión, oxidación, desgaste de muescas, astillas y deformación plástica. Estos mecanismos acoplados estrechan la ventana del proceso, por lo que controlan el calor, la carga y la condición del borde a través de la herramienta, el soporte, el refrigerante y la máquina.
A Revisión de acceso abierto de septiembre de 2025 coloca la dificultad de mecanizado dentro del comportamiento térmico, microestructural y de procesamiento más amplio de la aleación. No asigna una profundidad de capa endurecida universal ni una temperatura de interfaz, por lo que el diagnóstico debe comenzar con el borde, el chip, la superficie y la carga observados.
Error común: durante el trabajo de Inconel, reducir la velocidad de avance puede provocar roces mientras continúa el desconchado por agotamiento, impacto o un soporte débil. Comience la inspección con el borde, el chip, el seguimiento de carga y el descentramiento.
Limita de dovezi: separe el calor y la carga de la falla visible y luego pruebe una corrección con los mismos criterios de inspección; No se aplica ningún mecanismo de desgaste o profundidad subterránea a cada aleación de níquel, operación y método de enfriamiento.
Inconel 718 vs 625: Grado y condición Cambia el corte
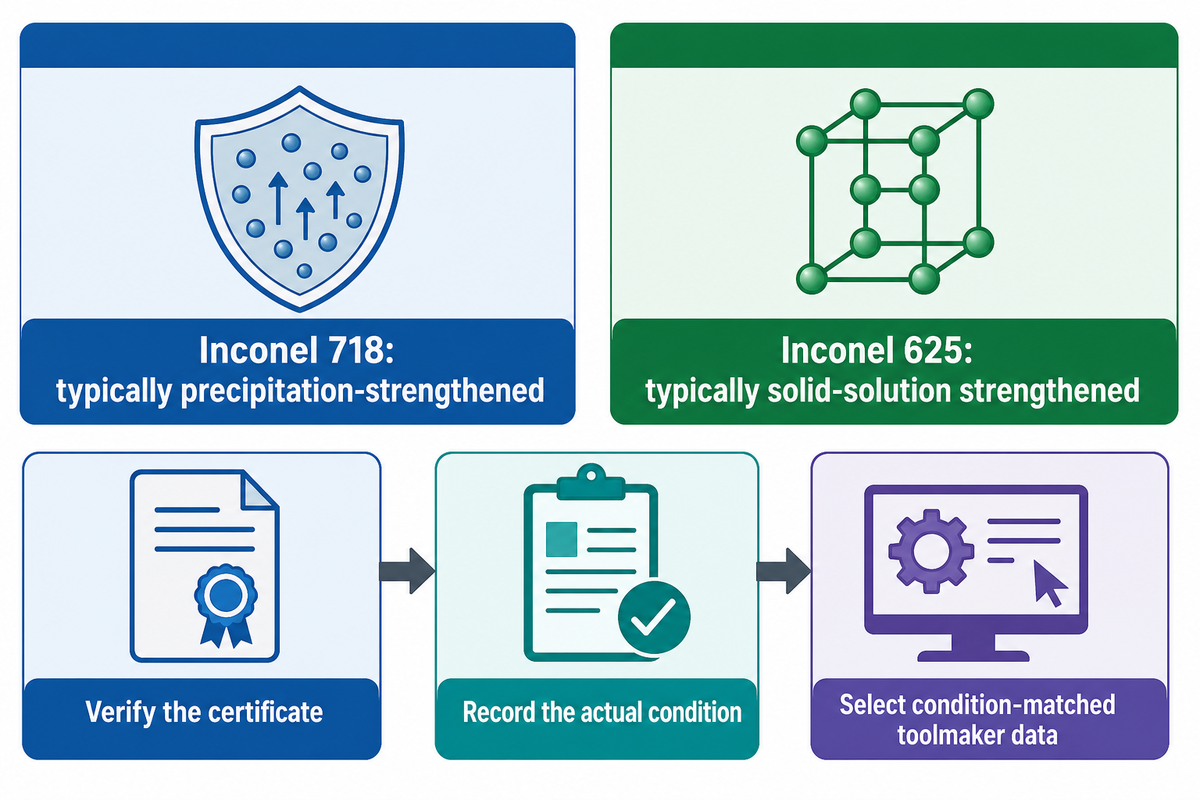
Compare las aleaciones de Inconel por grado y condición porque un índice de maquinabilidad AISI o un índice de maquinabilidad general no pueden describir todos los estados suministrados. Inconel 718 suele estar reforzado por precipitación; El fortalecimiento con solución sólida suele ser el caso de Inconel 625. La química, el tratamiento térmico, las propiedades de tracción, la forma del producto y el procesamiento previo pueden cambiar el desgaste de la herramienta.
| Verifique antes de programar | Inconel 718 | Inconel 625 | Acción de programación |
|---|---|---|---|
| Fortalecimiento del estado | Las condiciones tratadas con solución o envejecidas difieren | Los efectos de la solución sólida a menudo dominan, pero el envejecimiento de la historia aún importa | Registre la condición real |
| Identidad material | Especificación y calor/lote | Especificación y calor/lote | Verificar el certificado |
| Regla de transferencia | No transfiera una línea de datos envejecidos a existencias tratadas con solución | No asuma que todas las condiciones proporcionadas se comportan igual | Seleccione datos actuales del fabricante de herramientas con condiciones coincidentes |
Cómo la condición de fortalecimiento cambia el corte
A 2025 Inconel 718 el estudio observó que en el caso del desgaste y la rugosidad, estos parámetros no se movían juntos en condiciones forjadas, aditivas y tratadas térmicamente. El estudio en Aleación 625 envejecimiento precipitación reportada dependiente de la condición. Mantenga el certificado y la condición junto a la revisión del programa para los grados de Inconel.
Elija el sistema de herramientas, no solo el inserto
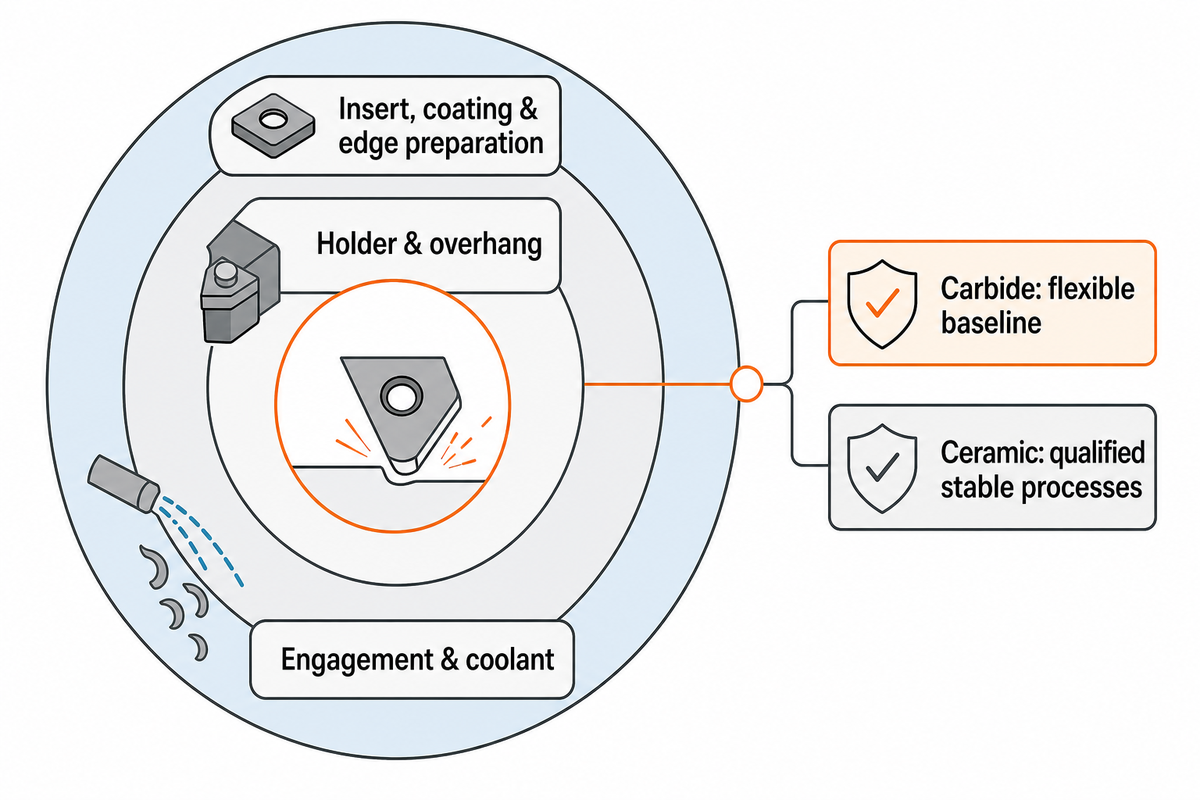
La elección de carburo o cerámica para Inconel incluye la consideración de insertos de carburo, herramientas recubiertas, preparación de bordes, ángulo de avance, soporte, voladizo, acoplamiento y refrigerante. Las herramientas de carburo proporcionan una base flexible; Las herramientas cerámicas se adaptan a procesos estables calificados. El impacto, el contacto interrumpido, la fijación débil o el choque térmico pueden borrar la ventaja cerámica.
No existen soluciones universales para Inconel, así que utilice los datos actuales para seleccionar las herramientas y la geometría de la herramienta adecuadas y luego confirme el entorno tipos de herramientas de corte. Este es un mapa de decisiones, no un gráfico de alimentaciones y velocidades.
Opciones de carburo y cerámica por estabilidad
| Cortar situación | Línea de base práctica | Verificación del sistema antes del juicio |
|---|---|---|
| Giro continuo | Carburo recubierto; cerámica calificada | Ángulo de plomo, soporte, refrigerante |
| Giro interrumpido | Carburo resistente | Impacto y entrada |
| Fresado de cara estable | Carburo o cerámica cualificada | Agotamiento, compromiso |
| Bolsillo variable | Molino de extremo de carburo | Ruta de herramientas, recorte de chips |
| Operaciones de perforación | Taladro de carburo coincidente | Refrigerante, evacuación |
| Pared delgada | Carburo afilado | Soporte, desviación |
| Voladizo largo | Carburo resistente | Interfaz, vibración |
| Desbaste pesado | Borde soportado | Torque, espacio de virutas |
| Acabado | Radio agudo | Desgaste, plano de superficie |
Considere un hombro interrumpido: reemplazar el carburo con cerámica puede aumentar la velocidad pero perder bordes al reingresar. Un artículo de aplicación Sandvik Coromant de 2025 publicado por Aerospace Manufacturing and Design separa la eliminación cerámica rugosa o intermedia del semiacabado de carburo más afilado y advierte que las paredes delgadas necesitan un tratamiento diferente. La evidencia respalda una decisión del sistema, no un multiplicador universal de velocidad cerámica.
Establezca velocidades y alimentaciones sin un número mágico
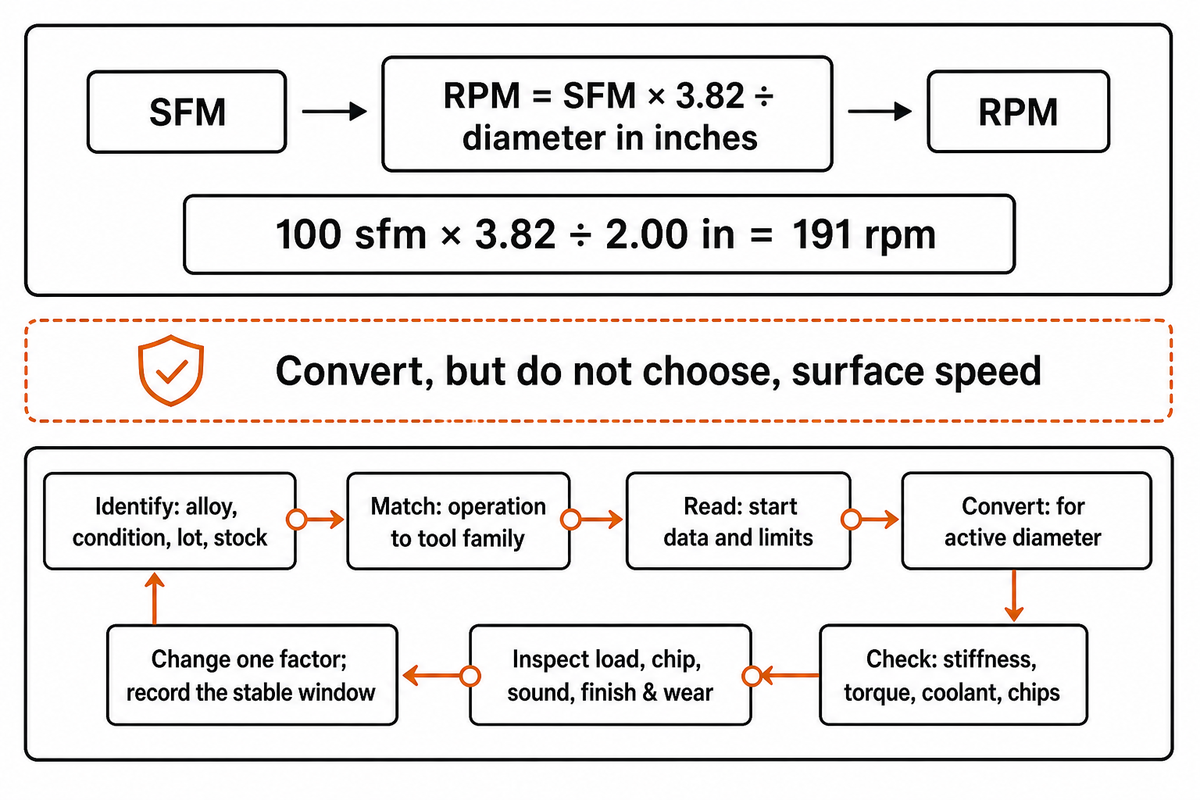
Comience con los datos actuales para el grado, la herramienta, la operación, el diámetro, el acoplamiento y el refrigerante. Ya sea cortando Inconel mediante mecanizado convencional u otra ruta calificada, convierta la configuración real, verifique los límites de la máquina, realice una prueba corta y juzgue la eficiencia del mecanizado desde el borde, el chip, la carga, el sonido y el acabado de la superficie.
RPM = SFM × 3,82 ~ diámetro en pulgadas. Estos consejos de mecanizado comienzan con un límite: la fórmula convierte, pero no elige, la velocidad superficial. Por favor ver cómo calcular la OFS para la fórmula y conversión a métrica.
Supongamos que los datos del fabricante de herramientas dan 100 sfm con un diámetro activo de 2,00. La aritmética es 100 × 3,82 ribe 2,00 = 191 rpm. Este cálculo sólo convierte; verifique el par utilizable y conserve todos los límites de fuente.
La secuencia de primer corte de 7 pasos: consejos para mecanizar Inconel
- Identificar « aleación, estado, lote, stock.
- Partido « operación a la familia de herramientas.
- Leer « iniciar datos y límites.
- Convertir — para el diámetro activo.
- Verificar « rigidez, par, refrigerante, virutas.
- Inspeccionar «cargar, astillar, sonar, terminar, desgastar.
- Cambia un factor « graba la ventana estable.
Limita de dovezi: un estudio se movió de 0,08 a 0,24 mm/rev mientras que la rugosidad aumentó de 0,75 a 1,2 µm Ra. El resultado se mantiene con su configuración probada.
El torneado, el fresado y la perforación necesitan controles diferentes
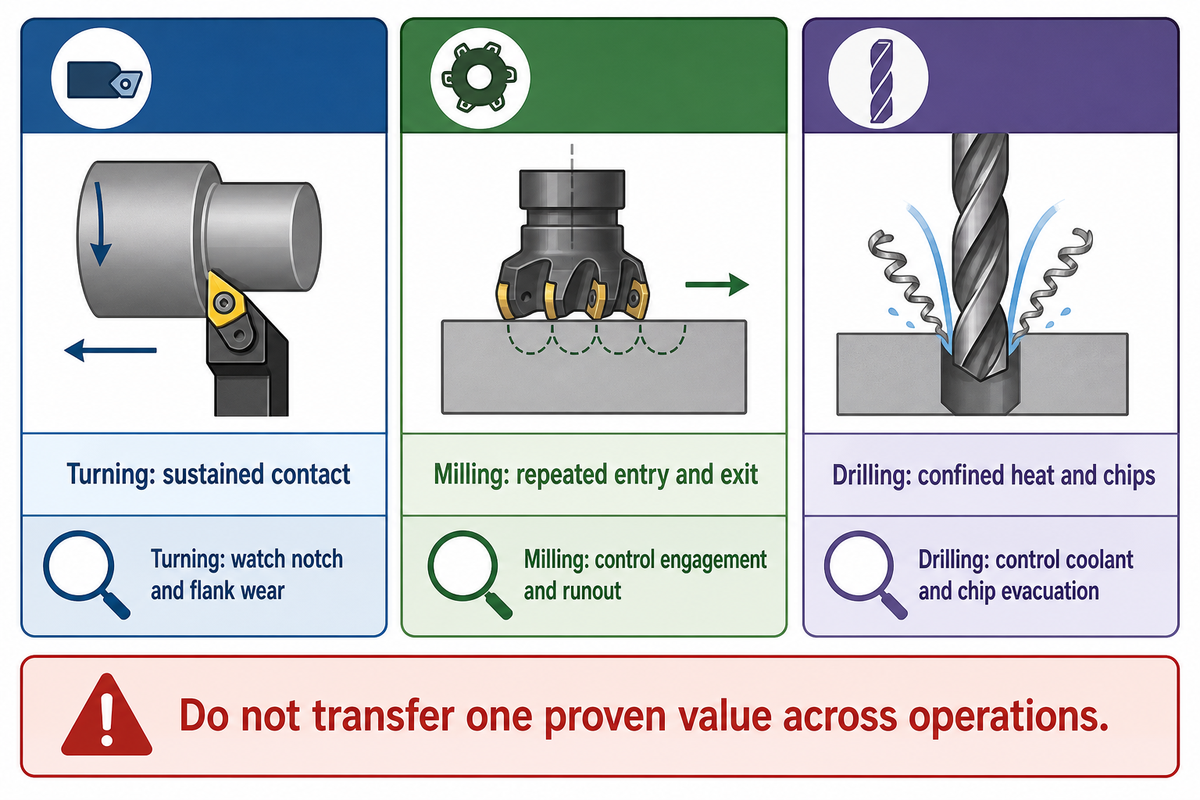
Las operaciones de torneado, fresado y perforación exponen el borde a diferentes ciclos de contacto y trayectorias de virutas. El torneado puede mantener el contacto; la fresado añade entrada y salida repetidas; la perforación limita el calor y las virutas. Mantenga la formación positiva de virutas mientras ajusta el acoplamiento, el suministro de refrigerante a alta presión, la inspección y la estrategia de salida. Utilice perforación de picoteo sólo si la guía de perforación lo permite.
| Operación | Control primario | Mira primero | Evitar |
|---|---|---|---|
| Girando | Entrada estable, inserción admitida, dirección del chip | Muesca en la línea de profundidad y desgaste de los flancos | Vivienda en el diámetro |
| Fresado | Compromiso y agotamiento | Astillas de entrada y astillas recortadas | Cambios abruptos en el compromiso |
| Perforación | Evacuación de refrigerante en el borde y virutas | Tendencia de empuje, embalaje de virutas, desgaste de las esquinas | Aplicar a ciegas un ciclo de picoteo |
Un taller que traslada un valor de giro comprobado a un corte de fresado de cuatro flautas cambia el ciclo térmico, el espesor de la viruta y el patrón de impacto, todo a la vez. Una transferencia más segura utiliza la guía específica de la operación Torneado y fresado CNC, luego regresa al fabricante de cortadores seleccionado para conocer el grado y el compromiso reales.
¿puede su máquina contener la ventana de carga de calor Inconel de 3 zonas?
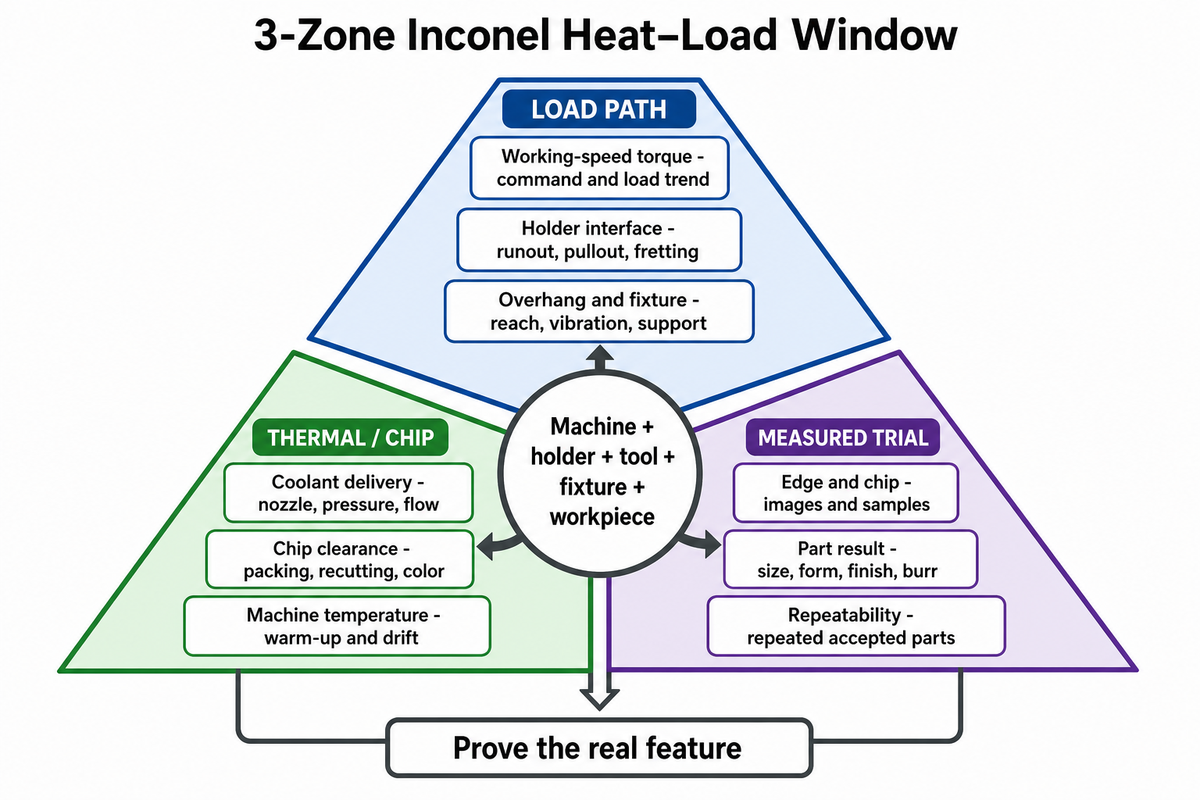
Una máquina está lista para piezas Inconel solo cuando la configuración puede mantener la estabilidad de la ruta de carga, el control térmico y de virutas, y el comportamiento de prueba medido todos a la vez. Los caballos de fuerza, la masa, el tamaño cónico o la presión máxima del refrigerante del folleto no pueden probar esto. La capacidad pertenece al sistema de porta-máquina-herramienta-accesorio-pieza en el corte previsto.
El Ventana de carga de calor Inconel de 3 zonas es una lista de verificación práctica, no un modelo certificado. Úselo para enmarcar una prueba para a fresadora metálica o celda existente; esta es la evidencia de la máquina, herramienta y pieza que necesita el mecanizado Inconel.
| Zona | Elemento de evidencia | Qué grabar en la función real |
|---|---|---|
| Cargar ruta | Par de velocidad de trabajo | Tendencia de comando y carga |
| Cargar ruta | Interfaz del soporte | Salida, salida, inquietud |
| Cargar ruta | Voladizo y luminaria | Alcance, vibración, soporte |
| Térmico/chip | Entrega de refrigerante | Boquilla, presión, flujo |
| Térmico/chip | Liquidación de virutas | Embalaje, recorte, color |
| Térmico/chip | Temperatura maquina | Calentamiento y deriva |
| Ensayo medido | Borde y chip | Imágenes y muestras |
| Ensayo medido | Resultado parcial | Tamaño, forma, acabado, rebaba |
| Ensayo medido | Repetibilidad | Piezas aceptadas repetidas |
A Estudio NIST conecta la estabilidad con la velocidad y el voladizo. Usa un guía de compra del centro de mecanizado vertical, luego pruebe la característica con el soporte, el accesorio y la ruta del refrigerante reales.
Limita de dovezi: ISO 230-3:2020 aborda los efectos térmicos de las máquinas herramienta, pero no proporciona caballos de fuerza Inconel, presión de refrigerante, descentramiento o umbral de voladizo. Registre los resultados de temperatura, par, vibración, desgaste y piezas según la configuración exacta del proceso.
El árbol de decisiones sobre el desgaste de herramientas basado en señales: cambie la causa, no el síntoma
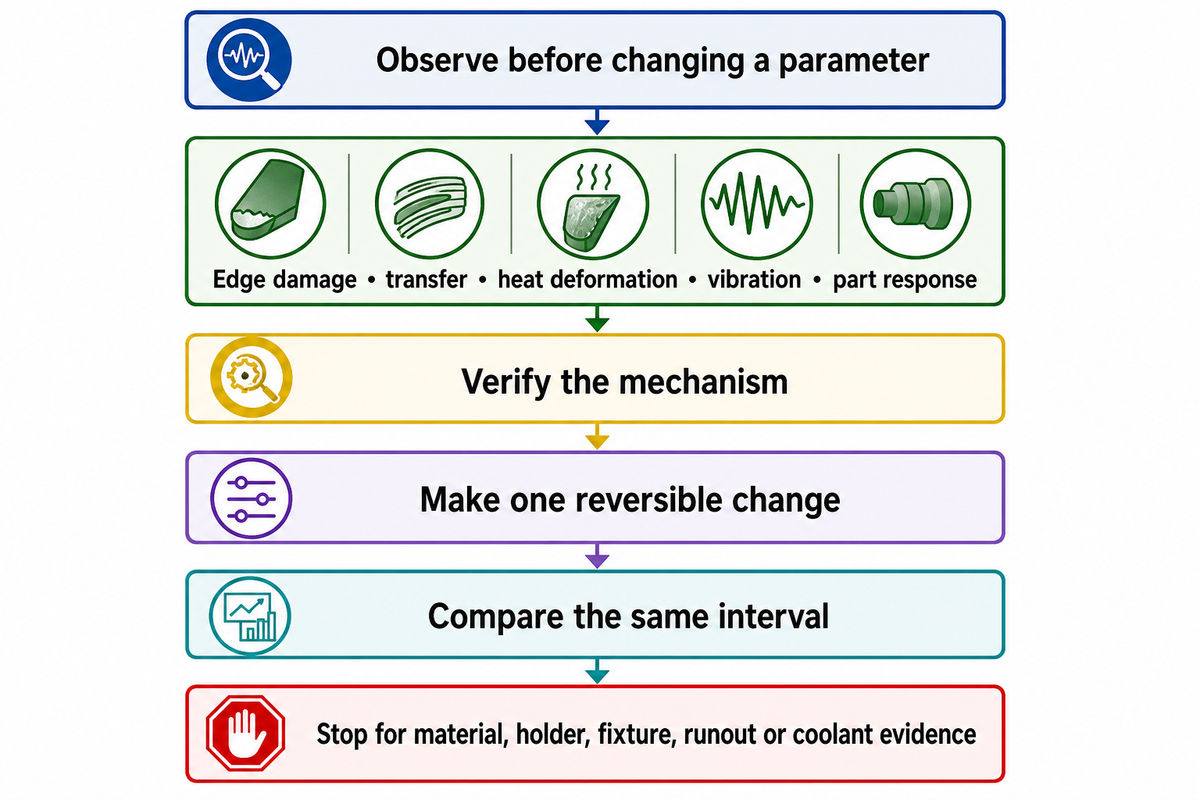
El árbol de decisión sobre el desgaste de herramientas basado en señales comienza con la observación, no con un cambio de parámetro. Agrupe la evidencia en daño de bordes, transferencia, deformación por calor, vibración y respuesta de piezas. Verifique el mecanismo, realice un cambio reversible y compare el mismo intervalo; para charlar, NIST estudio de estabilidad de longitud de herramienta muestra que el ancho del chip sin vibraciones depende tanto de la velocidad del husillo como del voladizo de la herramienta. Cambie las herramientas sólo a un límite de desgaste definido; deje de ajustar cuando la evidencia apunte al material, el soporte, el accesorio, el descentramiento o el refrigerante.
| Tipo observado | Mecanismo probable | Verifique primero | Cambio reversible | Evitar |
|---|---|---|---|---|
| Muesca de línea de profundidad | Límite duro/oxidación | Posición, entrada | Compromiso cambiario | Misma línea de muesca |
| Chips aleatorios | Impacto/inestabilidad | Sin cita previa | Acortar bucle | Primero la velocidad |
| Borde incorporado | Adhesión | Chip, transfer | Restaurar la formación de chips | Pienso para frotar |
| Desgaste de flancos | Abrasión/difusión | Tasa de desgaste | Un cambio aprobado | Corre hacia la fractura |
| Deformación plástica | Calor/carga | Borde, refrigerante | Entrega correcta | Cambio de alimentación ciega |
| Marcas parlanchinas | Inestabilidad | Frecuencia, voladizo | Prueba de banda estable | Corrección solo de acabado |
| Crecimiento de rebabas | Desgaste/salida débil | Tendencia, borde | Cambio de herramienta definido | Ocultar por desbarbar |
| Embalaje de virutas | Mala evacuación | Flauta, refrigerante | Camino despejado | Corte ciego más largo |
| Deriva dimensional | Calor/desgaste | Calentamiento, borde | Correcciones separadas | Un desplazamiento de enmascaramiento |
- Fotografía a intervalos fijos
- Mantenga una característica y un método de inspección
- Registre el chip, la carga, el acabado y el tamaño
- Aparece daño por descentramiento o soporte
- El refrigerante pierde el borde
- El control del material o de los accesorios es incierto
Limita de dovezi: un caso de tienda geometría modificada, 38 a 60 sfm y profundidad de corte de 0,075 a 0,15 pulgadas. Múltiples cambios lo convierten en evidencia del sistema, no en un entorno universal.
La escalera de la evidencia para una capacidad real de Inconel
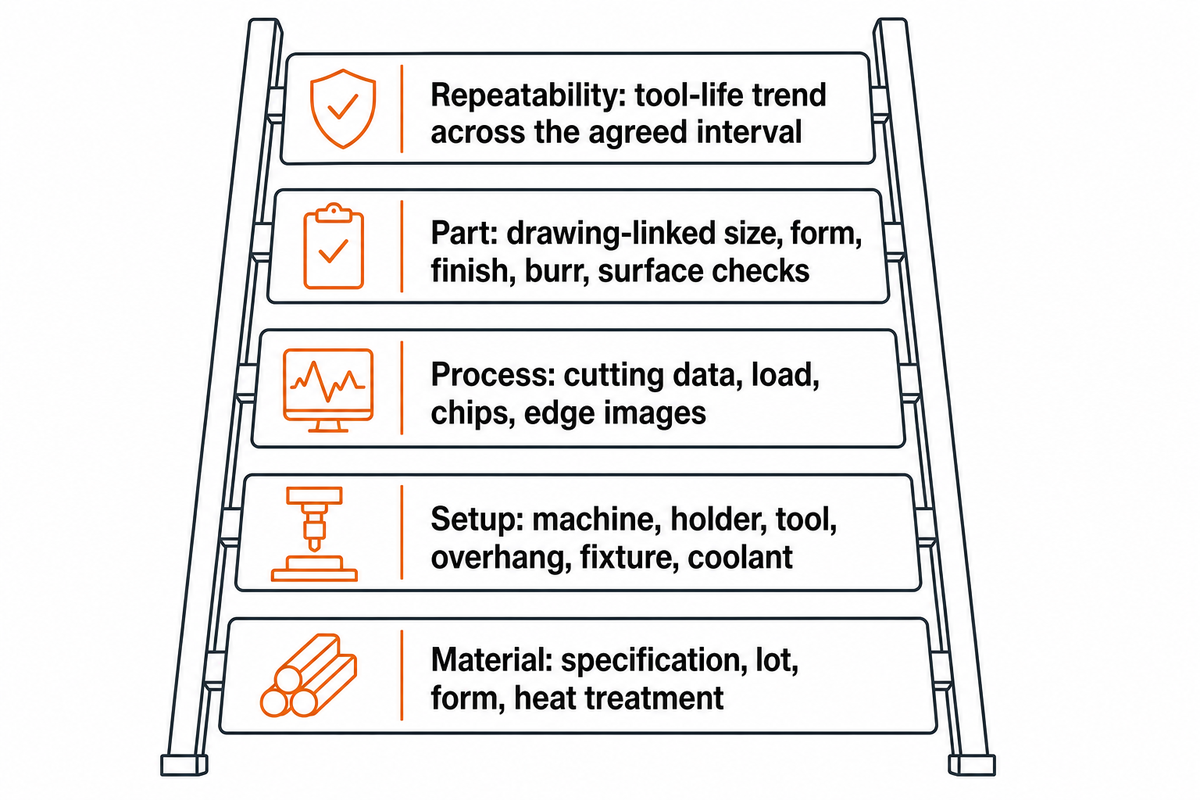
La ingeniería de precisión para Inconel requiere registros vinculados, no la afirmación de que un taller corta metales duros. Para aplicaciones aeroespaciales, los compradores aeroespaciales de Inconel deben solicitar identidad del material, datos de proceso, progresión de la vida útil de la herramienta, señales monitoreadas, inspección vinculada al dibujo y repetibilidad. Un certificado y una demostración de herramientas nuevas responden a diferentes preguntas.
- Material: especificación, lote, forma, tratamiento térmico.
- Configuración: máquina, soporte, herramienta, voladizo, accesorio, refrigerante.
- Proces: datos de corte, carga, chips, imágenes de borde.
- Parte: tamaño, forma, acabado, rebabas y controles de superficie vinculados al dibujo.
- Repetibilidad: tendencia de la vida útil de la herramienta en el intervalo acordado.
Paráfrasis: El programa de mecanizado del NIST vincula la medición integrada, los modelos basados en la física y la inteligencia artificial con el monitoreo en tiempo real de máquinas y procesos de fabricación.
Esta descripción del NIST explica el monitoreo de procesos, no un umbral de Inconel. Para trabajos aeroespaciales, SAE AS9102C enmarca los registros del primer artículo. La aprobación aún no demuestra una ventana de vida útil indefinida de la herramienta; agregue registros sostenidos y activadores de recalificación.
No se proporcionó ninguna métrica de producción privada de Inconel para esta guía. Inconel se utiliza ampliamente en el sector aeroespacial. Para un trabajo específico, compare los registros disponibles con la característica real y el plan de aceptación.
Limita de dovezi: un estudio que da vueltas se conectaron mediciones de integridad de la superficie con pruebas de fatiga a 450 °C. La inspección dimensional por sí sola puede no ser suficiente para piezas críticas; sin embargo, ese estudio no puede certificar otro componente de taller, máquina o turbina.
Preguntas frecuentes
¿es difícil mecanizar Inconel?
Sí, se puede mecanizar si se controla el proceso. La baja conductividad térmica, la resistencia en caliente retenida, el endurecimiento por trabajo, la afinidad química y las fases duras pueden concentrar la carga en el borde de corte. La sujeción rígida, las herramientas afiladas adecuadas, la formación positiva de virutas, el acoplamiento controlado, el suministro de refrigerante y la inspección temprana del desgaste importan más que ralentizar todos los parámetros.
¿cuál es el mejor molino final para mecanizar Inconel?
No existe un molino de extremos ‘mejor’ para cada corte de Inconel. Un molino de extremos de carburo de grano fino resistente con un recubrimiento apropiado para su aplicación y una geometría de corte libre es una base práctica. Elija el número de flautas, la hélice, el diámetro, la preparación de las esquinas, el suministro de refrigerante y el voladizo para la bolsa, el acoplamiento radial, el estado del material y la rigidez de la máquina. La cerámica puede considerarse para un proceso estable que haya sido calificado.
¿por qué es difícil mecanizar Inconel 718?
Inconel 718 conserva resistencia a la temperatura de corte, conduce mal el calor, endurece el trabajo y puede contener precipitados de refuerzo y fases duras que aumentan la carga en los bordes. La condición suministrada importa: el material envejecido puede cortar de manera diferente al material tratado con solución. Las especificaciones, el tratamiento térmico y la forma del producto deben confirmarse antes de seleccionar los datos del fabricante de herramientas o comparar la vida útil de la herramienta.
¿se puede moler Inconel?
Sí. Cuando los talleres fresan Inconel, puede ser beneficioso un soporte de trabajo rígido con acoplamiento controlado y herramientas adecuadas, evacuación confiable de virutas y sin roce ni vivienda. El enfoque depende de una serie de factores como la calidad, el tratamiento térmico, el cortador, la característica, el suministro de refrigerante, el voladizo y la dinámica de la máquina. Valide el proceso según las condiciones reales antes de comenzar la producción.
¿qué velocidades de corte y alimentación se recomiendan para Inconel?
No hay velocidad universal y la alimentación es segura. Trabaje con los datos para el grupo de aleación y el grado según lo proporcionado por los datos actuales del fabricante de herramientas. Para cada operación, observe el tipo de acoplamiento, condición y refrigerante. Convierta al diámetro real e inspeccione la carga, el chip, el sonido, el acabado y el desgaste durante un corte controlado, cambiando solo una variable a la vez.
Cree una ventana de proceso que pueda defender
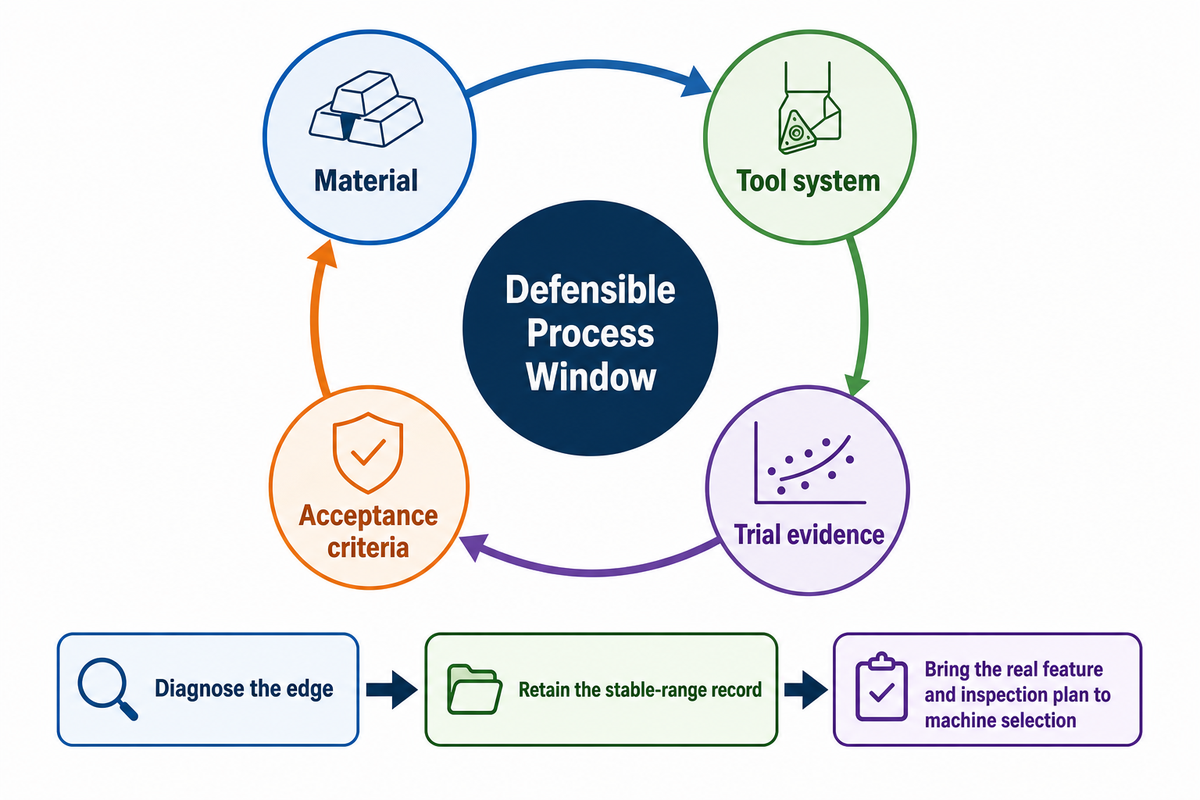
El mecanizado de Inconel es un trabajo controlado. Una ventana de proceso defendible coincide con el material, el sistema de herramientas, la evidencia de prueba y los criterios de aceptación de los componentes de Inconel. Mantenga estos desafíos y soluciones de mecanizado dentro de un límite de proceso fijo: diagnostique el borde, conserve el registro de rango estable y lleve la característica, condición, herramientas, refrigerante y plan de inspección a la selección de la máquina.
Acerca de esta guía
Autor: Karry. Esta guía no reemplaza los datos del fabricante de herramientas, un certificado de material, una revisión de riesgos ni un ensayo controlado.
Referencias y fuentes
- Revisión de la aleación Inconel Revista Internacional de Termofluidos
- Estudio del estado material de Inconel 718 PubMed Central
- Aleación 625 envejecimiento ISIJ Internacional
- Artículo de aplicación de Sandvik Coromant sobre el mecanizado de aleaciones de níquel Fabricación y Diseño Aeroespacial
- Estudio de giro de Inconel Mecánica e Industria
- Superficies de estabilidad a la longitud de herramientas NIST
- ISO 230-3:2020 ISO
- Programa de mecanizado NIST
- AS9102C SAE Internacional
- Integridad superficial y fatiga Universidad de Mondragón



