














Aggiornato ottobre 2026
La lavorazione dell’Inconel è difficile perché il calore concentrato, le elevate forze di taglio, le condizioni del materiale e la chimica tra utensile e pezzo interagiscono sul tagliente. Queste leghe, in particolare le superleghe a base di nichel, vengono utilizzate per la loro resistenza alla corrosione alle alte temperature. Tuttavia, complicano il processo di lavorazione CNC. Tagli stabili nell’Inconel iniziano dalla scelta corretta della lega Inconel e degli utensili, seguita da una prova misurata.
Perché Inconel punisce l'avanguardia
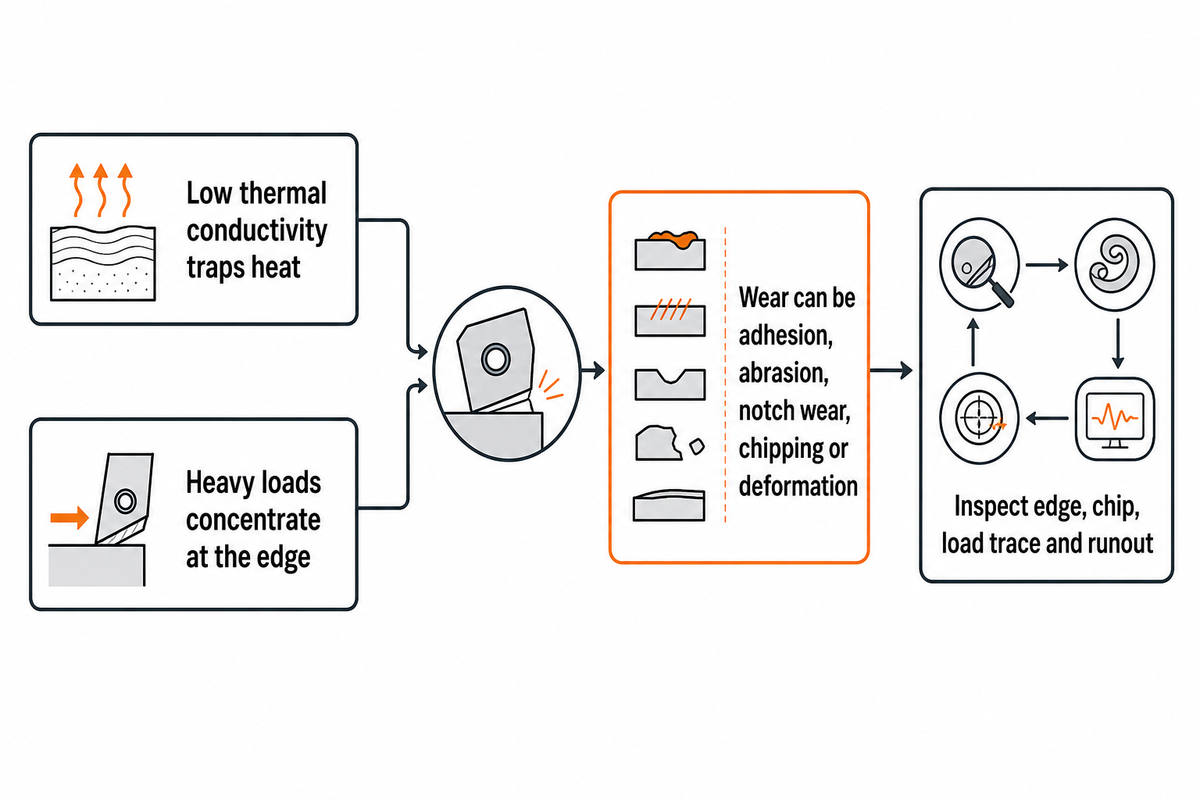
La bassa conduttività termica crea sfide uniche perché intrappola il calore mentre i carichi pesanti si concentrano sul bordo. Le superleghe Inconel mantengono la resistenza a temperatura elevata. L'incrudimento può svilupparsi insieme all'adesione, all'abrasione, alla diffusione, all'ossidazione, all'usura dell'intaglio, alla scheggiatura e alla deformazione plastica. Questi meccanismi accoppiati restringono la finestra del processo, quindi controllano il calore, il carico e le condizioni del bordo attraverso l'utensile, il supporto, il liquido di raffreddamento e la macchina.
A Revisione ad accesso aperto di settembre 2025 pone difficoltà di lavorazione all'interno del più ampio comportamento termico, microstrutturale e di lavorazione della lega. Non assegna una profondità universale dello strato indurito o una temperatura di interfaccia, quindi la diagnosi deve iniziare con il bordo, il chip, la superficie e il carico osservati.
Errore comune: durante il lavoro Inconel, l'abbassamento della velocità di avanzamento può creare sfregamento mentre si continua a scheggiare a causa di runout, impatto o supporto debole. Iniziare l'ispezione con il bordo, il chip, la traccia del carico e l'esaurimento.
Confine delle prove: separare il calore e il carico dal guasto visibile, quindi testare una correzione rispetto agli stessi criteri di ispezione; nessun singolo meccanismo di usura o profondità sotterranea si applica a ogni lega di nichel, funzionamento e metodo di raffreddamento.
Inconel 718 vs 625: Grado e condizione Cambia il taglio
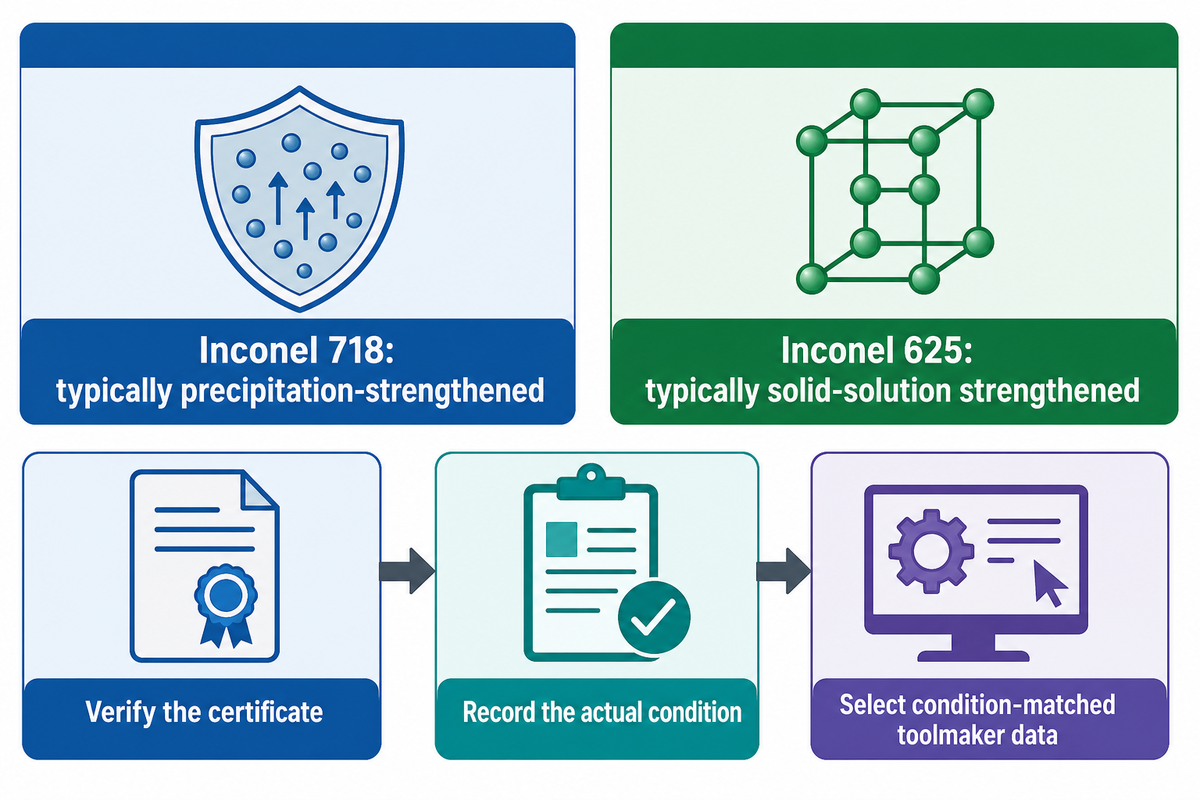
Confronta le leghe Inconel in base alla qualità e alla condizione, perché un indice di lavorabilità AISI o una valutazione generale della lavorabilità non può descrivere ogni stato di fornitura. L’Inconel 718 è generalmente indurito per precipitazione, mentre per l’Inconel 625 è tipico il rafforzamento per soluzione solida. Composizione chimica, trattamento termico, proprietà di trazione, forma del prodotto e lavorazioni precedenti possono modificare l’usura dell’utensile.
| Verifica prima della programmazione | Inconel 718 | Inconel 625 | Azione di programmazione |
|---|---|---|---|
| Rafforzamento dello stato | Le condizioni trattate con soluzione o invecchiate differiscono | Gli effetti della soluzione solida spesso dominano, ma la storia dell’invecchiamento è ancora importante | Registrare la condizione effettiva |
| Identità materiale | Specificazione e calore/lotto | Specificazione e calore/lotto | Verificare il certificato |
| Regola di trasferimento | Non trasferire una linea di dati invecchiati su materiale trattato in soluzione | Non dare per scontato che ogni condizione fornita si comporti allo stesso modo | Seleziona i dati attuali e corrispondenti alle condizioni del toolmaker |
Come la condizione di rafforzamento cambia il taglio
Un 2025 Inconel 718 lo studio ha rilevato che nel caso di usura e rugosità, questi parametri non si muovevano insieme in condizioni di lavoro, additivo e trattato termicamente. Lo studio su Lega 625 invecchiamento precipitazioni dipendenti dalle condizioni riportate. Conservare il certificato e le condizioni accanto alla revisione del programma per i gradi di Inconel.
Scegli il sistema di tooling, non solo l'inserto
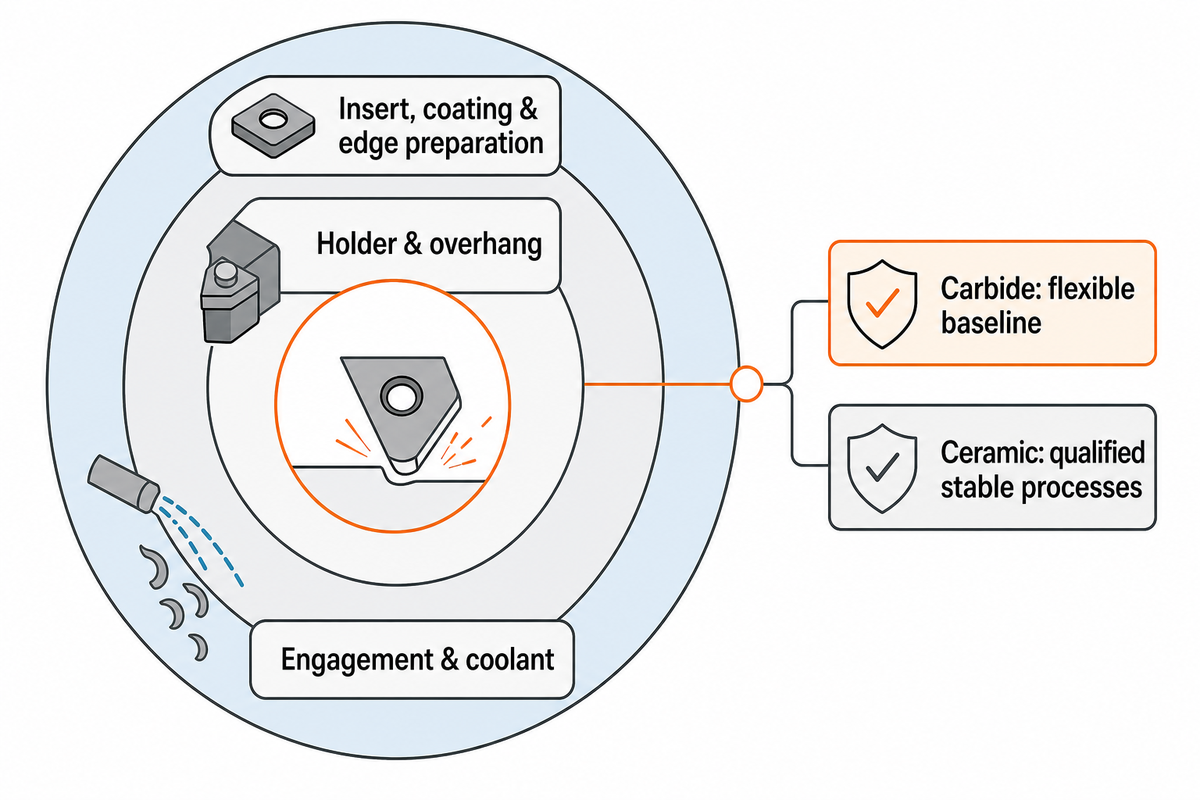
La scelta del carburo o della ceramica per Inconel include la considerazione di inserti in metallo duro, utensili rivestiti, preparazione dei bordi, angolo di piombo, supporto, sporgenza, impegno e refrigerante. Gli strumenti in metallo duro forniscono una linea di base flessibile; gli strumenti ceramici si adattano a processi stabili qualificati. Impatto, contatto interrotto, fissaggio debole o shock termico possono cancellare il vantaggio della ceramica.
Non esistono soluzioni universali per Inconel, quindi utilizza i dati attuali per selezionare gli strumenti e la geometria degli strumenti giusti, quindi conferma l'ambiente circostante tipi di utensili da taglio. Questa è una mappa decisionale, non un grafico feed-and-speeds.
Scelte di carburo e ceramica per stabilità
| Situazione tagliata | Baseline pratica | Controllo del sistema prima del processo |
|---|---|---|
| Tornitura continua | Carburo rivestito; ceramica qualificata | Angolo di piombo, supporto, liquido refrigerante |
| Tornitura interrotta | Carburo duro | Impatto e ingresso |
| Fresatura stabile del fronte | Carburo o ceramica qualificata | Runout, fidanzamento |
| Tasca variabile | Mulino terminale in metallo duro | Percorso utensile, ritaglio del chip |
| Operazioni di perforazione | Trapano in metallo duro accoppiato | Refrigerante, evacuazione |
| Parete sottile | Carburo affilato | Supporto, deflessione |
| Sbalzo lungo | Carburo duro | Interfaccia, vibrazione |
| Sgrossatura pesante | Bordo sostenuto | Coppia, spazio del chip |
| Finitura | Raggio affilato | Indossare, piano di superficie |
Considera una spalla interrotta: sostituire il carburo con la ceramica può aumentare la velocità ma perdere i bordi al rientro. Un articolo applicativo Sandvik Coromant del 2025 pubblicato da Aerospace Manufacturing and Design separa la rimozione ceramica grezza o intermedia dalla semifinitura in carburo più tagliente e avverte che le pareti sottili necessitano di un trattamento diverso. Le prove supportano una decisione del sistema, non un moltiplicatore universale di velocità ceramica.
Imposta velocità e feed senza un numero magico
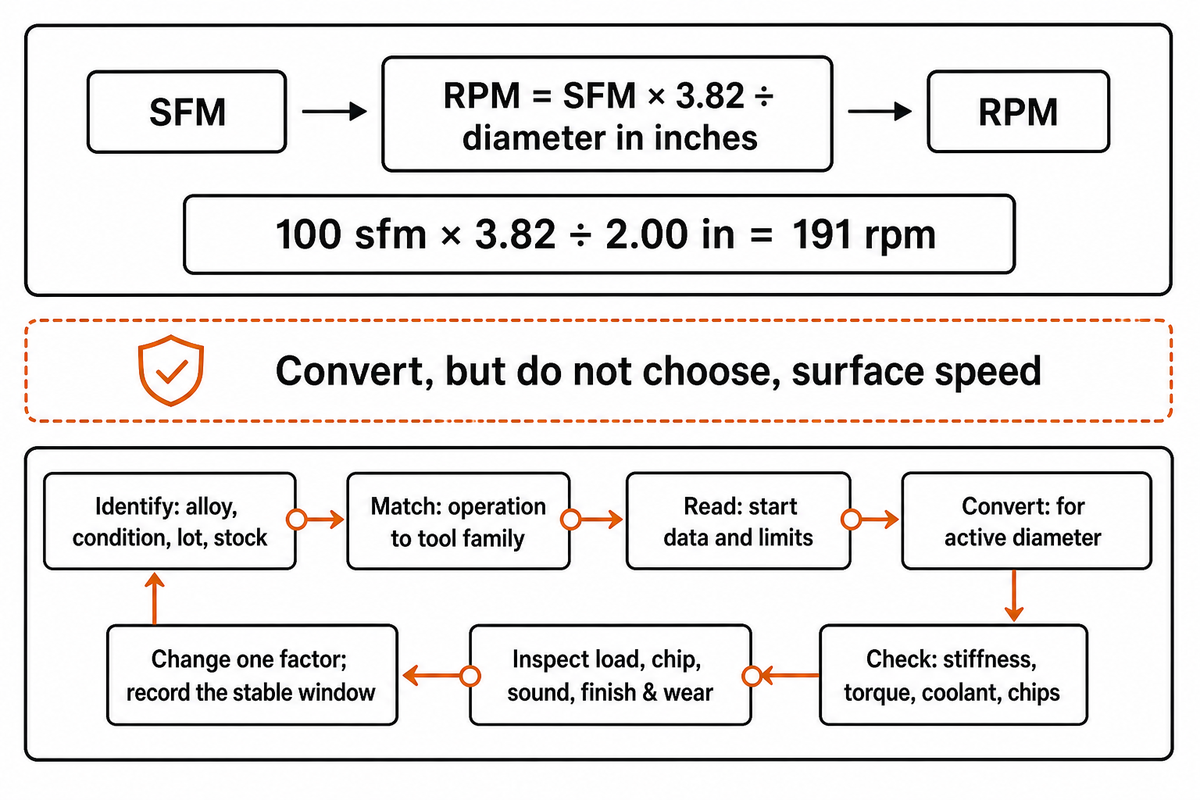
Inizia con i dati attuali per il grado, l'utensile, il funzionamento, il diametro, l'innesto e il liquido di raffreddamento. Sia che si tratti di tagliare Inconel mediante lavorazione convenzionale o un altro percorso qualificato, convertire l'impostazione reale, controllare i limiti della macchina, eseguire una breve prova e giudicare l'efficienza della lavorazione da bordo, chip, carico, suono e finitura superficiale.
RPM = SFM × 3,82 (DIAmetro del CONTEGGIO) in pollici. Questi suggerimenti di lavorazione iniziano con un limite: la formula converte, ma non sceglie, la velocità della superficie. Vedere come calcolare SFM per la formula e la conversione in metrica.
Supponiamo che i dati del produttore di utensili indichino 100 sfm con un diametro attivo di 2,00 in. Il calcolo è 100 × 3,82 ÷ 2,00 = 191 giri/min. Questo calcolo esegue solo la conversione; verificare la coppia utilizzabile e rispettare tutti i limiti indicati dalla fonte.
La sequenza di primo taglio in 7 fasi: suggerimenti per la lavorazione di Inconel
- Identificare . condizione, lotto.
- Partita 1'operazione alla famiglia degli strumenti.
- Leggi avvia dati e limiti.
- Convertire per diametro attivo.
- Controllare 0, rigidità, coppia, liquido di raffreddamento.
- Ispezionare 1, chip, suono, finitura usura.
- Cambiare un fattore (registrare) la finestra stabile.
Confine delle prove: uno studio spostato da 0,08 a 0,24 mm/giro mentre la rugosità è aumentata da 0,75 a 1,2 µm Ra. Il risultato rimane con la sua configurazione testata.
Tornitura, fresatura e foratura necessitano di controlli diversi
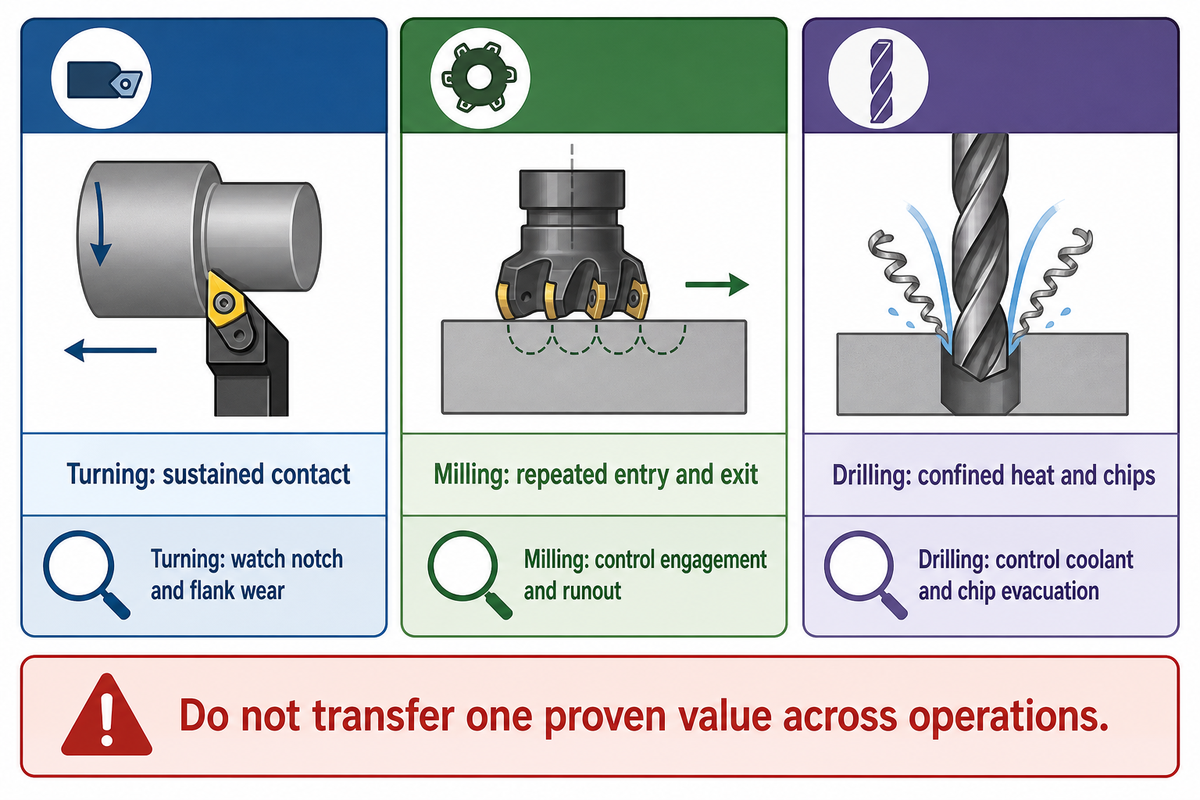
Le operazioni di tornitura, fresatura e foratura espongono il bordo a diversi cicli di contatto e percorsi dei trucioli. La tornitura può sostenere il contatto; la fresatura aggiunge ingressi e uscite ripetuti; la foratura limita il calore e i trucioli. Mantenere la formazione positiva del truciolo regolando l'impegno, l'erogazione del refrigerante ad alta pressione, l'ispezione e la strategia di uscita. Utilizzare la foratura a peck solo se la guida del trapano lo consente.
| Operazione | Controllo primario | Guarda prima | Evitare |
|---|---|---|---|
| Voltando | Ingresso stabile, inserto supportato, direzione del chip | Incisura della linea di profondità e usura del fianco | Abitazione sul diametro |
| Fresatura | Coinvolgimento e runout | Chipping di ingresso e ritaglio di chip | Brutte oscillazioni di ingaggio |
| Foratura | Refrigerante al bordo ed evacuazione dei trucioli | Tendenza di spinta, imballaggio del chip, usura d'angolo | Applicazione cieca di un ciclo di peck |
Un negozio che sposta un valore di tornitura comprovato in un taglio di fresatura a quattro scanalature modifica il ciclo termico, lo spessore del chip e il modello di impatto tutti in una volta Un trasferimento più sicuro utilizza la guida specifica dell'operazione in Tornitura e fresatura CNC, quindi ritorna al produttore di taglierine selezionato per il grado e l'impegno effettivi.
La tua macchina può tenere la finestra di carico termico Inconel a 3 zone?
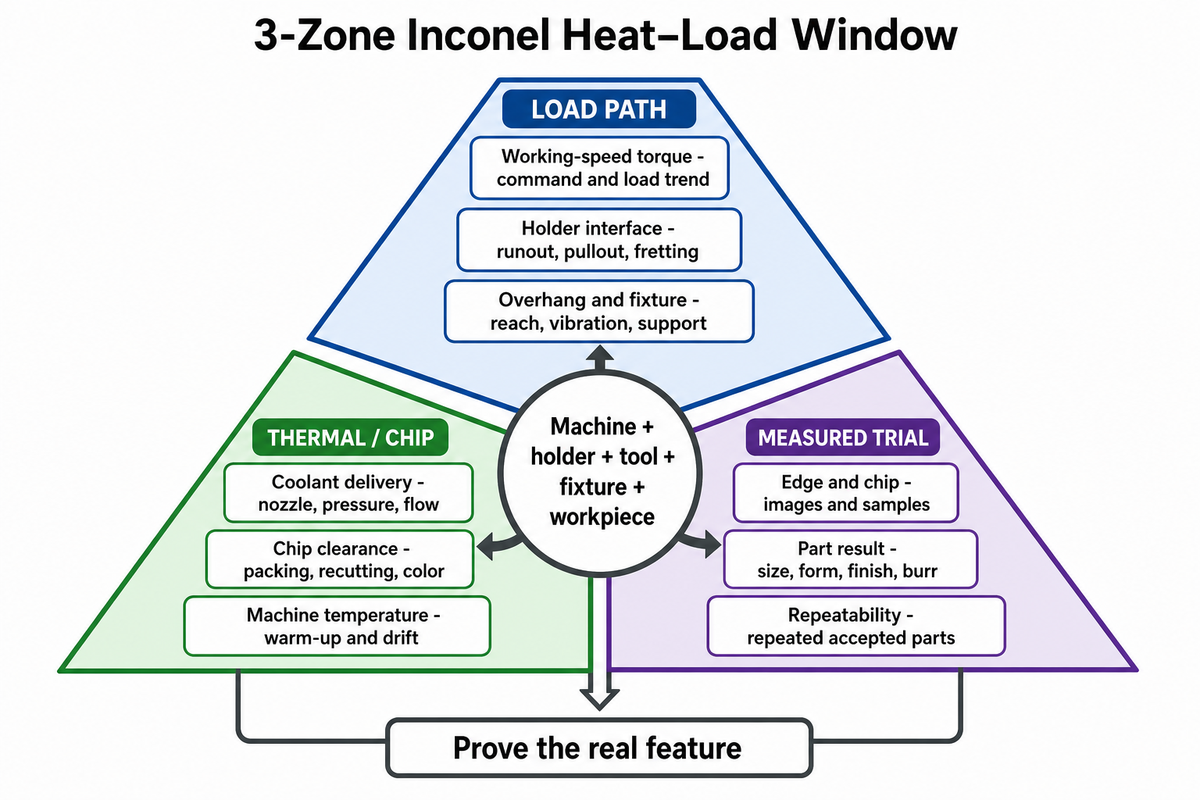
Una macchina è pronta per le parti Inconel solo quando la configurazione può mantenere la stabilità del percorso di carico, il controllo termico e del chip e il comportamento di prova misurato tutto in una volta. La potenza della brochure, la massa, le dimensioni della rastremazione o la pressione massima del liquido di raffreddamento non possono dimostrarlo. La capacità appartiene al sistema porta-macchina-attrezzo-attrezzatura-pezzo al taglio previsto.
Il Finestra di carico termico Inconel a 3 zone è una checklist pratica, non un modello certificato Usalo per inquadrare una prova per un fresatrice per metalli o cella esistente; questa è la prova della macchina, dell'utensile e della parte di cui la lavorazione Inconel ha bisogno.
| Zona | Elemento probatorio | Cosa registrare sulla caratteristica reale |
|---|---|---|
| Carica percorso | Coppia di velocità di lavoro | Andamento dei comandi e dei carichi |
| Carica percorso | Interfaccia del supporto | Runout, estraibilità, fretting |
| Carica percorso | Sbalzo e infisso | Raggiungere, vibrare, sostenere |
| Termico/chip | Consegna del liquido refrigerante | Ugello, pressione, flusso |
| Termico/chip | Eliminazione chip | Imballaggio, ritaglio, colore |
| Termico/chip | Temperatura macchina | Riscaldamento e deriva |
| Prova misurata | Bordo e chip | Immagini e campioni |
| Prova misurata | Risultato parte | Dimensioni, forma, finitura, bava |
| Prova misurata | Ripetibilità | Parti accettate ripetute |
A Studio del NIST collega la stabilità alla velocità e alla sporgenza Usa un guida all'acquisto del centro di lavoro verticale, quindi dimostrare la caratteristica con il supporto reale, l'attrezzatura e il percorso del liquido di raffreddamento.
Confine delle prove: La norma ISO 230-3:2020 affronta gli effetti termici della macchina utensile ma non fornisce potenza Inconel, pressione del liquido di raffreddamento, runout o soglia di sbalzo. Registrare la temperatura, la coppia, le vibrazioni, l'usura e i risultati delle parti con l'esatta configurazione del processo.
L'albero decisionale dell'usura degli strumenti basato sul segnale: cambia la causa, non il sintomo
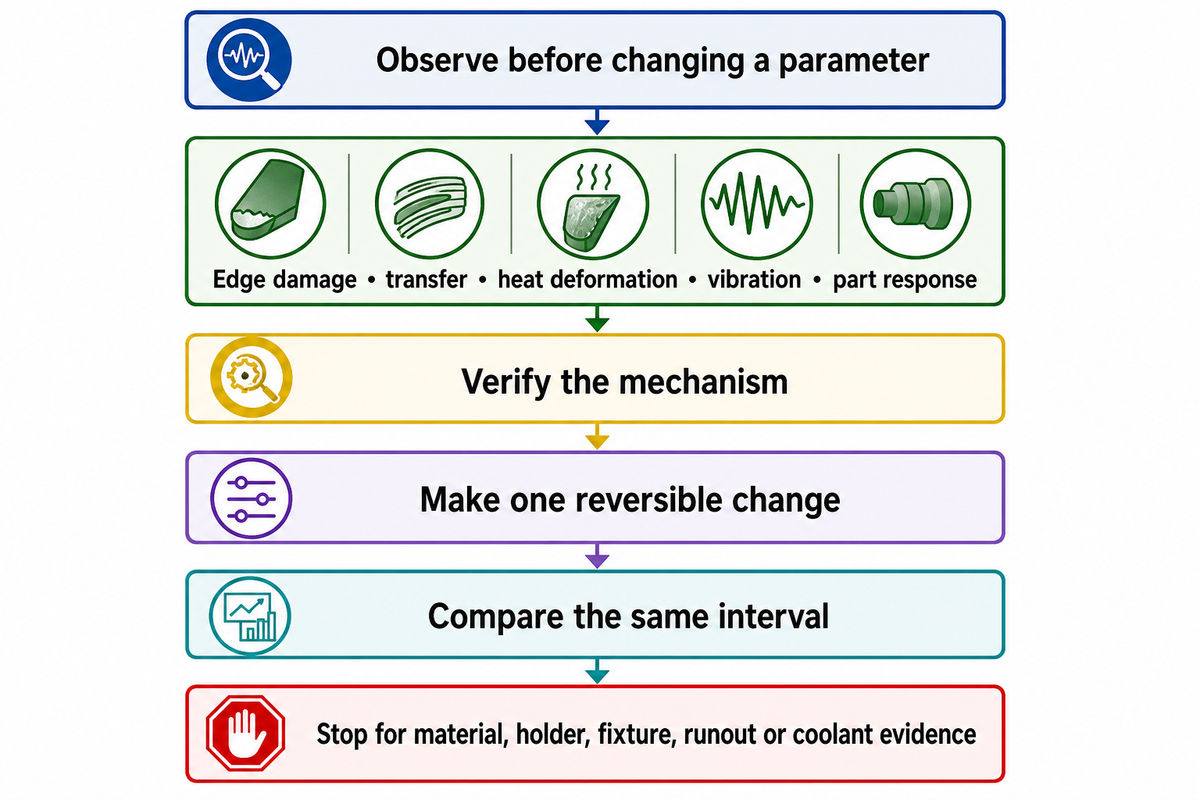
L'albero decisionale dell'usura degli strumenti basato sul segnale inizia con l'osservazione, non con una modifica dei parametri. Raggruppa le prove in danni ai bordi, trasferimento, deformazione termica, vibrazioni e risposta delle parti. Verificare il meccanismo, apportare una modifica reversibile e confrontare lo stesso intervallo; per le chiacchiere, NIST studio di stabilità della lunghezza dell'utensile mostra che la larghezza del chip senza chiacchiere dipende sia dalla velocità del mandrino che dalla sporgenza dell'utensile. Cambia gli strumenti solo a un limite di usura definito; interrompere la sintonizzazione quando le prove indicano materiale, supporto, dispositivo, runout o liquido di raffreddamento.
| Tipo osservato | Probabile meccanismo | Verifica prima | Cambio reversibile | Evitare |
|---|---|---|---|---|
| Incisura della linea di profondità | Confine duro/ossidazione | Posizione, ingresso | Coinvolgimento del turno | Stessa linea di tacca |
| Chipping casuale | Impatto/instabilità | Runout, apparecchio | Accorcia loop | Velocità prima |
| Bordo incorporato | Adesione | Chip, trasferimento | Ripristinare la formazione dei chip | Mangime per sfregamento |
| Indossabilità del fianco | Abrasione/diffusione | Tasso di usura | Una modifica approvata | Corri a fratturarsi |
| Deformazione plastica | Calore/carico | Bordo, liquido refrigerante | Consegna corretta | Cambio di mangime cieco |
| Chiacchiere | Instabilità | Frequenza, sbalzo | Prova la banda stabile | Correzione solo fine |
| Crescita della bava | Usura/uscita debole | Tendenza, bordo | Cambio utensile definito | Nasconditi sbavando |
| Imballaggio del chip | Scarsa evacuazione | Flauto, liquido refrigerante | Percorso chiaro | Taglio cieco più lungo |
| Deriva dimensionale | Calore/usura | Riscaldamento, bordo | Correzioni separate | Un offset di mascheramento |
- Fotografare a intervalli fissi
- Conservare una caratteristica e un metodo di ispezione
- Registra chip, carico, finitura e dimensioni
- Viene visualizzato il danno da runout o da supporto
- Il liquido refrigerante non raggiunge il limite
- Il controllo del materiale o dell'attrezzatura è incerto
Confine delle prove: una cassa da negozio geometria modificata, da 38 a 60 sfm e profondità di taglio da 0,075 a 0,15 pollici. Molteplici modifiche lo rendono una prova di sistema, non un'impostazione universale.
La scala delle prove per la reale capacità Inconel
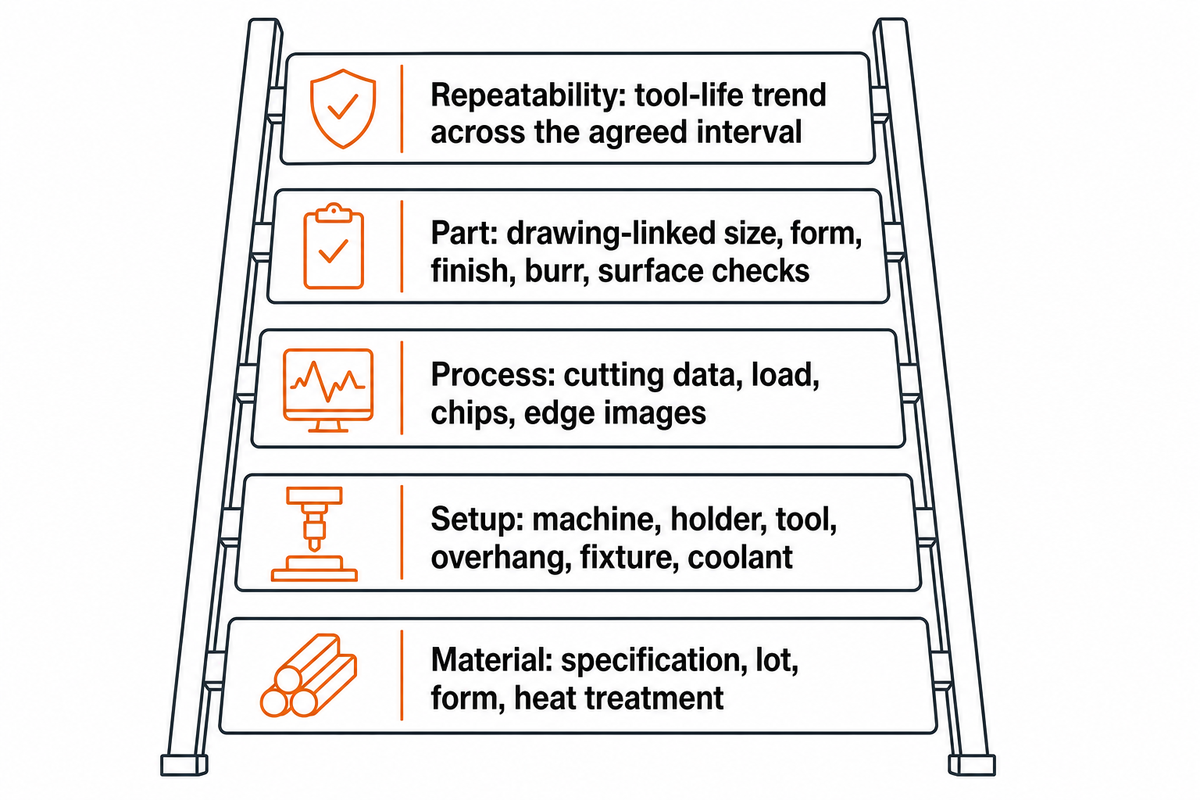
L'ingegneria di precisione per Inconel richiede registrazioni collegate, non un'affermazione che un negozio tagli metalli duri. Per le applicazioni aerospaziali, gli acquirenti di Inconel aerospaziale dovrebbero richiedere l'identità del materiale, i dati di processo, la progressione della vita dell'utensile, i segnali monitorati, l'ispezione legata al disegno e la ripetibilità. Un certificato e una dimostrazione di un nuovo strumento rispondono a domande diverse.
- Materiale: specificazione, lotto, forma, trattamento termico.
- Configurazione: macchina, supporto, utensile, sporgenza, apparecchio, liquido di raffreddamento.
- Processo: dati di taglio, carico, chip, immagini dei bordi.
- Parte: dimensione legata al disegno, forma, finitura, bava, controlli di superficie.
- Ripetibilità: andamento della durata dell'utensile nell'intervallo concordato.
Parafrasi: Il programma di lavorazione del NIST collega la misurazione integrata, i modelli basati sulla fisica e l'intelligenza artificiale al monitoraggio in tempo reale delle macchine e dei processi di produzione.
Questa descrizione del NIST spiega il monitoraggio dei processi, non una soglia Inconel Per il lavoro aerospaziale, SAE AS9102C inquadra i record del primo articolo. L'approvazione non dimostra ancora una finestra di durata dello strumento indefinita; aggiungere record sostenuti e trigger di riqualificazione.
Per questa guida non sono stati forniti dati privati sulla produzione di Inconel. L’Inconel è ampiamente utilizzato nel settore aerospaziale. Per una lavorazione specifica, confrontare i dati disponibili con la caratteristica reale e il piano di accettazione.
Confine delle prove: uno studio volto-voltare misurazioni dell'integrità superficiale connesse con prove di fatica a 450 °C. L'ispezione dimensionale da sola potrebbe non essere sufficiente per le parti critiche; tuttavia, tale studio non può certificare un altro negozio, macchina o componente di turbina.
Domande Frequenti
Inconel è difficile da lavorare?
Sì, può essere lavorato se il processo è controllato. Bassa conduttività termica, resistenza a caldo trattenuta, incrudimento, affinità chimica e fasi dure possono concentrare il carico al tagliente. Tenuta rigida, utensili taglienti adatti, formazione positiva di trucioli, impegno controllato, erogazione di liquido refrigerante e ispezione anticipata dell'usura più che rallentare ogni parametro.
Qual è il miglior mulino finale per la lavorazione di Inconel?
Non esiste un mulino terminale ‘migliore’ per ogni taglio Inconel. Un mulino terminale in carburo a grana fine resistente con un rivestimento appropriato per l'applicazione e una geometria a taglio libero è una base pratica. Scegli il conteggio delle scanalature, l'elica, il diametro, la preparazione degli angoli, l'erogazione del liquido di raffreddamento e la sporgenza per la tasca, l'impegno radiale, le condizioni del materiale e la rigidità della macchina. La ceramica può essere presa in considerazione per un processo stabile che è stato qualificato.
Perché Inconel 718 è difficile da lavorare?
Inconel 718 mantiene la resistenza alla temperatura di taglio, conduce il calore male, si indurisce e può contenere precipitati rinforzanti e fasi dure che aumentano il carico sui bordi. Le condizioni fornite contano: il materiale invecchiato può tagliare in modo diverso dal materiale trattato con soluzione. La specifica, il trattamento termico e la forma del prodotto devono essere confermati prima di selezionare i dati del produttore di utensili o confrontare la durata dell'utensile.
Inconel può essere fresato?
Sì. Quando i negozi fresano Inconel, può essere utile una tenuta di lavoro rigida con impegno controllato e attrezzature adeguate, un'evacuazione affidabile dei trucioli e nessun sfregamento o abitazione. L'approccio dipende da una serie di fattori quali grado, trattamento termico, taglierina, caratteristica, erogazione del liquido di raffreddamento, sporgenza e dinamica della macchina. Convalidare il processo per le condizioni reali prima di iniziare la produzione.
Quali velocità di taglio e alimentazioni sono consigliate per Inconel?
Nessuna velocità e alimentazione universali sono sicure. Lavora con i dati per il gruppo e il grado della lega come forniti dai dati attuali del produttore di utensili. Per ogni operazione, nota il tipo di innesto, condizione e liquido di raffreddamento. Converti in diametro effettivo e ispeziona il carico, il chip, il suono, la finitura e l'usura durante un taglio controllato, modificando solo una variabile alla volta.
Costruisci una finestra di processo che puoi difendere
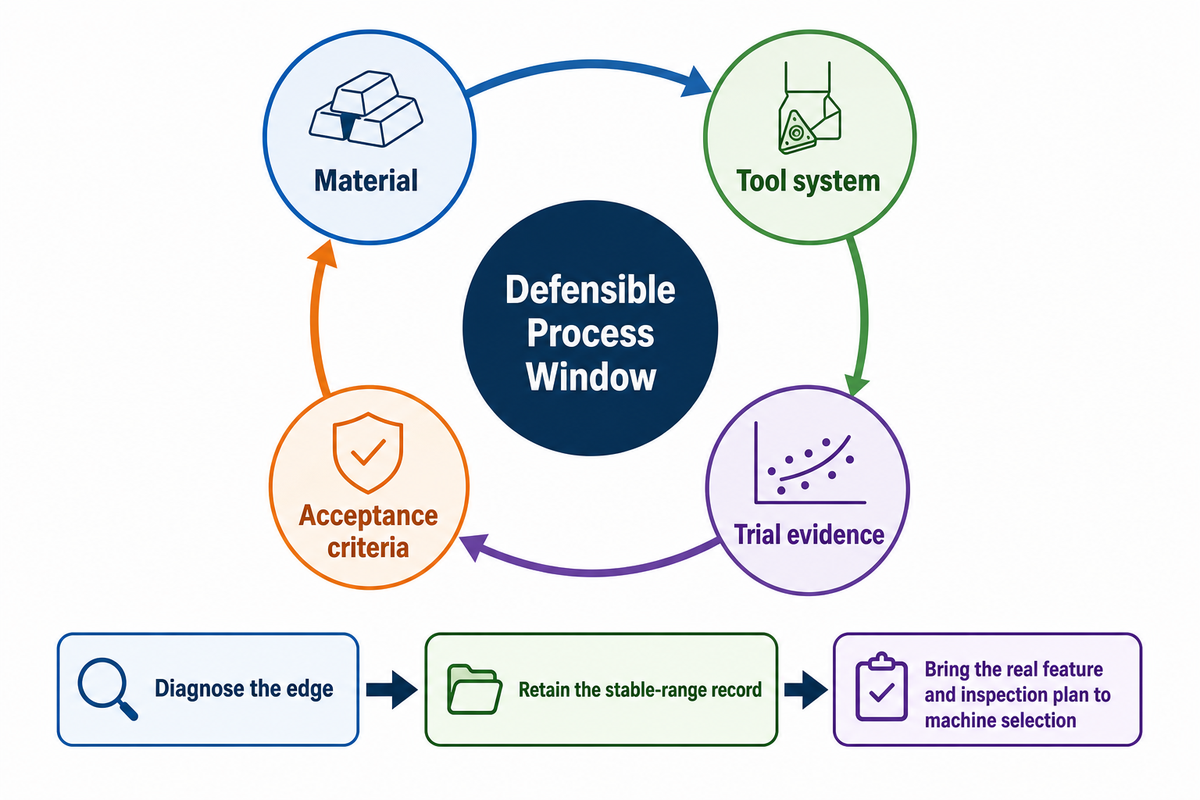
La lavorazione di Inconel è un lavoro controllato. Una finestra di processo difendibile corrisponde a materiale, sistema di utensili, prove di prova e criteri di accettazione per i componenti Inconel. Mantenere queste sfide e soluzioni di lavorazione all'interno di un confine di processo fisso: diagnosticare il bordo, conservare il record di gamma stabile e portare la caratteristica, la condizione, l'attrezzatura, il liquido di raffreddamento e il piano di ispezione alla selezione della macchina.
Informazioni su questa guida
Autore: Karry. Questa guida non sostituisce i dati del produttore di utensili, un certificato del materiale, una revisione del rischio o una sperimentazione controllata.
Riferimenti e fonti
- Recensione della lega Inconel Giornale internazionale dei termofluidi
- Studio sullo stato materiale Inconel 718 PubMed Centrale
- Lega 625 invecchiamento Internazionale ISIJ
- Articolo applicativo Sandvik Coromant sulla lavorazione delle leghe di nichel Produzione e progettazione aerospaziale
- Studio di svolta Inconel Meccanica e industria
- Superfici di stabilità lunghe fino all'utensile NIST
- ISO230-3:2020 ISO
- Programma di lavorazione NIST
- AS9102C SAE Internazionale
- Integrità e affaticamento della superficie Università Mondragon



