














Gusseisen bearbeiten gehört zu den Berufen, die neuere Maschinisten erschrecken und die Veteranen langweilen Hier die Kurzfassung: ja, Gusseisen kann man maschinell bearbeiten, und vor allem Grauguss schneidet leichter als WeichstahlDas Problem ist, dass es beim Abwerfen eines abrasiven schwarzen Staubs, der Werkzeuge trägt und alles im Laden umhüllt, die Güte, die Werkzeugqualität, die Trocken-gegen-Nass-Entscheidung richtig macht, und der Rest sich an seinen Platz fügt.
Schnelle Spezifikationen: Gusseisen auf einen Blick bearbeiten
| Einfachste Note zu schneiden | Graueisen (ASTM A48), kurz, bröckeliger Splitter |
| Standardwerkzeugmaterial | Unbeschichtetes oder Al2O3-beschichtetes K-Karbid (ISO 513) |
| Standardkühlmittel | Trocken für Grauguss + Hartmetall; Überschwemmung nur zur Staub-/Spankontrolle |
| Typische Hartmetallgeschwindigkeit (grau) | ~250 – 450 SFM |
| Hauptausfallmodus | Schleiffflankenverschleiß; Kantenabsplitterung an harten Stellen |
| Hauptgefahr | Alveolengängiger Eisenoxidstaub 0 mg OSHA PEL 1/m³ |
Dieser Ratgeber fasst zusammen, was Sie eigentlich brauchen: eine Grad-für-Grad-Bearbeitbarkeitskarte, die Werkzeugsorten, die Gusseisen überleben, reale Startgeschwindigkeiten und Vorschübe mit einem bearbeiteten Beispiel, einen Entscheidungsfluss für Kühlmittel, und die betriebsspezifischen Tricks zum Fräsen, Drehen, Bohren Diese Zahlen stammen aus ASTM-Spezifikationen, dem ASM-Handbuch, Lieferantendaten, und Maschinisten, die täglich Eisen betreiben, Wir bauen auch Graueisen-Maschinenbasen in unserer eigenen Werkstatt, so dass hier ein paar Notizen direkt von unserem Boden kommen.
Das Graphitparadoxon: Warum Gusseisen so bearbeitet, wie es tut
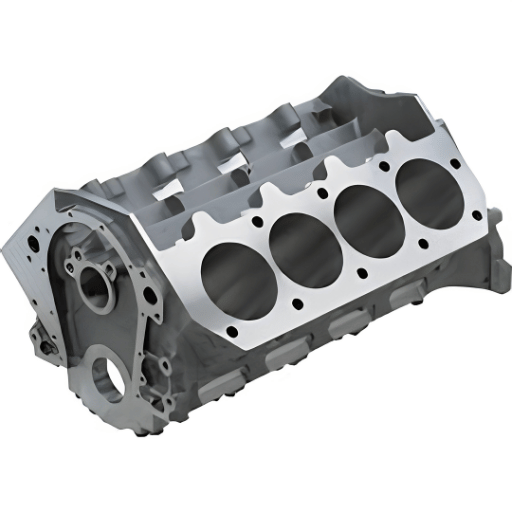
Gusseisen ist hart, spröde und voller Kohlenstoff, von Instinkt, der es zu einem Albtraum machen sollte, zu schneiden In der Praxis gehört Grauguss zu den freundlichsten Eisenmaterialien auf einem Drehmaschine aus Metall. Wir nennen das die Graphitparadoxon, und es kommt darauf an, wo der Kohlenstoff sitzt.
Bei grauem Eisengehalt, hochem Kohlenstoffgehalt, 2,5 – 4 TP10T, fällt der Graph als Flocken aus, die durch eine Matrix aus Ferrit und Perlit gestreut werden. Während sich die Schneidkante vorschiebt, wirken diese Flocken als eingebaute Bruchebenen: Der Chip schnappt sich in kleine Stücke statt zu einem langen Band zusammenzurollen, und der Graphit schmiert ein dünnes festes Schmiermittel über die Werkzeugfläche. Deshalb ist der Chip ASM Metals Handbuch und ISO 513 Feilenguss unter der Gruppe “K” (Kurzspan), getrennt von Stahl.
Was kostet dich das Paradoxon? die gleichen Flocken, die den Chip zerbrechen, machen den Chip zu einem Schleifpulver Auf einem Trockenschnitt gibt es keinen Kühlmittelfilm und keinen langen Chip, um Wärme abzutragen, also mahlt das Werkzeug nach dem Pass durch feinen, sandartigen Splitt Schneidkräfte bleiben niedrig, während der Werkzeugverschleiß brutal läuft Sobald du diesen Handel akzeptierst, macht eine geringe Kraft, ein hoher Abrieb, jede andere Entscheidung in diesem Ratgeber Sinn.
“Auf unseren eigenen Grau-Eisen-Maschinenbasen ist der erste Schruppdurchgang unterhalb der Gusshaut, wo der Rand seine schlimmsten Schläge einnimmtWir größen diesen Schnitt, um die Haut in einem Zug zu reinigen, dann schneidet der Rest des Teils wie ButterDie Leute erwarten, dass Eisen zäh auf der Spindel ist, es ist sanft auf der Spindel und rau auf dem Einsatz.”
1TP3 T technisches Team (wir maschinell Grau-Eisen-Basen für unsere eigenen Drehmaschinen und Mühlen)
Gusseisengüten und ihre Bearbeitbarkeit: Der Gradedecoder
“Gusseisen” ist eine Familie, kein Material, und die Familienmitglieder schneiden ganz anders, bevor man ein Werkzeug oder eine Geschwindigkeit auswählt, muss man wissen, welches Eisen auf dem Tisch liegt Hier ist die Leserfrage einfachWelches Gusseisen schneide ich, und wie hart wird es sein? Unser Decoder für GusseisenqualitätEine 9-Grad-Auswahlmatrix, die jede Klasse auf Härte, relative Bearbeitbarkeit, Graphitform und einen Werkzeugausgangspunkt abbildet.
Die 9-Grad-Gusseisen-Auswahlmatrix
| Klasse / Klasse | Härte (BHN) | Bearbeitbarkeit | Graphitform | Werkzeug erster Wahl | Hartmetallgeschwindigkeit (SFM, m/min) |
|---|---|---|---|---|---|
| Grau 48 Klasse 2 | 150–180 | Höchste (~200%) | Flockengraphit | Unbeschichtetes Karbid der Klasse K | 350 –450 SFM (107 m/min) |
| Grau 48 Klasse 3 | 180–210 | Sehr hoch | Flockengraphit | Unbeschichtet/beschichtet K-Grad | 300 –400 SFM (91 m/min) |
| Grau 48 Klasse 4 | 200–235 | Hoch | Flockengraphit (perlitisch) | Beschichtetes Karbid in K-Qualität | 250 350 SFM (76 m/min) |
| Ductile A536 6 | 150–200 | Gut | Knotig (Sphäroide) | Hartmetall | 250 –400 SFM (76 m/min) |
| Ductile A-536 8-55-06 | 180–250 | Mäßig | Knotig (perlitisch) | Hartmetall | 200 –330 SFM (61 m/min) |
| Ductile A336 10-70-0 | 240–300 | Unter (stahlartig) | Knotig (perlitisch) | Beschichtetes Hartmetall / CBN-Finish | 150 280 SFM (46 m/min) |
| Verdichtetes Graphiteisen (CGI) | 190–240 | Hart (abrasiv, heiß) | Wurm/wirbeltier | Beschichtetes Hartmetall; Keramik w/Pflege | 150 350 SFM (46 m/min) |
| Schmiereisen | 110–230 | Gutes, feines Finish | Temperkohle | Hartmetall (Veredelung der C2-Klasse) | 250 –400 SFM (76 m/min) |
| Weiß / Eisenkühl | 400–600 | Nur mahlen (~60%) | Carbide (kein freier Graphit) | CBN oder Schleifen | CBN < 150 SFM (46 m/min) |
Härte wird in Brinell (BHN) als typische Ausgangszahlen angegeben; Notenbezeichnungen nach ASTM A48 (grau) und ASTM A536 (duktil) Prüfen Sie das Zertifikat der Hitze für Ihren Guss Unabhängige wissenschaftliche Arbeiten stützen diese Rankings, siehe hierzu Purdue-Studie zur CGI-Bearbeitbarkeit bei hoher Geschwindigkeit.
Zwei praktische Lesevorgänge aus dem Decoder Zunächst die ASTM-Klassennummer für Grauguss ist Seine minimale Zugfestigkeit in ksi, Klasse 40 bedeutet 40 ksi (276 MPa) minimal, und höhere Klassen laufen härter und perlitischer, also schneiden sie langsamer Zweitens buchstabieren duktile Gusseisensorten wie 65-45-12 die Eigenschaft direkt eingestellt (65 ksi / 448 MPa Zug, 45 ksi / 310 MPa Ausbeute, 121TP10 T Dehnung); Je stahlartiger die Sorte ist, desto mehr spaltet sie wie Stahl, anstatt wie Grauguss zu zerbröckeln. Und len Sie vollständig von weißem Gusseisen auf einem Schneidwerkzeug ab, wobei der Kohlenstoff als Karbide 40 verriegelt.
Harte Flecken sind der stille Killer Ein lokalisierter schnell-kühler Bereich in einem Guss bildet weißes Eisen (diese Karbide über 400 BHN), das sich im ansonsten weichen grauen Eisen versteckt. Schlagen Sie einen mit einer Endkante und er splittert sofort. Schlecht beschaffte Gussstücke tragen mehr davon. Maschinisten, die täglich Eisen betreiben, sind unverblümt darüber: Kaufen Sie bei einer seriösen Gießerei oder zitieren Sie den Schrott.
Schneidwerkzeuge für Gusseisen: Hartmetall, Keramik und CBN
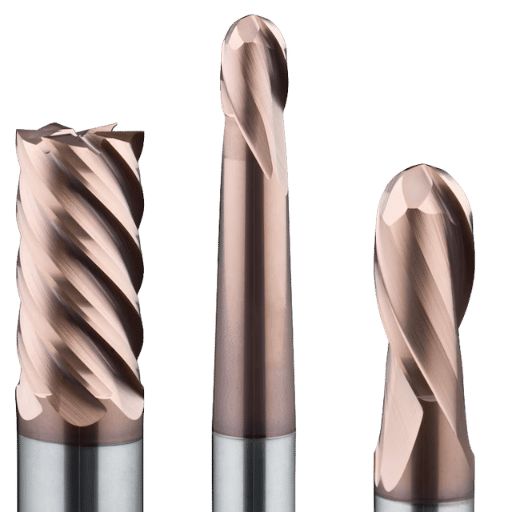
Da Abrieb, nicht Hitze oder aufgebaute Kante, der Feind ist, werden Werkzeuge für Gusseisen aufgrund von Härte und Kantenstabilität und nicht aufgrund der Spankontrolle ausgewählt. Es gibt drei wissenswerte Familien, die sich darauf einstellen, wie schnell und wie hart Sie laufen möchten.
| Werkzeugmaterial | Geschwindigkeitsband (graues Eisen) | Am besten für |
|---|---|---|
| HSS | ~80 – 120 SFM | Einmalige Funktionen, Handarbeit; Bügeleisen frisst HSS schnell |
| Gerades (K-Qualität) Carbid, unbeschichtet oder Al2O3-beschichtet | ~250 – 450 SFM | Allgemeines Drehen und Fräsen, unterbrochene Schnitte, instabile Aufbauten |
| Siliziumnitrid / SiAlON-Keramik | ~1.000 – 4.000 SFM | Stabile, wärmedominierte Hochgeschwindigkeits-Roh-/Veredelung von Grauguss |
| CBN | ~1.000 1.500 SFM | Hochvolumige Endbearbeitung (Bremsrotoren, Motorbohrungen); enge Größenkontrolle |
Geschwindigkeitsbänder sind typische Ausgangsbereiche aus veröffentlichten Werkzeugdiagrammen; Bestätigen Sie immer mit Ihrem Einsatzlieferanten für die spezifische Qualität und den Betrieb.
Ein Detail stolpert über die Chemie der Menschen. Eine Gusseisencarbid-Qualität sollte “gerade” sein: Unbeschichtetes Karbid (oder eine einfache Al2O3-Beschichtung) ohne die Zusatzstoffe Stahl verwenden, um Hitze und Aufbaukante zu widerstehen, weil diese Zusatzstoffe die Querbruchfestigkeit verringern und die Kante anfälliger für Absplitterungen auf Eisens unterbrochenem, körnigem Schnitt machen Auch die Geometrie spielt eine Rolle: Gusseisen bevorzugt einen leicht negativen Spanwinkel für die Kantenunterstützung Koppeln Sie das mit der rechten Kante vor: Kochen Sie einen kleinen Radius (ca. 0020,003 in /0,05,08 mm) auf Karbid, um einen besseren Carboneinsatz zu schlagen und einen C-Keramik-Keramik-Keramik-Keramat, der bereits eine Rand auf Kandreusen-Keramik-Keramat-Kante.
Für die Grau-Eisen-Veredelung, wo es auf die Größe ankommt, senkt ein Negativ-Rake-Einsatz mit einer geschliffenen Kante und einem größeren Nasenradius (z. B. 0,8 mm) die Oberflächenrauheit in Richtung Ra 1,6 µm und verteilt den Schleifverschleiß über eine längere Kante Beachten Sie, dass ein Negativ-Rake oder eine abgenutzte Kante die Schnittleistung des Geräts erhöht, ein USPTO-File auf Hochenergie-Schneiden (US 7.637.187 B2) beziffert den Faktor entsprechend auf etwa 1,25 (Budget-Spindellast).
Schneidgeschwindigkeiten, Vorschübe und Schnitttiefe für Gusseisen
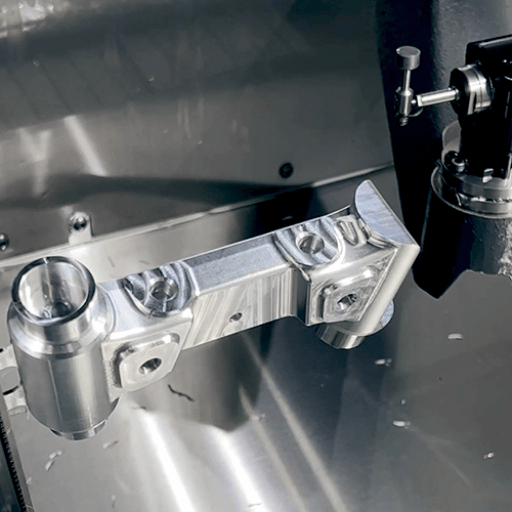
Zahlen ohne Methode sind nur Trivia, also hier beides Beginnen Sie konservativ, beobachten Sie das Abtragen der Flanke und klettern Sie Diese LeserfrageMit welchen Zahlen fange ich an?Klasse für Klasse in der Tabelle beantwortet wird, und dann wandeln wir Geschwindigkeit in Spindel-RPM mit einem ausgearbeiteten Beispiel umZwei Einstellungen bestimmen das Ergebnis: Schnittgeschwindigkeit (SFM) steuert Verschleiß, während eine stetige Vorschubgeschwindigkeit Halten Sie den Chip und die Hitze unter Kontrolle. Indexieren Sie sowohl die Werkstückhärte in Brinell (BHN) als auch denken Sie daran, dass das meiste davon als Trockenbearbeitung erfolgt, es sei denn, Sie haben einen Grund zum Überfluten.
| Klasse | Geschwindigkeit (SFM) | Futter (in/rev oder in/zahn) | Schnitttiefe |
|---|---|---|---|
| Graues Eisen (Klasse 30 – 40) | 250–450 | 0.010–0.015 | Unterhalb der Haut; bis zu ~0,150 Zoll |
| Duktileisen (65-45-12) | 200–400 | 0.008–0.014 | Mäßig; Sehen Sie sich eine härtere Matrix an |
| CGI | 150–350 | 0.006–0.012 | Leichter; läuft heiß |
Schruppvorräte um 0,010 –00,015 Zoll/Rücklauf halten Chips handhabbar; nur leichte Endbearbeitungsschnitte erzeugen den Feinstaub Werte sind Ansatzpunkte, bestätigen mit Unser Feeds und Geschwindigkeiten führen, ‘veröffentlicht Hochschulaufarbeitungsgeschwindigkeitstabellen, und Ihre Werkzeugdiagramme.
Gearbeitetes Beispiel: Drehen einer grau-eisernen Schwungradfläche
Die Spindelgeschwindigkeit ergibt sich aus der Standard-Shop-Formel RPM = (SFM ×) 3,82) Durchmesser. Angenommen, Sie stehen einem 6 Zoll (152 mm) großen Graueisen-Schwungrad (Klasse 40) mit beschichtetem K-Einsatz und Pick 350 SFM (107 m/min) als sicheren Start gegenüber. Dann RPM = (350 × 3.82) 6 = 1,3 6 6 223 DREHZAHLEN. Führen Sie das bei einer Zufuhr von 0,30/Rev und einer Tiefe von 2,5 mm aus, überprüfen Sie die Kante nach einigen Teilen und wenn die Flanke sanft ist, erhöhen Sie die Geschwindigkeit auf 400 SFM (12 m/min, 255 RPM). Wenn der Kantenchip, der Guss wahrscheinlich harte Flecken, Fallgeschwindigkeit und prüfen Sie, anstatt härter zu füttern.
Zur Werkzeuglebensdauer: Maschinenschlosser, die Produktionseisen betreiben, berichten von etwa 60 bis 120 Minuten pro Kante unter stabilen Bedingungen, wobei die kurzen Zahlen fast immer auf Vibrationen zurückzuführen sind. Ein dickerer Einsatz in einer starren Halterung absorbiert Wärme und hält; Eine lange, peitschende Bohrstange nicht.
Kühlmittel oder Trocken? Das erste Trockenflussdiagramm
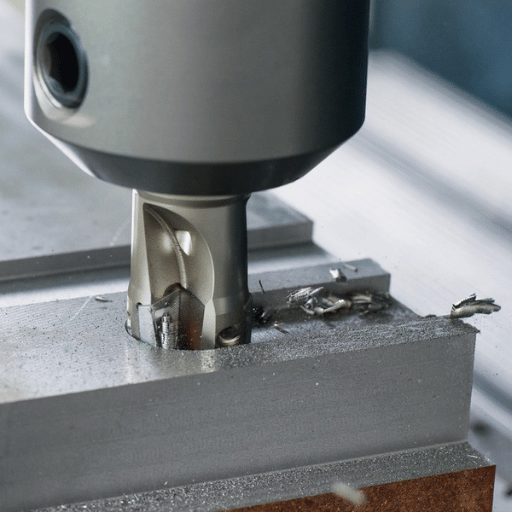
Hier ist der kontraintuitivste Teil der Bearbeitung von Gusseisen: Die meisten Geschäfte schneiden es Trocken. Das macht es sich zur Gewohnheit, dass jeder Maschinist auf Stahl und Aluminium baut, wo Kühlmittel reflexiv ist. Bei grauem Eisen und Hartmetall ist Trockenheit die Standardeinstellung, und das falsch zu machen, ist eine teure Lektion.
Warum? karbid hasst thermische zyklusion Ein stetiger trockener schnitt hält die kante auf einer temperatur, aber Intermittierend Kühlmittel, beim Ein - und Aussteigen des Werkzeugs ein - und ausspritzen, das Hartmetall wiederholt erhitzen und abschrecken, bis es reißt Viele Maschinisten sagen es deutlich: es ist trocken oder geflutet, nie dazwischen Die Trocken-Erstes Flussdiagramm Sortiert die Fälle:
- Graueisen + Hartmetall, allgemeine Arbeiten → Trocken laufen (standardmäßig).
- Keramikeinsätze, beliebiger Güteklasse → Immer trocken (Thermischer Schock zerbricht Keramik).
- Benötigen Sie Staubunterdrückung, Bohrungen mit enger Toleranz oder Tieflochbohren → Hochwasser konstant (niemals zeitweise) und planen Sie die Schlammreinigung.
- Duktil-Eisen-Veredelung, bei der Endbearbeitung/Wärme wichtig ist → Hochwasser akzeptabel ist.
- Kann Kühlmittel nur intermittierend liefern → Stattdessen trocken gehen; Teilkühlmittel ist schlimmer als keines.
Warum laufen also eh viele Geschäfte eisern? fast immer für Staubbekämpfung, „Nicht die Lebensdauer des Werkzeugs, Überschwemmungen waschen die Schleifspäne von den Wegen und aus der Luft und halten lackierte Teile sauber. Das ist eine legitime Wahl, aber seien Sie ehrlich zum Grund: Sie kaufen eine sauberere Maschine, keine längere Werkzeuglebensdauer, und Sie übernehmen im Gegenzug die Wartung von Kühlmittel und Schlamm.
- Keine thermische Schockrisse von Karbid/Keramik
- Saubere, lackreife Teile; kein Kühlmittelschlamm
- Geringere Energie- und Entsorgungskosten pro Teil
- Schleifstaub in der Luft, muss abgesaugt/PSA werden
- Kein Spänewaschen; manuelle Reinigung der Wege
- Wärme baut sich in tiefen Löchern/Bohren auf → Größendrift
Durch das Trockenschneiden wird feiner Eisenoxidstaub in die Luft geschleudert. OSHA legt einen zulässigen Expositionsgrenzwert von 8 Stunden Eisenoxid fest 10 mg/m³ (8-Stunden-TWA), und NIOSH empfiehlt eine engere 5 mg/m³. Sandgusshaut kann auch kristallines Siliciumdioxid tragen, das unter OSHA fällt Feinstaub-Silica-Standard. Verwenden Sie einen örtlichen Auspuff, einen Ladenurlaub mit einem Feinstaubbeutel, einer richtigen Atemschutzmaske und nicht mit Druckluft, die nur den Staub vernebelt.
Fräsen, Drehen und Bohren von Gusseisen
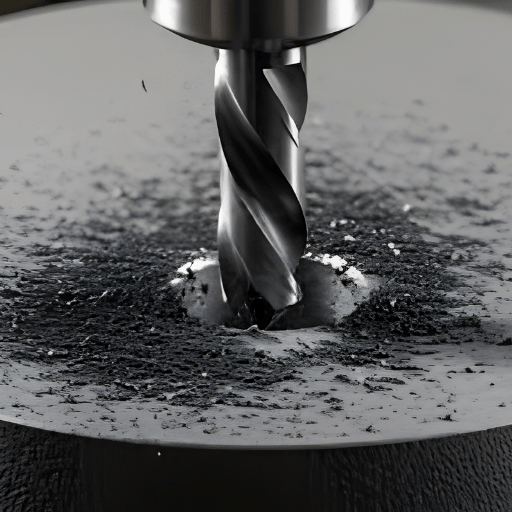
Gleiches Material, unterschiedliche Taktiken nach Betrieb Über alle drei hinweg gilt eine Regel, die Erster Schnitt unter der Haut: Die gegossene Oberfläche ist eine harte, sandige Schuppenschicht, die Kanten zerstört. Stellen Sie daher Ihren ersten Rauhdurchgang tief genug ein, um ihn in einem Durchgang vollständig zu unterdrücken, anstatt die Haut zweimal zu überfliegen.
Für Fräsen Auf einem Metallfräse, „Das herkömmliche Fräsen am Schruppdurchgang greift zuerst die Schleifhaut an und verschont den Fräser; Viele Geschäfte wechseln zum Klettern, sobald sie unter der Skala liegen, ein Kompromiss, der im Detail beschrieben wird Fräs-betriebs-führer der Universität. Verwalten Sie das Absplittern an der Ausgangskante, indem Sie den Vorschub erleichtern, wenn der Fräser das Teil verlässt. Für Drehen, (erster Verblend - oder Schruppschnitt soll die Haut freimachen, und ein starres Setup-Material, weil unterbrochene Schnitte (Speichen, Stege) den Rand einschlagen Für Bohrbohrung, Erwarten Sie einen Grat beim Durchbruch; eine scharfe Spitze und ein stetiges Vorschub-Beat-Picken, und Kühlmittel hilft wirklich, Späne zu beseitigen und in tiefen Löchern zu erhitzen. Wenn Sie diese für die CNC-Bearbeitung auf einem programmieren CNC-Drehmaschine, Behalte dein G- und M-Codes Ordentlich, so dass Geschwindigkeits- und Kühlmittelwechsel genau dort landen, wo sich die Geometrie ändert.
Was ist das beste Werkzeug zum Schneiden von Gusseisen?
Für die meisten Geschäfte ist das beste Allround-Werkzeug zum Schneiden von Gusseisen ein gerader (K-Qualität) Hartmetalleinsatz, unbeschichtet oder Aluminiumoxid beschichtet, mit einer geschliffenen Kante und einer flachen Oberseite, kein Spanbrecher. Es verarbeitet Grau- und Duktileisen, verträgt den unterbrochenen Schnitt und die harten Stellen von Gussteilen und kostet weitaus weniger als Keramik oder CBN.
Treten Sie auf Siliziumnitrid-Keramik zu, wenn der Aufbau starr ist und Sie eine schnelle, wärmedominierte Schruppung wünschen, und auf CBN nur für eine Hochvolumenveredelung wie Bremsrotoren oder Motorbohrungen, bei der die Größensteuerung den Aufpreis zahlt Eine schlechte Wahl ist eine Stahlschneidequalität mit einem geformten Spanbrecher, der schnell auf dem kiesigen, kaputten Span von Eisen spritzt.
Häufige Probleme, harte Flecken und Oberflächenbeschaffenheit
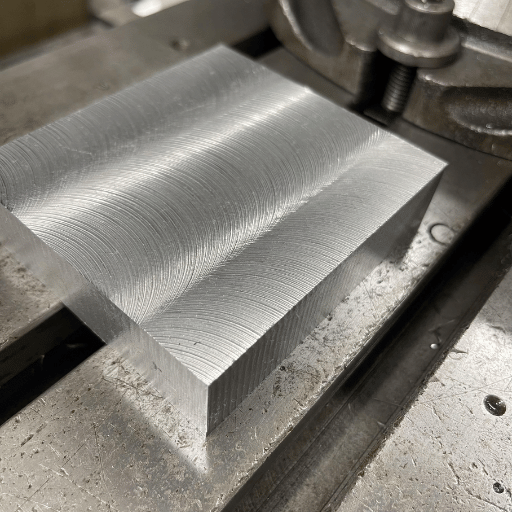
Immer wieder tauchen drei Ausfälle auf, die Ursache zu kennen, macht aus jedem einen schnellen Fix.
- ✔KantenabspanungNormalerweise eine harte Stelle (lokales Kühl-/Weißeisen) oder ein Chip-Breaker-Einsatz Wechseln Sie zu einer auf einer flachen Oberseite geschliffenen Sorte mit negativem Rechen (eine Geometrie, die in dokumentiert ist USPTO US 7.637.187 B2), niedrigere Geschwindigkeit und prüfen Sie das Gussstück.
- ✔Schneller FlankenverschleißDies ist normaler abrasiver Verschleiß, der vorherrschende Versagensmodus bei Eisen. Akzeptieren Sie ein realistisches Werkzeuglebensdauerziel und verwenden Sie eine verschleißfestere Qualität, anstatt es mit Kühlmittel zu verfolgen.
- ✔Schlechtes EndeSchärfen: größerer Nasenradius, leichtere Endbearbeitungstiefe, gleichmäßiger Vorschub, und ein starres Setup mit geringer Vibration PCD kann Grauguss zu einem nahezu spiegelverkehrten Finish bringen, wo es gerechtfertigt ist.
Soll man bei der Bearbeitung von Gusseisen Kühlmittel verwenden?
Normalerweise nein, Grauguss mit Karbid wird standardmäßig trocken geschnitten, und der schädlichste Fehler ist intermittierendes Kühlmittel, das das Karbid thermisch schockiert und reißt. Gültige Gründe für Überschwemmungen sind praktisch und nicht werkzeugseitig: Staubkontrolle, Waschspäne von der Maschine, saubere Teile für Farbe und Wärmeabfuhr beim Tieflochbohren.
Wenn Sie Hochwasser durchführen, regelmäßig überfluten und die Kühlmittel-Schlamm-Wartung planen, die Eisenstaub erzeugt. Noch eine Vorsicht vom Feld: Gusseisen leitet die Wärme schlecht, sodass eine warm gemessene Bohrung mehrere Zehntel wachsen oder schrumpfen kann, sobald sich das Teil auf 20°C einstellt, messen Sie nach der Stabilisierung des Teils.
Branchenausblick: Keramik-, CBN- und Trocken-Hochgeschwindigkeitsbearbeitung
Die Fahrtrichtung bei der Gusseisenbearbeitung wird durch das vorgegeben, was die Automobilwelt gießt, da Motoren für Effizienz - und Emissionsziele verkleinert werden, bewegen sich mehr Teile von Grauguss auf Verdichtetes Graphiteisen (CGI), das deutlich stärker und deutlich schwieriger zu schneiden ist. Von Experten begutachtete Arbeiten bestätigen den Druck: a Purdue-Studie zum Hochgeschwindigkeits-CGI-Drehen Gefundener Werkzeugverschleiß sank nur bei sehr hohen Geschwindigkeiten bei der unterstützten Bearbeitung, und Forschung zum Trockenfräsen Zeigt, wie schnell hochfeste Eisen durch Werkzeuge brennen Für Käufer ist das Takeaway konkret: Wenn sich Ihre Mischung in Richtung CGI oder hochgradige Duktilität verschiebt, budgetieren Sie härtere Werkzeugsorten und kürzere Kantenlebensdauer und testen Sie Ihre Geschwindigkeiten erneut, die Graueisenzahlen des letzten Jahres werden nicht übernommen.
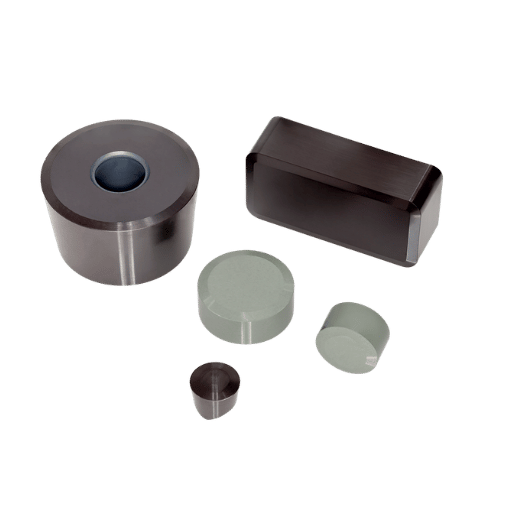
Auf der Werkzeugseite vollzieht sich eine zweite Verschiebung Angesichts des Wolframversorgungs - und Kostendrucks drängen die Werkzeugmacher Keramik (Aluminiumoxid/SiAlON) und CBN in den Betrieb einst im Besitz von Karbid, insbesondere die stabilen, wärmedominierten Schnitte, bei denen Keramik eine Härte aufweist, die Karbid nicht kann, während Karbid für unterbrochene und instabile Arbeiten verwendet wird. Die Handelsberichterstattung im Jahr 2026 stellt dies eher als intelligente Zuteilung denn als Großhandelsersatz dar. Für ein Geschäft besteht der Aktionsgegenstand darin, Ihre stetigen Graueisenvorgänge mit hohem Volumen zu identifizieren und dort eine Keramikqualität für trockene Hochgeschwindigkeitsgewinne zu steuern und gleichzeitig Karbid für alles aufzubewahren, was einen Schock sieht.
Warum wir diesen Leitfaden geschrieben haben
Als Hersteller von CNC-Drehmaschinen und Fräsmaschinen, 1TP3 T-Maschinen Grau-Eisen (Meehanite-Klasse) Basen und Betten im eigenen Haus, so dass die Notizen hier auf Gusshaut, Trockenschneiden, und Steifigkeit kommen von unserem eigenen Boden sowie von ASTM specs, das ASM-Handbuch, und Maschinisten, die Eisen in der Produktion führen Wenn eine Zahl hängt von Ihrer spezifischen Qualität und Werkzeug, haben wir gesagt, dass so, anstatt so zu tun, als ob ein einzelner Wert passt jeden Guss. Überprüfung durch das 1TP3 T-Technikteam.
Häufig gestellte Fragen
Kann man Gusseisen maschinell bearbeiten?
Antwort anzeigen
Ja, und Grauguss ist tatsächlich eines der leichter zu bearbeitenden Eisenmaterialien Die Graphitflocken im Eisen zerbrechen den Span in kleine Stücke und schmieren die Schneide, so dass die Schneidkräfte gering bleiben Der Kompromiss ist ein abrasiver, staubiger Schnitt, der Werkzeuge trägt und ein Chaos anrichtet. Die eigentliche Fähigkeit besteht also darin, die richtige Qualität, das richtige Hartmetall und den richtigen Trocken-gegen-Flut-Aufbau zu wählen, anstatt das Material selbst zu bekämpfen.
In der Praxis ist ein Grauguss der Klasse 30 –40 auf einem K-Karbideinsatz, der bei 250 450 SFM trocken läuft, ein nachsichtiger Ausgangspunkt für die meisten Dreh- und Fräsarbeiten, und von dort aus passt man sich an, sobald man sieht, wie sich die Flanke verhält.
Benötigen duktiles Eisen und Grauguss unterschiedliche Einsätze?
Antwort anzeigen
Soll man bei der Bearbeitung von Gusseisen Kühlmittel verwenden?
Antwort anzeigen
Ist Gusseisen schwerer zu bearbeiten als Stahl?
Antwort anzeigen
Welche Schnittgeschwindigkeit sollte ich für Grauguss verwenden?
Antwort anzeigen
Warum ist die Bearbeitung von Gusseisen so staubig und schmutzig?
Antwort anzeigen
Referenzen und Quellen
- Eisenoxidrauch, zulässige ExpositionsgrenzeArbeitsschutzbehörde (OSHA)
- NIOSH Taschenführer, EisenoxidstaubCDC / NIOSH
- Alveolengängiger kristalliner Silica-StandardOSHA
- Zementierte Carbide und Cermets (ISO R513 K-Klassifizierung)ASM International, Metals Handbook
- Werkzeugstandzeiten hochfester Gusseisenlegierungen beim TrockenfräsenZeitschrift für Fertigungsprozesse (ScienceDirect)
- Hochgeschwindigkeitsdrehen von verdichtetem Graphiteisen (CGI)E-Pubs der Purdue University
- US 7,637,187 B2, Kryokühlung zum HochenergieschneidenUSPTO
- Technische Bearbeitung von Gusseisen mit strategischer KeramikanwendungSchneidwerkzeugtechnik
- ISO 513:2012, Klassifizierung harter Schneidmaterialien (K-Gruppe)Internationale Organisation für Normung
- Geschwindigkeiten und Vorschüsse, empfohlene Oberflächengeschwindigkeiten nach MaterialUniversity of Florida, Abteilung für Maschinenbau und Luft- und Raumfahrttechnik
- Fräsvorgänge und Arten von FräsmaschinenCarnegie Mellon Universität
Verwandte Artikel
Gusseisen in Volumen schneiden? den Auftrag an eine dafür gebaute starre Maschine anpassen.



