














- R8, das Spannzangensystem, das am meisten mit der Fräspräzision in Verbindung gebracht wird, wird in Richtung R8 als das System mit der größten Auslauftoleranz unter den gängigen Spannzangensystemen angegeben. Das Auffahren von Spannzangen kostet seine Genauigkeit, eine reine Konizität verliert nicht.
- Die DIN 6499-B / ISO 15488 Form B-Spezifikation von REGO-FIX deckt ER8 bis ER50 ab, wobei jedes etwa 1 mm pro Größe zusammenfällt, wobei ER8-ER40 die üblichen Ladengrößen sind.
- 5 C-Spannzangen laufen 1/16 in bis 1-1/8 in, unabhängig bestätigt über vier separate Werkzeugmaschinenkataloge einschließlich Haas Tooling.
- Typischer Auslauf ist 0,0005 Zoll TIR oder besser für ein Spannzangenfutter im Vergleich zu 0,0006-0,0012 Zoll für ein Bohr-Soft-Jaw-3-Jaw-Chuck 3, obwohl ein speziell gebautes Präzisions-Chuck diese Lücke schließen kann.
Spannzangentypen sind drei Systeme, die zusammen fast jede Maschinenwerkstatt abdecken: ER, 5 C und R8. Jeder klemmt ein Werkzeug oder ein Werkstück durch Komprimieren einer geschlitzten, konischen Hülse, aber der Konuswinkel, die Hostmaschine und was die Spannzange tatsächlich greift (Werkzeugschaft oder Stabschaft) unterscheiden sich so sehr, dass die Auswahl des falschen Werkzeugs Sie Genauigkeit, Werkzeuglebensdauer oder eine verschwendete Bestellung kostet. Antishi baut sowohl CNC-Drehmaschinen als auch Fräsmaschinen, sodass die Spannzange, die ein Geschäft wählt, direkt daran gebunden ist, welche Spindelke und welche Arbeitshalterarchitektur seine Maschine bereits läuft.
Was ist eine Collet und wie funktioniert sie?
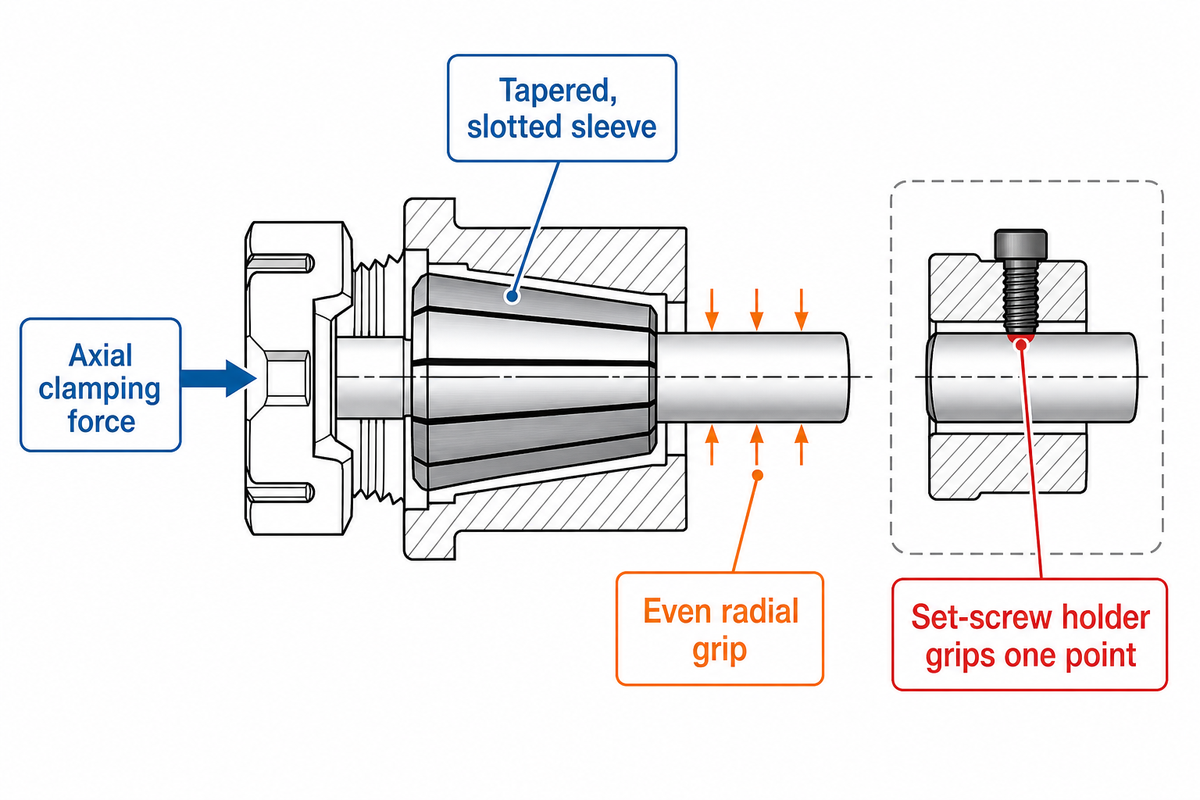
In der Praxis ist eine Spannzange eine konische, geschlitzte Hülse, die einen Werkzeugschaft oder ein Werkstück festklemmt, wenn eine Mutter oder Deichsel ihre äußere Verjüngung in eine passende Tasche treibt, wobei die Spannzange in die Tasche gedrückt (oder gezogen) wird, lassen die Schlitze die Bohrung und üben einen gleichmäßigen Klemmdruck über den gesamten Umfang aus, im Gegensatz zu einem Stellschraubenhalter, der an einer einzigen Stelle greift und das Werkzeug frei lässt, um unter Schneidlast zu laufen.
Aus diesem Grund wurden Spannzangen überall dort zur Standardwahl, wo es auf die Konzentrizität ankommt: Die konische Passform zentriert das Werkzeug beim Klemmen, sodass Genauigkeit und Griffigkeit in derselben Bewegung und nicht als zwei separate Anpassungen erfolgen. Diese Unterscheidung ist so grundlegend, dass sie sich auch in der frühen formalen Ausbildung zeigt CNC-Maschinenbauprogramm des Ohlone College Listet Spannfutter, Spannzangen und Visiere als spezielles Lehrplanmodul auf.
Das praktische Ergebnis sind weniger Stapelfehler Stellschraubenhalter sind darauf angewiesen, dass die Schraubenspitze an einer Stelle in den Schaft beißt, was das Werkzeug sowohl markiert als auch leicht außermittig lässt Eine Spannzange verteilt dieselbe Klemmkraft durch mehrere Schlitze auf einmal, so zentriert sich der Schaft gegen die Verjüngung, anstatt sich zur Seite abstoßen zu lassen Bild ein 3/8-Zoll-Endfräser, der in einen einfachen Stellschraubenhalter fällt, gegenüber einer Federspannzange: Die Stellschraubenversion markiert sofort eine Seite des Schafts, während sich der Schlitzverjünger der Federspannzange gleichmäßig um ihn herum verschließt. Deshalb verschleißen Spannzangen allmählich, anstatt plötzlich zu versagen: Die Federspannung über die Tausenden von Klemmzzyklen.
Collet-Typen auf einen Blick: die 9-Row Collet Compatibility Matrix
Die Collet Compatrix unten beantwortet eine Google AI-Zusammenfassung von “Collet-Typen”derzeit bleiben zwei Fragen offen. Matrix zur Flexibilität. Sie halten ein Werkzeug oder ein Werkstück in der Hand. Welche Maschine führen Sie in einer Tabelle aus und welche Maschine führen Sie anstelle einer Folgesuche durch.
| Collet-typ | Hält | Spannbereich | Typische Host-Maschine | Am besten für | Einschränkungen / Nicht geeignet für |
|---|---|---|---|---|---|
| ER8 | Werkzeug | 0,5-5 mm (~1 mm/Größe) | Mühle/Bohrspindel, kleine Verjüngung | Mikrobohren, Gravieren | Nicht für Schäfte über 5 mm |
| ER11 | Werkzeug | 1-7 mm | Mühlen-/bohrspindel | Leichtfräsen, Leiterplattenbohren | Begrenztes Drehmoment für schwere Schnitte |
| ER16 | Werkzeug | 1-10 mm | Mühlen-/bohrspindel | Allgemeines Hobby/Kleinwerkstattfräsen | Nicht für Schäfte über 10 mm |
| ER20 | Werkzeug | 1-13 mm | Mühlen-/bohrspindel | Allzweckmaschinen mittlerer Größe | Nicht für Schäfte über 13 mm |
| ER32 | Werkzeug | 3-20 mm | Mühlen-/bohrspindel | Beliebteste Shopfloor-Wahl | Größere Nüsse können enge Taschen füllen |
| ER40 | Werkzeug | 6-26 mm | Mühle/Bohrspindel, größere Verjüngung | Hochleistungs-Industriefräsen | Overkill für kleine Werkzeuge |
| 5C | Werkstück | 1/16in-1-1/8in (rund/hex/quadrat) | Drehmaschine, Spannzangenfutter, Schleifer | Stabdrehen, Second-Op-Arbeit | Fester Bereich pro Spannzange, kein Geben über die Nenngröße hinaus |
| R8 | Werkzeug | Festgelegt pro Größe, fraktioniert/metrisch | Manuelle Mühlenspindel im Bridgeport-Stil (einige CNC-Nachrüstungen) | Manuelles Fräsen, Deichsel-retained-Werkzeuge | Branchenvergleiche zeigen, dass der Runout breiter ist als ER oder 5C |
| TG/DA | Werkzeug | Schmale, einteilige Passform | Mühlenspindel, Hochgeschwindigkeitsveredelung | Höhere Klemmkraft, längere Grifflänge | Benötigt mehr Spannzangen, um einen Größenbereich abzudecken als ER |
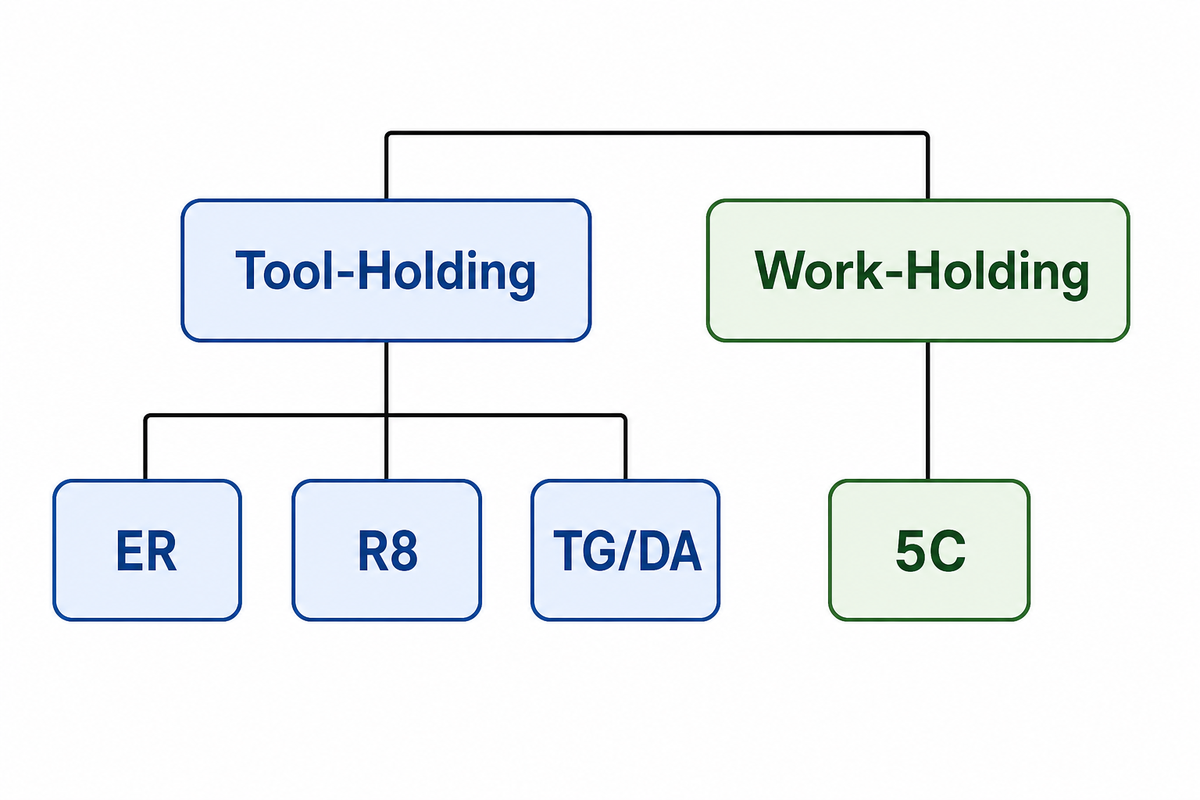
Lesen Sie zuerst die Spalte “Holds”: ’ER und R8 klemmen ein Schneidwerkzeug in eine Mühle oder Bohrspindel, während 5C das Werkstück selbst an einem Spannzangenfutter festklemmt, das allein die Unterscheidung für die meisten Arbeiten in etwa ausschliesst. Der Branchenvergleich hinter der breiteren Auslaufzahl von R8 stammt aus einer einzigen Handelsquelle und nicht aus einem unabhängigen Labortest. Behandeln Sie es also als Richtungssignal und nicht als zertifizierte Zahl; REGO-FIXs eigene veröffentlichte Spezifikation für ER der Standardklasse ist im Gegensatz dazu eine vom Hersteller überprüfte 10-Mikron-TIR. Diese Aufteilung zwischen Werkzeug und Werkstück ist genau das Gerüst in der formellen CNC-Schulung, siehe beispielsweise auch, Maschinistenlehrplan des Northwood Technical College.
ER Collets Der General-Purpose-Standard
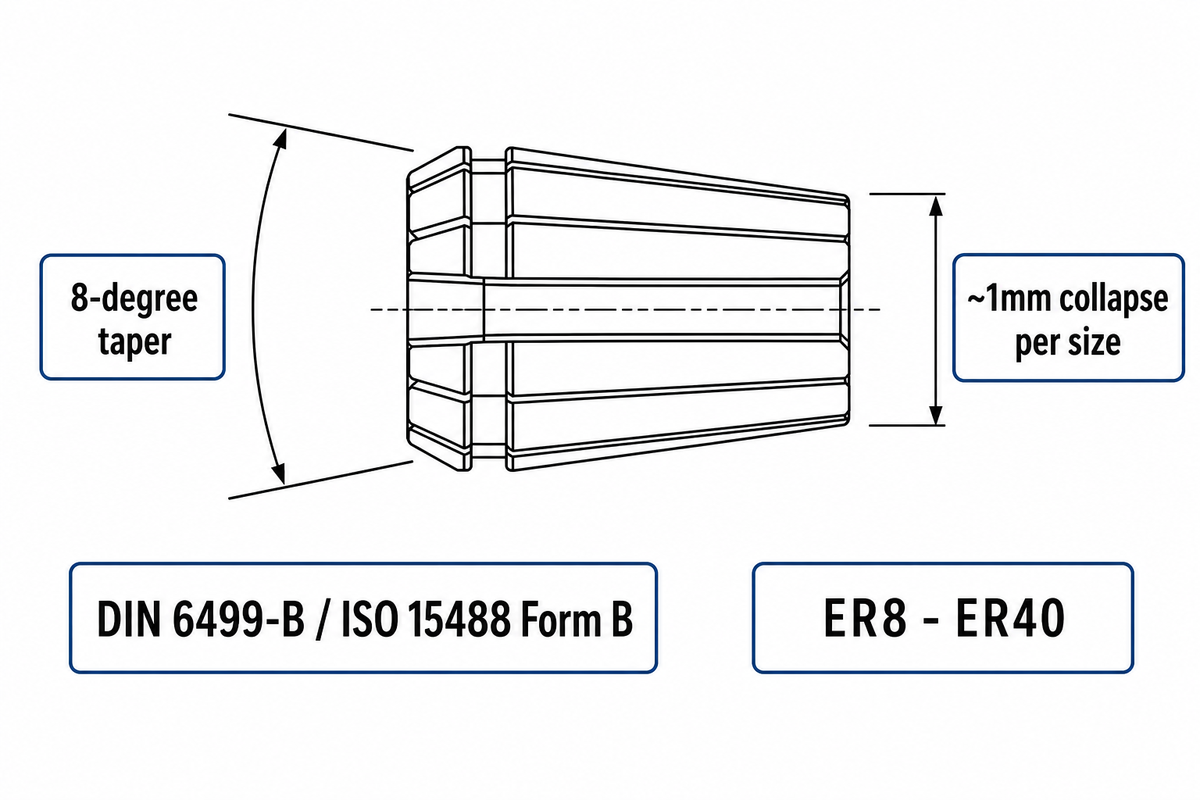
ER-Spannzangen sind der Allzweckstandard unter den vielen Arten von Spannzangen auf einer Werkstatt, denn ein Halter tauscht zwischen Schaftgrößen mit einem Zusammenklappbereich von etwa 1 mm pro Spannzange und deckt ER8 bis ER50 unter DIN 6499-B / ISO 15488 Form B ab (ER8-ER40 sind die üblichen Ladengrößen; die Tabelle unten deckt diesen Bereich ab). Kühlmitteldurchlaufvarianten, Zapfzangen, starre Klopfausgleichszangen und gerade Stufenspannzangen, die für ungerade Schaftstufen gebaut werden, bauen alle auf derselben ER-Spannensystembasis auf und die meisten halten auch einen Satz Notspannzangen (weiche, maschinensäule), die außerhalb eines festen Sammels viel benötigt wird.
| ER-Größe | Spannbereich | Auslauf (TIR), Standardklasse |
|---|---|---|
| ER11 | 1-7 mm | ~10 Mikrometer (0,0004 Zoll) |
| ER16 | 1-10 mm | ~10 Mikrometer (0,0004 Zoll) |
| ER20 | 1-13 mm | ~10 Mikrometer (0,0004 Zoll) |
| ER32 | 3-20 mm | ~10 Mikrometer (0,0004 Zoll) |
| ER40 | 6-26 mm | ~10 Mikrometer (0,0004 Zoll) |
F: Was ist der Unterschied zwischen ER-Spannzangen und TG-Spannzangen?
Jede ER-Spange verwendet eine 8-Grad-Verjüngung, die ihr etwa 1 mm Einsturzbereich pro Größe verleiht, so dass eine Spannzange ein kleines Band von Schaftdurchmessern abdeckt TG-Spannzangen (in der Fachliteratur oft als “Tremendous Grip” erweitert) verwenden eine steilere Einwinkelverjüngung, die pro Einheit der Anziehkraft härter greift, aber nur eine Schaftgröße passt, so dass ein Shop, der TG betreibt, mehr Spannzangen benötigt, um den gleichen Größenbereich abzudecken, den ein ER-Set bewältigen würde.
Andy Moon, Guhs Produktmanager für Fräsen und Werkzeughalter, brachte es direkt in Kommentaren zu Cutting Tool Engineering: “Für Hochleistungsanwendungen, insbesondere beim Fräsen, lenke ich Menschen im Allgemeinen von einem ER-Spannzangenfutter weg” stattdessen zu einem strafferen Toleranzsystem. weil die gleiche Flexibilität, die ER vielseitig macht, auch mehr Auslauf unter hoher Last ermöglicht. DA-Spannzangen (Doppelwinkel) sitzen zwischen den beiden älteren Doppelkegeldesigns, das größtenteils durch ER und TG in neuen Käufen ersetzt wurde. Veröffentlichte TIR-Zahlen für alle drei sind statische Katalogmessungen; Die tatsächliche Genauigkeit des Schneidens hängt auch von der Überziehung der beiden an, genau die gleichen Schüler. Formale CNC-Bearbeitungsprogramme: Katalognummern beschreiben die Spannzange, nicht das fertige Setup.
5 C-Kollektoren mit Work-Holding-Standard für Drehmaschinen und Schleifmaschinen
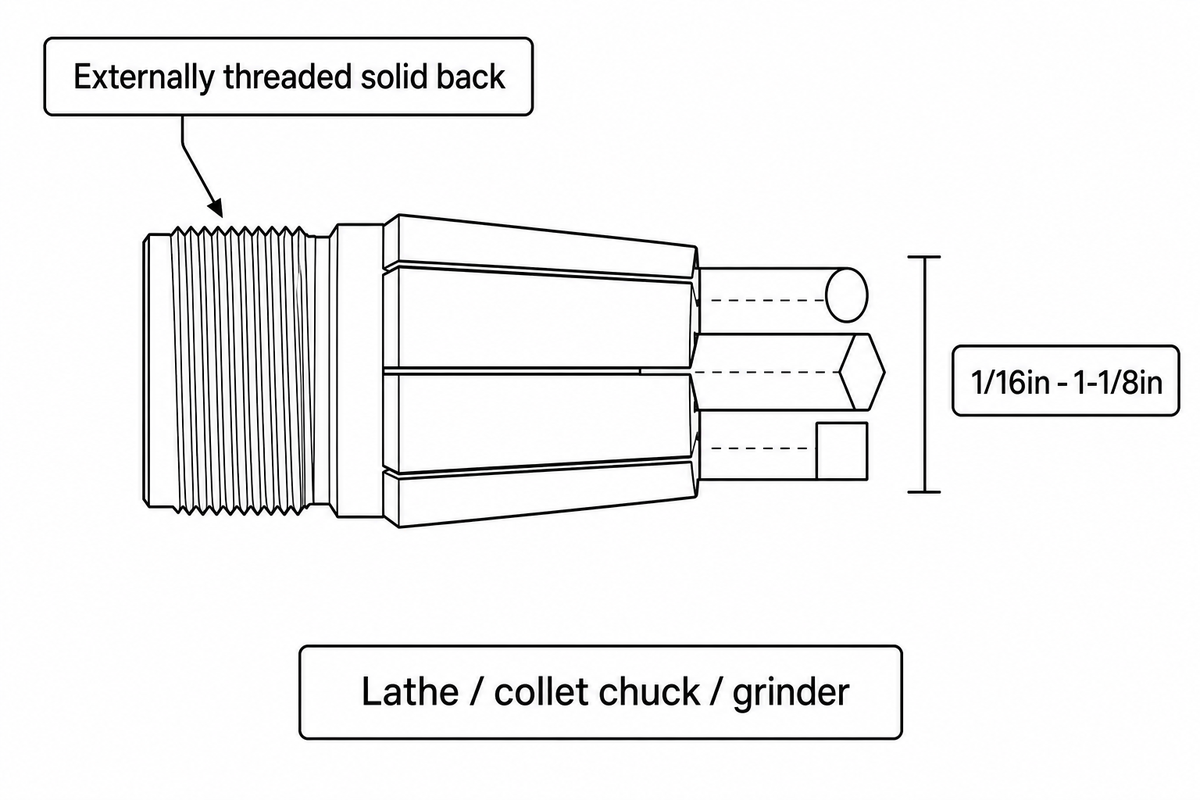
5 C-Spannzangen sind Arbeitshaltestandards für Drehmaschinen und Schleifer, die rund, sechseckig oder quadratisch mit Stangen von 1/16 bis 1-18 Zoll als kommerziell hergestellte Drehmaschinen und Schleifmaschinen festklemmen, und eine Katalogreihe, die unabhängig von vier separaten Maschinenwerkzeuglieferanten bestätigt wird, einschließlich Haas Tooling, wobei das System auch mit 385E gekennzeichnet ist (das eigene, gelagerte Spannzangenset eines einzelnen Ladens deckt normalerweise einen schmaleren Teil dieses vollen Bereichs ab). Im Gegensatz zu ER oder R8 hat eine 5C-Spannzange einen Außengewinde, eine feste Rückseite und nicht nur eine Innenverjüngung selbst, und die Spannzange selbst (keine) bestimmt den genauen Lagerdurchmesser.
Da die eigene Bohrung der Spannzange die Zentrierung übernimmt, liefert ein 5C-Setup eine engere, wiederholbarere Konzentrizität als ein Scrollfutter für runde oder sechseckige Lagerbestände, die bereits nahe an der Nenngröße liegen. Dies ist genau der Grund, warum die zweite Arbeit an einem Teil, das zuerst gedreht wurde, erfolgt Ein 3-Kiefer-Futterfutter wird stattdessen oft in einer 5C-Spannzange fertiggestellt. Der Kompromiss ist Flexibilität: Die Backen eines Scroll-Futters passen sich an verschiedene Durchmesser an, während eine 5C-Spannzange nur ihre einzige Nenngröße ergreift, sodass ein Geschäft mit gemischten Lagergrößen ein breiteres Spannzangenset benötigt, das es wert ist, markiert zu werden: Einige kleinere historische Varianten der Spannzange-Familie sind direkt abgedeckt, die LatC5, die sich von der aktuellen aktuellen aktuellen aktuellen Günstigkeit beziehen, wie z. Maschinistenlehrplan des Northwood Technical College.
R8-Kollektoren für manuelle Fräsmaschinen
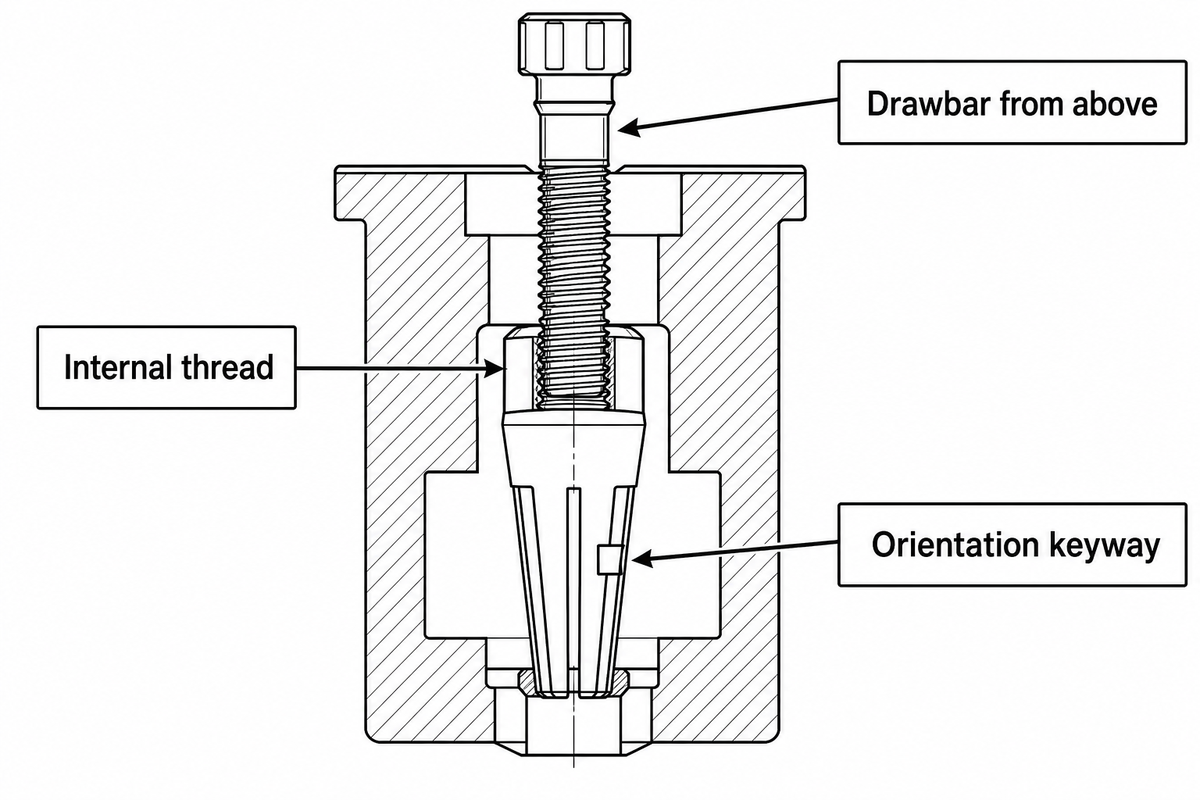
R8-Spannzangen werden hauptsächlich für manuelle Fräsmaschinen gebaut, wobei ein Innengewinde und eine Ausrichtungskeilnut verwendet werden, die in der Spindelbohrung einrastet und von einer von oben nach unten eingeschraubten Deichsel gehalten wird. UC Berkeleys eigenes Maschinenbaugeschäft Dokumentiert dies direkt auf seiner manuellen Bridgeport Vertical Mill, einer 2 PS Maschine mit 60-4.200 rpm und R8-Spindelkonus; Shop-Verfahren der UC Santa Barbara Für eine ähnliche PM-25MV-Mühle (1, 50-2.500 rpm) bestätigt die gleiche Methode zur Beibehaltung des Deichselgewindes. R8 ist jedoch nicht ausschließlich ein manuelles Maschinendesign. Einige CNC-Nachrüstumbauten von Mühlen im Bridgeport-Stil behalten die ursprüngliche R8-Spindelverjüngung bei, während G-Code-gesteuerte Achsen hinzugefügt werden. Daher überlebt die Verjüngung selbst den nur manuellen Rahmen, der in beiläufigen Beschreibungen des Systems üblich ist.
Die Keilnut, die R8 sein Orientierungsmerkmal verleiht, ist auch sein Genauigkeitskompromiss: Da die Spannzange mit dieser Taste indexieren muss und nicht nur mit einer reinen Konizität, werden R8 durch Branchenvergleiche veröffentlichter Auslaufzahlen breiter als ER oder 5C für eine bestimmte Spannzange in einer echten Form angezeigt kontraintuitives Ergebnis angesichts der Häufigkeit, mit der R8 in Richtung Fräspräzision vermarktet wird. Antishis eigene CNC-Dreh- und Fräsproduktlinie führt eine elektronische Spindel mit variabler Geschwindigkeit von 50-4.000 RPM über ihr Sortiment, breit genug, um eine 5 C-Arbeiter-Ferfinish-Fer-Fertigstelle zu betreiben, was die eigentlich eine schwerere-Fräse liefern kann.
Collet Chuck vs Scroll Chuck: Was gewinnt auf einer Drehmaschine?
Federspannzange Chucks ist das gebräuchlichste Design und gewinnt typischerweise an Genauigkeit und Geschwindigkeit für vorbearbeitetes Material mit einem Durchmesser von etwa 3 Zoll, während ein Spiralfutter (Kieferfutter) an Flexibilität für größere Materialien oder Teile mit inkonsistenten, unterschiedlichen Durchmessern gewinnt von Stück zu Stück.
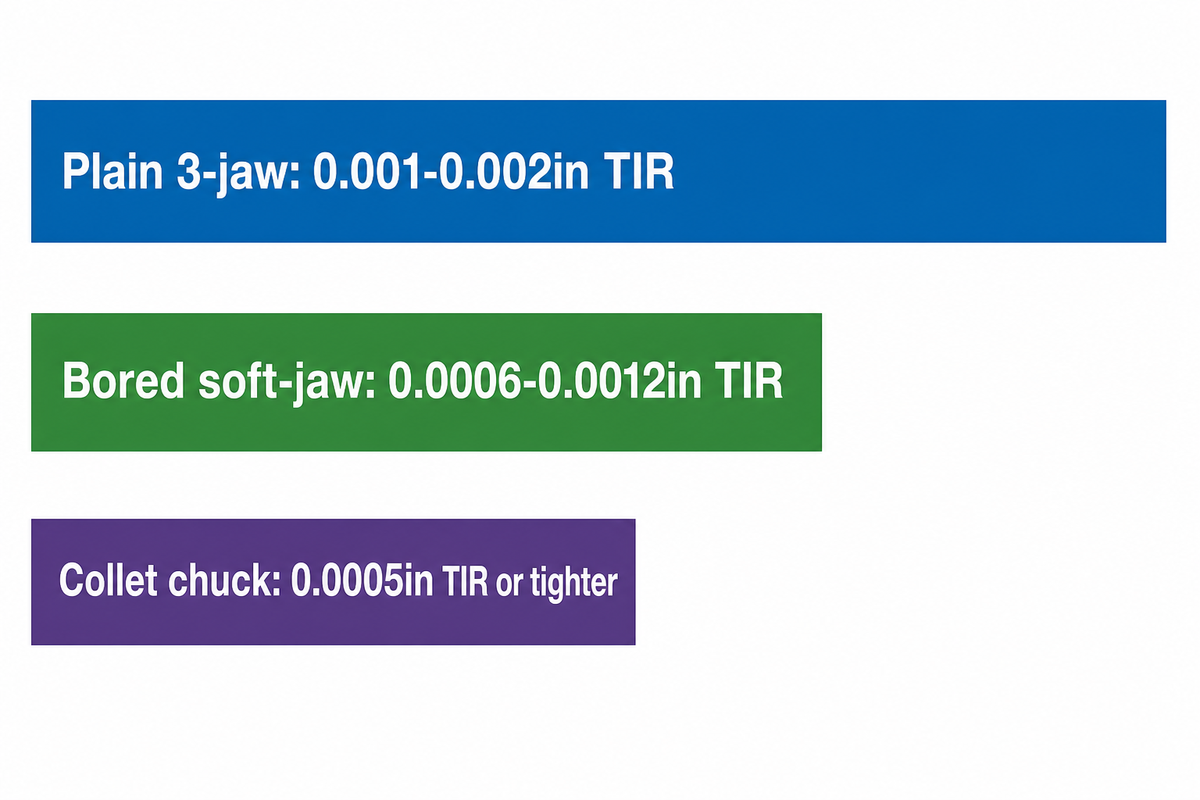
Die Handelsabdeckung der Werkstattarbeit beträgt die Wiederholbarkeit eines einfachen 3-Kiefer-Chucks etwa 0,001-0,002 Zoll TIR und wird auf 0,0006-0,0012 Zoll angezogen, sobald die Backen weich am Teil gebohrt werden, während ein hochwertiges Collet-Chuck konstant etwa 0,0005 TIR oder enger hält (ein Spannzangen-Chuck klemmt gleichmäßig um den gesamten Umfang statt an drei diskreten Backenkontaktpunkten und bewältigt auch höhere Spindelgeschwindigkeiten, ohne die Klemmkraft zu verlieren, so wie ein Backen-Chuck unter Zentrifugallast wirken kann.
- Engere typische TIR (0,0005 Zoll oder besser vs. 0,0006-0,0012 Zoll für Bohr-Soft-Jaw-3-Jaw-Chucks)
- Durch Vollumfangsklemmung werden Backenspuren auf fertigen Oberflächen vermieden
- Der Spannzangentausch dauert Sekunden, der Wechsel der Spannzangenbacken dagegen mehrere Minuten
- Die Klemmkraft bleibt bei hohen Spindel-RPM konstant
- Feste Kapazität pro Spannzange, Schulungsmaterialien für Maschinenwerkstätten, einschließlich Der eigene Ausrüstungsführer der University of Florida, Die Kappen-Hühnchenkapazität liegt üblicherweise bei etwa 1,75 Zoll und erfordert einen Lagerbestand von +/-0,002 Zoll Nenngröße
- Schlechte Passform für warmgewalztes, gegossenes oder geschmiedetes Material mit inkonsistentem Durchmesser
- Ein speziell gebautes 3-Kiefer-Federfutter kann mit dem “Tir-Federfutter”der Präzisionsfesselkraft „TIR” „immer genauer” übereinstimmen oder es schlagen, ist keine sichere Annahme
Auf einem Antishi CNC Drehmaschine, „Dieser Kompromiss spielt sich auf die gleiche Weise ab: Führen Sie ein Spannzangenfutter für kaltgewalzte Stabarbeiten mit gleichmäßigem Durchmesser aus, bei denen Geschwindigkeit und Wiederholbarkeit am wichtigsten sind, und halten Sie ein Rollenfutter für Gussteile, Schmiedeteile oder jede Arbeit zur Hand, bei der der Schaftdurchmesser variiert. Stück für Stück.
Integrations- und Nutzungsanforderungen: Passende Kollets an die Spindel Ihrer Maschine an
Der Spindelkegel Ihrer Maschine entscheidet, welcher Spannzangenhalter physisch montiert werden kann, bevor überhaupt ein Vergleich der oben genannten Größen oder Genauigkeiten durchgeführt wird. Jedes Spannzangensystem benötigt einen konisch passenden Halter oder Spannfutterkörper, und das Mischen eines ER-Halters, der für einen BT40-Taschenspieler gebaut ist, der in einen CAT50-Spindel geworfen wird, z. B. Wenn Sie dies zunächst einfach nicht anhand der obigen Spannzangenkompatibilitätsmatrix überprüfen, vermeiden Sie die Bestellung des falschen Halters für eine Maschine, die Sie bereits besitzen.
| Spindelkegel | Gemeinsame Maschinen | Kompatibler Collet-Halter |
|---|---|---|
| BT30 | Kompakte CNC-Mühlen | ER16/ER20/ER25-Halter |
| BT40 / CAT40 | Vertikale Bearbeitungszentren mittlerer Größe | ER25/ER32 Halter |
| BT50 / CAT50 | Hochleistungsbearbeitungszentren | ER32/ER40-Halter |
| HSK-A63 | Hochgeschwindigkeits-Bearbeitungszentren | ER32-Halter, Hohlschaft-Schnittstelle |
| HSK-E40 | Hochgeschwindigkeitsspindeln, leichte Werkzeuge | ER16/ER20-Halter, Hohlschaft-Schnittstelle |
| R8 | Manuelle Mühlen im Bridgeport-Stil (einige CNC-Nachrüstungen) | R8 Spannzange, Direktsitz |
| Morsekegel 2 (MT2) | Kleine Drehmaschinen, Bohrpressen | MT2 Spannzangenadapter |
| Morsekegel 3 (MT3) | Mittelgroße Drehmaschinen, Bohrpressen | MT3 Spannzangenadapter |
| 5 C-Register (Drehspindelnase) | Drehmaschinen, Spannzangenarmaturen der zweiten Öffnung | 5 C Spannzangenfutter, Direkt-Fit |
Die Spindelspezifikation einer Werkzeugmaschine setzt die äußere Begrenzung, auf welcher dieser Verjüngungen überhaupt Sinn ergibt, selbst ein Antishi-Metalldrehmaschine Spec'd für 50-4.000 RPM elektronische variable Geschwindigkeit kann zum Beispiel eine 5 C-Arbeit halten Spannzange bequem über diesen gesamten Bereich laufen, während eine Maschine mit fester Geschwindigkeit möglicherweise ihre oberste Drehzahl gegen die bewertete Spannkraft eines bestimmten Spannzangensystems überprüfen muss Decke, bevor Sie sich darauf festlegen Querverweis auf die Collet-Kompatibilitätsmatrix oben, sobald Sie Ihre Spindelkonizität kennen, und die Systemwahl verengt sich selbst Die Spindelkonus-Identifizierung ist ein Thema der ersten Woche in Maschinistenausbildung Aus genau diesem Grund.
So wählen Sie das richtige Collet-System für Ihren Shop aus
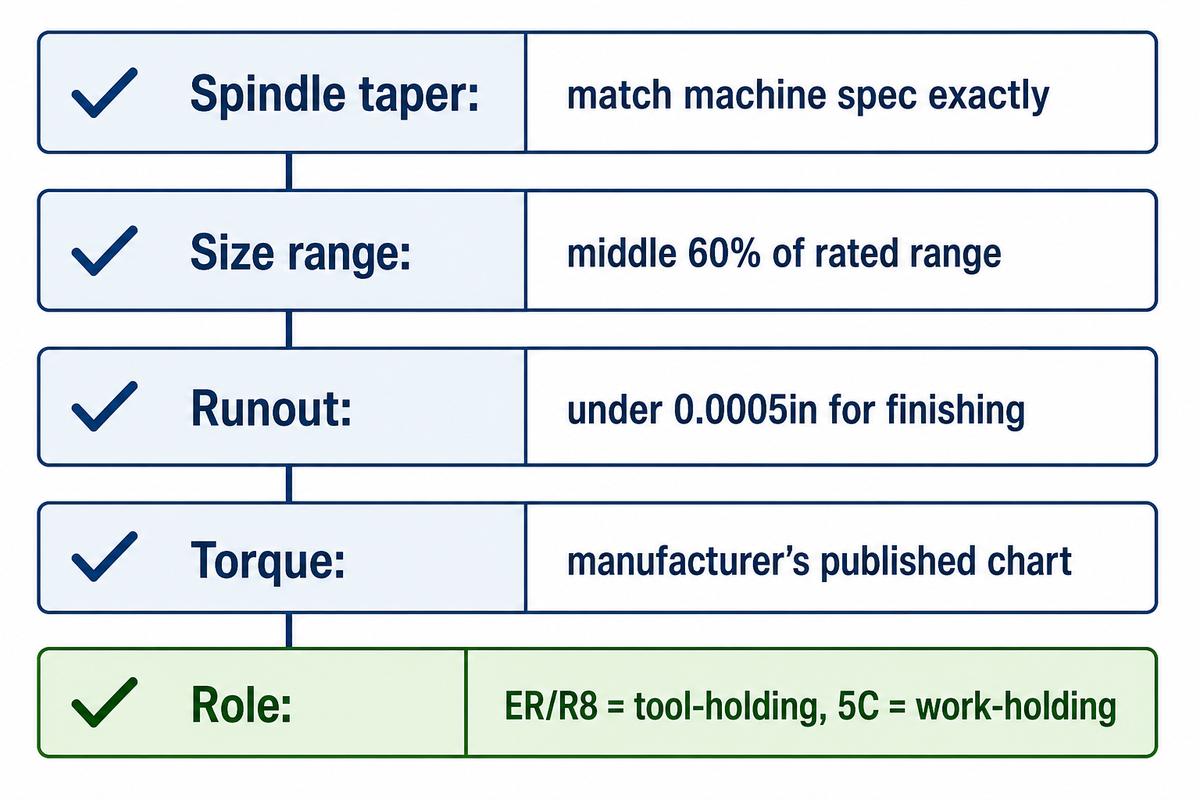
Die Wahl der richtigen Spannzange beginnt mit der Spindelkonvertierung Ihrer Maschine, nicht mit der Spannzange, die physisch von dem zurückgeht, was Ihre Maschine akzeptieren kann, und dann durch Toleranz und Lagerkonsistenz verengt wird. Ob Sie CNC-Spannzangen für ein Bearbeitungszentrum oder manuelle Mühlenwerkzeuge angeben, die gleiche Kompatibilitätsprüfung der Spannzangenmaschine kommt zuerst. Etablierte Lieferanten wie Hardinge und Royal Products dominieren den Aftermarket sowohl für ER- als auch für 5C-Werkzeuge, daher ist die Verfügbarkeit von Ersatzspannzangen selten der entscheidende Faktor; Passform- und Genauigkeitsanforderungen sind. Budget für die Spannzangenwartung vom ersten Tag an, auch das Ausdrehen abgenutzter Spannzange kostet weitaus weniger als ein Teil einer Spannzange, die gleiche verschrottete Logikspindel, wie verloren gegangen ist. Ausbildungsprogramme für Maschinisten Unterrichten Sie die Werkzeugauswahl vom ersten Tag an.
Collet RFQ Checkliste kopieren Sie diese in Ihre Angebotsanfrage:
| Parameter | Empfohlener Bereich | Warum es wichtig ist | Wie zu überprüfen |
|---|---|---|---|
| Spindelkegel | Passen Sie die Maschinenspezifikation genau an (BT/CAT/HSK/R8/MT) | Falsche Konizität wird überhaupt nicht Platz finden | Überprüfen Sie das Maschinenschild oder die Bedienungsanleitung |
| Schaft-/Stockgrößenbereich erforderlich | Mittlere 601TP10 T des bewerteten Bereichs einer Spannzange, nicht die Extreme | Das Erzwingen eines übergroßen Schafts schädigt die Spannzange | Messen Sie mit digitalen Messschiebern auf +/-0,001in |
| Erforderlicher Auslauf (TIR) | Unter 0,0005 Zoll für die Endbearbeitung, 0,001 Zoll für die Schruppbearbeitung akzeptabel | Bestimmt ER/5 C Präzisionsgrad vs Standardgrad | Überprüfung der Wählanzeige nach der Montage |
| Drehmomentspezifikation für Spannzangenmutter | Veröffentlichte Tabelle des Herstellers, größenspezifisch | Überdrehung verformt die Spannzange; Unterdrehung verliert Klemmkraft | Drehmomentschlüssel, nicht “nach Gefühl” |
| Werkzeug-/werkstückrolle | ER/R8 = Werkzeughaltung; 5 C = Arbeitshaltung | Der Kauf der falschen Kategorie verschwendet die Bestellung völlig | Bestätigen Sie anhand der Kompatibilitätsmatrix oben |
Wenn KEINE Spannzange verwendet werden soll (häufige Fehlermodi)
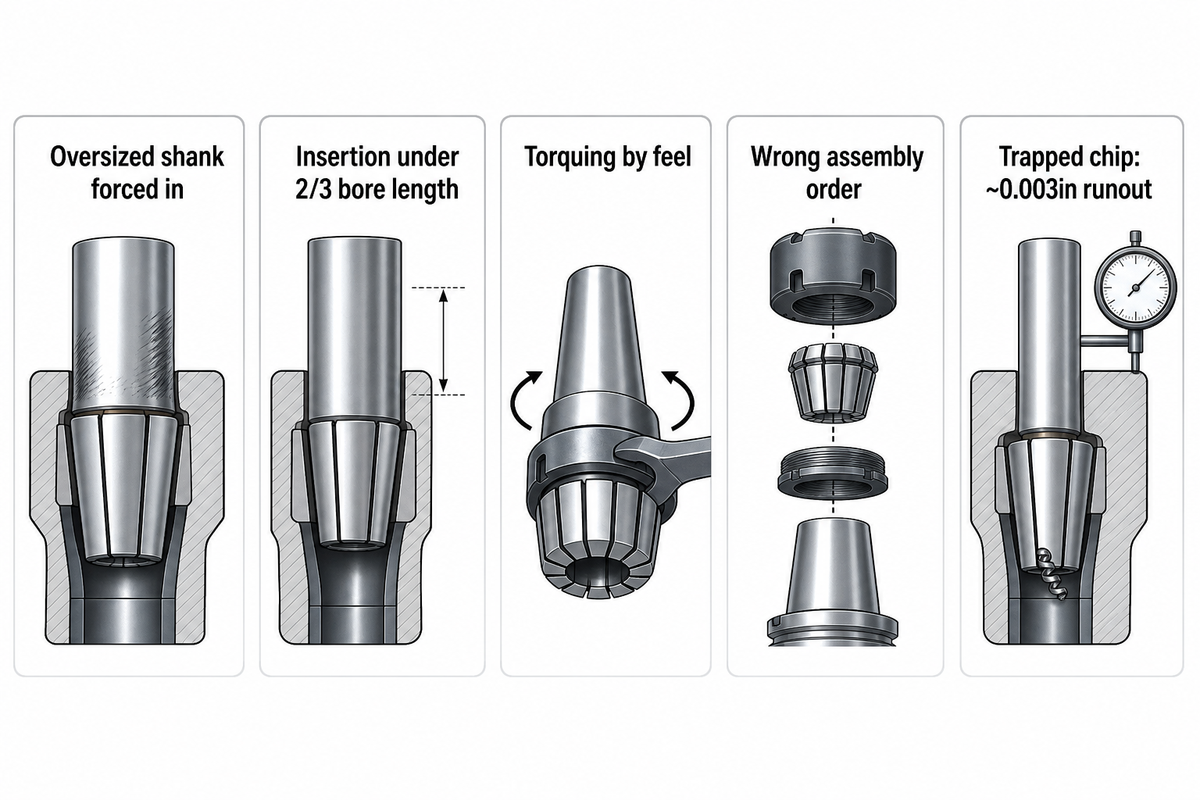
Eine Spannzange ist die falsche Wahl, wenn der Schaft überdimensioniert, unregelmäßig oder inkonsistent ist. Wenn ein Schaft über den Nennbereich einer Spannzange hinausschiebt und nicht auf die Nenngröße steigt, ist dies einer der häufigsten und vermeidbarsten Fehler, die Geschäfte machen. Die eigene Führung von REGO-FIX erfolgt direkt in diesem Punkt: Klemmen Sie niemals einen übergroßen Schaft in eine untergroße Spannzange und führen Sie das Werkzeug immer auf mindestens zwei Drittel der Greiflänge der Spannzange ein.
Die richtige Dimensionierung und Einfügetiefe sind genau die Grundlagen Formalmaschinistische Studienarbeit Früh bohren, eben weil sie so leicht falsch in der Ladenetage zu bekommen sind.
“Die Spannzange, nicht der Werkzeughalter, spielt die größere Rolle bei der Bearbeitung von genauen Teilen”
Abgesehen von der falschen Größe sind fünf spezifische Fehler für die meisten Beschwerden über den Auslauf und die Klemmkraft der Spannzange verantwortlich: Einsetzen eines Werkzeugs, das weniger als zwei Drittel der Bohrungslänge der Spannzange beträgt, “durch Haptik”anstelle einer veröffentlichten Spezifikation, Zusammenbau der Spannzange und Mutter in der falschen Reihenfolge, Verwendung einer Stützschraube, die verhindert, dass die Spannzange beim Festziehen vollständig zurückgezogen wird, und Führen einer Spannzange mit Spänen oder kühlen Rückständen, die in ihren Schlitzen verpackt sind. Ein einzelner Chip allein kann etwa 0,003 ein Auslauf eines echten Weltbeispiels aus einem praktischen Machinisten-Forumsfaden macht den gleichen Punkt von der Seite: Ein Nutin-Mutter-Mutter-Mutter, der berichtet, dass ein billiger Spannzangen-Neuhalter nicht immer ein Fehler-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-Ke-.
Häufig gestellte Fragen
F: Was ist der Unterschied zwischen ER, 5 C, und R8 Spannzangen?
ER und R8 klemmen Schneidwerkzeuge in einer Mühle oder Bohrspindel ein, während 5 C das Werkstück selbst festklemmt, typischerweise auf einer Drehmaschine oder einem Schleifer und nicht auf einem Schneidwerkzeug.
F: Woher wissen Sie, welche Spannzangengröße Sie benötigen?
Messen Sie den genauen Schaft- oder Schaftdurchmesser mit digitalen Messschiebern und wählen Sie dann eine Spannzange aus, wo diese Messung in die Mitte 60% ihres Nennbereichs fällt.
F: Was ist der Unterschied zwischen einer Spannzange und einem Spannfutter?
Eine Spannzange ist eine einzelne konische Hülse mit einer Größe von einem Durchmesser; Ein Spannfutter verwendet stattdessen verstellbare Backen, die einen größeren Durchmesserbereich mit einem gewissen Kostenaufwand für die Genauigkeit festklemmen können.
F: Was sind die wesentlichen Unterschiede zwischen 5 C - und 16 C-Spannzangen?
16 C ist eine Version von 5 C mit größerer Kapazität, die den maximalen Klemmdurchmesser von etwa 1-1/8 Zoll auf etwa 1-5/8 Zoll verlängert und für Geschäfte nützlich ist, die regelmäßig größere Stangenmaterialien herstellen.
F: Woher weiß ich, wann ich eine Spannzange ersetzen muss?
Ersetzen Sie eine Spannzange, sobald ihr gemessener Auslauf etwa 0,001 Zoll übersteigt oder sobald Sie rostfarbene Reibspuren bemerken, wo sie in der Spindeltasche sitzt.
F: Kann ich eine ER-Spange an einer R8 - oder 5 C-Spindel verwenden?
Nicht direkt 5C-Kegelmaschine benötigt eine eigene konische Halterung, obwohl ein ER-Spannzangenfutter über einen Adapterhalter in eine R8-5C-Kegelmaschine montiert werden kann.
Warum wir das schreiben
Antishi baut Drehmaschinen und Fräsen, nicht Spannzangen CNC-Maschinen. Dieser Leitfaden ist von der Seite des Käufers der Workholding-Entscheidung geschrieben, nicht von der eines Herstellers. Wir haben vor der Veröffentlichung jeden Dimensionsanspruch mit mindestens zwei unabhängigen Quellen abgeglichen, und in der Fachliteratur wurde nur eine einzige, unbestätigte Nummer angegeben (das genaue Runout-Ranking von R8 unter den Spannzangensystemen zum einen), haben wir dies gesagt, anstatt es als feststehende Tatsache darzustellen.
Referenzen und Quellen
- Seite der Bridgeport Vertical Mill (manuell)-Einrichtung Fakultät für Maschinenbau in Kalifornien, Berkeley
- Manuelle Frässtandard-Betriebsverfahren California NanoSystems Institute
- Schulungsarchiv für Maschinenwerkstätten „Florida, Abteilung für Maschinenbau und Luft- und Raumfahrttechnik
- CNC-Maschinistenausbildungsprogramm Årske College
- Was ist ein Collet? Arten, Verwendungszwecke und Design erklärt Werkzeugbau
- Tipps zur Steuerung des Auslaufs in der Werkzeughaltung und -bearbeitung Werkzeugbau
- Wann Sie einen Spannzangenfutter verwenden sollten Maschinengeschäft
- Fünf häufige Fehler, die Geschäfte mit ER-Collets machen Maschinengeschäft
- US6288125B1 R-8 Collet (über Google Patents) Patent- und Markenamt



