














Choosing between a 3 jaw vs 4 jaw chuck dipende dalla geometria del pezzo, dalla tolleranza di eccentricità rispetto al riferimento e dal tempo di attrezzaggio del lotto. Un mandrino a tre griffe può serrare barre tonde o esagonali in pochi secondi grazie al meccanismo autocentrante. Un mandrino indipendente a 4 griffe usa quattro viti di regolazione separate per centrare il pezzo sull’asse del mandrino. I tornitori lo usano per centrare pezzi quadri, rettangolari, irregolari o eccentrici con tolleranze di concentricità ristrette. La regolazione indipendente delle griffe offre una notevole versatilità nei lavori di riparazione singoli e nelle officine attrezzeria. Questa guida confronta la cinematica dei mandrini autocentranti e indipendenti, gli standard ISO 3089 e ISO 702, la deformazione delle pareti sottili, i calcoli per l’alesatura delle griffe tenere e l’abbinamento al mandrino.
Quick Engineering Summary: 3-Jaw Scroll vs 4-Jaw Independent Chucks
- I mandrini autocentranti standard a 3 griffe dispongono le griffe a 120 gradi e le muovono insieme tramite un pignone conico e una corona a spirale piana. Su una barra di prova rettificata, l’eccentricità radiale effettiva è in genere compresa tra 0.002 e 0.004 in. (0.05 to 0,10 mm) TIR per un mandrino standard con attacco posteriore piano. Sono adatti al caricamento rapido di barre tonde ed esagonali regolari.
- Micro-adjustable 3-jaw scroll chucks (for example, Pratt Burnerd Griptru) add radial fine-adjustment screws over an adapter boss. Pratt Burnerd reports 0.005 mm TIR repeatability on duplicated round parts for its Griptru chucks after specified mounting and centering adjustments. Always tighten the chuck through the single marked pinion socket.
- Mandrino a 3 griffe con griffe tenere alesate in due pezzi: le griffe superiori sostituibili, con dentatura o incastro a linguetta e scanalatura, vengono lavorate in sede con un precarico corrispondente alla direzione di presa prevista, alla forza di serraggio e alla posizione assiale di contatto. Consentono di mantenere un TIR compreso tra 0.0005 e 0.0015 in. (0.013 to 0,038 mm) nei lotti ripetitivi di seconda operazione.
- Nei mandrini indipendenti, le quattro griffe reversibili sono disposte a 90 gradi l’una dall’altra e azionate da viti radiali separate sul perimetro. Consentono di centrare pezzi quadri, rettangolari, fusioni e pezzi decentrati entro la risoluzione del comparatore, compatibilmente con il movimento radiale del mandrino e gli errori di forma del pezzo.
- Spindle nose interfaces follow ISO 702-1:2009 (Type A1 and A2 short taper), ISO 702-2:2007 (Camlock D1), and ISO 702-3 (bayonet mount). Static scroll geometry follows ISO 3089:2005, while chuck design safety work continues under ISO/WD 16156.
Regola pratica per la scelta. Scegliere un mandrino autocentrante a 3 griffe per tornire barre tonde o esagonali con un solo serraggio. Per lotti ripetitivi di seconda operazione, abbinare al mandrino a 3 griffe griffe tenere alesate con precarico, serrando dalla singola sede del pignone principale contrassegnata. Scegliere un mandrino indipendente a 4 griffe per fusioni quadre o irregolari e per realizzare eccentricità intenzionali sugli alberi a gomito. È adatto anche al riposizionamento di pezzi con superfici di riferimento già lavorate, con TIR inferiore a 0.001 in. (0,025 mm), senza attrezzature per griffe tenere.
Questa guida tratta i mandrini per torni manuali e a controllo numerico (CNC) per la lavorazione industriale dei metalli. Le specifiche delle macchine ANTISHICNC citate di seguito provengono da preventivi tecnici e documentazione di prodotto specifici per modello. Gli standard internazionali, i manuali dei mandrini OEM e i brevetti appartengono ai rispettivi titolari.
3-jaw vs 4-jaw chuck selection for round and square workpieces
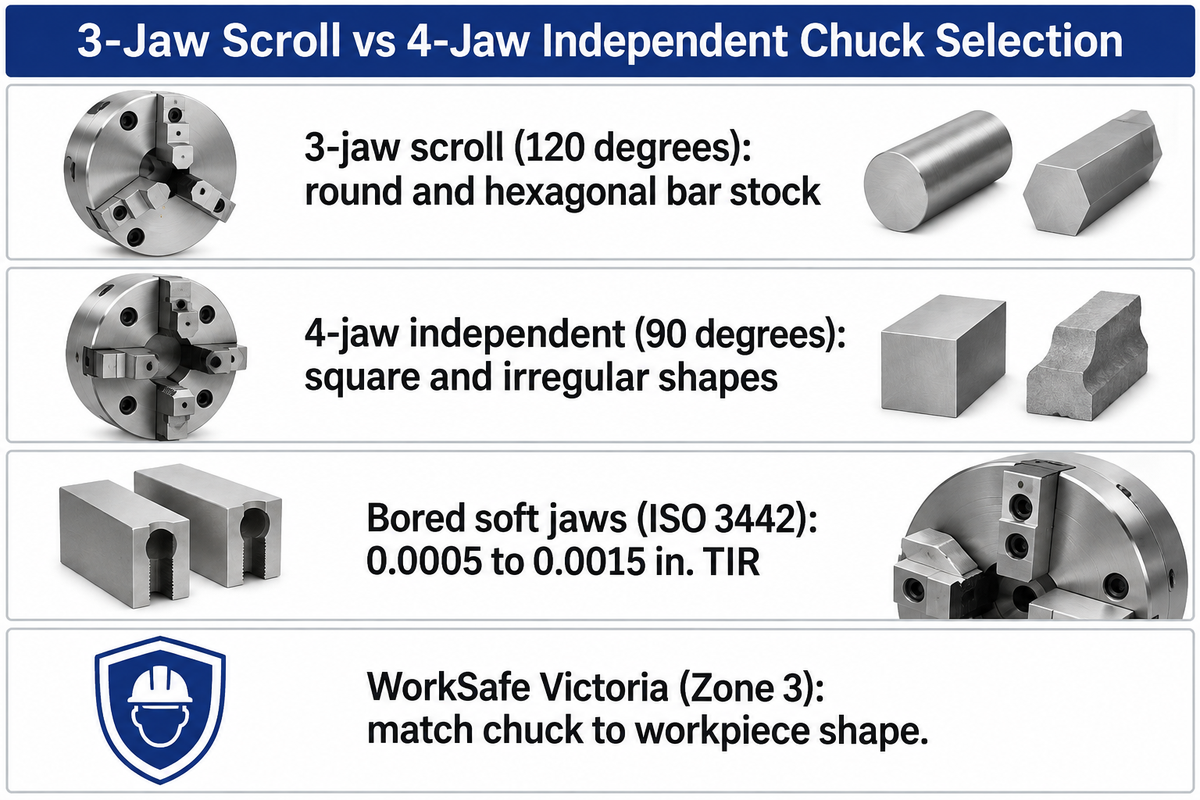
Scegliere un mandrino autocentrante a 3 griffe per barre cilindriche o esagonali che devono essere caricate in meno di un minuto. Scegliere un mandrino indipendente a 4 griffe per pezzi quadri, asimmetrici o di seconda operazione che richiedono una concentricità elevatissima. Le tre griffe disposte a 120 gradi centrano automaticamente i pezzi tondi. Al contrario, le quattro griffe regolabili in modo indipendente e disposte a 90 gradi fanno presa sulle facce piane dei pezzi quadri e consentono il centraggio con il comparatore.
Official workplace safety guidance from WorkSafe Victoria (Zone 3) esprime direttamente questa regola fondamentale di officina. Gli operatori dovrebbero usare un mandrino a 4 griffe per le forme irregolari e uno a 3 griffe per i pezzi tondi. Alcune lavorazioni di tornitura richiedono altre attrezzature speciali, come mandrini compensatori a 6 griffe, mandrini portapinza a lunghezza fissa o mandrini magnetici elettropermanenti a poli radiali: sono configurazioni trattate nella nostra guida tecnica su lathe chuck types should be consulted.
La matrice di concentricità tra mandrini autocentranti e indipendenti qui sotto riepiloga le caratteristiche principali delle configurazioni a quattro griffe usate nei torni paralleli da attrezzeria e nei centri di tornitura di produzione. Ogni riga presenta la cinematica dell’azionamento meccanico, l’eccentricità radiale probabile e la geometria di serraggio. È possibile abbinare il mandrino al disegno del pezzo prima di iniziare l’attrezzaggio.
| Engineering Parameter | Standard 3-Jaw Scroll Chuck (Hard Jaws) | Micro-Adjust 3-Jaw Scroll (Pratt Burnerd Griptru) | 3-Jaw Chuck with Bored Soft Jaws (ISO 3442) | 4-Jaw Independent Chuck (Hard Jaws) |
|---|---|---|---|---|
| Jaw Spacing & Drive Mechanism | 3 jaws at 120 deg; planar spiral scroll plate + 3 bevel pinions | 3 jaws at 120 deg; scroll plate + 3 fine-pitch radial micro-adjustment screws | 3 jaws at 120 deg; two-piece serrated or tongue-and-groove top jaws | 4 jaws at 90 deg; 4 independent perimeter leadscrews |
| Typical Field Radial Runout (TIR) | 0.002 to 0.004 in. (0.05 to 0.10 mm) new plain-back benchmark (0.002 to 0.005 in. out of box) | 0.005 mm (0.0002 in.) TIR repeatability on duplicate round parts per Pratt Burnerd manual | 0.0005 to 0.0015 in. (0.013 to 0.038 mm) when bored under matching preload | Dialed to indicator resolution (0.0002 to 0.001 in., bound by spindle motion and part form) |
| Governing ISO Standard Scope | ISO 3089:2005 (static geometrical tests for manual one-piece hard jaws) | OEM micro-adjust test bar spec + ISO 3089 static geometry | ISO 3442-1/2/3 (two-piece jaw interface dimensions and static interchangeability) | ISO 19719 vocabulary + ISO 702 spindle mounting registers |
| Primary Workpiece Shapes | Symmetrical round bar, regular hexagonal stock | Precision ground round blanks, bearing shafts, gauge pins | Second-op turned blanks, stepped shafts, thin-wall sleeves (pie jaws) | Square stock, rectangular blocks, valve castings, off-center crankshafts |
| Initial Setup & Per-Part Loading | Zero dial-in; 10 to 30 sec per part with a single chuck key | 3 to 5 min initial boss truing; 15 to 30 sec repeat loading on marked “0” pinion | 15 to 20 min jaw boring setup; 10 to 20 sec per part in production | Dial-indicator truing and clamping require 1 to 6 minutes per workpiece |
| Jaw Reversibility (OD vs ID Grip) | Numbered one-piece scroll jaws can grip small outside diameters or expand into bores using their stepped faces; a matched reverse-stepped jaw set extends the external gripping range | Two-piece reversible top jaws or separate numbered solid jaw sets | Machinable aluminum or 1018 steel top jaws bolted to master jaws | Each stepped hard jaw unthreads and reverses 180 deg independently |
| Thin-Wall Ring Distortion Risk | High 3-point concentrated load causes triangular (three-lobed) springback | High with narrow hard jaws; bored soft jaws with broader contact can reduce distortion. A six-jaw chuck is a separate workholding option | Low when machined as full-wrap 6061-T6 or 1018 pie jaws | Moderate; 4 narrow jaws shift deformation to four-lobed square springback |
| Crash & Interrupted-Cut Durability | Moderate; heavy parting crashes can crack spiral scroll teeth | Sensitive; heavy interrupted cuts can shift micro-adjust boss alignment | High on serrated power chucks; top jaws absorb minor tool contact | Heavy independent leadscrews and solid body tolerate interrupted cuts when securely clamped |
| Maximum Operating Speed | Chuck and jaw ratings, remaining gripping force, and workpiece balance limit operating speed | Pratt Burnerd Griptru: listed ratings of 2,300 to 4,900 rpm for 160 to 315 mm bodies, depending on size and grade | Top-jaw mass and extension increase centrifugal loading and reduce available external gripping force | Eccentric workpieces and asymmetric jaw extension can require reduced speed |
How scroll plates and independent jaw screws machine each shape
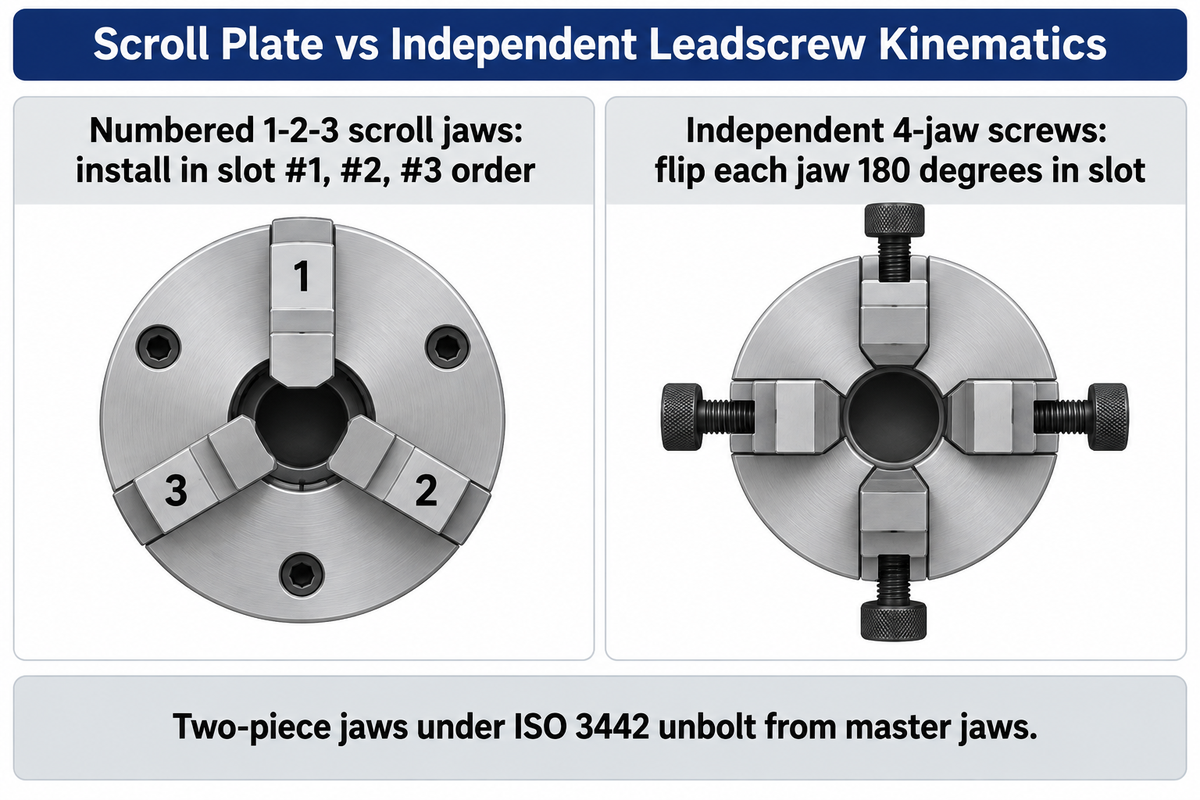
Un mandrino autocentrante a 3 griffe aziona tutte e tre le griffe insieme tramite un pignone conico e una corona a spirale piana. Un mandrino indipendente a 4 griffe, invece, aziona ogni griffa tramite la propria vite radiale. Questa differenza meccanica interna determina come si caricano i pezzi, la sequenza di montaggio delle griffe e il posizionamento dell’asse del pezzo.
Quali sono le principali differenze meccaniche tra un mandrino a 3 griffe e uno a 4 griffe?
Un mandrino autocentrante a 3 griffe muove tutte e tre le griffe insieme tramite una corona a spirale temprata con un dente continuo. Un mandrino indipendente a 4 griffe muove invece ogni griffa separatamente, tramite la propria vite con filettatura Acme o quadra. In un mandrino autocentrante, girando la chiave in una qualsiasi sede del pignone si ruota un ingranaggio conico che aziona la corona a spirale. Tutte e tre le griffe del mandrino si innestano su quel dente a spirale e si muovono verso l’interno o l’esterno alla stessa velocità radiale. Un mandrino indipendente a 4 griffe non ha una corona a spirale interna. Girando una vite perimetrale si sposta soltanto la griffa corrispondente, mentre le altre tre restano ferme.
Questa differenza cinematica impone regole precise in officina per l’installazione e l’inversione delle griffe.
- Le griffe numerate 1-2-3 dei mandrini autocentranti richiedono una sequenza precisa di montaggio nelle cave. A ogni giro, la spirale piana avanza di un passo completo. I denti delle griffe monoblocco dei mandrini a 3 griffe sono sfalsati di un terzo di passo tra le griffe #1, #2 e #3. La griffa #1 deve innestarsi per prima nella cava #1, mentre passa il principio della spirale; seguono la #2 e la #3, in quest’ordine. Se le griffe vengono montate fuori sequenza, si decentra il mandrino e il dente della spirale può bloccarsi o rompersi.
- Le viti dei mandrini indipendenti a 4 griffe consentono di invertire ciascuna griffa separatamente. In un mandrino indipendente a 4 griffe, ogni vite di regolazione è isolata meccanicamente. Basta svitare ciascuna vite, capovolgere la griffa a gradini di 180 gradi e riavvitarla nella stessa cava. Le griffe monoblocco numerate dei mandrini autocentranti possono serrare diametri esterni piccoli o espandersi all’interno dei fori usando le superfici a gradini. Un set abbinato di griffe a gradini rovesciati amplia il campo di presa esterna. I mandrini con griffe in due pezzi, dotati di ISO 3442 unbolt or reverse the top jaws independently of the master jaws.
Radial runout and concentricity limits: ISO 3089 vs dialed 4-jaw
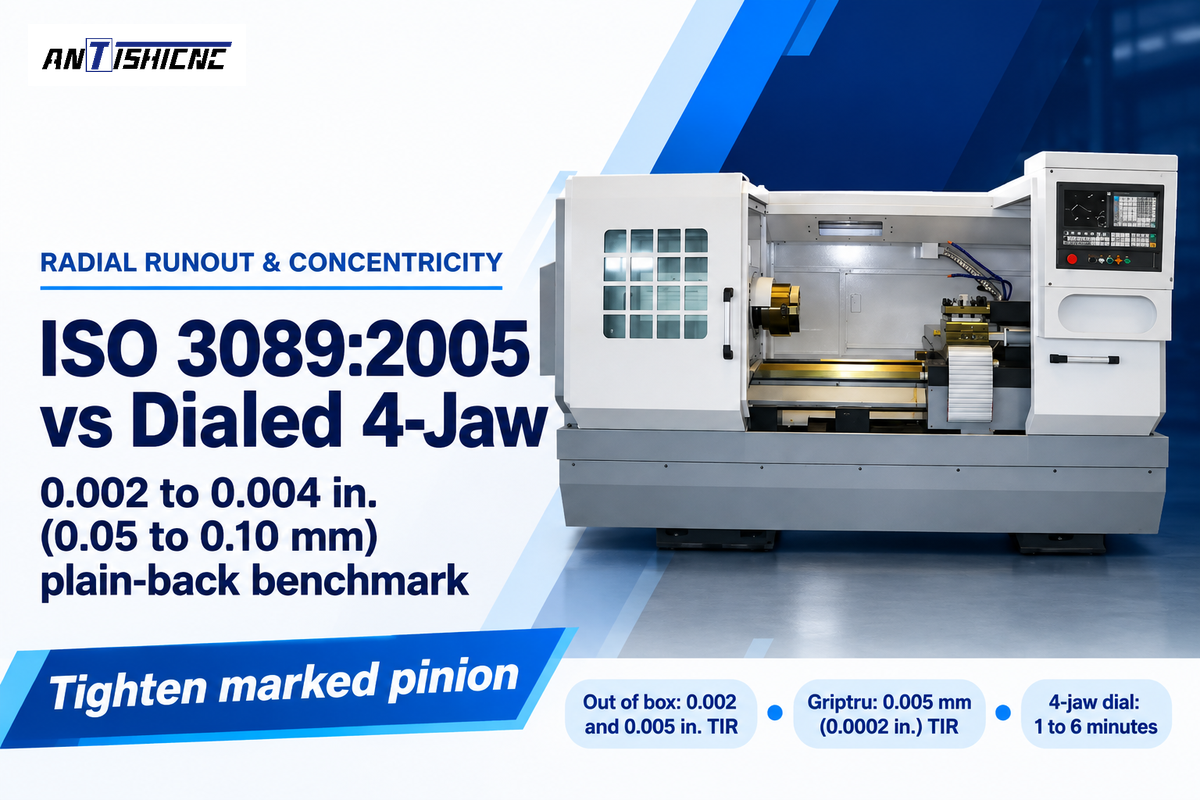
Un mandrino autocentrante standard a 3 griffe con attacco posteriore piano presenta in genere un’eccentricità radiale effettiva compresa tra 0.002 e 0.004 in. (0.05 to 0,10 mm) su una barra di prova rettificata. L’errore di centraggio del mandrino autocentrante è dovuto alla geometria della spirale, all’accoppiamento e all’usura delle griffe, all’eccentricità di montaggio e alla deformazione sotto il carico di serraggio; il gioco del pignone causa principalmente il movimento a vuoto quando la chiave inverte la direzione.
Il valore di riferimento di eccentricità radiale effettiva compreso tra 0.002 e 0.004 in. per un mandrino autocentrante standard a 3 griffe è distinto dai campi di prova degli standard internazionali e dalle garanzie OEM:
- Official ISO 3089:2005 specifica le prove statiche di accettazione geometrica per mandrini autocentranti azionati manualmente, con almeno due griffe rigide monoblocco. Le prove controllano l’eccentricità radiale su barre di prova di precisione e l’oscillazione assiale della faccia. I valori riscontrabili nell’uso reale per mandrini standard nuovi con attacco posteriore piano sono compresi tra 0.002 e 0.005 in. TIR.
- L’eccentricità della spirale varia lungo l’intervallo dei diametri di serraggio. L’uso in officina consuma la zona intermedia della spirale, dove si serrano le barre dei diametri più comuni. Serrando un diametro diverso, le griffe si spostano su una sezione non usurata della spirale e l’asse di centraggio cambia. AUTO STRONG engineering notes warn that bell-mouthed jaw guideways, adapter-plate runout, or spindle bearing play also cause runout even when jaw teeth look clean.
- La lavorazione di una barra rigida con un solo serraggio è diversa dal riposizionamento per una seconda operazione. Su una barra piena rigida lavorata completamente in un solo serraggio, la tornitura del diametro esterno, la barenatura del diametro interno e il troncamento producono superfici concentriche una volta asportato il sovrametallo radiale della barra. L’eccentricità del mandrino può causare errori geometrici durante il riposizionamento o la lavorazione rispetto a una superficie di riferimento esistente. Può inoltre produrre uno spessore della parete irregolare o una ripresa incompleta se sul pezzo finito rimane una superficie non lavorata.
- Micro-adjustable scroll chucks trim mounting eccentricity. According to the Pratt Burnerd Griptru manual, il registro di montaggio deve avere un movimento totale del comparatore non superiore a 0,005 mm (0.0002 in.). Tre viti radiali a passo fine spostano il corpo del mandrino sul risalto dell’adattatore. Pratt Burnerd dichiara una ripetibilità TIR di 0,005 mm su pezzi tondi identici per i suoi mandrini Griptru, dopo le regolazioni di montaggio e centraggio specificate. Serrare sempre il mandrino dalla singola sede del pignone contrassegnata.
- Il centraggio con comparatore di un mandrino a 4 griffe è limitato dagli errori del mandrino e della forma del pezzo. Con un mandrino indipendente a 4 griffe, il tornitore regola le viti delle griffe opposte per allineare il pezzo in 1 to 6 minuti (oppure in circa 1 minuto per portare un riferimento tondo entro 0.001 in.). Portare il comparatore vicino allo zero riduce l’eccentricità indicata sul piano misurato, ma la lettura comprende l’eccentricità di attrezzaggio, gli errori di forma del pezzo e il movimento radiale del mandrino. Per strategie più approfondite sul controllo dei riferimenti, consulta il nostro articolo su tight-tolerance machining.
Workpiece shape guide: hexagonal, rectangular, and eccentric stock
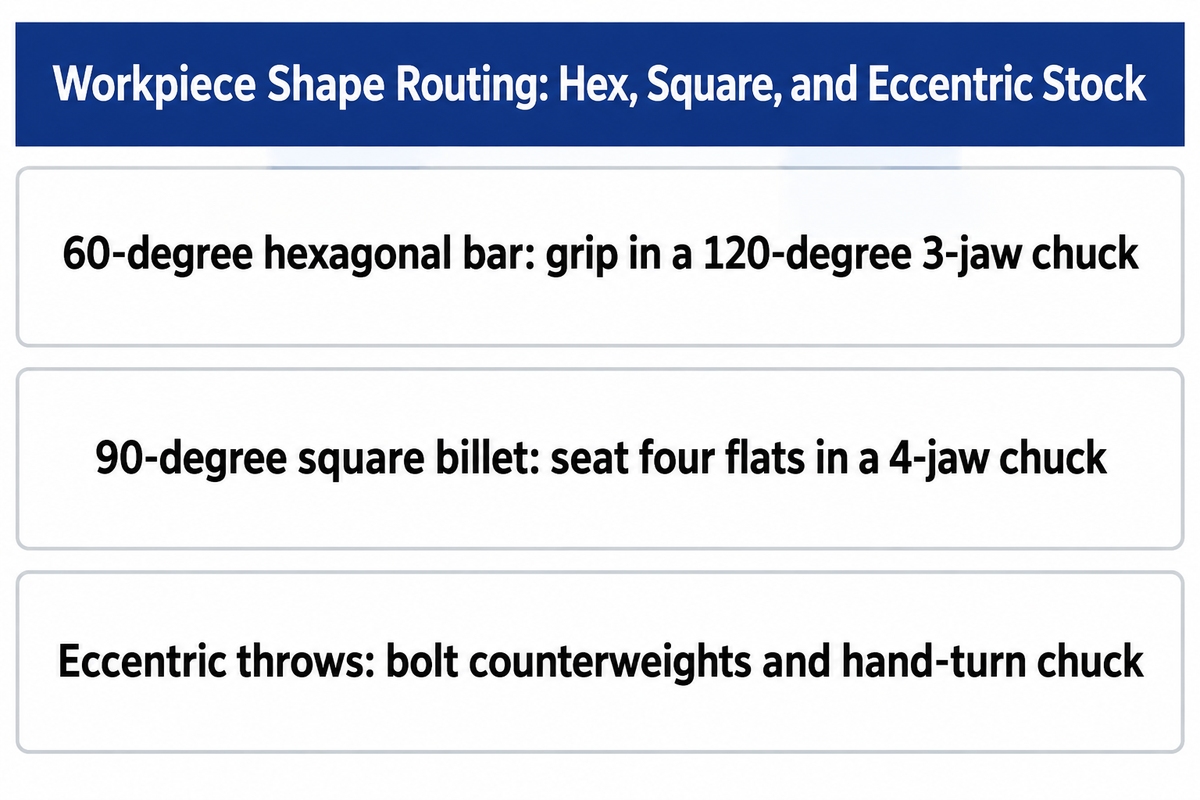
A 3-jaw chuck with jaws spaced 120 degrees apart grips round bar and regular hexagonal stock, while a 4-jaw independent chuck with jaws spaced 90 degrees apart accommodates square billet, rectangular blocks, rough castings, and off-center crankshaft journals. Both chuck styles serve distinct roles across manual and CNC turning setups.
Why is a 4-Jaw Chuck Essential for Machining Square, Rectangular, or Irregularly Shaped Workpieces?
Un mandrino indipendente a 4 griffe è necessario per pezzi quadri, rettangolari e irregolari, perché le quattro griffe sono disposte a intervalli di 90 gradi e si regolano indipendentemente a distanze radiali diverse. Le barre quadre e rettangolari hanno quattro facce piane a intervalli di 90 gradi. Ogni griffa poggia saldamente su una faccia piana senza slittare. Su blocchi rettangolari, corpi valvola asimmetrici o alberi eccentrici, le viti indipendenti consentono di spostare una coppia di griffe opposte lasciando centrata l’altra coppia. Questa regolazione porta qualsiasi superficie scelta direttamente sull’asse del mandrino del tornio.
Quando si movimentano i pezzi in officina, rispettare le seguenti regole di geometria e bilanciamento:
- Le barre esagonali regolari vanno serrate in un mandrino a 3 griffe. Le barre esagonali regolari hanno sei facce piane disposte a intervalli esterni di 60 gradi. Le tre griffe a 120 gradi poggiano piatte su facce alternate dell’esagono e distribuiscono uniformemente la forza di serraggio. Se si serra una barra esagonale in un mandrino a 4 griffe a 90 gradi, due griffe opposte toccano le facce piane, mentre la coppia perpendicolare stringe gli spigoli angolati dell’esagono. Questa differenza può far slittare le griffe sotto carichi di tornitura elevati.
- Tre griffe a 120 gradi non possono allinearsi con le quattro facce piane a 90 gradi. Tentare di serrare una barra quadra in un mandrino autocentrante a 3 griffe crea un contatto irregolare sugli spigoli, sottopone a carichi laterali le guide delle griffe principali e rischia di espellere il pezzo.
- Eccentric turning requires counterweights, clearance checks and aligned tailstock support. When machining offset cam lobes or automotive CNC machining gli eccentrici di un albero a gomiti serrato in un mandrino indipendente a 4 griffe spostano il centro di massa e generano vibrazioni centrifughe. Imbullonare i contrappesi sul lato opposto rispetto all’eccentrico pesante e ridurre i giri del mandrino. Prima di avviare il motore, ruotare a mano il mandrino di un giro completo per controllare gli ingombri. Nella tornitura eccentrica, una contropunta girevole può sostenere il pezzo se il foro di centraggio è allineato con l’asse di tornitura previsto e la configurazione lascia spazio sufficiente alla contropunta.
Clamping force and thin-wall tubing distortion: 3-point vs 4-point
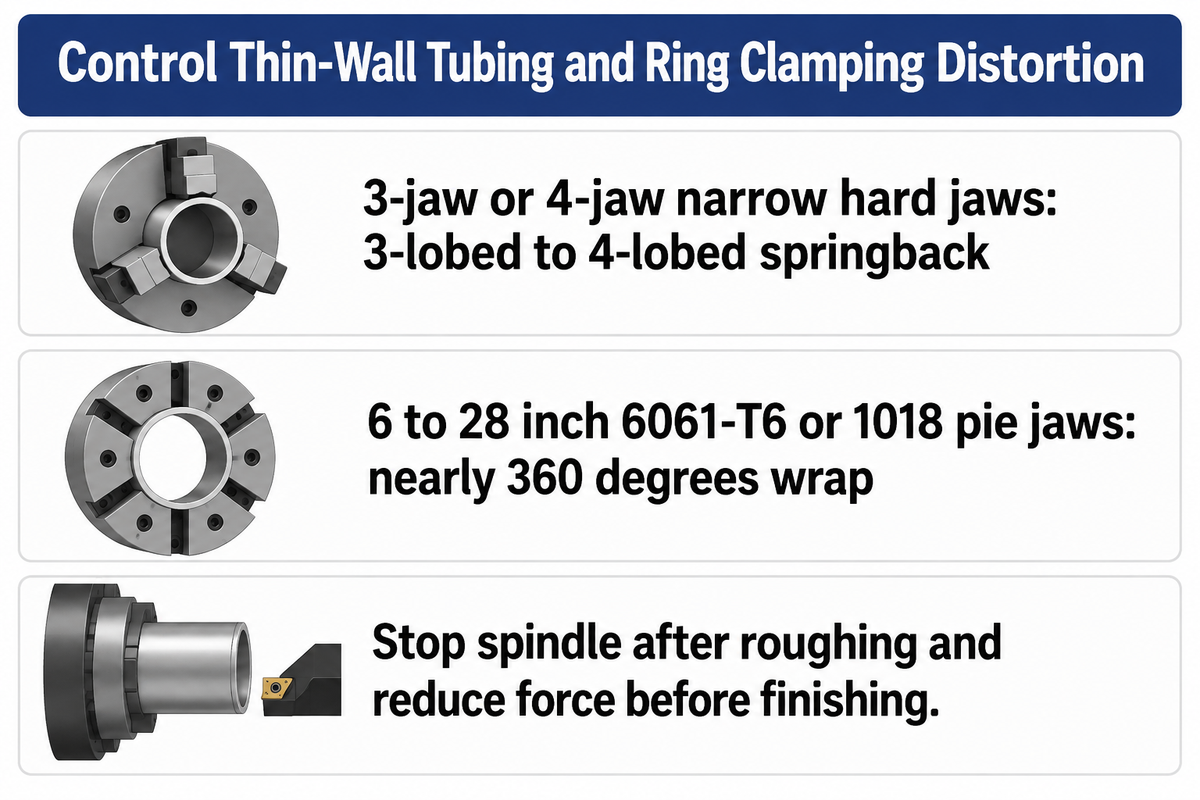
I tubi a parete sottile o gli anelli per cuscinetti serrati tra tre griffe rigide strette subiscono una deformazione elastica a tre lobi e, una volta rilasciati, tornano deformati. Ridurre la forza di serraggio e aumentare l’area di contatto circonferenziale può limitare la deformazione da serraggio, purché la presa residua resista in sicurezza ai carichi di taglio. In caso contrario, la deformazione può essere significativa.
“suitable for thin-walled or irregular shaped parts, wrap-around pie jaws enable complete gripping while distributing pressure evenly throughout the workpiece” – Modern Machine Shop (Chuck Jaws Grip Thin-Walled Parts)
Alcuni tornitori ritengono che passando da un mandrino a 3 griffe a uno indipendente a 4 griffe si elimini la deformazione delle pareti sottili. Non è così. Le ricerche universitarie sulla lavorazione, compresi gli studi sulla deformazione della Leibniz University Hannover IFW e gli esperimenti di tornitura di anelli per cuscinetti in acciaio SAE 52100, definiscono un limite importante. Sia i mandrini a 3 griffe sia quelli a 4 griffe con griffe rigide strette possono causare una deformazione radiale eccessiva negli anelli poco rigidi, anche con forze di serraggio moderate. Passare da tre griffe strette a quattro sposta la modalità di deformazione elastica da tre lobi a quattro, senza eliminarla. Il serraggio radiale delle griffe, la flessione della parete durante il taglio e il rilascio delle tensioni residue interne contribuiscono tutti alla forma finale di manicotti, boccole e alloggiamenti di riparazione a parete sottile.
To hold roundness on thin-wall sleeves, bushings and repair housings:
- Install wrap-around bored pie jaws on a 3-jaw chuck. As reported by Negozio di macchine moderne, le griffe tenere a settore, da 6 to 28 inch e realizzate in alluminio 6061-T6 o A319 (oppure in acciaio dolce 1018/1050), avvolgono quasi 360 gradi della circonferenza del pezzo. Alesare le griffe a settore per adattarle al diametro del tubo trasforma i carichi concentrati in punti in un ampio supporto radiale.
- Regolare con attenzione la forza di serraggio tra sgrossatura e finitura. Dopo la sgrossatura, arrestare il mandrino prima di ridurre la forza di serraggio. Con un mandrino manuale, allentare e serrare di nuovo a una forza inferiore, sufficiente a resistere ai carichi di finitura. Prima della passata di finitura, il pezzo deve essere saldamente in battuta e concentrico.
- Per anelli molto flessibili, usare manicotti divisibili o un serraggio assiale. Gli anelli molto flessibili si possono anche serrare contro una superficie di riferimento supportata, evitando il carico radiale delle griffe. Entrambi i metodi possono deformare l’anello.
When repetitive setup jobs require bored soft jaws over a 4-jaw
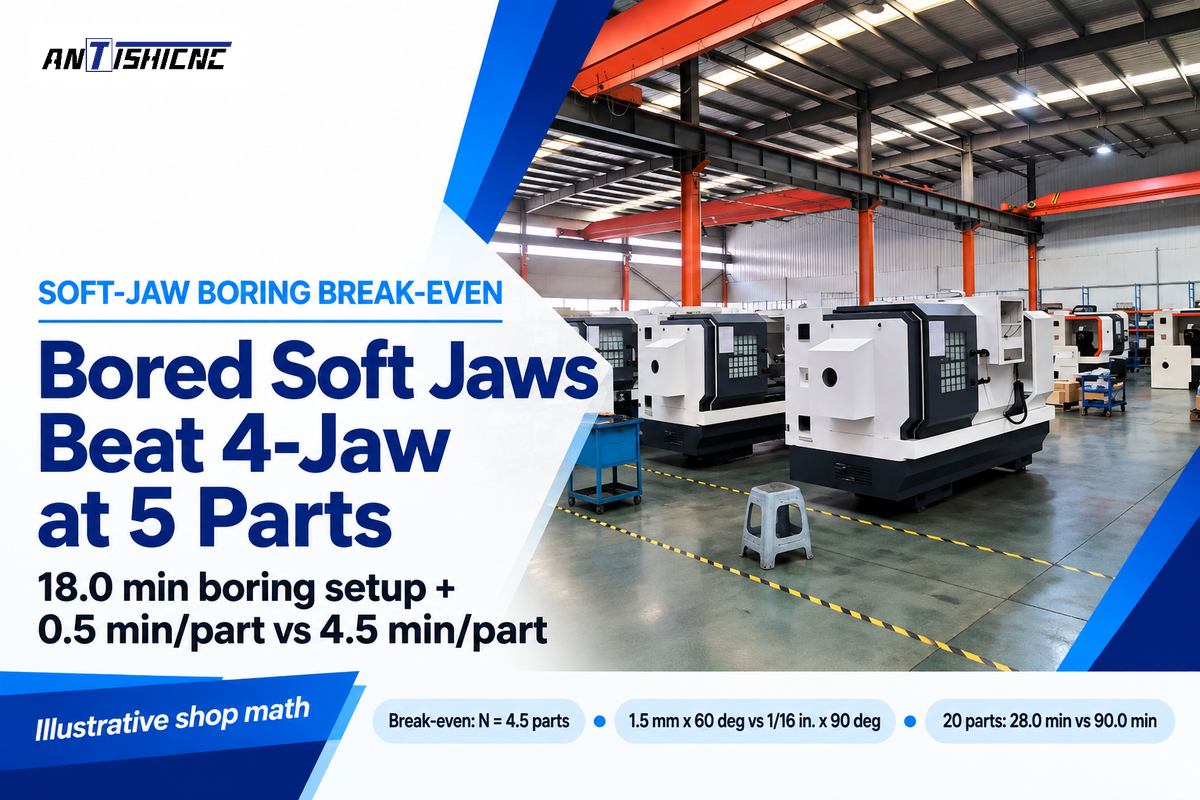
Per pezzi singoli, centrare un mandrino indipendente a 4 griffe richiede solo pochi minuti e non necessita di attrezzature personalizzate. L’alesatura delle griffe tenere riduce il tempo totale del lotto, soprattutto se il tempo cumulativo risparmiato nella movimentazione di ogni pezzo supera il tempo iniziale necessario per alesare le griffe. Le griffe tenere precaricate correttamente garantiscono anche una ripetibilità al riposizionamento compresa tra 0.0005 e 0.0015 in. (0.013 to 0,038 mm).
Quali sono le differenze nei tempi di attrezzaggio e nel livello di esperienza richiesto per ciascun tipo di mandrino?
Con le barre grezze, un mandrino autocentrante standard a 3 griffe richiede poca esperienza: basta ruotare un pignone per centrare la barra in 10 to 30 seconds. Un mandrino indipendente a 4 griffe è più lento per pezzo e richiede un tornitore esperto, capace di leggere il comparatore e coordinare le viti delle griffe opposte in 1 to 6 minuti per pezzo. Alesare le griffe tenere su un mandrino a 3 griffe sposta l’impegno iniziale in termini di esperienza alla fase di preparazione. Il tornitore impiega 15 to 20 minuti per precaricare le griffe e alesare la sede una sola volta; poi carica ogni pezzo successivo in 10 to 20 seconds, ottenendo automaticamente la concentricità.
Si noti che ISO 3442-1:2005, ISO 3442-2:2005, and ISO 3442-3:2007 (che hanno sostituito la norma ritirata ISO 3442:1991) normalizzano le dimensioni delle interfacce meccaniche a linguetta e scanalatura e dentate tra griffe di base e griffe superiori. Ottenere una precisione di ripresa di 0,0005–0,0015 in. dipende da tre regole di alesatura in officina documentate in Practical Machinist soft-jaw threads:
- Allineare il piano di precarico al piano di serraggio usato in produzione. Con le griffe principali in posizione, sotto carico rimangono un leggero gioco e un’inclinazione nelle guide. Le griffe tenere alesate senza precarico possono inclinarsi o flettersi quando vengono serrate successivamente, causando un contatto irregolare e perdita di concentricità. Precaricarle posteriormente e poi serrare i pezzi di produzione anteriormente cambia il momento di carico sulle griffe e può causare conicità, contatto irregolare ed eccentricità al riposizionamento.
- Sostenere l’attrezzatura di precarico sul piano di presa e adeguare la forza di serraggio. Fissare saldamente l’attrezzatura di precarico sul piano di presa usato in produzione ed eseguire l’alesatura con la stessa direzione e forza di serraggio usate per il pezzo. Sui mandrini manuali, serrare sempre dalla singola sede del pignone principale contrassegnata, sia durante l’alesatura sia in produzione CNC turning operations.
- Never mix metric and inch jaw serrations. Verify whether your master jaws use 1.5 mm x 60 degree metric serrations (common on Asian and European power chucks) or 1/16 in. x 90 degree inch serrations. Bolting mismatched pitch angles together strips serration teeth under cutting loads.
Soft-Jaw Boring vs 4-Jaw Dial-In Break-Even Comparison
To face and bore a second-operation datum to 0.001 in. TIR on a batch of round blanks, compare two shop setups:
- Option A (4-Jaw Independent Chuck) has initial chuck mount = 0 min (already mounted) and manual dial-indicator truing and clamping per part = 4.5 min/part.
- L’opzione B (mandrino a 3 griffe con nuove griffe tenere alesate) prevede il fissaggio delle griffe tenere, il posizionamento dell’anello di precarico e l’alesatura della sede: 18.0 min di attrezzaggio iniziale, con serraggio e rilascio per pezzo pari a 0.5 min/part. Il ciclo tra una sede alesata e l’altra è di circa 0.5 minute per pezzo.
Break-Even Formula. Total time equals at batch quantity N where 18.0 + 0.5N = 4.5N → 4.0N = 18.0 → N = 4.5 parts.
Operational Takeaway. Con questi parametri di officina, centrare il mandrino a 4 griffe è più rapido per 1 to 4 pezzi (3 pezzi richiedono 13.5 min con il mandrino a 4 griffe contro 19.5 min per alesare le griffe tenere). Per 5 o più pezzi, l’alesatura delle griffe tenere è più rapida. Con queste ipotesi sui tempi di attrezzaggio, un lotto di 20 pezzi richiederebbe 28.0 minuti in totale con griffe tenere alesate, contro 90.0 minuti con il centraggio manuale a comparatore su un mandrino a 4 griffe.
4-jaw scroll vs independent metal and woodworking chuck traps
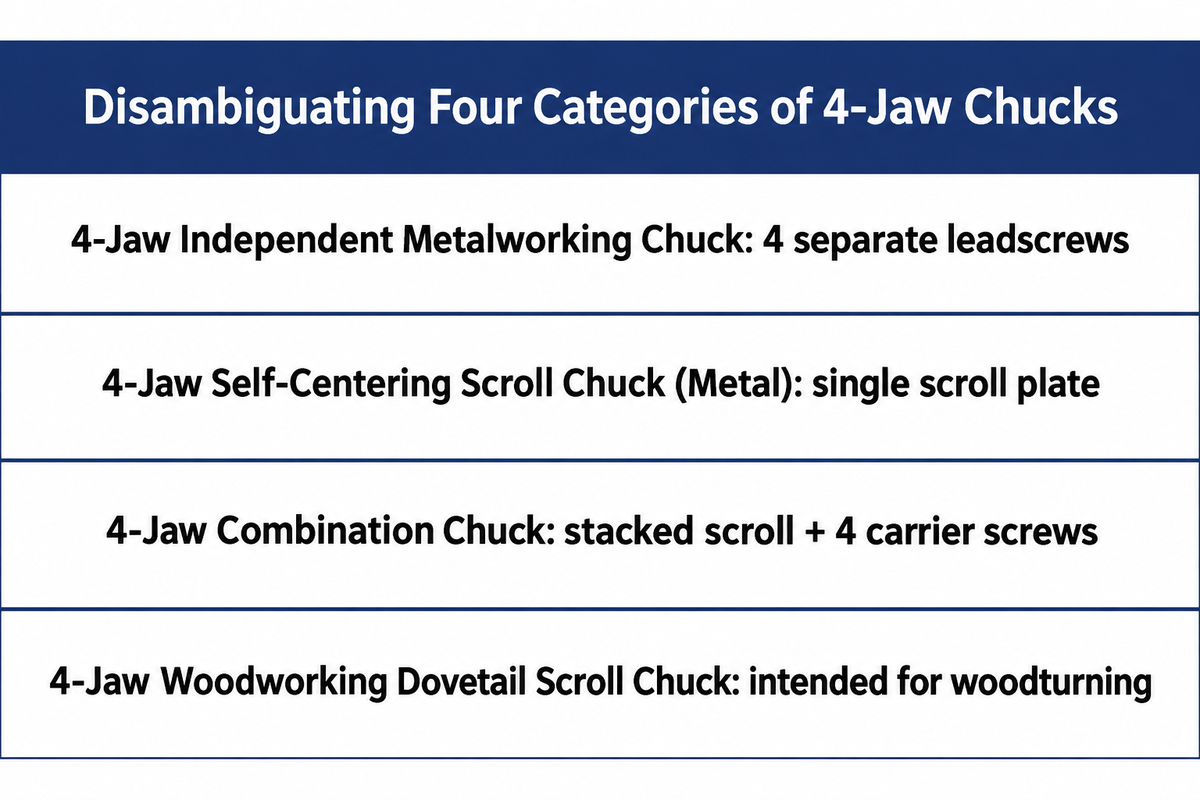
Non tutti i mandrini a 4 griffe hanno griffe indipendenti. Prima di effettuare l’ordine, tornitori e acquirenti devono distinguere tra mandrini indipendenti a 4 griffe per la lavorazione dei metalli, mandrini autocentranti a spirale a 4 griffe, mandrini combinati a 4 griffe e mandrini autocentranti a spirale a 4 griffe con scanalature a coda di rondine per la lavorazione del legno. In alcuni casi, è necessario ispezionare il meccanismo di centraggio del mandrino autocentrante per verificare che sia adatto alla lavorazione prevista.
Perché un mandrino autocentrante a quattro griffe è considerato inefficiente, nonostante i tempi ridotti di caricamento del pezzo?
Un mandrino autocentrante a quattro griffe è spesso considerato inefficiente per la lavorazione generica di barre metalliche, perché le quattro griffe radiali sincronizzate sono cinematicamente sovravincolate quando il pezzo non è perfettamente tondo. Tre griffe sincronizzate possono sostenere barre ragionevolmente tonde, ma barre laminate a caldo o forgiate di forma irregolare possono avere un contatto irregolare o incompleto con le griffe. Su una barra ovale allineata con una coppia di griffe, quella coppia può entrare per prima in contatto. Se il pezzo non si deforma abbastanza da portare a contatto anche la coppia perpendicolare, quest’ultima resta scarica e il pezzo può spostarsi sotto le forze di taglio.
Because all four jaws on a 4-jaw scroll chuck lock to one internal scroll plate, the chuck can’t dial out runout or hold off-center work. It sacrifices the precision advantage of a 4-jaw independent chuck while offering no loading speed advantage over a 3-jaw scroll chuck on round bar. The table below differentiates four categories of 4-jaw chucks.
| Chuck Sub-Type | Internal Drive Mechanism | Out-of-Round Bar Contact Physics | Eccentric & Dial-In Capability | Correct Shop Application & Trap Warning |
|---|---|---|---|---|
| 4-Jaw Independent Metalworking Chuck | 4 separate perimeter leadscrews; no scroll plate | All 4 jaws tighten individually onto high and low spots | Full eccentric offset & indicator dial-in | Standard metal lathe choice for square, irregular, casting, and ultra-concentric work |
| 4-Jaw Self-Centering Scroll Chuck (Metal) | Single scroll plate drives all 4 jaws simultaneously | Su una barra ovale allineata con una coppia di griffe, quella coppia può entrare per prima in contatto, lasciando scarica la coppia perpendicolare | Zero independent adjustment | Adatto a barre quadre o ottagonali lavorate in serie e a barre sufficientemente tonde che garantiscano un contatto affidabile con le griffe; le griffe a settore abbinate possono migliorare il supporto dei tubi a parete sottile |
| 4-Jaw Combination Chuck | Stacked scroll plate + 4 independent carrier screws | Can tweak individual jaws after scroll closing | Allows rapid scroll close + indicator trim | Trap: stacked mechanism increases chuck body weight and axial spindle overhang compared with a standard chuck |
| 4-Jaw Woodworking Dovetail Scroll Chuck | Scroll mechanism with dovetail or serrated wood jaws | Grips tenons or expands in mortises | No independent jaw adjustment | Intended for woodturning; spindle compatibility alone does not establish suitability for metal-cutting loads |
Spindle mounts, bore limits, and RPM checks every machinist needs
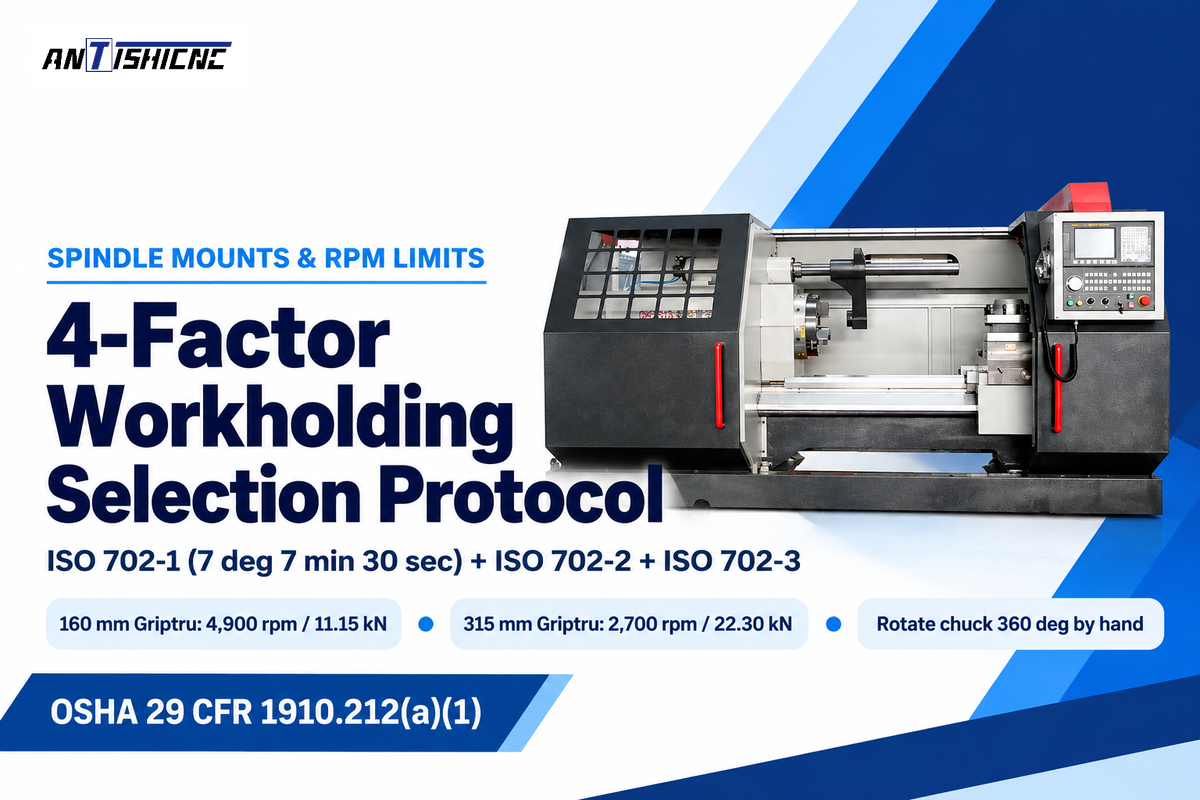
Prima di ordinare un mandrino a 3 o 4 griffe, verificare l’interfaccia del naso mandrino ISO 702, il passaggio utile della barra attraverso il tirante e la protezione posteriore e lo spazio per le griffe estese sopra il carro trasversale. Controllare sempre la velocità massima consentita dal produttore per il mandrino e la configurazione delle griffe scelti sul proprio tornio.
Execute this 4-Factor Workholding Selection Protocol for every lathe chuck purchase:
- Verify the spindle nose interface across ISO 702-1, ISO 702-2, and ISO 702-3. Modern CNC and heavy engine lathes use short-taper noses under ISO 702-1:2009 (7 deg 7 min 30 sec taper, confirmed current in 2025). Other lathes use Camlock noses under ISO 702-2:2007 oppure attacchi a baionetta DIN secondo ISO 702-3. In base a ISO 702-1, i nasi di tipo A1 hanno sia un cerchio interno sia un cerchio esterno di bulloni, mentre quelli di tipo A2 hanno soltanto il cerchio esterno. Un mandrino A2 si imbullona direttamente su un naso A1, mentre un mandrino A1 con bulloni interni richiede una piastra adattatrice su un mandrino A2. Gli attacchi Camlock fissano e sganciano il mandrino ruotando le camme di bloccaggio nel naso mandrino; il cambio richiede inoltre di movimentare il mandrino e pulire le superfici di accoppiamento. Negli attacchi a baionetta ISO 702-3, i perni passano attraverso fori a baionetta con scanalature, in un anello di bloccaggio rotante, per un serraggio rapido.
- Check usable drawtube bar passage and Zone 1 rear bar guarding. On CNC turning centers fitted with open-center hydraulic 3-jaw chucks, the internal rotary cylinder and drawtube reduce usable bar passage below the raw spindle bore. WorkSafe Victoria’s Zone 1 guidance richiede di racchiudere le barre che sporgono dietro la testa motrice. Un alimentatore di barre o un tubo di supporto deve trattenere adeguatamente la barra per impedirne l’oscillazione e proteggere dal contatto con il materiale in rotazione. Le norme generali sulla protezione delle macchine ai sensi di OSHA 29 CFR 1910.212(a)(1) likewise require guarding rotating chuck projections and nip points.
- Verificare la sporgenza asimmetrica delle griffe a 4 griffe e lo spazio di rotazione. Il diametro nominale del mandrino si misura sul corpo, non sulle griffe estese. Quando si decentra una fusione in un mandrino indipendente a 4 griffe, una vite di regolazione e la relativa griffa possono sporgere ben oltre il perimetro del corpo del mandrino. Prima di avviare il motore, ruotare sempre il mandrino a mano di 360 gradi per verificare che la griffa sporgente non urti le guide del bancale, il carro trasversale o la protezione di sicurezza.
- Rispettare i limiti di velocità relativi al corpo del mandrino, alla massa delle griffe e alla forza centrifuga. ISO/WD 16156 è una bozza di lavoro dell’edizione 2 in fase di sviluppo (con avvio dello studio della bozza alla fase 20.20 in October 2026) sulla sicurezza di progettazione dei mandrini di serraggio; le norme di sicurezza pubblicate trattano invece la perdita di presa dovuta alla forza centrifuga. La forza centrifuga sulle griffe del mandrino aumenta con il quadrato della velocità del mandrino (brevetti WO1991003348A1 e CN201016687Y). I mandrini manuali in ghisa grigia hanno limiti di velocità periferica inferiori rispetto ai mandrini motorizzati in acciaio forgiato. Nel manuale Pratt Burnerd Griptru, un mandrino da 160 mm è classificato per 4.900 rpm nella versione di precisione (3.500 rpm nella versione standard), con una forza statica di serraggio di 11,15 kN per griffa e una coppia in ingresso di 75 Nm. Per un mandrino Griptru da 315 mm, il limite scende a 2.700 rpm nella versione di precisione (2.300 rpm nella versione standard), con 22,30 kN per griffa a una coppia di 203 Nm. Scoprite i modelli compatibili tornitura in metallo per abbinare in sicurezza potenza e velocità del mandrino.
| Workpiece Shape Category | Lathe Series & Machine Class | Spindle Bore & Passage Verification | Recommended Chuck Type & Jaw Style | Critical Setup & Safety Check |
|---|---|---|---|---|
| Round Bar Stock (First-Op) | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; enclose rear bar projection | 315 mm 3-jaw self-centering scroll chuck (numbered 1-2-3 hard jaws) | Verify 8.5 to 800 r/min speed setting and remove chuck key immediately |
| Heavy Square Billet & Castings | ANTISHICNC C6163B Universal Lathe (630 mm bed swing) | 104 mm spindle bore; chucked blank setup | 500 mm 4-jaw independent chuck with reversible stepped jaws | Dial flat faces to indicator and rotate spindle 360 deg by hand |
| Regular Hexagonal Bar Stock | Manual Engine or Horizontal CNC Turning Lathes | Match across-corners hex size to drawtube bore | 3-jaw scroll chuck (120-deg jaws seat on alternate 60-deg flats) | Avoid 4-jaw chucks that pinch opposing hex corners unevenly |
| Precision Duplicate Round Blanks | Toolroom Engine Lathes | Mounting register within 0.005 mm (0.0002 in.) FIM | Micro-adjustable 3-jaw scroll chuck (Pratt Burnerd Griptru 160 to 315 mm) | Tighten exclusively at marked “0” pinion socket; respect 2,300 to 4,900 rpm rating |
| Repetitive Second-Op Turned Parts | ANTISHICNC CK6130 / CK6140 / CK6150 CNC Lathes | Confirm hydraulic drawtube bar passage in model quotation | Open-center 3-jaw power chuck with ISO 3442 serrated bored soft jaws | Support preload fixture at production gripping plane and match clamping force |
| Thin-Wall Sleeves & Bearing Rings | Manual or CNC Turning Centers | Chucked ring setup; avoid excessive radial point loads | 3-jaw chuck with 6 to 28 in. 6061-T6 or 1018 wrap-around pie jaws | Stop spindle after roughing and reduce clamping force before finishing pass |
| Eccentric Crankshafts & Cam Lobes | Manual or CNC Lathes with Counterweight Clearance | Offset axis setup; align tailstock center hole to turning axis | 4-jaw independent metalworking chuck with counterweight plates | Keep imbalance loads within spindle limits and verify jaw swing clearance |
| Long Oil-Country Tubulars & Pipe | ANTISHICNC QK1313 / QK1319 / Q1327 Pipe Lathes | 135 to 280 mm hollow spindle bore across series | Coaxial front-and-rear double chucks (4-jaw independent or power chucks) | Support pipe projecting beyond rear chuck to prevent whipping |
Specifying 3-jaw and 4-jaw chucks on manual and CNC turning lathes
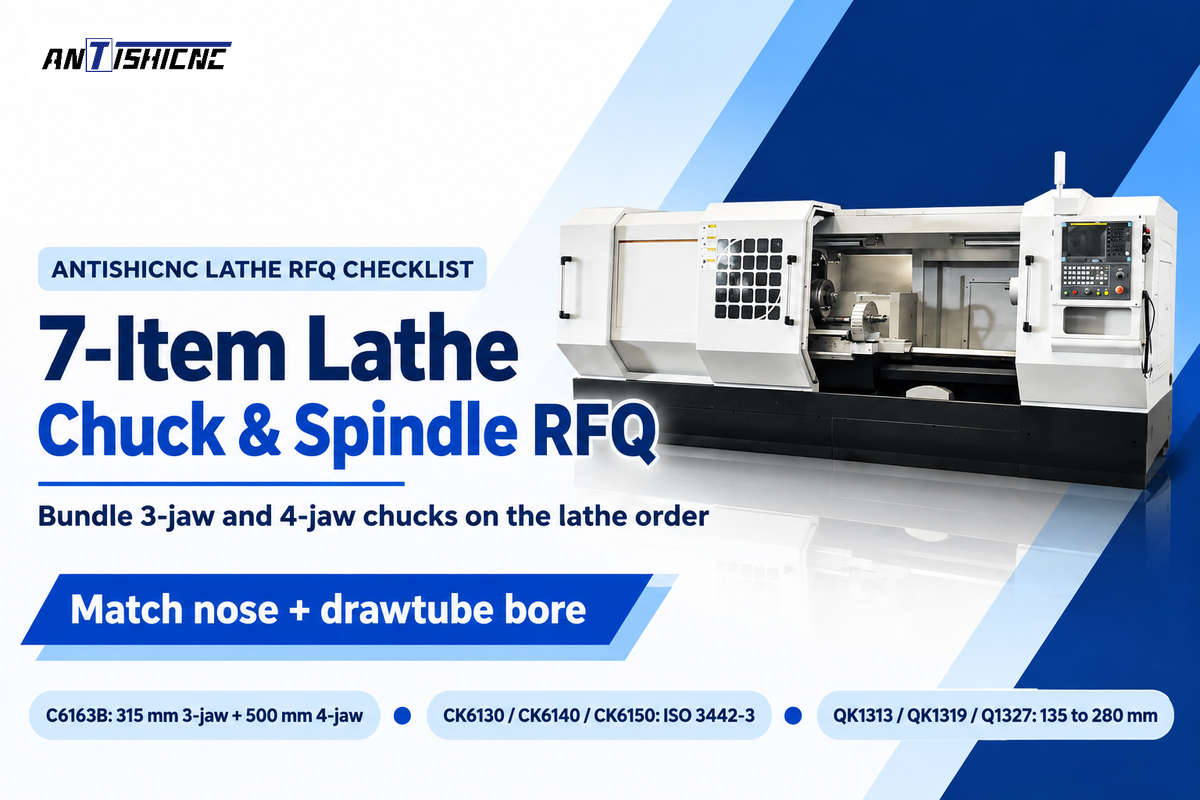
Un mandrino a 3 griffe e uno a 4 griffe possono completarsi a vicenda in un’officina meccanica industriale. Acquistare entrambi i tipi con il primo ordine del tornio consente di predisporre fin dall’inizio piastre adattatrici, filettature dei tiranti e protezioni di sicurezza compatibili.
- Manual toolroom and maintenance engine lathes profit from a dual-chuck bundle. For example, on universal manual lathes come l’ANTISHICNC C6163B, usano un mandrino autocentrante a 3 griffe da 315 mm per la lavorazione quotidiana di alberi tondi. Si può abbinare a un mandrino indipendente a 4 griffe da 500 mm per blocchi quadri, strutture saldate di riparazione e alberi eccentrici. Con un naso mandrino Camlock D1, l’operatore può sbloccare le camme nel naso mandrino e sostituire i mandrini con una culla di sollevamento.
- Production CNC turning centers pair hydraulic 3-jaw power chucks with soft jaws. On Tornitrici CNC come CK6130, CK6140 o CK6150, specificare un mandrino idraulico autocentrante a 3 griffe in acciaio forgiato con centro passante, prodotto da OEM come Kitagawa, Schunk, Röhm, Bison o Auto Strong. Includere set di ricambio di griffe tenere scanalate secondo ISO 3442-3 e un anello di precarico per l’alesatura. Se l’officina lavora fusioni rettangolari in piccoli lotti, aggiungere un mandrino manuale indipendente a 4 griffe su una piastra adattatrice compatibile.
- Torni per tubi di grande diametro e per il settore petrolifero: ANTISHICNC indica mandrini coassiali anteriori e posteriori sui modelli QK1313, QK1319 e Q1327, con fori del mandrino da 135 to 280 mm. Questi mandrini serrano e centrano tubi lunghi, ma un tubo non supportato che sporge oltre il mandrino posteriore può comunque oscillare. Scopri pipe threading lathes to match rear support stands to your pipe length.
7-Item Lathe Chuck & Spindle RFQ Checklist
Quando richiedete ad ANTISHICNC un preventivo di fabbrica per un tornio manuale, CNC o per filettatura di tubi, includete i sette parametri di serraggio del pezzo. I nostri tecnici li usano per abbinare con precisione il naso mandrino, il foro del tirante e le griffe:
- Cross-sections of materials such as round bar, hexagonal stock, square billet, rectangular blocks, or asymmetrical castings.
- Clamping diameter and bar-thru requirement, including minimum and maximum outer/inner grip diameters, plus required drawtube bar passage (mm).
- Accuracy Requirements: Specify measurement location for first operation TIR and rechucked setups, separate roundness requirements, and minimum wall thickness.
- Workpiece mass and overhang length, indicating maximum part weight (kg), axial length, and whether tailstock live-center or steady-rest support is required.
- Target spindle RPM and cutting mode, discerning continuous high-speed finishing vs. heavy interrupted roughing cuts.
- Preferred spindle nose standard, such as ISO 702-1 Type A1/A2, ISO 702-2 Camlock D1, or ISO 702-3 bayonet mount.
- Auxiliary tooling bundle, such as extra ISO 3442 serrated soft-jaw sets, wrap-around pie jaws, boring preload ring, or a matched 4-jaw independent chuck.
Domande frequenti
Can you hold hexagonal bar stock in a 4-jaw independent chuck?
Un mandrino standard a 4 griffe a 90 gradi non può serrare in modo simmetrico le facce di un esagono regolare a 60 gradi. Due griffe fanno presa sulle facce piane, mentre le altre due stringono gli spigoli dell’esagono. Questo contatto irregolare può far perdere la presa e causare lo slittamento del pezzo. Un mandrino autocentrante a 3 griffe a 120 gradi o una pinza esagonale serrano una barra esagonale regolare in modo molto più sicuro e rapido.
Why must soft jaws on a 3-jaw chuck be bored under clamping preload?
Quando le griffe si chiudono, nelle guide rimangono piccoli giochi. Le griffe tenere alesate senza precarico possono spostarsi o inclinarsi sotto la forza di serraggio, causando un contatto localizzato o conico anziché lungo la lunghezza di presa prevista. Un’attrezzatura precaricata sul piano di presa usato in produzione può ridurre il sollevamento delle griffe applicando a ciascuna pressione nella direzione di serraggio prevista.
Does an A2-6 or D1-6 lathe spindle mount mean a 6-inch chuck diameter?
No, il numero 6 indica la misura standardizzata del calibro del cono del naso mandrino secondo ISO 702 (diametro del calibro 106,375 mm), non il diametro del corpo del mandrino. Un naso mandrino A2-6 o D1-6 può montare normalmente mandrini da 200 mm (8 in.), 250 mm (10 in.) o 315 mm. Verificare sempre che il mandrino scelto rientri nei limiti di rotazione del tornio e dei cuscinetti.
Which chuck has reversible hard jaws: 3-jaw or 4-jaw?
I mandrini indipendenti a quattro griffe hanno griffe a gradini reversibili, che si possono svitare e capovolgere di 180 gradi. Le griffe monoblocco dei mandrini autocentranti a 3 griffe hanno denti a spirale orientati in un’unica direzione e richiedono set separati di griffe per presa interna ed esterna; nei mandrini con griffe in due pezzi, le griffe superiori adatte si possono capovolgere indipendentemente dalle griffe principali.
How do machinists counterbalance off-center crankshafts or castings in a 4-jaw chuck?
Prima di iniziare il taglio, imbullonare le piastre di contrappeso sul lato opposto rispetto alla manovella eccentrica pesante, sulla faccia del mandrino o sulla piattaforma. Prima di avviare il motore, ruotare a mano il mandrino di 360 gradi per controllare che le griffe sporgenti e i contrappesi non urtino le guide del bancale, il carro trasversale o la protezione di sicurezza. Nella tornitura eccentrica, una contropunta girevole può sostenere il pezzo, se il foro di centraggio è allineato con l’asse di tornitura previsto e c’è spazio sufficiente. Ridurre la velocità del mandrino diminuisce la forza centrifuga generata da un pezzo eccentrico. La velocità di esercizio deve inoltre mantenere i carichi di sbilanciamento entro i limiti del mandrino e garantire il fissaggio sicuro del pezzo e del contrappeso.
Are 4-jaw chucks made of cast iron or forged steel for high RPM?
Per regimi elevati si consiglia un mandrino a 4 griffe in acciaio legato forgiato; i mandrini manuali a 4 griffe per impieghi medi hanno spesso corpi in ghisa grigia o sferoidale e limiti di velocità inferiori. Verificare sempre la velocità massima consentita dal produttore per il mandrino e la configurazione delle griffe scelti.
Quali informazioni sul pezzo e sul mandrino occorre inviare per specificare i mandrini per tornio?
Inviate il disegno del pezzo, indicando le sezioni trasversali grezza e finita, lo spessore minimo della parete e i requisiti di rotondità separati. Indicate il TIR radiale desiderato e il punto di misurazione per le configurazioni della prima operazione e del riposizionamento. Includete la massa massima del pezzo, la lunghezza dello sbalzo, il diametro richiesto per il passaggio della barra rispetto alle dimensioni del grezzo serrato, la velocità del mandrino desiderata e la quantità tipica per lotto. Specificate lo standard preferito per il naso mandrino, ad esempio ISO 702-1 Tipo A1 o A2, ISO 702-2 Camlock D1 oppure ISO 702-3 con attacco a baionetta. Questi parametri consentono al produttore del tornio di abbinare correttamente foro del mandrino, tirante idraulico, tipo di griffe e spazio rispetto alla protezione.
Engineering Review & Compliance Note: Prima di avviare il mandrino, confrontare la velocità massima sicura con il valore minimo ammesso per il corpo del mandrino e le griffe superiori e con il bilanciamento del pezzo. Per pacchetti di attrezzaggio personalizzati, richiedere al produttore del tornio un preventivo tecnico specifico per il modello.
Riferimenti e fonti
- International Organization for Standardization (ISO). ICS 25.060.20: Workholding spindles and chucks (ISO 3089:2005, ISO 702-1..4, ISO 3442-1..3, ISO 19719:2010).
- International Organization for Standardization (ISO). ISO 702-1:2009, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 1: Conical connection.
- International Organization for Standardization (ISO). ISO 702-2:2007, Tools, Definitions of connecting dimensions of spindle noses and work holding chucks, Part 2: Camlock type.
- International Organization for Standardization (ISO). ISO/WD 16156 (bozza di lavoro dell’edizione 2 in fase di sviluppo), Utensili, sicurezza, requisiti di sicurezza per la progettazione e la costruzione dei mandrini di serraggio.
- WorkSafe Victoria (Government of Victoria, Australia). Safe use of metal turning lathes (Zone 1 Stock Bar & Zone 3 Chuck Guarding and Selection).
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.212, General requirements for all machines (Rotating Chuck & Nip-Point Guarding).
- Pratt Burnerd International. Griptru Micro-Adjustment Scroll Chuck Operating Instructions & Technical Specifications (0.005 mm Concentricity, Torque & RPM Tables).
- Modern Machine Shop. Chuck Jaws Grip Thin-Walled Parts (6 to 28 in. Wrap-Around Pie Jaws in 6061-T6 Aluminum and 1018 Steel).
- Industrial Monitor Direct. 3-Jaw Chuck Runout: Expected Accuracy Benchmarks, Single-Setup vs Rechucking, and Field Repair Methods.
- AUTO STRONG (Di Chun Iron Work Co.). Quando sostituire le griffe del mandrino del tornio? 7 segnali di usura, perdita di precisione e limiti di velocità sicura.
- US Shop Tools. Complete Guide to Lathe Chuck Jaws Selection, Metric vs Imperial Serrations (1.5 mm x 60° vs 1/16″ x 90°), and Maintenance.
- Kitagawa Corporation. Manual Chucks Lineup: Scroll Self-Centering (JN/SC) and 4-Jaw Independent (IA/IC) Chucks.
- Google Patents. WO1991003348A1 – High-Speed Conical Self-Locking Lathe Chuck Assembly e CN201016687Y – Scroll-Plate Synchronous Three-Jaw Radial Centering Device.
- SHANGHAI ANTS Machine Equipment (ANTISHICNC). C6163B Universal Lathe, CNC Lathe Technical Quotations (CK6130, CK6140, CK6150), e Q13/QK13 Dual-Chuck Pipe Threading Lathes.



