





Le tolleranze standard di lavorazione sono regole da indicare sul disegno, non un unico valore che ogni officina può garantire. Questa guida spiega come leggere le classi dimensionali ISO 2768, distinguere le dimensioni dalla geometria e comunicare al fornitore un requisito di tolleranza che possa quotare e ispezionare in modo coerente.
Se chiedete a tre officine una «tolleranza standard di lavorazione», probabilmente riceverete tre risposte diverse. Una potrebbe proporre un valore predefinito per il servizio, come ±0.005 in; un’altra potrebbe applicare una classe ISO 2768; una terza potrebbe chiedere il disegno approvato prima di indicare un valore. Un pezzo lavorato richiede una tolleranza dimensionale e un intervallo di tolleranza dichiarato, non un riferimento impreciso a una norma. I valori predefiniti sono quelli previsti per un servizio, alle condizioni dichiarate. Una classe ISO si associa a una nota sul disegno. Il limite specifico di una caratteristica dipende dalla sua funzione.
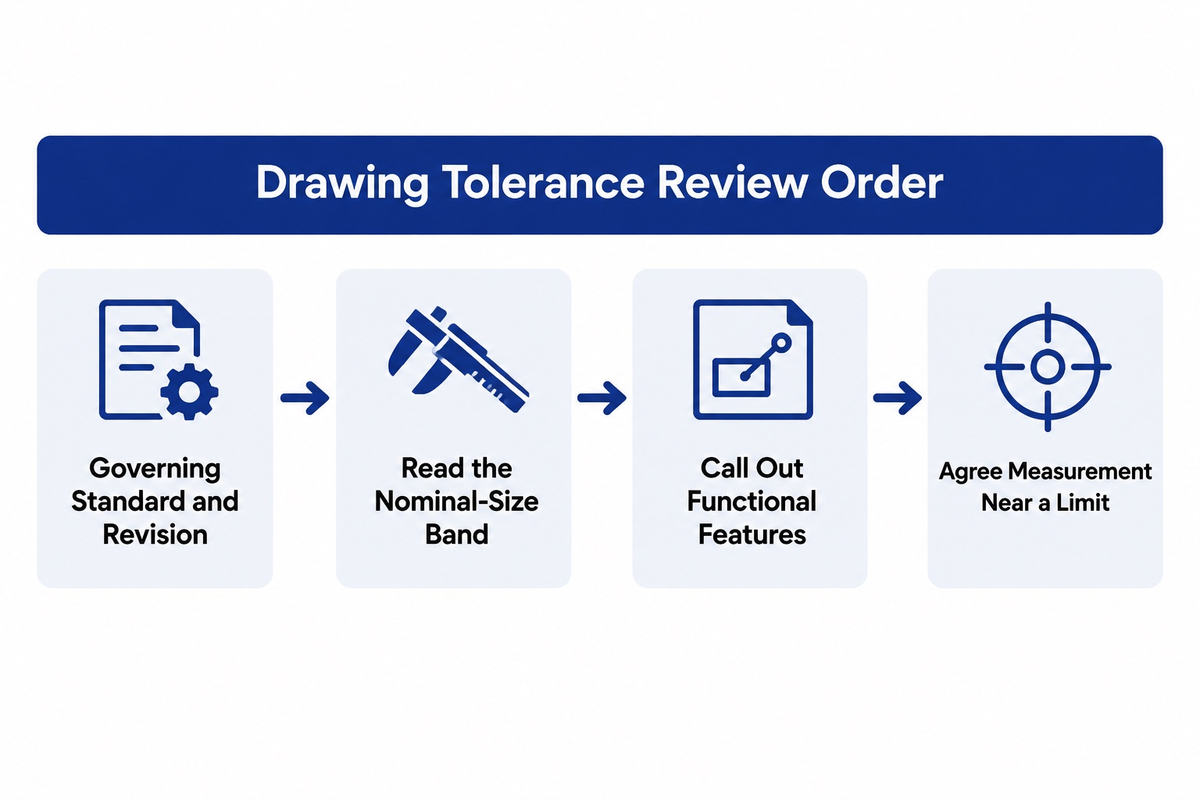
Quando esaminate un disegno tecnico, seguite questo ordine: individuate le norme di tolleranza applicabili e la relativa revisione, quindi leggete la fascia dimensionale nominale corretta. Il disegno definisce un intervallo accettabile, che può essere diverso. Per ogni dimensione funzionale, determinate la dimensione massima e minima, la forma, l’orientamento e la posizione, quindi concordate come misurare il pezzo vicino a un limite.
Standard machining tolerances at a glance
What is a normal machining tolerance?
Una tolleranza è la variazione ammessa rispetto a una dimensione nominale. In un semplice esempio con tolleranza bilaterale, una dimensione di 25,00 mm con ±0,10 mm ha un limite inferiore di 24,90 mm, un limite superiore di 25,10 mm e un’ampiezza totale della tolleranza di 0,20 mm. I valori più e meno rappresentano metà dell’ampiezza e sono diversi dall’intervallo totale.
Questa distinzione vale per ogni tolleranza standard e classe di tolleranza. I gradi di tolleranza descrivono una fascia, mentre il valore indicato sul disegno definisce la deviazione ammessa per un singolo pezzo lavorato. In questo modo il produttore può scegliere un processo senza confondere la dimensione nominale con il limite di accettazione.
Una tolleranza ingegneristica dovrebbe essere raggiungibile con il processo dichiarato e una tolleranza di produzione dovrebbe essere legata alla funzione della caratteristica. Quando specificate le tolleranze, indicate i requisiti che contano e lasciate che le dimensioni usuali siano regolate dalla nota generale concordata.
Non considerare ±0.005 in una garanzia valida per l’intero settore. Protolabs indica ±0.005 in (±0,127 mm) per un servizio offerto da uno dei suoi stabilimenti quando un pezzo non è accompagnato da un disegno tecnico, mentre nella sezione dedicata alla sua rete rimanda a ISO2768-1 classi per diversi percorsi di lavorazione dei materiali. È un’indicazione utile della politica di un servizio, ma non una tolleranza universale per la lavorazione CNC. Il vostro fornitore potrebbe adottare un valore predefinito diverso e il disegno approvato potrebbe prevalere.
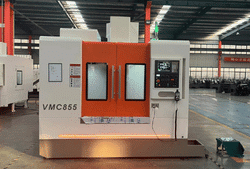
Per quanto riguarda le attrezzature, un acquirente può consultare la nostra gamma di torni CNC, attrezzature per fresatura e la relativa categoria di alesatrici. Queste pagine definiscono l’ambito dei prodotti, ma non sostituiscono una verifica delle tolleranze del vostro pezzo.
Drawing rule: indicate la norma, la classe, le unità di misura e la revisione nel disegno o nella richiesta di offerta. Usate un’indicazione specifica per le caratteristiche la cui funzione richiede una tolleranza più restrittiva di quella prevista dalla nota generale.
ISO 2768 tolerance chart: choose the size interval
The current ISO 2768-1:1989 covers general linear and angular dimensions without individual tolerance indications in four classes: fine (f), medium (m), coarse (c), and very coarse (v). Its public status page still lists the 1989 edition as published and current after its 2022 review. The same page points to a successor, ISO 2768 Edition 2, che l’International Organization for Standardization indica attualmente come in fase di pubblicazione allo stadio 60.00. Alla verifica del 27 ottobre 2026, questa norma successiva non è ancora considerata una sostituzione pubblicata.
La tabella 1 del documento originale riporta le fasce dimensionali nominali. La tabella seguente, ricavata da una copia del documento del 1989, è un ausilio interpretativo; non sostituisce la norma, i disegni contrattuali o altri documenti autorizzati.
| Basic size range | f | m | c | v |
|---|---|---|---|---|
| 0,5 fino a 3 | ±0,05 | ±0,1 | ±0,2 | — |
| oltre 3 fino a 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| oltre 6 fino a 30 | ±0,1 | ±0,2 | ±0,5 | ±1,0 |
| oltre 30 fino a 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| oltre 120 fino a 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
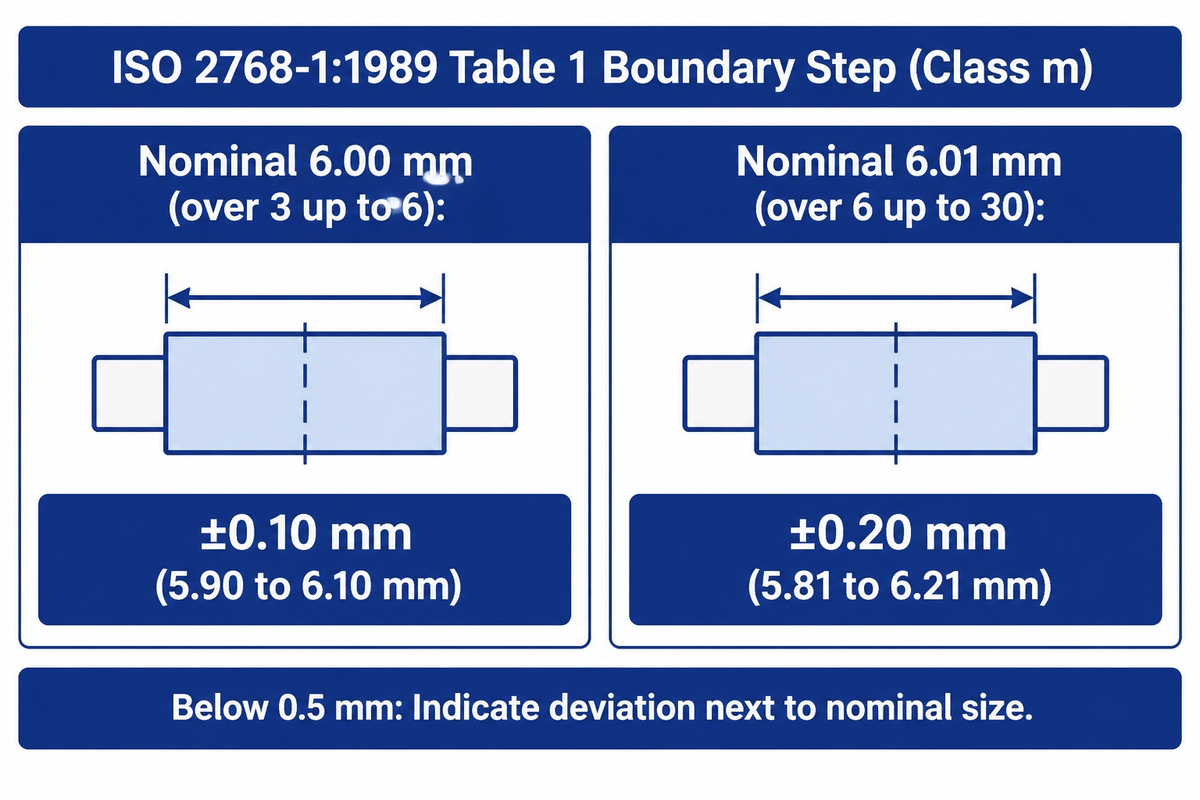
Pay attention to the word over. Secondo la convenzione sui limiti della tabella, esattamente 6,00 mm rientra ancora nella riga «oltre 3 fino a 6». Con la classe m, la tolleranza è ±0,10 mm, ovvero 5,90–6,10 mm. Una caratteristica di 6,01 mm passa alla riga «oltre 6 fino a 30» e, con la classe m, la tolleranza diventa ±0,20 mm, ovvero 5,81–6,21 mm. È un calcolo basato sugli intervalli indicati, non una nuova raccomandazione di tolleranza.
Secondo il documento del 1989, nella scelta della classe da applicare occorre considerare la precisione abituale dell’officina per le dimensioni prive di indicazione di tolleranza. Queste tolleranze generali non si applicano alle dimensioni coperte da altre norme sulle tolleranze generali, alle dimensioni ausiliarie tra parentesi o alle dimensioni teoricamente esatte racchiuse in un riquadro. Per una dimensione inferiore a 0,5 mm, il documento richiede di indicare la deviazione accanto alla dimensione nominale anziché fare riferimento alla prima riga della tabella.
General, unilateral and geometric tolerances
Usate tolleranze bilaterali quando è ammessa una variazione in entrambe le direzioni. Usate tolleranze unilaterali quando la deviazione è ammessa su un solo lato della dimensione nominale, per esempio se è consentito aumentare un gioco ma non ridurlo, oppure ridurre una dimensione grezza ma non aumentarla. Le quote limite indicano direttamente i due limiti definiti. Tutte e tre le modalità descrivono la dimensione.
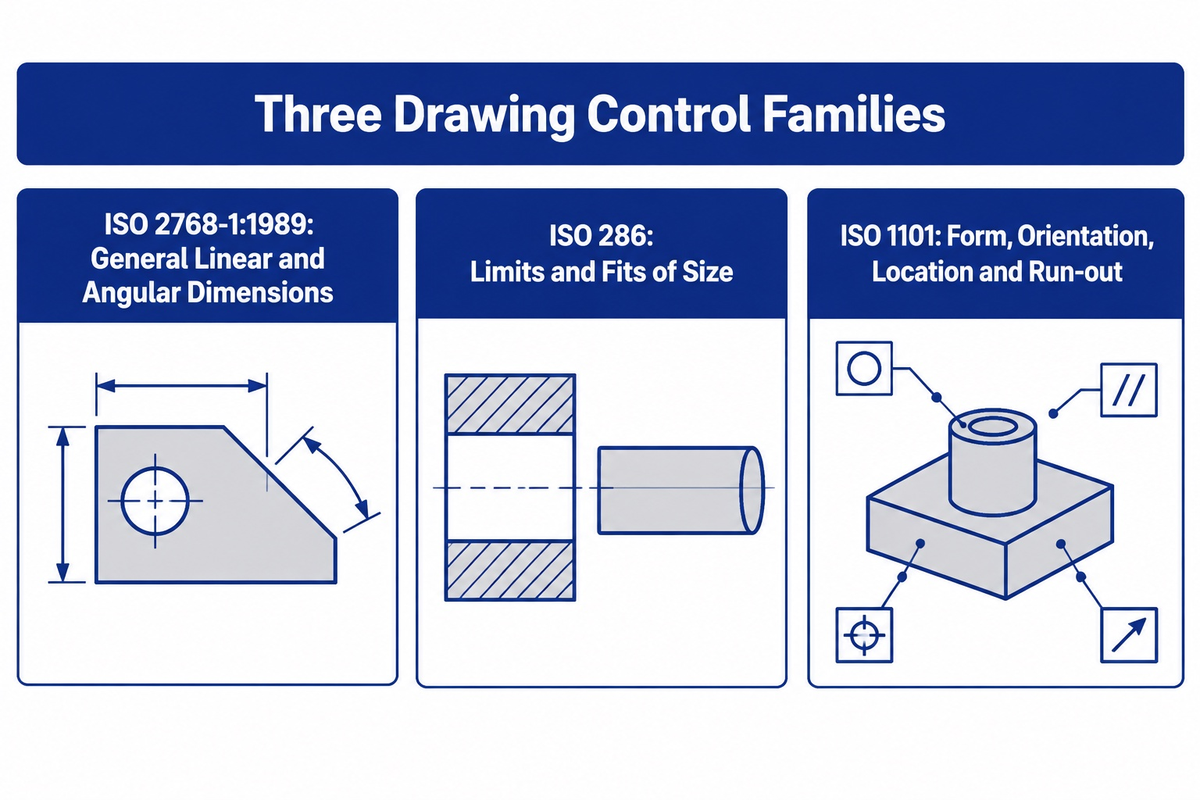
Il catalogo ISO distingue i ISO 286 limits-and-fits system dalla tolleranza geometrica ISO 1101 per forma, orientamento, posizione e oscillazione. È per questo che, quando l’assemblaggio ne dipende, sul disegno conviene indicare un riferimento e una tolleranza di posizione o di perpendicolarità.
When reviewing drawings, use geometric dimensioning and tolerancing (GD&T) per specificare i requisiti geometrici. Una quota lineare non equivale a una tolleranza di rettilineità, planarità, simmetria, parallelismo o eccentricità. Uno smusso e un raggio esterno sono caratteristiche distinte se indicati nel disegno o nella nota generale.
General tolerance requirements cover an external radius or chamfer height if the standard being applied allows for it. It does not remove the requirement to specify the tolerance for a functional face, bore or datum feature.
| Functional concern | Useful drawing control | What to inspect |
|---|---|---|
| Will the part fit? | Size limit, fit designation, or bilateral/unilateral size | Actual size and mating part limits |
| Will the face seal? | Size plus surface and form requirements | Flatness, finish, and size under the agreed method |
| Will the hole locate the assembly? | Position relative to named datums | Location, orientation, and size in the datum reference frame |
| Will the shaft rotate smoothly? | Size plus run-out or coaxial relationship | Size, axis, and rotational variation |
| Feature or requirement | Primary risk | Evidence to request |
|---|---|---|
| Overall length | Envelope mismatch | Limit measurement and drawing revision |
| External diameter | Fit or clearance | Micrometer method and temperature condition |
| Foro interno | Size and lobe variation | Bore-gauge or CMM method with master status |
| Locating hole | Position error | Datum frame and position report |
| Mounting face | Flatness or seating | Support condition and flatness result |
| Rotating shaft | Run-out or concentricity | Rotation method and datum axis |
| Parete sottile | Clamp release movement | Clamped versus released readings |
| Threaded feature | Assembly engagement | Gauge type and thread standard |
| Finitura superficiale | Seal or friction change | Instrument, direction, and sampling locations |
For a detailed look-up of hole fits, see ANTISHICNC’s hole tolerance chart. Quel grafico e questo documento hanno scopi diversi. Il documento spiega come scegliere e comunicare il sistema di tolleranze appropriato. Il grafico delle tolleranze è un riferimento per gli accoppiamenti.
CNC machining tolerance depends on the process
What tolerance can a CNC mill hold?
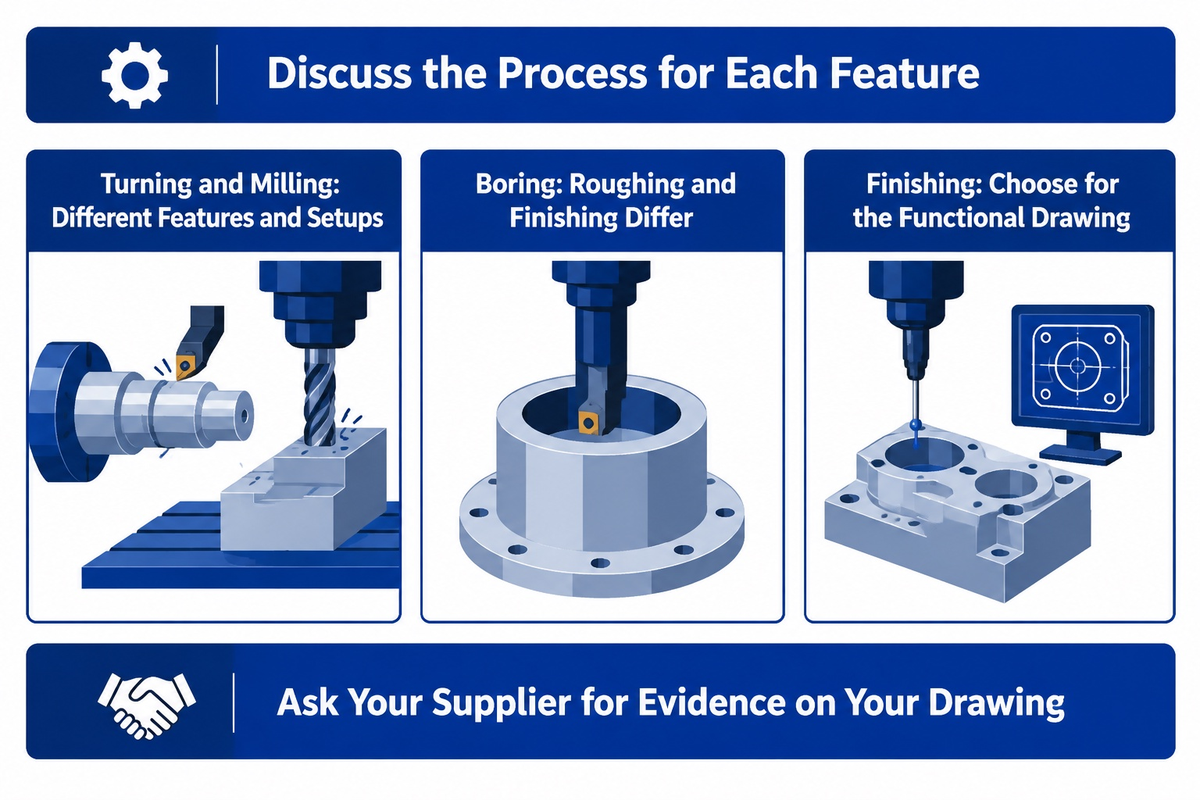
Tornitura, fresatura, foratura, alesatura, barenatura e rettifica non controllano le stesse caratteristiche nello stesso modo. La tornitura può controllare il diametro e la spalla di una caratteristica sul pezzo. La fresatura può controllare una superficie o un riferimento con un diverso piazzamento. La foratura crea un foro, ma potrebbe servire un’operazione di finitura per ottenere le dimensioni finali e la finitura superficiale. La barenatura allarga un foro e, come la foratura, richiede di considerare tolleranza, finitura superficiale, posizione, rettilineità, profondità e serraggio del pezzo.
Therefore, interpret a CNC milling, CNC turning or CNC machining service default as process context. A CNC machined part still needs a functional drawing. The supplier decides on standard CNC machining or precision CNC work and/or a second finishing operation.
Un centro di lavorazione CNC può raggiungere un buon livello di precisione, ma la capacità della macchina dipende comunque da molti fattori, tra cui piazzamento, percorso utensile, serraggio del pezzo, materiale e ispezione. Quando confrontate i processi, non limitatevi a elencare una serie di diciture sulle tolleranze copiate da una brochure.
Sandvik Coromant’s boring guide distinguishes roughing from finishing and tells the reader to check the hole, component, and machine as one system. Its IT6–IT8 Le indicazioni sulla finitura sono consigli applicativi del fornitore, non una garanzia valida per ogni materiale, diametro o macchina. Usatele per impostare il confronto sul processo, quindi chiedete al fornitore riscontri riferiti al vostro disegno.
I valori predefiniti pubblicati variano da un servizio all’altro. Una tabella di servizio può indicare un valore predefinito per i pezzi senza disegno e una procedura diversa per quelli con disegno. L’ordine di acquisto dovrebbe quindi includere il disegno approvato, non soltanto una dicitura come «tolleranza CNC standard».
Material, size and setup change the result
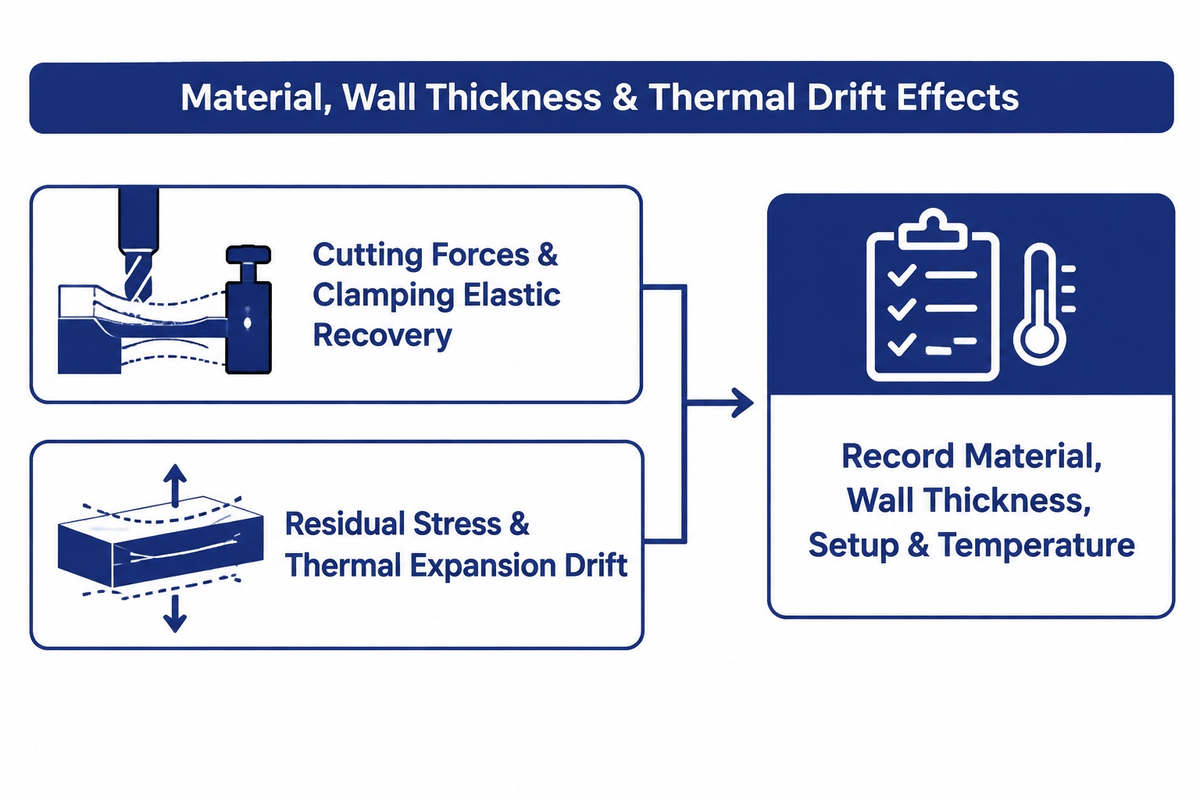
Le pareti sottili mostrano perché una tolleranza non può essere separata dal processo. Una guida aggiornata alla lavorazione di pareti sottili descrive l’effetto delle forze di taglio e della pressione di serraggio, oltre alla ridistribuzione delle tensioni residue. Tra i possibili difetti figurano vibrazioni, conicità e variazioni di spessore dovute alla spinta dell’utensile e al ritorno elastico. Una parete elastica può presentare variazioni di planarità e perpendicolarità misurate anche se, durante il fissaggio, risultava entro tolleranza.
C’è altro da considerare quando si parla di temperatura oltre all’analisi dell’incertezza di misura. La sintesi di metrologia dimensionale del National Institute of Standards and Technology descrive una prova su un calibro d’acciaio misurato con una macchina e un calibro campione e valuta le incertezze causate dalla dilatazione termica. Raccomanda di controllare le condizioni di misurazione e precisa che non viene fornito un coefficiente universale del materiale valido per ogni lavorazione. Quando una caratteristica è sensibile alla temperatura, considerate il materiale, la lunghezza della caratteristica, lo spessore della parete, le condizioni del materiale grezzo, il piazzamento, l’uso del refrigerante e la temperatura di misurazione.
Measure the tolerance before accepting the part
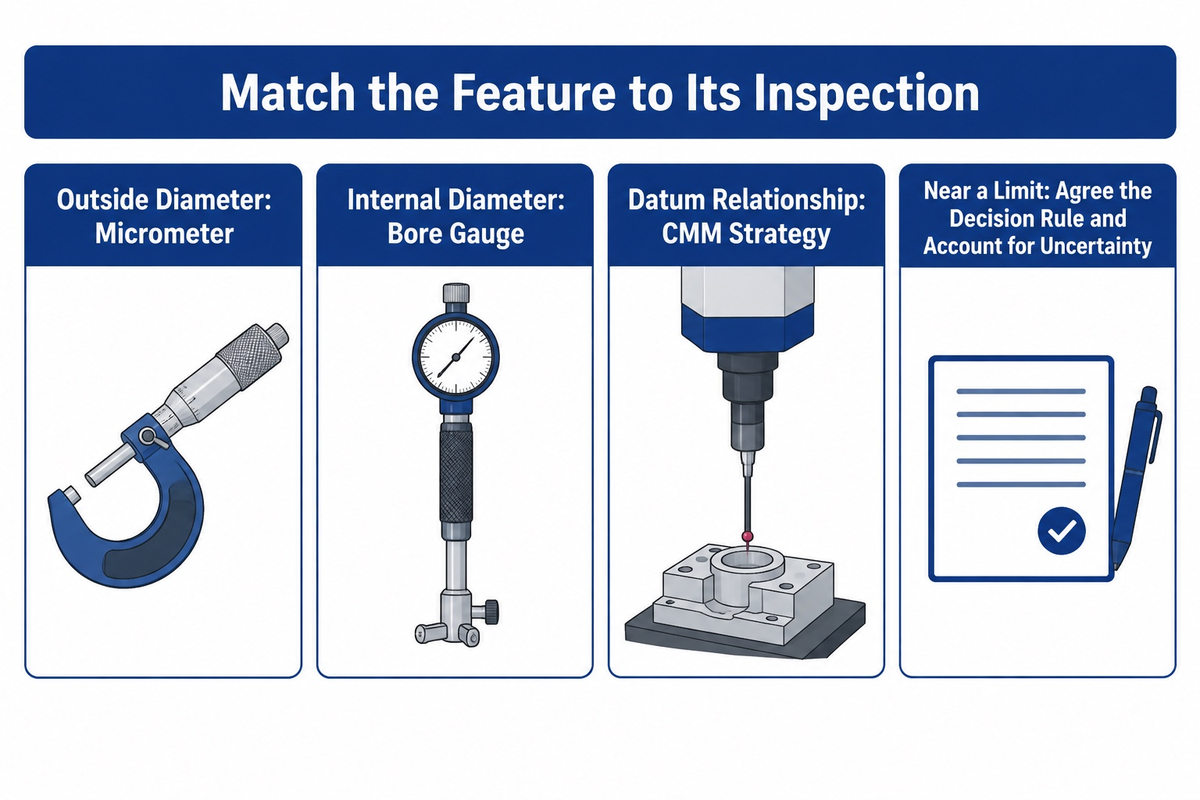
A measurement result near a specification limit requires a decision rule that is agreed to by all affected parties. ISO 14253-1:2017 riguarda le decisioni di conformità e non conformità quando un valore misurato è vicino a un limite di specifica e l’incertezza di misura è rilevante. L’abstract pubblico non fornisce né un margine di lavorazione universale né un rapporto di misura valido per tutti i casi.
Un micrometro è adatto a misurare il diametro esterno. Per il diametro interno è indicato un alesametro. Se usato correttamente, l’alesametro può anche rilevare lobi e variazioni dimensionali. Si può usare una macchina di misura a coordinate per definire il rapporto con un riferimento. Anche il programma, la strategia di tastatura, la temperatura e l’incertezza sono però importanti. I moderni sistemi di officina possono inviare i risultati delle ispezioni a una macchina; un annuncio di Renishaw Equator-X & AGILITY descrive questa capacità. Non tutte le macchine dispongono di una funzione simile a quella di Equator-X & AGILITY.
Do not generalize one “first-off” result as an absolute capability number. The process-capability reference from NIST definisce la capacità in relazione a un processo sotto controllo statistico e ai limiti di specifica, e avverte che gli indici di capacità dipendono dalla distribuzione e richiedono dati indipendenti sufficienti. Prima di interpretare un indice di capacità, considerate le condizioni della caratteristica e lo stato del campione, come definiti nel piano di misurazione.
“Process capability compares the output of an in-control process to the specification limits by using capability indices.”
— NIST/SEMATECH e-Handbook of Statistical Methods, Process Capability
Quote standard and custom machining tolerances
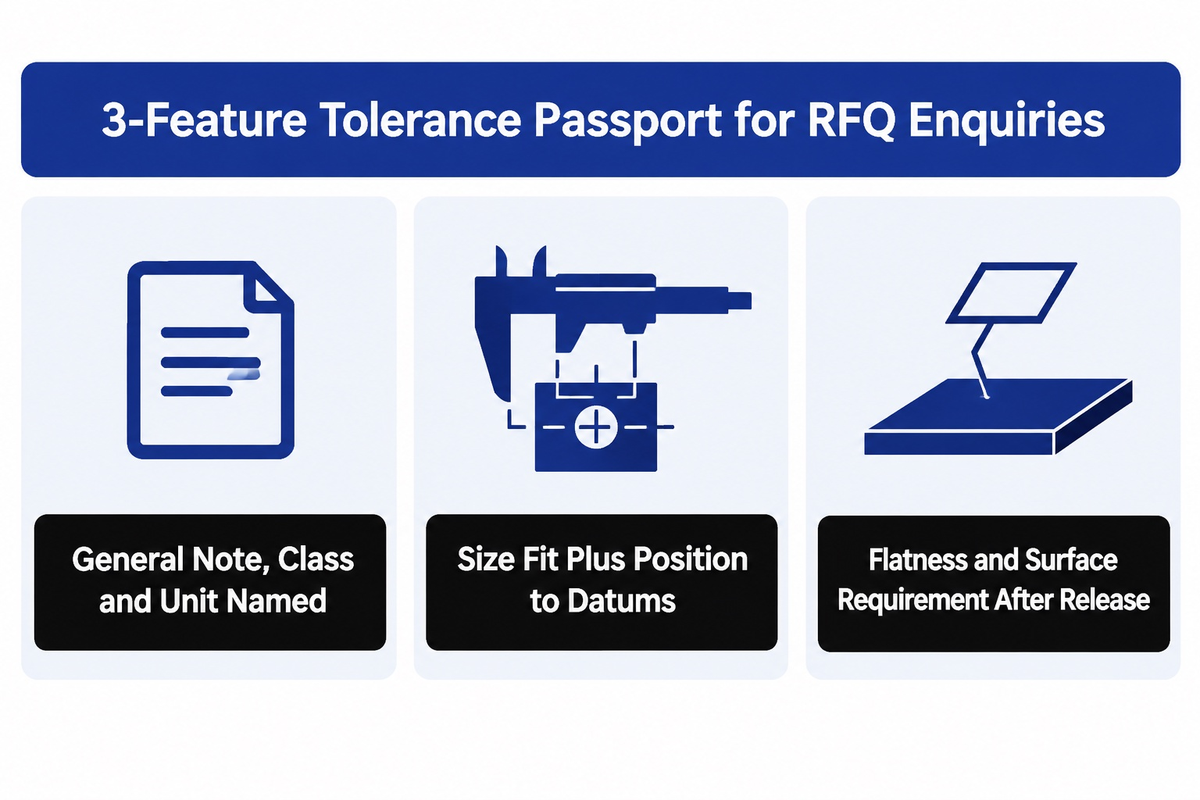
Usate il «Passaporto delle tolleranze a 3 caratteristiche» quando inviate una richiesta di offerta. Evidenzia le caratteristiche che influiscono sul prezzo e sull’accettazione.
Nel prendere una decisione, considerate la tolleranza specifica, i limiti di tolleranza, la deviazione ammessa, la durezza del materiale, il fissaggio e l’accumulo delle tolleranze nell’assemblaggio. Questo aiuta a definire i requisiti di lavorazione e consente all’acquirente di discutere i costi con la consapevolezza che non tutte le caratteristiche di alta precisione richiedono lo stesso processo.
Usate l’espressione «norma internazionale» solo quando il disegno indica il documento e la sua edizione. Se viene proposta una norma equivalente, chiedete al fornitore di specificare le differenze prima che il preventivo diventi un requisito di produzione. La stessa regola vale per il trattamento superficiale e per qualsiasi modifica all’ispezione prevista da requisiti aerospaziali o di altri settori specifici.
| Caratteristica | Funzione | Drawing control | Process/inspection question |
|---|---|---|---|
| Housing length 120.00 mm | Non-mating envelope | General note, class and unit named | Which class is applied to the 30–120 mm band? |
| Locating bore 20.00 mm | Mating pin and location | Size fit plus position to datums | Which finishing process and bore measurement method? |
| Mounting face | Assembly seating | Flatness and surface requirement | How is the face supported and inspected after release? |
Accanto a questo passaporto indicate il materiale e le sue condizioni, la quantità, la sequenza di finitura, lo schema dei riferimenti, la revisione del disegno e i requisiti del rapporto di ispezione. Le tolleranze generali si applicano alle dimensioni non quotate che rientrano nel loro ambito; non annullano le indicazioni specifiche per caratteristiche critiche. Il punto 6 della ISO 2768-1:1989 (1989 document text) prevede inoltre una precisazione: salvo diversa indicazione, il superamento di una tolleranza generale non comporta automaticamente il rifiuto del pezzo se questo mantiene la propria funzione. Considerate questa clausola storica alla luce del contratto in vigore e della funzione del pezzo; non autorizza a ignorare un’indicazione specifica per un foro, una tenuta o un riferimento.
Compare machines using a representative part
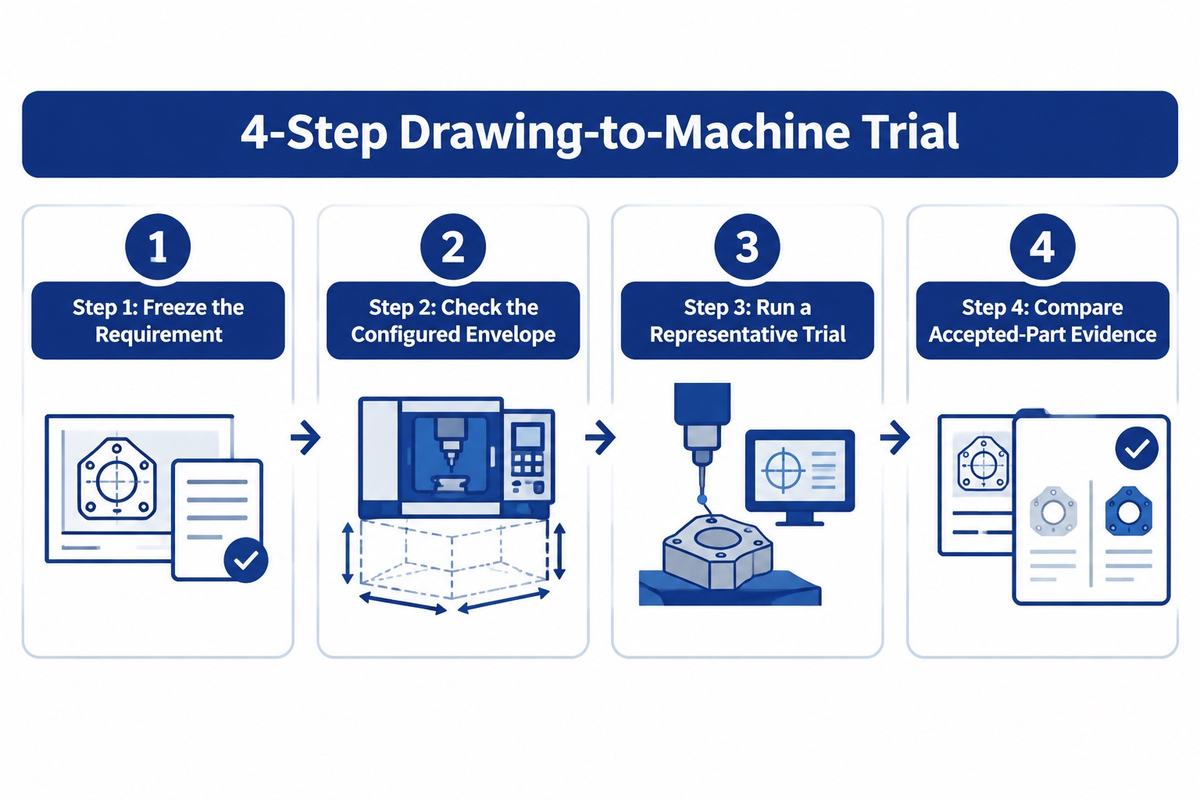
Use the 4-Step Drawing-to-Machine Trial to compare suppliers:
Step 1 – Freeze the Requirement
Issue one drawing revision, material, quantity, datums, tolerances, and inspection method to each supplier.
Step 2 – Check the configured envelope. Check swing, effective turning length, spindle bore, bar passage, tool arrangement and optional draw tube for the exact configuration.
Step 3 – Run a representative trial. Use the same feature geometry and record the setups, tools, stock conditions, temperatures and consecutive measurements.
Step 4 – Compare accepted-part evidence. Tenete separati i risultati delle misurazioni ripetute, della verifica del primo pezzo e delle prove degli assi, nonché quelli relativi alla capacità a lungo termine. Non riassumeteli in un unico valore di «precisione della macchina».
Il documento tecnico pubblico di ANTISHICNC per il CK6130 indica una capacità di rotazione sul banco di 300 mm, una lunghezza massima di tornitura di 230 mm, un foro passante del mandrino di 48 mm, un diametro della barra di 45 mm e un’unità minima di impostazione di 0,001 mm. Il documento per il CK6140 indica una capacità di rotazione di 400 mm e, per la configurazione 550, una lunghezza massima di tornitura di 420/300 mm, a seconda della torretta portautensili a sei o otto posizioni. Riporta configurazioni con foro del mandrino da 48/82 mm e configurazioni con diametro della barra da 40/65 mm, insieme ai relativi valori di velocità. Sono dati relativi alle configurazioni di catalogo. L’unità di impostazione di 0,001 mm non è una tolleranza del pezzo finito e nessuno di questi documenti costituisce una prova sul pezzo del cliente o una certificazione indipendente.
Per the ISO catalogue, ISO230-2:2014 è un codice di prova per valutare la precisione e la ripetibilità del posizionamento degli assi a controllo numerico. Si tratta di un tipo di evidenza diverso da quella fornita da un pezzo finito confrontato con il disegno approvato. Chiedete al fornitore di spiegare a quale elemento si riferisce ciascun risultato di prova.
Put the standard edition into the drawing and enquiry
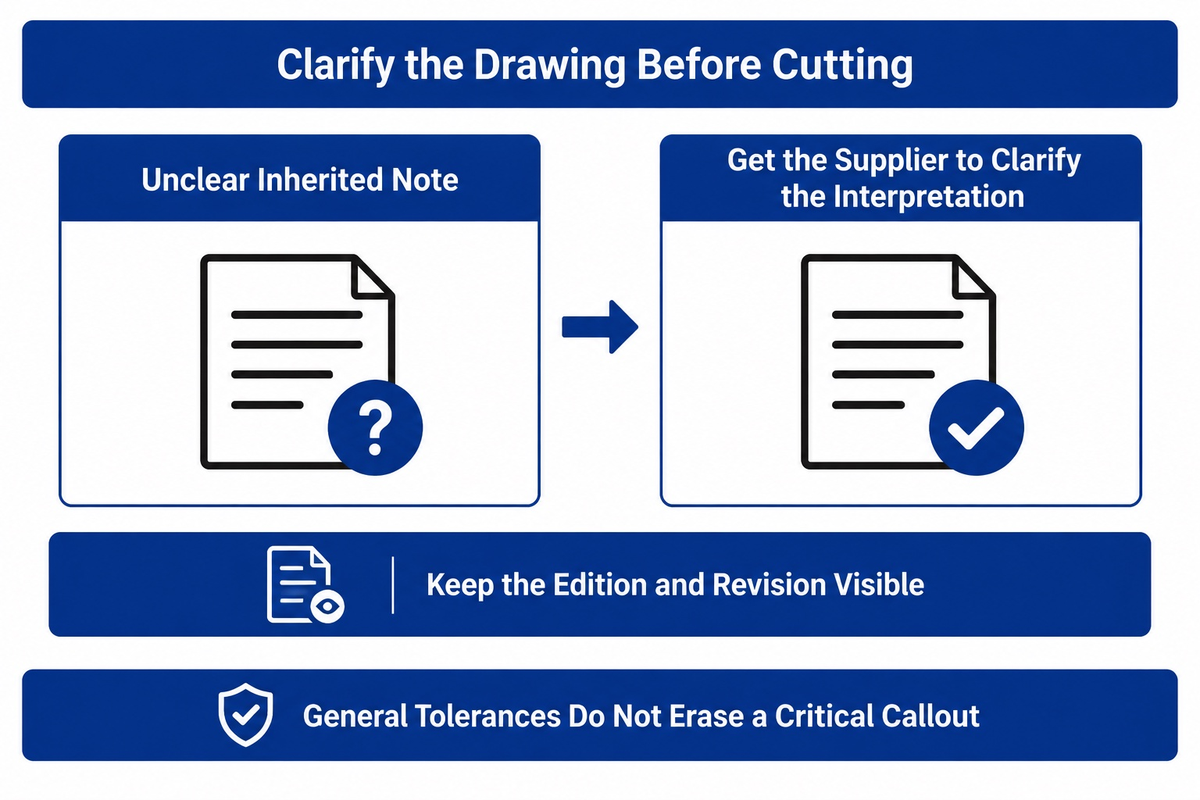
Keep the edition and revision visible. ISO 2768-2:1989 risulta ritirata nella pagina dell’International Organization for Standardization, che indica come nuova versione ISO 22081:2021 indicata come nuova versione. L’abstract pubblico di ISO 22081 descrive le regole per le specifiche geometriche e dimensionali generali; non è una tabella numerica sostitutiva dei valori lineari f/m/c/v di ISO 2768-1. Nel frattempo, l’Edizione 2 di ISO 2768 è in fase di pubblicazione e dichiara che sostituirà ISO 2768-1:1989. Queste informazioni possono cambiare: indicate la data della verifica del disegno e procuratevi il testo richiesto dal contratto.
Quando una nota nel cartiglio ereditata da un disegno precedente non è chiara, chiedete al fornitore di chiarirne l’interpretazione prima di lavorare il materiale. Una spiegazione di una riga costa meno di una discussione su quale fascia dimensionale, classe geometrica o regola di misurazione fosse prevista.
Domande frequenti
Qual è lo standard ISO per le tolleranze di lavorazione?
Questa norma, ISO 2768-1:1989, definisce tolleranze generali per dimensioni lineari e angolari prive di indicazioni specifiche, suddivise in quattro classi. ISO 286 riguarda accoppiamenti e tolleranze dimensionali, mentre le tolleranze geometriche seguono specifiche proprie. Indicate sul disegno la norma scelta, l’edizione, la classe e le unità di misura. Per le caratteristiche critiche per l’accoppiamento e i riferimenti, inserite indicazioni specifiche anziché presumere che una nota generale copra ogni requisito.
Is 0.005 inch a tight tolerance?
Dipende dalla caratteristica, dal processo e dal metodo di ispezione. ±0.005 in corrisponde a ±0,127 mm e l’ampiezza totale è 0.010 in. Protolabs pubblica questo valore come predefinito per uno dei suoi servizi, ma il valore predefinito di un servizio non è una norma universale. Specificate se la tolleranza è bilaterale, unilaterale o definita da limiti e chiedete al fornitore di confermare il processo e le condizioni di misurazione.
Is 0.01 mm a tight machining tolerance?
Può essere impegnativa, soprattutto per una caratteristica lunga, sottile, calda o difficile da misurare. Verificate innanzitutto se 0,01 mm indica l’ampiezza totale o un valore più o meno. Individuate poi la funzione della caratteristica, il suo rapporto con i riferimenti, l’operazione di finitura e il metodo di accettazione. La sola risoluzione di impostazione della macchina non dimostra che un pezzo di produzione rispetterà il limite indicato sul disegno.
Is 0.05 mm a good tolerance?
Solo se si può dimostrare che mantiene la funzione della caratteristica durante l’intero processo. Valori più restrittivi non sono sempre migliori.
Can a part have zero tolerance?
In genere, i pezzi fabbricati presentano un certo grado di variazione totale. In un sistema di notazione, lo zero può rappresentare il limite di una zona, come la deviazione inferiore nulla in un foro H. L’accoppiamento dipende comunque da entrambi i limiti delle parti accoppiate e l’ispezione comporta sempre un’incertezza. Tenete separate le dimensioni nominali, i limiti ammessi, i requisiti geometrici e le regole di misurazione. Se il disegno specifica un accoppiamento funzionale, indicate i limiti, definite l’accoppiamento o adottate altri metodi, invece di aggiungere decimali eccessivi per far sembrare il valore «esatto».
Riferimenti e fonti
- ISO 2768-1:1989 public scope and lifecycle.
- ISO 2768 Edition 2 publication status as checked 27 October 2026.
- ISO 2768-2:1989 withdrawal record and ISO 22081:2021 public scope.
- ISO 14253-1:2017 conformity decisions and measurement uncertainty.
- ISO 286 and ISO 1101 catalogue for limits, fits, and geometrical tolerancing, and ISO 230-2:2014 catalogue for numerically controlled axis positioning tests.
- Refer to the National Institute of Standards and Technology process capability reference.
- National Institute of Standards and Technology dimensional-metrology thermal-expansion publication.
- Sandvik Coromant boring application guide.
- ANTISHICNC CK6130 technical document e CK6140 technical document.