














Il tubo filettato su un tornio ha bisogno di precisione, abilità e gli strumenti giusti Un macchinista esperto o anche un principiante disponibile deve apprezzare che questo sforzo difficile ma utile produce flussi di lavoro efficienti e prodotti fini Quindi, contro l'interfacciamento dei fili sul tubo sul tornio, questo cheat sheet esamina tutto ciò che si estende dal metodo e dagli aspetti tecnici alle questioni che di solito affliggono la filettatura dei tubi, gettato in alcuni suggerimenti pratici e punte per buona misura Dopo aver esaminato questo articolo, i lettori capiranno i fondamenti sulla teoria di questi concetti e saranno in grado di applicarli in modo efficiente o accurato ai loro progetti. Esploriamo ora alcune tecniche che rendono divertente il filo.
Comprendere i fili dei tubi e le loro applicazioni

Cosa sono i fili per tubi?
Si tratta di scanalature elicoidali sulla superficie esterna del tubo progettate per consentire l'unione sicura di tubi e raccordi I fili agiscono come un agente nel produrre una tenuta ermetica e un'impostazione veramente a prova di perdite, specialmente nelle dispersioni gassose o fluide all'interno di vari settori come impianti idraulici, petrolio e gas, produzione, ecc. Generalmente, i fili del tubo sono di due tipi, vale a dire: paralleli, che mantengono un diametro regolare ovunque; e rastremati, il cui diametro diminuisce gradualmente per realizzare un adattamento più stretto.
Questi standard di filettatura controllano il design e la compatibilità della filettatura, in modo che la filettatura standard possa garantire uniformità e connessione affidabile. Ciascuno standard designa passi, angoli e profondità di impegno della filettatura a cui le filettature devono essere tagliate approssimativamente in conformità. Le filettature dei tubi tagliate correttamente forniscono sistemi di tubi forti e sicuri che altrimenti subirebbero perdite di pressione o guasti al sistema.
I fili generali dei tubi
I thread ricevono nomi in base al design, allo scopo e alla compatibilità tra i sistemi Questi sono alcuni dei tipi di filettature per tubi più comunemente utilizzati:
Tubo nazionale affusolato (TNP)
Negli Stati Uniti, le filettature dei tubi vengono utilizzate per sigillare le apparecchiature in applicazioni ad alta pressione. Queste filettature presentano una rastremazione che consente loro di afferrare saldamente, garantendo una connessione a tenuta stagna. Viene comunemente applicato un sigillante per filettature o un nastro. Una volta costruito secondo standard rigorosi sulle dimensioni, la filettatura NPT garantisce la stessa compatibilità tra i sistemi idraulici.
Parallelo per tubi standard britannico (BSPP)
Le filettature BSPP sono utilizzate in tutto il mondo per connessioni filettate parallele e si trovano principalmente in applicazioni a bassa pressione come linee per acqua o gas Poiché le filettature BSPP sono diritte, la tenuta viene ottenuta tramite la rondella o l'O-ring, garantendo un adattamento efficiente e sicuro senza esercitare una forza indebita sulle filettature.
Tubo standard britannico rastremato (BSPT)
Le filettature BSPT presentano una rastremazione simile a NPT, ma con angoli e dimensioni della filettatura diversi, queste si trovano comunemente in Europa e Asia, con le filettature BSPT che raggiungono una tenuta a tenuta di pressione generata dalla rastremazione e destinata all'uso ad alte pressioni dove sono essenziali connessioni permanenti.
Filati per tubi metrici
Il sistema metrico è ampiamente utilizzato nei paesi che lo hanno adottato Questi fili mantengono un profilo costante, specificato dal passo e dal diametro del filo, consentendo una compatibilità standardizzata nelle applicazioni industriali I fili metrici sono spesso utilizzati per i raccordi meccanici.
Fili per tubi Dryseal (NPTF)
Le filettature NPTF, note anche come Dryseal, mirano a fornire una tenuta meccanica pura senza l'uso di sigillante Tolleranze leggermente diverse consentono alle filettature di deformarsi leggermente al momento dell'installazione, creando una tenuta ermetica adatta per sistemi idraulici e pneumatici.
Filetti conici ISO (Fili R)
I fili conici ISO sono lo standard accettato a livello internazionale, spesso utilizzato con raccordi per tubi e valvole Questi fili offrono elevate qualità di tenuta e sono utilizzati in diversi settori, che vanno dall'importazione di petrolio al gas.
Punto chiave: Ogni filettatura del tubo svolge funzioni specifiche in relazione alla sua applicazione, a seconda delle condizioni di pressione e degli standard regionali. È della massima importanza scegliere il tipo di filettatura corretto per garantire che il sistema di tubazioni sia efficiente, compatibile e sicuro.
Applicazioni del filo NPT e NPT
Le filettature NPT (National Pipe Taper) sono utilizzate principalmente in applicazioni che richiedono una tenuta stretta e un contatto di presa che coinvolge sistemi a fluido o gas, in particolare in condizioni di alta pressione Essendo a prova di perdite, queste connessioni trovano applicazioni in campi come petrolio, lavorazione chimica e lotta antincendio I materiali di tenuta complementari non sono necessari per l'uso, poiché sono strettamente montati in virtù di una rastremazione Tuttavia, i sigillanti per filettatura o il nastro in PTFE vengono solitamente applicati per una maggiore sicurezza.
L'applicazione della filettatura NPT è piuttosto peculiare nell'essere utilizzata all'interno di sistemi idraulici e pneumatici, in cui, per garantire la massima efficienza e sicurezza, l'integrità del sistema deve rimanere intatta sotto sollecitazioni elevate. Le filettature NPT per caso trovano preferenza nei sistemi HVAC per connessioni di flusso di fluidi e aria tra vari componenti Oltre alle applicazioni industriali, le filettature NPT servono a fornire soluzioni di collegamento durature in contesti che pongono condizioni operative difficili.
Abbastanza adattabili, i fili NPT sono ampiamente utilizzati in vari sistemi di tubazioni, aderendo agli standard americani per compatibilità e uniformità nel processo di produzione Con resistenza e capacità di tenuta effettiva intrinsecamente integrate nei fili NPT, questi sono recentemente diventati considerati a livello globale come una soluzione standard del settore ovunque sia richiesto un sistema di connessione sicuro e standardizzato.
Preparare il Tornio per il Taglio del Filo
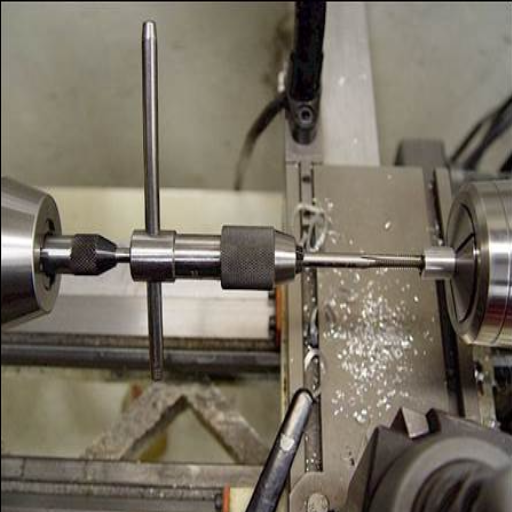
Scelta di uno strumento tornio adatto per la filettatura dei tubi
Una filettatura precisa e affidabile richiede che venga selezionato un utensile appropriato per l'operazione di filettatura del tubo Il materiale dell'utensile è un fattore significativo; gli utensili in acciaio ad alta velocità o in metallo duro sono generalmente utilizzati a causa della loro resistenza all'usura quando sottoposti a operazioni di filettatura Gli utensili HSS sono adatti per applicazioni a bassa velocità e materiali morbidi, mentre gli utensili in metallo duro sono applicati nella filettatura ad alta velocità di materiali come l'acciaio inossidabile.
Inoltre, la geometria del filo è essenziale Assicurarsi che l'utensile di filettatura sia profilato con il filo Standard in uso, come NPT. Utilizzare taglienti e angoli di scarico molto affilati per facilitare il taglio e ridurre al minimo l'usura dell'utensile. L'utensile dovrebbe anche essere adattato alle specifiche del tornio, come le dimensioni del portautensili e la velocità del mandrino.
Quando si tratta di garantire precisione e ripetibilità, ci si rivolge a un tornio dotato di ausili per la filettatura, come un sistema di lettura digitale o un indicatore di filettatura La precisione delle filettature può essere mantenuta solo sincronizzando la velocità della macchina e il movimento dell'utensile L'ispezione periodica e la manutenzione degli utensili del tornio eliminerebbero i casi di imperfezioni superficiali e garantirebbero prestazioni ottimali dell'utensile. Considerando che i fattori che si scontrano con materiale, utensile e macchina possono contribuire notevolmente a migliorare l'efficienza e la coerenza della filettatura.
Preparazione del tornio per il taglio di precisione
Lavorare su un bel taglio al tornio è una procedura complessa e paziente che inizia con la preparazione del pezzo In primo luogo, essere sempre sicuri che il pezzo sia stabile e non vibrerà o si muoverà durante la lavorazione, poiché tale azione degraderebbe la precisione La scelta del mandrino o della pinza dipenderà dalle dimensioni del materiale e dal tipo di tolleranza da raggiungere, contribuendo alla precisione di finitura Gli strumenti devono essere affilati e allineati parallelamente alla linea centrale del pezzo per garantire che l'utensile tagli bene e modella correttamente Ciò garantirà che il materiale non si deformi e gli strumenti non si usurino prematuramente.
L'impostazione del numero di giri è una configurazione importante da eseguire affinché il processo inizi, e questa deve essere basata sul materiale e sul tipo di taglio. Per materiali morbidi come l'alluminio, eseguirlo ad alta velocità per avere una finitura migliore; mentre per materiali duri come l'acciaio, mantenere bassa la velocità per paura di danni agli utensili. L'applicazione di refrigerante o lubrificante durante il taglio è molto importante, poiché aiuta a ridurre al minimo la generazione di calore, mantenere la durata dell'utensile e migliorare la finitura superficiale.
In conclusione, oltre all'osservazione della macchina in funzione, sporco secco o detriti su tutte le parti, ad esempio letto, carrello e scorrimento trasversale Qualsiasi strumento preciso che va con l'allineamento o la misurazione, come gli indicatori di quadrante, andrà davvero a beneficio dei processi di lavorazione Dopo le procedure sopra menzionate, la configurazione del tornio è pronta per una rettifica stabile e un ottimo lavoro.
Importanti precauzioni di sicurezza per i macchinisti
Linee guida critiche sulla sicurezza
In ordine di importanza, la sicurezza è fondamentale per i macchinisti che lavorano con attrezzature pesanti e strumenti di precisione Una corretta formazione e l'aderenza agli standard del settore contribuiranno a ridurre il rischio e a mantenere un ambiente di lavoro sicuro.
Dispositivi di protezione individuale (DPI)
- Occhiali di sicurezza per proteggere dai detriti volanti
- Guanti per la manipolazione di spigoli vivi
- Stivali con punta in acciaio per la protezione contro materiali pesanti
- Protezione dell'udito quando si lavora in ambienti rumorosi
Sicurezza dello spazio di lavoro
- Garantire che lo spazio di lavoro sia pulito e organizzato per prevenire rischi di inciampo
- Seguire tutte le indicazioni del produttore per l'uso della macchina, comprese velocità, modifiche agli utensili e requisiti di manutenzione
- Tenere le protezioni di sicurezza e gli scudi installati su tutti i macchinari
- Evitare di indossare abiti larghi o gioielli attorno a macchinari per la filatura
Manutenzione Attrezzature
- Le ispezioni regolari di utensili e macchine sono un must per i macchinisti
- Verificare la presenza di parti usurate o danneggiate come cavi sfilacciati o taglierine poco affilate
- Seguire le procedure di blocco/tagout (LOTO) rigorosamente prima dei lavori di manutenzione
Ergonomia e Salute
Una nota esperta in ergonomia deve essere tenuta in vista Qualsiasi postura scomoda mantenuta nel tempo può causare una persona a subire una lesione muscoloscheletrica; allo stesso modo, si verificherà una lesione se ci sono movimenti ripetitivi Le postazioni di lavoro e gli strumenti regolati mettono le persone in una postura ergonomica; quindi rimangono comodi, sani e produttivi per un tempo più lungo.
Cultura della sicurezza
Allo stesso modo, impostare una cultura della sicurezza sul posto di lavoro sarebbe molto importante Di routine, eseguire ed eseguire esercitazioni di formazione sulla sicurezza, aggiornare i dipendenti sugli attuali standard di sicurezza e coltivare la mentalità di affrontare sempre apertamente qualsiasi pericolo per la sicurezza Una documentazione e una segnalazione adeguate di incidenti o inconvenienti che quasi si verificano devono essere mantenute in modo che i modelli di potenziali rischi possano essere tracciati e affrontati Consapevole e vigile, sta andando solo a tenere i macchinisti lontani dai pericoli di incidenti e anche garantire che funzionino in modo efficiente e sicuro.
Il processo di taglio dei fili dei tubi
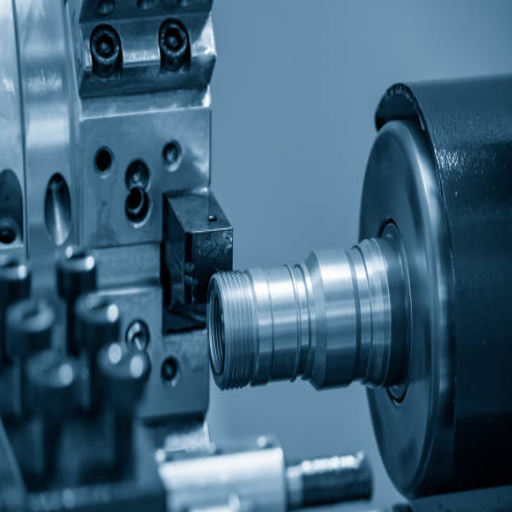
Una procedura graduale nella filettatura dei tubi sul tornio
Poiché la filettatura dei tubi tende ad essere un lavoro esatto, ogni passaggio richiede attenzione, una corretta configurazione degli utensili e l'aderenza agli standard di sicurezza Di seguito è riportata una guida dettagliata che i macchinisti possono utilizzare per svolgere il lavoro in modo efficiente:
- Seleziona un materiale per tubi adatto al tuo progetto: assicurando che soddisfi le specifiche corrette Ispezionare il tubo per eventuali imperfezioni o danni superficiali e pulirlo accuratamente per evitare che i contaminanti entrino durante la filettatura.
- Selezionare lo standard di thread corretto: Determinare lo standard di filettatura richiesto per il progetto (NPT, BSPT o Metric) Controllare i grafici di filettatura per dimensioni e specifiche in modo che i filettature soddisfino lo standard richiesto.
- Imposta il tornio: Impegnare saldamente il tubo nel mandrino del tornio, garantendo un corretto allineamento; in caso contrario, oscillerebbe durante il funzionamento La velocità del tornio dovrebbe essere regolata in base al materiale del tubo e al diametro, nonché al tipo specifico di filo da tagliare.
- Installare lo strumento di filettatura: Montare l'utensile di filettatura sul montante dell'utensile per il taglio dei fili Utilizzare un utensile di filettatura con profilo e angolo compatibili con lo standard di filettatura scelto Potrebbe essere necessario affilare l'utensile o inserirlo nel montante dell'utensile, a seconda delle sue condizioni, in modo che i fili tagliati siano puliti e precisi.
- Allineare lo strumento: Allineare perpendicolarmente lo strumento di filettatura al tubo e regolare l'altezza dello strumento in modo che sia esattamente in linea con l'asse di rotazione per profili di filettatura coerenti e prevedibili.
- Impegnare la vite di comando: Impostare il cambio del tornio sul passo di filettatura corretto in base allo standard della filettatura e alle dimensioni di transazione Posizionare la vite di comando in impegno in modo che questo utensile si muova esattamente con la rotazione del tubo.
- Taglio di prova: Eseguire un leggero taglio di prova sul tubo per verificare che i fili si allineino con il passo e la profondità desiderati Controllare il filo con un misuratore di filettatura per confermare le dimensioni prima di proseguire.
- Taglio dei fili: Sovrapporre il taglio graduale dei fili con passaggi multipli, ogni passaggio regolando leggermente la profondità dell'utensile per perfezionare il taglio Applicare un lubrificante compatibile con il materiale per ridurre l'attrito e l'accumulo di calore durante il taglio, consentendo così una finitura più liscia.
- Ispezionare i thread: Dopo l'operazione di filettatura completa, utilizzare un misuratore o una pinza per controllare accuratamente le filettature per garantire che la profondità, il passo e l'adattamento soddisfino i requisiti delle specifiche.
- Tocchi di finitura: Sbavare e pulire i fili con una lima fine o una spazzola metallica Pulire nuovamente il tubo per rimuovere eventuali trucioli metallici rimanenti, quindi applicare un rivestimento protettivo, se necessario, per prevenire la corrosione.
- Documentazione del processo e dei risultati: Registrare specifiche, misurazioni e altre risposte o osservazioni effettuate durante il processo per riferimento successivo Una documentazione adeguata può aiutare a identificare le aree che necessitano di miglioramenti nei progetti futuri.
Suggerimento professionale: Attraverso la seguente procedura, i macchinisti possono creare filettature per tubi splendidamente precise che migliorano l'integrità e l'usabilità nel prodotto finale mantenendo una buona efficienza lavorativa. Il successo a lungo termine sarà ulteriormente garantito mantenendo l'attrezzatura e seguendo costantemente le migliori pratiche.
Regolazioni di impostazione per filettature coniche e filettature diritte
Fili affusolati
Quando si regolano le impostazioni del filo conico, è essenziale comprendere la differenza per garantire un risultato ottimale I fili conici sono pensati per formare una tenuta e quindi richiedono regolazioni angolari, comunemente utilizzando rastremazioni standard come 1 su 16 Le matrici o gli inserti di filettatura devono essere allineati con attenzione per mantenere il corretto angolo di rastremazione Una corretta applicazione della lubrificazione per ridurre l'attrito e consentire tagli fluidi aiuterà a prevenire qualsiasi danno ai fili.
Filati Dritti
Le filettature diritte, tuttavia, si concentrano sulla consistenza senza rastremazione e in genere si basano su altri metodi di tenuta, come rondelle o O-ring Per le filettature diritte, il macchinista deve fare attenzione a mantenere la consistenza del diametro e garantire la precisione del passo. Lo strumento di filettatura dovrebbe anche mantenere un allineamento uniforme durante tutto il processo per raggiungere l'obiettivo.
Entrambi i tipi di filettatura richiedono uno stretto controllo dei dettagli; tuttavia, esiste una leggera differenza nelle impostazioni della macchina e nell'ispezione della calibrazione I misuratori di filettatura per ciascun tipo possono essere utilizzati per verificare se i filetti sono lavorati correttamente Una macchina CNC avanzata offre ulteriore precisione fornendo regolazioni automatiche e feedback correttivi durante il processo di filettatura Seguendo queste migliori pratiche si garantirà efficienza e integrità del prodotto.
Suggerimenti per ottenere tagli fluidi e accurati
Scelta degli strumenti di taglio appropriati
La selezione degli utensili da taglio deve essere adatta al materiale da tagliare Gli utensili sono più spesso di acciaio e carburo ad alta velocità, a seconda della loro capacità di resistere all'usura e fornire precisione In ogni caso, le specifiche appropriate dell'utensile, comprese le dimensioni dell'utensile e il rivestimento, dovrebbero essere scelte in base all'applicazione per ridurre al minimo le imprecisioni durante l'utilizzo.
Mantenere la corretta nitidezza dell'utensile
Gli utensili opachi generano superfici ruvide e più calore, compromettendo la precisione e la durata dell'attrezzatura, Gli utensili devono essere mantenuti affilati o sostituiti per ottenere migliori tagli di finitura.
Ottimizza velocità e mangimi di taglio
Velocità e alimentazioni adeguate consentono tagli fluidi Velocità troppo elevate causano chiacchiere o surriscaldamento degli utensili, mentre alimentazioni basse comportano tassi di rimozione scarsi I produttori in genere forniscono raccomandazioni per velocità e avanzamento, a seconda del pezzo e dell'utensile.
Utilizza raffreddamento e lubrificazione
Il raffreddamento e la lubrificazione aiutano a ridurre al minimo l'attrito e l'accumulo di calore durante il taglio L'uso corretto del fluido da taglio prolunga la durata dell'utensile e migliora la qualità del taglio.
Assicurare la stabilità della macchina
Le vibrazioni di taglio sono severe e tendono a influenzare in larga misura la precisione, così come la finitura del lavoro, migliore è la tenuta del lavoro, più stabile è la base della macchina e gli elementi coinvolti, impedendo così il movimento.
Manutenzione regolare della macchina
Il controllo e la calibrazione regolari dell'apparecchio di taglio sono i mezzi per garantire che mantenga le massime prestazioni. La cura dell'usura, come avere guide disallineate o cuscinetti usurati, ridurrà sicuramente la possibilità di imprecisioni e costosi tempi di inattività.
Applicare il taglio step-down per una precisione più elevata
Quando si effettuano tagli più profondi, l'alta precisione richiede la rottura del taglio in diverse passate più piccole, o il taglio step-down, per un migliore controllo e finitura Questo metodo riduce al minimo la deformazione dell'utensile e garantisce una rimozione accurata del materiale.
Risultato: Seguendo le misure di cui sopra, sarà possibile per i macchinisti e i produttori ottenere una qualità costantemente elevata e garantire l'integrità superiore dei loro prodotti e l'efficienza operativa.
Risoluzione dei problemi comuni nel taglio del filo
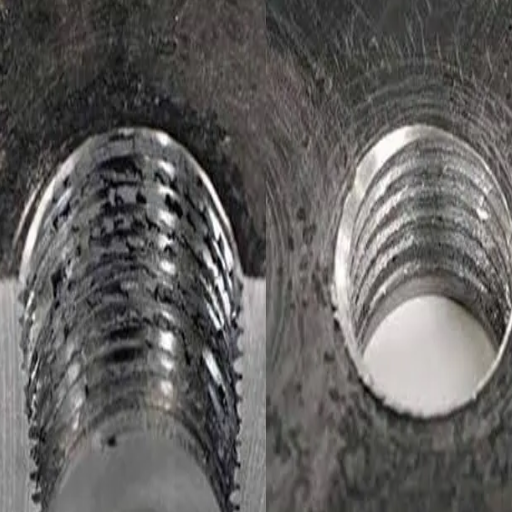
Identificare e curare i problemi comuni di threading
I problemi di filettatura potrebbero influire negativamente sulla qualità, introdurre inefficienze nella produzione e aumentare il costo di produzione L'identificazione di un errore di filettatura e l'affrontare le cause garantiscono l'accuratezza e la ripetibilità della produzione Questi sono alcuni esempi di problemi di filettatura e le soluzioni su cui i proprietari possono lavorare in modo equo:
| Problema | Causa | Soluzione |
|---|---|---|
| Profondità del filo sbagliata | Fili poco profondi mineranno il potere di tenuta del raccordo; al contrario, se troppo profondo, renderà il raccordo incompatibile | Configurare correttamente l'utensile da taglio e assicurarsi che i parametri della macchina per la velocità di avanzamento e la profondità di taglio siano adeguatamente impostati in base alle specifiche del materiale e del filo Controllo regolare dell'utensile per l'usura. |
| Deviazione del passo del filo | Possono verificarsi deviazioni dovute a gioco nella macchina o a una sincronizzazione errata tra mandrino e utensile da taglio | Verificare l'allineamento della macchina, utilizzare cicli di taglio del filo adeguati e garantire che i sistemi di viti e dadi siano in buone condizioni di funzionamento. |
| Problemi di finitura superficiale | Le superfici ruvide della filettatura sono spesso causate da utensili opachi; il liquido di raffreddamento può essere applicato in modo errato oppure durante la lavorazione si verificano vibrazioni dell'utensile o del pezzo | Utilizzare utensili affilati rivestiti di conseguenza Applicare il refrigerante appropriato e ridurre al minimo le vibrazioni assicurando che il pezzo sia ben bloccato e che siano prese in considerazione le corrette disposizioni di montaggio dell'utensile. |
| Fili di sottosquadro o sovrapposti | Problemi che si affiliano alla deflessione dell'utensile, al disallineamento o alla geometria impropria dell'utensile | Verificare che l'utensile da taglio filettato sia centrato e correttamente allineato rispetto al pezzo Utilizzare solo utensili con la geometria corretta per il tipo di filo da tagliare e la massima velocità di taglio disponibile, per ridurre al minimo la deflessione. |
| Accumulo di materiali sui bordi di taglio | Materiali come alluminio o metalli teneri si accumulano sul tagliente, con conseguente scarsa filettatura | Utilizzare utensili con rivestimenti antiadesivi mentre viene applicata un'adeguata lubrificazione per prevenire l'adesione del materiale Controllare e pulire gli utensili da taglio su base di routine per mantenerli efficaci. |
Con i suddetti metodi di risoluzione dei problemi messi in atto, insieme a un po' di accortezza data alla manutenzione ordinaria della macchina, gli errori di taglio del filo possono essere praticamente mitigati. Ciò significa quindi ottenere precisione di produzione, efficienza operativa e qualità complessiva del prodotto.
Mantenere la nitidezza degli utensili per prestazioni ottimali
La nitidezza dell'utensile da taglio è un fattore importante considerato nella produzione di precisione e per prolungare la vita delle attrezzature Tali utensili causano finiture scadenti sulle superfici, dimensionamento improprio e persino causano ulteriore sforzo sui macchinari se diventano opachi Pertanto, dovrebbe esserci un approccio sistematico alla cura degli utensili in modo che gli utensili rimangano in buone condizioni di affilatura.
L'affilatura deve essere eseguita secondo il programma, considerando il materiale da tagliare e la frequenza di utilizzo. I metodi di affilatura possono dipendere dalla natura dell'utensile, come la rettifica per HSS e la levigatura per utensili con punta in metallo duro. Gli abrasivi più recenti come le mole diamantate o CBN offrono grandi promesse per una rettifica più nitida in un tempo più breve.
Il monitoraggio degli indicatori di usura è anche un'altra importante pratica di manutenzione, tra queste il riconoscimento di eventuali tipi familiari di usura degli utensili, come scheggiature, smussature o un cambiamento nella finitura superficiale del materiale Il monitoraggio in tempo reale può avvisare un operatore di potenziali ottusità anche prima che si realizzi il suo effetto sulla qualità della produzione.
Le tecniche di stoccaggio improprie alla fine portano il proprio grado di warelust negli utensili; quindi, quelli giusti faranno del bene nel prevenire l'usura degli utensili durante questi periodi non lavorativi Il rivestimento in nitruro di titanio, ove applicabile, rende la durezza accessibile rendendo la finitura superficiale liscia per mantenere la nitidezza degli utensili per un tempo più lungo Nell'esecuzione di questi compiti, la lavorazione di routine fluirà più comodamente e con arresti minori, garantendo più vita a un utensile.
Quando Macinare Il Tuo Strumento Tornio
Il processo di rettifica di un utensile da tornio dovrebbe essere subito ogni volta che il tagliente è sordo o danneggiato, poiché ciò influenzerà la possibilità di lavorazione Un utensile eccessivamente sordo creerà calore, si tradurrà in una finitura superficiale inferiore e genererà un'usura eccessiva sul pezzo Quando si sperimenta resistenza durante il taglio o quando l'utensile chiacchiera o vibra eccessivamente, questo è un indicatore sicuro da utilizzare per la rettifica.
Utilizzando uno strumento di ingrandimento, è possibile eseguire ispezioni periodiche del tagliente per determinare modelli di usura o scheggiature che richiedono la rettifica. Tuttavia, la natura del materiale su cui lavorare determina anche il programma di rettifica. Ad esempio, i materiali più duri o abrasivi tendono a indossare rapidamente gli utensili e quindi richiedono una rimacinatura frequente. Al contrario, quando si lavorano materiali più morbidi, ci si può aspettare periodi più lunghi tra una manutenzione e l'altra.
Gli utensili devono essere rettificati prima che il loro degrado possa compromettere la qualità della produzione e garantire qualità e prestazioni eccezionali della lama Il processo di rettifica ideale ripristina gli angoli di taglio e la nitidezza dell'utensile senza generare calore eccessivo che potrebbe influire negativamente sulla struttura dell'utensile I programmi di manutenzione per le vostre attività di rettifica aiutano quindi a promuovere lavorazioni di precisione, una maggiore durata dell'utensile e tempi di inattività ridotti.
Tecniche Avanzate nella Filettatura del Tornio
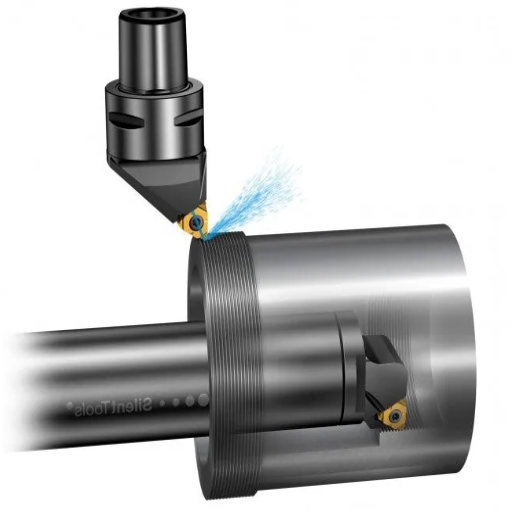
Processo di taglio del filo a punto singolo
La filettatura a punto singolo utilizza un utensile da taglio a punto singolo montato sul tornio con la punta dell'utensile montata sulla slitta trasversale per filettare un determinato pezzo. La configurazione molto critica è lì perché sono coinvolte tutta la profondità del filo, il passo del filo e la sezione trasversale. Innanzitutto, è necessario selezionare l'utensile. Di solito, per la filettatura a punto singolo, viene utilizzata un'attrezzatura per inserti in metallo duro o inserti in acciaio ad alta velocità, progettata per un profilo specifico. Successivamente, l'utensile viene impostato sul pezzo da infilare in una corrispondenza esatta con i profili. Anche il minimo disallineamento può rovinare i fili.
L'operatore imposta la velocità del mandrino secondo necessità, quindi impegna l'alimentazione trasversale, che è sincronizzata con la vite di comando per garantire una spaziatura uniforme del passo del filo In ogni passaggio, l'alimentazione a mano di riposo a scorrimento trasversale o composta viene regolata per aumentare gradualmente la profondità di taglio Questo viene fatto per evitare il sovraccarico dell'utensile o del pezzo Il fluido da taglio viene spesso spruzzato sull'utensile per ridurre la temperatura e aiutare a evacuare i trucioli per un taglio pulito Questi tagli, passati dopo il passaggio, vengono eseguiti con attenzione per rendere filettature accurate di alta qualità e ad una tolleranza molto stretta.
Migliorare l'efficienza con la tecnologia del tornio CNC
Quando penso di aumentare l'efficienza con la tecnologia dei torni CNC, penso alla precisione e all'automazione, a differenza della filettatura a mano, i torni CNC mi permettono di incastrare la programmazione delle operazioni con incredibile accuratezza, Ora sono coinvolte pochissime congetture, che riducono anche notevolmente gli errori e, di conseguenza, lo spreco di materiali e di programmi può anche essere salvato per un uso futuro, che si presta a una maggiore facilità ogni volta che un compito deve essere ripetuto, e transizioni di produzione più veloci quando si va in corse a pieno titolo.
Fonti di riferimento
-
Come tagliare i fili del tubo su un tornio e creare una connessione a gas (Youtube)
Una guida video che dimostra con precisione il processo di taglio dei fili dei tubi su un tornio. -
Metodo semplice per tagliare i fili affusolati sul tornio YouTube
Spiega un metodo semplice per tagliare fili rastremati su un tornio. -
Come tagliare i thread su un tornio Blondihacks YouTube
Un tutorial dettagliato sull'apprendimento delle tecniche di taglio del filo per le operazioni di tornio. -
Padroneggiare la fresatura del filo: la precisione incontra la versatilità BobCAD
Discute la fresatura del filo come metodo alternativo per tagliare i fili con precisione e flessibilità. - antishilathe.com
Domande frequenti (FAQ)
Quali sono gli strumenti necessari per tagliare i fili dei tubi su un tornio?
Diversi utensili per filettare tubi sono necessari per tagliare efficacemente i fili di tubi su un tornio, come una matrice per tubi e uno strumento per filettare In questa categoria di utensili sono inclusi anche dispositivi utili come gli attacchi conici per il tornio, che consentono di tagliare una rastremazione accurata e un passo dei fili L'olio da taglio può essere applicato per migliorare ulteriormente la finitura dei fili e per conservare la durata del tagliente. È un'eccellente combinazione per avere un mandrino a ganascia per afferrare saldamente il pezzo durante il taglio dei fili e un portautensili per i tuoi utensili da taglio per una precisione ancora maggiore durante il funzionamento.
Come faccio a impostare il mio tornio per la filettatura dei tubi?
Ci sono diversi passaggi coinvolti nella configurazione di un tornio per la filettatura del tubo In primo luogo, il pezzo deve essere montato saldamente nel mandrino in modo che non si muova durante l'operazione di taglio Avendo i mezzi di attacco conico si potrebbe impostare per il corretto angolo di rastremazione per le filettature del tubo Con il carrello e la slitta trasversale, sono necessarie ulteriori regolazioni per ottenere la profondità di taglio desiderata. Garantire il corretto allineamento della vite di comando e il suo impegno in rotazione dovrebbe essere una priorità Infine, scegliere un'attrezzatura per la filettatura che sia tagliente; anche il corretto posizionamento di questo utensile è cruciale.
È possibile tagliare i fili dei tubi su un tornio senza un attacco conico?
Il taglio del filo del tubo sul tornio può essere eseguito senza un attacco conico, anche se può richiedere più regolazioni manuali Quando si dà la corretta rastremazione ai fili, è necessario calcolare gli angoli e gli offset coinvolti Una matrice standard per tubi potrebbe essere contemporaneamente necessaria per formare i fili se il tornio non accoglie automaticamente la rastremazione La barra deve essere spostata con grande cura utilizzando l'alimentazione incrociata e le regolazioni della profondità di taglio, poiché potrebbe essere necessario tagliare direttamente i fili per una maggiore precisione Mentre il lavoro manuale può spesso essere considerato inefficiente, se applicato con attenzione, può produrre risultati molto soddisfacenti.
Qual è il passo standard per il taglio di filettature di tubi NPT?
La definizione di passo standard nel filo NPT varia con il diametro; in genere, i fili NPT sono designati in numero di spire per pollice, con un minimo di 8 TPI per tubi di grandi dimensioni e passi più fini con diametri decrescenti Quando si infila in un tornio, considerare di fornire una rastremazione di 1 grado 47 minuti per garantire un perfetto adattamento con i raccordi Utilizzare sempre il grafico di filettatura per verificare se viene utilizzata la forma corretta del filo e altri parametri Avere matrici di filettatura del tubo potrebbe anche essere utile per mantenere il passo durante il taglio.
Come posso garantire che i fili siano precisi al taglio?
Innanzitutto è necessario misurare con precisione il diametro del pezzo in lavorazione in modo da determinare l'insieme di strumenti che devono essere utilizzati per tagliare i fili sul tornio. È necessario prevedere che la contropunta sia allineata con la paletta e mantenuta perpendicolare al pezzo. Per fare ciò è possibile utilizzare un indicatore del quadrante, ad esempio misurando la profondità di taglio e apportando modifiche di conseguenza. Mantenere attentamente le velocità di avanzamento applicando la stessa pressione al tagliente aiuterà anche a rendere uniforme la forma del filo. Un metodo eccellente per testare la qualità e l'accuratezza dei fili sarebbe anche testare il pezzo filettato con un raccordo.
Qual è la differenza tra il taglio dei fili e la maschiatura dei fili?
Il taglio e la maschiatura del filo sono i processi utilizzati per creare fori o superfici filettate Il taglio del filo si riferisce alla lavorazione al tornio, in cui la fabbricazione di filettature esterne o interne viene eseguita su un dato pezzo, spesso impiegando uno strumento di filettatura o una matrice La maschiatura si riferisce al processo mediante il quale le filettature interne vengono create ruotando un rubinetto nel materiale per tagliare la filettatura Entrambi i processi danno effettivamente origine a filettature, ma il taglio viene solitamente applicato quando il progetto è leggermente più grande, richiedendo un controllo preciso sulla forma e sul passo della filettatura. La maschiatura viene utilizzata principalmente per fori relativamente minori in cui è necessario formare rapidamente la filettatura.



