














O encadeamento de tubos em um torno precisa de precisão, habilidade e as ferramentas certas Um maquinista experiente ou mesmo um iniciante disposto deve apreciar que esse esforço difícil, mas que vale a pena, produz fluxos de trabalho eficientes e produtos finos Portanto, contra a interface de roscas no tubo no torno, esta folha de trapaça olha para tudo que se estende desde o método e tecnicismos para questões que geralmente atormentam o encadeamento de tubos, jogado com algumas dicas úteis e dicas para uma boa medida Depois de passar por este artigo, os leitores entenderão os próprios fundamentos sobre a teoria desses conceitos e serão capazes de aplicá-los de forma eficiente ou precisa em seus projetos Vamos agora explorar algumas técnicas que tornam o encadeamento divertido.
Compreendendo roscas de tubos e suas aplicações

O que são roscas de tubos?
São ranhuras helicoidais na superfície externa do tubo projetadas para permitir a união segura de tubos e acessórios As roscas atuam como um agente na produção de uma vedação hermética e uma configuração verdadeiramente à prova de vazamentos, especialmente em dispersões gasosas ou fluidas dentro de várias indústrias, como encanamento, petróleo e gás, fabricação, etc. Geralmente, as roscas dos tubos são de dois tipos, a saber: paralelas, que mantêm um diâmetro regular por toda parte; e afiladas, cujo diâmetro diminui gradualmente para realizar um ajuste mais apertado.
Esses padrões de rosca controlam o design e a compatibilidade da rosca, de modo que a rosca padrão possa garantir uniformidade e conexão confiável Cada padrão designa passos de rosca, ângulos e profundidades de engate aos quais as roscas devem ser aproximadamente cortadas em conformidade As roscas de tubo cortadas adequadamente fornecem sistemas de tubos fortes e seguros que, de outra forma, sofrem perda de pressão ou falha do sistema.
Os fios de tubos gerais
Os threads recebem nomes com base em seu design, finalidade e compatibilidade entre os sistemas. Estes são alguns dos tipos de threads de tubo mais comumente usados:
Cônico Nacional para Tubos (NPT)
Nos EUA, as roscas dos tubos são usadas para vedar equipamentos em aplicações sob alta pressão Essas roscas apresentam um cone que lhes permite agarrar firmemente, garantindo uma conexão à prova de vazamentos Um selante de rosca ou fita é comumente aplicado Uma vez construído de acordo com padrões rigorosos sobre dimensões, a rosca NPT garante compatibilidade igual entre os sistemas de encanamento.
Paralelo de tubo padrão britânico (BSPP)
As roscas BSPP são usadas em todo o mundo para conexões de rosca paralela e são encontradas principalmente em aplicações de baixa pressão, como linhas de água ou gás. Como as roscas BSPP são retas, a vedação é obtida pela arruela ou anel de vedação, garantindo um ajuste eficiente e seguro sem exercer força indevida nas roscas.
Tubo padrão britânico cônico (BSPT)
As roscas BSPT apresentam um cone semelhante ao NPT, mas com diferentes ângulos e dimensões de rosca Estes são comumente encontrados na Europa e na Ásia, com as roscas BSPT alcançando uma vedação estanque à pressão gerada pelo cone e destinada ao uso sob altas pressões, onde conexões permanentes são essenciais.
Roscas Tubulação Métrica
O sistema métrico é amplamente utilizado nos países que o adotaram, estas roscas mantêm um perfil constante, especificado pelo passo e diâmetro da rosca, permitindo uma compatibilidade padronizada em aplicações industriais, as roscas métricas são frequentemente utilizadas para encaixes mecânicos.
Fios de tubos Dryseal (NPTF)
As roscas NPTF, também conhecidas como Dryseal, têm como objetivo fornecer uma vedação mecânica pura sem o uso de selante Tolerâncias ligeiramente diferentes permitem que as roscas se deformem ligeiramente após a instalação, criando uma vedação hermética adequada para sistemas hidráulicos e pneumáticos.
Roscas cônicas ISO (roscas R)
As roscas cônicas ISO são o padrão internacionalmente aceito, frequentemente usado com acessórios para tubos e válvulas, essas roscas oferecem altas qualidades de vedação e são usadas em diversas indústrias, que vão desde a importação de petróleo até o gás.
Ponto Chave: Cada rosca de tubulação serve funções específicas em relação à sua aplicação, dependendo das condições de pressão e padrões regionais É uma questão de extrema importância escolher o tipo de rosca correto para garantir que o sistema de tubulação seja eficiente, compatível e seguro.
Aplicações de NPT e NPT Thread
As roscas NPT (National Pipe Taper) são usadas principalmente em aplicações que exigem uma vedação hermética e contato de preensão envolvendo sistemas de fluidos ou gases, particularmente em condições de alta pressão Sendo à prova de vazamentos, essas conexões encontram aplicações em campos como petróleo, processamento químico e combate a incêndios Materiais de vedação complementares não são necessários para uso, pois são bem ajustados em virtude de um cone No entanto, selantes de rosca ou fita de PTFE são geralmente aplicados para maior segurança.
A aplicação de rosca NPT é bastante peculiar em ser usada dentro de sistemas hidráulicos e pneumáticos, onde, para garantir a máxima eficiência e segurança, a integridade do sistema deve permanecer intacta sob alta tensão roscas NPT perchance encontrar preferência em sistemas HVAC para conexões de fluxo de fluido e ar entre vários componentes Além de aplicações industriais, roscas NPT servem para fornecer soluções de conexão duradouras em configurações que representam condições operacionais desafiadoras.
Adaptáveis o suficiente, as roscas NPT são amplamente utilizadas em vários sistemas de tubulação, aderindo aos padrões americanos de compatibilidade e uniformidade no processo de fabricação Com resistência e capacidade de vedação efetiva intrinsecamente incorporadas às roscas NPT, estas passaram recentemente a ser consideradas globalmente como uma solução padrão da indústria sempre que um sistema de conexão seguro e padronizado for necessário.
Preparando seu torno para corte de roscas
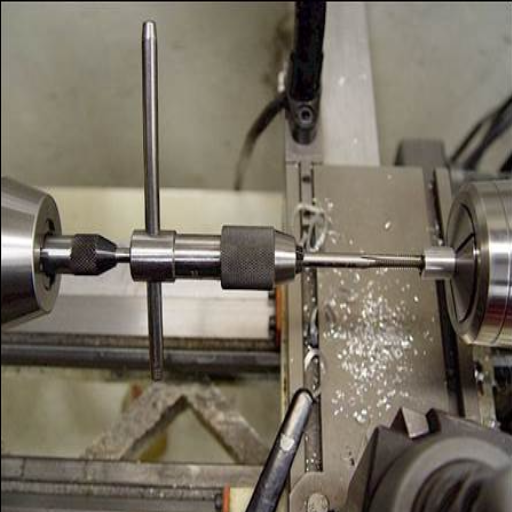
Escolhendo uma ferramenta de torno adequada para rosqueamento de tubos
O rosqueamento preciso e confiável requer que uma ferramenta apropriada seja selecionada para a operação de rosqueamento de tubos O material da ferramenta é um fator significativo; ferramentas de aço rápido ou metal duro são geralmente usadas devido à sua resistência ao desgaste quando submetidas a operações de rosqueamento As ferramentas HSS são adequadas para aplicações de baixa velocidade e materiais macios, enquanto as ferramentas de metal duro são aplicadas em rosqueamento de alta velocidade de materiais como aço inoxidável.
Além disso, a geometria do fio é essencial Certifique-se de que a ferramenta de rosqueamento seja perfilada com os Padrões de rosca em uso, como NPT. Use arestas de corte muito afiadas e ângulos de relevo para facilitar o corte e minimizar o desgaste da ferramenta A ferramenta também deve ser combinada com as especificações do torno, como dimensões do porta-ferramentas e velocidade do fuso.
Quando se trata de garantir precisão e repetibilidade, volta-se para um torno fornecido com auxiliares de rosqueamento, como um sistema de leitura digital ou um indicador de rosqueamento A precisão das roscas só pode ser mantida sincronizando a velocidade da máquina e o movimento da ferramenta A inspeção periódica e a manutenção das ferramentas de torno eliminariam casos de imperfeições superficiais e garantiriam o desempenho ideal da ferramenta Considerando fatores de agrupamento com material, ferramenta e máquina podem percorrer um longo caminho para aumentar a eficiência e consistência da rosca.
Preparando o Torno para Corte de Precisão
Trabalhar no belo torno-corte é um procedimento intrincado e paciente que começa com a preparação da peça de trabalho Primeiro, sempre tenha certeza de que a peça de trabalho está estável e não vibrará ou se moverá durante a usinagem, pois tal ação degradaria a precisão A escolha do mandril ou pinça dependerá do tamanho do material e do tipo de tolerância a ser alcançada, contribuindo para a precisão do acabamento As ferramentas devem ser afiadas e alinhadas paralelamente à linha central da peça de trabalho para garantir que a ferramenta corte bem e se modele adequadamente Isso garantirá que o material não seja deformado e que as ferramentas não se desgastem prematuramente.
A configuração do RPM é uma configuração importante a ser feita para o processo começar, e deve ser baseada no material e no tipo de corte. Para materiais macios como o alumínio, execute-o em alta velocidade para ter um acabamento melhor; enquanto para materiais duros como o aço, mantenha a velocidade baixa por temer danos à ferramenta. A aplicação de refrigerante ou lubrificante durante o corte é muito importante, pois ajuda a minimizar a geração de calor, manter a vida útil da ferramenta e melhorar o acabamento superficial.
Em conclusão, além de observar a máquina em operação, sujeira seca ou detritos em todas as peças, por exemplo, cama, carro e deslizamento cruzado Qualquer instrumento preciso que vá com alinhamento ou medição, como indicadores de mostrador, realmente beneficiará os processos de usinagem Após os procedimentos acima mencionados, sua configuração de torno está pronta para moagem estável e ótimo trabalho.
Precauções de segurança importantes para maquinistas
Diretrizes Críticas de Segurança
Em ordem de importância, a segurança é primordial para os maquinistas que trabalham com equipamentos pesados e ferramentas de precisão O treinamento adequado e a adesão aos padrões da indústria ajudarão a reduzir o risco e manter um ambiente de trabalho seguro.
Equipamento de Proteção Individual (EPI)
- Óculos de segurança para proteção contra detritos voadores
- Luvas para manusear arestas vivas
- Botas com biqueira de aço para proteção contra materiais pesados
- Proteção auditiva ao trabalhar em ambientes ruidosos
Segurança no espaço de trabalho
- Certifique-se de que o espaço de trabalho esteja limpo e organizado para evitar riscos de tropeço
- Siga todas as instruções do fabricante para uso na máquina, incluindo velocidades, trocas de ferramentas e requisitos de manutenção
- Mantenha proteções e escudos de segurança instalados em todas as máquinas
- Evite usar roupas soltas ou joias ao redor de máquinas giratórias
Manutenção Equipamentos
- Inspeções regulares de ferramentas e máquinas são obrigatórias para os maquinistas
- Verifique se há peças desgastadas ou danificadas, como cabos desgastados ou cortadores subafiados
- Siga os procedimentos de bloqueio/tagout (LOTO) estritamente antes do trabalho de manutenção
Ergonomia e Saúde
Uma nota de especialista em ergonomia deve ser mantida em vista Qualquer postura estranha mantida ao longo do tempo pode fazer com que uma pessoa sofra uma lesão musculoesquelética; da mesma forma, ocorrerá uma lesão se houver movimentos repetitivos As estações de trabalho e as ferramentas ajustadas colocam as pessoas em uma postura ergonômica; portanto, elas permanecem confortáveis, saudáveis e produtivas por mais tempo.
Cultura Segurança
Da mesma forma, estabelecer uma cultura de segurança no local de trabalho seria muito importante Rotineiramente, realizar e realizar exercícios de treinamento de segurança, atualizar os funcionários sobre os padrões de segurança atuais e cultivar a mentalidade de sempre abordar qualquer risco de segurança abertamente Documentação adequada e relatórios de acidentes ou incidentes que quase ocorrem devem ser mantidos para que os padrões de riscos potenciais possam ser rastreados e confrontados Consciente e alerta, ele só vai manter os maquinistas longe dos riscos de acidentes e também garantir que eles funcionem de forma eficiente e segura.
O Processo de Corte de Roscas de Tubos
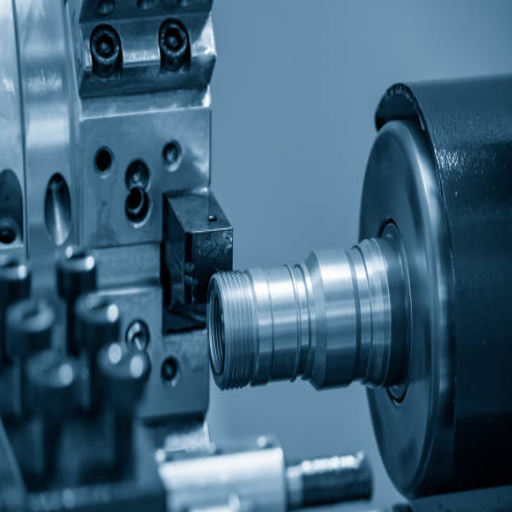
Um procedimento gradual na rosqueamento de tubos no torno
Como a rosca de tubos tende a ser um trabalho exato, cada etapa exige atenção, configuração adequada da ferramenta e adesão aos padrões de segurança. Abaixo está um guia detalhado que os maquinistas podem usar para realizar o trabalho com eficiência:
- Selecione um material de tubulação adequado para o seu projeto: garantindo que ele atenda às especificações corretas Inspecione o tubo quanto a imperfeições ou danos na superfície e limpe-o completamente para evitar a entrada de contaminantes durante a roscagem.
- Selecione o padrão de thread correto: Determine o padrão de thread necessário para o seu projeto (NPT, BSPT ou Métrica) Verifique os gráficos de threading quanto a dimensões e especificações para que os threads atendam ao padrão exigido.
- Configure o torno: Engate o tubo com segurança no mandril do torno, garantindo o alinhamento adequado; caso contrário, ele oscilaria durante a operação A velocidade do torno deve ser ajustada de acordo com o material e o diâmetro do tubo, bem como o tipo específico de rosca a ser cortada.
- Instale a ferramenta de rosqueamento: Montar a ferramenta de rosqueamento no poste de ferramentas para corte de roscas Utilizar uma ferramenta de rosqueamento com perfil e ângulo compatíveis com o padrão de rosca escolhido Pode ser necessário afiar a ferramenta ou colocá-la no poste de ferramentas, dependendo de sua condição, para que as roscas cortadas sejam limpas e precisas.
- Alinhe a ferramenta: Alinhe perpendicularmente a ferramenta de rosqueamento ao tubo e ajuste a altura da ferramenta para que esteja exatamente alinhada com o eixo de rotação para perfis de rosca consistentes e previsíveis.
- Engate o parafuso de avanço: Defina a caixa de engrenagens do torno para o passo de rosqueamento correto de acordo com o padrão de rosca e tamanhos de transação Coloque o parafuso de avanço em engate para que esta ferramenta se mova exatamente com a rotação do tubo.
- Corte de teste: Realize um corte de teste leve no tubo para verificar se as roscas se alinham com o passo e a profundidade desejados Verifique a rosca com um medidor de rosca para confirmar as dimensões antes de seguir em frente.
- Corte de roscas: Sobrepor o corte gradual das roscas com múltiplas passagens, cada passagem ajustando ligeiramente a profundidade da ferramenta para refinar o corte Aplique um lubrificante compatível com o material para reduzir o atrito e o acúmulo de calor durante o corte, permitindo assim um acabamento mais suave.
- Inspecione os tópicos: Após a operação completa de rosqueamento, use um medidor de rosca ou pinça para verificar minuciosamente as roscas para garantir que a profundidade, o passo e o ajuste atendam aos requisitos das especificações.
- Toques de acabamento: Desbarre e limpe as roscas com uma lima fina ou escova de arame Limpe o tubo novamente para remover quaisquer aparas de metal restantes e, em seguida, aplique uma camada protetora, se necessário, para evitar corrosão.
- Documentando o Processo e os Resultados: Registre especificações, medições e outras respostas ou observações tomadas durante o processo para referência posterior A documentação adequada pode ajudar a identificar as áreas que precisam ser melhoradas em projetos futuros.
Dica profissional: Através do seguinte procedimento, os maquinistas podem criar roscas de tubos lindamente precisas que melhoram a integridade e a usabilidade no produto final, mantendo uma boa eficiência de trabalho O sucesso a longo prazo será ainda garantido pela manutenção do equipamento e seguindo consistentemente as melhores práticas.
Ajustes de configuração para roscas cônicas e roscas retas
Fios Cônicos
Ao ajustar as configurações de rosca cônica, é essencial entender a diferença para garantir um resultado ideal As roscas cônicas são destinadas a formar uma vedação e, portanto, exigem ajustes angulares, comumente usando cones padrão, como 1 em 16. matrizes ou inserções de rosca devem ser cuidadosamente alinhadas para manter o ângulo de conicidade correto A aplicação adequada da lubrificação para reduzir o atrito e permitir cortes suaves ajudará a evitar qualquer dano às roscas.
Fios Retos
As roscas retas, no entanto, concentram-se na consistência sem conicidade e normalmente dependem de outros métodos de vedação, como arruelas ou anéis de vedação. Para roscas retas, o maquinista deve ter cuidado para manter a consistência do diâmetro e garantir a precisão do passo. A ferramenta de rosqueamento também deve manter um alinhamento uniforme ao longo do processo para atingir o objetivo.
Ambos os tipos de roscas requerem um controle próximo dos detalhes; no entanto, existe uma ligeira diferença nas configurações da máquina e na inspeção de calibração Os medidores de rosca para cada tipo podem ser usados para verificar se as roscas são usinadas corretamente Uma máquina CNC avançada oferece mais precisão, fornecendo ajustes automáticos e feedback corretivo durante o processo de rosqueamento Seguindo essas melhores práticas, garantirá eficiência e integridade do produto.
Dicas para obter cortes suaves e precisos
Escolhendo as ferramentas de corte apropriadas
A seleção das ferramentas de corte deve ser adequada para o material que está sendo cortado As ferramentas são mais frequentemente de aço rápido e metal duro, dependendo de sua capacidade de resistir ao desgaste e fornecer precisão Em todos os casos, as especificações apropriadas da ferramenta, incluindo tamanho da ferramenta e revestimento, devem ser escolhidas com base na aplicação para minimizar imprecisões durante o uso.
Mantenha a nitidez adequada da ferramenta
Ferramentas opacas geram superfícies ásperas e mais calor, comprometendo a precisão e a vida útil do equipamento As ferramentas precisam ser mantidas afiadas ou substituídas para melhores cortes de acabamento.
Otimize velocidades de corte e feeds
Velocidades e alimentações adequadas permitem cortes suaves Velocidades muito altas causam vibração ou superaquecimento da ferramenta, enquanto baixas alimentações resultam em taxas de remoção ruins Os fabricantes normalmente fornecem recomendações para velocidade e alimentação, dependendo da peça de trabalho e da ferramenta.
Utilize resfriamento e lubrificação
O resfriamento e a lubrificação ajudam a minimizar o atrito e o acúmulo de calor durante o corte O uso adequado do fluido de corte prolonga a vida útil da ferramenta e melhora a qualidade do corte.
Garantir a Estabilidade da Máquina
As vibrações de corte são severas e tendem a afetar em grande medida a precisão, bem como o acabamento do trabalho, quanto melhor a retenção do trabalho for feita, mais estável será a base da máquina e os elementos envolvidos, evitando assim o movimento.
Manutenção Regular de Máquinas
A verificação e calibração regulares do aparelho de corte são os meios de garantir que ele retenha o máximo desempenho Atenção ao desgaste, como ter guias desalinhadas ou rolamentos desgastados, certamente reduzirá a possibilidade de imprecisão e tempo de inatividade dispendioso.
Aplique corte gradual para maior precisão
Ao fazer cortes mais profundos, a alta precisão requer a quebra do corte em várias passagens menores, ou corte abaixado, para melhor controle e acabamento Este método minimiza a tensão na ferramenta e garante a remoção precisa do material.
Resultado: Seguindo as medidas acima, será possível que maquinistas e fabricantes alcancem consistentemente alta qualidade e garantam a integridade superior de seus produtos e a eficiência operacional.
Solução de problemas de problemas comuns no corte de roscas
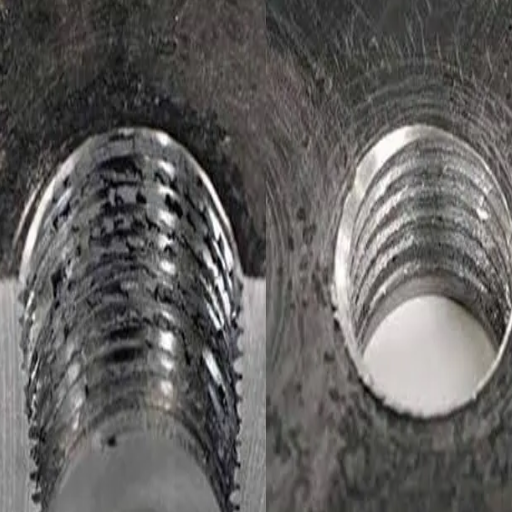
Identifique e cure problemas comuns de rosqueamento
Problemas de rosqueamento podem afetar adversamente a qualidade, introduzir ineficiências na produção e aumentar o custo de produção A identificação de um erro de rosqueamento e a abordagem das causas garantem a precisão e a repetibilidade da fabricação. Estes são alguns exemplos de problemas de rosqueamento e soluções nas quais os proprietários podem trabalhar de forma justa:
| Emissão | Causa | Solução |
|---|---|---|
| Profundidade da rosca errada | Roscas rasas prejudicarão o poder de retenção do encaixe; inversamente, se muito profundo, tornará o encaixe incompatível | Configure a ferramenta de corte adequadamente e certifique-se de que os parâmetros da máquina para taxa de alimentação e profundidade de corte estejam adequadamente definidos de acordo com as especificações do material e da rosca Verificação regular da ferramenta quanto ao desgaste. |
| Desvio do passo do fio | Desvios podem ocorrer devido a folga na máquina ou sincronização incorreta entre o fuso e a ferramenta de corte | Verifique o alinhamento da máquina, utilize ciclos adequados de corte de rosca e garanta que os sistemas de leadscrew e porcas estejam em boas condições de funcionamento. |
| Problemas de acabamento superficial | Superfícies ásperas da rosca são mais frequentemente causadas por ferramentas opacas; o refrigerante pode ser aplicado incorretamente ou ocorre vibração da ferramenta ou peça durante a usinagem | Use ferramentas afiadas revestidas de acordo Aplique refrigerante apropriado e minimize a vibração, garantindo que a peça de trabalho esteja bem fixada e que os arranjos adequados de montagem da ferramenta sejam considerados. |
| Roscas Subcortantes ou Sobrepostas | Problemas que se tornam afiliados à deflexão da ferramenta, desalinhamento ou geometria inadequada da ferramenta | Verifique se a ferramenta de corte de rosca está centralizada e devidamente alinhada em relação à peça de trabalho Utilize apenas ferramentas com a geometria correta para o tipo de rosca a ser cortada e a maior velocidade de corte disponível, para minimizar a deflexão. |
| Acúmulo de material em bordas cortantes | Materiais como alumínio ou metais macios acumulam-se na aresta de corte, resultando em rosqueamento deficiente | Use ferramentas com revestimentos antiadesivos enquanto a lubrificação adequada é aplicada para evitar a adesão do material Verifique e limpe as ferramentas de corte em uma base de rotina para mantê-las eficazes. |
Com os métodos de solução de problemas acima mencionados colocados em ação, juntamente com um pouco de premeditação dada à manutenção de rotina da máquina, os erros de corte de rosca podem ser praticamente mitigados Isso, portanto, significa alcançar a precisão de fabricação, eficiência operacional e qualidade geral do produto.
Mantendo a nitidez da ferramenta para desempenho ideal
A nitidez da ferramenta de corte é um fator importante considerado na fabricação de precisão e para prolongar a vida útil dos equipamentos Tais ferramentas causam acabamentos ruins nas superfícies, dimensionamento inadequado e até causam tensão adicional nas máquinas se ficarem opacas Portanto, deve haver uma abordagem sistemática para o cuidado da ferramenta para que as ferramentas permaneçam em boas e nítidas condições.
A afiação deve ser realizada conforme o cronograma, considerando o material a ser cortado e a frequência de uso Os métodos de afiação podem depender da natureza da ferramenta, como moagem para HSS e brunimento para ferramentas com ponta de metal duro Os abrasivos mais recentes, como rebolos de diamante ou CBN, oferecem uma grande promessa para moagem mais nítida em um tempo mais curto.
Monitorar indicadores de desgaste também é outra prática importante de manutenção Estes incluem o reconhecimento de quaisquer tipos familiares de desgaste da ferramenta, como lascamento, embotamento ou uma mudança no acabamento superficial do material O monitoramento em tempo real pode alertar um operador para o potencial embotamento, mesmo antes de seu efeito sobre a qualidade da produção é realizado.
Técnicas de armazenamento inadequadas eventualmente trazem seu próprio grau de warelust para as ferramentas; portanto, os certos farão bem em evitar o desgaste das ferramentas durante esses períodos sem trabalho O revestimento de nitreto de titânio, quando aplicável, torna a dureza acessível, ao mesmo tempo em que torna o acabamento superficial suave para reter a nitidez das ferramentas por mais tempo Na execução dessas tarefas, a usinagem de rotina fluirá com mais conforto e com paradas menores, garantindo mais vida útil para uma ferramenta.
Quando moer sua ferramenta de torno
O processo de retificação de uma ferramenta de torno deve ser realizado sempre que a aresta de corte estiver cega ou danificada, pois isso afetará a possibilidade de usinagem. Uma ferramenta excessivamente cega criará calor, resultará em um acabamento superficial mais pobre e gerará desgaste excessivo na peça de trabalho. Quando alguém experimenta resistência durante o corte ou quando a ferramenta bate ou vibra excessivamente, isso é um indicador seguro para retificação.
Usando um instrumento de ampliação, pode-se realizar inspeções periódicas da aresta de corte para determinar padrões de desgaste ou lascas que requerem moagem No entanto, a natureza do material a ser trabalhado também determina o cronograma de moagem Por exemplo, materiais mais duros ou abrasivos tendem a usar ferramentas rapidamente e, portanto, exigem reafiação frequente. Por outro lado, ao usinar materiais mais macios, pode-se esperar alguns períodos mais longos entre a manutenção.
As ferramentas devem ser moídas antes que sua degradação possa prejudicar a qualidade da produção e garantir excelente qualidade e desempenho da lâmina O processo de retificação ideal restaura os ângulos de corte e a nitidez da ferramenta sem gerar calor excessivo que possa afetar adversamente a estrutura da ferramenta Os cronogramas de manutenção para suas atividades de retificação ajudam assim a promover a usinagem de precisão, maior vida útil da ferramenta e redução do tempo de inatividade.
Técnicas Avançadas em Rosqueamento de Torno
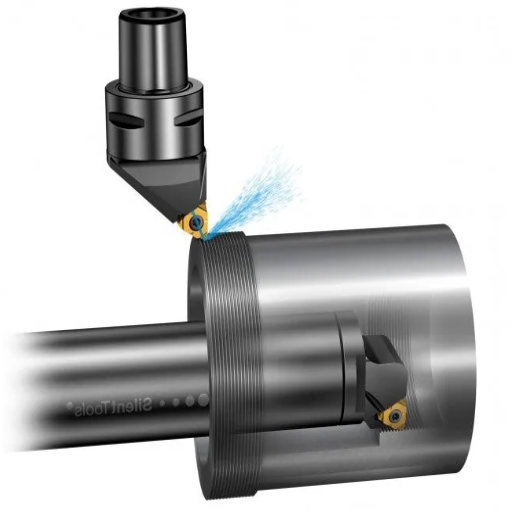
Processo de corte de rosca de ponto único
A rosca de ponto único usa uma ferramenta de corte de ponto único montada no torno com a broca da ferramenta montada na corrediça transversal para rosquear uma determinada peça de trabalho A configuração muito crítica está lá porque toda a profundidade da rosca, passo da rosca e seção transversal estão envolvidos Primeiro, a ferramenta deve ser selecionada Normalmente, para rosca de ponto único, inserção de metal duro ou ferramenta de inserção de aço de alta velocidade é usada, projetada para um perfil específico Depois disso, a ferramenta é definida para a peça de trabalho a ser rosqueada em uma correspondência exata com os perfis Mesmo o menor desalinhamento pode estragar as roscas.
O operador define a velocidade do fuso conforme necessário, em seguida, engata a alimentação transversal, que é sincronizada com o parafuso de avanço para garantir espaçamento uniforme passo da rosca Em cada passagem, a alimentação da mão de repouso deslizante ou composto é ajustado para aumentar a profundidade de corte gradualmente Isso é feito para evitar sobrecarregar a ferramenta ou a peça de corte O fluido de corte é muitas vezes pulverizado na ferramenta para reduzir a temperatura e ajudar a evacuar os cavacos para corte limpo Esses cortes, passados após a passagem, são feitos com cuidado para renderizar roscas precisas de alta qualidade e para uma tolerância muito próxima.
Melhorando a eficiência com tecnologia de torno CNC
Quando penso em aumentar a eficiência com a tecnologia de torno CNC, penso em precisão e automação Ao contrário do encadeamento à mão, tornos CNC me permitem encaixar a programação de operações com incrível precisão Muito pouca adivinhação está envolvida agora, o que também reduz significativamente os erros e, consequentemente, o desperdício de materiais e tempo Os programas podem até ser salvos para uso futuro, o que se presta a maior facilidade sempre que uma tarefa deve ser repetida, e transições de produção mais rápidas ao entrar em execuções completas.
Fontes de referência
-
Como cortar linhas de tubos em um torno e fazer uma conexão de gás no YouTube
Um guia de vídeo demonstrando o processo de corte de roscas de tubos em um torno com precisão. -
Método fácil de cortar roscas cônicas no torno (Tathe) YouTube
Explica um método simples para cortar fios cônicos em um torno. -
Como cortar th em um torno 'Blondihacks YouTube
Um tutorial detalhado sobre como aprender técnicas de corte de rosca para operações de torno. -
Fresagem de rosca de masterização: precisão atende à versatilidade BobCAD
Discute a fresagem de roscas como método alternativo para o corte de roscas com precisão e flexibilidade. - antishilathe. com
Perguntas frequentes (FAQs)
Quais são as ferramentas necessárias para cortar roscas de tubos em um torno?
Várias ferramentas de rosqueamento de tubos são necessárias para cortar efetivamente roscas de tubos em um torno, como uma matriz de tubos e uma ferramenta de rosqueamento Também incluídos nesta categoria de ferramentas são dispositivos úteis, como acessórios cônicos para o torno, que permitem cortar um cone preciso e um passo das roscas O óleo de corte pode ser aplicado para melhorar ainda mais o acabamento das roscas e para conservar a vida útil da aresta de corte Faz uma excelente combinação ter um mandril um pouco mandíbula para agarrar firmemente a peça de trabalho enquanto corta as roscas, e um suporte de ferramenta para suas ferramentas de corte para uma precisão ainda maior durante a operação.
Como configuro meu torno para rosqueamento de tubos?
Existem várias etapas envolvidas na configuração de um torno para rosqueamento de tubos Em primeiro lugar, a peça de trabalho deve ser montada com segurança no mandril para que não se mova durante a operação de corte Tendo os meios de fixação cônica pode-se configurá-lo para o ângulo de conicidade correto para as roscas do tubo Com o carro e a corrediça cruzada, ajustes adicionais são necessários para alcançar a profundidade de corte desejada Garantir o alinhamento correto do parafuso de avanço e seu engate em rotação deve ser uma prioridade Finalmente, escolha uma ferramenta para rosqueamento que seja afiada; o posicionamento correto desta ferramenta também é crucial.
É possível cortar roscas de tubos em um torno sem fixação cônica?
O corte da rosca do tubo no torno pode ser realizado sem um acessório cônico, embora possa exigir vários ajustes manuais Ao dar o cone correto às roscas, é necessário calcular os ângulos e deslocamentos envolvidos Uma matriz de tubo padrão pode ser concomitantemente necessária para formar as roscas se o torno não acomodar automaticamente o cone A barra deve ser movida com muito cuidado usando a alimentação cruzada e a profundidade dos ajustes de corte, pois as roscas podem precisar ser cortadas diretamente para maior precisão Enquanto o trabalho manual muitas vezes pode ser considerado ineficiente, quando aplicado com cuidado, pode produzir resultados muito satisfatórios.
Qual é o passo padrão para cortar roscas de tubos NPT?
A definição de passo padrão na rosca NPT varia com o diâmetro; normalmente, as roscas NPT são designadas em número de voltas por polegada, com tão baixo quanto 8 TPI para tubos grandes, e passos mais finos com diâmetros decrescentes Ao rosquear em um torno, considere fornecer um cone de 1 grau e 47 minutos para garantir um ajuste perfeito com os acessórios Sempre use o gráfico de rosqueamento para verificar se a forma correta da rosca e outros parâmetros estão sendo usados Ter matrizes de rosqueamento de tubos também pode ser útil para manter o passo durante o corte.
Como posso garantir que os fios sejam precisos quando cortados?
Primeiro, tem-se que medir o diâmetro da peça de trabalho com precisão, de modo a determinar o conjunto de ferramentas que têm de ser usadas para cortar roscas no torno A disposição deve ser feita que o material residual está alinhado com o cabeçote e é mantido perpendicular à peça de trabalho Um indicador de mostrador pode ser usado para fazer isso, por exemplo, medir a profundidade de corte, e fazer ajustes em conformidade Manter cuidadosamente as taxas de alimentação enquanto aplica pressão igual à aresta de corte também ajudará a tornar a forma de rosca uniforme Um excelente método de testar a qualidade e precisão das roscas também seria testar a peça de trabalho roscada com um encaixe.
Qual é a diferença entre cortar roscas e roscas de rosca?
Corte e rosca são os processos usados para criar furos ou superfícies roscadas O corte da rosca refere-se à usinagem do torno, em que a fabricação de roscas externas ou internas é realizada em uma determinada peça de trabalho, muitas vezes empregando uma ferramenta de rosqueamento ou uma matriz A rosca refere-se ao processo pelo qual as roscas internas são criadas girando uma torneira no material para cortar a rosca Ambos os processos realmente dão origem a roscas, mas o corte é geralmente aplicado quando o projeto é um pouco maior, exigindo controle preciso sobre a forma e o passo da rosca A rosca é usada principalmente para furos relativamente menores nos quais a rosca precisa ser formada rapidamente.



