














Резьбонарезная труба на токарном станке нуждается в точности, навыке, и правильных инструментах Опытный машинист или даже желающий новичок должен оценить, что это трудное, но стоящее начинание производит эффективные рабочие процессы и тонкие продукты, Следовательно, против сопряжения нитей на трубе на токарном станке, этот шпаргалка смотрит на все, простирающееся от метода и технических деталей до вопросов, которые обычно мучают резьбу трубы, вброшенные с некоторыми удобными намеками и советами для хорошей меры. после прохождения этой статьи читатели поймут самые основы о теории этих понятий и смогут применять их либо эффективно, либо точно для своих проектов. Давайте теперь исследуем некоторые методы, которые делают резьбу увлекательной.
Понимание трубных нитей и их применения

Что такое трубные нити?
Это винтовые канавки на внешней поверхности трубы, предназначенные для обеспечения надежного соединения труб и фитингов. нити действуют как агент при создании плотного уплотнения и действительно герметичной настройки, особенно в газообразных или жидкостных дисперсиях в различных отраслях промышленности, таких как сантехника, нефть и газ, производство и т. д. Обычно резьба труб бывает двух типов, а именно: параллельная, которая сохраняет правильный диаметр повсюду; и коническая, диаметр которой постепенно уменьшается для реализации более плотной посадки.
Эти стандарты резьбы контролируют конструкцию резьбы и совместимость, так что стандартная резьба может гарантировать однородность и надежное соединение. Каждый стандарт обозначает шаг резьбы, углы и глубину зацепления, до которых резьба должна быть приблизительно разрезана с соблюдением требований. Правильно разрезанные резьбы труб дают прочные и безопасные системы труб, которые в противном случае страдают от потери давления или сбоя системы.
Общие трубные нити
Нити получают названия в зависимости от их дизайна, назначения и совместимости между системами. это несколько наиболее часто используемых типов трубных нитей:
Национальная конусность труб (NPT)
В США резьба трубы используется для уплотнения оборудования в приложениях под высоким давлением. эти резьбы имеют конусность, которая позволяет им плотно захватывать, обеспечивая герметичное соединение. обычно применяется герметик или лента. После того, как резьба NPT построена в соответствии со строгими стандартами размеров, она обеспечивает равную совместимость между сантехническими системами.
Параллель труб британского стандарта (BSPP)
Нити BSPP используются во всем мире для соединений с параллельной резьбой и в основном встречаются в приложениях низкого давления, таких как водопроводные или газовые линии. Поскольку нити BSPP прямые, уплотнение достигается с помощью шайбы или уплотнительного кольца, что обеспечивает эффективную и надежную посадку без приложения чрезмерной силы к нитям.
Коническая труба британского стандарта (BSPT)
Нити BSPT имеют конусность, аналогичную NPT, но с разными углами и размерами резьбы. Они обычно встречаются в Европе и Азии, при этом нити BSPT обеспечивают герметичное уплотнение, создаваемое конусностью и предназначенное для использования под высоким давлением, когда необходимы постоянные соединения.
Метрические резьбы труб
Метрическая система широко используется в странах, которые приняли его Эти резьбы поддерживают постоянный профиль, заданный шагом и диаметром резьбы, что позволяет стандартизировать совместимость в промышленных применениях. Метрические резьбы часто используются для механических фитингов.
Нити труб сухого уплотнения (NPTF)
Нити NPTF, также известные как Dryseal, направлены на обеспечение чистого механического уплотнения без использования герметика.Немного отличающиеся допуски позволяют резьбе слегка деформироваться при установке, создавая воздухонепроницаемое уплотнение, подходящее для гидравлических и пневматических систем.
конические резьбы ISO (R-образные резьбы)
Конические резьбы ISO являются международно признанным стандартом, часто используется с трубопроводной арматурой и клапанами. эти резьбы обладают высокими герметизирующими качествами и используются в различных отраслях промышленности, от импорта нефти до газа.
Ключевой момент: Каждая резьба трубы выполняет определенные функции в отношении ее применения, в зависимости от условий давления и региональных стандартов. крайне важно выбрать правильный тип резьбы, чтобы гарантировать, что система трубопроводов эффективна, совместима и безопасна.
Применение нити ДНЯО и ДНЯО
Нити NPT (National Pipe Taper) в основном используются в приложениях, требующих плотного уплотнения и захватывающего контакта с участием жидкостных или газовых систем, особенно в условиях высокого давления. будучи герметичными, эти соединения находят применение в таких областях, как нефть, химическая обработка и пожаротушение. Дополнительные уплотнительные материалы не требуются для использования, поскольку они плотно прилегают благодаря конусности. Однако герметики нитей или лента из ПТФЭ обычно применяются для дополнительной безопасности.
Применение резьбы NPT весьма своеобразно, поскольку используется в гидравлических и пневматических системах, при этом для обеспечения максимальной эффективности и безопасности целостность системы должна оставаться неизменной при высоких нагрузках. нити NPT, возможно, находят предпочтение в системах отопления, вентиляции и кондиционирования для соединений потоков жидкости и воздуха между различными компонентами. Помимо промышленного применения, резьба NPT служит для обеспечения долговечных соединительных решений в условиях, создающих сложные условия эксплуатации.
Достаточно адаптируемые, нити NPT широко используются в различных системах трубопроводов, придерживаясь американских стандартов совместимости и единообразия в производственном процессе. Благодаря прочности и эффективной герметизации, встроенной в нити NPT, они недавно стали рассматриваться во всем мире как стандартное решение отрасли везде, где требуется безопасная и стандартизированная система соединения.
Подготовка токарного станка к резке резьбы
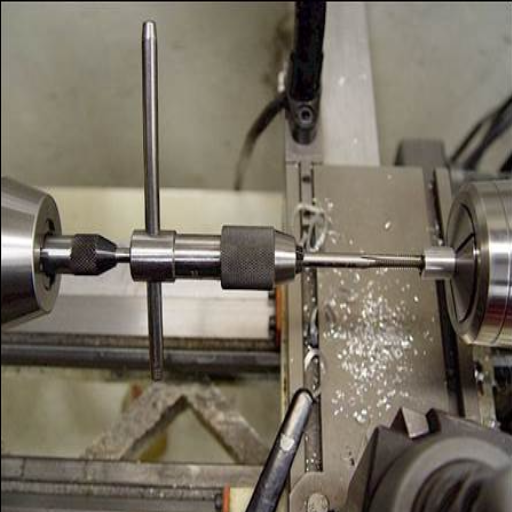
Выбор подходящего токарного станка для резьбы труб
Точная и надежная резьба требует, чтобы соответствующий инструмент был выбран для операции резьбы трубы, Инструментальный материал является существенным фактором; высокоскоростные стальные или твердосплавные инструменты обычно используются из-за их износостойкости при выполнении операций резьбы. инструменты HSS подходят для низкоскоростных применений и мягких материалов, тогда как твердосплавные инструменты применяются при высокоскоростной резьбе таких материалов, как нержавеющая сталь.
Кроме того, геометрия проволоки является существенным Обеспечить, чтобы резьбонарезной инструмент профилирован с резьбой Стандарты в использовании, такие как NPT. использовать очень острые режущие кромки и углы рельефа, чтобы облегчить резку и минимизировать износ инструмента Инструмент также должен быть согласован с спецификациями токарного станка, такими как размеры держателя инструмента и скорость шпинделя.
Когда дело доходит до обеспечения точности и повторяемости, можно обратиться к токарному станку, снабженному вспомогательными средствами для нарезания резьбы, такими как цифровая система считывания или индикатор нарезания резьбы. Точность резьбы можно поддерживать только путем синхронизации скорости станка и движения инструмента. Периодический осмотр и обслуживание токарных станков устранят случаи дефектов поверхности и обеспечат оптимальную производительность инструмента. Рассмотрение факторов, сопоставляемых с материалом, инструментом и станком, может иметь большое значение для повышения эффективности и согласованности нарезания резьбы.
Подготовка токарного станка к точной резке
Работа над красивой токарной резкой - сложная и терпеливая процедура, которая начинается с подготовки заготовки Во-первых, всегда будьте уверены, что заготовка устойчива и не будет вибрировать или двигаться во время обработки, так как такое действие ухудшит точность. Выбор патрона или цанги будет зависеть от размера материала и вида допуска, который должен быть достигнут, способствуя точности отделки. инструменты должны быть заточены и выровнены параллельно центральной линии заготовки, чтобы гарантировать, что инструмент хорошо разрезается и правильно формируется. Это гарантирует, что материал не деформируется, а инструменты не изнашиваются преждевременно.
Настройка RPM - это основная установка, которую необходимо выполнить для начала процесса, и она должна основываться на материале и типе резки. Для мягких материалов, таких как алюминий, запустите его на высокой скорости, чтобы получить лучшее качество; в то время как для твердых материалов, таких как сталь, сохраняйте низкую скорость, опасаясь повреждений инструмента. Очень важно применение охлаждающей жидкости или смазки во время резки, поскольку это помогает минимизировать выделение тепла, сохранить срок службы инструмента и улучшить качество поверхности.
В заключение, кроме наблюдения за машиной в работе, сухая грязь или мусор на всех частях, например, кровати, каретки, и поперечного скольжения. любой точный инструмент, который идет с выравниванием или измерением, например индикаторы циферблата, действительно принесет пользу процессам обработки. после вышеупомянутых процедур ваша установка токарного станка готова к стабильному шлифованию и большой работе.
Важные меры безопасности для машинистов
Рекомендации по критической безопасности
В порядке важности безопасность имеет первостепенное значение для машинистов, работающих с тяжелым оборудованием и точными инструментами. правильное обучение и соблюдение отраслевых стандартов помогут снизить риск и поддерживать безопасную рабочую среду.
Средства индивидуальной защиты (СИЗ)
- Защитные очки для защиты от летящего мусора
- Перчатки для работы с острыми краями
- Ботинки со стальным носком для защиты от тяжелых материалов
- Защита слуха при работе в шумной обстановке
Безопасность рабочего места
- Убедитесь, что рабочее пространство чистое и организованное, чтобы предотвратить опасность спотыкания
- Следуйте всем инструкциям производителя по использованию станков, включая скорость, смену инструмента и требования к техническому обслуживанию
- Держите защитные ограждения и щиты установленными на всех машинах
- Избегайте ношения свободной одежды или украшений вокруг прядильных машин
Техническое обслуживание оборудования
- Регулярные проверки инструментов и машин являются обязательными для машинистов
- Проверьте наличие изношенных или поврежденных деталей, таких как изношенные тросы или недозаточенные фрезы
- Соблюдайте процедуры локаута/тегаута (LOTO) строго перед работами по техническому обслуживанию
Эргономика и здоровье
Необходимо иметь в виду примечание эксперта в эргономике Любая неловкая поза, сохраняемая с течением времени, может привести к тому, что человек получит травму опорно-двигательного аппарата; аналогичным образом, травма произойдет, если будут повторяющиеся движения. Рабочие станции и инструменты, отрегулированные, вводят людей в эргономичную позу; следовательно, они остаются комфортными, здоровыми и продуктивными в течение более длительного времени.
Культура безопасности
Аналогичным образом, создание культуры безопасности на рабочем месте было бы очень важно. Регулярно, выполнять и проводить учения по технике безопасности, информировать сотрудников о действующих стандартах безопасности и развивать образ мышления, всегда открыто устраняя любую угрозу безопасности. Необходимо поддерживать надлежащую документацию и отчетность об авариях или инцидентах, которые почти имеют место, чтобы можно было отслеживать и противостоять потенциальным рискам. Осознавая и предупреждая, он будет только удерживать машинистов от опасностей аварий, а также обеспечивать их эффективную и безопасную работу.
Процесс резки трубной резьбы
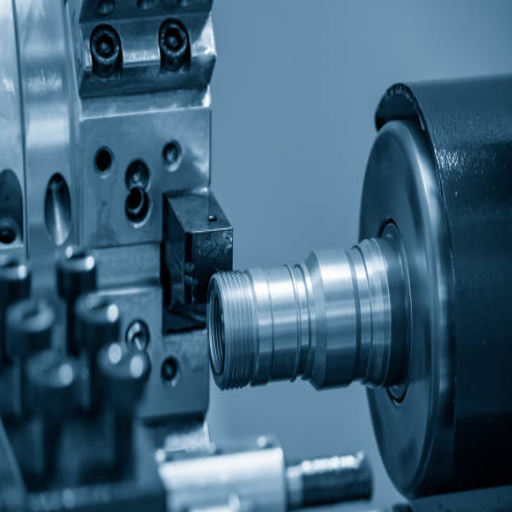
Поэтапная процедура резьбы труб на токарном станке
Поскольку резьба трубы, как правило, является точной работой, каждый шаг требует внимания, правильной настройки инструмента и соблюдения стандартов безопасности. Ниже приведено подробное руководство, которое машинисты могут использовать для эффективного выполнения работы:
- Выберите подходящий материал трубы для вашего проекта: обеспечение соответствия правильным спецификациям. осмотрите трубу на предмет дефектов или повреждений поверхности и тщательно очистите ее, чтобы предотвратить попадание загрязнений во время нарезания резьбы.
- Выберите правильный стандарт резьбы: Определите стандарт потока, необходимый для вашего проекта (NPT, BSPT или Metric). проверьте диаграммы потоков на наличие размеров и спецификаций, чтобы потоки соответствовали требуемому стандарту.
- Настройте токарный станок: Надежно зацепите трубу с патроном токарного станка, обеспечивая правильное выравнивание; в противном случае она будет раскачиваться во время работы. скорость токарного станка следует регулировать в соответствии с материалом и диаметром трубы, а также конкретным типом резьбы, которую необходимо разрезать.
- Установите инструмент резьбы: Установите инструмент для нарезания резьбы на стойку инструмента. используйте инструмент для нарезания резьбы с профилем и углом, совместимыми с выбранным стандартом резьбы. может потребоваться заточить инструмент или установить его в стойку инструмента, в зависимости от его состояния, чтобы нарезанные резьбы были чистыми и точными.
- Выровнять инструмент: Перпендикулярно выровняйте резьбовой инструмент по трубе и отрегулируйте высоту инструмента так, чтобы он точно соответствовал оси вращения для последовательных и предсказуемых профилей резьбы.
- Включите свинцовый винт: Установите редуктор токарного станка на правильный шаг резьбы в соответствии со стандартом резьбы и размерами транзакций. Поместите ходовой винт в зацепление, чтобы этот инструмент перемещался точно с вращением трубы.
- Тестовый разрез: Выполните световой пробный разрез на трубе, чтобы убедиться, что резьба соответствует желаемому шагу и глубине. проверьте резьбу с помощью резьбомера, чтобы подтвердить размеры перед движением дальше.
- Резка нитей: Накладывают постепенное разрезание резьбы с несколькими проходами, каждый проход слегка регулируя глубину инструмента для уточнения разреза. Наносят смазку, совместимую с материалом, чтобы уменьшить трение и накопление тепла во время резания, тем самым обеспечивая более гладкую отделку.
- Осмотрите нити: После завершения операции нарезания резьбы используйте манометр или суппорт для тщательной проверки резьбы, чтобы убедиться, что глубина, шаг и посадка соответствуют техническим требованиям.
- Отделка штрихов: Очистите и очистите нити тонкой пилкой или проволочной щеткой. снова очистите трубу, чтобы удалить остатки металлической стружки, а затем при необходимости нанесите защитное покрытие, чтобы предотвратить коррозию.
- Документирование процесса и результатов: Записывайте спецификации, измерения и другие ответы или наблюдения, сделанные в ходе процесса, для последующего использования. Надлежащая документация может помочь определить области, которые нуждаются в улучшении в будущих проектах.
Совет профессионала: С помощью следующей процедуры машинисты могут создавать красиво точные резьбы труб, которые повышают целостность и удобство использования в конечном продукте, сохраняя при этом хорошую эффективность работы. долгосрочный успех будет дополнительно обеспечен за счет поддержания оборудования и последовательного следования передовым практикам.
Настройка регулировок конических нитей и прямых нитей
Конические нити
При регулировке настроек конической резьбы важно понимать разницу, чтобы обеспечить оптимальный результат. конические резьбы предназначены для формирования уплотнения и, таким образом, требуют угловых регулировок, обычно с использованием стандартных конусов, таких как 1 из 16. Матрицы или резьбовые вставки должны быть тщательно выровнены, чтобы поддерживать правильный угол конусности. Правильное применение смазки для уменьшения трения и обеспечения гладких разрезов поможет предотвратить любое повреждение резьбы.
Прямые Нити
Прямые резьбы, однако, фокусируются на консистенции без конусности и обычно полагаются на другие методы уплотнения, такие как шайбы или уплотнительные кольца. для прямых резьб машинист должен быть осторожен, чтобы сохранить консистенцию диаметра и обеспечить точность шага. инструмент для нарезания резьбы также должен поддерживать равномерное выравнивание на протяжении всего процесса для достижения цели.
Оба типа резьбы требуют тщательного контроля деталей; однако существует небольшая разница в настройках машины и проверке калибровки. манометры для каждого типа можно использовать для проверки правильности обработки резьбы. Усовершенствованный станок с ЧПУ обеспечивает дополнительную точность, обеспечивая автоматическую регулировку и корректирующую обратную связь во время процесса нарезания резьбы. Следуя этим передовым практикам, мы обеспечим эффективность и целостность продукта.
Советы по достижению плавных и точных сокращений
Выбор подходящих режущих инструментов
Выбор режущих инструментов должен быть подходящим для разрезаемого материала Инструменты чаще бывают из быстрорежущей стали и карбида, в зависимости от их способности противостоять износу и обеспечивать точность В каждом случае следует выбирать соответствующие спецификации инструмента, включая размер инструмента и покрытие, исходя из применения, чтобы свести к минимуму неточности при использовании.
Поддерживайте правильную резкость инструмента
Тусклые инструменты генерируют шероховатые поверхности и больше тепла, что ухудшает точность и срок службы оборудования. Инструменты необходимо поддерживать в точении или замене для лучшего финишного резки.
Оптимизируйте скорость резки и подачу
Правильные скорости и подачи позволяют плавные разрезы. слишком высокие скорости вызывают дробь инструмента или перегрев, в то время как низкие подачи приводят к плохим скоростям удаления. Производители обычно предоставляют рекомендации по скорости и подаче, в зависимости от заготовки и инструмента.
Используйте охлаждение и смазку
Охлаждение и смазка помогают минимизировать трение и накопление тепла при резке Правильное использование смазочно-охлаждающей жидкости продлевает срок службы инструмента и повышает качество резки.
Обеспечьте стабильность машины
Вибрации резания являются сильными и имеют тенденцию влиять на точность в значительной степени, а также отделка работы. чем лучше выполняется удержание работы, тем стабильнее основание машины и задействованные элементы, тем самым предотвращая движение.
Регулярное обслуживание машины
Регулярная проверка и калибровка режущего аппарата является средством обеспечения его сохранения максимальной производительности. Износ, например, наличие смещенных направляющих или изношенных подшипников, наверняка уменьшит вероятность неточностей и дорогостоящих простоев.
Примените пошаговую резку для более высокой точности
При выполнении более глубоких надрезов высокая точность требует разбить надрез на несколько меньших проходов, или понижающей резки, для лучшего контроля и отделки. этот метод сводит к минимуму нагрузку на инструмент и гарантирует точное удаление материала.
Результат: Следуя вышеуказанным мерам, машинисты и производители смогут достичь стабильно высокого качества и обеспечить превосходную целостность своей продукции и эффективность работы.
Устранение распространенных проблем при резке резьбы
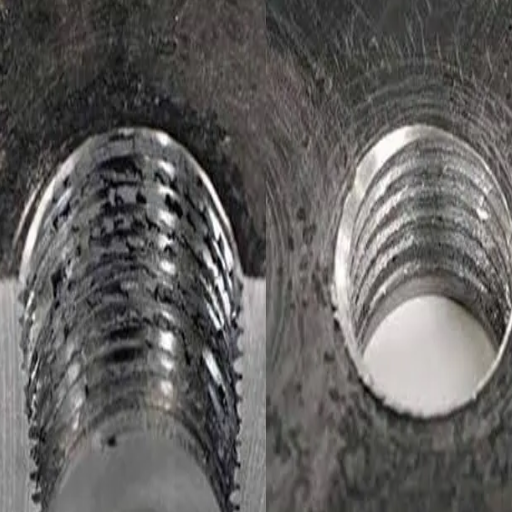
Выявляйте и устраняйте общие проблемы с потоками
Проблемы с резьбой могут отрицательно повлиять на качество, привести к неэффективности производства и увеличить себестоимость производства. Выявление ошибки в резьбе и устранение причин гарантируют точность и повторяемость производства. Это несколько примеров проблем с резьбой, и владельцы решений могут работать над ними справедливо:
| Выпуск | Причина | Решение |
|---|---|---|
| Неправильная глубина нити | Неглубокие нити подорвут удерживающую способность фитинга, наоборот, если они слишком глубокие, то сделают фитинг несовместимым | Настройте режущий инструмент правильно и убедитесь, что параметры машины для скорости подачи и глубины резания адекватно установлены в соответствии со спецификациями материала и резьбы. Регулярная проверка инструмента на износ. |
| Отклонение шага резьбы | Отклонения могут возникать из-за люфта в станке или неправильной синхронизации между шпинделем и режущим инструментом | Проверьте центровку машины, используйте правильные циклы нарезания резьбы и убедитесь, что системы ходового винта и гайки находятся в хорошем рабочем состоянии. |
| Проблемы с отделкой поверхности | Грубые поверхности резьбы чаще всего возникают из-за тусклой оснастки; охлаждающая жидкость может быть приложена неправильно или во время обработки возникает вибрация инструмента или заготовки | Используйте острые инструменты с соответствующим покрытием Примените соответствующий охлаждающий агент и минимизируйте вибрацию, гарантируя, что заготовка хорошо зажата и что соответствующие устройства для установки инструмента рассматриваются. |
| Подрезание или перекрытие нитей | Проблемы, связанные с отклонением инструмента, его смещением или неправильной геометрией инструмента | Убедитесь, что инструмент для резки резьбы центрирован и правильно выровнен относительно заготовки. Используйте только инструменты с правильной геометрией для типа резьбы, подлежащей резке, и с самой высокой доступной скоростью резки, чтобы минимизировать прогиб. |
| Наращивание материала на режущих кромках | Такие материалы, как алюминий или мягкие металлы, накапливаются на режущей кромке, что приводит к плохой резьбе | Используйте инструменты с антиадгезионными покрытиями, пока применяется адекватная смазка для предотвращения адгезии материала. Проверьте и очистите режущие инструменты на регулярной основе, чтобы они были эффективными. |
Благодаря внедрению вышеупомянутых методов устранения неполадок, а также некоторой предусмотрительности при текущем обслуживании машины, ошибки резьбонарезки можно практически уменьшить. Таким образом, это означает достижение точности производства, эффективности эксплуатации и общего качества продукции.
Поддержание резкости инструмента для оптимальной производительности
Режущий инструмент резкость является важным фактором, учитываемым в прецизионном производстве и для продления срока службы оборудования. такие инструменты вызывают плохую отделку поверхностей, неправильные размеры и даже вызывают дополнительную нагрузку на оборудование, если они тускнеют. Поэтому должен быть систематический подход к уходу за инструментами, чтобы инструменты оставались в хорошем, остром состоянии.
Заточка должна выполняться согласно графику, учитывая материал, который нужно разрезать, и частоту использования. Методы заточки могут зависеть от характера инструмента, такие как шлифование для HSS и хонингование для инструментов с твердосплавными наконечниками. новые абразивы, такие как шлифовальные круги с алмазным или CBN, открывают большие перспективы для более четкого шлифования в более короткие сроки.
Мониторинг показателей износа также является еще одной важной практикой технического обслуживания. к ним относятся распознавание любых знакомых типов износа инструмента, таких как сколы, притупление или изменение отделки поверхности материала. Мониторинг в реальном времени может предупредить оператора о потенциальном притуплении еще до того, как будет реализовано его влияние на качество продукции.
Неправильные методы хранения в конечном итоге приносят свой собственный уровень посуды в инструменты; следовательно, правильные будут хорошо предотвращать износ инструментов в эти нерабочие периоды. покрытие из нитрида титана, где это применимо, делает твердость доступной, одновременно делая поверхность гладкой, чтобы сохранить остроту инструментов в течение более длительного времени. При выполнении этих задач рутинная обработка будет протекать более комфортно и с меньшими остановками, обеспечивая больший срок службы инструмента.
Когда шлифовать токарный станок
Процесс шлифования токарного инструмента должен быть подвергнут всякий раз, когда режущая кромка тусклая или повреждена, так как это повлияет на возможность обработки. чрезмерно тусклый инструмент будет создавать тепло, приводит к ухудшению отделки поверхности и создавать чрезмерный износ заготовки. Когда человек испытывает сопротивление во время резки или когда инструмент болтает или чрезмерно вибрирует, это верный индикатор, чтобы пойти на шлифование.
Используя увеличительный инструмент, можно проводить периодические проверки режущей кромки для определения моделей износа или сколов, требующих шлифования. Однако характер материала, над которым необходимо работать, также определяет график шлифования. Например, более твердые или абразивные материалы имеют тенденцию быстро изнашивать инструменты и, следовательно, требуют частого повторного шлифования. И наоборот, при обработке более мягких материалов можно ожидать более длительных периодов между техническим обслуживанием.
Инструменты должны быть шлифованы, прежде чем их деградация может ухудшить качество производства и обеспечить выдающееся качество и производительность лезвий. Идеальный процесс шлифования восстанавливает углы резания и остроту инструмента, не создавая чрезмерного тепла, которое может отрицательно повлиять на структуру инструмента. графики технического обслуживания вашей шлифовальной деятельности, таким образом, помогают способствовать точности обработки, увеличению срока службы инструмента и сокращению времени простоя.
Передовые методы токарной обработки резьбы
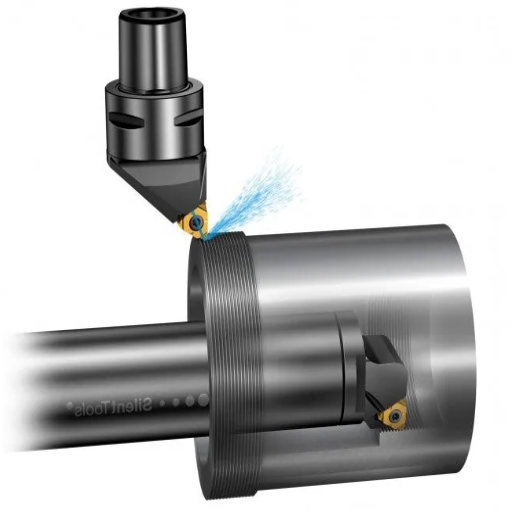
Процесс одноточечной резки резьбы
В одноточечной резьбе используется одноточечный режущий инструмент, установленный на токарном станке, с инструментальным долотом, установленным на поперечном ползуне для резьбы заданной заготовки. Очень важная установка, поскольку задействованы вся глубина резьбы, шаг резьбы и поперечное сечение. Во-первых, инструмент должен быть выбран. Обычно для одноточечной резьбы используется твердосплавная вставка или высокоскоростная стальная вставка, предназначенная для определенного профиля. После этого инструмент устанавливается на заготовку, которая будет нарезана резьбой, в точном соответствии с профилями. Даже малейшее смещение может испортить резьбу.
Оператор устанавливает скорость шпинделя по мере необходимости, затем включает траверсную подачу, которая синхронизируется с ходовым винтом для обеспечения равномерного расстояния между шагами резьбы. В каждом проходе подача руки с поперечным скольжением или составным упором регулируется для постепенного увеличения глубины резания. Это делается для того, чтобы избежать перегрузки инструмента или заготовки. Режущая жидкость часто распыляется на инструмент, чтобы снизить температуру и помочь откачать стружку для чистого резания. Эти разрезы, проходящие после прохода, выполняются осторожно, чтобы сделать точную резьбу высокого качества и с очень близким допуском.
Повышение эффективности с помощью технологии токарных станков с ЧПУ
Когда я думаю о повышении эффективности с технологией токарных станков с ЧПУ, я думаю о точности и автоматизации. в отличие от ручной резьбы, токарные станки с ЧПУ позволяют мне согласовывать программирование операций с невероятной точностью. сейчас задействовано очень мало догадок, что также значительно уменьшает ошибки и, следовательно, трату материалов и времени. Программы можно даже сохранить для будущего использования, что позволяет себе более легко при каждом повторении задачи и более быстрых производственных переходах при переходе к полноценным прогонам.
Справочные источники
-
Как нарезать резьбу трубы на токарном станке и сделать газовое соединение (YouTube)
Видеогид, демонстрирующий процесс токарного станка резки трубной резьбы с точностью. -
Простой метод резки конических нитей на токарном станке (YouTube)
Объясняет простой метод нарезания конических нитей на токарном станке. -
Как нарезать нити на токарном станке (Blondihacks) YouTube
Подробное руководство по изучению методов резки ниток для токарных работ. -
Освоение фрезерования нитей: точность соответствует универсальности — BobCAD
Обсуждает фрезерование резьбы как альтернативный метод резки резьбы с точностью и гибкостью. - antishilathe.com
Часто задаваемые вопросы (FAQ)
Какие инструменты необходимы для нарезания резьбы труб на токарном станке?
Для эффективного нарезания резьбы труб на токарном станке требуется несколько инструментов для нарезания резьбы труб, таких как трубная матрица и инструмент для нарезания резьбы. Также в эту категорию инструментов входят такие полезные устройства, как конические насадки для токарного станка, которые позволяют нарезать точную конусность и шаг резьбы. Режущее масло может быть нанесено для дальнейшего улучшения отделки резьбы и сохранения срока службы режущей кромки. Это отличная комбинация, позволяющая иметь несколько кулачковый патрон для прочного захвата заготовки во время нарезания резьбы, а также держатель инструмента для режущих инструментов для еще большей точности во время операции.
Как настроить токарный станок для нарезания резьбы по трубе?
Есть несколько шагов, связанных с настройкой токарного станка для резьбы трубы, Во-первых, заготовка должна быть надежно установлена в патрон, чтобы он не перемещался во время операции резки, Наличие средства крепления конусности можно было бы установить его для правильного угла конусности для резьбы трубы, С кареткой и поперечным скольжением, необходимы дальнейшие регулировки для достижения желаемой глубины резки Обеспечение правильного выравнивания ходового винта и его зацепления во вращении должно быть приоритетом Наконец, выбрать инструмент для резьбы, который является острым; правильное расположение этого инструмента также имеет решающее значение.
Можно ли нарезать трубную нить на токарном станке без конусности крепления?
Резка резьбы трубы на токарном станке может быть выполнена без конусности крепления, хотя это может потребовать нескольких ручных регулировок При придании правильной конусности резьбы необходимо рассчитать углы и смещения задействованных. стандартная труба штампа может быть одновременно необходима для формирования резьбы, если токарный станок не автоматически подходит конус. штангу следует перемещать с большой осторожностью, используя поперечную подачу и глубину регулировки резки, так как резьба может потребоваться разрезать непосредственно для повышения точности. Хотя ручной труд часто может считаться неэффективным, при осторожном применении он может дать очень удовлетворительные результаты.
Каков стандартный шаг для резки резьбы труб NPT?
Определение стандартного шага в резьбе NPT меняется в зависимости от диаметра; обычно резьба NPT обозначается количеством витков на дюйм, всего 8 TPI для больших труб и более мелким шагом с уменьшающимся диаметром. При заправке резьбы в токарном станке рассмотрите возможность обеспечения конусности 1 градус 47 минут, чтобы обеспечить идеальное прилегание к фитингам. Всегда используйте диаграмму нарезания резьбы, чтобы проверить, используются ли правильная форма резьбы и другие параметры. Наличие штампов для нарезания резьбы также может быть полезно для поддержания шага во время резки.
Как я могу гарантировать точность резьбы при разрезании?
Во-первых, нужно точно измерить диаметр заготовки, чтобы определить набор инструментов, которые должны использоваться для нарезания резьбы на токарном станке. необходимо предусмотреть, что задняя бабка совмещена с передней бабкой и удерживается перпендикулярно заготовке. Для этого можно использовать индикатор циферблата, например, измеряя глубину резания и внося соответствующие корректировки. Тщательное поддержание скорости подачи при приложении равного давления к режущей кромке также поможет сделать форму резьбы однородной. Отличным методом проверки качества и точности резьбы также будет проверка резьбовой заготовки фитингом.
В чем разница между нарезанием резьбы и нарезанием резьбы?
Резка резьбы и нарезание резьбы - это процессы, используемые для создания резьбовых отверстий или поверхностей. Резка резьбы относится к токарной обработке, при которой изготовление внешней или внутренней резьбы осуществляется на данной заготовке, часто с использованием резьбонарезного инструмента или матрицы. Нарезание резьбы относится к процессу, посредством которого внутренняя резьба создается путем вращения метчика в материал для разрезания резьбы. Оба процесса действительно приводят к образованию резьбы, но резка обычно применяется, когда проект несколько больше, что требует точного контроля формы резьбы и шага. Нарезание резьбы в основном используется для относительно незначительных отверстий, в которых резьбу необходимо быстро сформировать.



