














旋盤上のねじ切りパイプには、精度、スキル、適切なツールが必要です。経験豊富な機械工、または意欲的な初心者でも、この困難だが価値のある取り組みが効率的なワークフローと優れた製品を生み出すことを理解する必要があります。したがって、このチートシートは、旋盤上のパイプ上のねじ山をインターフェースするのに対して、方法や専門性から、通常はパイプねじ切りを悩ませる問題に至るまで、あらゆるものを検討し、適切な対策のための便利なヒントやヒントをいくつか紹介します。この記事を読んだ後、読者はこれらの概念の理論に関する非常に基本的なことを理解して、それらを適用できるようになります - 効率的または正確に - プロジェクトにねじ切りを楽しくするいくつかのテクニックを探索してみましょう。.
パイプスレッドとその応用を理解する

パイプスレッドとは何ですか?
これらは、パイプと継手の確実な接合を可能にするために設計されたパイプの外面上の螺旋状の溝です。 糸は、特に配管、石油 ガス、製造などのさまざまな業界内のガス状または流体分散液において、緊密なシールと真に漏れのない設定を生み出す際の薬剤として機能します。一般に、パイプの糸は 2 つのタイプです。すなわち、パラレル、全体にわたって規則的な直径を維持します。; そしてテーパー、その直径は徐々に減少してより緊密な嵌合を実現します。.
これらのねじ規格は、ねじの設計と互換性を制御するため、標準ねじは均一性と信頼性の高い接続を保証できます。各規格は、ねじのピッチ、角度、および適合性に応じてねじをほぼ切断する必要がある係合深さを指定します。適切に切断されたパイプねじは、圧力損失やシステム障害が発生する強力で安全なパイプ システムを提供します。.
一般的なパイプの糸
スレッドは、その設計、目的、システム間の互換性に基づいて名前を受け取ります これらは、より一般的に使用されるタイプのパイプスレッドのいくつかです:
ナショナル パイプ テーパード (NPT)
米国では、高圧下での用途で機器をシールするためにパイプ糸が使用されます。これらの糸は、しっかりと掴むことができるテーパーを備えており、漏れのない接続が保証されます。糸シーラントまたはテープが一般的に適用されます。 NPT 糸は、寸法に関する厳格な基準に基づいて構築されると、配管システム間で同等の互換性を保証します。.
英国標準パイプパラレル (BSPP)
BSPP ねじは世界中で平行ねじ接続に使用されており、主に水道やガス管などの低圧用途で使用されています。 BSPP ねじは真っ直ぐであるため、シールはワッシャーまたは O リングによって実現され、ねじに過度の力を加えることなく効率的かつ確実にフィットします。.
英国標準パイプテーパー (BSPT)
BSPT スレッドは、NPT と同様のテーパーを備えていますが、角度やスレッド寸法が異なります。これらはヨーロッパとアジアでよく見られ、BSPT スレッドはテーパーによって生成される耐圧シールを実現し、永久的な接続が不可欠な高圧下での使用を目的としています。.
メトリックパイプスレッド
メートル法は、それを採用している国で広く使用されています これらのねじ山は、ねじピッチと直径によって指定された一定のプロファイルを維持し、産業用途での標準化された互換性を可能にします メートル法ねじ山は、機械継手によく使用されます。.
ドライシールパイプスレッド (NPTF)
NPTFねじ山、別名ドライシールはシーラントを使用しない純粋な機械シールを提供することを目指しています。わずかに異なる公差により、取り付け時にねじ山がわずかに変形し、油圧および空気圧システムに適した気密シールが形成されます。.
ISO テーパースレッド (R スレッド)
ISO テーパーねじは国際的に認められた規格であり、パイプ継手やバルブでよく使用されます。これらのねじはシール品質が高く、石油輸入からガスに至るまで、さまざまな産業で使用されています。.
キーポイント: 各パイプ糸は、圧力条件や地域の基準に応じて、その用途に関連して特定の機能を果たします。配管システムが効率的で互換性があり、安全であることを保証するために、正しい糸の種類を選択することが最も重要です。.
NPT および NPT スレッドの応用
NPT (National Pipe Taper) ねじ山は主に、流体またはガス システムが関与する緊密なシールとグリップ接触を必要とする用途、特に高圧条件で使用されます。漏れ防止であるため、これらの接続は石油、化学処理、消火などの分野に応用できます。テーパーのおかげでしっかりと取り付けられているため、使用に相補的なシール材は必要ありません。ただし、安全性を高めるために通常はねじシーラントまたは PTFE テープが適用されます。.
NPTスレッドアプリケーションは、油圧および空気圧システム内で使用されるという点で非常に特殊であり、最大の効率と安全性を確保するために、システムの完全性は高応力下で無傷でなければならない。 NPTスレッドは、さまざまなコンポーネント間の流体および空気流接続のためのHVACシステムで優先されることがよくあります。 NPTスレッドは、産業用途に加えて、困難な動作条件を引き起こす設定で、長期にわたる接続ソリューションを提供する役割を果たします。.
十分に適応可能なNPTねじは、さまざまな配管システムで広く使用されており、製造プロセスにおける互換性と均一性に関する米国の規格に準拠しています。 NPTねじには本質的に強度と効果的なシール能力が組み込まれており、これらは最近、安全で標準化された接続システムが必要な場合はどこでも、業界標準のソリューションとして世界的にみなされるようになりました。.
糸切り用の旋盤の準備
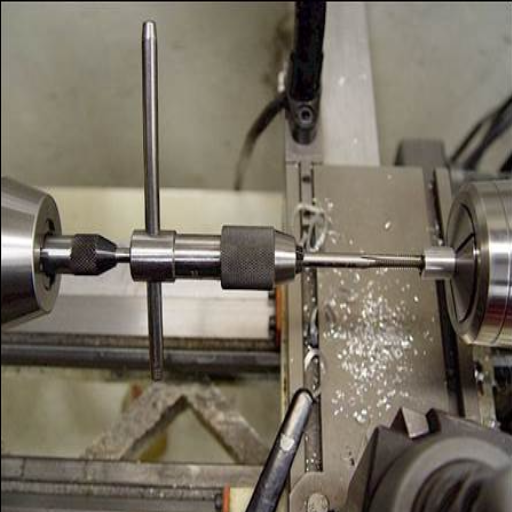
パイプのねじ切りに適した旋盤工具の選択
正確で信頼性の高いねじ切りには、パイプのねじ切り作業に適切な工具を選択する必要があります。工具の材質は重要な要素です。通常、ねじ切り作業を受ける際の耐摩耗性により、高速度鋼または超硬工具が使用されます。 HSS 工具は低速用途や軟質材料に適していますが、超硬工具はステンレス鋼などの材料の高速ねじ切りに適用されます。.
その上、ワイヤーの形状は不可欠です。 、NPTなど、ねじ工具が使用中のスレッドとプロファイルされていることを確認してください。 、切断を容易にし、ツールの摩耗を最小限に抑えるために、非常に鋭い刃先とリリーフ角度を使用してください。 、ツールホルダーの寸法やスピンドル速度など、旋盤の仕様にもツールを適合させる必要があります。.
精度と再現性を確保するには、デジタル読み出しシステムやねじ切りインジケーターなどのねじ切り補助具を備えた旋盤を使用します。ねじ山の精度は、機械の速度と工具の動きを同期させることによってのみ維持できます。旋盤工具の定期的な検査とメンテナンスにより、表面の欠陥が発生することがなくなり、工具の最適な性能が保証されます。材料、工具、機械と照合する要因を考慮すると、ねじ切り効率と一貫性を高めるのに大いに役立ちます。.
精密切断のための旋盤の準備
美しい旋盤切断に取り組むことは、ワークピースの準備から始まる複雑で忍耐強い手順です まず、ワークピースが安定しており、そのような動作は精度を低下させるため、加工中に振動したり動いたりしないように常に確認してください チャックまたはコレットの選択は、材料のサイズと達成される公差の種類によって決まり、仕上げ精度に貢献します ツールを研ぎ、ワークピースの中心線と平行に整列させて、ツールが適切に切断され、形状が変形しないようにする必要があります。.
RPMの設定は、プロセスを開始するために行われる主要なセットアップです-、これは、切断の材料と種類に基づいてあります。 aluminiumのような柔らかい材料の場合、より良い仕上げを持つために高速でそれを実行します; 一方、鋼のような硬い材料の場合、工具の損傷を恐れて速度を低く保ちます。 、切削中の冷却剤または潤滑剤の適用は、発熱を最小限に抑え、工具寿命を維持し、表面仕上げを改善するのに役立つため、非常に重要です。.
結論として、機械の稼働を観察する以外に、ベッド、キャリッジ、クロススライドなど、すべての部品に付着した乾燥した汚れや破片が発生します。ダイヤルインジケーターなど、位置合わせや測定に合わせた正確な機器は、加工プロセスに本当に役立ちます。上記の手順の後、旋盤セットアップは安定した研削と優れた作業の準備が整います。.
機械工にとって重要な安全上の注意
重要 安全 ガイドライン
重機や精密工具を扱う機械工にとって、重要性の順に安全性が最優先されます。適切なトレーニングと業界標準の遵守は、リスクを軽減し、安全な作業環境を維持するのに役立ちます。.
個人用保護具 (PPE)
- 飛散する破片から保護する安全メガネ
- 鋭いエッジを扱うための手袋
- 重い材料から保護するためのスチールトゥーツブーツ
- 騒音の多い環境での作業時の聴覚保護
ワークスペースの安全性
- ワークスペースが清潔で、つまずきの危険を防ぐために整理されていることを確認してください
- 速度、工具の変更、メンテナンス要件など、機械の使用に関するすべてのメーカーの指示に従ってください
- すべての機械に安全ガードとシールドを取り付けてください
- 紡績機械の周囲でゆったりとした衣服や宝石を着用しないでください
機器のメンテナンス
- 機械工にとって工具や機械の定期検査は必須です
- 擦り切れたケーブルや研ぎ不足のカッターなど、摩耗または損傷した部品がないか確認してください
- メンテナンス作業の前に、ロックアウト/タグアウト (LOTO) 手順に厳密に従ってください
人間工学と健康
人間工学の専門家-ノートは視野に入れられなければなりません。 任意のぎこちない姿勢は、時間をかけて維持は、人が筋骨格系の傷害を負う原因となることができます; 同様に、傷害は、反復的な動きがある場合、ワークステーションやツールを調整人間工学的な姿勢を置く; したがって、彼らは快適で健康で、生産的なより長い時間滞在します。.
安全文化
同様に、職場に安全文化を確立することは非常に重要です。定期的に、安全トレーニング訓練を実施および実施し、従業員に現在の安全基準を更新し、あらゆる安全上の危険に常にオープンに対処する考え方を養う。潜在的なリスクのパターンを追跡して直面できるように、ほぼ発生する事故やインシデントの適切な文書化と報告を維持する必要があります。認識して警告することで、機械工を事故の危険から遠ざけるだけであり、効率的かつ安全に作業できるようにすることにもなります。.
パイプの糸を切断するプロセス
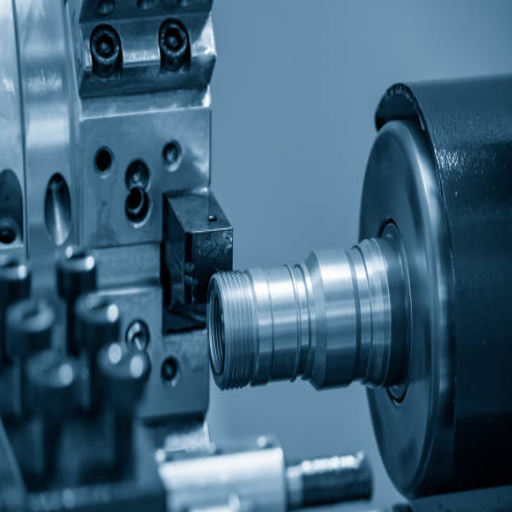
旋盤上のパイプねじ切りにおける段階的な手順
パイプねじ切りは正確な作業になる傾向があるため、すべてのステップで注意、適切な工具セットアップ、安全基準の順守が求められます。 以下は、機械工が作業を効率的に行うために使用できる詳細なガイドです:
- プロジェクトに適したパイプ材料を選択します: 正しい仕様を満たしていることを確認する パイプの表面の欠陥や損傷を検査し、ねじ切り時に汚染物質が侵入しないように徹底的に洗浄します。.
- 正しいスレッド標準を選択します: プロジェクトに必要なスレッド標準 (NPT、BSPT、または Metric) を決定します。スレッドが必要な標準を満たしているかどうか、寸法と仕様のスレッド チャートを確認します。.
- 旋盤を設定します: 旋盤チャックにパイプをしっかりと係合させ、適切な位置合わせを保証します。そうでないと、動作中にぐらつきます。旋盤の速度は、パイプの材質と直径、および切断する特定の種類の糸に応じて調整する必要があります。.
- Threading Toolをインストールする: ねじ切り用のねじ切りツールをツールポストに取り付けます。選択したねじ規格と互換性のあるプロファイルと角度を備えたねじ切りツールを使用します。切断されたねじ山がきれいで正確になるように、状態に応じてツールを研ぐか、ツールポストに設定する必要がある場合があります。.
- ツールの位置合わせ: ねじ切りツールをパイプに垂直に合わせ、一貫性のある予測可能なねじプロファイルを実現するために、ねじの高さを調整して回転軸と正確に一致させます。.
- リードネジを係合します: 旋盤ギアボックスをねじ標準とトランザクションサイズに従って正しいねじピッチに設定します。このツールがパイプの回転と正確に動くように、リードスクリューを係合状態に置きます。.
- テストカット: パイプに軽いテストカットを実行して、ねじ山が目的のピッチと深さに一致していることを確認します。次に進む前に、ねじ山ゲージでねじ山をチェックして寸法を確認します。.
- スレッドの切断: 複数のパスでスレッドを徐々に切断を重ね、各パスで工具の深さをわずかに調整して切断を洗練します。材料と互換性のある潤滑剤を塗布して、切断中の摩擦と熱の蓄積を軽減し、より滑らかな仕上げを可能にします。.
- スレッドを検査する: ねじ切り作業が完了したら、ねじゲージまたはキャリパーを使用してねじを徹底的にチェックし、深さ、ピッチ、適合性が仕様要件を満たしていることを確認します。.
- 仕上げタッチ: 細かいヤスリやワイヤーブラシで糸のバリを取り除き、きれいにします。パイプを再び掃除して、残っている金属の削りくずを取り除き、必要に応じて保護コーティングを塗布して腐食を防ぎます。.
- プロセスと結果の文書化: 仕様、測定、およびプロセス中に行われたその他の応答や観察を後で参照できるように記録します。適切な文書は、将来のプロジェクトで改善が必要な領域を特定するのに役立つ可能性があります。.
プロのヒント: 機械工は、次の手順により、良好な作業効率を維持しながら、最終製品の完全性と使いやすさを強化する美しく正確なパイプねじを作成できます。機器を維持し、一貫してベスト プラクティスに従うことで、長期的な成功がさらに保証されます。.
テーパースレッドとストレートスレッドの設定調整
テーパースレッド
テーパーねじの設定を調整する場合、最適な結果を確保するには、違いを理解することが不可欠です。テーパーねじはシールを形成するため、通常は 16 分の 1 などの標準的なテーパーを使用します。正しいテーパー角度を維持するために、ダイまたはねじ切りインサートを慎重に位置合わせする必要があります。摩擦を減らし、スムーズな切断を可能にするために潤滑を適切に適用すると、ねじ山への損傷を防ぐことができます。.
まっすぐな糸
ストレートねじは、しかし、テーパーなしで一貫性に焦点を合わせ、通常、ワッシャーやOリングなどの他のシール方法に依存する ストレートねじの場合、機械工は直径の一貫性を維持し、ピッチ精度を達成するために、プロセス全体を通して均一な位置合わせを維持する必要があります。.
どちらのタイプのねじ山も詳細を厳密に制御する必要があります; ただし、機械の設定と校正検査にはわずかな違いが存在します 各タイプのねじ山ゲージを使用して、ねじ山が正しく加工されているかどうかを確認できます 高度なCNC機械は、ねじ山プロセス中に自動調整と修正フィードバックを提供することで、さらなる精度を提供します これらのベストプラクティスに従うことで、効率と製品の完全性が保証されます。.
スムーズで正確なカットを達成するためのヒント
適切な切削工具の選択
切削工具の選択は、切断される材料に適している必要があります 工具は、摩耗に耐え、精度を提供する能力に応じて、高速度鋼および超硬であることが多くなります いずれの場合も、使用中の不正確さを最小限に抑えるために、工具サイズやコーティングを含む適切な工具仕様を用途に基づいて選択する必要があります。.
適切な工具の鋭さを維持します
鈍い工具は粗い表面とより多くの熱を生成し、精度と装置の寿命を損なう より良い仕上げカットを行うには、工具を研いだり交換したりする必要があります。.
切断速度とフィードを最適化します
適切な速度と送りによりスムーズな切断が可能になります。速度が高すぎると工具のチャタリングや過熱が発生し、送り量が少ないと除去率が低下します。メーカーは通常、ワークピースと工具に応じて、速度と送りに関する推奨事項を提供します。.
冷却と潤滑を活用します
冷却と潤滑は、切断時の摩擦と熱の蓄積を最小限に抑えるのに役立ちます。切断液を適切に使用すると、ツールの寿命が延び、切断品質が向上します。.
機械の安定性を確保します
切断振動は激しく、精度に大きな影響を与える傾向があり、作業の仕上げにも影響を与えます。作業保持がより適切に行われるほど、機械ベースと関係する要素はより安定し、それによって動きが防止されます。.
機械の定期的なメンテナンス
切断装置の定期的なチェックと校正は、切断装置が最大限の性能を維持することを保証する手段です。ガイドの位置がずれたり、ベアリングが摩耗したりするなど、磨耗に注意することで、不正確さやコストのかかるダウンタイムの可能性が確実に軽減されます。.
より高い精度を実現するためにステップダウン切断を適用します
より深い切断を行う場合、高精度では、より適切な制御と仕上げのために、切断をいくつかの小さなパスに分割するか、ステップダウン切断する必要があります。この方法により、工具への負担が最小限に抑えられ、正確な材料の除去が保証されます。.
結果: 上記の対策に従うことで、機械工やメーカーは一貫して高品質を達成し、製品の優れた完全性と動作効率を確保することが可能になります。.
スレッド切断の一般的な問題のトラブルシューティング
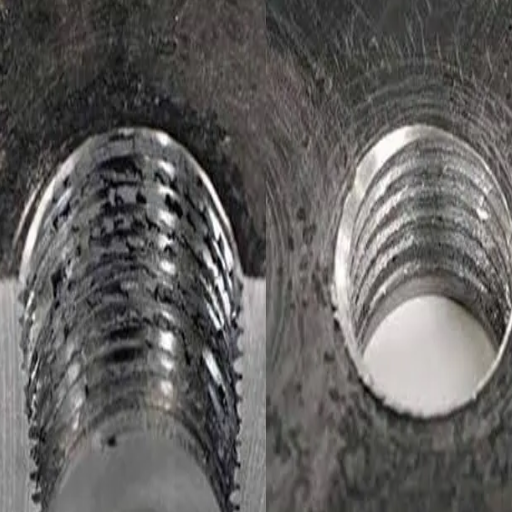
一般的なスレッドの問題を特定し、解決します
スレッディングの問題は品質に悪影響を及ぼし、生産に非効率性をもたらし、生産コストを増加させる可能性があります スレッディングエラーを特定し、原因に対処することで、製造の正確性と再現性が保証されます これらは、スレッドの問題とソリューションのいくつかの例です 所有者は公平に取り組むことができます:
| 発行 | 原因 | ソリューション |
|---|---|---|
| 間違ったスレッドの深さ | 浅い糸は継手の保持力を損ないます; 逆に、深すぎると継手が互換性がなくなります | 切削工具を適切にセットアップし、材料とねじの仕様に従って、送り速度と切込み深さの機械パラメータが適切に設定されていることを確認します。摩耗のための工具の定期的なチェック。. |
| スレッドピッチ偏差 | 機械のバックラッシュや、スピンドルと切削工具の同期が正しくないために、偏差が発生する可能性があります | 機械の位置合わせを確認し、適切なねじ切りサイクルを利用し、リードスクリューとナット システムが良好な動作状態にあることを確認します。. |
| 表面仕上げの問題 | 粗い糸の表面は、ほとんどの場合、鈍い工具によって引き起こされます; 冷却剤が誤って適用されるか、または工具またはワークピースの振動が機械加工中に発生します | 鋭利な工具を適宜コーティングして使用してください。ワークピースがしっかりとクランプされ、適切な工具取り付け配置が考慮されていることを確認することで、適切な冷却剤を塗布し、振動を最小限に抑えます。. |
| ねじ山の下刈りまたは重なり | ツールのたわみ、位置ずれ、または不適切なツールの形状に関連する問題 | ねじ切り工具がワークピースに対して中心にあり、適切に位置合わせされていることを確認します。たわみを最小限に抑えるために、切断するねじの種類と利用可能な最高の切断速度に適した形状を備えた工具のみを使用してください。. |
| 刃先での材料の蓄積 | アルミニウムや軟質金属などの材料が刃先に蓄積するため、ねじ切りが不十分になります | 材料の付着を防ぐために適切な潤滑が施されている間、粘着防止コーティングを施した工具を使用してください。切削工具を定期的に点検して洗浄し、効果を維持してください。. |
前述のトラブルシューティング手法を実行に移し、機械の日常的なメンテナンスについて少し事前に検討することで、ねじ切りエラーを実質的に軽減できます。したがって、これは製造精度、動作効率、および全体的な製品品質を達成することを意味します。.
最適なパフォーマンスを実現するためにツールの鮮明性を維持します
切削工具の鋭さは、精密製造や機器の寿命を延ばすために考慮される重要な要素です。このような工具は、表面の仕上げ不良や不適切な寸法を引き起こし、さらには鈍くなった場合に機械にさらなる負担を与える可能性があるため、工具が良好な鋭利な状態を維持できるように、工具のケアに体系的なアプローチが必要です。.
研磨は、切断する材料と使用頻度を考慮して、スケジュールに従って実行されます。研磨方法は、HSS 用の研削や超硬先端工具用のホーニングなど、工具の性質に依存する場合があります。ダイヤモンドや CBN 研削砥石などの新しい研磨剤は、より短い時間でより研磨できる大きな期待を寄せています。.
摩耗インジケーターの監視も、もう 1 つの重要なメンテナンス手法です。これらには、材料の欠け、鈍化、表面仕上げの変化など、よく知られた種類の工具の摩耗を認識することが含まれます。リアルタイム監視により、生産品質への影響が実現する前であっても、潜在的な鈍さをオペレーターに警告できます。.
不適切な保管技術は、最終的にツールにwarelustの独自のグレードをもたらします; したがって、右のものは、これらの非作業期間中のツールの摩耗を防止するのに良いことを行う 窒化チタンコーティング, 該当する場合, 硬度を手頃な価格にする一方で、表面仕上げを滑らかにレンダリングして、ツールのシャープネスをより長く保持するためにこれらの作業を実行すると、日常的な機械加工がより快適に、より少ない停止で流れるでしょう, ツールのためのより多くの寿命を確保します。.
旋盤工具を研削するタイミング
旋盤工具の研削プロセスは、加工の可能性に影響を与えるため、刃先が鈍くなったり損傷したりする場合は常に行う必要があります。鈍すぎる工具は熱を発生させ、表面仕上げが悪くなり、ワークピースに過度の摩耗が発生します。切断中に抵抗が発生したり、工具がビビリしたり過度に振動したりすると、研削に適した確実な指標となります。.
拡大装置を使用すると、刃先を定期的に検査して、研削が必要な摩耗パターンやチッピングを特定できます。ただし、加工する材料の性質によって研削スケジュールも決まります。たとえば、硬い材料や研磨材は工具がすぐに摩耗する傾向があるため、頻繁に再研磨する必要があります。逆に、柔らかい材料を加工する場合、メンテナンスまでに長い期間がかかることが予想されます。.
工具は、劣化によって生産品質が損なわれ、優れたブレードの品質と性能が保証される前に研削する必要があります。理想的な研削プロセスにより、工具の構造に悪影響を与える可能性のある過度の熱を発生させることなく、工具の切断角度と鋭さが回復します。研削作業のメンテナンススケジュールは、精密機械加工、工具寿命の延長、ダウンタイムの短縮を促進するのに役立ちます。.
旋盤ねじの高度な技術
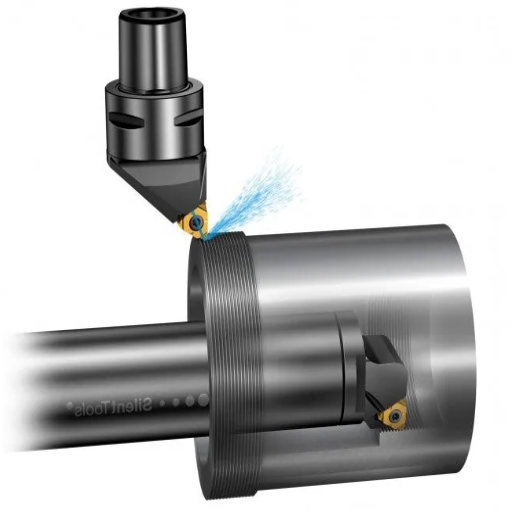
単点ねじ切りプロセス
1 点ねじ切りは、クロススライドに取り付けられたツールビットを備えた旋盤に取り付けられた1 点切削工具を使用して、特定のワークピースにねじを通します。非常に重要なセットアップは、すべてのねじの深さ、ねじのピッチ、および断面が関係するため、そこにあります。まず、ツールを選択する必要があります。通常、1 点ねじ切りには、特定のプロファイル用に設計された超硬インサートまたは高速鋼インサート工具が使用されます。この後、工具はプロファイルと完全に一致してねじ込まれるワークピースに設定されます。わずかな位置ずれでもねじが台無しになる可能性があります。.
オペレータは必要に応じてスピンドル速度を設定し、次にねじピッチの間隔を均等にするためにリードスクリューと同期しているトラバースフィードを係合します 各パスでは、クロススライドまたは複合レストハンドフィードが調整され、徐々に切断深さが増します これは、ツールまたはワークピースに過負荷がかからないようにするために行われます 切削液は、温度を下げ、きれいな切断のためにチップを排出するのに役立つように、ツールにスプレーされることがよくあります パスの後に渡されたこれらのカットは、高品質の正確なねじ山をレンダリングし、非常に近い公差になるように慎重に行われます。.
CNC旋盤技術による効率の向上
CNC旋盤技術で効率を高めることを考えるとき、私は精度と自動化について考えます 手作業によるねじ切りとは異なり、CNC旋盤は信じられないほどの精度で操作のプログラミングを適合させることができました 今では推測がほとんど含まれていないため、エラーも大幅に減少し、その結果、材料と時間の無駄になります プログラムは将来の使用のために保存することさえでき、タスクを繰り返す必要があるときはいつでもより簡単にし、本格的な実行に入るときはより迅速な生産移行に役立ちます。.
参照ソース
-
旋盤でパイプの糸を切断し、ガス接続を行う方法 {YouTube
旋盤上でパイプの糸を正確に切断するプロセスを示すビデオ ガイド。. -
旋盤でテーパー糸を切断する簡単な方法 {YouTube
旋盤上でテーパー糸を切断する簡単な方法を説明します。. -
旋盤で糸を切る方法 {Blondihacks YouTube
旋盤加工のための糸切り技術の学習に関する詳細なチュートリアル。. -
スレッドミリングのマスタリング: 精度と多用途性の融合 {BobCAD
正確かつ柔軟に糸を切断するための代替方法として糸切り加工について説明します。. - アンティシラテ.com
よくある質問 (FAQ)
旋盤でパイプの糸を切断するために必要なツールは何ですか?
旋盤上でパイプ糸を効果的に切断するには、パイプダイやねじ切りツールなど、いくつかのパイプねじ切りツールが必要です。このカテゴリのツールには、正確なテーパーと糸のピッチを切断できる旋盤用のテーパーアタッチメントなどの便利なデバイスも含まれます。ねじの仕上げをさらに強化し、刃先の寿命を節約するために切削油を適用する場合があります。ねじを切断する際にワークピースをしっかりと掴むための多少のジョーチャックと、操作中の精度をさらに高めるための切削工具用のツールホルダーを備えた優れた組み合わせです。.
パイプねじ切り用の旋盤はどのようにセットアップすればよいですか?
パイプねじ切り用の旋盤を設定することにはいくつかの手順が関係しています まず、ワークピースは、切断操作中に動かないようにチャックにしっかりと取り付けられている必要があります テーパーアタッチメントを持つことは、パイプねじの正しいテーパ角度に設定できることを意味します キャリッジとクロススライドを使用すると、望ましい切断深さを実現するためにさらなる調整が必要です リードスクリューの正しい位置合わせと回転への関与を確保することが優先されるべきです 最後に、鋭いねじ切り用の工具を選択します; この工具の正しい位置決めも重要です。.
テーパーアタッチメントなしで旋盤上のパイプ糸を切断することは可能ですか?
旋盤のパイプねじ切断は、複数の手動調整が必要になる場合がありますが、テーパーアタッチメントなしで実行できます。ねじに正しいテーパーを与える場合、関連する角度とオフセットを計算する必要があります。旋盤が自動的にテーパーに対応しない場合、ねじを形成するには標準のパイプ金型が同時に必要になる場合があります。精度を高めるためにねじを直接切断する必要がある場合があるため、切断調整のクロスフィードと深さを使用してバーを細心の注意を払って移動する必要があります。手作業が非効率的であると考えられることがよくありますが、慎重に適用すると、非常に満足のいく結果が得られます。.
NPTパイプ糸を切断するための標準ピッチは何ですか?
NPTねじの標準ピッチの定義は直径によって異なります; 通常、NPTねじはインチあたりの巻き数で指定され、大きなパイプの場合は8 TPIまで低く、直径が減少するピッチはより細かくなります旋盤でねじ込む場合は、継手に完全にフィットするように1度47 分のテーパーを提供することを検討してください ねじチャートを常に使用して、正しいねじ形状やその他のパラメータが使用されているかどうかを確認します パイプねじ切りダイを持つことは、切断全体を通してピッチを維持するのにも役立つ可能性があります。.
切断時にスレッドが正確であることを確認するにはどうすればよいですか?
まず、旋盤上のねじ山を切断するために使用する必要があるツールのセットを決定するために、正確にワークピースの直径を測定する必要があります。心押し台が主軸台と位置合わせされ、ワークピースに対して垂直に保たれるようにする必要があります。これを行うために、たとえば、切断深さを測定し、それに応じて調整するためにダイヤルインジケーターを使用できます。刃先に等しい圧力を加えながら送り速度を注意深く維持することは、ねじ山の形状を均一にすることにも役立ちます。ねじの品質と精度をテストする優れた方法は、ねじ山を備えたねじワークピースをテストすることでもあります。.
切削糸とタッピング糸の違いは何ですか?
ねじ切りとタッピングは、ねじ穴または表面を作成するために使用されるプロセスです。ねじ切りとは、旋盤加工を指し、外ねじまたは内ねじの製造は、多くの場合、ねじ切りツールまたはダイを使用して、特定のワークピースに対して実行されます。タッピングとは、ねじを切断するために材料にタップを回転させることによって内ねじを作成するプロセスを指します。どちらのプロセスでも確かにねじが発生しますが、切断は通常、プロジェクトが多少大きい場合に適用され、ねじの形状とピッチを正確に制御する必要があります。タッピングは主に、ねじを迅速に形成する必要がある比較的小さな穴に使用されます。.



