














Enhebrar tuberías en un torno necesita precisión, habilidad y las herramientas adecuadas. Un maquinista experimentado o incluso un principiante dispuesto debe apreciar que este esfuerzo difícil pero que vale la pena produce flujos de trabajo eficientes y productos finos. Por lo tanto, en contra de la interconexión de roscas en la tubería del torno, esta hoja de trucos analiza todo, desde el método y los tecnicismos hasta cuestiones que generalmente afectan la rosca de la tubería, incluidas con algunas sugerencias y consejos útiles por si acaso. Después de leer este artículo, los lectores comprenderán los conceptos básicos de la teoría de estos conceptos y podrán aplicarlos (ya sea de manera eficiente o precisa) a sus proyectos. Exploremos ahora algunas técnicas que hacen que el enhebrado sea divertido.
Comprensión de los hilos de tuberías y sus aplicaciones

¿qué son las roscas de tubería?
Se trata de ranuras helicoidales en la superficie exterior de la tubería diseñadas para permitir la unión segura de tuberías y accesorios. Las roscas actúan como agentes para producir un sello hermético y un fraguado verdaderamente a prueba de fugas, especialmente en dispersiones gaseosas o fluidas dentro de diversas industrias como plomería, petróleo y gas, manufactura, etc. Generalmente, las roscas de las tuberías son de dos tipos, a saber: paralelas, que mantienen un diámetro regular en todas partes; y ahusados, cuyo diámetro disminuye gradualmente para lograr un ajuste más ajustado.
Estos estándares de rosca controlan el diseño y la compatibilidad de la rosca, de modo que la rosca estándar pueda asegurar uniformidad y conexión confiable. Cada estándar designa pasos de rosca, ángulos y profundidades de acoplamiento a los que las roscas deben cortarse aproximadamente de manera conforme. Las roscas de tubería cortadas correctamente brindan sistemas de tuberías fuertes y seguros que de otro modo sufrirían pérdida de presión o fallas del sistema.
Los hilos generales de tubería
Los hilos reciben nombres según su diseño, propósito y compatibilidad entre sistemas. Estos son algunos de los tipos de hilos de tubería más utilizados:
Tubería Nacional Cónica (NPT)
En los EE. UU., las roscas de tubería se utilizan para sellar equipos en aplicaciones bajo alta presión. Estas roscas cuentan con un cono que les permite agarrarse firmemente, asegurando una conexión a prueba de fugas. Comúnmente se aplica un sellador de roscas o cinta. Una vez construida según estándares estrictos en cuanto a dimensiones, la rosca NPT garantiza la misma compatibilidad entre los sistemas de plomería.
Tubería estándar británica paralela (BSPP)
Las roscas BSPP se utilizan en todo el mundo para conexiones de roscas paralelas y se encuentran principalmente en aplicaciones de baja presión, como líneas de agua o gas. Dado que las roscas BSPP son rectas, el sellado se logra mediante la arandela o la junta tórica, lo que garantiza un ajuste eficiente y seguro sin ejercer una fuerza indebida sobre las roscas.
Tubería estándar británica cónica (BSPT)
Las roscas BSPT presentan una forma cónica similar a la NPT, pero con diferentes ángulos y dimensiones de rosca. Estos se encuentran comúnmente en Europa y Asia, y las roscas BSPT logran un sello hermético generado por la forma cónica y están diseñadas para usarse bajo altas presiones donde las conexiones permanentes son esenciales.
Hilos de tubería métricos
El sistema métrico se utiliza ampliamente en los países que lo han adoptado. Estas roscas mantienen un perfil constante, especificado por el paso y el diámetro de la rosca, lo que permite una compatibilidad estandarizada en aplicaciones industriales. Las roscas métricas se utilizan a menudo para accesorios mecánicos.
Hilos de tubería Dryseal (NPTF)
Las roscas NPTF, también conocidas como Dryseal, tienen como objetivo proporcionar un sello mecánico puro sin el uso de sellador. Tolerancias ligeramente diferentes permiten que las roscas se deformen ligeramente durante la instalación, creando un sello hermético adecuado para sistemas hidráulicos y neumáticos.
Hilos cónicos ISO (hilos R)
Las roscas cónicas ISO son el estándar aceptado internacionalmente y se utilizan a menudo con válvulas y accesorios de tubería. Estas roscas ofrecen altas cualidades de sellado y se utilizan en diversas industrias, desde la importación de petróleo hasta el gas.
Punct cheie: Cada rosca de tubería cumple funciones específicas en relación a su aplicación, dependiendo de las condiciones de presión y estándares regionales. Es de suma importancia elegir el tipo de rosca correcto para garantizar que el sistema de tuberías sea eficiente, compatible y seguro.
Aplicaciones del TNP y del Hilo del TNP
Las roscas NPT (National Pipe Taper) se utilizan principalmente en aplicaciones que requieren un sellado hermético y contacto de agarre que involucran sistemas de fluido o gas, particularmente en condiciones de alta presión. Al ser a prueba de fugas, estas conexiones encuentran aplicaciones en campos como el petróleo, el procesamiento químico y la extinción de incendios. No se requieren materiales de sellado complementarios para su uso, ya que están bien ajustados en virtud de un cono. Sin embargo, los selladores de roscas o la cinta de PTFE generalmente se aplican para mayor seguridad.
La aplicación de rosca NPT es bastante peculiar porque se utiliza en sistemas hidráulicos y neumáticos, en los que, para garantizar la máxima eficiencia y seguridad, la integridad del sistema debe permanecer intacta bajo una alta tensión. Es posible que las roscas NPT encuentren preferencia en los sistemas HVAC para conexiones de flujo de aire y fluidos entre varios componentes. Además de las aplicaciones industriales, las roscas NPT sirven para proporcionar soluciones de conexión duraderas en entornos que plantean condiciones operativas desafiantes.
Bastante adaptables, las roscas NPT se utilizan ampliamente en varios sistemas de tuberías, cumpliendo con los estándares estadounidenses de compatibilidad y uniformidad en el proceso de fabricación. Con resistencia y capacidad de sellado efectiva intrínsecamente integradas en las roscas NPT, recientemente han llegado a ser consideradas globalmente como una solución estándar de la industria siempre que se requiera un sistema de conexión seguro y estandarizado.
Preparando su torno para el corte de hilos
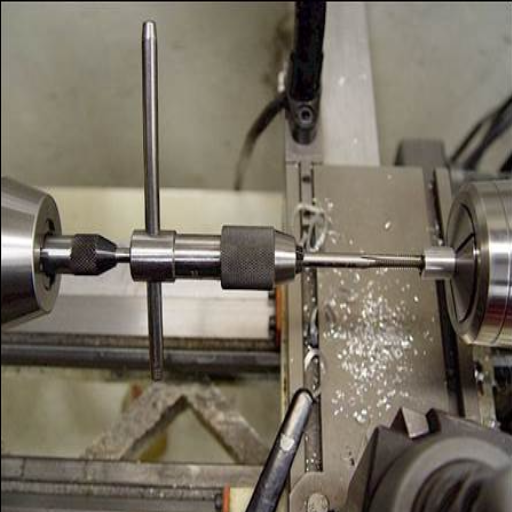
Elección de una herramienta de torno adecuada para roscar tuberías
El roscado preciso y confiable requiere seleccionar una herramienta adecuada para la operación de roscado de tuberías. El material de la herramienta es un factor importante; Generalmente se utilizan herramientas de acero o carburo de alta velocidad debido a su resistencia al desgaste cuando se someten a operaciones de roscado. Las herramientas HSS son adecuadas para aplicaciones de baja velocidad y materiales blandos, mientras que las herramientas de carburo se aplican en roscados de alta velocidad de materiales como el acero inoxidable.
Además, la geometría del alambre es esencial. Asegúrese de que la herramienta de roscado esté perfilada con los estándares de rosca en uso, como NPT. Utilice bordes cortantes y ángulos de relieve muy afilados para facilitar el corte y minimizar el desgaste de la herramienta. La herramienta también debe adaptarse a las especificaciones del torno, como las dimensiones del portaherramientas y la velocidad del husillo.
Cuando se trata de garantizar precisión y repetibilidad, se recurre a un torno equipado con ayudas para roscar, como un sistema de lectura digital o un indicador de roscado. La precisión de las roscas sólo se puede mantener sincronizando la velocidad de la máquina y el movimiento de la herramienta. La inspección y el mantenimiento periódicos de las herramientas del torno eliminarían casos de imperfecciones de la superficie y garantizarían un rendimiento óptimo de la herramienta. Considerar los factores que coinciden con el material, la herramienta y la máquina puede contribuir en gran medida a mejorar la eficiencia y consistencia de las roscas.
Preparación del torno para corte de precisión
Trabajar en un hermoso corte de torno es un procedimiento complejo y paciente que comienza con la preparación de la pieza de trabajo. Primero, asegúrese siempre de que la pieza de trabajo esté estable y no vibre ni se mueva durante el mecanizado, ya que dicha acción degradaría la precisión. La elección del mandril o pinza dependerá del tamaño del material y del tipo de tolerancia a lograr, contribuyendo a la precisión del acabado. Las herramientas deben afilarse y alinearse paralelas a la línea central de la pieza de trabajo para asegurar que la herramienta corte bien y dé forma correctamente. Esto asegurará que el material no se deforme y las herramientas no se desgasten prematuramente.
La configuración de RPM es una configuración importante que se debe realizar para comenzar el proceso, y esto debe basarse en el material y el tipo de corte. Para materiales blandos como el aluminio, hágalo funcionar a alta velocidad para tener un mejor acabado; mientras que para materiales duros como el acero, mantenga la velocidad baja por temor a daños a las herramientas. La aplicación de refrigerante o lubricante durante el corte es muy importante, ya que ayuda a minimizar la generación de calor, mantener la vida útil de la herramienta y mejorar el acabado de la superficie.
En conclusión, además de observar la máquina en funcionamiento, seque la suciedad o los residuos en todas las piezas, por ejemplo, la cama, el carro y el deslizamiento transversal. Cualquier instrumento preciso que vaya con la alineación o medición, como los indicadores de dial, realmente beneficiará los procesos de mecanizado. Después de los procedimientos mencionados anteriormente, la configuración de su torno está lista para un rectificado estable y un gran trabajo.
Precauciones de seguridad importantes para maquinistas
Pautas críticas de seguridad
En orden de importancia, la seguridad es primordial para los maquinistas que trabajan con equipos pesados y herramientas de precisión. La capacitación adecuada y el cumplimiento de los estándares de la industria ayudarán a reducir el riesgo y mantener un ambiente de trabajo seguro.
Equipos de Protección Personal (EPI)
- Gafas de seguridad para proteger contra escombros voladores
- Guantes para manipular bordes afilados
- Botas con punta de acero para protección contra materiales pesados
- Protección auditiva cuando se trabaja en ambientes ruidosos
Seguridad en el espacio de trabajo
- Asegúrese de que el espacio de trabajo esté limpio y organizado para evitar riesgos de tropiezos
- Siga todas las instrucciones del fabricante para el uso de la máquina, incluidas velocidades, cambios de herramientas y requisitos de mantenimiento
- Mantenga protectores de seguridad y escudos instalados en toda la maquinaria
- Evite usar ropa holgada o joyas alrededor de maquinaria giratoria
Mantenimiento de equipos
- Los maquinistas deben realizar inspecciones periódicas de herramientas y máquinas
- Compruebe si hay piezas desgastadas o dañadas, como cables deshilachados o cortadores poco afilados
- Siga estrictamente los procedimientos de bloqueo/etiquetado (LOTO) antes del trabajo de mantenimiento
Ergonomía y Salud
Se debe tener en cuenta una nota de experto en ergonomía. Cualquier postura incómoda mantenida en el tiempo puede provocar que una persona sufra una lesión musculoesquelética; asimismo, se producirá una lesión si hay movimientos repetitivos. Las estaciones de trabajo y las herramientas ajustadas colocan a las personas en una postura ergonómica; por lo tanto, se mantienen cómodos, saludables y productivos durante más tiempo.
Cultura de seguridad
Asimismo, sería muy importante establecer una cultura de seguridad en el lugar de trabajo. De manera rutinaria, realizar y llevar a cabo simulacros de capacitación en seguridad, actualizar a los empleados sobre los estándares de seguridad actuales y cultivar la mentalidad de abordar siempre abiertamente cualquier peligro para la seguridad. Se debe mantener la documentación y los informes adecuados de los accidentes o incidentes que casi ocurren para que se puedan rastrear y enfrentar patrones de riesgos potenciales. Consciente y alerta, sólo mantendrá a los maquinistas alejados de los riesgos de accidente y también garantizará que funcionen de manera eficiente y segura.
El proceso de cortar hilos de tubería
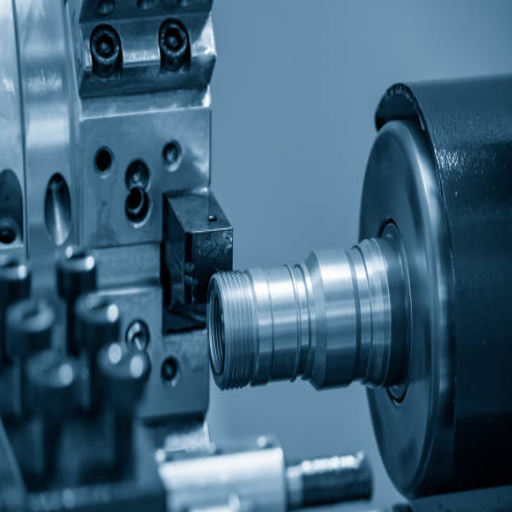
Un procedimiento paso a paso en el roscado de tuberías en el torno
Dado que el roscado de tuberías tiende a ser un trabajo exacto, cada paso requiere atención, configuración adecuada de la herramienta y cumplimiento de los estándares de seguridad. A continuación se muestra una guía detallada que los maquinistas pueden utilizar para realizar el trabajo de manera eficiente:
- Seleccione un material de tubería adecuado para su proyecto: asegurándose de que cumpla con las especificaciones correctas. Inspeccione la tubería en busca de imperfecciones o daños en la superficie y límpiela a fondo para evitar que entren contaminantes durante el roscado.
- Seleccione el estándar de hilo correcto: Determine el estándar de rosca requerido para su proyecto (NPT, BSPT o Metric). Consulte las tablas de roscado para conocer las dimensiones y especificaciones para que los hilos cumplan con el estándar requerido.
- Configurar el torno: Enganche la tubería de forma segura en el mandril del torno, asegurando una alineación adecuada; de lo contrario, se tambalearía durante el funcionamiento. La velocidad del torno debe ajustarse según el material y diámetro de la tubería, así como el tipo específico de rosca a cortar.
- Instalar la herramienta de roscado: Monte la herramienta de roscado en el poste de la herramienta para cortar roscas. Utilice una herramienta de roscado con un perfil y ángulo compatibles con el estándar de rosca elegido. Puede ser necesario afilar la herramienta o colocarla en el poste de la herramienta, dependiendo de su condición, para que las roscas cortadas queden limpias y precisas.
- Alinear la herramienta: Alinee perpendicularmente la herramienta de roscado con la tubería y ajuste la altura de la herramienta para que esté exactamente en línea con el eje de rotación para obtener perfiles de rosca consistentes y predecibles.
- Enganche el tornillo de avance: Ajuste la caja de cambios del torno al paso de rosca correcto según el estándar de rosca y los tamaños de transacción. Coloque el tornillo de avance en acoplamiento de modo que esta herramienta se mueva exactamente con la rotación del tubo.
- Test Cut: Realice una prueba de corte ligera en la tubería para verificar que las roscas se alineen con el paso y la profundidad deseados. Verifique la rosca con un calibre de rosca para confirmar las dimensiones antes de continuar.
- Tăiați de tăia: Superponga el corte gradual de las roscas con múltiples pasadas, cada pasada ajustando ligeramente la profundidad de la herramienta para refinar el corte. Aplique un lubricante compatible con el material para reducir la fricción y la acumulación de calor durante el corte, permitiendo así un acabado más suave.
- Inspeccionar las roscas: Después de la operación completa de roscado, use un medidor o calibrador de roscas para verificar minuciosamente las roscas y garantizar que la profundidad, el paso y el ajuste cumplan con los requisitos de las especificaciones.
- Toques de acabado: Desbarbe y limpie las roscas con una lima fina o un cepillo de alambre. Limpie la tubería nuevamente para eliminar las virutas de metal restantes y luego aplique una capa protectora, si es necesario, para evitar la corrosión.
- Documentar el proceso y los resultados: Registre las especificaciones, mediciones y otras respuestas u observaciones tomadas durante el proceso para consultarlas más adelante. La documentación adecuada puede ayudar a identificar las áreas que necesitan mejoras en proyectos futuros.
Consejo profesional: Mediante el siguiente procedimiento, los maquinistas pueden crear roscas de tubería bellamente precisas que mejoran la integridad y usabilidad del producto final manteniendo al mismo tiempo una buena eficiencia de trabajo. El éxito a largo plazo se garantizará aún más mediante el mantenimiento del equipo y el seguimiento constante de las mejores prácticas.
Ajustes de configuración para hilos cónicos y hilos rectos
Hilos cónicos
Al ajustar la configuración de la rosca cónica, es esencial comprender la diferencia para garantizar un resultado óptimo. Las roscas cónicas están destinadas a formar un sello y, por lo tanto, requieren ajustes angulares, comúnmente usando conos estándar como 1 en 16. Los troqueles o insertos de rosca deben alinearse cuidadosamente para mantener el ángulo de conicidad correcto. La aplicación adecuada de lubricación para reducir la fricción y permitir cortes suaves ayudará a prevenir cualquier daño a las roscas.
Hilos rectos
Sin embargo, las roscas rectas se centran en la consistencia sin conicidad y normalmente dependen de otros métodos de sellado, como arandelas o juntas tóricas. Para roscas rectas, el maquinista debe tener cuidado de mantener la consistencia del diámetro y garantizar la precisión del paso. La herramienta de roscado también debe mantener una alineación uniforme durante todo el proceso para lograr el objetivo.
Ambos tipos de roscas requieren un estrecho control de los detalles; sin embargo, existe una ligera diferencia en la configuración de la máquina y la inspección de calibración. Se pueden utilizar medidores de rosca para cada tipo para comprobar si las roscas están mecanizadas correctamente. Una máquina CNC avanzada ofrece mayor precisión al proporcionar ajustes automáticos y retroalimentación correctiva durante el proceso de roscado. Seguir estas mejores prácticas garantizará la eficiencia y la integridad del producto.
Consejos para lograr cortes suaves y precisos
Elegir las herramientas de corte adecuadas
La selección de herramientas de corte debe ser adecuada para el material que se corta. Las herramientas suelen ser de acero y carburo de alta velocidad, dependiendo de su capacidad para resistir el desgaste y proporcionar precisión. En todos los casos, las especificaciones de herramienta apropiadas, incluido el tamaño y el recubrimiento de la herramienta, deben elegirse en función de la aplicación para minimizar las imprecisiones durante el uso.
Mantenga la nitidez adecuada de la herramienta
Las herramientas opacas generan superficies rugosas y más calor, comprometiendo la precisión y la vida útil del equipo. Las herramientas deben mantenerse afiladas o reemplazadas para realizar mejores cortes de acabado.
Optimice las velocidades y alimentaciones de corte
Las velocidades y alimentaciones adecuadas permiten cortes suaves. Las velocidades demasiado altas provocan vibraciones o sobrecalentamiento de la herramienta, mientras que las alimentaciones bajas dan como resultado tasas de eliminación deficientes. Los fabricantes suelen ofrecer recomendaciones sobre velocidad y alimentación, según la pieza de trabajo y la herramienta.
Utilice refrigeración y lubricación
El enfriamiento y la lubricación ayudan a minimizar la fricción y la acumulación de calor durante el corte. El uso adecuado del fluido de corte prolonga la vida útil de la herramienta y mejora la calidad del corte.
Garantizar la estabilidad de la máquina
Las vibraciones de corte son severas y tienden a afectar en gran medida la precisión, así como el acabado del trabajo. Cuanto mejor se realice el trabajo de sujeción, más estable será la base de la máquina y los elementos involucrados, impidiendo así el movimiento.
Mantenimiento regular de la máquina
La comprobación y calibración periódicas del aparato de corte es el medio para garantizar que conserve el máximo rendimiento. Atender el desgaste, como tener guías desalineadas o cojinetes desgastados, seguramente reducirá la posibilidad de inexactitud y costosos tiempos de inactividad.
Aplique un corte reductor para mayor precisión
Al realizar cortes más profundos, una alta precisión requiere romper el corte en varias pasadas más pequeñas, o corte reductor, para un mejor control y acabado. Este método minimiza la tensión sobre la herramienta y garantiza una eliminación precisa del material.
Resultado: Siguiendo las medidas anteriores, será posible que los maquinistas y fabricantes logren una alta calidad constante y garanticen la integridad superior de sus productos y la eficiencia operativa.
Solución de problemas comunes en el corte de hilos
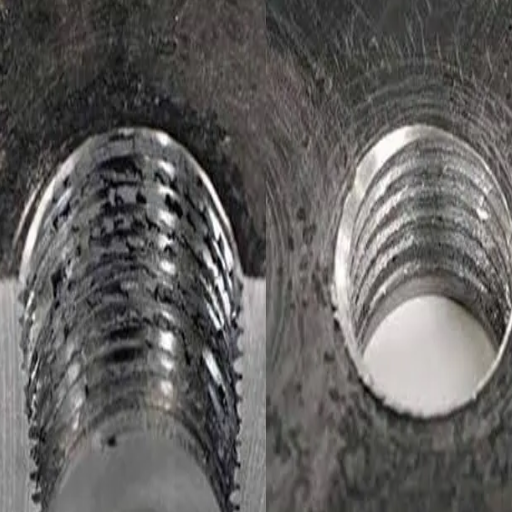
Identificar y curar problemas comunes de subprocesos
Los problemas de roscado pueden afectar negativamente la calidad, introducir ineficiencias en la producción y aumentar el costo de producción. La identificación de un error de roscado y el tratamiento de las causas garantizan la precisión y repetibilidad de la fabricación. Estos son algunos ejemplos de problemas y soluciones de roscado en los que los propietarios pueden trabajar de manera justa:
| Problema | Causa | Solución |
|---|---|---|
| Profundidad de hilo incorrecta | Los hilos poco profundos socavarán el poder de sujeción del accesorio; por el contrario, si es demasiado profundo, hará que el accesorio sea incompatible | Configure la herramienta de corte correctamente y asegúrese de que los parámetros de la máquina para la velocidad de avance y la profundidad de corte estén configurados adecuadamente de acuerdo con las especificaciones del material y la rosca. Comprobación periódica del desgaste de la herramienta. |
| Desviación del tono del hilo | Pueden producirse desviaciones debido a un juego en la máquina o a una sincronización incorrecta entre el husillo y la herramienta de corte | Verifique la alineación de la máquina, utilice ciclos de corte de rosca adecuados y asegúrese de que los sistemas de tornillos de avance y tuercas estén en buenas condiciones de funcionamiento. |
| Problemas de acabado superficial | Las superficies de rosca rugosa suelen ser causadas por herramientas opacas; el refrigerante puede aplicarse incorrectamente o se produce vibración de la herramienta o pieza de trabajo durante el mecanizado | Utilice herramientas afiladas recubiertas en consecuencia. Aplique refrigerante adecuado y minimice la vibración asegurándose de que la pieza de trabajo esté bien sujeta y de que se consideren las disposiciones adecuadas de montaje de la herramienta. |
| Subcotizar o superponer hilos | Problemas que se afilian con la desviación de la herramienta, la desalineación o la geometría inadecuada de la herramienta | Verifique que la herramienta de corte de roscas esté centrada y correctamente alineada con respecto a la pieza de trabajo. Utilice únicamente herramientas con la geometría correcta para el tipo de rosca a cortar y la mayor velocidad de corte disponible, para minimizar la deflexión. |
| Acumulación de material en bordes cortantes | Materiales como el aluminio o los metales blandos se acumulan en el filo, lo que provoca una mala rosca | Utilice herramientas con revestimientos antiadhesivos mientras se aplica una lubricación adecuada para evitar la adhesión del material. Revise y limpie las herramientas de corte de forma rutinaria para mantenerlas efectivas. |
Con los métodos de resolución de problemas antes mencionados puestos en práctica, junto con un poco de previsión para el mantenimiento rutinario de la máquina, los errores de corte de roscas pueden mitigarse en la práctica. Esto, por lo tanto, significa lograr precisión de fabricación, eficiencia operativa y calidad general del producto.
Mantener la nitidez de la herramienta para un rendimiento óptimo
La nitidez de las herramientas de corte es un factor importante considerado en la fabricación de precisión y para prolongar la vida útil de los equipos. Estas herramientas provocan malos acabados en las superficies, dimensionamientos inadecuados e incluso provocan una tensión adicional en la maquinaria si se vuelven opacas. Por lo tanto, debe existir un enfoque sistemático en el cuidado de las herramientas para que permanezcan en buenas condiciones y afiladas.
El afilado se realizará según lo previsto, considerando el material a cortar y la frecuencia de uso. Los métodos de afilado pueden depender de la naturaleza de la herramienta, como el rectificado para HSS y el bruñido para herramientas con punta de carburo. Los abrasivos más nuevos, como las muelas abrasivas de diamante o CBN, son muy prometedores para un rectificado más nítido en menos tiempo.
Monitorear los indicadores de desgaste también es otra práctica de mantenimiento importante. Estos incluyen reconocer cualquier tipo familiar de desgaste de la herramienta, como astillas, embotamiento o un cambio en el acabado de la superficie del material. El monitoreo en tiempo real puede alertar a un operador sobre una posible opacidad incluso antes de que se realice su efecto sobre la calidad de la producción.
Las técnicas de almacenamiento inadecuadas eventualmente aportan su propio grado de desgaste a las herramientas; por lo tanto, los correctos harán bien en prevenir el desgaste de las herramientas durante estos períodos de inactividad. El recubrimiento de nitruro de titanio, cuando corresponda, hace que la dureza sea asequible y al mismo tiempo hace que el acabado de la superficie sea suave para retener el filo de las herramientas durante más tiempo. Al realizar estas tareas, el mecanizado de rutina fluirá más cómodamente y con menores paradas, asegurando más vida útil para una herramienta.
Cuándo moler la herramienta de torno
El proceso de rectificado de una herramienta de torno debe realizarse siempre que el filo esté opaco o dañado, ya que esto afectará la posibilidad de mecanizado. Una herramienta demasiado opaca creará calor, dará como resultado un peor acabado superficial y generará un desgaste excesivo en la pieza de trabajo. Cuando uno experimenta resistencia durante el corte o cuando la herramienta vibra o vibra excesivamente, ese es un indicador seguro para el rectificado.
Utilizando un instrumento de aumento, se pueden realizar inspecciones periódicas del filo para determinar patrones de desgaste o virutas que requieren rectificado. Sin embargo, la naturaleza del material en el que se va a trabajar también determina el programa de rectificado. Por ejemplo, los materiales más duros o abrasivos tienden a desgastar las herramientas rápidamente y, por lo tanto, requieren un rectificado frecuente. Por el contrario, al mecanizar materiales más blandos, se pueden esperar períodos más largos entre mantenimiento.
Las herramientas deben rectificarse antes de que su degradación pueda afectar la calidad de la producción y garantizar una calidad y un rendimiento excepcionales de las cuchillas. El proceso de rectificado ideal restaura los ángulos de corte y la nitidez de la herramienta sin generar un calor excesivo que pueda afectar negativamente a la estructura de la herramienta. Los programas de mantenimiento para sus actividades de rectificado ayudan así a promover el mecanizado de precisión, una vida útil más larga de la herramienta y un tiempo de inactividad reducido.
Técnicas Avanzadas en Roscado de Tornos
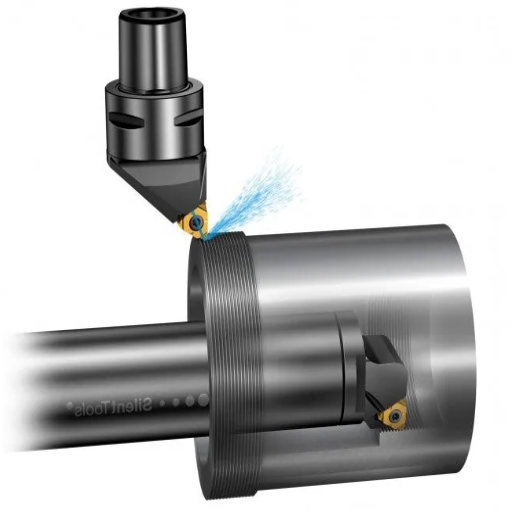
Proceso de corte de hilo de un solo punto
El roscado de un solo punto utiliza una herramienta de corte de un solo punto montada en el torno con la broca de la herramienta montada en la corredera transversal para enroscar una pieza de trabajo determinada. Existe una configuración muy crítica porque se trata de toda la profundidad de la rosca, el paso de la rosca y la sección transversal. Primero, se debe seleccionar la herramienta. Generalmente, para roscas de un solo punto, se utilizan insertos de carburo o insertos de acero de alta velocidad, diseñados para un perfil específico. Después de esto, la herramienta se coloca en la pieza de trabajo a roscar exactamente a juego con los perfiles. Incluso la más mínima desalineación puede estropear las roscas.
El operador establece la velocidad del husillo según sea necesario, luego activa la alimentación transversal, que está sincronizada con el tornillo de avance para garantizar un espaciado uniforme del paso de la rosca. En cada pasada, la alimentación manual de deslizamiento cruzado o de reposo compuesto se ajusta para aumentar gradualmente la profundidad de corte. Esto se hace para evitar sobrecargar la herramienta o la pieza de trabajo. A menudo se rocía líquido de corte sobre la herramienta para reducir la temperatura y ayudar a evacuar las virutas para un corte limpio. Estos cortes, pasados tras pasados, se realizan con cuidado para obtener roscas precisas de alta calidad y con una tolerancia muy estrecha.
Mejora de la eficiencia con tecnología de torno CNC
Cuando pienso en aumentar la eficiencia con la tecnología de torno CNC, pienso en precisión y automatización. A diferencia del roscado manual, los tornos CNC me permiten combinar la programación de operaciones con una precisión increíble. Ahora hay muy pocas conjeturas, lo que también reduce significativamente los errores y, en consecuencia, la pérdida de materiales y tiempo. Los programas incluso se pueden ahorrar para uso futuro, lo que se presta a una mayor facilidad cada vez que se debe repetir una tarea, y a transiciones de producción más rápidas al realizar ejecuciones completas.
Fuentes de referencia
-
Cómo cortar hilos de tubería en un torno y hacer una conexión de gas -tubeu
Una videoguía que demuestra con precisión el proceso de corte de roscas de tuberías en un torno. -
Método sencillo para cortar hilos cónicos en el torno -stupe
Explica un método sencillo para cortar roscas cónicas en un torno. -
Cómo cortar hilos en un torno ñondihacks de YouTube
Un tutorial detallado sobre cómo aprender técnicas de corte de hilos para operaciones de torno. -
Dominar el fresado de hilos: la precisión se une a la versatilidad «BobCAD
Analiza el fresado de roscas como un método alternativo para cortar roscas con precisión y flexibilidad. - antisilathe.com
Preguntas frecuentes (FAQ)
¿Cuáles son las herramientas necesarias para cortar roscas de tubería en un torno?
Se requieren varias herramientas para roscar tuberías para cortar eficazmente roscas de tuberías en un torno, como una matriz de tubería y una herramienta para roscar. También se incluyen en esta categoría de herramientas dispositivos útiles como accesorios cónicos para el torno, que le permiten cortar una forma cónica precisa y un paso de las roscas. Se puede aplicar aceite de corte para mejorar aún más el acabado de las roscas y conservar la vida útil del filo. Es una excelente combinación tener un mandril de mandíbula para sujetar firmemente la pieza de trabajo mientras se cortan las roscas, y un portaherramientas para sus herramientas de corte para una precisión aún mayor durante la operación.
¿cómo configuro mi torno para roscar tuberías?
Hay varios pasos involucrados en la instalación de un torno para roscar tuberías. En primer lugar, la pieza de trabajo debe montarse de forma segura en el mandril para que no se mueva durante la operación de corte. Al tener los medios de fijación cónicos se podría ajustar el ángulo de conicidad correcto para las roscas de la tubería. Con el carro y la corredera transversal, se requieren ajustes adicionales para lograr la profundidad de corte deseada. Asegurar que la correcta alineación del tornillo de avance y su acoplamiento en rotación sea una prioridad. Finalmente, elija una herramienta para roscar que sea afilada; El correcto posicionamiento de esta herramienta también es crucial.
¿es posible cortar roscas de tubería en un torno sin un accesorio cónico?
El corte de roscas de tubería en el torno se puede realizar sin un accesorio cónico, aunque puede requerir múltiples ajustes manuales. Al dar la forma cónica correcta a las roscas, es necesario calcular los ángulos y compensaciones involucradas. Es posible que se necesite concomitantemente una matriz de tubería estándar para formar las roscas si el torno no se adapta automáticamente a la forma cónica. La barra debe moverse con mucho cuidado utilizando la alimentación transversal y los ajustes de profundidad de corte, ya que es posible que sea necesario cortar las roscas directamente para aumentar la precisión. Si bien el trabajo manual a menudo puede considerarse ineficiente, cuando se aplica con cuidado, puede producir resultados muy satisfactorios.
¿cuál es el paso estándar para cortar roscas de tubería NPT?
La definición de paso estándar en la rosca NPT varía según el diámetro; Por lo general, las roscas NPT se designan en número de vueltas por pulgada, con tan solo 8 TPI para tuberías grandes y pasos más finos con diámetros decrecientes. Al roscar en un torno, considere proporcionar una conicidad de 1 grado 47 minutos para garantizar un ajuste perfecto con los accesorios. Utilice siempre la tabla de roscas para verificar si se utiliza la forma correcta de la rosca y otros parámetros. Tener troqueles de rosca de tubería también podría ser útil para mantener el paso durante todo el corte.
¿Cómo puedo asegurarme de que los hilos sean precisos al cortarlos?
En primer lugar, hay que medir el diámetro de la pieza de trabajo con precisión para determinar el conjunto de herramientas que se deben utilizar para cortar roscas en el torno. Se debe prever que el contrapunto esté alineado con el cabezal y se mantenga perpendicular a la pieza de trabajo. Para ello se puede utilizar un indicador de esfera, por ejemplo, midiendo la profundidad de corte y realizando los ajustes correspondientes. Mantener cuidadosamente las velocidades de avance mientras se aplica la misma presión al filo también ayudará a uniformar la forma de la rosca. Un excelente método para probar la calidad y precisión de las roscas también sería probar la pieza de trabajo roscada con un accesorio.
¿cuál es la diferencia entre cortar hilos y roscar hilos?
El corte y roscado de roscas son los procesos utilizados para crear orificios o superficies roscadas. El corte de roscas se refiere al mecanizado de tornos, en el que la fabricación de roscas externas o internas se lleva a cabo en una pieza de trabajo determinada, empleando a menudo una herramienta de roscado o una matriz. El roscado se refiere al proceso mediante el cual se crean roscas internas girando un grifo en el material para cortar la rosca. De hecho, ambos procesos dan lugar a roscas, pero el corte generalmente se aplica cuando el proyecto es algo más grande, lo que requiere un control preciso sobre la forma y el paso de la rosca. El roscado se utiliza principalmente para orificios relativamente menores en los que es necesario formar rápidamente la rosca.



