














Das Fädeln von Rohren auf einer Drehmaschine erfordert Präzision, Geschick und die richtigen Werkzeuge. Ein erfahrener Maschinist oder sogar ein williger Anfänger muss erkennen, dass dieses schwierige, aber lohnenswerte Unterfangen effiziente Arbeitsabläufe und feine Produkte hervorbringt. Daher untersucht dieser Spickzettel gegen die Verbindung von Fäden auf Rohren auf der Drehbank alles, was von der Methode und den technischen Details bis hin zu Problemen reicht, die normalerweise das Rohrfädeln plagen, mit einigen praktischen Hinweisen und Tipps für eine gute Maßnahme. Nachdem sie diesen Artikel durchgegangen sind, werden die Leser die Grundlagen der Theorie dieser Konzepte verstehen und sie entweder effizient oder genau auf ihre Projekte anwenden können. Lassen Sie uns nun einige Techniken erkunden, die das Fädeln zum Spaß machen.
Verständnis von Rohrgewinden und ihren Anwendungen

Was sind Rohrgewinde?
Hierbei handelt es sich um spiralförmige Nuten an der Außenfläche des Rohrs, die das sichere Verbinden von Rohren und Formstücken ermöglichen. Die Gewinde wirken als Mittel zur Herstellung einer dichten Abdichtung und einer wirklich auslaufsicheren Einstellung, insbesondere bei Gas- oder Flüssigkeitsdispersionen in verschiedenen Branchen wie Sanitär, Öl und Gas, Fertigung usw. Im Allgemeinen gibt es zwei Arten von Rohrgewinden, nämlich: parallel, die durchgehend einen regelmäßigen Durchmesser beibehalten; und konisch, deren Durchmesser allmählich abnimmt, um eine engere Passform zu erreichen.
Diese Gewindestandards steuern die Gewindekonstruktion und Kompatibilität, so dass das Standardgewinde Gleichmäßigkeit und zuverlässige Verbindung gewährleisten kann. Jede Norm bezeichnet Gewindeabstände, Winkel und Eingriffstiefen, bis zu denen die Gewinde ungefähr in Übereinstimmung geschnitten werden sollten. Richtig geschnittene Rohrgewinde ergeben starke und sichere Rohrsysteme, die ansonsten Druckverlust oder Systemausfall erleiden.
Die General Pipe Threads
Gewinde erhalten Namen basierend auf ihrem Design, Zweck und ihrer Kompatibilität zwischen den Systemen. Dies sind einige der am häufigsten verwendeten Arten von Rohrgewinden:
National Pipe Tapered (NPT)
In den USA werden Rohrgewinde verwendet, um Geräte in Anwendungen unter hohem Druck abzudichten. Diese Gewinde verfügen über eine Verjüngung, die es ihnen ermöglicht, fest zu greifen und so eine auslaufsichere Verbindung zu gewährleisten. Ein Gewindedichtmittel oder -band wird üblicherweise aufgetragen. Sobald das NPT-Gewinde nach strengen Maßstandards gebaut ist, gewährleistet es die gleiche Kompatibilität zwischen Sanitärsystemen.
Britischer Standardrohrparallel (BSPP)
BSPP-Gewinde werden weltweit für Parallelgewindeverbindungen verwendet und sind meist in Niederdruckanwendungen wie Wasser - oder Gasleitungen zu finden, da BSPP-Gewinde gerade sind, wird die Abdichtung durch die Unterlegscheibe oder den O-Ring erreicht, wodurch ein effizienter und sicherer Sitz gewährleistet wird, ohne übermäßige Kraft auf die Gewinde auszuüben.
Britisches Standardrohr mit Kegelband (BSPT)
BSPT-Gewinde weisen eine Verjüngung auf, die der NPT ähnelt, jedoch unterschiedliche Winkel und Gewindeabmessungen aufweist. Diese sind häufig in Europa und Asien zu finden, wobei BSPT-Gewinde eine druckdichte Abdichtung erreichen, die durch die Verjüngung erzeugt wird und für den Einsatz unter hohen Drücken vorgesehen ist, bei denen dauerhafte Verbindungen unerlässlich sind.
Metrische Rohrgewinde
Das metrische System ist in Ländern, die es übernommen haben, weit verbreitet Diese Gewinde haben ein konstantes Profil, das durch Gewindesteigung und - durchmesser vorgegeben ist, was eine standardisierte Kompatibilität in industriellen Anwendungen ermöglicht Metrische Gewinde werden häufig für mechanische Armaturen verwendet.
Trockensiegelrohrgewinde (NPTF)
NPTF-Gewinde, auch Dryseal genannt, zielen auf eine reine Gleitringdichtung ohne Verwendung von Dichtmittel ab, leicht unterschiedliche Toleranzen erlauben eine leichte Verformung der Gewinde beim Einbau, wodurch eine luftdichte Abdichtung entsteht, die für hydraulische und pneumatische Systeme geeignet ist.
ISO-Kegelgewinde (R-Gewinde)
Die ISO-Kegelgewinde sind der international anerkannte Standard, der häufig bei Rohrverbindungsstücken und Ventilen verwendet wird. Diese Gewinde bieten hohe Dichtungsqualitäten und werden in verschiedenen Branchen eingesetzt, vom Ölimport bis zum Gas.
Kernpunkt: Jedes Rohrgewinde erfüllt in Bezug auf seine Anwendung spezifische Funktionen, abhängig von den Druckbedingungen und regionalen Standards. Es ist von größter Bedeutung, den richtigen Gewindetyp zu wählen, um sicherzustellen, dass das Rohrleitungssystem effizient, kompatibel und sicher ist.
Anwendungen von NVV- und NPT-Fäden
NPT-Gewinde (National Pipe Taper) werden vor allem bei Anwendungen eingesetzt, die eine dichte Abdichtung und einen Greifkontakt mit Fluid - oder Gassystemen erfordern, insbesondere bei Hochdruckbedingungen, da diese Verbindungen dicht sind, finden sie Anwendung in Bereichen wie Erdöl, chemische Verarbeitung und Brandbekämpfung. Ergänzende Dichtungsmaterialien sind für den Einsatz nicht erforderlich, da sie kraft einer Verjüngung fest angebracht sind. Für zusätzliche Sicherheit werden jedoch in der Regel Gewindedichtstoffe oder PTFE-Band aufgetragen.
Die NPT-Gewindeanwendung ist ziemlich eigenartig in der Verwendung innerhalb hydraulischer und pneumatischer Systeme, wobei zur Gewährleistung höchster Effizienz und Sicherheit die Integrität des Systems unter hoher Belastung erhalten bleiben muss NPT-Gewindeperchance finden in HVAC-Systemen den Vorzug für Fluid - und Luftströmungsverbindungen unter verschiedenen Komponenten, neben industriellen Anwendungen dienen NPT-Gewinde dazu, langlebige Verbindungslösungen in Umgebungen bereitzustellen, die herausfordernde Betriebsbedingungen mit sich bringen.
Anpassungsfähig genug, NPT-Gewinde sind weit verbreitet in verschiedenen Rohrleitungssystemen, die amerikanischen Standards für Kompatibilität und Einheitlichkeit im Herstellungsprozess zu halten, mit Festigkeit und effektive Dichtkapazität intrinsisch in NPT-Gewinde eingebaut, diese sind in letzter Zeit weltweit als Industrie-Standard-Lösung überall dort betrachtet werden, wo ein sicheres und standardisiertes Verbindungssystem erforderlich ist.
Bereiten Sie Ihre Drehmaschine auf das Gewindeschneiden vor
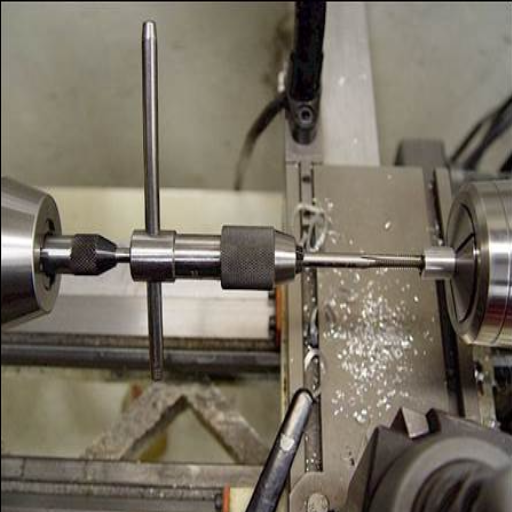
Auswahl eines geeigneten Drehwerkzeugs zum Rohrfädeln
Präzises und zuverlässiges Gewinde erfordert die Auswahl eines geeigneten Werkzeugs für den Rohrgewindebetrieb. Das Werkzeugmaterial ist ein wesentlicher Faktor; Aufgrund ihrer Verschleißfestigkeit bei Gewindevorgängen werden im Allgemeinen Hochgeschwindigkeitswerkzeuge aus Stahl oder Hartmetall verwendet. HSS-Werkzeuge eignen sich für Anwendungen mit niedriger Geschwindigkeit und weiche Materialien, während Hartmetallwerkzeuge beim Hochgeschwindigkeitsgewinde von Materialien wie Edelstahl eingesetzt werden.
Außerdem ist die Drahtgeometrie unerlässlich Stellen Sie sicher, dass das Gewindewerkzeug mit den verwendeten Gewindestandards wie NPT profiliert ist. Verwenden Sie sehr scharfe Schneidkanten und Entlastungswinkel, um das Schneiden zu erleichtern und den Verschleiß des Werkzeugs zu minimieren. Das Werkzeug sollte auch an die Spezifikationen der Drehmaschine angepasst werden, wie z. B. die Abmessungen des Werkzeughalters und die Spindelgeschwindigkeit.
Wenn es darum geht, Präzision und Wiederholbarkeit zu gewährleisten, wendet man sich an eine Drehmaschine, die mit Einfädelhilfen ausgestattet ist, wie zum Beispiel einem digitalen Auslesesystem oder einer Einfädelanzeige. Die Genauigkeit der Gewinde kann nur durch Synchronisierung der Geschwindigkeit der Maschine und der Bewegung des Werkzeugs aufrechterhalten werden. Eine regelmäßige Inspektion und Wartung der Drehwerkzeuge würde Fälle von Oberflächenunvollkommenheiten beseitigen und eine optimale Werkzeugleistung gewährleisten. Die Berücksichtigung der mit Material, Werkzeug und Maschine kollationierenden Faktoren kann einen großen Beitrag zur Verbesserung der Einfädeleffizienz und Konsistenz leisten.
Vorbereiten der Drehmaschine für das Präzisionsschneiden
Das Arbeiten am schönen Drehschneiden ist ein kompliziertes und geduldiges Verfahren, das mit der Werkstückvorbereitung beginnt. Stellen Sie zunächst immer sicher, dass das Werkstück stabil ist und während der Bearbeitung nicht vibriert oder sich bewegt, da eine solche Aktion die Präzision beeinträchtigen würde. Die Wahl des Spannfutters oder der Spannzange hängt von der Größe des Materials und der Art der zu erreichenden Toleranz ab und trägt so zur Endbearbeitungsgenauigkeit bei. Werkzeuge müssen geschärft und parallel zur Mittellinie des Werkstücks ausgerichtet werden, um sicherzustellen, dass das Werkzeug gut schneidet und richtig formt. Dadurch wird sichergestellt, dass sich das Material nicht verformt und die Werkzeuge nicht vorzeitig verschleißen.
Die Einstellung der Drehzahl ist ein wichtiger Aufbau, den der Prozess von Anfang an durchführen muss, und dieser muss auf dem Material und der Art des Schneidens basieren. Bei weichen Materialien wie Aluminium fahren Sie es mit hoher Geschwindigkeit, um eine bessere Oberfläche zu erzielen; Halten Sie bei harten Materialien wie Stahl die Geschwindigkeit niedrig, um Werkzeugschäden zu befürchten. Das Auftragen von Kühl- oder Schmiermittel beim Schneiden ist sehr wichtig, da es dazu beiträgt, die Wärmeentwicklung zu minimieren, die Lebensdauer des Werkzeugs aufrechtzuerhalten und die Oberflächenbeschaffenheit zu verbessern.
Abschließend kann gesagt werden, dass außer der Beobachtung der Maschine im Betrieb, trockener Schmutz oder Schmutz an allen Teilen, z.B. Bett, Wagen, und Kreuzgleiten Jedes präzise Instrument, das mit Ausrichtung oder Messung, wie Zifferblattanzeigen, geht, wird wirklich den Bearbeitungsprozessen zugute kommen, nach oben genannten Verfahren ist Ihre Drehmaschine-Einrichtung bereit für stabiles Schleifen und großartige Arbeit.
Wichtige Sicherheitsvorkehrungen für Maschinisten
Kritische Sicherheitsrichtlinien
In der Reihenfolge ihrer Wichtigkeit steht die Sicherheit für Maschinisten, die mit schweren Geräten und Präzisionswerkzeugen arbeiten, an erster Stelle. Eine ordnungsgemäße Schulung und Einhaltung der Industriestandards wird dazu beitragen, Risiken zu reduzieren und ein sicheres Arbeitsumfeld aufrechtzuerhalten.
Persönliche Schutzausrüstung (PSA)
- Schutzbrille zum Schutz vor umherfliegenden Trümmern
- Handschuhe für den Umgang mit scharfen Kanten
- Stahlkappenstiefel zum Schutz vor schweren Materialien
- Gehörschutz bei Arbeiten in lauter Umgebung
Arbeitsplatzsicherheit
- Stellen Sie sicher, dass der Arbeitsplatz sauber und organisiert ist, um Stolperfallen zu vermeiden
- Befolgen Sie alle Anweisungen des Herstellers für den Maschineneinsatz, einschließlich Geschwindigkeiten, Werkzeugwechsel und Wartungsanforderungen
- Bewahren Sie Sicherheitsvorrichtungen und Schilde auf, die an allen Maschinen angebracht sind
- Vermeiden Sie es, lose Kleidung oder Schmuck rund um die Spinnmaschine zu tragen
Gerätewartung
- Regelmäßige Inspektionen von Werkzeugen und Maschinen sind für Maschinisten ein Muss
- Überprüfen Sie, ob verschlissene oder beschädigte Teile wie ausgefranste Kabel oder untergeschliffene Fräser vorhanden sind
- Befolgen Sie vor Wartungsarbeiten strikt die Lockout-/Tagout-Verfahren (LOTO)
Ergonomie und Gesundheit
Ein Expertenhinweis in Ergonomie muss im Auge behalten werden Jede unangenehme Haltung, die im Laufe der Zeit beibehalten wird, kann dazu führen, dass eine Person eine Verletzung des Bewegungsapparates erleidet; ebenso wird eine Verletzung auftreten, wenn sich wiederholende Bewegungen auftreten Arbeitsplätze und Werkzeuge angepasst setzen Personen in eine ergonomische Haltung; daher bleiben sie bequem, gesund und produktiv für eine längere Zeit.
Sicherheitskultur
Ebenso wäre die Einrichtung einer Sicherheitskultur am Arbeitsplatz sehr wichtig Routine, Durchführung und Durchführung von Sicherheitsschulungsübungen, Aktualisierung der Mitarbeiter über die aktuellen Sicherheitsstandards und Pflege der Denkweise, stets offen auf Sicherheitsrisiken einzugehen. Eine ordnungsgemäße Dokumentation und Meldung von Unfällen oder Zwischenfällen, die fast stattfinden, muss aufrechterhalten werden, damit Muster potenzieller Risiken verfolgt und bekämpft werden können. Im Bewusstsein und in der Alarmbereitschaft wird es Maschinisten nur von Unfallgefahren fernhalten und auch sicherstellen, dass sie effizient und sicher arbeiten.
Der Prozess des Schneidens von Rohrfäden
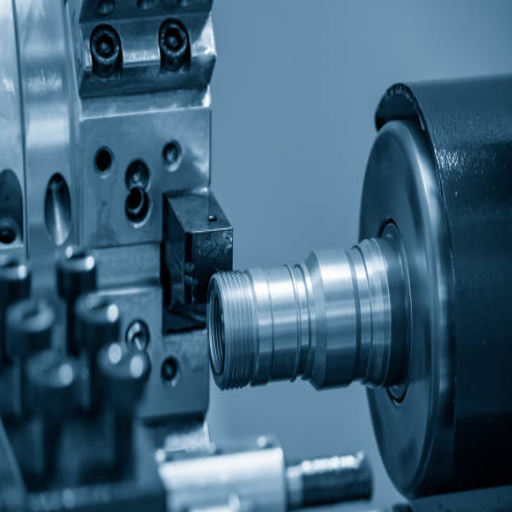
Ein schrittweises Verfahren beim Rohreinfädeln auf der Drehmaschine
Da Rohrgewinde in der Regel exakte Arbeit sind, erfordert jeder Schritt Aufmerksamkeit, die richtige Werkzeugeinrichtung und die Einhaltung von Sicherheitsstandards. Nachfolgend finden Sie eine detaillierte Anleitung, die Maschinisten verwenden können, um die Arbeit effizient zu erledigen:
- Wählen Sie ein passendes Rohrmaterial für Ihr Projekt aus: Sicherstellen, dass es den richtigen Spezifikationen entspricht Überprüfen Sie das Rohr auf Oberflächenfehler oder - beschädigungen und reinigen Sie es gründlich, um zu verhindern, dass beim Einfädeln Verunreinigungen eindringen.
- Wählen Sie den richtigen Gewindestandard: Bestimmen Sie den für Ihr Projekt erforderlichen Thread-Standard (NPT, BSPT, oder Metric) Überprüfen Sie die Threading-Diagramme auf Abmessungen und Spezifikationen, damit die Threads den erforderlichen Standard erfüllen.
- Richten Sie die Drehmaschine ein: Stecken Sie das Rohr sicher in das Drehfutter ein und sorgen Sie so für eine ordnungsgemäße Ausrichtung; andernfalls würde es während des Betriebs wackeln. Die Drehzahl sollte je nach Rohrmaterial und -durchmesser sowie der spezifischen Art des zu schneidenden Gewindes angepasst werden.
- Installieren Sie das Threading Tool: Befestigen Sie das Gewindewerkzeug am Werkzeugpfosten zum Schneiden von Gewinden Verwenden Sie ein Gewindewerkzeug mit einem Profil und Winkel, die mit dem gewählten Gewindestandard kompatibel sind. Abhängig von seinem Zustand kann es erforderlich sein, das Werkzeug zu schärfen oder in den Werkzeugpfosten einzubauen, damit die geschnittenen Gewinde sauber und präzise sind.
- Richten Sie das Tool aus: Richten Sie das Gewindewerkzeug senkrecht auf das Rohr aus und passen Sie die Höhe des Werkzeugs so an, dass es genau mit der Drehachse übereinstimmt, um konsistente und vorhersehbare Gewindeprofile zu erzielen.
- Einrasten der Leitspindel: Stellen Sie das Drehgetriebe entsprechend Gewindestandard und Transaktionsgrößen auf die richtige Gewindesteigung, setzen Sie die Leitspindel in Eingriff, damit sich dieses Werkzeug exakt mit der Rohrdrehung bewegt.
- Testschnitt: Führen Sie einen leichten Testschnitt am Rohr durch, um zu überprüfen, ob die Gewinde mit der gewünschten Steigung und Tiefe übereinstimmen Überprüfen Sie das Gewinde mit einem Gewindemesser, um die Abmessungen zu bestätigen, bevor Sie weitermachen.
- Gewindeschneiden: Überlagern Sie das allmähliche Schneiden der Gewinde mit mehreren Durchgängen, wobei jeder Durchgang die Werkzeugtiefe leicht anpasst, um den Schnitt zu verfeinern. Tragen Sie ein mit dem Material kompatibles Schmiermittel auf, um Reibung und Wärmeaufbau während des Schneidens zu reduzieren und so ein glatteres Finish zu ermöglichen.
- Überprüfen Sie die Threads: Nach dem vollständigen Gewindevorgang verwenden Sie eine Gewindelehre oder einen Bremssattel, um die Gewinde gründlich zu überprüfen, um sicherzustellen, dass Tiefe, Steigung und Passform den Spezifikationen entsprechen.
- Finishing Touches: Entgraten und reinigen Sie die Fäden mit einer feinen Feile oder Drahtbürste Reinigen Sie das Rohr erneut, um alle verbleibenden Metallspäne zu entfernen, und tragen Sie dann bei Bedarf eine Schutzbeschichtung auf, um Korrosion zu verhindern.
- Dokumentation des Prozesses und der Ergebnisse: Notieren Sie Spezifikationen, Messungen und andere während des Prozesses aufgenommene Antworten oder Beobachtungen zur späteren Bezugnahme. Eine ordnungsgemäße Dokumentation kann dabei helfen, die Bereiche zu identifizieren, die in zukünftigen Projekten verbessert werden müssen.
Profi-Tipp: Durch das folgende Verfahren können Maschinisten wunderschön präzise Rohrgewinde herstellen, die die Integrität und Benutzerfreundlichkeit im Endprodukt verbessern und gleichzeitig eine gute Arbeitseffizienz aufrechterhalten. Der langfristige Erfolg wird außerdem durch die Wartung der Ausrüstung und die konsequente Einhaltung bewährter Verfahren sichergestellt.
Einstellung Anpassungen für konische Gewinde und gerade Gewinde
Konische Fäden
Bei der Einstellung des konischen Gewindes ist es wichtig, den Unterschied zu verstehen, um ein optimales Ergebnis zu gewährleisten. konische Gewinde sind dazu gedacht, eine Dichtung zu bilden und erfordern daher Winkeleinstellungen, üblicherweise unter Verwendung von Standardkegeln wie 1 zu 16. Matrizen oder Gewindeeinsätze müssen sorgfältig ausgerichtet werden, um den richtigen Konuswinkel beizubehalten. Eine ordnungsgemäße Anwendung der Schmierung, um die Reibung zu reduzieren und glatte Schnitte zu ermöglichen, trägt dazu bei, Schäden an den Gewinden zu verhindern.
Gerade Fäden
Gerade Gewinde konzentrieren sich jedoch auf Konsistenz ohne Verjüngung und sind typischerweise auf andere Dichtungsmethoden wie Unterlegscheiben oder O-Ringe angewiesen. Bei geraden Gewinden muss der Maschinist darauf achten, die Durchmesserkonsistenz aufrechtzuerhalten und die Genauigkeit der Steigung sicherzustellen. Das Gewindewerkzeug sollte außerdem während des gesamten Prozesses eine gleichmäßige Ausrichtung beibehalten, um das Ziel zu erreichen.
Beide Gewindetypen erfordern eine genaue Kontrolle der Details; ein leichter Unterschied besteht jedoch bei den Maschineneinstellungen und der Kalibrierungsprüfung Gewindeanzeigen für jeden Typ können verwendet werden, um zu überprüfen, ob die Gewinde richtig bearbeitet werden Eine fortschrittliche CNC-Maschine bietet weitere Genauigkeit, indem sie automatische Anpassungen und korrigierende Rückmeldungen während des Gewindevorgangs vornimmt. Durch die Befolgung dieser Best Practices werden Effizienz und Produktintegrität sichergestellt.
Tipps, um reibungslose und genaue Schnitte zu erzielen
Auswahl der geeigneten Schneidwerkzeuge
Die Auswahl der Schneidwerkzeuge muss für das zu schneidende Material geeignet sein Werkzeuge bestehen häufiger aus Schnellarbeitsstahl und Hartmetall, je nach ihrer Fähigkeit, Verschleiß zu widerstehen und Genauigkeit zu bieten In jedem Fall sollten die entsprechenden Werkzeugspezifikationen, einschließlich Werkzeuggröße und Beschichtung, auf der Grundlage der Anwendung gewählt werden, um Ungenauigkeiten während der Verwendung zu minimieren.
Halten Sie die richtige Werkzeugschärfe ein
Stumpfe Werkzeuge erzeugen raue Oberflächen und mehr Wärme, was die Präzision und die Lebensdauer der Ausrüstung beeinträchtigt. Werkzeuge müssen geschärft oder ausgetauscht werden, um bessere Endschnitte zu erzielen.
Optimieren Sie Schneidgeschwindigkeiten und Vorschübe
Richtige Geschwindigkeiten und Vorschübe ermöglichen reibungslose Schnitte Zu hohe Geschwindigkeiten verursachen Werkzeuggeplapper oder Überhitzung, während niedrige Vorschübe schlechte Abtragsraten zur Folge haben Hersteller geben in der Regel Empfehlungen für Geschwindigkeit und Vorschub, abhängig von Werkstück und Werkzeug.
Nutzen Sie Kühlung und Schmierung
Kühlung und Schmierung tragen dazu bei, Reibung und Wärmeaufbau beim Schneiden zu minimieren. Die richtige Verwendung von Schneidflüssigkeit verlängert die Lebensdauer des Werkzeugs und verbessert die Schneidqualität.
Sorgen Sie für Maschinenstabilität
Schnittschwingungen sind stark und beeinträchtigen tendenziell die Genauigkeit sowie die Endbearbeitung der Arbeit. Je besser die Arbeitshaltung ausgeführt wird, desto stabiler sind der Maschinenboden und die beteiligten Elemente und verhindern so Bewegungen.
Regelmäßige Wartung der Maschine
Regelmäßige Überprüfung und Kalibrierung der Schneidvorrichtung ist das Mittel, um sicherzustellen, dass sie maximale Leistung behält. Die Einhaltung von Verschleiß, wie z. B. falsch ausgerichtete Führungen oder abgenutzte Lager, wird die Möglichkeit von Ungenauigkeiten und kostspieligen Ausfallzeiten sicherlich verringern.
Wenden Sie das Step-Down-Schneiden für höhere Präzision an
Bei tieferen Schnitten erfordert eine hohe Präzision das Aufbrechen des Schnitts in mehrere kleinere Durchgänge oder das Absenken zur besseren Kontrolle und Endbearbeitung. Diese Methode minimiert die Belastung des Werkzeugs und garantiert eine genaue Materialentfernung.
Ergebnis: Nach den oben genannten Maßnahmen wird es Maschinisten und Herstellern möglich sein, eine gleichbleibend hohe Qualität zu erreichen und die überlegene Integrität ihrer Produkte und Betriebseffizienz sicherzustellen.
Fehlerbehebung bei häufigen Problemen beim Gewindeschneiden
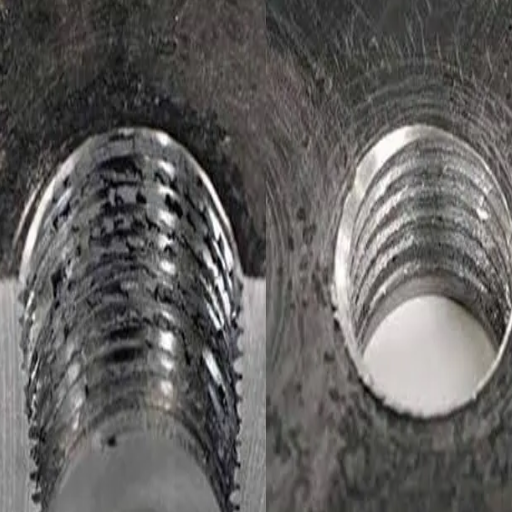
Identifizieren und heilen Sie häufige Threading-Probleme
Gewindeprobleme können sich negativ auf die Qualität auswirken, Ineffizienzen in die Produktion einbringen und die Produktionskosten erhöhen. Die Identifizierung eines Gewindefehlers und die Beseitigung der Ursachen garantieren Genauigkeit und Wiederholbarkeit der Herstellung. Dies sind einige Beispiele für Gewindeprobleme und Lösungen, an denen Eigentümer fair arbeiten können:
| Ausgabe | Ursache | Lösung |
|---|---|---|
| Falsche Gewindetiefe | Flache Fäden untergraben die Haltekraft der Armatur; Umgekehrt wird die Armatur, wenn sie zu tief ist, dadurch inkompatibel | Schneidewerkzeug richtig aufstellen und sicherstellen, dass die Maschinenparameter für Vorschubgeschwindigkeit und Schnitttiefe entsprechend den Material - und Gewindevorgaben angemessen eingestellt sind Regelmäßige Überprüfung des Werkzeugs auf Verschleiß. |
| Gewindesteigungsabweichung | Abweichungen können durch Spiel in der Maschine oder falsche Synchronisation zwischen Spindel und Schneidwerkzeug auftreten | Überprüfen Sie die Ausrichtung der Maschine, nutzen Sie die richtigen Gewindeschneidzyklen und stellen Sie sicher, dass die Leitspindel- und Muttersysteme in gutem Betriebszustand sind. |
| Probleme mit der Oberflächenbearbeitung | Raue Gewindeoberflächen werden meist durch stumpfe Werkzeuge verursacht; Das Kühlmittel kann falsch aufgetragen werden oder es kommt während der Bearbeitung zu Vibrationen des Werkzeugs oder Werkstücks | Verwenden Sie entsprechend beschichtete scharfe Werkzeuge Tragen Sie geeignetes Kühlmittel auf und minimieren Sie Vibrationen, indem Sie sicherstellen, dass das Werkstück gut festgeklemmt ist und dass geeignete Werkzeugmontagevorrichtungen in Betracht gezogen werden. |
| Unterschneiden oder Überlappen von Fäden | Probleme, die mit der Werkzeugumlenkung, -fehlstellung oder einer falschen Werkzeuggeometrie zusammenhängen | Überprüfen Sie, ob das Gewindeschneidwerkzeug zentriert und richtig ausgerichtet ist, relativ zum Werkstück Verwenden Sie nur Werkzeuge mit der richtigen Geometrie für den zu schneidenden Gewindetyp und der höchsten verfügbaren Schnittgeschwindigkeit, um die Durchbiegung zu minimieren. |
| Materialaufbau an Schneidkanten | An der Schneide sammeln sich Materialien wie Aluminium oder weiche Metalle an, was zu einer schlechten Einfädelung führt | Verwenden Sie Werkzeuge mit Anti-Klebstoff-Beschichtungen, während eine ausreichende Schmierung angewendet wird, um Materialhaftung zu verhindern Prüfen und reinigen Sie die Schneidwerkzeuge routinemäßig, um sie wirksam zu halten. |
Mit den oben genannten Methoden zur Fehlerbehebung in die Tat umgesetzt, zusammen mit ein wenig vorausschauendem Einfall in die routinemäßige Wartung der Maschine, können Fehler beim Fadenschneiden praktisch gemildert werden. Dies bedeutet daher, Fertigungsgenauigkeit, Betriebseffizienz und Gesamtproduktqualität zu erreichen.
Aufrechterhaltung der Werkzeugschärfe für optimale Leistung
Die Schärfe des Schneidwerkzeugs ist ein wichtiger Faktor, der bei der Präzisionsfertigung und zur Verlängerung der Lebensdauer von Geräten berücksichtigt wird. Solche Werkzeuge führen zu schlechten Oberflächen und einer falschen Dimensionierung und verursachen sogar eine zusätzliche Belastung der Maschine, wenn sie stumpf wird. Daher sollte es einen systematischen Ansatz zur Werkzeugpflege geben, damit die Werkzeuge in einem guten, scharfen Zustand bleiben.
Das Schärfen muss gemäß dem Zeitplan durchgeführt werden, unter Berücksichtigung des zu schneidenden Materials und der Häufigkeit der Verwendung. Schärfmethoden können von der Art des Werkzeugs abhängen, wie z. B. Schleifen für HSS und Honen für Werkzeuge mit Hartmetallspitze. Die neueren Schleifmittel wie Diamant- oder CBN-Schleifscheiben sind vielversprechend für ein schärferes Schleifen in kürzerer Zeit.
Die Überwachung von Verschleißanzeigen ist ebenfalls eine weitere wichtige Wartungspraxis. Dazu gehört die Erkennung aller bekannten Arten von Werkzeugverschleiß, wie z. B. Absplittern, Abstumpfen oder eine Änderung der Oberflächenbeschaffenheit des Materials. Eine Echtzeitüberwachung kann einen Bediener auf potenzielle Stumpfheit aufmerksam machen, noch bevor ihre Wirkung auf die Produktionsqualität realisiert wird.
Unsachgemäße Lagerungstechniken bringen schließlich ihre eigene Qualität von Warenlust in die Werkzeuge; daher werden richtige gut dazu beitragen, den Verschleiß von Werkzeugen während dieser arbeitsfreien Zeiträume zu verhindern. Die Titannitridbeschichtung macht die Härte gegebenenfalls erschwinglich und macht gleichzeitig die Oberflächenbeschaffenheit glatt, um die Schärfe der Werkzeuge über einen längeren Zeitraum beizubehalten. Bei der Ausführung dieser Aufgaben wird die routinemäßige Bearbeitung bequemer und mit geringeren Anschlägen ablaufen, wodurch mehr Lebensdauer für ein Werkzeug gewährleistet wird.
Wann Sie Ihr Drehwerkzeug schleifen müssen
Der Schleifvorgang eines Drehwerkzeugs sollte immer dann durchlaufen werden, wenn die Schneidkante stumpf oder beschädigt ist, da dies die Bearbeitungsmöglichkeit beeinträchtigt Ein zu stumpfes Werkzeug erzeugt Wärme, führt zu einer schlechteren Oberflächenbeschaffenheit und erzeugt übermäßigen Verschleiß am Werkstück Wenn man beim Schneiden Widerstand erfährt oder wenn das Werkzeug übermäßig schwankt oder vibriert, ist das ein sicherer Indikator für das Schleifen.
Mit einem Lupeninstrument kann man die Schneide regelmäßig überprüfen, um Verschleißmuster oder Splitt zu ermitteln, die geschliffen werden müssen. Allerdings bestimmt auch die Art des zu bearbeitenden Materials den Schleifplan. Beispielsweise neigen härtere oder abrasive Materialien dazu, Werkzeuge schnell zu verschleißen und erfordern daher ein häufiges Nachschleifen. Umgekehrt kann man bei der Bearbeitung weicherer Materialien mit längeren Wartungszeiten rechnen.
Werkzeuge müssen geschliffen werden, bevor ihre Verschlechterung die Produktionsqualität beeinträchtigen und eine hervorragende Klingenqualität und - leistung gewährleisten kann Der ideale Schleifprozess stellt die Schnittwinkel und die Schärfe des Werkzeugs wieder her, ohne übermäßige Wärme zu erzeugen, die sich nachteilig auf die Werkzeugstruktur auswirken könnte Wartungspläne für Ihre Schleiftätigkeiten tragen somit dazu bei, Präzisionsbearbeitung, längere Werkzeuglebensdauer und reduzierte Ausfallzeiten zu fördern.
Fortgeschrittene Techniken im Drehmaschinenfädeln
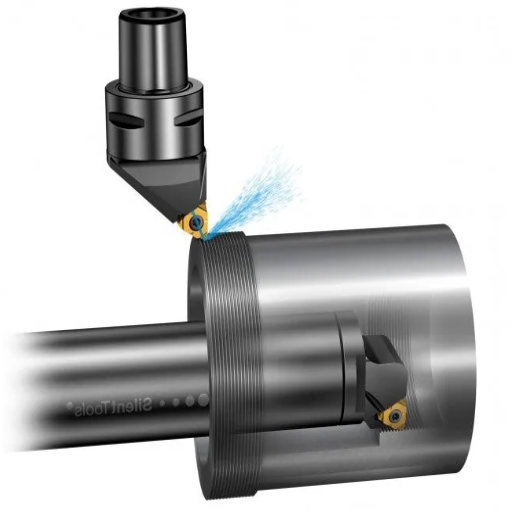
Einzelpunkt-Gewindeschneidprozess
Beim Einpunkt-Gewinde wird ein auf der Drehbank montiertes Einpunkt-Schneidwerkzeug mit dem auf dem Querschlitten montierten Werkzeugbohrer verwendet, um ein bestimmtes Werkstück zu verschrauben Sehr kritischer Aufbau ist vorhanden, da es um die gesamte Gewindetiefe, Gewindetiefe und Querschnitt geht Zunächst muss das Werkzeug ausgewählt werden, normalerweise wird beim Einpunkt-Gewinde, Hartmetalleinsatz oder Schnellarbeitsstahleinsatzwerkzeug verwendet, das für ein bestimmtes Profil ausgelegt ist Danach wird das Werkzeug genau auf das zu verschraubende Werkstück eingestellt, das den Profilen entspricht Selbst die geringste Fehlausrichtung kann die Gewinde verderben.
Der Bediener stellt die Spindelgeschwindigkeit nach Bedarf ein, dann greift er in die Traversierung ein, die mit der Leitspindel synchronisiert wird, um einen gleichmäßigen Gewindesteigabstand zu gewährleisten, bei jedem Durchgang wird die Querschieber - oder Compound-Ruhe-Handzuführung angepasst, um die Schnitttiefe schrittweise zu erhöhen Dies geschieht, um eine Überlastung des Werkzeugs oder des Werkstücks zu vermeiden. Schneidflüssigkeit wird häufig auf das Werkzeug gesprüht, um die Temperatur zu senken und die Späne zum sauberen Schneiden zu evakuieren. Diese Schnitte, die nach dem Durchgang durchgeführt werden, werden sorgfältig durchgeführt, um genaue Gewinde von hoher Qualität und auf eine sehr enge Toleranz zu bringen.
Steigerung der Effizienz mit CNC-Drehmaschine-Technologie
Wenn ich an Effizienzsteigerung mit CNC-Drehmaschine-Technologie denke, denke ich an Präzision und Automatisierung, anders als beim Einfädeln von Hand lassen mich CNC-Drehmaschinen die Programmierung von Operationen mit unglaublicher Genauigkeit verzahnen, da geht es jetzt nur noch um sehr wenig Rätselraten, was auch Fehler und folglich die Verschwendung von Materialien und Zeit deutlich reduziert Programme können sogar für die zukünftige Verwendung eingespart werden, was sich immer einfacher macht, wenn eine Aufgabe wiederholt werden muss, und schnellere Produktionsübergänge, wenn man in vollwertige Läufe geht.
Referenzquellen
-
So schneiden Sie Rohrgewinde auf einer Drehmaschine und stellen eine Gasverbindung her – YouTube
Eine Videoanleitung, die den Prozess des präzisen Schneidens von Rohrfäden auf einer Drehmaschine demonstriert. -
Einfache Methode zum Schneiden von konischen Fäden auf dem Drehmaschine-YouTube
Erklärt eine einfache Methode zum Schneiden konischer Fäden auf einer Drehmaschine. -
So schneiden Sie Threads auf einem Drehmaschine-6-Blondihacks YouTube
Ein detailliertes Tutorial zum Erlernen von Fadenschneidetechniken für Drehmaschinenoperationen. -
Mastering Thread Milling: Präzision trifft Vielseitigkeit – BobCAD
Besprochen das Gewindemahlen als alternative Methode zum präzisen und flexiblen Schneiden von Gewinden. - antishilathe.com
Häufig gestellte Fragen (FAQs)
Was sind die Werkzeuge, die zum Schneiden von Rohrfäden auf einer Drehmaschine notwendig sind?
Zum effektiven Schneiden von Rohrgewinden auf einer Drehmaschine sind mehrere Rohrgewindewerkzeuge erforderlich, beispielsweise eine Rohrform und ein Gewindewerkzeug. Zu dieser Werkzeugkategorie gehören auch nützliche Geräte wie Konusaufsätze für die Drehmaschine, mit denen Sie eine genaue Verjüngung und Steigung der Gewinde schneiden können. Schneidöl kann aufgetragen werden, um die Endbearbeitung der Gewinde weiter zu verbessern und die Lebensdauer der Schneidkante zu schonen. Es ist eine hervorragende Kombination aus einem etwas Backenfutter, um das Werkstück beim Schneiden der Gewinde fest zu greifen, und einem Werkzeughalter für Ihre Schneidwerkzeuge für noch höhere Präzision während des Betriebs.
Wie stelle ich meine Drehmaschine für das Rohrgewinde ein?
Beim Aufbau einer Drehmaschine für das Rohrgewinde sind mehrere Schritte erforderlich, erstens sollte das Werkstück sicher im Spannfutter montiert werden, damit es sich während des Schneidvorgangs nicht bewegt, mit dem Kegelbefestigungsmittel könnte man es für den richtigen Kegelwinkel für die Rohrgewinde einstellen, mit Schlitten und Querschlitten sind weitere Anpassungen erforderlich, um die gewünschte Schnitttiefe zu erreichen Die Gewährleistung der korrekten Ausrichtung der Leitspindel und ihres Dreheingriffs sollte Priorität haben Wählen Sie schließlich ein Werkzeug zum Gewinde, das scharf ist; auch die korrekte Positionierung dieses Werkzeugs ist entscheidend.
Ist es möglich, Rohrfäden auf einer Drehmaschine ohne Kegelaufsatz zu schneiden?
Das Schneiden des Rohrgewindes auf der Drehmaschine kann ohne konische Befestigung durchgeführt werden, obwohl es mehrere manuelle Anpassungen erfordern kann. Wenn die Gewinde den richtigen Konus aufweisen, ist es notwendig, die beteiligten Winkel und Versätze zu berechnen. Ein Standard-Rohrstempel kann gleichzeitig zur Bildung der Gewinde erforderlich sein, wenn die Drehmaschine die Konizität nicht automatisch aufnimmt. Der Stab sollte mit großer Sorgfalt mit der Querzuführung und der Schnitttiefeneinstellung bewegt werden, da die Gewinde möglicherweise direkt geschnitten werden müssen, um die Genauigkeit zu erhöhen. Während manuelle Arbeit oft als ineffizient angesehen werden kann, kann sie bei sorgfältiger Anwendung sehr zufriedenstellende Ergebnisse liefern.
Was ist die Standardteilung zum Schneiden von NPT-Rohrfäden?
Die Definition der Standardteilung im NPT-Gewinde variiert mit dem Durchmesser; typischerweise werden NPT-Gewinde in der Anzahl der Windungen pro Zoll bezeichnet, mit nur 8 TPI für große Rohre, und feinere Neigungen mit abnehmenden Durchmessern Wenn Sie in einer Drehmaschine ein Gewinde aufnehmen, sollten Sie eine Verjüngung von 1 Grad 47 Minuten in Betracht ziehen, um eine perfekte Passform mit den Armaturen zu gewährleisten Verwenden Sie immer die Gewindekarte, um zu überprüfen, ob die richtige Gewindeform und andere Parameter verwendet werden. Rohrgewindematrizen könnten auch nützlich sein, um die Steigung während des gesamten Schneidens aufrechtzuerhalten.
Wie kann ich sicherstellen, dass die Fäden beim Schneiden genau sind?
Zunächst muss man den Durchmesser des Werkstücks genau messen, um den Satz Werkzeuge zu bestimmen, die zum Schneiden von Gewinden auf der Drehmaschine verwendet werden müssen Es muss vorgesehen werden, dass der Reitstock auf den Spindelstock ausgerichtet ist und senkrecht zum Werkstück gehalten wird. Dazu kann eine Zifferblattanzeige verwendet werden, beispielsweise die Messung der Schnitttiefe und entsprechende Anpassungen. Auch die sorgfältige Aufrechterhaltung der Vorschubraten bei gleichem Druck auf die Schneidkante trägt zur Gleichmäßigkeit der Gewindeform bei. Eine hervorragende Methode zur Prüfung der Qualität und Genauigkeit der Gewinde wäre auch die Prüfung des Gewindewerkstücks mit einer Armatur.
Was ist der Unterschied zwischen Schneidfäden und Gewindebohrern?
Gewindeschneiden und Gewindeschneiden sind die Verfahren zur Herstellung von Gewindelöchern oder - oberflächen Gewindeschneiden bezeichnet die Drehbearbeitung, wobei die Herstellung von Außen - oder Innengewinden an einem gegebenen Werkstück erfolgt, wobei häufig ein Gewindewerkzeug oder eine Matrize zum Einsatz kommt Gewindeschneiden bezeichnet das Verfahren, bei dem Innengewinde durch Drehen eines Gewindeschneidklopfes in das Material zum Gewindeeinschneiden erzeugt werden Beide Verfahren führen zwar zu Gewinden, meist wird jedoch bei etwas größerem Projekt geschnitten, was eine genaue Kontrolle über Gewindeform und - steigung erfordert Gewindebohrungen werden hauptsächlich bei relativ kleinen Löchern eingesetzt, bei denen das Gewinde schnell geformt werden muss.



