














Le tuyau de filetage sur un tour a besoin de précision, d'habileté et des bons outils Un machiniste expérimenté ou même un débutant volontaire doit comprendre que cette entreprise difficile mais intéressante produit des flux de travail efficaces et des produits fins. Par conséquent, contre l'interface des fils sur le tuyau sur le tour, cette aide-mémoire examine tout, depuis la méthode et les détails techniques jusqu'aux problèmes qui nuisent généralement au filetage des tuyaux, avec quelques conseils et astuces pratiques pour une bonne mesure. Après avoir parcouru cet article, les lecteurs comprendront les bases mêmes de la théorie de ces concepts et pourront les appliquer soit efficacement, soit avec précision à leurs projets. Explorons maintenant certaines techniques qui rendent le fil amusant.
Comprendre les fils de tuyaux et leurs applications

Que sont les fils de tuyau ?
Il s'agit de rainures hélicoïdales sur la surface extérieure de la conduite conçues pour permettre la jonction sécurisée des conduites et des raccords Les filetages agissent comme un agent dans la réalisation d'un joint étanche et d'un réglage véritablement étanche, surtout dans les dispersions gazeuses ou fluides au sein de diverses industries telles que la plomberie, le pétrole et le gaz, la fabrication, etc. Généralement, les filetages de la conduite sont de deux types, à savoir : parallèles, qui conservent un diamètre régulier partout ; et effilés, dont le diamètre diminue progressivement pour réaliser un ajustement plus serré.
Ces normes de filetage contrôlent la conception et la compatibilité du filetage, de sorte que le filetage standard puisse assurer l'uniformité et une connexion fiable. Chaque norme désigne les pas de filetage, les angles et les profondeurs d'engagement auxquels les filetages doivent être approximativement coupés en conformité. Les filetages de tuyaux correctement coupés donnent des systèmes de tuyaux solides et sûrs qui subissent autrement une perte de charge ou une défaillance du système.
Les fils de tuyau généraux
Les threads reçoivent des noms en fonction de leur conception, de leur objectif et de leur compatibilité entre les systèmes. Ce sont quelques-uns des types de threads de tuyaux les plus couramment utilisés :
Tapis conique national (NPT)
Aux États-Unis, les filetages de tuyaux sont utilisés pour sceller les équipements dans les applications sous haute pression. Ces filetages présentent une conicité qui leur permet de s'agripper étroitement, garantissant ainsi une connexion étanche. Un fil d'étanchéité ou un ruban adhésif est couramment appliqué. Une fois construit selon des normes strictes en matière de dimensions, le filetage NPT garantit une compatibilité égale entre les systèmes de plomberie.
Pipe parallèle standard britannique (BSPP)
Les fils BSPP sont utilisés dans le monde entier pour les connexions à filetage parallèle et se trouvent principalement dans les applications à basse pression telles que les conduites d'eau ou de gaz. Étant donné que les filetages BSPP sont droits, l'étanchéité est obtenue par la rondelle ou le joint torique, garantissant un ajustement efficace et sécurisé sans exercer de force excessive sur les filetages.
Tuyau conique standard britannique (BSPT)
Les filetages BSPT présentent une conicité similaire au NPT, mais avec des angles et des dimensions de filetage différents On les trouve couramment en Europe et en Asie, les filetages BSPT réalisant un joint étanche à la pression généré par la conicité et destiné à être utilisé sous des pressions élevées où des connexions permanentes sont essentielles.
Fils de tuyaux métriques
Le système métrique est largement utilisé dans les pays qui l'ont adopté Ces filetages conservent un profil constant, spécifié par le pas et le diamètre du filetage, permettant une compatibilité normalisée dans les applications industrielles Les filetages métriques sont souvent utilisés pour les raccords mécaniques.
Fils de tuyaux de scellement à sec (NPTF)
Les filetages NPTF, également connus sous le nom de Dryseal, visent à fournir une étanchéité mécanique pure sans utilisation de mastic. Des tolérances légèrement différentes permettent aux filetages de se déformer légèrement lors de l'installation, créant ainsi un joint étanche à l'air adapté aux systèmes hydrauliques et pneumatiques.
Fils coniques ISO (fils R)
Les filetages coniques ISO sont la norme internationalement acceptée, souvent utilisée avec les raccords de tuyauterie et les vannes Ces filetages offrent des qualités d'étanchéité élevées et sont utilisés dans diverses industries, allant de l'importation de pétrole au gaz.
Point clé: Chaque filetage de tuyau remplit des fonctions spécifiques en ce qui concerne son application, en fonction des conditions de pression et des normes régionales Il est de la plus haute importance de choisir le type de filetage correct pour garantir que le système de tuyauterie est efficace, compatible et sûr.
Applications du TNP et du TNP Thread
Les fils NPT (National Pipe Taper) sont principalement utilisés dans les applications nécessitant un joint étanche et un contact de préhension impliquant des systèmes de fluides ou de gaz, en particulier dans des conditions de haute pression Etant étanches, ces connexions trouvent des applications dans des domaines tels que le pétrole, le traitement chimique et la lutte contre les incendies Les matériaux d'étanchéité complémentaires ne sont pas nécessaires pour l'utilisation, car ils sont étroitement ajustés en vertu d'un cône Cependant, les produits d'étanchéité à filetage ou le ruban PTFE sont généralement appliqués pour plus de sécurité.
L'application de filetage NPT est assez particulière dans le fait d'être utilisée dans les systèmes hydrauliques et pneumatiques, dans lesquels, pour garantir une efficacité et une sécurité maximales, l'intégrité du système doit rester intacte sous une contrainte élevée. Les filetages NPT trouvent par hasard la préférence dans les systèmes CVC pour les connexions de flux de fluide et d'air entre divers composants. En plus des applications industrielles, les filetages NPT servent à fournir des solutions de connexion durables dans des contextes qui posent des conditions opérationnelles difficiles.
Assez adaptables, les filetages NPT sont largement utilisés dans divers systèmes de tuyauterie, adhérant aux normes américaines de compatibilité et d'uniformité dans le processus de fabrication Avec la résistance et la capacité d'étanchéité efficace intrinsèquement intégrées dans les filetages NPT, ceux-ci sont récemment devenus considérés à l'échelle mondiale comme une solution standard de l'industrie partout où un système de connexion sûr et standardisé est requis.
Préparation de votre tour pour la coupe de fil
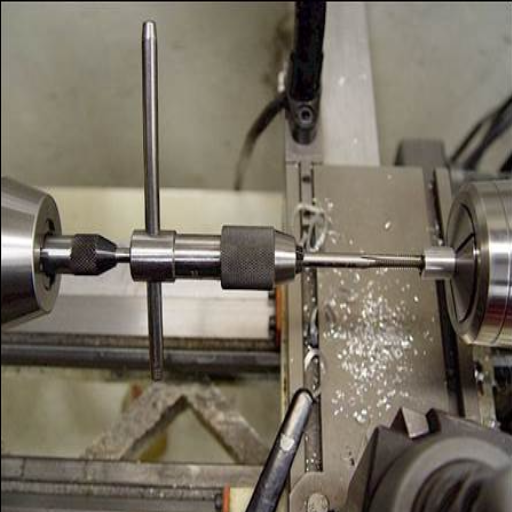
Choisir un outil de tour approprié pour le filetage des tuyaux
Un filetage précis et fiable nécessite de sélectionner un outil approprié pour l'opération de filetage des tuyaux Le matériau de l'outil est un facteur important ; les outils en acier ou en carbure à grande vitesse sont généralement utilisés en raison de leur résistance à l'usure lorsqu'ils sont soumis à des opérations de filetage. Les outils HSS conviennent aux applications à faible vitesse et aux matériaux souples, tandis que les outils en carbure sont appliqués dans le filetage à grande vitesse de matériaux tels que l'acier inoxydable.
En outre, la géométrie du fil est essentielle Assurez-vous que l'outil de filetage est profilé avec le fil Normes en usage, telles que NPT. Utilisez des arêtes de coupe et des angles de relief très tranchants pour faciliter la coupe et minimiser l'usure de l'outil doit également être adapté aux spécifications du tour, telles que les dimensions du porte-outil et la vitesse de la broche.
Lorsqu'il s'agit d'assurer la précision et la répétabilité, on se tourne vers un tour muni d'aides au filetage, tel qu'un système de lecture numérique ou un indicateur de filetage La précision des filetages ne peut être maintenue qu'en synchronisant la vitesse de la machine et le mouvement de l'outil L'inspection et l'entretien périodiques des outils de tour élimineraient les cas d'imperfections de surface et assureraient une performance optimale de l'outil La prise en compte des facteurs collant avec le matériau, l'outil et la machine peut grandement contribuer à améliorer l'efficacité et la cohérence du filetage.
Préparation du tour pour la découpe de précision
Travailler sur une belle coupe de tour est une procédure complexe et patiente qui commence avec la préparation de la pièce à usiner Tout d'abord, assurez-vous toujours que la pièce est stable et ne vibrera pas ou ne bougera pas pendant l'usinage, car une telle action dégraderait la précision Le choix du mandrin ou de la pince dépendra de la taille du matériau et du type de tolérance à atteindre, contribuant à la précision de finition Les outils doivent être affûtés et alignés parallèlement à la ligne centrale de la pièce à usiner pour garantir que l'outil coupe bien et se forme correctement Cela garantira que le matériau ne soit pas déformé et que les outils ne s'usent pas prématurément.
Le réglage du régime est une configuration majeure à réaliser pour le début du processus, et cela doit être basé sur le matériau et le type de coupe. Pour les matériaux mous comme l'aluminium, faites-le fonctionner à grande vitesse pour avoir une meilleure finition ; tandis que pour les matériaux durs comme l'acier, maintenez une vitesse faible en craignant des dommages aux outils. L'application de liquide de refroidissement ou de lubrifiant pendant la coupe est très importante, car elle contribue à minimiser la génération de chaleur, à maintenir la durée de vie de l'outil et à améliorer la finition de surface.
En conclusion, à part observer la machine en fonctionnement, la saleté sèche ou les débris sur toutes les pièces, par exemple, lit, chariot, et la glissière transversale Tout instrument précis qui va avec l'alignement ou la mesure, comme les indicateurs de cadran, va vraiment profiter aux processus d'usinage Après les procédures susmentionnées, votre configuration de tour est prêt pour le meulage stable et le grand travail.
Précautions de sécurité importantes pour les machinistes
Directives de sécurité critiques
Par ordre d'importance, la sécurité est primordiale pour les machinistes travaillant avec des équipements lourds et des outils de précision Une formation appropriée et le respect des normes de l'industrie contribueront à réduire les risques et à maintenir un environnement de travail sûr.
Équipement de protection individuelle (EPI)
- Lunettes de sécurité pour se protéger contre les débris volants
- Gants pour manipuler les arêtes vives
- Bottes à bout d'acier pour la protection contre les matériaux lourds
- Protection auditive lorsque vous travaillez dans des environnements bruyants
Sécurité de l'espace de travail
- Assurez-vous que l'espace de travail est propre et organisé pour éviter les risques de trébuchement
- Suivez toutes les instructions du fabricant pour l'utilisation de la machine, y compris les vitesses, les changements d'outils et les exigences de maintenance
- Gardez les protections et les boucliers de sécurité installés sur toutes les machines
- Évitez de porter des vêtements amples ou des bijoux autour des machines à filer
Entretien d'équipement
- Des inspections régulières des outils et des machines sont indispensables aux machinistes
- Vérifiez s'il y a des pièces usées ou endommagées telles que des câbles effilochés ou des fraises sous-affûtées
- Suivez les procédures de verrouillage/délivrance (LOTO) strictement avant les travaux de maintenance
Ergonomie et Santé
Une note d'expert en ergonomie doit être gardée à l'esprit Toute posture gênante maintenue au fil du temps peut causer à une personne une blessure musculo-squelettique ; de même, une blessure se produira s'il y a des mouvements répétitifs Les postes de travail et les outils ajustés mettent les personnes dans une posture ergonomique ; par conséquent ils restent à l'aise, en bonne santé et productifs plus longtemps.
Culture de sécurité
De même, il serait très important de mettre en place une culture de sécurité sur le lieu de travail. Routinièrement, effectuer et réaliser des exercices de formation à la sécurité, informer les employés sur les normes de sécurité actuelles et cultiver l'état d'esprit de toujours traiter ouvertement tout danger pour la sécurité. Une documentation et un signalement appropriés des accidents ou des incidents qui ont presque lieu doivent être maintenus afin que les modèles de risques potentiels puissent être tracés et confrontés. Conscient et alerte, il va seulement éloigner les machinistes des risques d’accident et également garantir qu’ils fonctionnent efficacement et en toute sécurité.
Le processus de coupe des fils de tuyaux
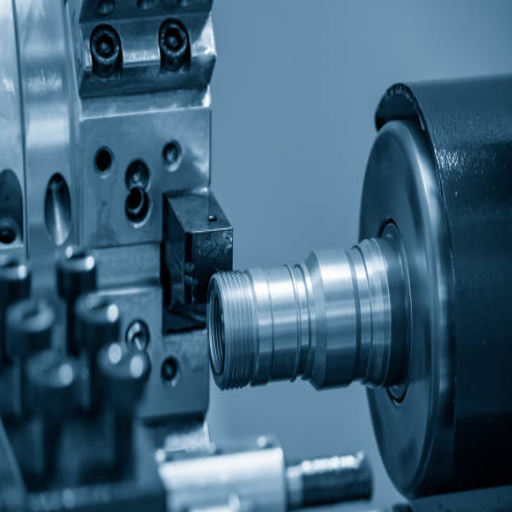
Une procédure par étapes dans le filetage des tuyaux sur le tour
Étant donné que le filetage des tuyaux a tendance à être un travail exact, chaque étape appelle à l'attention, à une configuration appropriée de l'outil et au respect des normes de sécurité. Vous trouverez ci-dessous un guide détaillé que les machinistes peuvent utiliser pour accomplir le travail efficacement :
- Sélectionnez un matériau de tuyau approprié pour votre projet : s'assurer qu'il répond aux spécifications correctes Inspectez le tuyau pour déceler les imperfections ou les dommages de surface, et nettoyez-le soigneusement pour empêcher les contaminants de pénétrer pendant le filetage.
- Sélectionnez la norme de fil correcte : Déterminez la norme de thread requise pour votre projet (NPT, BSPT ou Metric).Vérifiez les graphiques de threading pour connaître les dimensions et les spécifications afin que les threads répondent à la norme requise.
- Configurer le tour : Engagez solidement le tuyau dans le mandrin du tour, en assurant un alignement correct ; sinon, il vacillerait pendant le fonctionnement La vitesse du tour doit être ajustée en fonction du matériau et du diamètre du tuyau, ainsi que du type spécifique de fil à couper.
- Installez l'outil de threading : Monter l'outil de filetage sur le poteau de l'outil pour la coupe des fils Utiliser un outil de filetage avec un profil et un angle compatibles avec la norme de filetage choisie Il peut être nécessaire d'affûter l'outil ou de le mettre dans le poteau de l'outil, selon son état, de façon à ce que les fils coupés soient propres et précis.
- Alignez l'outil : Aligner perpendiculairement l'outil de filetage sur le tuyau et ajuster la hauteur de l'outil de manière à ce qu'il soit exactement conforme à l'axe de rotation pour des profils de filetage cohérents et prévisibles.
- Engagez la vis de plomb : Réglez la boîte de vitesses du tour au pas de filetage correct selon la norme de filetage et les tailles de transaction Placez la vis mère en prise de sorte que cet outil se déplace exactement avec la rotation du tuyau.
- Coupe de test : Effectuer une coupe d'essai légère sur le tuyau pour vérifier que les filetages s'alignent avec le pas et la profondeur désirés Vérifiez le filetage avec un calibre de filetage pour confirmer les dimensions avant de passer à autre chose.
- Coupe de fils : Superposez la coupe progressive des fils avec plusieurs passes, chaque passe ajustant légèrement la profondeur de l'outil pour affiner la coupe Appliquez un lubrifiant compatible avec le matériau pour réduire la friction et l'accumulation de chaleur pendant la coupe, permettant ainsi une finition plus lisse.
- Inspectez les fils : Après l'opération de filetage complète, utilisez un filetage ou un étrier pour vérifier minutieusement les filetages afin de garantir que la profondeur, le pas et l'ajustement répondent aux exigences des spécifications.
- Touches de finition : Débavurer et nettoyer les fils avec une lime fine ou une brosse métallique Nettoyez à nouveau le tuyau pour enlever tout copeaux de métal restant, puis appliquez un revêtement protecteur, si nécessaire, pour éviter la corrosion.
- Documenter le processus et les résultats : Enregistrer les spécifications, les mesures et les autres réponses ou observations prises au cours du processus pour référence ultérieure Une documentation appropriée peut aider à identifier les domaines qui doivent être améliorés dans les projets futurs.
Conseil professionnel : Grâce à la procédure suivante, les machinistes peuvent créer des filetages de tuyaux magnifiquement précis qui améliorent l'intégrité et la convivialité du produit final tout en conservant une bonne efficacité de travail. Le succès à long terme sera en outre assuré en entretenant l’équipement et en suivant systématiquement les meilleures pratiques.
Réglages des fils coniques et des fils droits
Fils coniques
Lors du réglage des réglages du filetage conique, il est essentiel de comprendre la différence pour assurer un résultat optimal Les filetages coniques sont censés former un joint et nécessitent ainsi des réglages angulaires, en utilisant couramment des cônes standards tels que 1 sur 16. les matrices ou les inserts de filetage doivent être soigneusement alignés pour maintenir le bon angle de conicité Une bonne application de la lubrification pour réduire la friction et permettre des coupes lisses aidera à prévenir tout dommage aux filetages.
Fils droits
Les filetages droits, cependant, se concentrent sur la consistance sans conicité et reposent généralement sur d'autres méthodes d'étanchéité, telles que les rondelles ou les joints toriques. Pour les filetages droits, le machiniste doit veiller à maintenir la consistance du diamètre et à garantir la précision du pas. L'outil de filetage doit également maintenir un alignement uniforme tout au long du processus pour atteindre l'objectif.
Les deux types de filetages nécessitent un contrôle étroit des détails ; cependant, une légère différence existe dans les réglages de la machine et l'inspection de l'étalonnage Les jauges de filetage pour chaque type peuvent être utilisées pour vérifier si les filetages sont usinés correctement Une machine CNC avancée offre une précision supplémentaire en fournissant des réglages automatiques et un retour correctif pendant le processus de filetage. Suivre ces meilleures pratiques garantira l’efficacité et l’intégrité du produit.
Conseils pour réaliser des coupes lisses et précises
Choisir les outils de coupe appropriés
La sélection des outils de coupe doit convenir au matériau à couper Les outils sont plus souvent en acier et en carbure à grande vitesse, selon leur capacité à résister à l'usure et à fournir une précision Dans tous les cas, les spécifications appropriées de l'outil, y compris la taille de l'outil et le revêtement, doivent être choisies en fonction de l'application afin de minimiser les imprécisions lors de l'utilisation.
Maintenir une netteté appropriée des outils
Les outils ternes génèrent des surfaces rugueuses et plus de chaleur, compromettant la précision et la durée de vie de l'équipement. Les outils doivent être maintenus affûtés ou remplacés pour de meilleures coupes de finition.
Optimisez la coupe des vitesses et des flux
Des vitesses et des alimentations appropriées permettent des coupes lisses Des vitesses trop élevées provoquent des broutages ou une surchauffe de l'outil, tandis que de faibles alimentations entraînent de mauvais taux de retrait. Les fabricants fournissent généralement des recommandations en matière de vitesse et d'alimentation, en fonction de la pièce et de l'outil.
Utilisez le refroidissement et la lubrification
Le refroidissement et la lubrification permettent de minimiser la friction et l'accumulation de chaleur pendant la coupe La bonne utilisation du fluide de coupe prolonge la durée de vie de l'outil et améliore la qualité de coupe.
Assurer la stabilité de la machine
Les vibrations de coupe sont sévères et tendent à affecter dans une large mesure la précision, ainsi que la finition du travail Plus la tenue du travail est bonne, plus la base de la machine et les éléments impliqués sont stables, empêchant ainsi le mouvement.
Entretien régulier de la machine
Un contrôle et un étalonnage réguliers de l'appareil de coupe sont les moyens de s'assurer qu'il conserve des performances maximales. S'occuper de l'usure, comme avoir des guides mal alignés ou des roulements usés, réduira sûrement le risque d'imprécision et de temps d'arrêt coûteux.
Appliquez une coupe progressive pour une précision plus élevée
Lors de la réalisation de coupes plus profondes, une grande précision nécessite de casser la coupe en plusieurs passes plus petites, ou coupe abaissée, pour un meilleur contrôle et une meilleure finition Cette méthode minimise la contrainte sur l'outil et garantit un retrait précis du matériau.
Résultat: Suite aux mesures ci-dessus, il sera possible pour les machinistes et les fabricants d'atteindre une qualité élevée et constante et d'assurer l'intégrité supérieure de leurs produits et l'efficacité de fonctionnement.
Résolution des problèmes courants liés à la coupe de thread
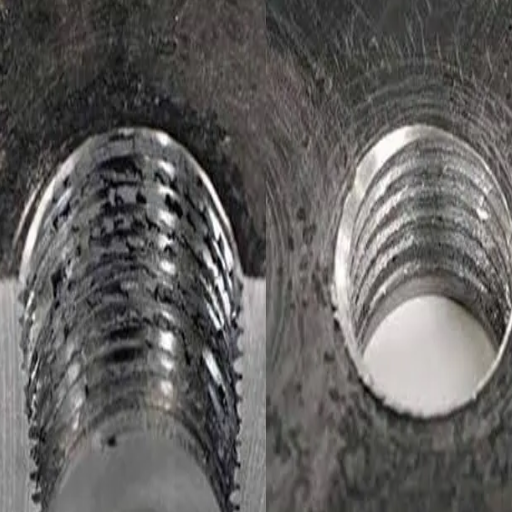
Identifier et guérir les problèmes de threading courants
Les problèmes de filetage pourraient nuire à la qualité, introduire des inefficacités dans la production et augmenter le coût de production. L'identification d'une erreur de filetage et la résolution des causes garantissent la précision et la répétabilité de la fabrication. Ce sont quelques exemples de problèmes de filetage et de solutions sur lesquelles les propriétaires peuvent travailler équitablement :
| Problème | Cause | Solution |
|---|---|---|
| Mauvaise profondeur de filetage | Les fils peu profonds vont miner le pouvoir de maintien de la ferrure ; inversement, s'ils sont trop profonds, cela rendra la ferrure incompatible | Configurez correctement l'outil de coupe et assurez-vous que les paramètres de la machine pour le débit d'alimentation et la profondeur de coupe sont correctement définis en fonction des spécifications du matériau et du filetage. Vérification régulière de l'usure de l'outil. |
| Écart de pas du fil | Des écarts peuvent survenir en raison d'un jeu dans la machine ou d'une mauvaise synchronisation entre la broche et l'outil de coupe | Vérifiez l'alignement de la machine, utilisez des cycles de coupe de filetage appropriés et assurez-vous que les systèmes de vis mère et d'écrou sont en bon état de fonctionnement. |
| Problèmes de finition de surface | Les surfaces rugueuses du fil sont le plus souvent causées par un outillage terne ; le liquide de refroidissement peut être appliqué de manière incorrecte, ou une vibration de l'outil ou de la pièce se produit pendant l'usinage | Utilisez des outils tranchants enduits en conséquence Appliquez un liquide de refroidissement approprié et minimisez les vibrations en vous assurant que la pièce est bien serrée et que des dispositions appropriées de montage de l'outil sont prises en compte. |
| Filets de sous-cotation ou de chevauchement | Problèmes qui s'affilient à la déviation de l'outil, au désalignement ou à une mauvaise géométrie de l'outil | Vérifiez que l'outil de coupe de fil est centré et correctement aligné par rapport à la pièce à usiner Utilisez uniquement des outils ayant la géométrie correcte pour le type de fil à couper et la vitesse de coupe la plus élevée disponible, afin de minimiser la déflexion. |
| Accumulation de matériaux sur les bords coupants | Des matériaux tels que l'aluminium ou les métaux mous s'accumulent sur le tranchant, ce qui entraîne un mauvais filetage | Utilisez des outils avec des revêtements anti-adhésifs tandis qu'une lubrification adéquate est appliquée pour empêcher l'adhésion du matériau Vérifiez et nettoyez les outils de coupe de manière routinière pour les maintenir efficaces. |
Avec les méthodes de dépannage susmentionnées mises en œuvre, ainsi qu'un peu de prévoyance accordée à l'entretien de routine de la machine, les erreurs de coupe de fil peuvent être pratiquement atténuées. Cela signifie donc atteindre la précision de fabrication, l’efficacité opérationnelle et la qualité globale du produit.
Maintenir la netteté des outils pour des performances optimales
La netteté des outils de coupe est un facteur important pris en compte dans la fabrication de précision et pour prolonger la durée de vie des équipements. De tels outils provoquent de mauvaises finitions sur les surfaces, un mauvais dimensionnement et provoquent même une pression supplémentaire sur les machines si elles s'émoussent. Par conséquent, il devrait y avoir une approche systématique du soin des outils afin que les outils restent dans un bon état et pointu.
L'affûtage doit être effectué conformément au calendrier, compte tenu du matériau à couper et de la fréquence d'utilisation Les méthodes d'affûtage peuvent dépendre de la nature de l'outil, comme le meulage pour HSS et le rodage pour les outils à pointe de carbure Les abrasifs les plus récents comme les meules diamant ou CBN offrent de grandes promesses pour un meulage plus net dans un temps plus court.
La surveillance des indicateurs d'usure est également une autre pratique de maintenance importante Il s'agit notamment de reconnaître tout type familier d'usure de l'outil, comme l'écaillage, l'émoussement ou un changement dans la finition de surface du matériau. La surveillance en temps réel peut alerter un opérateur d'une éventuelle matité avant même que son effet sur la qualité de production ne se réalise.
Des techniques de stockage inappropriées finissent par apporter leur propre qualité de warelust aux outils ; par conséquent, les bons feront du bien en empêchant l'usure des outils pendant ces périodes de non-travail Le revêtement de nitrure de titane, le cas échéant, rend la dureté abordable tout en rendant la finition de surface lisse pour conserver la netteté des outils pendant une période plus longue Dans l'exécution de ces tâches, l'usinage de routine s'écoulera plus confortablement et avec des arrêts moindres, assurant plus de durée de vie à un outil.
Quand broyer votre outil de tour
Le processus de meulage d'un outil de tour doit être subi chaque fois que le bord tranchant est terne ou endommagé, car cela affectera la possibilité d'usinage Un outil trop terne créera de la chaleur, entraînera une finition de surface plus médiocre et générera une usure excessive de la pièce. Lorsqu'on éprouve une résistance pendant la coupe ou lorsque l'outil bavarde ou vibre excessivement, c'est un indicateur sûr à utiliser pour le meulage.
À l'aide d'un instrument grossissant, on peut effectuer des inspections périodiques du tranchant pour déterminer les modèles d'usure ou les copeaux qui nécessitent un meulage. Cependant, la nature du matériau sur lequel travailler détermine également le calendrier de meulage. Par exemple, les matériaux plus durs ou abrasifs ont tendance à porter les outils rapidement et nécessitent donc un rebroyage fréquent. À l’inverse, lors de l’usinage de matériaux plus mous, on peut s’attendre à des périodes plus longues entre la maintenance.
Les outils doivent être rectifiés avant que leur dégradation puisse nuire à la qualité de production et garantir une qualité et des performances exceptionnelles de la lame Le processus de meulage idéal restaure les angles de coupe et la netteté de l'outil sans générer de chaleur excessive qui pourrait nuire aux calendriers de maintenance de vos activités de meulage, contribuant ainsi à promouvoir l'usinage de précision, une durée de vie plus longue de l'outil et une réduction des temps d'arrêt.
Techniques avancées dans le filetage des tours
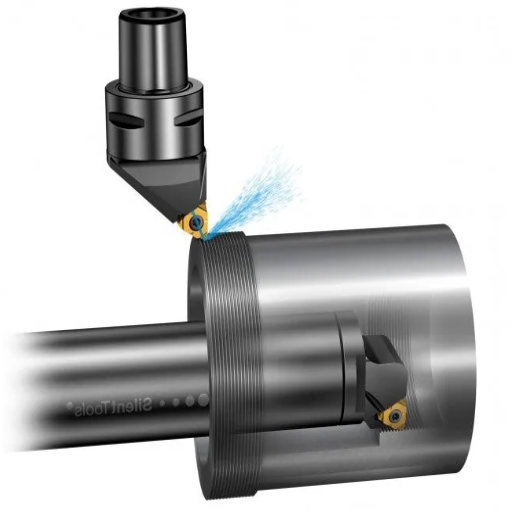
Processus de coupe de fil en un seul point
Le filetage à point unique utilise un outil de coupe à point unique monté sur le tour avec le trépan d'outil monté sur la glissière transversale pour enfiler une pièce donnée. Une configuration très critique est là car toute la profondeur du filetage, le pas du filetage et la section transversale sont impliqués. Tout d'abord, l'outil doit être sélectionné. Habituellement, pour le filetage à point unique, on utilise une plaquette de carbure ou un outillage de plaquette d'acier à grande vitesse, conçu pour un profil spécifique. Après cela, l'outil est réglé sur la pièce à enfiler en correspondance exacte avec les profils Même le moindre désalignement peut gâcher les filetages.
L'opérateur règle la vitesse de la broche selon les besoins, puis engage l'alimentation transversale, qui est synchronisée avec la vis mère pour garantir un espacement uniforme du pas du filetage. À chaque passage, l'alimentation manuelle à glissement croisé ou à repos composé est ajustée pour augmenter progressivement la profondeur de coupe. Ceci est fait pour éviter de surcharger l'outil ou la pièce. Le fluide de coupe est souvent pulvérisé sur l'outil pour réduire la température et aider à évacuer les copeaux pour une coupe propre. Ces coupes, passées après passage, sont effectuées avec soin pour rendre les filetages précis de haute qualité et avec une tolérance très proche.
Améliorer l'efficacité avec la technologie des tours CNC
Quand je pense à augmenter l'efficacité avec la technologie des tours CNC, je pense à la précision et à l'automatisation Contrairement au filetage à la main, les tours CNC me permettent d'articuler la programmation des opérations avec une précision incroyable Très peu de conjectures sont impliquées maintenant, ce qui réduit également considérablement les erreurs et, par conséquent, le gaspillage de matériaux et de temps Les programmes peuvent même être économisés pour une utilisation future, ce qui se prête à une plus grande facilité chaque fois qu'une tâche doit être répétée, et des transitions de production plus rapides lorsque l'on passe à des exécutions à part entière.
Sources de référence
-
Comment couper des fils de tuyau sur un tour et créer une connexion au gaz YouTube
Un guide vidéo démontrant le processus de coupe des fils de tuyaux sur un tour avec précision. -
Méthode facile pour couper des fils coniques sur le tour YouTube
Explique une méthode simple pour couper des fils coniques sur un tour. -
Comment couper des fils sur un tour Blondihacks YouTube
Un tutoriel détaillé sur l'apprentissage des techniques de coupe de fil pour les opérations de tour. -
Maîtriser le fraisage des fils : la précision répond à la polyvalence BobCAD
Discute du fraisage des fils comme méthode alternative pour couper les fils avec précision et flexibilité. - antishilathe.com
Foire aux questions (FAQ)
Quels sont les outils nécessaires pour couper les fils de tuyaux sur un tour ?
Plusieurs outils de filetage de tuyaux sont nécessaires pour couper efficacement les fils de tuyaux sur un tour, comme une matrice de tuyaux et un outil de filetage Sont également inclus dans cette catégorie d'outils des dispositifs utiles tels que des attaches coniques pour le tour, qui vous permettent de couper un cône précis et un pas des fils L'huile de coupe peut être appliquée pour améliorer la finition des fils plus loin et pour conserver la durée de vie du tranchant Il fait une excellente combinaison pour avoir un mandrin quelque peu à mâchoires pour saisir fermement la pièce à usiner tout en coupant les fils, et un porte-outil pour vos outils de coupe pour une précision encore plus grande pendant l'opération.
Comment mettre en place mon tour pour le filetage des tuyaux ?
Il y a plusieurs étapes impliquées dans la mise en place d'un tour pour le filetage du tuyau Tout d'abord, la pièce à usiner doit être solidement montée dans le mandrin de sorte qu'elle ne bouge pas pendant l'opération de coupe Ayant les moyens de fixation du cône on pourrait le régler pour l'angle de conicité correct pour les filetages du tuyau Avec le chariot et le coulisseau transversal, d'autres réglages sont nécessaires pour atteindre la profondeur de coupe souhaitée S'assurer de l'alignement correct de la vis mère et de son engagement en rotation devrait être une priorité Enfin, choisissez un outillage pour le filetage qui soit tranchant ; un positionnement correct de cet outil est également crucial.
Est-il possible de couper des filetages de tuyaux sur un tour sans fixation conique ?
La coupe du fil de tuyau sur le tour peut être effectuée sans fixation conique, bien qu'elle puisse nécessiter plusieurs réglages manuels. Lorsque vous donnez la conicité correcte aux filetages, il est nécessaire de calculer les angles et les décalages impliqués. Une matrice de tuyau standard peut être simultanément nécessaire pour former les filetages si le tour ne s'adapte pas automatiquement à la conicité. La barre doit être déplacée avec beaucoup de soin en utilisant l'alimentation transversale et les réglages de profondeur de coupe, car les filetages peuvent devoir être coupés directement pour une précision accrue. Même si le travail manuel peut souvent être considéré comme inefficace, lorsqu'il est appliqué avec soin, il peut donner des résultats très satisfaisants.
Quel est le pas standard pour couper les filetages de tuyaux NPT ?
La définition du pas standard dans le filetage NPT varie avec le diamètre ; typiquement, les filetages NPT sont désignés en nombre de tours par pouce, avec aussi bas que 8 TPI pour les gros tuyaux, et des pas plus fins avec des diamètres décroissants Lors du filetage dans un tour, pensez à fournir une conicité de 1 degré 47 minutes pour assurer un ajustement parfait avec les raccords Utilisez toujours le tableau de filetage pour vérifier si la forme de filetage correcte et d'autres paramètres sont utilisés Avoir des matrices de filetage de tuyau pourrait également être utile pour maintenir le pas tout au long de la coupe.
Comment puis-je m'assurer que les fils sont précis une fois coupés
Premièrement, il faut mesurer avec précision le diamètre de la pièce à usiner afin de déterminer l'ensemble d'outils qui doivent être utilisés pour couper les fils sur le tour. Il faut prévoir que la contre-pointe est alignée avec la poupée et maintenue perpendiculaire à la pièce. Un indicateur de cadran peut être utilisé pour ce faire, par exemple pour mesurer la profondeur de coupe et effectuer des ajustements en conséquence. Maintenir soigneusement les débits d'alimentation tout en appliquant une pression égale sur le tranchant aidera également à uniformiser la forme du filetage. Une excellente méthode de test de la qualité et de la précision des filetages consisterait également à tester la pièce filetée avec un raccord.
Quelle est la différence entre les fils de coupe et les fils de taraudage ?
La coupe et le taraudage du fil sont les procédés utilisés pour créer des trous ou des surfaces filetés La coupe du fil fait référence à l'usinage du tour, dans lequel la fabrication de fils externes ou internes est effectuée sur une pièce donnée, en employant souvent un outil de filetage ou une matrice Le taraudage fait référence au procédé par lequel les fils internes sont créés en faisant tourner un taraud dans le matériau pour couper le fil Les deux procédés donnent effectivement naissance à des fils, mais la coupe est généralement appliquée lorsque le projet est un peu plus grand, ce qui nécessite un contrôle précis sur la forme et le pas du fil Le taraudage est principalement utilisé pour les trous relativement mineurs dans lesquels le fil doit être formé rapidement.



