














- R8, o sistema de pinça mais associado à precisão da fresagem, é relatado direcionalmente como tendo a tolerância de saída mais ampla entre os sistemas de pinça comuns. O modo de chave e a pilha de barras de tração custam sua precisão, um cone puro não perde.
- A especificação DIN 6499-B / ISO 15488 Form B da REGO-FIX cobre ER8 a ER50, cada uma desmoronando cerca de 1 mm por tamanho, com ER8-ER40 nos tamanhos comuns das lojas.
- As pinças 5 C funcionam de 1/16 a 1-1/8 pol., confirmadas independentemente em quatro catálogos separados de máquinas-ferramenta, incluindo Haas Tooling.
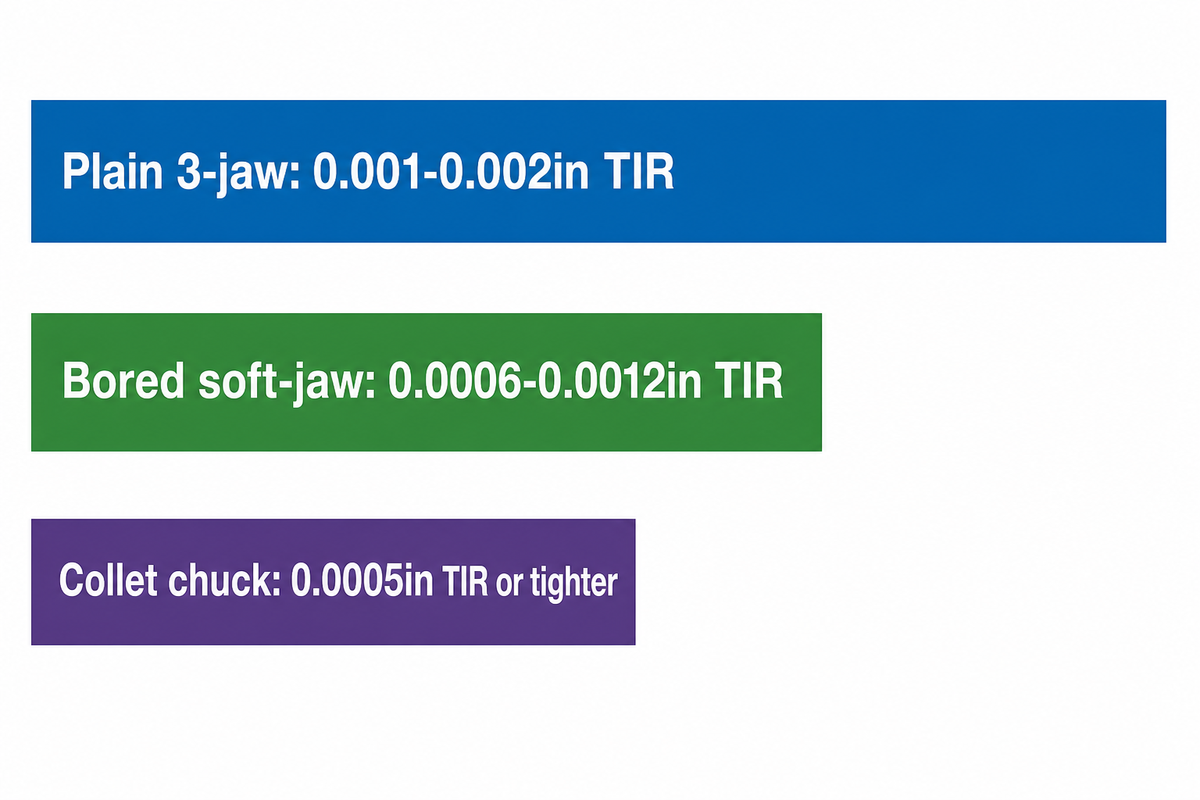
- O escoamento típico é 0,0005 em TIR ou melhor para um mandril de pinça versus 0,0006-0,0012 em um mandril de mandíbula macia perfurado 3 em mandíbula, embora um mandril de energia de precisão construído especificamente possa fechar essa lacuna.
Os tipos de coletes são três sistemas que entre eles cobrem quase todas as oficinas mecânicas: ER, 5 C e R8. cada um fixa uma ferramenta ou peça de trabalho comprimindo uma luva cônica com fenda, mas o ângulo cônico, a máquina hospedeira e o que a pinça realmente segura (haste de ferramenta ou estoque de barra) diferem o suficiente para que escolher o errado custe precisão, vida útil da ferramenta ou um pedido de compra desperdiçado. A Antishi constrói tornos CNC e fresadoras, de modo que a pinça escolhida por uma oficina está diretamente ligada a qual conicidade do fuso e arquitetura de fixação de trabalho sua máquina já funciona.
O que é uma palete e como funciona?
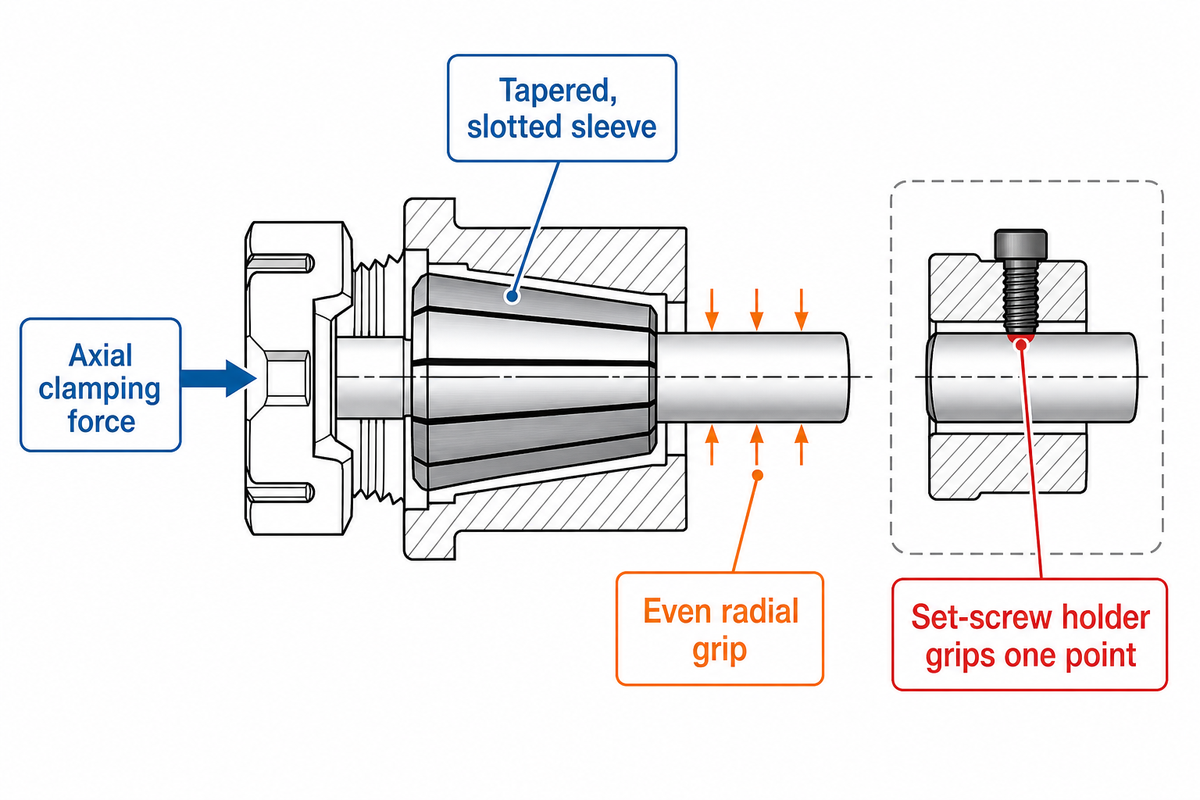
Na prática, uma pinça é uma luva cônica e com fenda que prende uma haste de ferramenta ou peça de trabalho quando uma porca ou barra de tração aciona seu cone externo em um bolso correspondente À medida que a pinça é empurrada (ou puxada) para dentro do bolso, as ranhuras deixam o furo entrar em colapso e aplicam pressão de fixação uniforme em torno de toda a circunferência, ao contrário de um suporte de parafuso de fixação, que se agarra em um único ponto e deixa a ferramenta livre para caminhar sob a carga de corte.
É por isso que os collets se tornaram a escolha padrão onde quer que a concentricidade seja importante: o ajuste cônico centraliza a ferramenta à medida que ela se prende, de modo que a precisão e a aderência acontecem no mesmo movimento, e não como dois ajustes separados Essa distinção é básica o suficiente para que ela apareça cedo no treinamento formal, muito (Thanoed) Programa de maquinistas CNC do Ohlone College lista mandris, pinças e vises como um módulo curricular dedicado.
O resultado prático é menos erros de empilhamento Os suportes de parafuso de fixação dependem da ponta do parafuso mordendo a haste em um ponto, o que marca a ferramenta e a deixa ligeiramente descentralizada Uma pinça distribui essa mesma força de fixação através de vários slots de uma só vez, de modo que a haste se centraliza contra o cone em vez de ser empurrada para um lado Imagem de um moinho de extremidade de 3/8 polegadas caído em um suporte de parafuso de fixação simples versus uma pinça de mola: a versão de parafuso de fixação marca um lado da haste imediatamente, enquanto o cone ranhurado da pinça de mola fecha uniformemente ao redor dela Também é por isso que as pinças se desgastam gradualmente em vez de falhar repentinamente: as ranhuras perdem a tensão da mola ao longo de milhares de ciclos de fixação muito antes da própria manga rachar.
Resumo dos tipos de Collet: a matriz de compatibilidade de Collet de 9 linhas
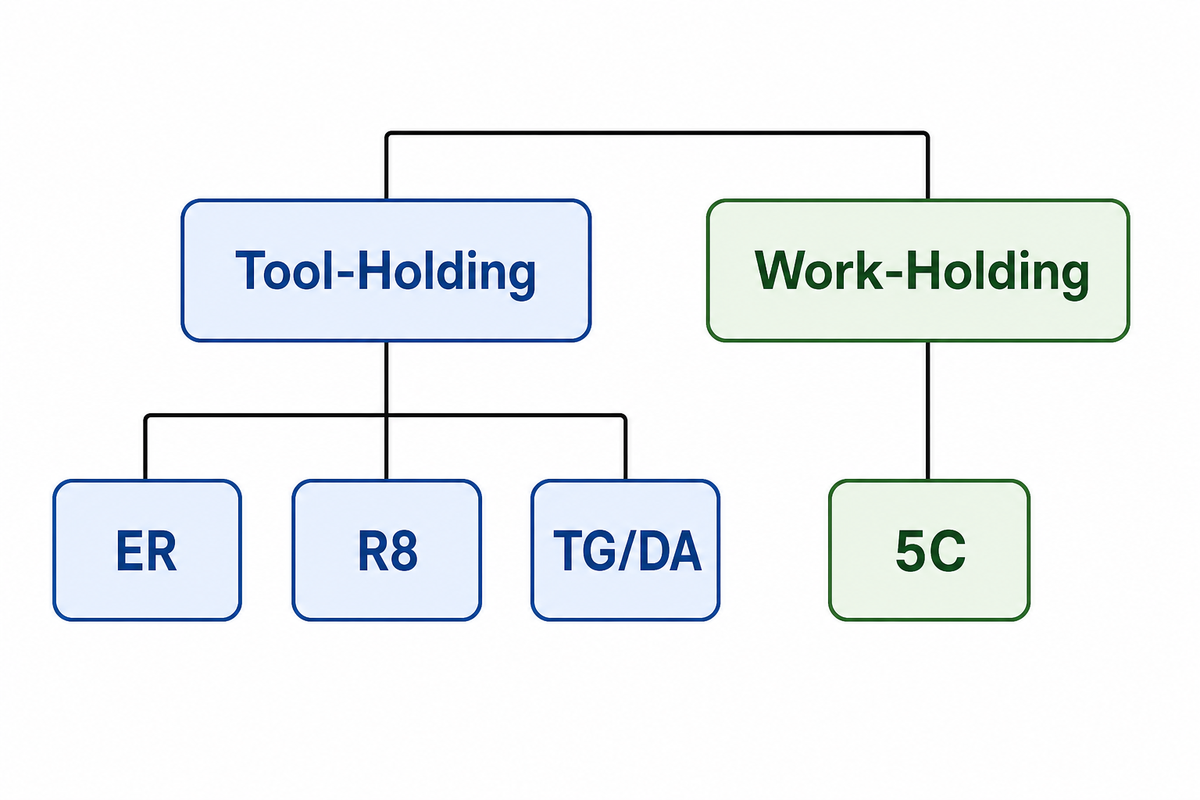
A Collet Compatibility abaixo responde às duas perguntas um resumo do Google AI de tipos de “collet” atualmente não respondido Mat você está segurando uma peça de trabalho, e qual máquina você está executando uma tabela em vez de uma pesquisa de acompanhamento.
| Tipo de colete | Detém | Faixa de fixação | Máquina Host Típica | Melhor Para | Limitações/Não Adequado Para |
|---|---|---|---|---|---|
| ER8 | Ferramenta | 0,5-5 mm (~1 mm/tamanho) | Moinho/fuso de perfuração, pequeno cone | Micro perfuração, gravura | Não para hastes acima de 5 mm |
| ER11 | Ferramenta | 1-7mm | Fuso moinho/broca | Fresagem de serviço leve, perfuração do PWB | Torque limitado para cortes pesados |
| ER16 | Ferramenta | 1-10mm | Fuso moinho/broca | Hobby geral/fresagem em pequenas lojas | Não para hastes acima de 10 mm |
| ER20 | Ferramenta | 1-13mm | Fuso moinho/broca | Máquinas de médio porte de uso geral | Não para hastes acima de 13 mm |
| ER32 | Ferramenta | 3-20mm | Fuso moinho/broca | Escolha mais popular no chão de fábrica | Porca maior pode amontoar bolsos apertados |
| ER40 | Ferramenta | 6-26mm | Moinho/fuso de perfuração, cone maior | Fresagem industrial resistente | Exagero para ferramentas pequenas |
| 5C | Peça de trabalho | 1/16in-1-1/8in (redondo/hex/quadrado) | Torno, mandril de pinça, moedor | Torneamento de barra, trabalho de segunda operação | Faixa fixa por pinça, sem dar além do tamanho nominal |
| R8 | Ferramenta | Fixo por tamanho, fracionário/métrico | Fuso manual do moinho estilo Bridgeport (alguns retrofits CNC) | Fresagem manual, ferramentas retidas na barra de tração | As comparações da indústria colocam seu runout mais amplo que ER ou 5C |
| TG/DA | Ferramenta | Ajuste estreito e de tamanho único | Eixo do moinho, acabamento de alta velocidade | Maior força de fixação, maior comprimento de aderência | Precisa de mais pinças para cobrir uma faixa de tamanho do que ER |
Leia a coluna “”’ primeiro: ER e R8 prendem uma ferramenta de corte dentro de um moinho ou fuso de broca, enquanto 5 C prende a própria peça de trabalho em um torno ou pinça mandril (chuck) que a distinção por si só exclui aproximadamente a tabela para a maioria dos trabalhos A comparação da indústria por trás da figura de runout mais ampla do R8 vem de uma única fonte de comércio em vez de um teste de laboratório independente, então trate-o como um sinal direcional, não um número certificado; a própria especificação publicada do REGO-FIX para ER de grau padrão, por outro lado, é um TIR de 10 mícrons verificado pelo fabricante Esta divisão ferramenta-holding-vs-work-holding é exatamente a estrutura ensinada no treinamento formal CNC, também (ver, por exemplo, Currículo de maquinista do Northwood Technical College.
ER Collets, o padrão geral
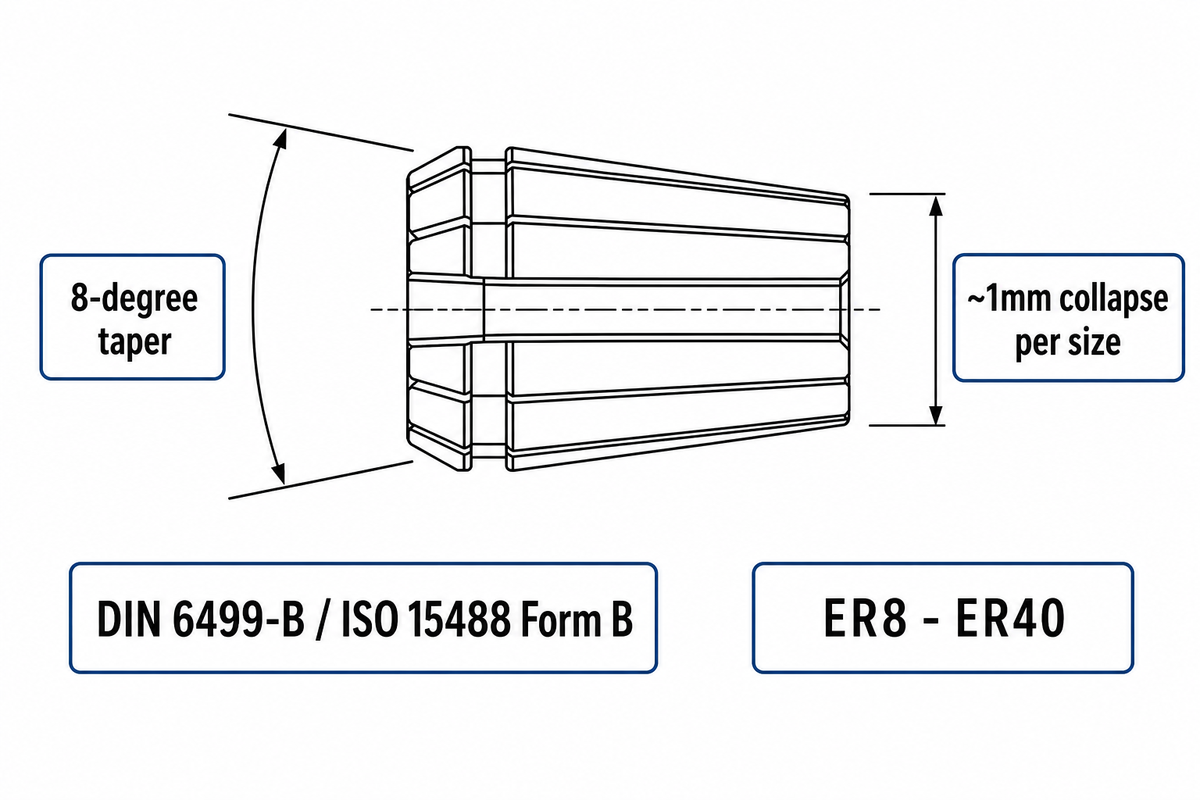
As pinças ER são o padrão de uso geral entre os muitos tipos de pinças no chão de uma loja, porque um suporte troca entre tamanhos de haste com uma faixa de colapso de aproximadamente 1 mm por pinça, cobrindo ER8 a ER50 sob DIN 6499-B / ISO 15488 Forma B (ER8-ER40 são os tamanhos comuns da loja; a tabela abaixo cobre essa faixa).Variantes de refrigeração, pinças de torneira, pinças de compensação de rosqueamento rígido e pinças de passo pares construídas para passos de haste estranhos, todas construídas na mesma base do sistema de pinça ER e a maioria das lojas também mantém um conjunto de pinças de emergência (manchas macias e usináveis) à mão para o tamanho raro da haste que fica fora de um conjunto padrão Um conjunto ER32 pode equipar uma pequena loja inteira onde um tipo de pinça de tamanho fixo precisaria de um estoque muito maior.
| Tamanho ER | Faixa de fixação | Runout (TIR), Grau Padrão |
|---|---|---|
| ER11 | 1-7mm | ~10 mícrons (0,0004in) |
| ER16 | 1-10mm | ~10 mícrons (0,0004in) |
| ER20 | 1-13mm | ~10 mícrons (0,0004in) |
| ER32 | 3-20mm | ~10 mícrons (0,0004in) |
| ER40 | 6-26mm | ~10 mícrons (0,0004in) |
P: Qual é a diferença entre as pinças ER e as pinças TG?
Cada pinça ER usa um cone de 8 graus que lhe dá cerca de 1 mm de faixa de colapso por tamanho, de modo que uma pinça cobre uma pequena faixa de diâmetros de haste As pinças TG (muitas vezes expandidas na literatura comercial como “Tremendous Grip”) usam um cone de ângulo único mais íngreme que agarra com mais força por unidade de força de aperto, mas cabe apenas em um tamanho de haste, portanto, uma loja que executa TG precisa de mais pinças para cobrir a mesma faixa de tamanho que um conjunto ER lidaria.
Andy Moon, gerente de produto da Guhring para fresamento e porta-ferramentas, colocou diretamente em comentários à Engenharia de Ferramentas de Corte: “aplicativos de alto desempenho, especialmente em fresamento, geralmente afasto as pessoas de um mandril de pinça ER For um sistema de tolerância mais apertado em vez disso, porque a mesma flexibilidade de compressão que torna o ER versátil também permite mais escoamento sob carga pesada. Os pinças DA (Double-Angle) ficam entre os dois Um design de cone duplo mais antigo que foi substituído principalmente por ER e TG em novas compras de ferramentas Os números TIR publicados para todos os três são estáticos, medições de catálogo; a precisão real do corte também depende da saliência da ferramenta e da precisão com que a porca foi atormentada. Os mesmos instrutores de advertências dão aos alunos programas formais de usinagem CNC: os números de catálogo descrevem a pinça, não a configuração finalizada.
5 C Collets (Padrão de retenção de trabalho) para tornos e moedores
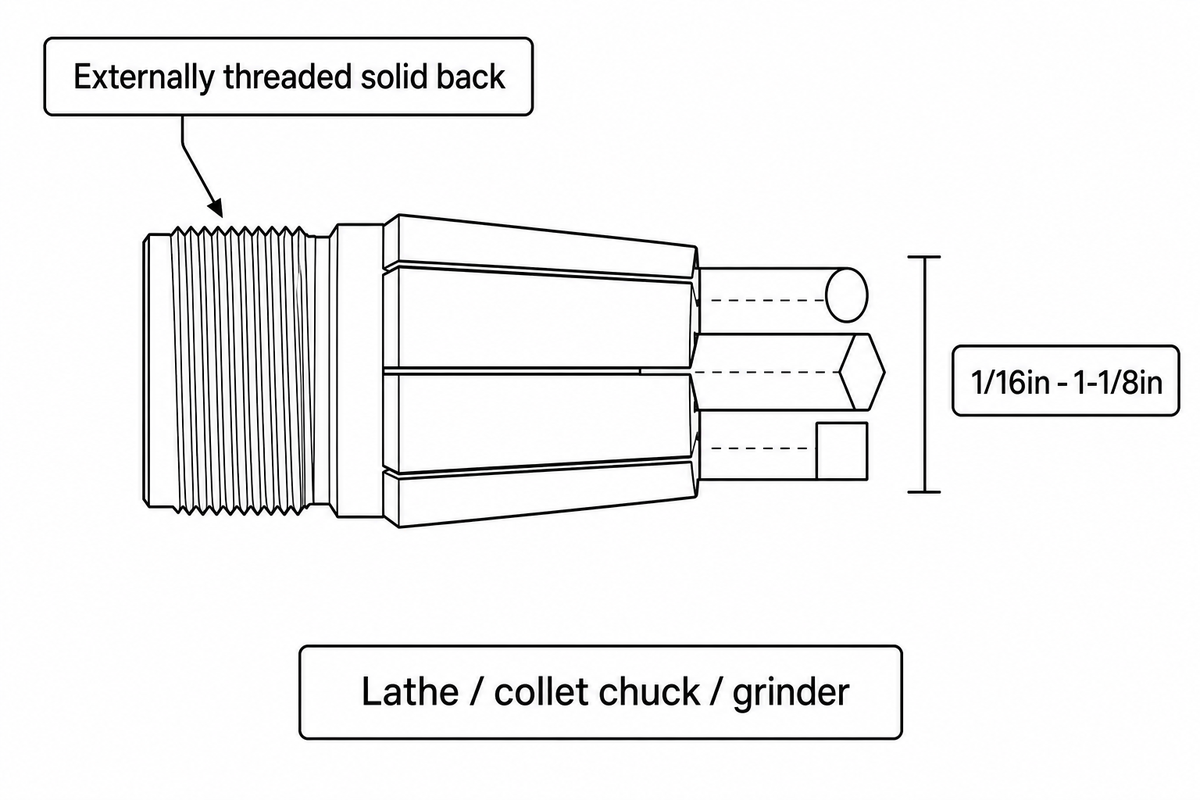
Colle 5 C padrão de trabalho-holding para tornos e moedores, apertando redondo, hexagonal, ou estoque de barra quadrada de 1/16 in até 1-1 in/8 in como comercialmente fabricado uma gama de catálogo confirmado independentemente através de quatro fornecedores de máquina-ferramenta, incluindo Haas Tooling, onde o sistema também é rotulado 385 E (qualquer conjunto de pinça estocada própria loja individual normalmente cobrirá uma fatia mais estreita dessa gama completa) Ao contrário ER ou R8, uma pinça 5 C tem uma parte traseira sólida rosqueada externamente em vez de um cone interno sozinho, e a própria pinça (não um conjunto de mandíbula de mandril separado) determina o diâmetro exato do estoque que ele manterá.
Como o próprio furo da pinça faz a centralização, uma configuração de 5 C oferece concentricidade mais apertada e repetível do que um mandril de rolagem para estoque hexagonal redondo que já está próximo do tamanho nominal variantes que é exatamente por que o trabalho de segunda operação em uma peça que foi girada pela primeira vez em um mandril de 3 mandíbulas geralmente é terminado em uma pinça de 5 C. A compensação é a flexibilidade: as mandíbulas de um mandril de rolagem se ajustam a uma variedade de diâmetros, enquanto uma pinça de 5 C só agarra seu tamanho nominal, então uma loja executando tamanhos de estoque mistos precisa de uma pinça mais ampla colocada à mão Uma ressalva que vale a pena sinalizar: algumas variantes históricas menores da família de pinças, como 3 C, desapareceram em grande parte dos catálogos comerciais atuais em favor de 5 C e 16 C, vale a pena verificar antes de padronizar ferramentas em torno de qualquer coisa que os tamanhos atuais do mainstream. Os fundamentos de trabalho da Lathe como este são cobertos diretamente Currículo de maquinista do Northwood Technical College.
R8 Collets Construído para fresadoras manuais
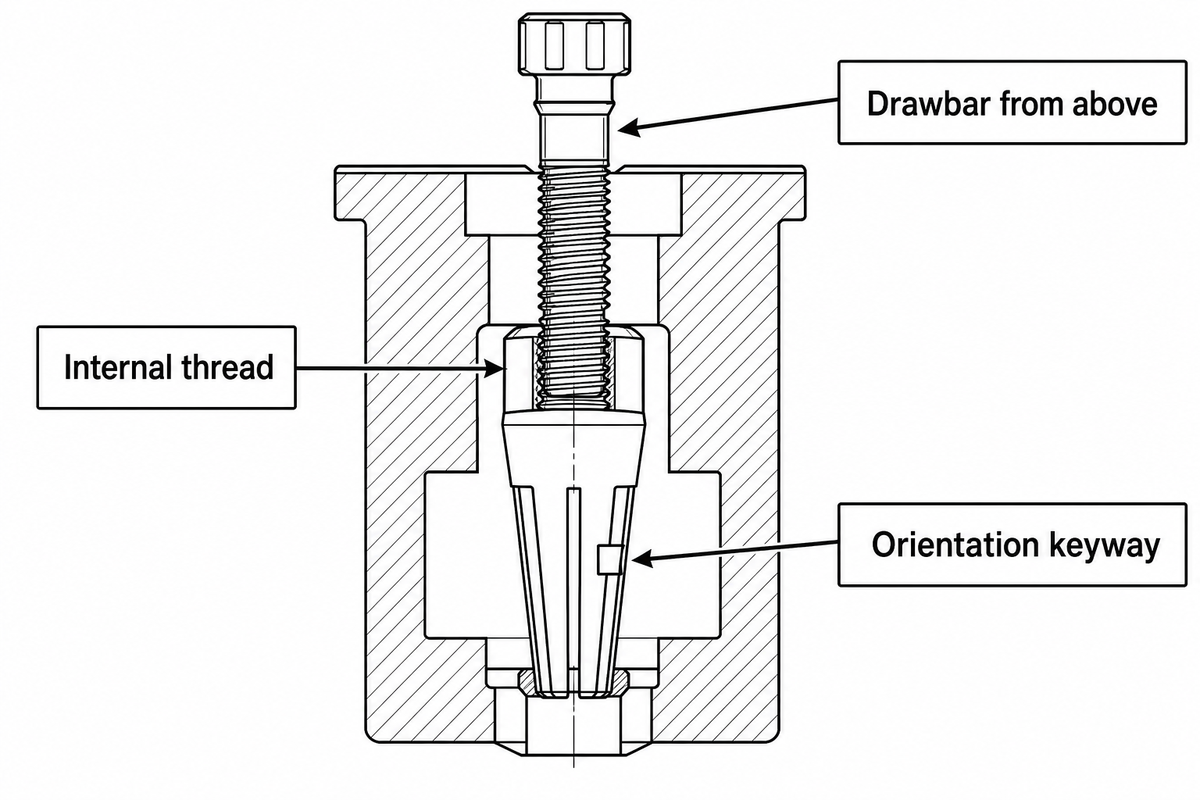
As pinças R8 são construídas principalmente para fresadoras manuais, usando uma rosca interna e um rasgo de chaveta de orientação que trava no furo do fuso e é retido por uma barra de tração rosqueada por cima. Loja própria de engenharia mecânica da UC Berkeley documenta isso diretamente em seu moinho vertical manual Bridgeport, uma máquina de 2 cv funcionando de 60 a 4.200 rpm com conicidade do fuso R8; Procedimento de loja da UC Santa Bárbara para um moinho PM-25 MV semelhante (1 cv, 50-2.500 rpm) confirma o mesmo método de retenção de rosca da barra de tração R8 não é, no entanto, exclusivamente um projeto de máquina manual algumas conversões de retrofit CNC de moinhos estilo Bridgeport mantêm o cone do fuso R8 original enquanto adiciona eixos controlados por código G, de modo que o cone em si sobrevive ao enquadramento somente manual que é comum em descrições casuais do sistema.
O caminho principal que dá ao R8 seu recurso de orientação também é sua compensação de precisão: como a pinça deve indexar-se a essa chave em vez de assentar apenas em um cone puro, as comparações da indústria de números de runout publicados colocam o R8 mais largo que ER ou 5 C para um determinado grau de pinça (um resultado genuinamente contra-intuitivo, dada a frequência com que o R8 é comercializado em direção à precisão de fresagem. A linha de produtos CNC e fresadora da própria Antishi executa um fuso eletrônico de velocidade variável de 50-4.000 RPM em toda a sua faixa, largo o suficiente para executar uma pinça de retenção de trabalho de 5 C perto velocidade máxima para passes de acabamento de pequeno diâmetro ou acelerador para remoção de estoque mais pesado, sendo o ponto que a capacidade do fuso, e não apenas a escolha da pinça, define o teto sobre o que uma determinada configuração pode realmente entregar.
Collet Chuck vs Scroll Chuck: Qual ganha em um torno?
A pinça de mola tem o design mais comum. Normalmente ganha em precisão e velocidade para estoque pré-usinado consistente com cerca de 3 polegadas de diâmetro, enquanto um mandril de rolagem (mandíbula) ganha em flexibilidade para estoque maior ou peças com diâmetros variados e inconsistentes. de peça para peça.
A cobertura comercial da fixação no chão de fábrica coloca a repetibilidade de um mandril simples de 3 mandíbulas em torno de 0,001-0,002 polegadas TIR, apertando para 0,0006-0,0012 polegadas quando as mandíbulas são furadas macias para a peça, enquanto um mandril de pinça de qualidade mantém consistentemente cerca de 0,0005 polegadas TIR ou mais apertado e porque as pinças do mandril de pinça forçam uniformemente em torno de toda a circunferência em vez de em três pontos de contato discretos da mandíbula, ele também lida com velocidades de fuso mais altas sem perder a força de fixação da mesma forma que um mandril de mandíbula pode sob carga centrífuga.
- TIR típico mais apertado (0,0005 pol. ou melhor vs 0,0006-0,0012 pol. para mandris de 3 mandíbulas com mandíbula macia e entediada)
- A fixação de circunferência total evita marcas de mandíbula em superfícies acabadas
- A troca de balas leva segundos, contra vários minutos, para trocar as mandíbulas do mandril de rolagem
- A força de fixação permanece consistente em altas rotações do fuso
- Capacidade fixa por pinça (materiais de treinamento em oficina mecânica), inclusive Guia de equipamentos da própria Universidade da Flórida, 1, geralmente cap collet-chuck capacidade em torno de 1,75 pol e exigem estoque dentro de +/-0,002 pol de tamanho nominal
- Má adequação para material laminado a quente, fundido ou forjado com diâmetro inconsistente
- Um mandril de precisão de 3 mandíbulas construído especificamente pode combinar ou bater o mandril TIR collet “sempre mais preciso” não é uma suposição segura
Em um máquina torno antiishi CNC, essa compensação funciona da mesma maneira: execute um mandril de pinça para trabalhos em barras laminadas a frio de diâmetro consistente, onde a velocidade e a repetibilidade são mais importantes, e mantenha um mandril de rolagem à mão para peças fundidas, peças forjadas ou qualquer trabalho onde o diâmetro do estoque varie peça para peça.
Requisitos de integração e utilidade: combinar as pinças com o fuso da sua máquina
O cone do fuso da sua máquina decide qual suporte de pinça pode montar fisicamente antes mesmo de qualquer tamanho ou precisão se aplicar. Cada sistema de pinça precisa de um suporte ou corpo de mandril de correspondência cônica, e mistura de malucos um suporte ER construído para um bolso de um bolsão CAT50 caído em um fuso CAT50, por exemplo, simplesmente não vai sentar Verificar isso primeiro contra a Matriz de Compatibilidade de Coletes acima evita encomendar o suporte errado para uma máquina que você já possui.
| Conicidade do fuso | Máquinas Comuns | Suporte de Collet compatível |
|---|---|---|
| BT30 | Moinhos CNC compactos | Suporte ER16/ER20/ER25 |
| BT40/CAT40 | Centros de usinagem verticais de tamanho médio | Suporte ER25/ER32 |
| BT50/CAT50 | Centros de usinagem para serviços pesados | Suporte ER32/ER40 |
| HSK-A63 | Centros usinagem alta velocidade | Suporte ER32, interface de haste oca |
| HSK-E40 | Fusos de alta velocidade, ferramentas leves | Suporte ER16/ER20, interface de haste oca |
| R8 | Moinhos manuais estilo Bridgeport (alguns retrofits CNC) | Pinça R8, ajuste direto |
| Conicidade Morse 2 (MT2) | Tornos pequenos, furadeiras | Adaptador pinça MT2 |
| Conicidade Morse 3 (MT3) | Tornos de tamanho médio, furadeiras | Adaptador pinça MT3 |
| Registro 5 C (torno do nariz do fuso) | Tornos, fixações de pinça de segunda opção | Mandril de pinça 5 C, ajuste direto |
A especificação do fuso de uma máquina-ferramenta define o limite externo em qual desses afunila até faz sentido (um) torno torneamento metal antishi spec'd para velocidade variável eletrônica de 50-4.000 RPM, por exemplo, pode executar uma pinça de fixação de trabalho 5 C confortavelmente em toda essa faixa, enquanto uma máquina de velocidade fixa pode precisar verificar suas rpm superiores contra o teto de força de fixação nominal de um determinado sistema de pinça antes de se comprometer com ele Cruz-referência a matriz de compatibilidade Collet acima, uma vez que você sabe o seu cone de fuso, e a escolha do sistema se estreita para baixo A identificação do cone do fuso é um tópico da primeira semana em treinamento maquinista exatamente por esse motivo.
Como escolher o sistema Collet certo para sua loja
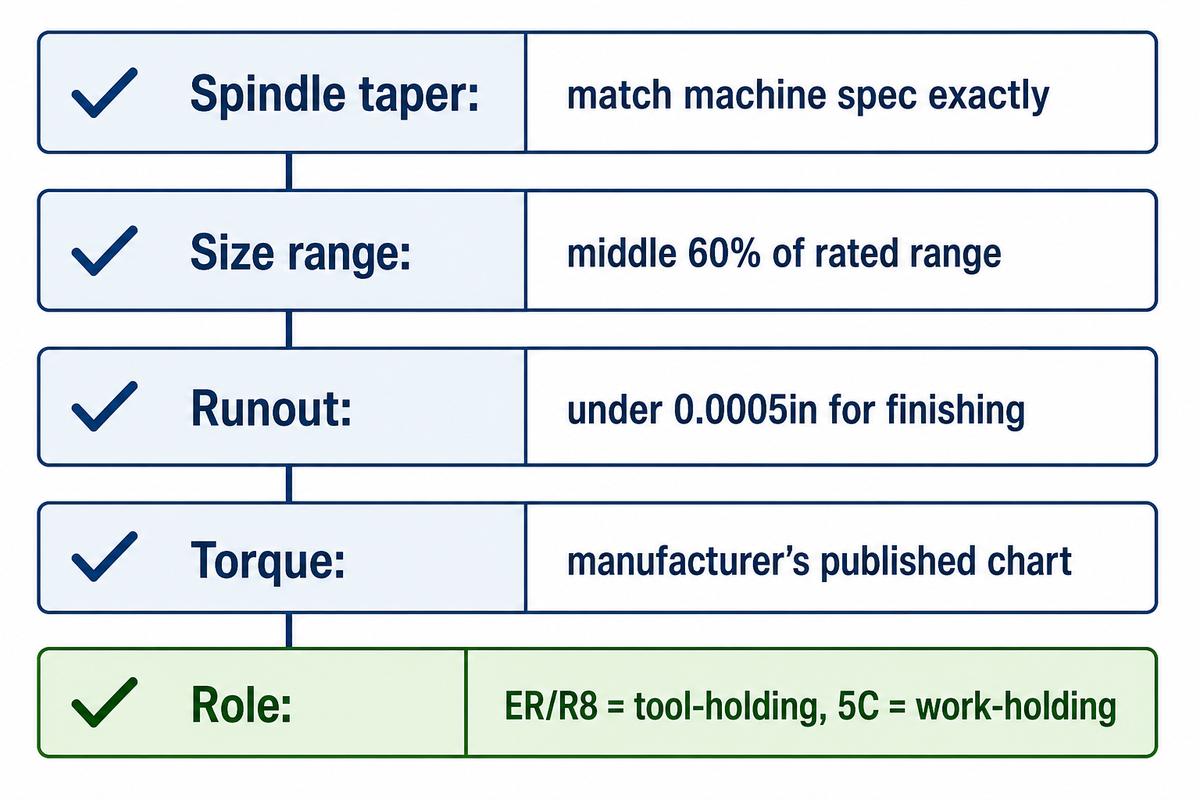
Escolher o sistema de pinça certo começa com o cone do fuso da sua máquina raramente é o fator decisivo; não o trabalho de trás para frente do que sua máquina pode aceitar, depois estreitar por tolerância e consistência de estoque Se você está especificando pinças CNC para um centro de usinagem ou ferramentas de fresagem manual, a mesma verificação de compatibilidade de pinça de máquina vem em primeiro lugar Fornecedores estabelecidos, como Hardinge e Royal Products dominam o mercado de reposição para ferramentas ER e 5 C, portanto, a disponibilidade de pinças de substituição raramente é o fator decisivo; os requisitos de ajuste e precisão são Orçamentários para manutenção de pinça desde o primeiro dia, também 1 a rotação de pinças desgastadas em um cronograma custa muito menos do que uma peça descartada de uma pinça que já perdeu a aderência Essa mesma lógica de fuso-conador-primeiro é como programas de treinamento de maquinistas ensine a seleção de ferramentas desde o primeiro dia.
Lista de verificação Collet RFQ, copie-os em sua solicitação de orçamento:
| Parâmetro | Gama recomendada | Por que isso importa | Como verificar |
|---|---|---|---|
| Conicidade do fuso | Corresponder exatamente às especificações da máquina (BT/CAT/HSK/R8/MT) | O cone errado não vai assentar nada | Verifique a placa de identificação da máquina ou manual |
| Faixa de tamanho de haste/estoque necessária | Médio 601TP10 T da faixa nominal de uma pinça, não os extremos | Forçar uma haste enorme danifica a pinça | Meça com pinças digitais até +/-0,001in |
| Executado runout (TIR) | Sob 0,0005in para o revestimento, 0,001in aceitável para o desbaste | Determina a categoria da precisão de ER/5 C vs categoria padrão | Marque a verificação do indicador após a montagem |
| Especificação de torque para porca de pinça | Gráfico publicado do fabricante, específico para o tamanho | O torque excessivo deforma a pinça; o torque insuficiente perde a força de fixação | Chave de torque, não “by feel” |
| Função ferramenta/peça de trabalho | ER/R8 = porta-ferramentas; 5C = suporte de trabalho | Comprar a categoria errada desperdiça totalmente o pedido | Confirme contra a Matriz de Compatibilidade acima |
Quando NÃO usar uma colete (modos de falha comuns)
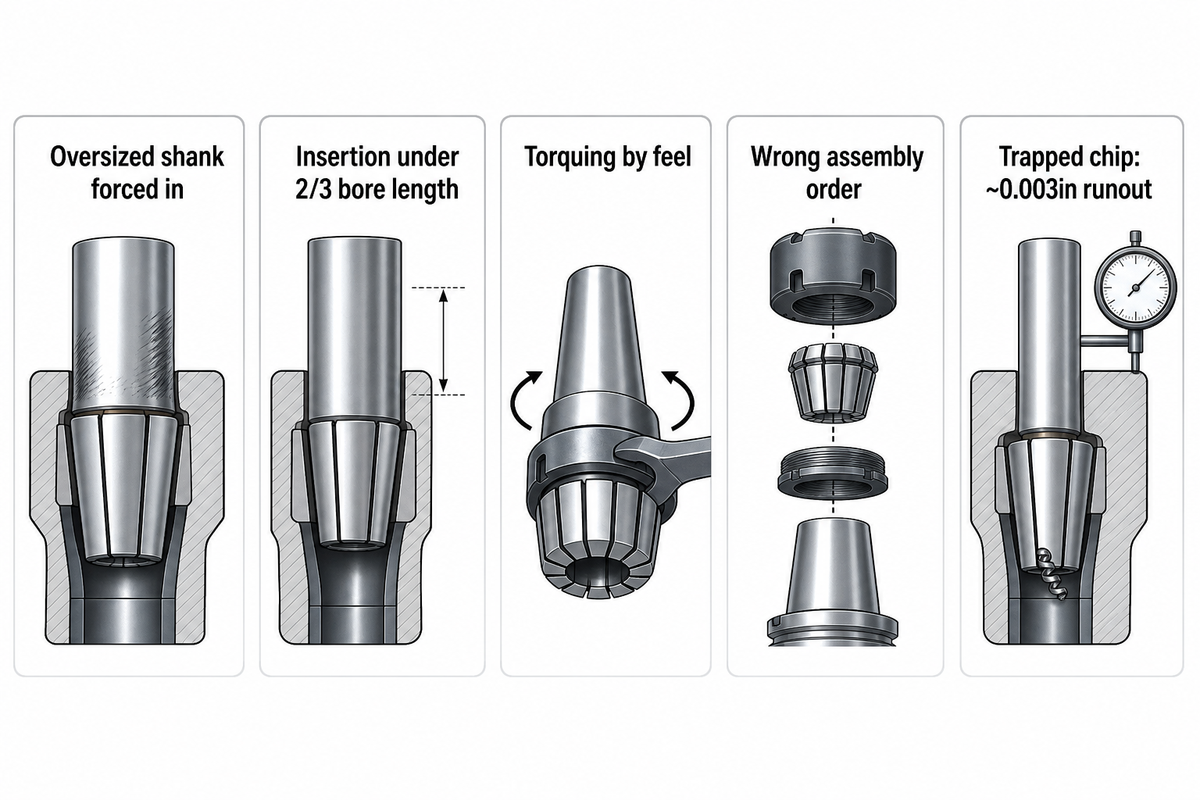
Uma pinça é a escolha errada sempre que o estoque é superdimensionado, irregular ou inconsistente no diâmetro (empurrar uma haste além da faixa nominal de uma pinça, em vez de subir para o próximo tamanho, é um dos erros mais comuns e evitáveis que as lojas cometem. A orientação do próprio REGO-FIX é direta neste ponto: nunca prenda uma haste superdimensionada em uma pinça subdimensionada e sempre insira a ferramenta em pelo menos dois terços do comprimento de preensão da pinça.
O dimensionamento correto e a profundidade de inserção são exatamente o tipo de básico curso formal de maquinista perfura cedo, precisamente porque são muito fáceis de errar no chão de fábrica.
“A pinça, e não o porta-ferramentas, desempenha um papel maior na usinagem de peças precisas.”
Além do dimensionamento errado, cinco erros específicos são responsáveis pela maioria das reclamações relacionadas ao escoamento e à força de fixação da pinça: inserir uma ferramenta com menos de dois terços do comprimento do furo da pinça, apertar “by feel” em vez de uma especificação publicada, montar a pinça e a porca na ordem errada, usar um parafuso de backup que bloqueia a pinça de puxar totalmente para trás durante o aperto e executar uma pinça com chips ou resíduo de refrigerante embalado em seus slots (um único chip preso sozinho pode introduzir aproximadamente 0,003 de escoamento Um exemplo do mundo real de um rosca de fórum Practical Machinist faz o mesmo ponto do lado do suporte: um maquinista relatou que um suporte barato pode ter roscas de porca não concêntricas ou um cone de porca danificado, o que destruirá a precisão mesmo com uma pinça totalmente nova e corretamente dimensionada (problemas de escoamento) nem sempre são falhas da pinça.
Perguntas frequentes
P: Qual é a diferença entre as pinças ER, 5 C e R8?
Ferramentas de corte de grampo ER e R8 em um moinho ou fuso de broca, enquanto 5 C prende a própria peça de trabalho, normalmente em um torno ou moedor, em vez de uma ferramenta de corte.
Q: Como você sabe que tamanho collet você precisa?
Meça a haste exata ou o diâmetro do estoque com pinças digitais e, em seguida, escolha uma pinça onde essa medição cai no meio 601TP10 T de sua faixa nominal.
P: Qual é a diferença entre uma pinça e um mandril?
Uma pinça é uma única luva cônica dimensionada para um diâmetro; em vez disso, um mandril usa mandíbulas ajustáveis, que podem fixar uma faixa mais ampla de diâmetros com algum custo de precisão.
Q: Quais são as principais diferenças entre pinças 5 C e 16 C?
16 C é uma versão de maior capacidade de 5 C, estendendo o diâmetro máximo de fixação de cerca de 1-1/8 pol. até aproximadamente 1-5/8 pol., útil para lojas que regularmente transformam bar stock maior.
P: Como posso saber quando substituir uma pinça?
Substitua uma pinça quando o escoamento medido exceder cerca de 0,001 pol., ou assim que notar marcas de trastes cor de ferrugem onde ela fica no bolso do fuso.
Q: Posso usar uma pinça ER em um fuso R8 ou 5 C?
Não diretamente, um sistema ER precisa de seu próprio suporte cônico, embora um mandril de pinça ER possa ser montado em uma máquina cônica R8 5 C através de um suporte adaptador.
Por que escrevemos isso
Antishi constrói tornos e fresadoras de construção de prendedores Antishi, não collets (collets) Este guia do comprador CNC é escrito a partir do lado da decisão, não de um fabricante de coletes Nós cruzamos todas as reivindicações dimensionais contra pelo menos duas fontes independentes antes da publicação, e onde a literatura comercial oferecia apenas um número único e não verificado (classificação de runout exato do R8 entre sistemas de coletas, por exemplo), dissemos isso em vez de apresentá-lo como fato estabelecido.
Referências e fontes
- Página de instalações do moinho vertical Bridgeport (manual) Universidade de Engenharia Mecânica da Califórnia, Berkeley, Departamento de Engenharia Mecânica
- Procedimento operacional padrão de fresagem manual Universidade da Califórnia, Santa Bárbara, Instituto NanoSystems da Califórnia
- Arquivo de treinamento de oficina mecânica Universidade da Flórida, Departamento de Engenharia Mecânica e Aeroespacial
- Programa de Treinamento de Maquinistas CNC Faculdade Ohlone
- O que é uma Collet? Tipos, usos e design explicados Engenharia de ferramentas de corte
- Dicas para controlar o escoamento em manutenção de ferramentas e usinagem Engenharia de ferramentas de corte
- Quando usar um mandril de boleto – Loja de máquinas
- Cinco erros comuns que as lojas cometem com coleções ER – Loja de máquinas
- US62825B1 (R628B1) Collet R-8 Escritório de Patentes e Marcas Registradas dos Estados Unidos (via Google Patents)



