














- フライス加工精度に最も関連するコレット システムである R8 は、一般的なコレット システムの中で最も振れ許容範囲が広いと方向別に報告されています。キー溝とドローバーの積み重ねには精度が犠牲になり、純粋なテーパーは損失しません。.
- REGO-FIX の DIN 6499-B / ISO 15488 Form B 仕様は ER8 から ER50 をカバーしており、各サイズはサイズあたり約 1 mm 折りたたまれ、ER8-ER40 が一般的なショップ サイズです。.
- 5cコレットは1/16inから1-1/8inまで動作し、haas Toolingを含む4つの個別の工作機械カタログにわたって独立して確認されます。.
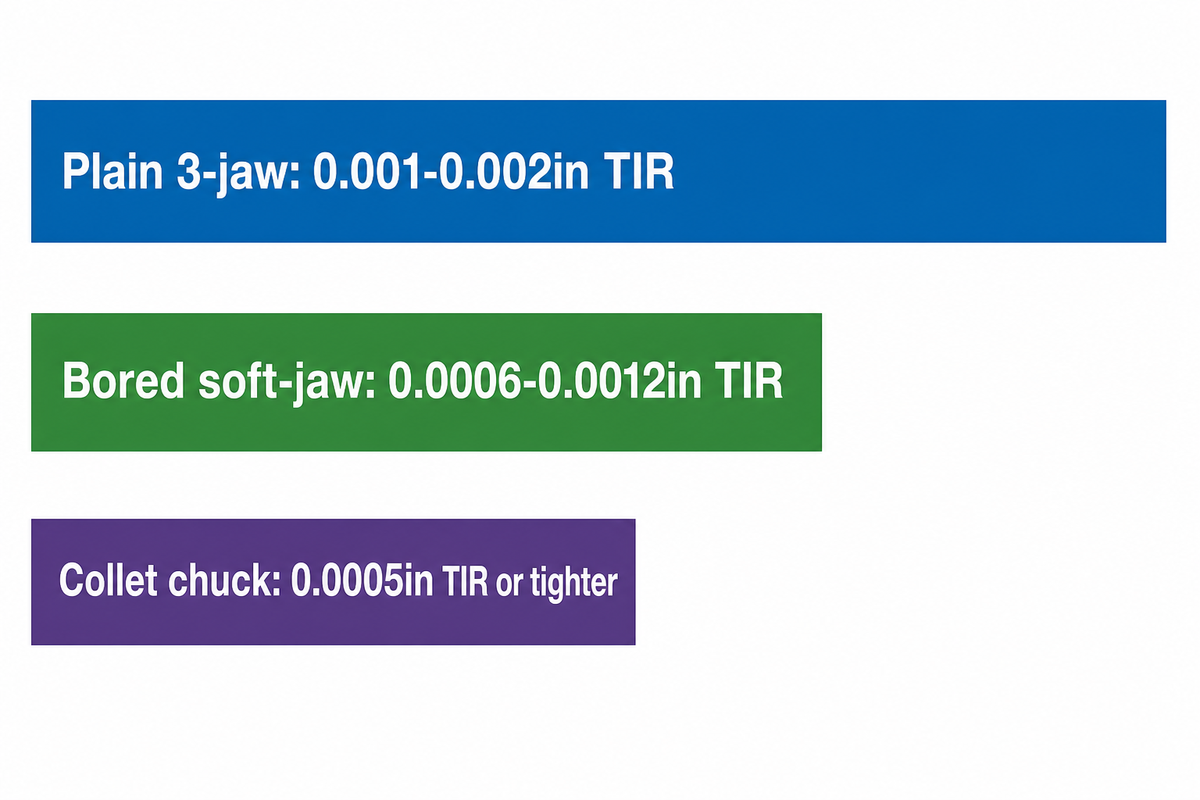
- 一般的な振れは、コレット チャックの場合は 0.0005 インチ TIR 以上ですが、ボアード ソフト ジョー 3 ジョー チャックの場合は 0.0006-0.0012 インチですが、専用の精密パワー チャックを使用するとそのギャップを埋めることができます。.
コレットタイプは、それらの間のほぼすべての機械工場をカバーする3 つのシステムです: ER、5C、およびR8。 1つ1 つは、スロット付き、テーパースリーブを圧縮することによってツールまたはワークピースをクランプしますが、テーパー角度、ホストマシン、およびコレットが実際にグリップするもの (ツールシャンクまたはバーストック) が十分に異なるため、間違ったものを選ぶと、精度、ツール寿命、または無駄な発注書が犠牲になります。 AntishiはCNC旋盤とフライス盤の両方を構築するため、ショップが選択するコレットは、そのマシンがすでに実行されているスピンドルテーパーとワークホールディングアーキテクチャに直接結びついています。.
コレットとは何ですか?またその仕組みは何ですか?
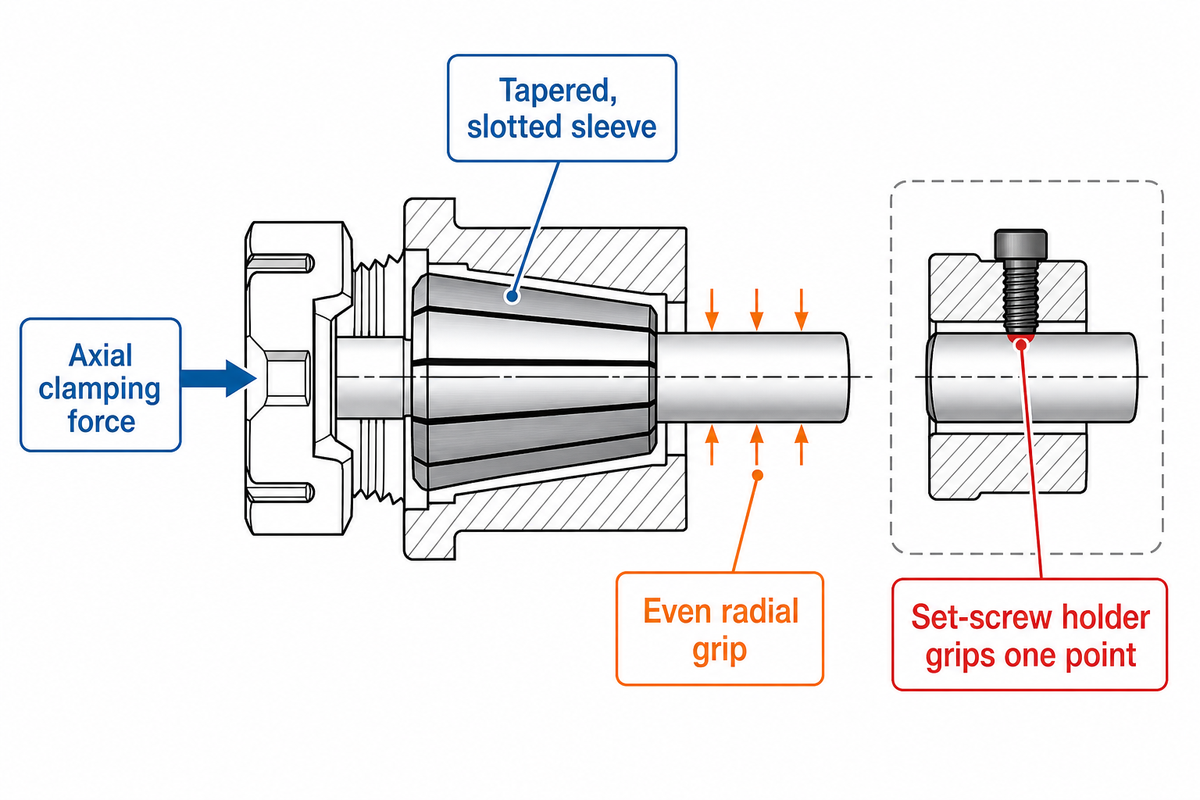
実際には、コレットは、ナットまたはドローバーが外側のテーパーを一致するポケットに打ち込むときに、ツールのシャンクまたはワークピースをクランプする、先細りのスロット付きスリーブです。コレットがポケットに押し込まれ(または引っ張られる)と、スロットがボアを崩壊させ、全周に均一なクランプ圧力を加えます。 1 点でグリップし、工具が切断荷重の下で自由に歩くことができるセット スクリュー ホルダーとは異なります。.
これが、同心度が重要な場所でコレットがデフォルトの選択になった理由です: テーパーフィットにより、ツールがクランプされるときに中心に配置されるため、精度とグリップは2 つの別々の調整としてではなく、同じ動きで表示されますこの区別は、十分な基本的なものであるため、正式なトレーニングでも早期に表示されます ¤ オーロン大学の CNC 機械工プログラム チャック、コレット、およびバイスを専用のカリキュラム モジュールとしてリストします。.
実際的な結果は、スタックアップエラーが少なくなります セットスクリューホルダーは、ある時点でシャンクに噛みつくネジ先端に依存しており、これによりツールがマークされ、わずかに中心から外れます。コレットは、その同じクランプ力を一度にいくつかのスロットに分散するため、シャンクは片側に押し出されるのではなく、テーパーに対して中心を置きます。 3/8 インチのエンドミルを、プレーンのセットスクリューホルダーとスプリングコレットに落とします。セットスクリューバージョンは、シャンクの片側をすぐにマークし、スプリングコレットのスロット付きテーパーはその周りで均等に閉じます。これも、コレットが突然故障するのではなく、徐々に摩耗する理由です。スロットは、スリーブ自体が割れるずっと前に、何千回ものクランプサイクルにわたってスプリングの張力を失います。.
一目でわかるコレットのタイプ: 9 行のコレット互換性マトリックス
以下の Collet 互換性マトリックスは、Google AI による「コレットの種類」の要約が現在未解決のままである 2 つの質問に答えます ――ツールまたはワークピースを保持しているか、どのマシンを実行しているか ――追跡調査の代わりに 1 つのテーブルで検索します。.
| コレットタイプ | 保持 | クランピング範囲 | 代表的なホストマシン | ベスト フォー | 制限事項 / 適していません |
|---|---|---|---|---|---|
| ER8 | ツール | 0.5-5mm (~1mm/サイズ) | ミル/ドリルスピンドル、小さなテーパー | マイクロ掘削、彫刻 | 5mm以上のシャンク用ではありません |
| ER11 さん | ツール | 1-7 ミリメートル | ミル/ドリルスピンドル | 軽量フライス加工、PCB 穴あけ加工 | 激しいカットにはトルクが制限されます |
| ER16 ます | ツール | 1-10 ミリメートル | ミル/ドリルスピンドル | 一般的な趣味/小規模店舗のフライス加工 | 10mm以上のシャンク用ではありません |
| ER20 ます | ツール | 1-13 ミリメートル | ミル/ドリルスピンドル | 汎用中型機 | 13mm以上のシャンク用ではありません |
| ER32 さん | ツール | 3-20 ミリメートル | ミル/ドリルスピンドル | 最も人気のあるショップフロアの選択肢 | より大きなナットはタイトなポケットを群がることができます |
| ER40 さん | ツール | 6-26 ミリメートル | ミル/ドリルスピンドル、より大きなテーパー | 頑丈な工業用フライス加工 | 小型工具の過熱 |
| 5C の | ワークピース | 1/16in-1-1/8in (円形/六角形/正方形) | 旋盤、コレットチャック、グラインダー | バーストック旋削、セカンドオプ作品 | コレットごとの固定範囲、公称サイズを超えることはありません |
| R8 を | ツール | サイズ、分数/メートルごとに固定 | ブリッジポート スタイルの手動ミル スピンドル (一部の CNC 改造) | 手動フライス加工、ドローバー保持工具 | 業界比較では、その振れ幅はERや5Cよりも広いとされています |
| TG/DA | ツール | 狭い、シングルサイズのフィット感 | ミル スピンドル、高速仕上げ | より高いクランプ力、より長いグリップ長さ | サイズ範囲をカバーするには、ER よりも多くのコレットが必要です |
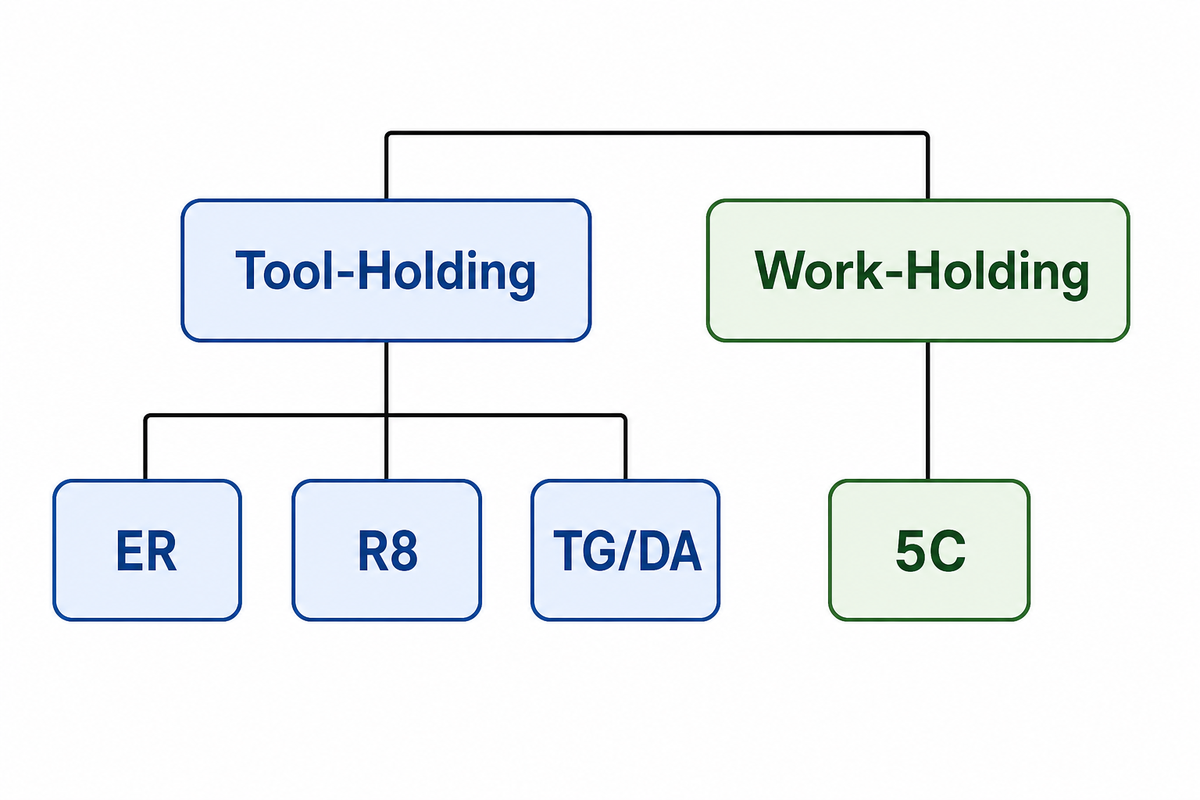
最初に「ホールズ」列を読む: ERとR8 はミルまたはドリルスピンドルの内側に切削工具をクランプし、5Cは旋盤またはコレットチャックにワークピース自体をクランプします ⁄その区別だけで、ほとんどのジョブのテーブルのおよそ半分を除外します R8 のより広い振れ値の背後にある業界の比較は、独立したラボテストではなく単一の取引ソースから来ているため、認定番号ではなく方向信号として扱います; REGO-FIX独自の標準グレードのERの公開仕様は、対照的に、メーカーが検証した10 ミクロンTIRです このツールホールディング-vs-ワークホールディング分割は、まさに正式なCNCトレーニングで教えられたフレームワークでもあります ⁄ 例えば、を参照してください, ノースウッド工科大学の機械工カリキュラム.
ER コレット ――一般目的規格
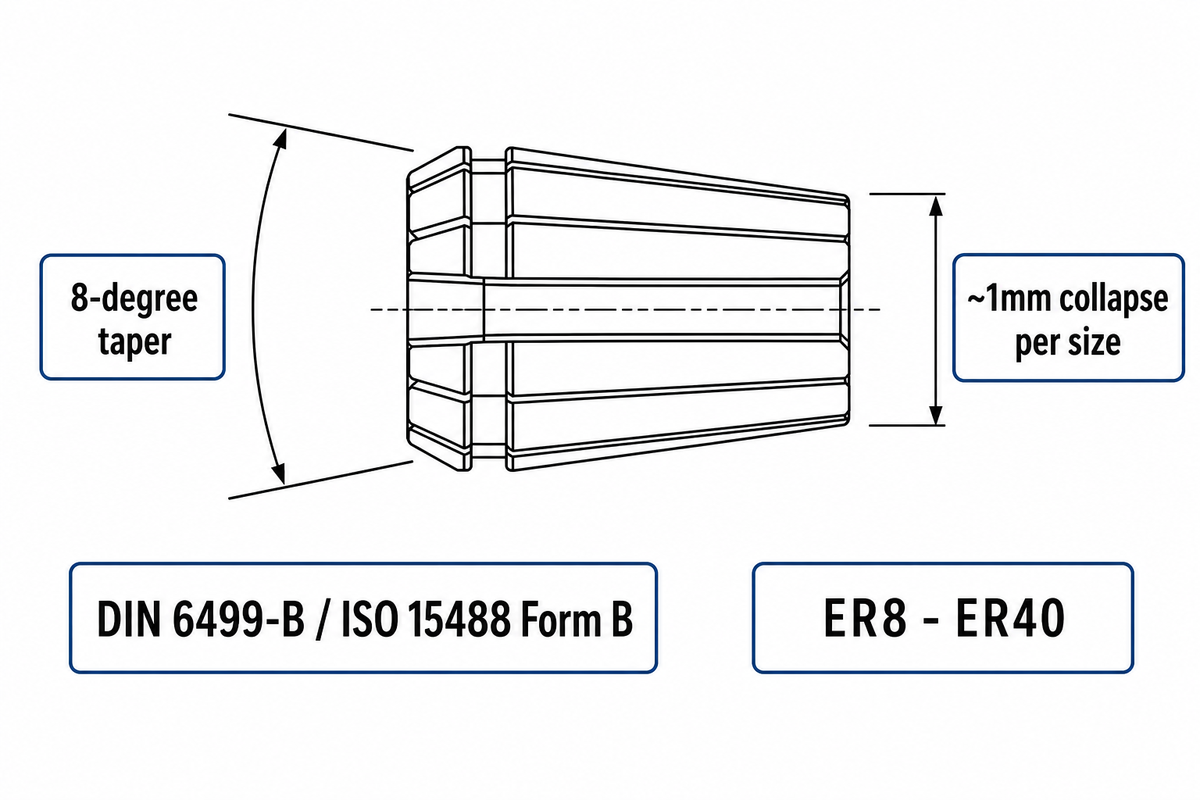
ERコレットは、製造現場にある多くのタイプのコレットのうち汎用規格です。なぜなら、1つのホルダーがコレットあたり約1mmの崩壊範囲でシャンクサイズを交換し、DIN 6499-B / ISO 15488 Form Bに基づいてER8からER50をカバーするからです(ER8-ER40は一般的なショップサイズです;以下の表はその範囲をカバーしています)。クーラントスルーのバリエーション、タップコレット、リジッドタッピング補償コレット、さらには奇数シャンクステップ用に構築されたステップコレットはすべて同じERコレットシステムベース上に構築されています 1つ (そしてほとんどのショップは、標準セットから外れる希少なシャンクサイズ用に緊急コレットのセット(柔らかく機械加工可能なブランク)も手元に置いています。 1 つの ER32 セットは、固定サイズのタイプのコレットにはるかに大きな在庫が必要となる小さなショップ全体に装備できます。.
| ERサイズ | クランピング範囲 | 振れ(TIR)、標準グレード |
|---|---|---|
| ER11 さん | 1-7 ミリメートル | ~10 ミクロン(0.0004in) |
| ER16 ます | 1-10 ミリメートル | ~10 ミクロン(0.0004in) |
| ER20 ます | 1-13 ミリメートル | ~10 ミクロン(0.0004in) |
| ER32 さん | 3-20 ミリメートル | ~10 ミクロン(0.0004in) |
| ER40 さん | 6-26 ミリメートル | ~10 ミクロン(0.0004in) |
Q: ERコレットとTGコレットの違いは何ですか?
各 ER コレットは 8 度のテーパーを使用しており、サイズごとに約 1 mm の崩壊範囲が得られるため、1 つのコレットがシャンク直径の小さなバンドをカバーします。 TG コレット (業界文献では「Tremendous Grip」として拡張されることが多い) は、締め付け力の単位ごとに強くグリップする、より急な単角テーパーを使用しますが、シャンク サイズは 1 つしか収まらないため、TG を運営するショップでは、ER セットが処理する同じサイズ範囲をカバーするには、より多くのコレットが必要です。.
フライス加工および工具ホルダーのグーリングのプロダクトマネージャーであるアンディ ムーンは、これを切削工具エンジニアリングへのコメントに直接述べています。「高性能アプリケーション、特にフライス加工では、一般的にERコレットチャックから人々を遠ざけます」 ¤ ERを多用途にする同じ圧縮柔軟性により、重い負荷でもより多くの振れが発生するため、代わりに、より厳しい公差システムに向けて配置されます。 DAコレット(ダブルアングル)は2つの間に座ります ¤ 新しい工具購入ではERとTGにほとんど取って代わられた古いダブルテーパー設計 3つすべての公開TIR数値は静的で、カタログ測定値です; 実際の切断精度も、工具のオーバーハングとナットがどれだけ正確にトルクされたかによって決まります。講師が生徒に与える注意点は同じです 正式なCNC機械加工プログラム:カタログ番号は、完成したセットアップではなく、コレットを記述します。.
5C コレット ――旋盤およびグラインダーの作業保持規格
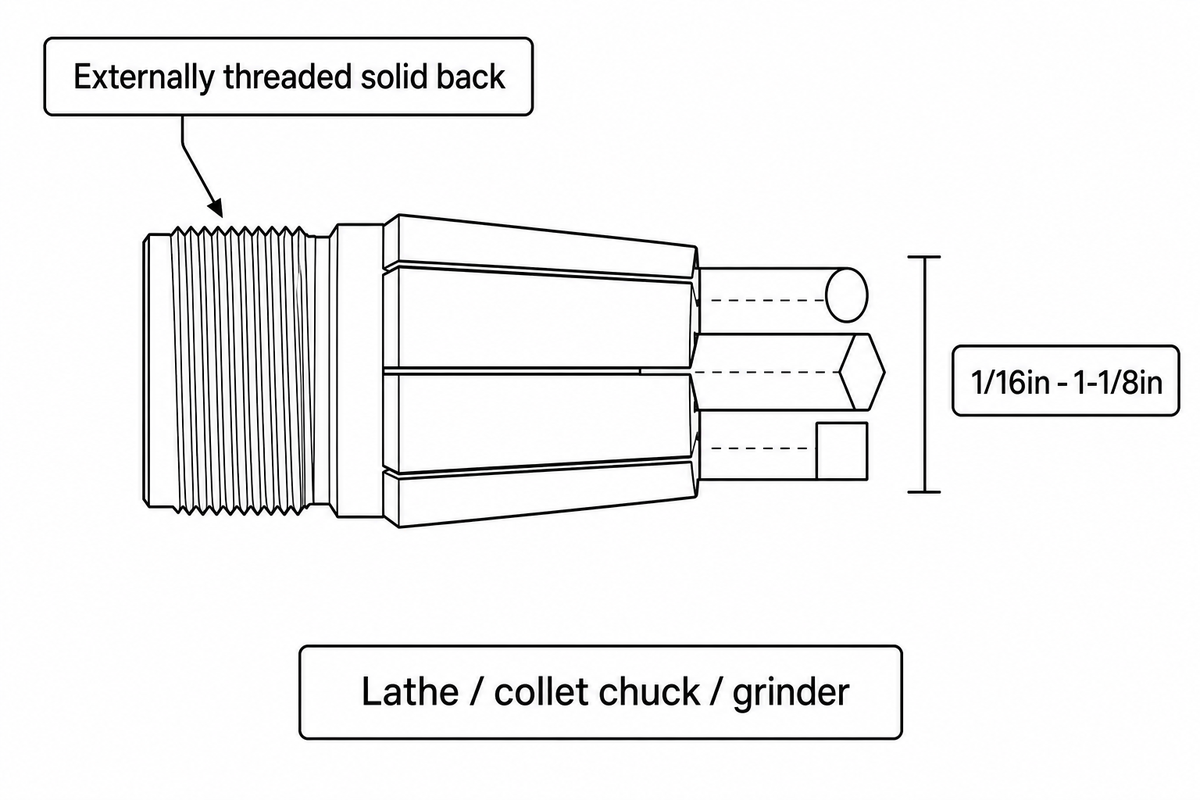
5cコレットは旋盤やグラインダーのワークホールディング規格であり、1/16inから1-1/8inまで、商業的に製造された丸型、六角形、または四角形のバーストックをクランプします ⁄カタログ範囲は、4 つの別々の工作機械サプライヤーにわたって独立して確認されています、Haas Tooling、このシステムでは385Eともラベル付けされています (個々のショップ独自のストックコレットセットは通常、そのフルレンジのより狭いスライスをカバーします)。 ERやR8とは異なり、5Cコレットは内部テーパー単独ではなく、雄ネジ付きで中実の背面を持ち、コレット自体 (個別のチャックジョーセットではありません) が保持する正確なストック直径を決定します。.
コレットの独自のボアがセンタリングを行うため、5Cセットアップは、すでに公称サイズに近い丸型または六角型ストック用のスクロールチャックよりもきつく、再現性の高い同心度を実現します ¤ これがまさに3 ジョーチャックで最初に回転した部品の第2 操作作業が代わりに5Cコレットで終了する理由です 柔軟性: スクロールチャックのジョーは直径の範囲に調整されますが、5Cコレットは1 つの公称サイズのみを握るため、混合ストックサイズを運営するショップでは、手元にあるより広いコレットセットが必要です フラグ付けする価値のある1 つの注意点:3Cなどのコレットファミリーのいくつかの小さな歴史的な変種は、現在の商用カタログからほとんど姿を消し、5Cと16Cを支持しています ¤ 現在の主流サイズ以外のものに関する工具を標準化する前に確認する価値があるこのような旋盤ワークホールディングの基本は、直接カバーされています ノースウッド工科大学の機械工カリキュラム.
R8 コレット ――手動フライス盤用に製造されています
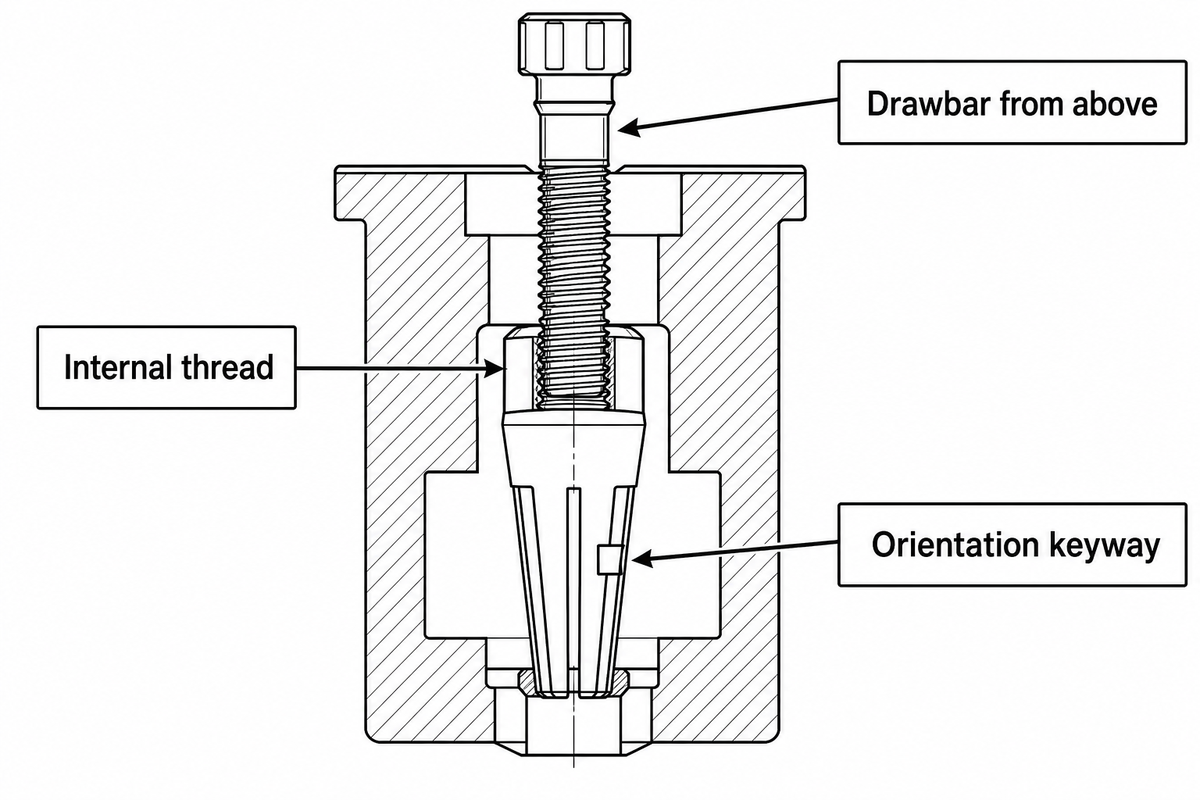
R8 コレットは主に手動フライス盤用に構築されており、雌ねじと、スピンドル ボアにロックされ、上からねじ込まれたドローバーによって保持される配向キー溝を使用します。. カリフォルニア大学バークレー校独自の機械工学ショップ これは、その手動bridgeport垂直ミル、r8 スピンドルテーパーで60-4,200 rpmを実行する2 馬力のマシンで直接文書化します; カリフォルニア大学サンタバーバラ校のショップ手順 同様の PM-25MV ミルの場合 (1 馬力、50-2,500 rpm)、同じドローバー スレッド保持方法が確認されます。 R8 は、しかし、もっぱら手動機械設計ではありません ⁄ ブリッジポート スタイルのミルの CNC レトロフィット改造の中には、G コード制御の軸を追加しながらオリジナルの R8 スピンドル テーパーを維持するものもあります。そのため、テーパー自体は、システムのカジュアルな説明で一般的な手動のみのフレーミングよりも長持ちします。.
R8 に配向機能を与えるキー溝は、精度のトレードオフでもあります。コレットは純粋なテーパーのみに設置されるのではなく、そのキーに対してインデックスを付ける必要があるため、公表されている振れ数値の業界比較では、特定のコレット グレードについて R8 が ER または 5C よりも広い位置にあります ¤ R8 がフライス加工精度に向けて販売される頻度を考慮すると、真に直観に反する結果です。 Antishi 独自の CNC 旋盤およびミル製品ラインは、その範囲全体で 50-4,000 RPM の電子可変速スピンドルを実行し、小径仕上げパスの場合は最高速度付近で 5C ワークホールディング コレットを実行するのに十分な幅で、またはより重い在庫を除去するにはスロットル ダウンします。 ¤重要なのは、コレットの選択だけでなく、スピンドル機能が、特定のセットアップが実際に提供できるものの上限を設定することです。.
コレット チャック vs スクロール チャック: 旋盤で勝つのはどれですか?
スプリング コレット チャック ―― 最も一般的な設計 ―― 通常、直径約 3 インチ未満の一貫した事前に加工されたストックの精度と速度で勝ちますが、スクロール (ジョー) チャックは、より大きなストックや直径が一貫せず異なる部品の柔軟性を勝ち取ります。ピースごとに。.
店舗床のワークホールディングの取引範囲により、プレーンな 3 ジョー チャックの再現性は約 0.001-0.002 in TIR となり、ジョーが部品に柔らかく穴を開けると 0.0006-0.0012in に締め付けられますが、高品質のコレット チャックは一貫して約 0.0005in TIR またはそれ以上に固定されます ――そして、コレットチャックは、3つの個別のジョー接触点ではなく、全周に均等に力をクランプするため、遠心荷重下でジョーチャックができるようなクランプ力を失うことなく、より高いスピンドル速度も処理します。.
- よりきつく典型的なTIR (退屈された-柔らかい-顎3-顎チャックの0.0005inまたはよりよい対0.0006-0.0012in)
- 全周クランプにより、仕上げ面のジョーマークが回避されます
- コレット交換には数秒かかりますが、スクロール チャック ジョーを交換するには数分かかります
- クランピング力は、高いスピンドル回転数で一貫性を保ちます
- コレットあたりの固定容量 ⁄ 機械工場のトレーニング資料 フロリダ大学独自の機器ガイド, 、一般に1.75inのまわりでcollet-chuck容量をかぶせ、公称サイズの+/-0.002in内の在庫を要求します
- 直径が不安定な熱間圧延、鋳造、または鍛造ストックには適していません
- 専用の精密パワー 3 ジョー チャックは、コレット チャック TIR と一致または勝てる可能性があります ――「常により正確」であることは安全な仮定ではありません
オンアン antishi CNC 旋盤 機械, 、そのトレードオフは同じように再生します: 速度および反復性が最も重要で一貫した直径、冷間圧延棒仕事のためのコレット チャックを実行し、鋳造物、鍛造品、または在庫の直径が部分によって変わるあらゆる仕事のためのスクロール チャックを手元に保ちます。.
統合とユーティリティの要件: コレットをマシンのスピンドルに適合させます
あなたの機械の紡錘の先を細くすることは、上記のサイズか精度の比較のどれでも適用する前に物理的に取付けることができるどのコレットのホールダーを決めます。 すべてのコレットのシステムは先を細く一致させるホールダーかチャック ボディを必要とし、混合の先を ⁄ CAT50 の紡錘に落とされた BT40 ポケットのために造られる ER のホールダーを、例えば ⁄ 単に着席しません。 上のコレットの両立性のマトリックスと最初にこれを点検することはあなたが既に所有している機械のための間違ったホールダーを順序付けすることを避けます。.
| スピンドル テーパー | 一般的な機械 | 対応 コレット ホルダー |
|---|---|---|
| BT30 | コンパクト CNC ミル | ER16/ER20/ER25 ホルダー |
| BT40 / CAT40 | 中型立形マシニングセンタ | ER25/ER32 ホルダー |
| BT50 / CAT50 | 頑丈なマシニングセンタ | ER32/ER40 ホルダー |
| HSK-A63 | 高速マシニングセンタ | ER32 ホルダー、中空シャンク インターフェイス |
| HSK-E40 | 高速スピンドル、軽量工具 | ER16/ER20 ホルダー、中空シャンク インターフェイス |
| R8 を | ブリッジポート スタイルの手動ミル (一部の CNC 改修) | R8 コレット、ダイレクトフィット |
| モールス テーパー 2 (MT2) | 小型旋盤、ボール盤 | MT2 コレットアダプター |
| モールス テーパー 3 (MT3) | 中型旋盤、ボール盤 | MT3 コレットアダプター |
| 5Cレジスター(旋盤スピンドルノーズ) | 旋盤、セカンドオプコレット固定具 | 5Cコレットチャック、ダイレクトフィット |
工作機械独自のスピンドル仕様により、これらのテーパーのどれが意味をなすかの外側境界が設定されます ―― アンティシメタル旋盤 たとえば、50-4,000 RPM の電子可変速度仕様では、5C ワークホールディング コレットをその範囲全体で快適に実行できますが、固定速度マシンは、コミットする前に、特定のコレット システムの定格クランプ力上限に対して最高回転数を確認する必要がある場合があります。スピンドル テーパーがわかったら、上記のコレット互換性マトリックスを相互参照してください。システムの選択は絞り込まれます。スピンドル テーパーの識別は、最初の週のトピックです 機械工の訓練 まさにこの理由から.
ショップに適したコレット システムの選択方法
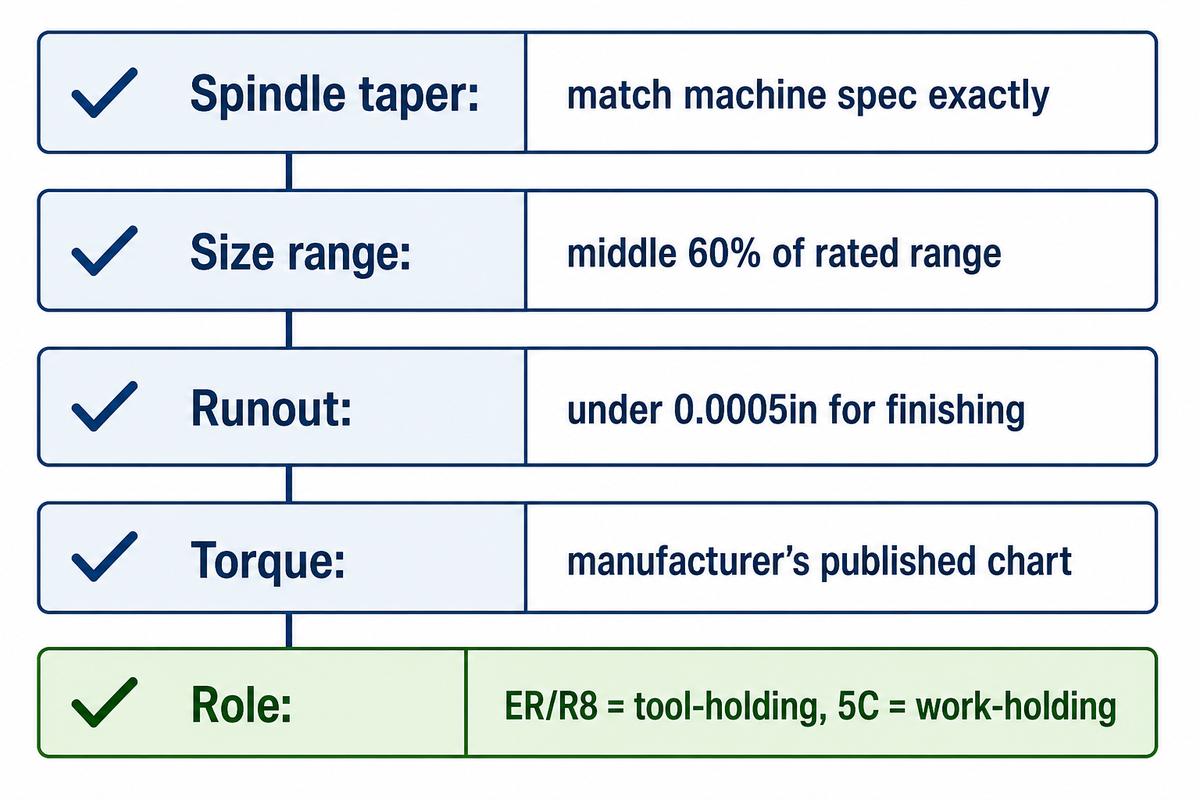
適切なコレットシステムの選択は、コレットカタログではなく、機械のスピンドルテーパーから始まります ー 物理的に機械が受け入れることができるものから後方に作業してから、公差と在庫の一貫性によって狭くなります マシニングセンターまたは手動ミルツーリング用のCNCコレットを指定しているかどうかにかかわらず、同じマシンコレットの互換性チェックが最初に行われます ハーディングやロイヤル製品などの確立されたサプライヤーは、ERツールと5Cツールの両方のアフターマーケットを支配しているため、交換用コレットの入手可能性が決定的な要因になることはほとんどありません; フィットと精度の要件は初日からコレットのメンテナンスの予算も ー スケジュール上で摩耗したコレットを回転させると、すでにグリップを失ったコレットから廃棄された部品よりもはるかに少ない費用がかかります この同じスピンドルテーパーファーストロジックがどのように行われるかです 機械工トレーニング プログラム 初日からツールの選択を教えます。.
Collet RFQチェックリスト ――これらを見積依頼にコピーします:
| パラメータ | 推奨範囲 | なぜそれが重要なのか | 検証方法 |
|---|---|---|---|
| スピンドルテーパー | マッチ機械specは丁度(BT/CAT/HSK/R8/MT) | 間違ったテーパーはまったく座りません | 機械の銘板またはマニュアルを確認してください |
| 必要なシャンク/在庫サイズの範囲 | 極値ではなく、コレットの定格範囲の中間60% | 特大シャンクを強制するとコレットが損傷します | +/-0.001inにデジタルキャリパーで測定します |
| 必要振れ (TIR) | 仕上げのための0.0005inの下で、粗くすることのために許容できる0.001in | ER/5C精密等級対標準等級を決定します | アセンブリの後でインジケーターチェックをダイヤルします |
| コレット ナットのトルク スペック | メーカーが公開しているチャート、サイズ固有 | 過トルクによりコレットが変形します;過トルクによりクランプ力が失われます | トルクレンチ、「感触別」ではありません“ |
| ツール/ワークピースの役割 | ER/R8 = ツールホールディング; 5C = ワークホールディング | 間違ったカテゴリを購入すると、注文が完全に無駄になります | 上記の互換性マトリックスに対して確認します |
Collet を使用しないとき (一般的な障害モード)
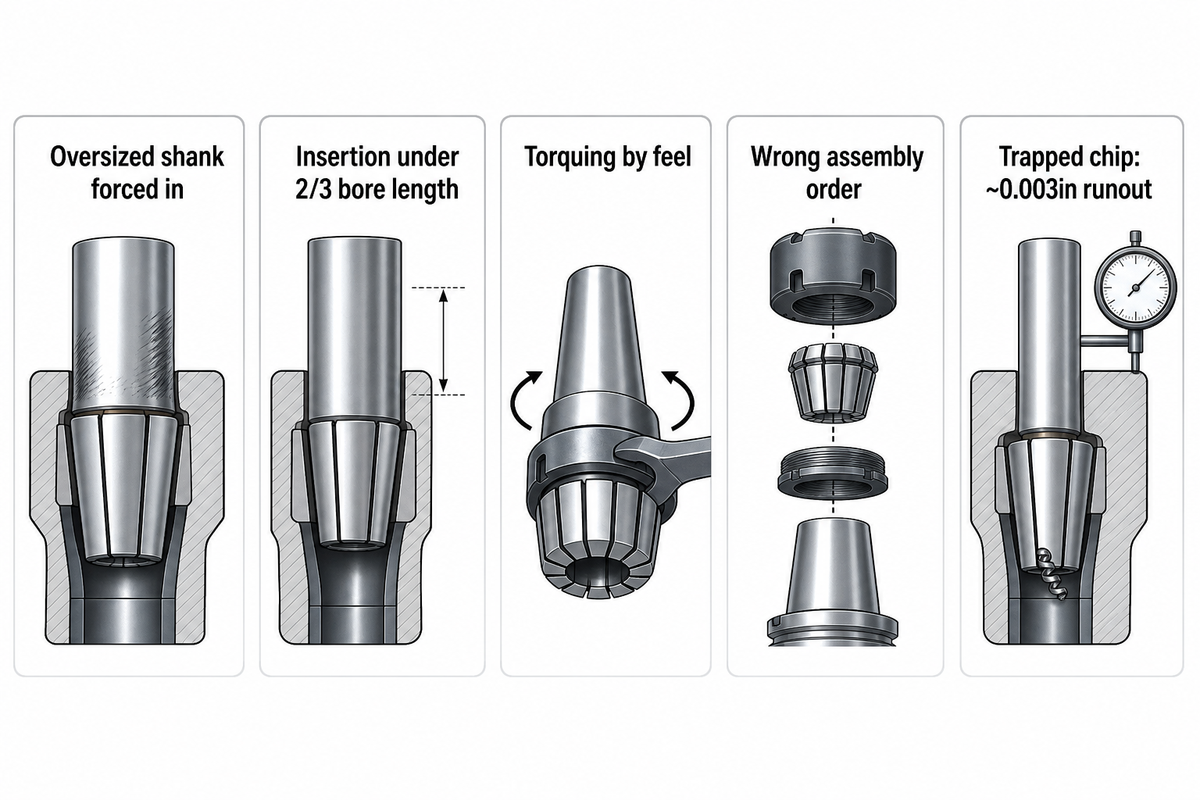
在庫が大きすぎる、不規則、または直径が一貫していない場合は常にコレットは間違った選択です ――次のサイズにステップアップするのではなく、シャンクをコレットの定格範囲を超えて押し込むことは、ショップが最も一般的で回避可能な間違いの 1 つです。 REGO-FIX 独自のガイダンスは、この点に関して直接的です。特大シャンクをサイズが小さいコレットにクランプせず、常にコレットのグリップ長の少なくとも 3 分の 2 にツールを挿入します。.
正しいサイジングと挿入深さはまさに基本のようなものです 正式な機械工のコースワーク 製造現場で間違えやすいため、早めに訓練を行います。.
“「正確な部品を加工するうえで、より大きな役割を果たすのは工具ホルダーではなくコレットです。」”
間違ったサイズを超えて、5 つの特定の間違いがほとんどのコレット関連の振れとクランプ力の苦情の原因となります。コレットのボア長の 3 分の 2 未満の工具を挿入し、公開された仕様ではなく「感触によって」トルクをかけ、コレットとナットを組み立てます。間違った順序で、締め付け中にコレットが完全に引き戻されるのをブロックするバックアップネジを使用し、スロットにチップまたは冷却剤の残留物が詰まったコレットを実行します ⁄ トラップされたチップ 1 つだけで約 0.003 インチの振れが発生する可能性があります。実用機械工フォーラムのスレッドからの現実世界の例では、ホルダー側から同じ点が指摘されています。ある機械工は、安価なホルダーには非同心ナット スレッドや損傷したナット コーンがあり、まったく新しい正しいサイズのコレットでも精度が損なわれる可能性があると報告しました。 ⁄振れの問題は必ずしもコレットのせいではありません。.
よくある質問frequently Asked Questions
Q: ER、5C、R8 コレットの違いは何ですか?
ER および R8 は、ミルやドリルスピンドルで切削工具をクランプし、5C は、通常は切削工具ではなく旋盤やグラインダーでワークピース自体をクランプします。.
Q: どのサイズのコレットが必要か、どうやってわかりますか?
デジタルキャリパーでシャンクまたはストックの正確な直径を測定し、その測定値が定格範囲の中央の 60% に収まるコレットを選択します。.
Q: コレットとチャックの違いは何ですか?
コレットは、1 つの直径に合わせてサイズが設定された単一のテーパースリーブです。チャックは代わりに調整可能なジョーを使用するため、精度をある程度犠牲にして、より広範囲の直径をクランプできます。.
Q:5Cと16Cコレットの主な違いは何ですか?
16Cは5Cの大容量バージョンで、最大クランプ直径を約1-1/8inから約1-5/8inまで拡張し、定期的に大きなバーストックを回転させる店舗に役立ちます。.
Q: コレットを交換するタイミングはどのようにわかりますか?
測定された振れが約 0.001in を超えたら、またはスピンドル ポケット内の錆色のフレッティング マークに気づいたらすぐに、コレットを交換してください。.
Q: R8 または5CスピンドルにERコレットを使用できますか?
直接ではありません ――各システムには独自のテーパーマッチングホルダーが必要ですが、ER コレットチャックはアダプターホルダーを介して R8 または 5C テーパーマシンに取り付けることができます。.
なぜこれを書くのか
Antishiは、CNC旋盤とフライス盤を構築し、コレットではありません ――だから、このガイドは、ワークホールディング決定の買い手の側から書かれています、コレットメーカーではありません。私たちは、出版前に少なくとも2つの独立した情報源に対してすべての寸法クレームを照合し、貿易文献では単一の未検証の数値(コレットシステム間のR8の正確な振れランキング、1つ)のみを提供していた場合、それを確定事実として提示するのではなく、そう述べました。.
参考文献と情報源
- ブリッジポート垂直工場 (手動) 施設ページ ――カリフォルニア大学バークレー校機械工学部
- 手動フライス加工標準操作手順 ⁄ カリフォルニア大学サンタバーバラ校 NanoSystems Institute
- マシンショップ トレーニング アーカイブ ――フロリダ大学機械航空宇宙工学部
- CNC機械工トレーニングプログラム ――オーローン大学
- Colletとは 種類、用途、デザインの説明 ⁄ 切削工具エンジニアリング
- 工具保持と加工における振れを制御するためのヒント ⁄ 切削工具エンジニアリング
- コレットチャックを使用するとき ――現代の機械工場
- E Rコレットでショップが犯す5 つのよくある間違い ――現代の機械工場
- US6280125B1 R-8 コレット ⁄ 米国特許商標庁 (Google Patents 経由)



