














- R8, el sistema de pinza más asociado con la precisión de fresado, tiene la tolerancia de descentramiento más amplia entre los sistemas de pinza comunes: la acumulación de chaveteros y barras de tiro le cuesta precisión, un cono puro no pierde.
- La especificación DIN 6499-B / ISO 15488 Form B de REGO-FIX cubre ER8 a ER50, cada uno colapsando aproximadamente 1 mm por tamaño, siendo ER8-ER40 el tamaño de tienda común.
- Las pinzas de 5C funcionan de 1/16 de pulgada a 1-1/8 de pulgada, confirmadas de forma independiente en cuatro catálogos de máquinas herramienta separados, incluido Haas Tooling.
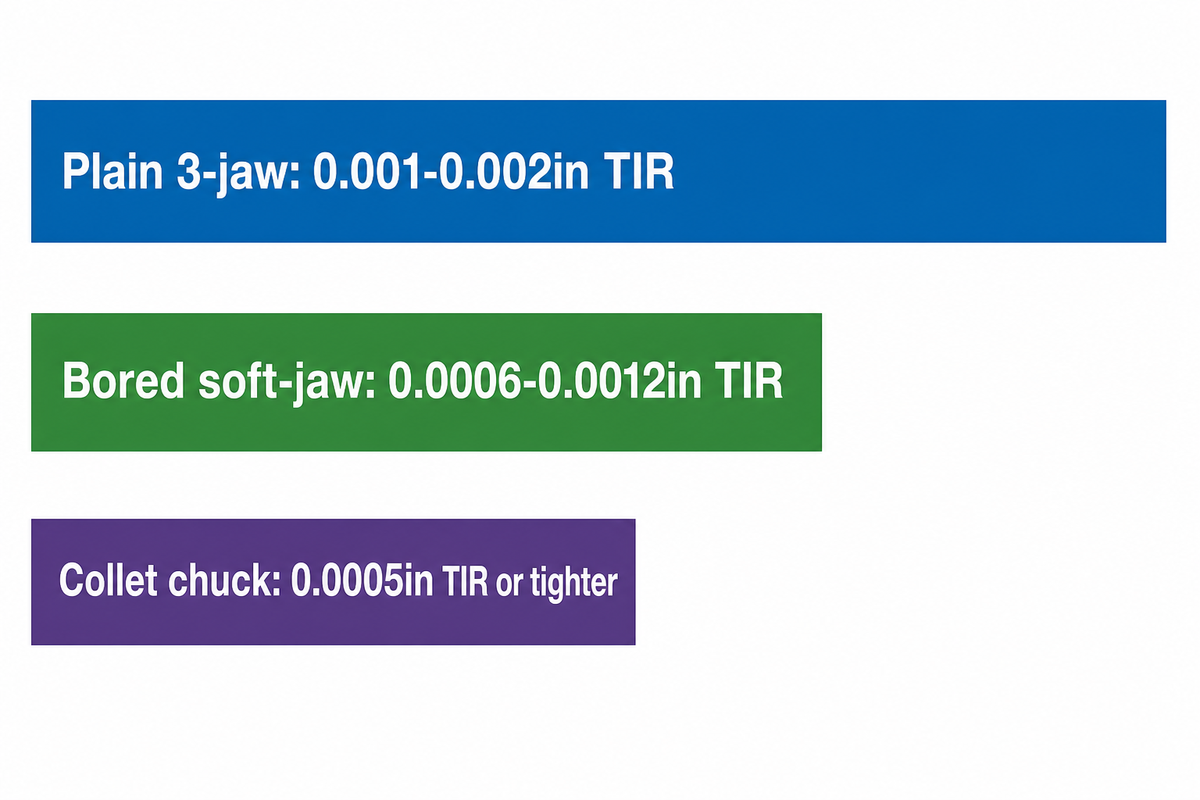
- El descentramiento típico es TIR de 0,0005in o mejor para un mandril de pinza versus 0,0006-0,0012in para un mandril de 3 mandíbulas de mandíbula blanda aburrida, aunque un mandril de potencia de precisión especialmente diseñado puede cerrar esa brecha.
Los tipos de pinzas son tres sistemas que cubren casi todos los talleres mecánicos: ER, 5C y R8. Cada uno sujeta una herramienta o pieza de trabajo comprimiendo un manguito cónico ranurado, pero el ángulo de conicidad, la máquina anfitriona y lo que realmente agarra el pincel (vástago de herramienta o barra) difieren lo suficiente como para elegir el incorrecto le cuesta precisión, vida útil de la herramienta o una orden de compra desperdiciada. Antishi construye tornos CNC y fresadoras, por lo que el pincel que elige un taller está directamente relacionado con la arquitectura de sujeción y cono del husillo que ya ejecuta su máquina.
¿qué es un collar y cómo funciona?
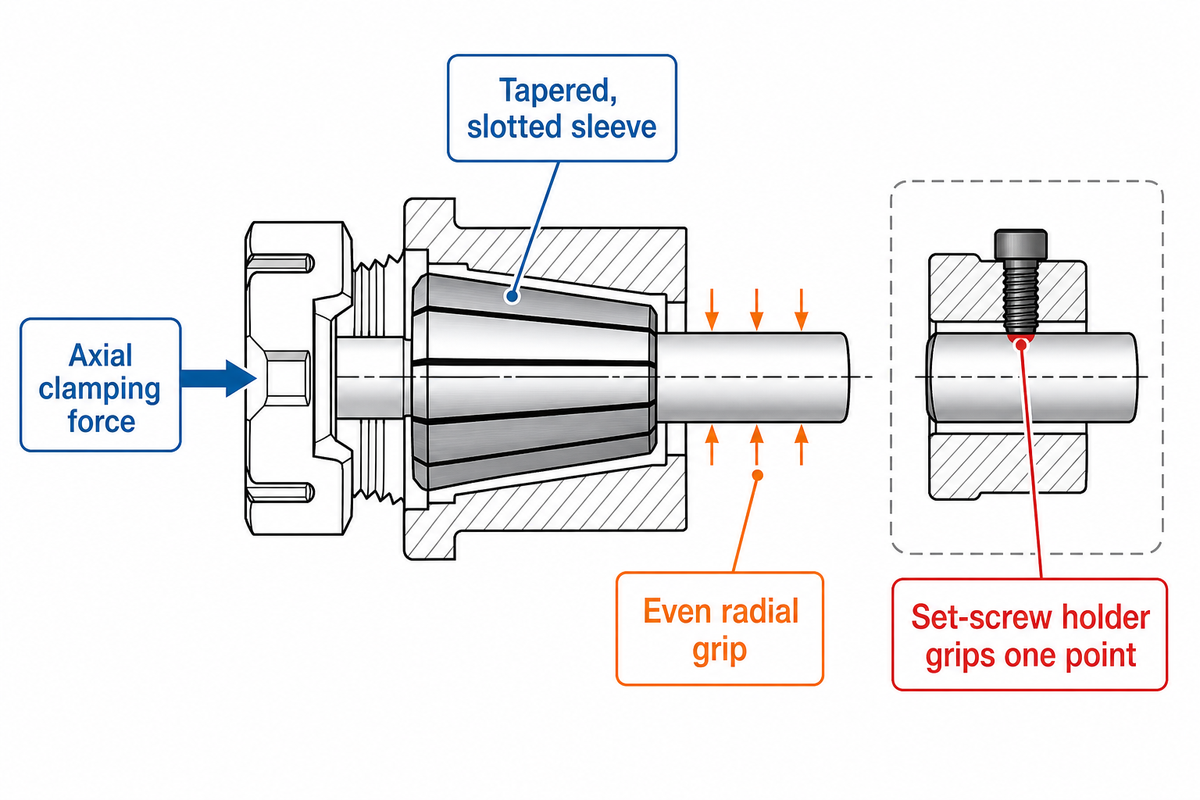
En la práctica, un collar es un manguito ranurado y cónico que sujeta el vástago de una herramienta o pieza de trabajo cuando una tuerca o barra de tiro introduce su cono exterior en un bolsillo correspondiente. A medida que se empuja (o tira) del collar en el bolsillo, las ranuras dejan que el orificio colapse y aplican una presión de sujeción uniforme en toda la circunferencia, a diferencia de un soporte de tornillo de fijación, que se agarra en un solo punto y deja la herramienta libre para caminar bajo carga de corte.
Esta es la razón por la que las pinzas se convirtieron en la opción predeterminada dondequiera que importe la concentricidad: el ajuste cónico centra la herramienta mientras se sujeta, por lo que la precisión y el agarre se producen con el mismo movimiento en lugar de dos ajustes separados. Esta distinción es lo suficientemente básica como para que también aparezca temprano en el entrenamiento formal Programa de maquinistas CNC de Ohlone College enumera mandriles, pinzas y visas como un módulo curricular dedicado.
El resultado práctico son menos errores de apilamiento. Los portatornillos dependen de que la punta del tornillo muerda el vástago en un punto, lo que marca la herramienta y la deja ligeramente descentrada. Un collar distribuye esa misma fuerza de sujeción a través de varias ranuras a la vez, por lo que el vástago se centra contra el cono en lugar de ser empujado hacia un lado. Imagen de un molino de extremo de 3/8 de pulgada colocado en un soporte de tornillo de fijación simple en lugar de un collar de resorte: la versión de tornillo de fijación marca un lado del vástago inmediatamente, mientras que el cono ranurado del collar de resorte se cierra uniformemente a su alrededor. También es por eso que las pinzas se desgastan gradualmente en lugar de fallar repentinamente: las ranuras pierden tensión del resorte durante miles de ciclos de abrazadera mucho antes de que el manguito se agriete.
Tipos de copas de un vistazo: la matriz de compatibilidad de copas de 9 filas
La siguiente matriz de compatibilidad de collares responde a las dos preguntas: un resumen de Google AI de “tipos de collares” actualmente no tiene respuesta: ¿tiene una herramienta o una pieza de trabajo y qué máquina está ejecutando? « en una tabla en lugar de una búsqueda de seguimiento.
| Tipo de collar | Sostiene | Rango de sujeción | Máquina anfitriona típica | Mejor para | Limitaciones / No apto para |
|---|---|---|---|---|---|
| ER8 | Herramienta | 0,5-5mm (~1mm/tamaño) | Husillo de molino/taladro, cono pequeño | Microperforación, grabado | No apto para mangos de más de 5 mm |
| ER11 | Herramienta | 1-7mm | Husillo de molino/taladro | Fresado ligero, perforación de PCB | Par limitado para cortes fuertes |
| ER16 | Herramienta | 1-10mm | Husillo de molino/taladro | Pasatiempo general/fresado en pequeñas tiendas | No apto para mangos de más de 10 mm |
| ER20 | Herramienta | 1-13mm | Husillo de molino/taladro | Máquinas medianas de uso general | No apto para mangos de más de 13 mm |
| ER32 | Herramienta | 3-20 mm | Husillo de molino/taladro | La opción de taller más popular | Las nueces más grandes pueden abarrotar los bolsillos apretados |
| ER40 | Herramienta | 6-26 mm | Husillo de molino/taladro, cono más grande | Fresado industrial de alta resistencia | Exceso para herramientas pequeñas |
| 5C | Pieza de trabajo | 1/16in-1-1/8in (redondo/hexadecimal/cuadrado) | Torno, portabrocas, amoladora | Torneado de barras, trabajo de segunda operación | Rango fijo por pinza, no hay más allá del tamaño nominal |
| R8 | Herramienta | Fijo por tamaño, fraccionario/métrico | Husillo de molino manual estilo Bridgeport (algunas modificaciones CNC) | Fresado manual, utillaje retenido en barra de tiro | Las comparaciones de la industria sitúan su agotamiento más amplio que ER o 5C |
| TG/DA | Herramienta | Ajuste estrecho y de talla única | Husillo de molino, acabado de alta velocidad | Mayor fuerza de sujeción, mayor longitud de agarre | Necesita más pinzas para cubrir un rango de tamaño que ER |
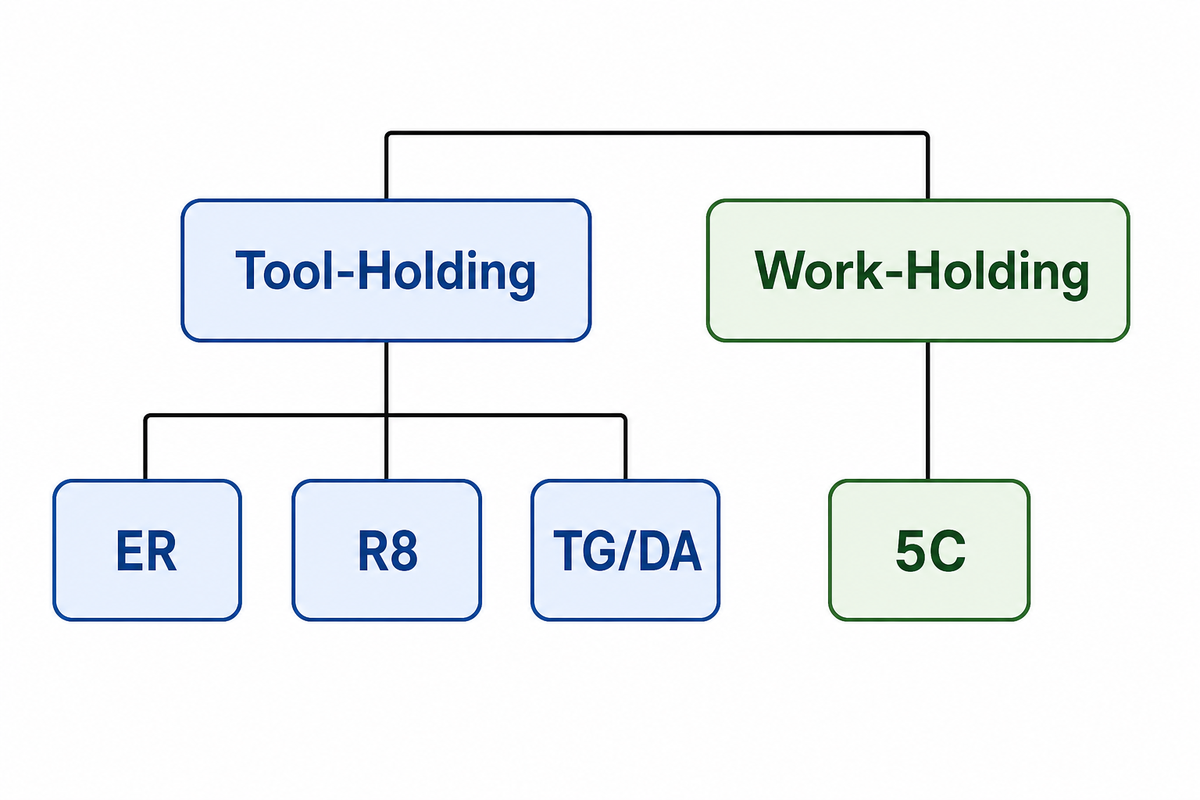
Lea primero la columna “Mantiene”: ER y R8 sujetan una herramienta de corte dentro de un molino o husillo de perforación, mientras que 5C sujeta la propia pieza de trabajo en un torno o portabrocas ’esa distinción por sí sola descarta aproximadamente la mitad de la tabla para la mayoría de los trabajos. La comparación de la industria detrás de la cifra de agotamiento más amplia de R8 proviene de una única fuente comercial en lugar de una prueba de laboratorio independiente, así que trátela como una señal direccional, no como un número certificado; Por el contrario, la propia especificación publicada de REGO-FIX para ER de grado estándar es un TIR de 10 micrones verificado por el fabricante. Esta división entre portaherramientas y portatrabajo es exactamente el marco que se enseña también en la formación formal en CNC (ver, por ejemplo), Plan de estudios de maquinistas de Northwood Technical College.
Colletas ER « El estándar de uso general
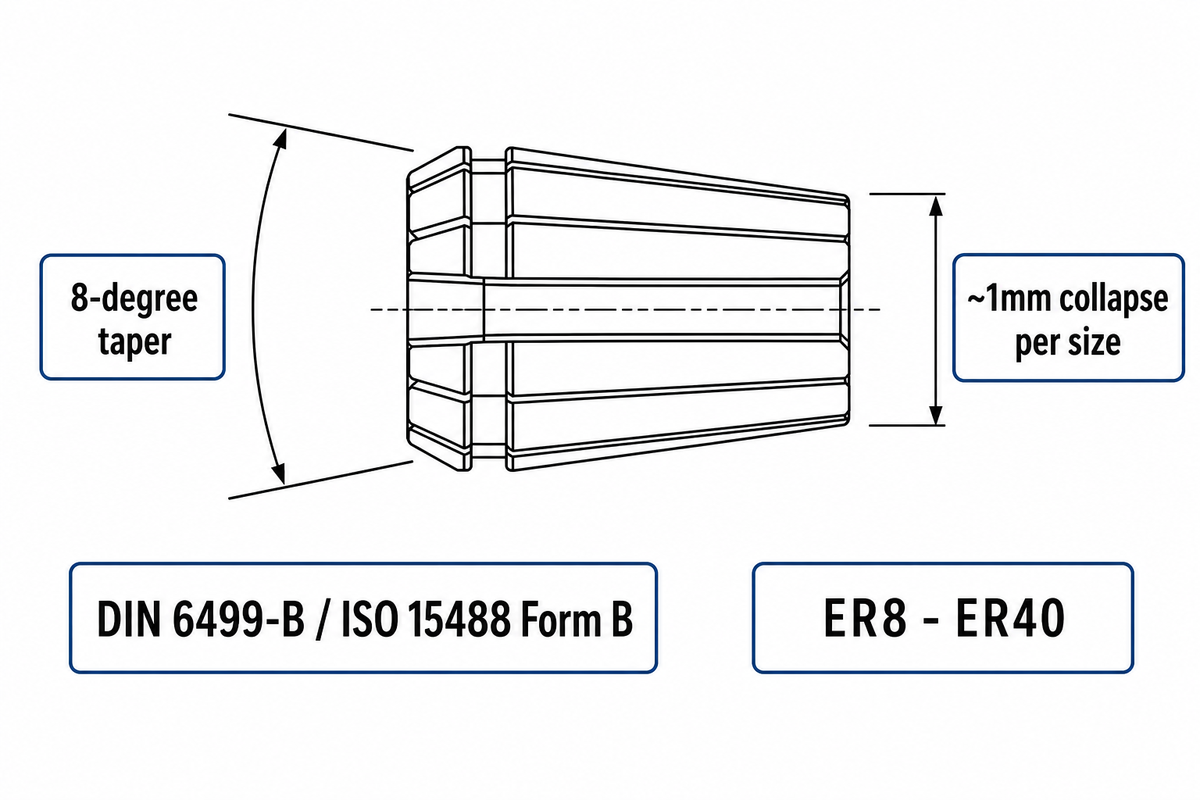
Las pinzas ER son el estándar de uso general entre los muchos tipos de pinzas en el piso de una tienda, porque un soporte cambia entre tamaños de vástago con un rango de colapso de aproximadamente 1 mm por pinza, cubriendo de ER8 a ER50 según DIN 6499-B / ISO 15488 Forma B. (ER8-ER40 son los tamaños comunes de tienda; la siguiente tabla cubre ese rango). Las variantes de refrigerante, pinzas de grifo, pinzas de compensación de roscado rígido e incluso pinzas de escalón construidas para pasos impares se basan en la misma base del sistema de pinzas ER, y la mayoría de las tiendas también tienen a mano un juego de pinzas de emergencia (manchas blandas y mecanizables) para el raro tamaño de mangas que queda fuera de un conjunto estándar. Un juego ER32 puede equipar una pequeña tienda entera donde un tipo de pinza de tamaño fijo necesitaría un inventario mucho mayor.
| Tamaño ER | Rango de sujeción | Runout (TIR), grado estándar |
|---|---|---|
| ER11 | 1-7mm | ~10 micron (0,0004in) |
| ER16 | 1-10mm | ~10 micron (0,0004in) |
| ER20 | 1-13mm | ~10 micron (0,0004in) |
| ER32 | 3-20 mm | ~10 micron (0,0004in) |
| ER40 | 6-26 mm | ~10 micron (0,0004in) |
P: ¿Cuál es la diferencia entre pinzas ER y pinzas TG?
Cada pinza ER utiliza un cono de 8 grados que le da aproximadamente 1 mm de rango de colapso por tamaño, por lo que una pinza cubre una pequeña banda de diámetros de vástago. Las pinzas TG (a menudo ampliadas en la literatura comercial como “Tremendous Grip”) utilizan una clavija de un solo ángulo más pronunciada que se agarra con más fuerza por unidad de fuerza de apriete pero que solo se adapta a un tamaño de vástago, por lo que una tienda que ejecuta TG necesita más pinzas para cubrir el mismo rango de tamaño que manejaría un juego ER.
Andy Moon, director de producto de fresado y portaherramientas de Guhring, lo expresó directamente en comentarios a Cutting Tool Engineering: “Para aplicaciones de alto rendimiento, especialmente en fresado, generalmente alejo a las personas de un portacarretes ER” «hacia una tolerancia más estricta sistema, porque la misma flexibilidad de compresión que hace que ER sea versátil también permite un mayor descentramiento bajo cargas pesadas. Las pinzas DA (doble ángulo) se sientan entre las dos «un diseño antiguo de doble cono que ha sido reemplazado en su mayoría por ER y TG en nuevas compras de herramientas. Las cifras TIR publicadas para los tres son medidas estáticas del catálogo; La precisión real del corte también depende del voladizo de la herramienta y de la precisión con la que se apretó la tuerca. Es la misma advertencia que los instructores dan a los estudiantes programas formales de mecanizado CNC: los números de catálogo describen el collar, no la configuración terminada.
5C Collets “Estándar de soporte de trabajo para tornos y amoladoras
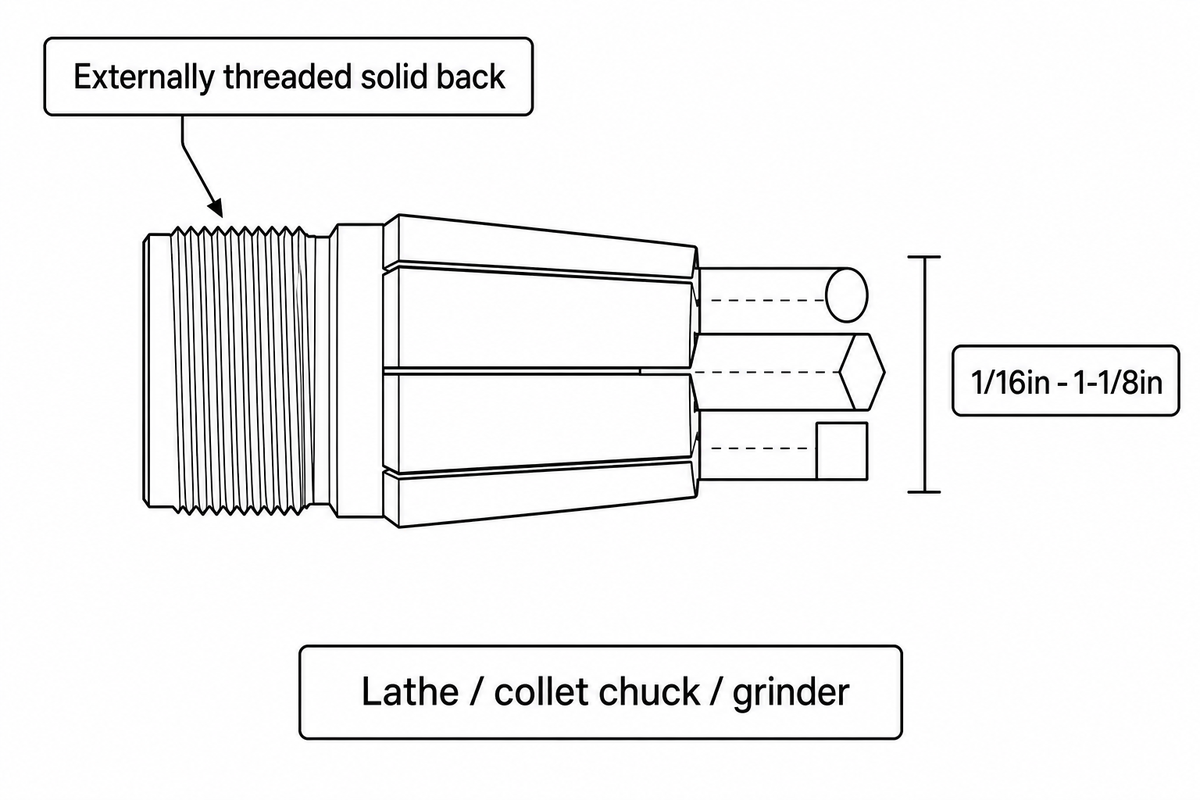
Las pinzas de 5C son el estándar de sujeción para tornos y amoladoras, desde 1/16 de pulgada hasta 1-1/8 de barra cuadrada como se fabrican comercialmente. Una gama de catálogos se confirma de forma independiente entre cuatro proveedores de máquinas herramienta distintos, incluido Haas Tooling, donde el sistema también está etiquetado como 385E (el juego de pinzas almacenadas de cualquier tienda individual normalmente cubrirá una porción más estrecha de esa gama completa). A diferencia de ER o R8, un collar de 5C tiene una parte posterior sólida roscada externamente en lugar de un cono interno solo, y el collar en sí (no un juego de mandíbulas de mandril separado) determina el diámetro exacto del stock que mantendrá.
Debido a que el propio orificio del collar se centra, una configuración de 5C ofrece una concentricidad más estricta y repetible que un mandril de desplazamiento para material redondo o hexagonal que ya está cerca del tamaño nominal, es exactamente por eso que la segunda operación funciona en una pieza que fue primero girado en un mandril de 3 mordazas a menudo se termina en un collar de 5C. La desventaja es la flexibilidad: las mordazas de un mandril de desplazamiento se ajustan a una variedad de diámetros, mientras que un collar de 5C solo se agarra a su tamaño nominal, por lo que una tienda que ejecuta tamaños de stock mixtos necesita un collar más ancho a mano. Una advertencia que vale la pena señalar: algunas variantes históricas más pequeñas de la familia de los collares, como el 3C, han desaparecido en gran medida de los catálogos comerciales actuales en favor del 5C y el 16C “vale la pena comprobar antes de estandarizar las herramientas en torno a otros tamaños que no sean los principales. Los fundamentos de la sujeción del torno como este están cubiertos directamente Plan de estudios de maquinistas de Northwood Technical College.
R8 Collets « Construido para fresadoras manuales
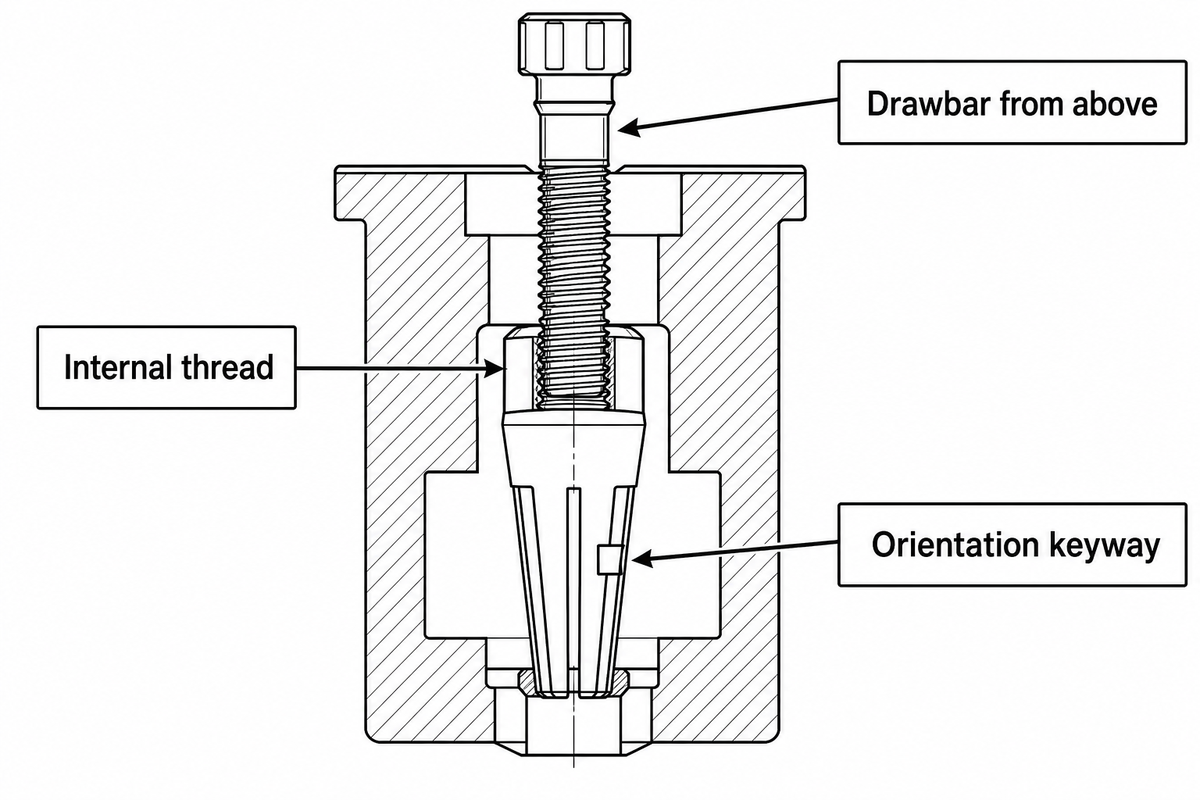
Las pinzas R8 están construidas principalmente para fresadoras manuales, utilizando una rosca interna y un chavetero de orientación que se bloquea en el orificio del husillo y es retenido por una barra de tiro roscada desde arriba. propio taller de ingeniería mecánica de UC Berkeley documenta esto directamente en su molino vertical manual Bridgeport, una máquina de 2 hp que funciona de 60 a 4200 rpm con un cono de husillo R8; Procedimiento de taller de UC Santa Barbara para un molino PM-25MV similar (1 hp, 50-2500 rpm) se confirma el mismo método de retención de rosca de barra de tiro. Sin embargo, R8 no es exclusivamente un diseño de máquina manual: algunas conversiones CNC de fresadoras estilo Bridgeport mantienen la forma cónica original del husillo R8 al tiempo que agregan ejes controlados por código G, por lo que la forma cónica en sí sobrevive al marco solo manual que es común en las descripciones casuales del sistema.
La forma clave que le da a R8 su característica de orientación también es su compensación de precisión: debido a que el collar debe indexarse frente a esa tecla en lugar de asentarse solo en una forma cónica pura, las comparaciones de la industria de las cifras de descentramiento publicadas colocan a R8 más ancho que ER o 5C para un grado de collar determinado. «un resultado genuinamente contrario a la intuición dada la frecuencia con la que se comercializa R8 hacia la precisión de fresado. La propia línea de productos de molinos y torno CNC de Antishi ejecuta un husillo electrónico de velocidad variable de 50-4000 RPM en toda su gama, lo suficientemente ancho como para ejecutar un collar de sujeción de trabajo 5C cerca de la velocidad máxima para pasadas de acabado de pequeño diámetro o aceleración para una eliminación de material más pesado « el punto es que la capacidad del husillo, no sólo la elección del collar, establece el techo sobre lo que una configuración determinada realmente puede ofrecer.
Collet Chuck vs Scroll Chuck: ¿Qué gana con un torno?
Los mandriles de pinza de resorte (el diseño más común) generalmente ganan en precisión y velocidad para material consistente y premecanizado de menos de aproximadamente 3 pulgadas de diámetro, mientras que un mandril de volutas (mandíbula) gana en flexibilidad para material más grande o piezas con diámetros variables e inconsistentes. de pieza en pieza.
La cobertura comercial del soporte de trabajo en el taller sitúa la repetibilidad de un mandril de 3 mordazas en torno a 0,001-0,002in TIR, apretándose a 0,0006-0,0012in una vez que las mordazas están perforadas suavemente en la pieza, mientras que un mandril de pinza de calidad mantiene consistentemente alrededor de 0,0005in TIR o más apretado « y Debido a que un mandril de pinza se sujeta uniformemente alrededor de toda la circunferencia en lugar de en tres puntos de contacto discretos de la mandíbula, también maneja velocidades más altas del husillo sin perder fuerza de sujeción como lo hace un mandril de mandíbula bajo carga centrífuga.
- Tir típico más ajustado (0,0005 pulgadas o mejor frente a 0,0006-0,0012 pulgadas para mandriles de 3 mandíbulas de mandíbula blanda perforada)
- La sujeción por circunferencia completa evita marcas de mandíbulas en superficies terminadas
- El intercambio de collares tarda segundos, frente a varios minutos, en cambiar las mandíbulas de desplazamiento
- La fuerza de sujeción se mantiene constante a altas revoluciones del husillo
- Capacidad fija por collar « materiales de formación para talleres mecánicos, incluidos Guía de equipamiento propia de la Universidad de Florida, comúnmente tapa la capacidad de la pinza y el mandril alrededor de 1,75 pulgadas y requiere existencias dentro de +/-0,002 pulgadas de tamaño nominal
- Mal ajuste para material laminado en caliente, fundido o forjado con diámetro inconsistente
- Un mandril de 3 mandíbulas de potencia de precisión especialmente diseñado puede igualar o vencer al mandril de pinza TIR “siempre más preciso” no es una suposición segura
En un torno CNC Antishi, esa compensación se desarrolla de la misma manera: ejecute un mandril de pinza para trabajos de barras laminadas en frío de diámetro constante donde la velocidad y la repetibilidad son más importantes, y mantenga un mandril de desplazamiento a mano para piezas fundidas, forjadas o cualquier trabajo donde el diámetro original varíe. pieza a pieza.
Requisitos de integración y servicios públicos: hacer coincidir los pinzas con el husillo de su máquina
La forma cónica del husillo de su máquina decide qué soporte de pinza se puede montar físicamente incluso antes de que se aplique cualquiera de las comparaciones de tamaño o precisión anteriores. Cada sistema de pinza necesita un soporte o cuerpo de mandril cónico y un soporte de mezcla « un soporte ER construido para un bolsillo BT40 colocado en un husillo CAT50, por ejemplo « simplemente no se asienta. Comprobar esto primero con la matriz de compatibilidad de collares anterior evita pedir el soporte incorrecto para una máquina que ya posee.
| Cónico del husillo | Máquinas comunes | Portacartelas compatible |
|---|---|---|
| BT30 | Molinos CNC compactos | Titular ER16/ER20/ER25 |
| BT40/CAT40 | Centros de mecanizado verticales de tamaño medio | Porta ER25/ER32 |
| BT50/CAT50 | Centros de mecanizado de alta resistencia | Porta ER32/ER40 |
| HSK-A63 | Centros de mecanizado de alta velocidad | Soporte ER32, interfaz de vástago hueco |
| HSK-E40 | Husillos de alta velocidad, herramientas ligeras | Soporte ER16/ER20, interfaz de vástago hueco |
| R8 | Molinos manuales estilo Bridgeport (algunas modernizaciones CNC) | Colocación R8, ajuste directo |
| Morse Taper 2 (MT2) | Tornos pequeños, taladradoras | Adaptador de pinza MT2 |
| Morse Taper 3 (MT3) | Tornos medianos, taladradoras | Adaptador de pinza MT3 |
| Registro 5C (nariz del husillo del torno) | Tornos, accesorios para pinzas de segunda operación | Portabrocas de 5C, ajuste directo |
La propia especificación del husillo de una máquina herramienta establece el límite exterior en cuál de estos conos tiene sentido: an torno giratorio de metal Antishi la velocidad variable electrónica especificada para 50-4000 RPM, por ejemplo, puede hacer funcionar cómodamente un collar de sujeción de trabajo 5C en todo ese rango, mientras que una máquina de velocidad fija puede necesitar comparar sus rpm superiores con las fuerzas de sujeción nominales de un sistema de collar determinado. techo antes de comprometerse con él. Haga referencia cruzada a la matriz de compatibilidad de collar de arriba una vez que conozca la forma cónica del husillo y la elección del sistema se reduzca. La identificación del husillo es un tema de la primera semana formación de maquinistas exactamente por esta razón.
Cómo elegir el sistema de pinza adecuado para su tienda
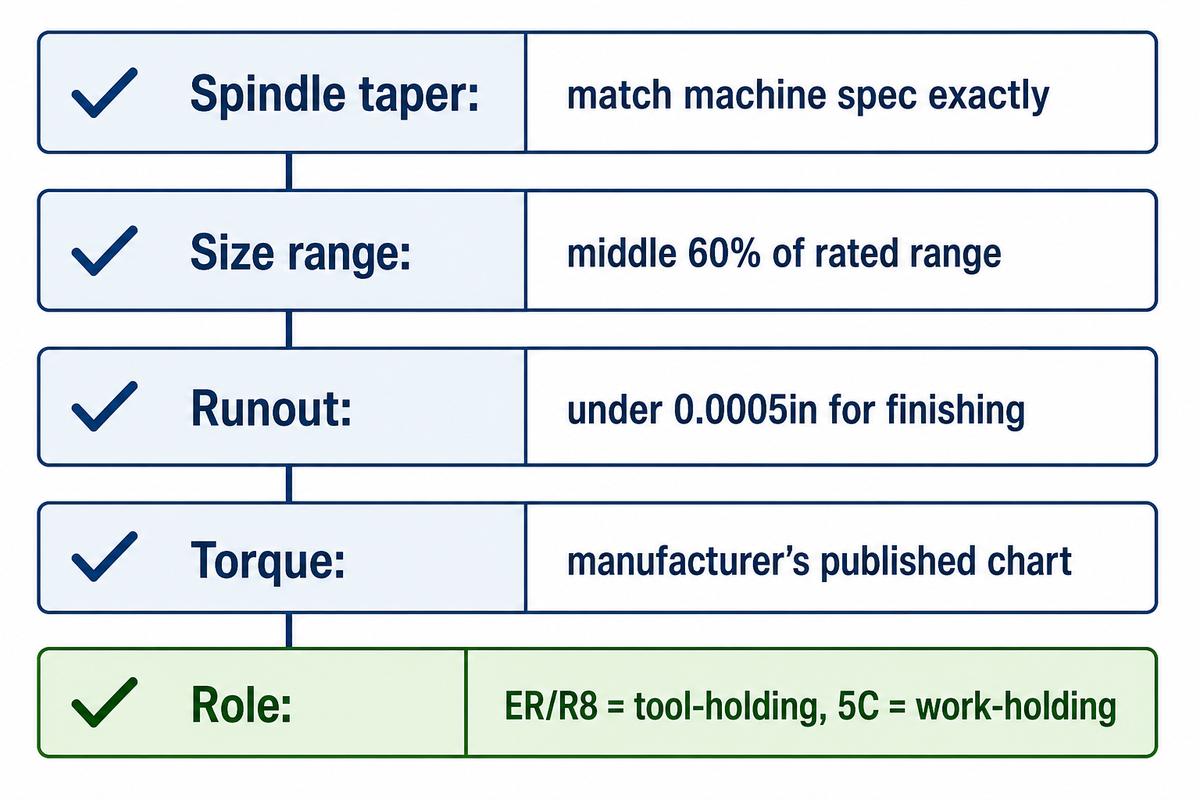
La elección del sistema de pinzas adecuado comienza con la forma cónica del husillo de su máquina, no con el catálogo de pinzas «, retroceda desde lo que su máquina puede aceptar físicamente, luego se reduce por la tolerancia y la consistencia del stock. Ya sea que esté especificando pinzas CNC para un centro de mecanizado o herramientas de fresado manual, la misma verificación de compatibilidad de las pinzas de la máquina es lo primero. Los proveedores establecidos como Hardinge y Royal Products dominan el mercado de repuestos para herramientas ER y 5C, por lo que la disponibilidad de pinzas de repuesto rara vez es el factor decisivo; Los requisitos de ajuste y precisión también lo son. El presupuesto para el mantenimiento de pinzas desde el primer día “rotar las pinzas desgastadas según un cronograma cuesta mucho menos que una pieza desechada de una pinza que ya ha perdido su agarre. Esta misma lógica de primer paso es la misma programas de formación de maquinistas enseñe la selección de herramientas desde el primer día.
Collet RFQ checklist « cópielos en su solicitud de cotización:
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificar |
|---|---|---|---|
| Cono del husillo | Haga coincidir exactamente las especificaciones de la máquina (BT/CAT/HSK/R8/MT) | Una forma cónica incorrecta no se asienta en absoluto | Verifique la placa de identificación de la máquina o el manual |
| Se necesita rango de tamaño de vástago/stock | Medio 60% del rango nominal de una pinza, no de los extremos | Forzar un vástago de gran tamaño daña el collar | Mida con calibradores digitales a +/-0,001in |
| Descarga requerida (TIR) | Menos de 0,0005 pulgadas para acabado, 0,001 pulgadas aceptables para desbaste | Determina el grado de precisión ER/5C frente al grado estándar | Verificación del indicador de dial después del montaje |
| Especificación de torsión para tuerca de pinza | Cuadro publicado por el fabricante, específico del tamaño | El torque excesivo deforma el collar; El torque insuficiente pierde fuerza de sujeción | Llave dinamométrica, no “por sensación” |
| Rol de herramienta/pieza de trabajo | ER/R8 = soporte de herramientas; 5C = soporte de trabajo | Comprar la categoría incorrecta desperdicia el pedido por completo | Confirme con la matriz de compatibilidad anterior |
Cuándo NO utilizar una colección (modos de falla comunes)
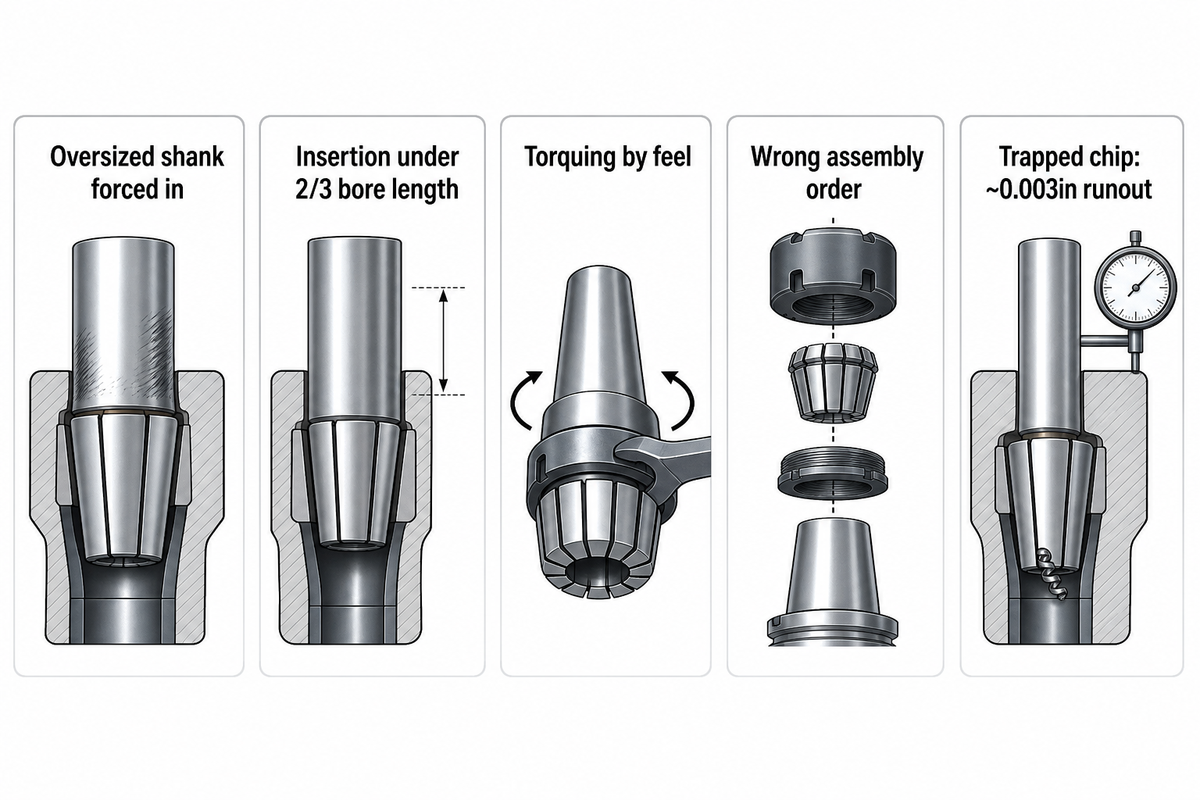
Un collar es la elección equivocada siempre que el stock es de gran tamaño, irregular o inconsistente en diámetro « empujar un vástago más allá del rango nominal de un collar, en lugar de pasar al siguiente tamaño, es uno de los errores más comunes y evitables que cometen los talleres. La propia guía de REGO-FIX es directa en este punto: nunca sujete un vástago de gran tamaño en un collar de tamaño insuficiente y siempre inserte la herramienta en al menos dos tercios de la longitud de agarre del collar.
El tamaño correcto y la profundidad de inserción son exactamente el tipo de conceptos básicos cursos formales de maquinista perfora temprano, precisamente porque es muy fácil equivocarse en el taller.
“El collar, no el portaherramientas, desempeña un papel más importante en el mecanizado de piezas precisas”
Más allá del tamaño incorrecto, cinco errores específicos explican la mayoría de las quejas relacionadas con el descentramiento y la fuerza de sujeción del pinza: insertar una herramienta a menos de dos tercios de la longitud del orificio del pinza, apretar “por sensación” en lugar de según una especificación publicada, ensamblar el pinza y tuerca en el orden incorrecto, usando un tornillo de respaldo que impide que el collar retroceda completamente durante el ajuste y haciendo funcionar un collar con virutas o residuos de refrigerante empaquetados en sus ranuras «un solo chip atrapado puede introducir aproximadamente 0,003 pulgadas de descentramiento. Un ejemplo del mundo real de un hilo de foro de Practical Machinist señala el mismo punto desde el lado del soporte: un maquinista informó que un soporte barato puede tener roscas de tuerca no concéntricas o un cono de tuerca dañado, lo que arruinará la precisión incluso con un collar nuevo y de tamaño correcto. Los problemas de descentramiento no siempre son culpa del collar.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre pinzas ER, 5C y R8?
ER y R8 sujetan herramientas de corte en un molino o husillo de perforación, mientras que 5C sujeta la pieza de trabajo en sí, generalmente en un torno o amoladora en lugar de una herramienta de corte.
P: ¿Cómo sabes qué tamaño de collar necesita?
Mida el vástago exacto o el diámetro original con calibradores digitales, luego elija un collar donde esa medida caiga en el medio 60% de su rango nominal.
P: ¿Cuál es la diferencia entre un collar y un mandril?
Un collar es un manguito cónico único de un diámetro; En su lugar, un mandril utiliza mordazas ajustables, que pueden sujetar una gama más amplia de diámetros con cierto costo para mayor precisión.
P: ¿Cuáles son las diferencias clave entre las pinzas de 5C y 16C?
16C es una versión de 5C de mayor capacidad, que extiende el diámetro máximo de sujeción desde aproximadamente 1-1/8in hasta aproximadamente 1-5/8in, útil para tiendas que regularmente fabrican barras más grandes.
P: ¿Cómo sé cuándo reemplazar un collar?
Reemplace un collar una vez que su descentramiento medido exceda aproximadamente 0,001 pulgadas, o tan pronto como note marcas de trastes de color óxido en el lugar donde se asienta en el bolsillo del husillo.
P: ¿Puedo usar un collar ER en un husillo R8 o 5C?
No directamente: cada sistema necesita su propio soporte cónico, aunque se puede montar un portabrocas ER en una máquina cónica R8 o 5C a través de un soporte adaptador.
Por qué escribimos esto
Antishi construye tornos y fresadoras CNC, no pinzas, así que esta guía está escrita desde el lado del comprador de la decisión de tenencia de la pieza, no desde el del fabricante de pinzas. Verificamos cada reclamo dimensional con al menos dos fuentes independientes antes de publicarlo, y donde la literatura comercial solo ofrecía un número único y no verificado (la clasificación exacta de agotamiento de R8 entre los sistemas de pinzas, por ejemplo), lo dijimos en lugar de presentarlo como un hecho establecido.
Referencias y fuentes
- Página de instalaciones del molino vertical Bridgeport (manual) « Universidad de California, Berkeley, Departamento de Ingeniería Mecánica
- Procedimiento operativo estándar de fresado manual « Universidad de California, Santa Bárbara, Instituto de NanoSistemas de California
- Archivo de formación de talleres mecánicos « Universidad de Florida, Departamento de Ingeniería Mecánica y Aeroespacial
- Programa de Formación de Maquinistas CNC « Ohlone College
- ¿qué es un collar? Tipos, usos y diseño explicados « Ingeniería de herramientas de corte
- Consejos para controlar el descentramiento en el mantenimiento de herramientas y el mecanizado « Ingeniería de herramientas de corte
- Cuándo utilizar un portabrocas «Taller de máquinas moderno
- Cinco errores comunes que las tiendas cometen con collares ER «Taller de máquinas moderno
- US6280125B1 « Coleta R-8 « Oficina de Patentes y Marcas de Estados Unidos (a través de Google Patents)



