














- R8, le système de pince le plus associé à la précision du fraisage, est signalé directionnellement comme ayant la tolérance de sortie la plus large parmi les systèmes de pince courants. La pile de clé et de barre de traction coûte une précision qu'une conicité pure ne perd pas.
- La spécification DIN 6499-B /ISO 15488 Form B de REGO-FIX couvre ER8 à ER50, chacun s'effondrant d'environ 1 mm par taille, l'ER8-ER40 étant la taille commune des magasins.
- Les pinces 5 C fonctionnent de 1/16 po à 1-1/8 po, confirmées indépendamment dans quatre catalogues de machines-outils distincts, dont Haas Tooling.
- Le voile typique est de 0,0005 en TIR ou mieux pour un mandrin à pince contre 0,0006 à 0,0012 pouces pour un mandrin à 3 mâchoires alésé, bien qu'un mandrin de précision spécialement conçu puisse combler cet écart.
Les types de pinces sont trois systèmes qui couvrent à eux deux presque tous les ateliers d'usinage : ER, 5 C et R8. Chacun serre un outil ou une pièce en comprimant un manchon fendu et effilé, mais l'angle de conicité, la machine hôte et ce que la pince saisit réellement (tige d'outil ou stock de barre) diffèrent suffisamment pour que le mauvais choix vous coûte de la précision, de la durée de vie de l'outil ou un bon de commande gaspillé Antishi construit à la fois des tours CNC et des fraiseuses, de sorte que la pince choisie par un magasin est directement liée à quelle section de broche et à quelle architecture de maintien de travail sa machine fonctionne déjà.
Qu'est-ce qu'un Collet et comment ça marche ?
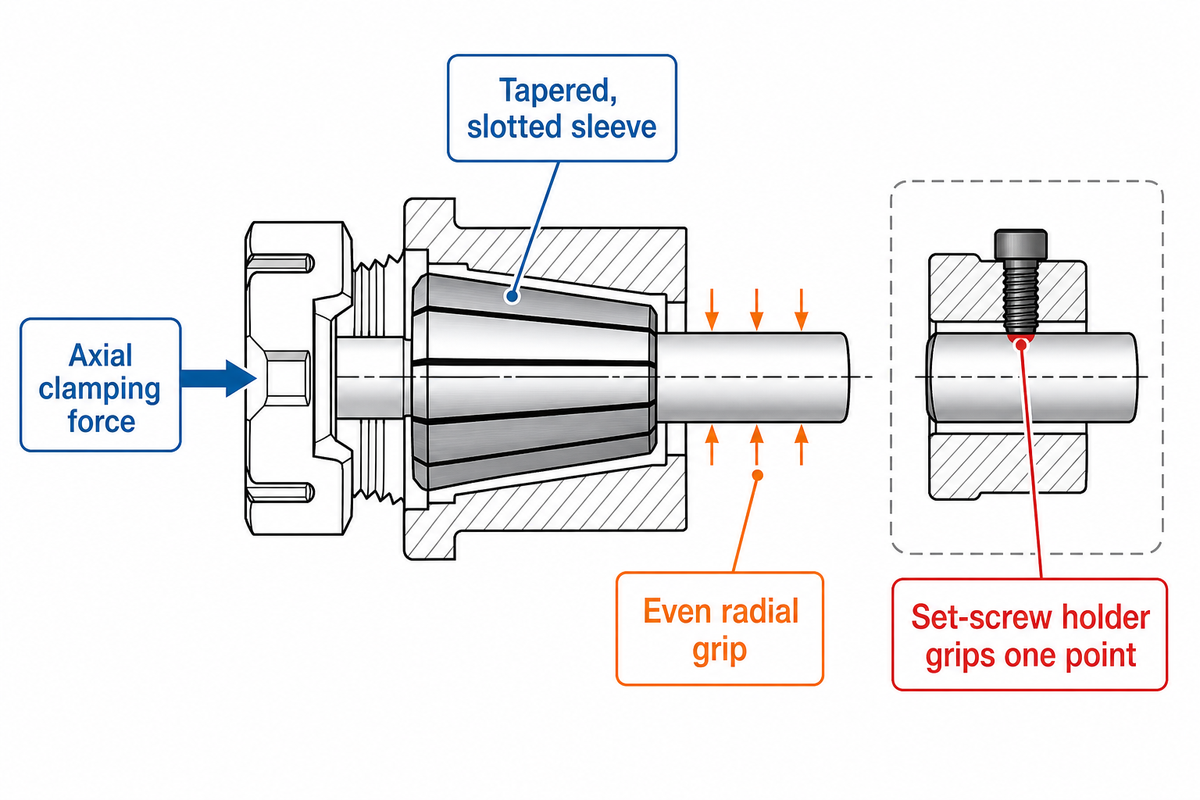
En pratique, une pince est un manchon effilé à fentes qui serre une tige ou une pièce à usiner lorsqu'un écrou ou un timon entraîne son cône extérieur dans une poche correspondante. Lorsque la pince est poussée (ou tirée) dans la poche, les fentes laissent l'alésage s'effondrer et appliquent une pression uniforme sur toute la circonférence, contrairement à un support à vis de réglage, qui saisit un seul point et laisse l'outil libre de marcher sous une charge de coupe.
C'est pourquoi les pinces sont devenues le choix par défaut partout où la concentricité compte : l'ajustement conique centre l'outil lorsqu'il se serre, de sorte que la précision et la préhension se produisent dans le même mouvement plutôt que sous la forme de deux ajustements distincts. Cette distinction est suffisamment fondamentale pour qu'elle apparaisse tôt dans l'entraînement formel, trop (« formal training ») Programme de machiniste CNC du Collège Ohlone répertorie les mandrins, les pinces et les colliers comme module de programme dédié.
Le résultat pratique est moins d'erreurs de gerbage Les porte-vis de réglage s'appuient sur la pointe de vis mordant la tige en un point, ce qui marque l'outil et le laisse légèrement décentré Une pince répartit cette même force de serrage à travers plusieurs fentes à la fois, de sorte que la tige se centre contre le cône au lieu d'être poussée d'un côté Imaginez un moulin d'extrémité de 3/8 po tombé dans un porte-vis de réglage simple par rapport à une pince à ressort : la version à vis de réglage marque immédiatement un côté de la tige, tandis que le cône fendu de la pince à ressort se ferme uniformément autour de celle-ci C'est aussi pourquoi les pinces s'ussent progressivement plutôt que de se fissurer soudainement : les fentes à ressort se font perdre des milliers avant la pince.
Types de pinces en un coup d'œil : la matrice de compatibilité des pinces à 9 rangées
La matrice de compatibilité Collet ci-dessous répond aux deux questions : un résumé de Google AI des types de boulettes d“” laisse actuellement sans réponse : vous tenez un outil ou une pièce à usiner, et quelle machine exécutez-vous dans une table au lieu d'une recherche de suivi.
| Type de pince | Détient | Gamme de serrage | Machine hôte typique | Meilleur Pour | Limites /Ne convient pas |
|---|---|---|---|---|---|
| ER8 | Outil | 0,5-5 mm (~1 mm/taille) | Broche de moulin/perceuse, petite conicité | Micro perçage, gravure | Pas pour les jarrets de plus de 5 mm |
| ER11 | Outil | 1-7mm | Broche de moulin/perceuse | Fraisage léger, perçage PCB | Couple limité pour les coupes lourdes |
| ER16 | Outil | 1-10mm | Broche de moulin/perceuse | Passe-temps général/fraiserie en petit magasin | Pas pour les jarrets de plus de 10 mm |
| ER20 | Outil | 1-13mm | Broche de moulin/perceuse | Machines de taille moyenne à usage général | Pas pour les jarrets de plus de 13 mm |
| ER32 | Outil | 3-20mm | Broche de moulin/perceuse | Choix de magasin le plus populaire | Un écrou plus gros peut envahir les poches serrées |
| ER40 | Outil | 6-26mm | Broche de moulin/perceur, plus grande conicité | Fraisage industriel robuste | Surpuissance pour petit outillage |
| 5C | Pièce | 1/16in-1-1/8in (rond/hex/carré) | Tour, mandrin à pince, broyeur | Tournage de barres, travail de deuxième opération | Portée fixe par pince, pas de don au-delà de la taille nominale |
| R8 | Outil | Fixé par taille, fractionnaire/métrique | Broche de broyeur manuelle de style Bridgeport (certaines rénovations CNC) | Fraisage manuel, outillage retenu par barre d'attelage | Les comparaisons industrielles placent son voile plus large que le RE ou le 5C |
| TG/DA | Outil | Coupe étroite et uniformisée | Broche de moulin, finition à grande vitesse | Force de serrage plus élevée, longueur de préhension plus longue | A besoin de plus de pinces pour couvrir une gamme de tailles que ER |
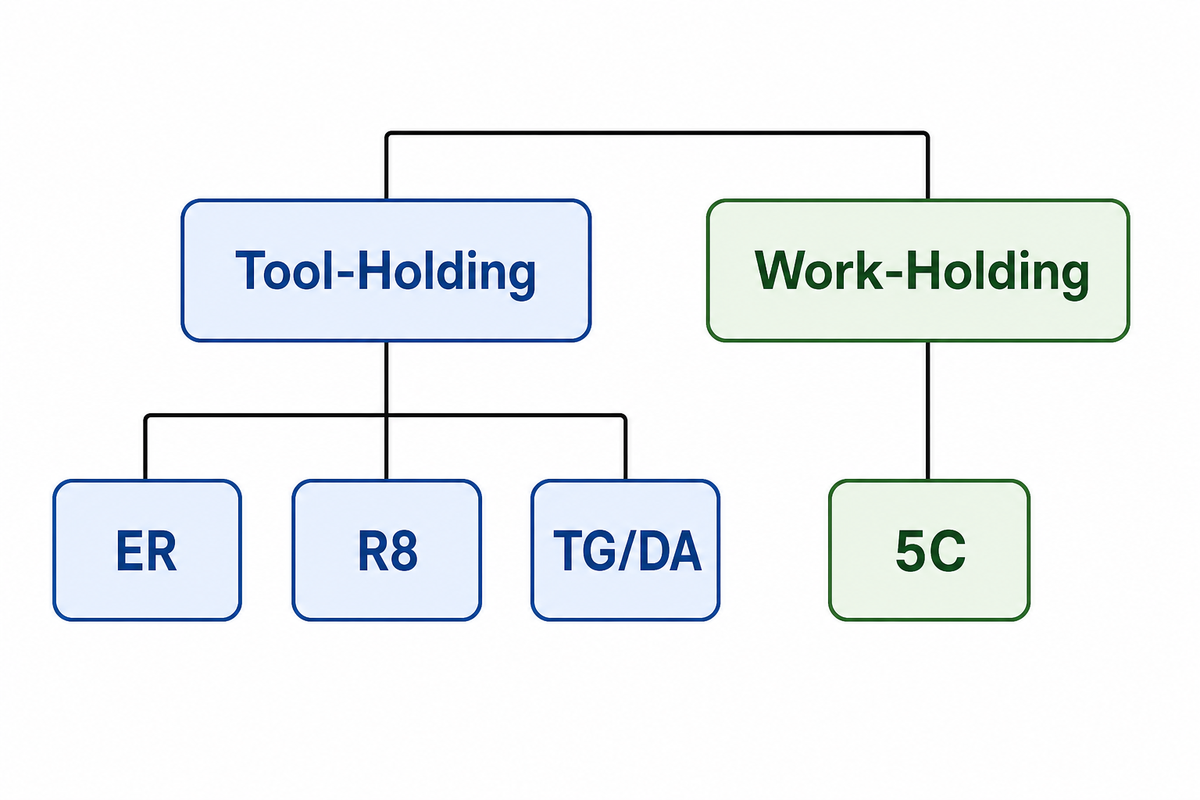
Lisez d'abord la colonne “Holds” : ER et R8 serrent un outil de coupe à l'intérieur d'un moulin ou d'une broche de forage, tandis que 5 C serre la pièce elle-même sur un mandrin de lat ou de pince qui à lui seul exclut environ la moitié de la table pour la plupart des travaux. La comparaison industrielle derrière le chiffre de sortie plus large de R8 provient d'une seule source commerciale plutôt que d'un test de laboratoire indépendant, alors traitez-la comme un signal directionnel, et non comme un nombre certifié ; La propre spécification publiée de REGO-FIX pour le RE de qualité standard, en revanche, est un TIR de 10 microns vérifié par le fabricant. Cette répartition outil-maintien du travail est exactement le cadre enseigné dans la CNC formelle, voir aussi, Programme de machiniste du Northwood Technical College.
ER Collets La norme à usage général
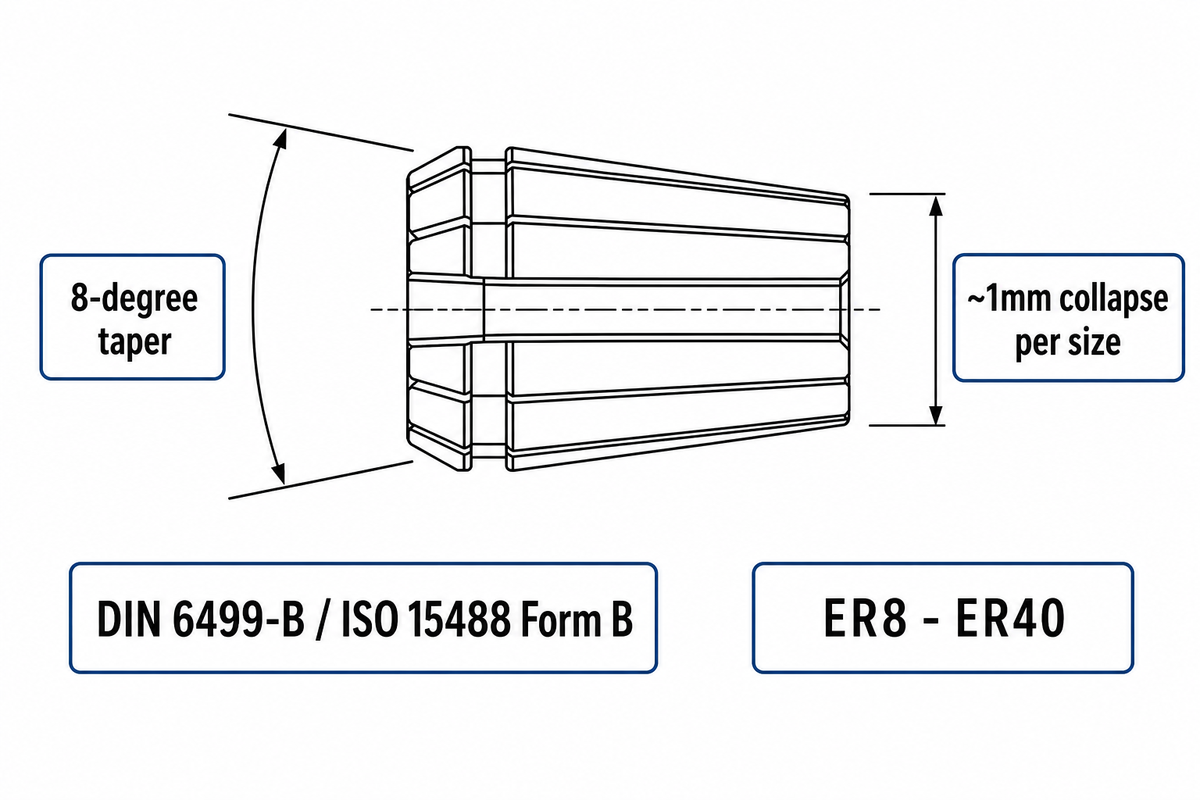
Les pinces ER sont la norme à usage général parmi les nombreux types de pinces sur un atelier, car un support oscille entre les tailles de tige avec une plage d'effondrement d'environ 1 mm par pince, couvrant ER8 à ER50 selon DIN 6499-B /ISO 15488 Forme B (ER8-ER40 sont les tailles courantes dans les ateliers ; le tableau ci-dessous couvre cette plage). Variantes transparentes, pinces à pinces, pinces de compensation à taraudage rigide et pinces à gradins paires construites pour des marches de tige impaires construisent toutes sur la même base du système de pince ER et la plupart des magasins conservent également un ensemble de pinces d'urgence (douces souples, usinables, un ensemble de tiges, un ensemble de tiges, un ensemble de tiges, un ensemble de taille fixe, un ensemble de tiges, un ensemble de taille rare, un ensemble de tiges, un ensemble de tiges, un ensemble de taille fixe et de tiges, un ensemble de tiges, un ensemble de taille de taille de tiges, un ensemble de taille de taille de tiges, un ensemble de taille de taille de tiges, un ensemble de tiges, un ensemble de taille de taille de tiges, un ensemble de taille de taille de tiges, un ensemble de taille de taille de taille de taille.
| Taille ER | Gamme de serrage | Runout (TIR), niveau standard |
|---|---|---|
| ER11 | 1-7mm | ~10 microns (0,0004 pouces) |
| ER16 | 1-10mm | ~10 microns (0,0004 pouces) |
| ER20 | 1-13mm | ~10 microns (0,0004 pouces) |
| ER32 | 3-20mm | ~10 microns (0,0004 pouces) |
| ER40 | 6-26mm | ~10 microns (0,0004 pouces) |
Q : Quelle est la différence entre les pinces ER et les pinces TG ?
Chaque pince ER utilise une conicité de 8 degrés qui lui donne environ 1 mm de plage d'effondrement par taille, de sorte qu'une pince couvre une petite bande de diamètres de tige. Les pinces TG (souvent développées dans la littérature commerciale sous le nom de “Tremendous Grip”) utilisent une conicité à angle unique plus raide qui saisit plus fort par unité de force de serrage mais ne s'adapte qu'à une seule taille de tige, de sorte qu'un atelier exécutant TG a besoin de plus de pinces pour couvrir la même plage de tailles qu'un ensemble ER gérerait.
Andy Moon, le chef de produit de Guhring pour le fraisage et les porte-outils, l'a mis directement dans les commentaires de Cutting Tool Engineering : “Pour les applications hautes performances, surtout dans le fraisage, je détourne généralement les gens d'un collet ER pour un système de collet plus serré-tolérance à la place, car la même compression qui rend ER polyvalent permet également plus de runout sous une lourde charge DA collets (double-Angle assis entre les deux (double-Angle) assis entre les deux (les) instructeurs plus âgés de conception double taper qui ont été pour la plupart remplacés et TG dans les nouveaux achats d'outils Les chiffres TIR publiés pour tous les trois mesures statiques dépendent également de l'outils et de la précision de la coupe dépend de l'outils et de l'outils réels de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de la mise en évidence de l'outil et de la mise en évidence de la mise en évidence de la mise en évidence de la mise programmes formels d'usinage CNC: les numéros de catalogue décrivent la pince, pas la configuration finie.
Collets 5 C, norme de maintien du travail pour les tours et les meuleuses
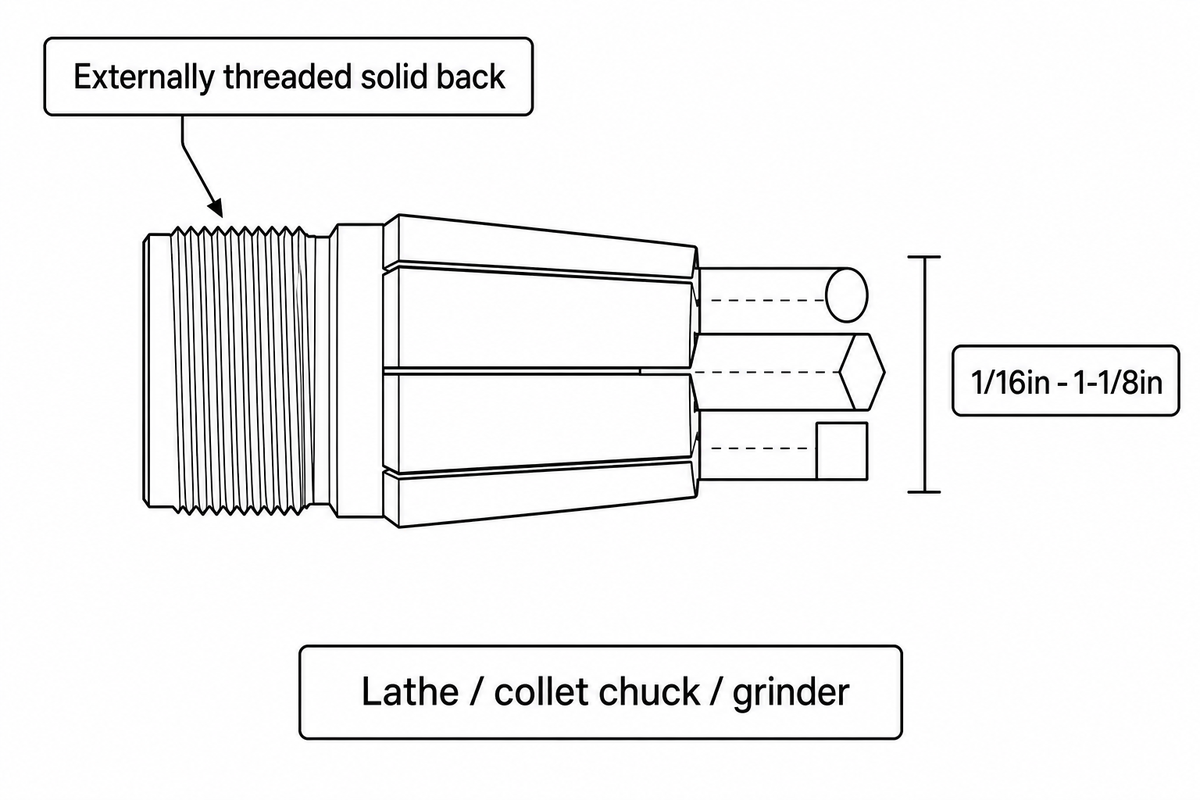
Les pinces 5 C sont la norme de tenue de travail pour les tours et les meuleuses, le bridage rond, hexagonal, ou carré stock de 1/16 po à 1-1/8 po comme fabriqué commercialement une gamme de catalogue confirmée indépendamment à travers quatre fournisseurs séparés de machines-outils, y compris Haas Tooling, où le système est également étiqueté 385 E (tout magasin individuel propre paquet de pinces approvisionné couvrira généralement une tranche plus étroite de cette gamme complète). Contrairement à ER ou R8, une pince 5 C a un dos solide fileté extérieurement plutôt qu'un cône interne seul, et la pince elle-même (pas un jeu de mâchoires de porte-chocons séparé) déterminera le diamètre exact de la main.
Parce que le propre alésage de la pince fait le centrage, un 5 C offre une concentricité plus serrée et plus reproductible qu'un mandrin à volutes pour crosse ronde ou hexagonale qui est déjà proche de la taille nominale configuration qui est exactement pourquoi le travail de deuxième opération sur une pièce qui a d'abord été tournée dans un mandrin à 3 mâchoires est souvent terminé dans une pince 5 C. Le compromis est la flexibilité : les mâchoires d'un mandrin à volutes s'ajustent à une gamme de diamètres, tandis qu'une pince 5 C ne saisit que sa taille nominale unique, donc un magasin exécutant des tailles de stock mixtes a besoin d'un ensemble de pinces plus large à portée. Une mise en garde vaut la peine de drapeau : certaines variantes historiques plus petites de la famille de collet courante 3 sont couvertes. Programme de machiniste du Northwood Technical College.
Collets R8 construits pour les fraiseuses manuelles
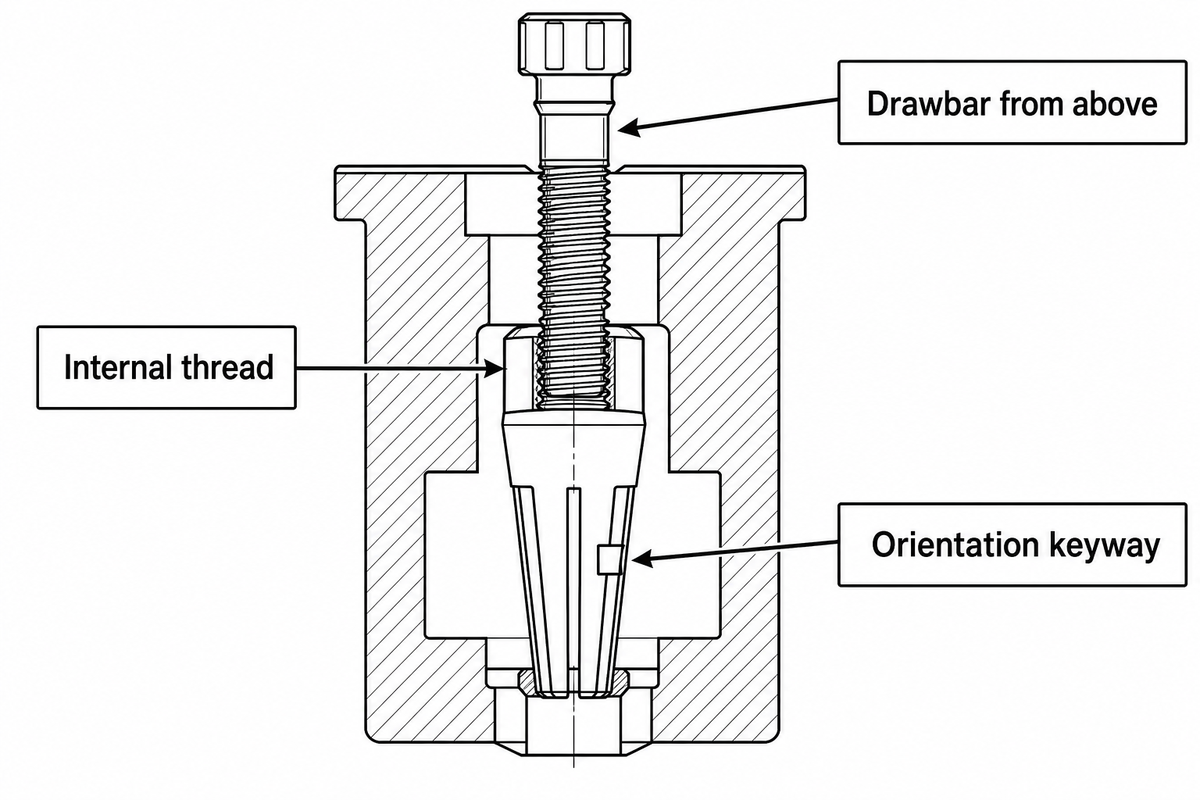
Les pinces R8 sont construites principalement pour les fraiseuses manuelles, à l'aide d'un filetage interne et d'une rainure de clavette d'orientation qui se verrouille dans l'alésage de la broche et est retenue par un timon enfilé par le haut. propre atelier de génie mécanique de l'UC Berkeley documente cela directement sur son broyeur vertical Bridgeport manuel, une machine de 2 ch fonctionnant à 60-4 200 tr/min avec un cône de broche R8 ; Procédure de boutique de l'UC Santa Barbara pour un broyeur PM-25 MV similaire (1 ch, 50-2 500 tr/min) confirme la même méthode de rétention du fil de barre d'attelage. R8 n'est cependant pas exclusivement une conception de machine manuelle. Certaines usines de conversion de modernisation CNC de style Bridgeport maintiennent la broche R8 d'origine conique tout en ajoutant des axes contrôlés par le code G, de sorte que le cône lui-même survit au cadrage manuel uniquement qui est courant dans les descriptions occasionnelles du système.
La rainure de clavette qui donne à R8 sa caractéristique d'orientation est également son compromis de précision : comme la pince doit s'indexer sur cette touche plutôt que de s'asseoir uniquement sur un cône pur, les comparaisons industrielles des chiffres d'écoulement publiés placent R8 plus large que ou 5 C pour une qualité de pince donnée. un résultat véritablement contre-intuitif étant donné la fréquence à laquelle R8 est commercialisé vers la précision du fraisage. La propre gamme de produits de tour CNC et de broyeur d'Antishi exécute une broche électronique à vitesse variable de 50 à 4 000 tr/min sur sa plage, suffisamment large pour faire fonctionner une pince de maintien de travail 5 C près de la vitesse supérieure pour les ensembles de finition de fixation de plafond ou de papillon plus lourds, ce qui ne peut pas délivrer le choix de broche.
Collet Chuck contre Scroll Chuck : lequel gagne sur un tour ?
La pince à pince à ressort utilise la conception la plus courante : elle gagne généralement en précision et en vitesse pour une crosse pré-usinée cohérente d'environ 3 pouces de diamètre, tandis qu'un mandrin à volute (mâchoire) gagne en flexibilité pour une crosse ou des pièces plus grandes avec des diamètres incohérents et variables. d'une pièce à l'autre.
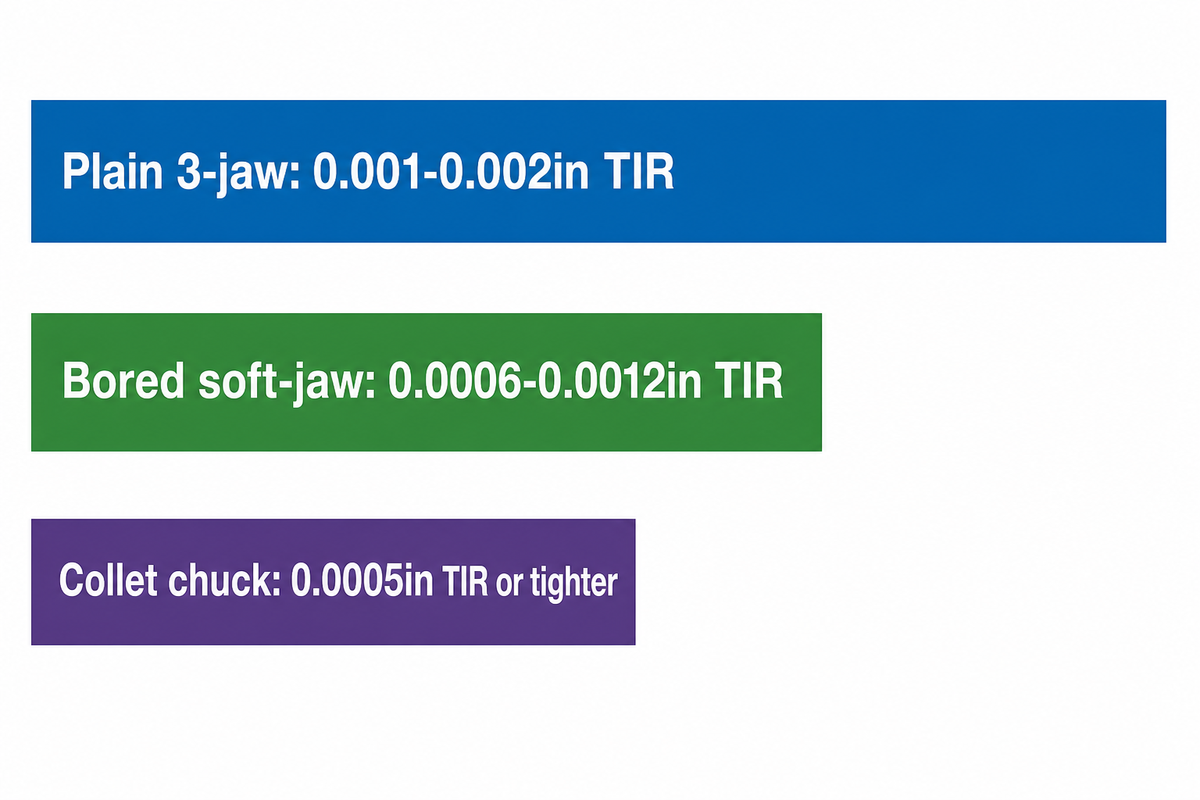
La couverture commerciale de l'atelier met la répétabilité d'un mandrin uni à 3 mâchoires autour de 0,001 à 0,002 pouces TIR, se resserrant à 0,0006 à 0,0012 pouces une fois que les mâchoires sont alésées doucement sur la pièce, tandis qu'un mandrin à pince de qualité maintient systématiquement environ 0,0005 TIR ou plus serré. « et parce qu'un mandrin à pince force uniformément autour de la circonférence complète au lieu de trois points de contact discrets de la mâchoire, il gère également des vitesses de broche plus élevées, perdant la force de serrage de la façon dont un mandrin à mâchoire peut être soumis à une charge centrifuge.
- TIR typique plus serré (0,0005 po ou mieux vs 0,0006-0,0012 po pour les mandrins à 3 mâchoires à mâchoire molle et alésée)
- Le serrage en pleine circonférence évite les marques de mâchoire sur les surfaces finies
- L'échange de collet prend quelques secondes, contre plusieurs minutes pour changer les mâchoires du mandrin à défilement
- La force de serrage reste constante à un régime de broche élevé
- Capacité fixe par pince de serrage, matériel de formation en atelier automatique, y compris Guide d'équipement propre de l'Université de Floride, généralement capacité de serrage de pince de serrage autour de 1,75 po et nécessitent un stock dans un rayon de +/-0,002 po de taille nominale
- Mauvais ajustement pour les matières laminées à chaud, coulées ou forgées avec un diamètre incohérent
- Un mandrin à 3 mâchoires spécialement conçu pour la puissance de précision peut correspondre ou battre les collecteurs TIR “ Des” toujours plus précis ne sont pas une hypothèse sûre
Sur un machine à tour CNC Antishi, « Ce compromis se déroule de la même manière : exécuter un mandrin à pince pour un travail en barre laminée à froid de diamètre constant là où la vitesse et la répétabilité sont les plus importantes, et garder un mandrin à spirale sous la main pour les pièces moulées, les pièces forgées ou tout travail où le diamètre du stock varie pièce à pièce. ».
Exigences d'intégration et d'utilité : faire correspondre les collets à la broche de votre machine
Le cône de broche de votre machine décide quel porte-collet peut physiquement monter avant que l'une des comparaisons de taille ou de précision ci-dessus ne s'applique même Chaque système de pince a besoin d'un support ou d'un mandrin à allumettes coniques, et mélangeant des cônes un support ER construit pour une poche BT40 tombé dans une broche CAT50, par exemple « ne sera tout simplement pas assis » Vérifiez ceci d'abord par rapport à la matrice de compatibilité des collets ci-dessus évite de commander le mauvais support pour une machine que vous possédez déjà.
| Tapis de broche | Machines Communes | Porte-collet compatible |
|---|---|---|
| BT30 | Broyeurs CNC compacts | Titulaire ER16/ER20/ER25 |
| BT40/CAT40 | Centres d'usinage verticaux de taille moyenne | Titulaire ER25/ER32 |
| BT50/CAT50 | Centres d'usinage lourds | Support ER32/ER40 |
| HSK-A63 | Centres d'usinage à grande vitesse | Porte-ER32, interface à tige creuse |
| HSK-E40 | Broches à grande vitesse, outillage léger | Support ER16/ER20, interface à tige creuse |
| R8 | Broyeurs manuels de style Bridgeport (certaines rénovations CNC) | Collet R8, à ajustement direct |
| Morse Taper 2 (MT2) | Petits tours, perceuses-presse | Adaptateur de pince MT2 |
| Morse Taper 3 (MT3) | Tours de taille moyenne, perceuses-presse | Adaptateur de pince MT3 |
| Registre 5 C (nez de broche de tour) | Tours, accessoires de pince de seconde opération | mandrin à pince 5C, à ajustement direct |
La propre spécification de broche d'une machine-outil définit la limite extérieure sur laquelle de ces cônes a même un sens tour de tournage en métal Antishi spec'd pour 50-4 000 RPM électronique à vitesse variable, par exemple, peut exécuter une pince de maintien de travail 5 C confortablement sur toute cette plage, tandis qu'une machine à vitesse fixe peut avoir besoin de vérifier son régime supérieur par rapport au plafond de force de serrage nominal d'un système de pince donné avant de s'y engager Référencer la matrice de compatibilité de la pince ci-dessus une fois que vous connaissez votre cône de broche, et le choix du système se rétrécit. L'identification de la broche est un sujet de première semaine dans formation machiniste pour exactement cette raison.
Comment choisir le bon système de pinces pour votre boutique
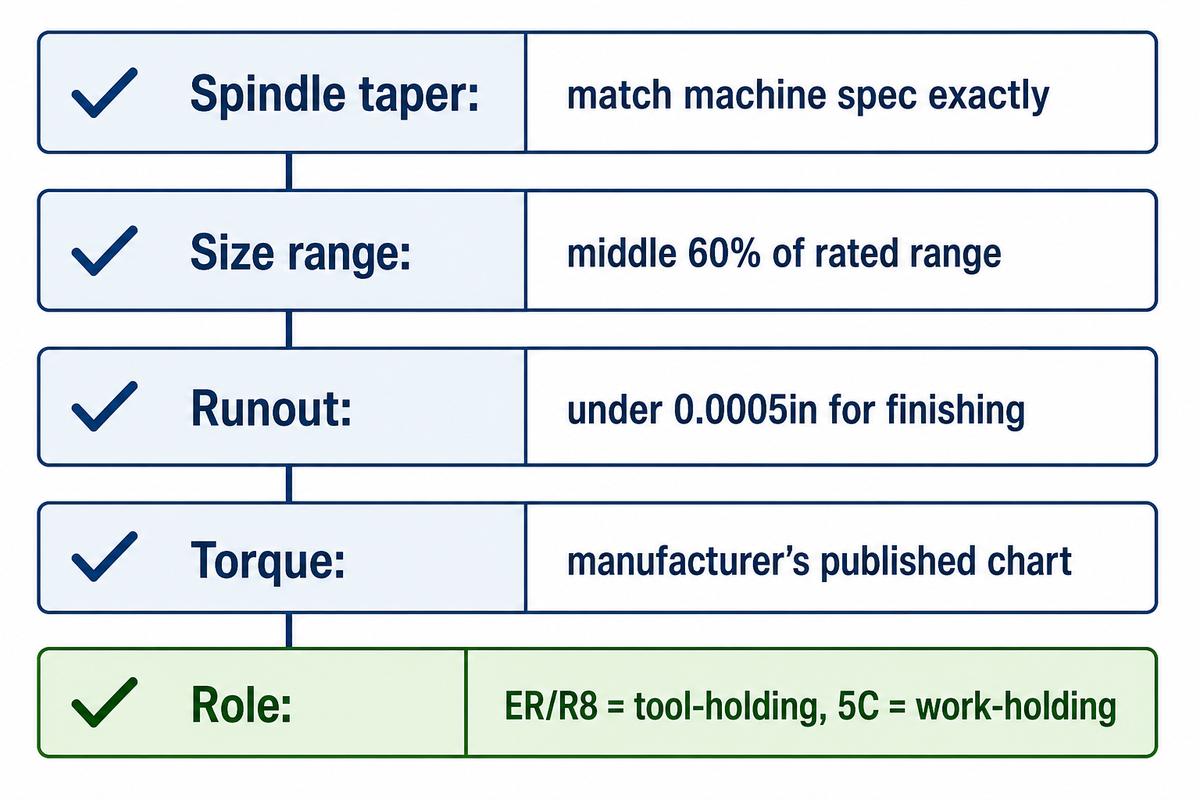
Choisir le bon système de pinces commence par le cône de broche de votre machine, pas le catalogue de pinces (collet catalog) (travaillez en arrière par rapport à ce que votre machine peut accepter physiquement, puis rétrécissez par tolérance et cohérence du stock Que vous spécifiiez des pinces CNC pour un centre d'usinage ou un outillage manuel-frais, le même contrôle de compatibilité des pinces de machine passe en premier. Les fournisseurs établis tels que Hardinge et Royal Products dominent le marché secondaire pour les outils ER et 5 C, donc la disponibilité des pinces de rechange est rarement le facteur décisif ; les exigences d'ajustement et de précision sont Budget pour l'entretien des pinces usées dès le premier jour, trop rotatives sur un plot sur un plot sur un plot coûte bien moins cher. programmes de formation des machinistes enseignez la sélection d’outils dès le premier jour.
Collet Liste de contrôle RFQ les copier dans votre demande de devis :
| Paramètre | Gamme recommandée | Pourquoi ça compte | Comment vérifier |
|---|---|---|---|
| Fusée conique | Correspondre exactement aux spécifications de la machine (BT/CAT/HSK/R8/MT) | Un mauvais cône ne pourra pas du tout s'installer | Vérifiez la plaque signalétique ou le manuel de la machine |
| Fourchette de taille de tige/stock nécessaire | Milieu 601TP10 T de la fourchette nominale d'une pince, pas les extrêmes | Forcer une tige surdimensionnée endommage la pince | Mesurez avec des étriers numériques à +/-0,001in |
| Exercice requis (TIR) | Moins de 0,0005 po pour la finition, 0,001 po acceptable pour l'ébauche | Détermine la qualité de précision ER/5 C par rapport à la qualité standard | Contrôle de l'indicateur de numérotation après l'assemblage |
| Spécification de couple pour écrou à pince | Tableau publié par le fabricant, spécifique à la taille | Le sur-flambage déforme la pince ; le sous-flambage perd la force de serrage | Clé dynamométrique, pas de traction par sensation de“ |
| Rôle outil/pièce | ER/R8 = porte-outils ; 5C = maintien du travail | Acheter la mauvaise catégorie gaspille entièrement la commande | Confirmez-vous contre la matrice de compatibilité ci-dessus |
Quand NE PAS utiliser de pince (modes de défaillance courants)
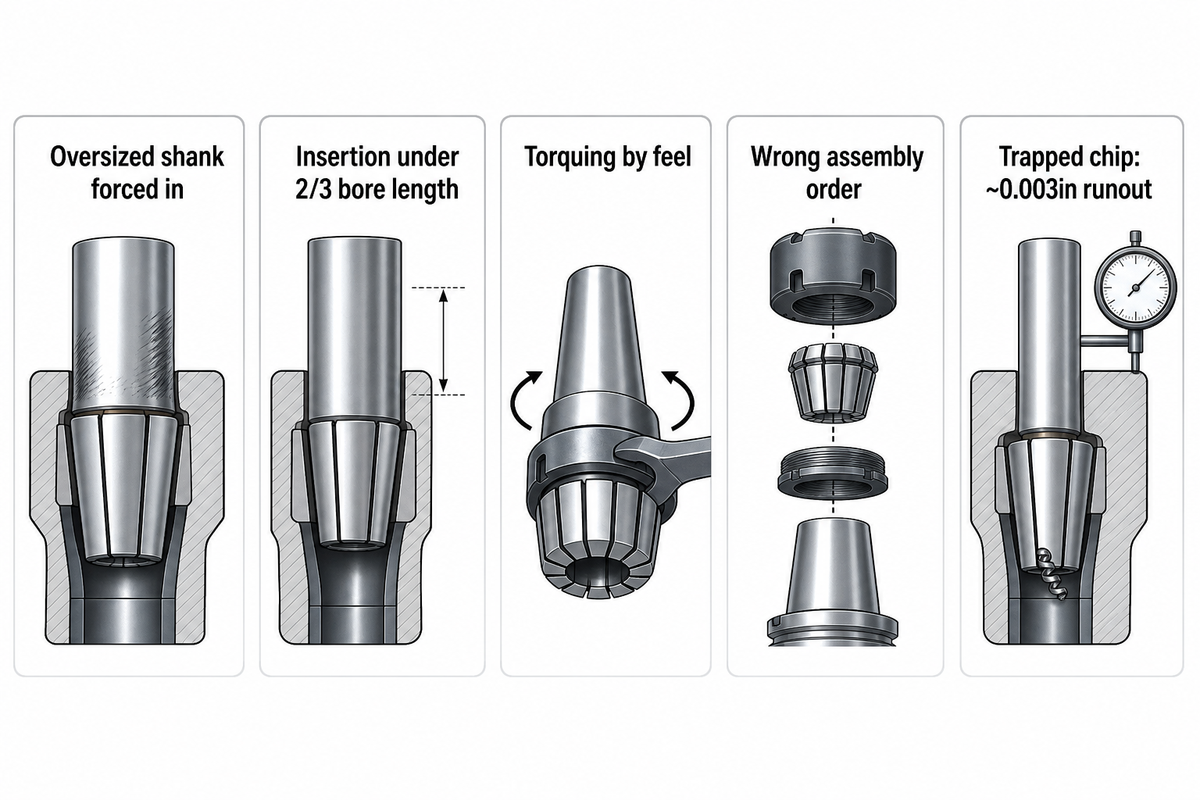
Une pince est le mauvais choix chaque fois que le stock est surdimensionné, irrégulier ou incohérent en diamètre : pousser la tige d'une pince au-delà d'une plage nominale de la pince, plutôt que d'augmenter jusqu'à la taille suivante, est l'une des erreurs les plus courantes et les plus évitables que les propres conseils de REGO-FIX sont directs sur ce point : ne jamais serrer une tige surdimensionnée dans une pince sous-dimensionnée, et toujours insérer l'outil à au moins deux tiers de la longueur de préhension de la pince.
Le dimensionnement correct et la profondeur d'insertion sont exactement le genre de bases cours formels de machiniste perce tôt, précisément parce qu’il est si facile de se tromper dans l’atelier.
“La pince, et non le porte-outil, joue le rôle le plus important dans l'usinage de pièces précises.”
Au-delà du mauvais dimensionnement, cinq erreurs spécifiques expliquent la plupart des plaintes liées au faux-rond et à la force de serrage liées à la pince : insérer un outil inférieur aux deux tiers de la longueur de l'alésage de la pince, serrer “ par le toucher” au lieu d'une spécification publiée, assembler la pince et l'écrou dans le mauvais ordre, utiliser une vis de secours qui empêche la pince de tirer complètement en arrière pendant le serrage, et faire fonctionner une pince avec des copeaux ou des résidus frais emballés dans ses fentes (une seule puce piégée à elle seule peut introduire à peu près 0,003 de runout Un exemple mondial d'un forum de machiniste fait valoir le même point du côté du support : un machiniste peu coûteux peut avoir un écrou collet endommagé, un écrou non-cocentrique, un écrou non-note, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un cône est un cône est un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un cône est endommagé, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un cône est un cône est un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou, un écrou.
Foire aux questions
Q : Quelle est la différence entre les pinces ER, 5 C, et R8 ?
Les outils de coupe à pince ER et R8 dans un broyeur ou une broche de forage, tandis que le 5 C serre la pièce elle-même, généralement sur un tour ou une meuleuse plutôt que sur un outil de coupe.
Q : Comment savez-vous de quelle taille de pince vous avez besoin ?
Mesurez le diamètre exact de la tige ou du stock avec des étriers numériques, puis choisissez une pince où cette mesure se situe au milieu de 601TP10 T de sa plage nominale.
Q : Quelle est la différence entre une pince et un mandrin ?
Une pince est un manchon conique unique dimensionné pour un diamètre ; un mandrin utilise à la place des mâchoires réglables, qui peuvent serrer une gamme plus large de diamètres à un certain coût pour plus de précision.
Q : Quelles sont les principales différences entre les pinces 5 C et 16 C ?
16 C est une version de plus grande capacité de 5 C, étendant le diamètre de serrage maximum d'environ 1-1/8 po jusqu'à environ 1-5/8 po, utile pour les magasins qui font régulièrement tourner un stock de barres plus grand.
Q : Comment puis-je savoir quand remplacer une pince ?
Remplacez une pince une fois que son voile mesuré dépasse environ 0,001 po, ou dès que vous remarquez des marques de fretting de couleur rouille à l'endroit où elle repose dans la poche de la broche.
Q : Puis-je utiliser une pince ER sur une broche R8 ou 5 C ?
Pas directement, chaque système a besoin de son propre support effilé, bien qu'un mandrin à pince ER puisse être monté dans une machine à pince R8 ou 5C via un support adaptateur.
Pourquoi nous écrivons ceci
Antishi construit des tours CNC et des fraiseuses, pas des pinces (collets) ce guide est donc écrit du côté de l'acheteur de la décision d'exploitation, pas de celui d'un fabricant de pinces Nous avons recoupé chaque revendication dimensionnelle contre au moins deux sources indépendantes avant de publier, et là où la littérature commerciale n'offrait qu'un seul nombre non vérifié (le runout exact de R8 se classant parmi les systèmes de pinces, pour un), nous l'avons dit plutôt que de le présenter comme un fait établi.
Références et sources
- Page de l'installation de l'usine verticale de Bridgeport (manuelle) Université de Californie, Berkeley, Département de génie mécanique
- Procédure d'opération standard de fraisage manuel Université de Californie, Santa Barbara, California NanoSystems Institute
- Archives de formation en atelier de machines Université de Floride, Département de génie mécanique et aérospatial
- Programme de formation des machinistes CNC Collège Ohlone
- Qu'est-ce qu'un Collet ? Types, utilisations et conception expliqués Ingénierie des outils de coupe
- Conseils pour contrôler le ruissellement de la tenue d'outils et de l'usinage Ingénierie des outils de coupe
- Quand utiliser un mandrin à pince La boutique moderne
- Cinq erreurs courantes commises par les magasins avec des poulets ER La boutique moderne
- US6280125B1, pince R-8 Office des brevets et des marques des États-Unis (via Google Patents)



