














鋳鉄の加工は、新しい機械工を怖がらせ、退役軍人を退屈させる仕事の 1 つです。短いバージョンは次のとおりです。はい、鋳鉄、特にねずみ鉄は軟鋼よりも簡単に切断できます。問題は、工具を着用し、店内のすべてのものを覆う研磨性の黒い粉塵を振り払いながらそれを行うことです。グレード、工具グレード、および乾式対湿式の決定を正しく取得し、残りは所定の位置に落ちます。.
迅速なスペック: 一目で鋳鉄を機械加工
| 切断する最も容易な等級 | ねずみ鉄 (ASTM A48) ⁄ 短く、もろいチップ |
| デフォルトのツール素材 | コーティングされていない、または Al2O3 コーティングされた K グレード (ISO 513) 炭化物 |
| デフォルトのクーラント | 灰鉄+炭化物のための乾燥して下さい; 塵/破片制御のためのだけ洪水 |
| 典型的な炭化物の速度(灰色) | ~250~450sfm |
| 主な故障モード | 研磨側面摩耗; ハードスポットでのエッジチッピング |
| キーハザード | 吸入可能な酸化鉄粉 OSHA PEL 10 mg/m3 |
このガイドでは、実際に必要なものをまとめます: グレードごとの機械加工性マップ、鋳鉄に耐える工具グレード、実際の始動速度と作業例による供給、冷却剤の決定フロー、フライス加工、旋削、穴あけの操作固有のトリックこれらの数値は、ASTM 仕様、ASM ハンドブック、ベンダー データ、毎日鉄を稼働させる機械工から得られます。また、自社のショップでは灰鉄製の機械ベースを構築しているため、ここでのいくつかのメモはフロアから直接出ています。.
グラファイトのパラドックス: 鋳鉄がなぜそのように機械加工するのか
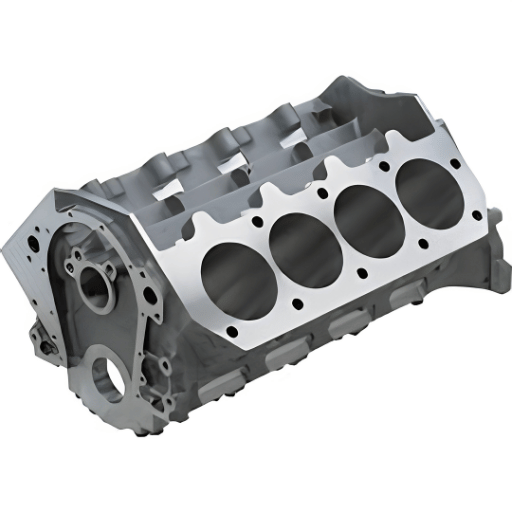
鋳鉄は硬く、脆く、炭素で満たされており、本能的に切断するのは悪夢になるはずです。実際、ねずみ鉄は鉄の中で最も親しみやすい素材の一つです 金属旋盤. 。 を と呼ぶ グラファイト パラドックス, 、そしてそれは炭素が座る場所に降りてくる。.
ねずみ鉄では、炭素含有量が多く、およそ 2.5 ~ 4% ¢ フェライトとパーライトのマトリックスに散乱したフレークグラファイトとして沈殿します。刃先が進むにつれて、それらのフレークは内蔵破面として機能します。チップは長いリボンに丸まるのではなく、細かく切れ込み、グラファイトは工具面全体に薄い固体潤滑剤を塗り付けるのです。それが理由です ASM 金属 ハンドブック そして ISO 513 鋳鉄を鋼とは別に「K」(ショートチップ)グループの下にやすりで磨きます。.
では、パラドックスに何が犠牲になるのでしょうか?チップを割ったのと同じフレークがチップを研磨粉に変えます。ドライカットには冷却剤膜がなく、熱を運ぶための長いチップもないため、工具はパス後に細かく砂のようなグリットパスを通して研削されます。工具の摩耗がひどい状態になる間、切断力は低く保たれます。取引、低力、高摩耗を受け入れると、このガイドにおける 1 つおきの決定は理にかなっています。.
“「私たち自身の灰色鉄機械ベースでは、鋳造された皮の下の最初の粗くするパスは、エッジが最悪の打撃を受ける場所です 皮膚を一気にクリアするためにカットするサイズ、その後、残りの部分がバターのようにカットします 鉄はスピンドルに丈夫で、スピンドルに優しく、インサートには粗いことが予想されます。」”
ANTISHICNCテクニカルチーム(私たちは、独自の旋盤やミルのための灰鉄ベースを機械加工します)
鋳鉄グレードとその機械加工性: グレード デコーダ
“「鋳鉄」は材料ではなく家族であり、家族のメンバーは大きく異なる方法でカットします ツールやスピードを選ぶ前に、テーブルの上にどの鉄があるかを知る必要があります ここでは読者の質問は簡単ですどの鋳鉄を切るのか、そしてどれくらい硬くなるのか? 私たちの 鋳鉄 等級 デコーダー9 グレードの選択マトリックスにより、各クラスが硬度、相対的な機械加工性、グラファイトの形状、および工具の出発点にマッピングされます。.
9グレードの鋳鉄セレクションマトリックス
| グレード/クラス | 硬度(bhn) | 切削加工性 | グラファイトフォーム | 第一選択ツール | 超硬速度 (SFM、m/分) |
|---|---|---|---|---|---|
| ねずみ鉄 A48 クラス 20 | 150–180 | 最高(~200%) | フレーク状グラファイト | コーティングされていないKグレードの炭化物 | 350 ~ 450 SFM (107 m/分) |
| ねずみ鉄 A48 クラス 30 | 180–210 | 非常に高い | フレーク状グラファイト | コーティングされていない/コーティングされた K グレード | 300 ~ 400 SFM (91 m/分) |
| ねずみ鉄 A48 クラス 40 | 200–235 | 高い | フレーク状グラファイト(パーライト) | コーティングされたKグレードの超硬 | 250 ~ 350 SFM (76 m/分) |
| ダクタイル A536 65-45-12 | 150–200 | 良い | 結節状 (回転楕円体) | タフコーティングされた超硬 | 250 ~ 400 SFM (76 m/分) |
| ダクタイル A536 80-55-06 | 180–250 | 中程度 | 結節性(真珠光沢のある) | タフコーティングされた超硬 | 200 ~ 330 SFM (61 m/分) |
| ダクタイル A536 100-70-03 | 240–300 | 下(鋼鉄のような) | 結節性(真珠光沢のある) | 炭化コーティング/CBN仕上げ | 150 ~ 280 SFM (46 m/分) |
| 圧縮黒鉛鉄 (CGI) | 190–240 | 硬い(研磨剤、ホット) | ワーム/バーミキュラー | コーティングされた炭化物; セラミック w/ケア | 150 ~ 350 SFM (46 m/分) |
| 可鍛鉄 | 110–230 | 良い、良い仕上がり | テンパーカーボン | 超硬(C2級仕上げ) | 250 ~ 400 SFM (76 m/分) |
| 白/冷やした鉄 | 400–600 | グラインドのみ(~60%) | 炭化物 (遊離グラファイトなし) | CBN または 研削 | CBN < 150 SFM (46 m/分) |
硬度は典型的な開始の数字としてブリネル (BHN) で与えられます; ASTM A48 (グレー) およびASTM A536 (延性) によるグレード指定 あなたの鋳造のための熱の証明書を確認してください 独立した学術研究はこれらのランキングを裏付けています、これを参照してください 高速 CGI 切削性に関するパーデューの研究.
Decoder から 2 つの実用的な読み取り。まず、ねずみ鋳鉄の ASTM クラス番号 は その最小引張強度はksiで、クラス40 は40 ksi (276 MPa) の最小値を意味し、より高いクラスはより硬く、よりパーライトで走るので、彼らはより遅く切ります。 2番目に、65-45-12のようなダクタイル鋳鉄グレードは、直接設定された特性を詳しく説明します(65 ksi / 448 MPa引張、45 ksi / 310 MPa収率、12%伸び);グレードが鋼に似ているほど、灰鉄のように崩れるのではなく、鋼のように切りくずになり、カーボンが炭化物としてロックされ、遊離黒鉛がない切断ツールの上で完全に白い鋳鉄を避けます。.
ハードスポットはサイレントキラーです 鋳造における局所的な高速冷却領域は、他の方法で柔らかいねずみ鉄の中に隠れている白い鉄 (400 BHNを超える炭化物) を形成します 仕上げエッジで1 つを打つと、それは即座に欠けています 供給が不十分な鋳物は、より多くのそれらを持ち運びます ⁄ 毎日鉄を稼働する機械工は、それについて率直に言います: 評判の良い鋳造工場から購入するか、スクラップを引用します。.
鋳鉄用切削工具: 超硬、セラミック、CBN
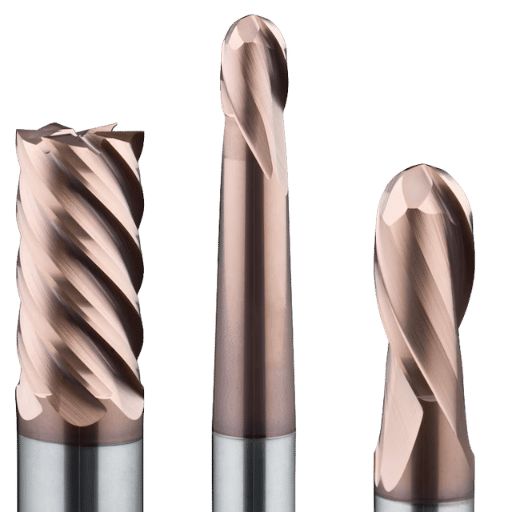
熱やエッジの蓄積ではなく、摩耗が敵であるため、鋳鉄用の工具は、チップ制御ではなく、硬度とエッジの安定性のために選択されます。知る価値のある 3 つのファミリーがあり、どれくらいの速さとどれくらいのハードを実行したいかに合わせて並んでいます。.
| ツール材料 | スピードバンド(グレーアイロン) | のためのベスト |
|---|---|---|
| HSS | ~80~120sfm | ワンオフ機能、手動作業; 鉄はHSSを速く食べます |
| ストレート (K グレード) 炭化物、未コーティングまたは Al2O3 コーティング | ~250~450sfm | 一般的な旋削とフライス加工、中断されたカット、不安定なセットアップ |
| 窒化ケイ素/SiAlONセラミック | ~1,000~4,000SFM | 安定した、熱優勢の高速粗くする/ねずみ鉄の終わり |
| CBN | ~1,000~1,500SFM | 大容量仕上げ(ブレーキローター、エンジンボア);タイトなサイズコントロール |
速度帯は、公開された工具チャートからの典型的な開始範囲です。特定のグレードと操作については、必ずインサート サプライヤーに確認してください。.
1 つの詳細が人々をトリップします: グレードの化学。超硬鋳鉄グレードは、鋼グレードが熱や蓄積されたエッジに抵抗するために使用する添加剤を使用せずに、「ストレート」 × コーティングされていない超硬 (または単純な Al2O3 コート) である必要があります。形状も重要です。鋳鉄はエッジのサポートのためにわずかに負のすくい角を優先します。右エッジの準備とペアにします。超硬に小さな半径 (0.002 ~ 0.003 インチ / 0.05 ~ 0.08 mm) を磨き、セラミックと CBN に T ランドを実行します。負の地面を備えたフラットトップ インサートは、鋳鉄よりもはるかに優れた耐性を備えています。成形チップブレーカーは、すでに独自のチップを壊す材料のエッジを弱めるだけです。.
サイズが重要な灰鉄仕上げの場合、研ぎ澄まされたエッジとより大きなノーズ半径 (たとえば、0.8 mm) を備えたネガティブ レーキ インサートは、Ra 1.6 μm に向かって表面粗さを低下させ、より長いエッジに研磨摩耗を分散させることに注意してください。ネガティブ レーキまたは摩耗したエッジは、ユニットの切断力、高エネルギー切断 (1 つの USPTO ファイリング) を上昇させます米国特許第7,637,187号B2) は係数を約 1.25× × とすると、それに応じてスピンドルの負荷が予算になります。.
鋳鉄の切断速度、供給量、および切断深度
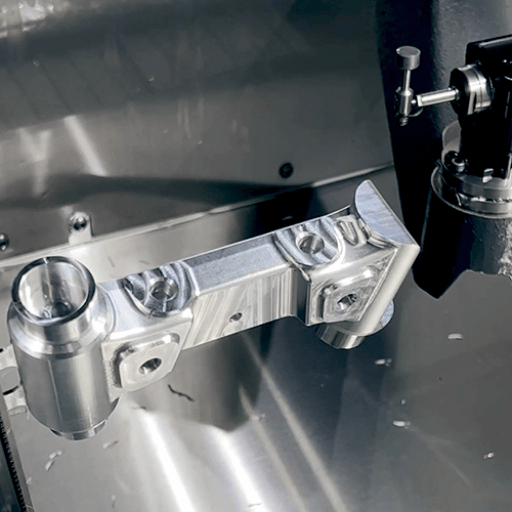
メソッドのない数字は単なる雑学なので、両方です。保守的に始めて、側面の摩耗を見て、登ってください。その読者の質問何の数字から始めればよいですか?は、表のグレードごとに回答され、次に我々はスピンドルのRPMに作業例で変換します。 2 つの設定は、結果を駆動: 切断速度 (SFM) は、安定したながら、摩耗を制御します 送り速度 チップと熱を制御します。ブリネル (BHN) のワークピースの硬度の両方をインデックス付けします。フラッディングの理由がない限り、このほとんどは乾式加工として行われることに注意してください。.
| グレード | スピード (SFM) | 飼料(イン/レブまたはイン/歯) | 切込みの深さ |
|---|---|---|---|
| 灰鉄 (クラス 30 ~ 40) | 250–450 | 0.010–0.015 | 皮の下;最大約0.150インチ |
| ダクタイルアイロン (65-45-12) | 200–400 | 0.008–0.014 | 適度; より厳しいマトリックスを見てください |
| CGI | 150–350 | 0.006–0.012 | より軽い;熱く走ります |
粗くすることは0.010 ~ 0.015 in/revのまわりで破片を管理可能に保ちます; 軽い仕上げの切れ目のみが細かい塵を生み出します。 valuesは開始点、と確認します フィードとスピードガイド, 、 発行 大学 加工 速度 表, 、およびあなたのツーリングチャート。.
作業例: グレーアイロンのフライホイールフェイスを回す
スピンドル速度は標準的なショップの方式から来ています RPM = (SFM × 3.82) × 直径. 。 6 インチ (152 mm) の灰鉄フライホイール (クラス 40) に面しており、コーティングされた K グレードのインサートとピック 350 SFM (107 m/min) が安全なスタートであるとします。その後 RPM = (350 × 3.82) × 6 = 1,337 × 6 ‣ 223RPM. 。 0.30 mm/rev 送り、深さ 2.5 mm でそれを実行し、いくつかの部品の後で端を確認し、側面の摩耗が穏やかな場合は、400 SFM (122 m/min、‣ 255 RPM) に向けて速度を上げます。端チップの場合、鋳造物には硬い斑点があり、より硬く送り込むのではなく、速度を落として検査します。.
工具寿命について: 生産鉄を動かす機械工は安定した状態で端ごとのおよそ60 から120 分を報告します、短い数は振動にほとんど常に背部たどります。 rigid ホルダーのより厚い挿入物は熱を吸収し、持続します; 長い、whippy 退屈な棒はしません。.
クーラントかドライか? The Dry-First Flowchart
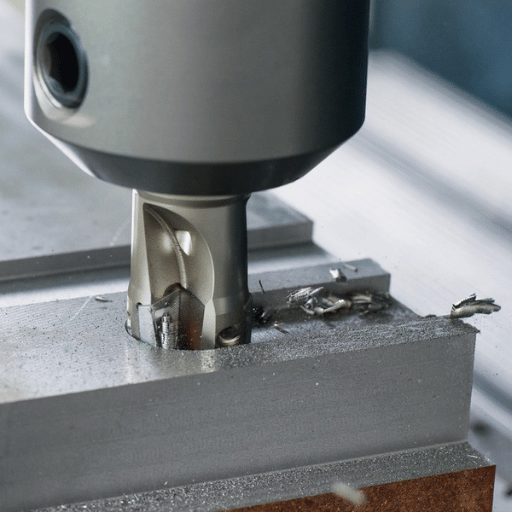
鋳鉄加工の最も直感に反する部分は次のとおりです。ほとんどの店舗で鋳鉄を切断しています 乾し. 。それは、すべての機械工が鋼鉄とアルミニウムに基づいて構築する習慣を打ち破るもので、冷却剤は反射的です。ねずみ鋳鉄と炭化物では、乾燥がデフォルトであり、これを間違えるのは高価な教訓です。.
なぜ? 炭化物は熱サイクルが嫌いです。 安定したドライカットはエッジを1 つの温度に保ちますが、 断続的 工具の出入りに伴って飛び散る冷却剤は、炭化物が割れるまで繰り返し加熱および急冷します。多くの機械工は、炭化物をはっきりと表現しています。乾燥しているか浸水しており、その間には決して入っていません。 乾式ファーストフローチャート ケースをソートします:
- 灰鉄+炭化物、一般作品→ 乾かす (デフォルト) を指定します.
- セラミックインサート、任意のグレード→ 常に乾燥 (熱衝撃はセラミックを粉砕します)。.
- 粉塵抑制、きつい公差ボア、または深穴掘削が必要です → 洪水 一貫 (断続的ではなく)汚泥の浄化を計画します。.
- 仕上げ/熱が問題となるダクタイルアイロン仕上げ→ 洪水は許容されます.
- 断続的にしかクーラントを届けることができない→ 代わりに乾かしてください; ;部分冷却剤は無いよりも悪いです。.
では、なぜ多くの店はとにかく鉄を濡らして経営するのでしょうか?ほとんどの場合、のために 粉塵制御, 、ツール寿命ではなく、フラッディングは、道や空気の外に研磨剤の切り粉を洗い流し、塗装部品をきれいに保つ それは正当な選択ですが、理由について正直に言うと、より長いツール寿命ではなく、よりクリーンなマシンを購入しており、その見返りにクーラントスラッジのメンテナンスを引き受けています。.
- 超硬/セラミックの熱衝撃割れなし
- きれいで、ペンキ準備ができた部品; 冷却剤の汚泥無し
- 部品あたりのエネルギーと廃棄コストを削減します
- 空気中の研磨粉塵、抽出/PPEが必要です
- チップ洗浄無し; 方法の手動クリーンアップ
- 熱は深い穴/穴→サイズのドリフトで造ります
乾式切断により、微細な酸化鉄粉塵が空気中に放出されます。 OSHA は、8 時間の酸化鉄許容暴露限界を設定します 10 mg/m3 (8 時間 TWA), 、NIOSHはもっときつく締めることを推奨しています 5mg/m3. 。 砂型スキンは、OSHA に該当する結晶性シリカも運ぶことができます 吸入可能なシリカ規格. 。局所排気、細かい粉塵袋を備えた店舗の空き地、および粉塵をエアロゾル化するだけの圧縮空気ではない適切なマスクを使用してください。.
鋳鉄のフライス加工、旋削加工、穴あけ加工
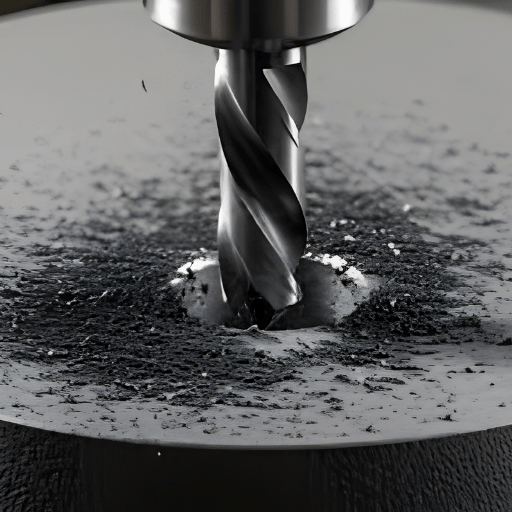
同じ素材、操作ごとに異なる戦術。 3 つすべてにわたって、1 つのルール ホールド、 皮下ファーストカット:キャストされたままの表面は、エッジを破壊する硬い砂質のスケールなので、肌を2回すのではなく、最初の荒加工パスを一度に完全に下に入るのに十分な深さに設定してください。.
向け フライス加工 オン ア 金属フライス盤, 、粗くするパスの慣習的な製粉は研摩剤の皮を最初に攻撃し、カッターを免れます; 多くの店はスケールの下に一度製粉を登るために転換します、トレードオフはで詳しく述べました 大学のフライス加工ガイド. 。 cutter が部品を去るとき供給を緩和することによって出口端の欠けることを管理して下さい。 のために 旋回, 、最初の直面するか、または荒くする切口は皮をきれいにするべきです、そして中断された切口(スポーク、網)が端をハンマーで叩くので堅いセットアップは問題のために 掘削, 、ブレークスルーでバリを期待; 鋭いポイントと安定したフィードビートつつき、そしてクーラントは、本当に深い穴のチップと熱をクリアするのに役立ちます。 aにCNC加工のためにこれらをプログラミングしている場合 CNC 旋盤 機械, 、 キープ ユア GコードとMコード 整頓されたので、速度と冷却剤の変化は、形状が変化する場所に正確に現れます。.
鋳鉄を切断するための最良のツールは何ですか?
ほとんどのショップでは、鋳鉄を切断するための最高のオールラウンドツールは、ストレート (Kグレード) 超硬インサートで、コーティングされていないか、酸化アルミニウムでコーティングされており、研ぎ澄まされたエッジとフラットトップで、チップブレーカーではなく、灰色とダクタイル鉄を処理し、鋳物の切断と硬い斑点を中断し、セラミックやCBNよりもはるかに安価です。.
セットアップが硬く、高速で熱に支配された粗加工が必要な場合は窒化ケイ素セラミックにステップアップし、ブレーキローターやエンジンボアなどの大量仕上げの場合にのみ CBN にステップアップします。サイズコントロールが割高なコストを賄います。成形チップブレーカーを備えた鋼切断グレードは、鉄のザラザラした壊れたチップに素早くチップがかかります。.
よくある問題、ハードスポット、表面仕上げ
3 つの失敗が何度も現れます 原因を知ることで それぞれが手っ取り早い修正に変わります。.
- ✔エッジチッピング通常、ハードスポット (局所的なチル/ホワイトアイロン) またはチップブレーカーインサート。 (で文書化されているジオメトリ)負のレーキでフラットトップホーンドグレードに切り替えます USPTO US 7,637,187 B2)、低速化、鋳造検査を行います。.
- ✔高速フランク摩耗これは通常の研磨摩耗であり、鉄の支配的な故障モードです。現実的な工具寿命の目標を受け入れ、冷却剤で追いかけるのではなく、より耐摩耗性の高いグレードを使用します。.
- ✔仕上がり不良鋭くする: 鼻半径が大きく、仕上げ深さが軽くなり、安定した送りが得られ、剛性が高く低振動のセットアップが可能 PCD は、ねずみ鉄をミラーに近い仕上げまで持ち込むことができます。.
鋳鉄を加工するときはクーラントを使用する必要がありますか?
通常いいえ、炭化物とのねずみ鉄はデフォルトで乾燥してカットされ、最も有害な間違いは断続的な冷却剤であり、これは炭化物に熱衝撃を与え、ひび割れを与えます。浸水する有効な理由は実用的であり、工具寿命ではなく、粉塵制御、機械からの粉塵の洗浄、塗装用の部品の洗浄、深穴掘削での熱の除去などです。.
洪水を行う場合は、一貫して洪水を行い、鉄粉が発生する冷却剤と汚泥のメンテナンスを計画してください。現場からもう 1 つ注意してください。鋳鉄は熱伝導が悪いため、暖かく測定されたボアは、部品が 20°C に落ち着くと数十分の 1 で成長または縮小する可能性があります。 、部品が安定した後、ゲージ。.
業界の見通し: セラミック、CBN、ドライ高速加工
鋳鉄加工における進行方向は、自動車の世界が鋳造しているものによって決まります。効率と排出目標のためにエンジンが小型化するにつれて、より多くの部品がねずみ鋳鉄からへ移行します 圧縮グラファイト鉄 (CGI), 、これは著しく強く、そして著しくカットするのが難しい 査読済みの作業はスクイズを確認します: a 高速CGI旋削に関するパーデューの研究 工具の摩耗は、補助加工を使用した場合、非常に高速でのみ発生しました ドライフェイスミリングの研究 高強度アイロンが工具をいかに早く焼き尽くすかを示します。購入者にとって、要点は具体的です。混合物が CGI または高級ダクタイルに移行し、工具のグレードが厳しく、エッジ寿命が短くなる予算があり、速度を再テストする場合、昨年の灰色鉄の数字は引き継がれません。.
ツーリング側で2 番目のシフトが起こっています タングステンの供給とコストの圧力に直面して、ツールメーカーはプッシュしています セラミック(アルミナ/sialon) そして、cbnは、かつて超硬が所有していた事業、具体的には、セラミックが超硬では保持できない硬度を保持する安定した熱優勢なカットに、超硬は中断され不安定な作業のために置かれたままになります 2026 年の貿易報告は、これを卸売交換ではなくインテリジェントな割り当てとしてフレーム化します ショップの場合、アクション アイテムは、安定した大量灰鉄事業を特定し、そこにセラミック グレードを試験的に導入して、衝撃を受けるすべてのものに対して超硬を維持しながら、乾燥した高速ゲインを実現します。.
このガイドを書いた理由
CNC旋盤とフライス盤のビルダーとして、ANTISHICNCは灰鉄(ミーハナイトクラス)ベースとベッドを社内で製造しているため、鋳造スキン、乾式切断、剛性に関するここでのメモは、ASTM仕様、ASMハンドブック、生産で鉄を動かす機械工だけでなく、独自の床からもたらされています数値は特定のグレードとツーリングに依存する場合、単一の値がすべての鋳造に適合するふりをするのではなく、そのように述べています。 ANTISHICNC技術チームによってレビューされました。.
よくある質問frequently Asked Questions
鋳鉄を機械加工できますか?
回答を見る
はい、そして灰色の鋳鉄は機械で造るより容易な鉄材料の実際に1 つです 鉄の中のグラファイトの薄片は破片を細かく壊し、刃先を潤滑するので、切断力は低いままです トレードオフは工具を身に着け、混乱させる研磨剤、ほこりっぽいカットです、従って本当のスキルは材料自体と戦うよりむしろ右の等級、右の炭化物、および右の乾燥した対洪水セットアップを選ぶことです。.
実際には、K グレードのカーバイド インサート上のクラス 30 ~ 40 のねずみ鉄は 250 ~ 450 SFM で乾燥しており、ほとんどの旋削およびフライス加工の仕事にとって寛容な出発点であり、側面の摩耗がどのように動作するかを確認したら、そこから調整します。.
ダクタイルアイロンとねずみアイロンは異なるインサートが必要ですか?
回答を見る
鋳鉄を加工するときはクーラントを使用する必要がありますか?
回答を見る
鋳鉄は鋼よりも機械加工が難しいですか?
回答を見る
ねずみ鋳鉄にはどのような切断速度を使用すればよいですか?
回答を見る
なぜ鋳鉄の加工はほこりだらけで汚れているのでしょうか?
回答を見る
参考文献と情報源
- 酸化鉄ヒューム、許容暴露限界労働安全衛生局 (OSHA)
- NIOSH ポケット ガイド、酸化鉄粉塵CDC / NIOSH
- 吸入可能な結晶シリカ規格オシャ
- 炭化セメントおよびサーメット (ISO R513 K 分類)ASM インターナショナル、金属ハンドブック
- ドライフェイスミリングにおける高強度鋳鉄合金の工具寿命製造プロセスジャーナル (ScienceDirect)
- 圧縮黒鉛鉄 (CGI) の高速回転パデュー大学電子パブ
- 米国特許第7,637,187 B2号、高エネルギー切断のための極低温冷却ウスト
- 戦略的なセラミック用途を使用したエンジニアリング鋳鉄加工切削工具エンジニアリング
- ISO 513:2012、硬質切断材料の分類 (K グループ)国際標準化機構
- 速度と送り、材料ごとの推奨表面速度フロリダ大学機械航空宇宙工学科
- フライス加工作業とフライス盤の種類カーネギーメロン 大学
関連記事
鋳鉄を体積で切断しますか? そのために作られた硬い機械に仕事を合わせます。.



