














Lavorare la ghisa è uno di quei lavori che spaventa i nuovi macchinisti e annoia i veterani Ecco la versione corta: sì, puoi lavorare la ghisa, e il ferro grigio in particolare taglia più facilmente dell'acciaio dolce Il guaio è che lo fa mentre getta via una polvere nera abrasiva che indossa utensili e riveste tutto nel negozio Ottieni il grado, il grado dell'utensile e la decisione secco contro umido a posto, e il resto va a posto.
Specifiche rapide: lavorazione della ghisa a colpo d'occhio
| Grado più facile da tagliare | Ferro grigio (ASTM A48) corto, friabile |
| Materiale utensile predefinito | Carburo di grado K (ISO 513) non rivestito o rivestito con Al2O3 |
| Refrigerante predefinito | Asciugare per ferro grigio + carburo; allagare solo per il controllo di polvere/truciolo |
| Velocità tipica del carburo (grigio) | ~250450 SFM |
| Modalità di guasto principale | Usura del fianco abrasivo; scheggiatura del bordo su punti duri |
| Pericolo chiave | Polvere respirabile di ossido di ferro 10 OSHA PEL 1 mg/m³ |
Questa guida mette insieme ciò di cui hai effettivamente bisogno: una mappa di lavorabilità grado per grado, i gradi degli utensili che sopravvivono alla ghisa, le velocità di avviamento reali e i feed con un esempio lavorato, un flusso decisionale per il liquido di raffreddamento e i trucchi specifici dell'operazione per fresatura, tornitura e foratura Questi numeri provengono dalle specifiche ASTM, dal manuale ASM, dai dati dei fornitori e dai macchinisti che gestiscono il ferro ogni giorno Costruiamo anche basi di macchine in ferro grigio nel nostro negozio, quindi alcune note qui vengono direttamente dal nostro pavimento.
Il paradosso della grafite: perché le macchine in ghisa funzionano così
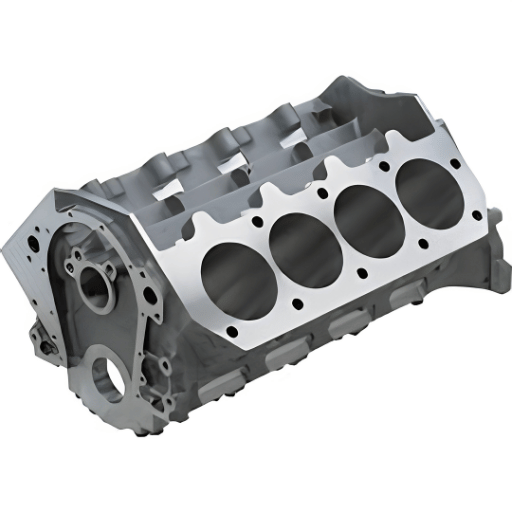
La ghisa è dura, fragile e piena di carbonio, per istinto che dovrebbe renderla un incubo da tagliare In pratica il ferro grigio è tra i materiali ferrosi più amichevoli su un tornio tornitura metallo. Questo lo chiamiamo Paradosso della grafite, e si riduce al punto in cui si trova il carbonio.
Nel ferro grigio ad alto contenuto di carbonio, il grafico 2.5 O.R.410T, precipita come nastro in scaglie di ferrite e perla di una matrice grigia, mentre il tagliente avanza di quelle scaglie agisce come piani di frattura incorporati: il chip si spezza in piccoli pezzi invece di arricciarsi in un lungo nastro, e la grafite spalma un sottile lubrificante solido sulla faccia dell'utensile Ecco perché il Manuale sui metalli ASM e ISO513 lima ghisa sotto il gruppo “K” (short-chip), separata dall'acciaio.
Quindi cosa ti costa il paradosso? le stesse scaglie che rompono il chip trasformano il chip in una polvere abrasiva Non c'è pellicola refrigerante su un taglio a secco e nessun chip lungo per portare via il calore, quindi l'utensile macina attraverso una grana fine simile alla sabbia passa dopo il passaggio Le forze di taglio rimangono basse mentre l'usura dell'utensile è brutale Una volta accettato che il commercio, la forza bassa, l'abrasione alta, ogni altra decisione in questa guida hanno senso.
“Sulle nostre basi per macchine in ferro grigio, il primo passaggio di sgrossatura sotto la pelle fusa è dove il bordo batte peggio Dimensioni che tagliano per pulire la pelle in una volta sola, poi il resto della parte taglia come il burro La gente si aspetta che il ferro sia duro sul fuso, è delicato sul fuso e ruvido sull'inserto.”
ANTISHICNC team tecnico (macchiniamo basi in ferro grigio per i nostri torni e mulini)
Gradi di ghisa e loro lavorabilità: il decodificatore di grado
“Cast iron” è una famiglia, non un materiale, e i membri della famiglia tagliano in modo molto diverso Prima di scegliere un utensile o una velocità, è necessario sapere quale ferro è sul tavolo Qui la domanda del lettore è semplicequale ghisa sto tagliando, e quanto sarà dura? Nostro Decodificatore grado ghisauna matrice di selezione di 9 gradi mappa ciascuna classe in base alla durezza, alla lavorabilità relativa, alla forma della grafite e al punto di partenza dell'utensile.
La matrice di selezione della ghisa di 9 gradi
| Grado/classe | Durezza (BHN) | Macchinabilità | Forma grafitica | Strumento di prima scelta | Velocità del carburo (SFM, m/min) |
|---|---|---|---|---|---|
| Ferro grigio 20 A48 Classe | 150–180 | Il più alto (~200%) | Grafite fiocco | Carburo non rivestito di grado K | 350 450 SFM (107 m/min) |
| Ferro grigio 3 Classe A48 | 180–210 | Molto alto | Grafite fiocco | Non rivestito/rivestito di grado K | 300 400 SFM (91 m/min) |
| Ferro grigio A48 Classe 4 | 200–235 | Alto | Grafite in scaglie (perlitica) | Carburo rivestito di grado K | 250 350 SFM (76 m/min) |
| Duttile 5 A536 6 | 150–200 | Bene | Nodulare (sferoidi) | Carburo rivestito resistente | 2500 (76 m/min) SFM |
| Duttile A536 8 | 180–250 | Moderato | Nodulare (perlitico) | Carburo rivestito resistente | 200330 SFM (61 m/min) |
| Duttile 3 A536 1 | 240–300 | Inferiore (simili all'acciaio) | Nodulare (perlitico) | Carburo rivestito/finitura CBN | 150 (46 m/min) SFM |
| Ferro compattato di grafite (CGI) | 190–240 | Duro (abrasivo, caldo) | Verme/vermicolare | Carburo rivestito; ceramica w/cura | 150 350 SFM (46 m/min) |
| Ferro malleabile | 110–230 | Buona, fine finitura | Carbonio temperato | Carburo (finitura di classe C2) | 2500 (76 m/min) SFM |
| Ferro bianco /raffreddato | 400–600 | Macinare solo (~60%) | Carburi (nessuna grafite libera) | CBN o macinazione | CBN < 150 SFM (46 m/min) |
La durezza è data in Brinell (BHN) come figure di partenza tipiche; designazioni di grado per ASTM A48 (grigio) e ASTM A536 (duttile) Verificare il certificato del calore per il casting Il lavoro accademico indipendente sostiene queste classifiche, vedere questo Studio Purdue sulla lavorabilità CGI ad alta velocità.
Due letture pratiche dal decodificatore Innanzitutto, il numero di classe ASTM per la ghisa grigia è la sua resistenza minima alla trazione in ksi, Classe 40 significa minimo 40 ksi (276 MPa), e le classi superiori corrono più dure e più perlitiche, quindi tagliano più lentamente In secondo luogo, i gradi duttili in ghisa come 65-45-12 spiegano la proprietà impostata direttamente (tensione 65 ksi/448 MPa, resa 45 ksi/310 MPa, allungamento 12%); più simile all'acciaio è il grado, più si scheggia come l'acciaio anziché sbriciolarsi come il ferro grigio E sterza lontano dalla ghisa bianca interamente su un utensile da taglio, con il suo carbonio bloccato come carburi e nessuna grafite libera, è un lavoro di macinazione superiore a 400 BHN.
I punti duri sono il killer silenzioso Una regione localizzata di raffreddamento veloce in una fusione forma ferro bianco (quei carburi sopra 400 BHN) che si nasconde all'interno di ferro altrimenti grigio morbido Colpisci uno con un bordo di finitura e i trucioli istantaneamente I pezzi fusi scarsamente acidi ne trasportano di più I macchinisti che gestiscono il ferro ogni giorno sono schietti al riguardo: acquistano da una fonderia rispettabile o citano i rottami.
Utensili da taglio per ghisa: carburo, ceramica e CBN
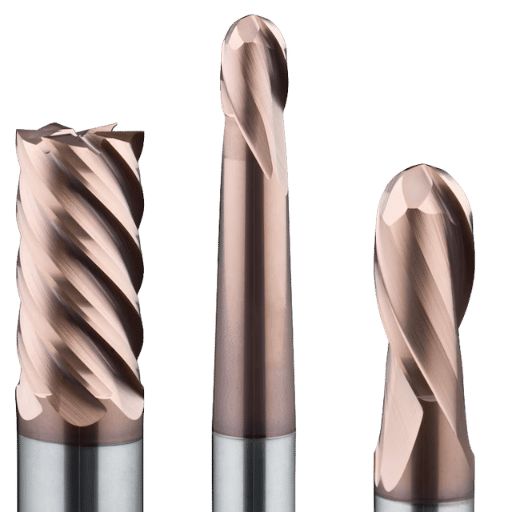
Poiché l'abrasione, non il calore o il bordo costruito, è il nemico, gli utensili per la ghisa sono scelti per la durezza e la stabilità dei bordi, non per il controllo dei trucioli. Ci sono tre famiglie che vale la pena conoscere e si allineano con quanto velocemente e quanto duramente vuoi correre.
| Materiale utensile | Fascia di velocità (ferro grigio) | Migliore per |
|---|---|---|
| HSS | ~80 SFM120 SFM | Caratteristiche una tantum, lavoro manuale; il ferro mangia velocemente HSS |
| Carburo dritto (grado K), non rivestito o rivestito con Al2O3 | ~250450 SFM | Tornitura e fresatura generale, tagli interrotti, allestimenti instabili |
| Silicio-nitruro/Ceramica SiAlON | ~1.000 SFM | Sgrossatura/finitura stabile e dominata dal calore ad alta velocità del ferro grigio |
| CBN | ~1.00 SFM 1.500 SFM | Finitura ad alto volume (rotori dei freni, fori del motore); controllo delle dimensioni stretto |
Le bande di velocità sono gamme di partenza tipiche dai grafici di utensili pubblicati; sempre confermare con il vostro fornitore di inserti per il grado specifico e il funzionamento.
Un dettaglio fa inciampare le persone nella chimica del grado Un grado di carburo di ferro dovrebbe essere “diritto” o un carburo non rivestito (un semplice rivestimento Al2O3) senza gli additivi che i gradi di acciaio utilizzano per resistere al calore e al bordo costruito, perché quegli additivi riducono la resistenza alla rottura trasversale e rendono il bordo più incline a scheggiarsi sul taglio interrotto e granuloso del ferro. Geometria è troppo: la ghisa favorisce un angolo di spoglia leggermente negativo per il supporto. Abbinare il bordo destro prep: fare un piccolo raggio (intorno a 0,0020,003 in 0,05,08 mm) su carburo, e far scorrere un terreno a T su ceramica e CBN. Un inserto piano con un terreno negativo sopravvive alla ghisa molto meglio di un rompitrucioli stampato, che indebolisce solo il bordo destro su un materiale che già rompe i propri trucioli.
Per la finitura in ferro grigio dove le dimensioni contano, un inserto rastrello negativo con un bordo levigato e un raggio del naso più grande (ad esempio, 0,8 mm) abbassa la rugosità superficiale verso Ra 1,6 µm e diffonde l'usura abrasiva su un bordo più lungo Si noti che un rastrello negativo o un bordo usurato aumenta il potere di taglio dell'unità, un deposito USPTO sul taglio ad alta energia (US 7.637.187 B2) pone il fattore a circa 1,25×(50000 quindi carico del mandrino di bilancio di conseguenza.
Velocità di taglio, mangimi e profondità di taglio per ghisa
I numeri senza un metodo sono solo curiosità, quindi ecco entrambi Inizia conservativo, guarda il fianco usura, e arrampicati Quella domanda del lettorecon quali numeri comincio?viene data risposta grado per grado nella tabella, quindi convertiamo la velocità in giri/min del mandrino con un esempio funzionante Due impostazioni guidano il risultato: la velocità di taglio (SFM) controlla l'usura, mentre è costante velocità di alimentazione tiene sotto controllo il chip e il calore. Indicizza entrambi la durezza del pezzo in Brinell (BHN) e ricorda che la maggior parte di questo viene eseguita come lavorazione a secco a meno che non ci sia un motivo per allagare.
| Grado | Velocità (SFM) | Mangime (in/rev o in/dente) | Profondità di taglio |
|---|---|---|---|
| Ferro grigio (Classe 30) | 250–450 | 0.010–0.015 | Sotto la pelle; fino a ~0,150 pollici |
| Ferro duttile (65-45-12) | 200–400 | 0.008–0.014 | Moderato; guarda la matrice più dura |
| CGI | 150–350 | 0.006–0.012 | Più leggero; corre caldo |
Alimentazioni sgrossatrici intorno a 0,01 0,015 in/rev mantengono i trucioli gestibili; solo tagli di finitura leggeri producono la polvere fine I valori sono punti di partenza, confermare con i nostri feed e velocità guidano, pubblicato tavole di velocità di lavorazione universitaria, e i tuoi grafici degli strumenti.
Esempio di lavoro: girare una faccia del volano in ferro grigio
La velocità del mandrino deriva dalla formula standard del negozio RPM = (SFM × 3,82) Diametro di CONTE. Supponiamo che tu stia affrontando un volano in ferro grigio da 6 pollici (152 mm) (Classe 40) con un inserto rivestito di grado K e scegli 350 SFM (107 m/min) come partenza sicura. Quindi giri/min = (350 × 3,82) 6 = 1.337 6 ≈ 223 GIRI AL MINUTO. Eseguire che a un'alimentazione di 0,30 mm/giro e una profondità di 2,5 mm, controllare il bordo dopo alcune parti e, se l'usura del fianco è delicata, aumentare la velocità verso 400 SFM (122 m/min, ≈ 255 giri/min) Se il chip del bordo, la fusione probabilmente ha punti duri, velocità di caduta e ispezionare anziché alimentare più duramente.
Sulla durata dell'utensile: i macchinisti che utilizzano il ferro di produzione riportano circa 60-120 minuti per bordo in condizioni stabili, con i numeri brevi che quasi sempre risalgono alle vibrazioni. Un inserto più spesso in un supporto rigido assorbe calore e dura; una barra alesatrice lunga e irriverente no.
Refrigerante o secco? Il diagramma di flusso Dry-First
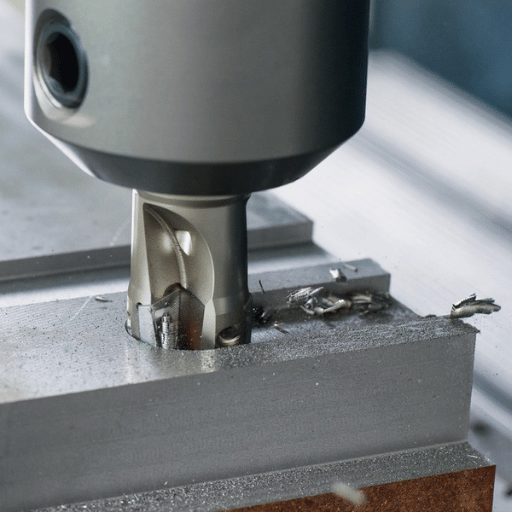
Ecco la parte più controintuitiva della lavorazione della ghisa: la maggior parte dei negozi la taglia secco. Ciò rompe l'abitudine che ogni macchinista costruisce su acciaio e alluminio, dove il liquido di raffreddamento è riflessivo Con ferro grigio e carburo, l'asciutto è l'impostazione predefinita e sbagliare è una lezione costosa.
Perché? carburo odia il ciclo termico Un taglio secco costante mantiene il bordo ad una temperatura, ma intermittente refrigerante, schizzando su e giù come l'utensile entra ed esce, riscalda e spegne il carburo ripetutamente fino a romperlo Molti macchinisti lo mettono chiaramente: è asciutto o allagato, mai nel mezzo Il Diagramma di flusso del primo a secco ordina i casi:
- Ferro grigio + carburo, lavoro generale → correre asciutto (predefinito).
- Inserti in ceramica, qualsiasi grado → sempre asciutti (lo shock termico frantumerà la ceramica).
- Hai bisogno di abbattimento delle polveri, fori a tolleranza stretta o perforazione a foro profondo → inondazione costantemente (mai in modo intermittente) e pianificare la pulizia dei fanghi.
- Finitura duttile-ferro dove finitura/materia termica → alluvione è accettabile.
- Può erogare il liquido refrigerante solo in modo intermittente → vai a secco, invece; il liquido refrigerante parziale è peggio di niente.
Allora perché molti negozi sono comunque bagnati di ferro? Quasi sempre per controllo polveri, non la vita degli utensili, l'allagamento lava via e fuori dall'aria il ciuffo abrasivo e mantiene pulite le parti verniciate. Questa è una scelta legittima, ma sii onesto riguardo al motivo: stai acquistando una macchina più pulita, non una vita utensile più lunga, e in cambio ti occuperai della manutenzione dei fanghi di raffreddamento.
- Nessuna rottura a shock termico di carburo/ceramica
- Parti pulite e pronte per la verniciatura; nessun fango refrigerante
- Minore costo energetico e di smaltimento per parte
- Polvere abrasiva aerodispersa, necessita di estrazione/DPI
- Nessun lavaggio delle patatine; pulizia manuale dei modi
- Il calore si accumula in fori/fori profondi → deriva delle dimensioni
Il taglio a secco getta nell'aria polvere fine di ossido di ferro. L'OSHA stabilisce un limite di esposizione consentito di ossido di ferro di 8 ore 10 mg/m³ (TWA di 8 ore), e NIOSH raccomanda un sistema più stretto 5 mg/m³. La pelle fusa con sabbia può anche trasportare silice cristallina, che rientra nell'OSHA standard di silice respirabile. Utilizzare un locale, un negozio vac con un sacchetto di polvere fine, un respiratore adeguato e un'aria di scarico non compressa, che aerosolizza solo la polvere.
Fresatura, tornitura e foratura della ghisa
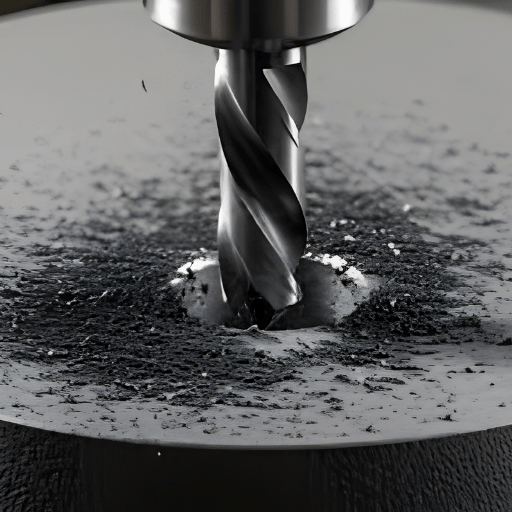
Stesso materiale, tattiche diverse per operazione In tutti e tre, una presa di regole, il Prima Taglio Sotto-la-Pelle: la superficie as-cast è una scala dura e sabbiosa che distrugge i bordi, quindi imposta il tuo primo passaggio di sgrossatura abbastanza in profondità da ottenere completamente sotto di esso in un colpo solo piuttosto che scremare la pelle due volte.
Per fresatura su un fresatrice per metalli, la fresatura convenzionale sul passaggio di sgrossatura attacca prima la pelle abrasiva e risparmia la taglierina; molti negozi passano alla fresatura in salita una volta che sono sotto la scala, un compromesso dettagliato in guide universitarie alle operazioni di fresatura. Gestire la scheggiatura del bordo di uscita facilitando l'alimentazione mentre la taglierina lascia la parte Per girando, il primo taglio rivolto o sgrossatore dovrebbe liberare la pelle e una configurazione rigida dovrebbe essere importante perché i tagli interrotti (ragnatele, ragnatele) martellano il bordo. Per perforazione, aspettatevi una bava alla svolta; una punta acuminata e un beat pecking costante di alimentazione, e il liquido di raffreddamento aiuta davvero a eliminare trucioli e calore nei fori profondi Se li stai programmando per la lavorazione CNC su a Tornio CNC, mantieni il tuo Codici G e M ordina in modo che la velocità e il liquido di raffreddamento cambino esattamente dove cambia la geometria.
Qual è il miglior strumento per tagliare la ghisa?
Per la maggior parte dei negozi, il miglior strumento a tutto tondo per tagliare la ghisa è un inserto in carburo dritto (grado K), non rivestito o rivestito in ossido di alluminio, con un bordo levigato e una parte superiore piatta, non un rompitrucioli Gestisce la ghisa grigia e duttile, tollera il taglio interrotto e i punti duri delle fusioni e costa molto meno della ceramica o del CBN.
Passa alla ceramica al nitruro di silicio quando la configurazione è rigida e desideri una sgrossatura ad alta velocità e dominata dal calore, e al CBN solo per finiture ad alto volume come rotori dei freni o fori del motore, dove il controllo delle dimensioni paga il premio Una scelta sbagliata è un grado di taglio dell'acciaio con un rompitruciolo stampato, che si scheggia rapidamente sul truciolo granuloso e rotto del ferro.
Problemi comuni, punti duri e finitura superficiale
Tre fallimenti si presentano ancora e ancora Conoscendo la causa trasformare ciascuno in una soluzione rapida.
- ✔Chipping bordosolitamente un punto duro (raffreddore localizzato/ferro bianco) o un inserto rompitruciolo Passare a un grado levigato piatto con un rastrello negativo (una geometria documentata in USPTO US 7.637.187 B2), velocità inferiore e ispezionare il getto.
- ✔Fasciatura veloce del fiancosi tratta della normale usura abrasiva, la modalità di guasto dominante nel ferro Accetta un obiettivo realistico di durata dell'utensile e utilizza un grado più resistente all'usura anziché inseguirlo con il liquido refrigerante.
- ✔Finitura scadenteaffilare: raggio del naso più grande, profondità di finitura più leggera, alimentazione costante e una configurazione rigida e a basse vibrazioni. Il PCD può portare il ferro grigio a una finitura quasi a specchio dove è giustificato.
Dovresti usare il liquido refrigerante durante la lavorazione della ghisa?
Di solito no, il ferro grigio con carburo viene tagliato a secco per impostazione predefinita e l'errore più dannoso è il refrigerante intermittente, che sciocca e rompe termicamente il carburo. I motivi validi per allagare sono pratici, non guidati dalla vita dell'utensile: controllo della polvere, lavaggio del truciolo dalla macchina, parti pulite per la vernice e eliminazione del calore nella perforazione di fori profondi.
Se si allaga, si allaga in modo coerente e si pianifica la manutenzione dei fanghi di raffreddamento creata dalla polvere di ferro. Un'ulteriore cautela dal campo: la ghisa conduce male il calore, quindi un foro misurato a caldo può crescere o ridursi di diversi decimi una volta che la parte si assesta a 20 °C, misura dopo che la parte si è stabilizzata.
Prospettive del settore: lavorazione ad alta velocità in ceramica, CBN e secco
La direzione di marcia nella lavorazione della ghisa è stabilita da ciò che il mondo automobilistico sta fondendo Man mano che i motori si ridimensionano per obiettivi di efficienza ed emissioni, più parti passano dal ferro grigio a ferro grafite compattato (CGI), che è marcatamente più forte, e marcatamente più difficile da tagliare Il lavoro sottoposto a revisione paritaria conferma la stretta: un Studio Purdue sulla tornitura CGI ad alta velocità l'usura degli utensili riscontrata è diminuita solo a velocità molto elevate con la lavorazione assistita e ricerca sulla fresatura a secco mostra quanto velocemente i ferri ad alta resistenza bruciano attraverso gli strumenti Per gli acquirenti, il cibo da asporto è concreto: se il tuo mix si sta spostando verso CGI o duttile di alta qualità, budget per gradi di utensili più resistenti e durata dei bordi più breve e ri-test delle tue velocità, i numeri di ferro grigio dell'anno scorso non verranno riportati.
Un secondo cambiamento sta accadendo sul lato degli utensili Di fronte alla fornitura di tungsteno e alla pressione sui costi, i produttori di utensili stanno spingendo ceramica (allumina/SiAlON) e CBN in operazioni una volta di proprietà del carburo, in particolare i tagli stabili e dominati dal calore in cui la ceramica mantiene la durezza che il carburo non può, mentre il carburo rimane messo per lavori interrotti e instabili. Il reporting commerciale nel 2026 inquadra questo come allocazione intelligente piuttosto che come sostituzione all'ingrosso. Per un negozio, l'azione è identificare le tue operazioni costanti e ad alto volume in ferro grigio e pilotare lì un grado ceramico per guadagni secchi ad alta velocità, mantenendo il carburo per tutto ciò che vede shock.
Perché abbiamo scritto questa guida
Come costruttore di torni e fresatrici CNC, le macchine ANTISHICNC in ferro grigio (classe Meehanite) basi e letti in-house, quindi le note qui su pelle fusa, taglio a secco e rigidità provengono dal nostro pavimento così come dalle specifiche ASTM, dal manuale ASM e dai macchinisti che gestiscono il ferro in produzione Dove un numero dipende dal tuo grado specifico e dalle tue attrezzature, lo abbiamo detto piuttosto che fingere che un singolo valore si adatti a ogni fusione Recensito dal team tecnico ANTISHICNC.
Domande Frequenti
Puoi lavorare la ghisa?
Visualizza risposta
Sì, e la ghisa grigia è in realtà uno dei materiali ferrosi più facili da lavorare Le scaglie di grafite nel ferro rompono il chip in piccoli pezzi e lubrificano il tagliente, quindi le forze di taglio rimangono basse Il compromesso è un taglio abrasivo e polveroso che indossa strumenti e crea un pasticcio, quindi la vera abilità è scegliere il giusto grado, il giusto carburo e la giusta configurazione secco contro inondazione piuttosto che combattere il materiale stesso.
In pratica, la maggior parte del ferro grigio di classe 3040 su un inserto in carburo di grado K a 250 a a secco è un punto di partenza per lavori di tornitura e fresatura di classe 3040 e da lì ti regoli una volta che vedi come si comporta l'usura del fianco.
La ghisa duttile e il ferro grigio hanno bisogno di inserti diversi?
Visualizza risposta
Dovresti usare il liquido refrigerante durante la lavorazione della ghisa?
Visualizza risposta
La ghisa è più difficile da lavorare dell'acciaio?
Visualizza risposta
Quale velocità di taglio devo usare per la ghisa grigia?
Visualizza risposta
Perché lavorare la ghisa è così polverosa e sporca?
Visualizza risposta
Riferimenti e fonti
- Fumi di ossido di ferro, limite di esposizione consentitoAmministrazione per la sicurezza e la salute sul lavoro (OSHA)
- Guida tascabile NIOSH, polvere di ossido di ferroCDC/NIOSH
- Standard di silice cristallina respirabileOSHA
- Carburi e Cermet Cementati (classificazione ISO R513 K)ASM International, Manuale sui metalli
- Durata utensile delle leghe di ghisa ad alta resistenza nella fresatura a seccoGiornale dei processi produttivi (ScienceDirect)
- Tornitura ad alta velocità del ferro grafite compattato (CGI)E-Pub della Purdue University
- US 7.637.187 B2, Raffreddamento criogenico per taglio ad alta energiaUSPTO
- Lavorazione ingegneristica della ghisa con applicazione strategica della ceramicaIngegneria degli utensili da taglio
- ISO 513:2012, Classificazione dei materiali duri da taglio (gruppo K)Organizzazione internazionale per la standardizzazione
- Velocità e alimentazioni, velocità superficiali consigliate per materialeUniversità della Florida, Dipartimento di Ingegneria Meccanica e Aerospaziale
- Operazioni di fresatura e tipi di fresatriciUniversità Carnegie Mellon
Articoli Correlati
Taglio della ghisa in volume? abbinare il lavoro a una macchina rigida costruita per esso.



