














Mecanizar hierro fundido es uno de esos trabajos que asusta a los maquinistas más nuevos y aburre a los veteranos. Aquí está la versión corta: sí, puedes mecanizar hierro fundido, y el hierro gris en particular corta más fácilmente que el acero dulce. El problema es que lo hace mientras se desprende un polvo negro abrasivo que usa herramientas y recubre todo en el taller. Obtenga la calidad, la calidad de la herramienta y la decisión de seco versus húmedo correctamente, y el resto encajará en su lugar.
Especificaciones rápidas: mecanizado de hierro fundido de un vistazo
| Grado más fácil de cortar | Hierro gris (ASTM A48) «chip corto y quebradizo |
| Material de herramienta predeterminado | Carburo de grado K (ISO 513) sin recubrimiento o recubierto de Al2O3 |
| Refrigerante predeterminado | Seco para hierro gris + carburo; inundación sólo para control de polvo/chips |
| Velocidad típica del carburo (gris) | ~250-450 SFM |
| Modo de falla principal | Desgaste abrasivo de los flancos; borde desconchado en puntos duros |
| Peligro clave | Polvo de óxido de hierro respirable « OSHA PEL 10 mg/m³ |
Esta guía reúne lo que realmente necesita: un mapa de maquinabilidad grado por grado, los grados de herramientas que sobreviven al hierro fundido, velocidades de arranque reales y alimentaciones con un ejemplo trabajado, un flujo de decisión para el refrigerante y los trucos específicos de la operación para fresado, torneado y perforación. Estos números provienen de las especificaciones de ASTM, el manual de ASM, los datos de los proveedores y los maquinistas que utilizan hierro todos los días. También construimos bases de máquinas de hierro gris en nuestro propio taller, por lo que aquí aparecen algunas notas directamente desde nuestro piso.
La paradoja del grafito: por qué las máquinas de hierro fundido funcionan como lo hacen
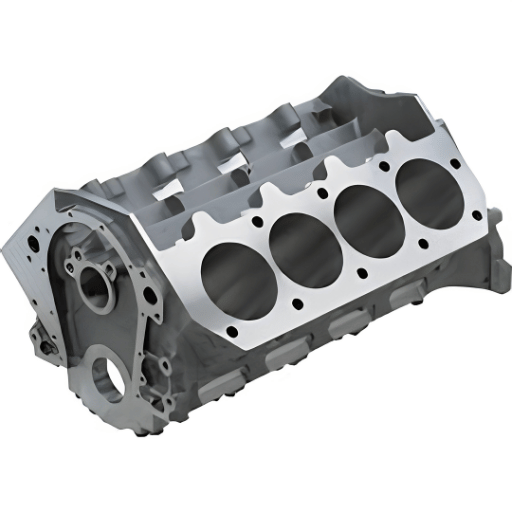
El hierro fundido es duro, quebradizo y lleno de carbono, por instinto que debería convertirlo en una pesadilla cortarlo. En la práctica, el hierro gris se encuentra entre los materiales ferrosos más amigables en a torno giratorio metálico. A esto lo llamamos el Paradoja del grafito, y todo se reduce a dónde se asienta el carbono.
En el hierro gris, el alto contenido de carbono, aproximadamente 2,5-4%, precipita como grafito en escamas esparcido a través de una matriz de ferrita y perlita. A medida que avanza el filo, esas escamas actúan como planos de fractura incorporados: el chip se rompe en pedazos pequeños en lugar de enrollarse en una cinta larga, y el grafito unta un lubricante sólido y delgado a lo largo de la cara de la herramienta. Por eso el Manual de metales ASM y ISO 513 lima de hierro fundido bajo el grupo “K” (chip corto), separada del acero.
Entonces, ¿cuánto te cuesta la paradoja? Las mismas escamas que rompen la viruta convierten la viruta en un polvo abrasivo. No hay película refrigerante en un corte seco ni viruta larga para eliminar el calor, por lo que la herramienta muele arena fina, como arena, paso tras paso. Las fuerzas de corte permanecen bajas mientras que el desgaste de la herramienta es brutal. Una vez que aceptas ese comercio, baja fuerza y alta abrasión, todas las demás decisiones de esta guía tienen sentido.
“En nuestras propias bases de máquinas de hierro gris, la primera pasada de desbaste debajo de la piel fundida es donde el borde recibe su peor golpe. Dimensionamos el corte para limpiar la piel de una sola vez, luego el resto de la pieza corta como mantequilla. La gente espera que el hierro sea resistente al husillo, suave al husillo y áspero al inserto”
Equipo técnico ANTISHICNC (mecanizamos bases de hierro gris para nuestros propios tornos y molinos)
Grados de hierro fundido y su maquinabilidad: el decodificador de grados
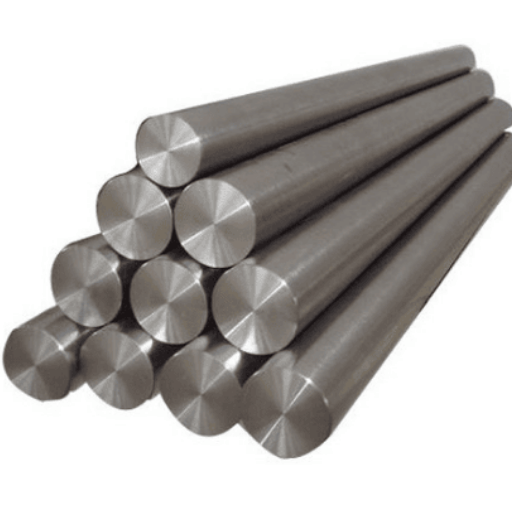
“El ”plancha fundida” es una familia, no un material, y los miembros de la familia cortan de manera muy diferente. Antes de elegir una herramienta o una velocidad, necesitas saber qué hierro hay sobre la mesa. Aquí la pregunta del lector es simple¿qué hierro fundido estoy cortando y qué tan duro será? Nuestro Decodificador de grado de hierro fundidouna matriz de selección de 9 grados asigna cada clase a dureza, maquinabilidad relativa, forma de grafito y un punto de partida de herramientas.
La matriz de selección de hierro fundido de 9 grados
| Grado/clase | Dureza (BHN) | Maquinabilidad | Forma de grafito | Herramienta de primera elección | Velocidad del carburo (SFM, m/min) |
|---|---|---|---|---|---|
| Hierro gris « A48 Clase 20 | 150–180 | Cel mai mare (~200%) | Grafito en escamas | Carburo de grado K sin recubrimiento | 350-450 SFM (107 m/min) |
| Hierro gris « A48 Clase 30 | 180–210 | Muy alto | Grafito en escamas | Sin recubrimiento/recubierto grado K | 300-400 SFM (91 m/min) |
| Hierro gris « A48 Clase 40 | 200–235 | Alto | Grafito en escamas (perlítico) | Carburo recubierto de grado K | 250-350 SFM (76 m/min) |
| Ductil « A536 65-45-12 | 150–200 | Bien | Nodular (esferoides) | Carburo recubierto resistente | 250-400 SFM (76 m/min) |
| Ductil « A536 80-55-06 | 180–250 | Moderado | Nodular (perlítico) | Carburo recubierto resistente | 200-330 SFM (61 m/min) |
| Ductil « A536 100-70-03 | 240–300 | Inferior (parecido al acero) | Nodular (perlítico) | Acabado carburo recubierto/CBN | 150-280 SFM (46 m/min) |
| Hierro de grafito compactado (CGI) | 190–240 | Duro (abrasivo, caliente) | Gusano/vermicular | Carburo recubierto; cerámica con cuidado | 150-350 SFM (46 m/min) |
| Hierro maleable | 110–230 | Buen acabado, fino | Carbono templado | Carburo (acabado clase C2) | 250-400 SFM (76 m/min) |
| Hierro blanco/frío | 400–600 | Solo moler (~60%) | Carburos (sin grafito libre) | CBN sau triturare | CBN < 150 SFM (46 m/min) |
La dureza se da en Brinell (BHN) como cifras iniciales típicas; designaciones de grado según ASTM A48 (gris) y ASTM A536 (dúctil). Verifique el certificado de calor para su fundición. El trabajo académico independiente respalda estas clasificaciones, consulte esto Estudio Purdue sobre maquinabilidad CGI de alta velocidad.
Dos lecturas prácticas del Decoder. Primero, el número de clase ASTM para hierro fundido gris es Su resistencia mínima a la tracción en ksi, Clase 40 significa 40 ksi (276 MPa) mínima, y las clases superiores funcionan más duro y perlítico, por lo que cortan más lento. En segundo lugar, los grados de hierro fundido dúctil como 65-45-12 detallan la propiedad establecida directamente (65 ksi / 448 MPa de tracción, 45 ksi / 310 MPa de rendimiento, alargamiento de 12%); Cuanto más similar al acero, más astilla como el acero en lugar de desmoronarse como el hierro gris. Y mantenerse alejado del hierro fundido blanco completamente sobre una herramienta de corte, con su carbono bloqueado como carburos y sin grafito libre, es un trabajo de molienda superior a 400 BHN.
Los puntos duros son el asesino silencioso. Una región localizada de enfriamiento rápido en una fundición forma hierro blanco (aquellos carburos superiores a 400 BHN) escondido dentro de hierro gris, que de otro modo sería suave. Golpea uno con un borde de acabado y se astilla instantáneamente. Las piezas fundidas de mala fuente contienen más de ellas. Los maquinistas que manejan hierro a diario son contundentes: compre en una fundición de buena reputación o cite la chatarra.
Herramientas de corte para hierro fundido: carburo, cerámica y CBN
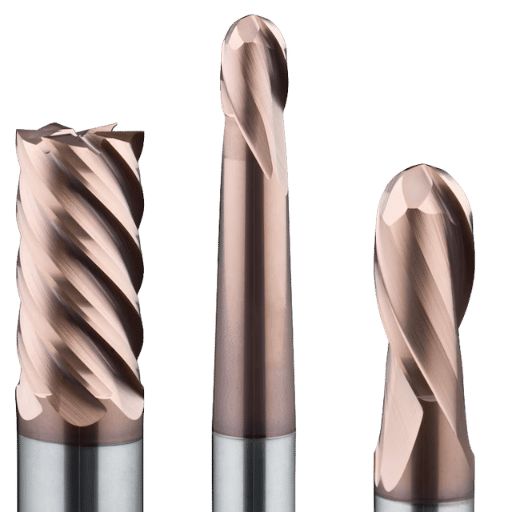
Debido a que la abrasión, no el calor ni el borde acumulado, es el enemigo, las herramientas para hierro fundido se eligen por su dureza y estabilidad del borde, no por el control de virutas. Hay tres familias que vale la pena conocer y se alinean con la velocidad y la fuerza con la que quieres correr.
| Material de la herramienta | Banda de velocidad (hierro gris) | Mejor para |
|---|---|---|
| HSS | ~80-120 SFM | Funciones únicas, trabajo manual; El hierro come HSS rápidamente |
| Carburo recto (grado K), sin recubrimiento o recubierto de Al2O3 | ~250-450 SFM | Torneado y fresado general, cortes interrumpidos, configuraciones inestables |
| Cerámica de nitruro de silicio/SiAlON | ~1.000-4.000 SFM | Desbaste/acabado estable y dominado por el calor de hierro gris |
| CBN | ~1.000-1.500 SFM | Acabado de gran volumen (rotores de freno, orificios del motor); control de tamaño estricto |
Las bandas de velocidad son rangos iniciales típicos de los gráficos de herramientas publicados; Confirme siempre con su proveedor de inserción el grado y la operación específicos.
Un detalle hace tropezar a la gente: química de grado. Un grado de carburo de hierro fundido debe ser “recto” “carburo sin recubrimiento (o una simple capa de Al2O3) sin los aditivos que utilizan los grados de acero para resistir el calor y el borde acumulado, porque esos aditivos reducen la resistencia a la ruptura transversal y hacen que el borde sea más propenso a desconcharse en el corte interrumpido y arenoso del hierro. La geometría también importa: el hierro fundido prefiere un ángulo de inclinación ligeramente negativo para el soporte del borde. Combine eso con la preparación del borde derecho: perfeccione un radio pequeño (alrededor de 0,002-0,003 pulgadas / 0,05-0,08 mm) en carburo y ejecute un T-land en cerámica y CBN. Un inserto de superficie plana con un terreno negativo sobrevive al hierro fundido mucho mejor que un rompevirutas moldeado, lo que sólo debilita el borde de un material que ya rompe sus propias virutas.
Para acabados de hierro gris donde el tamaño importa, un inserto de rastrillo negativo con un borde pulido y un radio de punta más grande (p. ej., 0,8 mm) reduce la rugosidad de la superficie hacia Ra 1,6 µm y extiende el desgaste abrasivo sobre un borde más largo. Tenga en cuenta que un rastrillo negativo o un borde desgastado aumenta el poder de corte de la unidad, un archivo USPTO sobre corte de alta energía (US 7.637.187 B2) sitúa el factor en aproximadamente 1,25×, por lo que presupuestar la carga del husillo en consecuencia.
Velocidades de corte, alimentación y profundidad de corte para hierro fundido
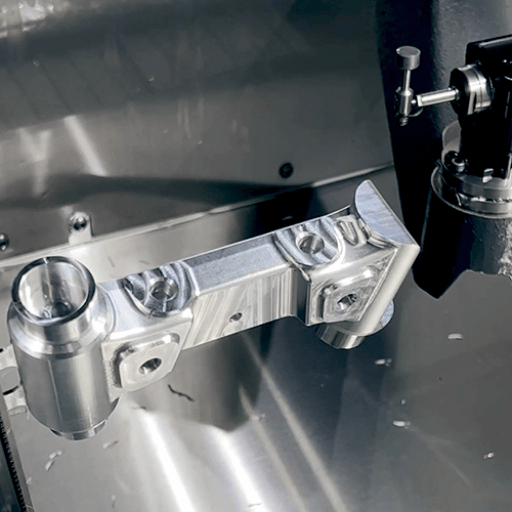
Los números sin método son sólo trivia, así que aquí están ambos. Comience conservador, observe cómo se desgasta el flanco y suba. Esa pregunta del lector¿con qué números empiezo?se responde grado por grado en la tabla y luego convertimos la velocidad a RPM del husillo con un ejemplo trabajado. Dos configuraciones impulsan el resultado: los controles de velocidad de corte (SFM) se desgastan, mientras que son estables tasa de alimentación mantiene el chip y el calor bajo control. Indexe tanto la dureza de la pieza de trabajo en Brinell (BHN) como la dureza de la pieza de trabajo en Brinell (BHN), y recuerde que la mayor parte de esto se realiza como mecanizado en seco a menos que tenga motivos para inundarse.
| Grado | Velocidad (SFM) | Alimentación (en/rev o en/diente) | Profundidad del corte |
|---|---|---|---|
| Hierro gris (Clase 30-40) | 250–450 | 0.010–0.015 | Debajo de la piel; hasta ~0,150 pulgadas |
| Fier ductil (65-45-12) | 200–400 | 0.008–0.014 | Moderado; ver matriz más dura |
| CGI | 150–350 | 0.006–0.012 | Más ligero; se calienta |
Las alimentaciones de desbaste de alrededor de 0,010-0,015 pulgadas/rev mantienen los chips manejables; sólo los cortes ligeros de acabado producen el polvo fino. Los valores son puntos de partida, confirma con nuestra guía de feeds y velocidades, publicado mesas rápidas de mecanizado universitario, y sus gráficos de herramientas.
Ejemplo trabajado: girar una cara de volante de hierro gris
La velocidad del husillo proviene de la fórmula estándar del taller RPM = (SFM × 3,82) ~ diámetro. Digamos que está frente a un volante de inercia gris hierro de 6 pulgadas (152 mm) (Clase 40) con un inserto recubierto de grado K y elija 350 SFM (107 m/min) como arranque seguro. Entonces RPM = (350 × 3,82) uba 6 = 1.337 uba 6 ¦ 223 RPM. Ejecute eso a una alimentación de 0,30 mm/rev y una profundidad de 2,5 mm, revise el borde después de algunas piezas y, si el desgaste del flanco es suave, aumente la velocidad hacia 400 SFM (122 m/min, ¦ 255 RPM). Si el chip de borde, es probable que la pieza fundida tenga puntos duros, baje la velocidad e inspeccione en lugar de alimentarse con más fuerza.
Sobre la vida útil de las herramientas: los maquinistas que utilizan hierro de producción reportan aproximadamente de 60 a 120 minutos por borde en condiciones estables, y los números cortos casi siempre se remontan a la vibración. Un inserto más grueso en un soporte rígido absorbe calor y dura; una barra perforadora larga y batida no lo hace.
¿refrigerante o seco? El diagrama de flujo de Seco Primero
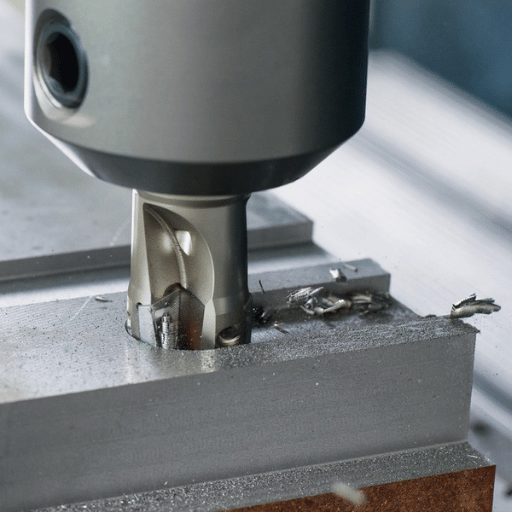
Aquí está la parte más contraria a la intuición del mecanizado de hierro fundido: la mayoría de los talleres lo cortan seco. Eso rompe el hábito que todo maquinista construye sobre acero y aluminio, donde el refrigerante es reflexivo. Con hierro gris y carburo, el secado es el valor predeterminado, y equivocarse es una lección costosa.
¿Por qué? Carbide odia el ciclo térmico. Un corte seco constante mantiene el borde a una temperatura, pero intermitente el refrigerante, que se enciende y apaga cuando la herramienta entra y sale, calienta y apaga el carburo repetidamente hasta que se agrieta. Muchos maquinistas lo expresan claramente: está seco o inundado, nunca en el medio. El Diagrama de flujo de primer secado ordena los casos:
- Hierro gris + carburo, trabajo general → secar (predeterminado).
- Insertos de cerámica, de cualquier calidad → siempre seco (el choque térmico destrozará la cerámica).
- Necesita supresión de polvo, perforaciones de tolerancia estrecha o perforación de pozos profundos → inundación constantemente (nunca de forma intermitente) y planifique la limpieza de lodos.
- Acabado de hierro dúctil donde acabado/materia térmica → la inundación es aceptable.
- Sólo puede suministrar refrigerante de forma intermitente → en su lugar, sécate; El refrigerante parcial es peor que ninguno.
Entonces, ¿por qué muchas tiendas tienen hierro mojado? Casi siempre para control de polvo, no la vida útil de las herramientas, la inundación lava las virutas abrasivas de los caminos y del aire, y mantiene limpias las piezas pintadas. Esa es una elección legítima, pero sea honesto acerca de la razón: está comprando una máquina más limpia, no una vida útil más larga, y a cambio está asumiendo el mantenimiento de lodos de refrigerante.
- Sin agrietamiento por choque térmico de carburo/cerámica
- Piezas limpias y listas para pintar; sin lodos de refrigerante
- Menor coste de energía y eliminación por parte
- Polvo abrasivo en el aire, necesita extracción/EPP
- Sin lavado de virutas; limpieza manual de formas
- El calor se acumula en agujeros/huellas profundas → deriva de tamaño
El corte en seco arroja un fino polvo de óxido de hierro al aire. OSHA establece un límite de exposición permisible de óxido de hierro de 8 horas 10 mg/m³ (TWA de 8 horas), y NIOSH recomienda un ajuste más estricto 5 mg/m³. La piel fundida en arena también puede contener sílice cristalina, que pertenece a OSHA estándar de sílice respirable. Utilice un escape local, una aspiradora con una bolsa de polvo fino y un respirador adecuado, no aire comprimido, que sólo aerosoliza el polvo.
Fresado, Torneado y Perforación de Hierro Fundido
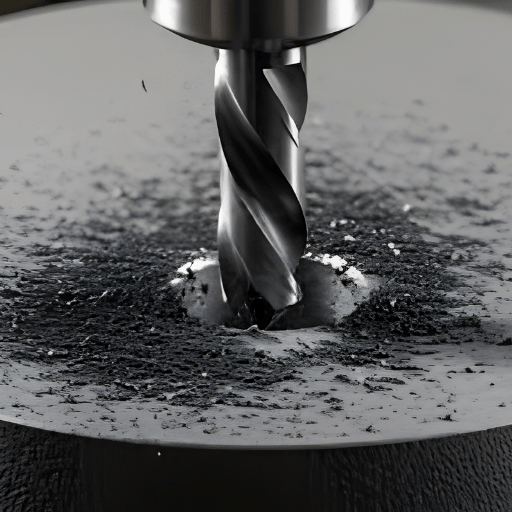
Mismo material, diferentes tácticas por operación. En los tres, una regla se mantiene, el Primer corte debajo de la piel: la superficie fundida es una escama dura y arenosa que destruye los bordes, así que establezca su primera pasada de desbaste lo suficientemente profunda como para pasar completamente debajo de ella de una sola vez en lugar de rozar la piel dos veces.
Para fresado en a fresadora metálica, el fresado convencional en la pasada de desbaste ataca primero la piel abrasiva y perdona el cortador; Muchas tiendas cambian a la fresada ascendente una vez que están por debajo de la escala, una compensación que se detalla en guías universitarias de operaciones de fresado. Administre el desconchado del borde de salida facilitando la alimentación cuando el cortador abandona la pieza. Para girando, el primer corte de revestimiento o desbaste debe despejar la piel, y una configuración rígida es importante porque los cortes interrumpidos (radios, redes) martillan el borde. Para perforación, espere una rebaba en el momento del avance; una punta afilada y un picoteo constante del ritmo de alimentación, y el refrigerante realmente ayuda a limpiar las virutas y calentar los agujeros profundos. Si los está programando para mecanizado CNC en a Máquina de torno CNC, quédate contigo Códigos G y M ordenados para que la velocidad y el refrigerante cambien, aterricen exactamente donde cambia la geometría.
¿cuál es la mejor herramienta para cortar hierro fundido?
Para la mayoría de las tiendas, la mejor herramienta integral para cortar hierro fundido es un inserto de carburo recto (grado K), sin recubrimiento o recubierto de óxido de aluminio, con un borde pulido y una parte superior plana, no un rompevirutas. Maneja hierro gris y dúctil, tolera los cortes interrumpidos y los puntos duros de las piezas fundidas y cuesta mucho menos que la cerámica o el CBN.
Pase a la cerámica de nitruro de silicio cuando la configuración es rígida y desee un desbaste dominado por el calor a alta velocidad, y a CBN solo para acabados de gran volumen, como rotores de freno o orificios de motor, donde su control de tamaño paga la prima. Una mala elección es un grado de corte de acero con un rompevirutas moldeado, que se astilla rápidamente con la viruta rota y arenosa del hierro.
Problemas comunes, puntos duros y acabado superficial
Tres fallos aparecen una y otra vez. Conocer la causa convierte a cada uno en una solución rápida.
- ✔Astillado de bordespor lo general, un punto duro (enfriamiento localizado/hierro blanco) o un inserto rompevirutas. Cambie a un grado de pulido de parte superior plana con un rastrillo negativo (una geometría documentada en USPTO US 7.637.187 B2), reducir la velocidad e inspeccionar la fundición.
- ✔Desgaste rápido de los flancosse trata de un desgaste abrasivo normal, el modo de falla dominante en el hierro. Acepte un objetivo realista para la vida útil de la herramienta y utilice un grado más resistente al desgaste en lugar de perseguirlo con refrigerante.
- ✔Mal acabadoafilar: radio de punta más grande, profundidad de acabado más ligera, alimentación constante y una configuración rígida y de baja vibración. El PCD puede llevar el hierro gris a un acabado cercano al espejo donde esté justificado.
¿debería utilizar refrigerante al mecanizar hierro fundido?
Por lo general, no, el hierro gris con carburo se seca de forma predeterminada, y el error más dañino es el refrigerante intermitente, que golpea y agrieta térmicamente el carburo. Las razones válidas para inundar son prácticas, no basadas en la vida útil de la herramienta: control de polvo, lavado de virutas de la máquina, limpieza de piezas para pintura y limpieza de calor en perforaciones profundas.
Si inunda, inunde constantemente y planifique el mantenimiento de lodos de refrigerante que crea el polvo de hierro. Una precaución más desde el campo: el hierro fundido conduce mal el calor, por lo que un orificio medido en caliente puede crecer o encogerse varias décimas una vez que la pieza se asienta a 20°C, calibre después de que la pieza se estabilice.
Perspectivas de la industria: cerámica, CBN y mecanizado seco de alta velocidad
La dirección de viaje en el mecanizado de hierro fundido la establece lo que el mundo del automóvil está moldeando. A medida que los motores reducen su tamaño para alcanzar objetivos de eficiencia y emisiones, más piezas pasan del hierro gris al hierro grafito compactado (CGI), que es notablemente más fuerte y notablemente más difícil de recortar. El trabajo revisado por pares confirma la compresión: a Estudio Purdue sobre giro CGI de alta velocidad el desgaste de las herramientas encontradas sólo disminuyó a velocidades muy altas con el mecanizado asistido investigación sobre fresado de caras secas muestra la rapidez con la que los hierros de alta resistencia queman las herramientas. Para los compradores, la conclusión es concreta: si su combinación se está desplazando hacia CGI o dúctil de alta calidad, presupuesto para herramientas más resistentes y vida útil más corta, y vuelva a probar sus velocidades, los números de hierro gris del año pasado no se mantendrán.
Se está produciendo un segundo cambio en el lado de las herramientas. Ante la oferta de tungsteno y la presión de costes, los fabricantes de herramientas están presionando cerámica (alúmina/SiAlON) y CBN en operaciones que alguna vez fueron propiedad de carburo, específicamente los cortes estables y dominados por el calor donde las cerámicas tienen una dureza que el carburo no puede, mientras que el carburo permanece puesto para trabajos interrumpidos e inestables. Los informes comerciales de 2026 enmarcan esto como una asignación inteligente en lugar de un reemplazo mayorista. Para una tienda, el elemento de acción es identificar sus operaciones estables de hierro gris de gran volumen y probar allí un grado cerámico para obtener ganancias secas a alta velocidad, manteniendo al mismo tiempo el carburo para todo lo que sufre shock.
Por qué escribimos esta guía
Como constructor de tornos y fresadoras CNC, las máquinas ANTISHICNC de bases y camas de hierro gris (clase Meehanite) internamente, por lo que las notas aquí sobre revestimiento fundido, corte en seco y rigidez provienen de nuestro propio piso, así como de ASTM. especificaciones, el manual de ASM y maquinistas que manejan hierro en producción. Cuando un número depende de su grado y herramientas específicos, lo hemos dicho en lugar de pretender que un valor único se ajuste a cada fundición. Revisado por el equipo técnico de ANTISHICNC.
Preguntas frecuentes
¿se puede mecanizar hierro fundido?
Ver respuesta
Sí, y el hierro fundido gris es en realidad uno de los materiales ferrosos más fáciles de mecanizar. Las escamas de grafito en la plancha rompen el chip en trozos pequeños y lubrican el filo, por lo que las fuerzas de corte permanecen bajas. La compensación es un corte abrasivo y polvoriento que usa herramientas y ensucia, por lo que la verdadera habilidad es elegir el grado correcto, el carburo correcto y la configuración adecuada de secado versus inundación en lugar de luchar contra el material en sí.
En la práctica, una plancha gris clase 30-40 sobre un inserto de carburo de grado K que se seca a 250-450 SFM es un punto de partida indulgente para la mayoría de los trabajos de torneado y fresado, y se ajusta a partir de ahí una vez que ve cómo se comporta el desgaste del flanco.
¿la plancha dúctil y la plancha gris necesitan insertos diferentes?
Ver respuesta
¿debería utilizar refrigerante al mecanizar hierro fundido?
Ver respuesta
¿es más difícil mecanizar el hierro fundido que el acero?
Ver respuesta
¿Qué velocidad de corte debo usar para el hierro fundido gris?
Ver respuesta
¿por qué el mecanizado de hierro fundido está tan polvoriento y sucio?
Ver respuesta
Referencias y fuentes
- Humo de óxido de hierro, límite de exposición permitidoAdministración de Salud y Seguridad Ocupacional (OSHA)
- Guía de bolsillo NIOSH, polvo de óxido de hierroCDC/NIOSH
- Estándar de sílice cristalina respirableOSHA
- Carburos y Cermets Cementados (clasificación ISO R513 K)ASM Internacional, Manual de metales
- Vida útil de las herramientas de aleaciones de hierro fundido de alta resistencia en fresado de caras secasRevista de procesos de fabricación (ScienceDirect)
- Torneado de alta velocidad de hierro grafito compactado (CGI)Pubs electrónicos de la Universidad Purdue
- US 7.637.187 B2, Enfriamiento criogénico para corte de alta energíaUSPTO
- Ingeniería de Mecanizado de Hierro Fundido con Aplicación Cerámica EstratégicaIngeniería de herramientas de corte
- ISO 513:2012, Clasificación de materiales de corte duro (grupo K)Organización Internacional de Normalización
- Velocidades y Feeds, velocidades superficiales recomendadas por materialUniversidad de Florida, Departamento de Ingeniería Mecánica y Aeroespacial
- Operaciones de fresado y tipos de fresadorasUniversidad Carnegie Mellon
Artículos relacionados
- Feeds and Speeds, el método SFM-to-RPM detrás de estos números
- Mecanizado de Acero Inoxidable, corte termoadministrado para un metal muy diferente
- Mecanizado de aluminio, corte de alta velocidad y propenso a bordes acumulados en comparación
- Lista de códigos G y M, programando las operaciones en esta guía
¿Cortar hierro fundido en volumen? Haga coincidir el trabajo con una máquina rígida construida para ello.



