














Usinagem de ferro fundido é um daqueles trabalhos que assusta maquinistas mais novos e aborrece os veteranos Aqui está a versão curta: sim, você pode usinar ferro fundido, e ferro cinza em particular corta mais facilmente do que aço macio O problema é que ele faz isso enquanto joga fora uma poeira preta abrasiva que usa ferramentas e reveste tudo na loja Obter a nota, a qualidade da ferramenta, ea decisão seca-contra-úmida direito, eo resto cair no lugar.
Especificações rápidas: Resumindo o ferro fundido
| Nota mais fácil de cortar | Ferro cinzento (ASTM A48) curto, chip quebradiço |
| Material da ferramenta padrão | Carboneto de grau K (ISO 513) não revestido ou revestido com Al2O3 |
| Refrigerante padrão | Seco para ferro cinzento + carboneto; inundação somente para o controle da poeira/microplaqueta |
| Velocidade típica do carboneto (cinza) | ~250 SFM |
| Modo de falha principal | Desgaste abrasivo do flanco; lascamento de borda em pontos duros |
| Perigo chave | Pó respirável de óxido de ferro (OSHA PEL) 10 mg/m³ |
Este guia reúne o que você realmente precisa: um mapa de usinabilidade grau a grau, as classes de ferramentas que sobrevivem ao ferro fundido, velocidades iniciais reais e alimentações com um exemplo trabalhado, um fluxo de decisão para refrigerante e os truques específicos da operação para fresagem, torneamento e perfuração Esses números vêm das especificações ASTM, do manual ASM, dos dados do fornecedor e dos maquinistas que operam ferro todos os dias Também construímos bases de máquinas de ferro cinza em nossa própria loja, então algumas notas aqui vêm diretamente do nosso chão.
O paradoxo do grafite: por que o ferro fundido é usado da maneira que acontece
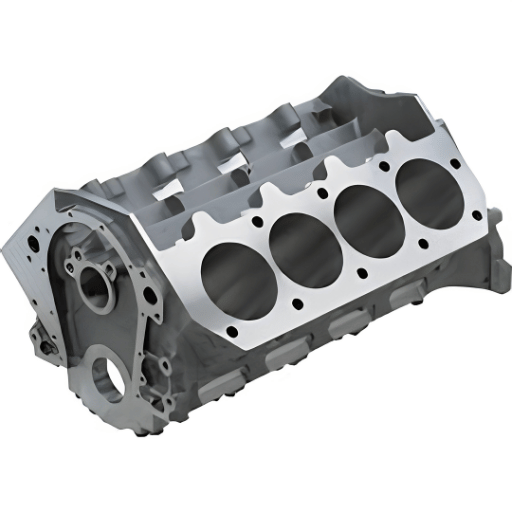
O ferro fundido é duro, quebradiço e cheio de carbono, por instinto que deve torná-lo um pesadelo para cortar Na prática, o ferro cinzento está entre os materiais ferrosos mais amigáveis de um torno torneamento metal. Chamamos isso de Paradoxo Grafite, e tudo se resume a onde fica o carbono.
No ferro cinzento teor de carbono de ferro cinzento, aproximadamente 2.5.4% (TP10 T), a alta ferrita precipita como flocos espalhados através de uma matriz e perlita À medida que a aresta de corte avança, esses flocos atuam como planos de fratura incorporados: o chip se encaixa em pequenos pedaços em vez de se enrolar em uma fita longa, e o grafite mancha um lubrificante sólido fino na face da ferramenta. É por isso que o Manual de Metais ASM e ISO 513 lima de ferro fundido do grupo “K” (chip curto), separada do aço.
Então, quanto custa o paradoxo? os mesmos flocos que quebram o chip transformam o chip em um pó abrasivo Não há filme refrigerante em um corte seco e não há chip longo para levar o calor embora, então a ferramenta moer através de areia fina passa após passa as forças de corte ficam baixas enquanto o desgaste da ferramenta corre brutal Uma vez que você aceita esse comércio, baixa força, alta abrasão, todas as outras decisões neste guia fazem sentido.
“Em nossas próprias bases de máquinas de ferro cinza, a primeira passagem de desbaste abaixo da pele fundida é onde a borda leva seu pior batimento Nós dimensionamos que cortamos para limpar a pele de uma só vez, então o resto da peça corta como manteiga As pessoas esperam que o ferro seja duro no fuso, é suave no fuso e áspero na inserção.”
Equipe técnica 1TP3 T (nós usinamos bases de ferro cinza para nossos próprios tornos e moinhos)
Graus de ferro fundido e sua usinabilidade: o decodificador de notas
“Cast iron” é uma família, não um material, e os membros da família cortam de forma muito diferente Antes de escolher uma ferramenta ou uma velocidade, você precisa saber qual ferro está na mesa Aqui a pergunta do leitor é simplesqual ferro fundido estou cortando e quão duro será? Nosso Decodificador de grau de ferro fundidouma matriz de seleção de 9 graus mapeia cada classe em dureza, usinabilidade relativa, forma de grafite e um ponto de partida de ferramentas.
A Matriz Seleção Ferro Fundido 9 Graus
| Grau /classe | Dureza (BHN) | Maquinabilidade | Forma grafite | Ferramenta de primeira escolha | Velocidade do carboneto (SFM, m/min) |
|---|---|---|---|---|---|
| Ferro cinzento 48 Classe 2 | 150–180 | Mais alto (~200%) | Grafite em flocos | Carboneto não revestido de grau K | 350 SFM (107 m/min) |
| Ferro cinzento 48 Classe 3 | 180–210 | Muito alto | Grafite em flocos | Grau K não revestido/revestido | 300 SFM (91 m/min) |
| Ferro cinzento 48 Classe 4 | 200–235 | Alto | Grafite em flocos (perlítica) | Carboneto revestido de grau K | 250 SFM (76 m/min) |
| Duto A536 6 | 150–200 | Bom | Nodular (esferóides) | Carboneto revestido resistente | 2500 SFM (76 m/min) |
| Duto a 536 80-55-06 | 180–250 | Moderado | Nodular (perlítico) | Carboneto revestido resistente | 20030 SFM (61 m/min) |
| Duto A536 10-70-03 | 240–300 | Inferior (semelhante ao aço) | Nodular (perlítico) | Carboneto revestido/acabamento CBN | 150 280 SFM (46 m/min) |
| Ferro grafite compactado (CGI) | 190–240 | Difícil (abrasivo, quente) | Verme/vermicular | Carboneto revestido; cerâmica c/cuidado | 150 SFM (46 m/min) |
| Ferro maleável | 110–230 | Bom, bom acabamento | Carbono temperado | Carboneto (acabamento classe C2) | 2500 SFM (76 m/min) |
| Branco /ferro refrigerado | 400–600 | Somente moagem (~60%) | Carbetos (sem grafite livre) | CBN ou moagem | CBN < 150 SFM (46 m/min) |
A dureza é dada em Brinell (BHN) como figuras iniciais típicas; designações de notas por ASTM A48 (cinza) e ASTM A536 (dúctil) Verifique o certificado do calor para o seu casting Trabalho acadêmico independente apóia esses rankings, veja isto Estudo Purdue sobre usinabilidade CGI de alta velocidade.
Duas leituras práticas do Decodificador. Primeiro, o número da classe ASTM para ferro fundido cinzento é sua resistência à tração mínima em ksi, Classe 40 significa 40 ksi (276 MPa) mínimo, e classes mais altas correm mais duro e mais perlítico, então eles cortam mais lento Em segundo lugar, graus de ferro fundido dúctil como 65-45-12 soletrar a propriedade definida diretamente (65 ksi /448 MPa de tração, 45 ksi /310 MPa rendimento, 121TP10 T alongamento); quanto mais aço-like o grau, mais lascas como aço em vez de desmoronar como ferro cinza E dirigir claro de ferro fundido branco inteiramente em uma ferramenta de corte, com seu carbono bloqueado como carbonetos e sem grafite livre, é um trabalho de moagem acima de 400 BHN.
Os pontos duros são o assassino silencioso Uma região localizada rápido-frio em uma fundição forma ferro branco (aqueles carbonetos acima de 400) escondendo dentro de ferro cinza de outra forma macio Acerte um com uma borda de acabamento e ele chips instantaneamente Fundido de origem pobre carregam mais deles maquinistas silenciosos que executam ferro diariamente são contundentes sobre isso: comprar de uma fundição respeitável ou citar a sucata em.
Ferramentas de corte para ferro fundido: metal duro, cerâmica e CBN
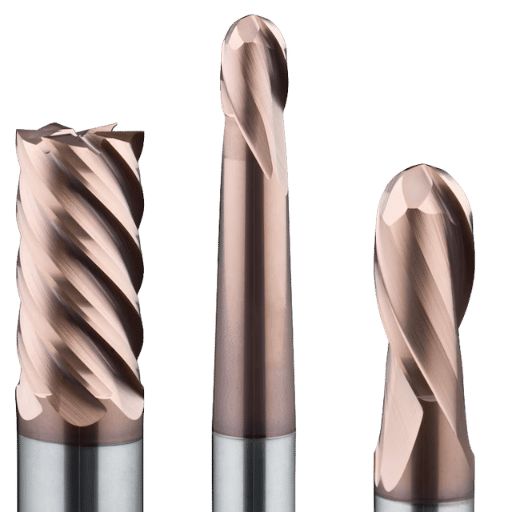
Porque a abrasão, não o calor ou a borda construída, é o inimigo, o ferramental para o ferro fundido é escolhido para a dureza e a estabilidade da borda, não o controle da microplaqueta Há três famílias que valem a pena conhecer, e alinham-se com quão rápido e quão duro você quer correr.
| Material ferramenta | Faixa de velocidade (ferro cinzento) | Melhor para |
|---|---|---|
| HSS | ~80120 SFM | Recursos pontuais, trabalho manual; o ferro come HSS rapidamente |
| Carboneto reto (grau K), não revestido ou revestido com Al2O3 | ~250 SFM | Torneamento e fresamento geral, cortes interrompidos, configurações instáveis |
| Cerâmica silício-nitreto/SiAlON | ~1.000 SFM | Desbaste/acabamento estável e dominado pelo calor de alta velocidade de ferro cinza |
| CBN | ~1.000 1.500 SFM | Acabamento de alto volume (rotores de freio, furos de motor); controle de tamanho apertado |
As faixas de velocidade são faixas iniciais típicas de gráficos de ferramentas publicados; sempre confirme com seu fornecedor de inserção para a classe e operação específicas.
Um detalhe tropeça pessoas até química grau. Um grau de carboneto de ferro fundido deve ser “straight up: carboneto não revestido (revestimento simples Al2O3 sem os aditivos graus de aço usar para resistir ao calor e borda acumulada, porque esses aditivos menor resistência à ruptura transversal e tornar a borda mais propensa a lascar no ferro interrompido, corte corajoso Geometria importa também: ferro fundido favorece um ângulo de inclinação ligeiramente negativo para o suporte de borda Par que com a borda direita prepa: afiar um pequeno raio (cerca de 0,0020,003 em /0,050,08 mm) em carboneto, e executar um T-land em cerâmica e CBN. Uma inserção de topo plano com uma terra negativa sobrevive ferro fundido muito melhor do que um chip-breaker moldado, o que apenas enfraquece a borda em um material que já quebra seus próprios cavacos.
Para acabamento em ferro cinza onde o tamanho é importante, uma inserção de freio negativo com uma borda afiada e um raio de nariz maior (por exemplo, 0,8 mm) reduz a rugosidade da superfície em direção a Ra 1,6 µm e espalha o desgaste abrasivo por uma borda mais longa. Observe que um ancinho negativo ou uma borda desgastada aumenta o poder de corte da unidade, um arquivamento do USPTO em corte de alta energia (US 7.637.187 B2) coloca o fator em cerca de 1,25× (portanto, carga econômica do fuso de acordo.
Velocidades de corte, alimentações e profundidade de corte para ferro fundido
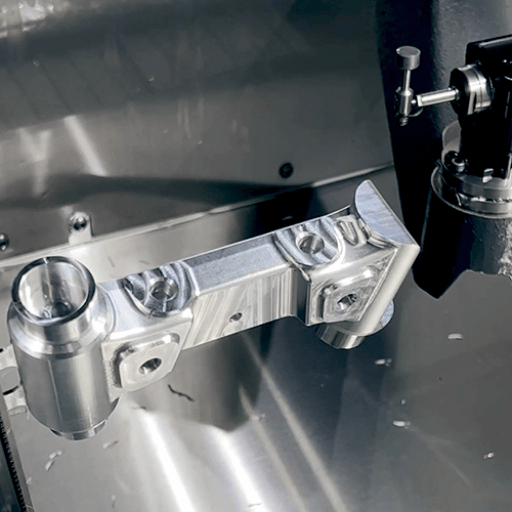
Números sem um método são apenas curiosidades, então aqui estão os dois Comece conservador, observe o desgaste do flanco e suba Essa pergunta do leitorcom quais números começo?é respondido grau por grau na tabela, e então nós convertemos velocidade para RPM do fuso com um exemplo trabalhado Duas configurações conduzem o resultado: velocidade de corte (SFM) controla o desgaste, enquanto um constante taxa alimentação mantém o chip, e o calor, sob controle Indexe tanto para a dureza da peça de trabalho em Brinell (BHN), e lembre-se de que a maior parte disso é feita como usinagem a seco, a menos que você tenha um motivo para inundar.
| Grau | Velocidade (SFM) | Alimentação (em/rev ou em/dente) | Profundidade de corte |
|---|---|---|---|
| Ferro cinzento 30 (Classe 0) | 250–450 | 0.010–0.015 | Abaixo da pele; até ~0,150 pol |
| Ferro dúctil (65-45-12) | 200–400 | 0.008–0.014 | Moderado; assista a uma matriz mais resistente |
| CGI | 150–350 | 0.006–0.012 | Mais leve; fica quente |
O desbaste alimenta em torno de 0,01 0,015 em manter os chips gerenciáveis; apenas cortes de acabamento leves produzem a poeira fina Os valores são pontos de partida, confirme com nosso guia de feeds e velocidades, publicado tabelas de velocidade de usinagem universitária, e seus gráficos de ferramentas.
Exemplo trabalhado: girar uma face do volante de ferro cinza
A velocidade do fuso vem da fórmula padrão da loja RPM = (SFM × 3,82) diâmetro de LANCE. Digamos que você esteja de frente para um volante de ferro cinza de 6 polegadas (152 mm) (Classe 40) com uma inserção revestida de grau K e escolha 350 SFM (107 m/min) como um começo seguro Então RPM = (350×3,82) 6 = 1.337 6 6 223 RPM. Execute isso a uma alimentação de 0,30 mm/rev e uma profundidade de 2,5 mm, verifique a borda após algumas peças e, se o desgaste do flanco for suave, aumente a velocidade em direção a 400 SFM (122 m/min, 255 RPM).Se o chip de borda, a fundição provavelmente tiver pontos duros, velocidade de queda e inspecione em vez de alimentar com mais força.
Sobre a vida útil da ferramenta: os maquinistas que executam o ferro de produção relatam aproximadamente 60 a 120 min por borda em condições estáveis, com os números curtos quase sempre voltando à vibração. Uma inserção mais espessa em um suporte rígido absorve calor e dura; uma barra chata longa e chicoteada não.
Refrigerante ou Seco? O primeiro fluxograma seco
Aqui está a parte mais contra-intuitiva da usinagem de ferro fundido: a maioria das lojas corta seco. Que quebra o hábito que todo maquinista constrói em aço e alumínio, onde o refrigerante é reflexivo Com ferro cinza e carboneto, seco é o padrão, e errar é uma lição cara.
Por que? carboneto odeia ciclagem térmica Um corte seco constante mantém a borda em uma temperatura, mas intermitente refrigerante, espirrando dentro e fora como a ferramenta entra e sai, aquece e extingue o carboneto repetidamente até que ele racha Muitos maquinistas colocá-lo claramente: é seco ou inundado, nunca no meio O Fluxograma Dry-First classifica os casos:
- Ferro cinzento + carboneto, trabalho geral → secar (padrão).
- Inserções cerâmicas, qualquer grau → sempre seco (o choque térmico quebrará a cerâmica).
- Precisa de supressão de poeira, furos de tolerância apertada ou perfuração profunda → inundar consistentemente (nunca intermitentemente) e planeje a limpeza do lodo.
- Acabamento em ferro dúctil onde o acabamento/calor é importante → a inundação é aceitável.
- Só pode fornecer refrigerante intermitentemente → vá secar em vez disso; refrigerante parcial é pior que nenhum.
Então, por que muitas lojas funcionam com ferro molhado de qualquer maneira? Quase sempre para controle poeira, não a vida útil da ferramenta, a inundação lava o lenço abrasivo das vias e do ar, e mantém as peças pintadas limpas Essa é uma escolha legítima, mas seja honesto sobre o motivo: você está comprando uma máquina mais limpa, não uma vida útil mais longa da ferramenta, e você está assumindo a manutenção do líquido refrigerante-lodo em troca.
- Nenhuma fissuração por choque térmico de metal duro/cerâmica
- Peças limpas e prontas para pintura; sem lodo refrigerante
- Menor custo de energia e descarte por peça
- Poeira abrasiva transportada pelo ar, precisa de extração/EPI
- Sem lavagem de cavacos; limpeza manual de maneiras
- O calor aumenta em furos/furos profundos → deriva de tamanho
O corte a seco lança poeira fina de óxido de ferro no ar. A OSHA estabelece um limite de exposição permitido de óxido de ferro de 8 horas 10 mg/m³ (TWA de 8 horas), e o NIOSH recomenda um sistema mais rígido 5mg/m³. A pele fundida em areia também pode transportar sílica cristalina, que se enquadra na OSHA padrão de sílica respirável. Use o escapamento local da loja com saco de pó fino, respirador adequado, ar não comprimido, que apenas aerossoliza a poeira.
Fresagem, torneamento e perfuração de ferro fundido
Mesmo material, diferentes táticas por operação Em todos os três, uma regra segurar, o Primeiro corte abaixo da pele: a superfície fundida é uma escama dura e arenosa que destrói as bordas, então defina sua primeira passagem de desbaste com profundidade suficiente para ficar totalmente abaixo dela de uma só vez, em vez de deslizar a pele duas vezes.
Para fresagem em a máquina fresagem metal, a fresagem convencional na passagem de desbaste ataca primeiro a pele abrasiva e poupa a fresa; muitas lojas mudam para escalar a fresagem quando estão abaixo da escala, uma compensação detalhada em guias de fresagem universitária. Gerencie o lascamento da saída-borda facilitando a alimentação enquanto o cortador deixa a peça. Para virando, o primeiro corte de revestimento ou desbaste deve limpar a pele, e uma matéria de configuração rígida porque cortes interrompidos (raios, teias) martelam a borda Para perfuração, espere uma rebarba no avanço; um ponto afiado e uma bicada de batida de alimentação constante, e refrigerante genuinamente ajuda a limpar lascas e aquecer em furos profundos Se você está programando estes para usinagem CNC em um Máquina torno CNC, fique com o seu Códigos G e M arrumado para que a velocidade e as mudanças de líquido refrigerante cheguem exatamente onde a geometria muda.
Qual é a melhor ferramenta para cortar ferro fundido?
Para a maioria das lojas, a melhor ferramenta completa para cortar ferro fundido é uma inserção de metal duro reta (K-grade), não revestida ou revestida com óxido de alumínio, com uma borda afiada e um topo plano, não um quebra-cavacos Ele lida com ferro cinza e dúctil, tolera o corte interrompido e pontos duros de peças fundidas e custa muito menos do que cerâmica ou CBN.
Pise até a cerâmica de nitreto de silício quando a configuração é rígida e você deseja desbaste de alta velocidade e dominado pelo calor, e para CBN apenas para acabamento de alto volume, como rotores de freio ou furos de motor, onde seu controle de tamanho paga pelo prêmio. Uma escolha ruim é um grau de corte de aço com um quebra-cavacos moldado, que lasca rapidamente o cavaco quebradiço e arenoso do ferro.
Problemas comuns, pontos difíceis e acabamento superficial
Três falhas aparecem repetidas vezes Conhecer a causa transforma cada uma em uma solução rápida.
- ✔Lascamento bordageralmente um ponto duro (frio localizado/ferro branco) ou uma inserção de quebra de chip Mude para um grau afiado de topo plano com um ancinho negativo (uma geometria documentada em USPTO US 7.637.187 B2), menor velocidade, e inspecione a fundição.
- ✔Desgaste rápido do flancoeste é o desgaste abrasivo normal, o modo de falha dominante no ferro Aceite um alvo realista da vida útil da ferramenta e use um grau mais resistente ao desgaste em vez de persegui-lo com refrigerante.
- ✔Final ruimaguçar: raio do nariz maior, profundidade de acabamento mais leve, alimentação consistente e uma configuração rígida e de baixa vibração PCD pode levar o ferro cinza a um acabamento quase espelhado, onde for justificado.
Você deve usar refrigerante ao usinar ferro fundido?
Normalmente não, o ferro cinzento com carboneto é cortado a seco por padrão, e o erro mais prejudicial é o refrigerante intermitente, que choca e racha termicamente o carboneto. Razões válidas para inundar são práticas, não acionadas pela vida útil da ferramenta: controle de poeira, lavagem de limalhas da máquina, peças limpas para pintura e limpeza de calor em perfurações profundas.
Se você fizer inundação, inundar consistentemente e planejar a manutenção de líquido refrigerante-lodo que o pó de ferro cria Mais um cuidado do campo: o ferro fundido conduz o calor mal, de modo que um furo medido quente pode crescer ou encolher vários décimos uma vez que a peça se instala a 20 °C, calibre após a parte se estabilizar.
Perspectiva da indústria: Usinagem de alta velocidade cerâmica, CBN e seca
A direção do deslocamento na usinagem de ferro fundido é definida pelo que o mundo automotivo está fundindo À medida que os motores diminuem o tamanho para metas de eficiência e emissões, mais peças passam do ferro cinza para ferro grafite compactado (CGI), que é marcadamente mais forte e marcadamente mais difícil de cortar. O trabalho revisado por pares confirma a pressão: a Estudo Purdue sobre torneamento CGI de alta velocidade o desgaste encontrado das ferramentas só caiu em velocidades muito altas com usinagem assistida e pesquisa sobre fresamento facial seco mostra a rapidez com que os ferros de alta resistência queimam as ferramentas Para os compradores, a conclusão é concreta: se sua mistura estiver mudando para CGI ou dúctil de alta qualidade, orce para notas de ferramentas mais resistentes e menor vida útil das bordas, e teste novamente suas velocidades, os números de ferro cinza do ano passado não serão transferidos.
Uma segunda mudança está acontecendo no lado das ferramentas Diante da pressão de fornecimento e custo de tungstênio, os fabricantes de ferramentas estão pressionando cerâmica (alumina/SiAlON) e CBN em operações que já foram propriedade de metal duro, especificamente os cortes estáveis e dominados pelo calor, onde a cerâmica mantém uma dureza que o metal duro não consegue, enquanto o metal duro permanece colocado para trabalhos interrompidos e instáveis. Os relatórios comerciais em 2026 enquadram isso como alocação inteligente em vez de substituição no atacado. Para uma loja, o item de ação é identificar suas operações constantes e de alto volume de ferro cinza e pilotar uma classe cerâmica para obter ganhos secos em alta velocidade, mantendo o metal duro para tudo que vê choque.
Por que escrevemos este guia
Como um construtor de tornos e fresadoras CNC, 1TP3 T máquinas bases de ferro cinza (Meehanite-classe) e camas em casa, então as notas aqui sobre pele fundida, corte a seco, e rigidez vêm de nosso próprio piso, bem como de especificações ASTM, o manual ASM, e maquinistas que executam ferro na produção Onde um número depende de sua classe específica e ferramentas, nós temos dito isso em vez de fingir um único valor se encaixa em cada fundição Revisado pela equipe técnica ANTISHICNC.
Perguntas frequentes
Você pode usinar ferro fundido?
Ver Resposta
Sim, e o ferro fundido cinzento é realmente um dos materiais ferrosos mais fáceis de usinar Os flocos de grafite no ferro quebram o chip em pequenos pedaços e lubrificam a aresta de corte, de modo que as forças de corte permanecem baixas O trade-off é um corte abrasivo e empoeirado que usa ferramentas e faz uma bagunça, então a habilidade real é escolher o grau certo, o carboneto certo e a configuração certa de seco contra inundação, em vez de lutar contra o próprio material.
Na prática, um ferro cinza 300 em ferro cinza 20 em uma inserção de carboneto de grau K executado a seco classe 250 50 SFM é um ponto de partida indulgente para a maioria dos trabalhos de torneamento e fresamento, e você se ajusta a partir daí assim que vê como o desgaste do flanco se comporta.
Ferro dúctil e ferro cinzento precisam de inserções diferentes?
Ver Resposta
Você deve usar refrigerante ao usinar ferro fundido?
Ver Resposta
O ferro fundido é mais difícil de usinar do que o aço?
Ver Resposta
Que velocidade de corte devo usar para o ferro fundido cinzento?
Ver Resposta
Por que a usinagem de ferro fundido é tão empoeirada e suja?
Ver Resposta
Referências e fontes
- Fumaça de óxido de ferro, limite de exposição permitidoAdministração de Segurança e Saúde Ocupacional (OSHA)
- Guia de bolso NIOSH, poeira de óxido de ferroCDC/NIOSH
- Padrão de Sílica Cristalina RespirávelOSHA
- Carbonetos e Cermets Cimentados (classificação ISO R513 K)ASM International, Manual de Metais
- Vida útil da ferramenta de ligas de ferro fundido de alta resistência em fresamento de face secaJornal de Processos de Fabricação (ScienceDirect)
- Torneamento em alta velocidade de ferro grafite compactado (CGI)Pubs eletrônicos da Universidade Purdue
- US 7.637.187 B2, Resfriamento criogênico para corte de alta energiaUSPTO
- Engenharia Usinagem Ferro Fundido com Aplicação Cerâmica EstratégicaEngenharia de Ferramentas de Corte
- ISO 513:2012, Classificação de materiais de corte duro (grupo K)Organização Internacional de Normalização
- Velocidades e Alimentações, velocidades de superfície recomendadas por materialUniversidade da Flórida, Departamento de Engenharia Mecânica e Aeroespacial
- Operações de Fresagem e Tipos de FresadorasUniversidade Carnegie Mellon
Artigos Relacionados
Cortando o ferro fundido no volume? combine o trabalho a uma máquina rígida construída para ele.



