














什麼是數控車削?數控車削是一種加工過程,它使工件旋轉,同時切削刀具沿著預定的路徑產生形狀。一個例子是沿其長度具有不同直徑的軸、凹槽和螺紋端。車床可以從同一中心線產生這些特徵。.
- 初級切割運動:工件旋轉。.
- 基本控制軸:直徑 X,沿主軸 Z。.
- 典型特徵:外徑、孔、面、錐度、凹槽和螺紋。.
- 選擇輸入:零件圖、庫存尺寸、材料、批量和檢驗要求。.
CNC 車削是一種減法加工工藝,用於透過電腦控制的刀具移動來產生旋轉特徵。基本車床使用 X 軸和 Z 軸。驅動工具和附加軸擴展了車削中心罐機的功能。.
- 主軸開口可以大於已安裝的桿通道;最小的開口控制穿過的東西。.
- 車削適合旋轉功能。銑削增加了平面、口袋和幾何形狀之外的其他功能。.
- 切削時間涵蓋了切割。裝載、更換刀具、檢查和拒絕零件會影響生產成本。.
- 機器選擇從成品零件及其工件開始,然後是已安裝的設備配置。.
CNC車削基礎:製程、車床和車削中心
CNC 車削透過控制切削刃接觸的位置來塑造旋轉毛坯的形狀。主軸提供旋轉,而編程的軸運動決定直徑、長度和輪廓。由於切削刃將材料作為切屑去除,因此無論在哪裡進行加工,成品零件都比原料小。.
鑽頭與車床相比是一個很好的比較。手鑽工具旋轉成固定工件。在傳統的車削操作中,當車削工具沿著或穿過它時,工件會旋轉。據說靜止的工具並不總是靜止的。它可以在滑塊上移動,但不提供主旋轉。.
普渡大學的 車床刀具路徑指南 解釋了旋轉槍託的概念並將其與現場工具配置區分開來。 CNC代表電腦數控。 CNC 控制解釋程式並移動工具機支援的軸、主軸和其他組件。.
CNC的車削方式與車床相同嗎?
不,CNC車削是過程,車床是執行該過程的機器。手動車床依賴操作員進行大量刀具移動,而 CNC 車床則遵循編程運動。車削中心還可以結合額外的加工功能,但僅其名稱並未指定其軸或工具。.
機器的底座支撐承載切割負載的組件。主軸箱包含主軸;卡盤或夾頭固定槍托;滑塊定位工具。刀具站之間的轉塔索引。尾座、穩定支架、從動工具和第二主軸出現在某些配置上,每種配置都有不同的用途。.
例如:繪圖需要 25 毫米軸和 20 毫米軸承座。從較大的圓形槍托開始,外部工具將軸承座減小到其尺寸,使肩部保持完整。然後,凹槽工具會在肩部旁邊形成浮雕。這兩個特徵共享主軸的中心線,使轉動成為自然的工藝選擇。穿過軸的十字孔增加了不同的要求:合適的從動工具或銑床或鑽孔機上的不同設定。買方可以在支付額外功能之前將基本旋轉工作與其他功能分開。最小的功能可能並不總是決定執行該工作所需的設備。.
對於從 25 毫米到 20 毫米的軸,轉動會跟隨毛坯旋轉時半徑的變化。添加十字孔可以改變所需的刀具運動。這兩個特徵比設備標籤更好地描述了數控車削的基礎知識:選擇圖紙所需的切削運動。.
CNC車削製程:將圖面繪製到檢查零件上
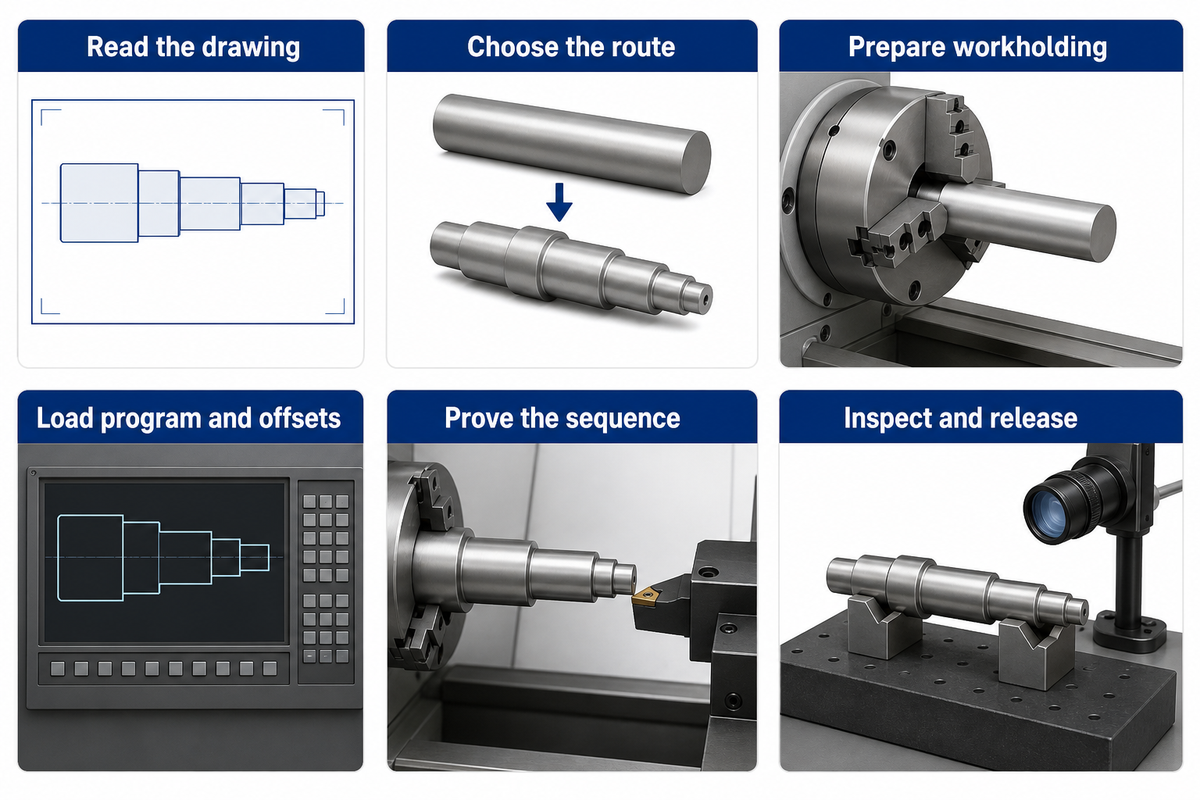
CNC車削製造過程從圖紙開始,到檢查零件結束。在兩者之間,車間選擇庫存和工具,規劃工件夾持,確定最佳加工順序,設定偏移,並證明刀具路徑。每個步驟都提供後續步驟所需的資訊;控制系統不會取代準備工作所需的許多步驟。.
- 讀圖。. 確定尺寸、基準、材料、表面光潔度以及影響功能的任何檢查要求。.
- 選擇路線。. 決定哪些功能共用一個設置,哪些功能需要將零件反轉、轉移或加工到其他地方。.
- 準備工作。. 為任何延伸穿過主軸的槍托建立握把長度、支撐、工具通道和受保護路徑。.
- 載入程式和偏移量。. 將程式修訂、工具標識和工作座標系與設定相符。.
- 證明順序。. 遵循該機器規定的模擬、空跑及受控首件試加工流程。
- 檢查並釋放。. 測量指定的功能,在需要時修正流程並保留批次的設定記錄。.
CNC車削程式設計和軟體的基礎是什麼?
CNC 程式設計定義了給定控制系統和設定的加工命令和刀具移動。程式可以使用對話控制手動生成,也可以透過電腦輔助製造生成。. 佛羅裡達大學車床培訓 涵蓋這些程式創作方法。可以在 CAD/CAM 系統中規劃功能工具路徑並產生適當的機器指令。.
CAM 軟體可以建立工具路徑,並藉助後處理器建立 CNC 程式碼。後處理器是為 CNC 控制器和機器配置的。 CNC 程式也依賴工具和工作偏移。我們的 CNC車床編程指南 涵蓋工具和工作偏移。.
在實用機械師關於重複設定的討論中,貢獻者 RJT 建議應保存程式註釋以及照片和設定表。可能需要下巴位置的圖片來解決工具編號無法解決的歧義。記錄實際佈局,包括刪除以清除子主軸的工具。並非每個重複作業都可以使用先前的砲塔佈局不變。.
重複訂購相同的 25 mm 軸件時,可以重複使用經過驗證的程式,但仍須保存毛坯伸出長度、夾爪和刀具補正值等設定細節。這些細節有助於重現設定。購買新軟體仍無法省去首件夾持、量測及安全試加工驗證的工作。
數控車削操作的類型及其特性
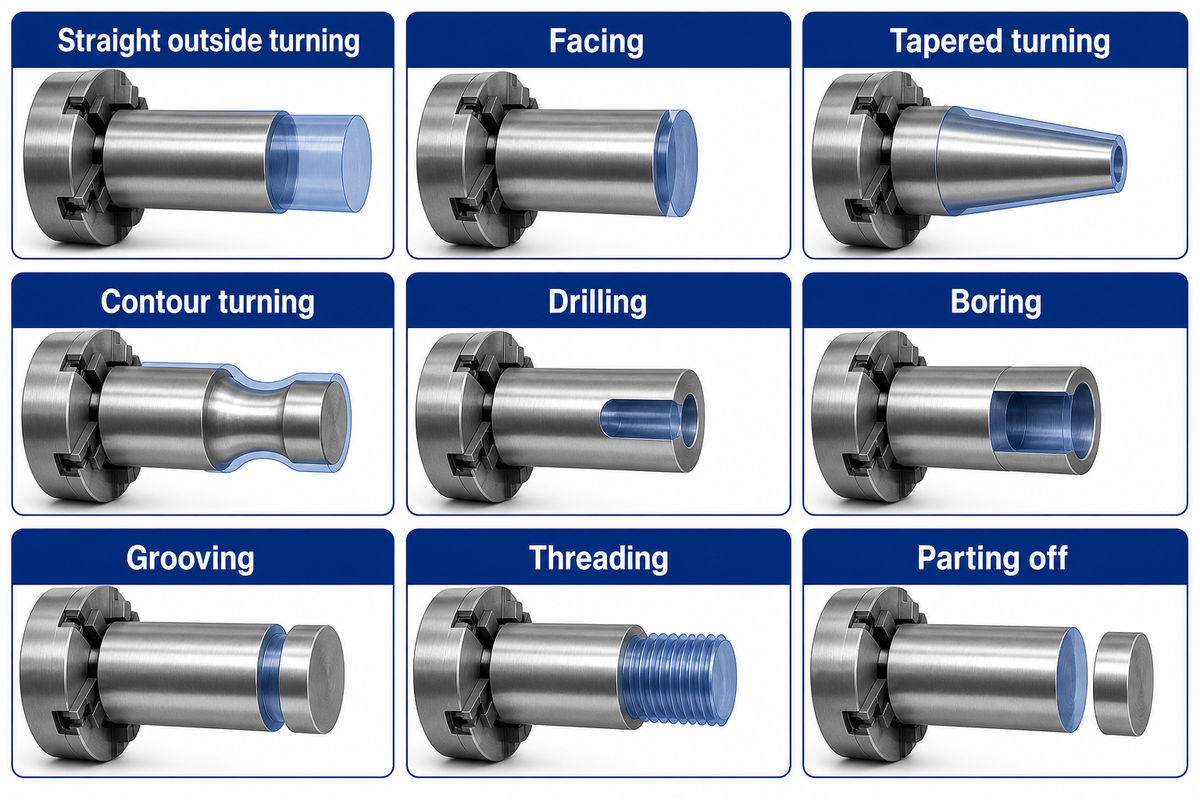
不同的車削操作會在工件的軸線上或繞其軸產生特徵。外部車削改變外部形狀;面對面的切割創造出一端;鑽孔工具會增加孔的尺寸。開槽、螺紋和分型需要單獨的切割和工具。最好識別圖紙上的特徵並命名操作,而不是試圖找出哪個工具站可用於執行該操作。.
| 操作 | 精選 | 規劃細節 |
|---|---|---|
| 直接向外轉彎 | 圓柱形外徑 | 允許材料用於粗加工和精加工。. |
| 面對 | 平端面 | 建立臉部位置和工具間隙。. |
| 錐形車削 | 直徑隨長度變化 | 將 X 和 Z 移動座標到指定的設定檔。. |
| 輪廓轉動 | 彎曲或階梯式輪廓 | 檢查肩部周圍的插入形狀和通道。. |
| 鑽孔 | 初始軸向孔 | 提供鑽頭範圍、切屑去除和冷卻劑通道。. |
| 無聊 | 擴大或異型化的現有孔 | 匹配桿直徑、懸垂和起動孔間隙。. |
| 凹槽 | 用於密封、環或浮雕的凹槽 | 指定寬度、深度、角落形式和通道。. |
| 線程 | 內部或外部螺旋螺紋 | 指定螺紋形狀、螺距、等級和檢查方法。. |
| 離別 | 分離的組件 | 規劃工具間隙和受控零件收集。. |
普渡大學的 操作指南 顯示外部和內部工具路徑。車削和鑽孔在材料的相對側使用相關運動。外部工具接近暴露的表面。鏜桿首先必須進入足夠大的孔以容納桿和刀片,並且其無支撐的長度會影響刀具的剛度。即使外部形狀看起來很簡單,具有深內部肩部的小孔也可以控制刀具的選擇。.
CNC車削中的螺紋存在另一個限制:刀具行程和主軸旋轉必須同步才能達到所需的螺紋螺距。僅僅因為刀具可以進入與螺紋刀片相同的位置並不意味著通用開槽刀具可以取代螺紋刀片。刀具和切割需求由特徵的幾何形狀和光潔度決定。.
硬車削是指在機器設定中採用適當的工具和足夠的剛性來切割硬化工件。這並不能單獨保證精度。 CNC車削材料可以包括各種類型的鋼、不銹鋼、鋁合金和可加工塑膠等。然而,這些材料的切割方式並不相同。在選擇工具、速度或進給之前,材料的狀況和等級需要顯示在圖紙上。.
考慮轉動和鑽孔,然後鑽孔,以準備具有 20 毫米外座和 10 毫米孔的零件。此操作順序可以在零件上準備不同的表面,並且具有刀具間隙的孔深度可以設定實際限制。只有當其他表面的工具能夠到達它們而不會相互幹擾時,更多的轉塔位置才有幫助。.
CNC車削與銑削:依成品幾何形狀選擇
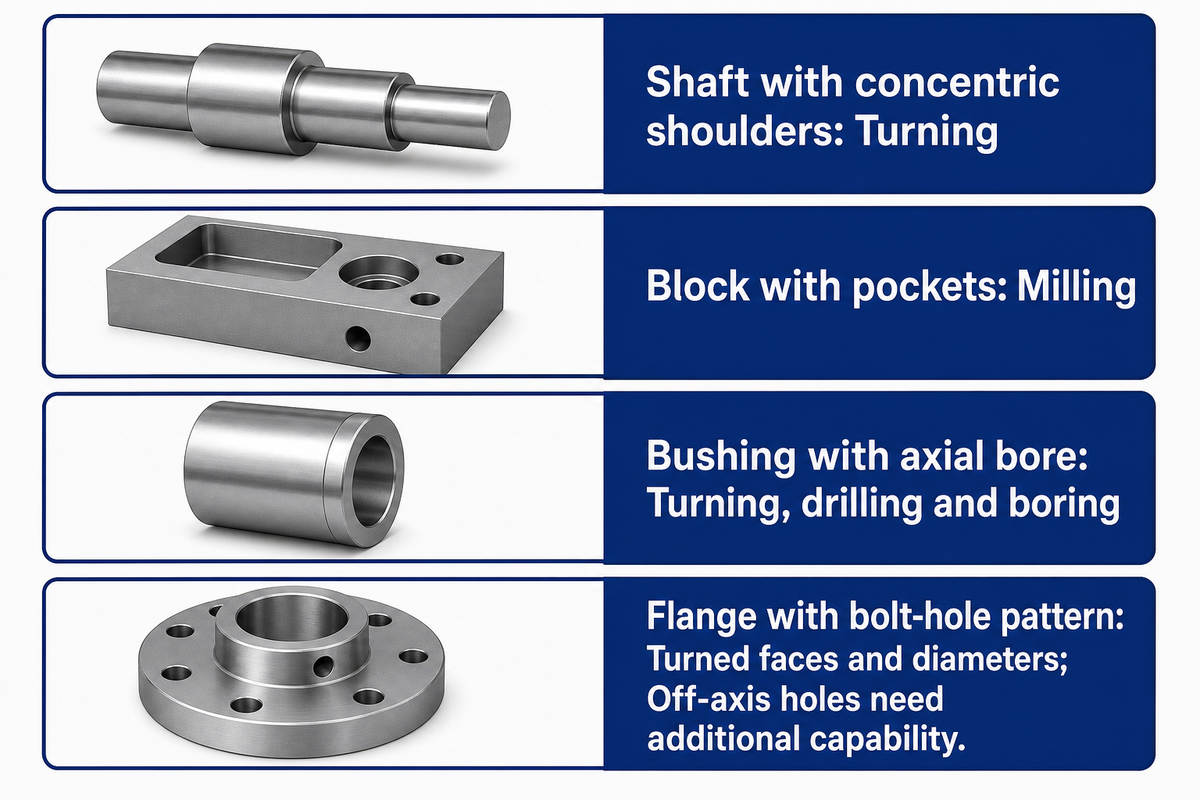
在比較 CNC 銑削和 CNC 車削時,具有與公共軸線對齊的特徵(例如中心孔和軸直徑)的設計適合這些特徵的車削;其他幾何形狀可能需要銑削。對於最好由旋轉刀具準備的口袋和平面等功能,銑削是有利的。如果需要這兩個過程,則選擇如何分割功和控制傳輸。.
顯示 CNC 車削與 CNC 銑削每種製程的相對差異的一個很好的比較是確定哪個組件(如果有)旋轉。在數控銑床中,工件和刀具相對於彼此定位,並且刀具允許旋轉。在數控車削機中,工件可以旋轉以進行主要切削動作。 CNC車削和CNC銑削具有不同的強度;當繪圖、設定和檢查範圍不同時,這兩個過程通常都不會更快。.
| 完成幾何 | 起始路線 | 新增另一個操作的原因 |
|---|---|---|
| 肩部同心的軸 | 轉身 | 交叉孔、平面或鍵槽 |
| 帶口袋的塊 | 銑削 | 旋轉特徵需要另一種持有策略 |
| 帶軸向孔的襯套 | 車削、鑽孔和鑽孔 | 離軸安裝功能 |
| 帶有螺栓孔圖案的法蘭 | 翻臉和直徑 | 驅動工具或單獨的鑽孔/銑削裝置 |
例如:40 毫米法蘭需要一個 20 毫米輪轂和四個離軸安裝孔。兩軸車床可以面向零件並轉動輪轂,但四個孔仍需要定位和鑽孔能力。活動工具轉動中心可以透過更少的傳輸完成零件;如果另一台機器已經安裝完畢且批次較小,則使用銑床可能是有意義的。比較應包括每個主軸的切割時間以及重新定位零件和檢查特徵之間關係所花費的時間。受控主軸定位或 C 軸定位零件周圍的特徵,Y 軸增加橫向行程。從動刀柄和控制裝置需要支援所需的操作。.
手動設備也佔有一席之地。在其 2025 年 Aerotech 報告中, 現代機械車間描述了不常見的大軸工作 該店使用了新購買的手動車床。這是將投資與工作組合相匹配而不是為每次操作購買數控技術的具體例子。.
CNC 車削的優點包括重複編程路徑和有效的旋轉工作序列。 CNC 車削的缺點包括設定工作以及對刀具存取和幾何形狀的限制。要查看我們的深度比較,請參閱我們的指南 銑削和車削.
數控車床的類型和應用
不同類型的數控車床在主軸方向、工作支撐類型和操作組合方面有所不同。水平車削中心適應軸和桿工作的各種佈局;垂直車削中心支援水平工作台或卡盤上的工作。根據工具和附加驅動器,可以實現可能的工作順序數量的差異。.
水平數控車床將主軸軸水平放置。尾座或穩定支架可用於支撐較長的工件,桿式進給器可用於透過主軸加載工件以進行連續切割。其他型號中的垂直主軸(稱為垂直數控車床)改變了更大更重的工件的裝載和支撐方式。.
基本的數控車床通常專注於旋轉切割。帶有從動工具的數控車削中心可以執行選定的鑽孔和銑削操作。多軸車削設備可以提供 Y 軸、位置和座標主軸。每個添加的軸都增加了編程和維護的複雜性。.
CNC車削應用中的圓柱形零件的範例包括軸、襯套、螺紋配件、滾輪和法蘭。長度和支撐對於軸很重要,而壁厚和孔徑對於襯套很重要。夾持和麵徑對於法蘭很重要。對於法蘭,其他因素可能包括偏置孔、鍵槽和切口。 CNC 車削的這些應用可能共享相同的基本工藝,但需要不同的機器佈置。.
ANTISHICNC 供應 CNC車床配置 具有不同的工作包絡線。例如,CK6130 報價將最大轉彎長度限制為 230 毫米,235 LANCEN 報價將其增加到 550 毫米。在評估控制選項和/或砲塔功能之前,這些差異是必要的。可用的 550 毫米信封可能適合大於 230 毫米的長度要求,但工具和工件仍然會消耗空間。.
300毫米長的零件已經超過了CK6130列出的230毫米車削長度。 235 LANCEN 列出的 550 毫米長度提供了更大的起始包絡線。首先比較這些尺寸有助於將不同類型的 CNC 設備與工作聯繫起來,而不是認為每台車床都是相同的。.
CNC車床容量:選擇機器前進行四次檢查
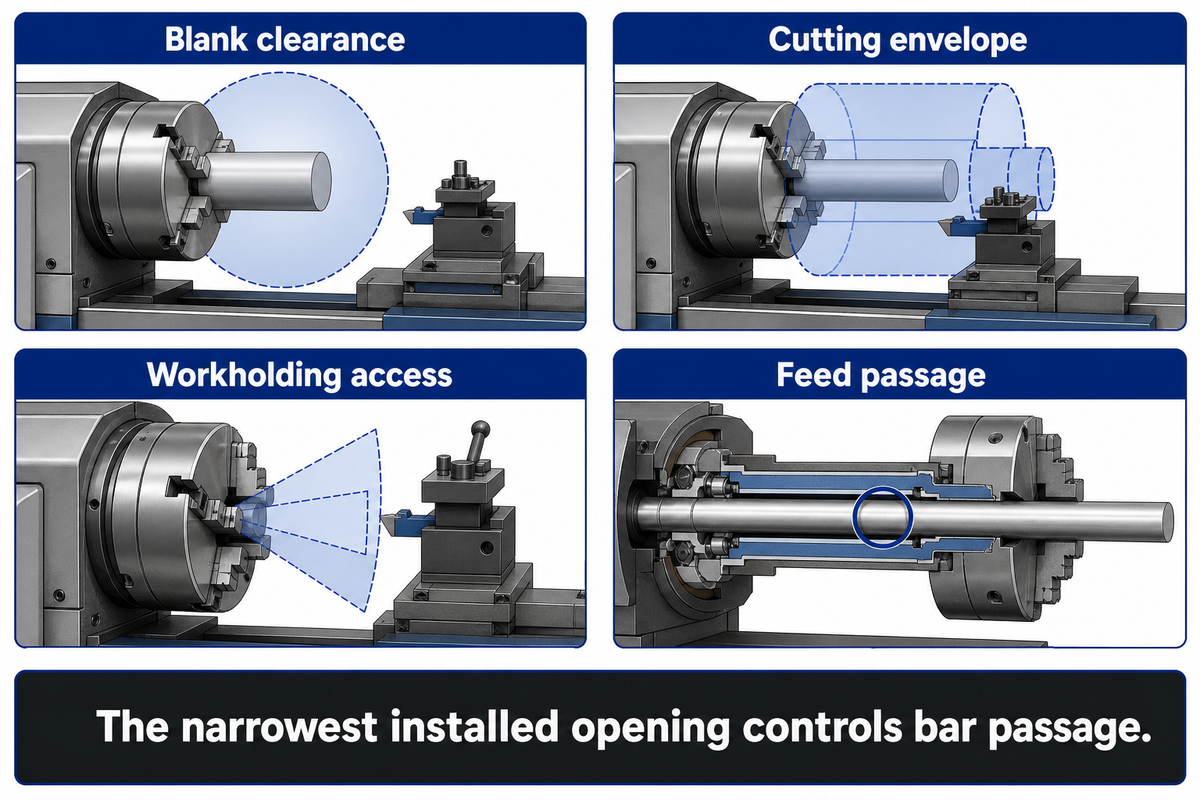
CNC車床的容量結合了工件、切割包絡線、工件夾持和進給通道的空間。不同的限制是透過在床上的擺動、最大轉動直徑和主軸孔來描述的。在評估加工路線是否可行之前,零件必須安裝完整的、完全耦合的設定。.
4-信封適合檢查
4 信封貼合檢查將空白間隙、切割行程、工作保持通道和安裝的進給通道與零件圖進行比較。.
- 空白間隙: 未切割的槍托及其固定裝置必須在旋轉過程中清理床和周圍結構。.
- 切割信封: 工具需要足夠的直徑和長度行程才能達到成品功能。.
- 工作持有訪問: 下巴、支架、尾座和砲塔必須抓握和支撐工作,而不會阻擋所需的運動。.
- 飼料通道: 桿座必須通過最窄的安裝開口,包括安裝的拉管、卡盤或夾頭以及饋線介面。.
ANTISHICNC 公佈的報價證明了這些檢查如何保持獨特。下面列出的值是供應商列出的配置範例,其中配對選項保留在一起。.
| 模型 | 轉彎長度 | 主軸開口 | 列出的條直徑 | 拉管/拉桿開口 |
|---|---|---|---|---|
| CK6130 | 230毫米 | 48毫米 | 45毫米 | 40 毫米,可選空心卡盤佈置 |
| 235 蘭森 | 550毫米 | 66毫米 | 50毫米 | 50毫米 |
| CK6140/550 | 420/300 毫米,6/8 個站 | 48/82 毫米替代品 | 40 /65 毫米,成對替代品 | 指定選定的卡盤佈置 |
| CK6150/1000 | 850/730 毫米,6 /8 個站 | 82/130 毫米替代品 | 80 /128 毫米,成對替代品 | 65 /118 毫米可選替代品 |
| CK6160/1500 | 1,350 毫米 | 130毫米 | 128毫米 | 118 毫米,可選空心卡盤佈置 |
例如:買家計劃透過 CK6130 送入 42 毫米圓桿。 48 毫米主軸開口最初看起來足夠大。然而,所引用的可選空心卡盤裝置具有 40 毫米拉桿開口。因此,42 毫米桿不能通過該開口,儘管它小於主軸孔和單獨列出的 45 毫米桿直徑。因此,採購決定必須指定相容的安裝通道或使用不同的生產路線。將桿切割成用於卡盤的毛坯會改變裝載和搬運,因此替代方案也會改變循環估計。從每個目錄行中選擇最大的數字將隱藏約束而不是求解它。.
在實用機械師身上,有許多柱子詳細說明了拉管、卡盤和固定硬體的相同類型的限制。還有槍托直線度的問題:接近標稱孔徑的材料可以裝訂,即使它看起來合適。工件有多種選擇,這會改變通道和握把。我們的 夾頭類型指南 涵蓋了設定的這一方面。.
除了靜態配合檢查外,還必須為旋轉庫存提供令人滿意的支撐和防護。 A 華盛頓面臨調查 描述了一起致命事故,涉及約 3 英尺長的無支撐桿突出到車床主軸之外。沒有可以概括並從孔徑推斷的安全投影或速度。.
CK6130 可選的 40 毫米通道不包括 42 毫米貫穿進給桿,儘管其主軸開口為 48 毫米。還必須支撐和保護合適的桿路徑以進行旋轉。將完整的安裝通道和支撐系統與庫存相匹配。.
CNC車削速度、進給和切割時間
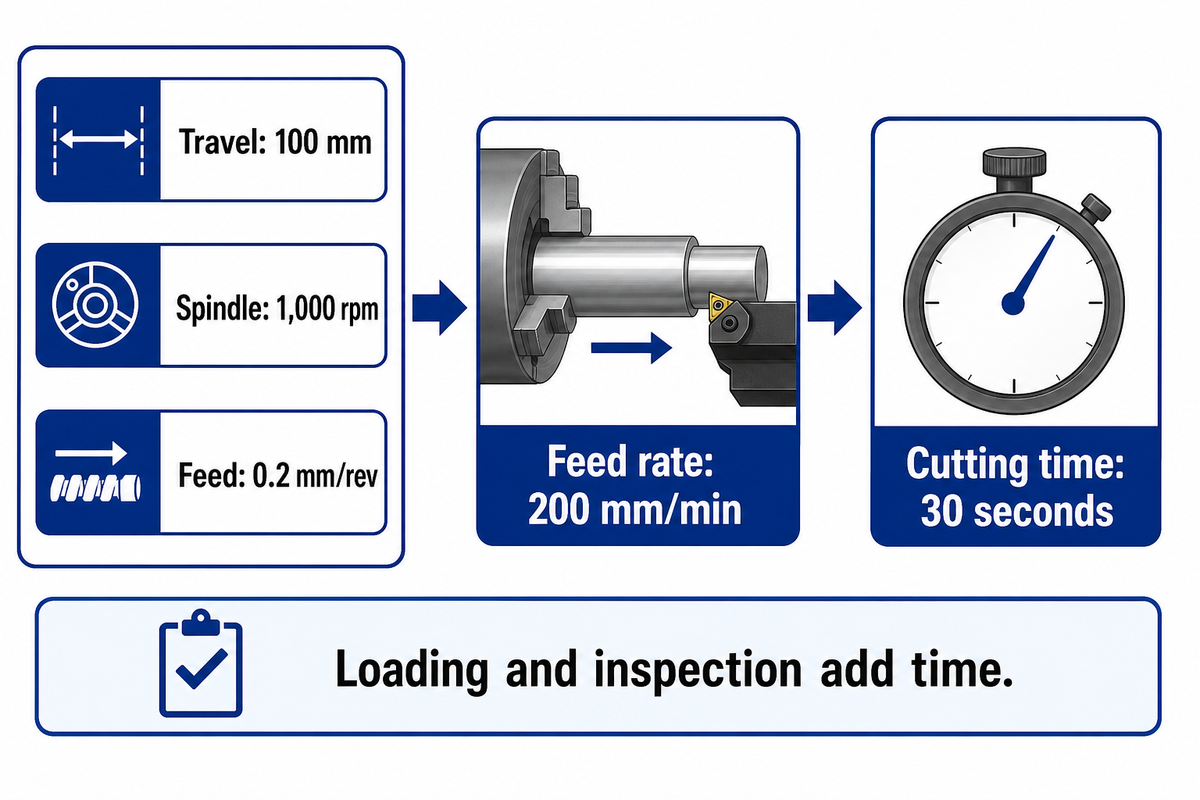
不同的量用不同的術語表示。主軸速度測量轉速。切割速度測量每分鐘的表面行程,而進給測量每轉刀具的前進速度。對於恆速直切,切割所需的時間等於刀具行程除以進給速率。裝載和其他非切割操作也消耗時間。.
以公制單位表示,切割速度為 vc = π × D × n → 1,000, (其中 D 為工件直徑(mm),n 為主軸速度(rpm)。線性進給速率為 Vf = f × n, ,其中 f 以毫米/轉為單位進給。切割時間以分鐘為單位 Tc = L → (f × n) 其中 L 是工具行程(以毫米為單位)。.
三菱材料的公制車削公式包括 700 rpm 時的直徑為 50 mm,切割速度約為 110 m/min。其切割時間範例使用 100 mm 切割、1,000 rpm 和 0.2 mm/rev。進料速率為 0.2 × 1,000 = 200 毫米/分鐘; 100 ERT 200 = 0.5 分鐘或 30 秒。.
30 秒的結果捕捉了指定的切割段。安排作業的車間必須考慮進場和縮回運動、工具更換、夾緊、裝載和檢查(如適用)。可能需要多次切割才能達到最終直徑。將 30 秒直接轉換為每小時 120 個可接受的零件不會導致上述活動和中斷。該公式仍然有用,因為它有助於專注於循環的一個要素,即改變的進給或行程長度,並評估該變化的影響。生產系統的其餘部分不容忽視。.
只有在提供材料和切削刀具資料時,低車削速度或高車削速度才有意義。在固定轉速下,直徑越大,表面速度越高。定表面速度控制會依直徑變化調整轉速。程式仍須為工件夾持方式與工件本身設定適當的轉速限制。朝中心進行端面車削,與固定直徑的縱向切削不同。
進給和切割深度應取自所選工具的引導和工件的狀況,並在設定過程中進行檢查。加倍進給會改變切削負載和精加工要求以及時間。對於英制表面速度計算和單元處理,請使用我們的 表面速度計算指南.
1,000 rpm 和 0.2 mm/rev 下的 100 mm 切割路徑在恆定進給下需要 30 秒。相同的計算不包括負載或測量。將切割時間與剩餘週期分開可以讓生產規劃者確定工具變更或處理改進是否解決了更大的延遲。.
CNC車削成本和機器報價要求
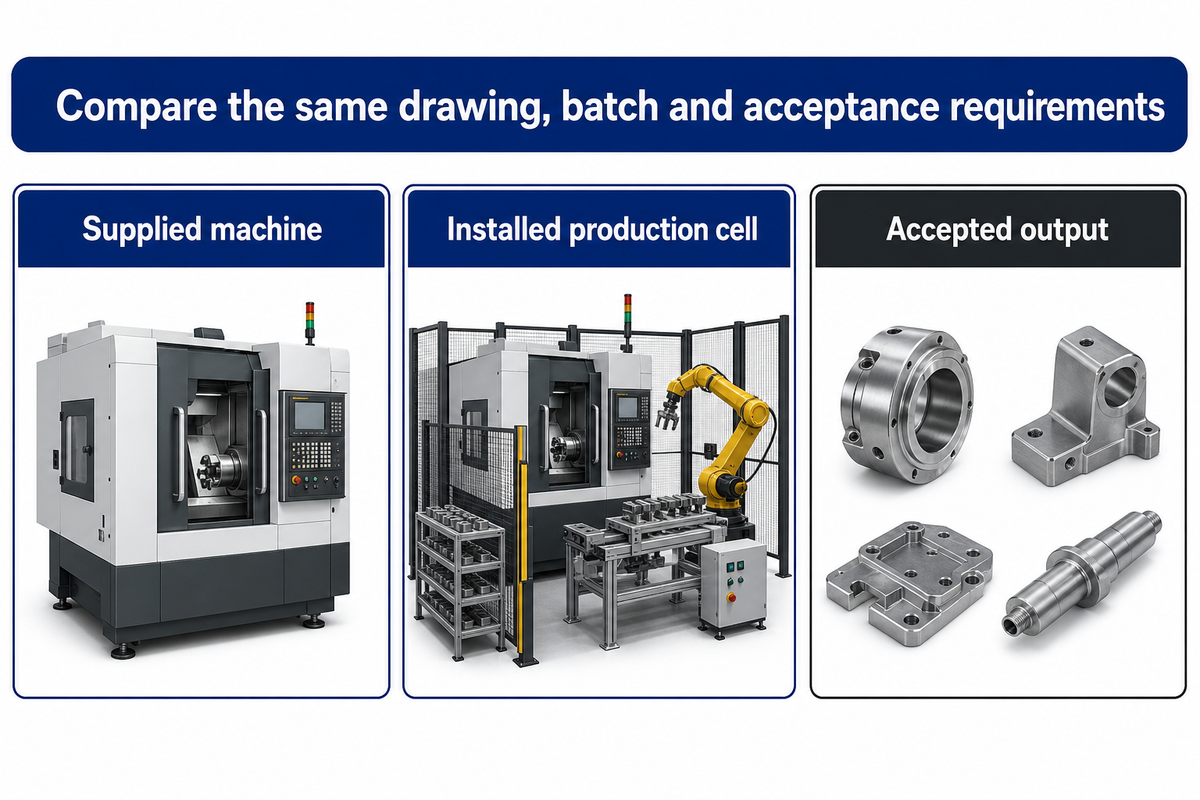
CNC車削的成本取決於整個生產過程,包括庫存成本、設定、加工和車削時間、刀具和品質損失以及搬運成本。成品零件的報價涵蓋的範圍與機器的報價不同。對於可比較的報價,需要相同的圖紙和規格,以及批量和驗收要求。.
3-範圍報價檢查
3 範圍報價檢查將供應機器的成本、安裝的生產單元的成本和接受輸出的成本分開。.
在提供的機器範圍內,確定了設備和選項。在已安裝的生產單元範圍內,引用了工具、工件、裝載設備和公用設施、調試和培訓。可接受的產出範圍包括生產合格零件所需的時間和消耗品。如果報價中未包含必需品,則供應機器的價格較低可能會導致安裝成本較高。.
| 決策字段 | 要發送或請求的資訊 | 成本或容量決策 |
|---|---|---|
| 零件和庫存 | 繪圖修改、材料狀況、庫存尺寸 | 定義去除體積和起始包絡線。. |
| 體積和混合 | 批量大小、重複頻率、零件系列 | 分配設定和轉換工作。. |
| 已安裝配置 | 主軸、轉塔、軸、控制器和選定的選項 | 防止比較不同的功能。. |
| 工作和支持 | 鉗口或夾頭、拉管(如有)、尾座或支架 | 揭示通道和工具存取瓶頸。. |
| 工具和消耗品 | 支架、插件、鑽頭、冷卻劑供應 | 將提供的設備與經常性費用分開。. |
| 裝載和收集 | 棒式送料器、手動裝載、機器人或零件捕集器 | 設定處理時間和無人值守的邊界。. |
| 現場和調試 | 電力、空氣、佔地面積、交付、安裝和培訓範圍 | 建立安裝單元成本。. |
| 試驗和檢查 | 代表性繪圖、測量方法、商定的樣品順序 | 將接受度與預期工作連結起來。. |
| 產出成本假設 | 完整的循環、人員配置、工具壽命、報廢和返工假設 | 允許一致的公認部分比較。. |
對於說明性的 $200 設置,分配是 $200 除以批次數量:在 10 件時,設置每件貢獻 $20;在 100 件時,每件貢獻 $2。 (算術與相同 德州大學批量處理模型.。) 然後必須增加材料、切割、檢查和損失的成本。生產一批 100 件以減少安裝成本分配可能會導致庫存多於實際需要的數量。更好的改進可能是更短的設定時間。因此,應將總成本與預期訂單進行比較,以確定最佳批量大小,而不是降低其中一項成本並忽略其他成本。.
美國品質協會 成本框架 將檢查作為評估的一部分,將報廢和返工作為內部故障的一部分。這些分類解釋了為什麼每個接受零件的成本可能會增加,而標稱加工時間保持不變。.
設備買家購買產能,零件買家使用高精度數控車削服務購買零件。同一張圖可以支援這兩個請求。使用九個欄位請求同類報價,包括接受方法和誰提供每個商品。.
使用 $200 設定,將工作分散到 100 個而不是 10 個,將設定分配從每件 $20 減少到 $2。總成本仍然可以透過多餘的庫存、檢查或返工而增加。 3 範圍報價檢查保持算術連接到機器、單元和接受的輸出。.
數控車削品質:證明零件,而不是通用公差
精密數控車削始於理解和解釋要求的能力。然後,它繼續展示能夠根據這些要求重複生產的過程。許多因素會影響最終結果,包括工件固定、工具、材料、夾具、熱條件和測量。第一件檢查檢查初始設定。按時間順序進行的測量有助於確定批次繼續時的過程行為和工具磨損情況。.
良好的驗收記錄有助於記錄確定要求的圖紙的修訂。它應包括材料、工具、測量儀器和測量方法的安裝配置。用單位記錄尺寸並區分表面光潔度要求和尺寸要求。 CNC 車削零件可能滿足直徑要求,但具有不可接受的光潔度、錐度或特徵之間的關係。一般機器精度數字不能取代這些單獨的要求。.
NIST 的流程穩定性指南 將過程的穩定性置於確定其能力之前。過程的穩定性與隨時間的分佈、平均值和變異數有關。一個可接受的第一件回答的問題與工具磨損期間測量的後續序列不同。.
NIST 2026 年熱變形研究確定馬達和加工產生的熱量以及環境變化對機器幾何形狀和零件品質有影響。樣品製程表、保留時間和熱條件以及測量的直徑將有助於確定製程是否正在發生逐漸漂移或是否發生一次性測量誤差。.
工具範圍也很重要。山特維克將長鏜桿懸垂和不穩定的夾緊列為振動原因。在改變切削參數之前,深孔可能需要不同的支架和桿佈置。如果鏜床在所需的範圍內仍然缺乏剛度,先進車削設備的潛在買家將無法從增加的軸行程中受益。.
“應保護操作使僱員受傷的機器的操作點。”
安裝和操作需要適用的防護和培訓安排以及尺寸驗收。 ISO 23125:2015 解決了車床安全問題,並仍然是 2026 年確認的發布版本。在生產和採購計劃的背景下,需要確保設備保護和零件品質都不會因為其他產品得到保證而從生產中消除。.
CNC轉型展望:自動化仍需要穩定的流程
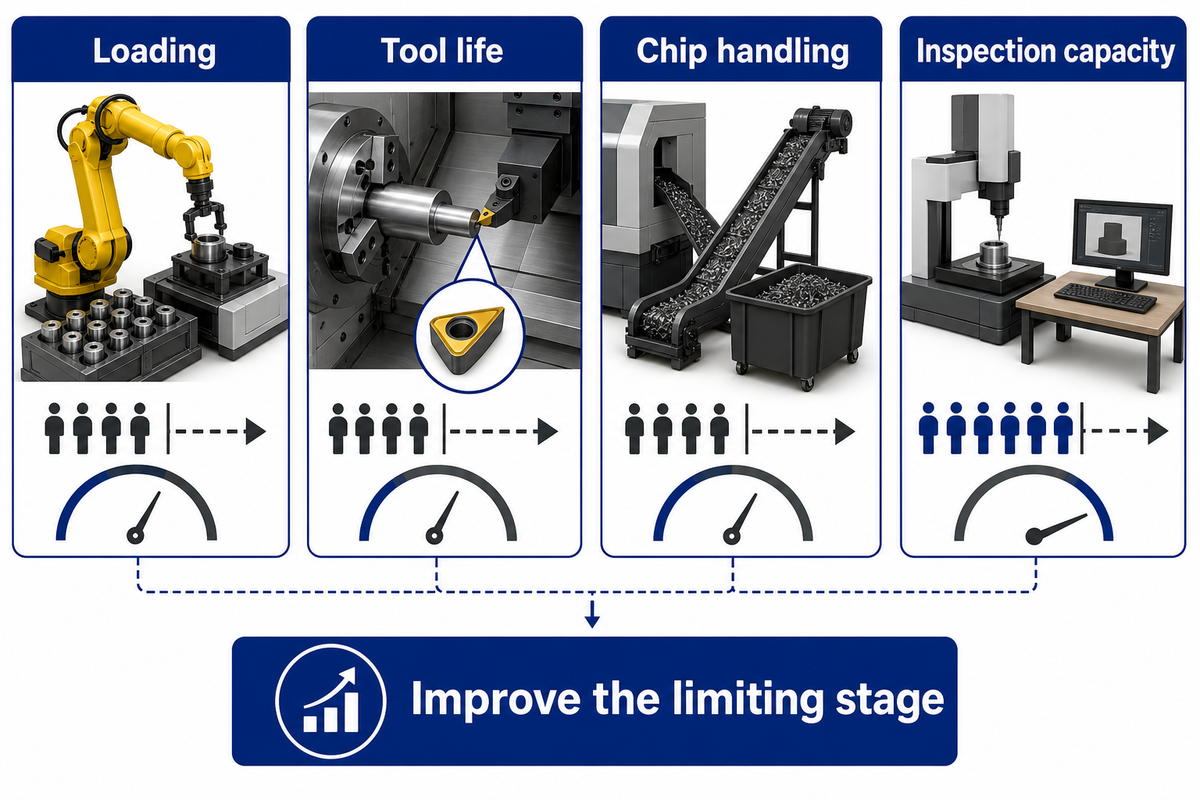
自動化投資應解決限制可接受輸出的限制,無論是負載、刀具壽命、晶片處理或檢查。饋線可以延長材料的供應,而製程的其他一些部分需要注意。當添加附加功能來解決特定的生產限制時,現代數控設備最有幫助。.
Modern Machine Shop 展示的 Custom Tool 案例涉及需要注意的穿線工具。大約 4 小時後,穿線工具需要注意;冗餘工具有助於延長操作視窗。該商店還解決了晶片處理和零件收集問題,最終檢查能力成為瓶頸。這家商店的教訓是在延長輪班之前評估整個路線。.
先進的 CNC 功能可用於監控和協調。然而,感測器或機器人無法辨別哪些元素對客戶至關重要。為了獲得認可,該計劃必須顯示警報和工具變更如何與對客戶至關重要的測量功能相關。當工具達到其約定的壽命或測量的功能漂移時,生產過程需要明確的回應而不是持續的載入。.
市場也有投資自動化和設備的跡象。 AMT 2026 年 6 月 8 日發布的消息稱,4 月美國金屬加工機械訂單為 $5.936 億,比 2025 年 4 月增長 33.2%,比 3 月下降 12.5%。這些數字代表了美國機械訂單的過時系列,而不是全球數控車削市場。它們提供了投資活動的背景,而不是單一車床的投資回報預測。.
對於新電池來說,最重要的是所選零件系列的匹配裝載、工具、收集和檢查計劃。添加第二個主軸可能會消除處理步驟;然而,如果零件在加工後積累,更好的檢查能力可能會更有價值。 CNC 車床或車削中心的功能判斷應考慮到此限制。.
4 小時後需要注意的工具可能會限制無人值守的間隔,即使棒材送料器有足夠的庫存以維持更長的時間。客製化工具案例說明了將材料容量與工具壽命和檢查相結合的必要性。更有用的方法是延長最短的操作窗口,而不是增加無約束步驟的容量。.
數控車削常見問題
CNC車削有哪些缺點?
CNC 車削增加了設定工作量,產生晶片,並且需要針對某些離軸功能進行額外操作。.
CNC車削中心中的機器軸是什麼?
基本的數控車削中心使用X軸和Z軸;其他安裝的軸擴展了其運動。.
CNC車削的主要設計考量是什麼?
CNC車削設計從旋轉幾何形狀、槍托、工件保持力和功能公差開始。.
簡單來說,CNC是什麼?
CNC是電腦數控的縮寫。.
你能給我一個CNC工具機的例子嗎?
CNC車床和CNC銑床是電腦控制工具機的兩個例子。.
什麼是數控車削操作員?
數控車削操作員在其訓練和指定的角色範圍內準備或運行設備。.
買家什麼時候應該外包數控車削而不是購買車床?
外包適合偶爾或不確定的工作;設備所有權值得針對經常性需求進行評估。.
將車床與零件相匹配
使用 4 包絡貼合檢查縮小機器配置範圍,然後使用 3 範圍報價檢查來比較報價。探索 ANTISHICNC 的車床系列或 討論您的零件圖 與團隊合作,包括庫存尺寸、批量和需要檢查的功能。.
上述模型值來自 2026 年 10 月審查的 ANTISHICNC 已發布的技術報價。計算使用提供的值,外部商店範例由其作者給出。使用零件驗收要求選擇最終報價中的選項。.
參考文獻和來源
- 車床工具路徑指南 普渡大學。.
- 數控車床資源 佛羅裡達大學。.
- “華盛頓臉報 10WA001”」 (2012),華盛頓州勞工和工業部,由 CDC 存檔。.
- “在流程模型中進行工作”」 德州大學。.
- “品質成本”美國品質學會”。.
- “評估製程穩定性”」 NIST 工程統計手冊。.
- 工具機熱變形的製程光學測量和補償, ,NIST,2026。.
- 所有機器的一般要求,29 CFR 1910.212 奧沙。.
- ISO 23125:2015,工具機、安全、車床 ISO 目錄,已確認 2026 年。.
- 數控機械車間自動化的無人看管影響, ,德里克·科恩,現代機械車間,2018 年。.
- “手動車削與數控一樣有價值”」 埃文‧多蘭,現代機械車間,2025 年。.
- “自動化為 2026 年製造技術訂單的強勁開端提供動力”,AMT,2026 年 6 月 8 日。.



