














Was ist CNC-Drehen? CNC-Drehen ist ein Bearbeitungsverfahren, das ein Werkstück dreht, während ein Schneidwerkzeug, einem vorgegebenen Weg folgend, eine Form erzeugt Ein Beispiel ist eine Welle, die entlang ihrer Länge unterschiedliche Durchmesser hat, eine Nut und ein Gewindeende. Eine Drehmaschine kann diese Merkmale aus derselben Mittellinie herstellen.
- Primäre Schneidbewegung: Das Werkstück dreht sich.
- Grundlegende gesteuerte Achsen: X über den Durchmesser und Z entlang der Spindel.
- Typische Merkmale: Außendurchmesser, Bohrungen, Flächen, Verjüngungen, Rillen und Gewinde.
- Auswahleingaben: Teilezeichnung, Lagerabmessungen, Material, Chargenmenge und Prüfanforderungen.
CNC-Drehen ist ein subtraktives Bearbeitungsverfahren zur Herstellung von Drehmerkmalen mit computergesteuerter Werkzeugbewegung. Eine Basisdrehmaschine verwendet die X - und Z-Achse. Angetriebene Werkzeuge und zusätzliche Achsen erweitern die Merkmale, die ein Drehzentrum bearbeiten kann.
- Eine Spindelöffnung kann größer sein als der installierte Stabdurchgang; die kleinste Öffnung steuert, was durchläuft.
- Drehanzüge Drehfunktionen Fräsen fügt Wohnungen, Taschen und andere Funktionen außerhalb dieser Geometrie hinzu.
- Die Schnittzeit deckt den Schnitt ab. Beladung, Werkzeugwechsel, Inspektion und Ausschussteile wirken sich auf die Produktionskosten aus.
- Die Maschinenauswahl beginnt mit dem fertigen Teil und seiner Halterung, dann mit der Konfiguration der installierten Ausrüstung.
Grundlagen des CNC-Drehens: Prozess-, Dreh- und Drehzentrum
CNC-Drehen formt einen rotierenden Rohling, indem es steuert, wo eine Schneide ihn berührt. Die Spindel liefert Drehung, während programmierte Achsenbewegungen Durchmesser, Länge und Profil bestimmen. Weil die Schneide Material als Späne entfernt, ist das fertige Teil kleiner als der Ausgangsmaterial, wo immer Bearbeitung stattfindet.
Eine Bohrmaschine eignet sich gut zum Vergleich mit einer Drehmaschine. Das Werkzeug einer Handbohrmaschine dreht sich in ein stillstehendes Werkstück hinein. Beim konventionellen Drehen rotiert dagegen das Werkstück, während das Drehwerkzeug längs oder quer dazu vorgeschoben wird. Ein als feststehend bezeichnetes Werkzeug ist nicht immer bewegungslos. Es kann auf Schlitten bewegt werden, führt aber nicht die Hauptdrehbewegung aus.
Purdue University Drehmaschine Werkzeugwegführung erklärt das Prinzip des rotierenden Rohmaterials und grenzt es von Konfigurationen mit angetriebenen Werkzeugen ab. CNC steht für computergestützte numerische Steuerung. Die CNC-Steuerung interpretiert ein Programm und bewegt die Achsen, die Spindel und weitere von der Werkzeugmaschine unterstützte Komponenten.
Dreht sich CNC genauso wie eine Drehmaschine?
Nein. CNC-Drehen ist der Prozess, und eine Drehmaschine ist die Maschine, die ihn ausführt. Eine manuelle Drehmaschine ist für viele Werkzeugbewegungen auf den Bediener angewiesen, während eine CNC-Drehmaschine programmierten Bewegungen folgt. Ein Drehzentrum kann auch zusätzliche Bearbeitungsfunktionen kombinieren, aber sein Name allein gibt weder seine Achsen noch seine Werkzeuge an.
Das Maschinenbett trägt die Baugruppen, die die Schnittkräfte aufnehmen. Der Spindelstock enthält die Spindel; ein Spannfutter oder eine Spannzange hält das Rohmaterial; Schlitten positionieren die Werkzeuge. Ein Werkzeugrevolver schaltet zwischen Werkzeugstationen um. Reitstöcke, Lünetten, angetriebene Werkzeuge und zweite Spindeln gehören zu manchen Konfigurationen und erfüllen jeweils unterschiedliche Aufgaben.
Beispiel: Eine Zeichnung erfordert eine 25 mm Welle mit einem 20 mm Lagersitz. Beginnend mit größerem Rundschaft reduziert ein Außenwerkzeug den Lagersitz auf seine Größe, wobei die Schulter intakt bleibt. Ein Nutwerkzeug erzeugt dann eine Entlastung neben der Schulter. Beide Merkmale teilen sich die Mittellinie der Spindel, was das Drehen zu einer natürlichen Prozesswahl macht. Ein Querloch durch die Welle fügt eine andere Anforderung hinzu: entweder ein geeignetes angetriebenes Werkzeug oder ein anderer Aufbau an einer Fräs - oder Bohrmaschine. Der Käufer kann die grundlegenden Dreharbeiten von den anderen Merkmalen trennen, bevor er für die zusätzliche Leistungsfähigkeit bezahlt. Das kleinste Merkmal bestimmt möglicherweise nicht immer die Ausrüstung, die zur Ausführung der Arbeit erforderlich ist.
Bei einer Welle, die von 25 mm auf 20 mm tritt, folgt das Drehen der Radiusänderung, während sich der Rohling dreht. Das Hinzufügen eines Querlochs verändert die erforderliche Werkzeugbewegung. Diese beiden Merkmale beschreiben die Grundlagen des CNC-Drehens besser als die Gerätebeschriftung: Wählen Sie die Schnittbewegungen, die für die Zeichnung erforderlich sind.
CNC-Drehvorgang: Ziehen auf geprüftes Teil
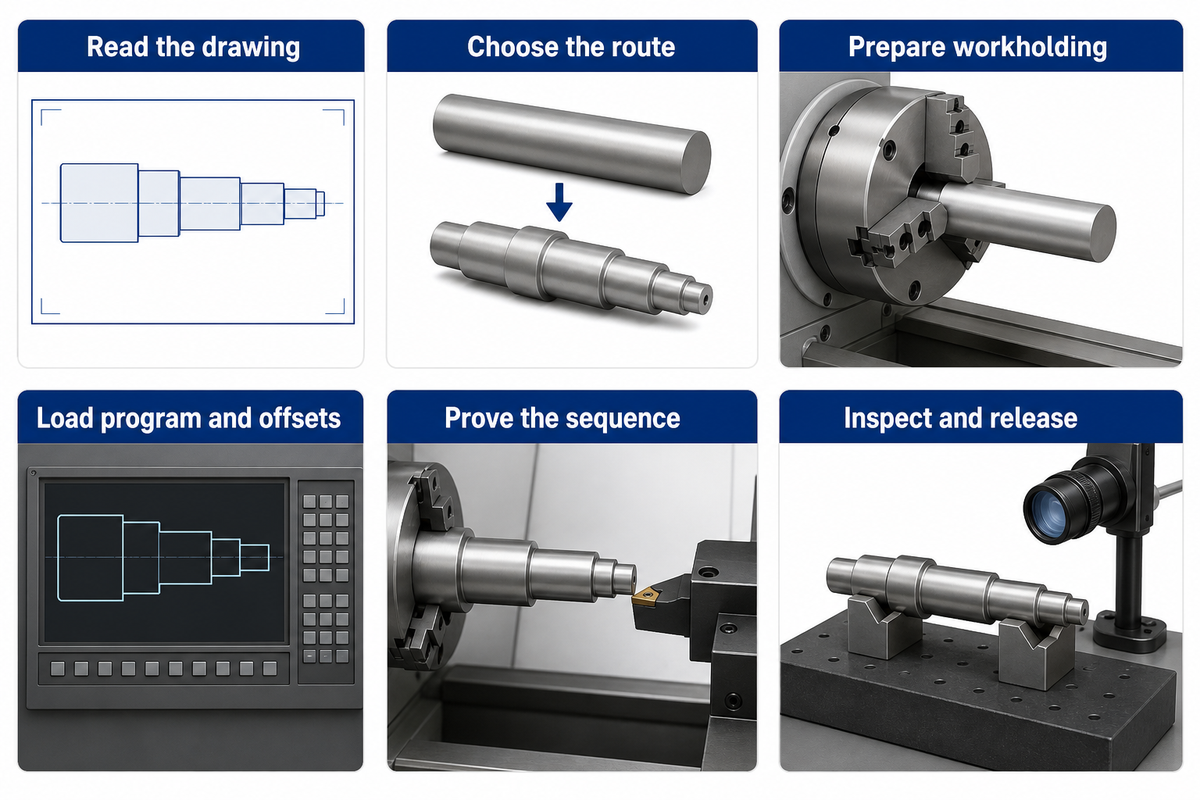
Der CNC-Drehfertigungsprozess beginnt mit einer Zeichnung und endet mit einem geprüften Teil. Zwischen beiden wählt die Werkstatt Lagerbestände und Werkzeuge aus, plant die Einhaltung, bestimmt die beste Bearbeitungssequenz, setzt Offsets und beweist den Werkzeugweg. Jeder Schritt liefert Informationen, die für den folgenden Schritt erforderlich sind; Steuerungssysteme ersetzen nicht die vielen Schritte, die zur Vorbereitung der Arbeiten erforderlich sind.
- Lesen Sie die Zeichnung. Identifizieren Sie Abmessungen, Daten, Material, Oberflächenbeschaffenheit und alle Inspektionsanforderungen, die sich auf die Funktion auswirken.
- Wählen Sie die Route. Entscheiden Sie, welche Funktionen ein gemeinsames Setup haben und welches Teil umgekehrt, übertragen oder an anderer Stelle bearbeitet werden muss.
- Workholding vorbereiten. Legen Sie Grifflänge, Unterstützung, Werkzeugzugang und einen geschützten Weg für jeden Schaft fest, der sich durch die Spindel erstreckt.
- Laden Sie das Programm und die Offsets. Programmrevision, Werkzeugidentitäten und Arbeitskoordinatensystem dem Setup zuordnen.
- Beweisen Sie die Sequenz. Folgen Sie den maschinenspezifischen Simulations-, Trockenlauf- und kontrollierten Erststückverfahren.
- Überprüfen und freigeben. Messen Sie die angegebenen Funktionen, korrigieren Sie den Prozess bei Bedarf und bewahren Sie den Setup-Datensatz für die Charge auf.
Was sind die Grundlagen von CNC Turning Programmierung und Software?
CNC-Programmierung definiert Bearbeitungsbefehle und Werkzeugbewegungen für ein bestimmtes Steuerungssystem und Setup Programme können von Hand, mit Hilfe von Konversationssteuerungen oder über computergestützte Fertigung generiert werden. Die University of Florida Dreher Ausbildung Deckt diese Methoden der Programmautorisierung ab Werkzeugwege für Features können in einem CAD/CAM-System geplant und entsprechende Maschinenanweisungen generiert werden.
CAM-Software kann Werkzeugwege erstellen, und mit Hilfe eines Postprozessors CNC-Code erstellen. Der Postprozessor ist für den CNC-Controller und die Maschine konfiguriert. Ein CNC-Programm setzt auch auf Werkzeug - und Arbeitsoffsets. Unser CNC-Drehmaschine Programmieranleitung Werkzeug und Arbeitsversätze abdeckt.
In einer Diskussion auf Practical Machinist über wiederholte Aufspannungen empfiehlt der Teilnehmer RJT, Programmkommentare sowie Fotos und Einrichtblätter zu speichern. Ein Foto der Spannbackenposition kann genügen, um eine Unklarheit zu beseitigen, die sich anhand einer Werkzeugnummer nicht klären lässt. Dokumentieren Sie die tatsächliche Anordnung, einschließlich der Werkzeuge, die entfernt werden, um Platz für die Gegenspindel zu schaffen. Nicht bei jedem Wiederholauftrag kann die vorherige Revolverbelegung unverändert bleiben.
Ein Wiederholauftrag für dieselbe 25 mm Welle kann ein bewährtes Programm wiederverwenden, doch Einrichtdetails wie der Überstand des Rohmaterials, die Spannbacken und die Werkzeugkorrekturen müssen ebenfalls gespeichert werden. Diese Angaben helfen dabei, die Aufspannung zu reproduzieren. Der Kauf neuer Software erspart nicht das Spannen und Messen des ersten Teils sowie die sichere Erprobung des Ablaufs.
Arten von CNC-Drehvorgängen und ihre Merkmale
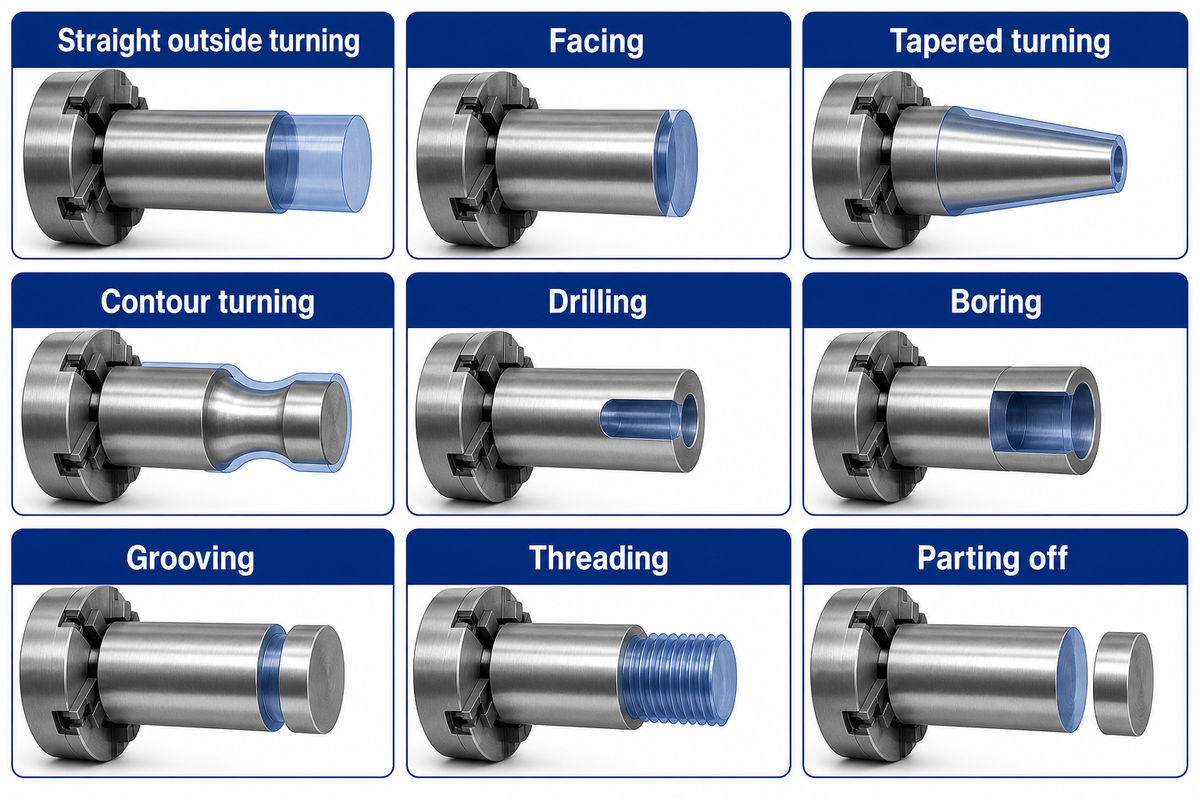
Verschiedene Drehoperationen erzeugen Merkmale auf oder um die Achse eines Werkstücks. Außendrehen verändert eine Außenkontur; Plandrehen erzeugt eine Stirnfläche; ein Ausdrehwerkzeug vergrößert eine Bohrung. Einstechen, Gewindedrehen und Abstechen erfordern jeweils eigene Schnittbewegungen und Werkzeuge. Es ist besser, ein Merkmal auf der Zeichnung zu identifizieren und die zugehörige Bearbeitung zu benennen, als zunächst nach einer dafür verfügbaren Werkzeugstation zu suchen.
| Operation | Feature produziert | Planungsdetail |
|---|---|---|
| Geradeausdrehen | Zylinderförmiger Außendurchmesser | Material zum Schruppen und Veredeln zulassen. |
| Angesicht | Flache Stirnfläche | Stellen Sie die Position des Gesichts und die Werkzeugfreiheit her. |
| Kegeldrehen | Durchmesser ändert sich entlang der Länge | Koordinieren Sie die X- und Z-Bewegung auf das angegebene Profil. |
| Konturdrehen | Gebogenes oder abgestuftes Profil | Überprüfen Sie die Form des Einsatzes und den Zugang um die Schultern herum. |
| Bohren | Anfangs-Axialloch | Sorgen Sie für Bohrerreichweite, Spanentfernung und Kühlmittelzugang. |
| Langweilig | Vergrößertes oder profiliertes vorhandenes Loch | Durchmesser der Stange, Überhang und Startlochfreiheit. |
| Nuten | Pause für ein Siegel, einen Ring oder ein Relief | Geben Sie Breite, Tiefe, Eckform und Zugang an. |
| Einfädelnd | Innen - oder Außenwendelgewinde | Geben Sie Fadenform, Steigung, Klasse und Prüfmethode an. |
| Sich trennend | Getrenntkomponente | Planen Sie die Werkzeugfreigabe und die kontrollierte Teilesammlung. |
Purdue University Betriebsführungen zeigen sowohl äußere als auch innere Werkzeugbahnen. Beim Außendrehen und Ausdrehen werden verwandte Bewegungen an gegenüberliegenden Seiten des Materials ausgeführt. Außenwerkzeuge nähern sich einer frei zugänglichen Oberfläche. Bohrstangen müssen zunächst in eine Bohrung eintauchen, die groß genug für Stange und Schneidplatte ist; ihre frei auskragende Länge beeinflusst die Werkzeugsteifigkeit. Eine kleine Bohrung mit einem tief liegenden inneren Absatz kann die Werkzeugwahl bestimmen, selbst wenn die Außenform einfach erscheint.
Das Gewinde beim CNC-Drehen gibt eine weitere Einschränkung an: Werkzeugweg und Spindeldrehung müssen synchronisiert werden, um die gewünschte Steigung eines Gewindes zu erreichen. Nur weil ein Werkzeug an die gleiche Stelle wie ein Gewindeeinsatz gelangen kann, bedeutet das nicht, dass ein generisches Rillenwerkzeug an die Stelle eines Gewindeeinsatzes treten kann. Werkzeug - und Schneidbedarf werden durch die Geometrie und Finish eines Merkmals bestimmt.
Unter Hartdrehen versteht man das Schneiden gehärteter Werkstücke mit der richtigen Werkzeugausstattung und ausreichender Steifigkeit im Maschinenaufbau. Dies bietet keine gesonderte Garantie für die Genauigkeit. CNC-Drehmaterialien können verschiedene Arten von Stählen, rostfreien Stählen, Aluminiumlegierungen und bearbeitbaren Kunststoffen umfassen, um nur einige zu nennen. Diese Materialien schneiden jedoch nicht alle gleich. Der Zustand und die Qualität des Materials müssen vor der Auswahl des Werkzeugs, der Geschwindigkeit oder der Beschickung auf der Zeichnung sein.
Betrachten Sie Drehen und Bohren mit anschließendem Ausdrehen, um ein Bauteil mit einem äußeren Sitz von 20 mm und einer Bohrung von 10 mm herzustellen. Mit dieser Bearbeitungsfolge lassen sich verschiedene Oberflächen des Bauteils herstellen; Bohrungstiefe und Werkzeugfreiraum können dabei eine praktische Grenze setzen. Zusätzliche Revolverpositionen helfen nur, wenn die Werkzeuge die übrigen Oberflächen erreichen können, ohne sich gegenseitig zu behindern.
CNC-Drehen vs. Fräsen: Wählen Sie nach fertiger Geometrie
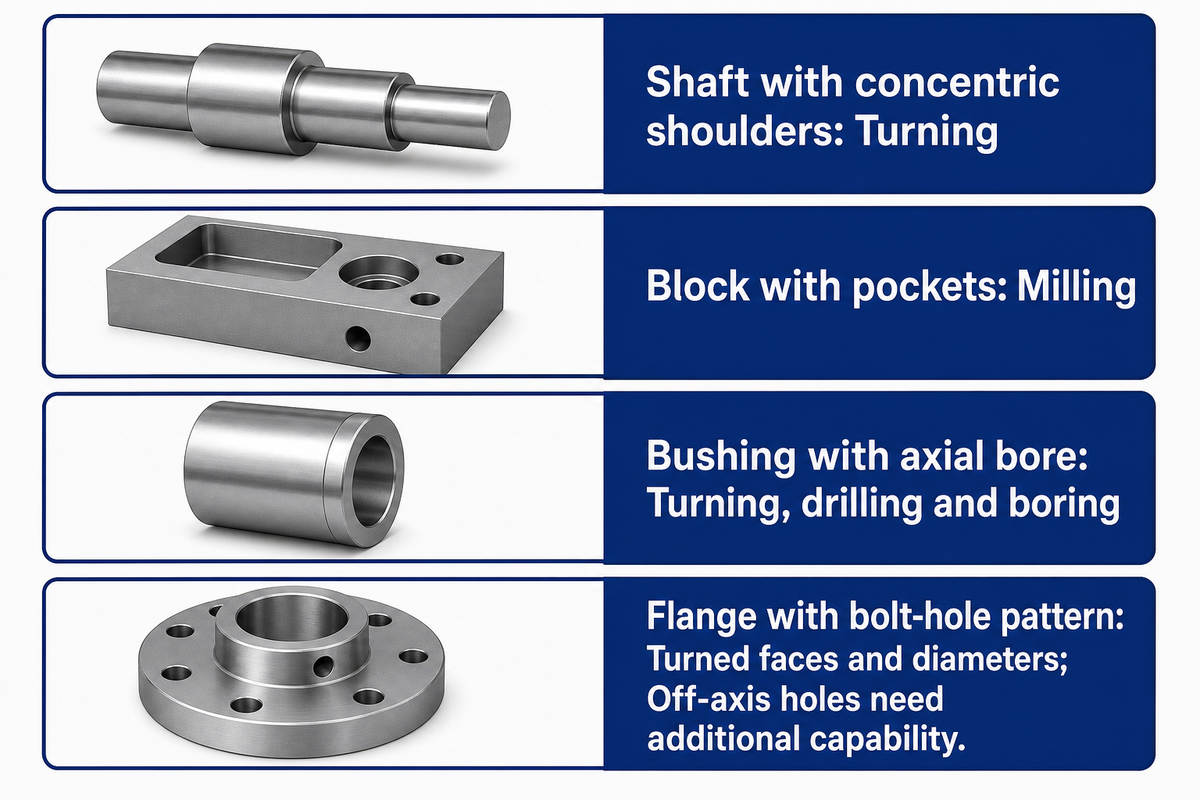
Beim Vergleich von CNC-Fräsen und CNC-Drehen eignet sich ein Design mit Merkmalen, die auf eine gemeinsame Achse wie eine zentrale Bohrung und Wellendurchmesser ausgerichtet sind, für diese Merkmale zum Drehen; andere Geometrie erfordert möglicherweise Fräsen. Für Merkmale wie Taschen und flache Flächen, die am besten von einem rotierenden Fräser vorbereitet werden, wird das Fräsen bevorzugt. In Fällen, in denen beide Prozesse erforderlich sind, besteht die Wahl darin, wie die Arbeit aufgeteilt und die Transfers gesteuert werden.
Ein guter Vergleich, um den relativen Unterschied bei jedem Prozess, dem CNC-Drehen vs. CNC-Fräsen, darzustellen, besteht darin, zu identifizieren, welche Komponente (falls vorhanden) sich dreht.In einer CNC-Fräse werden Werkstück und Werkzeug relativ zueinander positioniert und der Fräser darf sich drehen. Bei einer CNC-Drehmaschine darf sich das Werkstück für die Hauptschneidaktionen drehen. CNC-Drehen und CNC-Fräsen haben unterschiedliche Stärken; keiner der Prozesse ist universell schneller, wenn sich Zeichnung, Aufbau und Inspektionsumfang unterscheiden.
| Fertige Geometrie | Startstrecke | Grund, eine weitere Operation hinzuzufügen |
|---|---|---|
| Schaft mit konzentrischen Schultern | Drehen | Querlöcher, Wohnungen oder Schlüsselwege |
| Block mit Taschen | Fräsen | Rotationsmerkmale, die eine andere Haltestrategie erfordern |
| Buchse mit Axialbohrung | Drehen, Bohren und Bohren | Außeraxiale Montagemerkmale |
| Flansch mit Bolzenlochmuster | Gedrehte Flächen und Durchmesser | Getriebenes Werkzeug oder ein separater Bohr-/Fräsaufbau |
Beispiel: Ein Flansch von 40 mm benötigt eine Nabe von 20 mm und vier Befestigungsbohrungen außerhalb der Drehachse. Eine zweiachsige Drehmaschine kann die Stirnfläche und die Nabe drehen, doch die vier Bohrungen erfordern zusätzlich Positionier- und Bohrmöglichkeiten. Ein Drehzentrum mit angetriebenen Werkzeugen kann das Teil mit weniger Umspannungen fertigstellen; eine Fräsmaschine kann sinnvoll sein, wenn sie bereits eingerichtet und die Losgröße klein ist. Der Vergleich sollte die Schnittzeit jeder Spindel sowie die Zeit für das Umspannen und die Prüfung der Lagebeziehungen zwischen den Merkmalen berücksichtigen. Eine kontrollierte Spindelpositionierung beziehungsweise C-Achse positioniert Merkmale um das Bauteil, und eine Y-Achse ergänzt einen Querverfahrweg. Der angetriebene Werkzeughalter und die Steuerung müssen die erforderliche Bearbeitung unterstützen.
Auch manuelle Geräte haben einen Platz In seinem Aerotech-Bericht 2025 hat, Modern Machine Shop beschreibt seltene Großwellenarbeiten Für die der Shop eine neu gekaufte Handdrehmaschine verwendet hat Das ist ein konkretes Beispiel dafür, Investitionen auf den Workmix abzustimmen, anstatt für jeden Betrieb CNC-Technologie zu kaufen.
Zu den Vorteilen des CNC-Drehens gehören das Wiederholen programmierter Pfade und effiziente Sequenzen für Rotationsarbeiten. Zu den Nachteilen des CNC-Drehens gehören Einrichtungsaufwand und Einschränkungen bei Werkzeugzugriff und Geometrie. Um unseren ausführlichen Vergleich anzuzeigen, finden Sie in unserem Leitfaden auf Fräsen und Drehen.
Arten von CNC-Drehmaschinen und Anwendungen
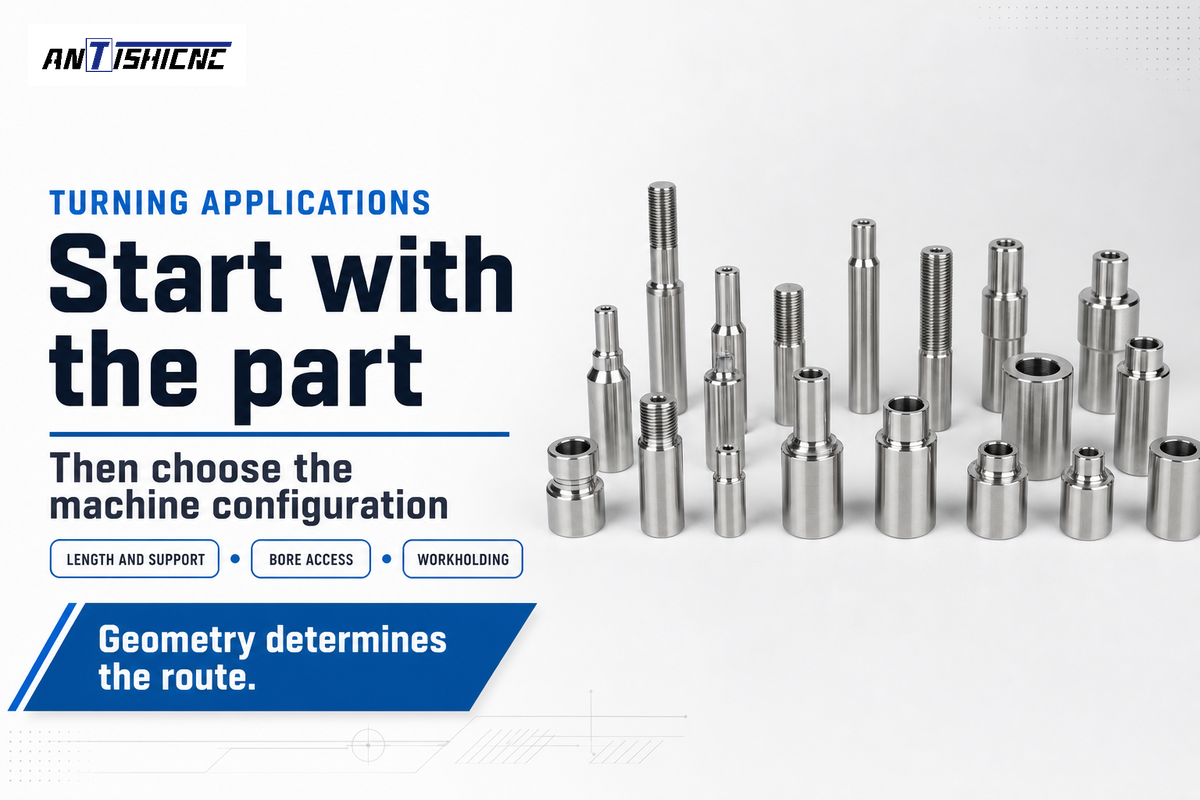
Verschiedene Arten von CNC-Drehmaschinen unterscheiden sich in der Spindelausrichtung, der Werkstückabstützung und der Kombination von Bearbeitungen. Ein horizontales Drehzentrum eignet sich für verschiedene Anordnungen bei der Wellen- und Stangenbearbeitung; vertikale Drehzentren stützen das Werkstück auf einem horizontalen Tisch oder Spannfutter ab. Je nach Werkzeugen und zusätzlichen Antrieben sind unterschiedlich viele Bearbeitungsfolgen möglich.
Horizontale CNC-Drehmaschinen haben eine horizontal ausgerichtete Spindelachse. Ein Reitstock oder eine Lünette kann längere Werkstücke abstützen, und ein Stangenlader kann Material durch die Spindel für eine fortlaufende Bearbeitung zuführen. Bei anderen Modellen, den vertikalen CNC-Drehmaschinen, verändert die vertikale Spindel die Art, wie größere und schwerere Werkstücke geladen und abgestützt werden.
Eine grundlegende CNC-Drehdrehmaschine ist normalerweise auf Drehschnitte fokussiert. Ein CNC-Drehzentrum mit angetriebenen Werkzeugen kann ausgewählte Bohr- und Fräsvorgänge durchführen. Mehrachsige Drehgeräte können eine Y-Achse, Position und Koordinatenspindeln bereitstellen. Jede der hinzugefügten Achsen bringt zusätzliche Komplexität für Programmierung und Wartung mit sich.
Beispiele für zylindrische Teile in CNC-Drehanwendungen sind Wellen, Buchsen, Gewindearmaturen, Rollen und Flansche. Länge und Unterstützung sind bei Wellen wichtig, während Wandstärke und Bohrungszugang bei Buchsen wichtig sind. Spannung und Stirnflächendurchmesser sind bei Flanschen wichtig. Bei Flanschen können andere Faktoren versetzte Löcher, Keilnuten und Ausschnitte umfassen. Diese Anwendungen des CNC-Drehens können denselben Grundprozess teilen, während unterschiedliche Maschinenanordnungen erforderlich sind.
ANTISHICNC-Versorgungen CNC-Drehmaschinenkonfigurationen mit unterschiedlichen Arbeitsräumen. Beispielsweise begrenzte das Angebot für die CK6130 die maximale Drehlänge auf 230 mm, während das Angebot für die 235 LANCEN sie auf 550 mm erhöhte. Diese Unterschiede müssen geklärt sein, bevor Steuerungsoptionen und/oder Revolvermerkmale bewertet werden. Ein verfügbarer Arbeitsraum von 550 mm kann für eine benötigte Länge von mehr als 230 mm ausreichen, doch Werkzeuge und Werkstückspannung beanspruchen ebenfalls Platz.
Ein 300 mm langes Teil übertrifft bereits die angegebene Drehlänge von 230 mm des CK6130. Die aufgeführte Länge von 550 mm des 235 LANCEN ergibt einen größeren Startumschlag. Der Vergleich dieser Abmessungen trägt zunächst dazu bei, verschiedene Arten von CNC-Geräten an die Arbeit zu binden, anstatt jede Drehmaschine als gleich anzusehen.
CNC-Drehkapazität: vier Prüfungen vor der Auswahl einer Maschine
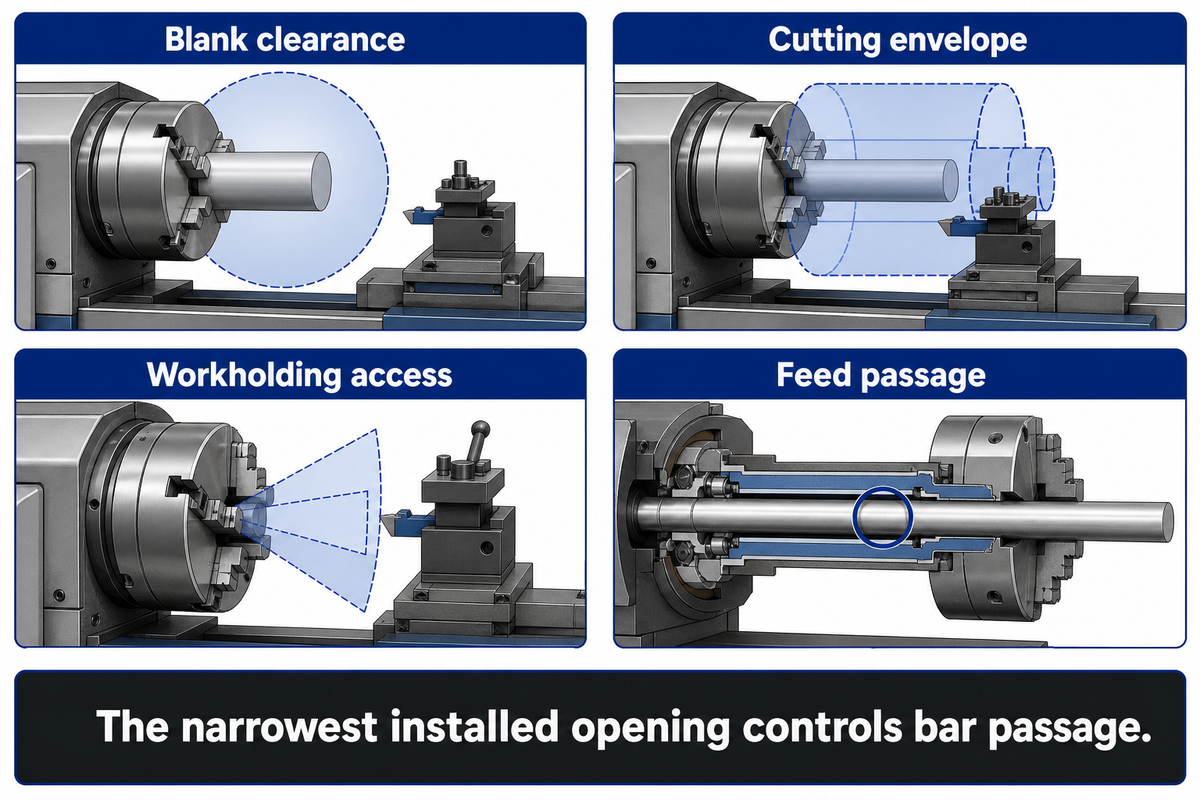
Die Kapazität einer CNC-Drehmaschine ergibt sich aus dem Platz für das Werkstück, dem Bearbeitungsraum, der Werkstückspannung und dem Materialdurchlass. Der Umlaufdurchmesser über dem Bett, der maximale Drehdurchmesser und die Spindelbohrung beschreiben unterschiedliche Grenzen. Ein Bauteil muss in die vollständige, aufeinander abgestimmte Konfiguration passen, bevor der Bearbeitungsablauf als machbar beurteilt werden kann.
4-Umschlag-Fit-Check
Der 4-Hüllkurven-Fit-Check vergleicht Leerraumfreiheit, Schneidweg, Arbeitshaltezugang und den installierten Zuführkanal mit einer Teilzeichnung.
- Leerabstand: Der ungeschnittene Schaft und seine Vorrichtungen müssen während der Drehung das Bett und die umgebende Struktur freigeben.
- Umschlag schneiden: Die Werkzeuge benötigen einen ausreichenden Durchmesser und Längenweg, um die fertigen Funktionen zu erreichen.
- Arbeitshaltzugang: Backen, Halter, Reitstock und Turm müssen die Arbeit greifen und stützen, ohne die erforderlichen Bewegungen zu blockieren.
- Zufuhrkanal: Das Stangenmaterial muss die engste installierte Öffnung passieren, einschließlich des Zugrohrs, wo es angebracht ist, des Spannfutters oder der Spannzange sowie der Zuführschnittstellen.
Die veröffentlichten Angebote von ANTISHICNC zeigen, dass diese Prüfungen getrennt bleiben. Die unten aufgeführten Werte sind Beispiele für vom Lieferanten angegebene Konfigurationen, bei denen zusammengehörige Optionen als Paar erhalten bleiben.
| Modell | Drehlänge | Spindelöffnung | Gelisteter Stabdurchmesser | Zugrohr / Zugstangenöffnung |
|---|---|---|---|---|
| CK6130 | 230 mm | 48 mm | 45 mm | 40 mm, optionale Hohlfutteranordnung |
| 235 LANCEN | 550 mm | 66 mm | 50 mm | 50 mm |
| CK6140/550 | 420 / 300 mm, 6 / 8 Stationen | 48 / 82 mm Alternativen | 40 / 65 mm, gepaarte Alternativen | Ausgewählte Spannfutteranordnung angeben |
| CK6150/1000 | 850 / 730 mm, 6 / 8 Stationen | 82 / 130 mm Alternativen | 80 / 128 mm, gepaarte Alternativen | 65 / 118 mm optionale Alternativen |
| CK6160/1500 | 1.350 mm | 130 mm | 128 mm | 118 mm, optionale Hohlfutteranordnung |
Beispiel: ein Käufer plant, 42 mm Rundstab durch eine CK6130 zu speisen. Die 48 mm Spindelöffnung sieht zunächst groß genug aus. Die zitierte optionale Hohlspanneranordnung hat jedoch eine 40 mm Zugstangenöffnung. Die 42 mm Stange kann diese Öffnung nicht passieren, obwohl sie kleiner ist als die Spindelbohrung und der separat aufgeführte 45 mm Stabdurchmesser. Die Kaufentscheidung muss daher einen kompatiblen eingebauten Durchgang angeben oder einen anderen Produktionsweg verwenden. Das Schneiden der Stange in Rohlinge zum Spannen ändert die Beladung und Handhabung, so dass alternativ auch die Zyklusschätzung geändert wird. Die Auswahl der größten Anzahl aus jeder Katalogreihe würde die Einschränkung verschleiern, anstatt sie zu lösen.
Auf Practical Machinist gibt es zahlreiche Beiträge, die die gleichen Arten von Einschränkungen bei Zugrohren, Spannfutter und Haltebeschlägen detailliert beschreiben. Außerdem gibt es das Problem der Geradheit des Schafts: Material, das nahe der Nennbohrungsgröße liegt, kann binden, auch wenn es zu passen scheint. Es gibt mehrere Möglichkeiten für die Haltefähigkeit, was den Zugang und den Halt verändert. Unsere Spannzangen-Typführung Diesen Aspekt der Einrichtung abdeckt.
Für rotierende Bestände ist zusätzlich zu den statischen Passgenauigkeitsprüfungen eine zufriedenstellende Unterstützung und Bewachung vorzusehen A Untersuchung des Washington FACE Beschreibt einen tödlichen Unfall mit ca. 3 ft nicht gestützter Stange, die über eine Drehspindel hinausragt Es gibt keinen sicheren Vorsprung oder keine sichere Geschwindigkeit, die verallgemeinert und aus dem Bohrungsdurchmesser abgeleitet werden kann.
Der optionale 40-mm-Durchgang des CK6130 schließt trotz seiner 48-mm-Spindelöffnung eine durchgespeiste Stange von 42 mm aus. Außerdem muss ein geeigneter Stangenweg abgestützt und drehbar bewacht werden. Passen Sie das vollständig installierte Durchgangs- und Stützsystem an den Schaft an.
CNC-Drehgeschwindigkeit, Vorschub - und Schneidzeit
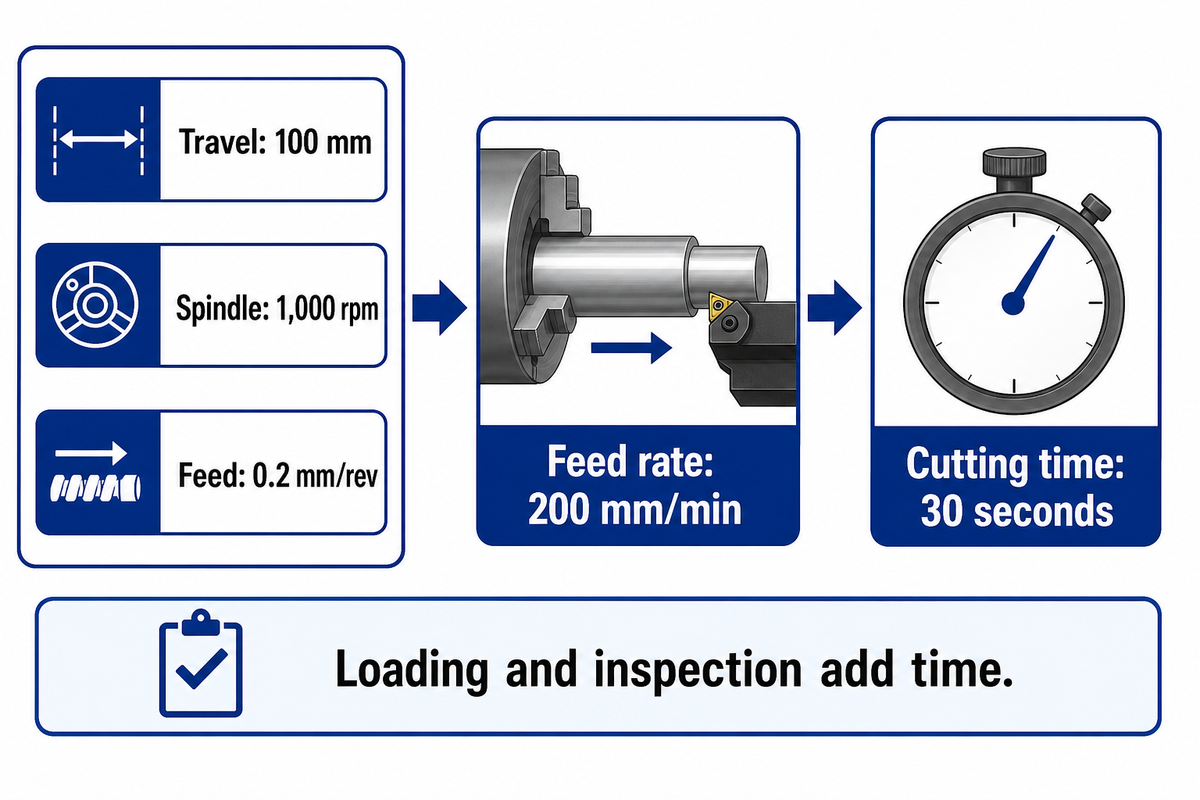
Verschiedene Größen werden durch unterschiedliche Begriffe dargestellt. Spindelgeschwindigkeit misst die Drehzahl. Schnittgeschwindigkeit misst Oberflächenweg pro Minute, während Vorschub Werkzeugvorlauf pro Umdrehung misst. Bei einem geraden Schnitt mit konstanter Drehzahl ist die Zeit, die für den Schnitt benötigt wird, gleich Werkzeugweg geteilt durch die Vorschubgeschwindigkeit. Zeit wird auch für Lade - und andere nicht schneidende Vorgänge verbraucht.
In metrischen Einheiten beträgt die Schnittgeschwindigkeit vc = π × D × n ÷ 1.000, (wobei D Werkstückdurchmesser in mm und n Spindelgeschwindigkeit in rpm ist Lineare Vorschubgeschwindigkeit ist Vf = f × n, wobei f Vorschub in mm/rev. Schnittdauer in Minuten ist Tc = L (f (f n) Dabei ist L der Werkzeugweg in mm.
Die metrischen Drehformeln von Mitsubishi Materials enthalten ein Beispiel mit einem Durchmesser von 50 mm bei 700 rpm, woraus sich eine Schnittgeschwindigkeit von etwa 110 m/min ergibt. Das Beispiel zur Schnittzeit verwendet einen Schnittweg von 100 mm, 1.000 rpm und 0,2 mm/rev. Die Vorschubgeschwindigkeit beträgt 0,2 × 1.000 = 200 mm/min; 100 ÷ 200 = 0,5 min beziehungsweise 30 Sekunden.
Dieses 30-Sekunden-Ergebnis erfasst das angegebene Schnittsegment. Eine Werkstatt, die den Auftrag plant, muss Annäherungs - und Einziehbewegungen, Werkzeugwechsel, Klemmen, Laden und Inspektion berücksichtigen, je nach Fall. Mehrere Schnitte können erforderlich sein, um den endgültigen Durchmesser zu erreichen. Umwandeln von 30 Sekunden direkt in 120 akzeptierte Teile pro Stunde würde keine Anerkennung für die oben genannten Tätigkeiten und Unterbrechungen geben. Die Formel ist immer noch nützlich, da sie hilft, sich auf ein Element des Zyklus, also eine geänderte Vorschub - oder Fahrlänge, zu konzentrieren und die Wirkung dieser Änderung zu bewerten. Der Rest des Produktionssystems kann nicht ignoriert werden.
Eine niedrige Drehgeschwindigkeit oder hohe Drehgeschwindigkeit ist nur dann aussagekräftig, wenn Daten für das Material und das Schneidwerkzeug bereitgestellt werden Bei konstanter Drehzahl impliziert ein größerer Durchmesser eine höhere Oberflächengeschwindigkeit. Eine konstante Steuerung der Oberflächengeschwindigkeit verändert die Drehzahl im Hinblick auf Änderungen des Durchmessers. Das Programm benötigt noch entsprechende Geschwindigkeitsbegrenzungen für das Halten der Arbeit und das Werkstück. Die Ausrichtung zur Mitte hin unterscheidet sich von einem Längsschnitt mit konstantem Durchmesser.
Vorschübe und Schnitttiefen sollten der Führung des ausgewählten Werkzeugs und dem Zustand des Werkstücks entnommen und während der Einrichtung überprüft werden. Verdoppelung der Vorschubänderungen, Schnittlast- und Endanforderungen sowie Zeit. Für imperiale Oberflächengeschwindigkeitsberechnungen und Gerätehandhabung verwenden Sie unsere Berechnungsleitfaden für die Oberflächengeschwindigkeit.
Ein 100 mm Schnittweg bei 1.000 rpm und 0,2 mm/Rev dauert bei konstanter Zuführung 30 Sekunden. Die gleiche Berechnung beinhaltet weder Beladung noch Messung. Durch die Trennung der Schnittzeit vom verbleibenden Zyklus kann ein Produktionsplaner erkennen, ob Werkzeugänderungen oder Handhabungsverbesserungen die größere Verzögerung beheben.
CNC-Drehkosten und Anforderungen an die Maschinennotierung
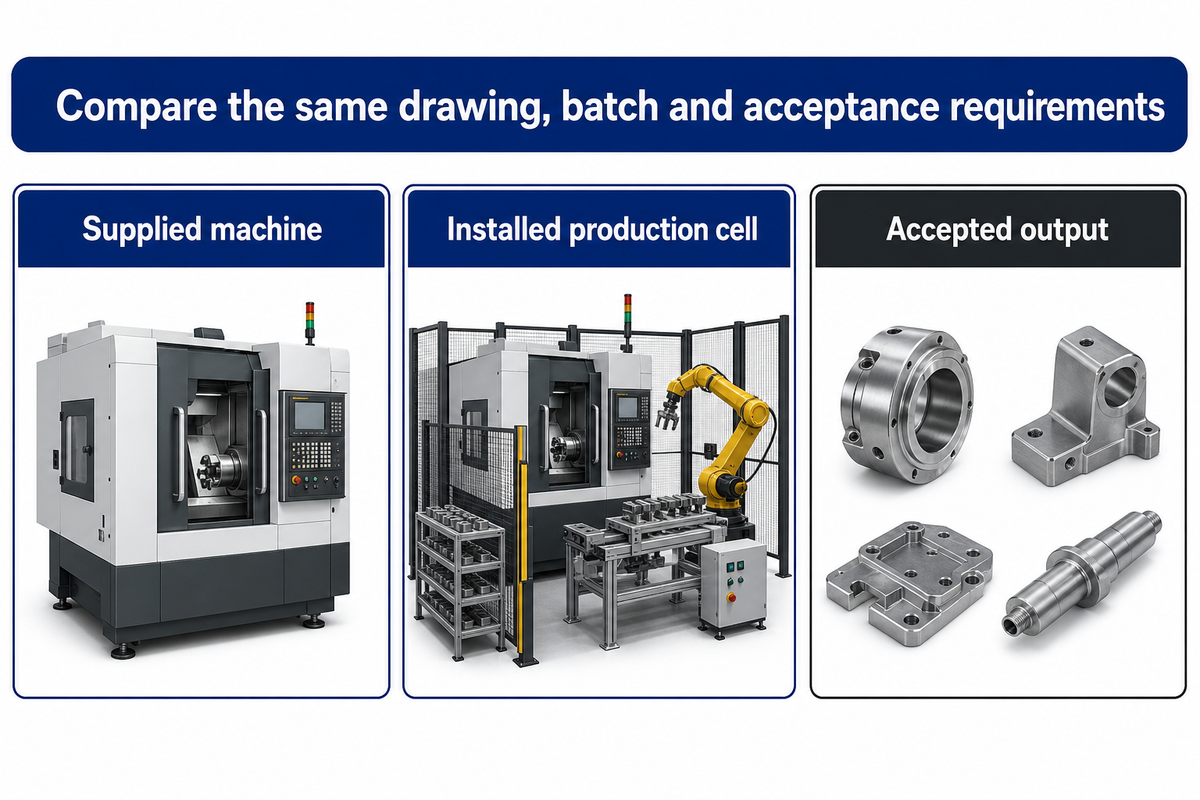
Die Kosten für CNC-Drehen hängen vom gesamten Produktionsprozess ab, einschließlich der Kosten für den Rohmaterial, der Einrichtung, Bearbeitungs - und Drehzeit, Werkzeug - und Qualitätsverlusten sowie den Kosten für die Handhabung. Ein Angebot für ein fertiges Teil deckt einen anderen Umfang ab als ein Angebot für die Maschine. Für vergleichbare Angebote sind die gleiche Zeichnung und Spezifikationen erforderlich, ebenso wie die Losgröße und die Abnahmeanforderungen.
3-Scope-Angebotsüberprüfung
Bei der Angebotsüberprüfung mit 3 Umfangsbereichen werden die Kosten der gelieferten Maschine, die Kosten der installierten Produktionszelle und die Kosten der akzeptierten Leistung getrennt.
Im Umfang der gelieferten Maschine werden Ausstattung und Möglichkeiten genannt. Im Umfang der installierten Produktionszelle werden Werkzeuge, Werkstückspannung, Ausrüstung für Verladung und Versorgung, Inbetriebnahme und Schulung angegeben. Der Umfang der akzeptierten Leistung umfasst die Zeit und Verbrauchsmaterialien, die zur Herstellung konformer Teile benötigt werden. Ein niedrigerer Preis für eine gelieferte Maschine kann zu höheren Installationskosten führen, wenn wesentliche Artikel nicht im Angebot enthalten sind.
| Entscheidungsfeld | Informationen zum Senden oder Anfordern | Kosten - oder Kapazitätsentscheidung |
|---|---|---|
| Teil und Lager | Zeichnungsrevision, Materialzustand, Lagerabmessungen | Definiert das Entnahmevolumen und den Startumschlag. |
| Volumen und Mischung | Chargengröße, Wiederholungshäufigkeit, Teilfamilien | Weist Einrichtungs - und Umstellungsaufwand zu. |
| Installierte Konfiguration | Spindel, Revolver, Achsen, Regler und ausgewählte Optionen | Verhindert den Vergleich verschiedener Fähigkeiten. |
| Workholding und Unterstützung | Backen oder Spannzangen, Kordelrohr, sofern vorhanden, Reitstock oder Ruhe | Offenbart Passage- und Werkzeugzugangsengpässe. |
| Werkzeuge und Verbrauchsmaterialien | Halterungen, Einsätze, Bohrer, Kühlmittelvorräte | Trennen Sie die gelieferte Ausrüstung von wiederkehrenden Kosten. |
| Verladung und Abholung | Stangenzuführer, manuelle Beladung, Roboter - oder Teilefänger | Legt die Bearbeitungszeit und unbeaufsichtigte Grenzen fest. |
| Standort und Inbetriebnahme | Leistung, Luft, Grundfläche, Lieferung, Installation und Schulungsumfang | Erhöht die Kosten für die installierte Zelle. |
| Versuch und Inspektion | Repräsentative Zeichnung, Messmethode, vereinbarte Probenfolge | Verbindet die Annahme mit der beabsichtigten Arbeit. |
| Output-kosten-annahmen | Annahmen zu vollständigem Zyklus, Personalbesetzung, Werkzeuglebensdauer, Ausschuss und Überarbeitung | Ermöglicht einen konsistenten Vergleich akzeptierter Teile. |
Für ein anschauliches $200-Setup beträgt die Zuteilung $200 dividiert durch die Chargenmenge: Bei 10 Teilen trägt das Setup $20 pro Stück bei; Bei 100 Stück trägt es $2 pro Stück bei. (Die Arithmetik ist die gleiche wie die Stapelverarbeitungsmodell der University of Texas.) Die Kosten für die Materialien, das Schneiden, die Inspektion und die Verluste müssen dann addiert werden. Die Herstellung einer Charge von 100 Stück zur Reduzierung der Kostenzuweisung für die Einrichtung kann zu mehr Lagerbeständen führen, als tatsächlich benötigt wird. Eine bessere Verbesserung kann eine kürzere Rüstzeit sein. Daher sollten die Gesamtkosten mit den erwarteten Aufträgen verglichen werden, um die optimale Chargengröße zu bestimmen, anstatt eine der Kosten zu reduzieren und die anderen zu ignorieren.
Die American Society for Quality Kostenrahmen Stellt die Inspektion als Teil der Bewertung und Schrott und Nacharbeiten als Teil interner Ausfälle dar. Diese Kategorisierungen erklären, warum die Kosten pro angenommenem Teil steigen können, während die nominale Bearbeitungszeit gleich bleibt.
Ausrüstungskäufer erwerben Produktionskapazitäten, und Teilekäufer, die hochpräzise CNC-Drehdienste verwenden, kaufen Komponenten. Dieselbe Zeichnung kann beide Anfragen unterstützen. Verwenden Sie die neun Felder, um ein ähnliches Angebot anzufordern, einschließlich der Annahmemethode und der Lieferant jedes Artikels.
Bei einem $200-Setup reduziert die Verteilung der Arbeit auf 100 statt 10 Stück die Setup-Zuteilung von $20 auf $2 pro Stück. Die Gesamtkosten können durch überschüssigen Lagerbestand, Inspektion oder Nacharbeit noch steigen. Die 3-Scope-Zitatprüfung hält diese Arithmetik mit der Maschine, der Zelle und der akzeptierten Ausgabe verbunden.
CNC-Drehqualität: Beweisen Sie das Teil, keine generische Toleranz
Präzisions-CNC-Drehen beginnt mit der Fähigkeit, Anforderungen zu verstehen und zu interpretieren. Anschließend wird ein Prozess demonstriert, der in der Lage ist, wiederholt zu diesen Anforderungen zu produzieren. Viele Faktoren beeinflussen das Endergebnis, darunter Arbeitshaltung, Werkzeuge, Materialien, Vorrichtungen, thermische Bedingungen und Messungen. Bei der ersten Stückprüfung wird der anfängliche Aufbau überprüft. Zeitbestellte Messungen helfen dabei, festzustellen, wie sich der Prozess verhält und wie sich die Werkzeuge im weiteren Verlauf der Charge abnutzen.
Eine gute Abnahmeaufzeichnung hilft, die Überarbeitung der Zeichnung zu dokumentieren, die die Anforderung festlegt Es sollte das Material, die installierte Konfiguration der Werkzeuge, Messinstrumente und Messmethode umfassen. Zeichnen Sie Abmessungen mit Einheiten auf und unterscheiden Sie Anforderungen an die Oberflächenbeschaffenheit von Größenanforderungen. CNC-Drehteile erfüllen möglicherweise eine Durchmesseranforderung, haben aber eine inakzeptable Oberfläche, Verjüngung oder Beziehung zwischen Merkmalen. Eine allgemeine Maschinengenauigkeitszahl kann diese einzelnen Anforderungen nicht ersetzen.
Die Prozessstabilitätsleitlinie des NIST stellt die Stabilität des Prozesses vor die Bestimmung seiner Fähigkeit. Die Stabilität eines Prozesses bezieht sich auf die Verteilung, den Mittelwert und die Varianz im Zeitverlauf. Ein akzeptables erstes Teil beantwortet eine andere Frage als eine anschließende Messreihe während des Werkzeugverschleißes.
Die Forschung des NIST zur thermischen Verformung aus dem Jahr 2026 identifiziert Wärme von Motoren und Verarbeitung zusammen mit Umgebungsänderungen als Einflüsse auf die Maschinengeometrie und Teilequalität. Ein Probenprozessblatt, das Zeit und thermische Bedingungen beibehält, gepaart mit gemessenen Durchmessern, würde dabei helfen, festzustellen, ob eine allmähliche Drift des Prozesses stattgefunden hat oder ob ein einmaliger Messfehler aufgetreten ist.
Werkzeugreichweite zählt ebenfalls. Langer Bohrstangenüberstand und instabile Klemmung werden von Sandvik als Vibrationsursachen angegeben. Eine Tiefbohrung kann vor Änderung der Schnittparameter andere Halter - und Stangenanordnungen erfordern. Ein potenzieller Käufer von fortschrittlicher Drehausrüstung würde von dem erhöhten Achsweg nicht profitieren, wenn dem Bohrwerkzeug bei der erforderlichen Reichweite noch die Steifigkeit fehlt.
“Die Betriebsstelle von Maschinen, deren Betrieb einen Mitarbeiter einer Verletzung aussetzt, ist zu bewachen”
Für Installation und Betrieb sind die erforderlichen Schutzvorrichtungen und Schulungen sowie die maßliche Abnahme notwendig. ISO 23125:2015 behandelt die Sicherheit von Drehmaschinen und blieb die im Jahr 2026 bestätigte veröffentlichte Ausgabe. Bei der Produktions- und Beschaffungsplanung muss sichergestellt werden, dass weder der Schutz der Ausrüstung noch die Teilequalität vernachlässigt wird, nur weil der jeweils andere Aspekt bereits gewährleistet ist.
CNC-Drehausblick: Automatisierung braucht noch einen stabilen Prozess
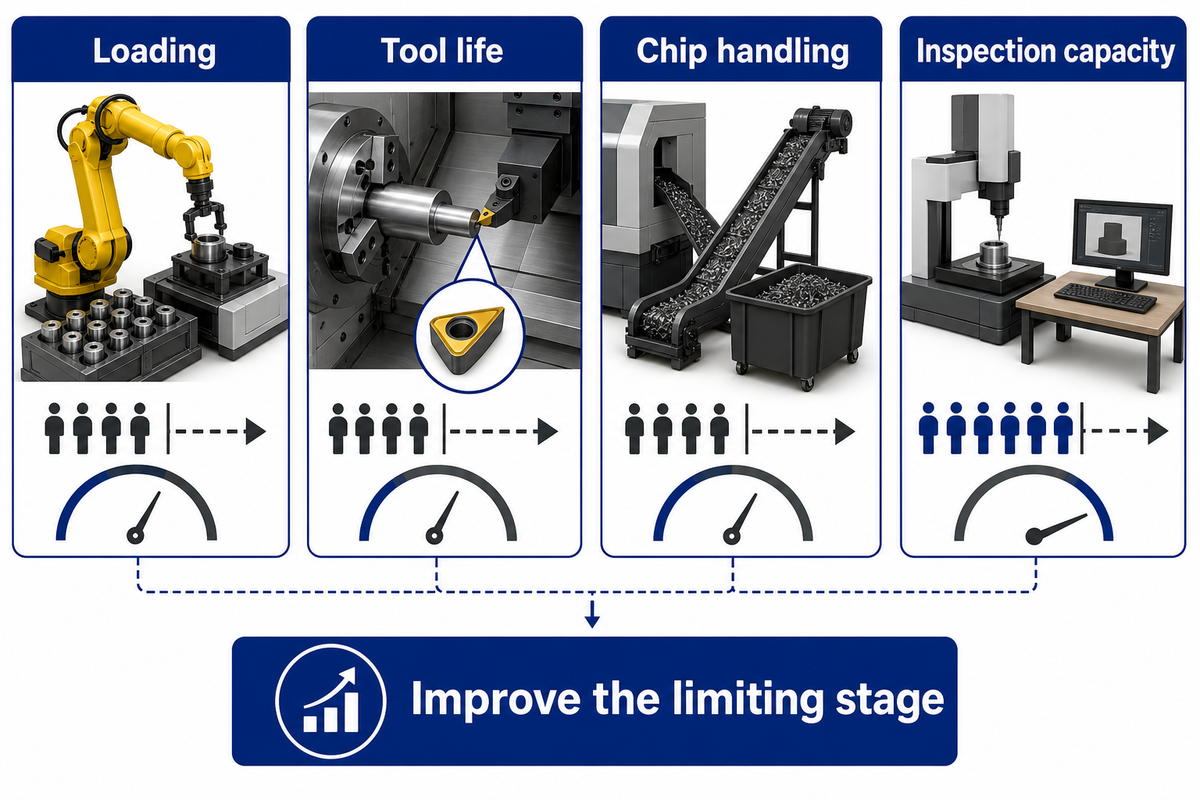
Investitionen in die Automatisierung sollten die Einschränkung beheben, die die akzeptierte Leistung begrenzt, sei es beim Laden, bei der Werkzeuglebensdauer, bei der Handhabung von Chips oder bei der Inspektion. Ein Feeder kann die Materialversorgung verlängern, während ein anderer Teil des Prozesses Aufmerksamkeit erfordert. Moderne CNC-Geräte sind am hilfreichsten, wenn zusätzliche Funktionen hinzugefügt werden, um spezifische Produktionsbeschränkungen zu beheben.
Ein von Modern Machine Shop illustrierter Fall bei Custom Tool betraf ein Gewindewerkzeug, das Aufmerksamkeit erforderte. Ein Gewindewerkzeug brauchte nach etwa 4 Stunden Aufmerksamkeit; redundantes Werkzeug half, das Bedienfenster zu verlängern. Dieser Shop befasste sich auch mit der Handhabung von Spänen und der Teilesammlung, und letztendlich wurde die Inspektionskapazität zu einem Engpass. Die Lehre aus diesem Shop ist, die gesamte Strecke zu bewerten, bevor eine Schicht verlängert wird.
Erweiterte CNC-Funktionen können für die Überwachung und Koordination nützlich sein. Ein Sensor oder Roboter kann jedoch nicht erkennen, welche Elemente für den Kunden kritisch sind. Für die Akzeptanz muss der Plan zeigen, wie Alarme und Werkzeugänderungen mit den gemessenen Merkmalen zusammenhängen, die für den Kunden kritisch sind. Wenn ein Werkzeug seine vereinbarte Lebensdauer erreicht oder ein gemessenes Merkmal driftet, benötigt der Produktionsprozess eine definierte Reaktion und nicht eine fortgesetzte Belastung.
Es gibt auch Anzeichen auf dem Markt, in Automatisierung und Ausrüstung zu investieren. Die Veröffentlichung von AMT vom 8. Juni 2026 meldete $593,6 Millionen im April US-amerikanische Metallbearbeitungsmaschinenbestellungen, ein Anstieg um 33,2% ab April 2025 und ein Rückgang um 12,5% ab März. Diese Zahlen stellen eine datierte Reihe von US-Maschinenbestellungen dar, nicht den globalen CNC-Wendemarkt Sie liefern Kontext für die Investitionstätigkeit, keine Amortisationsprognose für eine einzelne Drehmaschine.
Am wichtigsten für eine neue Zelle ist ein abgestimmter Lade-, Werkzeug-, Sammel- und Inspektionsplan für die gewählte Teilefamilie. Durch das Hinzufügen einer zweiten Spindel kann ein Handhabungsschritt entfallen; Eine bessere Inspektionskapazität kann jedoch wertvoller sein, wenn sich Teile nach der Bearbeitung ansammeln. Die Beurteilung der Fähigkeiten von CNC-Drehmaschinen oder Drehzentren sollte unter Berücksichtigung dieser Einschränkung erfolgen.
Ein Werkzeug, das nach 4 Stunden Aufmerksamkeit benötigt, kann ein unbeaufsichtigtes Intervall begrenzen, selbst wenn der Barzuführer über genügend Vorrat für eine längere Zeit verfügt. Der Fall des benutzerdefinierten Werkzeugs verdeutlicht die Notwendigkeit, die Materialkapazität mit der Lebensdauer und Inspektion des Werkzeugs zu integrieren. Der nützlichere Ansatz besteht darin, das kürzeste Betriebsfenster zu verlängern, anstatt die Kapazität für einen uneingeschränkten Schritt zu erhöhen.
CNC-Dreh-FAQs
Was sind die Schattenseiten des CNC-Drehens?
CNC-Drehen erhöht den Einrichtungsaufwand, erzeugt Chips und erfordert zusätzliche Operationen für einige außeraxiale Funktionen.
Was sind die Maschinenachsen in einem CNC-Drehzentrum?
Ein einfaches CNC-Drehzentrum verwendet X- und Z-Achsen; Andere installierte Achsen verlängern seine Bewegungen.
Was sind die wichtigsten Überlegungen zur Bezeichnung von CNC-Drehungen?
Das CNC-Drehdesign beginnt mit Rotationsgeometrie, Material, Arbeitshaltung und Funktionstoleranzen.
Was ist CNC in einfachen Worten?
CNC ist die Abkürzung für Computer Numerical Control.
Können Sie mir ein Beispiel für eine CNC-Maschine geben?
CNC-Drehmaschinen und CNC-Fräsmaschinen sind zwei Beispiele für computergesteuerte Werkzeugmaschinen.
Was ist ein CNC-Drehoperator?
Ein CNC-Drehbediener bereitet die Ausrüstung im Rahmen seiner Ausbildung und zugewiesenen Rolle vor oder führt sie durch.
Wann sollte ein Käufer CNC-Drehen auslagern, anstatt eine Drehmaschine zu kaufen?
Outsourcing eignet sich für gelegentliche oder unsichere Arbeiten; Der Besitz von Geräten verdient eine Bewertung der wiederkehrenden Nachfrage.
Die Drehmaschine mit dem Teil abgleichen
Verwenden Sie den 4-Envelope Fit Check, um die Maschinenkonfiguration einzugrenzen, und anschließend den 3-Scope Quote Check, um Angebote zu vergleichen Entdecken Sie den Drehmaschinenbereich von ANTISHICNC oder Besprechen Sie Ihre Teilezeichnungen Mit dem Team, einschließlich Lagerabmessungen, Chargenmengen und den Funktionen, die einer Inspektion bedürfen.
Die oben genannten Modellwerte stammen aus den veröffentlichten technischen Angeboten für ANTISHICNC, die im Oktober 2026 geprüft wurden. Die Berechnungen verwenden die angegebenen Werte, und die Beispiele aus anderen Werkstätten werden von deren Autoren geschildert. Wählen Sie die Optionen im endgültigen Angebot anhand der Abnahmeanforderungen des Bauteils aus.
Referenzen und Quellen
- Drehmaschine Toolpath Guide Purdue Universität.
- CNC-Drehmaschinenressourcen Universität von Florida.
- “Washington FACE Report 10WA001”(2012), Washington State Department of Labor and Industries, archiviert von CDC.
- “Arbeiten Sie in Prozessmodellen” Universität von Texas.
- “Qualitätskosten” Amerikanische Gesellschaft für Qualität.
- “Bewertung der Prozessstabilität” NIST Engineering Statistics Handbook.
- Inprozessuale optische Messung und Kompensation thermischer Verformungen von Werkzeugmaschinen, NIST, 2026.
- Allgemeine Anforderungen für alle Maschinen, 29 CFR 1910.212 OSHA.
- ISO 23125:2015, Werkzeugmaschinen, Sicherheit, Drehmaschinen ISO-Katalog, bestätigt 2026.
- Die unbeaufsichtigten Auswirkungen der Automatisierung von CNC-Maschinenwerkstätten, Derek Korn, Modern Machine Shop, 2018.
- “Wo manuelles Drehen genauso wertvoll ist wie CNC”Evan Doran, Modern Machine Shop, 2025.
- “Automatisierungskraftstoffe Starker Start in die Fertigungstechnologieaufträge 2026” AMT, 8. Juni 2026.



