














Что такое CNC поворачивая? CNC поворачивая процесс подвергая механической обработке который вращает заготовку в то время как режущий инструмент, следуя заранее определенному пути, производит форму, Примером может служить вал который имеет различные диаметры по его длине, паз, и резьбовой конец Токарный станок может производить эти особенности из одной и той же центральной линии.
- Первичное режущее движение: заготовка вращается.
- Основные управляемые оси: X по диаметру и Z по шпинделю.
- Типичные особенности: наружные диаметры, отверстия, грани, конусы, канавки и резьбы.
- Входные данные для отбора: чертеж детали, размеры запасов, материал, количество партии и требования к проверке.
Токарная обработка с ЧПУ - это субтрактивный процесс обработки для создания вращательных элементов с управляемым компьютером движением инструмента. Базовый токарный станок использует оси X и Z. Приводные инструменты и дополнительные оси расширяют функции станка для изготовления консервных банок с токарным центром.
- Отверстие шпинделя может быть больше установленного прохода стержня; наименьшее отверстие контролирует то, что проходит.
- Токарные костюмы ротационные особенности. фрезерование добавляет лыски, карманы и другие особенности за пределами этой геометрии.
- Время резки покрывает разрез Загрузка, смены инструмента, осмотр и отбракованные детали влияют на себестоимость продукции.
- Выбор машины начинается с готовой детали и ее выдержки, затем с конфигурации установленного оборудования.
Основы токарной обработки с ЧПУ: процесс, токарный станок и токарный центр
Токарная обработка с ЧПУ формирует вращающуюся заготовку, контролируя, где режущая кромка контактирует с ней. шпиндель обеспечивает вращение, в то время как запрограммированные движения оси определяют диаметр, длину и профиль. поскольку режущая кромка удаляет материал в виде стружки, готовая деталь меньше, чем исходная заготовка, где бы ни происходила механическая обработка.
Сверло - хорошее сравнение с токарным станком Инструмент ручного сверла вращается в неподвижную заготовку В обычной операции точения именно заготовка вращается, пока токарный инструмент подается вдоль или поперек нее Инструмент, который называется неподвижным, не всегда неподвижен Он может двигаться на слайдах, но не обеспечивает основного вращения.
Университет Пердью руководство по путям токарных станков объясняет концепцию вращающегося приклада и отличает ее от конфигураций инструмента под напряжением. ЧПУ означает числовое управление компьютера. управление ЧПУ интерпретирует программу и перемещает оси, шпиндель и другие компоненты, поддерживаемые станком.
ЧПУ точит так же, как токарный станок?
Нет. Токарная обработка с ЧПУ - это процесс, а токарный станок - это станок, который его выполняет. токарный станок с ручным управлением полагается на оператора для большого количества движений инструмента, в то время как токарный станок с ЧПУ следует за запрограммированными движениями Токарный центр может также сочетать дополнительные функции обработки, но только его название не определяет его оси или оснастку.
Основание станка поддерживает узлы, которые несут режущие нагрузки, Передняя бабка содержит шпиндель; патрон или цанга удерживает приклад; ползуны позиционируют инструменты. револьверная головка индексирует между станциями инструмента На некоторых конфигурациях появляются задние бабки, люнеты, приводные инструменты и вторые шпиндели, каждый из которых служит разной цели.
Пример: чертеж требует 25 мм вал с 20 мм сиденье подшипника, Начиная с большего круглого приклада, внешний инструмент уменьшает сиденье подшипника до его размера, оставляя плечо неповрежденным, паз инструмент затем создает рельеф рядом с плечом. обе особенности разделяют осевую линию шпинделя, делая поворот естественный выбор процесса. поперечное отверстие через вал добавляет другое требование: либо подходящий приводной инструмент или другая установка на фрезерный или сверлильный станок. покупатель может отделить основную вращательную работу от других функций, прежде чем платить за дополнительную возможность. наименьшая особенность не всегда может определить оборудование, необходимое для выполнения работы.
Для вала, который шаг от 25 мм до 20 мм, поворот следует за изменением радиуса, пока заготовка вращается. добавление поперечного отверстия изменяет необходимое движение инструмента. эти две особенности описывают основы CNC поворачивая лучше, чем оборудование маркировки: выбрать режущие движения, необходимые чертеж.
Процесс точения с ЧПУ: вытяжка до проверяемой детали
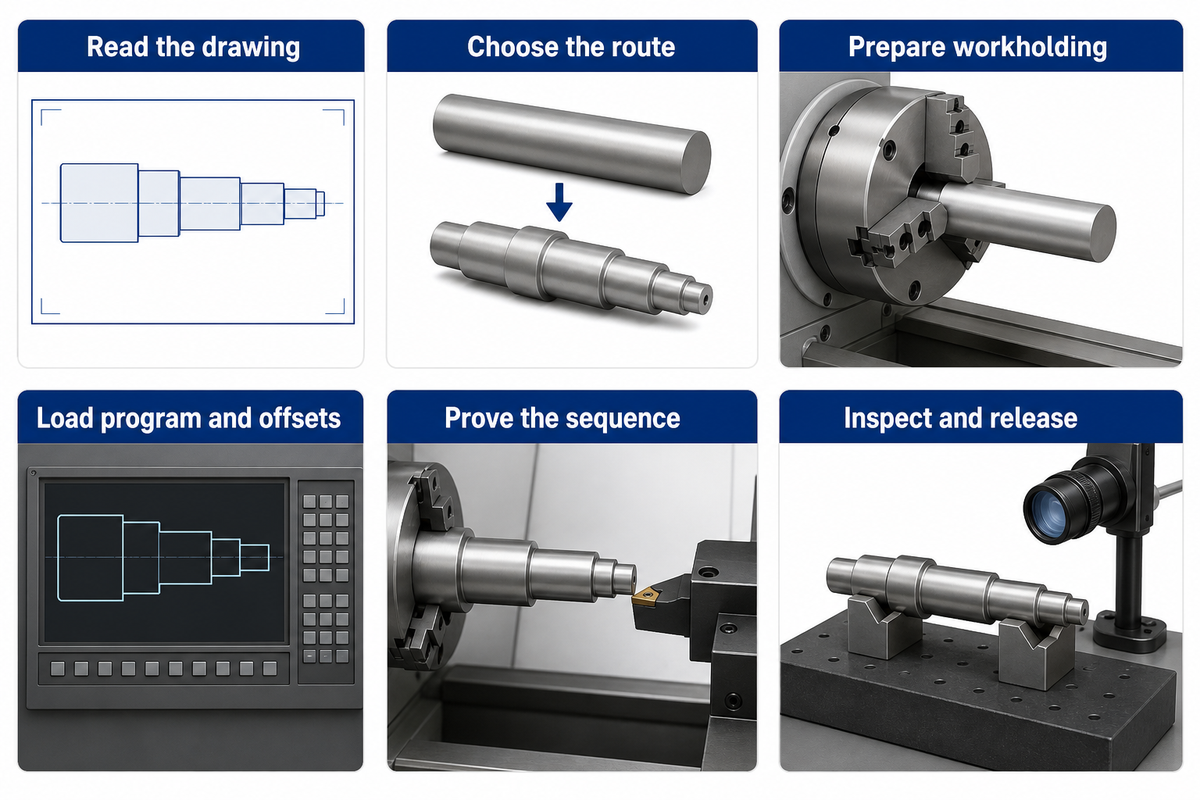
Процесс изготовления токарной обработки с ЧПУ начинается с чертежа и заканчивается проверяемой деталью Между ними цех выбирает запас и инструменты, планирует удержание, определяет наилучшую последовательность обработки, устанавливает смещения и доказывает путь инструмента Каждый шаг предоставляет информацию, необходимую на следующем этапе; системы управления не заменяют много шагов, необходимых для подготовки работы.
- Читайте рисунок. Определите размеры, данные, материал, отделку поверхности и любые требования к проверке, влияющие на функцию.
- Выберите маршрут. Решите, какие функции имеют общую настройку, а какие требуют, чтобы деталь была перевернута, перенесена или обработана в другом месте.
- Подготовьте удержание. Установите длину захвата, опору, доступ к инструменту и защищенный путь для любого приклада, проходящего через шпиндель.
- Загрузите программу и смещения. Сопоставьте ревизию программы, идентификаторы инструментов и систему рабочих координат с настройкой.
- Докажите последовательность. Следуйте процедурам моделирования, сухого запуска и контролируемого первого этапа, специфичным для конкретной машины.
- Осмотрите и отпустите. Измерьте указанные характеристики, при необходимости исправьте процесс и сохраните запись настройки для партии.
Каковы основы программирования и программного обеспечения с ЧПУ?
Программирование с ЧПУ определяет команды обработки и движения инструмента для данной системы управления и настройки. Программы могут создаваться вручную, с использованием разговорных элементов управления или с помощью автоматизированного производства. Обучение токарным станкам Университета Флориды охватывает эти методы создания программ. пути к использованию функций можно планировать в системе CAD/CAM и генерировать соответствующие машинные инструкции.
Программное обеспечение CAM может создавать пути к инструментам, и, с помощью постпроцессора, создавать код ЧПУ, постпроцессор настроен для контроллера ЧПУ и машины Программа ЧПУ также опирается на инструменты и рабочие смещенияНаш Руководство по программированию токарного станка с ЧПУ покрывает инструментальные и рабочие смещения.
В практической машинистской дискуссии о повторных настройках, участник RJT предлагает, чтобы комментарии программы, а также фотографии и установочные листы должны быть сохранены. изображение положения челюсти может быть все, что нужно, чтобы разрешить двусмысленность, что номер инструмента не может Документировать фактический макет, включая инструменты, которые удалены, чтобы очистить подшпиндель. не каждое повторное задание может использовать предыдущую компоновку башни без изменений.
Повторный заказ на тот же 25 мм вал может повторно использовать проверенную программу, но детали настройки, такие как проекция приклада, челюсти и смещения инструмента, все равно нужно сохранять. эти детали помогают воспроизвести настройку. покупка нового программного обеспечения не поможет исключить работу по удержанию и измерению первой части и ее безопасному доказательству.
Виды токарных операций с ЧПУ и их особенности
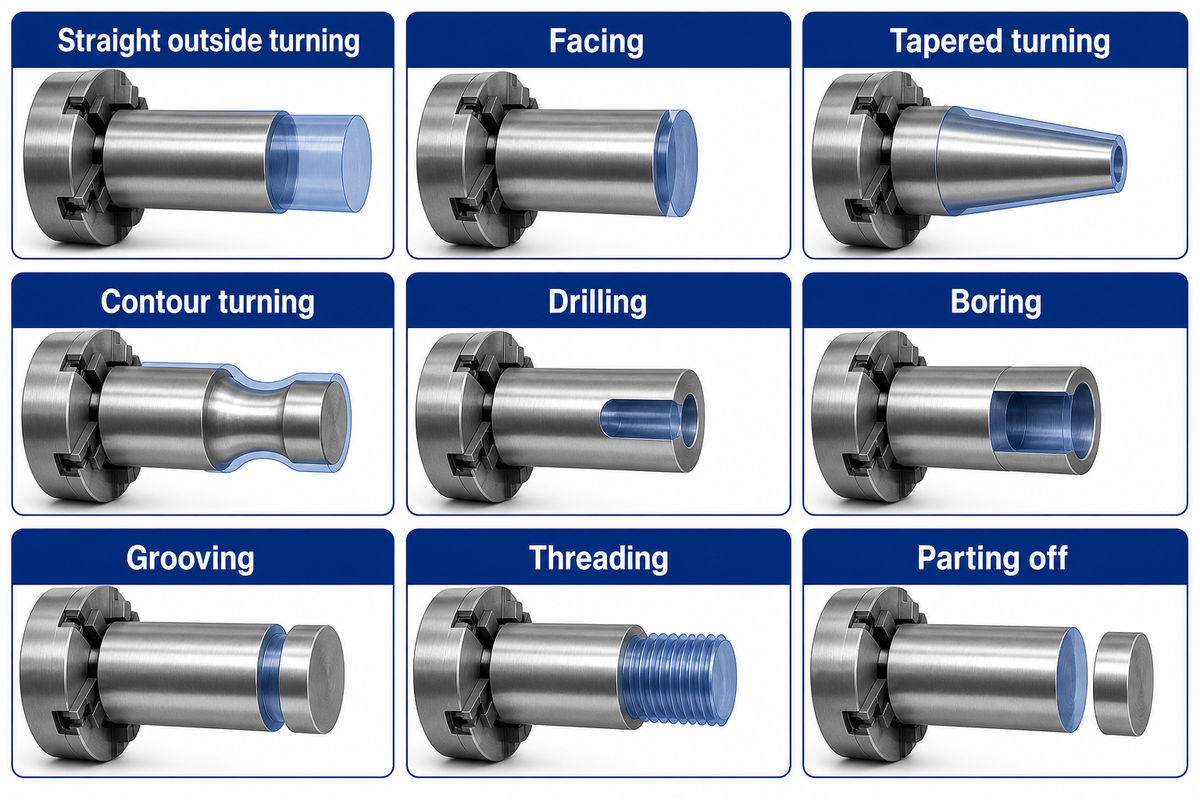
Различные операции токарной обработки производят особенности на или вокруг оси заготовки Внешняя токарная обработка изменяет внешнюю форму; облицовочный разрез создает конец; а расточный инструмент увеличивает размер отверстия. канавки, резьба и разъемы требуют отдельного резания и оснастки. лучше определить особенность чертежа и назвать операцию, чем пытаться выяснить, какая инструментальная станция доступна для выполнения этой операции.
| Операция | Произведено полнометражное | Деталь планирования |
|---|---|---|
| Прямой поворот наружу | Цилиндрический наружный диаметр | Дайте материал для черновой обработки и отделки. |
| Лицом | Плоская торцевая поверхность | Установите положение лица и зазор инструмента. |
| Конический поворот | Диаметр меняется по длине | Координируют X и Z перемещение к указанному профилю. |
| Контурный поворот | Изогнутый или ступенчатый профиль | Проверьте форму вставки и доступ вокруг плеч. |
| Бурение | Начальное осевое отверстие | Обеспечьте доступ сверла, удаление стружки и доступ к охлаждающей жидкости. |
| Скучно | Увеличенное или профилированное существующее отверстие | Диаметр спички, свес и зазор стартового отверстия. |
| Канавки | Углубление для уплотнения, кольца или рельефа | Укажите ширину, глубину, форму угла и доступ. |
| Резьба | Внутренняя или наружная винтовая резьба | Укажите форму потока, шаг, класс и метод проверки. |
| Расставание | Отделенный компонент | Планируйте очистку инструментов и контролируемый сбор деталей. |
Университет Пердью руководства операции показать как снаружи, так и внутри траектории инструмента Поворот и расточка использовать связанные движения на противоположных сторонах материала Внешние инструменты приближаются к открытой поверхности Расточные стержни сначала должны войти в отверстие, достаточно большое для стержня и вставки, и их неподдерживаемая длина влияет на жесткость инструмента Небольшое отверстие с глубоким внутренним плечом может контролировать выбор инструмента даже когда внешняя форма кажется простой.
Резьба в токарных состояниях с ЧПУ еще одно ограничение: перемещение инструмента и вращение шпинделя должны быть синхронизированы для достижения желаемого шага резьбы. То, что инструмент может получить доступ к тому же месту, что и резьбовая вставка, не означает, что обычный инструмент для обработки канавок может занять место резьбовой вставки. Потребности в инструменте и резке определяются геометрией и отделкой объекта.
Под жесткой токарной обработкой понимается резка закаленных заготовок с надлежащей оснасткой и достаточной жесткостью в настройке станка. это не дает отдельной гарантии точности. материалы токарной обработки с ЧПУ могут включать различные типы сталей, нержавеющих сталей, алюминиевых сплавов и обрабатываемых пластиков, и это лишь некоторые из них. Однако не все эти материалы режут одинаково. Состояние и сорт материала должны быть на чертеже до выбора оснастки, скорости или подачи.
Рассмотрите возможность поворота и сверления с последующей расточкой для подготовки детали с наружным гнездом 20 мм и отверстием 10 мм. Такая последовательность операций может подготовить различные поверхности на детали, а глубина отверстия с зазором инструмента может установить практический предел. больше положений револьверной головки помогают только тогда, когда инструменты для других поверхностей могут достичь их, не мешая друг другу.
Токарная обработка с ЧПУ и фрезерование: выбирайте по готовой геометрии
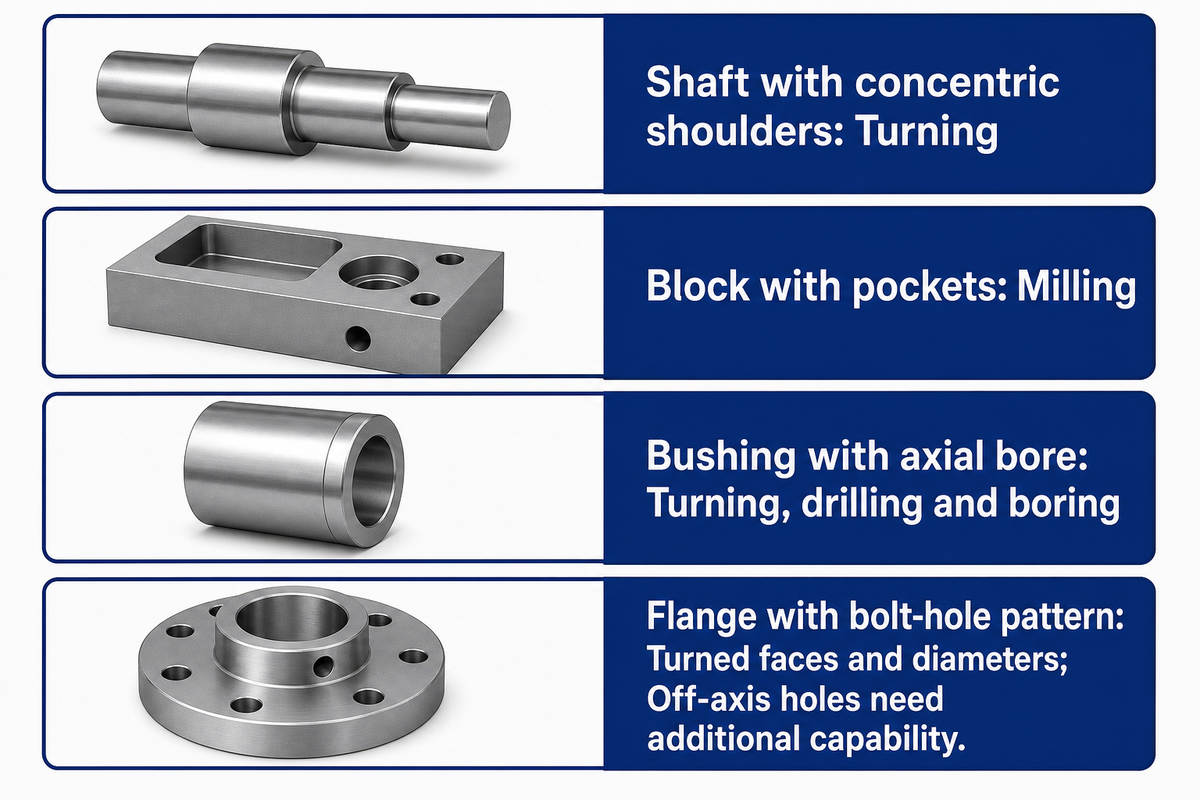
При сравнении фрезерования с ЧПУ и токарной обработки с ЧПУ конструкция с характеристиками, совмещенными с общей осью, такими как центральное отверстие и диаметры вала, подходит для токарной обработки для этих характеристик; другая геометрия может потребовать фрезерования. Для таких функций, как карманы и плоские поверхности, которые лучше всего подготовить вращающимся резцом, предпочтение отдается фрезерованию. В тех случаях, когда требуются оба процесса, выбор заключается в том, как разделить работу и контролировать передачу.
Хорошее сравнение, чтобы показать относительную разницу в каждом процессе, CNC поворачивая против CNC фрезерования, чтобы определить, какой компонент (если любой) вращается.В стане с ЧПУ заготовка и инструмент расположены относительно друг друга и резак имеет возможность вращаться В CNC токарный станок, заготовка имеет возможность вращаться для основных действий резания. CNC токарная и CNC фрезерование имеют разную прочность; ни один процесс не является универсально быстрее, когда чертеж, настройка и область контроля различаются.
| Готовая геометрия | Стартовый маршрут | Причина добавить еще одну операцию |
|---|---|---|
| Вал с концентрическими плечами | Поворот | Поперечные отверстия, квартиры или шпоночные пазы |
| Блок с карманами | Фрезерование | Функции вращения, требующие другой стратегии удержания |
| Втулка с осевым отверстием | Токарная, сверлильная и расточная | Функции внеосевого монтажа |
| Фланец с рисунком болтового отверстия | Повернутые грани и диаметры | Приводной инструмент или отдельная установка для сверления/фрезерования |
Пример: Фланец 40 мм требует ступицы 20 мм и четырех внеосевых монтажных отверстий. Двухосный токарный станок может быть обращен к детали и повернуть ступицу, но четыре отверстия все еще требуют возможности позиционирования и сверления. Токарный центр с токарным механизмом может завершить работу детали за меньшее количество передач; использование мельницы может иметь смысл, если другая машина уже настроена и партия мала. Сравнение должно включать время резки для каждого шпинделя, а также время, затраченное на перемещение детали и проверку взаимосвязи между функциями. Контролируемое позиционирование шпинделя или ось C определяет расположение элементов вокруг детали, а ось Y добавляет поперечное перемещение. Ведомый держатель инструмента и управление должны поддерживать необходимую операцию.
Ручное оборудование также имеет место. В своем отчете Aerotech за 2025 год, Современный механический цех описывает нечастую работу с большим валом для чего в цехе использовался только что купленный ручной токарный станок Это конкретный пример соответствия инвестиций к рабочему комплексу, а не покупки технологии ЧПУ для каждой операции.
Преимущества токарной обработки с ЧПУ включают повторяющиеся запрограммированные пути и эффективные последовательности для вращательной работы. Недостатки токарной обработки с ЧПУ включают в себя усилия по настройке и ограничения доступа к инструменту и геометрии. чтобы просмотреть наше подробное сравнение, см. наше руководство фрезерование и токарная обработка.
Типы токарных станков с ЧПУ и их применение
Различные типы токарных станков с ЧПУ различаются ориентацией шпинделя, типом рабочей опоры и сочетанием операций. горизонтальный токарный центр адаптируется к различным схемам валов и работы прутков; вертикальные токарные центры поддерживают работу на горизонтальном столе или патроне. В зависимости от инструментов и дополнительных приводов может быть достигнута разница в количестве возможных рабочих последовательностей.
Горизонтальные токарные станки с ЧПУ размещают ось шпинделя горизонтально. заднюю бабку или люнет можно использовать для поддержки более длительной работы, а податчик стержня можно использовать для загрузки работы через шпиндель для непрерывной резки. Вертикальный шпиндель в других моделях, известный как вертикальные токарные станки с ЧПУ, меняет то, насколько большие и тяжелые заготовки загружаются и поддерживаются.
Базовый токарный станок с ЧПУ обычно ориентирован на вращательные вырезы. токарный центр с ЧПУ с приводными инструментами может выполнять выбранные операции сверления и фрезерования. многоосное токарное оборудование может обеспечить ось Y, положение и координатные шпиндели. Каждая из добавленных осей приносит дополнительную сложность для программирования и обслуживания.
Примеры цилиндрических деталей в токарных работах с ЧПУ включают валы, втулки, резьбовые фитинги, ролики и фланцы. длина и опора важны для валов, в то время как толщина стенок и доступ к отверстиям важны для втулок. Захват и диаметр торца важны для фланцев. Для фланцев другие факторы могут включать смещенные отверстия, шпоночные пазы и вырезы. Эти применения токарной обработки с ЧПУ могут иметь один и тот же основной процесс, требуя при этом различных компоновок машин.
ANTISHICNC поставки Конфигурации токарных станков с ЧПУ с различными рабочими конвертами. в качестве примера, цитата CK6130 ограничила максимальную длину поворота до 230 мм, а цитата 235 LANCEN увеличила ее до 550 мм. эти различия необходимы до оценки вариантов управления и/или особенностей башни. доступный конверт 550 мм может соответствовать требованию длины более 230 мм, но оснастка и удержание все еще занимают пространство.
Длина детали 300 мм уже превышает указанную в CK6130 длину поворота 230 мм. указанная длина 550 мм у 235 LANCEN дает больший стартовый диапазон. сравнение этих размеров сначала помогает сохранить привязку к работе различных типов оборудования с ЧПУ, вместо того, чтобы рассматривать каждый токарный станок как равный.
Объем токарного станка с ЧПУ: четыре проверки перед выбором станка
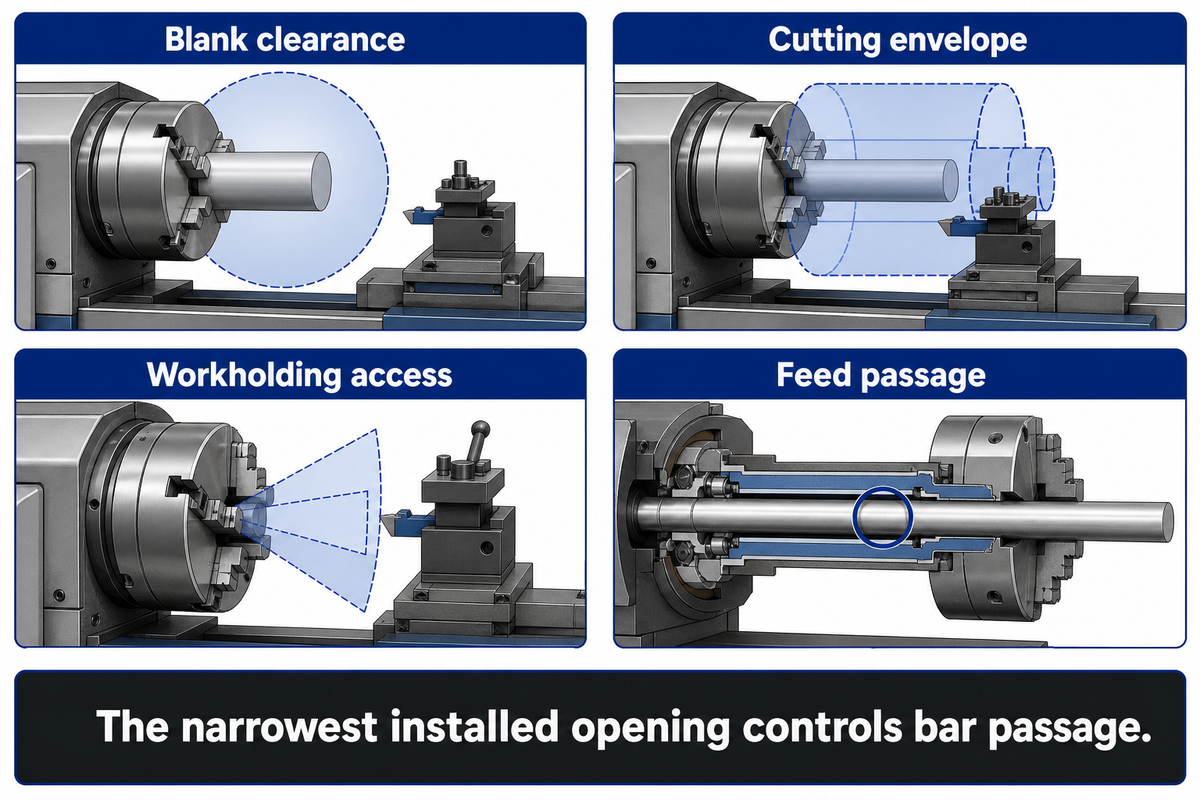
Емкость токарного станка с ЧПУ сочетает в себе пространство для заготовки, режущей оболочки, выдержки и канала подачи. Различные пределы описываются путем качания над станиной, максимальным диаметром поворота и отверстием шпинделя. деталь должна соответствовать полной, полностью связанной установке, прежде чем оценить путь обработки как осуществимый.
4-Конверт Подгонка Проверка
Проверка соответствия 4 конвертов сравнивает зазор заготовки, ход резки, доступ для удержания рабочих мест и установленный канал подачи с одним чертежом детали.
- Пустой зазор: неразрезанный материал и его приспособления должны очищать кровать и окружающую конструкцию во время вращения.
- Конверт для резки: инструментам требуется достаточный диаметр и длина, чтобы достичь готовых характеристик.
- Доступ к рабочему хозяйству: челюсти, держатели, задняя бабка и башня должны захватывать и поддерживать работу, не блокируя необходимые движения.
- Кормовой проход: приклад стержня должен проходить через самое узкое установленное отверстие, включая дышла, если она установлена, патрон или цангу, а также интерфейсы питателя.
Опубликованные котировки ANTISHICNC демонстрируют, как эти проверки остаются отличными Перечисленные ниже значения являются примерами конфигураций, перечисленных поставщиками, в которых парные опции хранятся вместе.
| Модель | Длина поворота | Веретено раскрыва | Перечисленный диаметр стержня | Проем тяговой трубки/рулевой тяги |
|---|---|---|---|---|
| СК6130 | 230 мм | 48 мм | 45 мм | 40 мм, опциональное расположение полого патрона |
| 235 ЛАНСЕН | 550 мм | 66 мм | 50 мм | 50 мм |
| СК6140/550 | 420 /300 мм, 6 /8 станций | Альтернативы 48 /82 мм | 40 /65 мм, парные альтернативы | Укажите выбранное расположение патрона |
| CK6150/1000 | 850 /730 мм, 6 /8 станций | Альтернативы 82/130 мм | 80 /128 мм, парные альтернативы | Дополнительные альтернативы 65/118 мм |
| CK6160/1500 | 1 350 мм | 130 мм | 128 мм | 118 мм, опциональное расположение полого патрона |
Пример: покупатель планирует подать круглый стержень 42 мм через CK6130. отверстие шпинделя 48 мм изначально выглядит достаточно большим. Однако указанное дополнительное устройство полого патрона имеет отверстие для рулевой тяги 40 мм. 42 мм бар не может пройти это отверстие, даже если оно меньше отверстия шпинделя и отдельно указанного диаметра стержня 45 мм. Поэтому в решении о покупке должен быть указан совместимый установленный проход или использоваться другой производственный маршрут. Разрезание стержня на заготовки для зажима меняет загрузку и обработку, чтобы альтернатива также изменила оценку цикла. Выбор наибольшего числа из каждого ряда каталога вместо его решения скрыл бы ограничение.
На Практический машинист, есть многочисленные посты, которые детализируют те же типы ограничений с вытяжными трубками, патронами и удерживающей аппаратуры. есть также вопрос прямолинейности ложа: материал, который находится вблизи номинального размера отверстия может связывать, даже если кажется, что он подходит. Есть несколько вариантов для работы, который изменяет доступ и захват. Наш руководство типа цанги охватывает этот аспект настройки.
Для вращающегося приклада должны быть обеспечены удовлетворительная поддержка и защита, помимо статических проверок посадки. А Расследование FACE в Вашингтоне описывает несчастный случай со смертельным исходом, в котором примерно 3 фута неподдерживаемой штанги выступали за шпиндель токарного станка. Не существует безопасного выступа или скорости, которые можно было бы обобщить и определить по диаметру отверстия.
Дополнительный проход CK6130 диаметром 40 мм исключает сквозную подачу стержня диаметром 42 мм, несмотря на его отверстие для шпинделя диаметром 48 мм. Подходящий путь стержня также должен поддерживаться и охраняться для вращения. Подберите весь установленный проход и систему поддержки к прикладу.
Скорость поворота ЧПУ, время подачи и резки
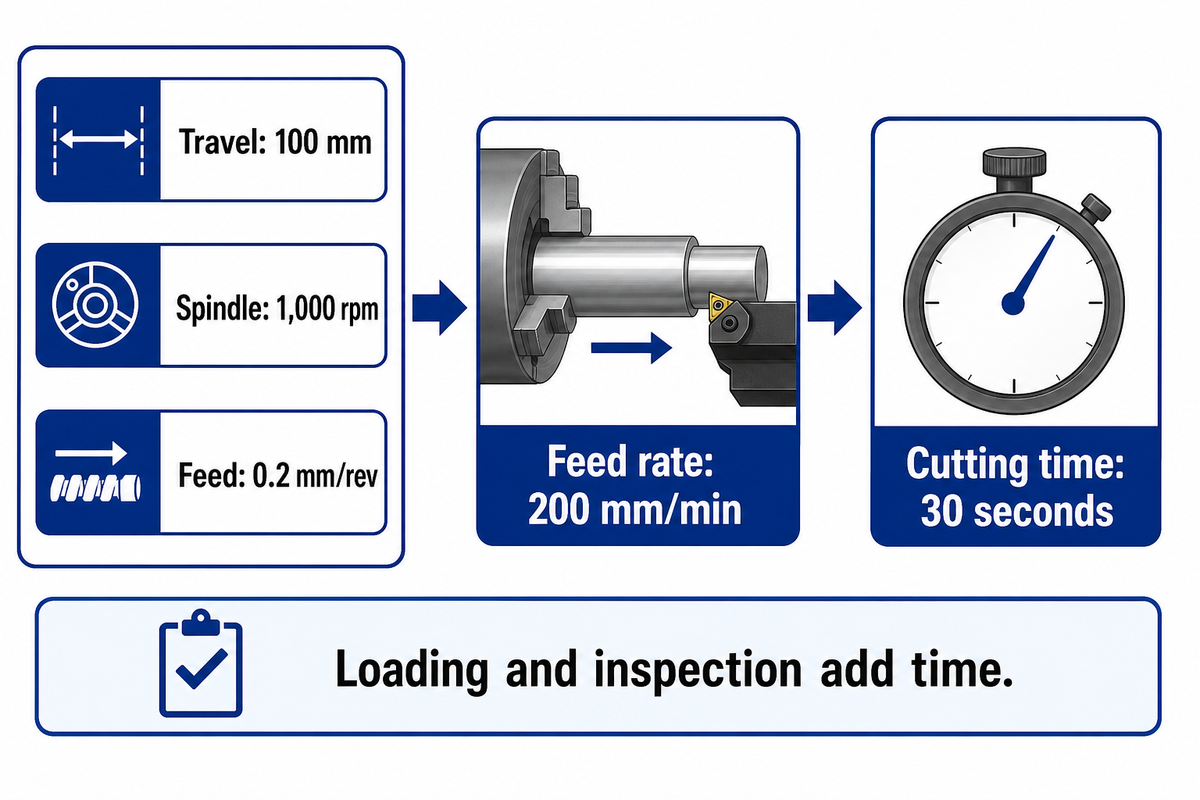
Разные величины представлены разными терминами Скорость шпинделя измеряет скорость вращения Скорость резания измеряет ход поверхности в минуту, в то время как подача измеряет продвижение инструмента за оборот Для прямого реза с постоянной скоростью время, необходимое для выполнения резания, равно ходу инструмента, деленному на скорость подачи Время также расходуется на погрузочные и другие нерезные операции.
В метрических единицах скорость резания равна vc = π × D × n ÷ 1 000, где D - диаметр заготовки в мм и n - скорость шпинделя в об/мин. Линейная скорость подачи составляет Vf = f × n, где f - подача в мм/об. Время резания в минутах составляет Tc = L ÷ (f × n) где L - ход инструмента в мм.
В метрических формулах точения Mitsubishi Materials приведён пример: при диаметре 50 мм и частоте вращения 700 об/мин скорость резания составляет примерно 110 м/мин. В примере расчёта времени резания используются длина прохода 100 мм, частота вращения 1 000 об/мин и подача 0,2 мм/об. Скорость подачи составляет 0,2 × 1 000 = 200 мм/мин; 100 ÷ 200 = 0,5 мин, или 30 секунд.
Этот 30-секундный результат захватывает указанный режущий сегмент. цех, планирующий работу, должен учитывать приближение и втягивание движений, смену инструмента, зажим, погрузку и проверку, в зависимости от обстоятельств. Для достижения конечного диаметра может потребоваться несколько разрезов. Преобразование 30 секунд прямо в 120 принятых деталей в час не будет давать должного за вышеупомянутые действия и перерывы. Формула по-прежнему полезна, поскольку помогает сосредоточиться на одном элементе цикла, т.е. измененной длине подачи или перемещения, и оценить эффект этого изменения. остальную часть производственной системы нельзя игнорировать.
Низкая скорость поворота или высокая скорость поворота имеет значение только тогда, когда данные для материала и режущего инструмента предоставляются. при постоянных оборотах, больший диаметр подразумевает более высокую скорость поверхности. Постоянный контроль скорости поверхности изменяет обороты относительно изменений диаметра. программа по-прежнему нуждается в соответствующих ограничениях скорости для удержания работы и заготовки. Обращение к центру отличается от выполнения продольного разреза постоянного диаметра.
Подачу и глубину резания следует брать из руководства выбранного инструмента и состояния заготовки, а также проверять во время настройки.Удвоение подачи меняет требования к нагрузке и отделке резания, а также время. для расчета имперской скорости поверхности и обращения с агрегатом используйте наши руководство по расчету поверхностной скорости.
Проход длиной 100 мм при частоте вращения 1 000 об/мин и подаче 0,2 мм/об занимает 30 секунд при постоянной подаче. Этот расчёт не включает загрузку или измерение. Отделение времени резания от остальных этапов цикла позволяет планировщику производства определить, что устранит более значительную задержку: изменение инструментальной оснастки или улучшение операций перемещения и загрузки.
Стоимость токарной обработки с ЧПУ и требования к котировкам машин
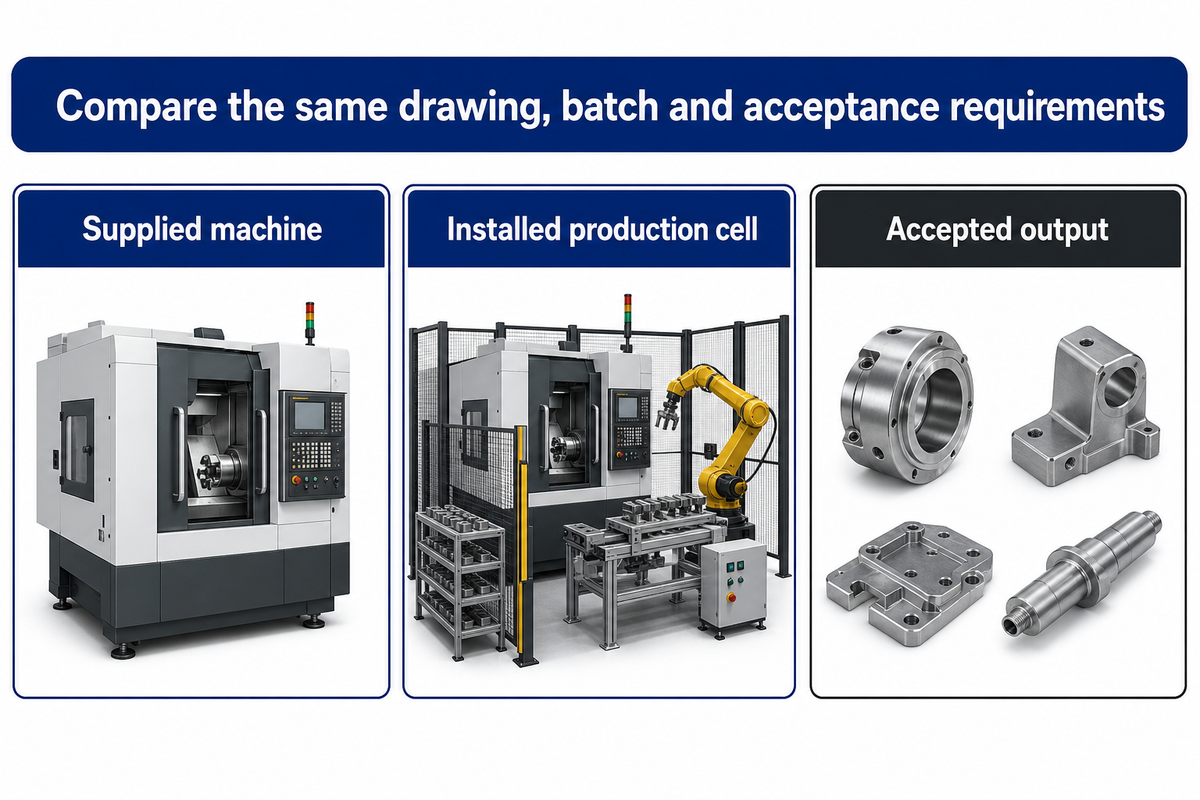
Стоимость токарной обработки с ЧПУ зависит от всего производственного процесса, включая стоимость запаса, время настройки, обработки и токарной обработки, потери инструмента и качества, а также стоимость обработки. котировка готовой детали охватывает область применения, отличную от котировки на станок. Для сопоставимых котировок требуются тот же чертеж и спецификации, а также размер партии и требования к приемке.
3-область Проверка котировок
Проверка котировок 3 Scope разделяет стоимость поставляемой машины, стоимость установленной производственной ячейки и стоимость принятой продукции.
В области поставляемой машины определены оборудование и варианты В области установленной производственной ячейки приводятся инструменты, рабочее место, оборудование для погрузки и инженерных коммуникаций, пусконаладочные работы и обучение. объем принимаемой продукции включает время и расходные материалы, необходимые для производства соответствующих деталей. более низкая цена на поставляемую машину может привести к более высокой установленной стоимости, если в предложение не включены предметы первой необходимости.
| Поле принятия решения | Информация для отправки или запроса | Решение о стоимости или мощности |
|---|---|---|
| Часть и запас | Ревизия чертежей, состояние материала, размеры склада | Определяет объем удаления и начальный конверт. |
| Объем и смешивание | Размер партии, частота повторов, семейства деталей | Распределяет усилия по настройке и переключению. |
| Установленная конфигурация | Шпиндель, револьверная головка, оси, контроллер и выбранные варианты | Предотвращает сравнение различных возможностей. |
| Поддержание и поддержка | Челюсти или цанги, дышла, если она установлена, задняя бабка или упор | Выявляет узкие места в проходе и доступе к инструментам. |
| Инструмент и расходные материалы | Держатели, вставки, сверла, охлаждающие жидкости | Отделяет поставляемое оборудование от периодических расходов. |
| Загрузка и сбор | Податчик бара, ручная загрузка, робот или уловитель деталей | Устанавливает время обработки и необслуживаемые границы. |
| Площадка и ввод в эксплуатацию | Мощность, воздух, площадь пола, доставка, установка и объем обучения | Строит стоимость установленной ячейки. |
| Испытание и проверка | Репрезентативный чертеж, метод измерения, согласованная последовательность образцов | Связывает приемку с намеченной работой. |
| Предположения о затратах на результат | Полный цикл, укомплектование персоналом, срок службы инструмента, предположения об утилизации и переработке | Позволяет проводить последовательное сравнение принятых частей. |
Для иллюстративной настройки $200 распределение составляет $200, разделенное на количество партии: при 10 штуках установка дает $20 за штуку; при 100 штуках он дает $2 за штуку. (Арифметика такая же, как у Модель пакетной обработки Техасского университета.) Затем необходимо добавить затраты на материалы, резку, проверку и потери. Производство партии из 100 штук для уменьшения распределения затрат на установку может привести к большему количеству запасов, чем это действительно необходимо. Лучшим улучшением может быть более короткое время настройки. Таким образом, общая стоимость должна сравниваться с ожидаемыми заказами для определения оптимального размера партии, вместо того, чтобы снижать одну из затрат и игнорировать другие.
Американское общество качества рамки затрат ставит проверку в рамках оценки, а лом и переработку - в состав внутренних сбоев. Эти классификации объясняют, почему стоимость принимаемой детали может увеличиться, в то время как номинальное время обработки остается прежним.
Покупатели оборудования приобретают производственные мощности, а покупатели деталей, использующие высокоточные услуги токарной обработки с ЧПУ, приобретают компоненты.Один и тот же чертеж может поддержать оба запроса. Используйте девять полей, чтобы запросить аналогичное предложение, включая метод приемки и то, кто поставляет каждый товар.
При настройке $200, распределение работы на 100 штук вместо 10 уменьшает распределение настройки с $20 до $2 за штуку. Общая стоимость все еще может увеличиваться за счет избыточного запаса, проверки или доработки. 3-Scope Quote Check сохраняет эту арифметику подключенной к машине, ячейке и принятому выходу.
Качество токарной обработки с ЧПУ: докажите деталь, а не общий допуск
Точное точение ЧПУ начинается с умения понимать и интерпретировать требования Затем он переходит к демонстрации процесса, который способен многократно производить в соответствии с этими требованиями. на конечный результат влияет множество факторов, включая удержание в рабочем состоянии, оснастку, материалы, приспособление, тепловые условия и измерения. Первая проверка детали проверяет первоначальную установку. Заказанные по времени измерения помогают определить, как ведет себя процесс и изнашиваются инструменты по мере продолжения партии.
Хорошая запись о приемке помогает документировать пересмотр чертежа, который устанавливает требование, Он должен включать материал, установленную конфигурацию инструментов, измерительных приборов, и метод измерения, Записывать размеры с единицами и отличать требования к отделке поверхности от требований к размеру. CNC повернутые части могут соответствовать требованию диаметра, но иметь неприемлемую отделку, конусность или взаимосвязь между признаками, Общий показатель точности машины не может занять место этих индивидуальных требований.
Руководство NIST по стабильности процессов ставит стабильность процесса до определения его способности Стабильность процесса относится к распределению, среднему значению и дисперсии во времени Одна приемлемая первая деталь отвечает на другой вопрос, чем последующая последовательность, измеренная во время износа инструмента.
Исследование NIST по термической деформации 2026 года идентифицирует тепло от двигателей и обработки вместе с изменениями окружающей среды как влияние на геометрию машины и качество деталей. Образец технологического листа, сохраняющий время и тепловые условия в сочетании с измеренными диаметрами, поможет определить, происходит ли постепенный дрейф процесса или произошла ли однократная ошибка измерения.
Вылет инструмента также имеет значение. длинный выступ расточного стержня и нестабильный зажим перечислены Sandvik как причины вибрации. глубокий канал может потребовать различного расположения держателя и стержня перед изменением параметров резки. Потенциальный покупатель передового токарного оборудования не выиграет от увеличения хода оси, если расточному инструменту все еще не хватает жесткости на требуемом вылете.
“Точка работы машин, работа которых подвергает работника травмам, должна охраняться.”
Для установки и эксплуатации необходимы применимые меры охраны и обучения, а также приемка размеров. ISO 23125:2015 касается безопасности токарных станков и остается опубликованным изданием, подтвержденным в 2026 г. В контексте планирования производства и закупок необходимо обеспечить, чтобы ни защита оборудования, ни качество деталей не были исключены из производства, поскольку было обеспечено другое.
Перспективы изменения ЧПУ: автоматизация по-прежнему нуждается в стабильном процессе
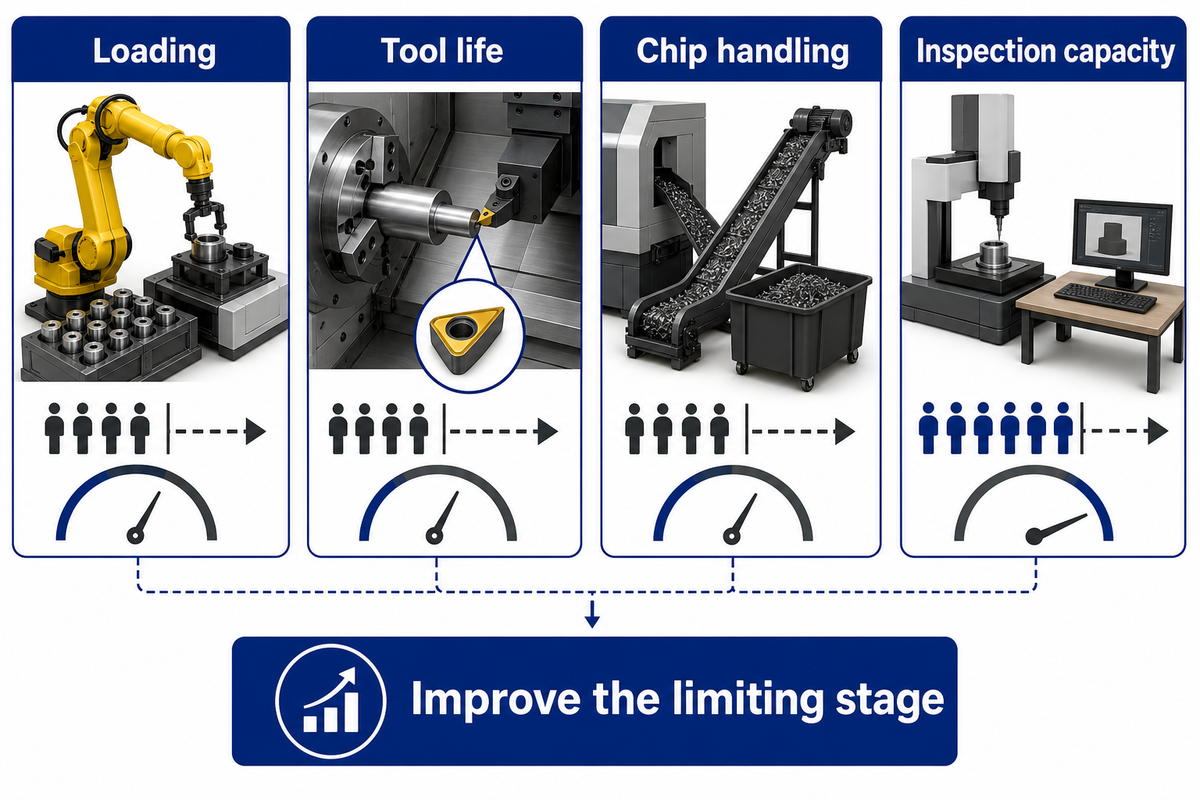
Инвестиции в автоматизацию должны устранить ограничение, которое ограничивает допустимый выпуск, будь то загрузка, срок службы инструмента, обработка чипов или проверка. устройство подачи может продлить поставку материала, в то время как какая-либо другая часть процесса требует внимания. Современное оборудование с ЧПУ наиболее полезно, когда добавляются дополнительные функции для устранения конкретных производственных ограничений.
Случай в Custom Tool, проиллюстрированный Modern Machine Shop, касался резьбонарезного инструмента, который требовал внимания. инструмент для нарезания резьбы требовал внимания примерно через 4 часа; избыточные инструменты помогли расширить рабочее окно. Этот магазин также занимался обработкой чипов и сбором деталей, и, в конечном итоге, пропускная способность стала узким местом. Урок этого магазина состоит в том, чтобы оценить весь маршрут, прежде чем продлевать смену.
Расширенные функции ЧПУ могут быть полезны для мониторинга и координации Однако датчик или робот не могут различить, какие элементы критичны для клиента Для принятия план должен показать, как сигналы тревоги и изменения инструмента связаны с измеренными характеристиками, которые критичны для клиента Когда инструмент достигает согласованного срока службы или измеренный признак дрейфует, производственный процесс нуждается в определенном ответе, а не в продолжении загрузки.
На рынке также есть признаки для инвестиций в автоматизацию и оборудование. В выпуске AMT от 8 июня 2026 г. сообщалось о $593,6 млн в апреле заказов металлообрабатывающего оборудования в США, что на 33,2% больше, чем в апреле 2025 г., и на 12,5% меньше, чем в марте. Эти цифры представляют собой устаревший ряд заказов на оборудование в США, а не мировой рынок поворота с ЧПУ. Они обеспечивают контекст для инвестиционной деятельности, а не прогноз окупаемости отдельного токарного станка.
Наиболее важным для новой ячейки является согласованный план загрузки, оснастки, сбора и проверки выбранного семейства деталей. Добавление второго шпинделя может исключить этап обработки; однако лучшая инспекционная способность может быть более ценной, если детали накапливаются после механической обработки. Оценка возможностей токарных станков с ЧПУ или токарных центров должна производиться с учетом этого ограничения.
Инструмент, который нуждается во внимании после 4 часов, может ограничить интервал без присмотра, даже если у устройства подачи стержня достаточно запаса на более длительное время. случай с пользовательским инструментом иллюстрирует необходимость интеграции емкости материала со сроком службы инструмента и инспекцией. более полезный подход заключается в продлении кратчайшего рабочего окна, а не в увеличении емкости для неограниченного шага.
Часто задаваемые вопросы по токарной обработке с ЧПУ
Каковы недостатки ЧПУ?
Токарная обработка с ЧПУ увеличивает усилия по настройке, производит чипы и требует дополнительных операций для некоторых внеосевых функций.
Что представляют собой оси машины в токарном центре с ЧПУ?
Базовый токарный центр с ЧПУ использует оси X и Z; другие установленные оси расширяют его движения.
Каковы ключевые конструктивные соображения при токарной обработке с ЧПУ?
Конструкция токарной обработки с ЧПУ начинается с геометрии вращения, запаса, выдержки и функциональных допусков.
Что такое ЧПУ в простых терминах?
ЧПУ - это аббревиатура компьютерного числового управления.
Можете ли вы привести мне пример станка с ЧПУ?
Токарные станки с ЧПУ и фрезерные станки с ЧПУ являются двумя примерами станков с компьютерным управлением.
Что такое токарный оператор с ЧПУ?
Оператор токарной обработки с ЧПУ готовит или запускает оборудование в рамках своего обучения и отведенной ему роли.
Когда покупателю следует передать на аутсорсинг токарную обработку с ЧПУ вместо покупки токарного станка?
Аутсорсинг подходит для случайной или неопределенной работы; Владение оборудованием заслуживает оценки из-за постоянного спроса.
Подгоните токарный станок к детали
Используйте 4-Envelope Fit Check, чтобы сузить конфигурацию машины, затем 3-Scope Quote Check, чтобы сравнить предложения.Исследуйте линейку токарных станков ANTISHICNC или обсудите чертежи своих деталей с командой, включая размеры запасов, количество партий и характеристики, требующие проверки.
Приведенные выше значения моделей взяты из опубликованных технических котировок ANTISHICNC, рассмотренных в октябре 2026 г. В расчетах используются предоставленные значения, а примеры сторонних магазинов приводятся их авторами. Используйте требование о приемке деталей, чтобы выбрать варианты в окончательной цитате.
Ссылки и источники
- Руководство по путям инструментов токарных станков Университет Пердью.
- Ресурсы токарных станков с ЧПУ Университет Флориды.
- “Вашингтонский отчет FACE 10WA001” (2012), Департамент труда и промышленности штата Вашингтон, архивировано CDC.
- “Работа в технологических моделях”техасский университет ”.
- “Стоимость качества” Американское общество качества.
- “Оценка стабильности процесса”Справочник по инженерной статистике ” NIST.
- Оптические измерения и компенсация термических деформаций станка в процессе производства, НИСТ, 2026.
- Общие требования ко всем машинам, 29 CFR 1910.212 ОША.
- ISO 23125:2015, Станки, Безопасность, Токарные машины Каталог ISO, подтвержден в 2026 году.
- Беспризорные эффекты автоматизации механического цеха с ЧПУ, Дерек Корн, Магазин современных машин, 2018.
- “Где ручная токарная обработка так же ценна, как и ЧПУ” Эван Доран, Магазин современных машин, 2025.
- “Автоматизация способствует сильному началу заказов на производственные технологии на 2026 год” AMT, 8 июня 2026 г.



