














O que é torneamento CNC? torneamento CNC é um processo de maquinagem que gira uma peça de trabalho enquanto uma ferramenta de corte, seguindo um caminho pré-determinado, produz uma forma. Um exemplo é um eixo que tem diferentes diâmetros ao longo de seu comprimento, uma ranhura e uma extremidade roscada. Um torno pode produzir essas características a partir da mesma linha central.
- Movimento de corte primário: a peça gira.
- Eixos controlados básicos: X ao longo do diâmetro e Z ao longo do fuso.
- Características típicas: diâmetros externos, furos, faces, cones, ranhuras e roscas.
- Entradas de seleção: desenho de peças, dimensões de estoque, material, quantidade de lote e requisitos de inspeção.
O torneamento CNC é um processo de maquinagem subtrativo para produzir recursos rotacionais com movimento de ferramenta controlado por computador. Um torno básico usa os eixos X e Z. Ferramentas acionadas e eixos adicionais estendem os recursos que um centro de torneamento pode usinar.
- Uma abertura de fuso pode ser maior que a passagem de barra instalada; a menor abertura controla o que passa.
- Torneamento ternos características rotacionais. Fresagem adiciona planos, bolsos e outras características fora dessa geometria.
- O tempo de corte cobre o corte, as mudanças de ferramentas, a inspeção e as peças rejeitadas afetam o custo de produção.
- A seleção da máquina começa com a peça acabada e sua fixação, depois com a configuração do equipamento instalado.
Noções básicas de torneamento CNC: processo, torno e centro de torneamento
O torneamento CNC molda uma peça bruta rotativa controlando onde uma aresta de corte entra em contacto com ela. O fuso fornece rotação, enquanto os movimentos programados do eixo determinam o diâmetro, o comprimento e o perfil. Como a aresta de corte remove o material como cavacos, a peça acabada é menor do que o estoque inicial onde quer que ocorra a maquinagem.
Um berbequim permite uma boa comparação com um torno. A ferramenta de um berbequim manual roda ao penetrar numa peça imóvel. Numa operação de torneamento convencional, é a peça que roda enquanto a ferramenta avança longitudinal ou transversalmente. Uma ferramenta dita fixa nem sempre está imóvel. Pode deslocar-se sobre carros, mas não assegura a rotação principal.
Universidade Purdue guia do caminho da ferramenta torno explica o conceito de estoque rotativo e o distingue das configurações de ferramentas ao vivo CNC significa controle numérico por computador O controle CNC interpreta um programa e move os eixos, fuso e outros componentes suportados pela máquina-ferramenta.
O CNC está girando da mesma forma que um torno?
Não. O torneamento CNC é o processo, e um torno é a máquina que o executa. Um torno manual depende do operador para muito movimento da ferramenta, enquanto uma máquina de torno CNC segue os movimentos programados. Um centro de torneamento também pode combinar funções de maquinagem adicionais, mas seu nome por si só não especifica seus eixos ou ferramentas.
A base da máquina suporta os conjuntos que recebem as cargas de corte. O cabeçal fixo contém a árvore; uma bucha ou pinça segura o material; os carros posicionam as ferramentas. Uma torre indexa entre as estações de ferramentas. Contrapontos, lunetas, ferramentas acionadas e segundas árvores estão presentes em algumas configurações, cada um com uma finalidade diferente.
Exemplo: Um desenho requer um eixo de 25 mm com um assento de rolamento de 20 mm. Começando com um estoque redondo maior, uma ferramenta externa reduz o assento do rolamento ao seu tamanho, deixando o ombro intacto. Uma ferramenta de ranhura cria então um relevo ao lado do ombro. Ambas as características compartilham a linha central do fuso, tornando o giro uma escolha natural do processo. Um furo cruzado através do eixo adiciona um requisito diferente: ou uma ferramenta acionada adequada ou uma configuração diferente em uma fresadora ou furadeira. O comprador pode separar o trabalho rotacional básico das outras características antes de pagar por capacidade adicional. A menor característica pode nem sempre determinar o equipamento necessário para executar o trabalho.
Para um eixo que pisa de 25 mm a 20 mm, o giro segue a mudança de raio enquanto o branco gira. Adicionando um furo cruzado muda o movimento necessário da ferramenta. Essas duas características descrevem os fundamentos do giro CNC melhor do que a rotulagem do equipamento: escolha os movimentos de corte necessários para o desenho.
Processo de torneamento CNC: desenho para peça inspecionada
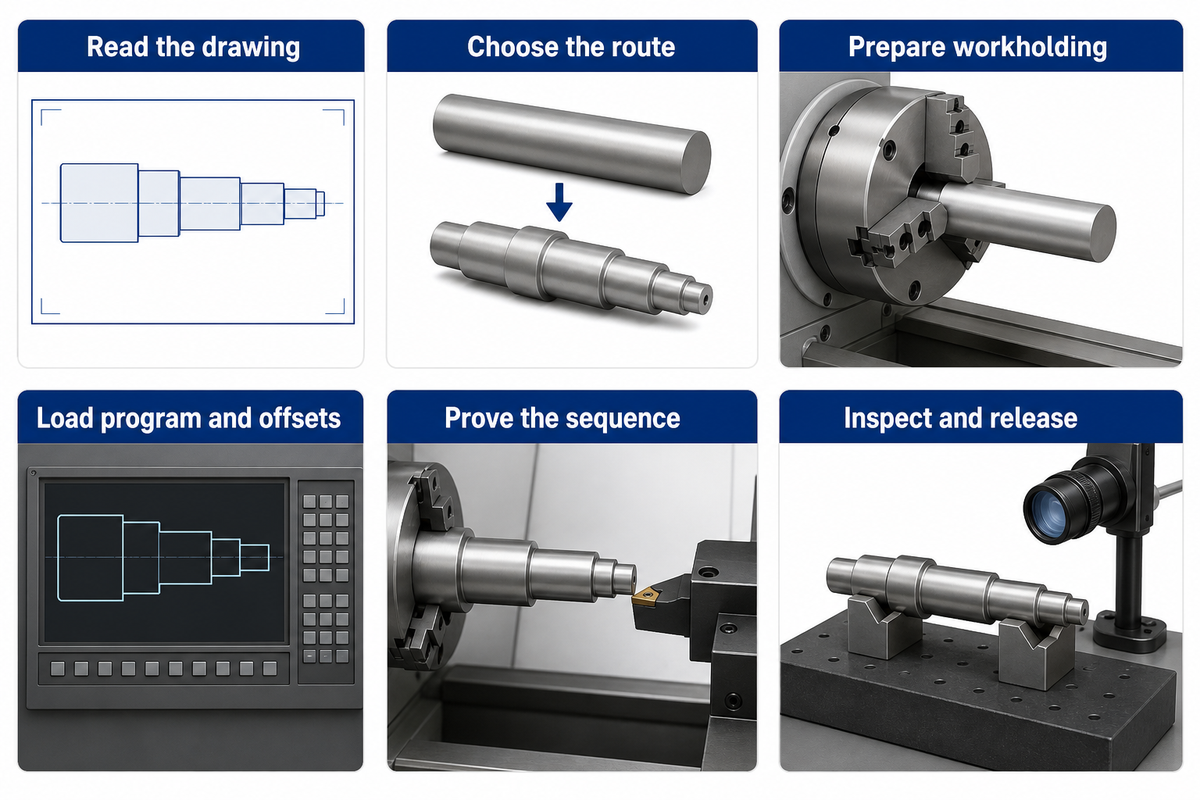
O processo de fabricação do torneamento CNC começa com um desenho e termina com uma peça inspecionada. Entre os dois, a loja escolhe stock e ferramentas, planeja a fixação de trabalho, determina a melhor sequência de maquinagem, define deslocamentos e prova o caminho da ferramenta. Cada etapa fornece informações necessárias para a etapa seguinte; os sistemas de controlo não substituem as muitas etapas necessárias para preparar o trabalho.
- Leia o desenho. Identifique dimensões, dados, material, acabamento superficial e quaisquer requisitos de inspeção que afetem a função.
- Escolha o percurso. Decida quais recursos compartilham uma configuração e quais precisam da peça invertida, transferida ou usinada em outro lugar.
- Prepare a fixação de trabalho. Estabeleça o comprimento de aderência, suporte, acesso à ferramenta e um caminho protegido para qualquer coronha que se estenda através do fuso.
- Carregar o programa e deslocamentos. Combine a revisão do programa, as identidades da ferramenta e o sistema de coordenadas de trabalho com a configuração.
- Prove a sequência. Siga a simulação específica da máquina, os procedimentos de execução a seco e de primeira peça controlada.
- Inspecionar e liberar. Meça os recursos especificados, corrija o processo quando necessário e mantenha o registro de configuração do lote.
Quais são os fundamentos da programação e software de torneamento CNC?
A programação CNC define comandos de maquinagem e movimentos de ferramentas para um determinado sistema de controlo e configuração. Os programas podem ser gerados manualmente, usando controles de conversação ou por meio de fabricação auxiliada por computador. O treinamento torno da Universidade da Flórida abrange esses métodos de autoria de programas. Os caminhos de ferramentas para recursos podem ser planejados em um sistema CAD/CAM e instruções de máquina apropriadas geradas.
O software CAM pode criar toolpaths, e, com o auxílio de um pós-processador, criar código CNC. O pós-processador é configurado para o controlador CNC e máquina. Um programa CNC também depende de ferramentas e deslocamentos de trabalho. Nosso Guia de programação do torno CNC abrange compensações de ferramentas e trabalho.
Numa discussão do Practical Machinist sobre a repetição de preparações, o participante RJT sugere guardar os comentários do programa, bem como fotografias e fichas de preparação. Uma fotografia da posição dos mordentes pode bastar para esclarecer uma ambiguidade que o número de uma ferramenta não resolve. Documente a disposição real, incluindo as ferramentas retiradas para dar espaço à subárvore. Nem todos os trabalhos repetidos permitem reutilizar a disposição anterior da torre sem alterações.
Uma ordem de repetição para o mesmo eixo de 25 mm pode reutilizar um programa comprovado, mas os detalhes de configuração, como projeção de estoque, mandíbulas e compensações de ferramentas, ainda precisam ser salvos. Esses detalhes auxiliam na reprodução da configuração. A compra de um novo software não ajudará a eliminar o trabalho de segurar e medir a primeira parte e comprová-la com segurança.
Tipos de operações de torneamento CNC e suas características
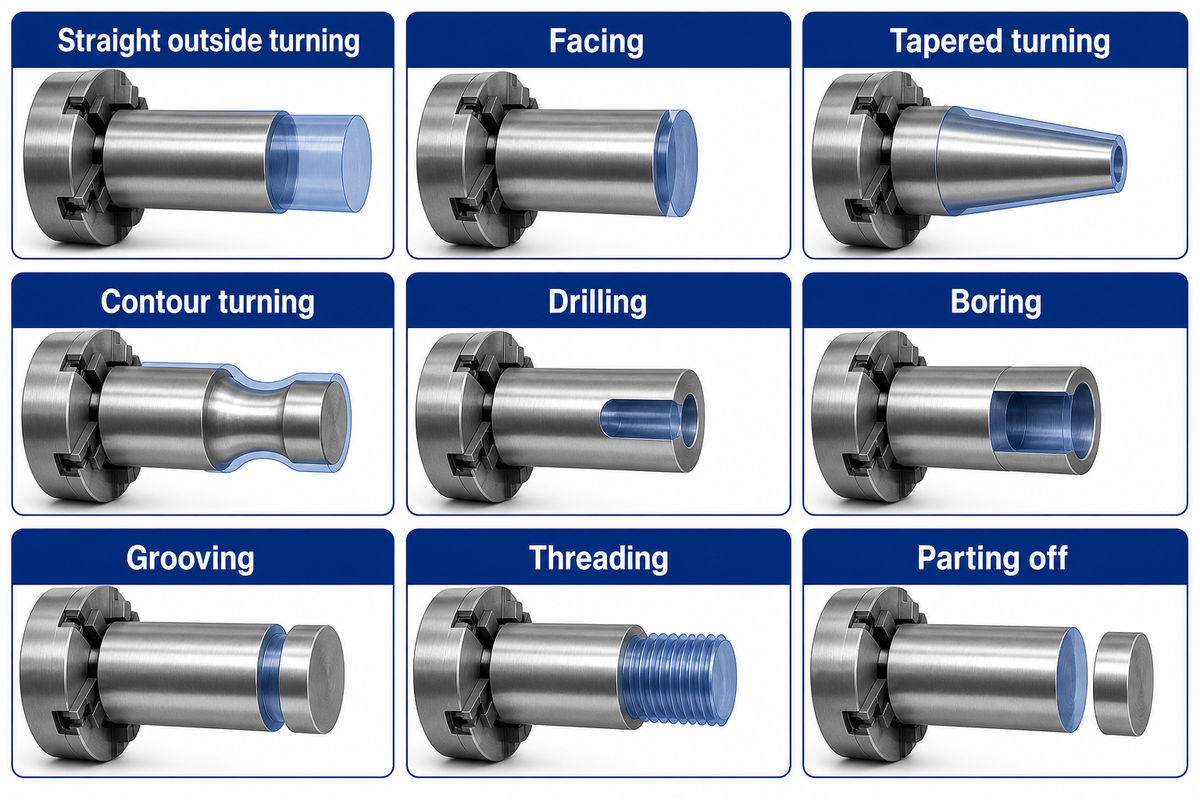
Diferentes operações de torneamento produzem elementos sobre o eixo de uma peça ou em torno dele. O torneamento exterior altera uma forma externa; o facejamento cria uma face de extremidade; e uma ferramenta de mandrilamento aumenta o diâmetro de um furo. A abertura de ranhuras, a abertura de roscas e o corte de separação exigem operações de corte e ferramentas distintas. É preferível identificar um elemento no desenho e dar nome à operação, em vez de tentar determinar qual a estação de ferramentas disponível para a realizar.
| Operação | Recurso produzido | Detalhe planejamento |
|---|---|---|
| Direto para fora girando | Diâmetro externo cilíndrico | Permitir material para desbaste e acabamento. |
| Enfrentando | Face final plana | Estabeleça a posição da face e a folga da ferramenta. |
| Torneamento cônico | Diâmetro mudando ao longo do comprimento | Coordenar o movimento X e Z para o perfil especificado. |
| Contorno virando | Perfil curvo ou escalonado | Verifique a forma da inserção e o acesso ao redor dos ombros. |
| Perfuração | Furo axial inicial | Fornecer alcance de broca, remoção de cavacos e acesso ao refrigerante. |
| Chato | Furo existente ampliado ou perfilado | Combine o diâmetro da barra, a saliência e a folga do furo inicial. |
| Rodear | Recesso para um selo, anel ou relevo | Especifique largura, profundidade, forma de canto e acesso. |
| Rosqueamento | Fio helicoidal interno ou externo | Especifique a forma da linha, o passo, a classe e o método de inspeção. |
| Separando-se | Componente separado | Planeje a liberação da ferramenta e a coleta controlada de peças. |
Universidade Purdue guias operação mostrar tanto fora como dentro dos caminhos de ferramentas. Torneamento e mandrilamento usar movimentos relacionados em lados opostos do material. Ferramentas externas se aproximam de uma superfície exposta. Barras de mandrilamento primeiro têm que entrar em um furo grande o suficiente para a barra e inserção, e seu comprimento sem suporte afeta a rigidez da ferramenta. Um pequeno furo com um ombro interno profundo pode controlar a seleção da ferramenta, mesmo quando a forma externa parece simples.
A abertura de roscas no torneamento CNC impõe outra restrição: o deslocamento da ferramenta e a rotação da árvore têm de estar sincronizados para obter o passo de rosca pretendido. O facto de uma ferramenta conseguir aceder à mesma posição que uma pastilha de roscar não significa que uma ferramenta genérica de ranhurar possa substituí-la. A geometria e o acabamento do elemento determinam as necessidades de ferramenta e de corte.
O torneamento duro refere-se ao corte de peças endurecidas com o ferramental adequado e rigidez adequada na configuração da máquina. Isso não fornece uma garantia separada de precisão. Os materiais de torneamento CNC podem incluir vários tipos de aços, aços inoxidáveis, ligas de alumínio e plásticos usináveis, para citar alguns. Esses materiais, no entanto, não cortam todos da mesma maneira. A condição e o grau do material precisam estar no desenho antes de escolher a ferramental, a velocidade ou a alimentação.
Considere girar e perfurar seguido de mandrilamento para preparar uma peça com um assento externo de 20 mm e furo de 10 mm. Esta sequência de operações pode preparar diferentes superfícies na peça e a profundidade do furo com folga da ferramenta pode definir um limite prático. Mais posições da torre ajudam apenas quando as ferramentas para as outras superfícies podem alcançá-las sem interferir umas nas outras.
Torneamento CNC vs fresamento: escolha pela geometria acabada
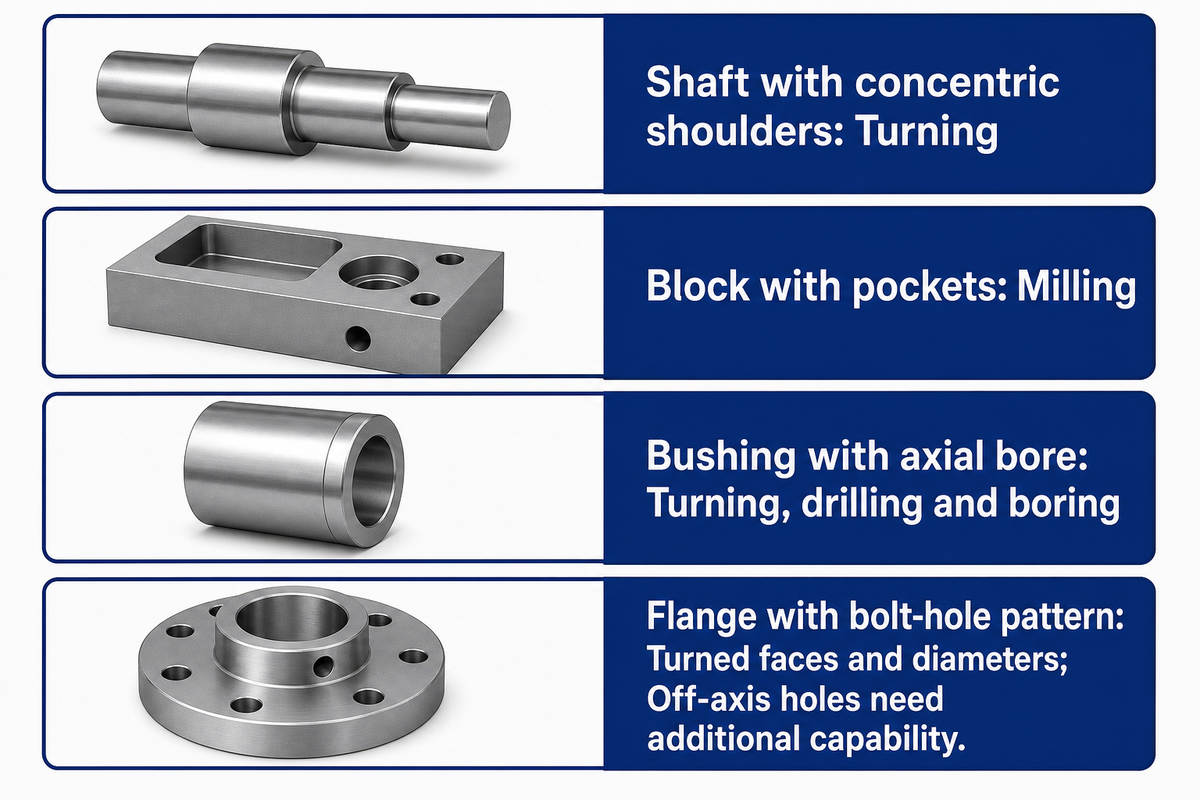
Ao comparar fresagem CNC e torneamento CNC, um projeto com características alinhadas com um eixo comum como um furo central e diâmetros de eixo se adequa ao giro para essas características; outra geometria pode exigir fresagem. Para características como bolsos e faces planas melhor preparadas por um cortador rotativo, a fresagem é favorecida. Nos casos em que ambos os processos são necessários, a escolha é como dividir o trabalho e controlar as transferências.
Uma boa forma de comparar o torneamento CNC com a fresagem CNC é identificar qual o componente que roda, se algum rodar. Numa fresadora CNC, a peça e a ferramenta são posicionadas uma em relação à outra, e a fresa roda. Numa máquina de torneamento CNC, a peça roda para realizar as principais operações de corte. O torneamento CNC e a fresagem CNC têm vantagens distintas; nenhum processo é sempre mais rápido quando o desenho, a preparação e o âmbito da inspeção diferem.
| Geometria acabada | Rota inicial | Motivo para adicionar outra operação |
|---|---|---|
| Eixo com ombros concêntricos | Virando | Furos transversais, planos ou rasgos de chaveta |
| Bloqueie com bolsos | Fresagem | Recursos rotacionais que exigem outra estratégia de retenção |
| Bucha com furo axial | Torneamento, perfuração e mandrilamento | Recursos de montagem fora do eixo |
| Flange com padrão de parafuso-furo | Faces torneadas e diâmetros | Ferramentas acionadas ou uma configuração separada de perfuração/fresagem |
Exemplo: uma flange de 40 mm requer um cubo de 20 mm e quatro furos de montagem fora do eixo. Um torno de dois eixos pode facejar a peça e tornear o cubo, mas os quatro furos continuam a exigir capacidade de posicionamento e furação. Um centro de torneamento com ferramentas acionadas pode concluir a peça com menos transferências; utilizar uma fresadora pode fazer sentido se a outra máquina já estiver preparada e o lote for pequeno. A comparação deve incluir o tempo de corte de cada árvore, bem como o tempo necessário para reposicionar a peça e verificar a relação entre os elementos. O posicionamento controlado da árvore, ou eixo C, localiza os elementos em torno da peça, e um eixo Y acrescenta deslocamento transversal. O porta-ferramentas acionado e o comando têm de suportar a operação necessária.
O equipamento manual também tem lugar No seu relatório Aerotech de 2025, A Modern Machine Shop descreve trabalhos pouco frequentes em grandes eixos para o qual a loja usou um torno manual recém-adquirido. Esse é um exemplo concreto de combinar o investimento com o mix de trabalho, em vez de comprar tecnologia CNC para cada operação.
As vantagens do torneamento CNC incluem a repetição de caminhos programados e sequências eficientes para o trabalho rotacional. As desvantagens do torneamento CNC incluem esforço de configuração e restrições no acesso e geometria da ferramenta. Para ver nossa comparação em profundidade, consulte nosso guia sobre fresagem e torneamento.
Tipos de máquinas de torneamento CNC e aplicações
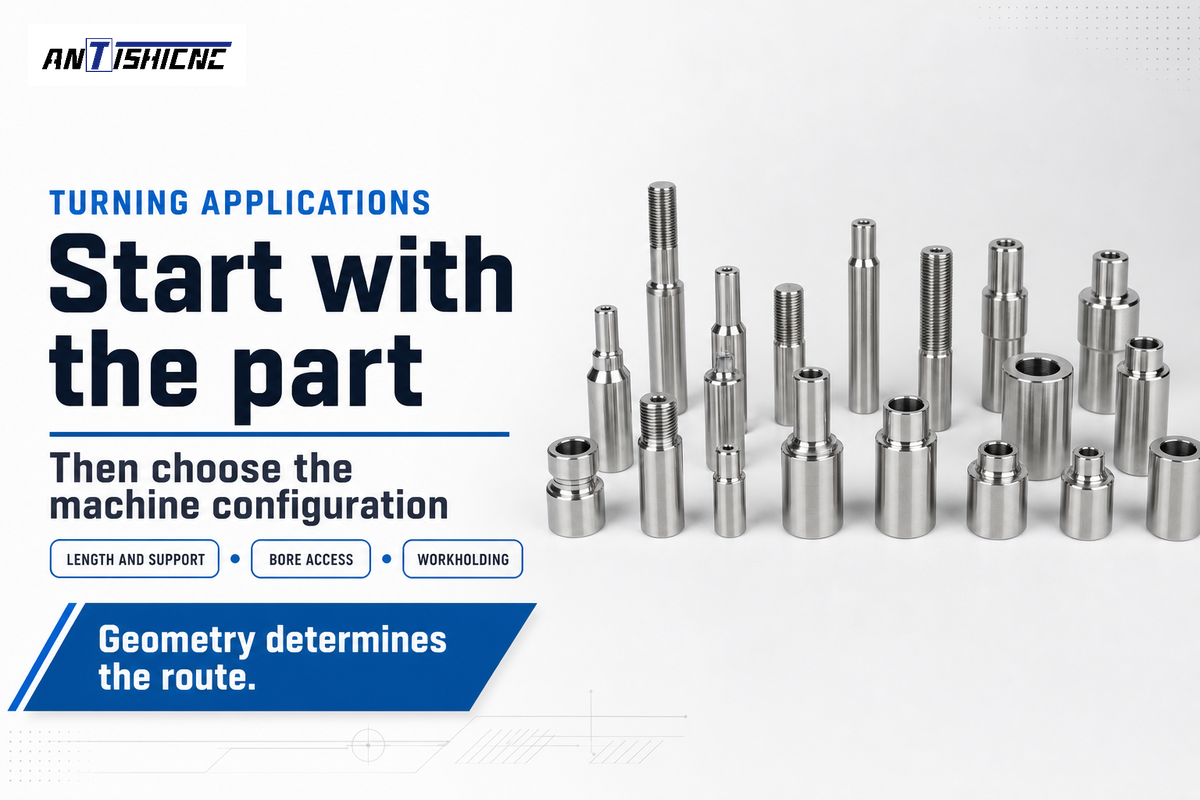
Diferentes tipos de máquinas de torneamento CNC variam na orientação do fuso, tipo de suporte de trabalho e combinação de operações. Um centro de torneamento horizontal se adapta a vários layouts de eixos e trabalho de barra; centros de torneamento verticais suportam trabalho em uma mesa horizontal ou mandril. Dependendo das ferramentas e acionamentos adicionais, uma diferença no número de sequências de trabalho possíveis pode ser alcançada.
Os tornos CNC horizontais dispõem o eixo da árvore na horizontal. Pode utilizar-se um contraponto ou uma luneta para apoiar peças mais compridas, e um alimentador de barras pode introduzir o material através da árvore para corte contínuo. Noutros modelos, conhecidos como tornos CNC verticais, a árvore vertical altera a forma como as peças maiores e mais pesadas são carregadas e apoiadas.
Um torno de torneamento CNC básico geralmente é focado em cortes rotacionais. Um centro de torneamento CNC com ferramentas acionadas pode realizar operações selecionadas de perfuração e fresagem. O equipamento de torneamento multieixo pode fornecer um eixo Y, posicionar e coordenar fusos. Cada um dos eixos adicionados traz complexidade adicional para programação e manutenção.
Exemplos de peças cilíndricas em aplicações de torneamento CNC incluem eixos, buchas, acessórios roscados, rolos e flanges. Comprimento e suporte são importantes com eixos, enquanto a espessura da parede e o acesso ao furo são importantes com buchas. A aderência e o diâmetro da face são importantes com flanges. Para flanges, outros fatores podem incluir furos deslocados, rasgos de chaveta e recortes. Essas aplicações de torneamento CNC podem compartilhar o mesmo processo básico, exigindo diferentes arranjos de máquinas.
ANTISHICNC fornece Configurações do torno CNC com diferentes envelopes de trabalho. Como exemplo, a cotação CK6130 limitou o comprimento máximo de giro a 230 mm, e a cotação 235 LANCEN aumentou para 550 mm. Essas distinções são necessárias antes de avaliar as opções de controle e/ou recursos da torre. Um envelope disponível de 550 mm pode atender a um requisito de comprimento superior a 230 mm, mas ferramentas e suporte de trabalho ainda consomem espaço.
Uma peça de 300 mm de comprimento já excede o comprimento de giro de 230 mm listado do CK6130. O comprimento de 550 mm listado do 235 LANCEN dá um envelope inicial maior. Comparar essas dimensões primeiro ajuda a manter diferentes tipos de equipamentos CNC amarrados ao trabalho, em vez de ver cada máquina de torno como sendo igual.
Capacidade do torno do CNC: quatro verificações antes de selecionar uma máquina
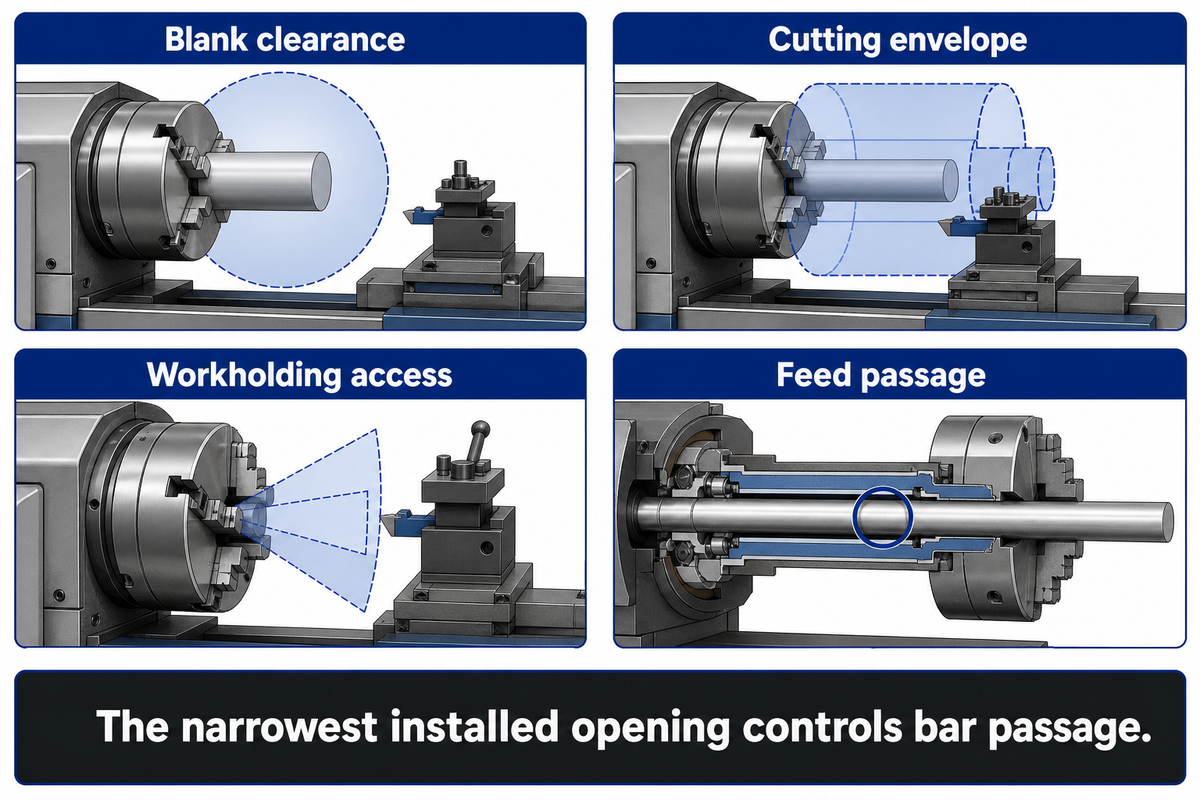
A capacidade de um torno CNC combina espaço para a peça de trabalho, o envelope de corte, a fixação e a passagem de alimentação. Diferentes limites são descritos por balanço sobre a cama, o diâmetro máximo de giro e o furo do fuso. Uma peça deve caber na configuração completa e totalmente acoplada, antes de avaliar a rota de maquinagem como sendo viável.
Verificação de ajuste de 4 envelopes
A verificação de ajuste de 4 envelopes compara a folga da peça bruta, o curso de corte, o acesso à fixação e a passagem de alimentação instalada com o desenho de uma peça.
- Folga em branco: a coronha não cortada e seus acessórios devem limpar a cama e a estrutura circundante durante a rotação.
- Envelope de corte: as ferramentas precisam de diâmetro e comprimento suficientes para alcançar os recursos acabados.
- Acesso à propriedade: mandíbulas, suportes, cauda e torre devem agarrar e apoiar o trabalho sem bloquear os movimentos necessários.
- Passagem de alimentação: o estoque de barras deve passar pela abertura instalada mais estreita, incluindo o tubo de tração quando instalado, o mandril ou pinça e as interfaces do alimentador.
As propostas publicadas pela ANTISHICNC demonstram que estas verificações permanecem distintas. Os valores abaixo são exemplos de configurações indicadas pelo fornecedor, nas quais as opções associadas são mantidas em conjunto.
| Modelo | Comprimento de giro | Abertura do fuso | Diâmetro da barra listada | Drawtube /abertura de tirante |
|---|---|---|---|---|
| CK6130 | 230mm | 48mm | 45mm | 40 mm, disposição oca-mandril opcional |
| 235 LANCENA | 550mm | 66mm | 50mm | 50mm |
| CK6140/550 | 420 /300 mm, 6 /8 estações | Alternativas de 48 /82 mm | 40 /65 mm, alternativas emparelhadas | Especifique o arranjo selecionado do mandril |
| CK6150/1000 | 850 /730 mm, 6 /8 estações | Alternativas de 82 /130 mm | 80 /128 mm, alternativas emparelhadas | Alternativas opcionais de 65 /118 mm |
| CK6160/1500 | 1.350mm | 130mm | 128mm | 118 mm, disposição opcional do oco-mandril |
Exemplo: um comprador pretende introduzir uma barra redonda de 42 mm através de um CK6130. A abertura da árvore de 48 mm parece inicialmente suficiente. Contudo, a configuração opcional com bucha oca indicada na proposta tem uma abertura do tirante de 40 mm. A barra de 42 mm não passa nessa abertura, embora seja menor do que o furo da árvore e do que o diâmetro de barra de 45 mm indicado separadamente. A decisão de compra deve, por isso, especificar uma passagem compatível na configuração instalada ou prever outra via de produção. Cortar a barra em peças brutas para fixação na bucha altera o carregamento e o manuseamento, pelo que esta alternativa também altera a estimativa do ciclo. Escolher o maior número de cada linha do catálogo esconderia a restrição em vez de a resolver.
No Practical Machinist, há numerosas publicações que descrevem os mesmos tipos de limitações dos tubos de tração, das buchas e dos elementos de retenção. Há ainda a questão da retilinearidade da barra: um material cuja dimensão esteja próxima do diâmetro nominal de passagem pode ficar preso, mesmo que pareça caber. Existem várias opções de fixação da peça, que alteram o acesso e a capacidade de aperto. A nossa guia tipo pinça cobre este aspecto da configuração.
Deve ser fornecido apoio e guarda satisfatórios, para além das verificações estáticas de ajuste, para o material em rotação. A Investigação do Washington FACE descreve um acidente fatal envolvendo aproximadamente 3 pés de barra sem suporte projetando-se além de um fuso de torno. Não há projeção segura ou velocidade que possa ser generalizada e inferida a partir do diâmetro do furo.
A passagem opcional de 40 mm do CK6130 exclui a barra alimentada através de 42 mm, apesar da sua abertura do fuso de 48 mm. Um caminho de barra adequado também deve ser apoiado e guardado para rotação. Combine a passagem instalada completa e o sistema de suporte com o estoque.
Velocidade de giro CNC, alimentação e tempo de corte
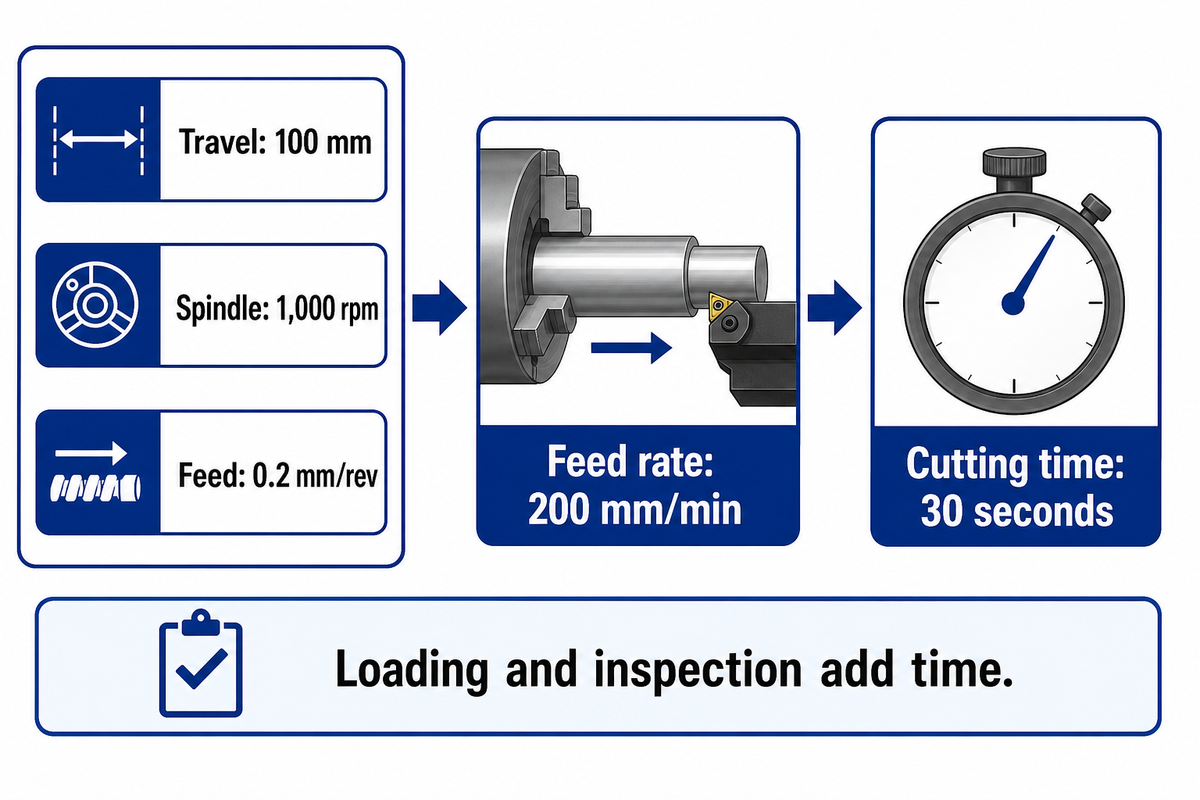
Grandezas diferentes são representadas por termos diferentes. A velocidade da árvore mede a velocidade de rotação. A velocidade de corte mede o percurso superficial por minuto, enquanto o avanço mede o deslocamento da ferramenta por rotação. Num corte retilíneo a velocidade constante, o tempo de corte é igual ao percurso da ferramenta dividido pela velocidade de avanço. O carregamento e outras operações sem corte também consomem tempo.
Em unidades métricas, a velocidade de corte é vc = π × D × n 1.000, 0, onde D é diâmetro da peça de trabalho em mm e n é velocidade do fuso em rpm. A taxa de alimentação linear é Vf = f×n, 0, onde f é alimentação em mm/rev. O tempo de corte em minutos é Tc = L ÷ (f × n) onde L é o curso da ferramenta em mm.
As fórmulas métricas de torneamento da Mitsubishi. Materials incluem um diâmetro de 50 mm a 700 rpm, o que dá uma velocidade de corte de aproximadamente 110 m/min. Seu exemplo de tempo de corte usa um corte de 100 mm, 1.000 rpm e 0,2 mm/rev. A taxa de alimentação é de 0,2 × 1.000 = 200 mm/min; 100 200 = 0,5 min, ou 30 segundos.
Esse resultado de 30 segundos captura o segmento de corte especificado. Uma loja que agenda o trabalho deve considerar movimentos de aproximação e retração, mudanças de ferramenta, fixação, carregamento e inspeção conforme aplicável. Vários cortes podem ser necessários para atingir o diâmetro final. Converter 30 segundos seguidos em 120 peças aceitas por hora não daria crédito para as atividades e interrupções acima mencionadas. A fórmula ainda é útil, pois ajuda a focar em um elemento do ciclo, ou seja, uma alimentação alterada ou comprimento de viagem, e avaliar o efeito dessa mudança. O resto do sistema de produção não pode ser ignorado.
Uma velocidade de torneamento baixa ou elevada só tem significado quando existem dados sobre o material e a ferramenta de corte. Com rpm constantes, um diâmetro maior implica uma velocidade superficial maior. O controlo de velocidade superficial constante altera as rpm em função das variações de diâmetro. O programa continua a precisar de limites de velocidade adequados à fixação e à peça. Facejar em direção ao centro é diferente de executar um corte longitudinal de diâmetro constante.
As alimentações e profundidades de corte devem ser retiradas da orientação da ferramenta selecionada e da condição da peça de trabalho, e verificadas durante a configuração. A duplicação da alimentação muda os requisitos de carga e acabamento de corte, bem como o tempo. Para cálculos imperiais de velocidade de superfície e manuseio da unidade, use nosso guia de cálculo da velocidade superficial.
Um caminho de corte de 100 mm a 1.000 rpm e 0,2 mm/rev leva 30 segundos em alimentação constante. O mesmo cálculo não inclui carregamento ou medição. Separar o tempo de corte do ciclo restante permite que um planejador de produção identifique se as mudanças de ferramentas ou melhorias de manuseio abordam o atraso maior.
CNC girando custo e requisitos de cotação da máquina
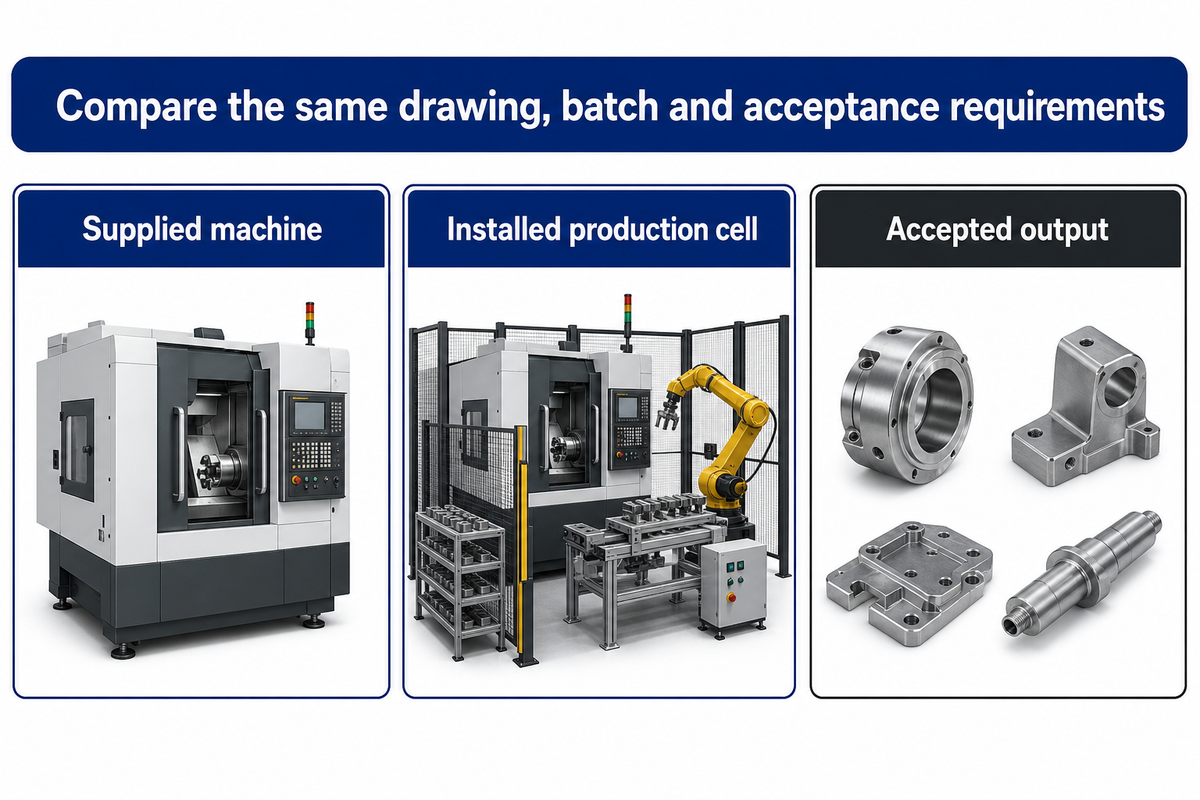
O custo do torneamento CNC depende de todo o processo de produção, incluindo o custo do stock, a configuração, o tempo de maquinagem e giro, as perdas de ferramenta e qualidade e o custo de manuseamento. Uma cotação para uma peça acabada cobre um escopo diferente de uma cotação para a máquina. Para cotações comparáveis, o mesmo desenho e especificações são necessários, assim como o tamanho do lote e os requisitos de aceitação.
Verificação de cotação de 3 escopos
A verificação de cotação de 3 escopos separa o custo da máquina fornecida, o custo da célula de produção instalada e o custo da produção aceita.
No âmbito da máquina fornecida, identificam-se o equipamento e as opções. No âmbito da célula de produção instalada, incluem-se na proposta as ferramentas, a fixação das peças, os equipamentos de carregamento e os serviços auxiliares, a colocação em serviço e a formação. O âmbito da produção aceite inclui o tempo e os consumíveis necessários para produzir peças conformes. Um preço inferior para a máquina fornecida pode resultar num custo instalado superior se a proposta não incluir elementos essenciais.
| Campo de decisão | Informações para enviar ou solicitar | Decisão de custo ou capacidade |
|---|---|---|
| Parte e estoque | Revisão do desenho, condição do material, dimensões do estoque | Define o volume de remoção e o envelope inicial. |
| Volume e mistura | Tamanho do lote, frequência de repetição, famílias de peças | Aloca esforço de configuração e mudança. |
| Configuração instalada | Fuso, torre, eixos, controlador e opções selecionadas | Impede a comparação de diferentes capacidades. |
| Participação no trabalho e apoio | Mandíbulas ou pinças, tubo de tração quando instalado, cauda ou descanso | Revela gargalos de passagem e acesso a ferramentas. |
| Ferramentas e consumíveis | Suportes, inserções, brocas, provisões de refrigeração | Separa o equipamento fornecido de despesas recorrentes. |
| Carregamento e recolha | Alimentador de barras, carregamento manual, robô ou coletor de peças | Define o tempo de manuseio e os limites autônomos. |
| Local e comissionamento | Poder, ar, espaço de assoalho, entrega, instalação e escopo de treinamento | Constrói o custo da célula instalada. |
| Ensaio e inspeção | Desenho representativo, método de medição, sequência de amostra acordada | Conecta aceitação ao trabalho pretendido. |
| Pressupostos de custo de produção | Suposições completas de ciclo, pessoal, vida útil da ferramenta, sucata e retrabalho | Permite uma comparação consistente de partes aceitas. |
Para uma configuração ilustrativa $200, a alocação é $200 dividida pela quantidade do lote: em 10 peças, a configuração contribui com $20 por peça; em 100 peças, contribui com $2 por peça. (A aritmética é a mesma que o Modelo de processamento em lote da Universidade do Texas.). Os custos dos materiais, corte, inspeção e perdas devem então ser adicionados Produzir um lote de 100 peças para reduzir a alocação de custos para a configuração pode resultar em mais estoque do que o realmente necessário. Uma melhoria melhor pode ser um tempo de configuração mais curto. Assim, o custo total deve ser comparado com os pedidos esperados para determinar o tamanho ideal do lote, em vez de reduzir um dos custos e ignorar os outros.
A Sociedade Americana para a Qualidade estrutura custo coloca a inspeção como parte da avaliação e a sucata e o retrabalho como parte de falhas internas. Essas categorizações explicam por que o custo por peça aceita pode aumentar enquanto o tempo nominal de maquinagem permanece o mesmo.
Os compradores de equipamento adquirem capacidade de produção, enquanto os compradores que recorrem a serviços de torneamento CNC de alta precisão adquirem componentes. O mesmo desenho pode servir de base a ambos os pedidos. Utilize os nove campos para solicitar propostas comparáveis, incluindo o método de aceitação e a identificação de quem fornece cada elemento.
Com uma configuração $200, espalhar o trabalho por 100 peças em vez de 10 reduz a alocação de configuração de $20 para $2 por peça O custo total ainda pode aumentar através do excesso de inventário, inspeção ou retrabalho A verificação de cotação de 3 escopos mantém essa aritmética conectada à máquina, célula e saída aceita.
Qualidade de torneamento CNC: prove a peça, não uma tolerância genérica
O torneamento CNC de precisão começa com a capacidade de entender e interpretar os requisitos. Em seguida, ele prossegue para demonstrar um processo que é capaz de produzir repetidamente para esses requisitos. Muitos fatores influenciam o resultado final, incluindo suporte de trabalho, ferramentas, materiais, acessórios, condições térmicas e medições. A inspeção da primeira peça verifica a configuração inicial. As medições ordenadas no tempo ajudam a determinar como o processo se comporta e as ferramentas se desgastam à medida que o lote continua.
Um bom registro de aceitação ajuda a documentar a revisão do desenho que estabelece o requisito. Deve incluir o material, configuração instalada das ferramentas, instrumentos de medição e método de medição. Registre as dimensões com unidades e distinga os requisitos de acabamento superficial dos requisitos de tamanho. As peças torneadas CNC podem atender a um requisito de diâmetro, mas têm um acabamento, conicidade ou relação inaceitáveis entre os recursos. Um valor geral de precisão da máquina não pode substituir esses requisitos individuais.
Orientação de estabilidade de processos do NIST coloca a estabilidade do processo antes da determinação de sua capacidade. A estabilidade de um processo relaciona-se com a distribuição, média e variância ao longo do tempo. Uma primeira peça aceitável responde a uma pergunta diferente de uma sequência subsequente medida durante o desgaste da ferramenta.
A pesquisa de 2026 do NIST sobre deformação térmica identifica o calor dos motores e do processamento, juntamente com as mudanças ambientais, como influências na geometria da máquina e na qualidade da peça. Uma folha de processo de amostra, retendo o tempo e as condições térmicas, juntamente com os diâmetros medidos, ajudaria a determinar se uma deriva gradual do processo estava acontecendo ou se ocorreu um erro de medição único.
O alcance da ferramenta também é importante. A saliência da barra de mandrilamento longa e a fixação instável são listadas pela Sandvik como causas de vibração. Um furo profundo pode exigir diferentes arranjos de suporte e barra antes de alterar os parâmetros de corte. Um potencial comprador de equipamentos de torneamento avançados não se beneficiaria do aumento do curso do eixo se a ferramenta de mandrilamento ainda não tivesse rigidez no alcance necessário.
“O ponto de operação das máquinas cujo funcionamento expõe o funcionário a lesões será vigiado.”
Os arranjos de guarda e treinamento aplicáveis, juntamente com a aceitação dimensional, são necessários para instalação e operação. A ISO 23125:2015 aborda a segurança da máquina de torneamento e permaneceu a edição publicada confirmada em 2026. No contexto do planejamento de produção e compra, é necessário garantir que nem a proteção do equipamento nem a qualidade da peça sejam eliminadas da produção porque a outra foi garantida.
Perspectiva de giro CNC: a automação ainda precisa de um processo estável
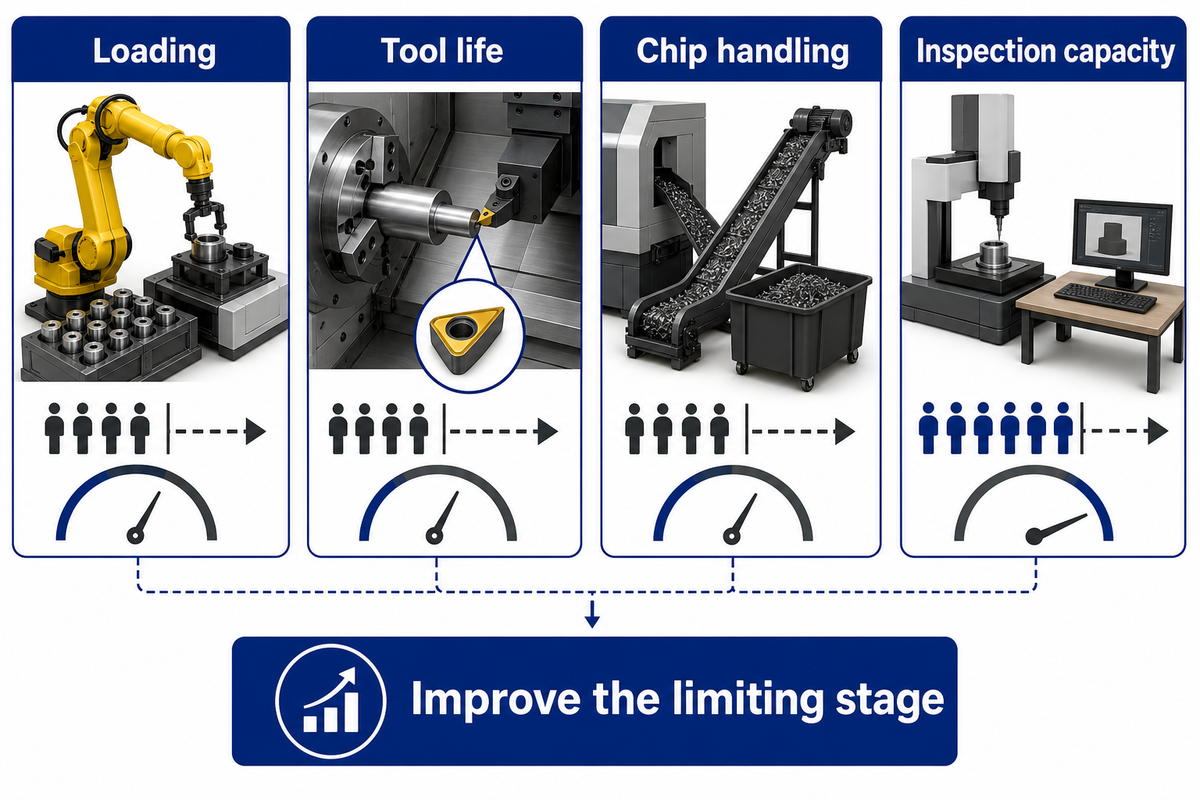
O investimento em automação deve abordar a restrição que limita a saída aceita, seja carregamento, vida útil da ferramenta, manuseio de chips ou inspeção. Um alimentador pode estender o fornecimento de material enquanto alguma outra parte do processo exige atenção. O equipamento CNC moderno é mais útil quando funções adicionais são adicionadas para lidar com restrições específicas de produção.
Um caso na Custom Tool ilustrado pela Modern Machine Shop dizia respeito a uma ferramenta de rosqueamento que exigia atenção. Uma ferramenta de rosqueamento precisava de atenção após cerca de 4 horas; ferramentas redundantes ajudaram a estender a janela operacional. Esta loja também abordou o manuseio de chips e a coleta de peças e, finalmente, a capacidade de inspeção tornou-se um gargalo. A lição desta loja é avaliar toda a rota antes de estender um turno.
Funções CNC avançadas podem ser úteis para monitoramento e coordenação. No entanto, um sensor ou robô não consegue discernir quais elementos são críticos para o cliente. Para aceitação, o plano deve mostrar como alarmes e mudanças de ferramenta estão relacionados aos recursos medidos que são críticos para o cliente. Quando uma ferramenta atinge sua vida útil acordada ou um recurso medido deriva, o processo de produção precisa de uma resposta definida em vez de carregamento contínuo.
Há também sinais no mercado para investir em automação e equipamentos. O comunicado da AMT de 8 de junho de 2026 registou $593,6 milhões em encomendas de máquinas para trabalhar metais nos EUA em abril, uma subida de 33,2% face a abril de 2025 e uma descida de 12,5% face a março. Estes números representam uma série datada de encomendas de máquinas nos EUA, não o mercado global de torneamento CNC. Fornecem contexto para a atividade de investimento, não uma previsão de retorno para um torno individual.
O mais importante para uma nova célula é um plano de carregamento, ferramental, coleta e inspeção correspondente para a família de peças escolhida. Adicionar um segundo fuso pode eliminar uma etapa de manuseio; no entanto, uma melhor capacidade de inspeção pode ser mais valiosa se as peças se acumularem após serem usinadas. O julgamento das capacidades dos tornos CNC ou centros de torneamento deve ser feito com esta restrição em mente.
Uma ferramenta que precisa de atenção após 4 horas pode limitar um intervalo sem vigilância, mesmo que o alimentador de barras tenha estoque suficiente por um tempo maior. O caso da Custom Tool ilustra a necessidade de integrar a capacidade do material com a vida útil da ferramenta e inspeção. A abordagem mais útil é estender a janela operacional mais curta, em vez de aumentar a capacidade para uma etapa sem restrições.
Perguntas frequentes sobre torneamento CNC
Quais são as desvantagens do giro CNC?
O torneamento CNC adiciona esforço de configuração, produz chips e requer operações extras para alguns recursos fora do eixo.
Quais são os eixos da máquina em uma central de torneamento CNC?
Um centro de torneamento CNC básico usa eixos X e Z; outros eixos instalados estendem seus movimentos.
Quais são as principais considerações de design para torneamento CNC?
O projeto de torneamento CNC começa com geometria rotacional, estoque, suporte de trabalho e tolerâncias funcionais.
O que é CNC em termos simples?
CNC é a abreviatura de controle numérico computadorizado.
Você pode me dar um exemplo de máquina CNC?
Tornos CNC e fresadoras CNC são dois exemplos de máquinas-ferramentas controladas por computador.
O que é um operador de torneamento CNC?
Um operador de torneamento CNC prepara ou executa o equipamento dentro de seu treinamento e função atribuída.
Quando um comprador deve terceirizar o torneamento CNC em vez de comprar um torno?
A terceirização se adapta a trabalhos ocasionais ou incertos; a propriedade do equipamento merece avaliação pela demanda recorrente.
Combine o torno com a peça
Utilize a verificação de compatibilidade dos 4 envelopes para restringir a configuração da máquina e, depois, a verificação dos 3 âmbitos da proposta para comparar ofertas. Explore a gama de tornos da ANTISHICNC ou discuta seus desenhos de peças com a equipe, incluindo dimensões de estoque, quantidades de lote e os recursos que precisam de inspeção.
Os valores dos modelos acima citados provêm das propostas técnicas publicadas da ANTISHICNC, revistas em outubro de 2026. Os cálculos utilizam os valores fornecidos, e os exemplos de outras oficinas são apresentados pelos respetivos autores. Utilize os requisitos de aceitação da peça para selecionar as opções da proposta final.
Referências e fontes
- Guia do caminho de ferramentas do torno Universidade Purdue.
- Recursos de torno CNC Universidade da Flórida.
- “Relatório Washington FACE 10WA001” (2012), Departamento de Trabalho e Indústrias do Estado de Washington, arquivado pelo CDC.
- “Trabalhar em Modelos de Processos” Universidade do Texas.
- “Custo da Qualidade” Sociedade Americana para Qualidade.
- “Avaliação da estabilidade do processo”Manual de Estatísticas de Engenharia do” NIST.
- Medição óptica em processo e compensação de deformações térmicas de máquinas-ferramenta, NIST, 2026.
- Requisitos Gerais para Todas as Máquinas, 29 CFR 1910.212 OSHA.
- ISO 23125:2015, Máquinas-ferramentas, Segurança, Máquinas de torneamento Catálogo ISO, confirmado em 2026.
- Os efeitos desacompanhados da automação de oficinas mecânicas CNC, Derek Korn, Loja de Máquinas Modernas, 2018.
- “Onde o giro manual é tão valioso quanto o CNC” Evan Doran, Loja de Máquinas Modernas, 2025.
- “Automação Combustíveis Início Forte para 2026 Tecnologia de Fabricação Pedidos” AMT, 8 de junho de 2026.



