














¿qué es el torneado CNC? El torneado CNC es un proceso de mecanizado que hace girar una pieza de trabajo mientras que una herramienta de corte, siguiendo un recorrido predeterminado, produce una forma. Un ejemplo es un eje que tiene diferentes diámetros a lo largo de su longitud, una ranura y un extremo roscado. Un torno puede producir estas características desde la misma línea central.
- Movimiento de corte primario: la pieza de trabajo gira.
- Ejes controlados básicos: X a lo largo del diámetro y Z a lo largo del husillo.
- Características típicas: diámetros exteriores, orificios, caras, conos, ranuras e hilos.
- Entradas de selección: dibujo de piezas, dimensiones de stock, material, cantidad de lote y requisitos de inspección.
El torneado CNC es un proceso de mecanizado sustractivo para producir geometrías de revolución con un movimiento de herramienta controlado por ordenador. Un torno básico utiliza los ejes X y Z. Las herramientas motorizadas y los ejes adicionales amplían las geometrías que un centro de torneado puede mecanizar.
- Una abertura del husillo puede ser más grande que el paso de barra instalado; la abertura más pequeña controla lo que pasa.
- El giro se adapta a las características rotacionales. Milling agrega planos, bolsillos y otras características fuera de esa geometría.
- El tiempo de corte cubre el corte. La carga, los cambios de herramientas, la inspección y las piezas rechazadas afectan el costo de producción.
- La selección de la máquina comienza con la pieza terminada y su soporte de trabajo, luego la configuración del equipo instalado.
Conceptos básicos de torneado CNC: proceso, torno y centro de torneado
El giro CNC da forma a una pieza en bruto giratoria controlando dónde entra en contacto con ella un filo. El husillo proporciona rotación, mientras que los movimientos programados del eje determinan el diámetro, la longitud y el perfil. Debido a que el filo elimina el material en forma de virutas, la pieza terminada es más pequeña que el material inicial dondequiera que se produzca el mecanizado.
Un taladro es una buena comparación con un torno. La herramienta de un taladro manual gira hasta convertirse en una pieza de trabajo estacionaria. En una operación de torneado convencional, es la pieza de trabajo la que gira mientras la herramienta de torneado la avanza a lo largo o a través de ella. Una herramienta que se dice que está estacionaria no siempre está inmóvil. Puede moverse sobre correderas pero no proporciona la rotación principal.
Universidad Purdue guía de trayectoria de herramientas de torno explica el concepto de material en rotación y lo distingue de las configuraciones con herramientas motorizadas. CNC significa control numérico por ordenador. El control CNC interpreta un programa y mueve los ejes, el husillo y otros componentes que admite la máquina herramienta.
¿el CNC gira lo mismo que un torno?
No. El torneado CNC es el proceso y un torno es la máquina que lo realiza. Un torno manual depende del operador para gran parte del movimiento de la herramienta, mientras que una máquina de torno CNC sigue movimientos programados. Un centro de torneado también puede combinar funciones de mecanizado adicionales, pero su nombre por sí solo no especifica sus ejes ni herramientas.
La base de la máquina soporta los conjuntos que transportan cargas de corte. Un cabezal contiene el husillo; un mandril o pinza sostiene la culata; deslizadores posicionan las herramientas. Una torreta se indexa entre las estaciones de herramientas. En algunas configuraciones aparecen soportes, soportes estables, herramientas accionadas y segundos husillos, cada uno de los cuales tiene un propósito diferente.
Ejemplo: Un dibujo requiere un eje de 25 mm con un asiento de cojinete de 20 mm. Comenzando con una culata redonda más grande, una herramienta exterior reduce el asiento del cojinete a su tamaño, dejando el hombro intacto. Luego, una herramienta de ranura crea un relieve junto al hombro. Ambas características comparten la línea central del husillo, lo que hace que girar sea una opción de proceso natural. Un orificio transversal a través del eje agrega un requisito diferente: ya sea una herramienta accionada adecuada o una configuración diferente en una fresadora o perforadora. El comprador puede separar el trabajo rotacional básico de las otras características antes de pagar por capacidad adicional. Es posible que la característica más pequeña no siempre determine el equipo necesario para realizar el trabajo.
Para un eje que pasa de 25 mm a 20 mm, el giro sigue el cambio de radio mientras gira la pieza en bruto. Agregar un orificio transversal cambia el movimiento requerido de la herramienta. Estas dos características describen los conceptos básicos del torneado CNC mejor que el etiquetado de equipos: elija los movimientos de corte necesarios para el dibujo.
Proceso de torneado CNC: dibujo a pieza inspeccionada
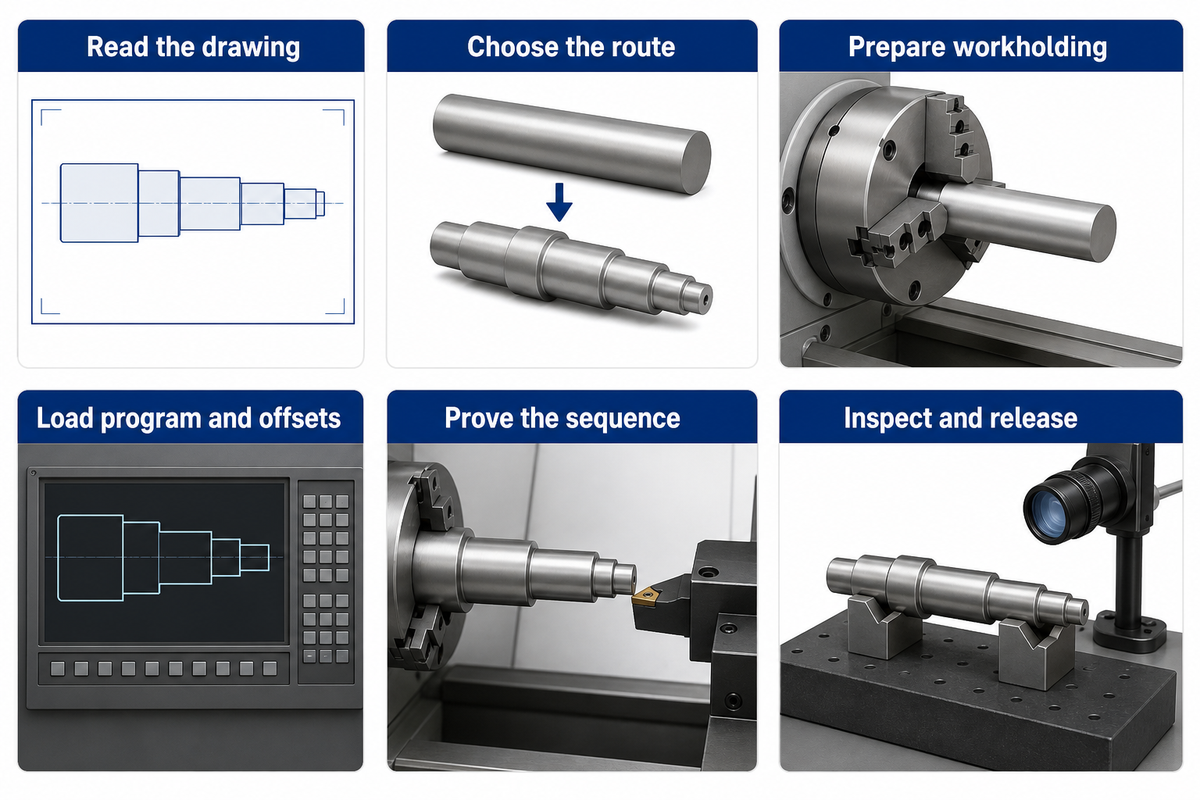
El proceso de fabricación de torneado CNC comienza con un dibujo y finaliza con una pieza inspeccionada. Entre los dos, el taller elige el stock y las herramientas, planifica el mantenimiento, determina la mejor secuencia de mecanizado, establece compensaciones y demuestra la trayectoria de la herramienta. Cada paso proporciona la información necesaria para el siguiente paso; Los sistemas de control no reemplazan los muchos pasos necesarios para preparar el trabajo.
- Lee el dibujo. Identifique dimensiones, datos, material, acabado superficial y cualquier requisito de inspección que afecte la función.
- Elige la ruta. Decida qué características comparten una configuración y cuáles necesitan invertir, transferir o mecanizar la pieza en otro lugar.
- Preparar la retención de trabajo. Establezca la longitud de agarre, el soporte, el acceso a la herramienta y un camino protegido para cualquier material que se extienda a través del husillo.
- Cargue el programa y las compensaciones. Haga coincidir la revisión del programa, las identidades de las herramientas y el sistema de coordenadas de trabajo con la configuración.
- Prueba la secuencia. Siga los procedimientos de simulación, funcionamiento en seco y primera pieza controlados específicos de la máquina.
- Inspeccionar y liberar. Mida las características especificadas, corrija el proceso cuando sea necesario y conserve el registro de configuración del lote.
¿cuáles son los conceptos básicos del software y la programación de torneado CNC?
La programación CNC define comandos de mecanizado y movimientos de herramientas para un sistema y configuración de control determinados. Los programas se pueden generar manualmente, mediante controles conversacionales o mediante fabricación asistida por ordenador. La formación en torno de la Universidad de Florida cubre estos métodos de creación de programas. Las rutas de herramientas para funciones se pueden planificar en un sistema CAD/CAM y generar las instrucciones apropiadas para la máquina.
El software CAM puede crear rutas de herramientas y, con la ayuda de un posprocesador, crear código CNC. El posprocesador está configurado para el controlador CNC y la máquina. Un programa CNC también se basa en compensaciones de herramientas y trabajo. Nuestro Guía de programación de tornos CNC cubre compensaciones de herramientas y trabajo.
En una discusión de Practical Machinist sobre configuraciones repetidas, el colaborador RJT sugiere que se deben guardar los comentarios del programa, así como fotografías y hojas de configuración. Una imagen de la posición de la mandíbula puede ser todo lo que se necesita para resolver una ambigüedad que un número de herramienta no puede. Documente el diseño real, incluidas las herramientas que se eliminan para borrar el subhusillo. No todos los trabajos repetidos pueden utilizar el diseño de torreta anterior sin cambios.
Un pedido repetido para el mismo eje de 25 mm puede reutilizar un programa probado, pero aún es necesario guardar los detalles de configuración, como la proyección original, las mordazas y los desplazamientos de herramientas. Esos detalles ayudan a reproducir la configuración. La compra de un nuevo software no ayudará a eliminar el trabajo de mantener y medir la primera parte y demostrarla de forma segura.
Tipos de operaciones de torneado CNC y sus características
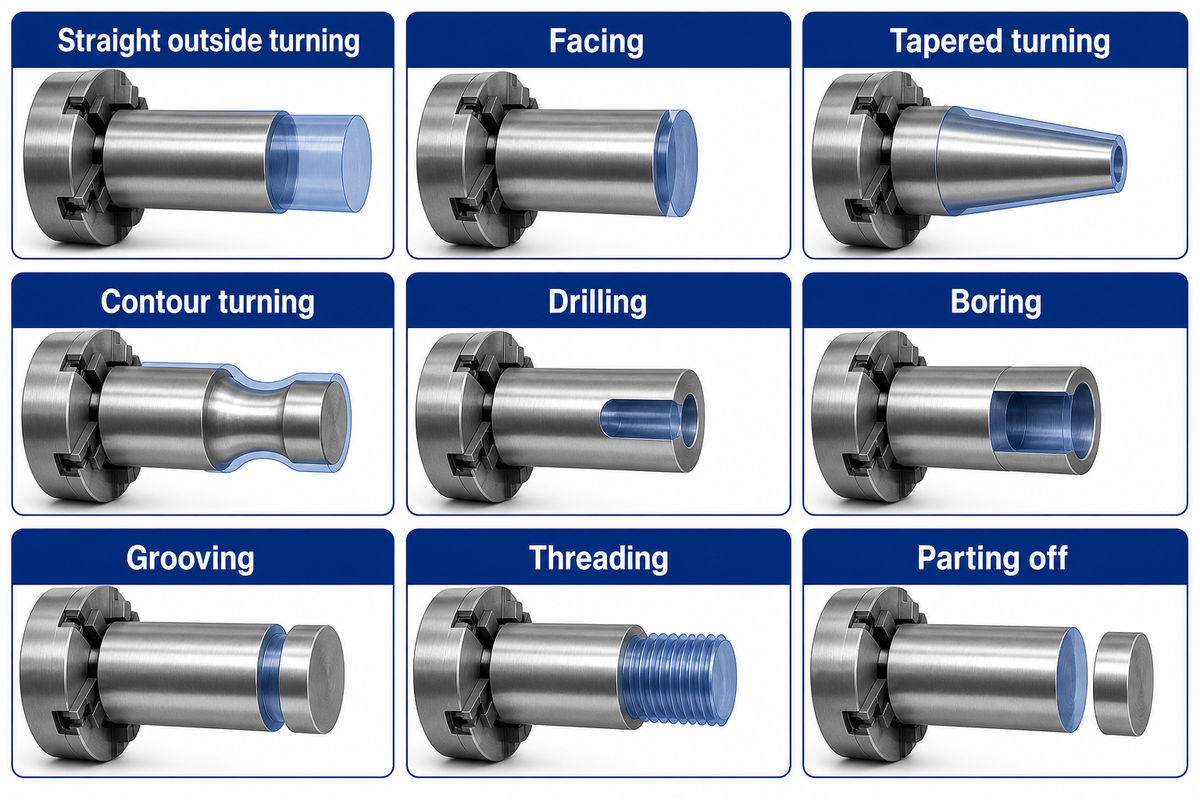
Diferentes operaciones de torneado producen características sobre o alrededor del eje de una pieza de trabajo. El torneado exterior cambia una forma externa; un corte frontal crea un extremo; y una herramienta de perforación aumenta el tamaño de un orificio. Las ranuras, roscas y separaciones requieren cortes y herramientas separados. Es mejor identificar una característica en un dibujo y nombrar la operación en lugar de intentar determinar qué estación de herramientas está disponible para realizar esa operación.
| Operación | Característica producida | Detalle de planificación |
|---|---|---|
| Giros exteriores rectos | Diámetro exterior cilíndrico | Deje material para desbaste y acabado. |
| Frente | Cara de extremo plano | Establezca la posición de la cara y el espacio libre para herramientas. |
| Giro cónico | Diámetro que cambia a lo largo de la longitud | Coordine el movimiento X y Z al perfil especificado. |
| Contorno girando | Perfil curvo o escalonado | Verifique la forma del inserto y acceda alrededor de los hombros. |
| Perforación | Orificio axial inicial | Proporcione alcance de perforación, eliminación de virutas y acceso al refrigerante. |
| Aburrido | Agujero existente ampliado o perfilado | Coincide con el diámetro de la barra, el voladizo y la holgura del orificio de salida. |
| Ranurado | Receso para sello, anillo o relieve | Especifique ancho, profundidad, forma de esquina y acceso. |
| Enhebrado | Hilo helicoidal interno o externo | Especifique la forma del hilo, el paso, la clase y el método de inspección. |
| Separándose | Componente separado | Planificar el espacio libre de herramientas y la recogida controlada de piezas. |
Universidad Purdue guías de operación muestre los caminos de herramientas tanto exteriores como interiores. Los giros y el perforado utilizan movimientos relacionados en lados opuestos del material. Las herramientas exteriores se acercan a una superficie expuesta. Las barras perforadoras primero deben entrar en un orificio lo suficientemente grande para la barra y el inserto, y su longitud sin soporte afecta la rigidez de la herramienta. Un pequeño orificio con un hombro interno profundo puede controlar la selección de herramientas incluso cuando la forma externa parece simple.
El roscado en el torneado CNC establece otra restricción: el recorrido de la herramienta y la rotación del husillo deben sincronizarse para lograr el paso deseado de una rosca. El hecho de que una herramienta pueda acceder a la misma ubicación que un inserto de rosca no significa que una herramienta de ranurado genérica pueda reemplazar un inserto de rosca. Las necesidades de herramientas y cortes están determinadas por la geometría y el acabado de una característica.
El torneado duro se refiere a cortar piezas de trabajo endurecidas con las herramientas adecuadas y la rigidez adecuada en la configuración de la máquina. Esto no proporciona una garantía separada de precisión. Los materiales de torneado CNC pueden incluir varios tipos de aceros, aceros inoxidables, aleaciones de aluminio y plásticos mecanizables, por nombrar algunos. Sin embargo, no todos estos materiales cortan de la misma manera. La condición y el grado del material deben estar en el dibujo antes de elegir las herramientas, la velocidad o la alimentación.
Considere girar y perforar seguido de perforar para preparar una pieza con un asiento exterior de 20 mm y un orificio de 10 mm. Esta secuencia de operaciones puede preparar diferentes superficies en la pieza y la profundidad del orificio con espacio libre para herramientas puede establecer un límite práctico. Más posiciones de torreta sólo ayudan cuando las herramientas para las otras superficies pueden alcanzarlas sin interferir entre sí.
Torneado CNC vs fresado: elija por geometría terminada
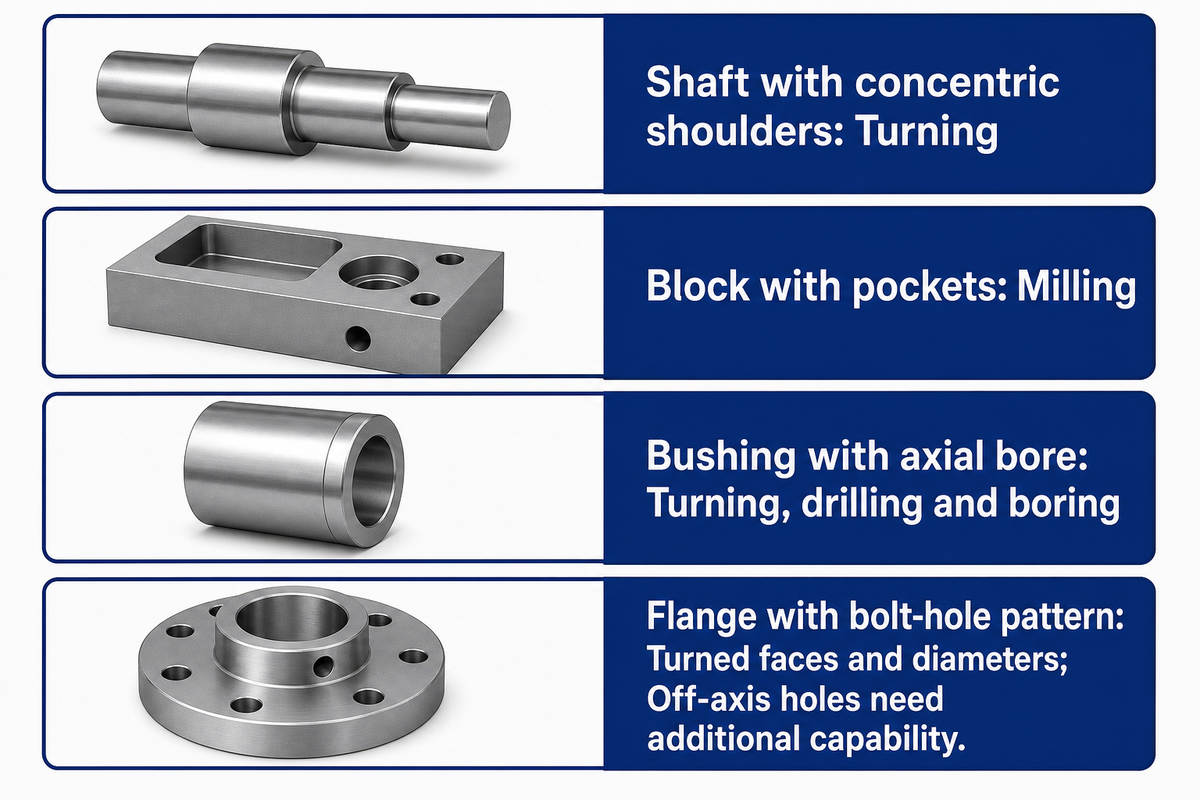
Al comparar el fresado CNC y el torneado CNC, un diseño con características alineadas con un eje común como un orificio central y diámetros de eje se adapta al torneado para esas características; es posible que se requiera otra geometría. Para características como bolsillos y caras planas que se preparan mejor con un cortador giratorio, se prefiere el fresado. En los casos en que se requieren ambos procesos, la elección es cómo dividir el trabajo y controlar las transferencias.
Una buena comparación para mostrar la diferencia relativa en cada proceso, torneado CNC versus fresado CNC, es identificar qué componente (si corresponde) gira. En un molino CNC, la pieza de trabajo y la herramienta se colocan entre sí y se permite que el cortador gire. En una máquina torneadora CNC, se permite que la pieza de trabajo gire para las principales acciones de corte. El torneado CNC y el fresado CNC tienen diferentes resistencias; Ninguno de los procesos es universalmente más rápido cuando el alcance del dibujo, la configuración y la inspección difieren.
| Geometría terminada | Ruta de inicio | Razón para agregar otra operación |
|---|---|---|
| Eje con hombros concéntricos | Girando | Orificios transversales, planos o chaveteros |
| Bloque con bolsillos | Fresado | Características rotacionales que requieren otra estrategia de retención |
| Buje con orificio axial | Torneado, taladrado y perforado | Funciones de montaje fuera del eje |
| Brida con patrón de perno | Caras y diámetros torneados | Herramientas accionadas o una configuración separada de perforación/fresado |
Ejemplo: una brida de 40 mm requiere un cubo de 20 mm y cuatro orificios de montaje fuera del eje. Un torno de dos ejes puede mirar hacia la pieza y girar su cubo, pero los cuatro orificios aún requieren posicionamiento y capacidad de perforación. Un centro de giro de herramientas activas puede terminar la pieza en menos transferencias; usar un molino puede tener sentido si la otra máquina ya está configurada y el lote es pequeño. La comparación debe incluir el tiempo de corte para cada husillo, así como el tiempo dedicado a reubicar la pieza e inspeccionar la relación entre las características. El posicionamiento controlado del husillo, o un eje C, ubica las características alrededor de una pieza y un eje Y agrega recorrido transversal. El portaherramientas accionado y el control deben soportar la operación requerida.
El equipamiento manual también tiene un lugar. En su informe Aerotech 2025, Modern Machine Shop describe trabajos poco frecuentes con ejes grandes para lo cual el taller utilizó un torno manual recién adquirido. Ese es un ejemplo concreto de cómo hacer coincidir la inversión con la combinación de trabajo en lugar de comprar tecnología CNC para cada operación.
Las ventajas del torneado CNC incluyen la repetición de rutas programadas y secuencias eficientes para el trabajo rotacional. Las desventajas del torneado CNC incluyen el esfuerzo de configuración y las restricciones en el acceso y la geometría de la herramienta. Para ver nuestra comparación en profundidad, consulte nuestra guía sobre fresado y torneado.
Tipos de torneadoras y aplicaciones CNC
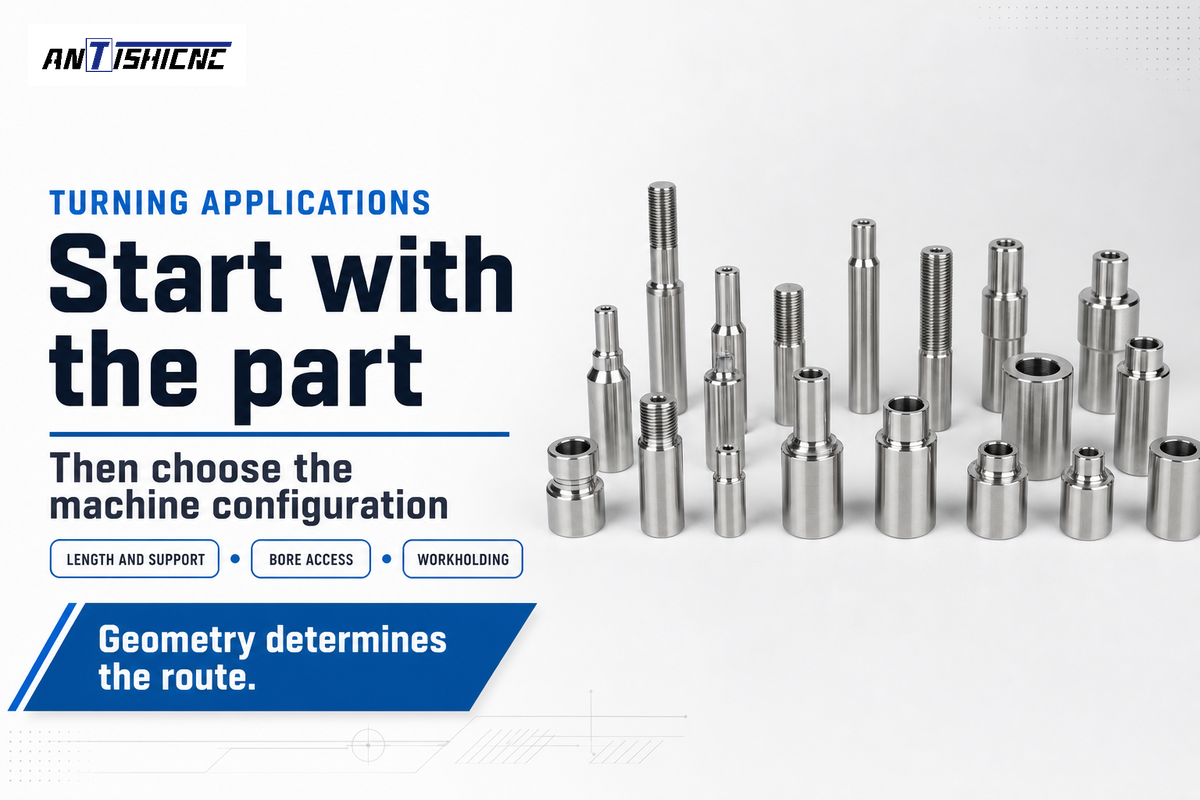
Los diferentes tipos de torneadores CNC varían en la orientación del husillo, tipo de soporte de trabajo y combinación de operaciones. Un centro de torneado horizontal se adapta a diversas distribuciones de ejes y trabajos de barras; Los centros de torneado verticales soportan el trabajo sobre una mesa o mandril horizontal. Dependiendo de las herramientas y accionamientos adicionales, se puede lograr una diferencia en el número de secuencias de trabajo posibles.
Los tornos CNC horizontales colocan el eje del husillo horizontalmente. Se puede utilizar un contrapunto o un soporte estable para soportar trabajos más largos y se puede utilizar un alimentador de barra para cargar el trabajo a través del husillo para un corte continuo. Un husillo vertical en otros modelos, conocido como tornos CNC verticales, cambia la forma en que se cargan y soportan las piezas de trabajo más grandes y pesadas.
Un torno giratorio CNC básico suele centrarse en cortes rotacionales. Un centro de giro CNC con herramientas accionadas puede realizar operaciones seleccionadas de perforación y fresado. El equipo de giro multieje puede proporcionar un eje Y, posicionar y coordinar husillos. Cada uno de los ejes añadidos aporta mayor complejidad para la programación y el mantenimiento.
Ejemplos de piezas cilíndricas en aplicaciones de torneado CNC incluyen ejes, casquillos, accesorios roscados, rodillos y bridas. La longitud y el soporte son importantes con los ejes, mientras que el espesor de la pared y el acceso al orificio son importantes con los casquillos. El agarre y el diámetro de la cara son importantes con las bridas. Para las bridas, otros factores pueden incluir orificios desplazados, chaveteros y recortes. Esas aplicaciones de torneado CNC pueden compartir el mismo proceso básico y al mismo tiempo requerir diferentes disposiciones de la máquina.
Suministros ANTISHICNC Configuraciones de torno CNC con diferentes sobres de trabajo. Por ejemplo, la cotización CK6130 limitó la longitud máxima de giro a 230 mm, y la cotización LANCEN 235 la aumentó a 550 mm. Estas distinciones son necesarias antes de evaluar las opciones de control y/o las características de la torreta. Una envoltura disponible de 550 mm puede adaptarse a un requisito de longitud superior a 230 mm, pero las herramientas y el soporte de trabajo aún consumen espacio.
Una pieza de 300 mm de largo ya supera la longitud de giro de 230 mm indicada por el CK6130. La longitud de 550 mm indicada por el 235 LANCEN proporciona una envolvente inicial más grande. Comparar esas dimensiones primero ayuda a mantener diferentes tipos de equipos CNC vinculados al trabajo, en lugar de considerar cada máquina de torno como igual.
Capacidad del torno CNC: cuatro comprobaciones antes de seleccionar una máquina
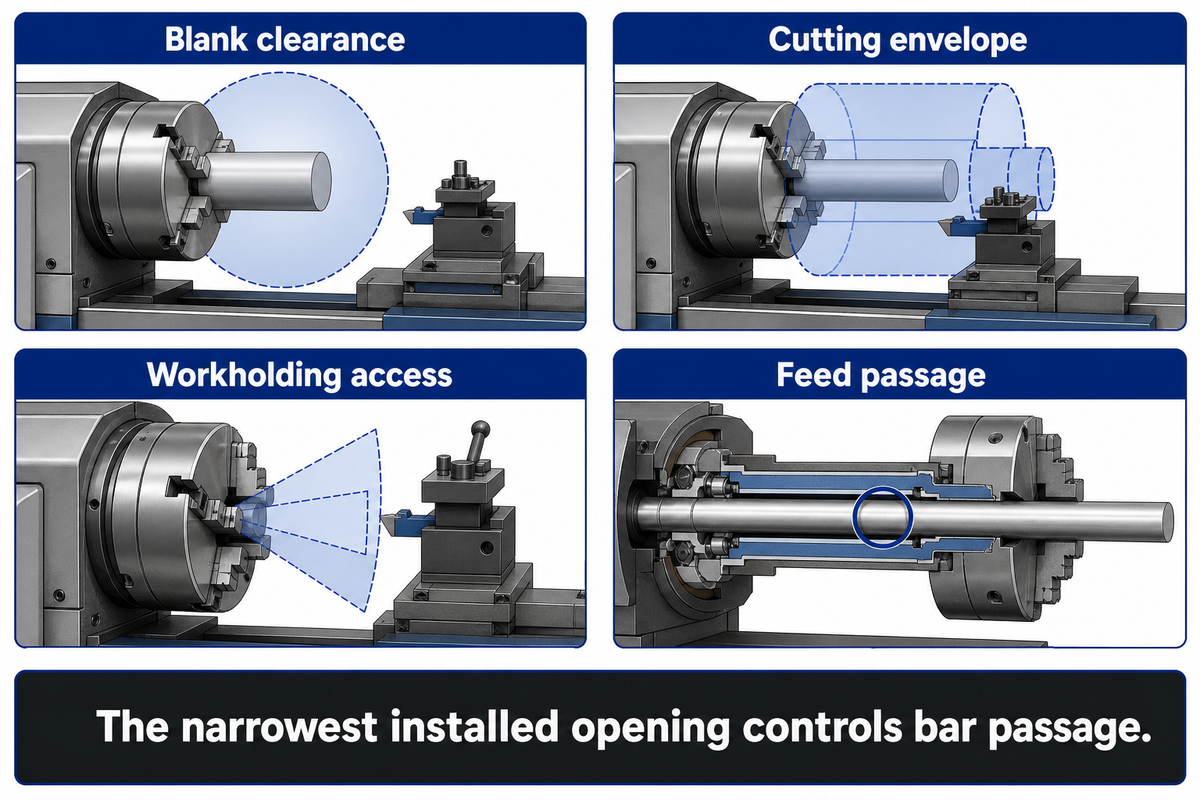
La capacidad de un torno CNC combina espacio para la pieza de trabajo, la envoltura de corte, el soporte de trabajo y el paso de alimentación. Se describen diferentes límites mediante el giro sobre la cama, el diámetro máximo de giro y el orificio del husillo. Una pieza debe ajustarse a la configuración completa y completamente acoplada, antes de evaluar la ruta de mecanizado como factible.
Control de ajuste de 4 sobres
El Fit Check de 4 sobres compara el espacio libre en blanco, el recorrido de corte, el acceso de sujeción y el paso de alimentación instalado con el dibujo de una parte.
- Liquidación en blanco: el material sin cortar y sus accesorios deben limpiar la cama y la estructura circundante durante la rotación.
- Sobre de corte: las herramientas necesitan suficiente diámetro y longitud para alcanzar las características terminadas.
- Accesul de lucru: mordazas, soportes, contrapunto y torreta deberán agarrar y soportar la obra sin bloquear los movimientos requeridos.
- Pasajul de feed: el material de la barra debe pasar por la abertura instalada más estrecha, incluido el tubo de tracción cuando esté instalado, el mandril o pinza y las interfaces de alimentación.
Las cotizaciones publicadas de ANTISHICNC demuestran cómo estos controles siguen siendo distintos. Los valores que se enumeran a continuación son ejemplos de configuraciones enumeradas por proveedores, en las que las opciones emparejadas se mantienen juntas.
| Modelo | Longitud de giro | Apertura del husillo | Diámetro de la barra listada | Apertura de tubo de tracción/tirante |
|---|---|---|---|---|
| CK6130 | 230 mm | 48 mm | 45 mm | Disposición de mandril hueco opcional de 40 mm |
| 235 LANCEN | 550 mm | 66 mm | 50 mm | 50 mm |
| CK6140/550 | 420 / 300 mm, 6 / 8 estaciones | Alternativas de 48 / 82 mm | 40 / 65 mm, alternativas pareadas | Especifique la disposición de mandril seleccionada |
| CK6150/1000 | 850 / 730 mm, 6 / 8 estaciones | Alternativas de 82 / 130 mm | 80 / 128 mm, alternativas pareadas | Alternativas opcionales de 65 / 118 mm |
| CK6160/1500 | 1.350 mm | 130 mm | 128 mm | 118 mm, disposición opcional de mandril hueco |
Ejemplo: un comprador planea pasar una barra redonda de 42 mm a través de un CK6130. La abertura del husillo de 48 mm inicialmente parece lo suficientemente grande. Sin embargo, la disposición de mandril hueco opcional citada tiene una abertura de tirante de 40 mm. La barra de 42 mm no puede pasar por esa abertura, aunque sea más pequeña que el diámetro del husillo y el diámetro de la barra de 45 mm que figura por separado. Por lo tanto, la decisión de compra debe especificar un paso instalado compatible o utilizar una ruta de producción diferente. Cortar la barra en espacios en blanco para tirar cambia la carga y la manipulación, de modo que la alternativa también cambia la estimación del ciclo. Seleccionar el número más grande de cada fila del catálogo ocultaría la restricción en lugar de resolverla.
En Practical Machinist, hay numerosos postes que detallan los mismos tipos de limitaciones con tubos de tracción, mandriles y herrajes de retención. También está la cuestión de la rectitud de la culata: el material que está cerca del tamaño nominal del orificio puede atascarse, incluso si parece encajar. Existen múltiples opciones de sujeción, lo que altera el acceso y el agarre. Nuestro guía tipo collar cubre este aspecto de la configuración.
Se debe proporcionar soporte y protección satisfactorios, además de las comprobaciones de ajuste estático, para el material giratorio. A Investigación de la CARA de Washington describe un accidente fatal que involucró aproximadamente 3 pies de barra sin soporte que sobresale más allá del husillo de un torno. No existe una proyección o velocidad segura que pueda generalizarse e inferirse a partir del diámetro del orificio.
El paso opcional de 40 mm del CK6130 excluye la barra de alimentación pasante de 42 mm a pesar de su abertura del husillo de 48 mm. También se debe soportar y proteger un camino de barra adecuado para su rotación. Haga coincidir el paso completo instalado y el sistema de soporte con el stock.
Velocidad de giro CNC, tiempo de avance y corte
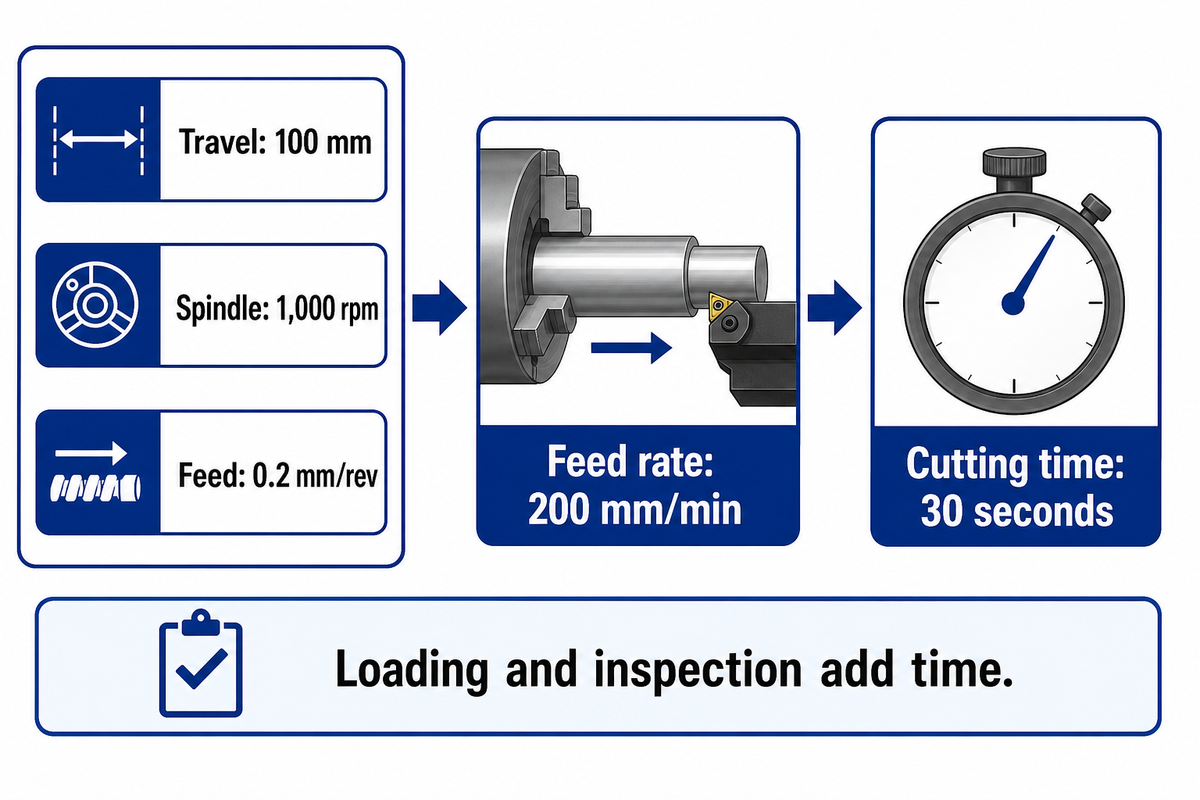
Diferentes cantidades están representadas por diferentes términos. La velocidad del husillo mide la velocidad de revolución. La velocidad de corte mide el recorrido de la superficie por minuto, mientras que la alimentación mide el avance de la herramienta por revolución. Para un corte recto de velocidad constante, el tiempo necesario para realizar el corte es igual al recorrido de la herramienta dividido por la velocidad de avance. También se consume tiempo para la carga y otras operaciones sin corte.
En unidades métricas, la velocidad de corte es vc = × D × n itz 1.000, donde D es el diámetro de la pieza de trabajo en mm y n es la velocidad del husillo en rpm. La velocidad de avance lineal es Vf = f × n, donde f se alimenta en mm/rev. El tiempo de corte en minutos es Tc = L riba (f × n) donde L es el recorrido de la herramienta en mm.
Las fórmulas de torneado métrico de Mitsubishi Materials incluyen un diámetro de 50 mm a 700 rpm, lo que proporciona una velocidad de corte de aproximadamente 110 m/min. Su ejemplo de tiempo de corte utiliza un corte de 100 mm, 1000 rpm y 0,2 mm/rev. La velocidad de avance es 0,2 × 1000 = 200 mm/min; 100 ribe 200 = 0,5 min, o 30 segundos.
Ese resultado de 30 segundos captura el segmento de corte especificado. Un taller que programe el trabajo debe considerar movimientos de aproximación y retracción, cambios de herramientas, sujeción, carga e inspección, según corresponda. Es posible que se necesiten varios cortes para lograr el diámetro final. Convertir 30 segundos seguidos en 120 piezas aceptadas por hora no daría crédito por las actividades e interrupciones mencionadas anteriormente. La fórmula sigue siendo útil ya que ayuda a centrarse en un elemento del ciclo, es decir, un avance o una longitud de recorrido modificados, y evaluar el efecto de ese cambio. El resto del sistema de producción no se puede ignorar.
Una velocidad de giro baja o alta sólo es significativa cuando se proporcionan datos para el material y la herramienta de corte. Con rpm constantes, un diámetro mayor implica una mayor velocidad superficial. El control constante de la velocidad de la superficie altera las rpm con respecto a los cambios de diámetro. El programa aún necesita límites de velocidad adecuados para la sujeción del trabajo y la pieza de trabajo. Mirando hacia el centro es diferente a realizar un corte longitudinal de diámetro constante.
Las alimentaciones y profundidades de corte deben tomarse de la guía de la herramienta seleccionada y del estado de la pieza de trabajo, y verificarse durante la instalación. La duplicación de la alimentación cambia la carga de corte y los requisitos de acabado, así como el tiempo. Para cálculos de velocidad de superficie imperial y manejo de unidades, utilice nuestro guía de cálculo de velocidad superficial.
Una trayectoria de corte de 100 mm a 1000 rpm y 0,2 mm/rev tarda 30 segundos en alimentación constante. El mismo cálculo no incluye carga ni medición. Separar el tiempo de corte del ciclo restante permite al planificador de producción identificar si los cambios de herramientas o las mejoras en el manejo abordan el retraso mayor.
Costo de torneado CNC y requisitos de cotización de la máquina
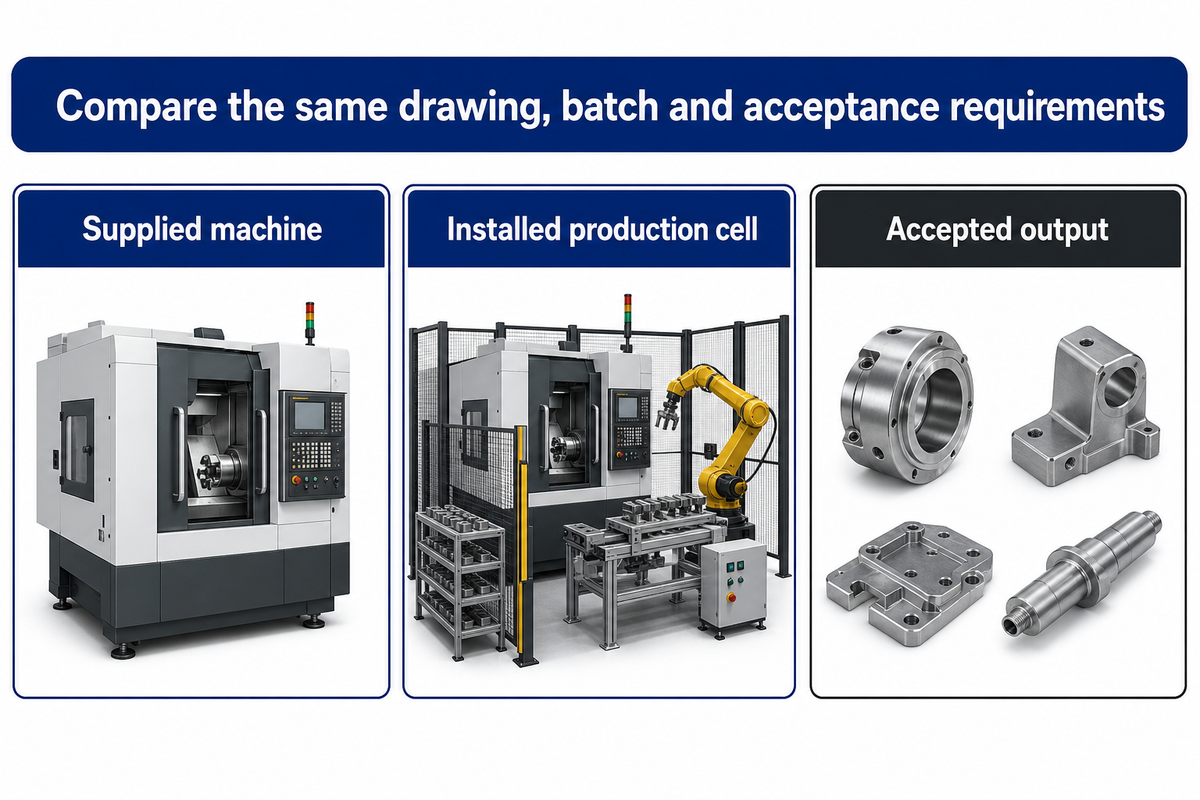
El costo del torneado CNC depende de todo el proceso de producción, incluido el costo del stock, la configuración, el mecanizado y el tiempo de torneado, las pérdidas de herramientas y calidad, y el costo de manipulación. Una cotización para una pieza terminada cubre un alcance diferente al de una cotización para la máquina. Para cotizaciones comparables, se requieren los mismos dibujos y especificaciones, al igual que el tamaño del lote y los requisitos de aceptación.
Verificación de cotizaciones de 3 alcances
La verificación de cotización de 3 alcances separa el costo de la máquina suministrada, el costo de la celda de producción instalada y el costo de la producción aceptada.
En el alcance de la máquina suministrada se identifican equipos y opciones. En el ámbito de la celda de producción instalada se cotizan herramientas, soportes de trabajo, equipos de carga y servicios públicos, puesta en servicio y capacitación. El alcance de la producción aceptada incluye el tiempo y los consumibles necesarios para producir piezas conformes. Un precio más bajo para una máquina suministrada puede resultar en un costo de instalación más alto, si los artículos esenciales no están incluidos en la oferta.
| Campo de decisión | Información a enviar o solicitar | Decisión de costo o capacidad |
|---|---|---|
| Parte y stock | Revisión de dibujo, estado del material, dimensiones del stock | Define el volumen de eliminación y el sobre inicial. |
| Volumen y mezcla | Tamaño de lote, frecuencia de repetición, familias de partes | Asigna esfuerzo de configuración y cambio. |
| Configuración instalada | Husillo, torreta, ejes, controlador y opciones seleccionadas | Impide la comparación de diferentes capacidades. |
| Retención y apoyo al trabajo | Mandíbulas o pinzas, tubo de tracción cuando esté instalado, contrapunto o reposo | Revela obstáculos en el paso y el acceso a herramientas. |
| Herramientas y consumibles | Soportes, insertos, taladros, provisiones de refrigerante | Separa el equipo suministrado de gastos recurrentes. |
| Carga y recogida | Alimentador de barras, carga manual, robot o receptor de piezas | Establece el tiempo de manejo y los límites desatendidos. |
| Sitio y puesta en servicio | Alcance de energía, aire, espacio, entrega, instalación y capacitación | Genera el costo de la celda instalada. |
| Prueba e inspección | Dibujo representativo, método de medición, secuencia de muestra acordada | Conecta la aceptación con el trabajo previsto. |
| Supuestos de costo de producción | Supuestos de ciclo completo, dotación de personal, vida útil de las herramientas, desguace y retrabajo | Permite una comparación consistente de partes aceptadas. |
Para una configuración ilustrativa de $200, la asignación es $200 dividida por la cantidad de lote: en 10 piezas, la configuración aporta $20 por pieza; a 100 piezas aporta $2 por pieza. (La aritmética es la misma que la Modelo de procesamiento por lotes de la Universidad de Texas.) Luego se deben sumar los costos de los materiales, corte, inspección y pérdidas. Producir un lote de 100 piezas para reducir la asignación de costos de instalación puede resultar en más inventario del que realmente se necesita. Una mejor mejora puede ser un tiempo de preparación más corto. Por lo tanto, el costo total debe compararse con los pedidos esperados para determinar el tamaño óptimo del lote, en lugar de reducir uno de los costos e ignorar los demás.
La Sociedad Estadounidense para la Calidad marco de costos pone la inspección como parte de la evaluación y el desguace y retrabajo como parte de fallas internas. Esas categorizaciones explican por qué el costo por pieza aceptada puede aumentar mientras que el tiempo nominal de mecanizado sigue siendo el mismo.
Los compradores de equipos compran capacidad de producción y los compradores de piezas que utilizan servicios de torneado CNC de alta precisión compran componentes. El mismo dibujo puede soportar ambas solicitudes. Utilice los nueve campos para solicitar una oferta similar, incluido el método de aceptación y quién suministra cada artículo.
Con una configuración $200, distribuir el trabajo entre 100 piezas en lugar de 10 reduce la asignación de configuración de $20 a $2 por pieza. El costo total aún puede aumentar debido al exceso de inventario, inspección o reelaboración. La verificación de cotización de 3 alcances mantiene esa aritmética conectada a la máquina, la celda y la salida aceptada.
Calidad de torneado CNC: pruebe la pieza, no una tolerancia genérica
El torneado CNC de precisión comienza con la capacidad de comprender e interpretar los requisitos. Luego procede a demostrar un proceso que es capaz de producir repetidamente esos requisitos. Muchos factores influyen en el resultado final, incluidos el mantenimiento del trabajo, las herramientas, los materiales, los accesorios, las condiciones térmicas y las mediciones. La inspección de la primera pieza verifica la configuración inicial. Las mediciones solicitadas en el tiempo ayudan a determinar cómo se comporta el proceso y cómo se desgastan las herramientas a medida que continúa el lote.
Un buen registro de aceptación ayuda a documentar la revisión del dibujo que establece el requisito. Debe incluir el material, la configuración instalada de las herramientas, los instrumentos de medición y el método de medición. Registre las dimensiones con unidades y distinga los requisitos de acabado superficial de los requisitos de tamaño. Las piezas torneadas CNC pueden cumplir con un requisito de diámetro, pero tienen un acabado, una conicidad o una relación entre características inaceptables. Una cifra general de precisión de la máquina no puede reemplazar estos requisitos individuales.
Guía de estabilidad de procesos del NIST coloca la estabilidad del proceso antes de determinar su capacidad. La estabilidad de un proceso se relaciona con la distribución, media y varianza a lo largo del tiempo. Una primera pieza aceptable responde a una pregunta diferente a una secuencia posterior medida durante el desgaste de la herramienta.
La investigación del NIST de 2026 sobre deformación térmica identifica el calor de los motores y el procesamiento, junto con los cambios ambientales, como influencias en la geometría de la máquina y la calidad de las piezas. Una hoja de proceso de muestra, que retenga el tiempo y las condiciones térmicas, junto con los diámetros medidos, ayudaría a determinar si se estaba produciendo una deriva gradual del proceso o si se produjo un error de medición de un solo tiempo.
El alcance de la herramienta también importa. Sandvik enumera el voladizo largo de la barra perforadora y la sujeción inestable como causas de vibración. Un orificio profundo puede requerir diferentes disposiciones de soporte y barra antes de cambiar los parámetros de corte. Un comprador potencial de equipos de torneado avanzados no se beneficiaría del mayor recorrido del eje si la herramienta de perforación aún careciera de rigidez en el alcance requerido.
“Se protegerá el punto de funcionamiento de las máquinas cuyo funcionamiento exponga a un empleado a lesiones”
Para la instalación y el funcionamiento se necesitan las disposiciones de protección y formación aplicables, junto con la aceptación dimensional. ISO 23125:2015 aborda la seguridad de las máquinas de torneado y la edición publicada se confirmó en 2026. En el contexto de la planificación de producción y compra, es necesario garantizar que ni la protección del equipo ni la calidad de las piezas se eliminen de la producción porque la otra estaba asegurada.
Perspectiva de giro CNC: la automatización aún necesita un proceso estable
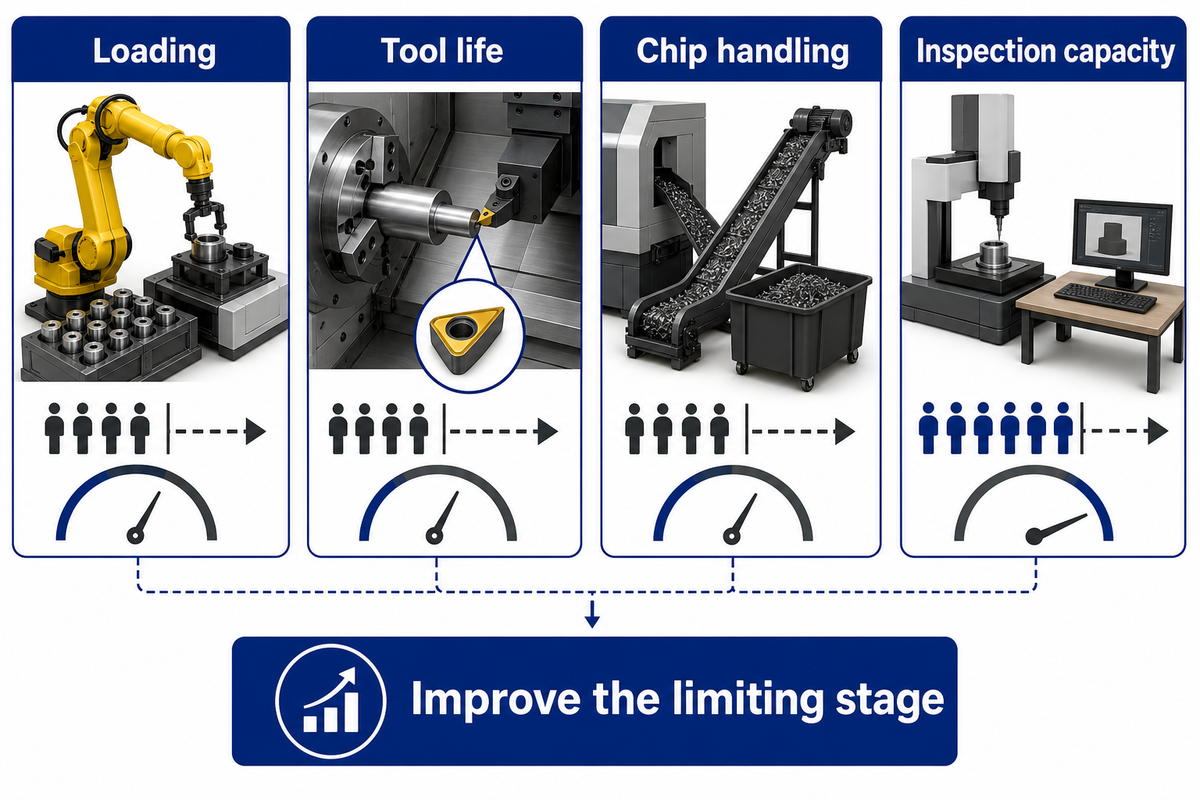
La inversión en automatización debe abordar la restricción que limita la producción aceptada, ya sea carga, vida útil de la herramienta, manejo de chips o inspección. Un alimentador puede ampliar el suministro de material mientras que alguna otra parte del proceso exige atención. Los equipos CNC modernos son más útiles cuando se agregan funciones adicionales para abordar restricciones de producción específicas.
Un caso en Custom Tool ilustrado por Modern Machine Shop se refería a una herramienta de roscado que requería atención. Una herramienta de roscado necesitaba atención después de aproximadamente 4 horas; Las herramientas redundantes ayudaron a ampliar la ventana operativa. Este taller también abordó el manejo de chips y la recolección de piezas y, en última instancia, la capacidad de inspección se convirtió en un cuello de botella. La lección de este taller es evaluar toda la ruta antes de extender un turno.
Las funciones CNC avanzadas pueden resultar útiles para el seguimiento y la coordinación. Sin embargo, un sensor o robot no puede discernir qué elementos son críticos para el cliente. Para su aceptación, el plan debe mostrar cómo las alarmas y los cambios de herramientas están relacionados con las características medidas que son críticas para el cliente. Cuando una herramienta alcanza su vida útil acordada o una característica medida se desvía, el proceso de producción necesita una respuesta definida en lugar de una carga continua.
También hay señales en el mercado de invertir en automatización y equipos. El comunicado de AMT del 8 de junio de 2026 informó $593,6 millones en pedidos de maquinaria para trabajar metales en EE. UU. en abril, 33,2% más que en abril de 2025 y 12,5% menos que en marzo. Estas cifras representan una serie fechada sobre pedidos de maquinaria en EE. UU., no el mercado global de torneado CNC. Proporcionan contexto para la actividad inversora, no un pronóstico de recuperación para un torno individual.
Lo más importante para una nueva celda es un plan de carga, herramientas, recolección e inspección adaptado para la familia de piezas elegida. Agregar un segundo husillo puede eliminar un paso de manipulación; sin embargo, una mejor capacidad de inspección puede ser más valiosa si las piezas se acumulan después de ser mecanizadas. El juicio sobre las capacidades de los tornos CNC o los centros de torneado debe hacerse teniendo en cuenta esta limitación.
Una herramienta que necesita atención después de 4 horas puede limitar un intervalo desatendido, incluso si el alimentador de barra tiene suficiente material para un tiempo más largo. La caja de herramientas personalizadas ilustra la necesidad de integrar la capacidad del material con la vida útil de la herramienta y la inspección. El enfoque más útil es ampliar la ventana operativa más corta, en lugar de aumentar la capacidad para un paso sin restricciones.
Preguntas frecuentes sobre torneado CNC
¿cuáles son las desventajas del giro CNC?
El torneado CNC agrega esfuerzo de configuración, produce chips y requiere operaciones adicionales para algunas funciones fuera del eje.
¿qué son los ejes de la máquina en un centro de torneado CNC?
Un centro de giro CNC básico utiliza ejes X y Z; otros ejes instalados extienden sus movimientos.
¿cuáles son las consideraciones clave de diseño para el torneado CNC?
El diseño de torneado CNC comienza con geometría rotacional, culata, soporte de trabajo y tolerancias funcionales.
¿qué es CNC en términos simples?
CNC es la abreviatura de control numérico por ordenador.
¿Puedes darme un ejemplo de máquina CNC?
Los tornos CNC y las fresadoras CNC son dos ejemplos de máquinas herramienta controladas por ordenador.
¿qué es un operador de giro CNC?
Un operador de torneado CNC prepara o ejecuta el equipo dentro de su función de capacitación y asignada.
¿cuándo debería un comprador subcontratar el torneado CNC en lugar de comprar un torno?
La subcontratación se adapta a trabajos ocasionales o inciertos; La propiedad del equipo merece una evaluación de la demanda recurrente.
Haga coincidir el torno con la pieza
Utilice la verificación de ajuste de 4 sobres para limitar la configuración de la máquina, luego la verificación de cotización de 3 alcances para comparar ofertas. Explore la gama de tornos de ANTISHICNC o discuta los dibujos de su parte con el equipo, incluidas las dimensiones del stock, las cantidades de lote y las características que necesitan inspección.
Los valores del modelo citados anteriormente provienen de las cotizaciones técnicas publicadas para ANTISHICNC revisadas en octubre de 2026. Los cálculos utilizan los valores proporcionados y sus autores dan ejemplos externos de la tienda. Utilice el requisito de aceptación de piezas para seleccionar las opciones en la cotización final.
Referencias y fuentes
- Guía de trayectoria de herramientas de torno Universidad Purdue.
- Recursos de torno CNC Universidad de Florida.
- “Informe FACE de Washington 10WA001” (2012), Departamento de Trabajo e Industrias del Estado de Washington, archivado por los CDC.
- “Trabajo en Modelos de Procesos” Universidad de Texas.
- “Costo de calidad” Sociedad Americana para la Calidad.
- “Evaluación de la estabilidad del proceso” Manual de estadísticas de ingeniería del NIST.
- Medición óptica en proceso y compensación de deformaciones térmicas de máquinas herramienta, NIST, 2026.
- Requisitos generales para todas las máquinas, 29 CFR 1910.212 OSHA.
- ISO 23125:2015, Máquinas Herramienta, Seguridad, Torneados Catálogo ISO, confirmado 2026.
- Los efectos desatendidos de la automatización de talleres mecánicos CNC, Derek Korn, Taller de máquinas modernas, 2018.
- “Donde el torneado manual es tan valioso como el CNC” Evan Doran, Taller de máquinas modernas, 2025.
- “La automatización impulsa un fuerte comienzo para los pedidos de tecnología de fabricación de 2026” AMT, 8 de junio de 2026.



