














Qu'est-ce que le tournage CNC ? Le tournage CNC est un processus d'usinage qui fait tourner une pièce tandis qu'un outil de coupe, suivant un chemin prédéterminé, produit une forme. Un exemple est un arbre qui a différents diamètres sur sa longueur, une rainure et une extrémité filetée. Un tour peut produire ces caractéristiques à partir de la même ligne centrale.
- Mouvement de coupe primaire : la pièce tourne.
- Axes contrôlés de base : X sur le diamètre et Z le long de la broche.
- Caractéristiques typiques : diamètres extérieurs, alésages, faces, cônes, rainures et filetages.
- Entrées de sélection : dessin de pièces, dimensions du stock, matériau, quantité de lots et exigences d'inspection.
Le tournage CNC est un processus d'usinage soustractif pour produire des caractéristiques de rotation avec un mouvement d'outil contrôlé par ordinateur. Un tour de base utilise les axes X et Z. Des outils entraînés et des axes supplémentaires étendent les caractéristiques qu'un centre de tournage peut usiner.
- Une ouverture de broche peut être plus grande que le passage de barre installé ; la plus petite ouverture contrôle ce qui passe à travers.
- Le tournage convient aux caractéristiques de rotation. Le fraisage ajoute des méplats, des poches et d'autres caractéristiques en dehors de cette géométrie.
- Le temps de coupe couvre la coupe. Le chargement, les changements d'outils, l'inspection et les pièces rejetées affectent le coût de production.
- La sélection de la machine commence par la pièce finie et son maintien, puis par la configuration de l'équipement installé.
Bases de tournage CNC : processus, tour et centre de tournage
Le tournage CNC façonne une ébauche rotative en contrôlant l'endroit où un bord tranchant entre en contact avec elle. La broche fournit une rotation, tandis que les mouvements programmés de l'axe déterminent le diamètre, la longueur et le profil. Étant donné que le bord tranchant enlève la matière sous forme de copeaux, la pièce finie est plus petite que le stock de départ partout où l'usinage se produit.
Une perceuse permet une bonne comparaison avec un tour. L'outil d'une perceuse à main tourne en pénétrant dans une pièce immobile. Lors d'une opération de tournage conventionnelle, c'est la pièce qui tourne tandis que l'outil de tournage avance longitudinalement ou transversalement. Un outil dit fixe n'est pas toujours immobile. Il peut se déplacer sur des chariots, mais n'assure pas la rotation principale.
Université Purdue guide de la trajectoire des outils du tour explique le concept de matériel rotatif et le distingue des configurations d'outillage sous tension. CNC signifie commande numérique par ordinateur. La commande CNC interprète un programme et déplace les axes, la broche et les autres composants pris en charge par la machine-outil.
Le CNC tourne-t-il de la même manière qu'un tour ?
Non. Le tournage CNC est le procédé, et le tour est la machine qui le réalise. Sur un tour manuel, une grande partie des déplacements de l'outil dépend de l'opérateur, tandis qu'un tour CNC suit des déplacements programmés. Un centre de tournage peut également combiner des fonctions d'usinage supplémentaires, mais son nom seul ne précise ni ses axes ni son outillage.
La base de la machine supporte les ensembles qui portent des charges de coupe. Une poupée contient la broche ; un mandrin ou une pince tient la crosse ; des glissières positionnent les outils. Une tourelle s'indexe entre les postes outils. Des talons, des appuis stables, des outils entraînés et des secondes broches apparaissent sur certaines configurations, chacune servant un but différent.
Exemple : Un dessin nécessite un arbre de 25 mm avec un siège de roulement de 20 mm. En commençant par une crosse ronde plus grande, un outil extérieur réduit le siège de roulement à sa taille, laissant l'épaule intacte. Un outil à rainure crée alors un relief à côté de l'épaule. Les deux caractéristiques partagent la ligne centrale de la broche, faisant tourner un choix de processus naturel. Un trou transversal à travers l'arbre ajoute une exigence différente : soit un outil entraîné approprié ou une configuration différente sur une fraiseuse ou une perceuse. L'acheteur peut séparer le travail de rotation de base des autres caractéristiques avant de payer pour une capacité supplémentaire. La plus petite caractéristique peut ne pas toujours déterminer l'équipement requis pour effectuer le travail.
Pour un arbre qui passe de 25 mm à 20 mm, la rotation suit le changement de rayon pendant que l'ébauche tourne. L'ajout d'un trou transversal modifie le mouvement requis de l'outil. Ces deux caractéristiques décrivent mieux les bases de la rotation CNC que l'étiquetage de l'équipement : choisissez les mouvements de coupe nécessaires au dessin.
Processus de tournage CNC : dessin sur pièce inspectée
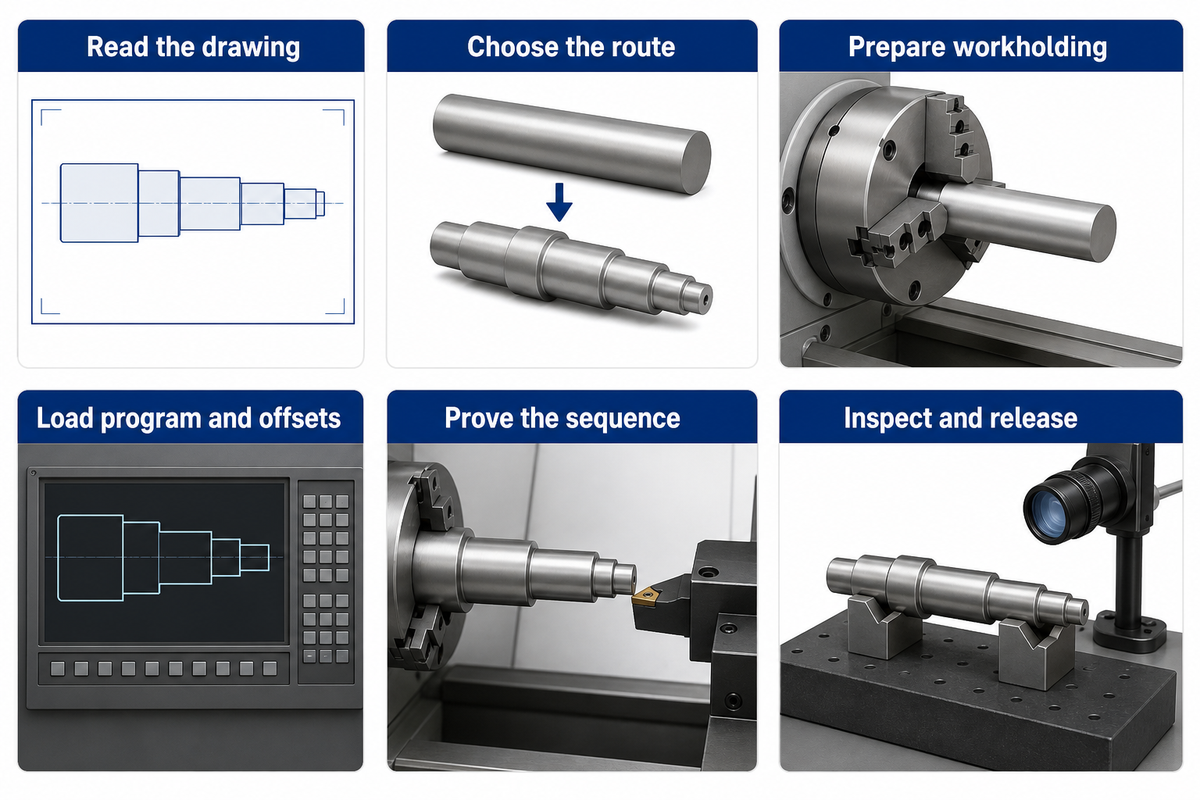
Le processus de fabrication par tournage CNC commence par un dessin et se termine par une pièce contrôlée. Entre les deux, l'atelier choisit le brut et les outils, prévoit le maintien de la pièce, détermine la meilleure séquence d'usinage, règle les correcteurs et valide le parcours d'outil. Chaque étape fournit les informations nécessaires à la suivante ; les systèmes de commande ne remplacent pas les nombreuses étapes de préparation du travail.
- Lire le dessin. Identifiez les dimensions, les données, le matériau, la finition de surface et toute exigence d'inspection affectant la fonction.
- Choisissez le parcours. Décidez quelles fonctionnalités partagent une configuration et lesquelles nécessitent que la pièce soit inversée, transférée ou usinée ailleurs.
- Préparer l'exploitation. Établissez la longueur de préhension, le support, l'accès à l'outil et un chemin protégé pour toute crosse s'étendant à travers la broche.
- Charger le programme et les décalages. Faites correspondre la révision du programme, les identités des outils et le système de coordonnées de travail à la configuration.
- Prouver la séquence. Suivez les procédures de simulation spécifiques à la machine, de fonctionnement à sec et de première pièce contrôlée.
- Inspecter et libérer. Mesurez les fonctionnalités spécifiées, corrigez le processus si nécessaire et conservez l'enregistrement de configuration du lot.
Quelles sont les bases de la programmation et des logiciels CNC Turning ?
La programmation CNC définit les commandes d'usinage et les mouvements d'outils pour un système de contrôle et une configuration donnés. Les programmes peuvent être générés à la main, à l'aide de commandes conversationnelles ou via une fabrication assistée par ordinateur. La formation au tour de l'Université de Floride couvre ces méthodes de création de programmes. Les chemins d'outils pour les fonctionnalités peuvent être planifiés dans un système CAO/FAO et des instructions machine appropriées générées.
Le logiciel CAM peut créer des chemins d'outils, et, avec l'aide d'un postprocesseur, créer du code CNC. Le postprocesseur est configuré pour le contrôleur CNC et la machine. Un programme CNC s'appuie également sur des décalages d'outils et de travail. Notre Guide de programmation du tour CNC couvre les compensations d'outils et de travail.
Dans une discussion de Practical Machinist sur les configurations répétées, le contributeur RJT suggère que les commentaires du programme ainsi que les photographies et les feuilles de configuration devraient être enregistrés. Une image de la position de la mâchoire peut être tout ce qui est nécessaire pour résoudre une ambiguïté qu'un numéro d'outil ne peut pas. Documenter la disposition réelle, y compris les outils qui sont supprimés pour effacer la sous-broche. Tous les travaux répétés ne peuvent pas utiliser la disposition de la tourelle précédente inchangée.
Une nouvelle commande du même arbre de 25 mm peut réutiliser un programme éprouvé, mais il faut aussi enregistrer les détails du réglage, comme la longueur de brut en saillie, les mors et les correcteurs d'outil. Ces détails permettent de reproduire le réglage. L'achat d'un nouveau logiciel ne dispense pas de maintenir et de mesurer la première pièce ni de valider l'usinage en toute sécurité.
Types d'opérations de tournage CNC et leurs caractéristiques
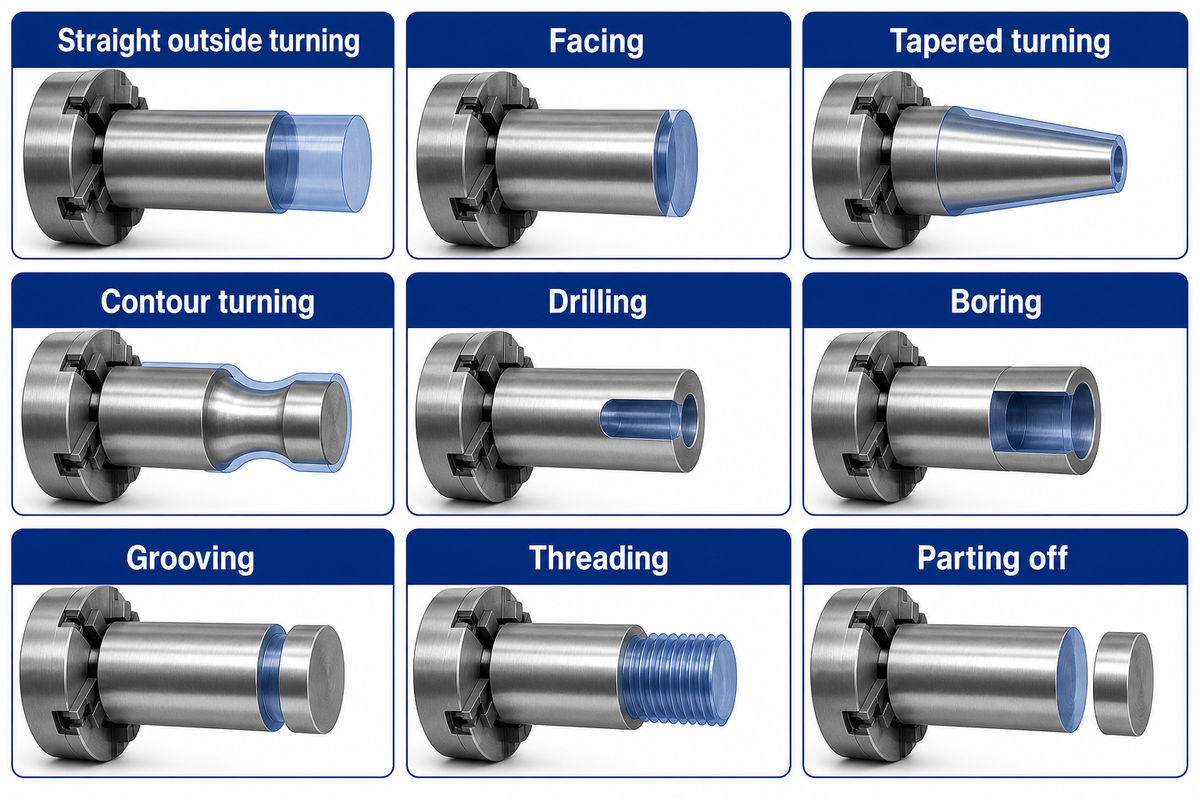
Différentes opérations de tournage produisent des caractéristiques sur ou autour de l'axe d'une pièce à usiner. Le tournage extérieur change une forme extérieure ; une coupe de parement crée une extrémité ; et un outil d'alésage augmente la taille d'un trou. Le rainurage, le filetage et la séparation nécessitent une coupe et un outillage séparés. Il vaut mieux identifier une caractéristique sur un dessin et nommer l'opération plutôt que d'essayer de déterminer quelle station d'outils est disponible pour effectuer cette opération.
| Opération | Fonctionnalité produite | Détail de la planification |
|---|---|---|
| Directement à l'extérieur tournant | Diamètre extérieur cylindrique | Permettre le matériel pour l'ébauche et la finition. |
| Face | Face d'extrémité plane | Établir la position du visage et le dégagement de l'outil. |
| Tournage conique | Diamètre changeant en longueur | Coordonner le mouvement X et Z au profil spécifié. |
| Tour de contour | Profil courbé ou étagé | Vérifiez la forme de l'insert et l'accès autour des épaules. |
| Forage | Trou axial initial | Fournissez la portée de la perceuse, l'élimination des copeaux et l'accès au liquide de refroidissement. |
| Ennuyeux | Trou existant agrandi ou profilé | Diamètre de la barre d'adaptation, porte-à-faux et dégagement du trou de départ. |
| Rainure | Écussion pour un joint, une bague ou un relief | Spécifiez la largeur, la profondeur, la forme du coin et l'accès. |
| Filetage | Fil hélicoïdal interne ou externe | Spécifiez la forme du fil, le pas, la classe et la méthode d'inspection. |
| Se séparer | Composant séparé | Planifier le dégagement des outils et la collecte contrôlée des pièces. |
Université Purdue guides d'opération afficher les chemins d'outils à la fois extérieurs et intérieurs. Les mouvements liés à l'utilisation de la rotation et de l'alésage sur les côtés opposés du matériau. Les outils extérieurs s'approchent d'une surface exposée. Les barres d'alésage doivent d'abord pénétrer dans un trou suffisamment grand pour la barre et l'insert, et leur longueur non supportée affecte la rigidité de l'outil. Un petit trou avec un épaulement interne profond peut contrôler la sélection de l'outil même lorsque la forme externe semble simple.
Le filetage en tournage CNC énonce une autre contrainte : le déplacement de l'outil et la rotation de la broche doivent être synchronisés pour obtenir le pas souhaité d'un filetage. Ce n'est pas parce qu'un outil peut accéder au même endroit qu'une plaquette de filetage qu'un outil de rainurage générique peut prendre la place d'une plaquette de filetage. Les besoins en outils et en coupe sont déterminés par la géométrie et la finition d'une caractéristique.
Le tournage dur fait référence à la coupe de pièces trempées avec l'outillage approprié et une rigidité adéquate dans la configuration de la machine. Cela ne fournit pas une garantie distincte de précision. Les matériaux de tournage CNC peuvent inclure divers types d'aciers, d'aciers inoxydables, d'alliages d'aluminium et de plastiques usinables, pour n'en nommer que quelques-uns. Ces matériaux ne coupent cependant pas tous de la même manière. L'état et la qualité du matériau doivent être sur le dessin avant de choisir l'outillage, la vitesse ou l'alimentation.
Envisager le tournage et le perçage suivis d'un perçage pour préparer une pièce avec un siège extérieur de 20 mm et un alésage de 10 mm. Cette séquence d'opérations peut préparer différentes surfaces sur la pièce et la profondeur de l'alésage avec jeu de l'outil peut fixer une limite pratique. Plus de positions de tourelle aident seulement lorsque les outils pour les autres surfaces peuvent les atteindre sans interférer les uns avec les autres.
tournage CNC vs fraisage : choisissez par géométrie finie
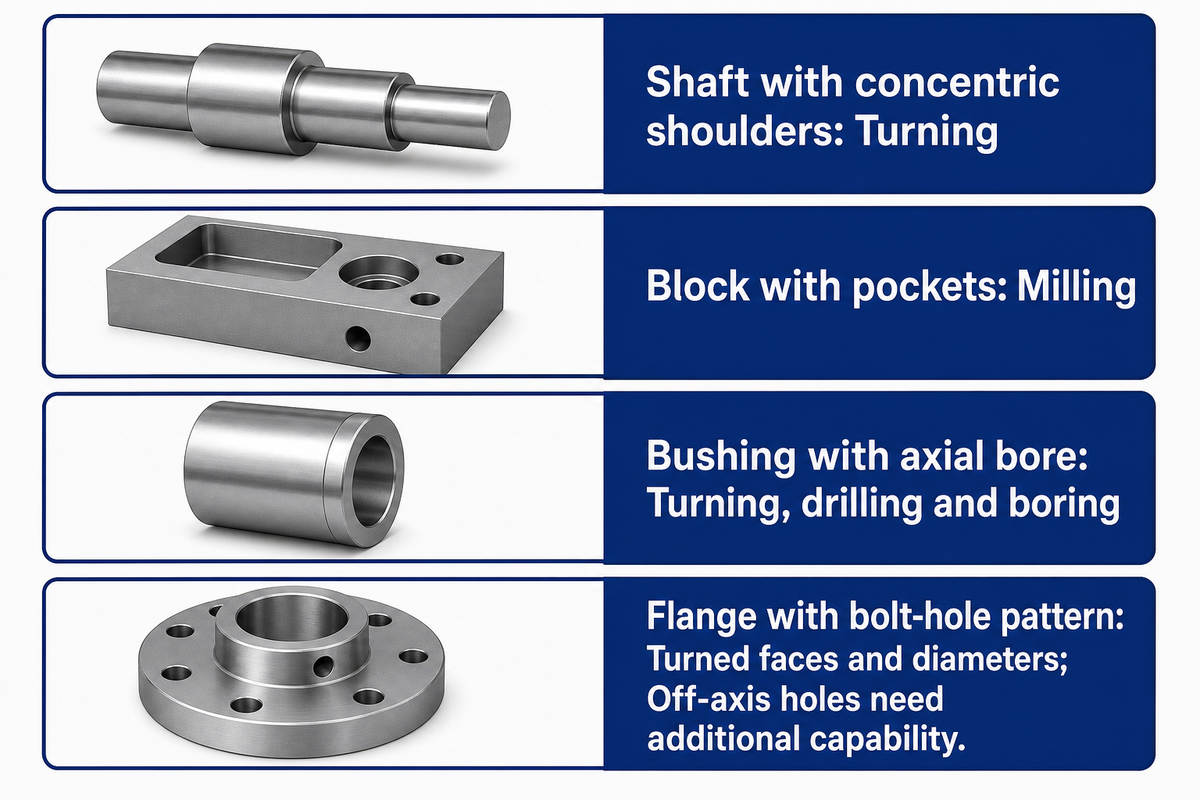
Lorsque l'on compare le fraisage CNC et le tournage CNC, une conception avec des caractéristiques alignées sur un axe commun comme un alésage central et des diamètres d'arbre convient au tournage pour ces caractéristiques ; une autre géométrie peut nécessiter un fraisage. Pour des caractéristiques comme les poches et les faces planes mieux préparées par un cutter rotatif, le fraisage est privilégié. Dans les cas où les deux processus sont requis, le choix est de savoir comment diviser le travail et contrôler les transferts.
Pour comparer le tournage CNC et le fraisage CNC, on peut identifier quel élément tourne, le cas échéant. Sur une fraiseuse CNC, la pièce et l'outil sont positionnés l'un par rapport à l'autre, et la fraise tourne. Sur une machine de tournage CNC, c'est la pièce qui tourne pour assurer les principales opérations de coupe. Le tournage CNC et le fraisage CNC ont des atouts différents ; aucun procédé n'est systématiquement plus rapide lorsque le dessin, le réglage et l'étendue des contrôles diffèrent.
| Géométrie finie | Itinéraire de départ | Raison d'ajouter une autre opération |
|---|---|---|
| Arbre à épaulements concentriques | Tournant | Trous transversaux, plats ou clavettes |
| Bloc avec poches | Fraisage | Caractéristiques de rotation nécessitant une autre stratégie de maintien |
| Buisson avec alésage axial | Tournage, perçage et alésage | Caractéristiques de montage hors axe |
| Bride avec motif de trou de boulon | Visages tournés et diamètres | Outillage entraîné ou une configuration de perçage/fraisage séparée |
Exemple : Une bride de 40 mm nécessite un moyeu de 20 mm et quatre trous de montage hors axe. Un tour à deux axes peut faire face à la pièce et tourner son moyeu, mais les quatre trous nécessitent toujours une capacité de positionnement et de perçage. Un centre de tournage à outil sous tension peut finir la pièce en moins de transferts ; l'utilisation d'un broyeur peut avoir un sens si l'autre machine est déjà mise en place et que le lot est petit. La comparaison doit inclure le temps de coupe pour chaque broche ainsi que le temps passé à déplacer la pièce et à inspecter la relation entre les caractéristiques. Le positionnement contrôlé de la broche, ou un axe C, localise les caractéristiques autour d'une pièce, et un axe Y ajoute un déplacement transversal. Le porte-outil entraîné et le besoin de commande pour soutenir l'opération requise.
L'équipement manuel a également sa place. Dans son rapport Aerotech 2025, Modern Machine Shop décrit des travaux occasionnels sur de grands arbres pour lesquels l'atelier a utilisé un tour manuel nouvellement acheté. C'est un exemple concret d'investissement adapté à la diversité des travaux, plutôt que d'achat de technologie CNC pour chaque opération.
Les avantages du tournage CNC incluent la répétition de chemins programmés et de séquences efficaces pour le travail en rotation. Les inconvénients du tournage CNC incluent l'effort de configuration et les contraintes sur l'accès à l'outil et la géométrie. Pour voir notre comparaison en profondeur, voir notre guide sur fraisage et tournage.
Types de machines et applications de tournage CNC
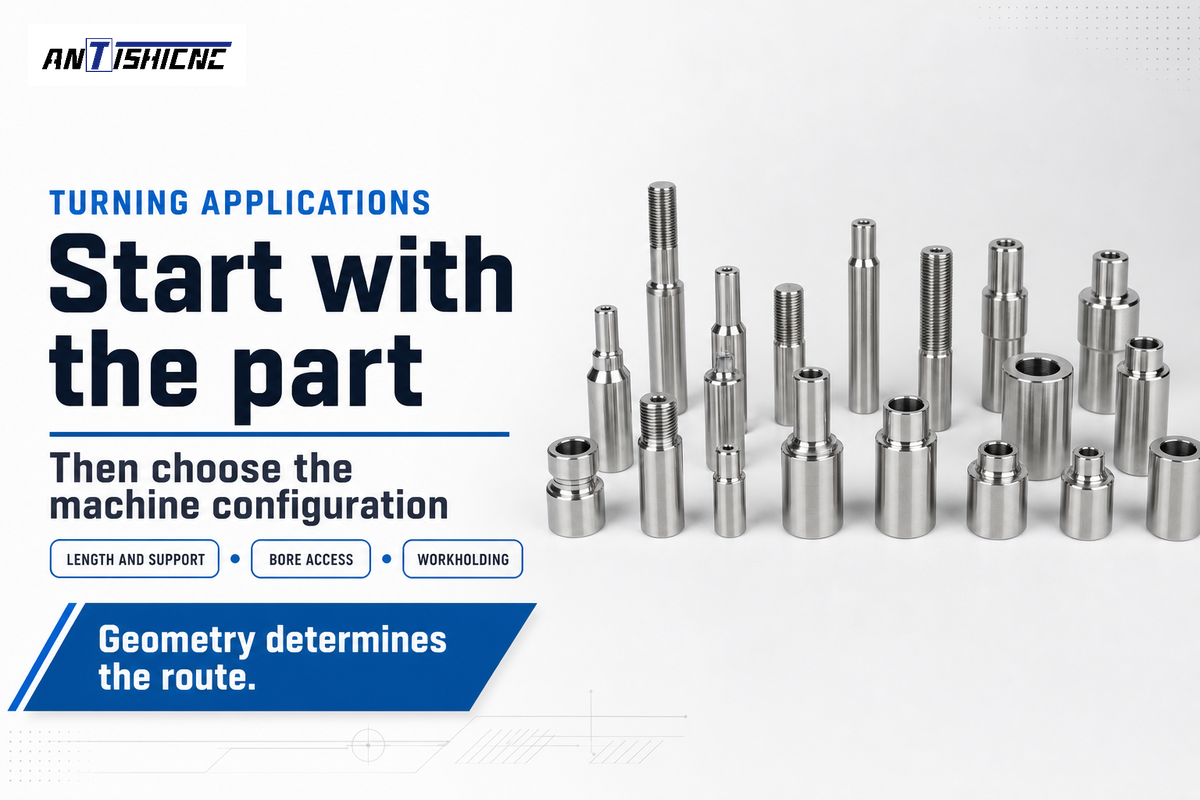
Différents types de machines de tournage CNC varient dans l'orientation de la broche, le type de support de travail et la combinaison des opérations. Un centre de tournage horizontal s'adapte aux diverses dispositions des arbres et des travaux de barre ; les centres de tournage verticaux supportent le travail sur une table horizontale ou un mandrin. Selon les outils et les entraînements supplémentaires, une différence dans le nombre de séquences de travail possibles peut être obtenue.
Les tours CNC horizontaux placent l'axe de la broche horizontalement. Une contre-pointe ou un repos régulier peut être utilisé pour supporter un travail plus long, et un chargeur de barre peut être utilisé pour charger le travail via la broche pour une coupe continue. Une broche verticale dans d'autres modèles, connue sous le nom de tours CNC verticaux, modifie la façon dont les pièces plus grandes et plus lourdes sont chargées et supportées.
Un tour de tournage CNC de base est habituellement axé sur les coupes en rotation. Un centre de tournage CNC avec outils entraînés peut effectuer des opérations de perçage et de fraisage sélectionnées. Les équipements de tournage multi-axes peuvent fournir un axe Y, une position et des broches de coordonnées. Chacun des axes ajoutés apporte une complexité supplémentaire pour la programmation et la maintenance.
Les arbres, les bagues, les raccords filetés, les rouleaux et les brides sont des exemples de pièces cylindriques réalisées par tournage CNC. La longueur et le soutien sont importants pour les arbres, tandis que l'épaisseur de paroi et l'accès à l'alésage sont importants pour les bagues. Le serrage et le diamètre de la face sont importants pour les brides. Pour celles-ci, d'autres facteurs peuvent inclure les trous décentrés, les rainures de clavette et les découpes. Ces applications du tournage CNC peuvent partager le même procédé de base tout en nécessitant des configurations de machine différentes.
Fournitures ANTISHICNC Configurations de tours CNC avec différentes enveloppes de travail. À titre d'exemple, le devis du CK6130 limitait la longueur maximale de tournage à 230 mm, tandis que celui du 235 LANCEN la portait à 550 mm. Ces distinctions sont nécessaires avant d'évaluer les options de commande et/ou les caractéristiques de la tourelle. Une enveloppe disponible de 550 mm peut convenir à une longueur requise supérieure à 230 mm, mais l'outillage et le maintien de la pièce occupent eux aussi de l'espace.
Une pièce de 300 mm de long dépasse déjà la longueur de rotation de 230 mm indiquée par la CK6130. la longueur de 550 mm répertoriée par la 235 LANCEN donne une enveloppe de départ plus grande. La comparaison de ces dimensions permet d'abord de maintenir différents types d'équipements CNC liés au travail, au lieu de considérer chaque machine à tour comme étant égale.
Capacité du tour CNC : quatre contrôles avant de sélectionner une machine
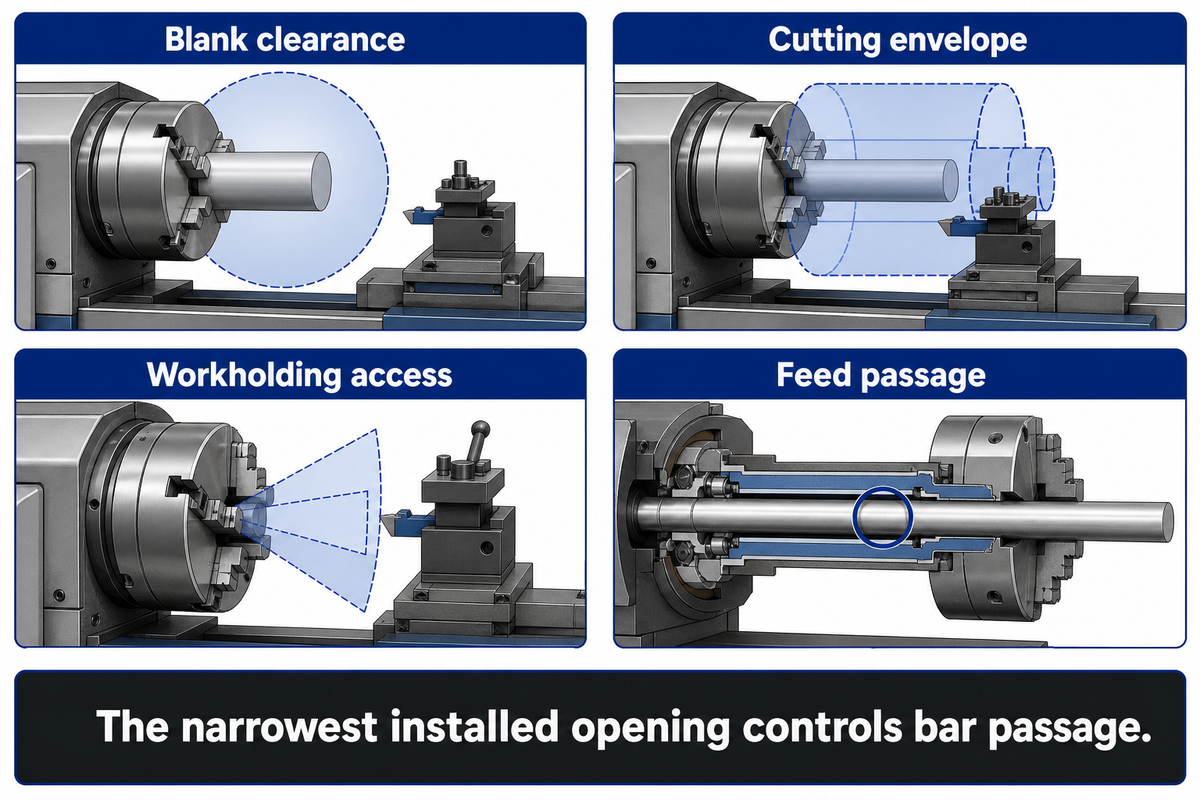
La capacité d'un tour CNC combine l'espace pour la pièce à usiner, l'enveloppe de coupe, le maintien en place et le passage d'alimentation. Différentes limites sont décrites par le balancement sur le lit, le diamètre maximal de tournage et l'alésage de la broche. Une pièce doit s'adapter à la configuration complète entièrement couplée, avant d'évaluer le parcours d'usinage comme étant réalisable.
Vérification de l'ajustement de l'enveloppe 4
Le contrôle d'ajustement à 4 enveloppes compare le dégagement à blanc, le déplacement de coupe, l'accès à l'entreposage et le passage d'alimentation installé avec un dessin de pièce.
- Dégagement à blanc : le stock non coupé et ses fixations doivent dégager le lit et la structure environnante pendant la rotation.
- Enveloppe de coupe: les outils ont besoin d'un diamètre et d'une longueur de déplacement suffisants pour atteindre les caractéristiques finies.
- Accès à l'exploitation : les mâchoires, les supports, la contre-pointe et la tourelle doivent saisir et soutenir le travail sans bloquer les mouvements requis.
- Passage d'alimentation : le stock de barres doit passer devant l'ouverture installée la plus étroite, y compris le tube de tirage là où il est installé, le mandrin ou la pince et les interfaces d'alimentation.
Les devis publiés d'ANTISHICNC montrent que ces vérifications restent distinctes. Les valeurs ci-dessous illustrent des configurations indiquées par le fournisseur, dont les options associées sont conservées ensemble.
| Modèle | Longueur de virage | Ouverture de la broche | Diamètre de barre répertoriée | Ouverture tube de tirage/tige |
|---|---|---|---|---|
| CK6130 | 230 mm | 48 mm | 45 mm | 40 mm, disposition facultative à mandrin creux |
| 235 LANCEN | 550 mm | 66 mm | 50 mm | 50 mm |
| CK6140/550 | 420 /300 mm, 6 /8 stations | Alternatives de 48 /82 mm | 40 /65 mm, alternatives appariées | Spécifiez l'arrangement de mandrin sélectionné |
| CK6150/1000 | 850 /730 mm, 6 /8 stations | Alternatives de 82 /130 mm | 80 /128 mm, alternatives appariées | Alternatives facultatives de 65 /118 mm |
| CK6160/1500 | 1 350 mm | 130 mm | 128 mm | 118 mm, disposition facultative à mandrin creux |
Exemple : un acheteur prévoit d'alimenter une barre ronde de 42 mm à travers un CK6130. L'ouverture de broche de 48 mm semble initialement suffisamment grande. Cependant, l'agencement optionnel cité à mandrin creux a une ouverture de tirant de 40 mm. La barre de 42 mm ne peut pas passer cette ouverture, même si elle est plus petite que l'alésage de la broche et le diamètre de barre de 45 mm répertorié séparément. La décision d'achat doit donc spécifier un passage installé compatible ou utiliser une voie de production différente. Couper la barre en ébauches pour le serrage change de chargement et de manipulation, de sorte que l'alternative modifie également l'estimation du cycle. Sélectionner le plus grand nombre de chaque rangée de catalogue dissimulerait la contrainte de le résoudre au lieu.
Sur Practical Machinist, de nombreux messages détaillent les mêmes types de limites concernant les tubes de traction, les mandrins et les éléments de maintien. La rectitude de la barre pose également problème : un matériau dont la dimension est proche du diamètre nominal de passage peut se coincer, même s'il semble pouvoir passer. Il existe plusieurs solutions de maintien de la pièce, qui modifient l'accès et le serrage. Notre guide de type pince couvre cet aspect de la configuration.
Un soutien et une garde satisfaisants doivent être fournis, en plus des contrôles d'ajustement statique, pour le matériel tournant. UN Enquête du Washington FACE décrit un accident mortel impliquant environ 3 pi de barre non supportée dépassant au-delà d'une broche de tour. Il n'y a pas de projection ou de vitesse sûre qui puisse être généralisée et déduite du diamètre de l'alésage.
Le passage optionnel de 40 mm du CK6130 exclut la barre alimentée traversante de 42 mm malgré son ouverture de broche de 48 mm. Un chemin de barre approprié doit également être soutenu et gardé pour la rotation. Faites correspondre le système complet de passage et de support installé à la crosse.
Vitesse de rotation CNC, temps d'alimentation et de coupe
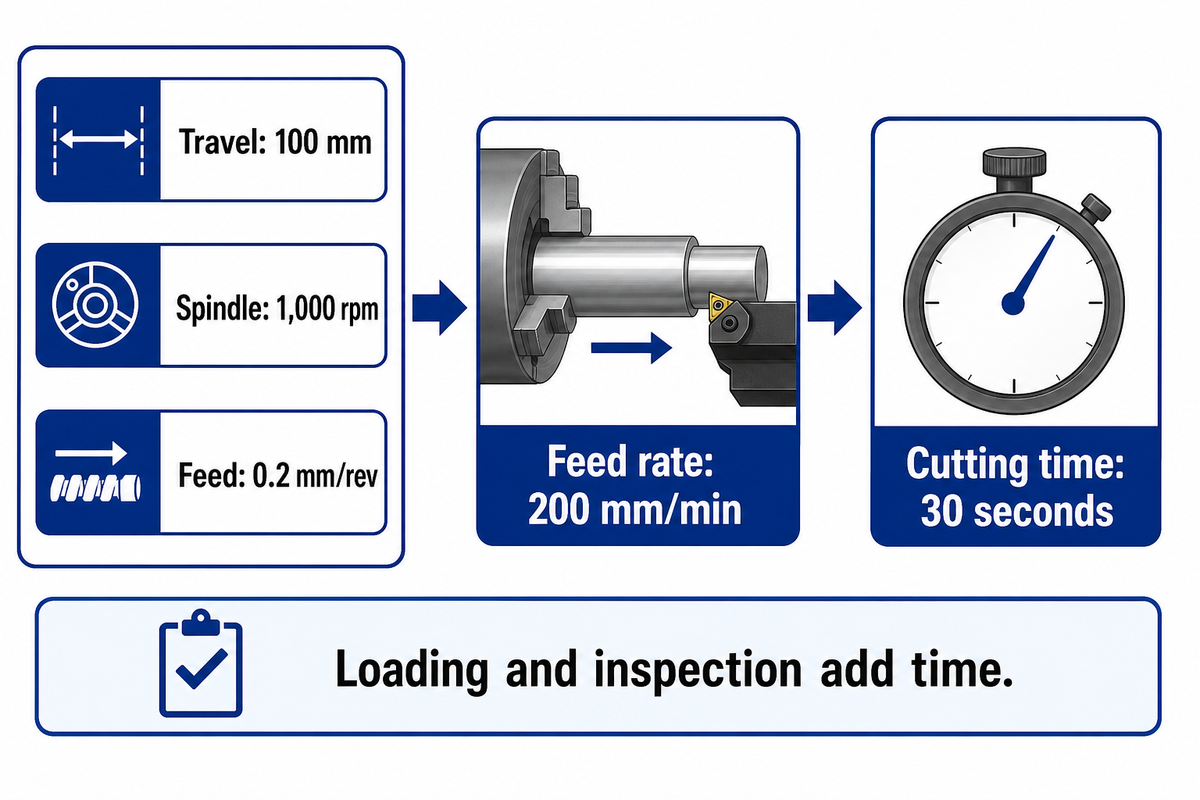
Différentes quantités sont représentées par différents termes. La vitesse de broche mesure la vitesse de révolution. La vitesse de coupe mesure le déplacement de surface par minute, tandis que l'avance de l'outil mesure l'avance par tour. Pour une coupe droite à vitesse constante, le temps nécessaire pour faire la coupe est égal au déplacement de l'outil divisé par le débit d'avance. Le temps est également consommé pour le chargement et d'autres opérations non coupantes.
En unités métriques, la vitesse de coupe est vc = π × D × n ÷ 1 000, où D est le diamètre de la pièce en mm et n la vitesse de rotation de la broche en tr/min. La vitesse d'avance linéaire est Vf = f × n, où f est l'alimentation en mm/tr. Le temps de coupe en minutes est Tc = L ÷ (f × n) où L est le déplacement de l'outil en mm.
Les formules de tournage métriques de Mitsubishi. Materials incluent un diamètre de 50 mm à 700 tr/min, ce qui donne une vitesse de coupe d'environ 110 m/min. Son exemple de temps de coupe utilise une coupe de 100 mm, 1 000 tr/min et 0,2 mm/tr. Le débit d'alimentation est de 0,2.1 000 = 200 mm/min ; 100 200 = 0,5 min, soit 30 secondes.
Ce résultat de 30 secondes capture le segment de coupe spécifié. Un atelier qui planifie le travail doit tenir compte des mouvements d'approche et de rétraction, des changements d'outils, du serrage, du chargement et de l'inspection selon le cas. Plusieurs coupes peuvent être nécessaires pour atteindre le diamètre final. La conversion de 30 secondes d'affilée en 120 parties acceptées par heure ne donnerait aucun crédit pour les activités et interruptions susmentionnées. La formule est toujours utile car elle aide à se concentrer sur un élément du cycle, c'est-à-dire une longueur d'avance ou de déplacement modifiée, et à évaluer l'effet de ce changement. Le reste du système de production ne peut être ignoré.
Une vitesse de rotation faible ou une vitesse de rotation élevée n'est significative que lorsque des données pour le matériau et l'outil de coupe sont fournies. Avec un régime constant, un diamètre plus grand implique une vitesse de surface plus élevée. Le contrôle constant de la vitesse de surface modifie le régime par rapport aux changements de diamètre. Le programme a encore besoin de limites de vitesse appropriées pour la tenue du travail et la pièce à usiner. La face vers le centre est différente de la réalisation d'une coupe longitudinale de diamètre constant.
Les avances et les profondeurs de passe doivent être choisies selon les recommandations de l'outil retenu et l'état de la pièce, puis vérifiées lors du réglage. Doubler l'avance modifie les efforts de coupe, les exigences de finition et le temps d'usinage. Pour les calculs de vitesse de coupe en unités impériales et la gestion des unités, utilisez notre guide de calcul de la vitesse de surface.
Un chemin de coupe de 100 mm à 1 000 tr/min et 0,2 mm/tr prend 30 secondes à alimentation constante. Le même calcul n'inclut pas le chargement ou la mesure. Le fait de séparer le temps de coupe du cycle restant permet à un planificateur de production d'identifier si les changements d'outillage ou les améliorations de manipulation répondent au délai plus important.
Cnc coût de tournage et exigences de devis de machine
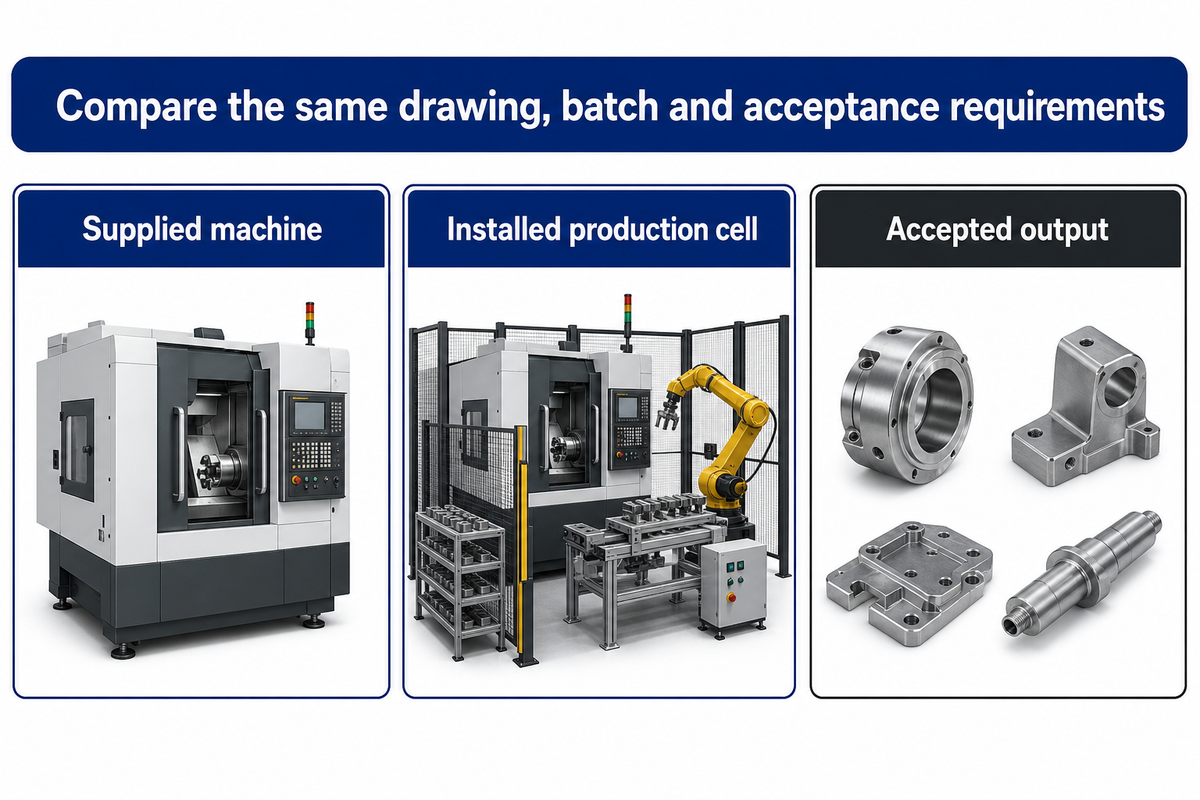
Le coût du tournage CNC dépend de l'ensemble du processus de production, y compris le coût du stock, le temps de configuration, d'usinage et de tournage, les pertes d'outils et de qualité, et le coût de la manipulation. Un devis pour une pièce finie couvre une portée différente d'un devis pour la machine. Pour des devis comparables, le même dessin et les mêmes spécifications sont requis, tout comme la taille du lot et les exigences d'acceptation.
Vérification des devis à 3 portées
Le contrôle de devis à 3 portées sépare le coût de la machine fournie, le coût de la cellule de production installée et le coût de la production acceptée.
Dans le périmètre de la machine fournie, l'équipement et les options sont identifiés. Dans le cadre de la cellule de production installée, les outils, la tenue de travail, l'équipement pour le chargement et les services publics, la mise en service et la formation sont cités. La portée de la sortie acceptée inclut le temps et les consommables nécessaires pour produire des pièces conformes. Un prix inférieur pour une machine fournie peut entraîner un coût installé plus élevé, si les articles essentiels ne sont pas inclus dans l'offre.
| Champ de décision | Informations à envoyer ou à demander | Décision de coût ou de capacité |
|---|---|---|
| Partie et stock | Révision du dessin, état du matériau, dimensions du stock | Définit le volume de retrait et l'enveloppe de départ. |
| Volume et mix | Taille du lot, fréquence de répétition, familles de pièces | Attribue l'effort de configuration et de changement. |
| Configuration installée | Broche, tourelle, axes, contrôleur et options sélectionnées | Empêche la comparaison des différentes capacités. |
| Maintien du travail et soutien | Mâchoires ou pinces, tube à tirer le cas échéant, contre-porte ou repos | Révèle les goulots d’étranglement du passage et de l’accès aux outils. |
| Outillage et consommables | Supports, inserts, perceuses, provisions pour liquide de refroidissement | Sépare l'équipement fourni des dépenses récurrentes. |
| Chargement et collecte | Alimentateur de barres, chargement manuel, robot ou récupérateur de pièces | Définit le temps de traitement et les limites sans surveillance. |
| Site et mise en service | Portée de puissance, d'air, de surface au sol, de livraison, d'installation et de formation | Construit le coût de la cellule installée. |
| Essai et inspection | Dessin représentatif, méthode de mesure, séquence d'échantillons convenue | Relie l'acceptation à l'œuvre envisagée. |
| Hypothèses de coûts de production | Hypothèses complètes de cycle, de dotation en personnel, de durée de vie des outils, de ferraille et de reprise | Permet une comparaison cohérente des parties acceptées. |
Pour une configuration $200 illustrative, l'allocation est $200 divisée par la quantité de lot : à 10 pièces, la configuration contribue à $20 par pièce ; à 100 pièces, il contribue à $2 par pièce. (L'arithmétique est la même que la Modèle de traitement par lots de l'Université du Texas.) Il faut ensuite ajouter les coûts des matériaux, de la découpe, de l'inspection et des pertes. La production d'un lot de 100 pièces pour réduire la répartition des coûts à mettre en place peut entraîner plus de stocks qu'il n'en faut en réalité. Une meilleure amélioration peut être un temps de mise en place plus court. Ainsi, le coût total doit être comparé aux commandes attendues pour déterminer la taille optimale du lot, au lieu de réduire l’un des coûts et d’ignorer les autres.
La Société américaine pour la qualité cadre de coûts met l'inspection dans le cadre de l'évaluation et de la ferraille et de la reprise dans le cadre de défaillances internes. Ces catégorisations expliquent pourquoi le coût par pièce acceptée peut augmenter alors que le temps nominal d'usinage reste le même.
Les acheteurs d'équipement achètent la capacité de production, et les acheteurs de pièces utilisant des services de tournage CNC de haute précision achètent des composants. Le même dessin peut soutenir les deux demandes. Utilisez les neuf champs pour demander une offre similaire, y compris la méthode d'acceptation et qui fournit chaque article.
Avec une configuration $200, l'étalement du travail sur 100 pièces au lieu de 10 réduit l'allocation de configuration de $20 à $2 par pièce. Le coût total peut encore augmenter par un inventaire, une inspection ou une refonte excédentaire. La vérification des devis à 3 portées maintient cette arithmétique connectée à la machine, à la cellule et à la sortie acceptée.
Qualité de tournage CNC : prouver la pièce, pas une tolérance générique
Le tournage CNC de précision commence par la capacité de comprendre et d'interpréter les exigences. Il procède ensuite à la démonstration d'un processus qui est capable de produire de manière répétée à ces exigences. De nombreux facteurs influencent le résultat final, notamment l'exploitation, l'outillage, les matériaux, le luminaire, les conditions thermiques et les mesures. La première inspection des pièces vérifie la configuration initiale. Les mesures ordonnées dans le temps aident à déterminer comment le processus se comporte et les outils s'usent à mesure que le lot continue.
Un bon dossier de réception aide à documenter la révision du dessin qui établit l'exigence. Il devrait inclure le matériau, la configuration installée des outils, les instruments de mesure et la méthode de mesure. Enregistrez les dimensions avec les unités et distinguez les exigences de finition de surface des exigences de taille. Les pièces tournées CNC pourraient répondre à une exigence de diamètre, mais avoir une finition, un effilement ou une relation inacceptable entre les caractéristiques. Une figure générale de précision de la machine ne peut pas remplacer ces exigences individuelles.
Orientation processus-stabilité du NIST place la stabilité du procédé avant la détermination de sa capacité. La stabilité d'un procédé se rapporte à la distribution, à la moyenne et à la variance dans le temps. Une première pièce acceptable répond à une question différente d'une séquence subséquente mesurée lors de l'usure de l'outil.
Les recherches du NIST de 2026 sur la déformation thermique identifient la chaleur des moteurs et du traitement, ainsi que les changements ambiants, comme des influences sur la géométrie de la machine et la qualité des pièces. Une feuille de processus échantillon, conservant le temps et les conditions thermiques, couplées aux diamètres mesurés, aiderait à déterminer si une dérive progressive du processus se produisait ou si une erreur de mesure ponctuelle se produisait.
La portée de l'outil compte également. Le long porte-à-faux de la barre d'alésage et le serrage instable sont répertoriés par Sandvik comme causes de vibration. Un alésage profond peut nécessiter des dispositions de support et de barre différentes avant de modifier les paramètres de coupe. Un acheteur potentiel d'équipement de tournage avancé ne bénéficierait pas de la course accrue de l'axe si l'outil d'alésage manque encore de rigidité à la portée requise.
“Le point de fonctionnement des machines dont le fonctionnement expose un employé à une blessure doit être gardé.”
Les dispositions applicables en matière de gardiennage et de formation, ainsi que l'acceptation dimensionnelle, sont nécessaires pour l'installation et le fonctionnement. La norme ISO 23125 :2015 traite de la sécurité des machines tournantes et est restée l'édition publiée confirmée en 2026. dans le cadre de la planification de la production et des achats, il faut s'assurer que ni la protection des équipements ni la qualité des pièces ne sont éliminées de la production parce que l'autre a été assurée.
perspectives de virage CNC : l'automatisation a encore besoin d'un processus stable
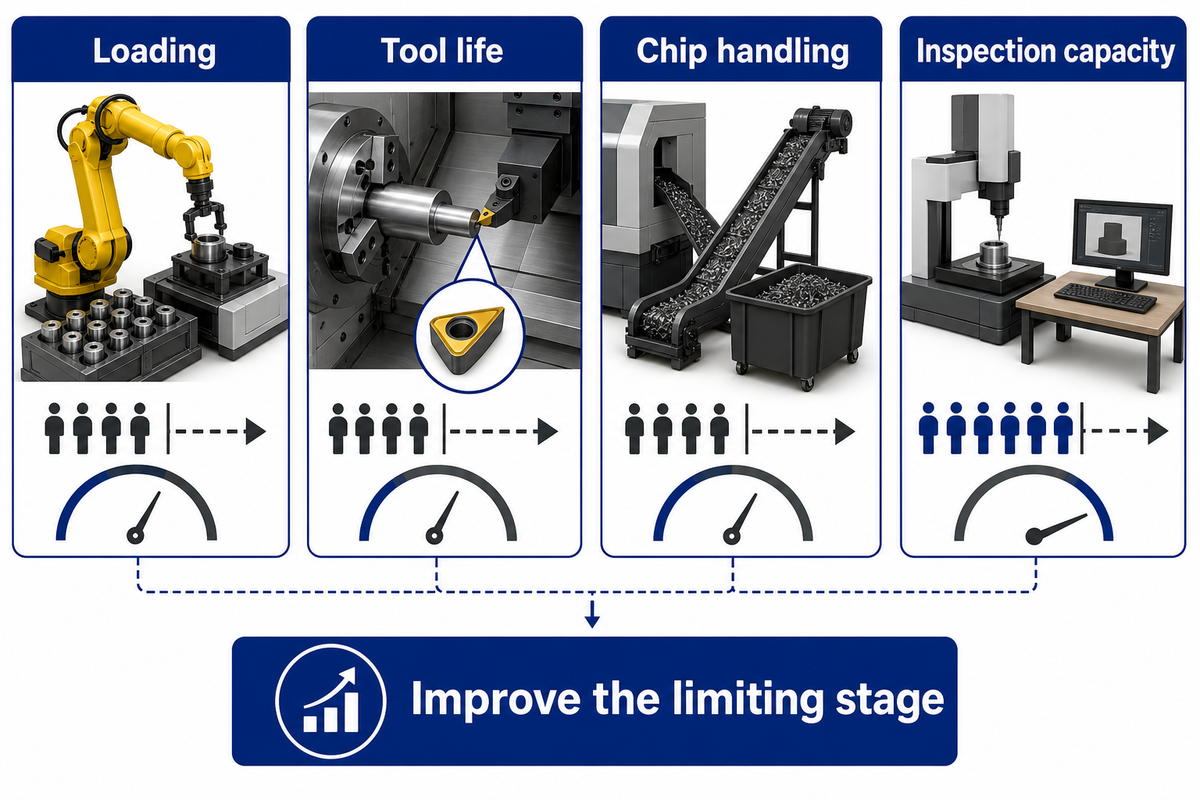
L'investissement dans l'automatisation devrait répondre à la contrainte qui limite la production acceptée, qu'il s'agisse du chargement, de la durée de vie de l'outil, de la manipulation des puces ou de l'inspection. Un alimentateur peut étendre l'approvisionnement en matériel tandis qu'une autre partie du processus exige de l'attention. L'équipement CNC moderne est plus utile lorsque des fonctions supplémentaires sont ajoutées pour répondre à des contraintes de production spécifiques.
Un cas chez Custom Tool illustré par Modern Machine Shop concernait un outil de filetage qui nécessitait une attention. Un outil de filetage nécessitait une attention au bout d'environ 4 heures ; un outillage redondant a permis d'étendre la fenêtre d'exploitation. Ce magasin a également abordé la manipulation des puces et la collecte des pièces, et finalement, la capacité d'inspection est devenue un goulot d'étranglement. La leçon de ce magasin est d'évaluer l'ensemble du parcours avant de prolonger un quart de travail.
Les fonctions CNC avancées peuvent être utiles pour la surveillance et la coordination. Cependant, un capteur ou un robot ne peut pas discerner quels éléments sont critiques pour le client. Pour l'acceptation, le plan doit montrer comment les alarmes et les changements d'outils sont liés aux caractéristiques mesurées qui sont critiques pour le client. Lorsqu'un outil atteint sa durée de vie convenue ou qu'une caractéristique mesurée dérive, le processus de production a besoin d'une réponse définie plutôt que d'un chargement continu.
Il y a aussi des signes sur le marché en faveur de l'investissement dans l'automatisation et l'équipement. Le communiqué d'AMT du 8 juin 2026 fait état de $593,6 millions de commandes de machines pour le travail des métaux aux États-Unis en avril, en hausse de 33,2 % par rapport à avril 2025 et en baisse de 12,5 % par rapport à mars. Ces chiffres représentent une série datée sur les commandes de machines aux États-Unis, et non le marché mondial du tournage CNC. Ils fournissent un contexte pour l'activité d'investissement, et non une prévision de retour sur investissement pour un tour individuel.
Le plus important pour une nouvelle cellule est un plan de chargement, d'outillage, de collecte et d'inspection adapté pour la famille de pièces choisie. L'ajout d'une deuxième broche peut éliminer une étape de manipulation ; cependant, une meilleure capacité d'inspection peut être plus précieuse si les pièces s'accumulent après leur usinage. Le jugement des capacités des tours CNC ou des centres de tournage doit être effectué en gardant cette contrainte à l'esprit.
Un outil qui a besoin d'attention après 4 heures peut limiter un intervalle sans surveillance, même si le chargeur de barres a suffisamment de stock pour une durée plus longue. Le cas Custom Tool illustre la nécessité d'intégrer la capacité matérielle avec la durée de vie de l'outil et l'inspection. L'approche la plus utile est d'étendre la fenêtre de fonctionnement la plus courte, plutôt que d'augmenter la capacité pour une étape sans contrainte.
FAQ sur les tournures CNC
Quels sont les inconvénients du virage CNC ?
La rotation CNC ajoute un effort de configuration, produit des puces et nécessite des opérations supplémentaires pour certaines fonctionnalités hors axe.
Quels sont les axes de machine dans un centre de tournage CNC ?
Un centre de tournage CNC de base utilise des axes X et Z ; d'autres axes installés prolongent ses mouvements.
Quelles sont les principales considérations de conception pour le tournage CNC ?
La conception du tournage CNC commence par la géométrie de rotation, le stock, l'exploitation et les tolérances fonctionnelles.
Qu'est-ce que le CNC en termes simples
CNC est l'abréviation de commande numérique par ordinateur.
Pouvez-vous me donner un exemple de machine CNC ?
Les tours CNC et les fraiseuses CNC sont deux exemples de machines-outils commandées par ordinateur.
Qu'est-ce qu'un opérateur de tournage CN
Un opérateur de tournage CNC prépare ou exécute l'équipement dans le cadre de sa formation et du rôle qui lui est assigné.
Quand un acheteur doit-il sous-traiter le tournage CNC au lieu d’acheter un tour ?
L'externalisation convient aux travaux occasionnels ou incertains ; la possession d’équipements mérite d’être évaluée pour une demande récurrente.
Associez le tour à la pièce
Utilisez la vérification de compatibilité des 4 enveloppes pour préciser la configuration de la machine, puis la vérification des 3 périmètres du devis pour comparer les offres. Découvrez la gamme de tours d'ANTISHICNC ou discutez de vos dessins de pièces avec l'équipe, y compris les dimensions des stocks, les quantités de lots et les caractéristiques qui nécessitent une inspection.
Les valeurs des modèles citées ci-dessus proviennent des devis techniques publiés d'ANTISHICNC, examinés en octobre 2026. Les calculs utilisent les valeurs fournies, et les exemples d'autres ateliers sont présentés par leurs auteurs. Utilisez les exigences d'acceptation de la pièce pour sélectionner les options du devis final.
Références et sources
- Guide du chemin d'outils du tour Université Purdue.
- Ressources de tour CNC Université de Floride.
- “Rapport Washington FACE 10WA001” (2012), Département du travail et des industries de l'État de Washington, archivé par CDC.
- “Travailler dans les modèles de processus” Université du Texas.
- “Coût de la Qualité” Société américaine pour la qualité.
- “Évaluation de la stabilité du processus”Manuel de statistiques d'ingénierie du” NIST.
- Mesure optique en cours de processus et compensation des déformations thermiques des machines-outils, NIST, 2026.
- Exigences générales pour toutes les machines, 29 CFR 1910.212 OSHA.
- ISO 23125 :2015, Machines-outils, Sécurité, Machines de tournage Catalogue ISO, confirmé 2026.
- Les effets sans surveillance de l'automatisation des ateliers de machines CNC, Derek Korn, Atelier d'usinage moderne, 2018.
- “Où le tournage manuel est aussi précieux que le CNC” Evan Doran, Atelier d'usinage moderne, 2025.
- “Automation alimente Strong Start to 2026 Commandes de technologie de fabrication” AMT, 8 juin 2026.



