














CNC旋削とは CNC旋削加工とは、ワークを回転させながら、切削工具が所定の経路に沿って形状を生成する加工プロセスです。例としては、長さに沿って異なる直径を持つシャフト、溝、ねじ端があります。旋盤は同じ中心線からこれらの特徴を生成できます。.
- 一次切断動作: ワークが回転します。.
- 基本的な制御軸: 直径全体にわたる X とスピンドルに沿った Z.
- 典型的な特徴: 外径、穴、面、テーパー、溝、ねじ山。.
- 選択入力: 部品図、在庫寸法、材料、バッチ数量、検査要件。.
CNC旋削加工は、コンピュータ制御の工具移動により回転機構を製造するための減算加工プロセスです。基本的な旋盤はX軸とZ軸を使用します。駆動工具と追加の軸により、回転センターが機械で加工できる機構が拡張されます。.
- スピンドルの開口部は、設置されたバーの通路よりも大きくすることができます; 最も小さい開口部は通過するものを制御します。.
- 回転は回転機能に合います。 milling はその幾何学の外でフラット、ポケットおよび他の特徴を加えます。.
- 切断時間はカットをカバーします。 、ツールの変更、検査および不合格部品負荷、生産コストに影響します。.
- 機械の選択は、完成した部品とそのワークホールディングから始まり、次に設置された機器の構成が始まります。.
CNCターニング基本:プロセス、旋盤、ターニングセンター
CNC ターニングは、刃先が接触する位置を制御することで回転ブランクを成形します。スピンドルは回転を供給し、プログラムされた軸の動きによって直径、長さ、プロファイルが決まります。刃先は材料をチップとして除去するため、機械加工が行われる場所では、完成部品は始動ストックよりも小さくなります。.
ドリルは旋盤とよく比較できます ハンドドリルの工具が回転して静止したワークピースになります 従来の旋削加工では、旋削工具がそれに沿ってまたは横切って送り込まれている間に回転するワークピースです 静止していると言われている工具は、常に動かず、スライド上を移動する可能性がありますが、主な回転を提供しません。.
パデュー 大学 の 旋盤 ツールパス ガイド 回転ストックの概念を説明し、ライブツーリング構成と区別します。 CNCはコンピュータ数値制御の略です。 CNC制御はプログラムを解釈し、工作機械でサポートされている軸、スピンドル、その他のコンポーネントを動かします。.
CNCは旋盤と同じ旋盤を回していますか?
いいえ CNC旋削加工がプロセスであり、旋盤はそれを実行する機械です 手動旋盤は、多くのツールの動きをオペレータに依存していますが、CNC旋盤機械はプログラムされた動きに従います ターニングセンターは追加の機械加工機能を組み合わせることもありますが、その名前だけでは軸や工具が指定されていません。.
機械のベースは、切断荷重を運ぶアセンブリをサポートします。ヘッドストックにはスピンドルが含まれています。チャックまたはコレットがストックを保持します。ツールの位置をスライドさせます。ツールステーション間のタレットインデックス。テールストック、安定した休息、駆動ツール、および 2 番目のスピンドルは、いくつかの構成に表示され、それぞれが異なる目的を果たします。.
例: 図面には、20 mm のベアリング シートを備えた 25 mm シャフトが必要です。より大きな丸型ストックから始めて、外側のツールがベアリング シートをサイズまで縮小し、肩をそのまま残します。溝付きツールは肩の隣にレリーフを作成します。両方の機能がスピンドルの中心線を共有しているため、回転は自然なプロセスの選択になります。シャフトを通るクロスホールは、適切な駆動ツールか、フライス盤またはボール盤の異なるセットアップのいずれかです。購入者は、追加の機能を購入する前に、基本的な回転作業を他の機能から分離することができます。最小の機能は、ジョブを実行するために必要な機器を常に決定するとは限りません。.
直径が25 mmから20 mmへと段階的に変わる軸では、素材が回転する間、旋削工具が半径の変化に沿って移動します。横穴を追加すると、必要な工具の動きが変わります。この二つの形状は、機械の呼び名よりもCNC旋削の基本をよく示しています。図面に必要な切削動作を選びましょう。
CNCの回転プロセス: 点検された部品へのデッサン
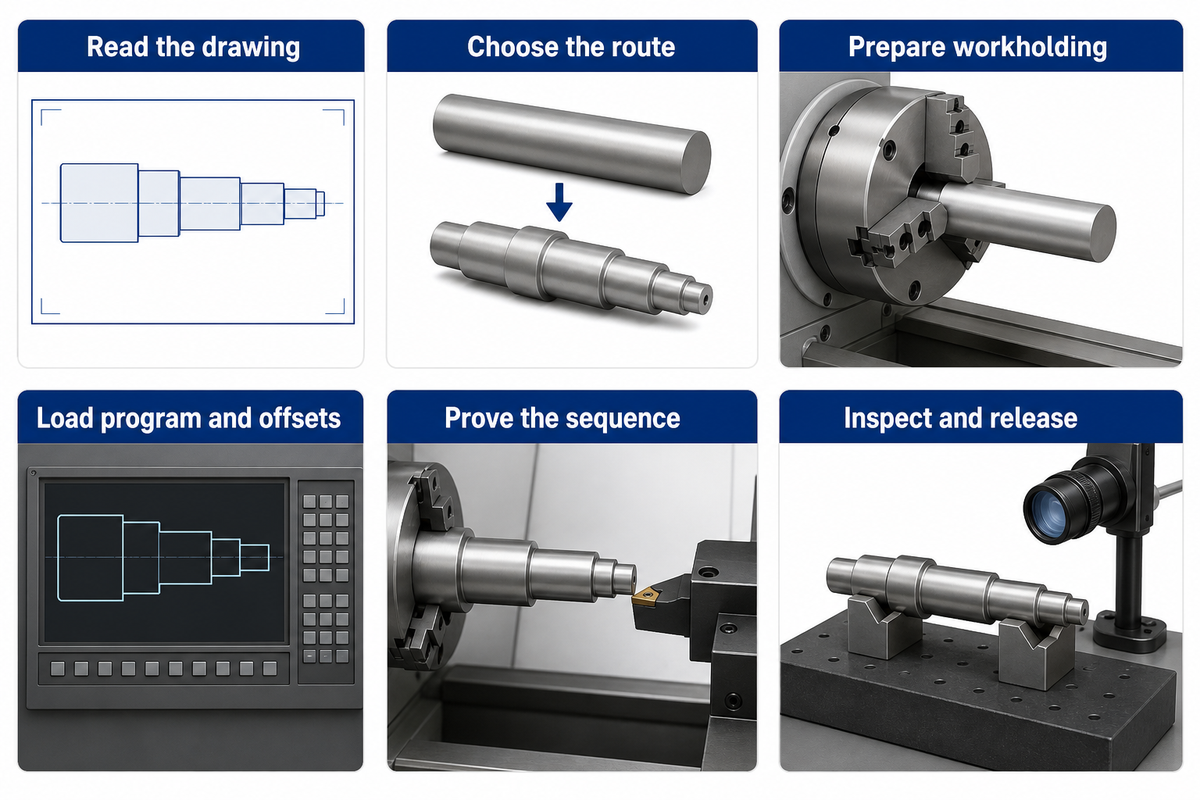
CNC旋削製造プロセスは、図面から始まり、検査された部品で終わります 2 つの間で、ショップは在庫とツールを選択し、ワークホールディングを計画し、最適な加工シーケンスを決定し、オフセットを設定し、ツールパスを証明します 各ステップは次のステップで必要な情報を提供します; 制御システムは、作業を準備するために必要な多くのステップを置き換えません。.
- 図面を読んでください. 寸法、基準、材質、表面仕上げ、および機能に影響を与える検査要件を特定します。.
- ルートを選択. どの機能がセットアップを共有し、どの部品を他の場所で反転、転送、または機械加工する必要があるかを決定します。.
- ワークホールディングを準備します. グリップの長さ、サポート、ツールへのアクセス、およびスピンドルを通って伸びるストックの保護経路を確立します。.
- プログラムとオフセットをロードします. プログラムのリビジョン、ツールの ID、作業座標系をセットアップに合わせます。.
- シーケンスを証明します. 機械固有のシミュレーション、ドライラン、制御された最初のピースの手順に従います。.
- 検査 解除. 指定された機能を測定し、必要に応じてプロセスを修正し、バッチのセットアップ レコードを保持します。.
CNC ターニング プログラミングとソフトウェアの基本は何ですか?
CNC プログラミングは、特定の制御システムとセットアップの機械加工コマンドとツールの動きを定義します。プログラムは、手動、会話制御、またはコンピューター支援製造によって生成できます。. フロリダ大学の旋盤トレーニング これらのプログラムオーサリング方法について説明します。 cad/camシステムで機能のツールパスを計画し、適切なマシン命令を生成することができます。.
CAMソフトウェアはツールパスを作成することができ、ポストプロセッサの助けを借りて、CNCコードを作成します ポストプロセッサはCNCコントローラとマシン用に構成されています CNCプログラムはまた、ツールとワークオフセットに依存しています 私たちの CNC 旋盤 プログラミング ガイド ツールとワークオフセットをカバーします.
リピート設定に関する実践機械工のディスカッションで、寄稿者の RJT は、プログラムのコメントだけでなく、写真やセットアップ シートも保存する必要があると提案しています。ツール番号では解決できない曖昧さを解決するために必要なのは、顎の位置の写真だけかもしれません。サブスピンドルをクリアするために削除されるツールを含む、実際のレイアウトを文書化します。すべてのリピート ジョブが以前のタレット レイアウトを変更せずに使用できるわけではありません。.
同じ25 mmシャフトの繰り返し注文は、実績のあるプログラムを再利用することができますが、在庫投影、ジョー、ツールオフセットなどのセットアップの詳細はまだ保存する必要があります それらの詳細は、セットアップを再現するのに役立ちます 新しいソフトウェアの購入は、最初の部分を保持して測定し、安全に証明する作業を排除するのに役立ちません。.
CNC旋削加工の種類とその特徴
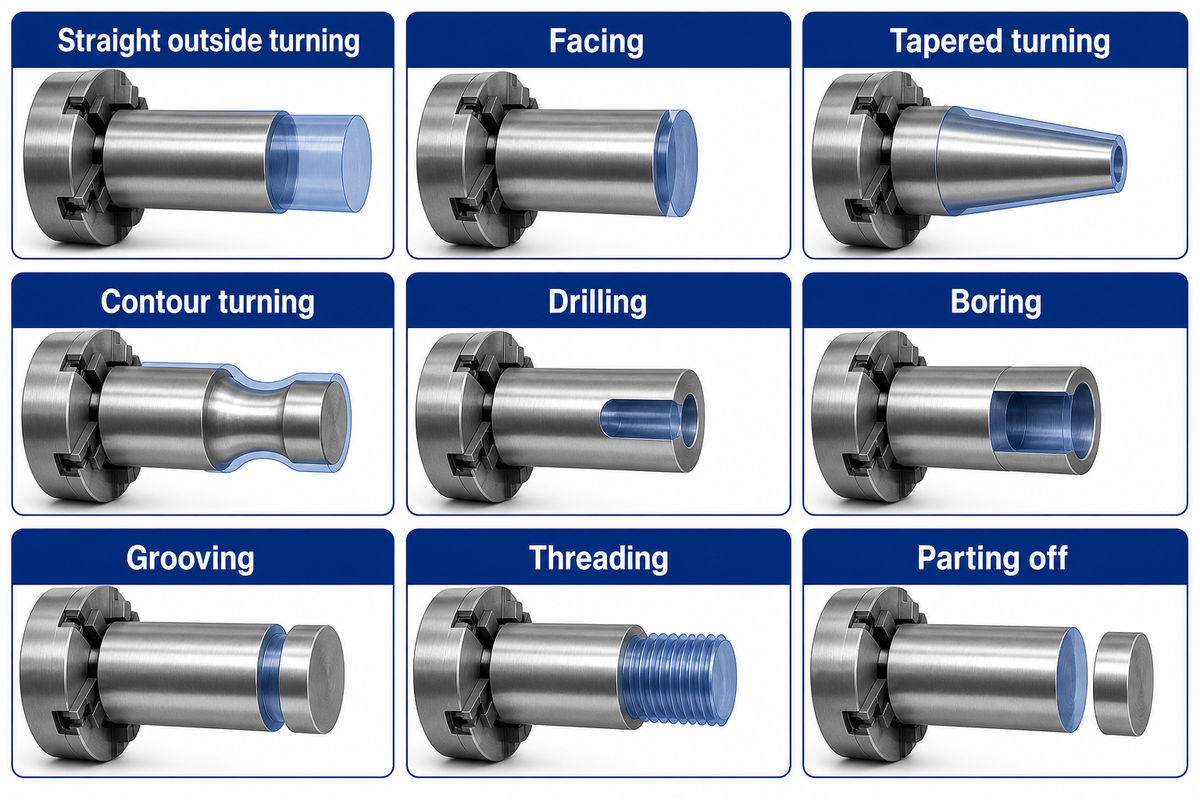
異なる旋削加工は、ワークピースの軸上またはその周囲に特徴を生み出します 外側旋削加工は外形を変えます; 面切り加工は端部を作成します; そしてボーリング工具は穴のサイズを大きくします 溝入れ、ねじ切り、および分割には、別々の切断と工具が必要になります 図面上の特徴を特定し、その操作を実行するためにどのツールステーションが利用可能であるかを把握しようとするよりも、操作に名前を付ける方が良いです。.
| 操作 | 特集制作 | 企画詳細 |
|---|---|---|
| まっすぐ 外回り | 円筒外径 | 荒加工や仕上げに素材を使用できます。. |
| 直面 | 平端面 | フェイスポジションおよびツールクリアランスを確立します. |
| テーパーターニング | 長さに沿って変化する直径 | XとZの移動を指定プロファイルに座標化します。. |
| 輪郭 ターニング | 湾曲したまたは階段状のプロファイル | インサートの形状と肩周りのアクセスを確認してください。. |
| 掘削 | 初期軸穴 | ドリルリーチ、チップ除去、冷却剤へのアクセスを提供します。. |
| 退屈な | 拡大またはプロファイルされた既存の穴 | バーの直径、オーバーハング、スターティングホールのクリアランスを一致させます。. |
| 溝入れ | シール、リング、レリーフ用の凹み | 幅、深さ、コーナーフォーム、アクセスを指定します。. |
| ねじ切り | 内部または外部の螺旋糸 | 糸の形、ピッチ、クラスおよび点検方法を指定して下さい. |
| 別れ | 分離されたコンポーネント | ツールのクリアランスと制御された部品の収集を計画します。. |
パデュー 大学 の 操作ガイド ツールパスの外側と内側の両方を表示 旋削とボーリング 材料の反対側の使用関連の動き 外側のツールは露出した表面に近づく ボーリングバーはまずバーとインサートのために十分な大きさの穴に入る必要があり、それらのサポートされていない長さはツールの剛性に影響を与えます 深い内部肩を持つ小さな穴は、外形が単純に見える場合でも、ツールの選択を制御する可能性があります。.
CNC ターニング状態でのねじ切り 別の制約: ねじ山の望ましいピッチを達成するには、工具の移動とスピンドルの回転を同期させる必要があります 工具がねじ挿入と同じ場所にアクセスできるからといって、一般的な溝入れ工具がねじ挿入の代わりに工具と切断のニーズが決定される特徴の形状と仕上げ。.
ハードターニングとは、機械セットアップで適切な工具と適切な剛性を備えた硬化ワークピースを切断することを指します。これにより、精度が個別に保証されるわけではありません。CNC ターニング材料には、いくつかの例を挙げると、さまざまな種類の鋼、ステンレス鋼、アルミニウム合金、機械加工可能なプラスチックが含まれる場合があります。ただし、これらの材料はすべて同じ方法で切断されるわけではありません。材料の状態とグレードは、工具、速度、または送りを選択する前に図面に記載されている必要があります。.
20 mm の外側シートと 10 mm のボアを備えた部品を準備するために、旋回と穴あけに続いてボーリングを検討してください。この操作シーケンスにより、部品にさまざまな表面を準備でき、工具の隙間によるボアの深さが実際的な制限を設定できます。タレットの位置を増やすことは、他の表面の工具が互いに干渉することなく到達できる場合にのみ役立ちます。.
CNC旋削とフライス加工:完成した形状で選択します
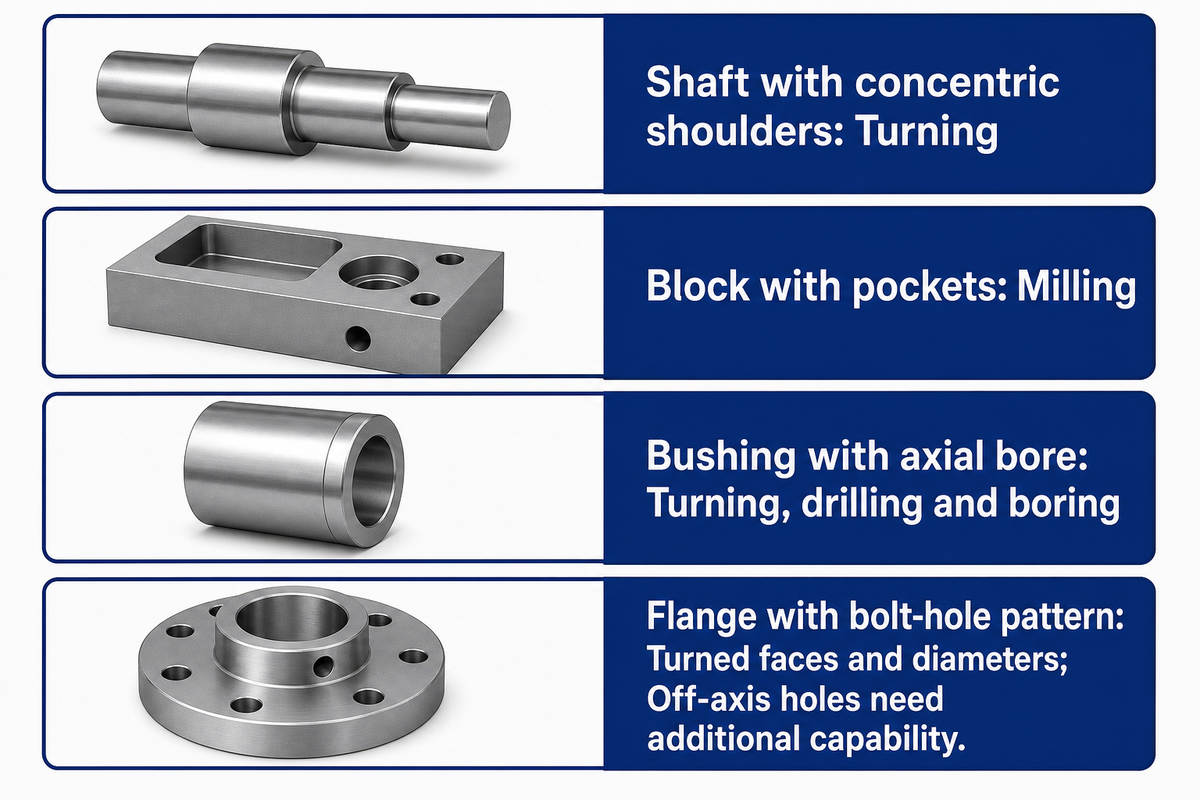
CNCフライスとCNC旋削を比較する場合、中央のボアとシャフトの直径のような共通の軸に整列した機能を備えた設計は、それらの機能のための旋削に適しています; 他のジオメトリはフライス加工を必要とする場合があります ポケットや平らな面のような機能の場合 回転カッターによって最もよく準備され、フライスが好まれます 両方のプロセスが必要な場合、選択は作業を分割し、転送を制御する方法です。.
各プロセスの相対的な違いを示すための良い比較、CNC旋削対CNCフライス加工は、どのコンポーネント (もしあれば) が回転するかを識別することです。 CNCミルでは、ワークピースとツールは互いに対して配置され、カッターは回転することができます。 CNC旋削盤では、ワークピースは、主な切断アクションのために回転することができます。 CNC旋削とCNCフライスは異なる強度を持っています; どちらのプロセスも、図面、セットアップ、検査範囲が異なると普遍的に高速になります。.
| 完成したジオメトリ | 起点路線 | 別の操作を追加する理由 |
|---|---|---|
| 同心肩のシャフト | 旋回 | クロスホール、フラット、またはキー溝 |
| ポケットでブロックします | フライス加工 | 別の保持戦略を必要とする回転機能 |
| 軸ボア付きブッシュ | 旋回、穴あけ、ボーリング | 軸外取り付け機能 |
| ボルト穴パターンのフランジ | 旋削面と直径 | 駆動工具または個別の穴あけ/フライス加工セットアップ |
例:40 mmフランジは20 mmハブと4 つの軸外取り付け穴が必要です 2 軸旋盤は部品に面してそのハブを回すことができますが、4 つの穴は依然として位置決めと穴あけ能力を必要とします ライブツールターニングセンターは、より少ない転送で部品を完成させる可能性があります; ミルを使用することは、他の機械がすでにセットアップされていてバッチが小さい場合は理にかなっている可能性があります 比較には、各スピンドルの切断時間だけでなく、部品の再配置と機能間の関係の検査に費やした時間を含める必要があります 制御されたスピンドル位置決め、またはC軸は、部品の周りに機能を見つけ、Y軸は、横方向の移動を追加駆動ツールホルダーと制御が必要な操作をサポートする必要があります。.
手動機器にも場所があります。 2025 年のエアロテックレポートでは、, Modern Machine Shop では、まれな大軸作業について説明しています ショップが新しく購入した手動旋盤を使用したもの。これは、すべての操作で CNC テクノロジーを購入するのではなく、投資をワークミックスにマッチングする具体例です。.
CNC旋削の利点には、回転作業のためのプログラムされたパスの繰り返しと効率的なシーケンスが含まれます CNC旋削の欠点には、セットアップの労力とツールアクセスとジオメトリの制約が含まれます 私たちの詳細な比較を表示するには、上のガイドを参照してください フライス加工と旋削加工.
CNC旋削盤の種類とアプリケーション
異なるタイプのCNC旋削盤は、スピンドルの向き、作業サポートの種類、および操作の組み合わせが異なります 水平ターニングセンタは、シャフトとバーの作業の様々なレイアウトに適応します; 垂直ターニングセンタは、水平テーブルまたはチャック上のツールや追加のドライブに応じて、可能な作業シーケンスの数の違いを達成することができます。.
横型CNC旋盤はスピンドル軸を水平に配置します。 「テールストック」または「ステディレスト」を使用してより長い作業をサポートでき、バーフィーダーを使用してスピンドルを介して作業に負荷をかけることができ、連続切断が可能です。 「縦型CNC旋盤」として知られる他のモデルの縦型スピンドルは、より大きくて重いワークピースの負荷とサポートの方法を変えます。.
基本的なCNC旋盤は通常、回転カットに焦点を当てています。駆動工具を備えたCNCターニングセンターは、選択された穴あけおよびフライス加工作業を実行できます。多軸旋削装置は、Y軸、位置および座標スピンドルを提供できます。追加された軸はそれぞれ、プログラミングとメンテナンスの複雑さを増します。.
CNC旋削用途における円筒形部品の例には、シャフト、ブッシュ、ねじ付き継手、ローラーおよびフランジが含まれます。長さとサポートはシャフトで重要ですが、壁の厚さとボアへのアクセスはブッシュで重要です。フランジの場合、グリップと面の直径が重要です。フランジの場合、他の要因にはオフセット穴、キー溝、切り欠きが含まれる場合があります。CNC旋削のこれらの用途は、異なる機械配置を必要とする一方で、同じ基本プロセスを共有する場合があります。.
ANTISHICNC 用品 CNC 旋盤の構成 作業エンベロープが異なる場合 一例として、CK6130 見積もりでは最大旋回長が 230 mm に制限され、235 LANCEN 見積もりでは最大旋回長が 550 mm に増加しました。これらの区別は、制御オプションおよび/またはタレット機能を評価する前に必要です。利用可能な 550 mm エンベロープは、230 mm を超える長さの要件に適合する可能性がありますが、工具やワークホールディングには依然としてスペースがかかります。.
長さ 300 mm の部品は、すでに CK6130 のリストに記載されている 230 mm の旋削長さを超えています。 235 LANCEN のリストに記載されている 550 mm の長さは、より大きな始動エンベロープを与えます。これらの寸法を最初に比較すると、すべての旋盤機械を等しいと見なすのではなく、さまざまな種類の CNC 機器を作業に結び付けることができます。.
CNC旋盤容量:機械を選択する前に4回のチェック
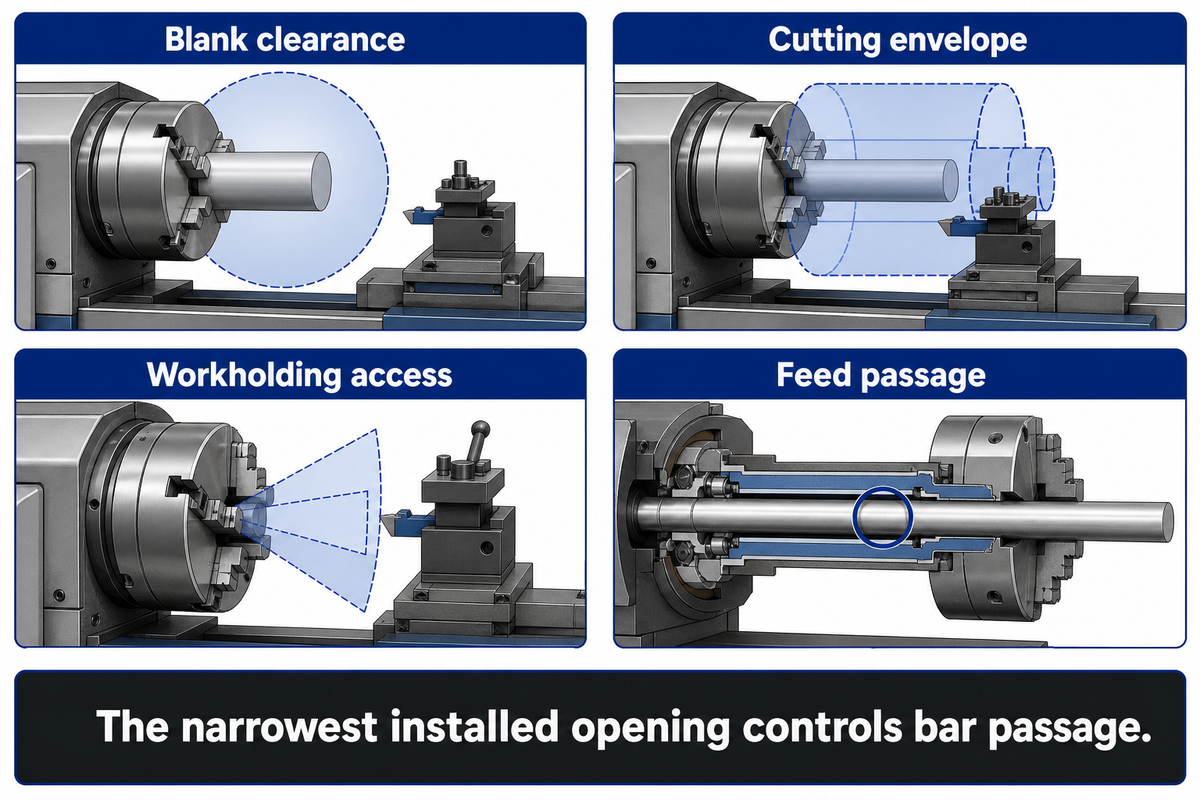
CNC旋盤の能力は、ワークピース、切断エンベロープ、ワークホールディング、および供給通路のためのスペースを組み合わせています。ベッド、最大回転直径、スピンドルボアをスイングすることによってさまざまな制限が記述されます。部品は、加工ルートが実現可能であると評価する前に、完全に結合されたセットアップに適合する必要があります。.
4-エンベロープフィットチェック
4 エンベロープ フィット チェックでは、ブランク クリアランス、切断移動量、作業保持アクセス、および設置された供給通路を 1 つの部品図面と比較します。.
- 空白のクリアランス: 切断されていないストックとその備品は、回転中にベッドと周囲の構造物を取り除く必要があります。.
- 切断エンベロープ: ツールが完成した機能に到達するには、十分な直径と長さの移動量が必要です。.
- Workholdingアクセス: ジョー、ホルダー、心押し台、砲塔は、必要な動きを妨げることなく、作業を掴んでサポートする必要があります。.
- フィードパッセージ: バーストックは、取り付けられているドローチューブ、チャックまたはコレット、フィーダーインターフェースなど、最も狭い取り付け開口部を通過する必要があります。.
ANTISHICNCの公開されている引用は、これらのチェックがどのように区別されたままであるかを示しています。 以下にリストされている値は、ペアリングされたオプションが一緒に保持されている、サプライヤーリストに登録された構成の例です。.
| モデル | 旋回長さ | スピンドル開口部 | リストされた棒直径 | ドローチューブ/タイロッドのオープニング |
|---|---|---|---|---|
| CK6130 さん | 230 ミリメートル | 48 ミリメートル | 45 ミリメートル | 40 mm、オプションの中空チャック配置 |
| 235 ランセン | 550 ミリメートル | 66 ミリメートル | 50 ミリメートル | 50 ミリメートル |
| CK6140/550 | 420 / 300 mm、6 / 8 ステーション | 48 / 82 mm の代替品 | 40 / 65 mm、ペア代替品 | 選択したチャック配置を指定します |
| CK6150/1000 | 850 / 730 mm、6 / 8 ステーション | 82 / 130 mm の代替品 | 80 / 128 mm、ペア代替品 | 65 / 118 mm のオプションの代替品 |
| CK6160/1500 | 1,350 ミリメートル | 130 ミリメートル | 128 ミリメートル | 118 mm、オプションの中空チャック配置 |
例: 購入者は、CK6130 を通して42 mmの丸棒を供給することを計画しています。 48 mmのスピンドル開口部は、最初は十分に大きく見えますが、引用されたオプションの中空チャック配置には、40 mmのタイロッド開口部があります。 42 mmのバーは、スピンドルボアと別に記載された45 mmのバー直径よりも小さいにもかかわらず、その開口部を通過できません。したがって、購入の決定には、互換性のある設置通路を指定するか、別の生産ルートを使用する必要があります。チャッキングのためにバーをブランクに切断すると、ローディングと取り扱いが変更されるため、代替案ではサイクルの見積もりも変更されます。各カタログ行から最大の数字を選択すると、制約を解決する代わりに隠蔽されます。.
実用的なMachinistでは、ドローチューブ、チャック、保持ハードウェアと同じ種類の制限を詳述する多数の投稿があります ストックの直線性の問題もあります: 公称ボアサイズに近い材料は、適合しているように見えても、バインドすることができます ワークホールディングには複数の選択肢があり、アクセスとグリップを変更します コレットタイプガイド セットアップのこの側面をカバーします.
回転在庫については、静的適合チェックに加えて、満足のいくサポートとガーディングを提供する必要があります。 A ワシントン FACE 調査 旋盤スピンドルの向こう側に約 3 フィートの支持されていないバーが突き出た死亡事故について説明します。ボアの直径から一般化して推測できる安全な投影や速度はありません。.
CK6130 のオプションの40 mm通路は、その48 mmスピンドル開口部にもかかわらず、42 mmスルーフェッドバーを除外します 適切なバーパスもサポートされ、回転のためにガードされなければなりません 完全に取り付けられた通路とサポートシステムをストックに合わせます。.
CNCの回転速度、送り、切断時間
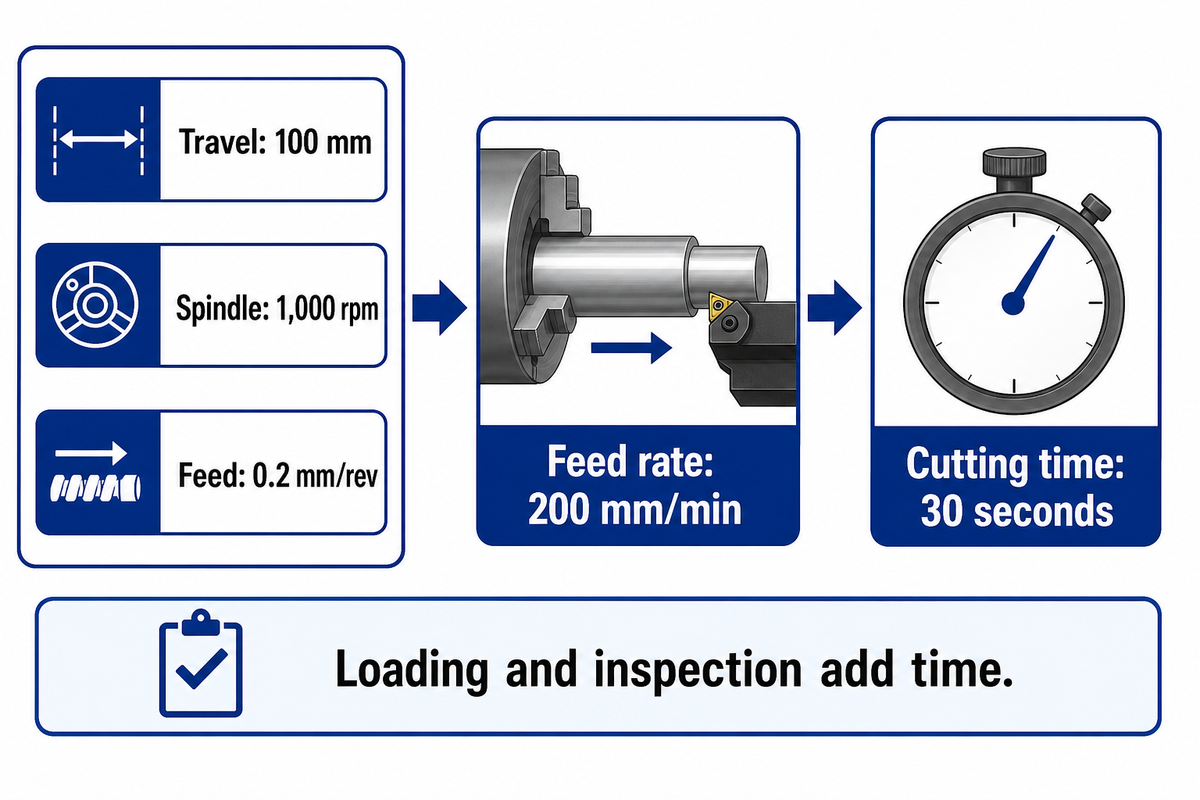
異なる量は異なる項で表されます スピンドル速度は回転速度を測定します 切断速度は毎分表面移動量を測定し、送り速度は毎回転工具前進量を測定します 一定速度のストレートカットでは、切断に必要な時間は工具移動量を送り速度で割ったものに等しくなります。荷重やその他の非切断作業にも時間が消費されます。.
メートル単位で、切断速度は vc = ぴい × D × n × 1,000, 、ここで、Dはワーク径 (mm) 、nはスピンドル速度 (rpm) 線形送り速度は Vf = f × n, 、ここでfはmm/revでフィードされます。 分単位のカット時間は Tc = L × (f × n) ここで、L はツールの移動量 (mm) です。.
三菱マテリアルのメートル法旋削式には、直径 50 mm、700 rpm が含まれており、これにより切断速度は約 110 m/min になります。切断時間の例では、100 mm、1,000 rpm、0.2 mm/rev が使用されます。送り速度は 0.2 × 1,000 = 200 mm/min; 100 × 200 = 0.5 分、つまり 30 秒です。.
その30 秒の結果は、指定された切断セグメントをキャプチャします ジョブのショップスケジューリングは、アプローチおよび後退の動き、ツールの変更、クランプ、ローディングおよび検査を該当する場合に考慮する必要があります 最終的な直径を達成するためにいくつかのカットが必要になる場合があります 30 秒を1 時間あたり120 の受け入れられた部分にまっすぐに変換することは、上記の活動と中断のクレジットを与えないでしょう この式は、サイクルの1 つの要素、すなわち変更されたフィードまたは移動長に焦点を当て、その変更の影響を評価するのに役立つため、依然として有用です 生産システムの残りの部分は無視できません。.
低い回転速度または高い回転速度は、材料と切削工具のデータが提供される場合にのみ意味を持ちます。 rpm が一定であれば、直径が大きいほど表面速度が高くなることを意味します。 表面速度制御が一定であれば、直径の変化に応じて rpm が変化します。プログラムでは、作業保持およびワークピースの適切な速度制限が依然として必要です。中心に向かって向き合うことは、直径が一定の縦方向の切断を行うこととは異なります。.
送りおよび切口の深さは選択される用具の誘導および工作物の状態から取られ、セットアップの間に点検されるべきです 二重送りによって切削負荷および終わりの条件だけでなく、時間変更します 帝国表面速度の計算および単位の処理のために、私達を使用して下さい 表面速度計算ガイド.
1,000 rpm、0.2 mm/rev での 100 mm の切断パスには、一定の供給で 30 秒かかります。同じ計算には、負荷や測定は含まれません。切断時間を残りのサイクルから分離することで、生産プランナーは、工具の変更や取り扱いの改善がより大きな遅延に対処できるかどうかを特定できます。.
CNCの回転費用および機械引用語句の条件
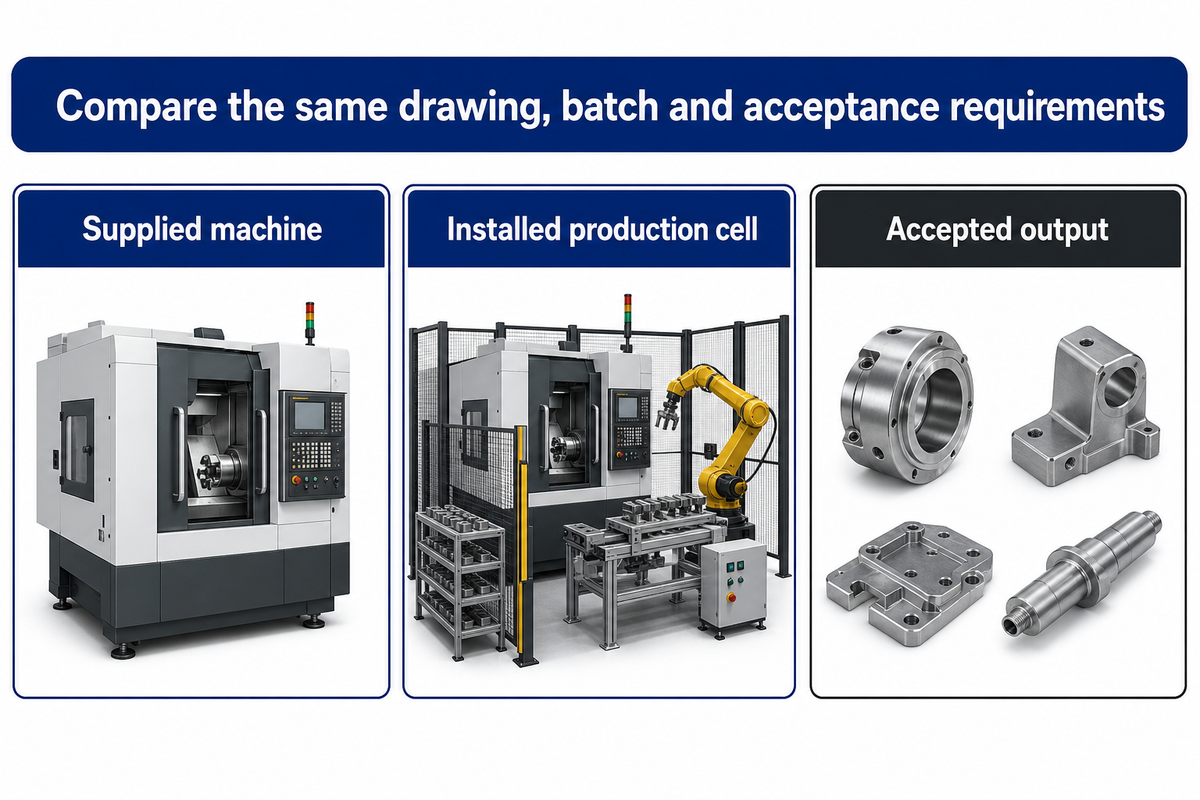
CNC旋削のコストは、在庫のコスト、セットアップ、機械加工と旋削時間、工具と品質の損失、取り扱いコストを含む生産プロセス全体によって異なります。完成した部品の見積もりは、機械の見積もりとは異なる範囲をカバーします。同等の見積りには、バッチサイズと受け入れ要件と同様に、同じ図面と仕様が必要です。.
3-スコープ見積もりチェック
3 スコープ見積もりチェックでは、供給されるマシンのコスト、設置された生産セルのコスト、および受け入れられる出力のコストが分離されます。.
供給された機械の範囲では、機器とオプションが特定されます。 設置された生産セルの範囲では、ツール、ワークホールディング、積み込みおよびユーティリティ用の機器、試運転およびトレーニングが引用されます。 受け入れられる出力の範囲には、適合部品の生産に必要な時間と消耗品が含まれます。供給された機械の価格が低いと、必須のアイテムがオファーに含まれていない場合、設置コストが高くなる可能性があります。.
| 決定 フィールド | 送信またはリクエストする情報 | コストまたは容量の決定 |
|---|---|---|
| 部品と在庫 | 図面の修正、材料の状態、在庫の寸法 | 除去ボリュームと開始エンベロープを定義します. |
| ボリュームとミックス | バッチサイズ、繰り返し頻度、パーツファミリー | セットアップと切り替えの労力を割り当てます。. |
| インストール済みの設定 | スピンドル、タレット、軸、コントローラー、および選択されたオプション | 異なる機能の比較を防止します. |
| 仕事の開催とサポート | ジョーまたはコレット、取り付けられている場合は引き出し管、心押し台またはレスト | 通路とツールアクセスのボトルネックが明らかになります。. |
| 工具と消耗品 | ホルダー、インサート、ドリル、冷却剤 | 供給された機器を定期的な費用から分離します。. |
| 読み込みと収集 | バーフィーダー、手動装填、ロボットまたは部品キャッチャー | 時間と無人境界を処理する設定を行います. |
| サイトと試運転 | 力、空気、床面積、配達、取付けおよび訓練の範囲 | インストールされたセルのコストを構築します。. |
| 試用および点検 | 代表的な図面、測定方法、合意されたサンプルシーケンス | 受け入れを目的の作業に接続します. |
| 生産高とコストの仮定 | 完全なサイクル、人員配置、工具寿命、スクラップおよび再加工の仮定 | 一貫して受け入れられた部分の比較が可能になります。. |
例示的な$200 セットアップの場合、割り当ては$200 をバッチ数量で割ったものです:10 個で、セットアップは1 個あたり$20 を寄与します; 100 個で、それは1 個あたり$2 を寄与します (算術演算は同じです) テキサス大学バッチ処理モデル.。)材料、切断、検査、損失のコストを追加する必要があります。セットアップへのコスト配分を削減するために 100 個のバッチを作成すると、実際に必要な在庫よりも多くの在庫が発生する可能性があります。より良い改善は、セットアップ時間の短縮である可能性があります。したがって、コストのいずれかを削減し、他のコストを無視するのではなく、総コストを期待された注文と比較して、最適なバッチ サイズを決定する必要があります。.
アメリカ品質協会 コストフレームワーク 検査を評価の一部として、スクラップや再加工を内部故障の一部として置きます。これらの分類は、公称加工時間が同じままであるにもかかわらず、受け入れられた部品あたりのコストが増加する可能性がある理由を説明しています。.
機器の購入者は生産能力を購入し、高精度 CNC ターニング サービスを使用する部品の購入者はコンポーネントを購入します。同じ図面が両方の要求をサポートできます。 9 つのフィールドを使用して、受け入れ方法や各アイテムの供給者など、同様のオファーをリクエストします。.
$200 セットアップでは、10 個ではなく 100 個に作業を分散させることで、セットアップの割り当てが 1 個あたり $20 から $2 に削減されます。過剰な在庫、検査、または再作業によって総コストは依然として増加する可能性があります。 3 スコープ見積もりチェックにより、その算術演算がマシン、セル、受け入れられた出力に接続された状態に保たれます。.
CNC の回転品質: 一般的な許容差ではなく、部品を証明します
精密CNC旋削加工は、要件を理解し解釈する能力から始まります。その後、それらの要件に合わせて繰り返し生産できるプロセスの実証に進みます。ワークホールディング、工具、材料、治具、熱条件、測定など、多くの要因が最終結果に影響します。最初の部品検査では、初期セットアップをチェックします。時間順序測定は、バッチの続行中にプロセスがどのように動作し、ツールが摩耗するかを判断するのに役立ちます。.
良好な受け入れ記録は、要件を確立する図面の改訂を文書化するのに役立ちます 材料、ツールの設置構成、測定器、および測定方法を含める必要があります 単位で寸法を記録し、表面仕上げ要件とサイズ要件を区別します CNC旋削部品は直径要件を満たしている可能性がありますが、許容できない仕上げ、テーパー、または機能間の関係がある 一般的な機械精度の数値は、これらの個々の要件に代わることはできません。.
NIST のプロセス安定性ガイダンス 能力の決定の前にプロセスの安定性を置きます プロセスの安定性は、時間の経過に伴う分布、平均、分散に関係します 1 つの許容可能な最初の部分は、工具の摩耗中に測定されたその後のシーケンスとは異なる質問に答えます。.
NISTの2026 年の熱変形に関する研究では、モーターや加工からの熱が、周囲の変化とともに、機械の形状や部品の品質に影響を与えることが特定されています。サンプルプロセスシートは、時間と熱条件を保持し、測定された直径と組み合わせることで、プロセスの段階的なドリフトが起こっているかどうか、または1 回の測定エラーが発生したかどうかを判断するのに役立ちます。.
ツールのリーチも重要です 長いボーリングバーのオーバーハングと不安定なクランプは、サンドビックによって振動の原因としてリストされています 深いボアでは、切断パラメータを変更する前に、異なるホルダーとバーの配置が必要になる場合があります 高度な旋削装置の潜在的な購入者は、ボーリングツールが必要なリーチでまだ剛性を欠いている場合、軸の移動量の増加の恩恵を受けません。.
“「その操作により従業員が負傷する機械の操作点は、保護されなければならない。」”
適用可能なガーディングとトレーニングの取り決めは、寸法受容とともに、設置と運用に必要です。 ISO 23125:2015 は、ターニングマシンの安全性を取り上げており、2026 年に確認された発行版のままでした。生産および購入計画の文脈では、もう一方が確保されたため、機器の保護も部品の品質も生産から排除されないようにする必要があります。.
CNCターニングの見通し: 自動化にはまだ安定したプロセスが必要です
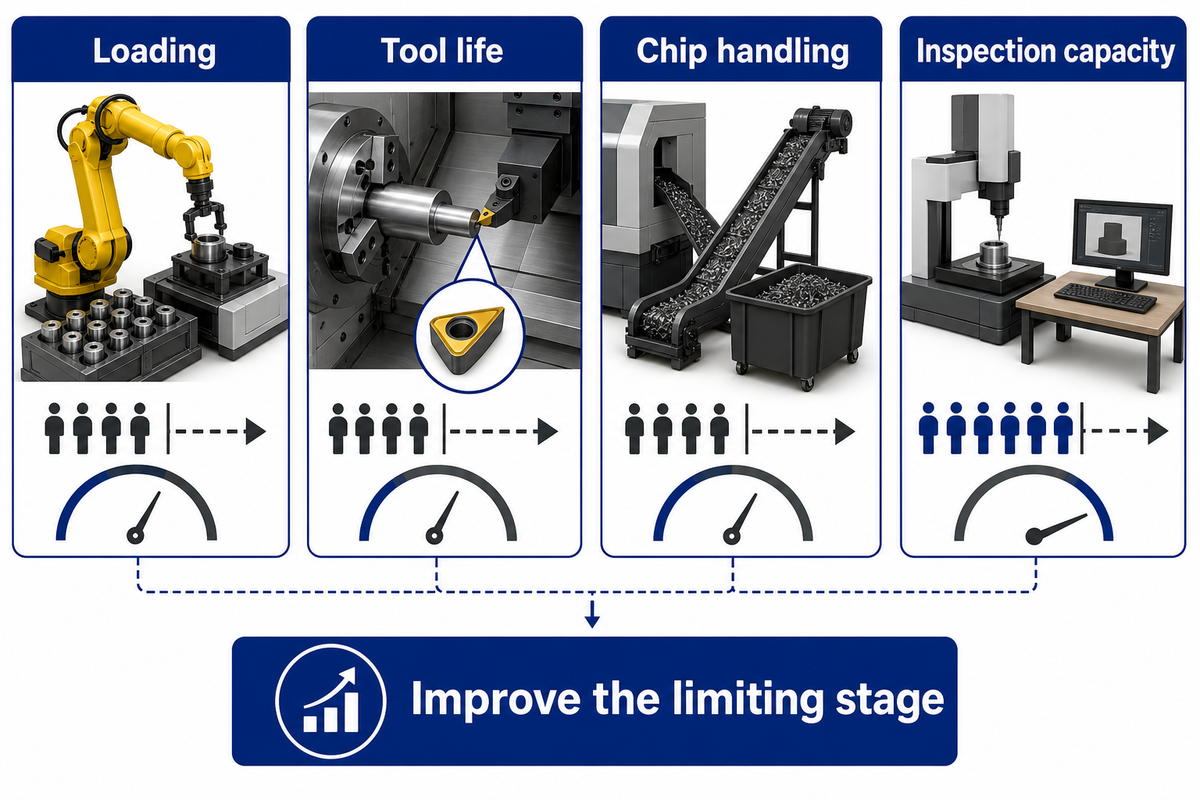
自動化への投資は、ローディング、工具寿命、チップの取り扱い、検査など、受け入れられる出力を制限する制約に対処する必要があります。フィーダーは材料の供給を延長する可能性がありますが、プロセスの他の部分では注意が必要です。最新の CNC 機器は、特定の生産制約に対処するために追加機能が追加される場合に最も役立ちます。.
Modern Machine Shop が説明した Custom Tool の事例は、注意が必要なねじ切りツールに関するものでした。ねじ切りツールは約 4 時間後に注意が必要でした。冗長な工具は操作ウィンドウの拡張に役立ちました。このショップではチップの取り扱いと部品の収集にも対処し、最終的には検査能力がボトルネックになりました。このショップからの教訓は、シフトを延長する前にルート全体を評価することです。.
高度なCNC機能は、監視と調整に役立ちます しかし、センサーやロボットは、どの要素が顧客にとって重要であるかを識別できません 受け入れのために、計画は、アラームとツールの変更が、顧客にとって重要な測定された機能にどのように関連しているかを示す必要があります ツールが合意された寿命に達するか、測定された機能がドリフトすると、生産プロセスは継続的なロードではなく、定義された応答を必要とします。.
市場には自動化や設備に投資する兆候もあります AMTの2026年6月8 日のリリースでは、4 月の米国の金属加工機械の注文で$5億9,360 万件、2025年4 月から33.2%増加し、3 月から12.5%減少と報告されています これらの数字は、米国の機械注文の日付付きシリーズを表しており、世界的なCNC旋盤市場ではなく、個々の旋盤の回収予測ではなく、投資活動のコンテキストを提供します。.
新しいセルにとって最も重要なのは、選択した部品ファミリーの適合した荷重、工具、収集、検査計画です。 2 番目のスピンドルを追加すると、取り扱い手順が省略される場合があります。ただし、部品が機械加工された後に蓄積すると、検査能力が向上する可能性があります。 CNC旋盤またはターニングセンターの機能の判断は、この制約を念頭に置いて行う必要があります。.
4 時間後に注意が必要なツールは、バーフィーダーに長い時間十分な在庫がある場合でも、無人間隔を制限する可能性があります カスタムツールのケースは、材料容量をツールの寿命と検査と統合する必要性を示すものであり、より有用なアプローチは、制約のないステップの容量を増やすのではなく、最短の動作ウィンドウを拡張することです。.
CNC ターニングに関するよくある質問
CNC旋削のマイナス面は何ですか?
CNC 旋削ではセットアップの労力が追加され、チップが生成され、一部の軸外機能には追加の操作が必要になります。.
CNC ターニング センターの機械軸は何ですか?
基本的なCNCターニングセンターはX軸とZ軸を使用します。他の設置された軸はその動きを拡張します。.
CNC 旋削の主な設計上の考慮事項は何ですか?
CNC 旋削設計は、回転形状、ストック、ワークホールディング、機能公差から始まります。.
簡単な言葉でCNCとは何ですか?
CNCとは、コンピュータ数値制御の略です。.
CNCマシンの例を教えてもらえますか?
CNC 旋盤と CNC フライス盤は、コンピューター制御の工作機械の 2 つの例です。.
CNCターニングオペレーターとは何ですか
CNC ターニング オペレーターは、トレーニングと割り当てられた役割の範囲内で機器を準備または実行します。.
購入者は旋盤を購入する代わりに CNC 旋削加工を外部委託する必要があるのはいつですか?
アウトソーシングは、時折または不確実な作業に適しています。機器の所有権は、繰り返しの需要に対して評価に値します。.
旋盤を部品に合わせます
4-Envelope Fit Checkを使用してマシンの構成を絞り込み、次に3-Scope Quote Checkを使用してオファーを比較します。 ANTISHICNCの旋盤範囲を調べる または パーツの図面について話し合います 在庫寸法、バッチ数量、検査が必要な機能など、チームと協力します。.
上記で引用したモデル値は、2026年10 月にレビューされたANTISHICNCの公開されているテクニカルクォートからのものです 計算は提供された値を使用し、外部のショップ例は、それらの著者によって最終的な引用でオプションを選択するために部品の受け入れ要件を使用します。.
参考文献と情報源
- 旋盤 ツールパス ガイド パデュー 大学.
- CNC 旋盤 リソース フロリダ 大学.
- “ワシントン FACE レポート 10WA001”『』(2012 年)、ワシントン州労働産業省、CDC によってアーカイブ。.
- “プロセスモデルで作業します” テキサス 大学.
- “品質のコスト” American Society for Quality”.
- “プロセスの安定性を評価します”NIST Engineering Statistics Handbook” です.
- 工作機械の熱変形のプロセス内光学測定と補償, 、NIST、2026年.
- すべての機械の一般要件、29 CFR 1910.212 オシャ.
- ISO 23125:2015、工作機械、安全、旋削機械 ISO カタログ、2026 年に確認されました。.
- CNC マシンショップの自動化の無人の影響, 、 デレク コーン 、 モダンマシンショップ 、 2018.
- “手動旋回は CNC と同じくらい価値があります”『エヴァン・ドーラン、モダン・マシン・ショップ、2025年』.
- “自動化により、2026 年の製造技術注文への強力なスタートが促進されます”『AMT、2026年6月8日』.



