














Che cos'è la tornitura CNC? la tornitura CNC è un processo di lavorazione che fa ruotare un pezzo mentre un utensile da taglio, seguendo un percorso predeterminato, produce una forma. Un esempio è un albero che ha diversi diametri lungo la sua lunghezza, una scanalatura e un'estremità filettata. Un tornio può produrre queste caratteristiche dalla stessa linea centrale.
- Moto di taglio primario: il pezzo ruota.
- Assi controllati di base: X attraverso il diametro e Z lungo il mandrino.
- Caratteristiche tipiche: diametri esterni, fori, facce, rastremazioni, scanalature e filettature.
- Ingressi di selezione: disegno della parte, dimensioni dello stock, materiale, quantità del lotto e requisiti di ispezione.
La tornitura CNC è un processo di lavorazione sottrattiva per la produzione di caratteristiche rotazionali con movimento utensile controllato da computer. Un tornio di base utilizza gli assi X e Z. Gli utensili motorizzati e gli assi aggiuntivi estendono le caratteristiche che un centro di tornitura può lavorare.
- Un'apertura del mandrino può essere più grande del passaggio della barra installato; l'apertura più piccola controlla ciò che passa.
- La tornitura si adatta alle caratteristiche di rotazione. La fresatura aggiunge appartamenti, tasche e altre caratteristiche al di fuori di quella geometria.
- Il tempo di taglio copre il taglio. Il caricamento, le modifiche degli utensili, l'ispezione e le parti scartate influiscono sul costo di produzione.
- La selezione della macchina inizia con la parte finita e la sua tenuta di lavoro, quindi la configurazione dell'apparecchiatura installata.
Nozioni di base di tornitura CNC: processo, tornio e centro di tornitura
La tornitura CNC modella un pezzo grezzo rotante controllando dove un tagliente entra in contatto con esso. Il mandrino fornisce la rotazione, mentre i movimenti programmati degli assi determinano diametro, lunghezza e profilo. Poiché il tagliente rimuove il materiale sotto forma di trucioli, la parte finita è più piccola del materiale di partenza ovunque avvenga la lavorazione.
Un trapano è un buon paragone con un tornio. L'utensile di un trapano manuale gira in un pezzo fisso. In un'operazione di tornitura convenzionale, è il pezzo che gira mentre l'utensile di tornitura si alimenta lungo o attraverso di esso. Un utensile che si dice sia fermo non è sempre immobile. Può muoversi su slitte ma non fornisce la rotazione principale.
Dell'Università Purdue guida al percorso utensile del tornio spiega il concetto di materiale in rotazione e lo distingue dalle configurazioni con utensili motorizzati. CNC sta per controllo numerico computerizzato. Il controllo CNC interpreta un programma e muove gli assi, il mandrino e gli altri componenti supportati dalla macchina utensile.
La tornitura CNC è uguale a quella di un tornio?
No. La tornitura CNC è il processo, e un tornio è la macchina che lo esegue. Un tornio manuale si affida all'operatore per un sacco di movimento dell'utensile, mentre una macchina del tornio CNC segue movimenti programmati. Un centro di tornitura può anche combinare funzioni di lavorazione aggiuntive, ma il suo nome da solo non specifica i suoi assi o utensili.
La base della macchina supporta gli assemblaggi che trasportano carichi di taglio. Una paletta contiene il mandrino; un mandrino o una pinza tiene il calcio; le guide posizionano gli utensili. Una torretta si indicizza tra le stazioni degli utensili. Su alcune configurazioni compaiono contropunte, appoggi stabili, utensili condotti e secondi mandrini, ciascuno con uno scopo diverso.
Esempio: un disegno richiede un albero da 25 mm con una sede per cuscinetto da 20 mm. Partendo da un grezzo tondo di diametro maggiore, un utensile per tornitura esterna porta la sede del cuscinetto alla dimensione richiesta, lasciando intatto lo spallamento. Un utensile per scanalatura realizza poi uno scarico accanto allo spallamento. Entrambi gli elementi condividono l'asse del mandrino, rendendo la tornitura una scelta naturale. Un foro trasversale nell'albero aggiunge un requisito diverso: un utensile motorizzato adeguato oppure un altro piazzamento su una fresatrice o un trapano. L'acquirente può separare le lavorazioni di rivoluzione di base dagli altri elementi prima di pagare per capacità aggiuntive. L'elemento più piccolo non determina necessariamente l'attrezzatura richiesta per eseguire il lavoro.
Per un albero che passa da 25 mm a 20 mm, la tornitura segue il cambiamento di raggio mentre il pezzo grezzo ruota. L'aggiunta di un foro trasversale modifica il movimento dell'utensile richiesto. Queste due caratteristiche descrivono le basi della tornitura CNC meglio dell'etichettatura delle apparecchiature: scegli i movimenti di taglio necessari al disegno.
processo di tornitura CNC: disegno su parte ispezionata
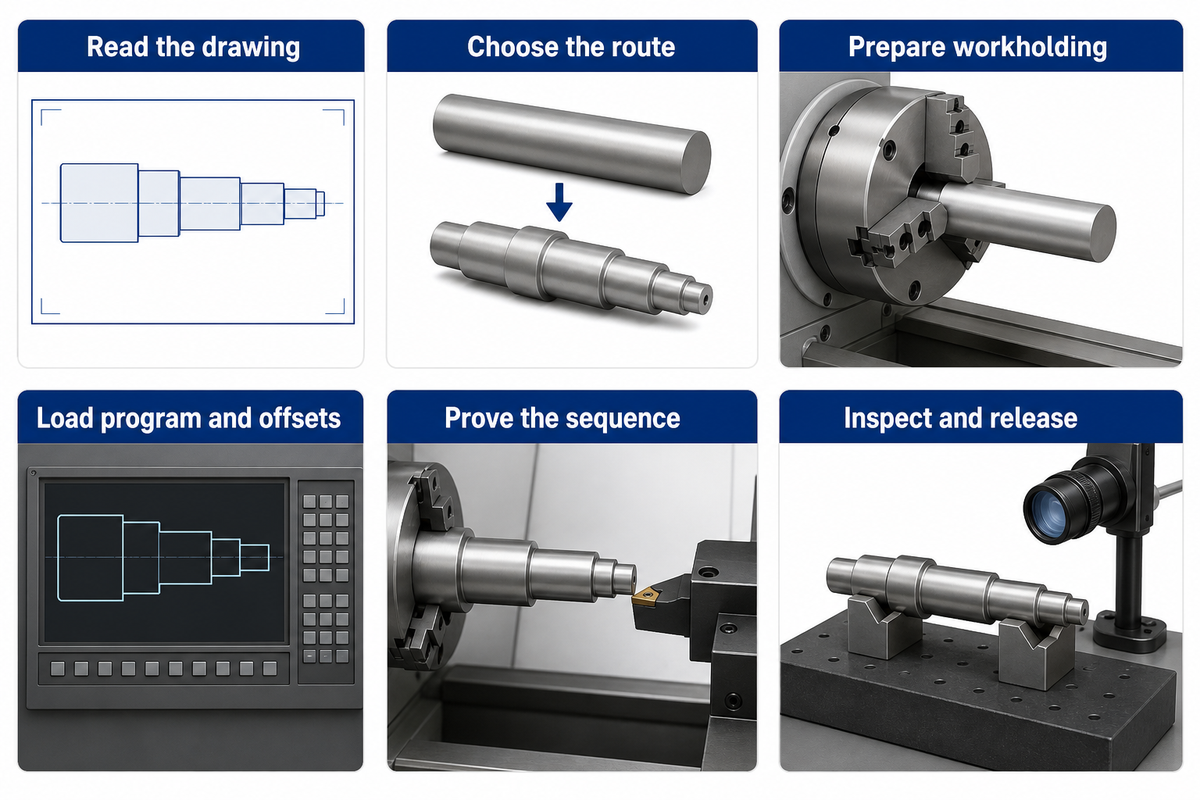
Il processo di lavorazione della tornitura CNC inizia con un disegno e termina con una parte ispezionata. Tra i due, il negozio sceglie il calcio e gli utensili, pianifica la tenuta di lavoro, determina la migliore sequenza di lavorazione, imposta gli offset e dimostra il percorso dell'utensile. Ogni passaggio fornisce le informazioni necessarie al passaggio successivo; i sistemi di controllo non sostituiscono i numerosi passaggi necessari per preparare il lavoro.
- Leggi il disegno. Identificare dimensioni, datum, materiale, finitura superficiale e qualsiasi requisito di ispezione che influenzi la funzione.
- Scegli il percorso. Decidere quali caratteristiche condividono una configurazione e quali necessitano della parte invertita, trasferita o lavorata altrove.
- Preparare l'azienda. Stabilire la lunghezza dell'impugnatura, il supporto, l'accesso all'utensile e un percorso protetto per qualsiasi materiale che si estende attraverso il mandri.
- Carica il programma e gli offset. Abbinare la revisione del programma, le identità degli strumenti e il sistema di coordinate di lavoro alla configurazione.
- Dimostrare la sequenza. Seguire la simulazione specifica della macchina, le procedure di prima parte a secco e controllate.
- Ispezionare e rilasciare. Misurare le caratteristiche specificate, correggere il processo dove necessario e conservare il record di configurazione per il batch.
Quali sono le basi della programmazione e del software CNC Turning?
La programmazione CNC definisce i comandi di lavorazione e i movimenti degli utensili per un dato sistema di controllo e configurazione I programmi possono essere generati a mano, utilizzando controlli conversazionali o tramite produzione assistita da computer. La formazione al tornio dell'Università della Florida copre questi metodi di creazione del programma I percorsi degli strumenti per le funzionalità possono essere pianificati in un sistema CAD/CAM e generate istruzioni macchina appropriate.
Il software CAM può creare percorsi utensile, e, con l'ausilio di un postprocessore, creare codice CNC. Il postprocessore è configurato per il controller e la macchina CNC. Un programma CNC si basa anche su offset di utensili e di lavoro. Nostro Guida alla programmazione del tornio CNC copre gli offset degli strumenti e del lavoro.
In una discussione Practical Machinist sulle configurazioni ripetute, il collaboratore RJT suggerisce che i commenti del programma, nonché le fotografie e i fogli di configurazione dovrebbero essere salvati. Un'immagine della posizione della mascella potrebbe essere tutto ciò che è necessario per risolvere un'ambiguità che un numero di strumento non può. Documentare il layout effettivo, inclusi gli strumenti che vengono rimossi per cancellare il sottomandrino. Non tutti i lavori ripetuti possono utilizzare invariato il layout della torretta precedente.
Un ordine ripetuto per lo stesso albero da 25 mm può riutilizzare un programma collaudato, ma i dettagli di configurazione come la proiezione del calcio, le ganasce e gli offset degli utensili devono ancora essere salvati. Questi dettagli aiutano a riprodurre la configurazione. L'acquisto di un nuovo software non aiuterà a eliminare il lavoro di trattenimento e misurazione della prima parte e di dimostrarlo in sicurezza.
Tipi di operazioni di tornitura CNC e loro caratteristiche
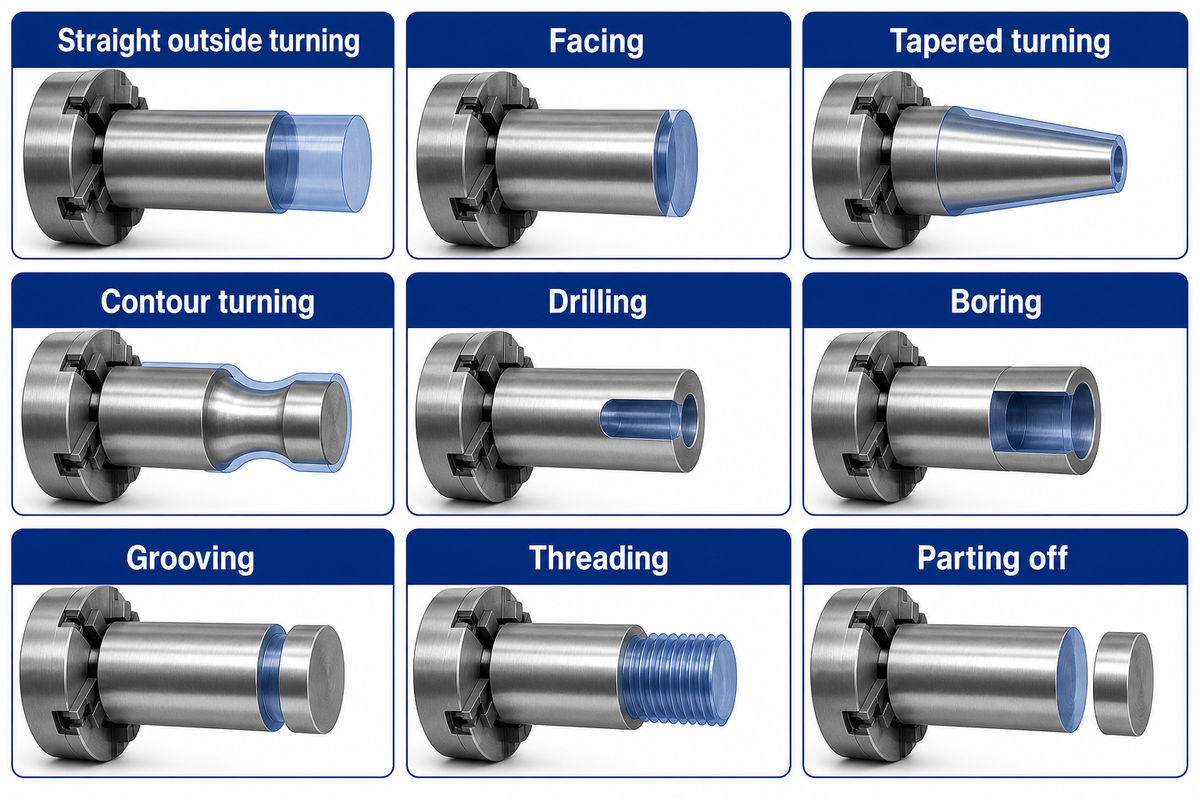
Le diverse operazioni di tornitura producono elementi sull'asse del pezzo o attorno ad esso. La tornitura esterna modifica una forma esterna; la sfacciatura crea una superficie di estremità; un utensile per barenatura aumenta il diametro di un foro. Scanalatura, filettatura e troncatura richiedono operazioni di taglio e utensili distinti. È preferibile identificare un elemento sul disegno e indicare la relativa operazione, anziché cercare di capire quale stazione utensile sia disponibile per eseguirla.
| Operazione | Caratteristica prodotta | Dettaglio pianificazione |
|---|---|---|
| Tornitura esterna diritta | Diametro esterno cilindrico | Consentire materiale per sgrossatura e finitura. |
| Facendo fronte | Faccia terminale piatta | Stabilire la posizione del viso e il gioco degli attrezzi. |
| Tornitura rastremata | Diametro che cambia lungo la lunghezza | Coordinare il movimento X e Z al profilo specificato. |
| Tornitura del contorno | Profilo curvo o a gradini | Controlla la forma dell'inserto e l'accesso intorno alle spalle. |
| Foratura | Foro assiale iniziale | Fornire portata del trapano, rimozione del truciolo e accesso al liquido di raffreddamento. |
| Noioso | Foro esistente allargato o profilato | Diametro della barra di corrispondenza, sporgenza e gioco del foro di partenza. |
| Scanalatura | Incasso per un sigillo, anello o rilievo | Specificare larghezza, profondità, forma dell'angolo e accesso. |
| Filettatura | Filo elicoidale interno o esterno | Specificare forma del filo, passo, classe e metodo di ispezione. |
| Separazione | Componente separata | Pianificare lo spazio libero dell'utensile e la raccolta controllata delle parti. |
Dell'Università Purdue guide operative mostra sia all'esterno che all'interno dei percorsi utensile. La tornitura e la perforazione utilizzano movimenti correlati sui lati opposti del materiale. Gli strumenti esterni si avvicinano a una superficie esposta. Le barre alesatrici devono prima entrare in un foro abbastanza grande per la barra e l'inserto, e la loro lunghezza non supportata influisce sulla rigidità dell'utensile. Un piccolo foro con una spalla interna profonda può controllare la selezione dell'utensile anche quando la forma esterna sembra semplice.
La filettatura nella tornitura CNC indica un altro vincolo: la corsa dell'utensile e la rotazione del mandrino devono essere sincronizzate per ottenere il passo desiderato di un filo. Solo perché un utensile può accedere alla stessa posizione di un inserto filettato non significa che un generico utensile per scanalare possa prendere il posto di un inserto filettato. Le esigenze di utensile e taglio sono determinate dalla geometria e dalla finitura di una caratteristica.
La tornitura dura si riferisce al taglio di pezzi temprati con la corretta attrezzatura e un'adeguata rigidità nella configurazione della macchina. Ciò non fornisce una garanzia separata di precisione. I materiali di tornitura CNC possono includere vari tipi di acciai, acciai inossidabili, leghe di alluminio e plastica lavorabile, solo per citarne alcuni. Questi materiali, tuttavia, non tagliano tutti allo stesso modo. Le condizioni e il grado del materiale devono essere sul disegno prima di scegliere l'attrezzatura, la velocità o l'alimentazione.
Considerare la tornitura e la foratura seguita da alesatura per preparare un pezzo con sedile esterno da 20 mm e foro da 10 mm. Questa sequenza di operazioni può preparare diverse superfici sul pezzo e la profondità del foro con gioco utensile può impostare un limite pratico. Più posizioni della torretta aiutano solo quando gli utensili per le altre superfici possono raggiungerle senza interferire tra loro.
Tornitura CNC vs fresatura: scegli per geometria finita
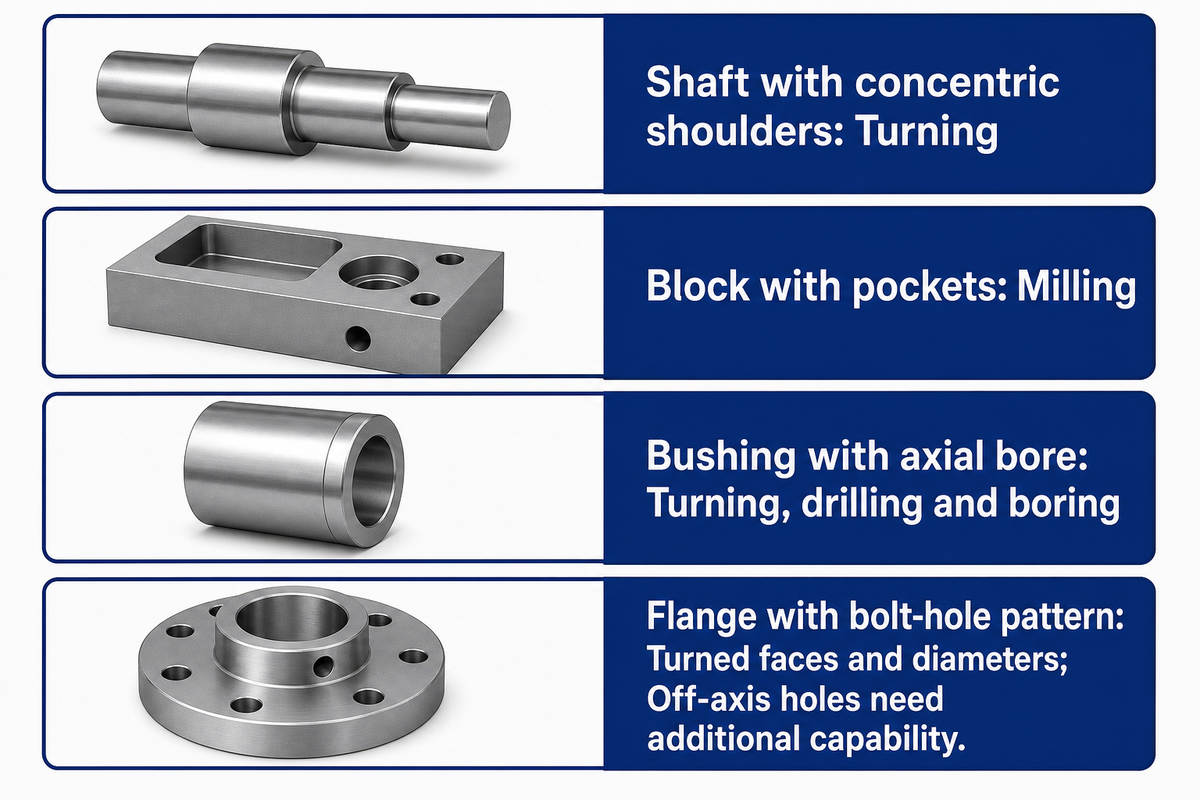
Quando si confrontano la fresatura CNC e la tornitura CNC, un design con caratteristiche allineate con un asse comune come un foro centrale e diametri dell'albero si adatta alla tornitura per tali caratteristiche; altre geometrie possono richiedere la fresatura. Per caratteristiche come tasche e facce piatte meglio preparate da una fresa rotante, è favorita la fresatura. Nei casi in cui sono richiesti entrambi i processi, la scelta è come dividere il lavoro e controllare i trasferimenti.
Per confrontare la tornitura CNC e la fresatura CNC, è utile identificare quale componente ruota, se presente. In una fresatrice CNC, il pezzo e l'utensile sono posizionati l'uno rispetto all'altro e la fresa ruota. In una macchina per tornitura CNC, è il pezzo a ruotare per le principali operazioni di taglio. La tornitura CNC e la fresatura CNC hanno punti di forza diversi; nessuno dei due processi è sempre più veloce quando cambiano il disegno, il piazzamento e l'ambito dell'ispezione.
| Geometria finita | Percorso di partenza | Motivo per aggiungere un'altra operazione |
|---|---|---|
| Albero con spalle concentriche | Voltando | Fori trasversali, appartamenti o chiavi |
| Blocco con tasche | Fresatura | Caratteristiche rotazionali che richiedono un'altra strategia di mantenimento |
| Boccola con foro assiale | Tornitura, foratura e alesatura | Caratteristiche di montaggio fuori asse |
| Flangia con schema a bullone | Facce e diametri torniti | Attrezzatura azionata o configurazione separata di perforazione/fresatura |
Esempio: una flangia da 40 mm richiede un mozzo da 20 mm e quattro fori di montaggio fuori asse. Un tornio a due assi può essere rivolto verso la parte e ruotare il suo mozzo, ma i quattro fori richiedono ancora capacità di posizionamento e foratura. Un centro di tornitura per utensili sotto tensione può terminare la parte con meno trasferimenti; l'uso di un mulino può avere senso se l'altra macchina è già impostata e il lotto è piccolo. Il confronto dovrebbe includere il tempo di taglio per ciascun mandrino nonché il tempo impiegato per riposizionare la parte e ispezionare la relazione tra le caratteristiche. Il posizionamento controllato del mandrino, o un asse C, individua le caratteristiche attorno a una parte e un asse Y aggiunge una corsa trasversale. Il portautensili guidato e la necessità di controllo per supportare l'operazione richiesta.
Anche le attrezzature manuali hanno un ruolo. Nel suo rapporto Aerotech 2025, Modern Machine Shop descrive lavori poco frequenti su grandi alberi per i quali l'officina ha utilizzato un tornio manuale appena acquistato. Questo è un esempio concreto di investimento adeguato alla varietà delle lavorazioni, anziché di acquisto di tecnologia CNC per ogni operazione.
I vantaggi della tornitura CNC includono la ripetizione di percorsi programmati e sequenze efficienti per il lavoro rotazionale. Gli svantaggi della tornitura CNC includono lo sforzo di configurazione e le restrizioni sull'accesso agli utensili e sulla geometria. Per visualizzare il nostro confronto approfondito, consulta la nostra guida su fresatura e tornitura.
Tipi di tornitrici CNC e applicazioni
Diversi tipi di tornitrici CNC variano nell'orientamento del mandrino, nel tipo di supporto al lavoro e nella combinazione di operazioni. Un centro di tornitura orizzontale si adatta a vari layout di alberi e lavori a barra; i centri di tornitura verticali supportano il lavoro su un tavolo orizzontale o un mandrino. A seconda degli strumenti e degli azionamenti aggiuntivi, è possibile ottenere una differenza nel numero di possibili sequenze di lavoro.
I torni CNC orizzontali posizionano l'asse del mandrino orizzontalmente. Una contropunta o un appoggio costante possono essere utilizzati per supportare lavori più lunghi e un alimentatore a barre può essere utilizzato per caricare il lavoro tramite il mandrino per il taglio continuo. Un mandrino verticale in altri modelli, noto come torni CNC verticali, cambia il modo in cui i pezzi più grandi e pesanti vengono caricati e supportati.
Un tornio di tornitura CNC di base è solitamente focalizzato sui tagli rotazionali. Un centro di tornitura CNC con utensili azionati può eseguire operazioni di foratura e fresatura selezionate. Le apparecchiature di tornitura multiasse possono fornire un asse Y, posizionare e coordinare i mandrini. Ciascuno degli assi aggiunti apporta una complessità aggiuntiva per la programmazione e la manutenzione.
Esempi di parti cilindriche nelle applicazioni di tornitura CNC includono alberi, boccole, raccordi filettati, rulli e flange. Lunghezza e supporto sono importanti con gli alberi, mentre lo spessore delle pareti e l'accesso ai fori sono importanti con le boccole. La presa e il diametro della faccia sono importanti con le flange. Per le flange, altri fattori possono includere fori sfalsati, sedi per chiavetta e ritagli. Quelle applicazioni della tornitura CNC possono condividere lo stesso processo di base richiedendo diverse disposizioni della macchina.
ANTISHICNC fornisce Configurazioni tornio CNC con diverse buste di lavoro. Ad esempio, la quotazione CK6130 ha limitato la lunghezza massima di tornitura a 230 mm, e la quotazione 235 LANCEN l'ha aumentata a 550 mm. Queste distinzioni sono necessarie prima di valutare le opzioni di controllo e/o le caratteristiche della torretta. Una busta disponibile da 550 mm può soddisfare un requisito di lunghezza superiore a 230 mm, ma gli utensili e la tenuta di lavoro consumano comunque spazio.
Una parte lunga 300 mm supera già la lunghezza di tornitura di 230 mm indicata nella CK6130. La lunghezza di 550 mm indicata nella 235 LANCEN fornisce un involucro iniziale più ampio. Confrontare queste dimensioni aiuta innanzitutto a mantenere diversi tipi di apparecchiature CNC legate al lavoro, invece di considerare ogni macchina del tornio come uguale.
Capacità tornio CNC: quattro controlli prima di selezionare una macchina
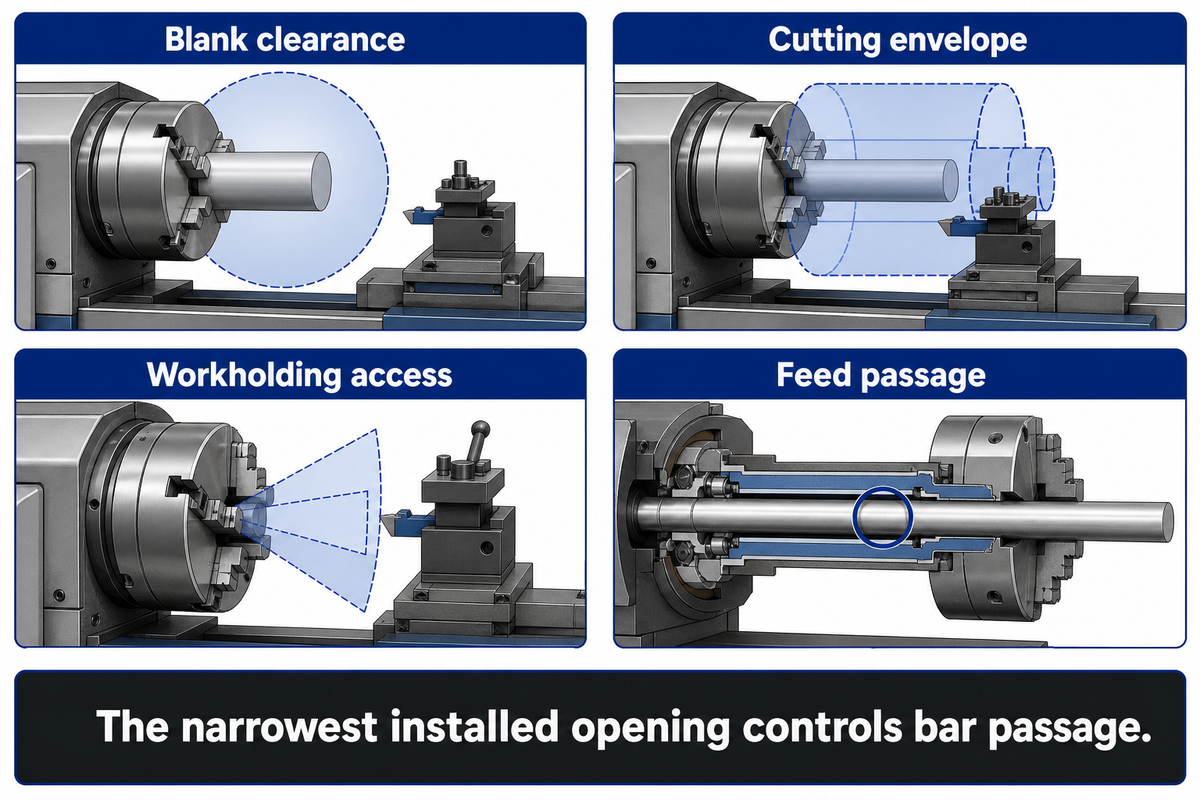
La capacità di un tornio CNC dipende dallo spazio per il pezzo, dal campo di lavorazione, dal serraggio e dal passaggio del materiale. Il diametro massimo ammesso sul bancale, il diametro massimo di tornitura e il foro del mandrino descrivono limiti diversi. Prima di considerare fattibile il ciclo di lavorazione, il pezzo deve risultare compatibile con l'intera configurazione e con tutti i suoi componenti interdipendenti.
Controllo della vestibilità a 4 buste
Il controllo di adattamento a 4 buste confronta lo spazio vuoto, la corsa di taglio, l'accesso alla tenuta di lavoro e il passaggio di alimentazione installato con il disegno di una parte.
- Autorizzazione in bianco: il calcio non tagliato e i suoi infissi devono liberare il letto e la struttura circostante durante la rotazione.
- Busta da taglio: gli strumenti necessitano di un diametro e di una lunghezza sufficienti per raggiungere le caratteristiche finite.
- Accesso alle persone in lavoro: ganasce, supporti, contropunta e torretta devono afferrare e sostenere il lavoro senza bloccare i movimenti richiesti.
- Passaggio di alimentazione: il calcio della barra deve superare l'apertura installata più stretta, compreso il tubo di traino dove montato, il mandrino o la pinza e le interfacce di alimentazione.
Le citazioni pubblicate di ANTISHICNC dimostrano come questi controlli rimangano distinti I valori elencati di seguito sono esempi di configurazioni elencate dai fornitori, in cui le opzioni accoppiate sono tenute insieme.
| Modello | Lunghezza di tornitura | Apertura mandrino | Diametro della barra elencato | Drawtube/apertura tirante |
|---|---|---|---|---|
| CK6130 | 230 mm | 48 mm | 45 mm | 40 mm, disposizione opzionale a mandrino cavo |
| 235 LANCEN | 550 mm | 66 mm | 50 mm | 50 mm |
| CK6140/550 | 420 /300 mm, 6 / 8 stazioni | Alternative 48 /82 mm | 40 /65 mm, alternative accoppiate | Specificare la disposizione del mandrino selezionata |
| CK6150/1000 | 850 /730 mm, 6 / 8 stazioni | Alternative 82 /130 mm | 80 /128 mm, alternative accoppiate | Alternative opzionali 65 /118 mm |
| CK6160/1500 | 1.350 mm | 130 mm | 128 mm | 118 mm, disposizione opzionale a mandrino cavo |
Esempio: un acquirente prevede di alimentare una barra tonda da 42 mm attraverso una CK6130. L'apertura del mandrino da 48 mm inizialmente sembra abbastanza grande. Tuttavia, la disposizione opzionale citata del mandrino cavo ha un'apertura tie-rod da 40 mm. La barra da 42 mm non può superare tale apertura, anche se è più piccola del foro del mandrino e del diametro della barra da 45 mm elencato separatamente. La decisione di acquisto deve quindi specificare un passaggio installato compatibile o utilizzare un percorso di produzione diverso. Tagliare la barra in spazi vuoti per il mandrino cambia il carico e la movimentazione, in modo che anche l'alternativa modifichi la stima del ciclo. Selezionando il numero più grande da ciascuna riga del catalogo si nasconderebbe il vincolo invece di risolverlo.
Su Practical Machinist ci sono numerosi post che descrivono in dettaglio gli stessi tipi di limitazioni con tubi di stiro, mandrini e hardware di fissaggio. C'è anche il problema della rettilineità del calcio: il materiale vicino alla dimensione nominale del foro può legarsi, anche se sembra adattarsi. Ci sono più scelte per la tenuta di lavoro, che altera l'accesso e l'impugnatura. Il nostro guida tipo pinza copre questo aspetto della configurazione.
Per il calcio rotante devono essere forniti un supporto e una protezione soddisfacenti, oltre ai controlli di adattamento statici. UN Indagine sul Washington FACE descrive un incidente mortale che coinvolge circa 3 piedi di barra non supportata che sporge oltre un mandrino del tornio. Non esiste una proiezione o velocità sicura che possa essere generalizzata e dedotta dal diametro del foro.
Il passaggio opzionale da 40 mm del CK6130 esclude la barra alimentata da 42 mm nonostante la sua apertura del mandrino da 48 mm. È inoltre necessario supportare e proteggere un percorso della barra adatto per la rotazione. Abbinare il sistema di passaggio e supporto completo installato al calcio.
Velocità di tornitura CNC, tempo di avanzamento e taglio
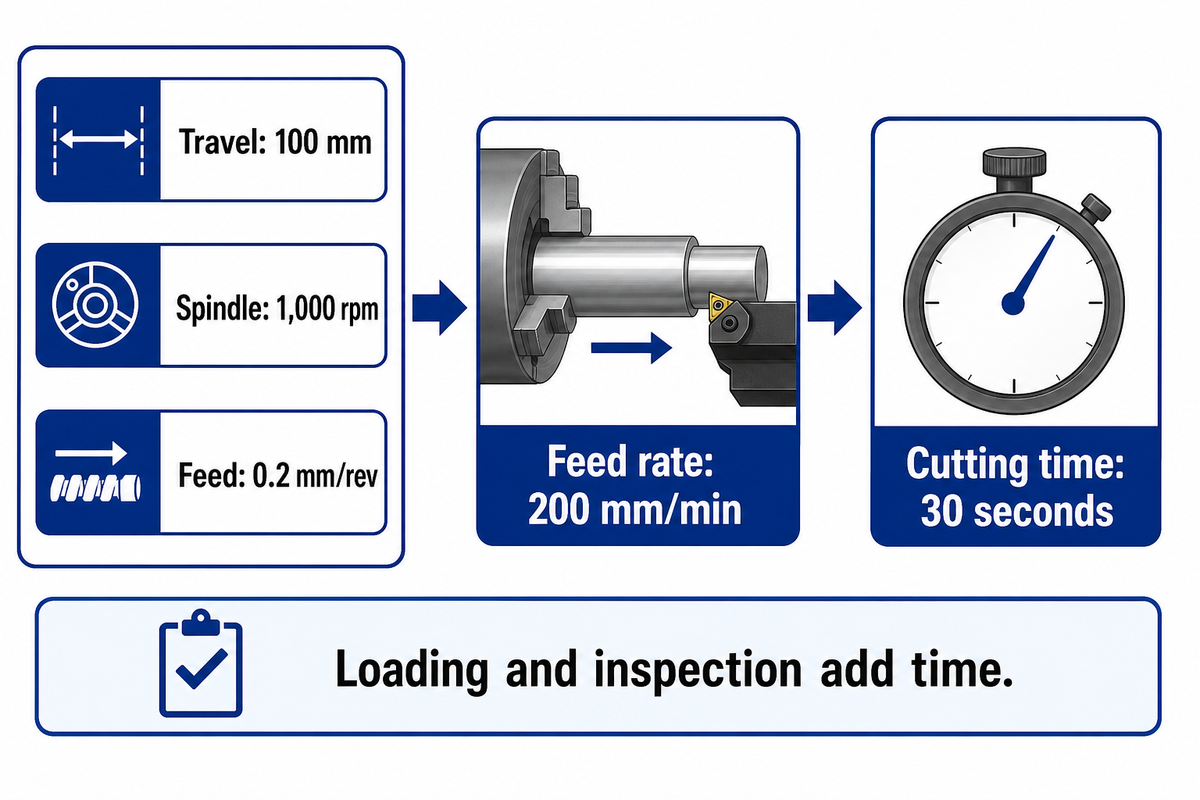
Quantità diverse sono rappresentate da termini diversi. La velocità del mandrino misura la velocità di rivoluzione. La velocità di taglio misura la corsa superficiale al minuto, mentre l'alimentazione misura l'avanzamento dell'utensile per giro. Per un taglio dritto a velocità costante, il tempo necessario per eseguire il taglio è pari alla corsa dell'utensile divisa per la velocità di avanzamento. Il tempo viene consumato anche per il carico e altre operazioni non di taglio.
In unità metriche, la velocità di taglio è vc = π × D × n ÷ 1.000, dove D è il diametro del pezzo in mm e n è la velocità del mandrino in giri al minuto. La velocità di avanzamento lineare è Vf = f× n, dove f è l'avanzamento in mm/giro. Il tempo di taglio in minuti è Tc = L 'CONTESTA (f × n) dove L è la corsa dell'utensile in mm.
Le formule di tornitura metrica di Mitsubishi Materials includono un diametro di 50 mm a 700 giri al minuto, che fornisce una velocità di taglio di circa 110 m/min. Il suo esempio di tempo di taglio utilizza un taglio di 100 mm, 1.000 giri al minuto e 0,2 mm/giro. La velocità di avanzamento è 0,2 × 1.000 = 200 mm/min; 100 ÷ 200 = 0,5 minuti o 30 secondi.
Quel risultato di 30 secondi cattura il segmento di taglio specificato. Un negozio che pianifica il lavoro deve considerare i movimenti di avvicinamento e ritrazione, i cambi di utensile, il bloccaggio, il caricamento e l'ispezione come applicabile. Per ottenere il diametro finale potrebbero essere necessari diversi tagli. Convertendo 30 secondi di fila in 120 parti accettate all'ora non si darebbe credito per le attività e le interruzioni sopra menzionate. La formula è comunque utile in quanto aiuta a concentrarsi su un elemento del ciclo, cioè una lunghezza di avanzamento o di viaggio modificata, e valutare l'effetto di tale cambiamento. Il resto del sistema di produzione non può essere ignorato.
Una velocità di tornitura bassa o elevata ha significato solo se sono disponibili dati sul materiale e sull'utensile da taglio. A giri costanti, un diametro maggiore implica una velocità superficiale più elevata. Il controllo a velocità superficiale costante modifica i giri in funzione delle variazioni di diametro. Il programma deve comunque prevedere limiti di velocità adeguati al serraggio e al pezzo. La sfacciatura verso il centro è diversa da un taglio longitudinale a diametro costante.
Le alimentazioni e le profondità di taglio devono essere prese dalla guida dell'utensile selezionato e dalle condizioni del pezzo in lavorazione e controllate durante la configurazione. Raddoppiare le modifiche di alimentazione riducendo i requisiti di carico di taglio e finitura, nonché il tempo. Per i calcoli imperiali della velocità superficiale e la movimentazione delle unità, utilizzare il nostro guida al calcolo della velocità di superficie.
Un percorso di taglio di 100 mm a 1.000 giri al minuto e 0,2 mm/giro richiede 30 secondi ad alimentazione costante. Lo stesso calcolo non include il carico o la misurazione. Separare il tempo di taglio dal ciclo rimanente consente a un pianificatore di produzione di identificare se le modifiche agli utensili o i miglioramenti della movimentazione risolvono il ritardo maggiore.
costo di tornitura CNC e requisiti di quotazione della macchina
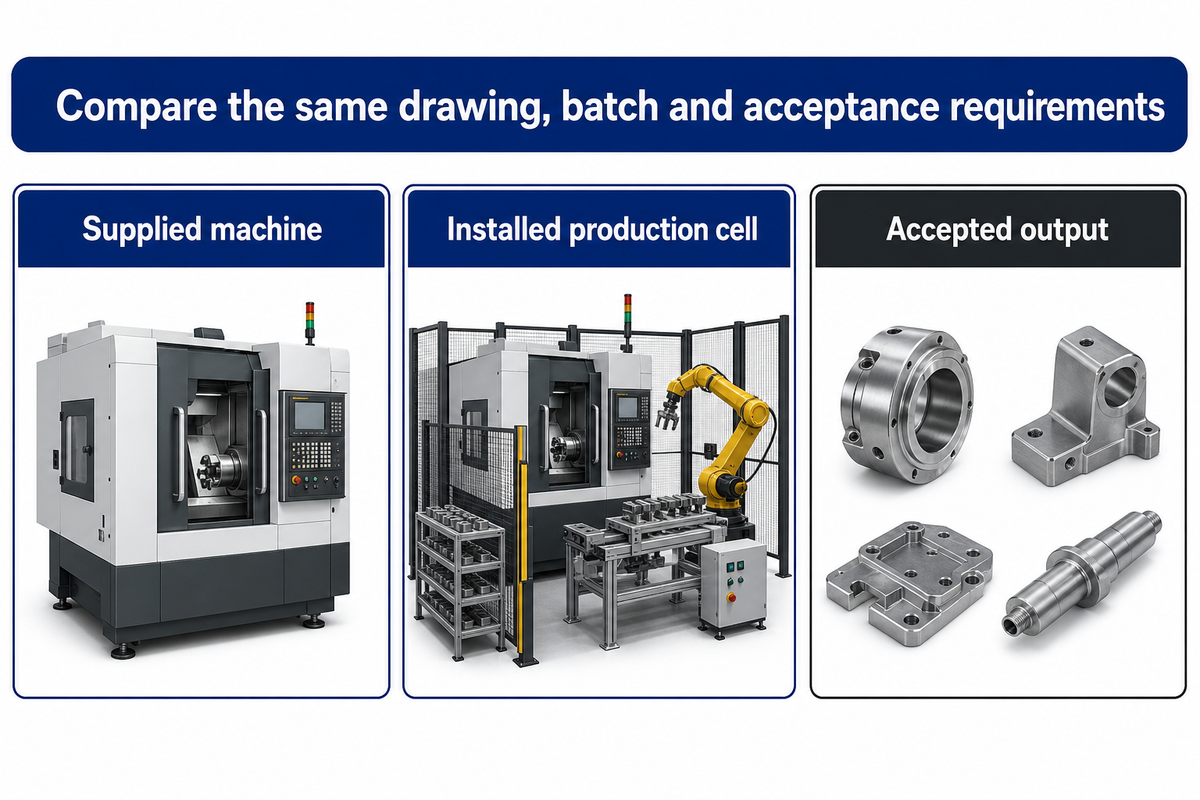
Il costo della tornitura CNC dipende dall'intero processo di produzione, compreso il costo dello stock, il tempo di configurazione, lavorazione e tornitura, le perdite di utensile e qualità e il costo della movimentazione. Un preventivo per un pezzo finito copre un ambito diverso da un preventivo per la macchina. Per preventivi comparabili sono richiesti lo stesso disegno e le stesse specifiche, così come le dimensioni del lotto e i requisiti di accettazione.
Controllo preventivo a 3 ambiti
Il controllo preventivo a 3 ambiti separa il costo della macchina fornita, il costo della cella di produzione installata e il costo dell'output accettato.
Nell'ambito della macchina fornita, vengono identificate le attrezzature e le opzioni. Nell'ambito della cella di produzione installata, vengono citati strumenti, elementi di supporto, attrezzature per il carico e le utenze, messa in servizio e formazione. L'ambito dell'output accettato include il tempo e i materiali di consumo necessari per produrre parti conformi. Un prezzo inferiore per una macchina fornita può comportare un costo installato più elevato, se gli articoli essenziali non sono inclusi nell'offerta.
| Campo decisionale | Informazioni da inviare o richiedere | Decisione sul costo o sulla capacità |
|---|---|---|
| Parte e magazzino | Revisione del disegno, condizioni del materiale, dimensioni del calcio | Definisce il volume di rimozione e la busta iniziale. |
| Volume e mix | Dimensione del lotto, frequenza di ripetizione, famiglie di parti | Assegna lo sforzo di configurazione e cambio. |
| Configurazione installata | Mandrino, torretta, assi, controller e opzioni selezionate | Impedisce il confronto di diverse capacità. |
| Detenzione e supporto | Ganasce o pinze, tubo di traino ove montato, contropunta o poggia | Rivela i colli di bottiglia nel passaggio e nell'accesso agli strumenti. |
| Attrezzature e materiali di consumo | Supporti, inserti, trapani, disposizioni per refrigerante | Separa le attrezzature fornite dalle spese ricorrenti. |
| Caricamento e raccolta | Alimentatore a barra, caricamento manuale, robot o raccoglitore di parti | Imposta il tempo di gestione e i limiti incustoditi. |
| Sito e messa in servizio | Potere, aria, spazio del pavimento, consegna, installazione e ambito di formazione | Costruisce il costo della cella installata. |
| Prova e ispezione | Disegno rappresentativo, metodo di misurazione, sequenza di campioni concordata | Collega l'accettazione al lavoro previsto. |
| Ipotesi di output-costo | Ciclo completo, personale, durata degli utensili, ipotesi di scarto e rilavorazione | Consente un confronto coerente delle parti accettate. |
Per una configurazione illustrativa $200, l'allocazione è $200 divisa per la quantità del lotto: a 10 pezzi, la configurazione contribuisce con $20 per pezzo; a 100 pezzi contribuisce con $2 per pezzo. (L'aritmetica è la stessa del Modello di elaborazione batch dell'Università del Texas.) I costi dei materiali, taglio, ispezione e perdite devono quindi essere aggiunti. Produrre un lotto di 100 pezzi per ridurre l'allocazione dei costi per la configurazione può comportare più inventario di quanto sia effettivamente necessario. Un miglioramento migliore può essere un tempo di configurazione più breve. Pertanto, il costo totale dovrebbe essere confrontato con gli ordini previsti per determinare la dimensione ottimale del lotto, invece di ridurre uno dei costi e ignorare gli altri.
L'American Society for Quality quadro costi inserisce l'ispezione come parte della valutazione, dei rottami e delle rilavorazioni come parte dei guasti interni. Tali categorizzazioni spiegano perché il costo per parte accettata può aumentare mentre il tempo di lavorazione nominale rimane lo stesso.
Gli acquirenti di attrezzature acquistano capacità produttiva, e gli acquirenti di pezzi che utilizzano servizi di tornitura CNC ad alta precisione acquistano componenti. Lo stesso disegno può supportare entrambe le richieste. Utilizza i nove campi per richiedere un'offerta simile, incluso il metodo di accettazione e chi fornisce ogni articolo.
Con una configurazione $200, distribuire il lavoro su 100 pezzi invece di 10 riduce l'allocazione della configurazione da $20 a $2 per pezzo. Il costo totale può ancora aumentare attraverso l'eccesso di inventario, ispezione o rilavorazione. Il controllo preventivo a 3 ambiti mantiene quell'aritmetica collegata alla macchina, alla cella e all'output accettato.
Qualità di tornitura CNC: dimostrare la parte, non una tolleranza generica
La tornitura CNC di precisione inizia con la capacità di comprendere e interpretare i requisiti. Procede quindi a dimostrare un processo in grado di produrre ripetutamente in base a tali requisiti. Molti fattori influenzano il risultato finale, tra cui tenuta di lavoro, utensili, materiali, attrezzature, condizioni termiche e misurazioni. L'ispezione del primo pezzo controlla la configurazione iniziale. Le misurazioni ordinate in tempo aiutano a determinare come si comporta il processo e l'usura degli strumenti man mano che il lotto continua.
Un buon record di accettazione aiuta a documentare la revisione del disegno che stabilisce il requisito. Dovrebbe includere il materiale, la configurazione installata degli strumenti, degli strumenti di misura e il metodo di misurazione. Registrare le dimensioni con le unità e distinguere i requisiti di finitura superficiale dai requisiti di dimensione. Le parti tornite CNC potrebbero soddisfare un requisito di diametro, ma hanno una finitura, una rastremazione o una relazione tra le caratteristiche inaccettabili. Una figura generale di precisione della macchina non può prendere il posto di questi requisiti individuali.
Guida alla stabilità del processo del NIST pone la stabilità del processo prima della determinazione della sua capacità. La stabilità di un processo si riferisce alla distribuzione, alla media e alla varianza nel tempo. Un primo pezzo accettabile risponde a una domanda diversa rispetto a una sequenza successiva misurata durante l'usura dell'utensile.
La ricerca del NIST del 2026 sulla deformazione termica identifica il calore proveniente dai motori e dalla lavorazione, insieme ai cambiamenti ambientali, come influenze sulla geometria della macchina e sulla qualità delle parti. Un foglio di processo campione, che trattiene il tempo e le condizioni termiche, insieme ai diametri misurati, aiuterebbe a determinare se si stava verificando una deriva graduale del processo o se si è verificato un errore di misurazione una tantum.
Anche la portata dell'utensile è importante. La sporgenza lunga della barra alesatrice e il bloccaggio instabile sono elencati da Sandvik come cause di vibrazione. Un foro profondo può richiedere diverse disposizioni di supporto e barra prima di modificare i parametri di taglio. Un potenziale acquirente di attrezzature di tornitura avanzate non trarrebbe vantaggio dalla maggiore corsa dell'asse se l'utensile alesatore manca ancora di rigidità alla portata richiesta.
“Il punto di funzionamento delle macchine il cui funzionamento espone un dipendente a lesioni, deve essere sorvegliato.”
Per l'installazione e il funzionamento sono necessarie le disposizioni applicabili di protezione e formazione, insieme all'accettazione dimensionale. La norma ISO 23125:2015 affronta la sicurezza delle macchine di tornitura ed è rimasta l'edizione pubblicata confermata nel 2026. Nel contesto della pianificazione della produzione e dell'acquisto, è necessario garantire che né la protezione delle apparecchiature né la qualità delle parti siano eliminate dalla produzione perché l'altra è stata garantita.
Prospettiva di svolta CNC: l'automazione ha ancora bisogno di un processo stabile
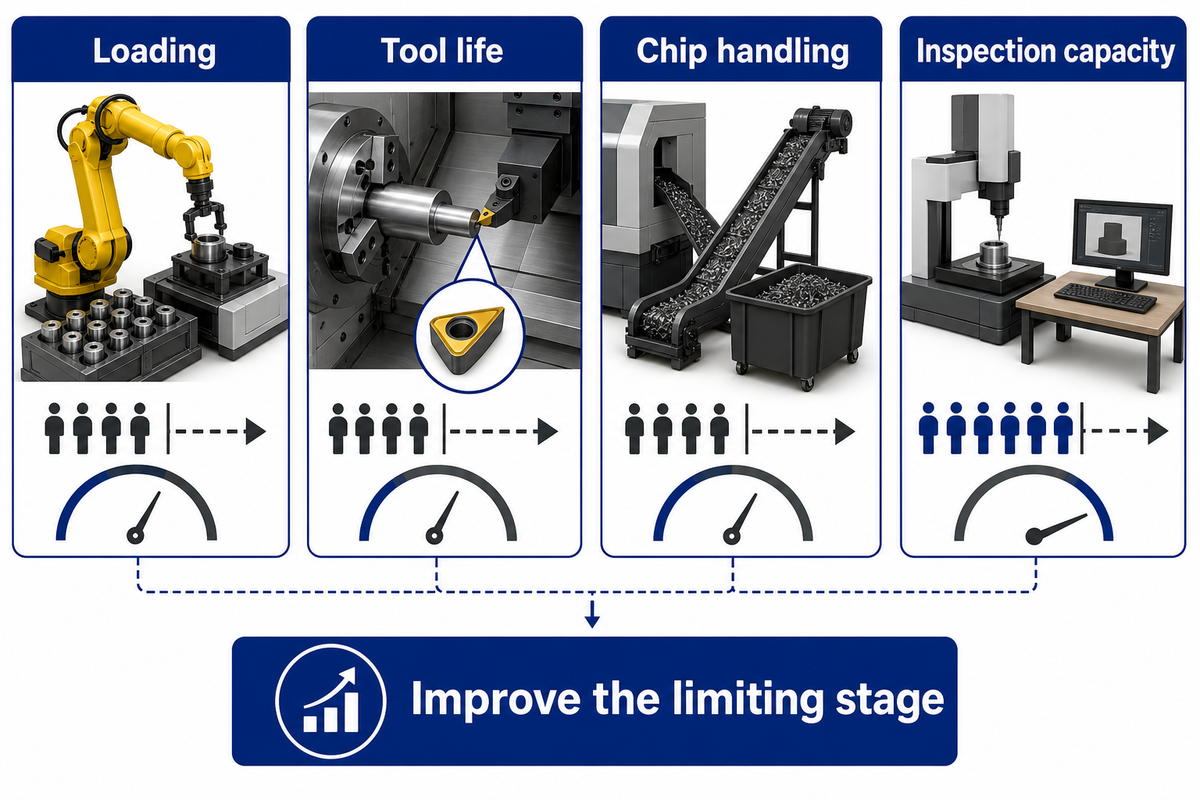
Gli investimenti nell'automazione dovrebbero affrontare il vincolo che limita l'output accettato, che si tratti di carico, durata dell'utensile, movimentazione di trucioli o ispezione. Un alimentatore può estendere la fornitura di materiale mentre qualche altra parte del processo richiede attenzione. Le moderne apparecchiature CNC sono più utili quando vengono aggiunte funzioni aggiuntive per affrontare specifici vincoli di produzione.
Un caso presso Custom Tool illustrato da Modern Machine Shop riguardava uno strumento di filettatura che richiedeva attenzione. Uno strumento di filettatura necessitava di attenzione dopo circa 4 ore; gli utensili ridondanti hanno contribuito ad estendere la finestra operativa. Questo negozio si è occupato anche della gestione dei chip e della raccolta dei pezzi e, infine, la capacità di ispezione è diventata un collo di bottiglia. La lezione di questo negozio è valutare l'intero percorso prima di estendere un turno.
Le funzioni CNC avanzate possono essere utili per il monitoraggio e il coordinamento. Tuttavia, un sensore o un robot non è in grado di discernere quali elementi sono fondamentali per il cliente. Per l'accettazione, il piano deve mostrare come gli allarmi e le modifiche agli strumenti sono correlati alle caratteristiche misurate che sono fondamentali per il cliente. Quando uno strumento raggiunge la sua vita concordata o una caratteristica misurata deriva, il processo di produzione necessita di una risposta definita piuttosto che di un caricamento continuo.
Ci sono anche segnali sul mercato per investire in automazione e attrezzature. Il rilascio di AMT dell'8 giugno 2026 ha riportato $593,6 milioni ad aprile Ordini di macchinari per la lavorazione dei metalli negli Stati Uniti, in aumento di 33,2% da aprile 2025 e in calo di 12,5% da marzo. Queste cifre rappresentano una serie datata sugli ordini di macchinari statunitensi, non sul mercato globale della tornitura CNC. Forniscono un contesto per l'attività di investimento, non una previsione di rimborso per un singolo tornio.
La cosa più importante per una nuova cella è un piano di caricamento, attrezzaggio, raccolta e ispezione abbinato per la famiglia di pezzi scelta. L'aggiunta di un secondo mandrino può eliminare una fase di movimentazione; tuttavia, una migliore capacità di ispezione può essere più preziosa se le parti si accumulano dopo la lavorazione. Il giudizio sulle capacità dei torni CNC o dei centri di tornitura dovrebbe essere effettuato tenendo presente questo vincolo.
Uno strumento che necessita di attenzione dopo 4 ore può limitare un intervallo incustodito, anche se l'alimentatore a barre ha abbastanza stock per un tempo più lungo. La custodia Custom Tool illustra la necessità di integrare la capacità del materiale con la durata e l'ispezione dello strumento. L'approccio più utile è quello di estendere la finestra operativa più breve, piuttosto che aumentare la capacità per un passo non vincolato.
FAQ di tornitura CNC
Quali sono gli aspetti negativi della tornitura CNC?
La tornitura CNC aggiunge sforzo di configurazione, produce chip e richiede operazioni extra per alcune funzionalità fuori asse.
Quali sono gli assi della macchina in un centro di tornitura CNC?
Un centro di tornitura CNC di base utilizza gli assi X e Z; altri assi installati ne estendono i movimenti.
Quali sono le considerazioni chiave di progettazione per CNC tornitura?
La progettazione della tornitura CNC inizia con la geometria rotazionale, il calcio, la tenuta di lavoro e le tolleranze funzionali.
Cos'è il CNC in termini semplici?
CNC è l'abbreviazione di controllo numerico computerizzato.
Mi fai un esempio di macchina CNC?
Torni CNC e fresatrici CNC sono due esempi di macchine utensili controllate da computer.
Che cosa è un operatore di tornitura CNC?
Un operatore di tornitura CNC prepara o esegue l'attrezzatura nell'ambito del proprio ruolo di formazione e assegnato.
Quando un acquirente dovrebbe esternalizzare la tornitura CNC invece di acquistare un tornio?
L'outsourcing si adatta al lavoro occasionale o incerto; la proprietà delle apparecchiature merita una valutazione per la domanda ricorrente.
Abbina il tornio alla parte
Utilizzare il 4-Envelope Fit Check per restringere la scelta della configurazione della macchina, quindi il 3-Scope Quote Check per confrontare le offerte. Esplora la gamma di torni di ANTISHICNC o discuti i tuoi disegni delle parti con il team, comprese le dimensioni delle scorte, le quantità dei lotti e le caratteristiche che necessitano di ispezione.
I valori del modello sopra citati provengono dalle quotazioni tecniche pubblicate per ANTISHICNC esaminate nell'ottobre 2026 I calcoli utilizzano i valori forniti e i loro autori forniscono esempi di negozi esterni. Utilizzare il requisito di accettazione delle parti per selezionare le opzioni nella quotazione finale.
Riferimenti e fonti
- Guida al percorso utensile del tornio Università Purdue.
- Risorse per il tornio CNC Università della Florida.
- “Rapporto Washington FACE 10WA001” (2012), Dipartimento del lavoro e delle industrie dello Stato di Washington, archiviato da CDC.
- “Lavora nei modelli di processo”università del Texas di”.
- “Costo della Qualità” Società Americana per la Qualità.
- “Valutazione della stabilità del processo”manuale di statistica ingegneristica del NIST di”.
- Misurazione ottica in corso e compensazione delle deformazioni termiche delle macchine utensili, ,NIST, 2026.
- Requisiti generali per tutte le macchine, 29 CFR 1910.212 OSHA.
- ISO 23125:2015, Macchine utensili, Sicurezza, Tornitrici Catalogo ISO, confermato 2026.
- Gli effetti incustoditi dell'automazione delle officine meccaniche CNC, Derek Korn, Negozio di macchine moderne, 2018.
- “Dove la tornitura manuale è preziosa quanto il CNC” Evan Doran, Negozio di macchine moderne, 2025.
- “L'automazione alimenta un forte inizio agli ordini di tecnologia di produzione del 2026” AMT, 8 giugno 2026.



