














Wat is CNC draaien? CNC draaien is een bewerkingsproces dat een werkstuk roteert terwijl een snijgereedschap, een vooraf bepaald pad volgend, een vorm produceert. Een voorbeeld is een as die verschillende diameters heeft over de lengte, een groef, en een schroefdraaduiteinde. Een draaibank kan deze kenmerken produceren vanuit dezelfde middellijn.
- Primaire snijbeweging: het werkstuk draait.
- Basisgestuurde assen: X over de diameter en Z langs de spil.
- Typische kenmerken: buitendiameters, boringen, vlakken, taps toelopende delen, groeven en draden.
- Selectie-ingangen: deeltekening, voorraadafmetingen, materiaal, batchhoeveelheid en inspectie-eisen.
CNC draaien is een subtractief bewerkingsproces voor het produceren van roterende functies met computergestuurde gereedschapsbeweging. Een basisdraaibank maakt gebruik van de X - en Z-as. Aangedreven gereedschappen en extra assen breiden de functies uit die een draaicentrum kan bewerken.
- Een spilopening kan groter zijn dan de geïnstalleerde staafdoorgang; de kleinste opening regelt wat er doorheen gaat.
- Draaipakken rotatiekenmerken. Frezen voegt buiten die geometrie flats, zakken en andere kenmerken toe.
- Snijtijd dekt de snede. Laden, gereedschapswissels, inspectie en afgekeurde onderdelen hebben invloed op de productiekosten.
- Machineselectie begint met het voltooide onderdeel en het werkbezit ervan, en vervolgens met de geïnstalleerde apparatuurconfiguratie.
CNC draaiende basis: proces, draaibank en draaicentrum
CNC draaien vormt een roterende plano door te regelen waar een snijkant contact met het maakt. De spil levert rotatie, terwijl geprogrammeerde asbewegingen bepalen diameter, lengte en profiel. Omdat de snijkant materiaal als spanen verwijdert, is het afgewerkte deel kleiner dan de uitgangsvoorraad overal waar bewerking plaatsvindt.
Een boor is een goede vergelijking met een draaibank. Het gereedschap van een handboor draait in een stationair werkstuk. Bij een conventionele draaibewerking is dit het werkstuk dat draait terwijl het draaigereedschap erlangs of eroverheen wordt gevoerd. Een gereedschap waarvan wordt gezegd dat het stilstaat, is niet altijd bewegingloos. Het kan op sleden bewegen, maar zorgt niet voor de hoofdrotatie.
Purdue University's draaibank toolpath guide legt het principe van roterend uitgangsmateriaal uit en onderscheidt dit van configuraties met aangedreven gereedschap. CNC staat voor computergestuurde numerieke besturing. De CNC-besturing interpreteert een programma en beweegt de assen, de spil en andere componenten die de werktuigmachine ondersteunt.
Draait CNC hetzelfde als een draaibank?
Nee. CNC draaien is het proces, en een draaibank is de machine die het uitvoert. Een handmatige draaibank vertrouwt op de operator voor veel gereedschapsbeweging, terwijl een CNC draaibank machine geprogrammeerde bewegingen volgt. Een draaicentrum kan ook extra bewerkingsfuncties combineren, maar de naam alleen specificeert niet de assen of het gereedschap.
De basis van de machine ondersteunt de samenstellen die snijbelastingen dragen. Een kop bevat de spil; een spanhuls of spantang houdt de kolf vast; schuift de gereedschappen op positie. Een toren indexeert tussen gereedschapsstations. Op sommige configuraties verschijnen staartstokken, vaste steunen, aangedreven gereedschappen en tweede spindels, die elk een ander doel dienen.
Voorbeeld: een tekening vereist een as van 25 mm met een lagerzitting van 20 mm. Uitgaande van rond uitgangsmateriaal met een grotere diameter brengt een buitendraaigereedschap de lagerzitting op maat, terwijl de schouder intact blijft. Een groefgereedschap maakt vervolgens een vrijloop naast de schouder. Beide elementen delen de hartlijn van de spil, waardoor draaien een logische proceskeuze is. Een dwarsgat door de as stelt een andere eis: een geschikt aangedreven gereedschap of een andere opspanning op een frees- of boormachine. De koper kan de basisbewerking van de rotatiesymmetrische vormen scheiden van de overige elementen voordat hij voor extra mogelijkheden betaalt. Het kleinste element bepaalt niet altijd welke apparatuur nodig is om het werk uit te voeren.
Voor een as die van 25 mm tot 20 mm stapt, volgt het draaien de verandering in straal terwijl de plano draait. Het toevoegen van een kruisgat verandert de vereiste gereedschapsbeweging. Deze twee kenmerken beschrijven de basisprincipes van CNC draaien beter dan apparatuur labeling: kies de snijbewegingen die nodig zijn voor de tekening.
CNC draaiproces: tekening naar geïnspecteerd onderdeel
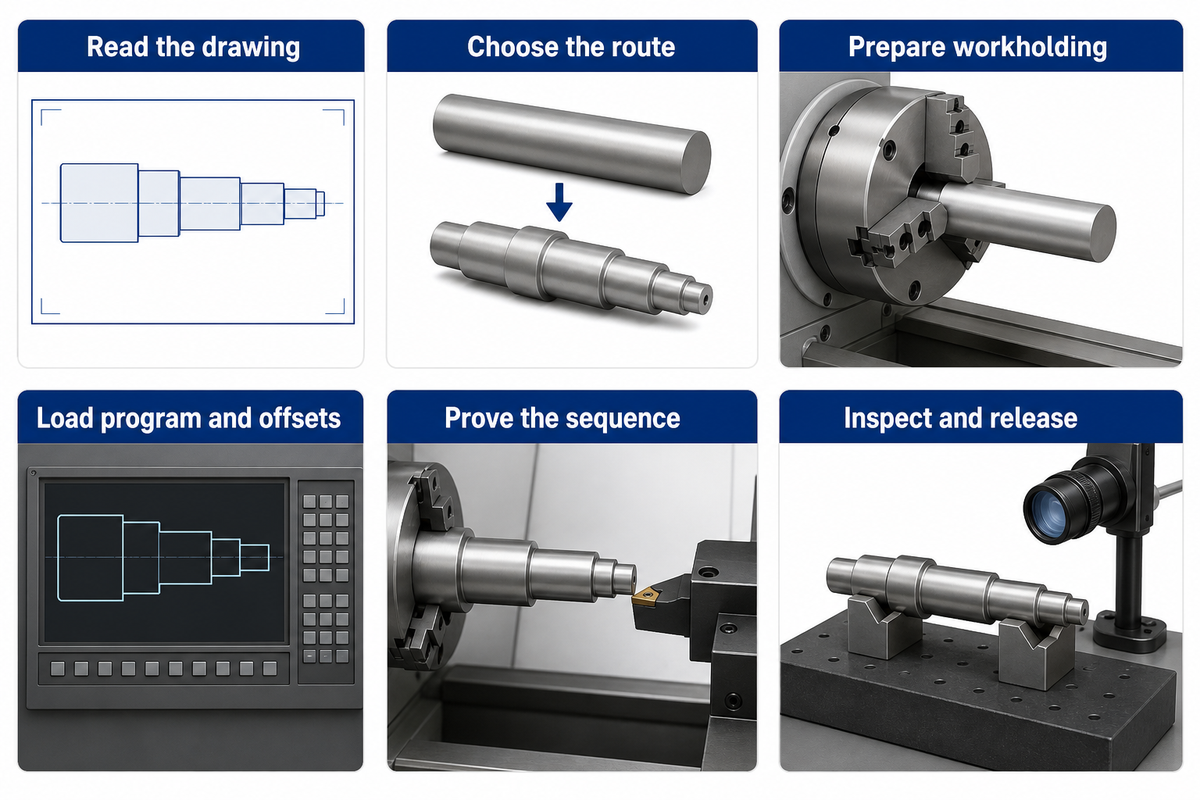
Het CNC-draaiproces begint met een tekening en eindigt met een geïnspecteerd onderdeel. Tussen de twee kiest de winkel voorraad en gereedschap, plant het werk, bepaalt de beste bewerkingsvolgorde, zet offsets en bewijst het gereedschapspad. Elke stap levert informatie die nodig is voor de volgende stap; besturingssystemen vervangen niet de vele stappen die nodig zijn om het werk voor te bereiden.
- Lees de tekening. Identificeer afmetingen, gegevens, materiaal, oppervlakteafwerking en eventuele inspectie-eisen die van invloed zijn op de functie.
- Kies de route. Bepaal welke functies een opstelling delen en welke het onderdeel elders moeten worden omgekeerd, overgedragen of bewerkt.
- Werkholding voorbereiden. Stel de grijplengte, ondersteuning, toegang tot het gereedschap en een beschermd pad vast voor elk materiaal dat zich door de spil uitstrekt.
- Laad het programma en offsets. Stem de programmaherziening, de identiteit van de tool en het werkcoördinatensysteem af op de opstelling.
- Bewijs de volgorde. Volg de machinespecifieke simulatie-, dry-run- en gecontroleerde procedures uit het eerste stuk.
- Inspecteren en vrijgeven. Meet de opgegeven functies, corrigeer het proces waar nodig en bewaar het instelrecord voor de batch.
Wat zijn de basisprincipes van CNC-draaiende programmering en software?
CNC-programmering definieert bewerkingsopdrachten en gereedschapsbewegingen voor een bepaald besturingssysteem en een bepaalde opstelling. Programma's kunnen met de hand worden gegenereerd, met behulp van conversatiebedieningen, of via computerondersteunde productie. De Universiteit van Florida draaibank opleiding behandelt deze methoden voor het schrijven van programma's Toolpaths voor functies kunnen worden gepland in een CAD/CAM-systeem en passende machine-instructies worden gegenereerd.
CAM-software kan gereedschapspaden maken, en met behulp van een postprocessor CNC-code maken. De postprocessor is geconfigureerd voor de CNC-controller en - machine. Een CNC-programma vertrouwt ook op gereedschaps - en werkcompensaties. Onze CNC draaibank programmeergids dekt gereedschap en werkcompensaties.
In een praktische machinale discussie over herhalingsopstellingen suggereert bijdrager RJT dat programmacommentaren, foto's en instelbladen moeten worden opgeslagen. Een afbeelding van de kaakpositie kan het enige zijn dat nodig is om een dubbelzinnigheid op te lossen die een gereedschapsnummer niet kan. Documenteer de daadwerkelijke lay-out, inclusief tools die worden verwijderd om de subspindel te wissen. Niet elke herhalingstaak kan de vorige torenindeling ongewijzigd gebruiken.
Een herhalingsopdracht voor dezelfde 25 mm-as kan een bewezen programma hergebruiken, maar de insteldetails zoals voorraadprojectie, kaken en gereedschapsoffsets moeten nog worden opgeslagen. Deze details helpen bij het reproduceren van de installatie. De aankoop van nieuwe software helpt niet om het werk van het vasthouden en meten van het eerste deel en het veilig bewijzen ervan te elimineren.
Soorten CNC-draaibewerkingen en hun kenmerken
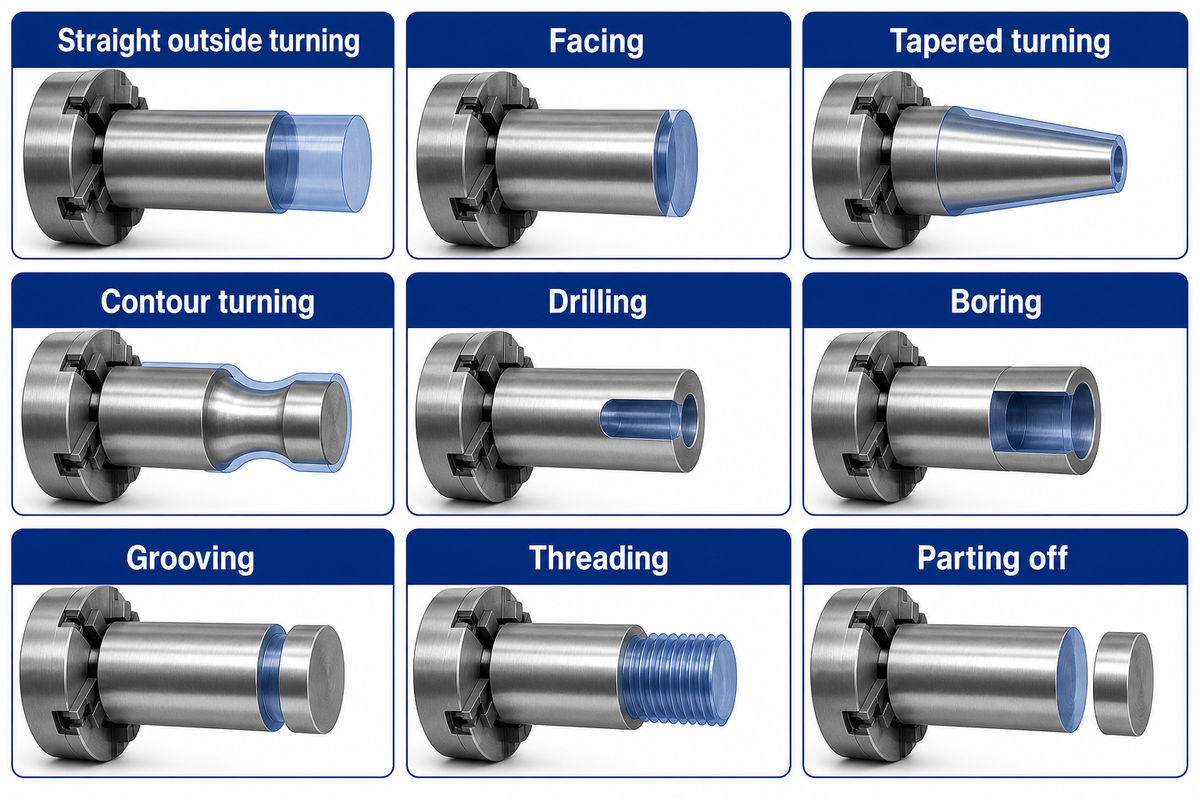
Verschillende draaibewerkingen produceren kenmerken op of rond de as van een werkstuk. Buiten draaien verandert een externe vorm; een facing snede creëert een einde; en een boorgereedschap vergroot de grootte van een gat. Groef, draadsnijden en scheiden vereisen afzonderlijk snijden en bewerken. Het is beter om een kenmerk op een tekening te identificeren en de bewerking een naam te geven, in plaats van te proberen uit te vinden welk gereedschapsstation beschikbaar is om die bewerking uit te voeren.
| Operation | Feature geproduceerd | Planning detail |
|---|---|---|
| Recht naar buiten draaien | Cilindrische buitendiameter | Laat materiaal toe voor voorbewerken en afwerken. |
| Facing | Plat eindvlak | Stel gezichtspositie en gereedschapsspeling vast. |
| Taps draaien | Diameter verandert langs lengte | Coördineer de X- en Z-beweging naar het opgegeven profiel. |
| Contourdraaien | Gebogen of getrapt profiel | Controleer de vorm van het inzetstuk en de toegang rond de schouders. |
| Boren | Initieel axiaal gat | Zorg voor boorbereik, chipverwijdering en toegang tot koelvloeistof. |
| Saai | Vergroot of geprofileerd bestaand gat | Match de diameter van de staaf, de overhang en de vrije ruimte van het startgat. |
| Grooving | Uitsparing voor een afdichting, ring of reliëf | Specificeer breedte, diepte, hoekvorm en toegang. |
| Threading | Interne of externe spiraalvormige draad | Geef draadvorm, toonhoogte, klasse en inspectiemethode op. |
| Afscheiden | Gescheiden component | Plan gereedschapspeling en gecontroleerde onderdelenverzameling. |
Purdue University's bedieningsgeleiders toon zowel buiten als binnen gereedschapspaden. Draaien en boren gebruik gerelateerde bewegingen aan tegenoverliggende zijden van het materiaal. Buiten gereedschap nadert een blootliggend oppervlak. Boorstaven moeten eerst een gat binnengaan dat groot genoeg is voor de staaf en het inzetstuk, en hun niet-ondersteunde lengte beïnvloedt de stijfheid van het gereedschap. Een klein gat met een diepe interne schouder kan de gereedschapsselectie controleren, zelfs als de externe vorm eenvoudig lijkt.
Het draadsnijden bij CNC-draaien stelt nog een beperking: de verplaatsing van het gereedschap en de rotatie van de spil moeten worden gesynchroniseerd om de gewenste steek van een draad te bereiken. Het feit dat een gereedschap toegang heeft tot dezelfde locatie als een draadinzetstuk betekent niet dat een generiek groefgereedschap de plaats kan innemen van een draadinzetstuk. Gereedschaps- en snijbehoeften worden bepaald door de geometrie en afwerking van een functie.
Hard draaien verwijst naar het snijden van geharde werkstukken met het juiste gereedschap en voldoende stijfheid in de machineopstelling. Dit biedt geen aparte garantie voor nauwkeurigheid. CNC-draaimaterialen kunnen verschillende soorten staal, roestvrij staal, aluminiumlegeringen en bewerkbare kunststoffen omvatten, om er maar een paar te noemen. Deze materialen snijden echter niet allemaal op dezelfde manier. De staat en kwaliteit van het materiaal moeten op de tekening staan voordat u het gereedschap, de snelheid of de voeding kiest.
Overweeg om te draaien en te boren gevolgd door te boren om een onderdeel voor te bereiden met een buitenzitting van 20 mm en een boring van 10 mm. Deze bewerkingsvolgorde kan verschillende oppervlakken op het onderdeel voorbereiden en de boordiepte met gereedschapsspeling kan een praktische limiet stellen. Meer torenposities helpen alleen als het gereedschap voor de andere oppervlakken ze kan bereiken zonder elkaar te hinderen.
CNC draaien vs frezen: kies op afgewerkte geometrie
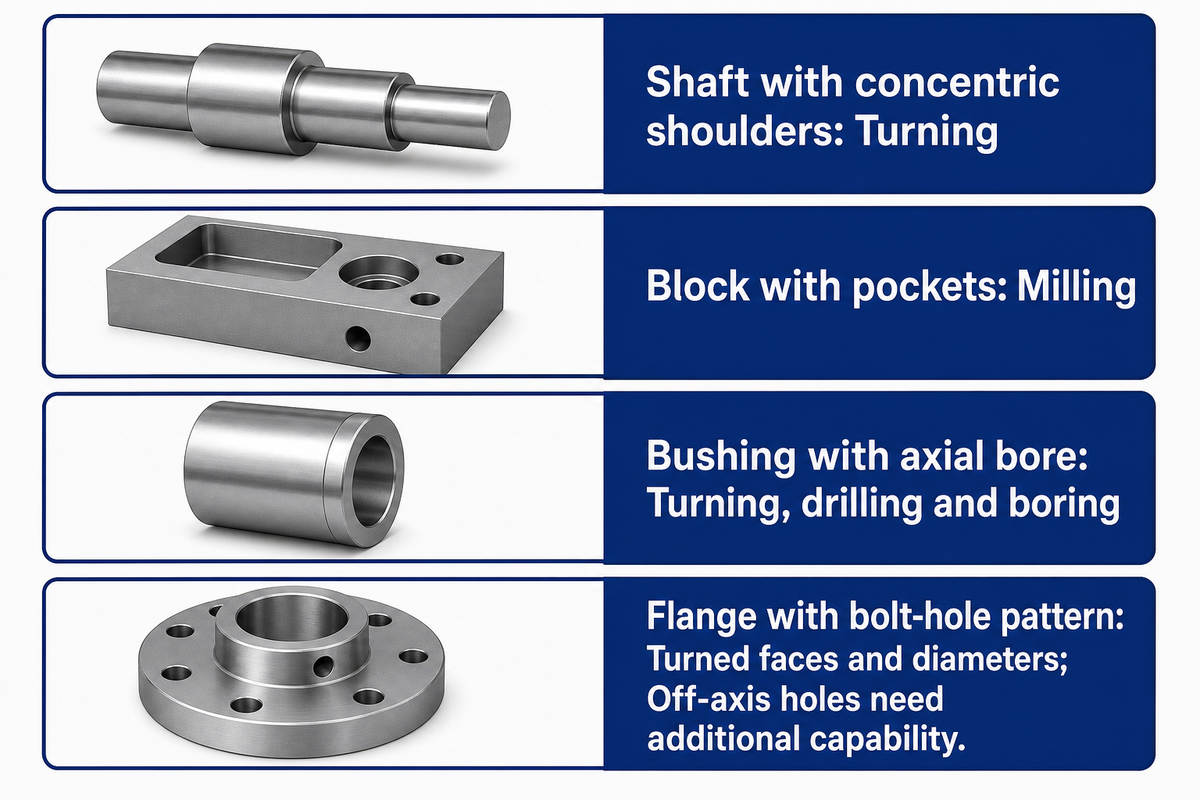
Bij het vergelijken van CNC frezen en CNC draaien, een ontwerp met kenmerken uitgelijnd met een gemeenschappelijke as zoals een centrale boring en as diameters past bij draaien voor die kenmerken; andere geometrie kan frezen vereisen. Voor functies zoals zakken en platte vlakken die het best voorbereid door een roterende frees, frezen is de voorkeur. In gevallen waarin beide processen vereist zijn, is de keuze hoe het werk te splitsen en overdrachten te controleren.
Een goede manier om CNC draaien en CNC frezen te vergelijken, is vast te stellen welk onderdeel eventueel draait. In een CNC-freesmachine worden het werkstuk en het gereedschap ten opzichte van elkaar gepositioneerd en draait de frees. In een CNC-draaimachine draait het werkstuk voor de belangrijkste snijbewerkingen. CNC draaien en CNC frezen hebben verschillende sterke punten; geen van beide processen is altijd sneller wanneer de tekening, de opspanning en de omvang van de inspectie verschillen.
| Afgewerkte geometrie | Startroute | Reden om nog een bewerking toe te voegen |
|---|---|---|
| Schacht met concentrische schouders | Turning | Dwarsgaten, flats of spiebanen |
| Blok met zakken | Frezen | Rotatiekenmerken die een andere vasthoudstrategie vereisen |
| Bus met axiale boring | Draaien, boren en boren | Montagevoorzieningen buiten de as |
| Flens met boutgatpatroon | Gedraaide vlakken en diameters | Aangedreven gereedschap of een aparte boor-/freesopstelling |
Voorbeeld: Voor een flens van 40 mm is een naaf van 20 mm en vier montagegaten buiten de as vereist. Een draaibank met twee assen kan naar het onderdeel zijn gericht en de naaf draaien, maar de vier gaten vereisen nog steeds positionerings- en boormogelijkheden. Een draaicentrum voor live gereedschap kan het onderdeel in minder overdrachten afwerken; het gebruik van een molen kan zinvol zijn als de andere machine al is opgesteld en de batch klein is. De vergelijking moet de snijtijd voor elke spil omvatten, evenals de tijd die wordt besteed aan het verplaatsen van het onderdeel en het inspecteren van de relatie tussen de kenmerken. Gecontroleerde spilpositionering of een C-as lokaliseert kenmerken rond een onderdeel, en een Y-as voegt dwarsbeweging toe. De aangedreven gereedschapshouder en besturingsbehoefte om de vereiste bediening te ondersteunen.
Handmatige apparatuur heeft ook een plaats. In zijn Aerotech-rapport uit 2025 Modern Machine Shop beschrijft zeldzaam werk met grote assen waarvoor de werkplaats een nieuw aangeschafte handmatige draaibank gebruikte. Dat is een concreet voorbeeld van het matchen van investeringen met de werkmix in plaats van het kopen van CNC-technologie voor elke bewerking.
De voordelen van CNC draaien zijn onder andere het herhalen van geprogrammeerde paden en efficiënte sequenties voor rotatiewerk. De nadelen van CNC draaien zijn onder andere instelinspanning en beperkingen op de toegang tot gereedschap en geometrie. Om onze diepgaande vergelijking te bekijken, zie onze gids op frezen en draaien.
Soorten CNC-draaimachines en - toepassingen
Verschillende soorten CNC-draaimachines variëren in de oriëntatie van de spil, type werksteun en combinatie van bewerkingen. Een horizontaal draaicentrum past zich aan verschillende indelingen van assen en staafwerk aan; verticale draaicentra ondersteunen werkzaamheden aan een horizontale tafel of klauwplaat. Afhankelijk van de gereedschappen en extra aandrijvingen kan een verschil in het aantal mogelijke werksequenties worden bereikt.
Horizontale CNC draaibanken plaatsen de spilas horizontaal. Een tailstock of vaste rust kan worden gebruikt om langer werk te ondersteunen, en een barfeeder kan worden gebruikt om werk via de spil te laden voor continu snijden. Een verticale spil in andere modellen, bekend als verticale CNC draaibanken, verandert hoe grotere en zwaardere werkstukken worden geladen en ondersteund.
Een basiscnc-draaibank is meestal gericht op roterende sneden. Een cnc-draaicentrum met aangedreven gereedschap kan geselecteerde boor - en freesbewerkingen uitvoeren. Meerassige draaimateriaal kan een Y-as, positie en coördinaatspindels leveren. Elk van de toegevoegde assen brengt extra complexiteit voor programmering en onderhoud.
Voorbeelden van cilindrische onderdelen in CNC-draaitoepassingen zijn assen, bussen, schroefdraadfittingen, rollen en flenzen. Lengte en ondersteuning zijn belangrijk bij assen, terwijl wanddikte en boringstoegang belangrijk zijn bij bussen. Grijpen en vlakdiameter zijn belangrijk bij flenzen. Voor flenzen kunnen andere factoren offsetgaten, spiebanen en uitsparingen zijn. Deze toepassingen van CNC-draaien kunnen hetzelfde basisproces delen, terwijl verschillende machine-opstellingen nodig zijn.
ANTISHICNC levert CNC draaibank configuraties met verschillende werkenveloppen, als voorbeeld, beperkte de CK6130-offerte de maximale draailengte tot 230 mm, en de 235. LANCEN-offerte verhoogde deze tot 550 mm. Deze onderscheidingen zijn noodzakelijk voordat de controlemogelijkheden en/of torenkenmerken worden beoordeeld. Een beschikbare envelop van 550 mm kan voldoen aan een lengtevereiste van meer dan 230 mm, maar gereedschap en werkbezit verbruiken nog steeds ruimte.
Een 300 mm lang onderdeel overschrijdt al de vermelde draailengte van 230 mm van de CK6130. De vermelde lengte van 550 mm van de 235 LANCEN geeft een groter startbereik. Door deze afmetingen te vergelijken, worden eerst verschillende soorten CNC-apparatuur aan de taak gekoppeld, in plaats van elke draaibankmachine als gelijk te beschouwen.
CNC draaibank capaciteit: vier controles alvorens een machine te selecteren
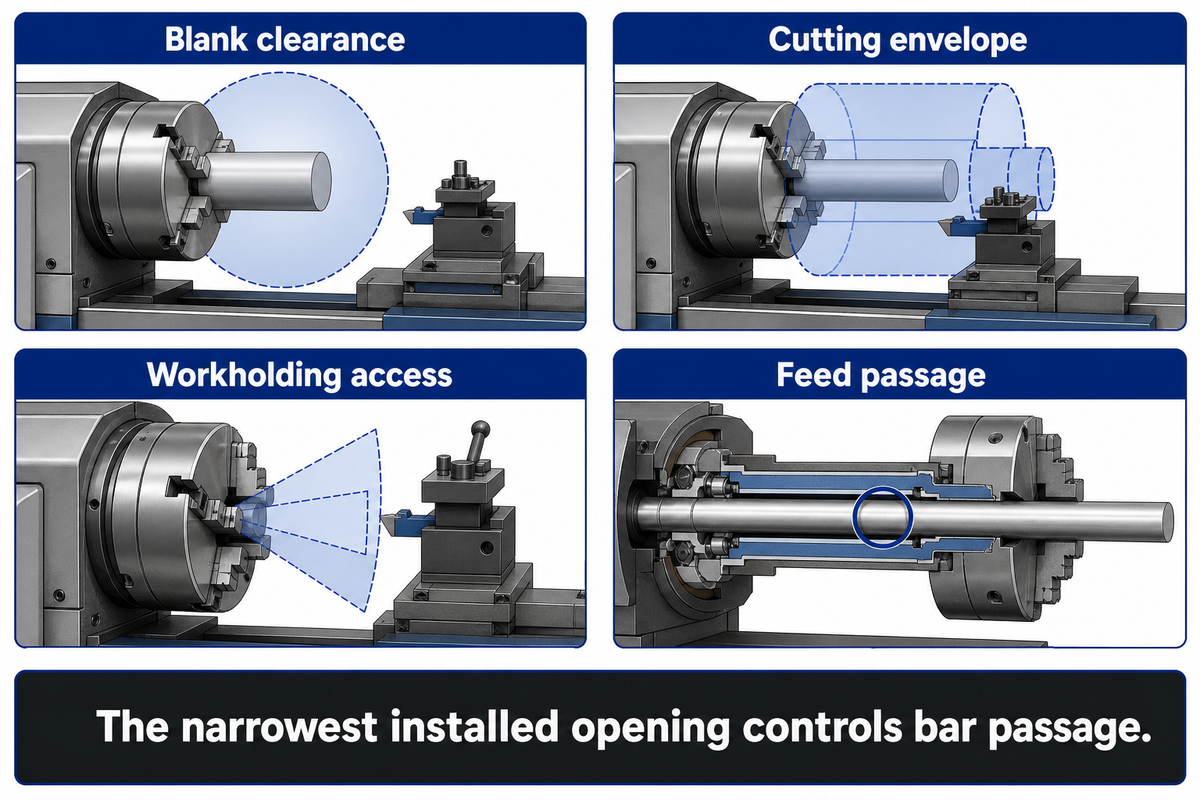
De capaciteit van een CNC draaibank combineert ruimte voor het werkstuk, de snijomhulling, het werkvasthouden en de toevoerdoorgang. Verschillende grenzen worden beschreven door over het bed te zwaaien, de maximale draaidiameter en spindelboring. Een onderdeel moet passen op de volledige, geheel gekoppelde opstelling, alvorens de bewerkingsroute als haalbaar te beoordelen.
4-Envelop Fit Check
De 4-Envelope Fit Check vergelijkt de blanco speling, snijbeweging, toegang tot het werk en de geïnstalleerde voedingsdoorgang met één deeltekening.
- Blanco opruiming: de ongesneden kolf en zijn armaturen moeten tijdens rotatie het bed en de omringende structuur vrijmaken.
- Snij-envelop: de gereedschappen hebben voldoende diameter en lengterichting nodig om de afgewerkte kenmerken te bereiken.
- Toegang tot werkbezit: kaken, houders, staartmateriaal en koepel moeten het werk vastgrijpen en ondersteunen zonder de vereiste bewegingen te blokkeren.
- Voerpassage: staafmateriaal moet de smalste geïnstalleerde opening passeren, inclusief de trekbuis waar gemonteerd, spankop of spantang en feederinterfaces.
De gepubliceerde offertes van ANTISHICNC laten zien hoe deze controles verschillend blijven. De hieronder vermelde waarden zijn voorbeelden van configuraties die op de leverancierslijst staan, waarin gepaarde opties bij elkaar worden gehouden.
| Model | Draaiende lengte | Spindelopening | Op de lijst geplaatste staafdiameter | Trekbuis/stropdasopening |
|---|---|---|---|---|
| CK6130 | 230 mm | 48 mm | 45 mm | 40 mm, optionele opstelling met holle spankop |
| 235 LANCEN | 550 mm | 66 mm | 50 mm | 50 mm |
| CK6140/550 | 420 / 300 mm, 6 / 8 stations | 48 / 82 mm alternatieven | 40 / 65 mm, gepaarde alternatieven | Geselecteerde klauwplaatopstelling opgeven |
| CK6150/1000 | 850 / 730 mm, 6 / 8 stations | 82 / 130 mm alternatieven | 80 / 128 mm, gepaarde alternatieven | 65 / 118 mm optionele alternatieven |
| CK6160/1500 | 1.350 mm | 130 mm | 128 mm | 118 mm, optionele opstelling met holle spankop |
Voorbeeld: een koper wil een ronde staaf van 42 mm door een CK6130 voeren. De spildoorlaat van 48 mm lijkt aanvankelijk groot genoeg. De aangeboden optionele holle klauwplaat heeft echter een trekstangdoorlaat van 40 mm. De staaf van 42 mm past daar niet doorheen, hoewel hij kleiner is dan de spildoorlaat en de afzonderlijk vermelde staafdiameter van 45 mm. Bij de aankoop moet daarom een geschikte doorlaat van de geïnstalleerde configuratie worden vastgelegd, of moet een andere productieroute worden gekozen. De staaf in losse stukken zagen om ze in te spannen verandert het laden en hanteren en daarmee ook de geschatte cyclustijd. Het grootste getal uit elke catalogusregel kiezen zou de beperking verbergen in plaats van oplossen.
Op Practical Machinist zijn er talloze berichten die dezelfde soorten beperkingen beschrijven met trekbuizen, klauwplaten en vasthoudhardware. Er is ook het probleem van de rechtheid van de kolf: materiaal dat zich in de buurt van de nominale boringgrootte bevindt, kan binden, zelfs als het lijkt te passen. Er zijn meerdere keuzes voor het vasthouden van werk, waardoor de toegang en de grip veranderen. Onze collet type guide behandelt dit aspect van de opstelling.
Voor roterend materieel moet, naast de statische pasvormcontroles, een bevredigende ondersteuning en bewaking worden geboden. A Washington FACE-onderzoek beschrijft een dodelijk ongeval waarbij ongeveer 3 ft niet-ondersteunde staaf buiten een draaibankspil uitstak. Uit de doorlaatdiameter kan geen algemeen veilige uitsteeklengte of snelheid worden afgeleid.
De optionele 40 mm doorgang van de CK6130 sluit een doorgevoede staaf van 42 mm uit ondanks de spindelopening van 48 mm. Er moet ook een geschikt staafpad worden ondersteund en bewaakt voor rotatie. Sluit het volledig geïnstalleerde doorgangs- en ondersteuningssysteem aan op de kolf.
CNC draaisnelheid, voer - en snijtijd
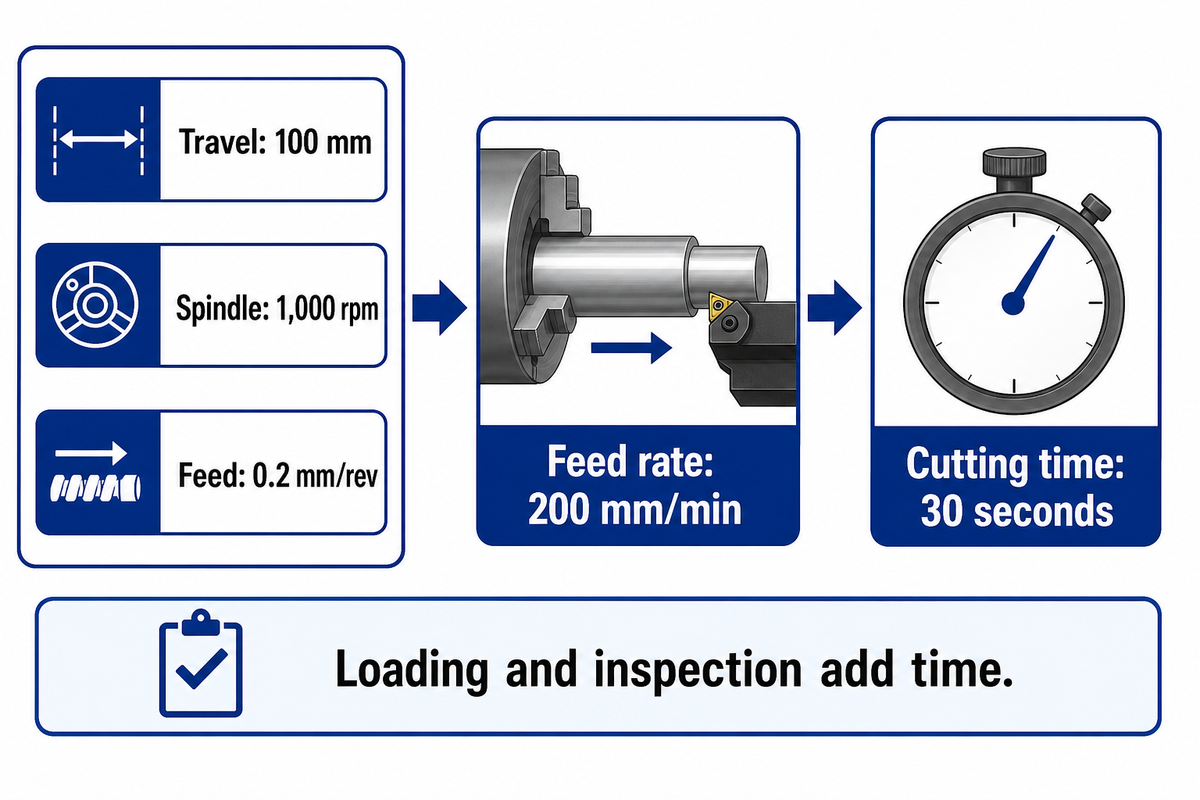
Verschillende grootheden worden weergegeven door verschillende termen. Spindelsnelheid meet de omwentelingssnelheid. Snijsnelheid meet de oppervlakteverplaatsing per minuut, terwijl de voeding de gereedschapsvooruitgang per omwenteling meet. Voor een rechte snede met constante snelheid is de tijd die nodig is om het snijden te doen gelijk aan de gereedschapsbeweging gedeeld door de toevoersnelheid. Tijd wordt ook verbruikt voor laad- en andere niet-snijbewerkingen.
In metrische eenheden is de snijsnelheid gelijk vc = π × D × n ÷ 1.000, waarbij D de diameter van het werkstuk in mm is en n de spilsnelheid in rpm. Lineaire voedingssnelheid is Vf = f × n, waarbij f wordt ingevoerd in mm/omw Snijtijd in minuten is Tc = L ÷ (f × n) waarbij L de gereedschapsbeweging in mm is.
De metrische draaiformules van Mitsubishi Materials omvatten een diameter van 50 mm bij 700 tpm, wat een snijsnelheid van ongeveer 110 m/min oplevert. Het voorbeeld van de snijtijd maakt gebruik van een snede van 100 mm, 1.000 tpm en 0,2 mm/omw. De voedingssnelheid is 0,2 × 1.000 = 200 mm/min; 100 Ο 200 = 0,5 min, of 30 seconden.
Dat resultaat van 30 seconden betreft alleen het opgegeven snijtraject. Een werkplaats die het werk inplant, moet waar nodig rekening houden met naderings- en terugtrekbewegingen, gereedschapswissels, inspannen, laden en inspectie. Er kunnen meerdere sneden nodig zijn om de uiteindelijke diameter te bereiken. Wie 30 seconden rechtstreeks omrekent naar 120 goedgekeurde onderdelen per uur, houdt geen rekening met deze activiteiten en onderbrekingen. De formule blijft nuttig, omdat ze helpt één onderdeel van de cyclus te bekijken, zoals een gewijzigde voeding of verplaatsingslengte, en het effect daarvan te beoordelen. De rest van het productiesysteem mag niet worden genegeerd.
Een lage of hoge draaisnelheid is alleen betekenisvol wanneer gegevens over het materiaal en het snijgereedschap beschikbaar zijn. Bij een constant toerental betekent een grotere diameter een hogere snijsnelheid. Regeling op constante snijsnelheid past het toerental aan wanneer de diameter verandert. Het programma moet nog steeds passende snelheidsgrenzen voor de werkstukopspanning en het werkstuk bevatten. Vlakdraaien naar het midden verschilt van langsdraaien bij een constante diameter.
Feeds en diepten van de snede moeten worden genomen uit de geleiding van het geselecteerde gereedschap en de staat van het werkstuk, en gecontroleerd tijdens de opstelling. Verdubbeling feed verandert snijbelasting en afwerking eisen evenals tijd. Voor imperiale berekeningen van de oppervlaktesnelheid en unit handling, gebruik onze berekeningsgids voor oppervlaktesnelheid.
Een snijpad van 100 mm bij 1.000 tpm en 0,2 mm/omw duurt 30 seconden bij constante invoer. Dezelfde berekening omvat niet het laden of meten. Door de snijtijd te scheiden van de resterende cyclus kan een productieplanner identificeren of gereedschapswijzigingen of verbeteringen in de bediening de grotere vertraging aanpakken.
CNC draaikosten en machine offerte eisen
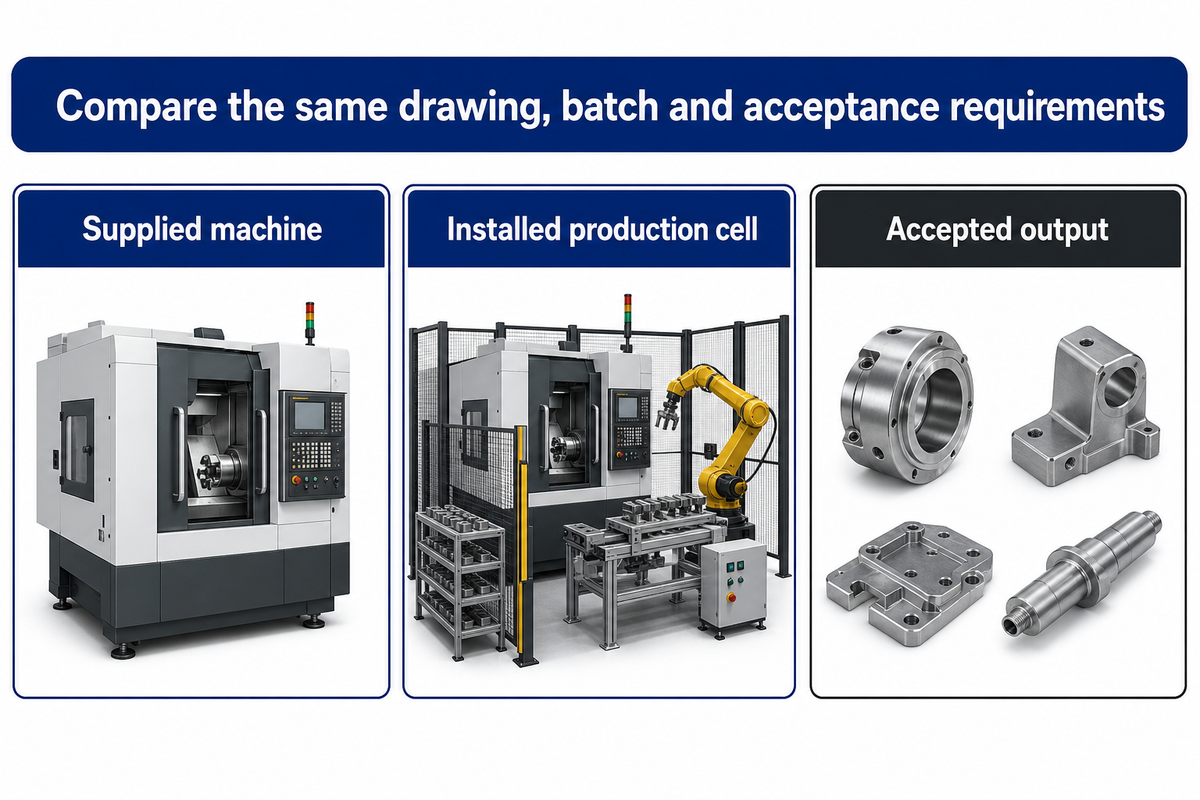
De kosten van CNC draaien zijn afhankelijk van het gehele productieproces, inclusief de kosten van de voorraad, de setup, bewerkings - en draaitijd, gereedschaps - en kwaliteitsverliezen, en de kosten van handling. Een offerte voor een afgewerkt onderdeel dekt een andere scope dan een offerte voor de machine. Voor vergelijkbare offertes zijn dezelfde tekening en specificaties vereist, evenals de batchgrootte en acceptatie-eisen.
3-Scope Citaatcontrole
De 3 Scope Quote Check scheidt de kosten van de geleverde machine, de kosten van de geïnstalleerde productiecel en de kosten van de geaccepteerde output.
In de reikwijdte van de geleverde machine worden apparatuur en opties geïdentificeerd. In de reikwijdte van de geïnstalleerde productiecel worden gereedschappen, werkmateriaal, apparatuur voor laden en nutsvoorzieningen, inbedrijfstelling en training vermeld. De reikwijdte van de geaccepteerde output omvat de tijd en verbruiksartikelen die nodig zijn om conforme onderdelen te produceren. Een lagere prijs voor een geleverde machine kan resulteren in hogere geïnstalleerde kosten, als essentiële artikelen niet in het aanbod zijn opgenomen.
| Beslissingsveld | Informatie om te verzenden of op te vragen | Kosten - of capaciteitsbesluit |
|---|---|---|
| Onderdeel en voorraad | Tekening herziening, materiële voorwaarde, voorraaddimensies | Definieert het verwijderingsvolume en de startomhulling. |
| Volume en mix | Batchgrootte, herhalingsfrequentie, partfamilies | Wijst installatie- en omschakelingsinspanningen toe. |
| Geïnstalleerde configuratie | Spindel, torentje, assen, controller en geselecteerde opties | Voorkomt vergelijking van verschillende mogelijkheden. |
| Werkhouding en ondersteuning | Kaken of spantangen, trekbuis indien aanwezig, restmateriaal of rust | Onthult knelpunten in de doorgang en de toegang tot gereedschap. |
| Gereedschap en verbruiksartikelen | Houders, inzetstukken, boren, koelvloeistofvoorzieningen | Scheidt geleverde apparatuur van terugkerende kosten. |
| Laden en ophalen | Barfeeder, handmatig laden, robot of onderdeelvanger | Stelt de verwerkingstijd en onbeheerde grenzen in. |
| Terrein en inbedrijfstelling | Vermogen, lucht, vloeroppervlak, levering, installatie en trainingsbereik | Bouwt de geïnstalleerde celkosten. |
| Proef en inspectie | Representatieve tekening, meetmethode, overeengekomen monstervolgorde | Verbindt acceptatie met het beoogde werk. |
| Output-kostenaannames | Complete cyclus-, personeels-, gereedschapslevensduur-, schroot- en herwerkaannames | Maakt een consistente vergelijking van geaccepteerde onderdelen mogelijk. |
Voor een illustratieve $200-opstelling is de toewijzing $200 gedeeld door de batchhoeveelheid: bij 10 stuks draagt de opstelling $20 per stuk bij; bij 100 stuks draagt het $2 per stuk bij. (De rekenkunde is hetzelfde als de Batchverwerkingsmodel van de Universiteit van Texas.). De kosten van de materialen, het snijden, de inspectie, en de verliezen moeten dan worden toegevoegd. Het produceren van een partij van 100 stuks om de kostentoewijzing aan opstelling te verminderen kan resulteren in meer voorraad dan werkelijk nodig is. Een betere verbetering kan een kortere insteltijd zijn, Zo moeten de totale kosten worden vergeleken met de verwachte orders om de optimale batchgrootte te bepalen, in plaats van een van de kosten te verminderen en de andere te negeren.
De American Society for Quality's kostenkader plaatst inspectie als onderdeel van beoordeling en schroot en herbewerking als onderdeel van interne storingen. Deze categoriseringen leggen uit waarom de kosten per geaccepteerd onderdeel kunnen stijgen terwijl de nominale bewerkingstijd hetzelfde blijft.
Kopers van apparatuur kopen productiecapaciteit, en kopers van onderdelen die gebruikmaken van uiterst nauwkeurige CNC-draaiservices kopen componenten. Dezelfde tekening kan beide verzoeken ondersteunen. Gebruik de negen velden om een like-for-like aanbieding aan te vragen, inclusief de acceptatiemethode en wie elk artikel levert.
Met een $200-opstelling vermindert het spreiden van het werk over 100 stuks in plaats van 10 de setup-toewijzing van $20 naar $2 per stuk. De totale kosten kunnen nog steeds stijgen door overtollige inventaris, inspectie of herwerking. De 3-Scope Quote Check houdt die rekenkunde verbonden met de machine, cel en geaccepteerde uitvoer.
CNC draaikwaliteit: bewijs het onderdeel, geen generieke tolerantie
Precisie-CNC-draaien begint met het vermogen om vereisten te begrijpen en te interpreteren. Vervolgens wordt een proces gedemonstreerd dat in staat is om herhaaldelijk aan die vereisten te voldoen. Veel factoren beïnvloeden het uiteindelijke resultaat, waaronder het vasthouden van werk, gereedschap, materialen, armatuur, thermische omstandigheden en metingen. Eerste stukinspectie controleert de initiële opstelling. In de tijd bestelde metingen helpen bepalen hoe het proces zich gedraagt en gereedschappen slijten naarmate de batch vordert.
Een goede acceptatie-record helpt bij het documenteren van de herziening van de tekening die de eis vastlegt. Het moet het materiaal, de geïnstalleerde configuratie van de gereedschappen, meetinstrumenten en de meetmethode omvatten. Noteer afmetingen met eenheden en onderscheid de vereisten voor oppervlakteafwerking van maatvereisten. CNC-gedraaide onderdelen kunnen aan een diametervereiste voldoen, maar hebben een onaanvaardbare afwerking, tapsheid of relatie tussen kenmerken. Een algemeen machinenauwkeurigheidscijfer kan niet de plaats innemen van deze individuele vereisten.
NIST's processtabiliteitsrichtlijnen plaatst stabiliteit van het proces vóór bepaling van de capaciteit ervan. De stabiliteit van een proces heeft betrekking op de verdeling, het gemiddelde en de variantie in de tijd. Eén aanvaardbaar eerste stuk beantwoordt een andere vraag dan een volgende reeks gemeten tijdens het dragen van gereedschap.
Het onderzoek van NIST uit 2026 naar thermische vervorming identificeert warmte van motoren en verwerking, samen met omgevingsveranderingen, als invloeden op de machinegeometrie en onderdeelkwaliteit. Een monsterprocesblad, dat tijd en thermische omstandigheden vasthoudt, gekoppeld aan gemeten diameters, zou helpen bepalen of er een geleidelijke drift van het proces plaatsvond of dat er een eenmalige meetfout optrad.
Gereedschapsbereik is ook van belang. Lange overhang van de boorstang en onstabiele klemming worden door Sandvik vermeld als oorzaken van trillingen. Voor een diepe boring kunnen verschillende houder- en staafopstellingen nodig zijn voordat de snijparameters worden gewijzigd. Een potentiële koper van geavanceerde draaimateriaal zou niet profiteren van de grotere asbeweging als het boorgereedschap nog steeds geen stijfheid heeft bij het vereiste bereik.
“Het bedieningspunt van machines waarvan de werking een werknemer blootstelt aan letsel, moet worden bewaakt.”
De toepasselijke bewakings - en trainingsregelingen, samen met de dimensionale acceptatie, zijn nodig voor installatie en bediening. ISO 23125:2015 behandelt de veiligheid van draaimachines en bleef de gepubliceerde editie die in 2026 werd bevestigd. In het kader van productie - en aankoopplanning moet ervoor worden gezorgd dat noch de bescherming van apparatuur, noch de kwaliteit van onderdelen uit de productie wordt geëlimineerd omdat de andere was gewaarborgd.
CNC-draaivooruitzichten: automatisering heeft nog steeds een stabiel proces nodig
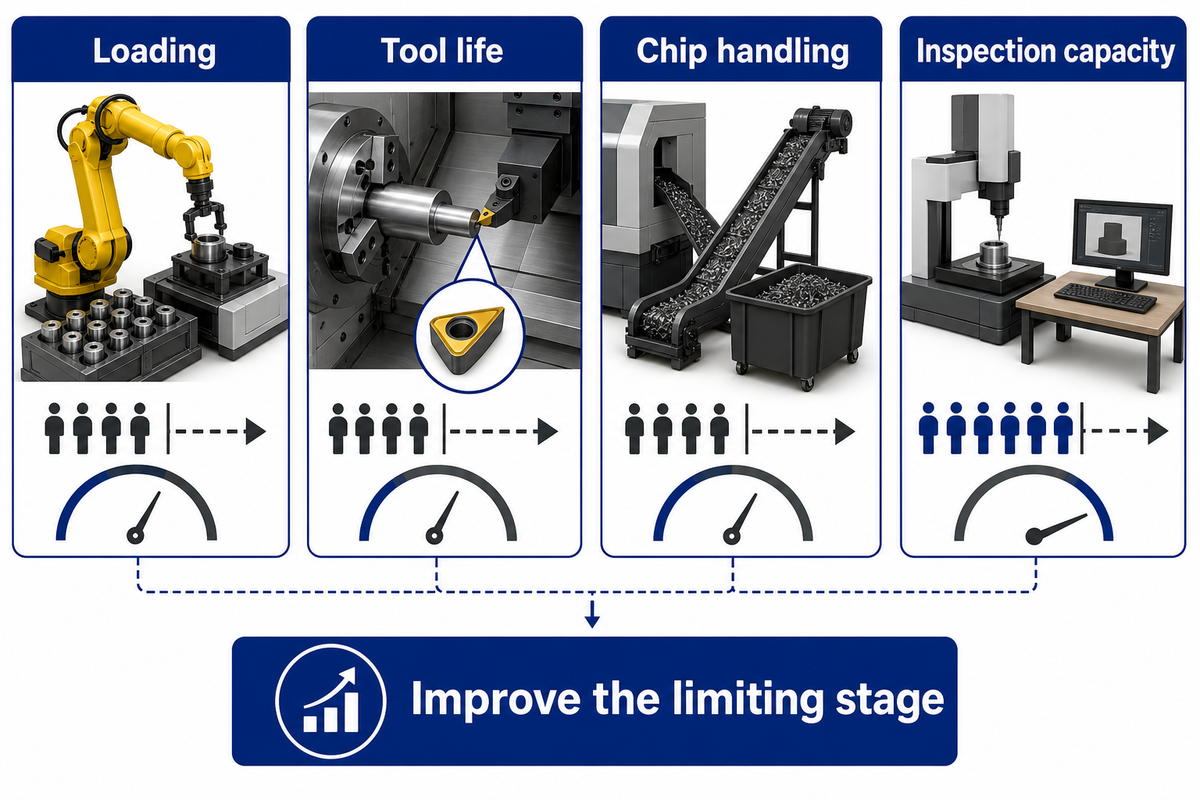
Investeringen in automatisering moeten de beperking aanpakken die de geaccepteerde output beperkt, of het nu gaat om laden, levensduur van het gereedschap, chipbehandeling of inspectie. Een feeder kan de voorraad materiaal uitbreiden, terwijl een ander deel van het proces aandacht vraagt. Moderne CNC-apparatuur is het nuttigst wanneer extra functies worden toegevoegd om specifieke productiebeperkingen aan te pakken.
Een door Modern Machine Shop geïllustreerd geval bij Custom Tool betrof een draadsnijgereedschap dat aandacht vereiste. Een draadsnijgereedschap had na ruwweg 4 uur aandacht nodig; redundant gereedschap hielp het bedieningsvenster te verlengen. Deze winkel behandelde ook het hanteren van chips en het verzamelen van onderdelen, en uiteindelijk werd de inspectiecapaciteit een knelpunt. De les van deze winkel is om de hele route te evalueren voordat een dienst wordt verlengd.
Geavanceerde CNC-functies kunnen nuttig zijn voor monitoring en coördinatie. Een sensor of robot kan echter niet onderscheiden welke elementen cruciaal zijn voor de klant. Voor acceptatie moet het plan laten zien hoe alarmen en gereedschapswijzigingen verband houden met de gemeten kenmerken die van cruciaal belang zijn voor de klant. Wanneer een tool zijn overeengekomen levensduur bereikt of een gemeten functie afdrijft, heeft het productieproces een gedefinieerde respons nodig in plaats van voortdurend te laden.
Er zijn ook tekenen in de markt om te investeren in automatisering en apparatuur. AMT's 8 juni 2026 release meldde $593,6 miljoen in april Amerikaanse metaalbewerkingsmachines orders, een stijging van 33,2% vanaf april 2025 en een daling van 12,5% vanaf maart. Deze cijfers vertegenwoordigen een gedateerde reeks op Amerikaanse machine orders, niet de wereldwijde CNC-draaimarkt. Ze bieden context voor investeringsactiviteit, geen terugverdientijd voorspelling voor een individuele draaibank.
Het belangrijkste voor een nieuwe cel is een aangepast laad-, gereedschaps-, verzamel- en inspectieplan voor de gekozen onderdelenfamilie. Het toevoegen van een tweede spil kan een handlingstap elimineren; Een betere inspectiecapaciteit kan echter waardevoller zijn als onderdelen zich ophopen nadat ze zijn bewerkt. Met deze beperking in gedachten moet het oordeel over de mogelijkheden van CNC-draaibanken of draaicentra worden gemaakt.
Een tool die na 4 uur aandacht nodig heeft, kan een onbeheerd interval beperken, zelfs als de barfeeder voldoende voorraad heeft voor een langere tijd. De Custom Tool-behuizing illustreert de noodzaak om materiaalcapaciteit te integreren met de levensduur en inspectie van het gereedschap. De nuttiger aanpak is om het kortste bedrijfsvenster uit te breiden, in plaats van de capaciteit te vergroten voor een onbeperkte stap.
Veelgestelde vragen over CNC-draaien
Wat zijn de nadelen van CNC draaien?
CNC draaien voegt setup inspanning, produceert chips en vereist extra bewerkingen voor sommige off-axis functies.
Wat zijn de machine-assen in een CNC-draaicentrum?
Een basiscnc-draaicentrum maakt gebruik van X- en Z-assen; andere geïnstalleerde assen breiden zijn bewegingen uit.
Wat zijn de belangrijkste ontwerpoverwegingen voor CNC-draaien?
CNC-draaiontwerp begint met rotatiegeometrie, voorraad, werkvastheid en functionele toleranties.
Wat is CNC in eenvoudige bewoordingen?
CNC is de afkorting voor computer numerieke besturing.
Kunt u mij een voorbeeld geven van een CNC-machine?
CNC-draaibanken en CNC-freesmachines zijn twee voorbeelden van computergestuurde werktuigmachines.
Wat is een CNC-draaioperator?
Een CNC-draaioperator bereidt de apparatuur voor of laat deze draaien binnen zijn of haar trainings- en toegewezen rol.
Wanneer moet een koper CNC draaien uitbesteden in plaats van een draaibank te kopen?
Uitbesteding past bij incidenteel of onzeker werk; Het eigendom van apparatuur verdient evaluatie vanwege de terugkerende vraag.
Match de draaibank met het onderdeel
Gebruik de 4-Envelope Fit Check om de machineconfiguratie te versmallen, en vervolgens de 3-Scope Quote Check om aanbiedingen te vergelijken. Verken het draaibankbereik van ANTISHICNC of bespreek uw deeltekeningen met het team, inclusief voorraadafmetingen, batchhoeveelheden en de functies die inspectie behoeven.
De hierboven aangehaalde modelwaarden zijn afkomstig uit de gepubliceerde technische offertes voor ANTISHICNC die in oktober 2026 zijn beoordeeld. Berekeningen maken gebruik van de opgegeven waarden, en voorbeelden van externe winkels worden gegeven door de auteurs ervan. Gebruik de vereiste voor acceptatie van onderdelen om de opties in de uiteindelijke offerte te selecteren.
Referenties en bronnen
- Draaibank Toolpath Guide Purdue University.
- CNC Draaibankbronnen Universiteit van Florida.
- “Washington FACE-rapport 10WA001” (2012), Washington State Department of Labor and Industries, gearchiveerd door CDC.
- “Werk in procesmodellen” Universiteit van Texas.
- “Kosten van kwaliteit” American Society for Quality.
- “Beoordeling van processtabiliteit” NIST Handboek voor technische statistieken.
- In-process optische meting en compensatie van thermische vervormingen van werktuigmachines, NIST, 2026.
- Algemene vereisten voor alle machines, 29 CFR 1910.212 OSHA.
- ISO 23125:2015, Gereedschapsmachines, Veiligheid, Draaimachines ISO-catalogus, bevestigd 2026.
- De onbeheerde effecten van CNC Machine Shop Automation, Derek Korn, Moderne machinewerkplaats, 2018.
- “Waar handmatig draaien net zo waardevol is als CNC” Evan Doran, Moderne Machinewinkel, 2025.
- “Automatisering Brandstoffen Sterke start van 2026 Productietechnologie Bestellingen” AMT, 8 juni 2026.



