














切断速度チャートは、その表面速度を旋盤が実際に生成するスピンドル速度に変換すると使用できます。多くのシステムが解凍される場所です。チャートには SFM または FPM が示されており、機械には RPM が必要ですが、RPM は作業直径によって異なります。.
このガイドを作業開始シートとして使用します。作業材料と工具材料を見つけ、SFM 経由で RPM にステップし、機械の速度能力との一致を確認して、チップ解析、工具寿命、振動、冷却剤、仕上げ外観で元に戻すか押し上げます。最終的な生産性の保証はありません。有効な最初のカットへの道を提供するだけです。.
クイック スペック: 一目で回転速度のセットアップ
| チャート値 | 表面速度。通常、インチ ショップの場合は SFM または FPM、メートル ショップの場合は m/min として表示されます |
| 旋盤 入力 | RPM、回転数あたりの送り量、切断深さ、工具ノーズ半径、冷却剤、工具オーバーハング |
| ファストフォーミュラ | RPM = SFM x 3.82 / ワークピース直径 (インチ) |
| 最初の修正 | カットしたおしゃべり、汚れ、加工が硬くなったり、端が焼けたりした場合は、速度を変更して一緒に餌を与えます |
| マシンチェック | 大きい直径は低いRPMのトルクを必要とするかもしれません; 小さい炭化物の仕事は高いRPMの容量を必要とするかもしれません |
直径5ステップのファーストスピードラダー
RPMから始めないでください 材料、ツールの種類、直径から始めてください 次に、はしごを登ります: SFM、RPM、送り、テストカット、補正 100 SFMでは、1 インチのシャフトは382 RPMを必要とし、2 インチのシャフトは191 RPMを必要とするため、直径はチャートが穏やかであるか攻撃的であるかを決定します。.
RPM を設定する前に切断速度チャートを読む方法
SFMは「毎分表面フィート」を表します。これは、工具の刃先を横切るワークピースの速度を表します。旋盤では、回転部品の外側の境界に関係します。サイズが小さくなると、スピンドルが特定の数値に留まっても、ワークの動きが遅くなるにつれて速度も低下します。.
この原理により、チャートをスピンドル ボックスに単純に置き換えることはできません。 3インチの粗いバーを回すことと、3分の1インチ強の仕上げカットで1インチのシャフトを回すことを比較すると、それぞれが異なる速度のジレンマがあります。.
順次、切断速度のチャートを読みます: 金属の一般的なタイプを特定します; 特定の工具物質を選択します; 機械の剛性レベルを評価し、SFM から RPM を計算する場合は、現在の部品の寸法 (図面サイズではない) を使用します。.
ほとんどの経験豊富な機械工は、日常生活や製造現場のフレーズをよく繰り返します。数式の計算が近づき、音、チップの形状、カッターの状態がスピード領域における真のナビゲーターになります。.
手動旋盤では、作業がチャックから遠くに突き出ているとき、ツールポストが軽いとき、または材料バッチが不明なとき、範囲の下半分近くから始めます。 CNC旋削加工では、一定の表面速度がSFMをより密接に保持できますが、それでも最大RPMキャップと直径に十分なジョーグリップが必要です。.
材料および工具の種類ごとの切断速度チャート
以下に、一般的な旋盤セットアップ ジョブで使用される推奨 FPM または SFM 旋削値と、ツール チャートの仮定に基づくその他の関連パラメータを示します。- 送り速度 0.004 ipr、- 切込み深さ 0.040 インチ、- 再研磨または交換間の作業寿命 180 分。これを参考のためにリストします- 旋盤の決定的なパラメータとしてではありません。.
| 材料グループ | 例示例 | HSS 開始 | 超硬 スタート | ショップノート |
|---|---|---|---|---|
| 炭素鋼を自由に加工します | 1117, 1212, 1213 | 270-290 FPM | 820-1045 FPM | 旋盤と工具が硬い場合は、最初のテスト材料として適しています。. |
| 低炭素鋼 | 1006-1026 | 125-215 FPM | 800-885 FPM | 供給が軽すぎる場合は、内蔵エッジを監視してください。. |
| 中炭素鋼 | 1027-1052 | 55-180 FPM | 670-970 FPM | 硬度の広がりは重要です;在庫状態が不明な場合は、低速で開始してください。. |
| 自由機械加工合金鋼 | 4140, 4150 | 70-200 FPM | 430-685 FPM | 4140 状態は答えを変えることができます; 熱処理を無視しないでください。. |
| オーステナイト系ステンレス鋼 | 201、304、304L、321、347 | 115-135 FPM | 570 FPM | ツールの切断を保つ 摩擦は表面を硬化させることができます。. |
| 鋳鉄 | 灰色 アイロン 教室 | 145-215 FPM | 410 FPM | ドライカットは一般的ですが、粉塵の制御は依然として重要です。. |
| 真鍮 | フリーカットブラス | 300-350 FPM | 1170 FPM | 適切なツールのジオメトリを使用します; 真鍮は間違ったエッジでつかむことができます。. |
| 青銅 | 一般的な青銅合金 | 200-250 FPM | 715 FPM | 研磨合金は、グラフが示すよりも早く HSS を罰する可能性があります。. |
| 鍛造アルミニウム | 5000、6000、7000シリーズ | 500-600 FPM | 2820 FPM | チップ制御と利用可能な RPM により、実際のセットアップが制限されることがよくあります。. |
ANTISHICNC金属旋削ページの記事では、軟鋼HSS工具ビットには70-135 FPM、インサートには140-270 FPMを提案しています。これらの値は、単一の工具とワークピースの組み合わせにとって理想的な性能よりも、一般的な機械パラメータを優先する傾向があります。.
Diameter-First Speed Ladder で SFM を RPM に変換します
切削速度の計算のインチ バージョンは次のとおりです。 SFM = pi x 直径 (インチ x RPM / 12)。多くの機械工は RPM = SFM x 3.82 / 直径 (インチ) を使用します。この 3.82 の数値はわずか 12 / pi です。.
フォーミュラカード
RPM からの SFM: SFM = 0.262 x 直径 (単位) x RPM
SFM からの RPM: RPM = SFM x 3.82 / diameter(in)
メートル法: m/min = pi x diameter(mm) x RPM / 1000
| セットアップ | ターゲット速度 | 直径 | 計算されたrpm | 決定 |
|---|---|---|---|---|
| 鋼軸上のHSS | 100 SFM | 1.000インチ | 382RPM | 手動旋盤の出発点が良好です. |
| 同じ鋼、より大きなバー | 100 SFM | 2.000インチ | 191RPM | 直径が2倍になったため、RPMは半分になりました。. |
| アルミニウム上の炭化物 | 500 SFM | 0.500インチ | 3820RPM | 十分な高速度を備えた旋盤が必要です。. |
| 公表 式 チェック | 700RPMで2インチ | 2.000インチ | 366.33 SFM | 三菱の例と一致します. |
シナリオ: 機械工が HSS を使用して 2 インチ 4140 シャフトを粗加工します。 4140/4150 材料のチャートを使用すると、SFM の範囲は 70 ~ 200 FPM です。 100 SFM 設定を試すと 191 RPM になります。チップが青くなり、ツールのエッジが急速に摩耗した場合は、SFM を減らします。チップが糸状のままで工具がワークピースをこすり始めた場合は、グラフの SFM 推奨を無視する前に、わずかに高い送り量を試してください。.
HSS 対超硬: チャート番号の高速化が良いスタートではない場合
超硬チャートでは、高速度鋼を表す HSS よりもはるかに高い SFM が示されることがよくあります。だからといって、すべての超硬インサートがすべての旋盤でテーブルの上部近くを走行する必要があるわけではありません。超硬は熱、剛性、エッジを鍛えるのに十分な送り力を好みます。弾力性のあるセットアップでは、超硬は鋭い HSS ツールが静かに切断する速度でチップ化できます。.
HSS の利点
HSS は鋭いエッジをより長く保持し、小型または弱い機械でも確実に動作でき、より低い表面速度で効果的に機能します。この材料の主な用途には、少量の生産作業、修理作業、狭いシャフト、中断のない手動操作、オペレーターにとって馴染みのない材料への切断などが含まれます。.
切削速度は熱によって制限されます。刃先が赤く光り始める点まで切削工具を加熱すると、工具寿命は指数関数的に減少します。.
超硬 メリット
超硬は、機械、工具ホルダー、超硬インサートグレード、および切削液がその作業に適切に選択されていれば、高速切削能力があり、より研磨性の高い材料に適しています。.
切断速度はサポートによって制限されます。最適化された低速 HSS 切断と比較して、高速超硬切断では、クランプ アセンブリの緩み、スピンドルマウントが弱く、送り速度が不十分、または工具の振動が過剰になると、全体的な生産性が実際に低下する可能性があります。.
シナリオ: あなたの304 ステンレス鋼の部品は、手動操作の小さな旋盤.Whileにchattersあなたの小さな手作業で動作させるものの、多数のチャートは、あなたがHSS tooling.Inの練習のための典型的なものよりもはるかに速いSFMの範囲であなたの炭化物工具を実行することができることを示唆しているかもしれないが、あなたのchattering問題の解決策は、切断速度 (開始するには、より低いSFMに調整する必要があります) だけでなく、より鋭い切削インサート、切削工具のより少ない突出 (工具オーバーハング) 、ツールホルダーのより大きな安定性、インサートでのチップフローの一貫した適用、そして潜在的に正のrakesemiconfigure炭化物切削工具を使用する必要があるかもしれません。.
旋削、フライス加工、穴あけ、リーミング: 1 つの SFM が常に 1 つのセットアップではない理由
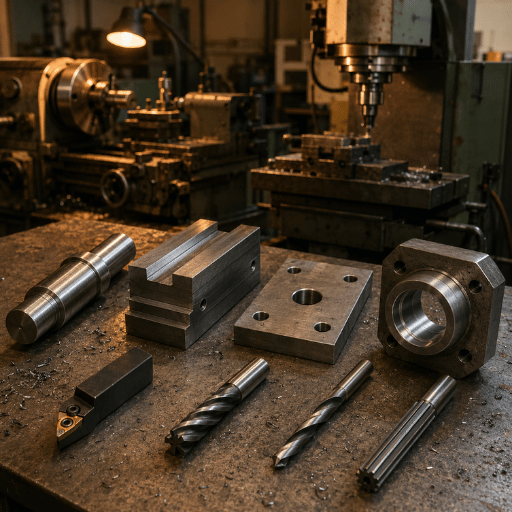
切断速度は、フィードと速度の問題全体ではありません フライスカッターには、歯、チップ荷重、ラジアル係合、およびツールの直径があります ドリルは穴に熱を閉じ込めます リーマーは小さな許容値を取り除き、清潔で安定したフィードを回転するワークピースの外面で切断する回転ツール。.
このため、材料が同じであっても、チャートでは旋削、フライス加工、穴あけ、リーミングが分割されることがよくあります。. Speeds-and-feeds ガイダンスでは、RPM にのみ焦点を当てるとフィードの問題が隠蔽される可能性があることも警告しています。たとえ速度が妥当に見えたとしても、チップ負荷が少なすぎるとおしゃべりが発生する可能性があります。.
| 操作 | 直径入力 | 主なリスク | チャートをどのように使用しますか? |
|---|---|---|---|
| 旋回 | ワーク直径 | チャタリング、エッジ摩耗、仕上がり不良 | 現在のストック直径で SFM を RPM に変換します。. |
| フライス加工 | カッターの直径 | 間違ったチップ荷重、摩擦、工具のたわみ | 歯ごとのチップ荷重と半径方向の係合を備えた SFM を使用します。. |
| 掘削 | ドリル径 | 穴の中に熱が詰まっている | チップの排出が不十分な場合は、オープンターニングよりも遅く開始してください。. |
| リーミング | リーマーの直径 | オーバーサイズの穴、おしゃべりマーク | 安定した供給と正しい在庫許容量を使用して、より低い速度を使用してください。. |
ツール選択のコンテキストについては、ANTISHICNC のガイドを参照してください カッターツールの種類 そして 金属切削工具.
切断速度が高すぎる場合、または低すぎる場合はどうなりますか?
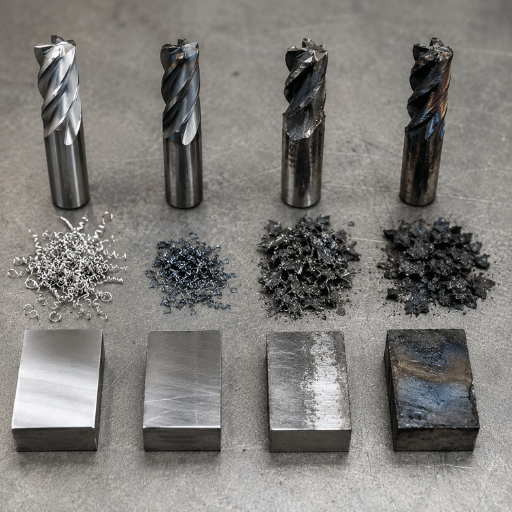
悪い速度の選択は、単一の症状として表示されません。速度が多すぎると、工具が焼けたり、アルミニウムが塗られたり、ステンレス鋼が加工硬化したりする可能性があります。速度が少なすぎると、切断の代わりに摩擦が発生し、仕上げが悪化し、オペレーターが間違った理由で飼料を上げる可能性があります。.
| 症状 | 考えられる原因 | 最初の修正 | 忘れないで |
|---|---|---|---|
| 青い破片および速い端の摩耗 | 工具や冷却剤には表面速度が高すぎます | SFMを15-25 パーセント削減します | インサートのグレードまたは HSS の鮮明度を確認してください。. |
| 長いシャフトでおしゃべり | 剛性に対して速度が多すぎる、または送り光が多すぎる | オーバーハングを短縮し、作業をサポートし、速度を変更します | 中心または安定した休息は RPM よりも重要になる場合があります。. |
| 擦れと仕上がりの悪さ | Edge は実際のチップを取得していません | フィードをわずかに上げるか、より鋭いエッジを使用します | 再び速度を落とすと、摩擦が悪化する可能性があります。. |
| ステンレス鋼の表面はパスごとに悪化します | 摩擦や滞留による加工硬化 | ポジティブで鋭いツールと安定した飼料を使用してください | ツールを肩に詰めてはいけません。. |
| アルミニウムは端に蓄積します | 間違った形状、速度、または潤滑 | 研磨された鋭いエッジと切断流体を使用してください | チップ制御なしでRPMを増やすと、仕上げが悪化する可能性があります。. |
シナリオ: 小さなアルミニウム部品は3820 RPMで計算されますが、旋盤は2500 RPMで最高になります チャートを放棄しないでください 機械が許す最高の安定した速度を実行し、鋭いツールを選択し、チップ溶接を制御下に置き、サイクルタイムが高速CNC旋盤とは異なることを受け入れます。.
チャートを旋盤の速度範囲と制御モードに合わせます
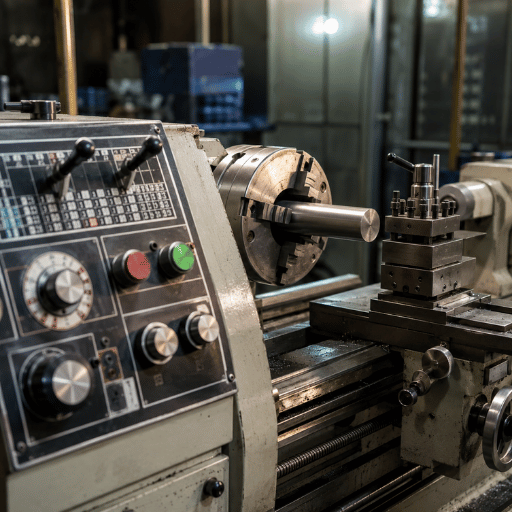
速度チャートは、購入前にマシンの不一致を露出することができます.ほとんどの部品が大口径の場合、低RPMトルクとギアボックスが重要です.ほとんどの部品が小さなアルミニウムまたは真鍮の場合、高RPM天井が重要です.カットによって直径が変化すると、CNCの一定表面速度は時間を節約できますが、安全なRPM制限が必要です。.
| 旋盤タイプ | 速度範囲信号 | 最高のチャートフィット | 内部企画リンク |
|---|---|---|---|
| 一般 金属 旋盤 | 70-2500 RPM | 修理、シャフト、ジョブショップの混在作業 | 金属旋盤概要 |
| ユニバーサル旋盤 | 40-2000 のRPM | 手動トレーニング、工具室、修理旋削 | ユニバーサル旋盤ページ |
| CNC 旋盤 | 40-6000 のRPM | 小型部品、一定表面速度、炭化物製造作業 | CNC 旋盤 機械 ページ |
| パイプ ねじ 旋盤 | 20-650RPM | 大きなパイプ、糸切り、ゆっくりとしたヘビーデューティーな旋削加工 | パイプ ねじ 旋盤 ページ |
| 縦旋盤 | 0.4-63RPM | 表面速度が非常に低い RPM に到達する大径作業 | 縦 旋盤 ページ |
CNCユーザーはG96 とG97 も理解する必要があります。 G96 は、ツールが部品面を横切って移動するときに一定の表面速度を保持します; G97 は固定RPMを保持します。中心線近くでは、純粋な表面速度の一定計算によりRPMが上向きに駆動されるため、安全な最大スピンドル速度が依然として必要です。.
プロセス計画については、比較してください CNC旋盤とターニングセンタ, 、 その後 レビュー CNC の旋削加工とフライス加工 部品に円形と角柱の両方の機能が必要な場合。.
標準、マテリアルトレーサビリティ、および見積チェックリスト
切断速度は、OSHA、ANSI、ISO、ASTM、または ASME 規格に単一の RPM 回答として書き込まれていませんが、規格は依然として切断を中心とした意思決定フレームワークを形作っています。 OSHA 29 CFR 1910.212 は、動作ポイントのマシン ガーディングをカバーしており、29 CFR 1910.212 の eCFR バージョンは、アクセス変更のガーディングまたはチャック時にチェックする法的テキストです。 NIST SI 単位ガイダンスは、m/min、mm、in、および ft/min 変換の一貫性を維持するのに役立ちます。 ISO 工作機械カテゴリと ASME コード リソースは、プロジェクトがショップのセットアップから文書化された生産作業に移行するときに便利な参照です。.
| トレーサビリティアイテム | セットアップシートに記録します | 決定のしきい値 | 権限 参照 |
|---|---|---|---|
| ガードとアクセス | チャックガード、チップシールド、ストップアクセス、バーサポート | 1000 RPM または長いオーバーハングを超えるバーストックで 2 を実行する前に確認してください | OSHA 29 CFR 1910.212 |
| 法文チェック | 安全審査官が使用する適用可能な OSHA / 29 CFR 条項 | ガーディング、フィクスチャーリーチ、またはオペレーターの位置を変更する前に使用してください | eCFR 29 CFR 1910.212 |
| 単位変換 | SFM、m/min、25 mm、50 mm、1 インチ、および変換ノートの 2 | セットアップシートごとに1 つのユニットシステムを使用してください; 書面による変換なしにmmとinを混ぜないでください | NIST SI 単位 |
| マシンカテゴリ | 手動旋盤、CNC旋盤、縦旋盤、またはパイプねじ切り旋盤 | 直径250 mm以上25 mm以下の部品を引用する前に、選択フレームワークを使用してください | ISO工作機械カテゴリー一覧 |
| プロジェクト記録 | プロジェクトのベースライン、ケーススタディノート、生産成果、スループット、および再作業率 | 最初の30 分または最初の10 パートの後に録音し、引用を繰り返す前に確認してください | ASME コードと標準ポータル |
これは、すべてのターニングジョブにASTM材料レポートやASMEコードパッケージが必要であるという主張ではありません。 見積もりチェックリストです。 ASTM材料のトレーサビリティ、ANSIまたはISOの機械安全レビュー、社内フィールド実装記録、またはエンジニアリングサインオフによるレビューが必要なプロジェクトの場合、生産結果がスループットだけで判断される前に、それをキャプチャします。.
単位チェックでは、セットアップ値を正確に記述します。25 mm、50 mm、100 mm、250 mm、1 インチ、2 インチ、4 インチ、6 インチ、0.004 インチ、フィード、0.040 切込み深さ、最初の 30 分間の生産、8 時間のレビュー ポイント、24 時間の修正アクション ノート、および 12 か月の繰り返し注文ノート。その小さな習慣により、意思決定マトリックスは数か月後に読み取れるようになります。.
チャートを生産前のセットアップシートに変換します
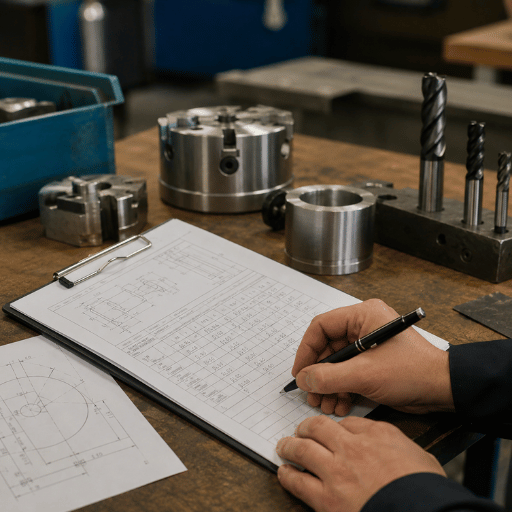
セットアップシートは、チャートが推測にならないようにします。最初の部分がカットされる前に、チャートの値、式の結果、最初の修正を書き留めます。これにより、2 番目の部分のセットアップが速くなり、次の演算子にメモリよりも優れたものが得られます。.
旋盤 速度 セットアップ シート
- 焼きなましされた 4140、ステンレス鋼 304、6061-T6、または未知の店舗在庫などの材料のグレードと状態を記録します。.
- ツールの材質、インサートグレード、ノーズ半径、レーキスタイル、冷却剤が使用されているかどうかを記録します。.
- 開始直径、ターゲット SFM、計算された RPM、および実際に使用されたマシン RPM を記録します。.
- 送り速度、回転あたりの送り量、切込み深さ、工具のオーバーハング、およびワークホールディング方法を記録します。.
- テストパス後にチップの色、チップの形状、音、表面仕上げ、工具の摩耗を記録します。.
- チャート番号だけでなく、最終速度を記録し、修正後にフィードします。.
手動オペレーターの場合、ANTISHICNC 金属 旋盤 旋削 先端 速度エラーは、ツールの高さ、センターのサポート、フィードのミスとともに発生することが多いため、ガイドは次の読み物として役立ちます。.
金属旋盤を選択する場合は、切断速度の要件を使用してください
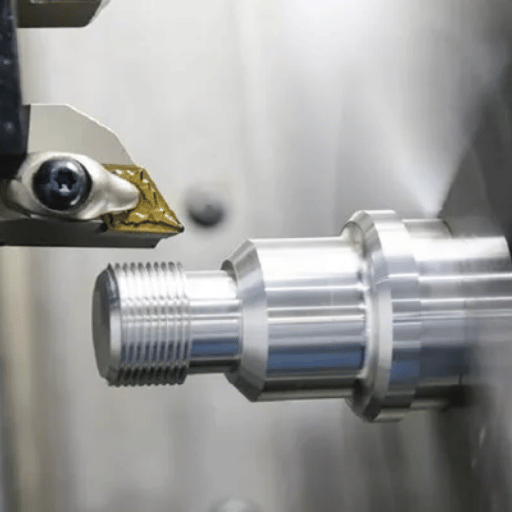
旋盤の見積もりには、スイング、中心間の距離、モーター出力以上のものが含まれている必要があります。購入の会話に小さな速度のワークシートを持ち込む。最大直径、最小直径、一般的な材料、工具の種類、および必要な SFM をリストします。次に、部品に必要なトルク、チャック、および制御モードで機械がそれらの速度を保持できるかどうかを尋ねます。.
| バイヤーの質問 | なぜそれが重要なのか | 持ってくる証拠 |
|---|---|---|
| スピンドルはトルクとともに低速で動作できますか? | 大径鋼は低い RPM まで計算できますが、それでも電力が必要です。. | 最大の直径、材料のグレード、切断の深さ。. |
| スピンドルは十分に速く走ることができますか? | 小さいアルミニウムか炭化物の仕事は3000 RPMの上で計算できます。. | 最小直径とターゲットSFM. |
| コントロールは一定の表面速度をサポートしていますか? | フェーシングとテーパー加工により、直径を継続的に変更できます。. | 部品の描画と最大安全チャック RPM. |
| ワークホールディングはスピードを乗り切るのでしょうか? | RPM は安全性の問題であり、生産性の問題だけではありません。. | チャックサイズ、ジョータイプ、バー長、サポート方法。. |
シナリオ: ショップは、両方の10 インチのスチールフランジと0.75 インチのアルミニウムブッシュを引用しますフランジ上では、垂直旋盤は計算RPMが低いため、作業が重いため、意味をなすことができますブッシュでは、6000 RPMの天井を持つCNC旋盤がよりよくフィットします1 つのチャートは、2 つの非常に異なるマシンを示しています。.
パーツ ファミリをマシンにマッチさせる場合は、 から始めます ANTISHICNC 金属旋盤 概要を確認し、材料、直径範囲、公差、計画されたツール タイプを送信して、速度範囲を確認します。.
見通し: 2026 年の静的チャート、計算機、CAM ツール ライブラリ
静的チャートは、4140 スチール、304 ステンレス、6061 アルミニウムが実際には同じ「スピードバンド」に入っていないように、私たちに「スケール」を示すので便利です。計算機は、直径と SFM で算術演算を実行する可能性を排除することで、これをさらに迅速に行うのに役立ちます。 CAM ツール ライブラリ データは、材料、ツール、ホルダーの種類、冷却剤、工作機械の仕様に関するメモを保存する、はるかに高度なレベルです。.
3 つとも 1 つの弱点を共有しています。最初のカットにはまだ検査が必要です。2026 年、最良のワークフローはチャートと電卓ではありません。開始範囲のチャート、RPM の電卓、トレーサビリティのセットアップ シート、および実際のマシンのオペレーターの修正です。.
よくある質問
最適な切断速度はどれくらいですか?
最適な切断速度は、許容可能な工具寿命、効果的なチップ制御、適切な熱レベル、許容可能な表面仕上げが特定の機械で達成できる表面速度です。見つけたチャートはガイドラインのみを提供します。速度は、材料条件、工具設計、治具スタイル、冷却剤の種類、旋盤工具ホルダーと工作機械自体の固有の剛性によって異なります。.
RPMから切断速度をどのように計算しますか?
表面速度 (SFM = Surface Feet Per Minute) の式は、SFM = 0.262 x 直径 (インチ x RPM) です。メートル法では、(m/min = pi x 直径 (mm x RPM / 1000)) になります。典型的な例は、SFM の値を調べることによってわかります。直径: 2」、700 RPM、および約 366.33 SFM。ただし、プロセスを逆にすることもできます。グラフから SFM 値を取得し、この式を使用してスピンドル RPM を決定します。 RPM = SFM x 3.82 / 直径 (インチ)。.
切断速度が高すぎるとどうなりますか?
ツール温度の上昇により、エッジが鈍くなります; チップはきれいに破断する代わりに引き裂かれる可能性があり、完成した表面は汚れや汚れになる可能性があります ステンレス鋼は、表面がドウェルまたはラビング条件から「加工硬化」すると、スピンドルの速度を緩やかに低下させます。.
4140 鋼の切断速度はどれくらいですか?
4140 および4150 のような高自由機械化の合金鋼のために、共通の回転図はHSS用具のための70-200 FPMおよび炭化物のための430-685 FPMを提案するかもしれない。 4140 とあなたの材料が堅く見えると働かせている場合セットアップは堅くより少なくなるかもしれない、または中断された切断をする、下端に向かって開始します。 100 SFMで2 ”直径棒を計算しましょう。 100 SFM = 0.262 x 2” x RPM従って100 = 0.524 x RPM; またはRPM=100/0.524=190.8。そして1” 直径棒で: RPM=100/(0.262*1) = 381.7。.
アルミニウムの安全な切断速度とは何ですか?
そして鍛造アルミニウム (5000、6000、7000 シリーズ材料) のために同じグラフはHSSのための500-600 FPMおよび炭化物のための2820 FPMを呼び出します。 spindle RPMおよび機械速度の必要性、またよい破片の形成の特徴の面でそれらの価値が要求する可能性が高いものに注目して下さい。.
超硬は常にHSSより速いのでしょうか?
多くの材料は超硬を使用した高速切断に適していますが、条件が満たされない限り、より高い超硬 SFM にセットアップを起動することは賢明ではありません。.
表面速度はスピンドル速度と同じですか?
いいえ 表面速度は材料が刃先を越えて移動する速度です スピンドル速度はチャックまたはスピンドルのRPMです 直径はそれらを接続します 同じRPMでは、2 インチの直径は1 インチの直径の2 倍の表面速度を持ちます。.



