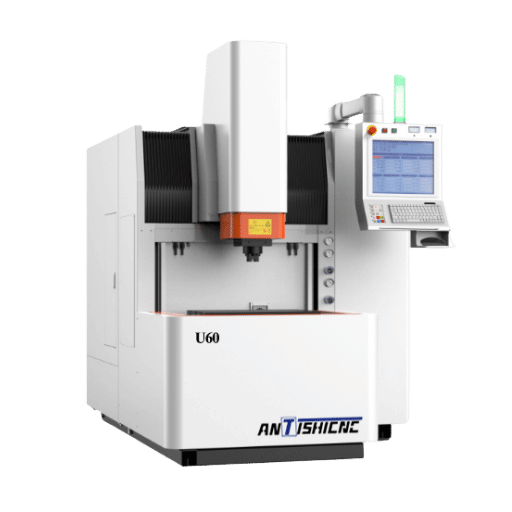
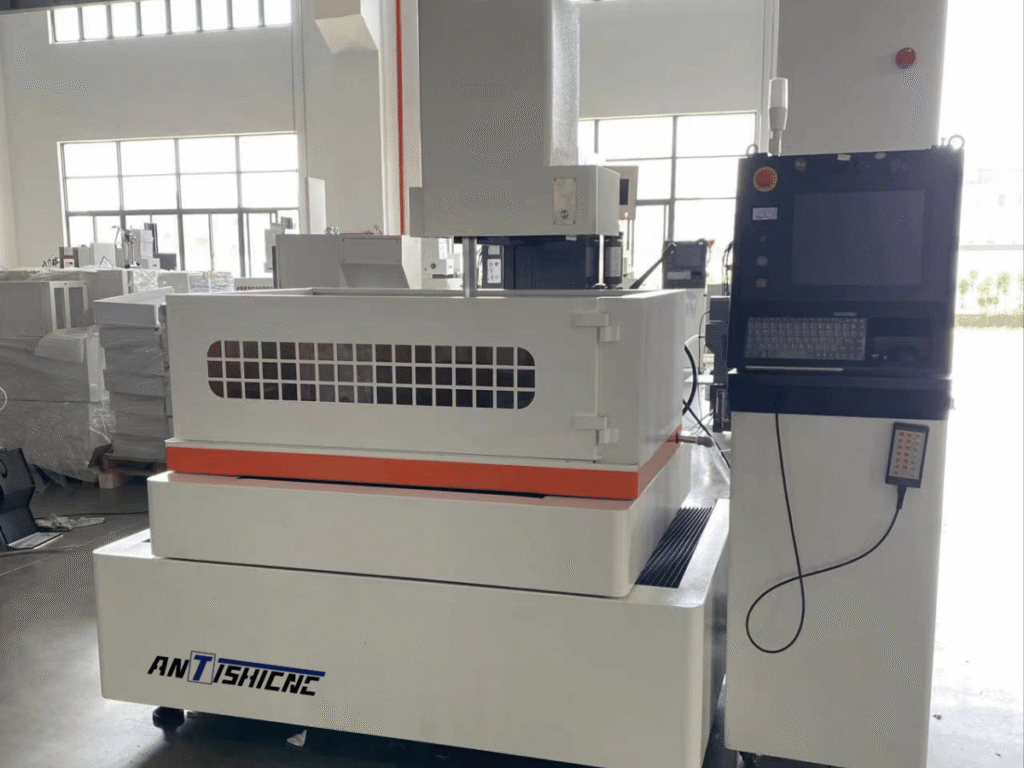
Technologies d'usinage par décharge électrique pour la fabrication de précision avancée Avec nos systèmes EDM, nous pouvons atteindre des tolérances inférieures au micron tout en usinant les matériaux les plus durs.

Coupez le titane, le tungstène, le carbure et les aciers trempés parmi les matériaux les plus durs, sans contrainte mécanique ni usure des outils.
Avec nos technologies d'électroérosion et de micro-usinage de fil de précision, atteignez des tolérances allant jusqu'à ±0,012 mm.
La procédure sans contact d'EDM permet d'atteindre des géométries incroyablement complexes avec une précision absolue.
Notre EDM de perçage de trous élimine les outils cassés tout en garantissant que la pièce associée reste intacte.
La force mécanique nulle de l'EDM évite toute déformation de la pièce ainsi que la fissuration induite par les contraintes.
Micro-EDM nous permet de créer des fonctionnalités plus petites que les cheveux humains avec une répétabilité élevée.
Nous utilisons des équipements EDM de pointe, qui offrent une précision et une flexibilité inégalées, même pour les problèmes d'usinage les plus complexes.
Commandes CNC modernes associées à l'intégration de l'industrie 4.0, à la surveillance de l'IoT et à l'échange automatique d'électrodes pour un fonctionnement sans pilote et une productivité optimale.
Offrant Wire EDM, Sinker EDM, et Hole Drilling EDM sur des plates-formes flexibles De micro-trous de 0,065 mm à des cavités 3 D complexes.
Pour les composants optiques et les instruments de précision, obtenez des finitions semblables à des miroirs jusqu'à 0,18 microns Ra, sans nécessiter d'opérations secondaires.
Chaque machine fabriquée est soumise à des procédures strictes de test et de contrôle qualité conformément aux exigences ISO 9001, garantissant des normes de qualité acceptées par l'industrie.
Découvrez les outils EDM de premier ordre à vendre, les outils et machines EDM pour toutes vos exigences en matière d'usinage par décharge électrique.
Tension : 3 phases 380V
Consommation électrique : 1,5 kW
Épaisseur de coupe maximale : 400 mm
Diamètre du fil : 0,10,2 mm
Rugosité de surface : ≤Ra2,5 µm
Vitesse de coupe maximale : ≥120 mm²/min
Tolérance dimensionnelle : ±0,004 mm
Longueur de la pièce maximale : jusqu'à 47 pouces
Matériau de l'électrode : graphite ou cuivre
Finition de surface : résultats très lisses et uniformes
Déplacement de l'axe (X, Y, Z) : 30", 38", 24"
Poids maximum de la pièce : jusqu'à 4 000 livres
Précision de positionnement : ±0,0005 pouces
Finition de surface : haute précision, résultats fluides
Automatisation : Changeurs automatiques d'électrodes/outils
L'usinage par décharge électrique (EDM) utilise des étincelles électriques contrôlées entre une électrode et une pièce conductrice pour éroder le matériau avec précision Un fluide diélectrique s'ionise sous tension, créant des étincelles de haute intensité qui génèrent une chaleur extrême (jusqu'à 12 000 °C), vaporisant et faisant fondre le matériau, qui est ensuite évacué. Cela permet la création de formes complexes.
| Spécifications EDM filaires | ||
|---|---|---|
| Paramètre | Spécification | Capacité |
| Diamètre du fil | 0,004" - 0,012" (0,1 mm - 0,3 mm) | Coupe ultra-fine à robuste |
| Exactitude de la position | ±0,0001" (±0,003 mm) | Précision exceptionnelle |
| Capacité de tolérance | ±0,00004" - ±0,0002" | Précision sub-micronique |
| Angle de conicité maximal | Épaisseur du matériau 30° @ 8" | Découpes angulaires complexes |
| Largeur Kerf | 0.006" - 0.014" | Perte matérielle minimale |
| Pièce à usiner maximale | 27 po x 40 po x 15 po d'épaisseur | Capacité de composants volumineux |
| Finition de surface | 0,18 - 3,2 µm Ra | Miroir à finition texturée |
| Vitesse de coupe | Jusqu'à 300 mm2/min | Haute productivité |
| Spécifications de l'EDM Sinker | ||
| Paramètre | Spécification | Application |
| Précision | ±0,004mm (±0,00015") | Moules de haute précision |
| Matériaux Electrode | Graphite, Cuivre, Tungstène | Diverses applications |
| Courant Maximum | 80 ampères | Enlèvement rapide de matière |
| Capacité orbitale | Usinage orbital 3D | Création de cavité complexe |
| Capacité de charge de table | Jusqu'à 2 000 kg | Support de pièce lourde |
| Voyage Z-Axis | Jusqu'à 500 mm | Usinage en cavité profonde |
| Système diélectrique | À base d'huile ou d'eau | Optimisé pour le matériel |
| Spécifications EDM de perçage de trous | ||
| Paramètre | Spécification | Précision |
| Diamètre minimum du trou | 0,065 mm (0,0025") | Capacité micro-trou |
| Rapport d'aspect maximum | 150 :1 (profondeur jusqu'au diamètre) | Forage de trous profonds |
| Diamètre Tolérance | ±0,0025mm | Exceptionnel exactitude |
| Tolérance de rectitude | ±0,025 mm sur 150 mm de profondeur | Géométrie précise des trous |
| Profondeur Maximale | 1000 mm (39,4") | Capacité de trou profond |
| Vitesse de forage | 1 po de profondeur en ~1 minute | Haute productivité |
Voyez pourquoi EDM est supérieur pour les applications de précision
| Aspect | Technologie EDM | Usinage Traditionnel | Avantage |
|---|---|---|---|
| Limite de dureté du matériau | Aucune limite (aucun matériau conducteur) | Limité par le matériau de l'outil (≤45 HRC) | EDM |
| Capacité de tolérance | ±0,5µm réalisable | ±5-10µm typique | EDM |
| Géométries Complexes | Toute forme électriquement conductrice | Limité par l'accès aux outils | EDM |
| Usure d'outils | Aucun contact mécanique | Dégradation continue des outils | EDM |
| Finition de surface | Finition miroir possible | Finition supplémentaire requise | EDM |
| Vitesse de coupe | Plus lent pour les formes simples | Plus rapide pour les opérations de base | Traditionnel |
| Configuration Complexité | Nécessite des connaissances en programmation | Plus simple pour les opérations de base | Traditionnel |
| Coût Opérationnel | Consommation d'énergie plus élevée | Énergie plus faible, outillage plus élevé | Dépend |
Voici ce que nos clients disent de nos Machines EDM
L'EDM ou mesure électronique de distance est une méthode d'arpentage qui utilise des ondes électromagnétiques pour obtenir des mesures précises de la distance entre deux points désignés.
Les appareils de mesure électronique de distance (EDM) utilisent le rayonnement électromagnétique, tel que les lasers ou les micro-ondes, pour la mesure de distance, particulièrement utile dans l'arpentage pour une mesure rapide et précise.
Les machines EDM à fil de bureau sont de petites pièces d'équipement rentables fabriquées pour la découpe précise du métal nécessaire aux conceptions et au prototypage complexes à petite échelle.
En guise de distinction, l'EDM traditionnel utilise une électrode de forme personnalisée qui érode le matériau, tandis que l'EDM Wire Cut utilise un fil en mouvement continu pour couper des formes complexes.
Wire EDM utilise un fil-électrode tendu alimenté en continu pour générer des décharges électriques qui s'érodent et traversent les matériaux conducteurs avec précision.
Les pièces EDM filaires telles que les électrodes filaires, les guides filaires, les contacts d'alimentation électrique, les filtres et les fluides diélectriques sont des consommables essentiels pour garantir que les opérations EDM sont effectuées de manière précise et efficace.
Semblable à l'EDM, le broyage à décharge électrique (EDG) utilise une roue conductrice rotative comme électrode qui utilise des décharges électriques contrôlées pour affiner la surface de la pièce.
Wire EDM atteint des tolérances allant jusqu'à 0,0001 pouces ou 2,5 microns Ces tolérances sont très utiles pour les tâches axées sur la précision.
Une machine CNC EDM est un outil d'usinage par décharge électrique qui est actionné par ordinateur, équipé de décharges électriques qui permettent la découpe ou la mise en forme de précision de matériaux conducteurs Le mieux adapté pour les motifs détaillés et les métaux difficiles.
L'équipement EDM en fil comprend des machines sophistiquées adaptées à la découpe précise de matériaux électriquement conducteurs à travers un fil-électrode mince, offrant une précision, une efficacité d'usinage et une capacité exceptionnelles à former des géométries complexes.
Bien que les machines EDM coûtent plus cher, soient plus lentes, aient des limites dans la conduite des matériaux et soient plus chères, elles présentent des avantages tels qu'une coupe précise des matériaux durs, une contrainte réduite des pièces et des finitions de surface exceptionnelles.
La programmation machine pour EDM nécessite un logiciel CAM spécifique Les exemples sont CAMWorks et Mastercam. Ces programmes extraient des chemins d'outils détaillés et du code machine pour un usinage efficace et automatisé.
Les électrodes pour EDM, telles que le graphite, le cuivre ou le tungstène, ainsi que les bobines de fil, le fluide diélectrique, les guides diamantés, les porte-outils et les générateurs d'impulsions pour décharger de l'électricité à intervalles précis, sont également utilisées comme outils EDM.
Les technologies de découpe EDM à fil standard permettent d'atteindre des plages de profondeur de trois cents à cinq cents millimètres Cependant, dans des configurations sur mesure, ces technologies sont capables d'atteindre des plages de profondeur de plus de trente-six pouces.
Non, le fil EDM n'est pas réutilisable puisqu'il subit une érosion et une dégradation au stade de l'usinage, entraînant une perte à la fois de précision et d'efficacité.
Les fils EDM s'enclenchent en raison d'une faible ténacité, d'un désalignement mécanique, d'une tension inappropriée ou de contacts électriques usés, qui appliquent des contraintes et introduisent des défauts pendant le processus d'usinage.
Fabricant et fournisseur de machines à façonner le dessus de machine à façonner en Chine...
Lire la suiteLisez nos derniers articles de blog pour connaître les derniers équipements EDM.
L'EDM a changé la façon dont la fabrication de précision était autrefois perçue. Le Sinker EDM est une méthode beaucoup plus récente qui peut offrir une plus grande précision, une plus grande polyvalence et une plus grande efficacité dans la complexification...
Le remède élevé et la malléabilité élevée du processus EDM dans la fabrication de pièces complexes le placent comme inexorablement révolutionnaire. Les deux principaux types d'EDM, l'EDM à plomb et l'EDM à fil,...
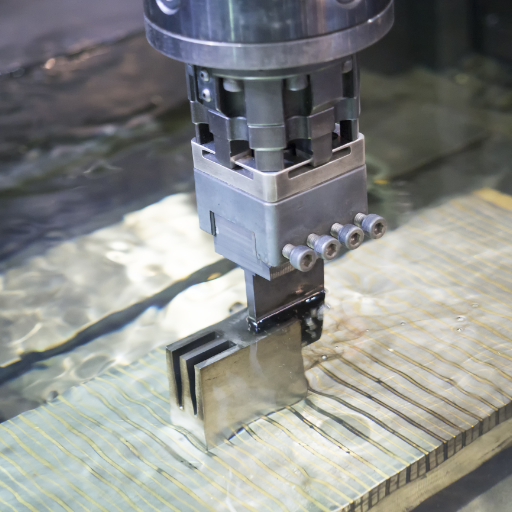
La sélection d'un matériau d'électrode est l'aspect le plus critique concernant la précision et l'efficacité de l'EDM. Le bon choix de matériau contribue grandement à déterminer les représentations...
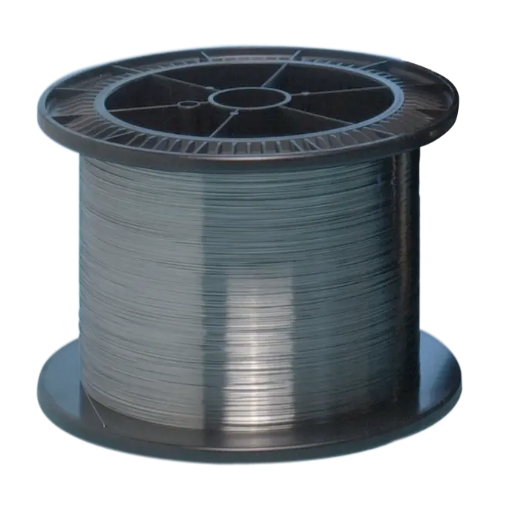
En termes d'usinage de précision, il n'y a pas de correspondance pour l'efficacité du procédé EDM (Electrical Discharge Machining).Choix d'un fil pour la machinerie EDM, soit du fil de molybdène...
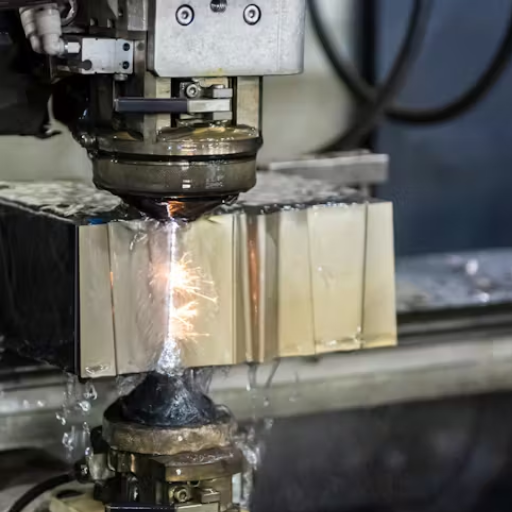
Usinage par décharge électrique Les perceuses changent d'industrie à plus grande échelle pour s'adapter à l'usinage de précision. Les perceuses EDM sont célèbres pour percer des trous très fins et graver très...
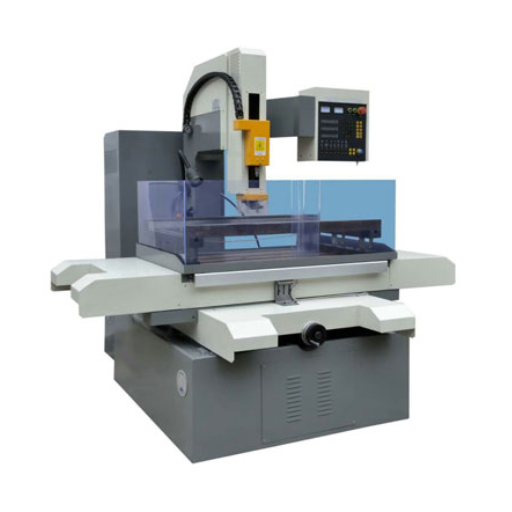
De la plus haute importance dans les industries de fabrication et de modification de précision qui nécessitent des opérations de forage complexes et minutieuses, les perceuses à décharge électrique utilisent une technologie avancée pour traverser la plus difficile de...
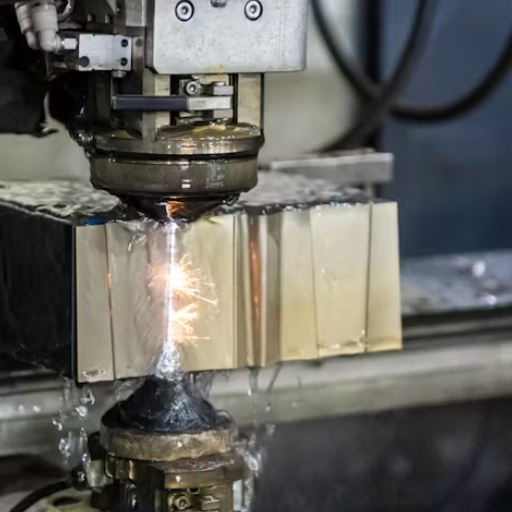
Ornée d'usinage par perçage EDM, la fabrication moderne agit en fournissant de la précision dans des composants complexes. L'EDM fonctionne avec un principe intéressant de mise en forme d'un matériau par action d'énergie électrique...
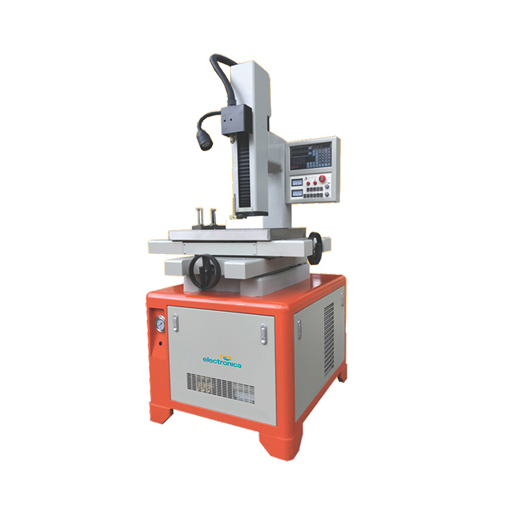
Dans la fabrication de précision, une perceuse à usinage par décharge électrique est en quelque sorte un outil révolutionnaire ; également appelé forage EDM, il a la capacité de réaliser de très petits trous et...
Recevez une estimation immédiate et précise pour une machine de découpe EDM structurée autour de vos besoins individuels de fabrication Découvrez des sélections fiables et performantes conçues pour impacter la précision, rationaliser l'efficacité et maximiser la productivité dans vos processus.
L'usinage conventionnel exige habituellement l'usinage par contact physique et direct de matériaux tels que les métaux durs et les conceptions complexes, ce qui entraîne une usure plus importante des outils En revanche, l'EDM, ou usinage par décharge électrique, rend possible l'usinage sans contact, ce qui réduit drastiquement l'usure des outils.
Dans le processus d'usinage par décharge électrique, le fluide diélectrique est essentiel car il refroidit, chasse les débris et maintient les étincelles. Cependant, la sélection du fluide diélectrique a un impact sur l'état de surface et sur la qualité de la pièce. Il convient de noter que l'eau déminéralisée et certains fluides à base d'hydrocarbures remplissent ces fonctions dans diverses applications d'usinage avec de bons résultats.
La productivité dans les processus EDM est faible en raison des temps d'arrêt des machines. Cependant, les machines EDM automatisées équipées de commandes CNC peuvent effectuer des processus d'usinage compliqués avec une contribution importante mais minimale de l'opérateur, ce qui sert une production et une qualité continues. Ceci est particulièrement important dans la fabrication à grand volume, où le profit est réalisé.
Le choix du matériau de l'électrode dans l'EDM est affecté par le type d'électrode, le processus EDM, le matériau de la pièce à usiner et la finition de la surface de travail requise. Les clients ont souvent besoin de cuivre et de graphite comme électrodes EDM, bien que le graphite soit préféré en raison de sa capacité à produire des détails complexes et de sa résistance supérieure à l'abrasion. Choisir le bon matériau d’électrode est essentiel pour garantir un taux d’usinage et une fidélité des pièces satisfaisants.
Les améliorations apportées à la technologie EDM augmentent la précision, la vitesse et l'efficacité opérationnelle, affectant les processus de fabrication fondamentaux. Les systèmes avancés de génération d'étincelles, de rinçage et de systèmes CAO/FAO améliorent la qualité des pièces et diminuent le temps de cycle. Par conséquent, ces améliorations permettent aux fabricants de remédiation de gérer des problèmes plus complexes tout en répondant aux exigences des entreprises et des industries contemporaines.
WhatsApp nous