














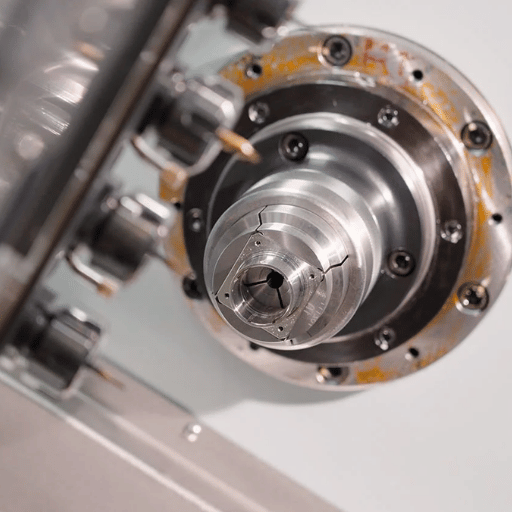
A tour d'outillage live est un tour CNC dont la tourelle porte des outils motorisés et rotatifs entraînés par la commande de la machine, de sorte qu'une machine peut fraiser des plats, percer des trous croisés et taper des fils pendant que la pièce reste serrée dans le mandrin. Au lieu de déplacer une partie tournée vers une pièce séparée fraiseuse pour ses caractéristiques hors axe, le tour le termine en une seule configuration Cette idée, outils entraînés dans la tourelle, est ce qui sépare une machine de tournage simple d'un véritable moulin-tour, et c'est pourquoi “done-in-one” est devenu l'expression shops chase.
Ce guide explique ce qu'est réellement l'outillage en direct, comment l'axe C et l'axe Y le font fonctionner, les interfaces de support sur lesquelles vous serez cité, ce que vous pouvez fabriquer en un seul serrage et comment décider si la capacité gagne son prix. prix.
Spécifications rapides : tour d'outillage en direct en un coup d'œil
| Ce que c'est | Tour CNC avec outils rotatifs entraînés (alimentés) dans la tourelle |
| Axes d'activation de base | Axe C (positionnement et indexation de la broche) + Axe Y (caractéristiques décentrées) |
| Interfaces du titulaire | VDI (DIN 69880, tiges 16980 mm) ou BMT à base |
| Vitesse typique des outils vivants | ~ 3 000 tr/min 6 000 tr/min à la station entraînée (dépendante de la machine) |
| Alimentation des outils en direct | ~3,7 kW à 7,5 kW ; Résolution de l'axe C proche de 0,001° |
| Voyage typique sur l'axe Y | ±52 mm (dépendant de la machine) ; capacité de la barre à ~65 mm |
| Meilleur pour | Pièces tournées avec trous transversaux, plats, fentes, formes hexagonales/splines |
Qu'est-ce qu'un tour d'outillage en direct ?
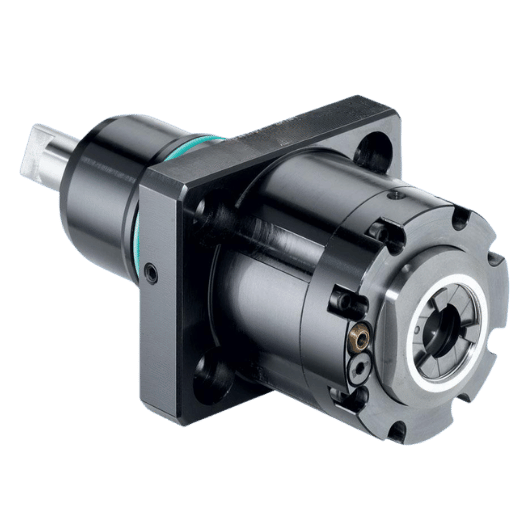
Sur un tour CNC standard, la tourelle maintient l'outillage fixe, ou statique, les inserts de tournage indexables, les barres d'alésage, les forets sur la ligne centrale La broche fait tourner la pièce ; avec l'outillage statique les outils eux-mêmes ne tournent pas Un tour d'outillage sous tension ajoute un entraînement de puissance à l'intérieur de la tourelle de sorte que les postes sélectionnés font tourner leur propre outil Les fraises, forets, ou robinets tournent maintenant à leur propre vitesse tandis que la broche principale maintient la pièce immobile ou l'indexe à un angle.
Les programmes de formation le décrivent de manière cohérente : l'outillage en direct est piloté par le contrôle CNC et le“ de la tourelle sur les tours CNC pour effectuer le fraisage, le forage et l'exploitation. Le cadre de fabrication avancée de l'État du Massachusetts répertorie même les”mettre en place un outillage en direct sur un broyeur/centre de retournement CNC” comme compétence nommée et les filières de diplôme universitaire telles que Programme de technicien en automatisation CNC du Lakeshore College enseignez le tournage de“CNC avec l'outillage en direct” comme sa propre opération Si vous voulez un rappel sur les fondamentaux de tournage sous tout cela, le Apprêt tournant CNC de l'Erie Institute of Technology est un point de départ propre.
Ce que vous gagnez est structurel, pas cosmétique : les caractéristiques qui avaient besoin d'une deuxième machine et d'une deuxième configuration sont coupées là où la pièce se trouve déjà Sautez l'outillage sous tension et chaque trou transversal ou plat devient une configuration de fraisage séparée, souvent 101 min de manipulation supplémentaire par pièce, plus le risque de perte de localisation car la pièce doit être desserrée et refixée Moins de transferts signifie moins de chances de perdre de la localisation entre les opérations.
Outillage en direct contre centre en direct contre outillage statique
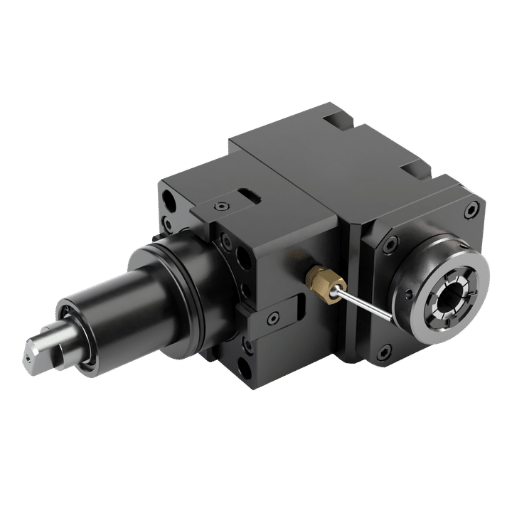
Voici la confusion la plus courante dans ce coin de la boutique, appelez-la le mix-up à deux L. “Live tooling” et live center“ partagent un mot et rien d'autre Les données de recherche le montrent clairement : ”live center“ tire environ 1 300 recherches mensuelles contre environ 140 pour l'outillage ”live,“ et les propres People-Aso-Ask de Google les associent comme s'il s'agissait de questions liées.
En revanche, un centre live est une pointe passive supportée par un roulement qui se trouve dans la contre-pointe et étame l'extrémité libre d'une longue pièce, une agrafe de Tournage CNC configurations Il ne coupe rien, il tourne simplement librement avec l'œuvre pour ne pas brûler. Outillage en direct est un coupeur entraîné dans la tourelle qui coupe. Outillage statique (fixe) est un outil de tourelle qui coupe mais ne tourne pas Trois travaux différents, deux d'entre eux nommés de manière confuse.
| Article | Est-ce que ça tourne et coupe ? | Monté où | Emploi |
|---|---|---|---|
| Outillage en direct (outil piloté) | Oui, coupeur motorisé | Gare de la tourelle | Moulin, perceuse, tape sur l'axe de retournement |
| Outillage statique (fixe) | Coupe, ne tourne pas | Gare de la tourelle | Tournez, alésez, perceuse au centre |
| Centre d'accueil | Tourne librement, ne coupe pas | Queue | Soutenir l'extrémité libre d'une longue pièce |
Lorsqu'une feuille de spécifications indique un outillage d“”,“, cela signifie des fraises entraînées. Lorsqu'il est écrit ”live center,”, cela signifie un support de pile arrière. Une machine peut avoir les deux, ni l'un ni l'autre, ou l'autre ne suppose jamais la ligne de prix pour l'un couvre l'autre.
Comment fonctionnent les outils pilotés : axe C, axe Y et sous-broche
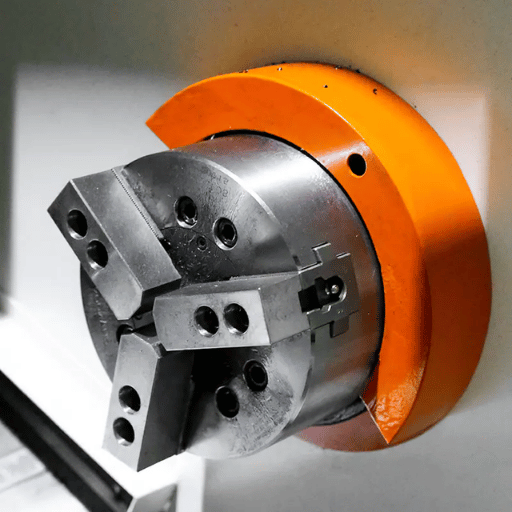
Les outils entraînés ne deviennent utiles que lorsque la machine peut les viser, et trois pièces d'architecture le font Le Axe C indexe ou fait tourner la broche principale selon un angle précis ; le Axe Y déplace la tourelle de la ligne médiane de la partie pour atteindre des éléments qui manquent le milieu ; et le sous-broche saisit l'extrémité finie pour que le dos de la pièce soit travaillé dans le même cycle.
Sur un tour de moulin multi-axes, le Axe C tourne la broche principale en un axe rotatif contrôlé Au lieu de simplement tourner, la broche peut indexer la pièce à un angle précis (par exemple, tous les 60° pour un hex) ou s'interpoler en douceur pendant qu'un outil entraîné coupe Cette indexation sur l'axe C est la façon dont vous percez un cercle de boulons sur un visage ou fraisez une fente le long d'un diamètre Pendant ce temps, le Axe Y déplace la tourelle perpendiculairement à la ligne médiane de la pièce, ce qui permet à un outil entraîné d'atteindre des éléments décentrés, un plat qui n'est pas sur l'axe ou un trou qui ne pointe pas vers le milieu. Enfin, le sous-broche (une seconde broche opposée) saisit l'extrémité finie pour que l'arrière de la pièce puisse également être travaillé, envoyant une pièce complète hors de la porte en un cycle. En pratique, un machiniste fraisant une rainure de clavette sur un arbre de 25 mm indexe l'axe C pour verrouiller l'angle en premier, car sauter cette marche risque une fente qui erre hors emplacement et gratte la pièce, le genre d'erreur qui transforme une fonction de 2 minutes en une heure de retouche.
Un petit mot sur les outils pilotés par la programmation
Le travail sur outil entraîné apparaît dans le programme sous forme de codes M d'outil réel (allumage/arrêt de style broche et vitesse pour l'entraînement de la tourelle) plus positionnement sur l'axe C. Pour le fraisage des caractéristiques rondes autour de la pièce, les commandes utilisent l'interpolation polaire (souvent G12.1/G112), qui vous permet de programmer en termes normaux X/Y pendant que la machine mappe le mouvement à C et X. Si vous êtes nouveau du côté du code, notre référence sur le Liste des codes G CNC et M couvre les groupes modaux dans lesquels vivent ces cycles. A titre d'exemple concret, fraisage à plat de 20 mm sur une barre de 30 mm : indexer l'axe C à 0°, amener le broyeur d'extrémité entraîné en profondeur, puis alimenter en Y le plat, la broche ne tourne jamais pendant la coupe, elle ne tient que la position.
Titulaires et interfaces d'outils en direct : BMT vs. VDI
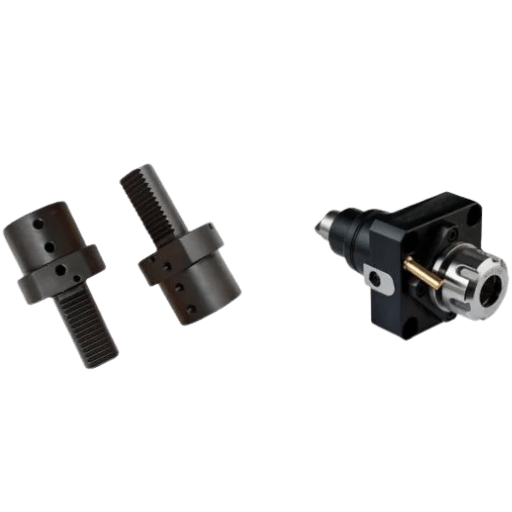
Lorsque vous achetez ou outillez un tour d'outillage sous tension, la première véritable décision est l'interface du support, la façon dont les outils entraînés se serrent dans la tourelle Deux systèmes dominent, et le choix est la rigidité et le temps de changement, pas seulement le coût Appelez-le le Split de l'interface BMT-vs-VDI.
VDI les supports utilisent une tige cylindrique qui tombe dans l'alésage de la tourelle et se verrouille avec une crémaillère dentelée ; le système est standardisé sous le nom de DIN 69880 avec des tailles de tige allant du VDI 16 au VDI 80. Ils changent rapidement et coûtent moins cher. BMT Les supports (tourelle montée sur la base) se boulonnent à une face plate et clavetée sur le disque de la tourelle, ce qui donne une monture plus rigide et plus reproductible pour les coupes entraînées plus lourdes. Les machinistes qui ont couru les deux sont francs sur le métier : un vétéran qui a passé dix ans sur VDI a noté que chaque perceuse et outil sous tension avait besoin d'un alignement individuel, tandis que BMT “ offre un dégagement bien meilleur que toute autre tourelle, sauf aucun.”
| Caractéristique | VDI (DIN 69880) | BMT (montage de base) |
|---|---|---|
| Montage | Jarret cylindrique dans l'alésage de la tourelle | Boulonné sur la face de la tourelle à clé |
| Rigidité | Bon pour les coupes légères | Plus haut ; privilégié pour le fraisage lourd |
| Changement d'outil | Des swaps plus rapides, un coût de support inférieur | Plus lent (boulons), mais très répétable |
| Shank/système de taille | VDI 16, 20, 25, 30, 40, 50, 60, 80 mm | BMT 45, 55, 65, 75 (spécifique à la tourelle) |
Norme d'interface : DIN 69880 (VDI).Comparaison de rigidité de terrain : rapports de praticiens machinistes.
Au-delà de l'interface, surveillez les détails du support qui décident des capacités réelles : un outil radial par rapport à un outil axial (dans quel sens les points de coupe), si des cornières sont disponibles pour les caractéristiques composées, le liquide de refroidissement interne à travers l'outil et le rapport de démultiplication d'entraînement qui définit la vitesse maximale de l'outil sous tension. Quelle que soit l'interface que vous choisissez, la tourelle et ses outils entraînés font partie de la machine tournante couverte par le ISO 23125 norme de sécurité. Les fabricants de supports tels qu'Eppinger et Lyndex-Nikken, ainsi que les constructeurs de machines comme Haas et Mazak, publient tous des valeurs nominales de tête entraînée pour la vitesse, le couple et le liquide de refroidissement traversant, et une tête évaluée à 6 000 tr/min et environ 3,7 kW avec liquide de refroidissement traversant est un animal différent d'une tête radiale de base de 3 000 tr/min.
Ce que vous pouvez créer en une seule configuration : 10 opérations pilotées
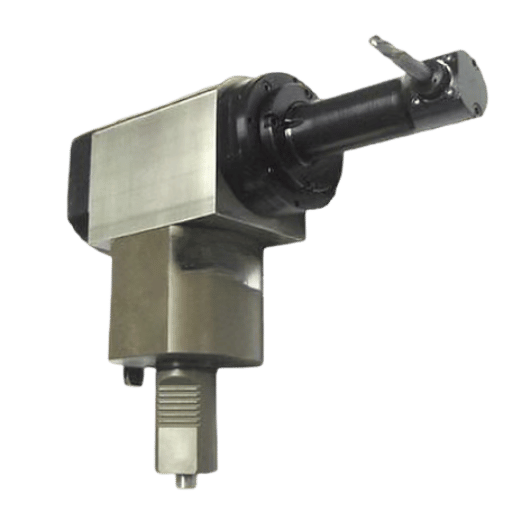
L'outillage vivant gagne sa place grâce à la consolidation : Six opérations, un coup. Les pièces qui autrement rebondiraient entre un tour et un moulin obtiennent leurs caractéristiques tournées et non tournées dans une seule cale. En dessous, la carte de fonctionnement sur axe couvre la plupart des travaux d'outils entraînés ; chaque rangée serait autrement une configuration de fraisage distincte sur un arbre ou un corps de vanne de 30 mm, avec plus de maniabilité et le risque d'une bavure lorsqu'un foret croisé perce à 3 000 tr/min.
| Opération | Outil entraîné | Axe utilisé | Exemple de caractéristique |
|---|---|---|---|
| Appartements de moulin | Moulin d'extrémité | C (+Y décentré) | Clé plats sur un arbre |
| Exercice croisé | Foret (radial) | C | Trou traversant un boss |
| Robinet radial | Tap (radial) | C | Trou de vis |
| Fente/clavier | Moulin d'extrémité | C ou Y | Clé le long d'un diamètre |
| Tournage du polygone | Coupeur entraîné, synchronisé | Broche C + | Hex sur un blanc tourné |
| Brochage rotatif | Broche oscillante | C + Z | Forme hexadécimale interne/Torx |
| Graver | Coupe-gravure | C +Y | Numéro de pièce sur un visage |
| Filoir | Filoir | C +X/Z | Fil de discussion à pas grand ou spécial |
| Hex/carré | Fin du broyeur/broche | C (+Y) | Formulaire d'entraînement sur un raccord |
| Alésage décentré | Outil de forage/alésage | Y | Trou parallèle à l'axe mais hors de celui-ci |
Qu'est-ce que le brochage rotatif sur un tour ?
Le brochage rotatif (également appelé brochage oscillatoire) est la façon dont un tour d'outillage sous tension coupe les formes internes non rondes, l'hexagone, le carré, le Torx et les cannelures ou dentelures (les formes de cannelures invariables suivent DIN 5480), sans deuxième opération. Le porte-broche s'assoit à un angle de 1° par rapport à l'axe central de la pièce et tourne librement sur un roulement.
Comme il est poussé dans un trou pré-percé, la pièce tourne de manière synchrone et le bord d'attaque de l'outil “wobbles” dans et hors de la coupe comme une came, donc un seul point s'engage à la fois Selon Brochage rotatif de l'usinage de production 101, [traduction], la technique a besoin d'environ 801TP10 T de moins de force que le poinçonnage de forme et “ est devenue la méthode de choix sur les machines de type suisse, les tours CNC et les centres d'usinage parce qu'elle élimine une opération secondaire.” Les vitesses typiques courent 1 500 3 000 tr/min, et l'outil veut être au centre à environ 0,0008 pouce Le principe d'oscillation lui-même est assez vieux pour avoir le sien “brevet de” de variateur d'oscillation (US2940324A), (en), qui décrit la conversion du mouvement rotatif en l'action alternative décalée sur laquelle repose la broche.
“Nous aimons le fait que nous n'ayons pas à centrer ces têtes Elles ne prennent pas plus de temps à mettre en place que les foreuses.”
Brian Baxter, machiniste suisse, Astro Medical Devices (via Production Machining)
Dans cet atelier, le passage à une tête de broche rotative précentrée a réduit le temps de configuration de la broche d'environ 78%, une illustration claire de la raison pour laquelle l'outillage entraîné est jugé sur les configurations retirées, et pas seulement sur les coupes effectuées.
Tour de tourelle, moulin-tour, centre de tournage : dénomination décodée
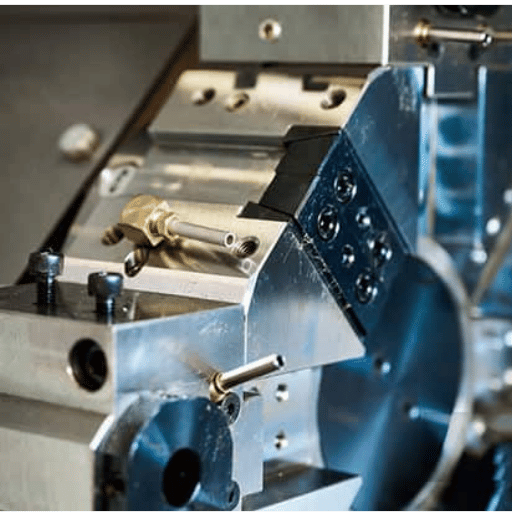
Les noms de machines dans cet espace sont une cible mobile, et les vendeurs ne sont pas toujours d'accord Voici une échelle de capacités qui place chaque classe par ce qu'elle peut réellement faire, si elle a des outils entraînés, et quels axes elle porte.
| Classe Machine | Des outils pilotés? | Axes typiques | Meilleur pour |
|---|---|---|---|
| Tour moteur (manuel) | Non | X, Z (manuel) | Ponctuel, réparation tournant |
| Tour à tourelle | Non | X, Z | Reprenez le virage, de nombreux outils |
| Tour de tourelle CNC | Non (tournant seulement) | X, Z | Volume OD/ID tournant |
| Centre de tournage CNC | Facultatif | X, Z (±C) | Travail tournant, parfois léger |
| Centre de tournage d'outils en direct | Oui | X, Z, C | Pièces tournées avec caractéristiques transversales |
| Tour de moulin (axe Y) | Oui | X, Z, C, Y | Fraisage décentré, pièces complexes |
| Multitâche (axe B) | Oui (broche de moulin) | X, Z, C, Y, B | 5 faces réalisées en une |
| Tour à double broche | Oui | X, Z, C (×2) | Travail avant + arrière, pas de refixation |
| Tour de type suisse | Oui | X, Z, C, Y (±B) | Petites pièces de précision élancées |
| Tour à tourelle verticale (VTL) | Facultatif | X, Z (±C) | Pièces lourdes de grand diamètre |
En pratique, le tour d'outillage en direct, le“ ”mill-turn, le“ ”turn-mill center, le“ et l”“live-tool turn center” décrivent tous la même idée de base à différents comptes d'axes ; ajoutez une deuxième broche opposée et elle devient une machine à double broche (twin-spindle), tandis que la version spécialisée en petites parties est le tour suisse. Vous pouvez comparer la famille plus large sur notre tour de tournage en métal aperçu et voir une version spécifique du Machine à tour CNC page.
Les machines suisses ont-elles un outillage sous tension
Oui, la plupart des tours modernes de type suisse portent un outillage sous tension, et beaucoup ajoutent des têtes entraînées sur les axes Y et B. Les machines suisses sont construites pour des pièces petites et minces découpées près d'une bague de guidage, et les outils entraînés leur permettent de terminer des entraînements hexagonaux, des trous transversaux et des plats au cours du même cycle. En fait, le brochage rotatif est devenu populaire sur les machines de type suisse en premier, précisément parce que ces pièces ne pouvaient pas se permettre une deuxième configuration.
Un tour d’outillage en direct en vaut-il la peine ?
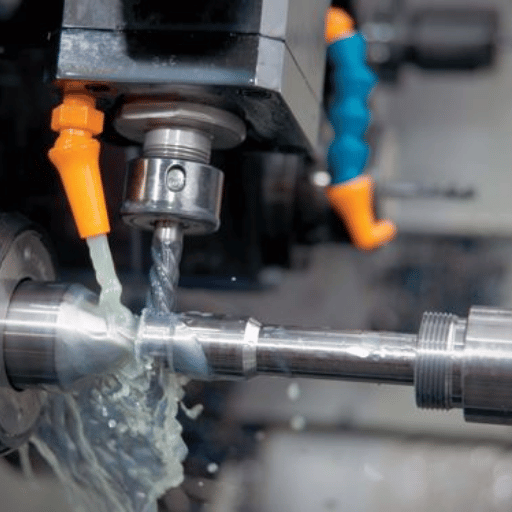
L'outillage entraîné ajoute du coût, à la machine, aux supports et à la programmation. Que cela rapporte revient à votre mélange de pièces. Utilisez le Fenêtre de seuil de rentabilité à une configuration: l'outillage en direct gagne lorsque les configurations et la manipulation qu'il supprime valent plus que la prime qu'il ajoute, par rapport au fonctionnement d'un tour plus un VMC séparé (centre d'usinage vertical).
- Une configuration au lieu de tour + moulin, réduction de la configuration, moins de maniabilité, moins de luminaires
- Emplacement maintenu entre les éléments tournés et fraisés (meilleure position vraie)
- Délai d'exécution plus court ; les pièces peuvent s'éteindre avec un chargeur de barre
- Supprime des opérations secondaires entières (par exemple, brochage rotatif d'un hex)
- Coût plus élevé de la machine + du support ; les têtes d'outils en direct ne sont pas bon marché
- Les postes entraînés sont moins rigides qu'un moulin dédié aux coupes lourdes
- La programmation Mill-Turn a une courbe d’apprentissage plus raide
- Gâcher de l'argent sur de simples pièces OD/ID uniquement qui n'en ont jamais besoin
Voici un seuil de rentabilité en arrière-enveloppe : supposons qu'une pièce ait actuellement besoin d'une configuration de fraisage supplémentaire à 12 minutes de manipulation et de temps de file d'attente par pièce, et que vous exécutiez 4 000 pièces par an. Cela représente 800 heures de temps de non-coupage que le tour d'outillage en direct peut effacer. Si votre tarif d'atelier chargé est, par exemple, de $60/heure, la manipulation supprimée à elle seule vaut environ $48 000 pièces par an, ce qui correspond au nombre à peser sur la prime d'outillage en direct et sur toute différence de temps de cycle. Retournez-le et la règle est toujours valable : si votre travail est sans aucun travail.
Comptez les caractéristiques croisées, pas les pièces Un magasin qui gère des milliers de bagues simples gagne peu ; un magasin qui gère quelques centaines de corps de vannes avec des trous croisés et des plats justifie souvent un outillage sous tension sur un seul travail de mélange élevé. Pour où se situe le prix de la machine, voir notre ventilation de Prix de la machine à tour CNC.
Comment choisir et spécifier un tour d'outillage en direct
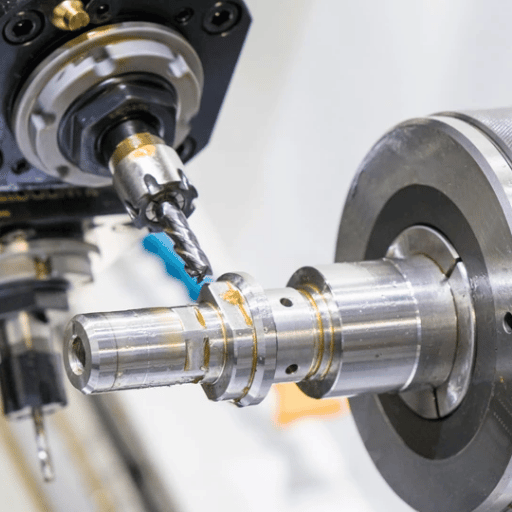
Lorsque vous vous asseyez pour citer un tour d'outillage en direct, la fiche technique, et non la brochure, décide de ce que la machine peut réellement faire. Travaillez sur le Feuille de spécifications de station motrice en 7 points ci-dessous, deux guillemets sont en fait comparables : il détermine le nombre de stations entraînées, le régime et la puissance des outils sous tension, l'interface du support, le déplacement sur l'axe Y et si une sous-broche est installée.
- Postes chauffés: combien de positions de tourelle peuvent prendre des outils en direct (pas seulement le nombre total de stations)
- Vitesse et puissance des outils en direct: régime maximum (souvent 5 000 tr/min et 3,7 kW à la tête menée (définit ce que vous pouvez fraiser/taper)
- Interface titulaire: VDI (DIN 69880) ou BMT, et la taille
- Voyage sur l'axe Y: présent ou non, et combien (portée décentrée)
- Sous-broche: pour les cycles de travail arrière et partiellement complets
- Capacité de la barre, diamètre de la barre et compatibilité de la mangeoire pour le fonctionnement avec éclairage
- Control et CAM, votre poste CAM prend-il en charge les cycles de fraisage-tour de cette machine
En tant que constructeur de machines, nous accordons ces chiffres à la famille de pièces plutôt qu'au titre de la feuille de spécifications. Sur nos propres centres de tournage à tourelle menée, les leviers que les clients demandent sur la plupart sont le nombre de stations actives, la vitesse de l'outil sous tension en tête et si un axe Y et une sous-broche sont installés, car ces quatre décident si une pièce se termine vraiment dans un seul serrage Avoir une tourelle pleine de stations signifie peu si seulement deux sont entraînées et la tête dépasse en dessous du régime dont votre robinet ou votre petite extrémité a besoin. Les magasins sont brûlés : spéculez le mauvais régime de tête menée et un petit robinet décroche simplement dans le trou, tandis que le réglage sur l'axe X est de la machine ne permet jamais de coupez jamais un moteur de vitesse réel, vous ne vous vous faites correspondre alimentations et vitesses s'applique aux outils entraînés aussi, et les questions matérielles, que vous soyez aluminium d'usinage ou usinage d'acier inoxydable.
Un mythe qui mérite d'être retiré ici : vous n'avez pas toujours besoin d'un axe Y pour bénéficier d'un outillage en direct La combinaison d'un axe C avec des outils à entraînement radial gère déjà le forage croisé, le taraudage radial et les fentes au centre, et de nombreux magasins exécutent des travaux d'outils en direct sur des machines sans axe Y du tout. Cet axe Y ne rapporte son coût que lorsque les fonctionnalités sont décentrées ou lorsque vous souhaitez la finition plus propre que donne l'interpolation linéaire. Acheter Y“ juste au cas où le” sur un simple travail croisé est un over-spec courant.
Perspectives de l'industrie : où se dirige le moulin
L'élan derrière l'outillage en direct n'est pas vraiment une histoire de “ market will grow”, c'est une histoire de travail et de mise en place Les machinistes qualifiés sont rares, et chaque pièce qui se termine dans une configuration est une pièce qui n'avait pas besoin d'un deuxième opérateur, d'une deuxième machine, et d'une deuxième chance de la mettre au rebut C'est la raison structurelle pour laquelle le tournant du moulin continue de pousser des magasins spécialisés vers les ateliers d'emploi général, et il est renforcé lorsque le CAM à tournant du moulin (par exemple, le tour 2026 de Mastercam et les mises à jour de retournement du moulin) abaisse la barrière de programmation qui servait à gate la capacité.
Les données de demande soutiennent la direction. Selon Rapport sur les commandes de technologies de fabrication aux États-Unis d'AMT, 2025, les commandes de machines ont atteint $5,74 milliards, 22,5% au-dessus de 2024, et les économistes d'AMT lient explicitement la croissance à une demande accrue d'automatisation, en ajoutant exactement la capacité de fonctionnement et sans surveillance unique que permet l'outillage piloté. Dans le contexte, les estimations plus larges du marché des machines-outils multitâches se situent dans la plage de croissance annuelle moyenne à un chiffre, mais le carnet de commandes est le signal le plus précis. Les attentes en matière de sécurité suivent également le rythme : la norme de sécurité des machines tournantes ISO 23125 couvre les machines de tournage à outils entraînés et est en cours de révision, de sorte que des versions plus récentes sont conçues autour des règles de surveillance actuelles.
Pour un acheteur en 2026, la décision est simple : si votre mélange de devis tend vers des pièces plus mélangées et de moindre volume avec des caractéristiques croisées, planifiez votre prochain achat de machine autour d'un outillage sous tension et d'une sous-broche maintenant, plutôt que d'acheter un centre de tournage simple et renforcer les capacités plus tard à un prix pire.
Foire aux questions
Q : Qu'est-ce que l'outillage en direct sur un tour ?
Voir la réponse
Q : Quelle est la différence entre l'outillage en direct et un centre en direct ?
Voir la réponse
Q : Avez-vous besoin d'un axe Y pour l'outillage en direct ?
Voir la réponse
Q : Les machines suisses ont-elles un outillage sous tension ?
Voir la réponse
Q : Pouvez-vous ajouter un outillage en direct à un tour existant ?
Voir la réponse
Q : Combien coûte un tour d'outillage en direct ?
Voir la réponse
Références et sources
- Normes et compétences de fabrication avancéesDépartement de l'enseignement primaire et secondaire du Massachusetts
- Programme de technicien en automatisation CNC (20252026)Collège Lakeshore
- Une introduction au virage CNCInstitut de technologie Erie
- US2940324A, Wobble DriveBrevets Google
- ISO 23125, Machines-outils, Sécurité, Machines à tournerOrganisation internationale de normalisation
- US Manufacturing Technology Orders, décembre 2025AMT, l'Association pour la technologie de fabrication
- Brochage rotatif 101Usinage de production
Pourquoi nous avons écrit ce guide
Nous construisons des tours CNC et des centres de tournage à tourelle menée, donc les choix de spécifications dans ce guide, le nombre de stations conduites, la vitesse des outils sous tension, VDI contre BMT, l'axe Y et la sous-broche, sont les mêmes que ceux que nous accompagnons les clients avant un tour d'outillage sous tension. Nous avons gardé le côté constructeur de charpente et avons rappelé chaque numéro vers une norme, un brevet, un rapport de commande ou le propre résultat d'un magasin. Révisé par l'équipe technique ANTISHICNC.



