














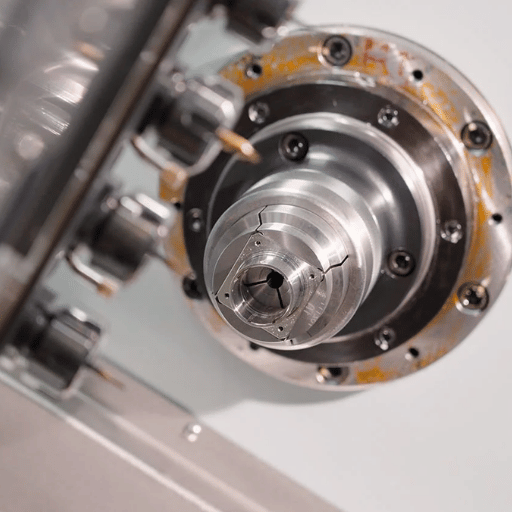
A tornio per utensili dal vivo è un tornio CNC la cui torretta trasporta utensili motorizzati e rotanti azionati dal controllo della macchina, in modo che una macchina possa fresare piatti, praticare fori trasversali e filettare mentre la parte rimane bloccata nel mandrino. Invece di spostare una parte girata in un separato fresatrice per le sue caratteristiche fuori asse, il tornio lo rifinisce in un unico allestimento. Quell'idea, gli utensili azionati nella torretta, è ciò che separa una macchina per tornitura semplice da una vera tornitura, ed è per questo che “done-in-one” è diventata la frase inseguimento dei negozi.
Questa guida spiega cos'è effettivamente l'attrezzatura live, come l'asse C e l'asse Y lo fanno funzionare, le interfacce di supporto su cui verrai citato, cosa puoi realizzare in un singolo mandrino e come decidere se la capacità guadagna il suo prezzo.
Specifiche rapide: tornio per utensili dal vivo in breve
| Che cos'è | Tornio CNC con utensili rotanti azionati (alimentati) nella torretta |
| Assi abilitanti principali | Asse C (posizionamento e indicizzazione del mandrino) + asse Y (caratteristiche decentrate) |
| Interfacce del supporto | VDI (69880, gambali 16D80 mm) o attacco base BMT |
| Velocità tipica degli strumenti dal vivo | ~3.000 giri al minuto 6.000 giri al minuto nella stazione condotta (dipendente dalla macchina) |
| Potenza dell'attrezzo vivo | da ~3,7 kW a 7,5 kW; Risoluzione dell'asse C vicino a 0,001° |
| Tipica corsa sull'asse Y | ±52 mm (dipendente dalla macchina); capacità della barra fino a ~65 mm |
| Migliore per | Parti tornite con fori trasversali, piatti, fessure, forme esagonali/spline |
Cos'è un tornio per attrezzi dal vivo?
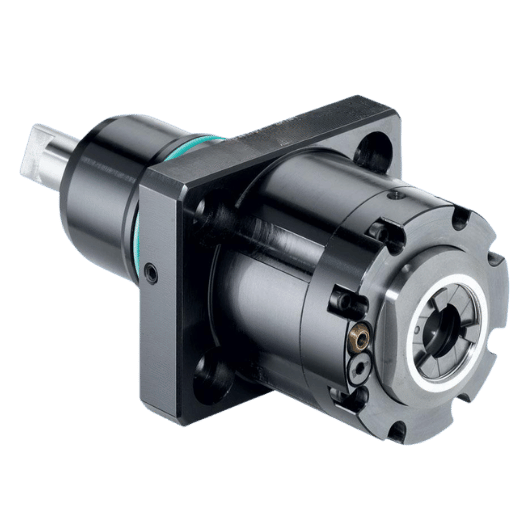
Su un tornio CNC standard, la torretta tiene inserti girevoli fissi, o statici, indicizzabili, barre alesatrici, trapani sulla linea centrale Il mandrino gira il pezzo; con l'utensileria statica gli utensili stessi non ruotano Un tornio per utensili sotto tensione aggiunge un azionamento di potenza all'interno della torretta in modo che le stazioni selezionate girino il proprio utensile Frese, trapani o rubinetti ora girano alla propria velocità mentre il mandrino principale tiene fermo il pezzo o lo indicizza ad angolo.
I programmi di formazione lo descrivono in modo coerente: l'attrezzatura dal vivo viene azionata dal controllo CNC e dalla torretta di testa sui torni CNC per eseguire fresatura, perforazione e maschiatura. Il quadro di produzione avanzata dello stato del Massachusetts elenca addirittura “impostare utensili dal vivo su un mulino/centro di tornitura CNC” come competenza denominata e percorsi di diploma universitario come Programma di tecnici di automazione CNC del Lakeshore College insegna la tornitura “CNC con la lavorazione con utensili sotto tensione” come operazione propria Se vuoi un aggiornamento sui fondamentali di tornitura sotto tutto questo, il Il primer per tornitura CNC dell'Erie Institute of Technology è un punto di partenza pulito.
Ciò che ottieni strutturale, non cosmetico: le caratteristiche che prima necessitavano di una seconda macchina e di una seconda configurazione vengono tagliate dove si trova già il pezzo Salta l'utensile vivo e ogni piano a foro incrociato o piatto diventa una configurazione separata del mulino, spesso 10 per 15 minuti di parte di movimentazione extra, oltre al rischio di posizione in più perché il pezzo da sbloccare e rimontare Meno passaggi di consegne significano meno possibilità di perdere posizione tra le operazioni.
Attrezzature dal vivo vs. Live Center vs. Attrezzature statiche
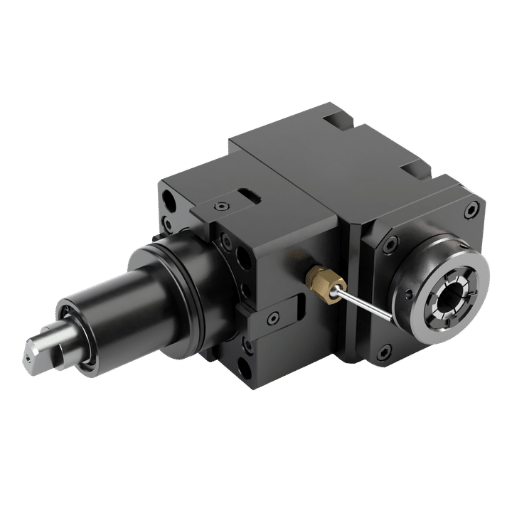
Ecco il mix-up più comune in questo angolo del negozio, chiamalo il mix-up a due L. “Live tooling” e “live center” condividono una parola e nient'altro. I dati di ricerca lo mostrano chiaramente: “live center” effettua circa 1.300 ricerche mensili contro circa 140 per “live tooling,” e People-Also-Ask di Google li accoppia come se fossero domande correlate.
Al contrario, a vivi centro è un punto passivo, supportato da cuscinetti, che si trova nella contropunta e stabilizza l'estremità libera di una parte lunga, un punto fermo di Tornitura CNC allestimenti Non taglia nulla, gira solo liberamente con il lavoro in modo da non bruciare. Attrezzatura dal vivo è una fresa guidata nella torretta che taglia. Attrezzatura statica (fissa) è uno strumento torretta che taglia ma non ruota Tre lavori diversi, due dei quali denominati in modo confuso.
| Articolo | Ruota & taglia? | Montato dove | Lavoro |
|---|---|---|---|
| Attrezzatura live (strumento guidato) | Sì, taglierina motorizzata | Stazione torretta | Mulino, trapano, toccare l'asse di rotazione |
| Attrezzatura statica (fissa) | Taglia, non ruota | Stazione torretta | Gira, annoia, trapano centrale |
| Centro live | Gira liberamente, non taglia | Rivestimento | Sostenere la fine libera di una parte lunga |
Quando un foglio di spec dice “live tooling,” significa taglierine guidate Quando dice “live center,” significa supporto contropunta Una macchina può avere entrambi, nessuno dei due, o uno non assume mai la linea del prezzo per uno copre l'altro.
Come funzionano gli strumenti guidati: asse C, asse Y e sottomandrino
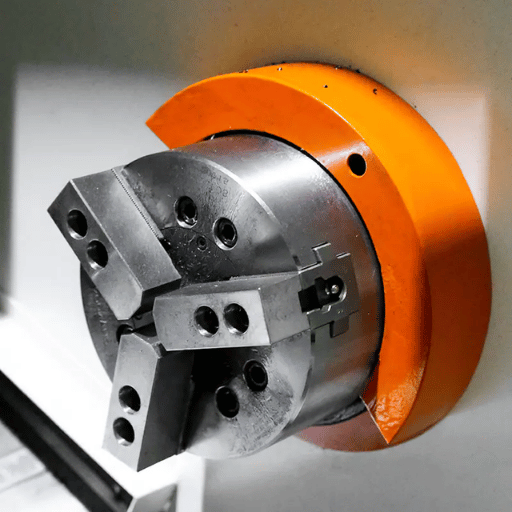
Gli utensili azionati diventano utili solo quando la macchina può puntarli, e tre pezzi di architettura lo fanno. IL Asse C indicizza o ruota il mandrino principale ad un angolo preciso; IL Asse Y sposta la torretta fuori dalla linea centrale della parte per raggiungere caratteristiche che mancano al centro; e il sottomandrino afferra l'estremità finita in modo che il retro della parte venga lavorato nello stesso ciclo.
Su una fresa multiasse, il Asse C trasforma il mandrino principale in un asse rotante controllato Invece di girare semplicemente, il mandrino può indicizzare il pezzo in lavorazione ad un angolo preciso (diciamo, ogni 60° per un esagono) o interpolare senza problemi mentre un utensile condotto taglia Che l'indicizzazione dell'asse C è il modo in cui si perfora un cerchio di bulloni su una faccia o si fresa una fessura lungo un diametro Nel frattempo, il Asse Y sposta la torretta perpendicolarmente alla linea centrale della parte, che consente a un utensile condotto di raggiungere caratteristiche decentrate, un piano che non si trova sull'asse o un foro che non punta al centro. Infine, il sottomandrino (un secondo mandrino opposto) afferra l'estremità finita in modo che anche il retro del pezzo possa essere lavorato, inviando una parte completa fuori dalla porta in un ciclo. In pratica, un macchinista che fresa una sede per chiavetta su un albero da 25 mm indicizza l'asse C per bloccare prima l'angolo, perché saltando quel gradino si rischia una fessura che vaga fuori posizione e raschia la parte, il tipo di errore che trasforma una caratteristica di 2 minuti in un'ora di rilavorazione.
Una breve parola sugli strumenti guidati dalla programmazione
Il lavoro degli utensili motorizzati viene visualizzato nel programma come codici M live-tool (accensione/spegnimento in stile mandrino e velocità per l'azionamento della torretta) più posizionamento sull'asse C. Per la fresatura a caratteristiche rotonde attorno alla parte, i controlli utilizzano l'interpolazione polare (spesso G12.1/G112), che consente di programmare in normali termini X/Y mentre la macchina mappa il movimento su C e X. Se sei nuovo sul lato codice, il nostro riferimento sul Elenco dei codici G e M CNC copre i gruppi modali in cui vivono questi cicli Come esempio concreto, fresare un piatto da 20 mm su una barra da 30 mm: indicizzare l'asse C a 0°, portare in profondità il mulino terminale condotto, quindi alimentare in Y attraverso il piatto, il mandrino non gira mai durante il taglio, mantiene solo la posizione.
Portautensili e interfacce live: BMT vs. VDI
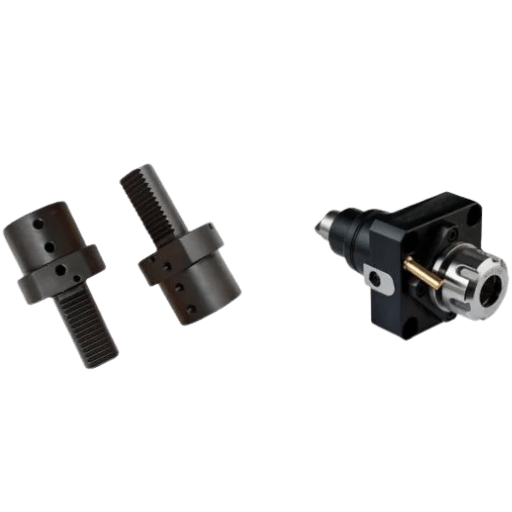
Quando acquisti o equipaggi un tornio per utensili sotto tensione, la prima vera decisione è l'interfaccia del supporto, come gli strumenti guidati si bloccano nella torretta. Due sistemi dominano e la scelta riguarda la rigidità e il tempo di cambio, non solo il costo. Chiamalo il Interfaccia BMT-vs-VDI Divisa.
VDI i supporti utilizzano un gambo cilindrico che cade nel foro della torretta e si blocca con una cremagliera seghettata; il sistema è standardizzato come DIN 69880 con dimensioni del gambo da VDI 16 fino a VDI 80. cambiano velocemente e costano meno. BMT i supporti (torretta con montaggio a base) si imbullonano a una faccia piatta e con chiave sul disco della torretta, che fornisce un supporto più rigido e ripetibile per tagli azionati più pesanti. I macchinisti che hanno eseguito entrambi sono schietti riguardo al commercio: un veterano che ha trascorso dieci anni su VDI ha notato che ogni trapano e strumento sotto tensione necessitava di allineamento individuale, mentre BMT “ fornisce una distanza di gran lunga migliore rispetto a qualsiasi altra torretta, nessuno escluso.”
| Caratteristica | VDI (DIN 69880) | BMT (attacco base) |
|---|---|---|
| Montaggio | Gambo cilindrico nel foro della torretta | Bullonato sulla faccia della torretta con chiave |
| Rigidità | Buono per tagli leggeri | Più alto; favorito per la fresatura azionata pesante |
| Cambio utensile | Scambi più rapidi, costo inferiore per il titolare | Più lento (bulloni), ma molto ripetibile |
| Gambo/sistema dimensionale | VDI 16, 20, 25, 30, 40, 50, 60, 80 mm | BMT 45, 55, 65, 75 (specifico della torretta) |
Norma di interfaccia: DIN 69880 (VDI) Confronto di rigidità sul campo: rapporti del professionista macchinista.
Oltre l'interfaccia, osserva i dettagli del supporto che decidono la capacità reale: uno strumento radiale rispetto a uno strumento assiale (in che modo la taglierina punta), se sono disponibili teste angolari per le caratteristiche della mescola, il liquido di raffreddamento interno attraverso lo strumento e il rapporto di trasmissione che imposta la velocità massima dello strumento attivo Qualunque sia l'interfaccia scelta, la torretta e i suoi strumenti azionati fanno parte della tornitrice coperta dal ISO23125 standard di sicurezza I produttori di supporti come Eppinger e Lyndex-Nikken e i costruttori di macchine come Haas e Mazak pubblicano tutti valutazioni della testa motrice per velocità, coppia e refrigerante passante e una testa nominale per 6.000 giri al minuto e circa 3,7 kW con refrigerante passante è un animale diverso da una testa radiale di base a 3.000 giri al minuto.
Cosa puoi fare in un'unica configurazione: 10 operazioni guidate
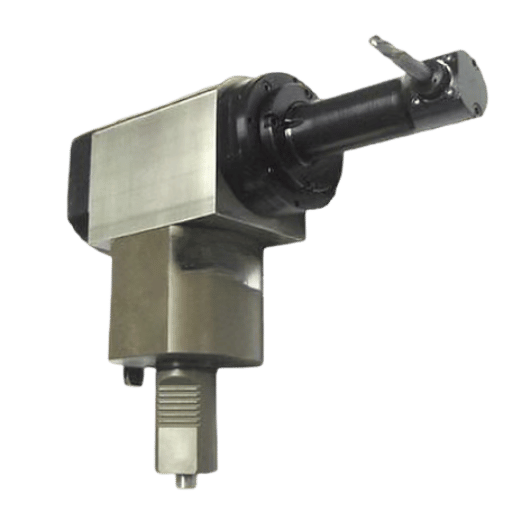
Gli utensili vivi guadagnano il loro mantenimento attraverso il consolidamento: Sei Op, Uno Chuck. Le parti che altrimenti rimbalzerebbero tra un tornio e un mulino ottengono le loro caratteristiche tornite e non tornite in un'unica stiva Di seguito, la mappa da operazione ad asse copre la maggior parte del lavoro con utensili motorizzati; ogni fila sarebbe altrimenti una configurazione di fresatura separata su un albero o corpo valvola da 30 mm, con maggiore maneggevolezza e il rischio di una bava in cui una fresa trasversale si rompe a 3.000 giri al minuto.
| Operazione | Strumento guidato | Asse utilizzato | Caratteristica d'esempio |
|---|---|---|---|
| Mulini | Mulino terminale | C (+Y decentrato) | Piastrelle della chiave su un albero |
| Trapano incrociato | Trapano (radiale) | C | Attraverso il buco attraverso un capo |
| Rubinetto radiale | Rubinetto (radiale) | C | Set-vite foro |
| Slot/strada della chiave | Mulino terminale | C o Y | Keyway lungo un diametro |
| Tornitura poligonale | Taglierina guidata, sincronizzata | C + mandrino | Esagono su un vuoto girato |
| Brocciatura rotativa | Broccia oscillante | C+Z | Forma esadecimale/torce interna |
| Incisi | Taglierina per incisione | C+Y | Numero di parte su un volto |
| Filettatrice | Filettatrice | C+X/Z | Filo a passo grande o speciale |
| Esagono/quadrato | Fine mulino/broccia | C (+Y) | Modulo di azionamento su un raccordo |
| Alesaggio decentrato | Strumento di perforazione/alesatura | Y | Foro parallelo ma fuori asse |
Che cosa è brocciatura rotativa su un tornio?
La brocciatura rotante (chiamata anche brocciatura traballante) è il modo in cui un tornio per utensili sotto tensione taglia forme interne non rotonde, esagono, quadrato, Torx e scanalature o dentellature (seguono forme di spline involute DIN 5480), senza una seconda operazione Il supporto della broccia si trova ad un angolo di 1° rispetto alla linea centrale della parte e gira liberamente su un cuscinetto.
Quando viene spinto in un foro preforato, la parte ruota in modo sincrono e il bordo anteriore dell'utensile “wobbles” entra ed esce dal taglio come una camma, quindi solo un punto si impegna alla volta. Secondo Brocciatura rotativa 101 della lavorazione di produzione, la tecnica ha bisogno di circa 80% meno forza rispetto alla punzonatura di forma e “è diventato il metodo di scelta su macchine di tipo svizzero, torni CNC e centri di lavoro perché elimina un'operazione secondaria.” Velocità di corsa tipiche 1,500 giri/min, e l'utensile vuole essere al centro entro circa 0,0008 pollici Il principio di oscillazione stesso è abbastanza vecchio da avere il suo “wobble drive” brevetto (US2940324A), che descrive la conversione del movimento rotatorio nell'azione alternativa sfalsata su cui si basa la broccia.
“Amiamo il fatto che non dobbiamo centrare queste teste Non ci vuole più tempo per la messa a punto che le trivelle.”
Brian Baxter, macchinista svizzero, dispositivi medici Astro (tramite lavorazione di produzione)
In quel negozio, un tempo di configurazione della broccia con testa di broccia rotante precenterizzata tagliata di circa 78% (un esempio pulito del motivo per cui l'utensile guidato viene giudicato in base alle configurazioni rimosse, non solo ai tagli effettuati.
Tornio della torretta, Mill-Turn, Centro di tornitura: denominazione decodificata
I nomi delle macchine in questo spazio sono un bersaglio in movimento e i venditori non sempre sono d'accordo. Ecco una scala di capacità che posiziona ogni classe in base a ciò che può effettivamente fare, se ha strumenti azionati e quali assi trasporta.
| Classe macchina | Strumenti guidati? | Assi tipici | Migliore per |
|---|---|---|---|
| Tornio motore (manuale) | No | X, Z (manuale) | Una tantum, riparazione in tornitura |
| Tornio torretta | No | X, Z | Tornitura ripetuta, molti strumenti |
| Tornio torretta CNC | No (solo svolta) | X, Z | Volume OD/ID girando |
| Centro di tornitura CNC | Opzionale | X, Z (±C) | Lavoro tornito, a volte guidato dalla luce |
| Centro di tornitura degli attrezzi vivi | Sì | X, Z, C | Parti tornite con caratteristiche trasversali |
| Mill-turn (asse Y) | Sì | X, Z, C, Y | Fresatura fuori centro, parti complesse |
| Multitasking (asse B) | Sì (mandrino del mulino) | X, Z, C, Y, B | Fatto in uno a 5 lati |
| Tornio bimandrino | Sì | X, Z, C (×2) | Lavoro fronte + retro, nessuna rimontatura |
| Tornio tipo svizzero | Sì | X, Z, C, Y (±B) | Piccole, sottili parti di precisione |
| Tornio verticale a torretta (VTL) | Opzionale | X, Z (±C) | Parti pesanti di grande diametro |
In pratica, il tornio per utensili “live,” “mill-turn,” “turn-mill center,” e “live-tool turning center” descrivono tutti la stessa idea centrale con diversi conteggi di assi; aggiungere un secondo mandrino contrapposto e diventa una macchina a doppio mandrino (twin-spindle), mentre la versione specialistica in piccole parti è il tornio svizzero. Puoi confrontare la famiglia più ampia sul nostro tornio tornitura metallo panoramica e vedere una build specifica sul Tornio CNC pagina.
Le macchine svizzere hanno utensili sotto tensione?
Sì, la maggior parte dei moderni torni di tipo svizzero trasportano utensili sotto tensione e molti aggiungono teste azionate con asse Y e B. Le macchine svizzere sono costruite per parti piccole e sottili tagliate vicino a una boccola di guida e gli utensili azionati consentono loro di terminare azionamenti esagonali, fori trasversali e piani nello stesso ciclo. Infatti, la brocciatura rotativa divenne popolare prima sulle macchine di tipo svizzero, proprio perché quelle parti non potevano permettersi una seconda configurazione.
Ne vale la pena un tornio per attrezzi dal vivo?
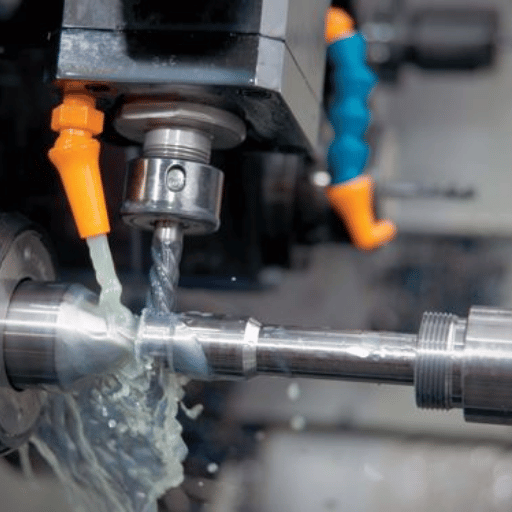
Gli utensili azionati aggiungono costi alla macchina, ai supporti e alla programmazione. Se ripaga si riduce al mix di parti. Usa il Finestra Break-Even con un set-up: l'attrezzatura live vince quando le configurazioni e la gestione che rimuove valgono più del premio che aggiunge, rispetto all'esecuzione di un tornio più un VMC (centro di lavoro verticale) separato.
- Una configurazione invece di tornio + mulino, riduzione della configurazione, minore maneggevolezza, meno infissi
- Posizione mantenuta tra le caratteristiche girate e fresate (migliore posizione reale)
- Termine d'esecuzione più breve; le parti possono eseguire le luci-fuori con un alimentatore della barra
- Rimuove intere operazioni secondarie (ad esempio, brocciatura rotativa di un esagono)
- Costo macchina + supporto più elevato; le teste degli utensili vivi non sono economiche
- Le stazioni motrici sono meno rigide di un mulino dedicato ai tagli pesanti
- La programmazione Mill-turn ha una curva di apprendimento più ripida
- Soldi sprecati su semplici parti solo OD/ID che non ne hanno mai bisogno
Ecco un pareggio nel fondo della busta: supponiamo che una parte attualmente necessiti di una configurazione di fresatura aggiuntiva a 12 minuti di movimentazione e tempo di coda per pezzo, e che tu esegua 4.000 pezzi all'anno. Sono 800 ore di tempo non di taglio che il tornio con utensili sotto tensione può cancellare Se la tariffa del negozio caricato è, ad esempio, $60/ora, la sola movimentazione rimossa vale circa $48.000 all'anno, che è il numero da pesare rispetto al premio di live-tooling e a qualsiasi differenza di tempo di ciclo. Giralo e la regola è ancora valida: se il tuo lavoro è costituito da alberi semplici e boccole senza caratteristiche trasversali, il premio non ti compra nulla.
Conta le caratteristiche incrociate, non le parti Un negozio che gestisce migliaia di boccole semplici guadagna poco; un negozio che gestisce alcune centinaia di corpi valvola con fori trasversali e piani spesso giustifica l'utensileria dal vivo su un singolo lavoro ad alto mix Per dove si trova il prezzo della macchina, vedere la nostra ripartizione di Prezzo macchina tornio CNC.
Come scegliere e specificare un tornio per utensili dal vivo
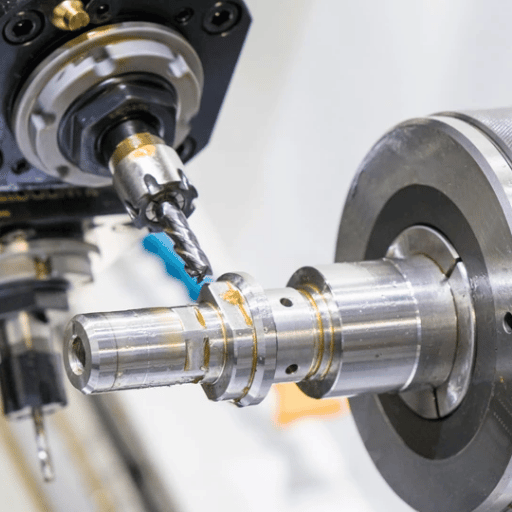
Quando ti siedi per citare un tornio per utensili dal vivo, la scheda tecnica, non la brochure, decide cosa può realmente fare la macchina Lavora attraverso il Scheda tecnica della stazione guidata da 7 punti di seguito, quindi, due virgolette sono effettivamente comparabili: riduce il conteggio delle stazioni guidate, i giri e la potenza dell'utensile attivo, l'interfaccia del supporto, la corsa dell'asse Y e se è montato un sottomandrino.
- Stazioni guidate: quante posizioni della torretta possono prendere strumenti dal vivo (non solo stazioni totali)
- Velocità e potenza dell'utensile dal vivo: giri al minuto massimi (spesso 5,00 6,000 giri al minuto) e 3,7 7,5 kW alla testa motrice (imposta ciò che puoi fresare/rubinetto)
- Interfaccia del supporto: VDI (DIN 69880) o BMT e dimensioni
- Viaggio sull'asse Y: presente o meno, e quanto (portata fuori centro)
- Sottomandrino: per cicli di back-working e part-complete
- Capacità della barra, diametro della barra e compatibilità dell'alimentatore per il funzionamento senza luci
- Control e CAM, il tuo post CAM supporta i cicli di rotazione della fresa di questa macchina
Come costruttore di macchine, sintonizziamo questi numeri sulla famiglia di parti piuttosto che sul titolo del foglio di specifiche Sui nostri centri di tornitura a torretta condotta, le leve che i clienti chiedono di più sono il numero di stazioni live, la velocità dell'utensile attivo in testa e se sono montati un asse Y e un sottomandrino, perché quei quattro decidono se una parte finisce veramente in un mandrino Avere una torretta piena di stazioni significa che poco o solo due sono azionati e le teste fuoriescono sotto il numero di giri di cui il rubinetto o il mulino di piccole dimensioni Questo è il punto in cui i negozi vengono bruciati: specifica il numero di giri della testa condotta sbagliato e un piccolo rubinetto si blocca semplicemente nel foro, mentre sovraspecciando un asse Y non usi mai il budget di scarto su una testa a 6.000 giri al minuto che non fresa nulla fuori centro. Il compromesso è reale, perché ogni stazione e asse guidati aggiunge costi. Abbina la velocità dell'utensile condotto al tuo cutter più piccolo, quindi conferma l'interfaccia del supporto e la firma della posta CAM prima dell'impostazione dei numeri di tagliare effettivi. Per impostare i numeri di una volta che la macchina atterra, la nostra guida alla macchina feed e velocità si applica anche agli strumenti guidati e alle questioni materiali, che tu sia lavorazione dell'alluminio o lavorazione dell'acciaio inossidabile.
Un mito che vale la pena ritirare qui: non sempre è necessario un asse Y per beneficiare di utensili sotto tensione Combinando un asse C con strumenti azionati radiali si gestisce già la perforazione trasversale, la maschiatura radiale e le fessure centrali, e molti negozi eseguono lavori con utensili sotto tensione su macchine senza asse Y. Quell'asse Y guadagna il suo costo solo quando le caratteristiche sono decentrate o quando si desidera la finitura più pulita fornita dall'interpolazione lineare. Acquistare Y “solo nel caso in cui” su semplici funzioni incrociate è una specifica eccessiva comune.
Prospettive del settore: dove sta andando il Mill-Turn
Lo slancio dietro gli utensili sotto tensione non è in realtà una storia di “market Grow”, è una storia di manodopera e allestimento. I macchinisti qualificati sono scarsi e ogni parte che termina in una configurazione è una parte che non aveva bisogno di un secondo operatore, una seconda macchina e una seconda possibilità di rottamarla. Questa è la ragione strutturale per cui la rotazione del mulino continua a spostarsi dai negozi specializzati ai negozi di lavoro generale, ed è rinforzata come la CAM della rotazione del mulino (ad esempio, gli aggiornamenti del tornio e della rotazione del mulino di Mastercam del 2026) abbassa la barriera di programmazione che un tempo apriva la capacità.
I dati sulla domanda sostengono la direzione. Secondo Il rapporto US Manufacturing Technology Orders di AMT, 2025 gli ordini di macchinari hanno raggiunto $5,74 miliardi, 22,5% sopra il 2024 e gli economisti di AMT legano esplicitamente la crescita a “aumento della domanda di automazione, confermano esattamente la capacità di installazione singola e run-unattended che l'utensileria guidata consente Come contesto, più ampie stime di mercato delle macchine utensili multi-tasking si collocano nella fascia di crescita annuale media a una cifra, ma il portafoglio ordini è il segnale più nitido Anche le aspettative di sicurezza tengono il passo: lo standard di sicurezza delle macchine girevoli ISO23125 copre le tornitrici per utensili motorizzati ed è in fase di revisione, quindi le nuove costruzioni vengono progettate attorno alle attuali regole di protezione.
Per un acquirente nel 2026, la mossa è semplice: se il tuo mix di quotazione tende verso parti con mix più elevato e volumi inferiori con caratteristiche incrociate, pianifica subito il tuo prossimo acquisto di macchine attorno a utensili sotto tensione e un sottomandrino, invece di acquistare un centro di tornitura semplice e capacità di imbullonamento in seguito a un prezzo peggiore.
Domande Frequenti
D: Cos'è l'attrezzatura live su un tornio?
Visualizza risposta
D: Qual è la differenza tra strumenti live e un centro live?
Visualizza risposta
D: Hai bisogno di un asse Y per gli utensili live?
Visualizza risposta
D: Le macchine svizzere hanno utensili sotto tensione?
Visualizza risposta
D: Puoi aggiungere utensili live a un tornio esistente?
Visualizza risposta
D: Quanto costa un tornio per utensili sotto tensione?
Visualizza risposta
Riferimenti e fonti
- Standard e competenze di produzione avanzatiDipartimento dell'istruzione elementare e secondaria del Massachusetts
- Programma per tecnici di automazione CNC (20252026)Collegio di Lakeshore
- Un'introduzione alla tornitura CNCIstituto di tecnologia Erie
- US2940324A, Wobble DriveBrevetti Google
- ISO 23125, Macchine utensili, Sicurezza, TornitriciOrganizzazione internazionale per la standardizzazione
- Ordini sulla tecnologia di produzione statunitense, dicembre 2025AMT, Associazione per la tecnologia manifatturiera
- Brocciatura Rotativa 101Produzione Lavorazione
Perché abbiamo scritto questa guida
Costruiamo torni CNC e centri di tornitura a torretta condotta, quindi le scelte specifiche in questa guida, conteggio delle stazioni guidate, velocità dell'utensile attivo, VDI rispetto a BMT, asse Y e sottomandrino, sono le stesse attraverso cui guidiamo i clienti prima di un tornio con utensili vivi navi Abbiamo mantenuto il lato costruttore dell'inquadratura e riportato ogni numero a uno standard, un brevetto, un rapporto sugli ordini o il risultato di un negozio Recensito dal team tecnico ANTISHICNC.



