














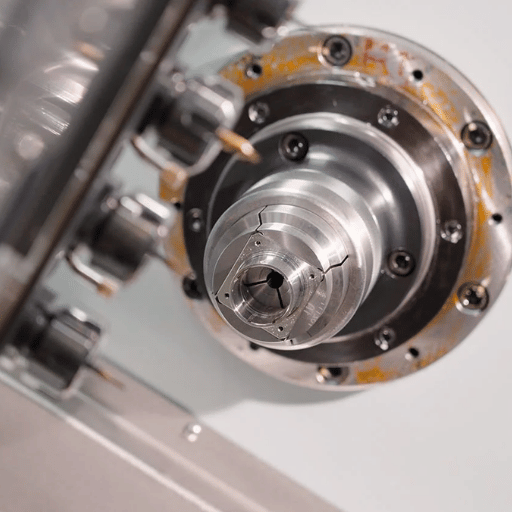
A torno de ferramentas ao vivo é um torno CNC cuja torre carrega ferramentas giratórias acionadas pelo controle da máquina, para que uma máquina possa fresar planos, perfurar furos cruzados e roscas enquanto a peça permanece presa no mandril. Em vez de mover uma peça girada para uma separada fresadora por suas características fora do eixo, o torno o termina em uma única configuração Essa ideia, ferramentas acionadas na torre, é o que separa uma máquina de torneamento simples de uma verdadeira curva de moinho, e é por isso que “done-in-one” se tornou a frase que as lojas perseguem.
Este guia explica o que realmente é o ferramental ao vivo, como o eixo C e o eixo Y fazem funcionar, as interfaces de suporte nas quais você será citado, o que você pode fazer em um único mandril e como decidir se a capacidade ganha seu preço. preço.
Especificações rápidas: Resumo do torno de ferramentas ao vivo
| O que é | torno CNC com ferramentas rotativas acionadas (alimentadas) na torre |
| Eixos de habilitação do núcleo | Eixo C (posicionamento e indexação do fuso) + Eixo Y (recursos descentralizados) |
| Interfaces titulares | VDI (6988, hastes 16DIN 8 mm) ou montagem base BMT |
| Velocidade típica da ferramenta ao vivo | ~3,00 6,000 rpm na estação acionada (dependente da máquina) |
| Potência da ferramenta ao vivo | ~3,7 kW a 7,5 kW; Resolução do eixo C próxima a 0,001° |
| Viagem típica do eixo Y | ±52 mm (dependente da máquina); capacidade da barra para ~65 mm |
| Melhor para | Peças torneadas com furos cruzados, planos, ranhuras, formas hexadecimais/spline |
O que é um torno de ferramentas ao vivo?
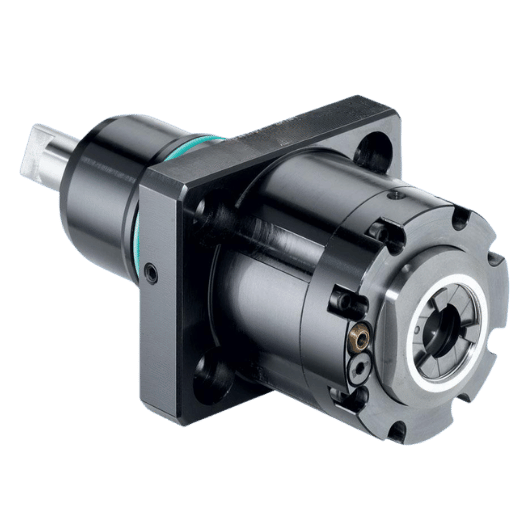
Em um torno CNC padrão, a torre mantém ferramentas fixas ou estáticas, inserções giratórias indexáveis, barras de perfuração, brocas na linha central. O fuso gira a peça de trabalho; com ferramentas estáticas, as próprias ferramentas não giram. Um torno de ferramentas energizadas adiciona um acionamento elétrico dentro da torre para que estações selecionadas girem sua própria ferramenta. Fresas, brocas ou torneiras agora giram em sua própria velocidade enquanto o fuso principal mantém a peça imóvel ou a indexa em um ângulo.
Os programas de treinamento descrevem-no de forma consistente: o ferramental ao vivo “is é acionado pelo controle CNC e pela torre” em tornos CNC para realizar fresamento, perfuração e rosqueamento. A estrutura de fabricação avançada do estado de Massachusetts lista até ’configure ferramentas ao vivo em um moinho CNC/centro de giro” como uma competência nomeada e cursos de diploma universitário, como Programa de Técnico de Automação CNC do Lakeshore College ensine o giro “CNC com o ferramental ao vivo” como sua própria operação Se você quiser uma atualização sobre os fundamentos do giro abaixo de tudo isso, o Primer de torneamento CNC do Erie Institute of Technology é um ponto de partida limpo.
O que você ganha é estrutural, não cosmético: recursos que costumavam precisar de uma segunda máquina e uma segunda configuração são cortados onde a peça de trabalho já está sentada Pule ferramentas ao vivo e cada furo cruzado ou plano se torna uma configuração de moinho separada, muitas vezes 10 10 min de peça de manuseio extra, além do risco de localização perdida porque a peça de trabalho tem que ser desapertada e re-fixada Menos transferências significam menos chances de perder a localização entre as operações.
Ferramentas ao vivo vs. Centro ao vivo vs. Ferramentas estáticas
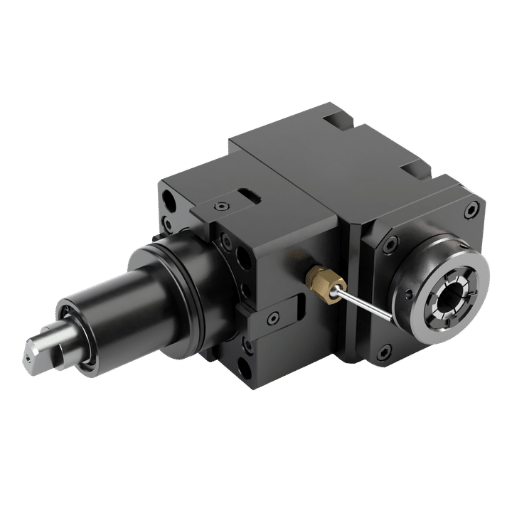
Aqui está a confusão mais comum neste canto da loja, chame-a a mistura de dois L. “Live tooling” e “live center” compartilham uma palavra e nada mais. Os dados de pesquisa mostram isso claramente: “live center” realiza cerca de 1.300 pesquisas mensais contra cerca de 140 por ferramentas “live,” e o próprio People-Also-Ask do Google os emparelha como se fossem perguntas relacionadas.
Por outro lado, a centro vivo é uma ponta passiva apoiada por rolamentos que fica no cabeçote traseiro e estabiliza a extremidade livre de uma parte longa, um grampo de Torneamento CNC configurações Ele não corta nada, ele apenas gira livremente com o trabalho para que ele não queime. Ferramentas ao vivo é um cortador acionado na torre que corta. Ferramentas estáticas (fixas) é uma ferramenta de torre que corta, mas não gira. Três trabalhos diferentes, dois deles com nomes confusos.
| Item | Ele gira e corta? | Montado onde | Trabalho |
|---|---|---|---|
| Ferramentas ao vivo (ferramenta orientada) | Sim, cortador | Estação torre | Moinho, broca, bate fora do eixo de giro |
| Ferramentas estáticas (fixas) | Cortes, não gira | Estação torre | Gire, furo, broca centralizada |
| Centro vivo | Gira livremente, não corta | Tailstock | Apoie o fim livre de uma parte longa |
Quando uma folha de especificações diz “live tooling,” significa cortadores acionados Quando diz “live center,” significa suporte de tailstock Uma máquina pode ter ambos, nem, nem um (nenhum) assume a linha de preço de um cobre o outro.
Como funcionam as ferramentas acionadas: eixo C, eixo Y e subfuso
Ferramentas acionadas só se tornam úteis quando a máquina pode apontá-las, e três peças de arquitetura fazem isso O Eixo C indexa ou gira o fuso principal em um ângulo preciso; o Eixo Y move a torre para fora da linha central da peça para alcançar características que falham no meio; e o sub-fuso agarra a extremidade acabada para que a parte traseira da peça seja trabalhada no mesmo ciclo.
Em uma curva de moinho multieixos, o Eixo C transforma o fuso principal em um eixo rotativo controlado Em vez de apenas girar, o fuso pode indexar a peça de trabalho para um ângulo preciso (digamos, a cada 60° para um hex) ou interpolar suavemente enquanto uma ferramenta acionada corta Essa indexação do eixo C é como você perfura um círculo de parafuso em uma face ou fresa um slot ao longo de um diâmetro Enquanto isso, o Eixo Y move a torre perpendicular à linha central da peça, o que permite que uma ferramenta acionada alcance recursos que estão fora do centro, um plano que não está no eixo ou um buraco que não aponta para o meio. Finalmente, o sub-fuso (um segundo fuso oposto) agarra a extremidade acabada para que a parte traseira da peça possa ser trabalhada também, enviando uma peça completa para fora da porta em um ciclo Na prática, um maquinista fresando um rasgo de chaveta em um eixo de 25 mm indexa o eixo C para travar o ângulo primeiro, porque pular esse passo corre o risco de um slot que vagueia fora do local e raspa a peça, o tipo de erro que transforma um recurso de 2 min em uma hora de retrabalho.
Uma palavra rápida sobre ferramentas orientadas por programação
O trabalho com ferramentas acionadas aparece no programa como códigos M de ferramentas ativas (ligação/desligamento estilo fuso e velocidade para o acionamento da torre) mais posicionamento do eixo C. Para fresamento de recursos redondos ao redor da peça, os controles usam interpolação polar (geralmente G12.1/G112), que permite programar em termos X/Y normais enquanto a máquina mapeia o movimento para C e X. Se você é novo no lado do código, nossa referência no Código G CNC e lista de códigos M abrange os grupos modais em que estes ciclos vivem Como exemplo concreto, fresando um plano de 20 mm em uma barra de 30 mm: indexar o eixo C a 0°, trazer o moinho final acionado à profundidade, em seguida, alimentar em Y através do plano, o fuso nunca gira durante o corte, ele só mantém a posição.
Porta-ferramentas e interfaces ao vivo: BMT vs. VDI
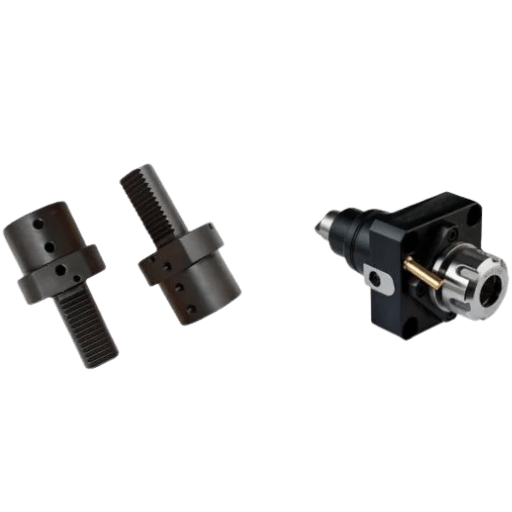
Quando você compra ou ferramenta acima de um torno de ferramentas ao vivo, a primeira decisão real é a interface do suporte, como as ferramentas conduzidas grampo na torre Dois sistemas dominam, ea escolha é sobre rigidez e tempo de mudança, não apenas custo Chame-o o Divisão da interface BMT-vs-VDI.
VDI os suportes usam uma haste cilíndrica que cai no furo da torre e trava com uma cremalheira serrilhada; o sistema é padronizado como DIN 69880 com tamanhos de haste de VDI 16 até VDI 80. eles mudam rapidamente e custam menos. TMO os suportes (torre de montagem na base) aparafusam-se a uma face plana e chaveada no disco da torre, o que proporciona uma montagem mais rígida e repetível para cortes acionados mais pesados. Os maquinistas que executaram ambos são contundentes quanto ao comércio: um veterano que passou dez anos na VDI observou que cada furadeira e ferramenta ativa precisava de alinhamento individual, enquanto o BMT “fornece uma folga muito melhor do que qualquer outra torre, exceto nenhuma”.”
| Característica | VDI (DIN 69880) | BMT (montagem básica) |
|---|---|---|
| Montagem | Haste cilíndrica no furo da torre | Aparafusado na face da torre chaveada |
| Rigidez | Bom para cortes leves | Mais alto; favorecido para fresagem acionada pesada |
| Mudança ferramenta | Swaps mais rápidos, menor custo do titular | Mais lento (parafusos), mas muito repetível |
| Sistema haste/tamanho | VDI 16, 20, 25, 30, 40, 50, 60, 80 mm | BMT 45, 55, 65, 75 (específico da torre) |
Padrão de interface: DIN 69880 (VDI).Comparação de rigidez de campo: relatórios de praticantes de maquinistas.
Além da interface, observe os detalhes do suporte que decidem a capacidade real: uma ferramenta radial versus uma ferramenta axial (para que lado o cortador aponta), se as cabeças angulares estão disponíveis para recursos compostos, o refrigerante interno através da ferramenta e a relação de transmissão que define a velocidade máxima da ferramenta ativa Qualquer que seja a interface escolhida, a torre e suas ferramentas acionadas fazem parte da máquina giratória coberta pelo ISO 23125 padrão de segurança. Fabricantes de suportes como Eppinger e Lyndex-Nikken, e construtores de máquinas como Haas e Mazak, publicam classificações de cabeçote acionado para velocidade, torque e refrigerante direto, e um cabeçote avaliado para 6.000 rpm e cerca de 3,7 kW com refrigerante direto é um animal diferente de uma cabeça radial básica de 3.000 rpm.
O que você pode fazer em uma configuração: 10 operações direcionadas
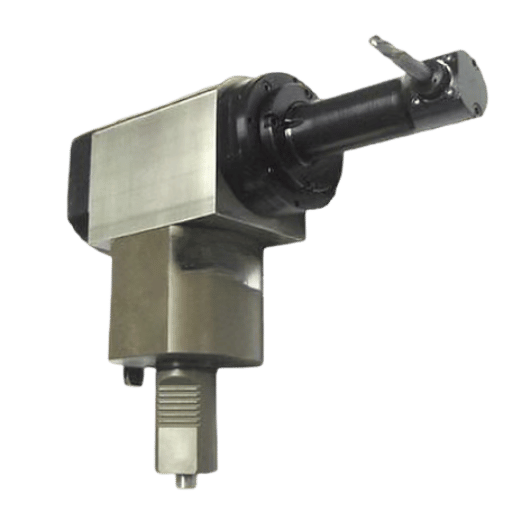
O ferramental ao vivo ganha seu sustento através da consolidação: Seis operações, uma chupada. As peças que, de outra forma, saltitariam entre um torno e um moinho obtêm seus recursos torneados e não torneados em uma única retenção Abaixo, o mapa de operação para eixo cobre a maior parte do trabalho com ferramentas acionadas; caso contrário, cada linha seria uma configuração de fresagem separada em um eixo ou corpo de válvula de 30 mm, com mais manuseio e o risco de uma rebarba onde uma broca cruzada rompe a 3.000 rpm.
| Operação | Ferramenta conduzida | Eixo usado | Exemplo característica |
|---|---|---|---|
| Apartamentos de moinho | Moinho final | C (+Y descentralizado) | Chave plana em um eixo |
| Estilhaço cruzado | Broca (radial) | C | Buraco através de um chefe |
| Torneira radial | Toque (radial) | C | Furo set-screw |
| Slot/chaveta | Moinho final | C ou Y | Keyway ao longo de um diâmetro |
| Torneamento polígono | Cortador conduzido, sincronizado | Fuso C + | Hex em branco |
| Brochagem rotativa | Broche oscilante | C + Z | Hex interno/forma Torx |
| Gravar | Cortador gravura | C + Y | Número da peça em um rosto |
| Moinho rosca | Moinho rosca | C + X/Z | Fio grande ou de passo especial |
| Hex /quadrado | Moinho final/broche | C (+Y) | Formulário de acionamento em um encaixe |
| Furo fora do centro | Broca /ferramenta chata | Y | Buraco paralelo, mas fora do eixo |
O que é brochamento rotativo em um torno?
O brochamento rotativo (também chamado de brochamento oscilante) é como um torno de ferramentas ao vivo corta formas internas não redondas, hexágono, quadrado, Torx e splines ou serrilhas (as formas spline involutas seguem DIN 5480), sem uma segunda operação O suporte do broche senta-se em um ângulo de 1° em relação à linha central da peça e gira livremente em um rolamento.
À medida que é empurrado para um orifício pré-perfurado, a peça gira de forma síncrona e a borda principal da ferramenta “osbalança” para dentro e para fora do corte como um came, de modo que apenas um ponto se engata de acordo com Brochagem Rotativa 101 da Usinagem de Produção, a técnica precisa de cerca de 801TP10 T menos força do que a punção de forma e “tornou-se o método de escolha em máquinas do tipo suíço, tornos CNC e centros de usinagem porque elimina uma operação secundária.” Velocidades típicas executam 1,5000 polegadas,000 rpm, e a ferramenta quer estar no centro dentro de cerca de 0,0008. O próprio princípio de oscilação é velho o suficiente para ter o seu próprio “patente ”wobble drive” (US2940324A), que descreve a conversão do movimento rotativo na ação alternativa de deslocamento na qual o broche depende.
“Adoramos o fato de não termos que centralizar essas cabeças Eles não demoram mais para montar do que os exercícios.”
Brian Baxter, Maquinista Suíço, Astro Medical Devices (via Usinagem de Produção)
Nessa loja, a mudança pré-centrada da cabeça do broche cortou o tempo do broche em cerca de 78%, uma ilustração limpa de por que a ferramenta acionada é avaliada pelas configurações removidas, não apenas pelos cortes feitos.
Torno de torre, Mill-Turn, Centro de torneamento: Nomeação decodificada
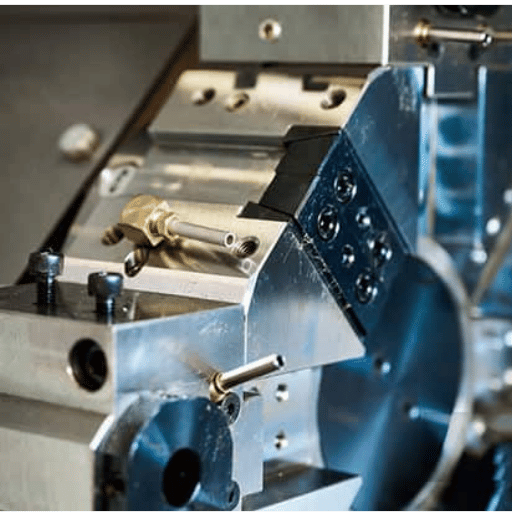
Os nomes das máquinas neste espaço são um alvo em movimento, e os vendedores nem sempre concordam Aqui está uma escada de capacidade que coloca cada classe pelo que ela pode realmente fazer, se ela tem ferramentas acionadas e quais eixos ela carrega.
| Classe máquina | Ferramentas acionadas? | Eixos típicos | Melhor para |
|---|---|---|---|
| Torno do motor (manual) | Não | X, Z (manual) | One-offs, reparação de torneamento |
| Torno torre | Não | X, Z | Repita o giro, muitas ferramentas |
| torno torre CNC | Não (apenas girando) | X, Z | Volume OD/ID girando |
| Centro torneamento CNC | Opcional | X, Z (±C) | Trabalho de torneamento, às vezes leve |
| Centro de torneamento de ferramentas ao vivo | Sim | X, Z, C | Peças torneadas com características cruzadas |
| Torneamento do moinho (eixo Y) | Sim | X, Z, C, Y | Fresagem fora do centro, peças complexas |
| Multitarefa (eixo B) | Sim (fuso do moinho) | X, Z, C, Y, B | 5 lados feito em um |
| Torno de fuso duplo | Sim | X, Z, C (×2) | Trabalho frontal + traseiro, sem re-fixação |
| Torno tipo suíço | Sim | X, Z, C, Y (±B) | Peças de precisão pequenas e delgadas |
| Torno vertical da torre (VTL) | Opcional | X, Z (±C) | Peças pesadas de grande diâmetro |
Na prática, torno de ferramentas “live,” “mill-turn,” “turn-mill center,” e “live-tool turning center” descrevem a mesma ideia central em diferentes contagens de eixos; adicione um segundo fuso oposto e ele se tornará uma máquina de fuso duplo (fuso duplo), enquanto a versão especializada em peças pequenas é o torno suíço. Você pode comparar a família mais ampla em nosso torno torneamento metal visão geral e veja uma construção específica no Máquina torno CNC página.
As máquinas suíças possuem ferramentas ao vivo?
Sim, a maioria dos tornos modernos do tipo suíço carrega ferramentas ao vivo, e muitos adicionam cabeças acionadas por eixo Y e B. As máquinas suíças são construídas para peças pequenas e delgadas cortadas perto de uma bucha guia, e as ferramentas acionadas permitem que elas terminem unidades hexagonais, furos cruzados e planos no mesmo ciclo Na verdade, o brochamento rotativo tornou-se popular em máquinas do tipo suíço primeiro, precisamente porque essas peças não podiam pagar uma segunda configuração.
Um torno de ferramentas ao vivo vale a pena?
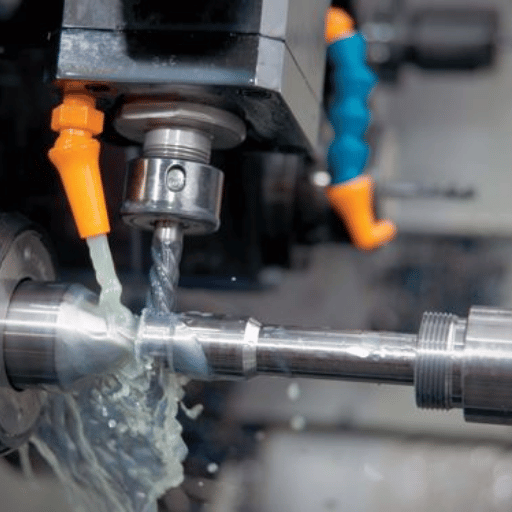
Ferramentas acionadas adicionam custo, à máquina, aos suportes e à programação Se isso compensa, se resume à sua mistura de peças Use o Janela de intervalo de mesmo de uma configuração: as ferramentas ao vivo ganham quando as configurações e o manuseio que ele remove valem mais do que o prêmio que ele adiciona, em comparação com a execução de um torno mais um VMC (centro de usinagem vertical) separado.
- Uma configuração em vez de torno + fresa, redução de configuração, menos manuseio, menos acessórios
- Localização mantida entre recursos torneados e fresados (melhor posição verdadeira)
- Prazo de execução mais curto; as peças podem apagar as luzes com um alimentador de barra
- Remove operações secundárias inteiras (por exemplo, brochamento rotativo um hex)
- Maior custo de máquina + suporte; cabeçotes de ferramentas ativas não são baratos
- As estações acionadas são menos rígidas do que uma fábrica dedicada para cortes pesados
- A programação em turnos tem uma curva de aprendizado mais acentuada
- Dinheiro desperdiçado em peças simples somente de OD/ID que nunca precisam
Aqui está um ponto de equilíbrio no verso do envelope: suponha que uma peça atualmente precise de uma configuração de fresagem extra a 12 minutos de manuseio e tempo de fila por peça, e você execute 4.000 peças por ano Isso equivale a 800 horas de tempo sem corte, o torno de ferramentas ao vivo pode apagar Se a taxa de sua loja carregada for, digamos, $60/hora, o manuseio removido sozinho vale aproximadamente $48.000 por ano, que é o número a pesar contra o prêmio de ferramentas ao vivo e qualquer diferença de tempo de ciclo Vire-o ao redor e a regra ainda se mantém: se o seu trabalho for eixos e buchas simples sem características cruzadas, o prêmio não compra nada.
Conte os recursos cruzados, não as peças Uma loja que executa milhares de buchas simples ganha pouco; uma loja que executa algumas centenas de corpos de válvulas com furos cruzados e apartamentos muitas vezes justifica ferramentas ao vivo em um único trabalho de alta mistura Para onde o preço da máquina se senta, veja nossa análise de Preço da máquina do torno CNC.
Como escolher e especificar um torno de ferramentas ao vivo
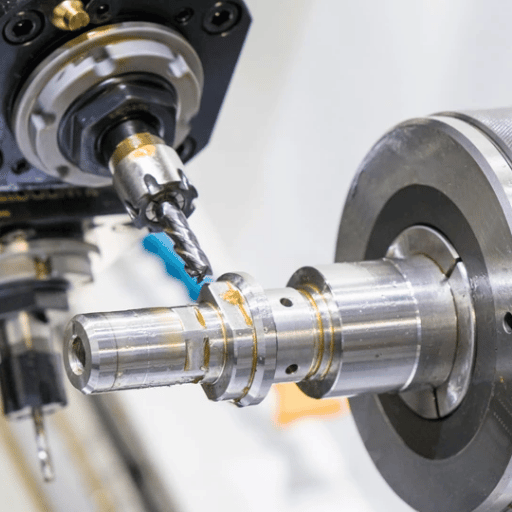
Quando você se senta para citar um torno de ferramentas ao vivo, a folha de especificações, não o folheto, decide o que a máquina pode realmente fazer Trabalhe através do Folha de especificações de estação acionada de 7 pontos abaixo, portanto, duas cotações são realmente comparáveis: ele reduz a contagem de estações acionadas, rpm e potência da ferramenta ativa, interface do suporte, deslocamento do eixo Y e se um subfuso está instalado.
- Estações conduzidas: quantas posições de torre podem levar ferramentas ao vivo (não apenas estações totais)
- Velocidade e potência da ferramenta ao vivo: máximo rpm (geralmente 5.000 rpm) e 3,77 rpm.5 kW no cabeçote acionado (define o que você pode fresar/tocar)
- Interface titular: VDI (DIN 69880) ou TMO, e o tamanho
- Viagem no eixo Y: presente ou não, e quanto (alcance fora do centro)
- Subfuso: para ciclos de trabalho e parcialmente completos
- Capacidade da barra, diâmetro da barra e compatibilidade do alimentador para o funcionamento das luzes apagadas
- Controle e CAM, seu post CAM suporta os ciclos de rotação do moinho desta máquina
Como um construtor de máquinas, ajustamos esses números à família de peças em vez do título da folha de especificações. Em nossos próprios centros de torneamento de torre acionada, as alavancas que os clientes perguntam sobre a maioria são o número de estações ativas, a velocidade da ferramenta ativa na cabeça e se um eixo Y e um subfuso estão instalados, porque esses quatro decidem se uma peça realmente termina em um mandril. Ter uma torre cheia de estações significa pouco ou apenas dois são acionados e os topos da cabeça ficam abaixo das rpm que sua torneira ou pequena fresadora final precisa É aqui que as lojas são queimadas: especifique as rpm erradas da cabeça acionada e uma pequena torneira simplesmente para no buraco, enquanto a super-specagem de um eixo Y que você nunca usa desperdiça o orçamento em uma cabeça de 6.000 rpm que não moe nada fora do centro A compensação é real, porque cada estação acionada e eixo adiciona custo Combine a velocidade da ferramenta acionada com seu menor cortador e, em seguida, confirme a interface do suporte e do poste antes de assinar a máquina para definir os números reais da máquina, uma vez que a guia de corte, para colocar a guia em nossa máquina de guia, uma vez, para cortar a guia real. feeds e velocidades aplica-se a ferramentas orientadas também, e assuntos materiais, se você é usinagem alumínio ou usinagem aço inoxidável.
Um mito que vale a pena se aposentar aqui: você nem sempre precisa de um eixo Y para se beneficiar de ferramentas ao vivo Combinando um eixo C com ferramentas acionadas radialmente já lida com perfuração cruzada, rosqueamento radial e slots no centro, e muitas lojas executam trabalho de ferramenta ao vivo em máquinas sem eixo Y em tudo Que o eixo Y ganha seu custo somente quando os recursos ficam fora do centro ou quando você quer o acabamento mais limpo que a interpolação linear dá Comprar Y “apenas no caso de” em trabalhos simples de características cruzadas ser uma especificação excessiva comum.
Perspectivas da indústria: para onde está indo a curva do moinho
O impulso por trás do ferramental ao vivo não é realmente uma história de “market will grow”, é uma história de trabalho e configuração Os maquinistas qualificados são escassos, e cada parte que termina em uma configuração é uma parte que não precisava de um segundo operador, uma segunda máquina e uma segunda chance de descartá-la Essa é a razão estrutural pela qual o moinho-turn continua empurrando de lojas especializadas para oficinas de trabalho em geral, e é reforçado como o CAM de rotação de moinho (por exemplo, o torno de 2026 da Mastercam e atualizações de rotação de moinho) reduz a barreira de programação que costumava bloquear a capacidade.
Os dados de demanda apoiam a direção. De acordo com Relatório de pedidos de tecnologia de fabricação da AMT nos EUA, 2025 ordens de máquinas atingiram $5.74 bilhões, 22.51TP10 T acima de 2024, e os economistas da AMT amarram o crescimento explicitamente a “aumento da demanda por automação,” exatamente a capacidade de configuração única e sem vigilância que as ferramentas acionadas permitem Como contexto, estimativas mais amplas do mercado de máquinas-ferramentas multitarefa ficam na faixa de crescimento anual de um dígito médio, mas o livro de pedidos é o sinal mais nítido As expectativas de segurança também estão acompanhando o ritmo: o padrão de segurança da máquina giratória ISO 23125 abrange máquinas de torneamento de ferramentas acionadas e está em revisão, portanto, compilações mais recentes estão sendo projetadas em torno das regras de proteção atuais.
Para um comprador em 2026, a mudança é direta: se o seu mix de cotações está tendendo para peças de maior mistura e menor volume com recursos cruzados, planeje sua próxima compra de máquina em torno de ferramentas ao vivo e um subfuso agora, em vez de comprar um centro de viragem simples e aparafusar a capacidade posteriormente a um preço pior.
Perguntas frequentes
Q: O que é o trabalho feito com ferramentas ao vivo em um torno?
Ver Resposta
P: Qual é a diferença entre ferramentas ao vivo e um centro ao vivo?
Ver Resposta
Q: Você precisa de um eixo Y para ferramentas ao vivo?
Ver Resposta
Q: As máquinas suíças têm ferramentas ao vivo?
Ver Resposta
P: Você pode adicionar ferramentas ao vivo a um torno existente?
Ver Resposta
Q: Quanto custa um torno de ferramentas ao vivo?
Ver Resposta
Referências e fontes
- Padrões e habilidades avançadas de fabricaçãoDepartamento de Educação Elementar e Secundária de Massachusetts
- Técnico de Automação CNC (Programa 20252026)Faculdade Lakeshore
- Uma introdução ao giro CNCInstituto de Tecnologia Erie
- US2940324A, unidade oscilantePatentes do Google
- ISO 23125, Máquinas-ferramentas, Segurança, Máquinas de tornearOrganização Internacional de Normalização
- Pedidos de tecnologia de fabricação dos EUA, dezembro de 2025AMT, Associação para Tecnologia de Fabricação
- Brochamento Rotativo 101Produção Usinagem
Por que escrevemos este guia
Construímos tornos CNC e centros de torneamento de torre acionada, portanto, as escolhas de especificações neste guia, contagem de estações acionadas, velocidade da ferramenta ativa, VDI versus BMT, eixo Y e sub-fuso, são as mesmas que acompanhamos os clientes antes de um torno de ferramentas ao vivo. Mantivemos o lado do construtor de molduras e apontamos cada número de volta para um padrão, uma patente, um relatório de pedido ou o resultado da própria loja. Revisado pela equipe técnica ANTISHICNC.



