














A torno de herramientas en vivo es un torno CNC cuya torreta lleva herramientas giratorias motorizadas impulsadas por el control de la máquina, por lo que una máquina puede fresar planos, perforar orificios transversales y roscar roscas mientras la pieza permanece sujeta en el mandril. En lugar de mover una pieza girada a otra fresadora por sus características fuera del eje, el torno lo remata en una sola configuración. Esa idea, las herramientas impulsadas en la torreta, es lo que separa una máquina de torneado simple de un verdadero giro de molino, y es por eso que “hecho en uno” se ha convertido en la frase persecución de tiendas.
Esta guía explica qué son realmente las herramientas en vivo, cómo el eje C y el eje Y hacen que funcionen, las interfaces de soporte en las que se le cotizará, qué puede hacer en un solo lanzamiento y cómo decidir si la capacidad gana. su precio.
Especificaciones rápidas: torno de herramientas en vivo de un vistazo
| Qué es | Torno CNC con herramientas giratorias accionadas (alimentadas) en la torreta |
| Ejes habilitantes centrales | Eje C (posicionamiento e indexación del husillo) + Eje Y (características descentradas) |
| Interfaces de soporte | VDI (DIN 69880, vástagos 16-80 mm) o montaje base BMT |
| Velocidad típica de una herramienta en vivo | ~3.000-6.000 rpm en la estación accionada (dependiente de la máquina) |
| Poder de herramientas vivas | ~3,7 kW a 7,5 kW; Resolución del eje C cercana a 0,001° |
| Recorrido típico del eje Y | ±52 mm (dependiente de la máquina); capacidad de la barra a ~65 mm |
| Mejor para | Partes torneadas con orificios transversales, planos, ranuras, formas hexagonales/spline |
¿qué es un torno de herramientas vivo?
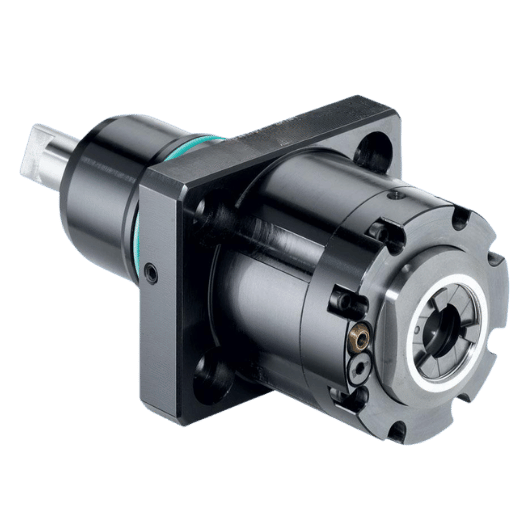
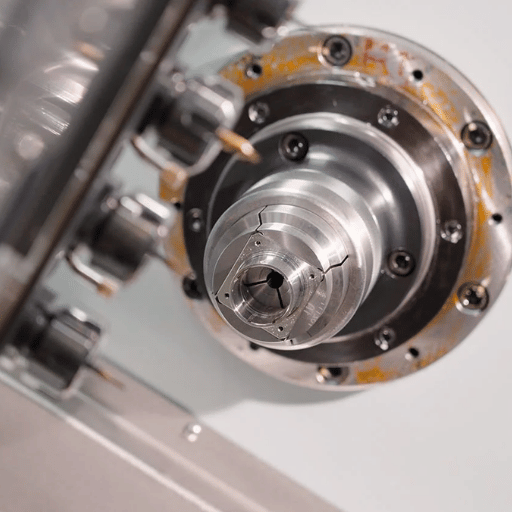
En un torno CNC estándar, la torreta sostiene herramientas fijas o estáticas, insertos giratorios indexables, barras perforadoras y taladros en la línea central. El husillo hace girar la pieza de trabajo; con herramientas estáticas, las herramientas mismas no giran. Un torno de herramientas activo agrega un motor dentro de la torreta, por lo que las estaciones seleccionadas hacen girar su propia herramienta. Los fresadores, taladros o grifos ahora giran a su propia velocidad mientras el husillo principal mantiene quieta la pieza de trabajo o la indexa en ángulo.
Los programas de capacitación lo describen consistentemente: las herramientas activas “son impulsadas por el control CNC y la torreta” en tornos CNC para realizar fresado, taladrado y roscado. El marco de fabricación avanzada del estado de Massachusetts incluso enumera ’configure herramientas activas en un molino/centro de giro CNC” como competencia nombrada y pistas de diploma universitario como Programa de Técnico en Automatización CNC de Lakeshore College enseñe “giro CNC con herramientas en vivo” como su propia operación. Si desea obtener un repaso sobre los fundamentos del giro debajo de todo esto, el Imprimación giratoria CNC del Instituto de Tecnología Erie es un punto de partida limpio.
Lo que se gana es estructural, no cosmético: las características que solían necesitar una segunda máquina y una segunda configuración se cortan donde ya se encuentra la pieza de trabajo. Evite las herramientas activas y cada orificio transversal o plano se convierte en una configuración de fresado separada, a menudo 10 a 15 minutos de manipulación adicional por pieza, más el riesgo de pérdida de ubicación porque la pieza de trabajo debe soltarse y volver a fijarse. Menos traspasos significan menos posibilidades de perder ubicación entre operaciones.
Herramientas en vivo versus herramientas en vivo versus herramientas estáticas
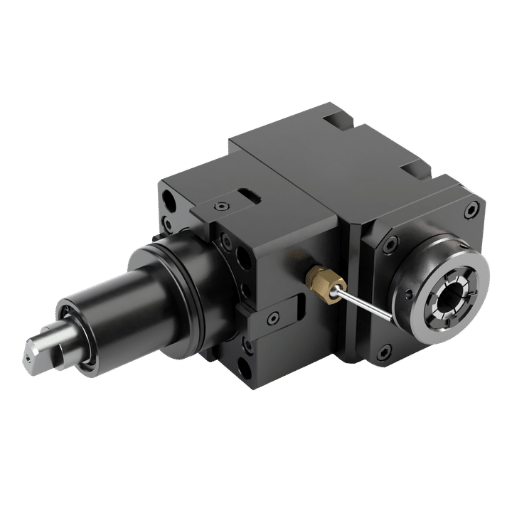
Aquí está la confusión más común en este rincón de la tienda, llámala la mezcla de dos L. “Herramientas en vivo” y “centro en vivo” comparten una palabra y nada más. Los datos de búsqueda lo muestran claramente: “live center” realiza aproximadamente 1300 búsquedas mensuales frente a aproximadamente 140 de “herramientas en vivo”, y el propio People-Also-Ask de Google las empareja como si fueran preguntas relacionadas.
Por el contrario, a centro vivo es un punto pasivo soportado por cojinetes que se asienta en el contrapunto y estabiliza el extremo libre de una parte larga, una grapa de Torneado CNC configuraciones. No corta nada, simplemente gira libremente con el trabajo para que no se queme. Herramientas en vivo es un cortador accionado en la torreta que sí corta. Herramientas estáticas (fijas) es una herramienta de torreta que corta pero no gira. Tres trabajos diferentes, dos de ellos con nombres confusos.
| Artículo | ¿Gira y corta? | Montado donde | Trabajo |
|---|---|---|---|
| Herramientas en vivo (herramienta impulsada) | Da, cortador motorizado | Estación torreta | Molinillo, taladro, golpee el eje de giro |
| Herramientas estáticas (fijas) | Corta, no gira | Estación torreta | Taladro giratorio, perforador y central |
| Centro en vivo | Gira libremente, no corta | Contrapunto | Apoya el extremo libre de una parte larga |
Cuando una hoja de especificaciones dice “herramientas vivas”, significa cortadores accionados. Cuando dice “centro vivo”, significa soporte de contrapunto. Una máquina puede tener ambos, ninguno o uno «nunca asuma que la línea de precio de uno cubre al otro.
Cómo funcionan las herramientas impulsadas: eje C, eje Y y subhusillo
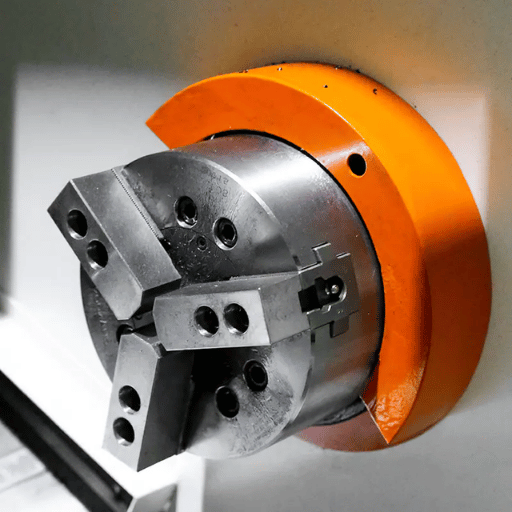
Las herramientas impulsadas sólo resultan útiles cuando la máquina puede apuntarlas, y tres piezas arquitectónicas lo hacen. El Eje C indexa o gira el husillo principal en un ángulo preciso; el Eje Y mueve la torreta fuera de la línea central parcial para alcanzar características que no llegan al medio; y el subhusillo agarra el extremo terminado para que la parte posterior de la pieza se trabaje en el mismo ciclo.
En un giro de molino de múltiples ejes, el Eje C convierte el husillo principal en un eje giratorio controlado. En lugar de simplemente girar, el husillo puede indexar la pieza de trabajo en un ángulo preciso (por ejemplo, cada 60° para un hexágono) o interpolar suavemente mientras se corta una herramienta impulsada. Esa indexación del eje C es la forma de perforar un círculo de perno en una cara o fresar una ranura a lo largo de un diámetro. Mientras tanto, el Eje Y mueve la torreta perpendicular a la línea central de la pieza, lo que permite que una herramienta impulsada alcance características descentradas, un plano que no está en el eje o un agujero que no apunta al medio. Finalmente, el subhusillo (un segundo husillo opuesto) agarra el extremo terminado para que también se pueda trabajar la parte posterior de la pieza, enviando una pieza completa fuera de la puerta en un ciclo. En la práctica, un maquinista que fresa un chavetero en un eje de 25 mm indexa el eje C para bloquear el ángulo primero, porque saltarse ese paso corre el riesgo de una ranura que se sale de la ubicación y desecha la pieza, el tipo de error que convierte una función de 2 minutos en una hora de retrabajo.
Unas palabras rápidas sobre las herramientas impulsadas por la programación
El trabajo de herramientas impulsadas aparece en el programa como códigos M de herramientas activas (encendido/apagado estilo husillo y velocidad para el accionamiento de la torreta) más posicionamiento del eje C. Para el fresado de funciones redondas alrededor de la pieza, los controles utilizan interpolación polar (a menudo G12.1/G112), que le permite programar en términos X/Y normales mientras la máquina asigna el movimiento a C y X. Si es nuevo en el lado del código, nuestra referencia en el Lista de códigos G y códigos M del CNC cubre los grupos modales en los que viven estos ciclos. Como ejemplo concreto, fresar un plano de 20 mm sobre una barra de 30 mm: indexar el eje C a 0°, llevar el molino de extremo impulsado a profundidad, luego alimentar en Y a través del plano, el husillo nunca gira durante el corte, solo mantiene la posición.
Interfaces y soportes de herramientas en vivo: BMT frente a VDI
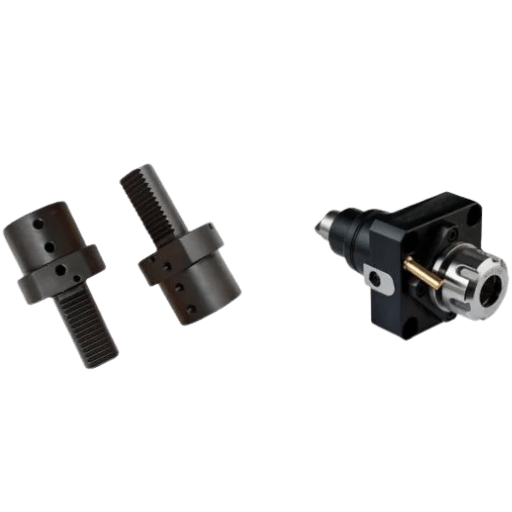
Cuando compra o utiliza un torno de herramientas activo, la primera decisión real es la interfaz del soporte, cómo las herramientas accionadas se sujetan a la torreta. Dominan dos sistemas, y la elección es la rigidez y el tiempo de cambio, no solo el costo. Llámalo el División de interfaz BMT-vs-VDI.
VDI los soportes utilizan un vástago cilíndrico que cae dentro del orificio de la torreta y se bloquea con un bastidor dentado; El sistema está estandarizado como DIN 69880 con tamaños de vástago desde VDI 16 hasta VDI 80. Cambian rápidamente y cuestan menos. BMT Los soportes (de torreta de montaje base) se atornillan a una cara plana y con llave en el disco de la torreta, lo que proporciona un soporte más rígido y repetible para cortes más pesados. Los maquinistas que han ejecutado ambos son directos con el oficio: un veterano que pasó diez años en VDI señaló que cada herramienta de perforación y activa necesitaba una alineación individual, mientras que BMT “proporciona un espacio libre mucho mejor que cualquier otra torreta, sin excepción”
| Característica | VDI (DIN 69880) | BMT (montaje base) |
|---|---|---|
| Montaje | Vástago cilíndrico en el orificio de la torreta | Atornillado a la cara de la torreta con llave |
| Rigidez | Bueno para cortes medianos y ligeros | Más alto; favorecido para fresado de accionamiento pesado |
| Cambio de herramienta | Cambios más rápidos, menor costo de soporte | Más lento (pernos), pero muy repetible |
| Sistema de vástago/tamaño | VDI 16, 20, 25, 30, 40, 50, 60, 80 mm | BMT 45, 55, 65, 75 (específico de la torreta) |
Estándar de interfaz: DIN 69880 (VDI). Comparación de rigidez de campo: informes de profesionales de maquinistas.
Más allá de la interfaz, observe los detalles del soporte que deciden la capacidad real: una herramienta radial versus una herramienta axial (en qué dirección apunta el cortador), si hay cabezales angulares disponibles para las características compuestas, refrigerante interno a través de la herramienta y la relación de transmisión que establece la velocidad máxima de la herramienta activa. Cualquiera que sea la interfaz que elija, la torreta y sus herramientas accionadas son parte de la máquina giratoria cubierta por el ISO 23125 estándar de seguridad. Los fabricantes de soportes como Eppinger y Lyndex-Nikken, y los fabricantes de máquinas como Haas y Mazak, publican clasificaciones de cabezal accionado para velocidad, par y refrigerante pasante, y un cabezal con capacidad para 6.000 rpm y alrededor de 3,7 kW con refrigerante pasante es un animal diferente de un cabezal radial básico de 3.000 rpm.
Lo que puede hacer en una configuración: 10 operaciones impulsadas
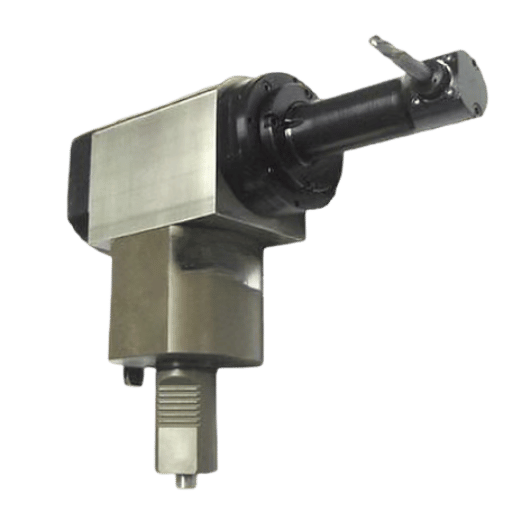
Las herramientas en vivo se ganan el sustento a través de la consolidación: Seis operaciones, una de tirada. Las piezas que de otro modo rebotarían entre un torno y un molino obtienen sus características torneadas y no torneadas en una sola bodega. A continuación, el mapa de operación a eje cubre la mayor parte del trabajo de herramientas accionadas; De lo contrario, cada fila sería una configuración de fresado separada en un eje o cuerpo de válvula de 30 mm, con más manejo y el riesgo de una rebaba donde un taladro cruzado se abre paso a 3000 rpm.
| Operación | Herramienta impulsada | Eje utilizado | Característica de ejemplo |
|---|---|---|---|
| Pisos de molino | Molino final | C (+Y descentrado) | Llaves planas sobre eje |
| Taladro cruzado | Taladro (radial) | C | A través del agujero a través de un jefe |
| Grifo radial | Toque (radial) | C | Orificio para tornillo de fijación |
| Ranura/teclado | Molino final | C o Y | Camino clave a lo largo de un diámetro |
| Torneado de polígonos | Cortador accionado, sincronizado | C + husillo | Hex en un espacio en blanco convertido |
| Brochado rotativo | Brocha oscilante | C + Z | Forma interna hexadecimal/Torx |
| Grabar | Cortador de grabado | C + Y | Número de pieza en una cara |
| Molino de hilos | Molino de hilos | C + X/Z | Hilo grande o de tono especial |
| Hex / cuadrado | Molino final/brocha | C (+Y) | Forma de accionamiento en un accesorio |
| Orificio descentrado | Herramienta de taladro/perforación | Y | Orificio paralelo pero fuera del eje |
¿qué es el brochado rotativo en un torno?
El brochado giratorio (también llamado brochado oscilante) es la forma en que un torno de herramientas vivo corta formas internas no redondas, hexagonales, cuadradas, Torx y estrías o estrías (a continuación se muestran formas estrías en volutas) DIN 5480), sin una segunda operación. El soporte de brocha se asienta en un ángulo de 1° con respecto a la línea central de la pieza y gira libremente sobre un cojinete.
Cuando se empuja hacia un orificio previamente perforado, la pieza gira sincrónicamente y el borde de ataque de la herramienta se “balancea” dentro y fuera del corte como una leva, por lo que sólo se acopla un punto a la vez. Según Brochado giratorio 101 del mecanizado de producción, la técnica necesita aproximadamente 80% menos fuerza que el punzonado y “se ha convertido en el método elegido en máquinas de tipo suizo, tornos CNC y centros de mecanizado porque elimina una operación secundaria.” Las velocidades típicas funcionan entre 1.500 y 3.000 rpm, y la herramienta quiere estar en el centro en aproximadamente 0,0008 pulgadas. El principio de oscilación en sí es lo suficientemente antiguo como para tener el suyo propio “Patente ”Wobble Drive” (US2940324A), que describe la conversión del movimiento giratorio en la acción alternativa desplazada en la que se basa la brocha.
“Nos encanta el hecho de no tener que centrar estas cabezas. No tardan más en configurarse que los ejercicios”
Brian Baxter, maquinista suizo, Astro Medical Devices (a través de Production Machining)
En esa tienda, cambiar a un tiempo de configuración de brocha de corte de cabezal de brocha giratorio precentrado en aproximadamente 78% « una ilustración limpia de por qué las herramientas impulsadas se juzgan por las configuraciones eliminadas, no solo por los cortes realizados.
Torno de torreta, giro de molino, centro de torneado: denominación decodificada
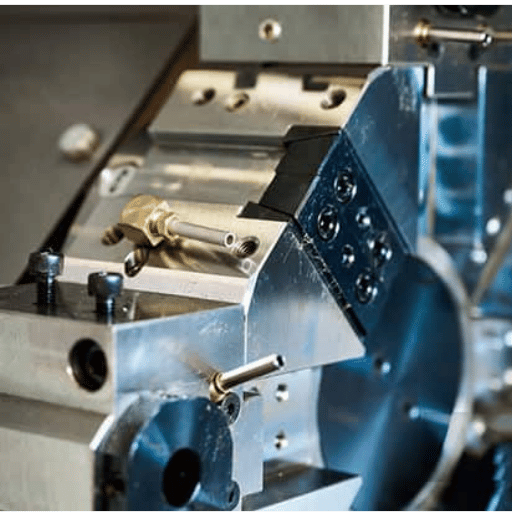
Los nombres de las máquinas en este espacio son un objetivo en movimiento y los vendedores no siempre están de acuerdo. Aquí hay una escalera de capacidades que ubica a cada clase según lo que realmente puede hacer, si ha impulsado herramientas y qué ejes lleva.
| Clase de máquina | ¿herramientas impulsadas? | Ejes típicos | Mejor para |
|---|---|---|---|
| Torno de motor (manual) | No | X, Z (manual) | Iguales, reparación de torneado |
| Torno de torreta | No | X, Z | Repita el giro, muchas herramientas |
| Torno de torreta CNC | No (solo girando) | X, Z | Volumen de giro OD/ID |
| Centro de giro CNC | Opcional | X, Z (±C) | Trabajo giratorio, a veces impulsado por luz |
| Centro de giro de herramientas en vivo | Sí | X, Z, C | Piezas torneadas con características cruzadas |
| Turno de molino (eje Y) | Sí | X, Z, C, Y | Fresado descentrado, piezas complejas |
| Multitarea (eje B) | Sí (husillo de molino) | X, Z, C, Y, B | 5 caras hechas en uno |
| Torno de doble husillo | Sí | X, Z, C (×2) | Trabajo frontal + trasero, sin reaccesorio |
| Torno tipo suizo | Sí | X, Z, C, Y (±B) | Piezas pequeñas y delgadas de precisión |
| Torno de torreta vertical (VTL) | Opcional | X, Z (±C) | Piezas pesadas de gran diámetro |
En la práctica, “torno de herramientas en vivo”, “torneado de molino”, “centro de torneado” y “centro de torneado de herramientas en vivo” describen la misma idea central en diferentes recuentos de ejes; agregue un segundo husillo opuesto y se convertirá en una máquina de doble husillo (doble husillo), mientras que la versión especializada en piezas pequeñas es el torno suizo. Puedes comparar la familia más amplia en nuestro torno giratorio metálico descripción general y vea una compilación específica sobre Máquina de torno CNC página.
¿las máquinas suizas tienen herramientas activas?
Sí, la mayoría de los tornos modernos de tipo suizo llevan herramientas vivas y muchos agregan cabezales accionados por los ejes Y y B. Las máquinas suizas están diseñadas para piezas pequeñas y delgadas cortadas cerca de un casquillo guía, y las herramientas accionadas les permiten terminar accionamientos hexagonales, orificios transversales y planos en el mismo ciclo. De hecho, el brochado rotativo se hizo popular primero en las máquinas de tipo suizo, precisamente porque esas piezas no podían permitirse una segunda configuración.
¿vale la pena un torno de herramientas en vivo?
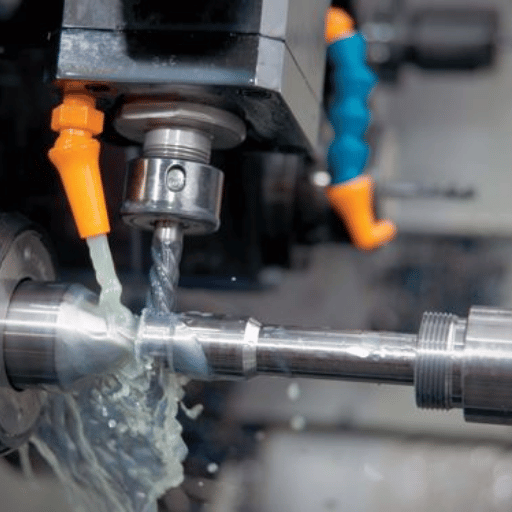
Las herramientas impulsadas añaden costos a la máquina, a los soportes y a la programación. Si se devuelve se reduce a su mezcla de piezas. Usar el Ventana de equilibrio de una configuración: las herramientas en vivo ganan cuando las configuraciones y el manejo que elimina valen más que la prima que agrega, en comparación con el funcionamiento de un torno más un VMC (centro de mecanizado vertical) separado.
- Una configuración en lugar de torno + molino, reducción de configuración, menos manipulación, menos accesorios
- Ubicación mantenida entre las características torneadas y fresadas (mejor posición real)
- Plazo de entrega más corto; Las piezas pueden apagarse con las luces con un alimentador de barra
- Elimina operaciones secundarias completas (por ejemplo, brochado rotatorio de un hexágono)
- Mayor costo de máquina + soporte; Los cabezales de herramientas vivas no son baratos
- Las estaciones de accionamiento son menos rígidas que un molino exclusivo para cortes pesados
- La programación Mill-turn tiene una curva de aprendizaje más pronunciada
- Desperdició dinero en piezas simples solo OD/ID que nunca lo necesitaron
Aquí hay un punto de equilibrio en la parte posterior del sobre: supongamos que una pieza actualmente necesita una configuración de fresado adicional a los 12 minutos de manipulación y tiempo de cola por pieza, y usted ejecuta 4000 piezas al año. Son 800 horas de tiempo sin cortar que el torno de herramientas activas puede borrar. Si la tarifa de su taller cargado es, digamos, $60/hora, la manipulación eliminada por sí sola vale aproximadamente $48 000 al año, que es el número que debe compararse con la prima de herramientas activas y cualquier diferencia de tiempo de ciclo. Déle la vuelta y la regla seguirá vigente: si su trabajo consiste en ejes y casquillos lisos sin características cruzadas, la prima no le permitirá comprar nada.
Cuente las características cruzadas, no las piezas. Un taller que gestiona miles de casquillos lisos gana poco; un taller que gestiona unos cientos de cuerpos de válvulas con orificios transversales y planos a menudo justifica herramientas activas en un solo trabajo de mezcla alta. Para conocer dónde se ubica el precio de la máquina, consulte nuestro desglose de Precio de la máquina de torno CNC.
Cómo elegir y especificar un torno de herramientas en vivo
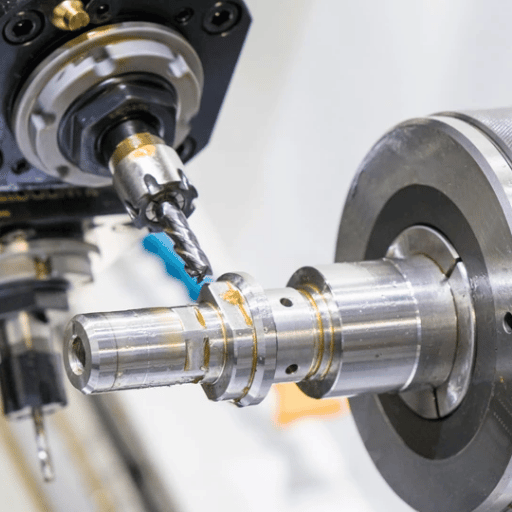
Cuando te sientas a citar un torno de herramientas activo, la hoja de especificaciones, no el folleto, decide qué puede hacer realmente la máquina. Trabajar a través del Hoja de especificaciones de estación impulsada de 7 puntos a continuación, dos comillas son realmente comparables: fija el número de estaciones impulsadas, las rpm y la potencia de las herramientas activas, la interfaz del soporte, el recorrido del eje Y y si hay un subhusillo instalado.
- Estaciones conducidas: cuántas posiciones de torreta pueden soportar herramientas activas (no solo estaciones totales)
- Velocidad y potencia de Live-Tool: rpm máximas (a menudo 5.000-6.000 rpm) y 3,7-7,5 kW en el cabezal accionado (establece lo que se puede fresar/golpear)
- Interfaz del soporte: VDI (DIN 69880) o BMT, y el tamaño
- Recorrido del eje Y: presente o no, y cuánto (alcance descentrado)
- Subhusillo: para ciclos de trabajo posterior y parcialmente completos
- Capacidad de la barra, diámetro de la barra y compatibilidad del alimentador para funcionamiento sin luces
- Control y CAM, ¿su publicación CAM admite los ciclos de giro de esta máquina
Como constructor de máquinas, ajustamos esos números a la familia de piezas en lugar del titular de la hoja de especificaciones. En nuestros propios centros de giro de torreta accionada, las palancas que los clientes preguntan sobre la mayoría son el número de estaciones activas, la velocidad de la herramienta activa en la cabecera y si se instalan un eje Y y un subhusillo, porque esos cuatro deciden si una pieza realmente termina en un solo mandril. Tener una torreta llena de estaciones significa poco si solo se accionan dos y la cabeza termina por debajo de las rpm que necesita su grifo o molino de extremo pequeño. Aquí es donde se queman las tiendas: especifique las rpm incorrectas del cabezal accionado y un pequeño grifo simplemente se detiene en el orificio, mientras sobreexplica un eje Y, nunca usa el presupuesto de desperdicio en un cabezal de 6000 rpm que no muele nada descentrado. La compensación es real, porque cada estación y eje accionados agrega costos. Haga coincidir la velocidad de la herramienta accionada con su cortador más pequeño y luego confirme la interfaz del soporte y el poste CAM antes de firmar. Para configurar los números de corte reales una vez que la máquina aterriza, nuestra guía para alimentaciones y velocidades también se aplica a herramientas impulsadas y a cuestiones materiales, ya sea que lo estés mecanizado de aluminio o mecanizado acero inoxidable.
Un mito que vale la pena retirar aquí: no siempre se necesita un eje Y para beneficiarse de las herramientas en vivo. La combinación de un eje C con herramientas accionadas por radiales ya maneja la perforación cruzada, el golpeteo radial y las ranuras en el centro, y muchas tiendas realizan trabajos con herramientas en vivo en máquinas sin ningún eje Y. Ese eje Y gana su costo sólo cuando las funciones se encuentran descentradas o cuando desea el acabado más limpio que ofrece la interpolación lineal. Comprar Y “por si acaso” en trabajos simples con funciones cruzadas es una sobreespecificación común.
Perspectivas de la industria: hacia dónde se dirige Mill-Turn
El impulso detrás de las herramientas en vivo no es realmente una historia de “el mercado crecerá”, es una historia de trabajo y configuración. Los maquinistas calificados son escasos, y cada parte que termina en una configuración es una parte que no necesitaba un segundo operador, una segunda máquina y una segunda oportunidad para desecharla. Esa es la razón estructural por la que el giro de molino sigue empujando de los talleres especializados a los talleres de trabajo generales, y se refuerza a medida que el CAM de giro de molino (por ejemplo, las actualizaciones de tornos y giros de molino de Mastercam de 2026) reduce la barrera de programación que solía controlar la capacidad.
Los datos de demanda respaldan la dirección. Según Informe de órdenes de tecnología de fabricación de AMT en EE. UU, 2025 los pedidos de maquinaria alcanzaron $5.740 millones, 22.5% por encima de 2024, y los economistas de AMT vinculan el crecimiento explícitamente a “una mayor demanda de automatización”, exactamente la capacidad de configuración única y funcionamiento desatendido que permite las herramientas impulsadas. Como contexto, las estimaciones más amplias del mercado de máquinas herramienta multitarea se sitúan en el rango medio de crecimiento anual de un solo dígito, pero la cartera de pedidos es la señal más clara. Las expectativas de seguridad también siguen el ritmo: el estándar de seguridad de las máquinas de giro ISO 23125 cubre las máquinas torneadoras de herramientas accionadas y está en revisión, por lo que se están diseñando versiones más nuevas según las reglas de protección actuales.
Para un comprador en 2026, la medida es sencilla: si su combinación de cotizaciones tiende hacia piezas de mayor mezcla y menor volumen con características cruzadas, planifique su próxima compra de máquina con herramientas activas y un subhusillo ahora, en lugar de comprar una centro de giro simple y capacidad de empernado más adelante a un precio peor.
Preguntas frecuentes
P: ¿Qué son las herramientas vivas en un torno?
Ver respuesta
P: ¿Cuál es la diferencia entre herramientas en vivo y un centro en vivo?
Ver respuesta
P: ¿Necesita un eje Y para herramientas en vivo?
Ver respuesta
P: ¿Las máquinas suizas tienen herramientas activas?
Ver respuesta
P: ¿Se pueden agregar herramientas activas a un torno existente?
Ver respuesta
P: ¿Cuánto cuesta un torno de herramientas activo?
Ver respuesta
Referencias y fuentes
- Estándares y habilidades de fabricación avanzadosDepartamento de Educación Primaria y Secundaria de Massachusetts
- Programa de Técnico en Automatización CNC (2025-2026)Universidad Lakeshore
- Introducción al torneado CNCInstituto de Tecnología Erie
- US2940324A, Unidad oscilantePatentes de Google
- ISO 23125, Máquinas herramienta, Seguridad, Máquinas torneadorasOrganización Internacional de Normalización
- Órdenes de tecnología de fabricación de EE. UU., diciembre de 2025AMT, Asociación de Tecnología de Fabricación
- Brochado giratorio 101Mecanizado de producción
Por qué escribimos esta guía
Construimos tornos CNC y centros de torneado de torreta accionados, por lo que las opciones de especificaciones en esta guía, recuento de estaciones accionadas, velocidad de herramientas activas, VDI versus BMT, eje Y y subhusillo, son las mismas por las que guiamos a los clientes antes de una Se envía un torno de herramientas activo. Hemos mantenido el lado del constructor de marcos y hemos apuntado cada número a un estándar, una patente, un informe de pedido o el resultado propio de una tienda. Revisado por el equipo técnico de ANTISHICNC.



