














A ライブツーリング 旋盤 は、タレットが機械制御によって駆動される動力付きの回転ツールを運ぶCNC旋盤であるため、部品がチャックにクランプされたままである間に、1 台の機械がフラットフライスをフライス加工し、クロスホールをドリルし、ねじ山を回転させた部品を別のものに移動させるのではなく フライス盤 軸外の特徴として、旋盤は 1 回のセットアップで仕上げます。その 1 つのアイデア、タレット内の駆動工具が、単純な旋盤と真のミル ターンを区別するものであり、それが「done-in-one」がショップの追いかけるフレーズになった理由です。.
このガイドでは、ライブ ツーリングが実際に何であるか、C 軸と Y 軸がどのように機能するか、引用されるホルダー インターフェイス、1 回のチャッキングで何ができるか、およびその機能が有効かどうかを判断する方法について説明します。価格。.
クイックスペック: 一目でわかるライブツーリング旋盤
| それが何であるか | タレットに駆動(動力)回転ツールを備えた CNC 旋盤 |
| コア有効化軸 | C 軸 (スピンドルの位置決めとインデックス付け) + Y 軸 (中心から外れた機能) |
| ホルダーインターフェース | VDI (DIN 69880、シャンク 16 ~ 80 mm) または BMT ベースマウント |
| 典型的なライブツールの速度 | 駆動ステーションでの約 3,000 ~ 6,000 rpm (機械依存) |
| ライブツールパワー | ~3.7 キロワットから7.5 キロワット; C軸の分解能は0.001° 付近 |
| 典型的なY軸移動 | ±52 mm (機械依存);バー容量は約65 mm |
| のためのベスト | クロスホール、フラット、スロット、ヘックス/スプラインフォーム付きの旋削部品 |
ライブ工具旋盤とは何ですか?
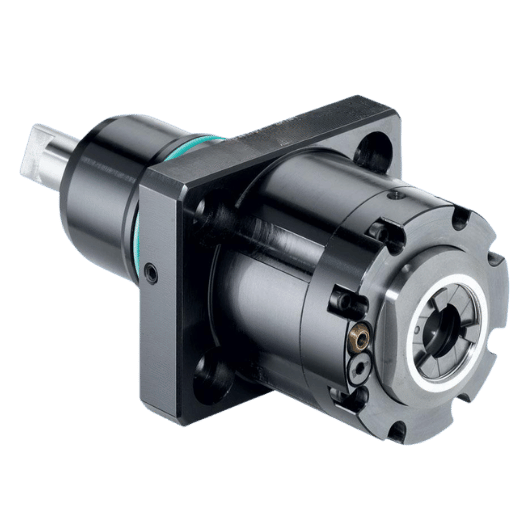
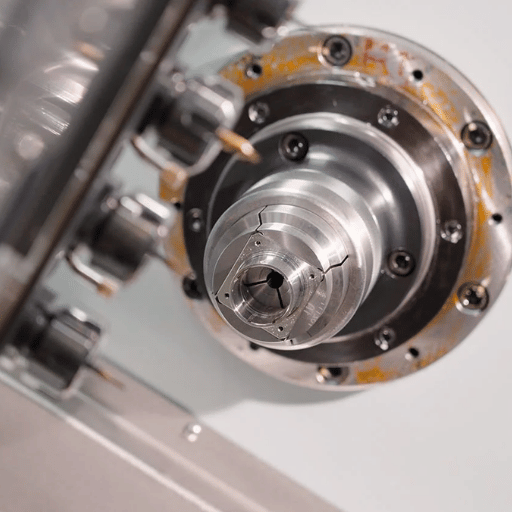
標準的なCNC旋盤で、タレットは固定、または静的、工具細工、割り出し可能な回転インサート、ボーリングバー、中心線上のドリルを保持します スピンドルはワークピースを回転させます; 静的工具細工で工具自体は回転しません ライブ工具細工旋盤は、選択したステーションが独自の工具を回転するように、タレット内にパワードライブを追加します。 ミリングカッター、ドリル、またはタップは、メインスピンドルがワークピースを静止状態に保持するか、または角度を付けてワークピースを割り出す間に、独自の速度で回転するようになりました。.
トレーニングプログラムでは一貫して説明されています: ライブツーリングは、フライス加工、穴あけ、タッピングを実行するために、CNC旋盤上の「CNCコントロールとタレットによって駆動されます」マサチューセッツ州の先進製造フレームワークは「」さえリストしています“CNCミル/ターンセンターにライブツールをセットアップします”「」は、指定されたコンピテンシーとして、および大学卒業証書トラックとして提供されます レイクショア大学の CNC 自動化技術者プログラム 「ライブツーリングを使用した CNC ターニング」を独自の操作として教えます。これらすべての根底にあるターニングの基礎について復習したい場合は、 エリー 工科大学 の CNC ターニング プライマー は クリーン スタート ポイント.
得られるのは構造的なものであり、外観的なものではありません。以前は 2 台目の機械と 2 台目のセットアップが必要だった機能が、ワークピースがすでに設置されている場所で切断されます。ライブ工具をスキップすると、すべてのクロスホールまたはフラットに個別のフライス加工セットアップが作成され、多くの場合、部品ごとに 10 ~ 15 分の余分な取り扱いが行われ、さらに、ワークピースをクランプを解除して再固定する必要があるため、位置が失われるリスクが伴います。ハンドオフが少ないということは、操作の間に位置を失う可能性が少なくなることを意味します。.
ライブツーリング vs. ライブセンター vs. 静的ツーリング
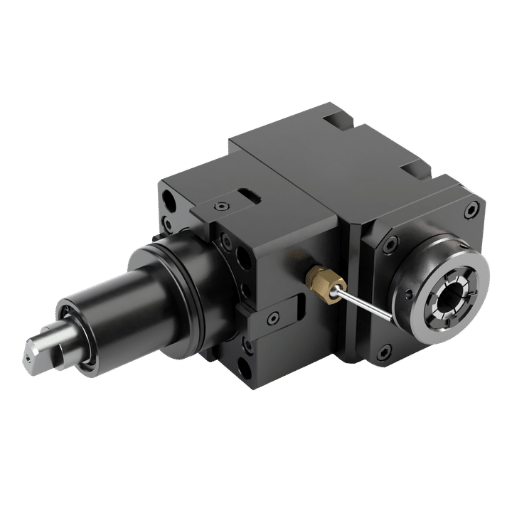
これは、ショップのこのコーナーで最も一般的なミックスアップです。これを「Mix-Up」と呼びます two-l ミックスアップ. 。 「ライブ ツーリング」と「ライブ センター」は単語を共有し、それ以外は何もありません。検索データはそれを明確に示しています。「ライブ センター」は月間約 1,300 件の検索を引き出すのに対し、「ライブ ツーリング」は約 140 件で、Google 独自の People-Also-Ask はそれらを関連する質問であるかのようにペアリングします。.
対照的に、a ライブセンター は、気配線ストック内に設置され、ステープルである長い部分の自由端を固定する受動的でベアリングで支えられた点です CNC ターニング セットアップ 何もカットせず、ただ仕事と一緒に自由に回転して燃えないようにします。. ライブツーリング 砲塔内の駆動カッターで切断を行います。. 静的 (固定) ツーリング は、切断するが回転しない砲塔ツールです。 3 つの異なるジョブがあり、そのうちの 2 つは紛らわしい名前です。.
| 項目 | 回転&カットしますか? | どこに取り付けられましたか | ジョブ |
|---|---|---|---|
| ライブツーリング(駆動ツール) | はい ⁄ パワードカッター | タレットステーション | ミル、ドリル、回転軸をタップします |
| 静的 (固定) ツーリング | カット、回転しません | タレットステーション | ターン、ボア、オンセンタードリル |
| ライブセンター | 自由に回転し、カットしません | テールストック | 長い部分の自由端をサポートします |
スペックシートに「ライブツーリング」と記載されている場合は、駆動型カッターを意味します。 「ライブセンター」と記載されている場合は、心押し台のサポートを意味します。機械は両方、どちらでもない、または一方を持つことができます。 1 つの価格ラインがもう一方をカバーするとは決して想定しないでください。.
駆動ツールの仕組み: C 軸、Y 軸、およびサブスピンドル
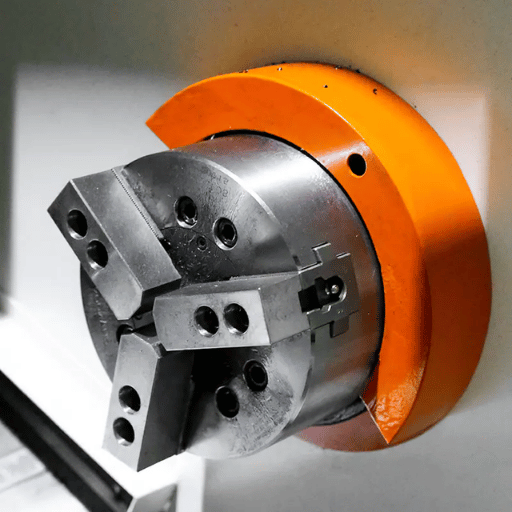
駆動工具は機械が狙いを定めることができるときだけ役に立ちます そして3 つの建築がそれをします The C 軸 メインスピンドルを正確な角度にインデックス付けまたは回転させます。 Y 軸 砲塔を部品の中心線から外して、中央を外れた機能に到達します。そして サブスピンドル 完成した端をつかんで、部品の後ろを同じサイクルで加工します。.
多軸ミルターンでは、 C 軸 主スピンドルを制御された回転軸に変えます スピニングするだけではなく、スピンドルはワークピースを正確な角度 (たとえば、16 進数の場合は60° ごとに) に割り出すか、駆動工具が切断されている間にスムーズに補間することができます そのC軸割り出しは、面上のボルトサークルをドリルするか、直径に沿ってスロットをミルする方法である その間、 Y 軸 タレットを部品の中心線に対して垂直に移動させることで、駆動工具が中心から外れたフィーチャー、軸上にないフラット、または中央を向いていない穴に到達できるようになり、最後に、 サブスピンドル (2 番目の、反対のスピンドル) 完成した端をつかむので、部品の背面も作業することができ、1 サイクルでドアから完全な部品を送信します。 、25 mmシャフトのキー溝をフライス加工する機械工は、最初に角度をロックするためにC軸を割り出します。なぜなら、そのステップをスキップすると、位置をずらして部品をスクラップにするスロットの危険があるためです。これは、2分間の機能を1時間の手戻りに変えるような間違いです。.
プログラミング駆動ツールについて簡単に説明します
駆動工具の作業は、ライブ工具の M コード (タレット ドライブのスピンドル スタイルのオン/オフと速度) に C 軸の位置を加えたものとしてプログラムに表示されます。部品の周囲を丸くフライス加工する場合、コントロールは極補間 (多くの場合 G12.1/G112) を使用します。これにより、マシンが動きを C と X にマッピングしながら、通常の X/Y 項でプログラムできます。コード側に初めてアクセスする場合は、コード側の参照を参照してください CNC GコードおよびMコード一覧 これらのサイクルが住んでいるモーダル グループをカバーします。具体的な例として、30 mm のバーで 20 mm の平板をフライス加工します。C 軸を 0° に割り出し、駆動エンド ミルを深さまで引き上げ、平板を横切って Y 字に供給します。スピンドルは切断中に回転することはなく、位置を保持するだけです。.
ライブツールホルダーとインターフェース: BMT vs. VDI
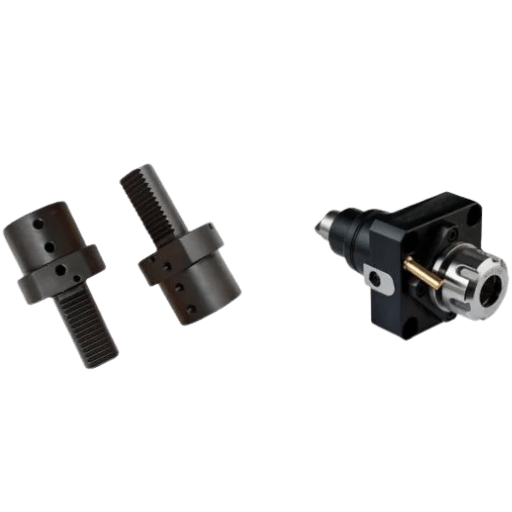
ライブ工具旋盤を購入または工具で仕上げる場合、最初の実際の決定はホルダー インターフェイス、駆動工具がタレットにどのようにクランプされるかです。 2 つのシステムが主流であり、選択はコストだけでなく剛性と変更時間に関するものです BMT-vs-VDI インターフェイス分割.
VDI ホルダーは、砲塔の穴にドロップし、鋸歯状のラックでロックする円筒形のシャンクを使用します; システムは、VDI 16 からVDI 80 までのシャンクサイズでDIN 69880 として標準化されています。それらは速く変化し、コストも安くなります。. BMT (ベースマウントタレット)ホルダーは、タレットディスク上の平らなキー付き面にボルトで固定されており、より重く駆動されるカットに対して、より硬く、より再現性の高いマウントを提供します。両方を実行した機械工は、この取引について率直です。VDI で 10 年間を過ごしたあるベテランは、すべてのドリルとライブツールには個別の位置合わせが必要であると指摘しましたが、BMT は「他のどのタレットよりもはるかに優れたクリアランスを提供します。何もありません。」“
| 機能 | VDI (DIN 69880) | BMT(ベースマウント) |
|---|---|---|
| 取り付け | 砲塔ボアへの円筒形シャンク | キー付き砲塔面にボルトで固定されています |
| 剛性 | 軽~中カットに最適です | より高い; 重く駆動されるフライス加工に好まれます |
| ツール変更 | スワップが速く、ホルダーコストが低くなります | より遅い (ボルト) が、非常に再現性があります |
| シャンク/サイズシステム | VDI 16、20、25、30、40、50、60、80 mm | BMT 45、55、65、75 (砲塔固有) |
インターフェース規格:DIN 69880(VDI)。フィールドの剛性比較:機械工の専門家が報告します。.
インターフェイスを超えて、実際の能力を決定するホルダーの詳細をご覧ください: ラジアルツールとアキシャルツール (カッターがどちらを指すか)、アングルヘッドが複合機能に利用可能かどうか、ツールを通る内部冷却剤、および最大ライブツールを設定するドライブギア比どのインターフェイスを選択しても、タレットとその駆動ツールは、ターニングマシンによってカバーされる一部です ISO 23125 安全基準。エッピンガーやリンデックス日研などのホルダーメーカーや、ハースやマザックのような機械製造会社はいずれも、速度、トルク、スルークーラントのドリブンヘッド定格を公開しており、スルークーラントを備えた定格ヘッドは 6,000 rpm、約 3.7 kW です。基本的な 3,000 rpm ラジアルヘッドとは異なります。.
1 つのセットアップで作成できるもの: 10 の駆動操作
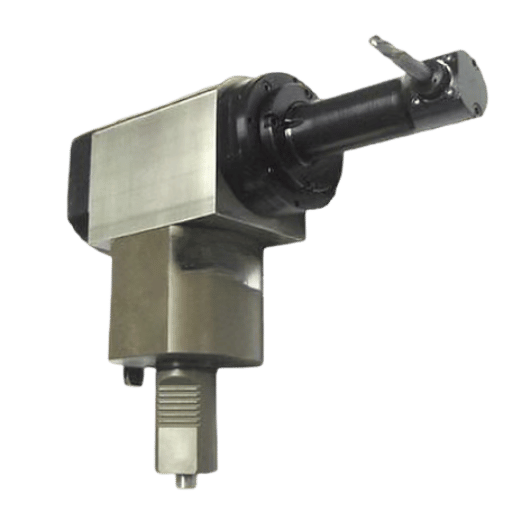
ライブツーリングは、統合を通じてその維持を獲得します: 6回、1回チャッキング. 。旋盤とミルの間でバウンドする部品は、回転する機能と回転しない機能を 1 つの船倉で取得します。以下では、動作から軸へのマップがほとんどのドリブン ツールの作業をカバーします。それ以外の場合、各列は 30 mm シャフトまたはバルブ本体に個別のフライス セットアップされ、より多くの取り扱いと、3,000 rpm でクロスドリルが破損するバリのリスクがあります。.
| 操作 | ドリブンツール | 使用軸 | 機能例 |
|---|---|---|---|
| ミル フラッツ | エンドミル | C (+Y オフセンター) | シャフトにレンチフラット |
| クロスドリル | ドリル (ラジアル) | C | 上司を横切る貫通穴 |
| ラジアルタップ | タップ (ラジアル) | C | 止めネジ穴 |
| スロット/キーウェイ | エンドミル | C または Y | 直径に沿ったキー溝 |
| ポリゴン ターニング | 駆動カッター、同期済み | C + スピンドル | 裏返しの六角形 |
| ロータリーブローチング | ウォブルブローチ | C + Z | 内部ヘックス/トルクスフォーム |
| 彫刻します | 彫刻 カッター | C + Y | 顔の部品番号 |
| スレッドミル | スレッドミル | C + X/Z | 大ピッチまたは特殊ピッチのスレッド |
| 六角/四角 | エンドミル/ブローチ | C (+Y) | 継手上のドライブフォーム |
| オフセンターボア | ドリル/ボーリングツール | Y | 軸と平行だが軸から外れた穴 |
旋盤のロータリーブローチとは何ですか?
ロータリー ブローチング (ウォブル ブローチングとも呼ばれます) は、ライブ ツーリング旋盤が内部の非円形形状、六角形、正方形、トルクス、スプラインまたは鋸歯状 (インボリュート スプライン形状が続きます) を切断する方法です DIN 5480)、2 回目の操作なしで。ブローチホルダーは部品の中心線に対して 1° の角度で取り付けられ、ベアリング上でフリースピンします。.
あらかじめ開けられた穴に押し込まれると、部品が同期して回転し、ツールの前縁がカムのようにカットの内外に「ぐらつく」ため、一度に 1 つのポイントのみが係合します。 によると 生産機械加工のロータリーブローチング 101, 、技術はフォームパンチングよりも約80%少ない力を必要とし、「二次操作を排除するため、スイスタイプの機械、CNC旋盤、マシニングセンタで選択される方法になっています」一般的な速度は1,500 ~ 3,000 rpmで動作し、ツールは約0.0008 インチ以内で中心に位置することを望んでいます。 ウォブルの原理自体はそれ自体を持つのに十分なほど古いものです “「ウォブルドライブ」特許(US2940324A), これは、回転運動をオフセットに変換すること、ブローチが依存する往復運動を説明します。.
“「私たちは、これらの頭部を中心に置く必要がないという事実が大好きです。訓練よりもセットアップに時間がかかりません。」”
ブライアン バクスター、スイスの機械工、アストロ メディカル デバイス (生産機械加工経由)
そのショップでは、約 78% だけではない削除されたセットアップで駆動工具が判断される理由の明確なイラストを、事前に中心を合わせた回転ブローチ ヘッド カット ブローチのセットアップ時間に切り替えます。.
タレット旋盤、ミルターン、ターニングセンター: 名前が復号化されました
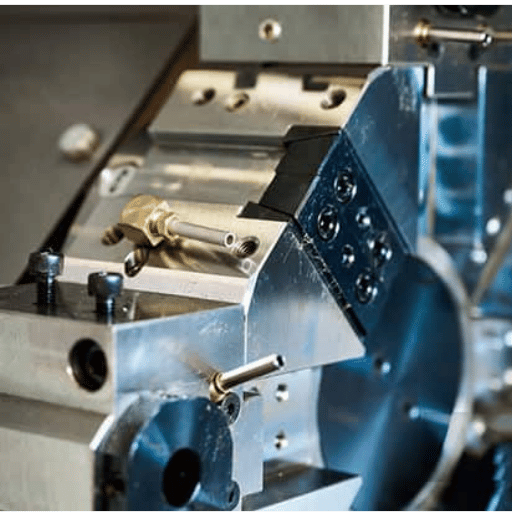
このスペースのマシン名は動くターゲットであり、営業担当者は必ずしも同意するわけではありません。各クラスが実際に何ができるか、駆動ツールがあるかどうか、どの軸を持っているかによって各クラスを配置する機能のはしごがここにあります。.
| マシンクラス | 駆動工具? | 代表的な軸 | のためのベスト |
|---|---|---|---|
| エンジン旋盤(マニュアル) | いいえ | X、Z(マニュアル) | ワンオフ、修理旋削加工 |
| タレット旋盤 | いいえ | X、Z | 回転を繰り返す、多くのツール |
| CNC タレット 旋盤 | いいえ (ターニングのみ) | X、Z | ボリューム OD/ID ターニング |
| CNC ターニング センター | オプション | X、Z(±C) | 旋回、時には軽作業 |
| ライブツールターニングセンター | はい | X、Z、C | クロスフィーチャーを備えた回転部品 |
| ミルターン(y軸) | はい | X、Z、C、Y | オフセンターフライス加工、複雑な部品 |
| マルチタスク (B軸) | はい(ミルスピンドル) | X、Z、C、Y、B | 5 面一 |
| ツインスピンドル旋盤 | はい | X、Z、C (×2) | フロント+バックワーク、再固定なし |
| スイス式旋盤 | はい | X、Z、C、Y (±B) | 小さい、細く精密部品 |
| 垂直タレット旋盤 (VTL) | オプション | X、Z(±C) | 大口径重部品 |
実際には 、 “live tooling lathe” 、 “mill-turn” 、 “turn-mill center” 、 “live-tool turning center” はすべて、異なる軸カウントで同じコアアイデアを説明しています; 2 つ目の対向スピンドルを追加すると、デュアルスピンドル (ツインスピンドル) マシンになり、小部分のスペシャリストバージョンはスイスの旋盤のより広いファミリーを比較できます 金属旋盤 概要を確認し、その具体的なビルドを参照してください CNC 旋盤 機械 ページ.
スイスの機械にはライブ工具がありますか?
はい、最新のスイス型旋盤のほとんどはライブ工具を搭載しており、多くは Y 軸および B 軸駆動ヘッドを追加しています。スイスの機械は、ガイド ブッシュの近くで切断された小さくて細い部品用に作られており、駆動工具を使用すると、同じサイクルで 16 進ドライブ、クロスホール、フラット仕上げを行うことができます。実際、ロータリー ブローチングは、スイス型機械で最初に普及しました。なぜなら、それらの部品には 2 回目のセットアップを行う余裕がなかったからです。.
ライブ工具旋盤には価値がありますか?
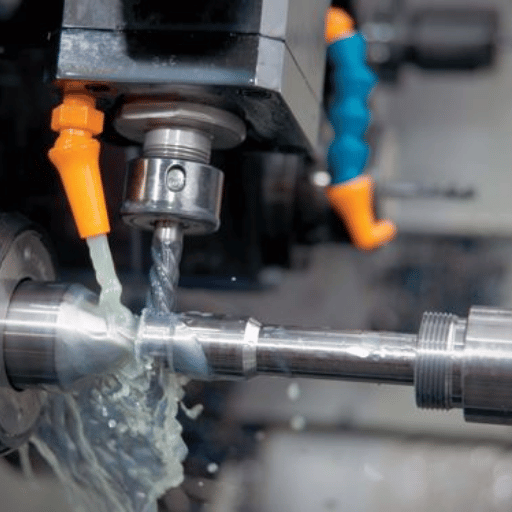
駆動工具はコストを追加します, マシンに, ホルダー, そしてプログラミング. whether it pays back comes down to your part mix.を使用します ワンセットアップ ブレイクイーブン ウィンドウ:ライブツーリングは、旋盤と独立したvmc(垂直マシニングセンター)の稼働と比較して、セットアップと取り外す取り扱いが追加するプレミアムよりも価値があると勝利します。.
- 旋盤 + ミルの代わりに 1 つのセットアップ、セットアップの削減、ハンドリングの削減、治具の数の削減
- 旋削フィーチャとフライス加工フィーチャの間に保持される位置 (より適切な真の位置)
- より短い調達期間; 部品はバーフィーダーと消灯することができます
- 二次操作全体を取り除きます (例: 六角形の回転ブローチ加工)
- より高い機械+ホールダー費用; ライブツールヘッドは安くありません
- 駆動ステーションは、重いカットのための専用ミルよりも剛性が低いです
- ミル ターン プログラミングの学習曲線は急です
- 必要のないシンプルなOD/ID専用部品にお金を無駄にしました
ここに封筒裏の損益分岐点があります: 現在、部品が1 個あたり12 分の取り扱いとキュータイムで1 つの追加のフライス加工セットアップを必要とし、年間4,000 個を実行すると仮定します。これは、ライブツーリング旋盤が消去できる非切断時間の800 時間です。ロードされたショップレートがたとえば$60/時間の場合、削除された取り扱いだけで年間およそ$48,000 の価値があり、これはライブツーリングプレミアムとサイクルタイムの差を天秤にかける数字を反転させます。そして、ルールはまだ維持されます。あなたの仕事がクロスフィーチャーのないプレーンシャフトとブッシュである場合、プレミアムは何も購入しません。.
部品ではなく、クロス機能を数える 何千ものプレーンブッシュを実行しているショップはほとんど得られません; クロスホールとフラットを備えた数百のバルブボディを実行しているショップは、多くの場合、単一のハイミックスジョブでライブツーリングを正当化します 機械価格が座っている場所については、の内訳を参照してください CNC 旋盤 機械 価格.
ライブ工具旋盤の選び方と仕様
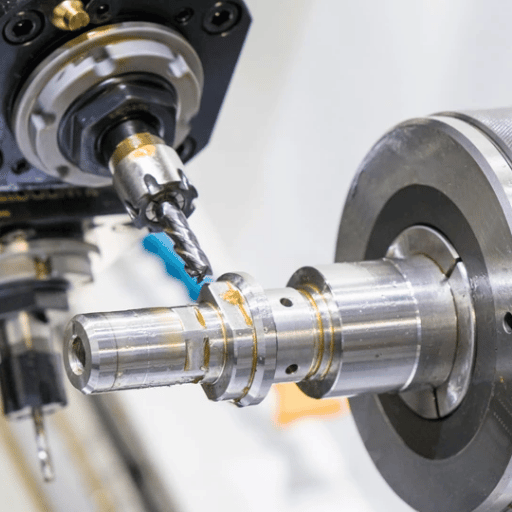
ライブ工具旋盤を引用するために座ると、パンフレットではなく仕様シートが、機械が実際に何ができるかを決定します。 を介して作業します 7ポイント駆動ステーション仕様シート 以下では、実際に 2 つの引用が比較可能です。駆動ステーション数、ライブツールの回転数と電力、ホルダー インターフェイス、Y 軸の移動量、およびサブスピンドルが取り付けられているかどうかです。.
- 運転された駅:ライブツール(ステーションの合計だけでなく)を取ることができるタレットの位置の数
- ライブツールの速度と出力:最大rpm(多くの場合5,000~6,000rpm)と駆動ヘッドで3.7~7.5kw(ミル/タップできるものを設定)
- ホルダーインターフェイス:VDI(DIN 69880)またはBMT、およびサイズ
- Y軸トラベル: present or not, and how much (off-center reach) (現在またはない、およびどのくらい (中心から外れたリーチ))
- サブスピンドル:バックワークおよびパートコンプリートサイクルの場合
- 消灯走行のためのバー容量、バー直径、フィーダー互換性
- コントロールと CAM、CAM ポストはこの機械のミル回転サイクルをサポートしますか
機械製作者として、私達はspec-sheetの見出しではなく、部品ファミリーにそれらの数字を調律します。 私達の自身のdriven-turretの回転中心で、レバーの顧客は最もについて尋ねますライブステーションの数、ヘッドのlive-tool速度、およびY軸および副紡錘が合うかどうか、なぜならそれらの4 つは部品が本当に1 つのチャッキングで終わるかどうか決定するので、ステーションの完全なタレットがあることは2 つだけ運転され、ヘッドがあなたのタップまたは小さいエンドミルの必要性をrpmの下で上に出ればほとんど意味しない、これは店が焼かれるところである: 間違ったdriven-head rpmをスペックし、小さいタップは穴で単に失速する、Y軸を過指定する間何もないをdriven-headを6,000 rpmの頭部の無駄予算を決して使用しない、中心から外れるあらゆるdriven stationおよび軸は費用を加えるので、トレードオフは実質である、従って最も小さいカッターにdriven-tool速度を一致させ、そして署名する前にホールダー インターフェイスおよびCAMのポストを機械が着地したら実際の切断の数字をセットするために、私達のガイド フィードと速度 駆動型ツールにも適用され、あなたがそうであるかどうかにかかわらず、重要な事項にも適用されます 機械加工 アルミニウム または ステンレス鋼の機械加工.
ここで引退する価値のある神話の 1 つは、ライブ ツールの恩恵を受けるために常に Y 軸が必要なわけではないということです。C 軸とラジアル駆動ツールを組み合わせると、すでにクロスドリル、ラジアル タッピング、オンセンター スロットが処理されており、多くのショップが Y 軸のないマシンでライブ ツール作業を実行しています。その Y 軸は、機能が中心から外れた状態にある場合、または線形補間によって得られるよりクリーンな仕上げが必要な場合にのみコストを獲得します。単純なクロス機能の作業で「念のため」Y を購入することは、一般的なオーバースペックです。.
業界の見通し: ミルターンがどこに向かっているのか
ライブツーリングの背後にある勢いは、実際には「市場は成長する」ストーリーではなく、労働とセットアップの物語です 熟練した機械工は不足しており、1 つのセットアップで終了するすべての部品は、2 番目のオペレーター、2 番目の機械、およびそれをスクラップする2 番目のチャンスを必要としなかった構造的な理由です ミルターンは専門店から一般的なジョブショップに押し続け、ミルターンCAM (たとえば、Mastercamの2026 旋盤とミルターンの更新) が機能をゲートするために使用されたプログラミングの壁を下げるように強化されています。.
需要データは方向性を裏付けています。 によると AMT の米国製造技術注文レポート, 、2025 年の機械受注は$57.4 億に達し、2024 年の22.5%を上回り、AMTのエコノミストは成長を「自動化需要の増加」に明確に結び付け、まさに駆動ツーリングが可能にするシングルセットアップ、無人の実行状況として、より広範なマルチタスク工作機械市場の推定値は、1 桁の年間成長範囲の中間に位置しますが、注文簿はより鋭いシグナルです 安全性の期待もペースを保っています: ターニングマシンの安全基準 ISO 23125 駆動工具旋削盤を対象としており、改訂中であるため、現在のガード ルールを中心に新しいビルドが設計されています。.
2026 年の購入者にとって、その動きは簡単です。見積もりミックスがクロス機能を備えた多品種少量部品に向かう傾向にある場合は、次の機械購入を、購入するのではなく、今すぐライブ ツールとサブスピンドルを中心に計画してください。プレーンなターニングセンターとボルトオン機能を後でさらに悪い価格で提供します。.
よくある質問frequently Asked Questions
Q: 旋盤のライブツーリングとは何ですか?
回答を見る
Q: ライブツーリングとライブセンターの違いは何ですか?
回答を見る
Q: ライブツーリングにY軸が必要ですか?
回答を見る
Q: スイスの機械は生きている工具細工がありますか?
回答を見る
Q: 既存の旋盤にライブツールを追加できますか?
回答を見る
Q: ライブツーリング旋盤の価格はいくらですか?
回答を見る
参考文献と情報源
- 高度な製造基準とスキルマサチューセッツ州初等中等教育局
- CNC オートメーション技術者プログラム (2025 ~ 2026 年)レイクショア カレッジ
- CNC ターニングの紹介エリー工科大学
- US2940324A、ウォブルドライブGoogle パテント
- ISO 23125、工作機械、安全、旋削盤国際標準化機構
- 米国製造技術命令、2025 年 12 月AMT、製造技術協会
- ロータリーブローチング101生産加工
このガイドを書いた理由
当社は CNC 旋盤とドリブン タレット ターニング センターを製造しているため、このガイドの仕様の選択、ドリブン ステーション数、ライブ ツール速度、VDI 対 BMT、Y 軸、サブスピンドルは、ライブ ツーリング旋盤出荷前に顧客を案内するものと同じです。フレーミング ビルダー側を維持し、すべての数値を標準、特許、注文レポート、またはショップ独自の結果に戻しました。 ANTISHICNC 技術チームによってレビューされました。.



