














A 라이브 툴링 선반 는 포탑이 기계 통제에 의해 몬 강화한, 자전 공구를 나르는 CNC 선반입니다, 그래서 1 대의 기계는 부속이 물림쇠에서 죄지는 체재 동안 편평한, 교련 교차하는 구멍, 및 꼭지 실을 맷돌로 갈 수 있습니다. 대신에 분리되는 돌린 부속을 움직이기 밀링 머신 축외 기능의 경우 선반은 단일 설정으로 마무리됩니다. 터렛의 구동 도구라는 한 가지 아이디어는 일반 선삭 기계와 실제 밀 선삭 기계를 구분하는 것이며, 이것이 바로 “done-in-one”이 상점의 문구가 된 이유입니다. 쫓는.
이 가이드에서는 라이브 툴링이 실제로 무엇인지, C축과 Y축이 어떻게 작동하는지, 인용할 홀더 인터페이스, 한 번의 척으로 무엇을 만들 수 있는지, 기능이 수익을 창출하는지 결정하는 방법을 설명합니다. 가격.
빠른 사양: 라이브 툴링 선반 한눈에 보기
| 그것이 무엇인지 | 포탑에 구동(동력) 회전 도구가 있는 CNC 선반입니다 |
| 코어 활성화 축 | C 축 (스핀들 위치 및 인덱싱) + Y 축 (오프 센터 기능) |
| 홀더 인터페이스 | VDI(DIN 69880, 생크 16~80mm) 또는 BMT 베이스 마운트 |
| 일반적인 라이브 도구 속도 | 구동 스테이션에서 ~3,000~6,000rpm(기계 종속) |
| 라이브 툴 전원 | ~3.7kW ~ 7.5kW; 0.001° 근처의 C축 해상도 |
| 일반적인 Y축 이동 | ±52mm(기계 종속); 바 용량은 ~65mm입니다 |
| 위한 최고의 | 크로스홀, 플랫, 슬롯, 육각/스플라인 형태의 회전 부품 |
라이브 툴링 선반이란 무엇입니까?
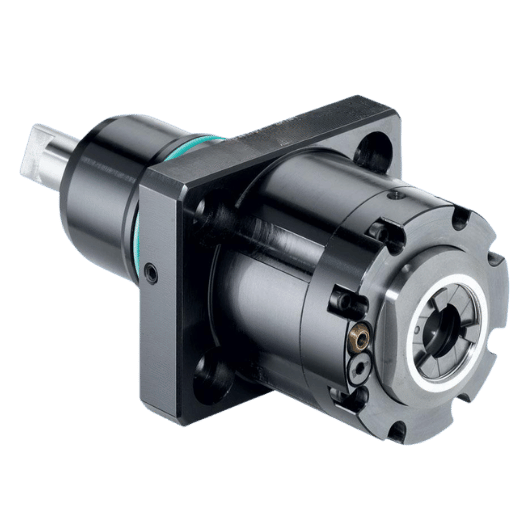
표준 CNC 선반에서 터렛은 고정식 또는 정적,툴링, 인덱서블 터닝 인서트,보링 바,중앙선에 드릴을 고정합니다. 스핀들은 공작물을 회전시킵니다; 정적 툴링으로 공구 자체는 회전하지 않습니다. 라이브 툴링 선반은 터렛 내부에 파워 드라이브를 추가하여 선택한 스테이션이 자체 공구를 회전시킵니다. 밀링 커터,드릴 또는 탭은 이제 메인 스핀들이 공작물을 가만히 유지하거나 각도로 인덱싱하는 동안 자체 속도로 회전합니다.
교육 프로그램은 일관되게 그것을 설명합니다: 라이브 툴링은 밀링, 드릴링 및 태핑을 수행하기 위해 CNC 선반에서 “CNC 제어 및 터렛에 의해 구동됩니다” 매사추세츠 주 첨단 제조 프레임 워크는 심지어 ’를 나열합니다“CNC 밀/턴 센터에 라이브 툴링 설정”라는 이름의 역량으로 대학 졸업장 트랙과 같은 Lakeshore College 의 CNC 자동화 기술자 프로그램 “라이브 툴링으로 CNC 선삭 가공”을 자체 작업으로 가르칩니다. 이 모든 것 아래에있는 선삭 기초에 대한 재교육을 원한다면,the 이리공대 CNC 터닝 프라이머 는 깨끗한 출발점이다.
당신이 얻는 것은 외관이 아니라 구조적입니다: 두 번째 기계와 두 번째 설정이 필요했던 기능은 공작물이 이미 앉아있는 곳에서 잘립니다. 라이브 툴링을 건너 뛰고 모든 크로스 홀 또는 플랫은 별도의 밀링 설정이되며 종종 부품 당 10 ~ 15 분의 추가 취급이 가능하며 공작물을 클램핑 해제하고 다시 고정해야하기 때문에 위치를 잃을 위험이 있습니다. 핸드 오프가 적다는 것은 작업 사이에 위치를 잃을 기회가 적다는 것을 의미합니다.
라이브 툴링 대 라이브 센터 대 정적 툴링
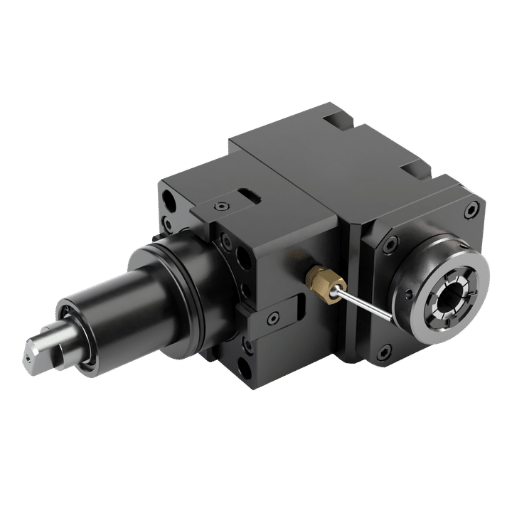
여기 가게의 이 구석에서 가장 흔한 혼합이 있습니다 투-L 믹스업. “라이브 툴링”과 “라이브 센터”는 단어와 다른 것을 공유하지 않습니다. 검색 데이터는 그것을 명백하게 보여줍니다: “라이브 센터”는 약 140 에 대해 약 1,300 월간 검색을 끌어 “라이브 툴링,”그리고 Google 의 자체 People-Also-Ask 는 관련 질문 인 것처럼 쌍을 이룹니다.
대조적으로, a 라이브 센터 심압대에 위치하며 긴 부분의 자유단을 고정하는 수동형 베어링 지지 지점입니다 CNC 터닝 셋업. 아무것도 자르지 않고,작품과 함께 자유롭게 돌기만 하여 타지 않습니다. 라이브 툴링 커팅을 수행하는 포탑의 구동 커터입니다. 정적 (고정) 툴링 는 자르지만 회전하지 않는 터렛 공구입니다. 세 가지 다른 작업,그 중 두 가지 혼란스럽게 이름이 지정되었습니다.
| 항목 | 그것은 자전하고 & 자르습니까? | 어디에 장착 | 직업 |
|---|---|---|---|
| 라이브 툴링 (구동 툴) | 예 — 전동 커터 | 터렛 스테이션 | 밀링, 드릴링, 회전축을 탭 해제합니다 |
| 정적 (고정) 툴링 | 컷, 회전하지 않습니다 | 터렛 스테이션 | 회전, 보어, 온 센터 드릴 |
| 라이브 센터 | 자유롭게 회전하고 절단되지 않습니다 | 테일스톡 | 긴 부분의 자유로운 끝을 지원하십시오 |
사양 시트에 “라이브 툴링”이라고 표시되면 구동 커터를 의미합니다. “라이브 센터”라고 표시되면 심압대 지원을 의미합니다. 기계는 둘 다,둘 다,둘 중 하나를 가질 수 있습니다. — 하나의 가격선이 다른 하나를 덮는다고 가정하지 마십시오.
구동 도구의 작동 방식: C축, Y축 및 하위 스핀들
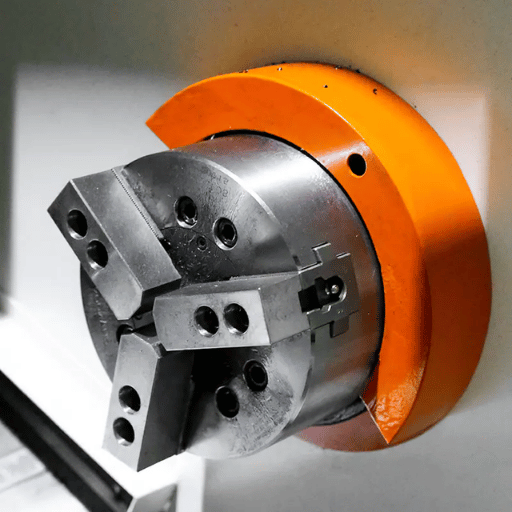
구동 공구는 기계가 조준할 수 있을 때만 유용하게 쓰이며,건축의 세 부분이 그렇게 합니다. The C축 주 스핀들을 정확한 각도로 인덱싱하거나 회전시키는 단계; 그만큼 Y축 포탑을 부품 중심선에서 벗어나 중앙을 놓친 특징에 도달하도록 이동; 그리고 서브 스핀들 완성된 끝을 잡아 부품 뒷면이 동일한 주기로 작동되도록 합니다.
다축 밀턴에서는 C축 메인 스핀들을 제어된 회전축으로 바꿉니다. 스핀들만 돌리는 대신,스피딩 공구가 절단되는 동안 공작물을 정확한 각도 (예를 들어,육각형의 경우 60° 마다) 로 인덱싱하거나 부드럽게 보간할 수 있습니다. 그 C 축 인덱싱은 얼굴에 볼트 원을 뚫거나 직경을 따라 슬롯을 밀링하는 방법입니다. 한편,the Y축 포탑을 부품 중심선에 수직으로 이동시켜 구동 공구가 중심에서 벗어난 특징,축에 있지 않은 평평한 특징 또는 가운데를 가리키지 않는 구멍에 도달할 수 있게 합니다. 마지막으로,the 서브 스핀들 (두 번째, 반대 스핀들) 완성 된 끝을 잡아 그래서 부품의 뒷면도 작업 할 수 있습니다, 한 사이클에 문 밖으로 전체 부품을 보내는. 실제로, 25 mm 샤프트에 키웨이를 밀링 기계공은 먼저 각도를 잠그기 위해 C 축을 인덱스, 그 단계를 건너 뛰는 것은 오프 위치를 방황하고 부품을 스크랩 슬롯 위험 때문에, 재작업의 시간으로 2 분 기능을 설정하는 실수의 종류.
프로그래밍 기반 도구에 대한 간단한 단어입니다
구동 공구 작업은 라이브 공구 M 코드(터렛 드라이브의 스핀들 스타일 켜기/끄기 및 속도)와 C축 위치 지정으로 프로그램에 표시됩니다. 부품 주변의 원형 기능 밀링을 위해 컨트롤은 극 보간(종종 G12.1/G112)을 사용합니다. 이를 통해 기계가 모션을 C와 X에 매핑하는 동안 일반 X/Y 용어로 프로그래밍할 수 있습니다. 코드 측이 처음이라면 참조 CNC G 코드 및 M 코드 목록 이 사이클이 살고있는 모달 그룹을 다룹니다. 구체적인 예로 30mm 바에서 20mm 평면을 밀링: C 축을 0° 로 인덱스하고 구동 엔드 밀을 깊이로 가져온 다음 평면을 가로 질러 Y 로 공급하면 스핀들은 절단 중에 결코 회전하지 않으며 위치 만 유지합니다.
라이브 툴 홀더 및 인터페이스: BMT 대 VDI
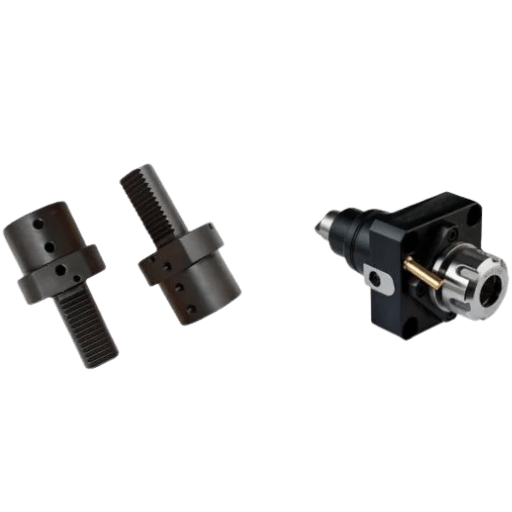
당신이 살 장식새김 선반을 사거나 위로 도구로 만들 때,첫번째 진짜 결정은 홀더 공용영역,방해한 공구가 포탑으로 죄는 방법 입니다. 2 개의 체계는 지배하고,선택은 단단함에 관하여 이고 변화 시간은,단지 비용 아닙니다 그것을 부릅니다 BMT-vs-VDI 인터페이스 분할.
VDI 홀더는 포탑 구멍으로 떨어지는 원통 모양 정강이를 사용하고 톱니 모양으로 한 선반을 가진 자물쇠; 체계는 VDI 16 에서 VDI 80 까지 정강이 크기를 가진 DIN 69880 로 표준화됩니다. 그들은 빨리 변화하고 더 적은 요합니다. BMT (기본 장착 포탑) 홀더는 포탑 디스크의 평평하고 키가 있는 면에 볼트로 고정되어 더 무거운 구동 절단을 위해 더 단단하고 반복 가능한 마운트를 제공합니다. 둘 다 실행한 기계공은 무역에 대해 무뚝뚝합니다: VDI에 10년을 보낸 한 베테랑은 모든 드릴과 라이브 도구에 개별 정렬이 필요하다고 언급한 반면 BMT는 “다른 어떤 포탑보다 훨씬 더 나은 간격을 제공합니다.”
| 특징 | VDI(DIN 69880) | BMT(베이스 마운트) |
|---|---|---|
| 장착 | 포탑 구멍에 원통형 생크 | 키 포탑 면에 볼트로 고정되었습니다 |
| 강성 | 가벼운 – 중간 컷에 좋습니다 | 더 높은; 무거운 구동 밀링에 선호됩니다 |
| 공구 변경 | 더 빠른 스왑, 더 낮은 홀더 비용 | 더 느리지만(볼트) 매우 반복 가능합니다 |
| 생크/크기 시스템 | VDI 16, 20, 25, 30, 40, 50, 60, 80mm | BMT 45, 55, 65, 75(포탑별) |
인터페이스 표준: DIN 69880 (VDI). 현장 강성 비교: 기계공 실무자 보고서.
인터페이스를 넘어 실제 기능을 결정하는 홀더 세부 사항을 시청하십시오: 방사형 공구 대 축 공구 (커터가 가리키는 방식), 복합 기능에 앵글 헤드를 사용할 수 있는지 여부, 공구를 통한 내부 냉각수 및 최대 라이브 공구 속도를 설정하는 구동 기어비를 선택합니다 인터페이스가 무엇이든, 터렛과 구동 공구는 터닝 머신에 의해 덮여있는 일부입니다 ISO 23125 안전 표준. Eppinger 및 Lyndex-Nikken 과 같은 홀더 제조업체와 Haas 및 Mazak 과 같은 기계 제작자는 모두 속도,토크 및 관통 냉각수에 대한 구동 헤드 등급을 게시하며 관통 냉각수를 사용하는 6,000rpm 및 약 3,7kW 정격 헤드는 기본 3,000rpm 방사형 헤드와는 다른 동물입니다.
한 번의 설정으로 만들 수 있는 것: 10가지 구동 작업
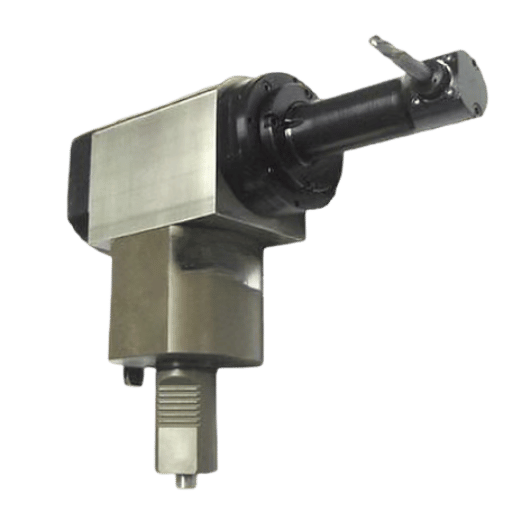
라이브 툴링은 통합을 통해 유지율을 얻습니다: 식스 옵스, 원 처킹. 그렇지 않으면 선반과 밀 사이에서 튀어 오르는 부품은 한 번의 홀드로 회전 및 회전되지 않은 기능을 얻습니다. 아래에서 작동-축 맵은 대부분의 구동 공구 작업을 다룹니다; 그렇지 않으면 각 행은 30mm 샤프트 또는 밸브 본체에 별도의 밀링 설정이 될 것이며 더 많은 핸들링과 3,000rpm에서 크로스 드릴이 돌파되는 버의 위험이 있습니다.
| 운영 | 구동 공구 | 사용된 축 | 예시 기능 |
|---|---|---|---|
| 방앗간 아파트 | 엔드밀 | C(+Y 중심에서 벗어남) | 샤프트의 렌치 플랫 |
| 크로스드릴 | 드릴 (방사형) | C | 상사를 가로지르는 구멍 |
| 방사형 탭 | 탭 (방사형) | C | 고정 나사 구멍 |
| 슬롯/키웨이 | 엔드밀 | C 또는 Y | 직경을 따라 있는 키홈 |
| 다각형 선삭 | 구동 커터, 동기화 | C + 스핀들 | 돌린 공백에 육각 |
| 로타리 브로칭 | 워블 브로치 | C + Z | 내부 육각/Torx 형식 |
| 새기다 | 조각 절단기 | C + Y | 얼굴에 부품 번호 |
| 스레드 밀 | 스레드 밀 | C + X/Z | 대형 또는 특수 피치 스레드 |
| 육각 / 정사각형 | 엔드밀/브로치 | C(+Y) | 피팅의 드라이브 형태 |
| 중심에서 벗어난 구멍 | 드릴/보링 도구 | Y | 축과 평행하지만 축에서 벗어난 구멍입니다 |
선반에 회전 브로칭이란 무엇입니까?
회전식 브로칭(워블 브로칭이라고도 함)은 라이브 툴링 선반이 내부의 비원형 모양, 육각형, 정사각형, Torx 및 스플라인 또는 톱니 모양(침투성 스플라인 형태가 뒤따르는 방식입니다 DIN 5480), 두 번째 작업없이. 브로치 홀더는 부품 중심선에 1° 각도로 앉아 베어링에서 자유 회전합니다.
미리 뚫은 구멍에 밀어 넣으면 부품이 동기식으로 회전하고 공구의 앞쪽 가장자리가 캠처럼 절단 부위에 “흔들림”이 발생하므로 한 번에 한 지점만 맞물립니다. 에 따르면 생산 머시닝의 로터리 브로칭 101, 기술은 형태 구멍을 뚫기 보다는 80%에 관하여 더 적은 힘을 필요로 하고 “이차 가동을 삭제하기 때문에 스위스 유형 기계, CNC 선반 및 기계로 가공 센터에 선택의 방법이 되었습니다.” 전형적인 속도는 1,500–3,000 분당 회전수를 달리고, 공구는 대략 0.0008 인치 내의 중심에 있고 싶다는 것을 워블 원리 자체는 충분히 오래되었습니다 그것의 자신의 “워블 드라이브” 특허 (US2940324A), 이는 회전 운동을 오프셋으로 변환하는 것을 설명하며 브로치가 의존하는 왕복 운동입니다.
“우리는 이 머리들을 중심에 둘 필요가 없다는 사실을 좋아합니다. 그들은 설치하는 데 드릴보다 더 많은 시간이 걸리지 않습니다.”
Brian Baxter, 스위스 기계공, Astro Medical Devices(생산 가공을 통해)
그 가게에서, 약 78%에 의해 사전 중심 회전 브로치 헤드 컷 브로치 설정 시간으로 전환 — 구동 툴링이 단지 만들어진 컷이 아니라 제거 설정에 판단되는 이유의 깨끗한 그림.
터렛 선반, 밀턴, 터닝 센터: 명명 디코딩
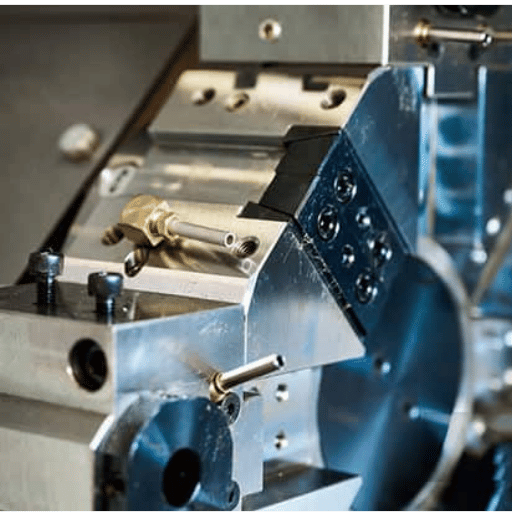
이 공간의 기계 이름은 움직이는 목표이며 영업사원들이 항상 동의하는 것은 아닙니다. 여기에 각 클래스가 실제로 할 수 있는 것,도구를 구동했는지,어떤 축을 운반하는지에 따라 배치하는 기능 사다리가 있습니다.
| 기계 수업 | 구동 도구? | 일반적인 축 | 위한 최고의 |
|---|---|---|---|
| 엔진 선반 (수동) | 아니요 | X, Z(수동) | 일회성, 수리 회전 |
| 터렛 선반 | 아니요 | 엑스, Z | 반복 선삭, 많은 도구 |
| CNC 터렛 선반 | 아니요(회전만 가능) | 엑스, Z | 양 OD/ID 도는 |
| CNC 터닝 센터 | 선택사항 | X, Z(±C) | 선회, 때로는 빛 구동 작업 |
| 라이브 도구 터닝 센터 | 예 | X, Z, C | 교차 기능을 갖춘 회전 부품 |
| 밀턴(Y축) | 예 | X, Z, C, Y | 중심에서 벗어난 밀링, 복잡한 부품 |
| 멀티태스킹 (B축) | 예(밀 스핀들) | X, Z, C, Y, B | 5면 일체형 |
| 트윈 스핀들 선반 | 예 | X, Z, C(×2) | 전면 + 후면 작업, 재고정 없음 |
| 스위스형 선반 | 예 | X, Z, C, Y(±B) | 작고 가느다란 정밀 부품 |
| 수직 터렛 선반 (VTL) | 선택사항 | X, Z(±C) | 대구경 중량부품 |
실제로, “살 공구 선반,” “밀 회전,” “회전 선반 센터,” 및 “살 공구 회전 센터”는 모두 다른 축 카운트에서 동일한 핵심 아이디어를 설명합니다; 두 번째의 반대 스핀들을 추가하면 듀얼 스핀들 (트윈 스핀들) 기계가되는 반면,소형 부품 전문 버전은 스위스 선반에서 더 넓은 제품군을 비교할 수 있습니다 금속 터닝 선반 개요를 살펴보고 특정 빌드를 확인하세요 CNC 선반 기계 페이지.
스위스 기계에는 라이브 툴링이 있습니까?
예,대부분의 최신 스위스 형 선반에는 라이브 툴링이 있으며 많은 경우 Y 축 및 B 축 구동 헤드가 추가됩니다. 스위스 기계는 가이드 부싱 근처에서 절단 된 작고 가느다란 부품을 위해 제작되었으며 구동 공구를 사용하면 육각 드라이브,크로스 홀 및 플랫을 동일한 사이클로 마무리 할 수 있습니다. 실제로 회전 브로칭은 스위스 형 기계에서 먼저 인기를 얻었습니다. 바로 그 부품이 두 번째 설정을 감당할 수 없었기 때문입니다.
라이브 툴링 선반은 가치가 있습니까?
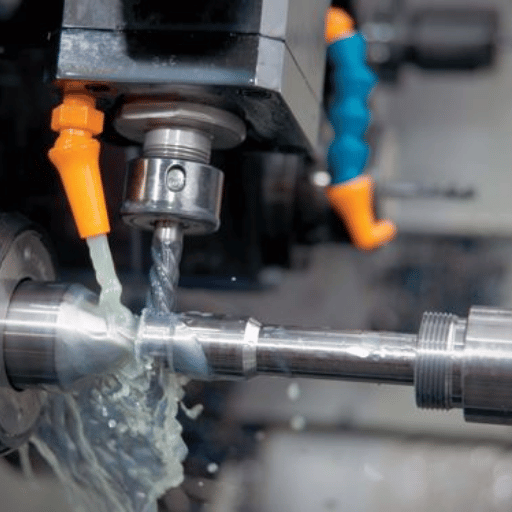
몬 장식새김은 비용을,기계, 홀더,및 프로그램 추가합니다. 그것이 당신의 부속 혼합에 후에 지불한다는 것을 귀착됩니다. 를 사용하십시오 원셋업 손익분기점 창: 선반과 별도의 VMC(수직 머시닝 센터)를 운영하는 것과 비교하여 제거된 설정 및 처리가 추가된 프리미엄보다 더 가치가 있을 때 라이브 툴링이 승리합니다.
- 선반 + 선반 대신 하나의 설정, 설정 감소, 핸들링 감소, 고정 장치 감소
- 회전된 기능과 밀링된 기능 사이에 위치(더 나은 실제 위치)가 유지됩니다
- 리드타임 단축; 부품은 바 피더로 소등될 수 있습니다
- 전체 2 차 연산 (예를 들어, 헥스를 로타리 브로칭) 을 제거합니다
- 더 높은 기계 + 홀더 비용; 라이브 툴 헤드는 저렴하지 않습니다
- 구동 스테이션은 무거운 절단 전용 밀보다 덜 견고합니다
- 밀턴 프로그래밍은 학습 곡선이 더 가파르다
- 절대 필요없는 간단한 OD/ID 전용 부품에 돈을 낭비했습니다
봉투 뒷면 손익분기점: 부품이 현재 12 분의 핸들링과 개당 대기열 시간에 하나의 추가 밀링 설정이 필요하고 1 년에 4,000 개를 실행한다고 가정합니다. 라이브 툴링 선반이 지울 수있는 비 절단 시간 800 시간 인 경우 로드 된 상점 요금이 예를 들어 $60/시간 인 경우 제거 된 핸들링 만해도 연간 대략 $48,000 의 가치가 있으며 이는 라이브 툴링 프리미엄 및 사이클 시간 차이에 대해 무게를 달 수 있습니다. 뒤집어 보면 규칙이 여전히 유지됩니다: 작업이 교차 기능이없는 일반 샤프트 및 부싱 인 경우 프리미엄은 아무것도 사지 않습니다.
부품이 아닌 교차 기능을 계산하십시오. 수천 개의 일반 부싱을 운영하는 상점은 거의 이득을 얻지 못합니다; 크로스 홀과 플랫이있는 수백 개의 밸브 본체를 운영하는 상점은 종종 단일 하이 믹스 작업에서 라이브 툴링을 정당화합니다. 기계 가격이 어디에 있는지,우리의 분석을 참조하십시오 CNC 선반 기계 가격.
라이브 툴링 선반을 선택하고 사양하는 방법
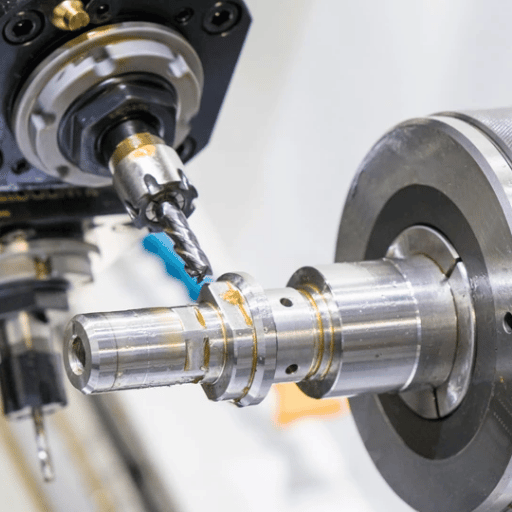
라이브 툴링 선반을 인용하기 위해 앉으면 브로셔가 아닌 사양 시트가 기계가 실제로 할 수있는 일을 결정합니다. 을 통해 작업하십시오 7점 구동 스테이션 사양 시트 아래에 따라서 2 개의 따옴표는 실제로 비교 가능합니다: 그것은 아래로 몬 역 조사, 살아있는 공구 rpm 및 힘, 홀더 공용영역, Y 축선 여행 및 이하 스핀들이 적합하다는 것을 핀으로 꼿습니다.
- 구동 스테이션: 얼마나 많은 포탑 위치가 라이브 도구를 사용할 수 있습니까(전체 스테이션뿐만 아니라)
- 라이브 툴 속도 및 전력: 최대 rpm(종종 5,000~6,000rpm) 및 구동 헤드에서 3.7~7.5kW(밀링/탭할 수 있는 설정)
- 홀더 인터페이스: VDI(DIN 69880) 또는 BMT 및 크기
- Y축 이동: 현재 여부 및 금액(중심에서 벗어난 범위)
- 서브 스핀들: 백워킹 및 부분 완료 사이클용
- 소등 실행을 위한 바 용량, 바 직경 및 피더 호환성
- 제어 및 CAM, CAM 게시물이 이 기계의 밀-턴 사이클을 지원합니까
기계 제작자로서 우리는 사양 시트 헤드라인이 아닌 부품 제품군에 맞게 해당 수치를 조정합니다. 자체 구동 포탑 터닝 센터에서 고객이 가장 많이 묻는 레버는 라이브 스테이션 수,헤드에서의 라이브 공구 속도,Y 축 및 서브 스핀들이 장착되는지 여부입니다. 왜냐하면 그 4 개가 부품이 진정으로 한 척으로 마무리되는지 여부를 결정하기 때문입니다. 포탑에 스테이션이 가득 차 있으면 두 개만 구동되고 헤드가 탭 또는 소형 엔드 밀이 필요로 하는 rpm 아래로 위로 올라가면 거의 의미가 없습니다. 여기서 상점이 불타게 됩니다: 잘못된 구동 헤드 rpm 을 사양하고 작은 탭은 단순히 구멍에 실속하는 반면 Y 축을 과도하게 사양화하면 결코 비용을 추가하지 않는 6,000rpm 헤드에서 예산을 낭비합니다. 모든 구동 스테이션과 축이 비용을 추가하기 때문에 절충은 현실입니다. 구동 공구 속도를 가장 작은 커터에 일치시킨 다음 서명하기 전에 홀더 인터페이스와 CAM 게시물을 확인하십시오. 기계가 착륙하면 실제 절단 번호를 설정하기 위한 가이드입니다 피드 및 속도 구동 도구에도 적용되며, 재료가 중요하든 상관없습니다 가공 알루미늄 또는 가공 스테인리스.
여기서 은퇴할 가치가 있는 신화 하나: 라이브 툴링의 이점을 얻기 위해 항상 Y 축이 필요한 것은 아닙니다. C 축과 방사형 구동 도구를 결합하면 이미 크로스 드릴링,레이디얼 태핑 및 온 센터 슬롯을 처리하며 많은 상점에서 Y 축이 전혀 없는 기계에서 라이브 툴 작업을 실행합니다. Y 축은 기능이 중심에서 벗어나 있거나 선형 보간이 제공하는 보다 깨끗한 마감을 원할 때만 비용을 얻습니다. 간단한 크로스 기능 작업에서 “만일의 경우” Y 를 구입하는 것은 일반적인 오버 사양입니다.
산업 전망: 밀턴이 향하는 곳
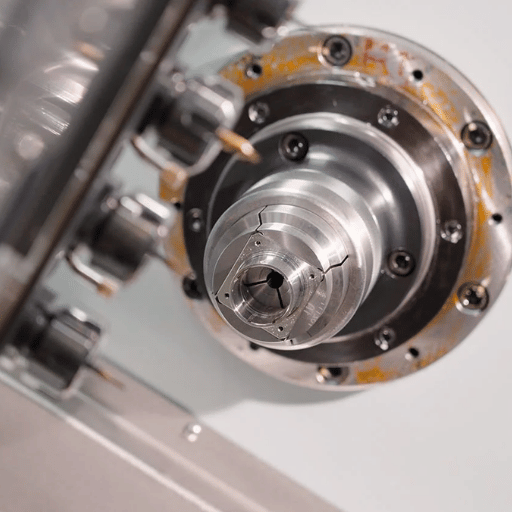
라이브 툴링의 추진력은 실제로 “시장이 성장할 것” 스토리가 아니라 노동과 설정 스토리입니다. 숙련 된 기계공은 드물고 한 설정에서 끝나는 모든 부분은 두 번째 작업자,두 번째 기계 및 스크랩 할 두 번째 기회가 필요하지 않은 부분입니다. 이것이 밀 턴이 전문 상점에서 일반 작업 상점으로 계속 밀고 나가는 구조적 이유이며 밀 턴 CAM (예를 들어 Mastercam 의 2026 선반 및 밀 턴 업데이트) 으로 강화되어 기능을 게이트하는 데 사용 된 프로그래밍 장벽이 낮아집니다.
수요 데이터는 방향을 뒷받침합니다. 에 따르면 AMT의 미국 제조 기술 주문 보고서, 2025 기계 주문은 $5.74 억, 22.5% 2024 위에 도달, AMT의 경제학자는 성장을 명시적으로 연결 “자동화에 대 한 수요 증가,” 정확히 단일 설정, 실행-무인 기능 구동 툴링 가능 컨텍스트, 넓은 멀티 태스킹 기계-도구 시장 추정치는 중간 한 자리 연간 성장 범위에 앉아 있지만 주문서는 더 날카로운 신호. 안전 기대는 너무 보조를 맞추고 있다: 터닝-기계 안전 표준 ISO 23125 구동 공구 터닝 기계를 다루며 개정 중이므로 최신 빌드는 현재 보호 규칙을 중심으로 설계되고 있습니다.
2026년 구매자의 경우 이러한 움직임은 간단합니다: 견적 믹스가 교차 기능을 갖춘 더 높은 믹스, 더 적은 부피의 부품을 지향하는 경우 구매하는 대신 지금 라이브 툴링과 하위 스핀들을 중심으로 다음 기계 구매를 계획하십시오. 일반 터닝 센터를 사용하고 나중에 더 나쁜 가격으로 기능을 볼트로 고정합니다.
자주 묻는 질문
Q: 선반에 라이브 툴링이란 무엇입니까?
답변 보기
Q: 라이브 툴링과 라이브 센터의 차이점은 무엇입니까?
답변 보기
Q: 라이브 툴링을 위해 Y 축이 필요합니까?
답변 보기
Q: 스위스 기계에는 라이브 툴링이 있습니까?
답변 보기
Q: 기존 선반에 라이브 툴링을 추가 할 수 있습니까?
답변 보기
Q: 얼마나 라이브 툴링 선반 비용?
답변 보기
참고자료 및 출처
- 고급 제조 표준 및 기술매사추세츠 초중등교육부
- CNC 자동화 기술자 프로그램(2025~2026)레이크쇼어 칼리지
- CNC 터닝 소개이리 공과대학
- US2940324A, 워블 드라이브구글 특허
- ISO 23125, 공작 기계, 안전, 터닝 머신국제 표준화 기구
- 미국 제조 기술 주문, 2025년 12월AMT, 제조 기술 협회
- 로타리 브로칭 101생산 가공
우리가 이 가이드를 작성한 이유
우리는 CNC 선반과 구동 포탑 터닝 센터를 제작하므로 이 가이드의 사양 선택,구동 스테이션 수,실시간 공구 속도,VDI 대 BMT,Y 축 및 서브 스핀들은 라이브 툴링 선반이 배송되기 전에 고객이 통과하도록 하는 프레임 제작자의 측면을 유지하고 모든 번호를 표준,특허, 주문 보고서 또는 상점 자체 결과로 다시 지정했습니다. ANTISHICNC 기술팀 검토.



