














更新於 2026 年十月
軸、煞車碟盤或電動馬達外殼等零件都可能需要汽車 CNC 加工,但會產生截然不同的設備需求。使用 CNC 加工來生產零件的工程師從成品圖開始,顯示哪些表面具有該功能、毛坯如何到達這些表面以及如何釋放成品零件。.
汽車數控加工使用程式切割操作來創建或完成車輛零件的特徵。車削用於製造旋轉特徵,銑削用於製造面、口袋和其他圖案。機器的選擇取決於毛坯、工件夾持和檢查要求。.
- 零件系列:軸、盤、外殼、齒輪毛坯或棱柱形零件。.
- 物理貼合度:空白信封、刀具範圍和最窄通桿開口。.
- 品質目標:繪圖限制、表面紋理和商定的釋放檢查。.
- 容量目標:每班接受的零件,包括裝載和測量。.
- 鑄造或鍛造毛坯仍需要大量的精加工。.
- 主軸開口和可用桿直徑是不同的尺寸。.
- 只有當切割限制單元時,更快的切割才會提高輸出。.
- 將成本與已發布的零件進行比較,每條路線包含相同的成本。.
汽車數控加工適合製程鏈
汽車產業的數控加工包括用一塊原料製造零件以及在近淨形零件上進行精加工或創建功能。有用的製程鏈跟隨毛坯進行一系列操作。在選擇執行此操作的機器之前,將每個成品特徵分配給一個操作。.
CNC 加工涉及不同的切削動作。 CNC 技術使儲存的工具路徑能夠在工件保持和工具狀況受控的情況下重複作業。作為 伊利理工學院轉彎指南 解釋道,轉動使工件旋轉,銑削使刀具旋轉。因此,帶有面孔和軸承孔的外殼與帶有軸頸的軸是不同的任務。相同的 CNC 程式無法解決存取和工件保持方面的差異。.
6 部分流程圖
6 部分製程圖將一系列零件與其毛坯、切割操作、精加工操作和檢查連結起來。.
| 部分家庭 | 起始形狀和切割路線 | 單獨操作保留 | 繪圖特性控制 |
|---|---|---|---|
| 軸和銷 | 棒材或鍛造毛坯;轉動軸頸、面部和凹槽 | 指定時的熱處理和軸頸研磨 | 期刊大小、跳動和肩部關係 |
| 煞車碟盤 | 鑄造空白;轉動摩擦面和定位特徵 | 平衡和指定的表面處理 | 面徑和厚度變化 |
| 引擎缸體和汽缸蓋 | 鑄造毛坯或顯影坯料;磨機面、鑽頭和孔 | 需要時進行珩磨、清洗和洩漏測試 | 孔幾何形狀、橋面關係和密封面 |
| 變速箱和馬達外殼 | 鑄造毛坯或坯料;磨機安裝面和軸承孔 | 設計脫毛、清潔和洩漏檢查 | 軸承孔位置和密封面幾何形狀 |
| 齒輪部件 | 鍛造或條形毛坯;車頭孔、面和外徑 | 牙齒生成、熱處理和齒輪精加工 | 牙齒幾何形狀以及孔和麵基準 |
| 支架和原型介面 | 板材、坯料或近網坯料;磨機口袋和孔 | 指定塗層或插入物安裝 | 孔圖案和配合面位置 |
傳動裝置的差異非常明顯。轉動會產生齒輪毛坯的孔和麵。產生齒並完成齒側需要單獨的操作。這 Reishauer 齒輪製程監控應用案例,於 2022 年發布, 1。重點監控預齒工件的最終精加工。在設備比較中將該操作分開。 ANTISHICNC 的 CNC車削運動和操作指南 擁有有關路線轉彎部分的更多資訊。.
CNC加工為汽車產業生產哪些產品?
數控加工可生產軸、銷、煞車碟盤、引擎缸體孔、汽缸蓋面、變速箱外殼和馬達外殼。這些汽車零件是數控加工的應用。齒輪毛坯和支架也適合該製程。有些零件一開始是鑄件或鍛件,而開發零件可以開始是坯料;所需的成品特徵決定了切割和二次操作。.
汽車產業的多種應用將鑄造與切割結合。汽缸蓋說明了該路線的重要性。安裝面和孔可以使用 CNC 加工來生產,同時鑄件提供內部通道。坯料原型展示如何使用 CNC 加工來評估可訪問的接口,但生產類似的外部形狀並不能重現鑄件的內部特徵或其材料歷史。在比較最終零件成本之前,這些差異將出現在加工過程中。.
材料與毛坯:坯料、鑄件或鍛件?
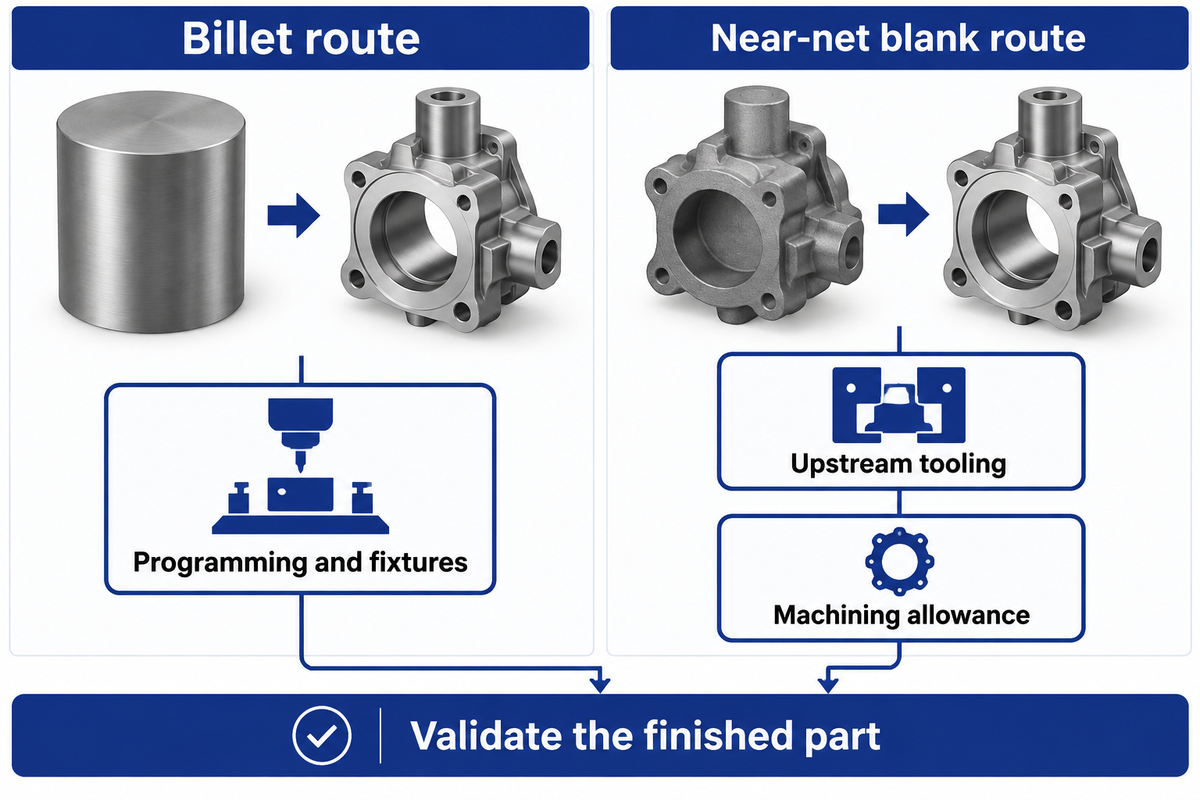
考慮零件性能和材料規格的要求,以確定可用毛坯的路線。在開發過程中,數控加工提供了可以透過編程和固定裝置改變的坯料路線。鑄造和鍛造等傳統方法會改變切削量和上游加工承諾。兩條路線都需要驗證指定的材料狀況和成品零件性能。.
汽車數控加工的材料包括但不限於鑄鐵、鋼、鋁合金和工程塑料,用於不同的汽車應用。然而,這只是一個初始過濾器。汽車設計師和工程師還需要合金等級、熱處理和產品形式。改變易於理解的輪廓表明數控加工如何在保持材料規格固定的同時允許設計修改。鍛造等級不能簡單地取代鑄造等級,因為它的名字聽起來很熟悉,僅僅因為零件經過加工並不意味著整個零件都符合其使用負載。.
在實用機械師的討論中,作者指出,零件的外觀可以讓人相信零件是鑄造的,而事實上,它可能是鍛造的。論壇參與者還將加工餘裕與壁厚和芯形聯繫起來。實際方法是先重建原始材料和路線,然後在確定替換時複製其可見輪廓。.
Zoroufi 和 Fatemi 2004 年的轉向指關節研究 測試了材料樣本和完整組件。它的比較改變了材料和製造路線。尺寸檢查和疲勞鑑定解決了不同的問題,因此尺寸驗收結果無法取代所需的零件性能工作。.
- 透過程式和工作保持修改可存取的功能。.
- 將去除的庫存和切割時間納入比較中。.
- 保留預期用途的材料和組件驗證。.
- 包括空白供應商的工具和最低批次條款。.
- 包括定位表面、加工餘裕和精加工切口。.
- 保留預期用途的材料和組件驗證。.
與其他汽車零件生產方法相比,CNC加工的成本如何?
與其評估鑄造和鍛造的價格,不如比較成品驗收零件的價格。對於坯料路線,CNC加工無需專用的成型模具,但仍需要切削工具、程式和固定裝置。近淨法增加上游模具,可減少庫存去除;批量和設計變更會影響這種權衡。
A 2020年開模鍛造成本研究 明確將後續加工和熱處理排除在其成本模型之外。因此,它可能不直接適用於汽車行業。該研究驗證了大型石油和天然氣組件;其價格和預測誤差超出了汽車比較的範圍。然而,它提供了與各種操作相關的成本的一些見解。例如,在將 CNC 選項與傳統加工方法進行比較之前,我們應該計算所有操作的成本並將其納入報價中。.
如何選擇CNC工具機作為汽車零件
使用數控車床進行旋轉,使用加工中心進行棱柱形加工。如果刀具接近和測量的完整零件循環時間允許,請在圖紙中使用附加軸或組合操作。除了預期的特徵外,工具機還必須透過完整的切割路徑、負載和支撐工件的端部來安裝毛坯和夾具。.
| 機器類 | 它所解決的功能 | 購買決定 |
|---|---|---|
| 2軸CNC車床 | 旋轉外徑、孔、面和螺紋 | 從此處開始,查看具有 X 和 Z 工具存取權限的車削零件。. |
| 即時工具車削中心 | 翻折的功能以及可觸及的銑削平地和鑽孔 | 指定驅動工具和 C 軸控制;當功能需要時,包括 Y 軸行程。. |
| 附第二個主軸的銑削車削 | 兩端零件以及車削和銑削之間的轉移 | 使用單獨的機器比較傳輸重複性和全零件循環。. |
| 三軸立式加工中心 | 具有易於觸及的臉部、孔和口袋的棱柱形部件 | 使用固定裝置並計劃重新定位所需的側面。. |
| 4軸水平加工中心 | 外殼圍繞分度軸的多個側面 | 檢查托盤/夾具清掃、晶片抽空和裝載通道。. |
| 5軸加工中心 | 具有變化的刀具方向的傾斜特徵和曲面 | 從工具路徑和碰撞研究中選擇索引或同時運動。. |
| 圓柱形或 表面研磨機 | 指定的硬化型材、平面和飾面要求 | 保留研磨餘量和合適的測量方法。. |
| 齒輪切削和精加工設備 | 牙齒生成和牙齒側翼整理 | 與轉動齒輪毛坯分開引用齒形過程。. |
| 放電加工 | 導電工具和功能對於旋轉刀具來說很尷尬 | 比較電極或電線接入和所需的終點路線。. |
CNC 加工的多功能性主要取決於 CNC 加工能力是否適合工作。對於複雜的零件,CNC工具機可以透過多軸加工中心實現更少的重新定向,但額外的運動也需要碰撞控制和適當的固定裝置。對於銑削和銑削, VMC650立式加工中心 與車床相比屬於不同的類別。在將銑削車削視為替代品之前,比較每張圖紙的精度和效率。.
ANTISHICNC供應CNC工具機,包括 數控車床. 這些提案包括比較兩種模型的詳細資訊。所示的數字是供應商列出的這些提案的值。 CNC 機器處理實體工作包絡線中的空白,因此必須在循環時間之前檢查該包絡線。它們描述了機器尺寸和等級;工作保持和選定的結構控制切割佈置。.
| 已發布參數 | CK6130 | 235 蘭森 | 如何使用它 |
|---|---|---|---|
| 在床上盪鞦韆 | 300毫米 | 460毫米 | 篩選旋轉的包絡線。. |
| 滑動間隙測量 | 最大 100 毫米。翻轉滑軌直徑 | 260 毫米在交叉滑軌上擺動 | 檢查實際的夾具和工具封套;這些標籤有所不同。. |
| 中心之間的距離 | 320毫米 | 570 毫米 | 將其與可用的轉彎長度分開。. |
| 最大轉彎長度 | 230毫米 | 550毫米 | 包括卡盤、工具和最終支援存取。. |
| 主軸通孔 | 48毫米 | 66毫米 | 檢查完整的條形路徑。. |
| 列出的條直徑 | 45毫米 | 50毫米 | 使用桿額定值而不是單獨使用主軸孔。. |
| 空心卡盤拉桿開口 | 40毫米,可選 | 50毫米,液壓 | 較小的開口可以控制貫穿桿作業。. |
| 主軸限速 | 2,500 轉/分鐘 | 3,500 轉/分鐘 | 也應用卡盤和工件速度限制。. |
| 主馬達功率 | 4千瓦 | 11千瓦 | 比較切割速度下的扭力曲線。. |
| 列出的總功率 | 10千瓦 | 15千瓦 | 將電源與主軸電源分開規劃。. |
| X/Z 快速移動 | 6/10 m/分鐘 | 18/18 m/分鐘 | 快速運動並不是切斷進給或完整的循環時間。. |
| 機器淨重 | 1,700公斤 | 約2,600公斤 | 包括交付、基礎和服務存取。. |
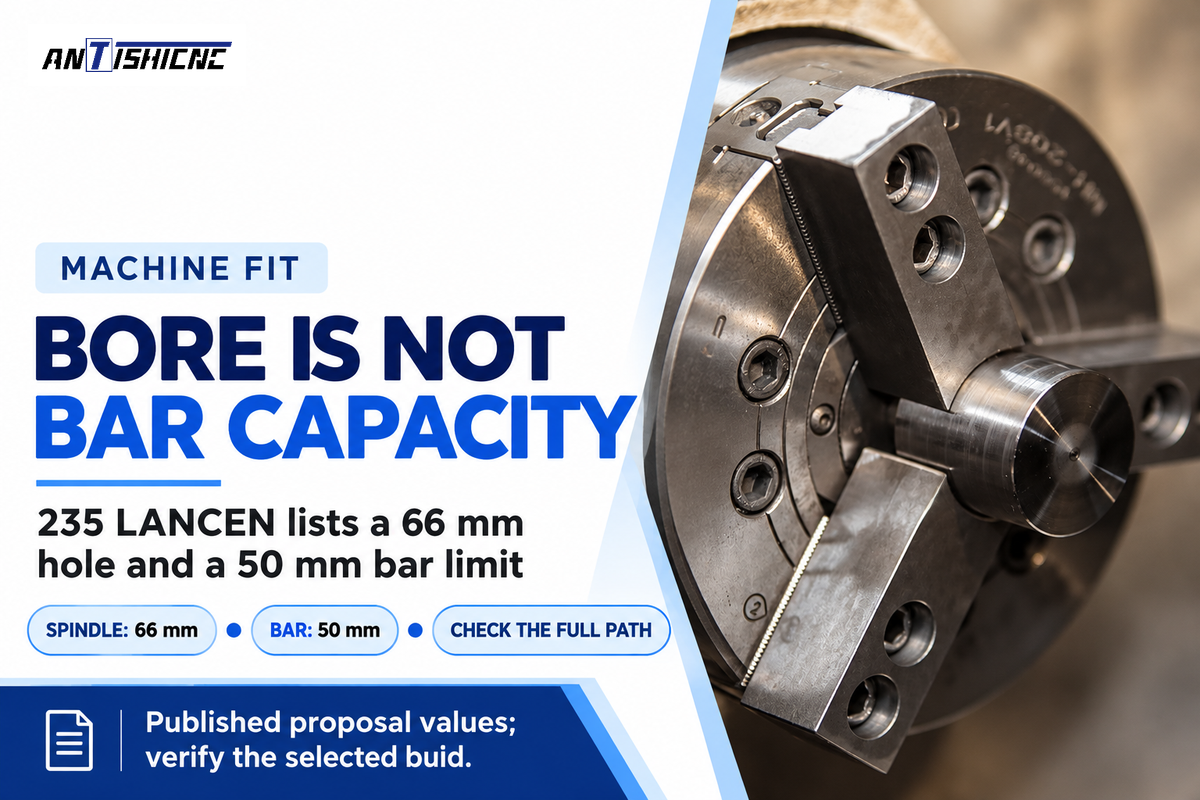
的 235 LANCEN 公佈機器製造 列出 66 毫米主軸孔以及 50 毫米桿和拉桿開口。因此,60 毫米通桿要求不符合列出的桿路徑螢幕,即使 60 毫米小於 66 毫米。單獨保持的空白是不同的工作保持方案,並且需要不同的夾具設定。.
考慮在 CK6130 上進行擬議的 45 毫米桿作業。列出的桿直徑為 45 毫米,而可選的空心卡盤拉桿具有 40 毫米的開口。選擇牽引管可阻擋建議的貫穿桿路線。在花時間進行循環估計之前,買方可以評估其他類似的工作保持結構或切削毛坯裝載路線。短轉零件還需要為其鉗口和切削工具留出空間;僅靠床擺動並不能解決這個問題。.
50 毫米的桿限制和 66 毫米的主軸孔定義了 235 LANCEN 上的兩個介面。首先篩選較小的開口可以讓買家避免根據標稱孔徑進行購買。使用卡盤鉗口、轉塔工具和工作位置的端部支撐完成間隙檢查。.
精度、公差和檢查
精密數控加工需要基於繪圖的檢查計劃,以確保汽車行業的加工公差以及工藝穩定的證據。為了滿足高精度要求,單獨的儀器分辨率、機器定位、成品零件幾何形狀以及用於釋放測量零件的規則。首次樣品有助於證明設定;順序生產數據揭示了孤立樣品無法顯示的漂移和變化。.
NIST 的流程穩定性指南 將穩定性放在能力分析之前。即使 CNC 機器以不變的程式運行,刀具磨損、夾緊運動和溫度變化也會影響結果。在控制層面,CNC 加工提供可重複的命令運動。整個過程包括材料和測量系統。
“在我們證明流程的穩定性之前,我們不能開始談論流程能力。”
NIST 的能力解釋 將 Cp 與 Cpk 分開:後者負責偏離中心的過程。按順序記錄生產測量結果,以及工具變更和操作條件。直方圖可以隱藏漂移過程的順序,而單一平均值可以隱藏其分佈。.
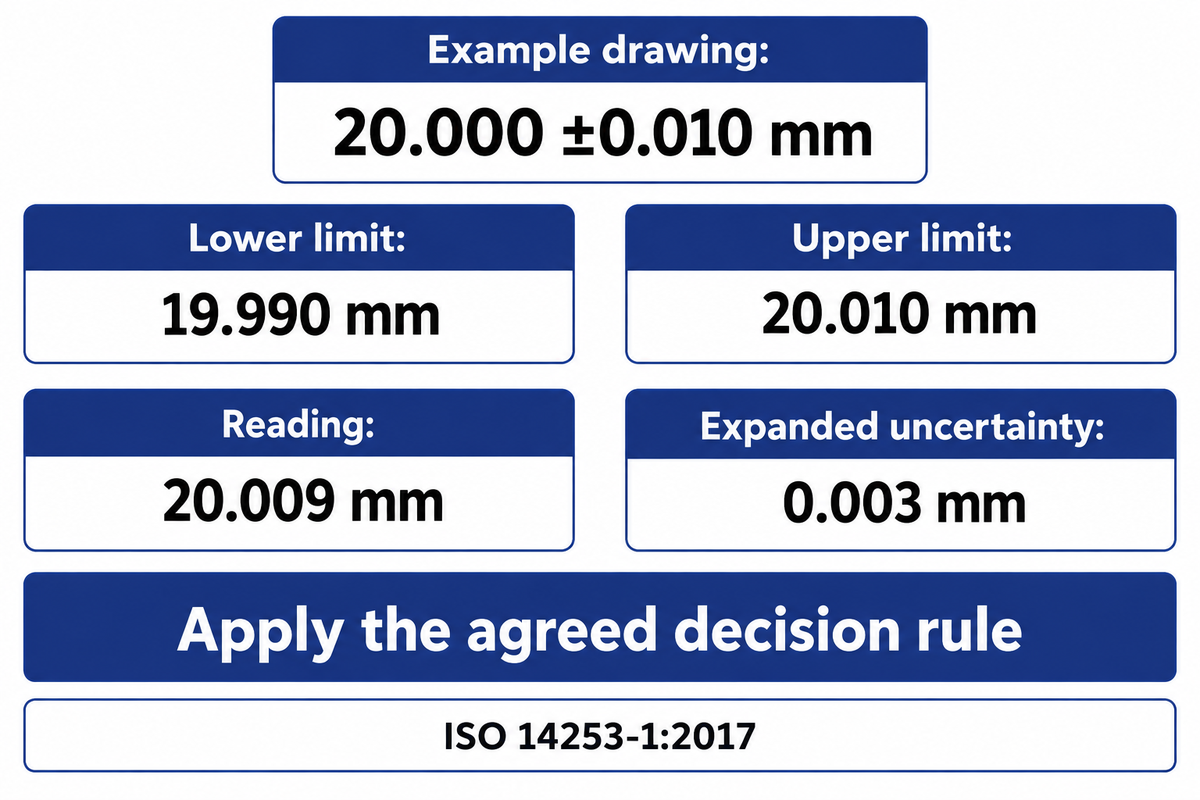
範例圖:20.000 ±0.010 毫米。規格從 19.990 延伸至 20.010 毫米,寬度為 0.020 毫米。讀數為 20.009 毫米,擴展測量不確定度為 0.003 毫米,需要商定的合格決策規則。. ISO 14253-1:2017 解決此類決策,包括接近規範限制的測量值,同時考慮不確定性。.
精密加工需要選擇特性規格。當刀具路徑、工件夾持和偏移支撐圖面時,數控加工可以精確地放置特徵;然後,儀表必須測量該特徵。直徑測量只是精確加工的眾多檢查之一。其他尺寸特性,例如圓度、跳動和表面紋理以及孔的位置,需要各自的測量方法。一個維度的更高精度可能會使另一個功能介面不受控制。汽車製造商要求繪圖基準和檢查方案隨零件移動,特別是當工作在不同固定裝置和/或供應商之間轉移時。.
同一版本中應討論 0.020 毫米的拉伸公差和 0.003 毫米的測量不確定度。精密汽車零件只有在應用商定的檢查和決策規則後才離開檢查。加工後,CNC 零件的放行檢查將未解決的測量結果排除在放行計數之外,並為採購提供一致的生產成本分母。.
原型和生產經濟學
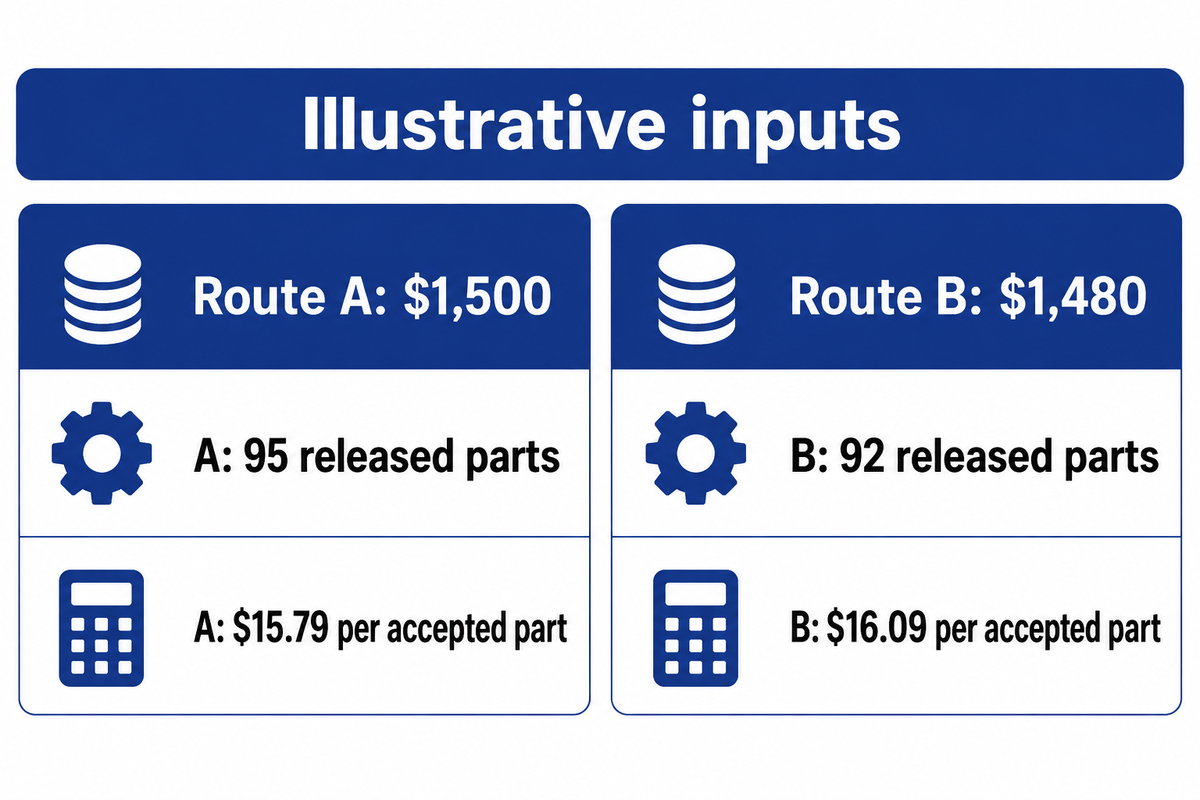
將批量成本除以釋放數量來比較汽車加工成本。包括安裝和固定裝置、加工和檢查以及材料的成本,而不收取兩次相同的成本。 CNC 加工服務和內部電池只有在範圍、批量和釋放標準一致後才能進行比較。.
的 美國品質協會品質成本框架 確定預防和評估活動以及內部和外部故障。檢查耗盡資源;廢品和返工會影響輸出成本。因此,當批次需要更多設定或產生更少釋放零件時,較低的機器每小時速率可能會失去其優勢。.
良好部分成本橋
良好零件成本橋將同類批次成本除以相同驗收標準下釋放的數量。.
| 成本範圍相同,美元 | 路線a | 路線b |
|---|---|---|
| 編程、設定和夾具分配 | 300 | 600 |
| 在任何記入的恢復後,100 次啟動的材料 | 600 | 400 |
| 加工,包括指定的精加工路線 | 450 | 300 |
| 檢查和放行檢查 | 150 | 180 |
| 總批量成本 | 1,500 | 1,480 |
| 零件開始了 | 100 | 100 |
| 接受並發布零件 | 95 | 92 |
| 每個接受部分的成本 | 15.79 | 16.09 |
路線 A 費用為 $1,500 RIS 95 = 每個接受的零件 $15.79. 路線 B 費用 $1,480 RIS 92 = 每個接受的零件 $16.09. 每釋放部分的總批次支出較低的路線稍微貴一些。兩種計算都使用相同的成本桶和相同的 100 次啟動。 “Accepted”是指在商定的尺寸和其他必要的檢查後釋放;等待決定的棋子被排除在外。.
廢鋼消耗的庫存已計入該批次的材料成本,因此不能再次作為廢鋼收取費用。未包含的返工屬於分工前的加工。同樣,當整體設備效率數字已經包括其品質因數時,再次應用相同的品質損失將低估產量。.
汽車原型的生產將設定分散到更少的零件上,而重複的汽車生產可以將其分散到更大的批次上。在實現這些節省之前,改變設計可能需要新的程式、夾具或坯料工裝。CNC 加工的兩個優點是程式重複使用和修改可存取輪廓的能力,而它們的成本效益取決於批次計算。這 CNC工具機採購成本指南 處理設備採購;每個釋放零件的營運成本也需要批次計算。.
在每個接受的零件 $15.79 時,路線 A 贏得了這個可行的範例,儘管批次總數高出 $20。財務和生產可以使用自己接受的數量複製此計算並保持成本範圍相同。僅向一條路線添加所需的整理或運輸費用即可更改該路線在分割前的總金額。.
自動化:平衡切割、裝載和測量
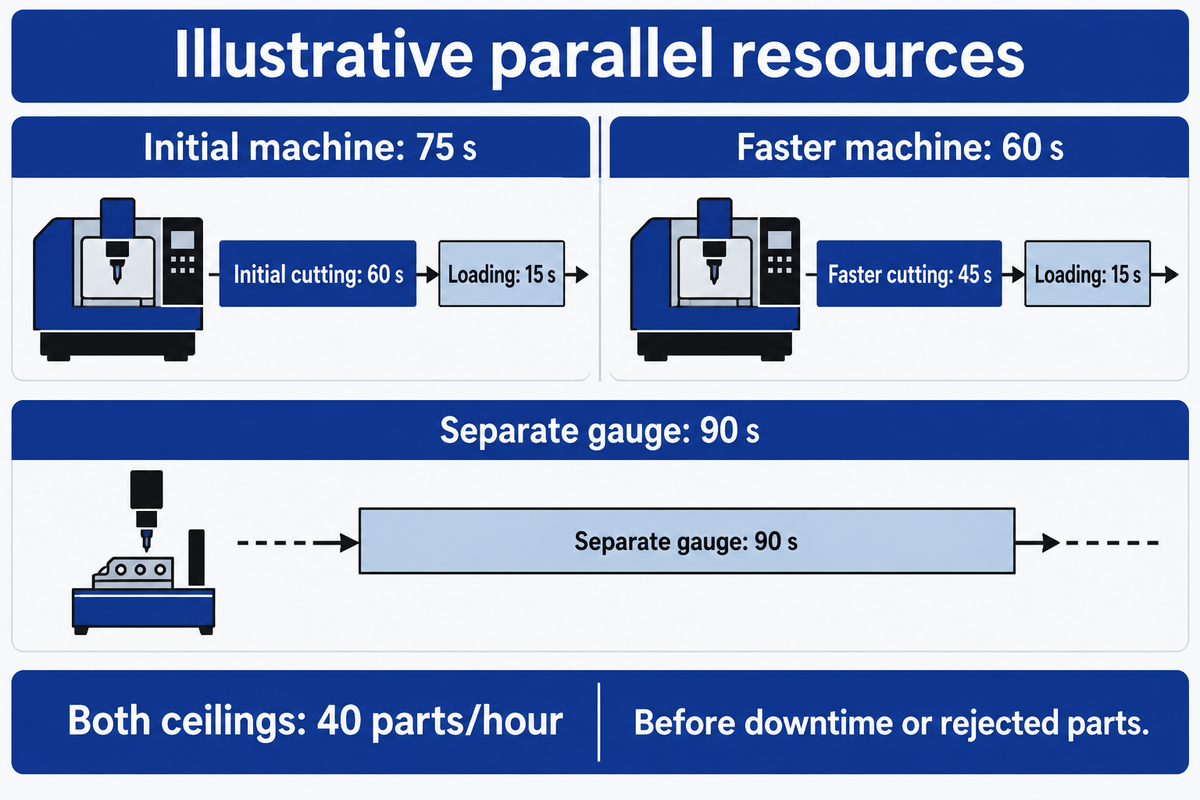
當測量限制輸出時,就會出現汽車加工檢查瓶頸。自動限制操作並測量哪些任務可以重疊。負載、更換刀具、檢查和修正回饋可以更快地限制切割後的電池。在汽車生產中規劃數控機器時,產品組合也會改變每個工位的工作,因此單部分切割演示並不能提供電池的完整容量。.
山崎 Mazak 的 Mark Hall,2025 年 6 月在《工程師》上撰文, ,警告自動化的不當使用可能會造成瓶頸。 CNC 設備與機器人的整合需要合適的零件展示和固定裝置。依賴 CNC 加工的工廠應將這些介面作為容量試驗的一部分。熟練的數控操作員仍可處理驗證、工具變更和異常情況;無人值守的運行時需要那些計劃到系統中的任務。.
| 資源或活動 | 初始範例 | 切割速度更快後 | 測量約束 |
|---|---|---|---|
| 切割 | 60 秒/部分 | 45 秒/部分 | 工具變更和循環內測量包含在測量的循環中。. |
| 在機器上裝載 | 15 秒/部分 | 15 秒/部分 | 在此範例中帶有切割的串行。. |
| 機器佔用時間 | 75 秒/部分 | 60 秒/部分 | 切割加加載;不要將兩者視為平行。. |
| 單獨的儀表 | 90 秒/部分 | 90 秒/部分 | 一個量規,在加工下一個零件時測量每個零件。. |
| 理想的電池完成上限 | 40 份/小時 | 40 份/小時 | 90 秒表仍然是限制資源。. |
此範例假設獨立的機器和儀表資源。此範例顯示了儀表超過加工,其中儀表資源與下一個加工週期重疊。上限為 3,600 秒 1/10 90 秒 = 每小時 40 次檢查完成,在停機或拒絕零件之前。切割時間從 60 秒減少到 45 秒,上限保持不變。在沒有任何重疊的情況下,最初的 60 + 15 + 90 = 165 秒週期將允許每小時最多完成 21.8 次。.
反饋是另一種類型的約束。一個例子是a 2026年汽車連桿加工開放取用研究, ,描述了 100% 自動觸覺檢查,然後手動調整製程參數。修正至少在一個或多個工件之後生效。記錄從測量到校正的時間,並定義在此期間如何握住受影響的零件。也定義儀表週期。.
NIST 2018 年多工作生產研究 透過汽車組裝應用分析隨產品組合變化的產出量和瓶頸。對於汽車行業的數控加工,請對需要評估的圖紙重複這項分析。只有當固定裝置和量測程式也能處理下一個零件系列時,將數控加工與一套高速量測設備整合才有用。
90 秒的規格將所示單元限制為每小時 40 次完成,其機器週期時間從 75 秒減少到 60 秒。購買決策取決於檢查能力、重疊任務或商定的檢查計劃。在限制資源變化後,更快的加工可提供更多完整的零件。.
設備詢價和驗收試驗中包含哪些內容
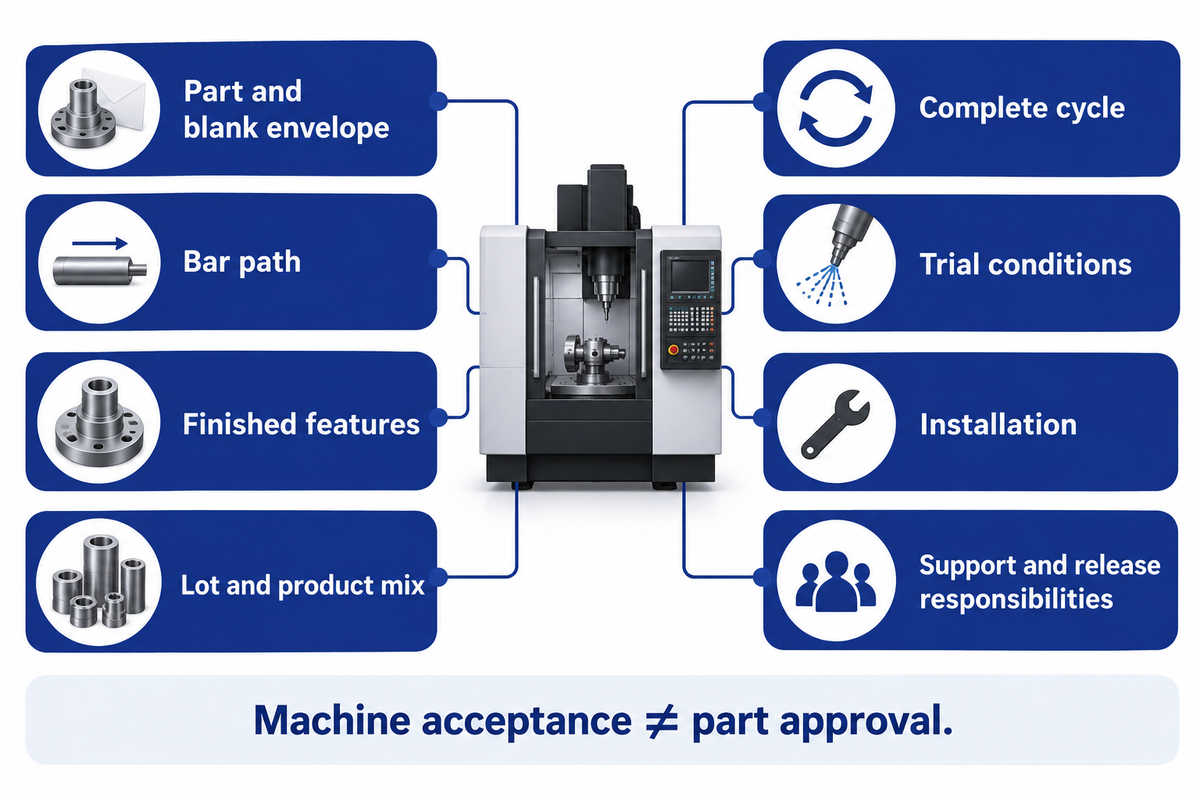
汽車數控機器製造商需要圖紙和毛坯;確切的機器構造;全週期目標;和驗收證據。分配固定裝置、檢查和任何零件性能資格的責任。機器的驗收和汽車供應商的客戶發布涉及不同的可交付成果,因此請為每個交付成果提供指定的所有者和商定的記錄。.
AIAG 的 APQP 第三版概述 包括採購、變更管理、專案指標和風險評估。控制計劃的內容現在是單獨文件的一部分。汽車製造商和供應商現在可以根據客戶特定流程使用計劃和控制要求,而不是將機器目錄轉換為零件批准包。.
設備 RFQ:在請求試驗之前定義測量結果。.
| 參數 | 推薦範圍 | 為什麼這很重要 | 如何驗證 |
|---|---|---|---|
| 零件和空白信封 | 圖紙尺寸(毫米);包括最小和最大空白 | 庫存和夾具掃描可以超過成品形狀。. | 要求提供所引用版本的夾具/工具佈局。. |
| 酒吧路徑 | 庫存直徑(毫米)與最小透明開口 | 標稱主軸孔可以隱藏較小的拉管。. | 一起詢問主軸、卡盤和拉管的尺寸。. |
| 完成的功能 | 繪圖限制(毫米)和表面紋理(微米) | 尺寸、形狀和表面紋理需要不同的檢查。. | 要求檢查計劃和商定的決策規則。. |
| 批次和產品組合 | 每張圖紙的零件/批次和零件/班次 | 轉換和不同的工作時間會改變限制。. | 要求提供定時混合部分試驗和轉換記錄。. |
| 完整的循環 | 透過切割、處理和檢查的秒/部分 | 僅限剪輯的報價可能會錯過最慢的電台。. | 詢問時間戳記並確定哪些任務重疊。. |
| 試驗條件 | 商定的連續樣本計數和持續時間(以分鐘為單位) | 短期機器研究和長期驗證回答了不同的問題。. | 索取原始序列資料、工具狀態和溫度歷史記錄。. |
| 安裝 | 電源電壓、kW 需求和尺寸(以毫米為單位) | 公用事業、地板裝載和通道會影響準備。. | 詢問確切的建造佈局和場地要求。. |
| 支持和釋放責任 | 指定所有者、回應時間(以小時為單位)並包含服務 | 機器驗收和客戶部分批准需要明確的所有者。. | 索取服務範圍、備件計劃和驗收記錄。. |
ISO 22514-3:2020, 2026 年確認,描述了重複性條件下連續零件的短期機器性能研究。其方法不適合低於 30 個觀察值,其公共範圍不包括預期的工具磨損模式和自相關。選擇與試驗條件相關的研究方法和持續時間;確定要使用的測量系統以及序列資料的符合性規則。.
在獲得可接受的首次測試後,試驗應進行用於所引用容量的數控加工。包括規定的空白、相關刀具狀態、負載以及加工後所需的檢查,以確保應用釋放標準。對一個簡單功能的順利演示可以隱藏屬於生產週期的第二個設定、緩慢的測量或支援任務。 CNC 加工如何將完成的零件送去檢查。.
不到 30 個觀察結果不屬於 ISO 22514-3:2020 規定的樣本量範圍。設備試驗仍需要適合其刀具磨損、資料順序和預期持續時間的方法。保持原始讀數和條件使機器結果可以與單獨的部分資格認證和客戶發布工作一起使用。.
電動車改變了機械加工零件的組合
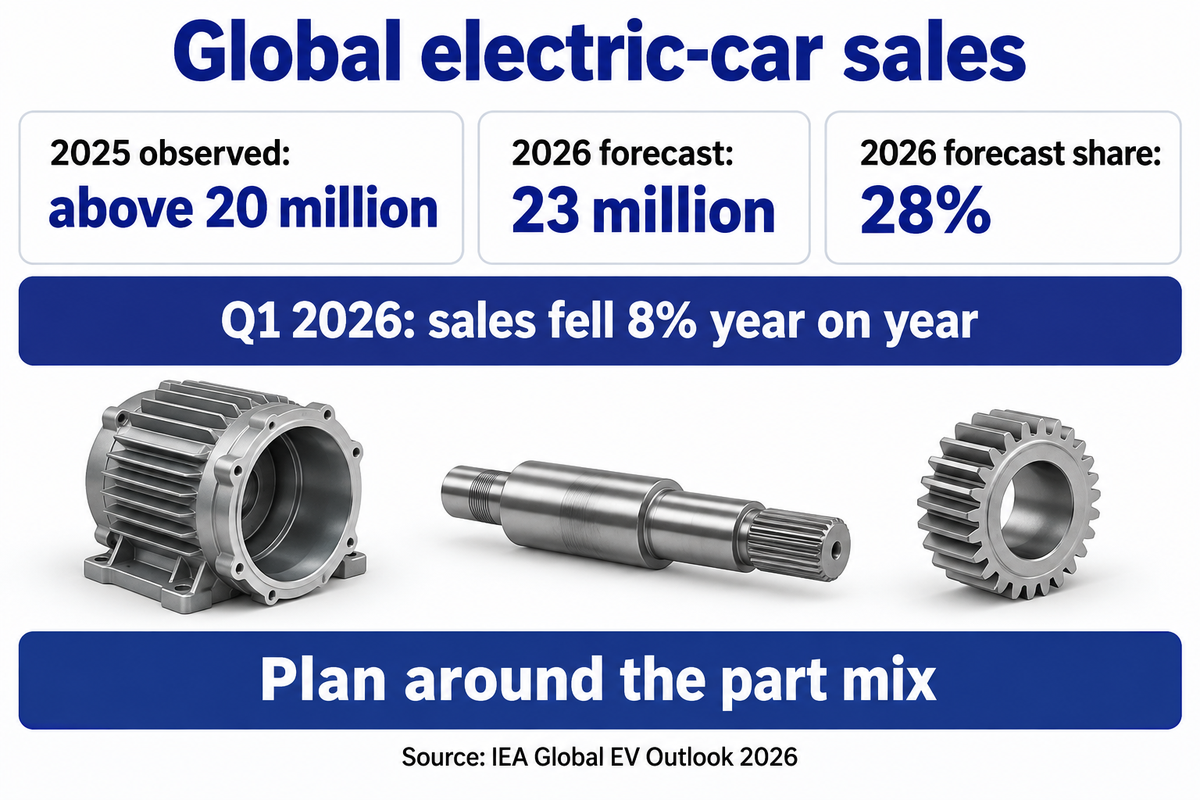
當考慮加工中心生產電動車(EV)零件的能力時,最好規劃預期的零件組合,而不是增加產能的整體成長百分比。電動車的零件,例如馬達外殼和減速齒輪,可能需要與內燃機零件不同的切割和檢查任務。預計運行多種不同動力系統的工廠可能需要固定和轉換來支援其預計運行的圖紙。.
的 國際能源總署 2026 年全球電動車展望 報告稱,2025 年電動車銷量將超過 2,000 萬輛,約佔新車銷量的四分之一。其 2026 年預測為 2,300 萬輛,汽車銷量為 28%。這些是全球電動車數據。同一份報告記錄,2026 年第一季全球銷量年減 8%,同時多個地區也出現成長。.
對於汽車行業的機械加工,問題更多的是關於產品。訪談中 2024 年現代機械車間 討論格雷考特的採埃孚工廠,以及燃燒、混合動力和電力驅動系統的共存。訪談涉及系統、傳動裝置和驅動器的平衡;系統組裝和清潔度。這是一個平衡生產以滿足不同客戶需求的絕佳案例研究。.
對於涉及 2026 年設備的計劃,透過功能車削、棱柱形功能、齒形工藝和檢查對預期工作進行分組。根據圖紙,確定允許夾具介面的區域並將其分組,然後找到需要不同類別機器或其他設定的異常值。在不斷變化的零件組合中,數控加工有助於修改程式和可存取的功能;新的材料形式或難以接近的幾何形狀仍然需要不同的設備。.
CNC 技術的採用支持了汽車行業重複執行既定切削路徑的需要,但市場總量無法選擇主軸或固定裝置。在汽車工廠的機械加工中,數控加工仍然是現有和新興動力總成路線的一部分。在開發過程中,CNC加工在專用的大批量坯料製程就緒之前支援原型零件的介面加工。擁有內燃機訂單和不確定的電動驅動計畫的買家,應將已確認圖紙所需的產能,與新工作所需的靈活性分開評估。
IEA 的 28% 數據是對 2026 年全球汽車銷售份額的預測。粗略地將這一預測轉化為車間平面圖將意味著零件混合,而不是主軸時間的成比例增加。在外殼和軸之間切換的單元意味著需要使用該零件組合重新計算其負載和檢查限制。.
常見問題
最好的汽車零件數控機是什麼?
數控車床是旋轉零件的起始選擇;加工中心是棱柱形零件的起始選擇。.
具有同心軸頸的軸指向車削,而帶有口袋和傾斜孔的外殼指向銑削。當組合機器消除實際繪圖的昂貴傳輸或設定時,組合機器就會變得有用。在選擇額外的軸之前比較完整的循環、夾具間隙和檢查路線。成品零件和預期批次決定購買。.
汽車產業使用哪些類型的數控機器?
主要類型包括數控車床、銑削中心、磨床和專用齒輪設備,以及用於合適導電工作的放電機。.
每門課程都涉及不同的功能。數控銑床切割面、口袋和孔圖案;車床產生旋轉表面。當近淨毛坯在這些指定介面上留下庫存時,精加工至關重要。多軸加工擴大了刀具的使用範圍,而磨削和齒輪精加工則滿足了各自的拉拔要求。因此,5 軸數控加工中心是路線中的一種選擇,而不是每個汽車零件或材料的預設機器。.
汽車數控加工使用什麼材料?
使用鋁合金、鋼、鑄鐵和工程塑料,並為零件選擇等級、產品形式和熱處理。.
相同的廣泛材料系列可能包含非常不同的規格。 CNC 加工可以加工鑄造毛坯、鍛造或鍛造原料,但這些路線為零件提供了不同的起始條件。材料選擇必須遵循圖面及其所需的性能資格。在採購包中包含證書和任何指定的處理,然後將工具和工件與該材料狀況相匹配。.
汽車零件的3D列印和CNC加工有什麼不同?
CNC加工去除材料; 3D 列印透過添加材料來形成形狀。.
組合路線顯示列印後如何採用 CNC 加工來完成可存取的介面。比較最終材料狀況、幾何形狀和後處理路線。.
為什麼精準度在汽車製造中很重要?
精度很重要,因為配合表面、間隙和幾何關係會影響零件的組裝和功能。.
檢查計劃必須解決指定的特性,包括需要時的表面紋理或位置。僅靠更嚴格的尺寸控制無法取代其他尺寸、材料和零件性能檢查。汽車數控加工的優點在於將這些介面控制在一起。.
CNC會被人工智慧取代嗎?
人工智慧可以協助編程和監控;物理切割、工件固定和零件釋放仍然需要工程加工過程。.
有用的區別在於軟體輔助與其支援的操作之間。建議的工具路徑仍然需要合適的刀具、對功能的存取以及保持空白的固定裝置。 CNC 加工還包括在生產前證明該組合。監控數據可以幫助識別變化,而無需自動證明每個成品零件都是可接受的。例如,2026 年連桿研究描述了自動檢查及其手動糾正回饋。買家可以透過人工智慧輔助功能執行的任務、輸入和觸發的操作來評估它。包括在試驗中對工具變更、異常測量或停止週期的反應。在將生產能力分配給該功能之前,將測量結果與預期改進分開。.
指定機器前的零件路線。 66 毫米主軸孔仍可伴隨 50 毫米的桿限制,更快的切割可以使 90 秒的檢查限制保持不變。.
圍繞您的圖紙建立設備簡介
總結圖紙、材料狀況、空白尺寸和可接受的輸出。 ANTISHICNC 機器選擇諮詢 可以從符合這些要求的車床或加工中心開始,然後進行工件固定、試運行並支援擬議的建造。.
作者:XCX。 2026 年 10 月更新。機器範例使用 ANTISHICNC 發布的技術提案;生產計算說明其範例輸入。最後的參考文獻確定了用於流程、品質和採購功能的方法和研究。.
相關文章
參考文獻和來源
- 伊利理工學院:數控車削簡介
- Reishauer 應用程式 US20220291669A1:齒輪製程監控,2022 年
- Zoroufi 和 Fatemi:轉向指關節疲勞比較,SAE,2004 年
- 開模鍛造分析成本模型,2020
- 美國國家標準與技術研究所:評估製程穩定性,第 3.4。5 節
- 美國國家標準與技術研究所:評估製程能力,第 3.4。6 節
- 國際標準化組織:ISO 14253-1:2017 合格決策規則
- 美國品質協會:品質成本
- Mark Hall,工程師:CNC加工自動化與瓶頸,2025 年 6 月
- 汽車連桿熱測量和製程回饋研究,2026 年
- 美國國家標準與技術研究所:多工作生產系統,2018
- 汽車工業行動小組:APQP 第三版概述
- 國際標準化組織:ISO 22514-3:2020 短期機器研究
- 國際能源總署:2026 年全球電動車展望,執行摘要
- 現代機械車間:ZF Gray Court 和不斷變化的動力總成要求,2024 年



