














Aktualisiert im Oktober 2026
Teile wie eine Welle, Bremsscheibe oder ein Elektromotorgehäuse können alle eine CNC-Bearbeitung im Automobilbereich erfordern, erzeugen jedoch sehr unterschiedliche Geräteanforderungen. Ingenieure, die CNC-Bearbeitung verwenden, um Teile herzustellen, beginnen mit der fertigen Zeichnung und zeigen, welche Oberflächen die Funktion tragen, wie der Rohling diese Oberflächen erreicht und wie das fertige Teil freigegeben wird.
Die CNC-Bearbeitung im Automobilbereich nutzt programmierte Schneidvorgänge, um Merkmale von Fahrzeugteilen zu erstellen oder zu beenden. Das Drehen wird verwendet, um Drehmerkmale herzustellen, und das Fräsen wird verwendet, um Gesichter, Taschen und andere Muster zu erstellen. Die Maschinenwahl hängt vom Rohling, der Arbeitshaltung und den Inspektionsanforderungen ab.
- Teilefamilie: Welle, Scheibe, Gehäuse, Getriebezuschnitt oder prismatisches Bauteil.
- Körperliche Passform: leerer Umschlag, Werkzeugreichweite und die engste Durchgangsleisteöffnung.
- Qualitätsziel: Zeichnungsgrenzen, Oberflächentextur und die vereinbarten Freigabeprüfungen.
- Kapazitätsziel: akzeptierte Teile pro Schicht, einschließlich Beladung und Messung.
- Ein gegossener oder geschmiedeter Rohling muss möglicherweise noch umfassend bearbeitet werden.
- Eine Spindelöffnung und ein nutzbarer Stabdurchmesser sind getrennte Abmessungen.
- Schnelleres Schneiden erhöht die Ausgabe nur, wenn das Schneiden die Zelle einschränkt.
- Vergleichen Sie die Kosten mit freigegebenen Teilen, wobei die gleichen Kosten in jeder Route enthalten sind.
Wo die CNC-Bearbeitung im Automobilbereich in die Prozesskette passt
Die CNC-Bearbeitung für die Automobilindustrie umfasst sowohl das Erstellen eines Teils aus einem Stück Material als auch das Veredeln oder Erstellen von Merkmalen auf einem netznahen Teil. Eine nützliche Prozesskette folgt dem Rohling durch eine Reihe von Vorgängen. Weisen Sie jedes fertige Merkmal einem Vorgang zu, bevor Sie die Maschine auswählen, die es ausführen wird.
Die CNC-Bearbeitung beinhaltet unterschiedliche Schneidbewegungen. Die CNC-Technologie ermöglicht es gespeicherten Werkzeugwegen, einen Auftrag mit Arbeitshaltung zu wiederholen und den Werkzeugzustand zu kontrollieren. Als die Drehführer des Erie Institute of Technology Erklärt, Drehen dreht das Werkstück und Fräsen dreht den Fräser. Ein Gehäuse mit Flächen und Lagerbohrungen ist daher eine andere Aufgabe als eine Welle mit Zapfen. Das gleiche CNC-Programm kann nicht auf Unterschiede im Zugang und in der Arbeitshaltung eingehen.
6-teilige Prozesskarte
Die 6-teilige Prozesskarte verknüpft eine Familie von Teilen mit ihren Rohlings-, Schneidvorgängen, Endbearbeitungsvorgängen und Inspektionen.
| Teilfamilie | Startform und Schnittstrecke | Separater Vorgang zum Zurückhalten | Zeichnungsmerkmal zur Steuerung |
|---|---|---|---|
| Wellen und Stifte | Barren oder geschmiedeter Rohling; Drehen Sie Zapfen, Flächen und Rillen | Wärmebehandlung und Zapfenschleifen, sofern angegeben | Journalgröße, Runout und Schulterbeziehung |
| Bremsscheiben | Rohling gießen; Reibflächen und Lokalisierungsmerkmale drehen | Ausgleich und vorgegebene Oberflächenveredelung | Gesichtsauslauf und Dickenvariation |
| Motorblöcke und Zylinderköpfe | Rohling oder Entwicklungsbarren gießen; Mühlenflächen, Bohrer und Bohrung | Hon-, Wasch- und Dichtheitsprüfung, sofern erforderlich | Bohrungsgeometrie, Deckbeziehung und Dichtflächen |
| Getriebe - und Motorgehäuse | Rohling oder Knüppel aus Guss; Fräsmontageflächen und Lagerbohrungen | Entgratungs-, Reinigungs- und Leckkontrollen für die Konstruktion | Lagerbohrungsposition und Dichtflächengeometrie |
| Getriebekomponenten | Geschmiedeter oder Stabrohling; Drehbohrung, Flächen und Außendurchmesser | Zahnerzeugung, Wärmebehandlung und Ausrüstung | Zahngeometrie sowie Bohrungs - und Gesichtsdaten |
| Halterungen und Prototypenschnittstellen | Platte, Knüppel oder nahezu netznaher Rohling; Frästaschen und Löcher | Beschichtung oder Einbau, sofern angegeben | Lochmuster und Passflächenposition |
Unterscheidungen bei der Verzahnung sind sehr offensichtlich. Durch Drehen entstehen Bohrung und Flächen eines Zahnradrohlings. Zahnerzeugung und Veredelung der Zahnflanken erfordern getrennte Arbeitsgänge. Die Reishauer Getriebeprozessüberwachungsanwendung, veröffentlicht im Jahr 2022, konzentriert sich auf die Überwachung der Endbearbeitung von vorgezahnten Werkstücken Halten Sie diesen Vorgang in Ihrem Gerätevergleich getrennt. ANTISHICNCs Anleitung zu CNC-Drehbewegungen und -Vorgängen Hat mehr Informationen zum abgebogenen Teil einer Strecke.
Welche Produkte werden durch CNC-Bearbeitung für die Automobilindustrie hergestellt?
Durch die CNC-Bearbeitung können Wellen, Stifte, Bremsscheibenmerkmale, Motorblockbohrungen, Zylinderkopfflächen, Getriebegehäuse und Motorgehäuse erzeugt werden. Diese Automobilkomponenten sind Anwendungen der CNC-Bearbeitung. Auch Getriebezuschnitte und Halterungen passen in den Prozess. Einige Komponenten beginnen als Gussteile oder Schmiedeteile, während Entwicklungsteile als Knüppel beginnen können; Die erforderlichen fertigen Merkmale bestimmen den Schneid- und Sekundärbetrieb.
Mehrere Anwendungen in der Automobilindustrie verbinden Guss mit Schneiden. Ein Zylinderkopf verdeutlicht die Bedeutung der Strecke. Montageflächen und Bohrungen können mittels CNC-Bearbeitung hergestellt werden, während das Gussstück interne Durchgänge liefert. Ein Knüppelprototyp zeigt, wie CNC-Bearbeitung zur Beurteilung einer zugänglichen Schnittstelle eingesetzt wird, aber die Herstellung einer ähnlichen äußeren Form nicht die inneren Merkmale des Gusses oder seine Materialgeschichte wiedergibt. Diese Unterschiede werden sich im Bearbeitungsweg zeigen, bevor die endgültigen Teilkosten verglichen werden.
Materialien und Rohlinge: Knüppel, Gussteile oder Schmiedeteile?
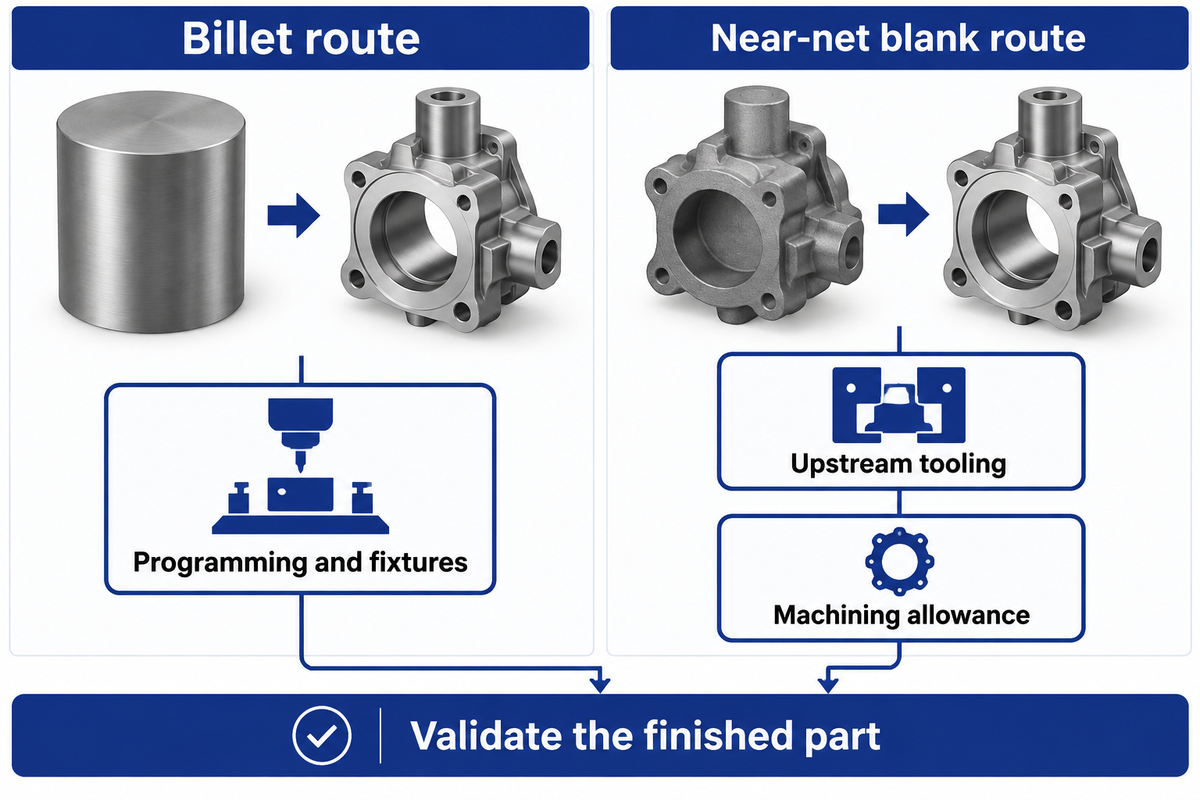
Berücksichtigen Sie die Anforderungen der Teileleistung und der Materialspezifikation, um über die Routen für einen verfügbaren Rohling zu entscheiden. Während der Entwicklung bietet die CNC-Bearbeitung eine Knüppelroute, die durch Programmierung und Vorrichtungen geändert werden kann. Herkömmliche Methoden wie Gießen und Schmieden ändern die Schnittmenge und die vorgeschaltete Werkzeugverpflichtung. Beide Routen erfordern eine Überprüfung des angegebenen Materialzustands und der fertigen Teileleistung.
Zu den Materialien für die CNC-Bearbeitung von Kraftfahrzeugen gehören unter anderem Gusseisen, Stähle, Aluminiumlegierungen und technische Kunststoffe in verschiedenen Automobilanwendungen. Dies ist jedoch nur ein Erstfilter. Automobildesigner und -ingenieure benötigen auch die Legierungsqualität, Wärmebehandlung und Produktform. Das Ändern einer zugänglichen Kontur zeigt, wie die CNC-Bearbeitung Designüberarbeitungen ermöglicht und gleichzeitig die Materialspezifikation festhält. Eine Knetqualität kann eine Gussqualität nicht einfach ersetzen, weil ihr Name bekannt vorkommt, und nur weil ein Teil bearbeitet wird, bedeutet das nicht, dass das gesamte Teil für seine Servicelast qualifiziert ist.
In einer Praxismaschinistischen Diskussion stellt der Autor fest, dass das Aussehen eines Teils jemanden glauben lassen kann, dass ein Teil gegossen wurde, obwohl es tatsächlich geschmiedet worden sein könnte. Die Forumsteilnehmer verbanden die Bearbeitungszugabe auch mit Wandstärke und Kernform. Der praktische Ansatz wäre, zunächst das Originalmaterial und die Führung zu rekonstruieren, bevor man bei der Bestimmung eines Ersatzes dessen sichtbare Umrisse kopiert.
Die Lenkknöchelforschung von Zoroufi und Fatemi aus dem Jahr 2004 Geprüft wurden sowohl Materialproben als auch Komplettkomponenten. Seine Vergleiche veränderten Material sowie Fertigungsweg. Maßinspektion und Ermüdungsqualifikation gehen auf unterschiedliche Fragen ein, so dass ein Maßannahmeergebnis für die erforderliche Bauteil-Leistungs-Arbeit nicht einspringen kann.
- Überarbeiten Sie zugängliche Funktionen durch das Programm und die Arbeitshaltung.
- Entnahmestock und Schnittzeit in den Vergleich einbeziehen.
- Material - und Komponentenvalidierung für den vorgesehenen Verwendungszweck beibehalten.
- Geben Sie die Werkzeug- und Mindestlosbedingungen des leeren Lieferanten an.
- Dazu gehören Positionierungsoberflächen, Bearbeitungszulage und Endschnitte.
- Material - und Komponentenvalidierung für den vorgesehenen Verwendungszweck beibehalten.
Wie sind die Kosten der CNC-Bearbeitung im Vergleich zu anderen Produktionsmethoden für Automobilteile?
Anstatt den Preis für Guss und Schmiedearbeiten zu bewerten, vergleichen Sie den Preis der fertigen akzeptierten Teile Für eine Knüppelroute macht die CNC-Bearbeitung eine spezielle Formformformung überflüssig, erfordert aber dennoch Schneidwerkzeuge, Programme und Vorrichtungen. Near-Net-Methoden fügen vorgelagerte Werkzeuge hinzu und können die Lagerentfernung reduzieren; Losgrößen- und Designänderungen wirken sich auf diesen Kompromiss aus.
A Kostenstudie zum Schmieden von Freiformstücken 2020 Schließt die nachträgliche Bearbeitung und Wärmebehandlung ausdrücklich aus seinem Kostenmodell aus. Folglich ist es möglicherweise nicht direkt auf die Automobilindustrie anwendbar. Die Studie validierte große Öl-und-Gas-Komponenten; ihre Preise und Vorhersagefehler liegen außerhalb dieses Automobilvergleichs. Es liefert jedoch einige Erkenntnisse über die Kosten, die mit verschiedenen Vorgängen verbunden sind. Wir sollten beispielsweise alle Vorgänge kosten und in das Angebot einbeziehen, bevor CNC-Optionen mit herkömmlichen Bearbeitungsmethoden verglichen werden.
So wählen Sie eine CNC-Maschine für Autoteile aus
Verwenden Sie eine CNC-Drehmaschine für Drehmerkmale und ein Bearbeitungszentrum für prismatische Merkmale. Begründen Sie die Verwendung zusätzlicher Achsen oder kombinierter Operationen in der Zeichnung, wenn der Werkzeugzugang und die gemessenen Ganzteilzykluszeiten dies zulassen. Zusätzlich zu den vorgesehenen Merkmalen muss eine Werkzeugmaschine auch den Rohling und die Vorrichtung über den gesamten Schneidweg, die Belastung und das Ende des Werkstücks tragen.
| Maschinenklasse | Funktionen, die es adressiert | Kaufentscheidung |
|---|---|---|
| 2-Achsen-CNC-Drehmaschine | Rotationsaußendurchmesser, Bohrungen, Flächen und Gewinde | Beginnen Sie hier für Drehteile mit Werkzeugzugriff in X und Z. |
| Drehzentrum für Live-Tools | Gedrehte Funktionen sowie zugängliche gefräste Wohnungen und gebohrte Löcher | Geben Sie angetriebene Werkzeuge und C-Achsensteuerung an; Geben Sie den Y-Achsen-Verlauf an, wenn die Funktion dies benötigt. |
| Mühlenumdrehung mit einer zweiten Spindel | Zweiendteile und Übergänge zwischen Drehen und Fräsen | Vergleichen Sie Transferwiederholbarkeit und Komplettzyklus mit separaten Maschinen. |
| 3-Achs-Vertikalbearbeitungszentrum | Prismatische Teile mit zugänglichen Gesichtern, Löchern und Taschen | Leuchten und geplante Neuorientierungen für die benötigten Seiten nutzen. |
| 4-Achs-Horizontalbearbeitungszentrum | Mehrere Seiten eines Gehäuses um eine indexierte Achse | Überprüfen Sie Paletten-/Vorrichtungsdurchsuchung, Chip-Evakuierung und Ladezugang. |
| 5-Achsen Bearbeitungszentrum | Abgewinkelte Merkmale und gekrümmte Flächen mit wechselnder Werkzeugausrichtung | Wählen Sie indizierte oder gleichzeitige Bewegung aus der Werkzeugweg- und Kollisionsstudie. |
| Zylindrisch oder Oberflächenschleifer | Spezifizierte gehärtete Zapfen, flache Flächen und Endanforderungen | Mahlgut und eine geeignete Messmethode beibehalten. |
| Ausrüstung zum Schneiden und Veredeln von Zahnrädern | Zahnerzeugung und Zahnflankenveredelung | Zitieren Sie den Zahnvorgang getrennt vom Drehen des Zahnradrohlings. |
| Elektrische Entladungsbearbeitung | Leitfähige Werkzeuge und Funktionen für einen rotierenden Fräser umständlich | Vergleichen Sie den Elektroden- oder Drahtzugang und die erforderliche Zielroute. |
Die Vielseitigkeit der CNC-Bearbeitung ist hauptsächlich eine Funktion der Eignung der CNC-Bearbeitungsfähigkeiten für den Auftrag. Für komplexe Teile ermöglichen CNC-Maschinen weniger Neuorientierungen durch mehrachsige Bearbeitungszentren, aber zusätzliche Bewegung erfordert auch Kollisionskontrolle und entsprechende Vorrichtungen. Für das Routing und Fräsen muss die VMC650 vertikales Bearbeitungszentrum Ist im Vergleich zu einer Drehmaschine in einer anderen Klasse Vergleichen Sie Präzision und Effizienz bei jeder Zeichnung, bevor Sie die Mühlenumdrehung als Ersatz behandeln.
ANTISHICNC liefert CNC-Werkzeugmaschinen, einschließlich CNC-Drehmaschinen. Die Vorschläge enthalten Einzelheiten zum Vergleich der beiden Modelle. Bei den dargestellten Zahlen handelt es sich um die für diese Vorschläge aufgeführten Werte des Lieferanten. CNC-Maschinen handhaben einen Rohling in einem physischen Arbeitsumschlag, daher muss dieser Umschlag vor der Zykluszeit überprüft werden. Sie stellen Maschinenabmessungen und - bewertungen dar; die Arbeitshaltung und der ausgewählte Bau regeln die Schneidanordnung.
| Veröffentlichter Parameter | CK6130 | 235 LANCEN | Wie man es benutzt |
|---|---|---|---|
| Über das Bett schwingen | 300 mm | 460 mm | Siebt die rotierende Hülle ab. |
| Gleitfreiheitsmaßnahme | 100 mm max. Drehdurchmesser über Schlitten | 260 mm Schwing über Kreuzrutsche | Überprüfen Sie die tatsächliche Halterung und den Werkzeugumschlag; Diese Etiketten unterscheiden sich. |
| Abstand zwischen den Zentren | 320 mm | 570 mm | Halten Sie dies von der nutzbaren Drehlänge getrennt. |
| Maximale Wendelänge | 230 mm | 550 mm | Fügen Sie Futter, Werkzeuge und Endunterstützungszugriff hinzu. |
| Spindeldurchloch | 48 mm | 66 mm | Überprüfen Sie den vollständigen Barpfad. |
| Gelisteter Stabdurchmesser | 45 mm | 50 mm | Verwenden Sie die Stangenbewertung anstelle des Spindellochs allein. |
| Hohlspannfutter-Zugstangenöffnung | 40 mm, optional | 50 mm, hydraulisch | Die kleinere Öffnung kann einen Job durch die Bar regeln. |
| Spindelgrenzgeschwindigkeit | 2.500 Umdrehungen pro Minute | 3.500 Umdrehungen pro Minute | Wenden Sie auch die Geschwindigkeitsbegrenzungen für Spannfutter und Werkstücke an. |
| Hauptmotorleistung | 4 kW | 11 kW | Vergleichen Sie die Drehmomentkurve bei der Schnittgeschwindigkeit. |
| Gesamte gelistete Leistung | 10 kW | 15 kW | Planen Sie die Stromversorgung getrennt von der Spindelleistung. |
| X/Z-Schnelldurchquerung | 6/10 m/min | 18/18 m/min | Schnelle Bewegung ist keine Schneidzufuhr oder vollständige Zykluszeit. |
| Netto Maschinengewicht | 1.700 kg | Etwa 2.600 kg | Liefer, Fundament - und Servicezugang beinhalten. |
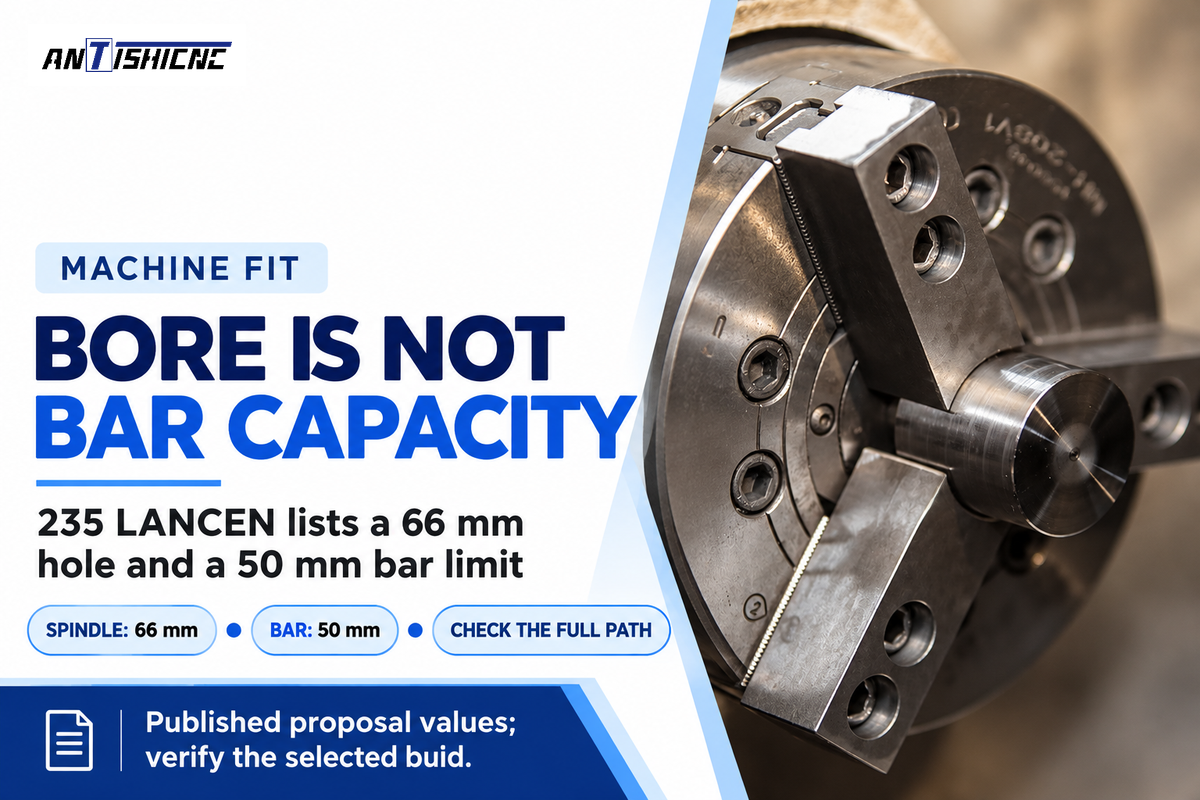
Die 235 LANCEN veröffentlichte Maschinenbau Listet ein 66-mm-Spindelloch neben 50-mm-Stab- und Zugstangenöffnungen auf. Eine 60-mm-Durchgangsstangenanforderung erfüllt daher nicht das aufgeführte Stangenpfadsieb, obwohl 60 mm kleiner als 66 mm ist. Ein separat gehaltener Rohling ist ein anderer Arbeitshaltevorschlag und erfordert einen anderen Befestigungsaufbau.
Erwägen Sie einen vorgeschlagenen 45 mm Stabauftrag auf dem CK6130. Der aufgeführte Stabdurchmesser beträgt 45 mm, während die optionale Hohlspannfutter-Zugstange eine 40 mm Öffnung hat. Auswählen, dass Zugrohr blockiert die vorgeschlagene Durchgangsstangenroute. Der Käufer kann andere vergleichbare Arbeitshalterbauten oder eine Schneidrohladeroute bewerten, bevor er Zeit mit Zyklusschätzungen verbringt. Ein kurzgedrehtes Teil braucht auch Platz für seine Backen und Schneidwerkzeuge; Bettschaukel allein wird dies nicht lösen.
Eine 50 mm Stabbegrenzung und ein 66 mm Spindelloch definieren zwei Schnittstellen am 235 LANCEN Durch das Abschirmen der kleineren Öffnung können Käufer zunächst einen Kauf aufgrund einer Nennbohrungsgröße vermeiden. Schließen Sie die Freiraumkontrolle mit Spannbacken, Revolverwerkzeugen und Endstützen in ihren Arbeitspositionen ab.
Präzision, Toleranzen und Inspektion
Präzisions-CNC-Bearbeitung erfordert einen zeichnungsbasierten Inspektionsplan für Bearbeitungstoleranzen innerhalb der Automobilindustrie und den Nachweis, dass der Prozess stabil ist. Für eine hohe Präzisionsanforderung separate Instrumentenauflösung, Maschinenpositionierung, Fertigteilgeometrie und die Regel, die verwendet wird, um ein gemessenes Teil freizugeben. Eine erste Probe hilft beim Nachweis des Aufbaus; sequentielle Produktionsdaten zeigen Drift und Variation, die eine isolierte Probe nicht zeigen kann.
Die Prozessstabilitätsleitlinie des NIST Platziert Stabilität vor Fähigkeitsanalyse. Werkzeugverschleiß, Klemmbewegung und Temperaturänderung können die Ergebnisse beeinflussen, selbst wenn CNC-Maschinen mit einem unveränderten Programm arbeiten. Auf der Steuerungsebene liefert die CNC-Bearbeitung wiederholbare befohlene Bewegungen. Der komplette Prozess umfasst das Material und das Messsystem.
“Wir können erst anfangen, über Prozessfähigkeit zu sprechen, wenn wir Stabilität in unserem Prozess bewiesen haben”
Fähigkeitserklärung des NIST Cp von Cpk trennt: letzteres macht einen außermittigen Prozess aus. Produktionsmessungen der Reihe nach aufzeichnen, zusammen mit Werkzeugwechseln und Betriebsbedingungen. Ein Histogramm kann die Abfolge eines Driftvorgangs verbergen, während ein einzelner Durchschnitt seine Ausbreitung verbergen kann.
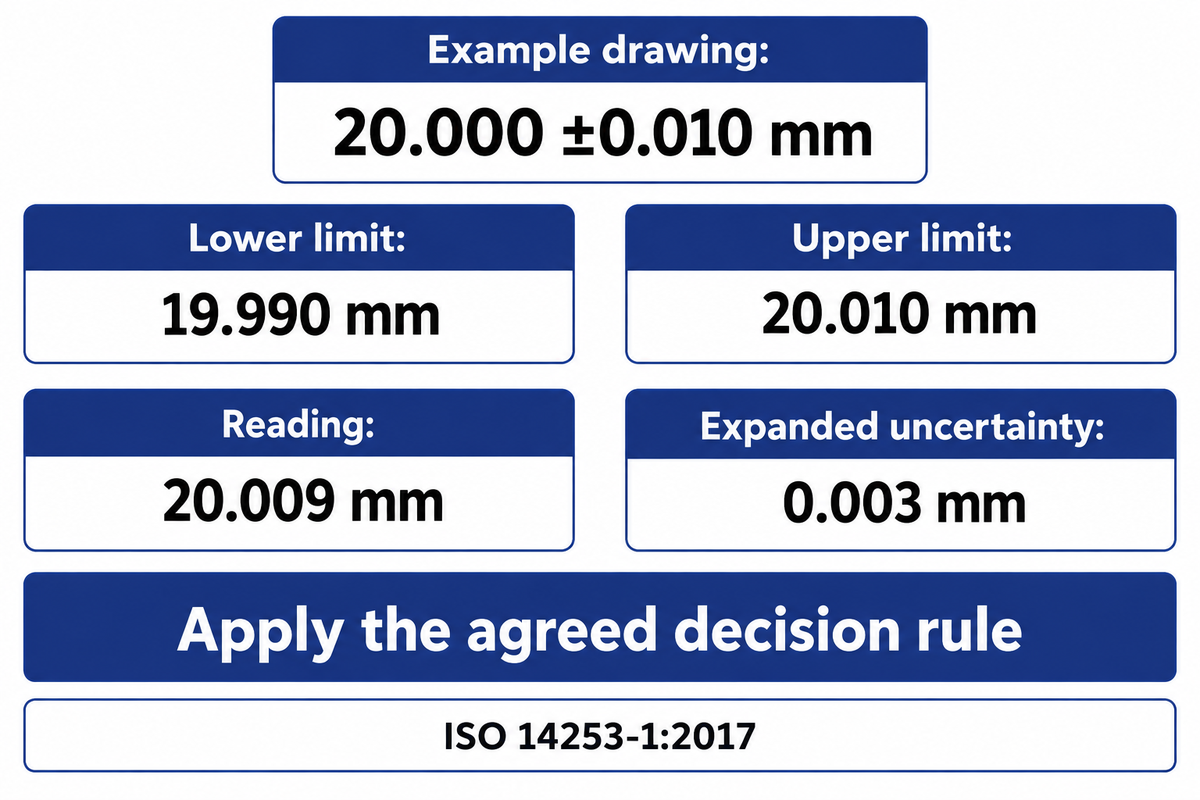
Beispielzeichnung: 20.000 ±0,010 mm. Die Spezifikation erstreckt sich von 19.990 auf 20,010 mm, eine Breite von 0,020 mm. Ein Messwert von 20,009 mm bei einer erweiterten Messunsicherheit von 0,003 mm benötigt die vereinbarte Konformitätsentscheidungsregel. ISO 14253-1:2017 Solche Entscheidungen, einschließlich Messwerte in der Nähe von Spezifikationsgrenzen, unter Berücksichtigung der Unsicherheit anspricht.
Die Präzisionsbearbeitung erfordert die Auswahl eines Messgeräts für ein Merkmal. Die CNC-Bearbeitung ermöglicht eine präzise Merkmalsplatzierung, wenn Werkzeugweg, Arbeitshaltung und Versätze die Zeichnung unterstützen; das Messgerät muss dieses Merkmal dann messen. Eine Durchmessermessung ist nur eine von vielen Prüfungen für eine präzise Bearbeitung. Andere Maßeigenschaften wie Rundung, Auslauf und Oberflächentextur sowie Position der Bohrung benötigen ihre jeweiligen Messmethoden. Eine höhere Präzision in einer Dimension kann eine andere Funktionsschnittstelle unkontrolliert lassen. Automobilhersteller verlangen, dass sich das Datum und das Prüfschema der Zeichnung mit dem Teil bewegen, insbesondere wenn Arbeiten zwischen verschiedenen Vorrichtungen und/oder Lieferanten übertragen werden.
In derselben Freigabe sollte eine Ziehtoleranz von 0,020 mm und eine Messunsicherheit von 0,003 mm besprochen werden. Präzisions-Automobilteile lassen die Inspektion erst nach Anwendung der vereinbarten Kontrollen und Entscheidungsregel. Nach der Bearbeitung halten Freigabekontrollen von CNC-Teilen ungelöste Messungen aus der freigegebenen Zählung heraus, und geben der Beschaffung einen konsistenten Nenner für die Produktionskosten.
Prototypen - und Produktionsökonomie
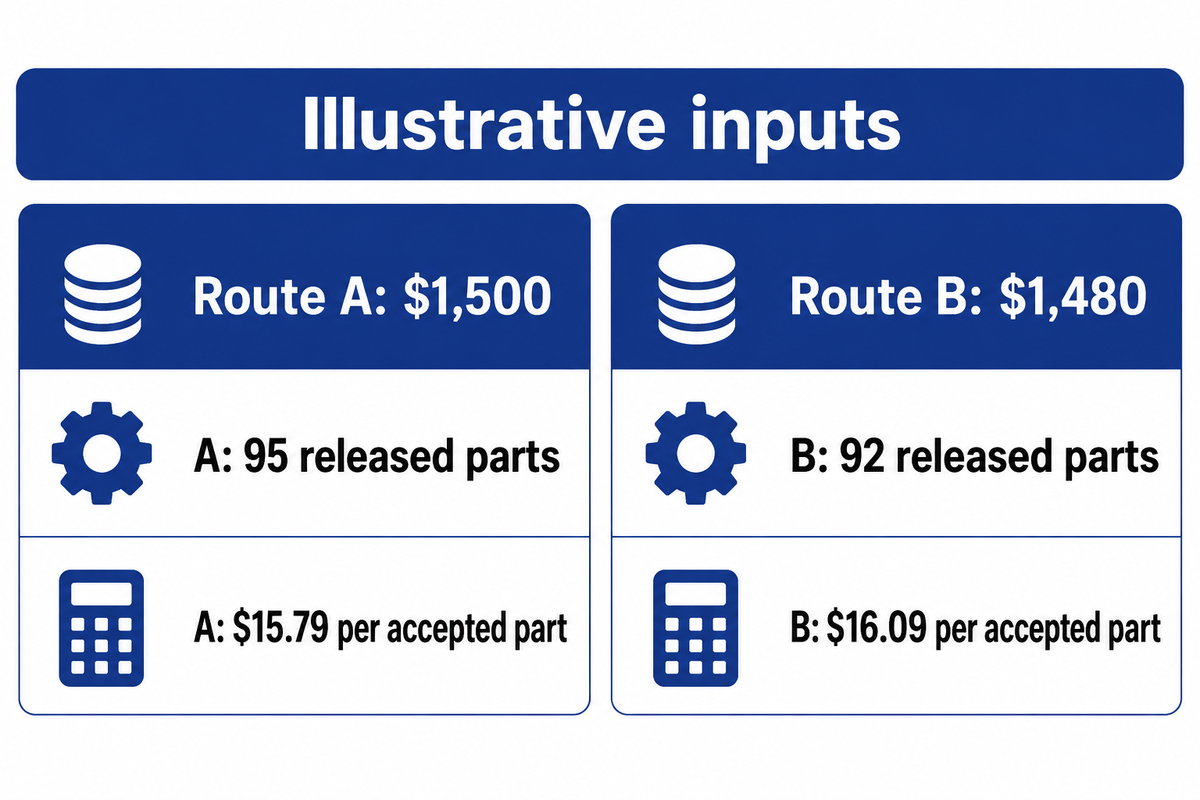
Vergleichen Sie die Bearbeitungskosten für Kraftfahrzeuge, indem Sie die Chargenkosten durch die freigegebene Menge dividieren. Berücksichtigen Sie die Kosten für Einrichtung und Vorrichtungen, Verarbeitung und Inspektion sowie Material, ohne die gleichen Kosten zweimal zu berechnen. CNC-Bearbeitungsdienste und eine eigene Zelle dürfen erst verglichen werden, nachdem ihr Umfang, ihre Losgröße und ihre Freigabekriterien aufeinander abgestimmt wurden.
Die Kosten-Nutzen-Rahmen der American Society for Quality Vermeidungs - und Bewertungsaktivitäten sowie interne und externe Ausfälle identifiziert. Inspektion verbraucht Ressourcen; Schrott und Nacharbeit wirken sich auf die Produktionskosten aus. Ein niedrigerer Maschinenstundensatz kann daher seinen Vorteil verlieren, wenn die Charge mehr Aufbauten benötigt oder weniger freigegebene Teile liefert.
Gute-Teil-Kosten-Brücke
Die Good-Part Cost Bridge teilt die Kosten für gleiche Chargen durch die Menge, die nach denselben Akzeptanzkriterien freigegeben wird.
| Gleicher Kostenumfang, USD | Route A | Strecke B |
|---|---|---|
| Programmierung, Einrichtung und Spielplanzuweisung | 300 | 600 |
| Material für 100 Starts, nach jeder gutgeschriebenen Wiederherstellung | 600 | 400 |
| Verarbeitung, einschließlich der angegebenen Endbearbeitungsstrecke | 450 | 300 |
| Inspektion und Freigabekontrollen | 150 | 180 |
| Gesamtkosten der Charge | 1,500 | 1,480 |
| Teile begonnen | 100 | 100 |
| Teile akzeptiert und freigegeben | 95 | 92 |
| Kosten pro angenommenem Teil | 15.79 | 16.09 |
Route A kostet $1.500 ÷ 95 = $15,79 pro angenommenem Teil. Route B kostet $1.480 ÷ 92 = $16,09 pro angenommenem Teil. Die Strecke mit den geringeren Gesamt-Chargenausgaben ist pro freigegebenem Teil etwas teurer. Beide Berechnungen verwenden die gleichen Kosteneimer und die gleichen 100 Starts. “Angenommen” Mittel, die nach der vereinbarten Maß - und anderen erforderlichen Prüfungen freigegeben werden; Stücke, die auf eine Entscheidung warten, sind ausgeschlossen.
Von Schrott verbrauchte Bestände werden bereits in den Materialkosten der Charge berücksichtigt und können daher nicht wieder als Schrott verrechnet werden. Nicht enthaltene Nacharbeitskräfte gehören in die Verarbeitung vor der Teilung. Wenn eine Gesamtwirksamkeitszahl der Ausrüstung bereits ihren Qualitätsfaktor berücksichtigt, würde die erneute Anwendung des gleichen Qualitätsverlusts die Produktion unterschätzen.
Die Produktion von Automobilprototypen verteilt die Einrichtung auf weniger Teile, während die wiederholte Automobilproduktion sie auf ein größeres Los verteilen kann. Eine Änderung des Designs kann ein neues Programm, eine neue Vorrichtung oder ein neues Blindwerkzeug erfordern, bevor diese Einsparungen realisiert werden. Zwei Vorteile der CNC-Bearbeitung sind die Wiederverwendung von Programmen und die Möglichkeit, zugängliche Konturen zu modifizieren, und ihr Kostenvorteil hängt von der Chargenberechnung ab. Die Kostenleitfaden für die CNC-Maschinenanschaffung Adressiert den Gerätekauf; Die Betriebskosten pro freigegebenem Teil erfordern ebenfalls eine Chargenberechnung.
Bei $15,79 pro angenommenem Teil gewinnt Route A dieses funktionierte Beispiel trotz einer Chargengesamtheit, die $20 höher ist. Finanzen und Produktion können diese Berechnung mit ihren eigenen akzeptierten Mengen nachbilden und den Kostenumfang gleich halten. Das Hinzufügen einer erforderlichen Endbearbeitungs- oder Transportgebühr zu nur einer Route ändert die Gesamtmenge dieser Route vor der Teilung.
Automatisierung: Waagenschneiden, Laden und Messen
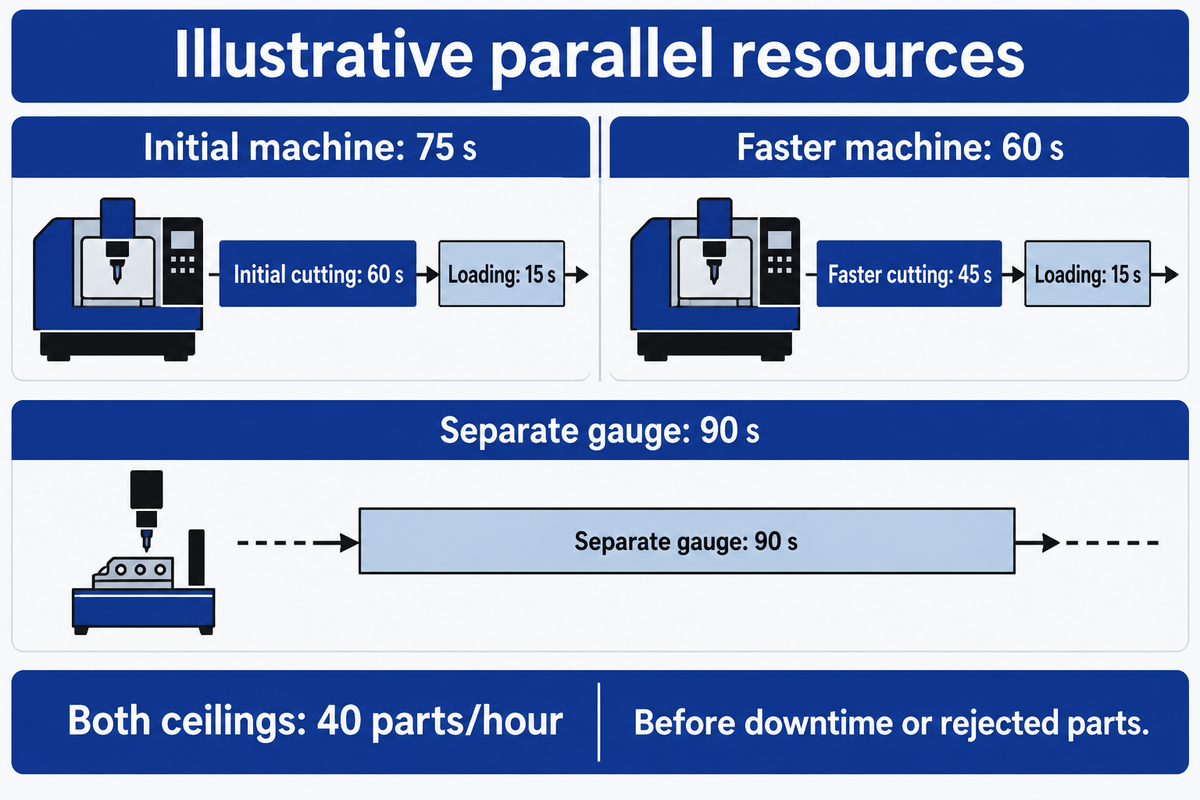
Bei der Messung der Grenzwertausgabe entsteht ein Engpass bei der Inspektion der Automobilbearbeitung. Automatisieren Sie den Begrenzungsvorgang und messen Sie, welche Aufgaben sich überschneiden können. Laden, Werkzeugwechsel, Inspektion und korrigierende Rückmeldung können eine Zelle einschränken, nachdem das Schneiden schneller erfolgt. Bei der Planung von CNC-Maschinen in der Automobilproduktion verändert der Produktmix auch die Arbeit an jeder Station, sodass eine einteilige Schneiddemonstration nicht die vollständige Kapazität der Zelle ergibt.
Mark Hall von Yamazaki Mazak, der im Juni 2025 in The Engineer schreibt, Warnt davor, dass ein schlechter Einsatz der Automatisierung einen Engpass verschieben kann Die Integration von CNC-Geräten mit Robotern erfordert eine geeignete Teilepräsentation und Vorrichtungen. Anlagen, die auf CNC-Bearbeitung angewiesen sind, sollten diese Schnittstellen im Rahmen eines Kapazitätstests einbeziehen. Erfahrene CNC-Bediener kümmern sich immer noch um Prove-out, Werkzeugwechsel und anormale Bedingungen; Unbeaufsichtigte Laufzeit benötigt die im System geplanten Aufgaben.
| Ressource oder Aktivität | Anfangsbeispiel | Nach schnellerem Schneiden | Einschränkung zu messen |
|---|---|---|---|
| Schneiden | 60 s/Teil | 45 s/Teil | Werkzeugwechsel und In-Cycle-Messung werden in den gemessenen Zyklus einbezogen. |
| Beladung der Maschine | 15 s/Teil | 15 s/Teil | Seriell mit Schnitt in diesem Beispiel. |
| Maschinenbelegungszeit | 75 s/Teil | 60 s/Teil | Schneiden plus Laden; Zählen Sie die beiden nicht als parallel. |
| Getrenntes Messgerät | 90 s/Teil | 90 s/Teil | Ein Messgerät, das jedes Teil misst, während das nächste Teil bearbeitet wird. |
| Ideale Zellenabschlussdecke | 40 Teile/Stunde | 40 Teile/Stunde | Die Spurweite 90 s bleibt die limitierende Ressource. |
Das Beispiel setzt unabhängige Maschinen- und Messmittelressourcen voraus. Es zeigt eine Überlappung von Messung und Bearbeitung, bei der die Messmittel parallel zum nächsten Bearbeitungszyklus arbeiten. Die Obergrenze beträgt 3.600 Sekunden ÷ 90 Sekunden = 40 abgeschlossene Prüfungen pro Stunde, vor Stillstandszeiten oder Ausschussteilen. Eine Verringerung der Schnittzeit von 60 Sekunden auf 45 Sekunden lässt diese Obergrenze unverändert. Ohne Überlappung würde der ursprüngliche Zyklus von 60 + 15 + 90 = 165 Sekunden maximal 21.8 Abschlüsse pro Stunde erlauben.
Feedback ist eine andere Art von Einschränkung Ein Beispiel ist ein Open-Access-Studie 2026 zur Kfz-Verbindungsstangenbearbeitung, die eine 100 % automatisierte taktile Inspektion mit anschließender manueller Anpassung von Prozessparametern beschreibt. Korrekturen werden mindestens ein oder mehrere Werkstücke später wirksam. Dokumentieren Sie die Zeit von der Messung bis zur Korrektur, und definieren Sie, wie betroffene Teile in dieser Zeit gehalten werden. Definieren Sie auch den Messzyklus.
Die Multi-Job-Produktionsforschung 2018 des NIST Analysiert Durchsatz und Engpässe als Funktionen des Produktmixes, mit einer Automotive-Montageanwendung. Für die CNC-Bearbeitung in der Automobilindustrie wiederholen Sie die Übung für die Zeichnungen von Interesse. Die Integration der CNC-Bearbeitung mit einem schnellen Messgerät ist nur dann sinnvoll, wenn die Vorrichtungen und das Messprogramm auch die nächste Teilefamilie bewältigen.
Eine 90 s-Messlehre begrenzt die dargestellte Zelle auf 40 Fertigstellungen pro Stunde, und ihre Maschinenzykluszeit verringert sich von 75 s auf 60 s. Die Kaufentscheidung hängt dann von der Inspektionskapazität, überlappenden Aufgaben oder dem vereinbarten Inspektionsplan ab, eine schnellere Bearbeitung liefert nach den begrenzenden Ressourcenänderungen mehr fertige Teile.
Was in einen Geräte-RFQ und eine Abnahmeprüfung einzubeziehen ist
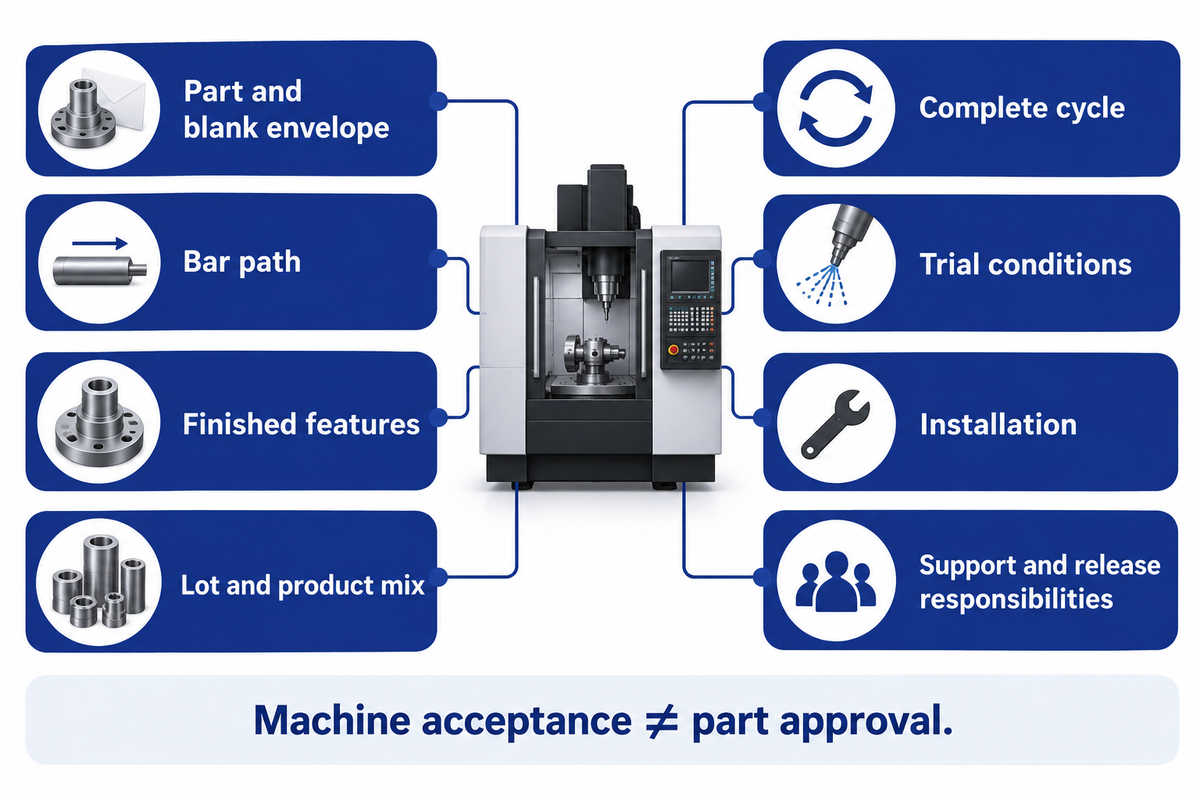
Hersteller von CNC-Maschinen für Kraftfahrzeuge benötigen Zeichnungen und Rohlinge; den genauen Maschinenbau; Ziele für den gesamten Zyklus; und Nachweise für die Abnahme. Übertragen Sie die Verantwortung für Vorrichtungen, Inspektion und etwaige Teilleistungsqualifikationen. Die Annahme der Maschine und die Kundenfreigabe des Automobilzulieferers beziehen sich auf unterschiedliche Leistungen. Geben Sie daher jeweils einen benannten Eigentümer und vereinbarte Aufzeichnungen an.
APQP-Übersicht der dritten Auflage der AIAG Sourcing, Change Management, Programmmetriken und Risikobewertung umfasst. Inhalt von Control Plans ist nun Teil eines separaten Dokuments. Automobilhersteller und - zulieferer können nun Plan - und Steuerungsanforderungen auf Basis eines kundenspezifischen Prozesses nutzen und keinen Maschinenkatalog in ein Teilgenehmigungspaket verwandeln.
RFQ der Ausrüstung: Definieren Sie die Messungen, bevor Sie den Versuch anfordern.
| Parameter | Empfohlener Bereich | Warum es wichtig ist | Wie zu überprüfen |
|---|---|---|---|
| Teil und leerer Umschlag | Zeichengrößen in mm; enthalten minimale und maximale Zuschnitte | Stock - und Vorrichtungsfeger können die fertige Form übertreffen. | Fragen Sie nach einem Einrichtungs-/Werkzeuglayout für den zitierten Build. |
| Barweg | Stammdurchmesser in mm gegenüber der kleinsten klaren Öffnung | Eine nominelle Spindelbohrung kann ein kleineres Zugrohr verbergen. | Fragen Sie gemeinsam nach den Abmessungen Spindel, Spannfutter und Zugrohr. |
| Fertige Funktionen | Zeichnungsgrenzen in mm und Oberflächentextur in µm | Größe, Form und Oberflächentextur müssen unterschiedlich überprüft werden. | Fragen Sie nach dem Inspektionsplan und der vereinbarten Entscheidungsregel. |
| Los und Produktmix | Teile/Los und Teile/Schicht für jede Zeichnung | Umstellungen und unterschiedliche Arbeitszeiten verschieben die Einschränkung. | Bitten Sie um eine zeitgesteuerte gemischtteilige Test- und Umstellungsbilanz. |
| Vollständiger Zyklus | Sekunden/Teil durch Schneiden, Handling und Inspektion | Ein reines Cuting-Angebot kann die langsamste Station übersehen. | Fragen Sie nach Zeitstempeln und identifizieren Sie, welche Aufgaben sich überschneiden. |
| Probebedingungen | Vereinbarte aufeinanderfolgende Probenanzahl und Dauer in Minuten | Eine kurze Maschinenstudie und eine langfristige Validierung beantworten unterschiedliche Fragen. | Fragen Sie nach Rohsequenzdaten, Werkzeugzustand und Temperaturverlauf. |
| Installation | Versorgungsspannung, kW-Bedarf und Abmessungen in mm | Versorgungseinrichtungen, Bodenbeladung und Zugang beeinträchtigen die Bereitschaft. | Fragen Sie nach dem genauen Build-Layout und den Standortanforderungen. |
| Support und Freigabe von Verantwortlichkeiten | Benannter Eigentümer, Reaktionszeit in Stunden und inklusive Leistungen | Maschinenabnahme und Kundenteilgenehmigung benötigen klare Eigentümer. | Fragen Sie nach dem Leistungsumfang, dem Ersatzteilplan und den Abnahmeunterlagen. |
ISO 22514-3:2020, 2026 als weiterhin gültig bestätigt, beschreibt kurzfristige Maschinenleistungsstudien aufeinanderfolgender Teile unter Wiederholbarkeitsbedingungen. Seine Methoden sind unterhalb von 30 Beobachtungen ungeeignet, und sein öffentlicher Anwendungsbereich schließt erwartete Werkzeugverschleißmuster und Autokorrelation aus. Wählen Sie eine für die Bedingungen des Versuchs relevante Studienmethode und - dauer; bestimmen Sie das zu verwendende Messsystem und die Konformitätsregel in Bezug auf die Sequenzdaten.
Nach einem akzeptablen ersten Versuch sollte der Versuch die CNC-Bearbeitung für die angegebene Kapazität anwenden. Beziehen Sie den angegebenen Rohling, den relevanten Werkzeugzustand, die Belastung und die nach der Bearbeitung erforderlichen Kontrollen ein, um sicherzustellen, dass Freigabekriterien angewendet werden. Eine reibungslose Demonstration eines einfachen Merkmals kann einen zweiten Aufbau, eine langsame Messung oder eine Unterstützungsaufgabe verbergen, die in den Produktionszyklus gehört. In dieser vollständigen Reihenfolge liefert die CNC-Bearbeitung ein fertiges Teil zur Inspektion.
Weniger als 30 Beobachtungen fallen außerhalb des angegebenen Stichprobengrößenumfangs von ISO 22514-3:2020. Der Geräteversuch benötigt noch eine Methode, die seinem Werkzeugverschleiß, seiner Datenfolge und der vorgesehenen Dauer angemessen ist. Wenn man die Rohwerte und -bedingungen beibehält, ist das Maschinenergebnis neben der separaten Teilqualifikation und der Kundenfreigabearbeit nutzbar.
Elektrofahrzeuge verschieben den Mix der bearbeiteten Teile
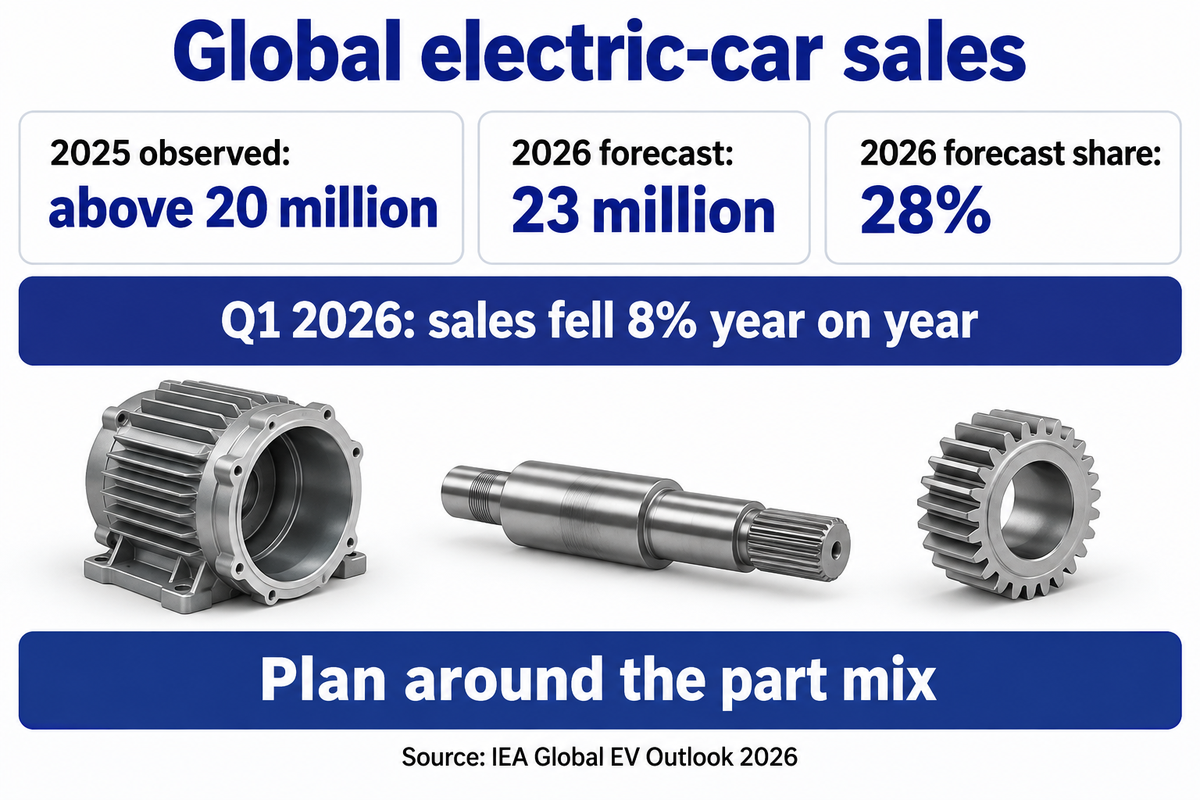
Bei der Betrachtung der Kapazität des Bearbeitungszentrums zur Herstellung von Komponenten für Elektrofahrzeuge (EV) wäre es besser, für den erwarteten Komponentenmix zu planen und nicht einen allgemeinen Wachstumsprozentsatz zur Kapazität hinzuzufügen Komponenten von Elektrofahrzeugen, wie Motorgehäuse und Untersetzungsgetriebe, erfordern möglicherweise unterschiedliche Schneid- und Inspektionsaufgaben von Komponenten eines Verbrennungsmotors. Eine Anlage, die erwartet, mehrere verschiedene Antriebsstränge zu betreiben, benötigt möglicherweise Vorrichtungen und Umstellungen, um die Zeichnungen zu unterstützen, die sie voraussichtlich ausführen wird.
Die Global EV Outlook 2026 der Internationalen Energieagentur Berichte Elektroauto-Verkäufe über 20 Millionen im Jahr 2025, etwa ein Viertel der Neuwagen-Verkäufe. Seine Prognose für 2026 liegt bei 23 Millionen und 28 % der Autoverkäufe. Das sind globale Elektroauto-Zahlen. Derselbe Bericht verzeichnet einen Rückgang des weltweiten Umsatzes um 8 % im Jahresvergleich während des ersten Quartals 2026, neben Wachstum in mehreren Regionen.
Für die Zerspanung im Automobilbereich geht es eher um das Produkt Ein Interview in der Modern Machine Shop 2024 Bespricht die ZF-Anlage in Gray Court, und die Koexistenz von Verbrennungs, Hybrid - und Elektroantriebssystemen. Das Interview berührt die Balance von Systemen, Getriebe und Antrieben; Systemmontage und Sauberkeit. Es ist eine großartige Fallstudie, die Produktion so auszubalancieren, dass sie den vielfältigen Kundenanforderungen gerecht wird.
Für einen Plan mit Ausrüstung für 2026 erwartete Gruppenaufträge nach gedrehten Merkmalen, prismatischen Merkmalen, Zahnprozessen und Inspektionen. Identifizieren Sie auf der Grundlage der Zeichnungen Bereiche, in denen Befestigungsschnittstellen zulässig sind, und gruppieren Sie sie. Finden Sie dann Ausreißer, die eine andere Maschinenklasse oder einen anderen Aufbau erfordern. Über einen sich ändernden Teilemix hinweg hilft die CNC-Bearbeitung bei der Überarbeitung von Programmen und zugänglichen Funktionen; Neue Materialformen oder unzugängliche Geometrie können immer noch unterschiedliche Geräte erfordern.
Die Einführung der CNC-Technologie unterstützt die Notwendigkeit des Automobilsektors, definierte Schneidwege zu wiederholen, aber die Marktsummen können keine Spindel oder Vorrichtung wählen. Bei der Bearbeitung in Kraftwerken bleibt die CNC-Bearbeitung Teil sowohl etablierter als auch neuer Antriebsstrangrouten. Während der Entwicklung unterstützt die CNC-Bearbeitung Prototyp-Schnittstellen, bevor eine spezielle Leerroute mit hohem Volumen fertig ist. Ein Käufer mit Bestellungen für Verbrennungsmotoren und einem unsicheren Elektroantriebsprogramm sollte die für bestätigte Zeichnungen erforderliche Kapazität bewerten, im Gegensatz zur Flexibilität, die für neue Arbeiten erforderlich ist.
Die 28 %-Zahl der IEA ist eine Prognose des weltweiten Anteils am Autoabsatz für 2026. Eine grobe Umsetzung dieser Prognose in einen Fertigungsplan würde einen Teilemix bedeuten, keine proportionale Erhöhung der Spindelstunden. Eine Zelle, die zwischen Gehäusen und Wellen wechselt, würde bedeuten, dass ihre Beladungs- und Prüfgrenzen mit jenem Teilemix neu berechnet werden müssten.
Häufig gestellte Fragen
Was ist die beste CNC-Maschine für Autoteile?
Eine CNC-Drehmaschine ist die Startwahl für Rotationsteile; Ein Bearbeitungszentrum ist die Startwahl für prismatische Teile.
Eine Welle mit konzentrischen Zapfen zeigt in Richtung Drehen, während ein Gehäuse mit Taschen und abgewinkelten Löchern in Richtung Fräsen zeigt. Eine kombinierte Maschine wird nützlich, wenn sie kostspielige Transfers oder Aufbauten für die eigentliche Zeichnung entfernt. Vergleichen Sie den kompletten Zyklus, die Leuchtenfreiheit und den Inspektionsweg, bevor Sie die zusätzlichen Achsen auswählen. Das fertige Teil und das vorgesehene Los bestimmen den Kauf.
Welche Arten von CNC-Maschinen werden in der Automobilindustrie eingesetzt?
Zu den Haupttypen gehören CNC-Drehmaschinen, Fräszentren, Schleifmaschinen und Spezialgetriebegeräte, wobei elektrische Entladungsmaschinen für geeignete leitende Arbeiten eingesetzt werden.
Jede Klasse adressiert unterschiedliche Merkmale. CNC-Fräsmaschinen schneiden Flächen, Taschen und Lochmuster; Drehmaschinen erzeugen Rotationsflächen. Die Endbearbeitung ist unerlässlich, wenn ein netznaher Rohling den Vorrat an diesen angegebenen Schnittstellen verlässt. Die mehrachsige Bearbeitung erweitert den Werkzeugzugang, während Schleifen und Verzahnung ihren jeweiligen Ziehanforderungen gerecht werden. Ein 5-Achsen-CNC-Bearbeitungszentrum ist daher eine Option innerhalb einer Route und keine Standardmaschine für jedes Autoteil oder Material.
Welche Materialien werden für die CNC-Bearbeitung im Automobilbereich verwendet?
Es werden Aluminiumlegierungen, Stähle, Gusseisen und technische Kunststoffe verwendet, wobei die Qualität, Produktform und Wärmebehandlung für das Teil ausgewählt werden.
Die gleiche breite Materialfamilie kann sehr unterschiedliche Spezifikationen enthalten. CNC-Bearbeitung kann einen Gussrohling, ein Schmiede - oder Schmiedematerial verarbeiten, aber diese Routen geben dem Teil unterschiedliche Ausgangsbedingungen. Materialauswahl muss der Zeichnung und ihrer erforderlichen Leistungsbefähigung folgen. Bescheinigungen und jede vorgegebene Behandlung in das Beschaffungspaket aufnehmen, dann die Werkzeuge und die Arbeitshaltigkeit an diesen Materialzustand anpassen.
Was ist der Unterschied zwischen 3 D-Druck und CNC-Bearbeitung für Automobilteile?
CNC-Bearbeitung entfernt Material; 3 D-Druck baut eine Form auf, indem Material hinzugefügt wird.
Eine kombinierte Route zeigt, wie die CNC-Bearbeitung nach dem Drucken eingesetzt wird, um zugängliche Schnittstellen fertigzustellen. Vergleichen Sie den endgültigen Materialzustand, die Geometrie und den Nachbearbeitungsweg.
Warum ist Präzision in der Automobilherstellung wichtig?
Präzision ist wichtig, da Passflächen, Abstände und geometrische Beziehungen die Passform und Funktion eines Teils beeinflussen.
Der Inspektionsplan muss sich mit den angegebenen Merkmalen befassen, einschließlich der Oberflächentextur oder -position bei Bedarf. Eine strengere Größenkontrolle allein kann die anderen Maß-, Material- und Komponentenleistungsprüfungen nicht ersetzen. Die Vorteile der CNC-Bearbeitung im Automobilbereich ergeben sich aus der gemeinsamen Steuerung dieser Schnittstellen.
Wird CNC durch KI ersetzt?
KI kann die Programmierung und Überwachung unterstützen; Das physische Schneiden, Halten und Lösen von Teilen erfordert weiterhin einen technischen Bearbeitungsprozess.
Die sinnvolle Unterscheidung ist zwischen Software-Assistenz und der von ihr unterstützten Bedienung. Ein vorgeschlagener Werkzeugweg benötigt noch einen geeigneten Fräser, Zugriff auf das Feature und eine Vorrichtung, die den Rohling hält. CNC-Bearbeitung umfasst auch den Nachweis, dass Kombination vor der Produktion. Überwachungsdaten können helfen, eine Veränderung zu erkennen, ohne automatisch nachzuweisen, dass jedes fertige Teil akzeptabel ist. Die Pleuelstudie 2026 beschreibt beispielsweise eine automatisierte Inspektion mit manueller korrigierender Rückmeldung. Käufer können ein KI-unterstütztes Feature anhand der von ihm ausgeführten Aufgabe, seiner Eingaben und der von ihm ausgelösten Aktion beurteilen. Beziehen Sie die Reaktion auf einen Werkzeugwechsel, eine abnormale Messung oder einen gestoppten Zyklus in den Versuch ein. Trennen Sie gemessene Ergebnisse von einer erwarteten Verbesserung, bevor Sie dem Feature Produktionskapazität dem Feature zuweisen.
Geben Sie die Teilstrecke vor der Maschine an Ein 66 mm Spindelloch kann noch mit einer 50 mm Stabgrenze einhergehen, und schnelleres Schneiden kann eine 90 s Prüfbeschränkung unberührt lassen.
Bauen Sie den Ausrüstungsauftrag rund um Ihre Zeichnungen auf
Fassen Sie die Zeichnung, den Materialzustand, die Leergrößen und die akzeptierte Ausgabe zusammen. ANTISHICNCs Maschinenauswahlberatung Kann mit Drehmaschinen oder Bearbeitungszentren beginnen, die diesen Anforderungen entsprechen, gefolgt von der Arbeitshaltung, einem Probelauf und der Unterstützung für den vorgeschlagenen Bau.
Autor: XCX. Aktualisiert Oktober 2026. Maschinenbeispiele verwenden die veröffentlichten technischen Vorschläge von ANTISHICNC; Produktionsberechnungen geben ihre Beispieleingaben an. Die Referenzen am Ende identifizieren die Methoden und Studien, die für die Prozesse, Qualität und Einkaufsfunktionen verwendet werden.
Verwandte Artikel
- Verstehen Sie die Werkstückbewegung beim CNC-Drehen
- Erstellen Sie ein Kaufbudget für CNC-Maschinen
- Vergleichen Sie die Optionen für CNC-Drehmaschinen
- Überprüfen Sie die VMC650-Bearbeitungszentrumsplattform
Referenzen und Quellen
- Erie Institute of Technology: Eine Einführung in CNC-Drehen
- Reishauer-Anwendung US20220291669A1: Getriebeprozessüberwachung, 2022
- Zoroufi und Fatemi: Lenkknöchel-Ermüdungsvergleich, SAE, 2004
- Analytisches Kostenmodell für Freiformschmieden, 2020
- Nationales Institut für Standards und Technologie: Bewertung der Prozessstabilität, Abschnitt 3.4.5
- Nationales Institut für Standards und Technologie: Bewertung der Prozessfähigkeit, Abschnitt 3.4.6
- Internationale Organisation für Normung: Konformitätsentscheidungsregeln ISO 14253-1:2017
- Amerikanische Gesellschaft für Qualität: Kosten der Qualität
- Mark Hall, The Engineer: Automating CNC-Bearbeitung und Engpässe, Juni 2025
- Thermische Mess- und Prozessrückkopplungsstudie für Kfz-Verbindungsstangen, 2026
- Nationales Institut für Standards und Technologie: Multi-Job-Produktionssysteme, 2018
- Aktionsgruppe Automobilindustrie: APQP dritte Auflage Übersicht
- Internationale Organisation für Normung: ISO 22514-3:2020 Kurzzeitmaschinenstudien
- Internationale Energieagentur: Global EV Outlook 2026, Zusammenfassung
- Modern Machine Shop: ZF Gray Court und wechselnde Antriebsstranganforderungen, 2024



