














Aggiornato ottobre 2026
Parti come un albero, un disco freno o un alloggiamento del motore elettrico possono tutti richiedere la lavorazione CNC automobilistica, ma creare esigenze di attrezzature molto diverse. Gli ingegneri che utilizzano la lavorazione CNC per produrre parti iniziano con il disegno finito, mostrando quali superfici portano la funzione, come il pezzo grezzo raggiunge quelle superfici e come la parte finita viene rilasciata.
La lavorazione CNC automobilistica utilizza operazioni di taglio programmate per creare o rifinire caratteristiche di parti di veicoli. La tornitura viene utilizzata per realizzare caratteristiche di rotazione e la fresatura viene utilizzata per creare facce, tasche e altri modelli. La scelta della macchina dipende dai requisiti di bianco, tenuta di lavoro e ispezione.
- Famiglia di parti: albero, disco, alloggiamento, ingranaggio grezzo o componente prismatico.
- Adattamento fisico: busta vuota, portata dell'utensile e apertura passante più stretta.
- Obiettivo di qualità: limiti di disegno, struttura superficiale e controlli di rilascio concordati.
- Obiettivo di capacità: parti accettate per turno, compresi carico e misurazione.
- Un pezzo grezzo fuso o forgiato può comunque richiedere una lavorazione sostanziale.
- Un'apertura del mandrino e un diametro della barra utilizzabile sono dimensioni separate.
- Il taglio più veloce aumenta l'output solo quando il taglio vincola la cella.
- Confrontare i costi con le parti rilasciate, con gli stessi costi inclusi in ogni percorso.
Dove la lavorazione CNC automobilistica si inserisce nella catena di processo
La lavorazione CNC per l'industria automobilistica comprende sia la creazione di una parte da un pezzo di stock sia la finitura o la creazione di caratteristiche su una parte di forma quasi netta. Una catena di processo utile segue il pezzo grezzo attraverso una serie di operazioni. Assegna ogni caratteristica finita a un'operazione prima di scegliere la macchina che la eseguirà.
La lavorazione CNC comporta diversi movimenti di taglio. La tecnologia CNC consente ai percorsi utensile memorizzati di ripetere un lavoro con la tenuta di lavoro e le condizioni dell'utensile controllate. Come il Guida di svolta dell'Erie Institute of Technology spiega, la tornitura fa ruotare il pezzo e la fresatura fa ruotare la fresa. Un alloggiamento con facce e fori per cuscinetti è quindi un compito diverso da un albero con perni. Lo stesso programma CNC non può affrontare le differenze di accesso e tenuta di lavoro.
Mappa dei processi in 6 parti
La mappa dei processi in 6 parti collega una famiglia di parti alle operazioni di taglio, finitura e ispezione del pezzo grezzo.
| Famiglia parte | Inizio forma e percorso di taglio | Funzionamento separato da conservare | Caratteristica di disegno da controllare |
|---|---|---|---|
| Alberi e perni | Barra o pezzo grezzo forgiato; girare diari, facce e scanalature | Trattamento termico e rettifica del giornale quando specificato | Dimensione del diario, runout e relazione di spalla |
| Dischi freno | Fuso grezzo; girare le facce di attrito e le caratteristiche di localizzazione | Bilanciamento e finitura superficiale specificata | Runout del viso e variazione di spessore |
| Blocchi motore e testate | Fuso grezzo o billetta di sviluppo; facce del mulino, forare e alesare | Levigatura, lavaggio e prove di tenuta ove richiesto | Geometria del foro, relazione del ponte e facce di tenuta |
| Alloggiamenti di trasmissione e motore | Fuso grezzo o billetta; facce di montaggio del mulino e fori di cuscinetto | Controlli di sbavatura, pulizia e perdite per il design | Posizione del foro del cuscinetto e geometria della faccia di tenuta |
| Componenti dell'ingranaggio | Forgiato o bar vuoto; foro di tornitura, facce e diametro esterno | Generazione di denti, trattamento termico e finitura degli ingranaggi | Geometria dei denti e datum del foro e del viso |
| Staffe e interfacce prototipo | Piastra, billetta o fustellato vicino alla rete; tasche e fori del mulino | Rivestimento o installazione dell'inserto dove specificato | Modello di foro e posizione della faccia di accoppiamento |
Le distinzioni negli ingranaggi sono molto evidenti. La tornitura crea il foro e le facce di un ingranaggio grezzo. La generazione dei denti e la finitura dei fianchi dei denti richiedono operazioni separate. Il Applicazione di monitoraggio del processo di ingranaggio Reishauer, pubblicata nel 2022, si concentra sul monitoraggio della finitura finale dei pezzi predentati. Mantenere quell'operazione separata nel confronto delle apparecchiature. ANTISHICNC's guida al movimento di tornitura e alle operazioni CNC ha maggiori informazioni sulla parte girata di un percorso.
Quali prodotti sono realizzati mediante lavorazione CNC per l'industria automobilistica?
La lavorazione CNC può produrre alberi, perni, caratteristiche del disco freno, fori del blocco motore, facce della testata, alloggiamenti della trasmissione e alloggiamenti del motore. Questi componenti automobilistici sono applicazioni della lavorazione CNC. Anche gli sbozzati e le staffe degli ingranaggi si adattano al processo. Alcuni componenti iniziano come getti o forgiati, mentre le parti di sviluppo possono iniziare come billette; le caratteristiche finite richieste determinano le operazioni di taglio e secondarie.
Molteplici applicazioni nell'industria automobilistica combinano la fusione con il taglio. Una testata illustra il significato del percorso. Le facce di montaggio e i fori possono essere prodotti utilizzando la lavorazione CNC mentre la fusione fornisce passaggi interni. Un prototipo di billetta mostra come la lavorazione CNC viene utilizzata per valutare un'interfaccia accessibile, ma produrre una forma esterna simile non riproduce le caratteristiche interne della fusione o la sua storia materiale. Queste differenze appariranno nel percorso di lavorazione, prima di confrontare i costi delle parti finali.
Materiali e pezzi grezzi: billette, getti o pezzi fucinati?
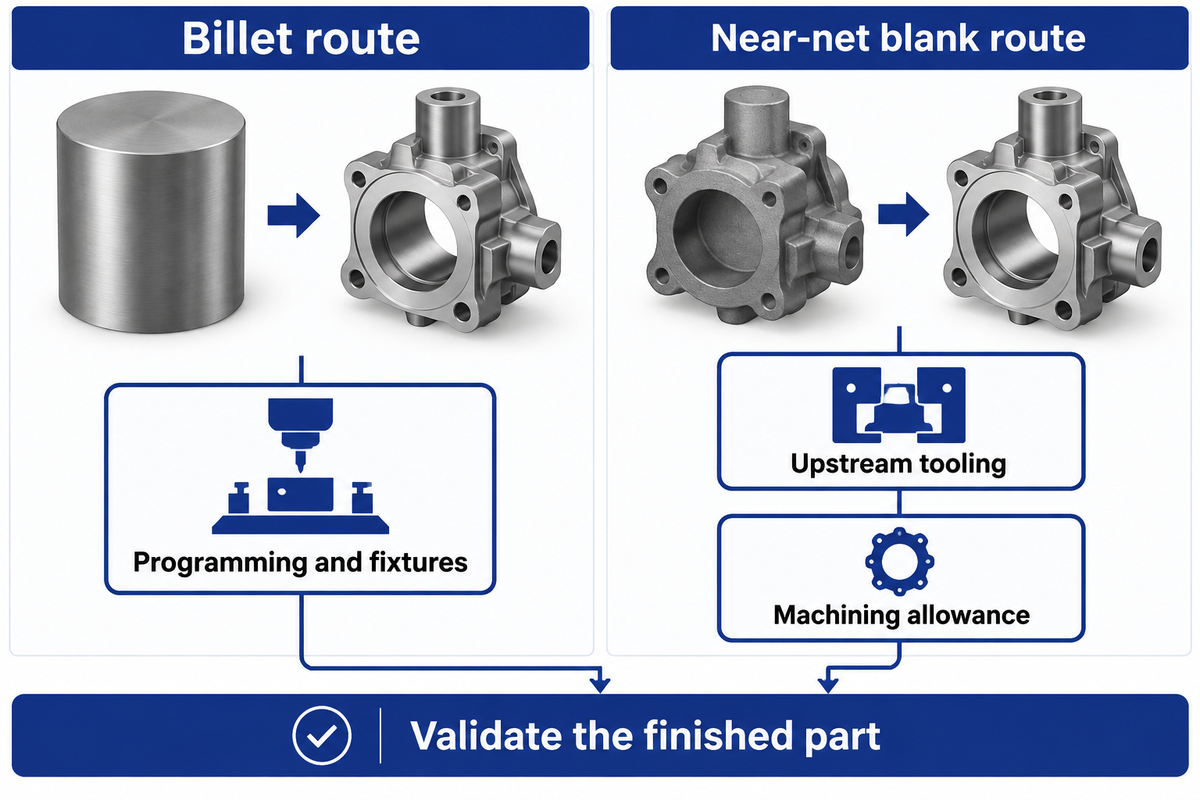
Considerare i requisiti delle prestazioni del pezzo e la specifica del materiale per decidere i percorsi per un pezzo grezzo disponibile. Durante lo sviluppo, la lavorazione CNC offre un percorso della billetta che può essere modificato attraverso la programmazione e gli apparecchi. I metodi tradizionali come la fusione e la forgiatura modificano la quantità di taglio e l'impegno di lavorazione a monte. Entrambi i percorsi richiedono la verifica delle condizioni del materiale specificato e delle prestazioni del pezzo finito.
I materiali per la lavorazione CNC automobilistica includono, ma non sono limitati a, ghisa, acciai, leghe di alluminio e plastica tecnica, in diverse applicazioni automobilistiche. Tuttavia, questo è solo un filtro iniziale. I progettisti e gli ingegneri automobilistici hanno bisogno anche del grado di lega, del trattamento termico e della forma del prodotto. La modifica di un contorno accessibile mostra come la lavorazione CNC consente revisioni di progettazione mantenendo fisse le specifiche del materiale. Un grado lavorato non può semplicemente sostituire un grado fuso perché il suo nome suona familiare e solo perché una parte è lavorata non significa che l'intera parte sia qualificata per il suo carico di servizio.
In una discussione Practical Machinist, l'autore afferma che l'aspetto di una parte può far credere a qualcuno che una parte è stata fusa quando, in realtà, potrebbe essere stata forgiata. I partecipanti al forum hanno anche collegato il margine di lavorazione allo spessore della parete e alla forma del nucleo. L'approccio pratico sarebbe quello di ricostruire prima il materiale originale e il percorso prima di copiarne il contorno visibile quando si determina una sostituzione.
La ricerca sulle nocche dello sterzo di Zoroufi e Fatemi del 2004 testato sia i campioni di materiale che i componenti completi. I suoi confronti hanno cambiato materiale e percorso di produzione. L'ispezione dimensionale e la qualificazione a fatica affrontano diverse domande, quindi un risultato di accettazione dimensionale non può sostituire il lavoro richiesto sulle prestazioni dei componenti.
- Rivedere le funzionalità accessibili attraverso il programma e la tenuta di lavoro.
- Includere il materiale rimosso e il tempo di taglio nel confronto.
- Conservare la convalida del materiale e dei componenti per l'uso previsto.
- Includere le attrezzature del fornitore vuoto e i termini del lotto minimo.
- Includere superfici di posizionamento, margine di lavorazione e tagli di finitura.
- Conservare la convalida del materiale e dei componenti per l'uso previsto.
Come si confronta il costo della lavorazione CNC con altri metodi di produzione di parti automobilistiche?
Piuttosto che valutare il prezzo di fusione e forgiatura, confrontare il prezzo delle parti finite accettate. Per un percorso billetta, la lavorazione CNC elimina la necessità di uno stampo di formatura dedicato, ma richiede comunque utensili da taglio, programmi e attrezzature. I metodi Near-net aggiungono utensili a monte e possono ridurre la rimozione delle scorte; le modifiche alle dimensioni del lotto e al design influiscono su tale compromesso.
A Studio sui costi di forgiatura a stampo aperto del 2020 esclude esplicitamente la lavorazione successiva e il trattamento termico dal suo modello di costo. Di conseguenza, potrebbe non essere direttamente applicabile all'industria automobilistica. Lo studio ha convalidato grandi componenti di petrolio e gas; i suoi prezzi e gli errori di previsione sono al di fuori di questo confronto automobilistico. Tuttavia, fornisce alcuni spunti sui costi associati alle varie operazioni. Ad esempio, dovremmo costare tutte le operazioni e incorporarle nel preventivo prima che le opzioni CNC siano confrontate con i metodi di lavorazione tradizionali.
Come scegliere una macchina CNC per le parti di automobili
Utilizzare un tornio CNC per le caratteristiche di rotazione e un centro di lavoro per le caratteristiche prismatiche. Giustificare l'uso di assi aggiuntivi o operazioni combinate nel disegno se l'accesso all'utensile e i tempi di ciclo misurati del pezzo completo consentono. Oltre alle caratteristiche previste, una macchina utensile deve anche montare il pezzo grezzo e l'attrezzatura attraverso il percorso di taglio completo, il carico e l'estremità che supportano il pezzo.
| Classe macchina | Caratteristiche a cui si rivolge | Decisione d'acquisto |
|---|---|---|
| tornio CNC a 2 assi | Diametri esterni rotanti, fori, facce e fili | Inizia qui per le parti tornite con accesso all'utensile in X e Z. |
| Centro di tornitura degli attrezzi vivi | Caratteristiche tornite più appartamenti fresati accessibili e fori praticati | Specificare gli strumenti guidati e il controllo dell'asse C; includere la corsa dell'asse Y quando la funzione ne ha bisogno. |
| Girare con un secondo mandrino | Parti a due estremità e trasferimenti tra tornitura e fresatura | Confronta la ripetibilità del trasferimento e il ciclo completo dei pezzi con macchine separate. |
| Centro di lavoro verticale a 3 assi | Parti prismatiche con volti, fori e tasche accessibili | Utilizzare infissi e riorientamenti pianificati per i lati richiesti. |
| Centro di lavoro orizzontale a 4 assi | Più lati di un alloggiamento attorno ad un asse indicizzato | Controllare lo spostamento di pallet/fixture, l'evacuazione dei trucioli e l'accesso al carico. |
| Centro di lavoro a 5 assi | Caratteristiche angolate e superfici curve con orientamento dell'utensile variabile | Scegli il movimento indicizzato o simultaneo dallo studio del percorso utensile e delle collisioni. |
| Cilindrico o smerigliatrice superficie | Perni temprati specificati, facce piane e requisiti di finitura | Mantenere il margine di macinazione e un metodo di misurazione adeguato. |
| Attrezzature per il taglio e la finitura degli ingranaggi | Generazione di denti e finitura del fianco del dente | Citare il processo del dente separatamente dalla rotazione dell'ingranaggio vuoto. |
| Lavorazione a scarica elettrica | Attrezzature conduttive e caratteristiche scomode per una taglierina rotante | Confronta l'accesso all'elettrodo o al filo e il percorso di finitura richiesto. |
La versatilità della lavorazione CNC è principalmente una funzione dell'adeguatezza delle capacità di lavorazione CNC al lavoro. Per le parti complesse, le macchine CNC consentono meno riorientamenti attraverso centri di lavoro multiasse, ma il movimento aggiuntivo richiede anche il controllo delle collisioni e dispositivi appropriati. Per l'instradamento e la fresatura, il Centro di lavoro verticale VMC650 è in una classe diversa rispetto a un tornio. Confronta precisione ed efficienza su ogni trafilatura prima di trattare la fresa come una sostituzione.
ANTISHICNC fornisce macchine utensili CNC, tra cui Torni CNC. Le proposte includono dettagli per confrontare i due modelli. Le cifre mostrate sono i valori elencati dal fornitore per queste proposte. Le macchine CNC maneggiano un pezzo grezzo in una busta di lavoro fisica, quindi quella busta deve essere controllata prima del tempo di ciclo. Rappresentano le dimensioni e le valutazioni della macchina; la tenuta di lavoro e la build selezionata governano la disposizione di taglio.
| Parametro pubblicato | CK6130 | 235 LANCEN | Come usarlo |
|---|---|---|---|
| Oscillare sul letto | 300 mm | 460 mm | Schermare l'involucro rotante. |
| Misura di eliminazione del vetrino | diametro di tornitura su slitta max 100 mm | Scorrevole trasversale oscillante da 260 mm | Controllare l'attrezzatura effettiva e la busta dell'utensile; queste etichette differiscono. |
| Distanza tra i centri | 320 mm | 570 mm | Tenetelo separato dalla lunghezza di sterzata utilizzabile. |
| Lunghezza massima di svolta | 230 mm | 550 mm | Includi mandrino, strumenti e accesso al supporto finale. |
| Fuso passante | 48 mm | 66 mm | Controlla il percorso completo della barra. |
| Diametro della barra elencato | 45 mm | 50 mm | Utilizzare la valutazione della barra anziché il foro del mandrino da solo. |
| Apertura tirante a mandrino cavo | 40 mm, opzionale | 50 mm, idraulico | L'apertura più piccola può governare un lavoro attraverso la barra. |
| Velocità limite mandrino | 2.500 giri al minuto | 3.500 giri al minuto | Applica anche i limiti di velocità del mandrino e del pezzo. |
| Potenza motore principale | 4 kW | 11 kW | Confrontare la curva di coppia alla velocità di taglio. |
| Potenza totale elencata | 10 kW | 15 kW | Pianificare l'alimentazione elettrica separatamente dall'alimentazione del mandrino. |
| Traversata rapida X/Z | 6/10 m/min | 18/18 m/min | Il movimento rapido non consiste nel tagliare l'alimentazione o nel tempo di ciclo completo. |
| Peso netto della macchina | 1.700 kg | Circa 2.600 kg | Includere la consegna, la fondazione e l'accesso al servizio. |
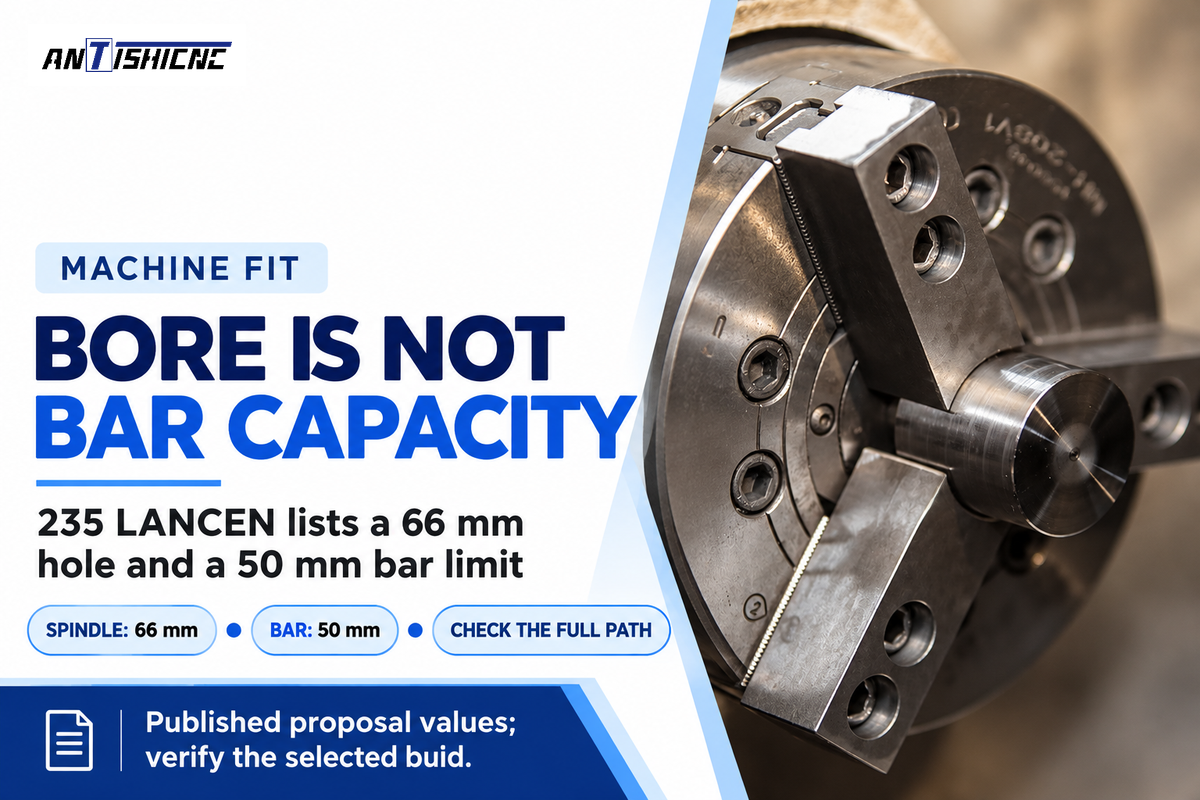
Il 235 LANCEN ha pubblicato la costruzione di macchine elenca un foro per il mandrino da 66 mm accanto alle aperture della barra da 50 mm e del tirante. Un requisito della barra passante da 60 mm pertanto non soddisfa lo schermo del percorso della barra elencato, anche se 60 mm sono inferiori a 66 mm. Uno spazio vuoto tenuto separatamente è una proposta di supporto del lavoro diversa e richiede un assetto dell'attrezzatura diverso.
Considerare un lavoro proposto di barra da 45 mm sul CK6130. Il diametro della barra elencato è di 45 mm, mentre il tirante a mandrino cavo opzionale ha un'apertura di 40 mm. Selezionando che il tubo di traino blocchi il percorso di barra passante proposto. L'acquirente può valutare altre costruzioni di lavorazione comparabili o un percorso di carico a salve tagliate, prima di dedicare tempo alle stime del ciclo. Una parte a tornitura corta ha bisogno anche di spazio per le sue ganasce e gli utensili da taglio; l'oscillazione del letto da sola non risolverà questo problema.
Un limite di barra di 50 mm e un foro per mandrino di 66 mm definiscono due interfacce sul 235 LANCEN. Lo screening dell'apertura più piccola consente innanzitutto agli acquirenti di evitare un acquisto basato su una dimensione nominale del foro. Completa il controllo dello spazio con ganasce del mandrino, strumenti della torretta e supporto dell'estremità nelle loro posizioni di lavoro.
Precisione, tolleranze e ispezione
La lavorazione CNC di precisione richiede un piano di ispezione basato sul disegno per le tolleranze di lavorazione all'interno dell'industria automobilistica e la prova che il processo è stabile. Per un requisito di alta precisione, risoluzione separata dello strumento, posizionamento della macchina, geometria del pezzo finito e la regola utilizzata per rilasciare un pezzo misurato. Un campione first-off aiuta a dimostrare la configurazione; i dati di produzione sequenziali rivelano deriva e variazione che un campione isolato non può mostrare.
Guida alla stabilità del processo del NIST pone la stabilità prima dell'analisi delle capacità. L'usura degli utensili, il movimento di serraggio e la variazione della temperatura possono influire sui risultati anche mentre le macchine CNC operano con un programma invariato. A livello di controllo, la lavorazione CNC fornisce movimenti comandati ripetibili. Il processo completo include il materiale e il sistema di misurazione.
“non possiamo iniziare a parlare di capacità di processo finché non avremo dimostrato stabilità nel nostro processo.”
La spiegazione delle capacità del NIST separa Cp da Cpk: quest'ultimo tiene conto di un processo decentrato. Registra le misurazioni della produzione in ordine, insieme ai cambiamenti degli utensili e alle condizioni operative. Un istogramma può nascondere la sequenza di un processo alla deriva, mentre una singola media può nasconderne la diffusione.
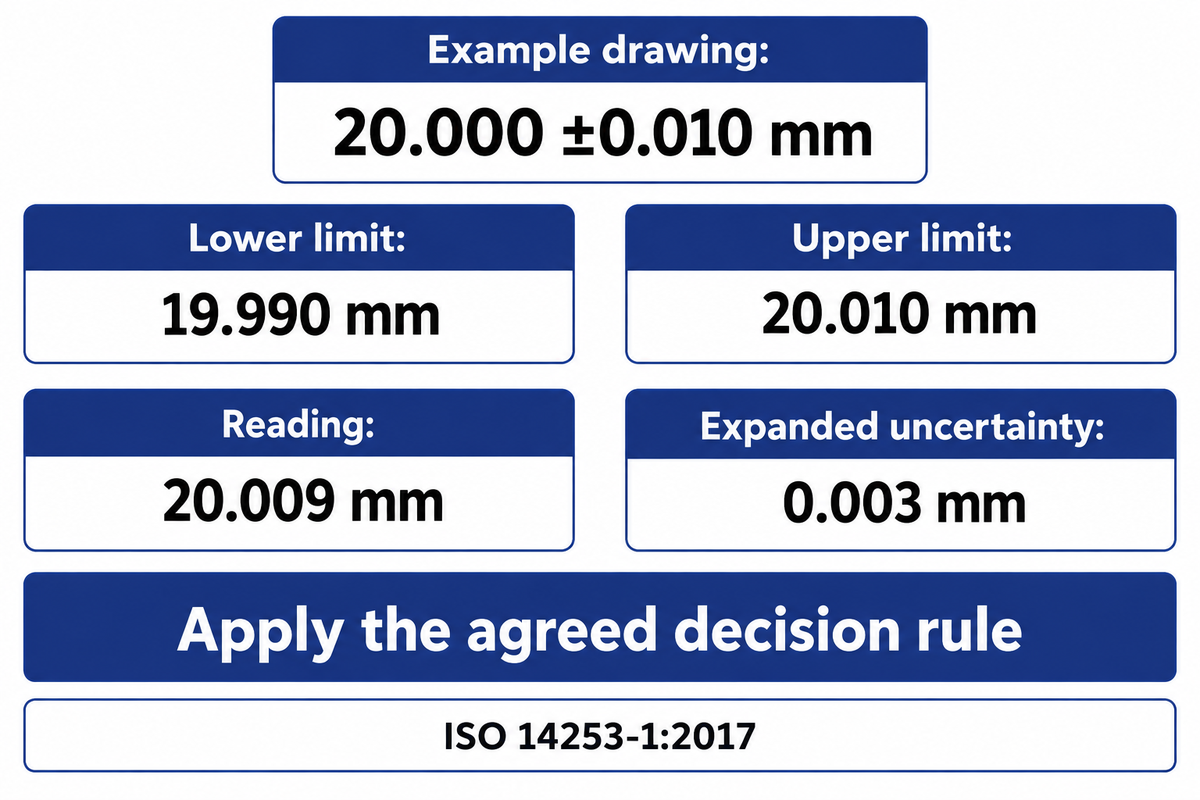
Esempio di disegno: 20.000 ±0.010 mm. La specifica si estende da 19.990 a 20.010 mm, una larghezza di 0.020 mm. Una lettura di 20.009 mm con un'incertezza di misura ampliata di 0.003 mm necessita della regola concordata di decisione sulla conformità. ISO 14253-1:2017 affronta tali decisioni, compresi i valori misurati vicini ai limiti delle specifiche tenendo conto dell'incertezza.
La lavorazione di precisione richiede la selezione di un calibro per una caratteristica. La lavorazione CNC consente un posizionamento preciso delle caratteristiche quando il percorso utensile, la tenuta di lavoro e gli offset supportano il disegno; il misuratore deve quindi misurare tale caratteristica. Una misurazione del diametro è solo uno dei tanti controlli per una lavorazione precisa. Altre caratteristiche dimensionali come rotondità, runout e struttura superficiale, nonché la posizione del foro, necessitano dei rispettivi metodi di misurazione. Una maggiore precisione in una dimensione può lasciare incontrollata un'altra interfaccia funzionale. I produttori automobilistici richiedono il datum e lo schema di ispezione del disegno per muoversi con la parte, soprattutto quando il lavoro viene trasferito tra diversi apparecchi e/o fornitori.
Nello stesso rilascio si dovrebbe discutere una tolleranza di imbutitura di 0,020 mm e un'incertezza di misura di 0,003 mm. Le parti automobilistiche di precisione lasciano l'ispezione solo dopo che sono stati applicati i controlli concordati e la regola decisionale. Dopo la lavorazione, i controlli di rilascio delle parti CNC mantengono le misurazioni irrisolte fuori dal conteggio rilasciato e danno all'approvvigionamento un denominatore coerente per i costi di produzione.
Prototipo ed economia di produzione
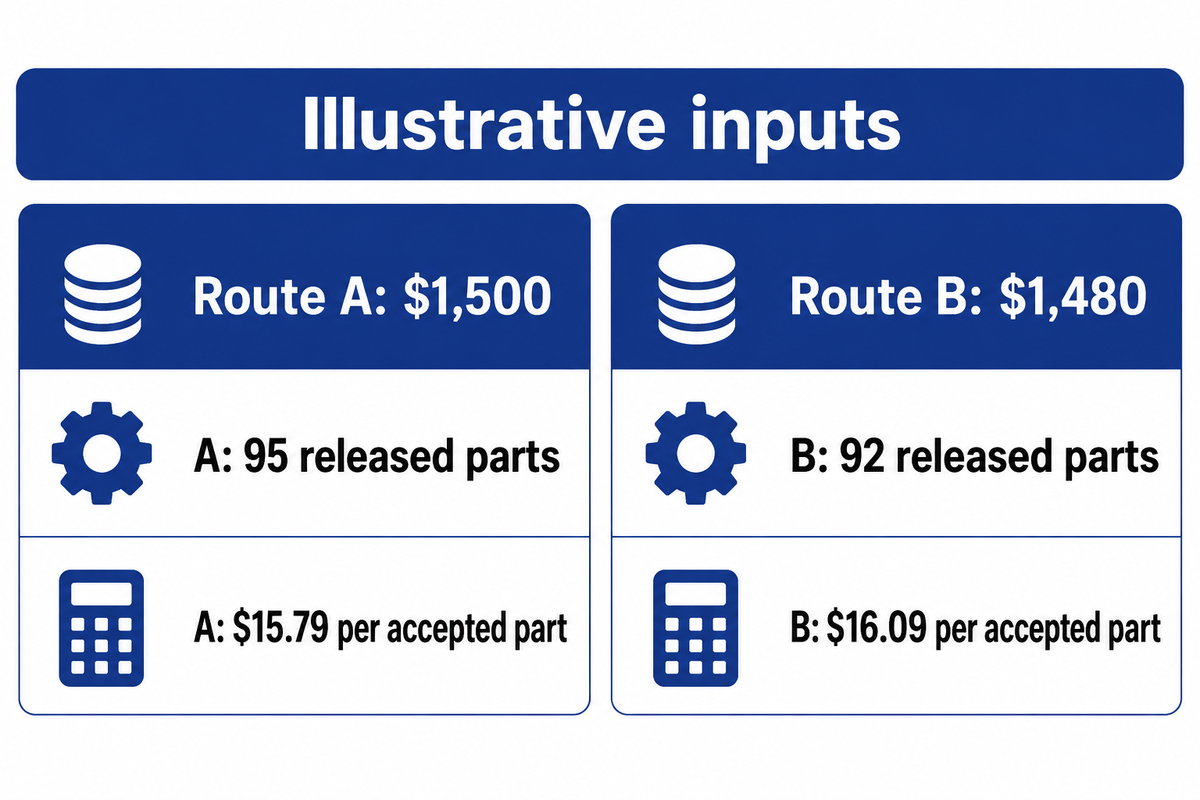
Confrontare i costi di lavorazione automobilistica dividendo il costo del lotto per la quantità rilasciata. Includere i costi per l'installazione e gli infissi, la lavorazione e l'ispezione e il materiale senza addebitare due volte lo stesso costo. I servizi di lavorazione CNC e una cella interna possono essere confrontati solo dopo che il loro ambito, le dimensioni del lotto e i criteri di rilascio sono stati allineati.
Il Quadro del costo della qualità dell'American Society for Quality identifica le attività di prevenzione e valutazione nonché i guasti interni ed esterni. L'ispezione consuma risorse; gli scarti e le rilavorazioni influiscono sul costo dell'output. Una tariffa oraria macchina inferiore può quindi perdere il suo vantaggio quando il lotto necessita di più configurazioni o produce meno parti rilasciate.
Ponte dei costi in buona parte
Il Good-Part Cost Bridge divide i costi dei lotti simili per la quantità rilasciata secondo gli stessi criteri di accettazione.
| Stesso ambito di costo, USD | Percorso A | Percorso B |
|---|---|---|
| Programmazione, configurazione e assegnazione degli apparecchi | 300 | 600 |
| Il materiale per 100 inizia, dopo qualsiasi recupero accreditato | 600 | 400 |
| Lavorazione, compreso il percorso di finitura specificato | 450 | 300 |
| Controlli di ispezione e rilascio | 150 | 180 |
| Costo totale del lotto | 1,500 | 1,480 |
| Parti avviate | 100 | 100 |
| Parti accettate e rilasciate | 95 | 92 |
| Costo per parte accettata | 15.79 | 16.09 |
Il percorso A costa $1.500 (PARLIA 95) $15.79 per parte accettata. Il percorso B costa $1.480 (Parla 92) $16.09 per parte accettata. Il percorso con la spesa totale del lotto inferiore è leggermente più caro per parte rilasciata. Entrambi i calcoli utilizzano gli stessi secchi di costo e le stesse 100 partenze. “Accepted” significa rilasciato dopo i controlli dimensionali concordati e altri controlli richiesti; sono esclusi i pezzi in attesa di decisione.
Le scorte consumate dai rottami sono già contabilizzate nel costo del materiale del lotto e quindi non possono essere nuovamente addebitate come rottami. La manodopera di rielaborazione non inclusa appartiene alla lavorazione prima della divisione. Allo stesso modo, quando una cifra complessiva sull'efficacia dell'attrezzatura include già il suo fattore di qualità, applicare nuovamente la stessa perdita di qualità sottostimerebbe la produzione.
La produzione di prototipi automobilistici distribuisce l'impostazione su un minor numero di parti, mentre la produzione automobilistica ripetuta può distribuirla su un lotto più grande. Un cambiamento nel design può richiedere un nuovo programma, un dispositivo o uno strumento vuoto prima che tali risparmi siano realizzati. Due vantaggi della lavorazione CNC sono il riutilizzo del programma e la possibilità di modificare i contorni accessibili, e il loro vantaggio in termini di costi dipende dal calcolo del lotto. Guida ai costi di acquisizione della macchina CNC affronta l'acquisto dell'attrezzatura; anche il costo operativo per parte rilasciata richiede il calcolo del lotto.
A $15,79 per parte accettata, la Route A vince questo esempio funzionante nonostante un totale del lotto superiore di $20. La finanza e la produzione possono replicare questo calcolo utilizzando le proprie quantità accettate e mantenere lo stesso ambito di costo. Aggiungendo una tariffa di finitura o trasporto richiesta a un solo percorso, il totale di quel percorso cambia prima della divisione.
Automazione: taglio, caricamento e misurazione del bilanciamento
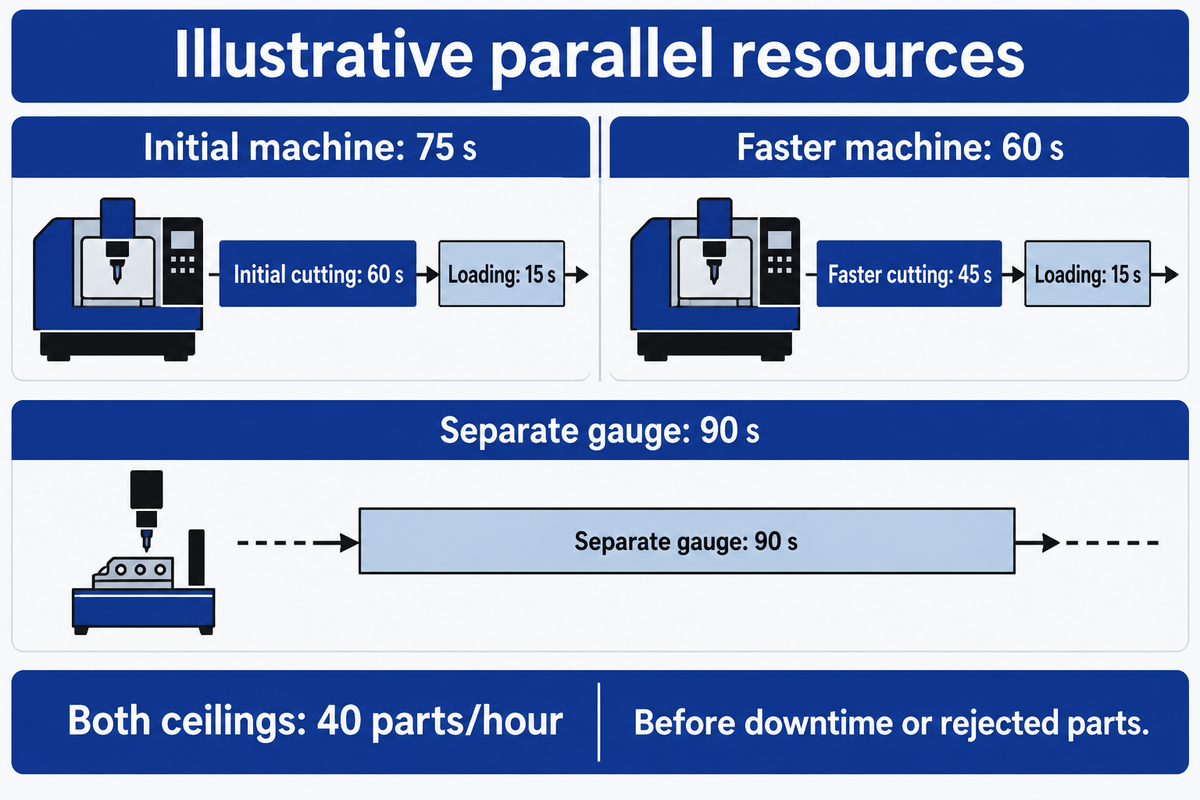
Un collo di bottiglia di ispezione della lavorazione automobilistica si verifica quando la misurazione limita l'output. Automatizzare l'operazione di limitazione e misurare quali attività possono sovrapporsi. Caricamento, modifiche dell'utensile, ispezione e feedback correttivo possono vincolare una cella dopo che il taglio diventa più veloce. Quando si pianificano macchine CNC nella produzione automobilistica, il mix di prodotti cambia anche il lavoro in ciascuna stazione, quindi una dimostrazione di taglio in una sola parte non fornisce la capacità completa della cella.
Mark Hall di Yamazaki Mazak, scrivendo su The Engineer nel giugno 2025, avverte che un cattivo uso dell'automazione può spostare un collo di bottiglia. L'integrazione delle apparecchiature CNC con i robot necessita di un'adeguata presentazione delle parti e degli impianti. Gli impianti che si basano sulla lavorazione CNC dovrebbero includere tali interfacce come parte di una prova di capacità. Gli operatori CNC qualificati gestiscono ancora prove, modifiche agli utensili e condizioni anomale; il runtime non presidiato richiede le attività pianificate nel sistema.
| Risorsa o attività | Esempio iniziale | Dopo un taglio più veloce | Vincolo alla misura |
|---|---|---|---|
| Taglio | 60 s/parte | 45 s/parte | Le modifiche agli strumenti e la misurazione in ciclo sono incluse nel ciclo misurato. |
| Caricamento alla macchina | 15 s/parte | 15 s/parte | Serial con taglio in questo esempio. |
| Tempo occupato dalla macchina | 75 s/parte | 60 s/parte | Taglio più caricamento; non contare i due come paralleli. |
| Scartamento separato | 90 s/parte | 90 s/parte | Un calibro, misurando ogni parte mentre la parte successiva è lavorata. |
| Soffitto ideale di completamento della cella | 40 parti/ora | 40 parti/ora | Lo scartamento 90 s rimane la risorsa limitante. |
L'esempio presuppone risorse indipendenti di macchina e di misura. L'esempio mostra la misura su lavorazione, dove le risorse di misura si sovrappongono al successivo ciclo di lavorazione. Il soffitto è di 3.600 secondi (PUNTEGGIA) 90 secondi = 40 completamenti di ispezione all'ora, prima dei tempi di fermo o delle parti scartate. Una diminuzione del tempo di taglio da 60 secondi a 45 secondi lascia tale soffitto invariato. Senza alcuna sovrapposizione il ciclo iniziale di 60 + 15 + 90 = 165 secondi consentirebbe un massimo di 21,8 completamenti all'ora.
Il feedback è un altro tipo di vincolo. Un esempio è un Studio ad accesso aperto 2026 sulla lavorazione automobilistica delle bielle, che descrive l'ispezione tattile automatizzata 100% seguita da una regolazione manuale dei parametri di processo. Le correzioni hanno effetto almeno uno o più pezzi in un secondo momento. Documentare il tempo che intercorre tra la misurazione e la correzione, e definire come le parti interessate vengono tenute durante tale periodo. Definire anche il ciclo del calibro.
La ricerca sulla produzione multi-job del NIST del 2018 analizza la produttività e i colli di bottiglia come funzioni del mix di prodotti, con un'applicazione di assemblaggio automobilistico. Per la lavorazione CNC nell'industria automobilistica, ripetere l'esercizio per i disegni di interesse. Integrare la lavorazione CNC con un calibro veloce è utile solo se gli apparecchi e il programma di misurazione gestiscono anche la famiglia di pezzi successiva.
Un calibro 90 s limita la cella illustrata a 40 completamenti all'ora e il suo tempo di ciclo della macchina diminuisce da 75 s a 60 s. La decisione di acquisto dipende quindi dalla capacità di ispezione, dalle attività sovrapposte o dal piano di ispezione concordato. Una lavorazione più rapida consegna più parti completate dopo i cambiamenti limitanti delle risorse.
Cosa includere in un'apparecchiatura RFQ e prova di accettazione
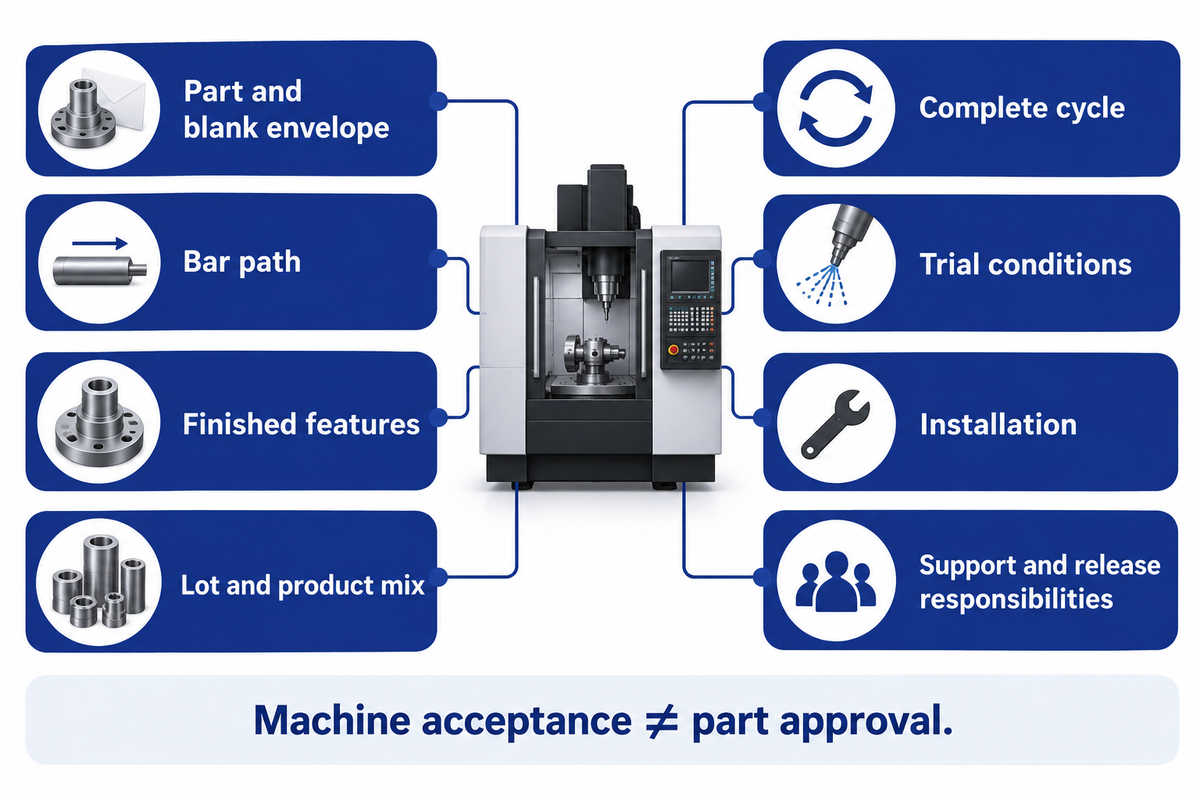
I produttori di macchine CNC automobilistiche richiedono disegni e spazi vuoti; l'esatta costruzione della macchina; obiettivi a ciclo completo; e prove per l'accettazione. Assegnare la responsabilità per gli infissi, l'ispezione e qualsiasi qualifica di prestazioni parziali. Accettazione della macchina e il rilascio del cliente del fornitore automobilistico indirizzano diversi risultati finali, quindi fornisci a ciascuno un proprietario nominato e i registri concordati.
Panoramica della terza edizione dell'APQP di AIAG include sourcing, gestione delle modifiche, metriche del programma e valutazione del rischio. Il contenuto dei piani di controllo fa ora parte di un documento separato. I produttori e i fornitori di automobili possono ora utilizzare i requisiti di piano e controllo basati su un processo specifico del cliente e non trasformare un catalogo di macchine in un pacchetto di approvazione delle parti.
Attrezzatura RFQ: definire le misurazioni prima di richiedere la prova.
| Parametro | Gamma consigliata | Perché è importante | Come verificare |
|---|---|---|---|
| Parte e busta bianca | Dimensioni del disegno in mm; includere spazi vuoti minimi e massimi | La spazzata del calcio e dell'attrezzatura può superare la forma finita. | Chiedi un layout di dispositivo/strumento per la build citata. |
| Percorso bar | Diametro del calcio in mm rispetto alla più piccola apertura trasparente | Un foro nominale del mandrino può nascondere un tubo di traino più piccolo. | Chiedi insieme le dimensioni del mandrino, del mandrino e del tubo di traino. |
| Caratteristiche finite | Limiti di disegno in mm e texture superficiale in µm | Dimensioni, forma e struttura superficiale necessitano di controlli diversi. | Chiedere il piano di ispezione e la regola decisionale concordata. |
| Lotto e mix di prodotti | Parti/lotto e parti/spostamento per ogni disegno | I cambi e i diversi orari di lavoro spostano il vincolo. | Chiedi una prova in parti miste a tempo e un record di passaggio. |
| Ciclo completo | Secondi/parte attraverso il taglio, la manipolazione e l'ispezione | Un preventivo di solo taglio può perdere la stazione più lenta. | Chiedi timestamp e identifica quali attività si sovrappongono. |
| Condizioni di prova | Conteggio dei campioni consecutivi concordato e durata in minuti | Uno studio a macchina breve e una convalida a lungo termine rispondono a domande diverse. | Chiedi dati di sequenza grezzi, stato dell'utensile e cronologia della temperatura. |
| Installazione | Tensione di alimentazione, domanda di kW e dimensioni in mm | Le utilità, il carico a terra e l'accesso influiscono sulla prontezza. | Chiedi l'esatto layout di costruzione e i requisiti del sito. |
| Responsabilità di supporto e rilascio | Proprietario nominato, tempo di risposta in ore e servizi inclusi | L'accettazione della macchina e l'approvazione della parte del cliente necessitano di proprietari chiari. | Chiedi l'ambito del servizio, il piano di ricambi e i registri di accettazione. |
ISO 22514-3:2020, confermato corrente nel 2026, descrive studi a breve termine sulle prestazioni della macchina di parti consecutive in condizioni di ripetibilità. I suoi metodi non sono adatti al di sotto di 30 osservazioni e il suo ambito pubblico esclude i modelli di usura degli utensili e l'autocorrelazione previsti. Selezionare un metodo di studio e una durata rilevanti per le condizioni della prova; determinare il sistema di misurazione da utilizzare e la regola di conformità rispetto ai dati di sequenza.
Dopo un primo spegnimento accettabile, la prova dovrebbe esercitare la lavorazione CNC utilizzata per la capacità indicata. Includere il pezzo grezzo dichiarato, lo stato dell'utensile pertinente, il carico e i controlli necessari dopo la lavorazione per garantire che vengano applicati i criteri di rilascio. Una dimostrazione fluida su una caratteristica semplice può nascondere una seconda configurazione, una misurazione lenta o un compito di supporto che appartiene al ciclo di produzione. Quella sequenza completa è il modo in cui la lavorazione CNC consegna una parte completata all'ispezione.
Meno di 30 osservazioni non rientrano nell'ambito di applicazione della dimensione del campione dichiarato della norma ISO 22514-3:2020. la prova dell'apparecchiatura necessita ancora di un metodo adeguato all'usura dell'utensile, alla sequenza dei dati e alla durata prevista. Mantenere le letture e le condizioni grezze rende il risultato della macchina utilizzabile insieme al lavoro separato di qualificazione parziale e rilascio del cliente.
I veicoli elettrici spostano il mix di parti lavorate
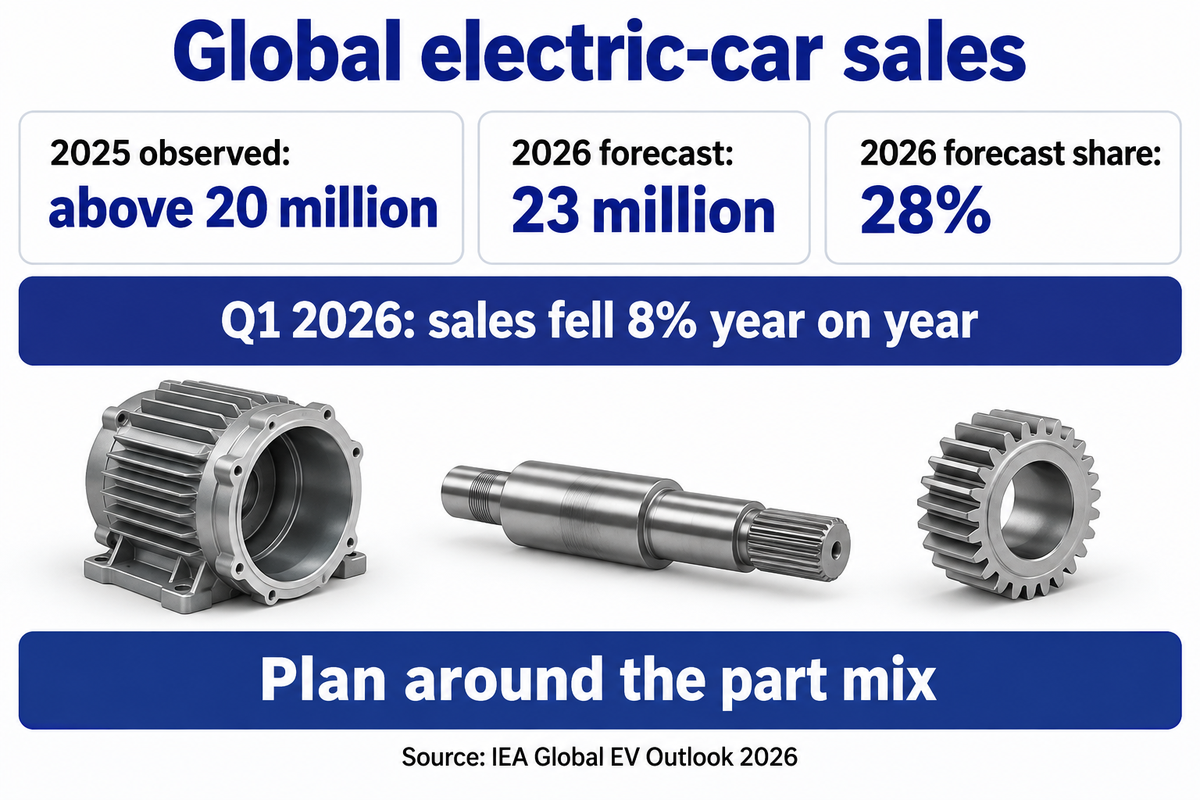
Quando si considera la capacità del centro di lavoro di produrre componenti per veicoli elettrici (EV), sarebbe meglio pianificare il mix di componenti previsto e non aggiungere una percentuale di crescita generale alla capacità. I componenti dei veicoli elettrici, come gli alloggiamenti dei motori e gli ingranaggi del riduttore, potrebbero richiedere diverse attività di taglio e ispezione dai componenti di un motore a combustione interna. Un impianto che prevede di far funzionare diversi gruppi propulsori potrebbe aver bisogno di attrezzature e cambi per supportare i disegni che prevede di eseguire.
Il Prospettive globali sui veicoli elettrici 2026 dell'Agenzia internazionale per l'energia riporta vendite di auto elettriche superiori a 20 milioni nel 2025, circa un quarto delle vendite di auto nuove. Le sue previsioni per il 2026 sono di 23 milioni e 28% di vendite di auto. Si tratta di cifre globali di auto elettriche. Lo stesso rapporto registra un calo delle vendite globali di 8% anno su anno durante il primo trimestre del 2026, insieme alla crescita in diverse regioni.
Per le lavorazioni nel settore automobilistico, la domanda riguarda più il prodotto. Un'intervista in il negozio di macchine moderne del 2024 discute l'impianto ZF a Gray Court, e la coesistenza di sistemi di azionamento a combustione, ibridi ed elettrici. L'intervista tocca l'equilibrio di sistemi, ingranaggi e azionamenti; assemblaggio e pulizia del sistema. È un ottimo caso di studio di bilanciamento della produzione per soddisfare le diverse richieste dei clienti.
Per un piano che prevede attrezzature per il 2026, raggruppa lavori anticipati per caratteristiche tornite, caratteristiche prismatiche, processi dentali e ispezioni. Sulla base dei disegni, identifica le aree in cui sono consentite le interfacce degli apparecchi e raggruppale, quindi scopri i valori anomali che richiedono una diversa classe di macchine o un'altra configurazione. Attraverso un mix di parti che cambiano, la lavorazione CNC aiuta a rivedere i programmi e le funzionalità accessibili; nuove forme di materiali o geometrie inaccessibili possono ancora richiedere attrezzature diverse.
L'adozione della tecnologia CNC supporta la necessità del settore automobilistico di ripetere percorsi di taglio definiti, ma i totali del mercato non possono scegliere un mandrino o un apparecchio. Nella lavorazione negli impianti automobilistici, la lavorazione CNC rimane parte di percorsi di propulsori sia consolidati che emergenti. Durante lo sviluppo, la lavorazione CNC supporta interfacce prototipo, prima che sia pronto un percorso vuoto dedicato ad alto volume. Un acquirente con ordini di motori a combustione e un programma di azionamento elettrico incerto dovrebbe valutare la capacità richiesta per i disegni confermati, distintamente dalla flessibilità richiesta per i nuovi lavori.
Il dato 28% dell'AIE è una previsione della quota globale delle vendite di auto per il 2026. Tradurre approssimativamente questa previsione in una planimetria di officina significherebbe un mix di parti, non un aumento proporzionale delle ore di mandrino. Una cella che commuta tra alloggiamenti e alberi significherebbe che i suoi vincoli di carico e ispezione dovrebbero essere ricalcolati con quel mix di parti.
Domande frequenti
Qual è la migliore macchina CNC per parti di automobili?
Un tornio CNC è la scelta di partenza per le parti rotazionali; un centro di lavoro è la scelta di partenza per le parti prismatiche.
Un albero con perni concentrici punta verso la tornitura, mentre un alloggiamento con tasche e fori angolati punta verso la fresatura. Una macchina combinata diventa utile quando rimuove costosi trasferimenti o configurazioni per il disegno vero e proprio. Confronta il ciclo completo, il gioco degli infissi e il percorso di ispezione prima di selezionare gli assi extra. La parte finita e il lotto previsto determinano l'acquisto.
Quali tipi di macchine CNC vengono utilizzate nell'industria automobilistica?
Le tipologie principali comprendono torni CNC, centri di fresatura, smerigliatrici e attrezzature specializzate per ingranaggi, con macchine a scarica elettrica utilizzate per idonei lavori conduttivi.
Ogni classe affronta diverse caratteristiche. Fresatrici CNC tagliare facce, tasche e modelli di fori; tornitrici producono superfici di rotazione. La lavorazione di finitura è essenziale quando un pezzo grezzo quasi netto lascia il materiale su quelle interfacce specificate. La lavorazione multiasse estende l'accesso all'utensile, mentre la rettifica e la finitura degli ingranaggi rispondono ai rispettivi requisiti di disegno. Un centro di lavoro CNC a 5 assi è quindi un'opzione all'interno di un percorso, piuttosto che una macchina predefinita per ogni parte o materiale dell'auto.
Quali materiali vengono utilizzati per la lavorazione CNC automobilistica?
Vengono utilizzate leghe di alluminio, acciai, ghisa e materie plastiche tecniche, con il grado, la forma del prodotto e il trattamento termico selezionati per la parte.
La stessa ampia famiglia di materiali può contenere specifiche molto diverse. La lavorazione CNC può lavorare un pezzo grezzo fuso, una forgiatura o un materiale lavorato, ma tali percorsi danno alla parte condizioni di partenza diverse. La selezione dei materiali deve seguire il disegno e la sua qualificazione prestazionale richiesta. Includere certificati e qualsiasi trattamento specificato nel pacchetto di approvvigionamento, quindi abbinare gli strumenti e la tenuta di lavoro a quella condizione del materiale.
Qual è la differenza tra stampa 3D e lavorazione CNC per parti automobilistiche?
La lavorazione CNC rimuove il materiale; la stampa 3D costruisce una forma aggiungendo materiale.
Un percorso combinato mostra come viene impiegata la lavorazione CNC dopo la stampa per rifinire interfacce accessibili. Confrontare la condizione finale del materiale, la geometria e il percorso di post-elaborazione.
Perché la precisione è importante nella produzione automobilistica?
La precisione è importante perché le superfici di accoppiamento, i giochi e le relazioni geometriche influenzano il modo in cui una parte si adatta e funziona.
Il piano di ispezione deve affrontare la caratteristica specificata, inclusa la struttura o la posizione della superficie quando richiesto. Un controllo dimensionale più rigoroso da solo non può sostituire gli altri controlli dimensionali, dei materiali e delle prestazioni dei componenti. I vantaggi della lavorazione CNC automobilistica derivano dal controllo congiunto di tali interfacce.
Il CNC verrà sostituito dall’intelligenza artificiale?
L'intelligenza artificiale può aiutare la programmazione e il monitoraggio; il taglio fisico, la tenuta di lavoro e il rilascio dei pezzi richiedono ancora un processo di lavorazione ingegnerizzato.
La distinzione utile è tra l'assistenza software e l'operazione che supporta. Un percorso utensile suggerito necessita ancora di una taglierina adeguata, dell'accesso alla funzione e di un dispositivo che trattiene il pezzo grezzo. La lavorazione CNC include anche la dimostrazione di tale combinazione prima della produzione. I dati di monitoraggio possono aiutare a identificare un cambiamento senza dimostrare automaticamente che ogni parte finita è accettabile. Lo studio biella 2026, ad esempio, descrive l'ispezione automatizzata con feedback correttivo manuale. Gli acquirenti possono valutare una funzionalità assistita dall'intelligenza artificiale in base all'attività che esegue, ai suoi input e all'azione che innesca. Includere la risposta a un cambio utensile, una misurazione anomala o un ciclo interrotto nella prova. Separare i risultati misurati da un miglioramento previsto prima di allocare la capacità produttiva alla funzionalità.
Specificare il percorso della parte prima della macchina. Un foro per mandrino da 66 mm può ancora accompagnare un limite di 50 mm bar, e un taglio più veloce può lasciare intatto un vincolo di ispezione di 90 s.
Costruisci il brief dell'attrezzatura attorno ai tuoi disegni
Riassumere il disegno, le condizioni del materiale, le dimensioni del bianco e l'output accettato. ANTISHICNC's consultazione selezione macchina può iniziare con torni o centri di lavoro che soddisfano questi requisiti, seguiti da tenuta in lavorazione, corsa di prova e supporto per la costruzione proposta.
Autore: XCX. Aggiornato ottobre 2026. Gli esempi di macchine utilizzano le proposte tecniche pubblicate di ANTISHICNC; i calcoli di produzione riportano i loro input di esempio. I riferimenti alla fine identificano i metodi e gli studi utilizzati per i processi, la qualità e le funzioni di acquisto.
Articoli correlati
- Comprendere il movimento del pezzo in lavorazione nella tornitura CNC
- Costruisci un budget per l'acquisto di macchine CNC
- Confronta le opzioni della macchina per tornio CNC
- Rivedere la piattaforma del centro di lavoro VMC650
Riferimenti e fonti
- Erie Institute of Technology: un'introduzione alla tornitura CNC
- Applicazione Reishauer US20220291669A1: monitoraggio del processo di ingranaggio, 2022
- Zoroufi e Fatemi: confronto fatica sterzo-nocche, SAE, 2004
- Modello di costo analitico di forgiatura a stampo aperto, 2020
- Istituto nazionale di standard e tecnologia: valutazione della stabilità del processo, sezione 3.4.5
- Istituto nazionale di standard e tecnologia: valutazione della capacità del processo, sezione 3.4.6
- Organizzazione internazionale per la standardizzazione: norme sulla decisione di conformità ISO 14253-1:2017
- Società americana per la qualità: costo della qualità
- Mark Hall, The Engineer: automatizzare la lavorazione CNC e i colli di bottiglia, giugno 2025
- Studio sulla misurazione termica e sul feedback dei processi della biella automobilistica, 2026
- Istituto nazionale di standard e tecnologia: sistemi di produzione multi-lavoro, 2018
- Automotive Industry Action Group: panoramica della terza edizione di APQP
- Organizzazione internazionale per la standardizzazione: studi sulle macchine a breve termine ISO 22514-3:2020
- Agenzia internazionale per l'energia: Global EV Outlook 2026, sintesi
- Negozio di macchine moderne: ZF Grey Court e modifica dei requisiti del gruppo propulsore, 2024



