














2026 年十月更新
シャフト、ブレーキディスク、電気モーターハウジングなどの部品はすべて自動車用 CNC 機械加工を必要とする場合がありますが、非常に異なる機器のニーズが生じます。 CNC 機械加工を使用して部品を製造するエンジニアは、どの表面が機能を担っているか、ブランクがそれらの表面にどのように到達するか、完成した部品がどのように解放されるかを示す完成図から始まります。.
自動車CNC機械加工は、プログラムされた切断操作を使用して、車両部品の機能を作成または仕上げます。回転機能を作成するために回転が使用され、顔、ポケット、その他のパターンを作成するためにフライス加工が使用されます。機械の選択は、ブランク、ワークホールディング、および検査要件によって異なります。.
- パーツファミリー: シャフト、ディスク、ハウジング、ギアブランク、または角柱コンポーネント。.
- 物理的なフィット感: 空白のエンベロープ、ツールのリーチ、および最も狭い貫通バーの開口部。.
- 品質目標: 描画制限、表面テクスチャ、および合意されたリリース チェック。.
- 容量目標: 負荷と測定を含む、シフトごとに受け入れられる部品。.
- 鋳造または鍛造されたブランクでも、大幅な仕上げ加工が必要になる場合があります。.
- スピンドル開口部と使用可能なバーの直径は別の寸法です。.
- 切断が速くなると、切断によってセルが制限される場合にのみ出力が増加します。.
- 各ルートに同じコストが含まれ、リリースされた部品とコストを比較します。.
自動車用CNC加工がプロセスチェーンに収まる場所
自動車産業向けのCNC機械加工には、在庫から部品を作成することと、ニアネットシェイプ部品に仕上げまたは機能を作成することの両方が含まれます 便利なプロセスチェーンは、一連の操作を通じてブランクに従って、完成した各機能を操作に割り当ててから、それを実行するマシンを選択します。.
CNC加工にはさまざまな切断動作が含まれます。 CNCテクノロジーにより、保存されたツールパスがワークホールディングとツール状態を制御しながらジョブを繰り返すことができます。 として エリー 工科大学 ターニング ガイド 説明すると、回転するとワークが回転し、フライス加工でカッターが回転します。したがって、面とベアリングの穴を備えたハウジングは、ジャーナル付きのシャフトとは異なるタスクです。同じ CNC プログラムでは、アクセスとワークホールディングの違いに対処できません。.
6 部構成のプロセス マップ
6 部構成のプロセス マップは、一連の部品をブランク、切断作業、仕上げ作業、検査にリンクします。.
| パート 家族 | 開始形および切断のルート | 保持する別の操作 | 制御する描画特性 |
|---|---|---|---|
| シャフトとピン | バーまたは鍛造ブランク;ジャーナル、顔、溝を回します | 指定されるとき熱処理およびジャーナル粉砕 | ジャーナルのサイズ、振れ、肩の関係 |
| ブレーキディスク | 鋳造ブランク;摩擦面と位置特定機能を回転させます | バランスと指定表面仕上げ | 顔の振れと厚さの変化 |
| エンジンブロックとシリンダーヘッド | 鋳造ブランクまたは現像ビレット;ミル面、ドリル、ボア | 必要に応じて、ホーニング、洗浄、漏れのテストを行います | ボアの形状、デッキの関係、シール面 |
| トランスミッションとモーターハウジング | 鋳造ブランクかビレット; ミルの取付面とベアリングの穴 | 設計のバリ取り、洗浄、漏れのチェック | ベアリングボアの位置とシール面の形状 |
| ギアコンポーネント | 鍛造またはバーブランク;ターンボア、面、外径 | 歯の発生、熱処理、歯車の仕上げ | 歯の形状、ボアおよびフェースのデータム |
| ブラケットとプロトタイプインターフェース | プレート、ビレットまたはニアネットブランク;ミルのポケットと穴 | 指定されるコーティングか挿入の取付け | 穴のパターンと嵌合面の位置 |
ギアリングにおける区別は非常に明白です。 旋回すると、ギアブランクのボアと面が作成されます。 歯の生成と歯の側面の仕上げには、個別の操作が必要です。 Reishauer ギアプロセス監視アプリケーション、2022 年に公開, 、歯の生えたワークの最終仕上げの監視に重点を置いています。機器の比較では、その操作を分離してください。 ANTISHICNCの CNCの回転運動と操作のガイド ルートの折り返し部分に関する詳細情報があります。.
自動車産業向けのCNC機械加工によって作られる製品は何ですか?
CNC加工は、シャフト、ピン、ブレーキディスク機能、エンジンブロックボア、シリンダーヘッド面、トランスミッションハウジング、モーターハウジングを製造できます。これらの自動車部品はCNC加工の用途です。ギアブランクとブラケットもプロセスにフィットします。一部のコンポーネントは鋳物や鍛造品として始まりますが、開発部品はビレットとして始めることができます。必要な完成品によって切断と二次作業が決まります。.
自動車産業における複数のアプリケーションは、鋳造と切断を組み合わせます シリンダーヘッドは、ルートの重要性を示しています 鋳造が内部通路を供給しながら、CNC機械加工を使用して取り付け面と穴を製造することができます ビレットプロトタイプは、CNC機械加工がアクセス可能なインターフェースを評価するために使用されている方法を示していますが、同様の外部形状を生成することは、鋳造の内部特徴やその材料履歴を再現しません これらの違いは、最終部品のコストを比較する前に、処理のルートに表示されます。.
材料とブランク: ビレット、鋳物または鍛造品?
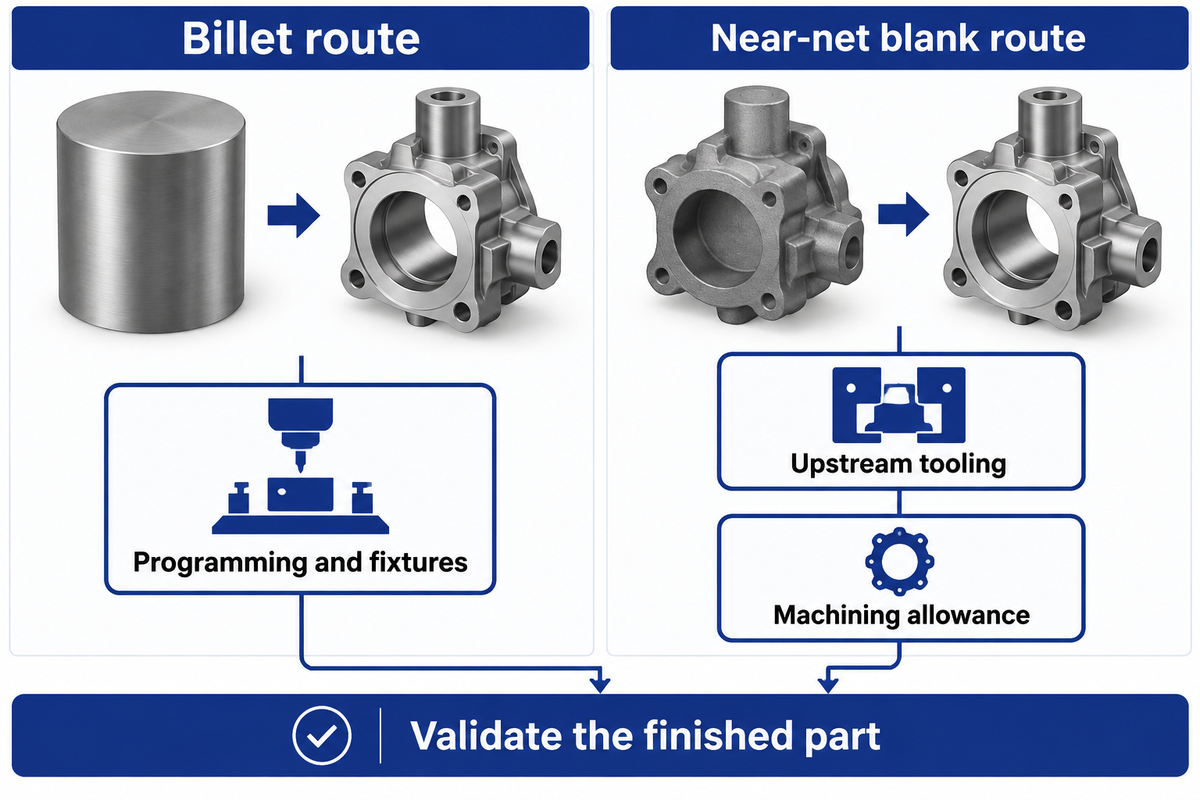
利用可能なブランクのルートを決定するために、部品の性能と材料仕様の要件を考慮してください 開発中、CNC機械加工は、プログラミングと治具によって変更できるビレットルートを提供します 鋳造や鍛造などの従来の方法では、切断量と上流の工具コミットメントを変更します どちらのルートでも、指定された材料状態と完成した部品の性能の検証が必要です。.
自動車用CNC機械加工用の材料には、さまざまな自動車用途の鋳鉄、鋼、アルミニウム合金、エンジニアリングプラスチックが含まれますが、これらに限定されません。ただし、これは初期フィルターにすぎません。自動車の設計者やエンジニアも合金グレード、熱処理、製品形状を必要とします。アクセス可能な輪郭を変更すると、CNC機械加工によってその材料仕様が固定されたまま設計修正が可能になることがわかります。鍛造グレードは、その名前がよく知られているため、単に鋳造グレードを置き換えることはできません。また、部品が機械加工されているからといって、部品全体がそのサービス負荷に適格であるとは限りません。.
実用的な機械工の議論の中で、著者は、部品の外観は、実際には鍛造された可能性があるときに、部品が鋳造されたと誰かに信じ込ませることができると述べています。フォーラムの参加者は、加工許容量を壁の厚さとコアの形状にも関連付けました。実際的なアプローチは、交換を決定する際に目に見える輪郭をコピーする前に、まず元の材料とルーティングを再構築することです。.
ゾロウフィとファテミの 2004 年のステアリングナックル研究 材料試験片と完全なコンポーネントの両方をテストしました。その比較により、材料と製造ルートが変更されました。寸法検査と疲労認定はさまざまな問題に対処するため、寸法合格の結果は必要なコンポーネントのパフォーマンス作業に耐えることができません。.
- プログラムとワークホールディングを通じて、アクセス可能な機能を改訂します。.
- 比較に除去された在庫と切断時間を含めます。.
- 材料とコンポーネントの検証を目的の用途に保持します。.
- 空白のサプライヤーのツールと最小ロット条件を含めます。.
- 表面の位置決め、加工許容量、仕上げカットが含まれます。.
- 材料とコンポーネントの検証を目的の用途に保持します。.
CNC加工のコストは他の自動車部品の製造方法とどのように比較されますか?
鋳造と鍛造の価格を評価するのではなく、受け入れられた部品の完成価格を比較する ビレットルートの場合、CNC機械加工により専用の成形金型が不要になりますが、それでも切削工具、プログラム、治具が必要です ニアネット方式では上流工具が追加され、在庫の除去を減らすことができます; ロットサイズと設計の変更はそのトレードオフに影響します。.
A 2020年露型鍛造コスト調査 後続の機械加工と熱処理をコストモデルから明示的に除外します。したがって、自動車産業には直接適用できない可能性があります。この研究では、大規模な石油およびガスコンポーネントが検証されました。その価格と予測誤差は、この自動車比較の範囲外です。ただし、さまざまな操作に関連するコストについては、いくつかの洞察が得られます。たとえば、CNC オプションを従来の機械加工方法と比較する前に、すべての操作のコストを削減し、見積もりに組み込む必要があります。.
車の部品のためのCNC機械を選ぶ方法
回転機能にはCNC旋盤を使用し、角柱機能にはマシニングセンタを使用します。工具のアクセスと測定された完全部品サイクル時間が許せば、図面内で追加の軸または組み合わせた操作を使用することを正当化します。意図された機能に加えて、工作機械は、ワークピースをサポートするロードと端部を含む完全な切断パスを通してブランクと治具を取り付ける必要もあります。.
| マシンクラス | 対処する機能 | 購入決定 |
|---|---|---|
| 2 軸CNC旋盤 | 回転外径、穴、面、ねじ山 | X と Z のツール アクセスを備えた旋削部品については、ここから始めます。. |
| ライブツールターニングセンター | 曲がった機能に加えて、アクセス可能なフライス加工されたフラットやドリルで開けられた穴 | 駆動ツールとC軸制御を指定します;機能が必要なときに Y 軸移動量を含めます。. |
| 2 番目のスピンドルでミルターンします | 旋削とフライス加工の間の両端部品と転写 | 転送の再現性と完全なパートサイクルを別のマシンと比較します。. |
| 3 軸立形マシニングセンタ | アクセス可能な面、穴、ポケットを備えた角柱状の部品 | 必要な側面には備品と計画された方向転換を使用してください。. |
| 4 軸横型マシニングセンタ | インデックス付き軸の周りのハウジングの複数の側面 | パレット/フィクスチャスイープ、チップ排出、ローディングアクセスを確認します。. |
| 5 軸マシニングセンタ | 角度のある特徴と、ツールの向きが変化する曲面 | ツールパスと衝突の調査から、インデックス付きまたは同時モーションを選択します。. |
| 円筒形または 表面 グラインダー | 指定された硬化ジャーナル、平らな面、仕上げの要件 | 研削許容量と適切な測定方法を保持します。. |
| 歯車の切断および仕上げ装置 | 歯の生成と歯の側面の仕上げ | 歯車のブランクを回すこととは別に歯のプロセスを引用してください。. |
| 放電加工 | 導電性の工具と回転カッターとしては扱いにくい機能を備えています | 電極またはワイヤへのアクセスと必要な仕上げルートを比較します。. |
CNC加工の多用途性は、主にCNC加工能力の仕事への適切性の関数です 複雑な部品の場合、CNCマシンは多軸マシニングセンターを介してより少ない向きを変えることを可能にしますが、追加の動きも衝突制御と適切な治具のルーティングとフライス加工のために、 VMC650 立形 マシニングセンタ 旋盤とは異なるクラスにあります。ミルターンを代替品として扱う前に、各図面にわたって精度と効率を比較してください。.
ANTISHICNCはCNC工作機械、を含んで供給します CNC旋盤. 提案には、2 つのモデルを比較するための詳細が含まれています。 示されている数値は、これらの提案のサプライヤーのリストされた値です。 CNC マシンは物理的な作業エンベロープのブランクを処理するため、サイクル タイムの前にそのエンベロープをチェックする必要があります。それらは機械の寸法と評価を示しています。; ワークホールディングと選択されたビルドが切断配置を管理します。.
| 公開パラメータ | CK6130 さん | 235 ランセン | 使い方 |
|---|---|---|---|
| ベッドの上にスイングします | 300 ミリメートル | 460 ミリメートル | 回転封筒をスクリーニングします. |
| スライドクリアランス対策 | スライドの上の回す直径100 のmmの最高 | クロススライド越え260mmスイング | 実際のフィクスチャとツールエンベロープを確認してください;これらのラベルは異なります。. |
| 中心間の距離 | 320 ミリメートル | 570 ミリメートル | これを使用可能な回転長から切り離してください。. |
| 最大旋回長さ | 230 ミリメートル | 550 ミリメートル | チャック、ツール、エンドサポートへのアクセスを含めます。. |
| スピンドル貫通孔 | 48 ミリメートル | 66 ミリメートル | バーの全パスを確認します. |
| リストされた棒直径 | 45 ミリメートル | 50 ミリメートル | スピンドル穴のみではなく、バー定格を使用します。. |
| 中空チャックタイロッド開口部 | 40mm、オプション | 50mm、油圧式 | 開口部が小さいほど、スルーバー ジョブを制御できます。. |
| スピンドル限界速度 | 2,500rpm | 3,500rpm | チャックとワークピースの速度制限も適用します。. |
| 主モーター力 | 4 キロワット | 11 キロワット | 切断速度でのトルク曲線を比較します。. |
| リストされた合計電力 | 10 キロワット | 15 キロワット | スピンドル電源とは別に電源を計画します。. |
| X/Z ラピッドトラバース | 6/10 m/分 | 18/18 m/分 | 急速な動きは、フィードや完全なサイクルタイムを切断するものではありません。. |
| 正味機械重量 | 1,700 キログラム | 2,600 キロほど | 配送、基盤、サービスへのアクセスが含まれます。. |
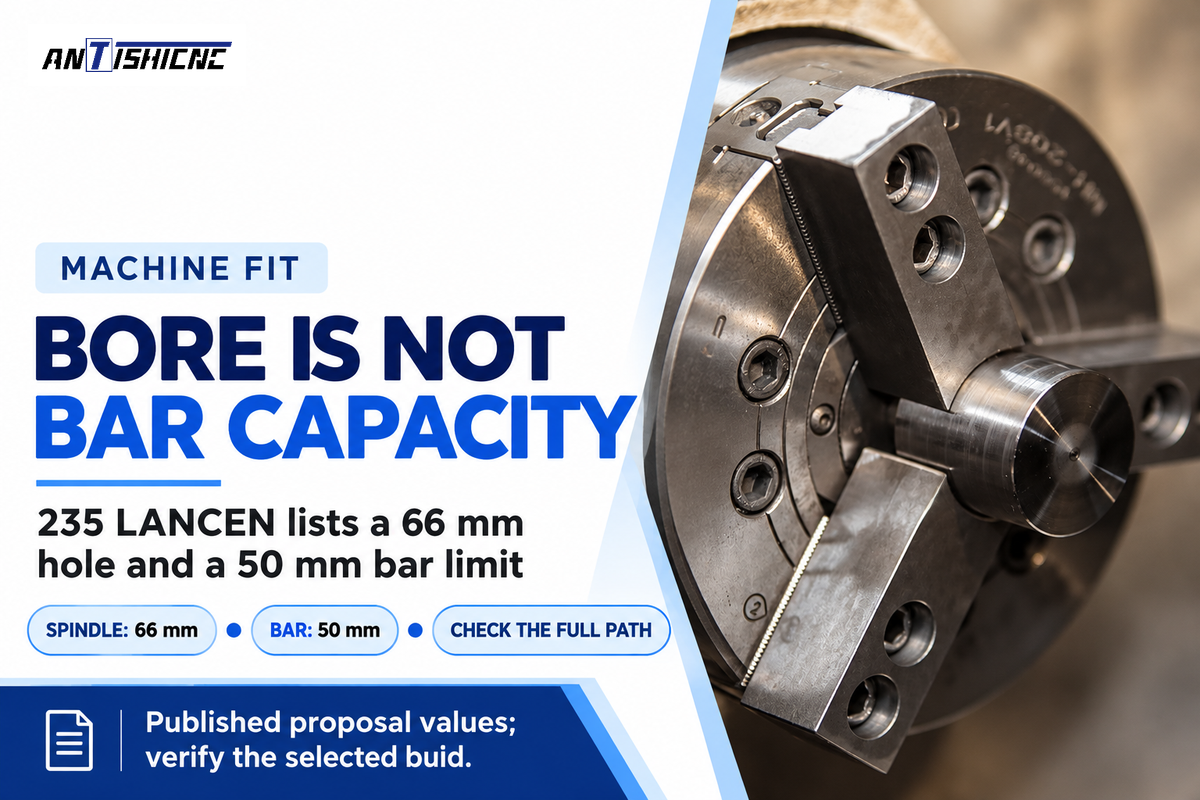
の The 235 LANCEN がマシンビルドを公開しました 50 mm のバーとタイロッドの開口部の横に 66 mm のスピンドル穴が記載されています。したがって、60 mm のスルーバー要件は、60 mm が 66 mm より小さいにもかかわらず、リストされたバーパス スクリーンには適用されません。別個に保持されたブランクは、異なる作業保持提案であり、異なる治具のセットアップが必要です。.
CK6130 で提案されている45 mmバージョブを検討してください リストされているバーの直径は45 mmですが、オプションの中空チャックタイロッドには40 mmの開口部があります 提案されたスルーバールートをブロックするチューブを描く選択 購入者は、サイクルの見積もりに時間を費やす前に、他の同等のワークホールディングビルドまたはカットブランクローディングルートを評価できます 短回転部品にもジョーと切削工具のためのスペースが必要です; ベッドスイングだけでは解決しません。.
50 mm のバー制限と 66 mm のスピンドル穴により、235 LANCEN に 2 つのインターフェイスが定義されます。最初に小さな開口部をスクリーニングすると、購入者は公称ボア サイズに基づいて購入を回避できます。チャックジョー、タレットツール、作業位置のエンドサポートを使用してクリアランスチェックを完了します。.
精度、公差、検査
精密CNC機械加工には、自動車業界内の機械加工公差に関する図面ベースの検査計画と、プロセスが安定しているという証拠が必要です。高精度の要件には、個別の機器の解像度、機械の位置決め、完成品の形状、および測定された部品を解放するために使用されるルールが必要です。最初のサンプルはセットアップの証明に役立ちます。; 連続生産データは、孤立したサンプルでは示せないドリフトと変動を明らかにします。.
NIST のプロセス安定性ガイダンス 能力分析の前に安定性を配置します CNCマシンが変更されていないプログラムで動作している場合でも、ツールの摩耗、クランプ動作、および温度の変化は結果に影響を与える可能性があります 制御レベルでは、CNC機械加工は繰り返し可能な指令された材料と測定システムを含む完全なプロセスです。.
“「プロセスの安定性を実証するまで、プロセス能力について話し始めることはできません。」”
NISTの能力解説 cpをcpkから分離します: 後者は中心から外れたプロセスを説明します ツールの変更と動作条件とともに、生産測定を順番に記録します ヒストグラムはドリフトプロセスのシーケンスを隠すことができますが、単一の平均はその広がりを隠すことができます。.
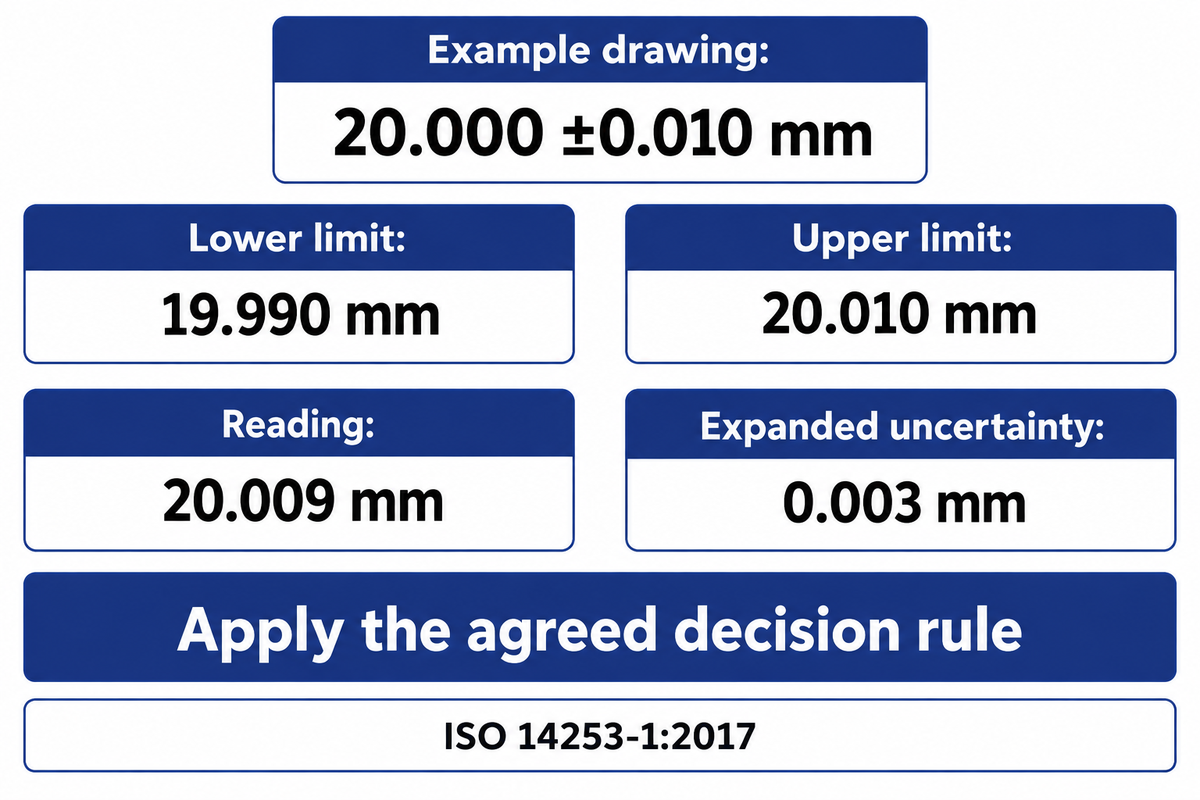
図面の例: 20.000 ±0.010 mm。仕様は 19.990 ~ 20.010 mm、幅 0.020 mm です。測定不確かさが 0.003 mm に拡大された 20.009 mm の読み取り値には、合意された適合性決定ルールが必要です。. ISO 14253-1:2017 不確実性を考慮しながら、仕様限界に近い測定値を含むそのような決定に対処します。.
精密機械加工では、特性に対するゲージの選択が必要です CNC機械加工では、ツールパス、ワークホールディング、オフセットが図面をサポートする場合、正確な特徴の配置が可能になります; ゲージはその後、その特徴を測定する必要があります 直径測定は、正確な機械加工のための多くのチェックの1 つにすぎません 真円度、振れ、表面の質感などの他の寸法特性、およびボアの位置は、それぞれの測定方法を必要とします ある寸法の精度が向上すると、別の機能インターフェースが制御されなくなる可能性があります 自動車メーカーは、特に異なる治具および/またはサプライヤー間で作業が転送される場合に、図面のデータおよび検査スキームが部品とともに移動することを要求します。.
0.020 mmの描画許容差と0.003 mmの測定の不確実性は、同じリリースで議論されるべきです 精密自動車部品は、合意されたチェックと決定ルールが適用された後にのみ検査を残します 機械加工後、CNC部品のリリースチェックは、未解決の測定値をリリース数から保ち、調達に生産コストの一貫した分母を与えます。.
プロトタイプと生産経済学
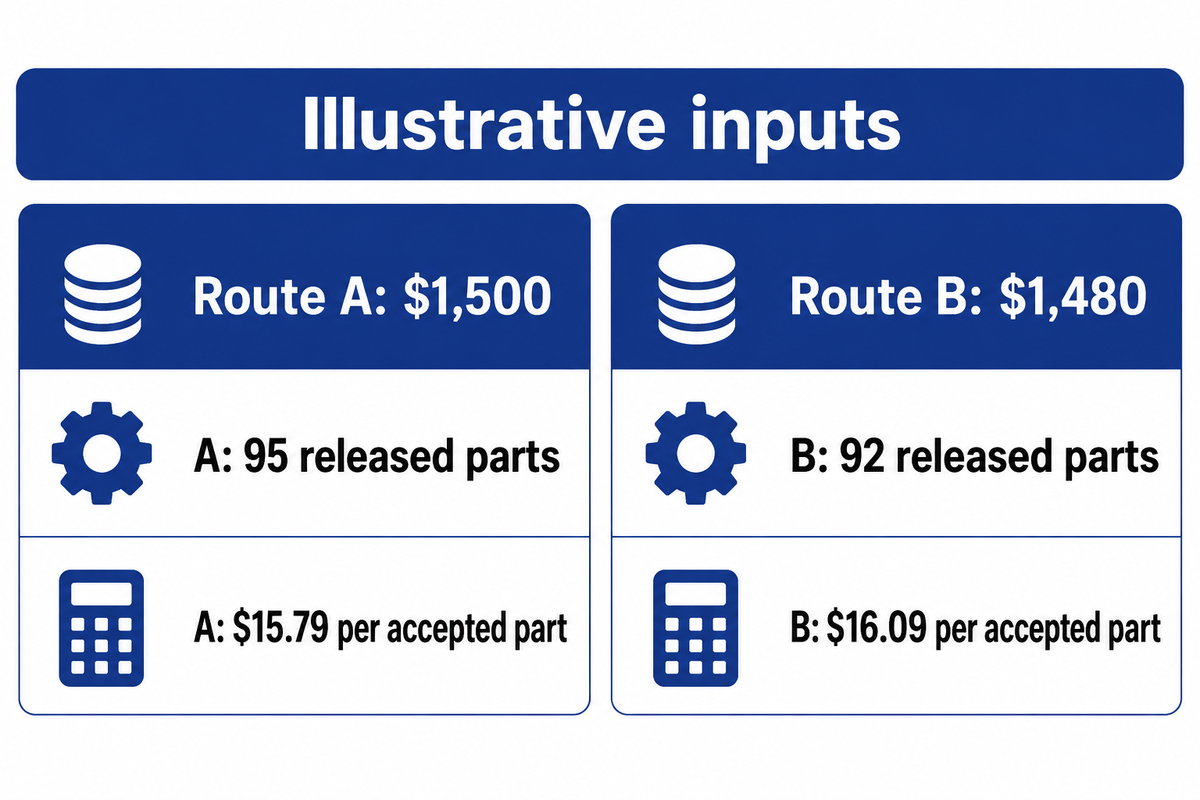
バッチコストをリリース数量で割ることによって、自動車の機械加工コストを比較します セットアップと治具、処理と検査、および材料のコストを2 回同じコストを充電せずに含めます CNC機械加工サービスと社内セルは、それらの範囲、ロットサイズ、リリース基準が揃った後にのみ比較できます。.
の The 米国品質協会の品質コストの枠組み 内部および外部の障害だけでなく、予防および評価活動を特定します。検査はリソースを使い果たします。スクラップと再作業は生産コストに影響します。したがって、バッチにより多くのセットアップが必要な場合やリリースされる部品の数が少ない場合、機械の時給率が低下すると、その利点が失われる可能性があります。.
グッドパートコストブリッジ
グッドパート コスト ブリッジは、同じ受け入れ基準に基づいてリリースされた数量によって同様のバッチ コストを分割します。.
| 同じコスト範囲、USD | ルート A | ルート B |
|---|---|---|
| プログラミング、セットアップ、備品の割り当て | 300 | 600 |
| クレジットされた回復後、100 のマテリアルが開始されます | 600 | 400 |
| 指定された仕上げルートを含む処理 | 450 | 300 |
| 検査とリリースのチェック | 150 | 180 |
| 総バッチコスト | 1,500 | 1,480 |
| パーツ開始 | 100 | 100 |
| 部品は受け入れられ、リリースされました | 95 | 92 |
| 受け入れられた部分ごとのコスト | 15.79 | 16.09 |
ルート A の料金は $1,500 × 95 = です 受け入れられた部品ごとに $15.79. .ルートBの費用は$1,480 × 92 = 受け入れられた部品ごとに $16.09. 。 batch spendの総額が低いルートは、リリースされた部品ごとにわずかに貴重です。 どちらの計算でも、同じコストバケットを使用し、同じ100 スタート。 「Accepted」とは、合意された寸法およびその他の必要なチェックの後にリリースされたことを意味します。;決定を待っている部分は除外されます。.
スクラップによって消費された在庫は、すでにバッチの材料費に計上されているため、再びスクラップとして請求することはできません。含まれていなかった再作業労働は、分割前の処理に属します。同様に、全体的な機器の有効性の数値にすでにその品質係数が含まれている場合、同じ品質損失を再度適用すると、生産量が過小評価されることになります。.
自動車プロトタイプの生産は、セットアップをより少ない部品に分散させますが、自動車の生産を繰り返すと、より大きなロットに分散できます 設計の変更には、それらの節約が実現される前に、新しいプログラム、治具、またはブランクツールが必要になります CNC加工の2 つの利点は、プログラムの再利用とアクセス可能な輪郭を変更できる機能であり、それらのコストメリットはバッチ計算にかかっています CNC 機械 取得 コストガイド 機器の購入に対応します。リリースされた部品あたりの運用コストもバッチ計算が必要です。.
受け入れられた部品あたり $15.79 で、バッチ合計が $20 高いにもかかわらず、ルート A がこの作業例に勝ちます。財務と生産は、独自の受け入れられた数量を使用してこの計算を再現し、コスト範囲を同じに保つことができます。 1 つのルートに必要な仕上げまたは輸送料金を追加すると、分割前にそのルートの合計が変更されます。.
自動化: バランス切断、ローディング、ゲージング
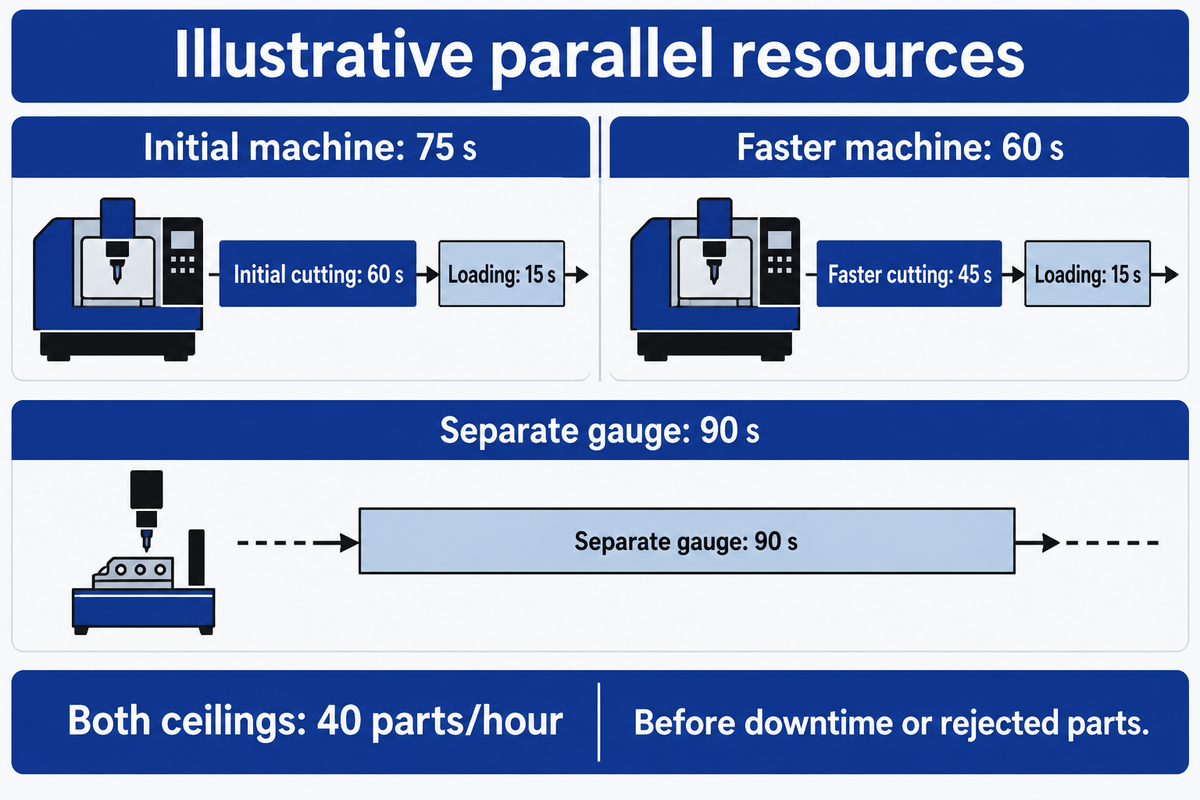
出力を制限するゲージ時に自動車加工検査のボトルネックが発生する 制限操作を自動化し、どのタスクが重複する可能性があるかを測定する 負荷、ツールの変更、検査および修正フィードバックにより、切断が速くなった後のセルを制限することができる 自動車生産でCNCマシンを計画する場合、製品構成によって各ステーションの作業も変更されるため、単一部品の切断デモンストレーションではセルの完全な容量は得られません。.
ヤマザキ マザックのマーク ホール、2025年6月に『ザ エンジニア』に寄稿, 、オートメーションの悪い使用がボトルネックを動かすことができると警告します ロボットとのCNC機器の統合には、適切な部品の提示と固定具が必要です CNC機械加工に依存するプラントは、容量トライアルの一部としてそれらのインターフェースを含む必要があります 熟練したCNCオペレーターは依然として証明、ツールの変更、異常な状態を処理します; 無人のランタイムには、システムに計画されたタスクが必要です。.
| リソースまたはアクティビティ | 初期例 | より速い切断の後 | 測る制約 |
|---|---|---|---|
| 切断 | 60秒/パート | 45秒/パート | ツールの変更とサイクル内の測定は、測定されたサイクルに含まれます。. |
| 機械での積み込み | 15秒/パート | 15秒/パート | この例ではカッティング付きシリアルです。. |
| 機械占有時間 | 75秒/パート | 60秒/パート | 切断と荷重;この 2 つは平行としてカウントしないでください。. |
| 独立したゲージ | 90秒/部 | 90秒/部 | 1 つのゲージで、次の部品が機械加工されている間、すべての部品を測定します。. |
| 理想的なセル完成天井 | 40 の部分/時間 | 40 の部分/時間 | 90 s ゲージは依然として制限リソースです。. |
この例では、独立した機械とゲージのリソースを想定しています。この例では、ゲージのリソースが次の機械加工サイクルと重複するゲージオーバー加工を示しています。上限は 3,600 秒 × 90 秒 = 1 時間あたり 40 回の検査完了、ダウンタイムまたは不合格部品までです。切断時間が 60 秒から 45 秒に短縮されると、その上限は変わりません。重複がなければ、最初の 60 + 15 + 90 = 165 秒サイクルでは、1 時間あたり最大 21.8 回の完了が可能になります。.
フィードバックは別の種類の制約です。 1つの例は、 自動車コンロッド加工の 2026 年オープンアクセス研究, 、これは100%自動触覚検査とそれに続くプロセスパラメータの手動調整について説明しています。 補正は少なくとも1 つまたは複数のワークピース後に有効になります。 測定から補正までの時間を文書化し、その間に影響を受ける部品がどのように保持されるかを定義します。ゲージサイクルも定義します。.
NISTの2018 年のマルチジョブ生産調査 自動車アセンブリアプリケーションを使用して、製品ミックスの機能としてスループットとボトルネックを分析します 自動車業界でのCNC加工の場合、関心のある図面のための演習を繰り返します 1 つの高速ゲージでのCNC加工の統合は、治具と測定プログラムが次の部品ファミリーも処理する場合にのみ役立ちます。.
90 s ゲージは、図示されたセルを 1 時間あたり 40 回の完成に制限し、その機械サイクル タイムは 75 s から 60 s に減少します。その後、購入の決定は、検査能力、重複するタスク、または合意された検査計画に依存します。加工が速くなると、制限されたリソースが変更された後、より多くの完成部品が得られます。.
機器RFQと受け入れ試験に何を含めるか
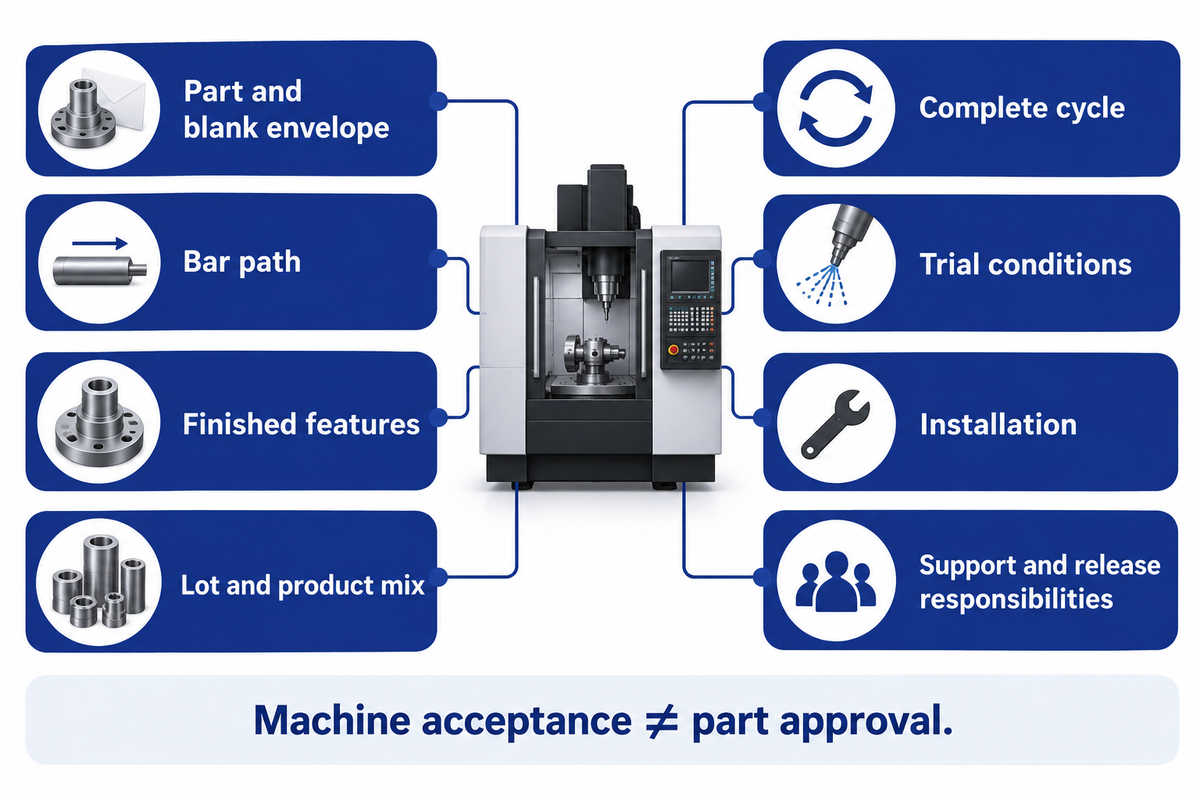
自動車CNC機械メーカーは、図面とブランクを必要とします; 正確な機械構築; 完全なサイクル目標; そして受け入れのための証拠 治具、検査、およびあらゆる部品性能の資格に対する責任を割り当てます 機械の受け入れと自動車サプライヤーの顧客リリースは、異なる成果物に対応するため、それぞれ指定された所有者と合意された記録を提供します。.
AIAG の APQP 第 3 版の概要 調達、変更管理、プログラムの指標、リスク評価が含まれます。 「管理計画」の内容は別の文書の一部になりました。自動車メーカーとサプライヤーは、顧客固有のプロセスに基づいて計画と管理の要件を使用できるようになり、機械カタログを部品承認パッケージに変えないようになりました。.
機器 RFQ: 試用版をリクエストする前に測定値を定義します。.
| パラメータ | 推奨範囲 | なぜそれが重要なのか | 検証方法 |
|---|---|---|---|
| パーツと空白の封筒 | mm 単位の図面サイズ;最小ブランクと最大ブランクが含まれます | ストックとフィクスチャのスイープは完成した形状を超える可能性があります。. | 引用されたビルドのフィクスチャ/ツール レイアウトを依頼します。. |
| バーパス | ストック直径 (mm) と最小の透明な開口部 | 公称スピンドルボアにより、より小さなドローチューブを隠すことができます。. | スピンドル、チャック、ドローチューブの寸法を一緒に尋ねてください。. |
| 完成した機能 | 描画限界 (mm) と表面テクスチャ (μm) | サイズ、形状、表面の質感は異なるチェックが必要です。. | 検査計画と合意された決定ルールを尋ねてください。. |
| ロットと製品の組み合わせ | 各デッサンの部品/ロットおよび部品/シフト | 切り替えや勤務時間の違いが制約を動かします。. | 時間制限付きの混合パートのトライアルと切り替えの記録を依頼してください。. |
| 完全なサイクル | 切断、取り扱い、検査による秒/部品 | 切り抜きのみの見積もりは、最も遅いステーションを見逃す可能性があります。. | タイムスタンプを尋ね、重複するタスクを特定します。. |
| 試用条件 | 合意された連続サンプル数と所要時間 (分単位) | 短い機械学習と長期的な検証により、さまざまな質問に答えます。. | 生の配列データ、ツールの状態、温度履歴を尋ねます。. |
| インストール | 供給電圧、kW 需要、寸法 (mm) | ユーティリティ、フロアの負荷、アクセスは準備状況に影響します。. | 正確なビルドレイアウトとサイト要件を尋ねます。. |
| サポートとリリースの責任 | 所有者に指名され、応答時間は時間単位で、サービスが含まれます | 機械の受け入れと顧客の部品の承認には明確な所有者が必要です。. | サービス範囲、予備計画、受け入れ記録について尋ねてください。. |
ISO 22514-3:2020, 、2026 年の確認電流、再現性条件下での連続部品の短期機械性能研究を説明しますその方法は30 の観察値以下では不適切であり、そのパブリックスコープは予想される工具摩耗パターンと自己相関試験の条件に関連する研究方法と期間を選択します; 使用する測定システムと配列データに関する適合規則を決定します。.
許容可能な最初のオフの後、トライアルは引用された容量に使用されるCNC加工を行使する必要があります 記載されたブランク、関連するツールの状態、ローディング、およびリリース基準が適用されていることを確認するために加工後に必要なチェックを含む 1 つの簡単な機能でのスムーズなデモンストレーションは、2 番目のセットアップ、遅い測定、または生産サイクルに属するサポートタスクを隠すことができます その完全なシーケンスは、CNC加工がどのように完成した部品を検査に届けるかです。.
ISO 22514-3:2020 の規定されたサンプルサイズの範囲外となる観測値は 30 未満です。機器の試験には、工具の摩耗、データの順序、および意図された期間に適した方法が必要です。生の読み取り値と条件を維持することで、機械の結果は個別の部品認定と顧客リリースの作業と並行して使用できるようになります。.
電気自動車は機械加工された部品の組み合わせをシフトします
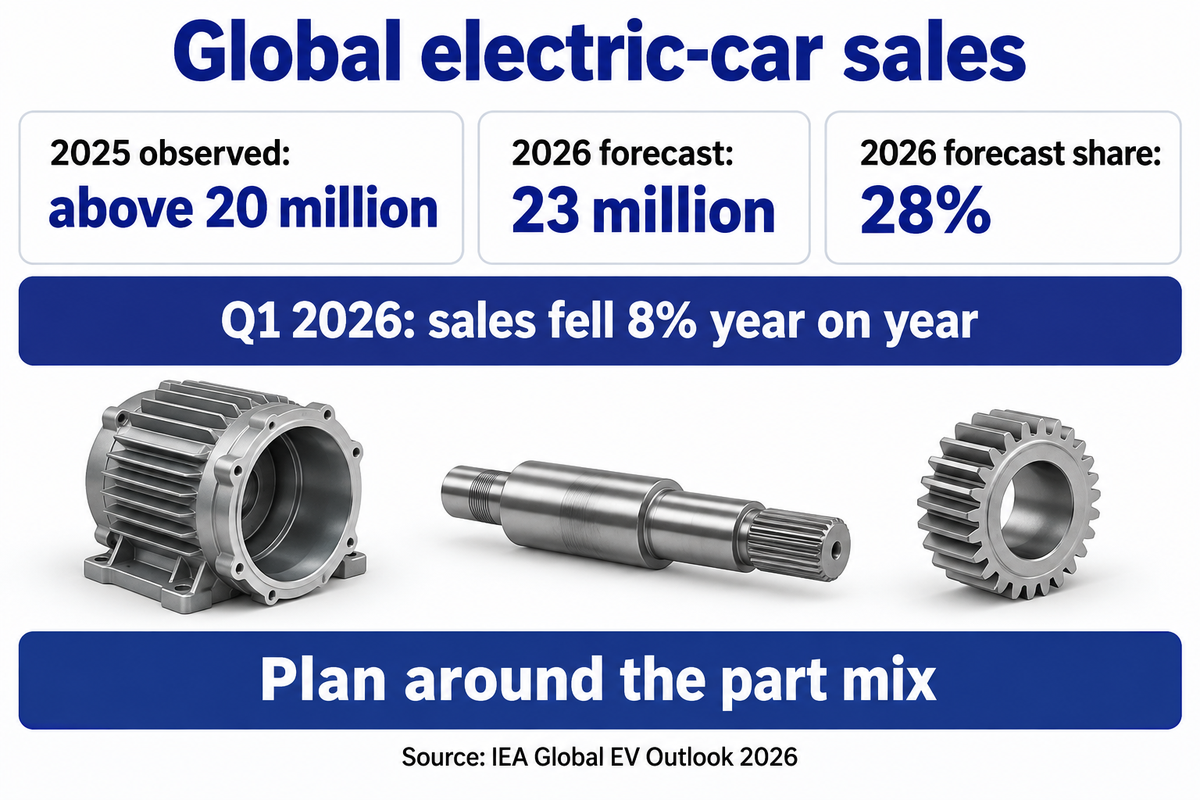
電気自動車 (EV) コンポーネントを生産するマシニングセンターの能力を考慮する場合、予想されるコンポーネントの組み合わせを計画し、一般的な成長率を容量に追加しない方がよいでしょう。 EV のコンポーネント (モーターハウジングや減速機ギアなど) では、内燃エンジンのコンポーネントとは異なる切断および検査作業が必要になる場合があります。複数の異なるパワートレインを稼働させると予想されるプラントでは、稼働すると予想される図面をサポートするために固定具や切り替えが必要になる場合があります。.
の The 国際エネルギー機関のグローバルEV展望2026 2025年の電気自動車販売台数は2,000万台を超え、新車販売台数の約4分の1を報告。2026年の予測は2,300万台、自動車販売台数は28%。これらは世界の電気自動車の数字である。同報告書は、2026年第1四半期の世界販売台数が前年比8%減少し、いくつかの地域での成長も記録している。.
自動車分野の機械加工の場合、問題は製品に関するものになります。 でのインタビュー 2024年モダンマシンショップ グレイコートのZFプラント、および燃焼、ハイブリッドおよび電気駆動システムの共存について論じています インタビューは、システム、ギアリングおよびドライブのバランス; システムアセンブリおよびクリーン度に触れています 多様な顧客の要求を満たすために生産のバランスをとるための優れたケーススタディです。.
2026 年の設備を含む計画のために、グループは特徴によって予想された仕事を回しましたり、角柱特徴、歯プロセスおよび点検します。 、図面を基にして、据え付け品のインターフェイスが許可される区域を識別し、それらをグループ化します、そして機械または別のセットアップの別のクラスを要求する外れ値を見つけます変わる部品構成を渡って、CNCの機械化はプログラムおよびアクセス可能な特徴を修正するのを助けます; 新しい材料の形態かアクセスできない幾何学は別の装置をまだ要求することができます。.
CNC技術の採用は、定義された切断経路を繰り返す自動車部門の必要性をサポートしていますが、市場の合計はスピンドルや治具を選択できません 自動車工場の機械加工では、CNC機械加工は確立されたパワートレインルートと新興パワートレインルートの両方の一部であり続けます 開発中、CNC機械加工はプロトタイプのインターフェースをサポートし、専用の大量ブランクルートが準備される前に、燃焼エンジンの注文と不確実な電気駆動プログラムを持つ購入者は、新しい作業に必要な柔軟性とは明らかに異なり、確認された図面に必要な能力を評価する必要があります。.
IEAの28%の数字は、2026 年の自動車販売の世界シェアの予測です この予測を大まかに製造現場計画に変換すると、スピンドル時間の比例的な増加ではなく、部品混合を意味しますハウジングとシャフトを切り替えるセルは、その負荷と検査の制約をその部品混合で再計算する必要があることを意味します。.
よくある質問
車の部品のための最もよいCNC機械は何ですか?
CNC旋盤は回転部品の開始の選択です; マシニングセンタは角柱部品の開始の選択です。.
同心円状のジャーナルを備えたシャフトは回転方向を指し、ポケットと角度の付いた穴を備えたハウジングはフライス加工方向を指します。複合機械は、実際の図面のために高価な転写やセットアップを除去するときに役立ちます。追加の軸を選択する前に、完全なサイクル、治具のクリアランス、検査ルートを比較してください。完成した部品と意図されたロットが購入を決定します。.
自動車業界ではどのような種類のCNCマシンが使用されていますか?
主なタイプには、CNC 旋盤、フライス盤、グラインダー、特殊なギア機器が含まれ、放電加工機は適切な導電作業に使用されます。.
各クラスは異なる機能に対応します。 CNCフライス盤は、面、ポケット、穴のパターンを切断します; 回転機械は、回転面を生成します。ニアネットブランクがそれらの指定されたインターフェースに在庫を残した場合、仕上げ加工は不可欠です。多軸加工はツールアクセスを拡張し、研削と歯車の仕上げはそれぞれの図面要件に対応します。したがって、5軸CNCマシニングセンタは、すべての自動車部品や材料のデフォルトマシンではなく、ルート内の1つのオプションです。.
自動車CNC機械加工にはどのような材料が使用されていますか?
アルミニウム合金、鋼、鋳鉄、エンジニアリングプラスチックが使用され、部品にはグレード、製品形状、熱処理が選択されています。.
同じ広範な材料ファミリーは非常に異なる仕様を含むことができます。 CNC機械加工は、キャストブランク、鍛造または鍛造ストックを処理できますが、それらのルートは部品に異なる開始条件を与える 材料の選択は、図面とその必要な性能資格に従う必要があります 証明書と調達パッケージに指定された処理を含め、ツールとワークホールディングをその材料条件に一致させます。.
自動車部品用の3DプリンティングとCNC加工の違いは何ですか?
CNC機械加工は材料を取り除きます; 3D印刷は材料を加えることによって形を作ります。.
結合されたルートは、アクセス可能なインターフェースを仕上げるために印刷後にCNC機械加工がどのように採用されるかを示しています。最終的な材料状態、形状、後処理ルートを比較します。.
自動車製造において精度が重要なのはなぜですか?
嵌合面、クリアランス、幾何学的関係は部品のフィット感や機能に影響を与えるため、精度が重要です。.
検査計画は、必要に応じて表面の質感や位置など、指定された特性に対処する必要があります。より厳密なサイズ制御だけでは、他の寸法、材料、およびコンポーネントの性能チェックを置き換えることはできません。自動車用 CNC 機械加工の利点は、これらのインターフェイスを一緒に制御できることにあります。.
CNC は AI に置き換えられるのでしょうか?
AI はプログラミングと監視を支援します。物理的な切断、ワークホールディング、部品の解放には、依然として設計された機械加工プロセスが必要です。.
有用な区別は、ソフトウェア支援とそれがサポートする操作の間です 提案されたツールパスには、依然として適切なカッター、機能へのアクセス、およびブランクを保持する治具が必要です CNC加工には、生産前にその組み合わせを監視するデータが必要です すべての完成部品が許容可能であることを自動的に証明することなく、変更を特定するのに役立ちます たとえば、2026 年のコネクティングロッド調査では、手動修正フィードバックによる自動検査について説明しています 購入者は、実行するタスク、その入力、およびトリガーするアクションによってAI支援機能を評価できます 工具交換、異常な測定、または停止サイクルへの対応を試験に含める 予測される改善から測定結果を分離する 生産能力を機能に割り当てる前に。.
機械の前に部品ルートを指定します。 66 mm のスピンドル穴は 50 mm のバー制限に付随する可能性があり、より高速な切断により 90 s の検査制約が手付かずのまま残ります。.
図面を中心に機器概要を作成します
図面、材料状態、空白のサイズと受け入れられた出力を要約します。 ANTISHICNC の 機械選定相談 これらの要件に適合する旋盤またはマシニング センターから始めて、ワークホールディング、試運転、提案されたビルドのサポートを続けることができます。.
著者: XCX. 2026年10 月更新 機械の例はANTISHICNCの公表された技術的な提案を使用します; 生産計算はそれらの例入力を示します 最後の参照はプロセス、質および購入機能のために使用される方法そして研究を特定します。.
関連記事
参考文献と情報源
- エリー工科大学: CNC ターニングの紹介
- Reishauer アプリケーション US20220291669A1: ギア プロセス モニタリング、2022 年
- Zoroufi と Fatemi: ステアリングとナックの疲労の比較、SAE、2004 年
- 露天掘り鍛造分析コストモデル、2020 年
- 米国国立標準技術研究所: プロセスの安定性の評価、セクション 3.4.5
- 米国国立標準技術研究所: プロセス能力の評価、セクション 3.4.6
- 国際標準化機構: ISO 14253-1:2017 適合性決定規則
- 米国品質協会: 品質のコスト
- マーク ホール、エンジニア: CNC 加工とボトルネックの自動化、2025 年 6 月
- 自動車コンロッド熱測定とプロセスフィードバック研究、2026 年
- 国立標準技術研究所: マルチジョブ生産システム、2018 年
- 自動車産業行動グループ: APQP 第 3 版概要
- 国際標準化機構: ISO 22514-3:2020 短期機械研究
- 国際エネルギー機関: Global EV Outlook 2026、エグゼクティブサマリー
- 現代の機械工場: ZF グレイ コートとパワートレインの要件の変更、2024 年



