














Bijgewerkt oktober 2026
Onderdelen zoals een as, remschijf of een behuizing van een elektromotor kunnen allemaal CNC-bewerking in de auto vereisen, maar creëren zeer verschillende apparatuurbehoeften. Ingenieurs die CNC-bewerking gebruiken om onderdelen te produceren, beginnen met de voltooide tekening, waarbij ze laten zien welke oppervlakken de functie dragen, hoe de plano die oppervlakken bereikt en hoe het voltooide onderdeel wordt vrijgegeven.
Automotive CNC-bewerking maakt gebruik van geprogrammeerde snijbewerkingen om kenmerken van voertuigonderdelen te creëren of af te werken. Draaien wordt gebruikt om rotatiekenmerken te maken en frezen wordt gebruikt om gezichten, zakken en andere patronen te creëren. Machinekeuze is afhankelijk van de vereisten voor blanco, werkvastheid en inspectie.
- Onderdelenfamilie: as, schijf, behuizing, tandwielplano of prismatisch onderdeel.
- Fysieke pasvorm: lege envelop, gereedschapsbereik en de smalste doorgaande staafopening.
- Kwaliteitsdoel: tekenlimieten, oppervlaktetextuur en de overeengekomen vrijgavecontroles.
- Capaciteitsdoel: geaccepteerde onderdelen per dienst, inclusief laden en meten.
- Een gegoten of gesmede plano kan nog steeds een aanzienlijke afwerking nodig hebben.
- Een spilopening en een bruikbare staafdiameter zijn afzonderlijke afmetingen.
- Sneller snijden verhoogt de output alleen als snijden de cel beperkt.
- Vergelijk kosten met vrijgegeven onderdelen, waarbij in elke route dezelfde kosten zijn inbegrepen.
Waar CNC-bewerking in de auto past in de procesketen
CNC-bewerking voor de auto-industrie omvat zowel het maken van een onderdeel uit een stuk voorraad als het afwerken of creëren van functies op een bijna netvormig onderdeel. Een handige procesketen volgt de plano door een reeks bewerkingen. Wijs elke afgewerkte functie toe aan een bewerking voordat u de machine kiest die deze zal uitvoeren.
CNC-bewerking omvat verschillende snijbewegingen CNC-technologie maakt het mogelijk dat opgeslagen gereedschapspaden een taak herhalen zonder werkvastheid en gecontroleerde gereedschapsconditie. Zoals de Draaigids van het Erie Institute of Technology legt uit dat draaien het werkstuk roteert en frezen de frees roteert. Een behuizing met vlakken en lagerboringen is daarom een andere taak dan een as met tappen. Hetzelfde CNC-programma kan de verschillen in toegang en werkvastheid niet aanpakken.
6-Delen Proceskaart
De 6-delige proceskaart koppelt een familie onderdelen aan hun blanco-, snijwerkzaamheden, afwerkingsbewerkingen en inspectie.
| Onderdeelfamilie | Startvorm en snijroute | Afzonderlijke werking om te behouden | Tekenkenkenmerk om te controleren |
|---|---|---|---|
| Schachten en pennen | Bar of gesmeed plano; draai journalen, gezichten en groeven | Warmtebehandeling en journaalslijpen indien gespecificeerd | Tijdschriftgrootte, uitloop en schouderrelatie |
| Remschijven | Blanco gegoten; draai wrijvingsvlakken en lokalisatiefuncties | Balanceren en gespecificeerde oppervlakteafwerking | Gezichtsuitloop en diktevariatie |
| Motorblokken en cilinderkoppen | Gegoten plano of ontwikkelingsknuppel; molenvlakken, boren en boren | Honen, wassen en lektesten waar nodig | Boringgeometrie, dekrelatie en afdichtingsvlakken |
| Transmissie - en motorbehuizingen | Gegoten plano of knuppel; molenmontagevlakken en lagerboringen | Ontbramen, reinigen en lekcontroles voor het ontwerp | Lager-boringpositie en geometrie van het afdichtingsvlak |
| Versnellingscomponenten | Gesmeed of staafplano; draaiboring, vlakken en buitendiameter | Tandopwekking, warmtebehandeling en tandwielafwerking | Tandgeometrie, evenals boring- en vlakgegevens |
| Beugels en prototype-interfaces | Plaat, knuppel of bijna-net blanco; molenzakken en gaten | Coating- of inzetinstallatie indien gespecificeerd | Gatenpatroon en paringspositie |
Onderscheidingen in de tandwieloverbrenging zijn zeer duidelijk. Draaien creëert de boring en vlakken van een tandwielplano. Het genereren van tanden en het afwerken van de tandflanken vereisen afzonderlijke handelingen. De Reishauer toepassing voor het monitoren van tandwielprocessen, gepubliceerd in 2022, richt zich op de bewaking van de uiteindelijke afwerking van voorgetande werkstukken. Houd die handeling gescheiden in uw vergelijking van apparatuur. ANTISHICNC's gids voor CNC-draaibeweging en -bewerkingen heeft meer informatie over het omgedraaide deel van een route.
Welke producten worden gemaakt door CNC-bewerking voor de auto-industrie?
CNC-bewerking kan assen, pennen, remschijfkenmerken, motorblokboringen, cilinderkopvlakken, transmissiebehuizingen en motorbehuizingen produceren. Deze auto-onderdelen zijn toepassingen van CNC-bewerking. Ook tandwielblanco's en beugels passen in het proces. Sommige componenten beginnen als gietstukken of smeedstukken, terwijl ontwikkelingsonderdelen als knuppel kunnen beginnen; de vereiste afgewerkte kenmerken bepalen de snij- en secundaire bewerkingen.
Meerdere toepassingen in de auto-industrie combineren gieten met snijden. Een cilinderkop illustreert de betekenis van de route. Montagevlakken en boringen kunnen worden geproduceerd met behulp van CNC-bewerking terwijl het gieten interne doorgangen levert. Een knuppelprototype laat zien hoe CNC-bewerking wordt gebruikt om een toegankelijke interface te beoordelen, maar het produceren van een vergelijkbare externe vorm reproduceert niet de interne kenmerken van het gietstuk of de materiaalgeschiedenis ervan. Deze verschillen zullen verschijnen in de verwerkingsroute, voordat de kosten van de uiteindelijke onderdelen worden vergeleken.
Materialen en losse stukken: knuppel, gietstukken of smeedstukken?
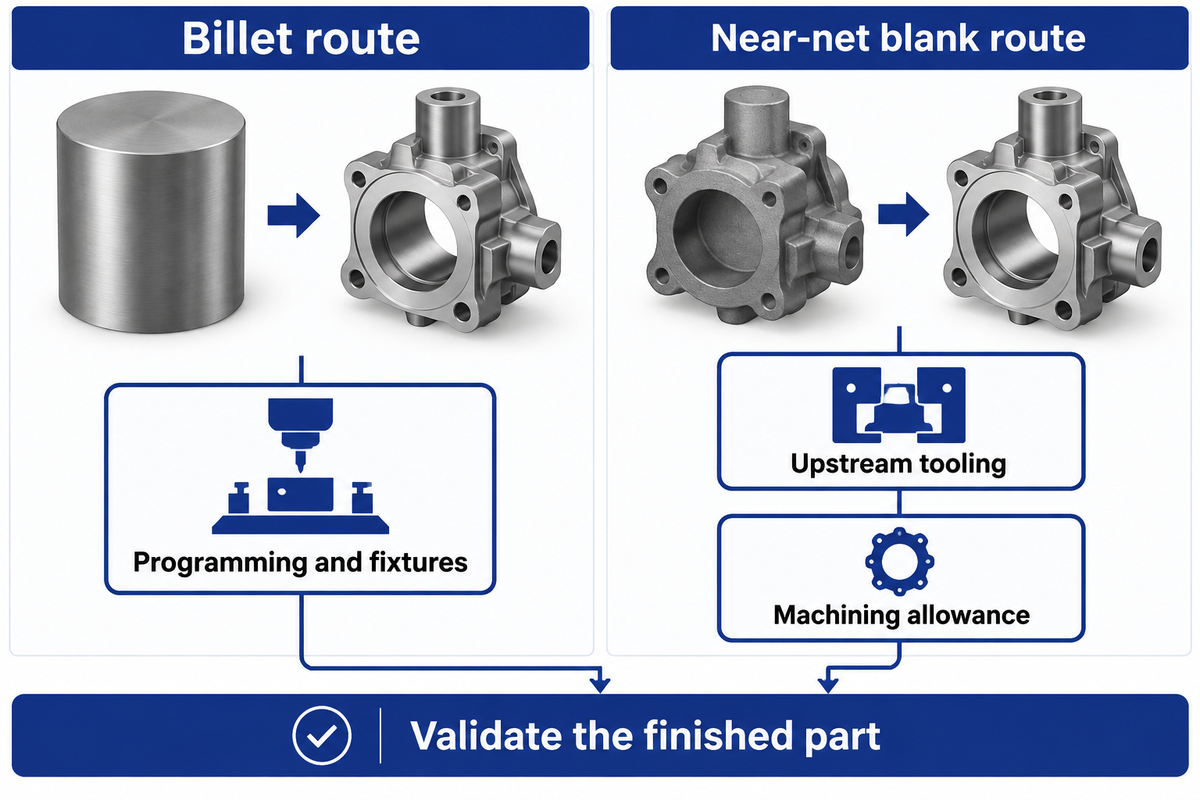
Denk aan de eisen van de onderdeelprestaties en de materiaalspecificatie om te beslissen over de routes voor een beschikbare blanco. Tijdens de ontwikkeling biedt CNC-bewerking een knuppelroute die kan worden gewijzigd door middel van programmeren en armaturen. Traditionele methoden zoals gieten en smeden veranderen de hoeveelheid snijden en de upstream gereedschapsverplichting. Beide routes vereisen verificatie van de gespecificeerde materiaalconditie en de prestaties van het voltooide onderdeel.
Materialen voor CNC-bewerking in auto's omvatten, maar zijn niet beperkt tot, gietijzer, staal, aluminiumlegeringen en technische kunststoffen, in verschillende automobieltoepassingen. Dit is echter slechts een eerste filter. Ontwerpers en ingenieurs van auto's hebben ook de legeringskwaliteit, warmtebehandeling en productvorm nodig. Het veranderen van een toegankelijke contour laat zien hoe CNC-bewerking ontwerpherzieningen mogelijk maakt terwijl die materiaalspecificatie vast blijft. Een gesmeed materiaal kan een gegoten kwaliteit niet zomaar vervangen omdat de naam bekend klinkt, en het feit dat een onderdeel machinaal wordt bewerkt betekent niet dat het hele onderdeel gekwalificeerd is voor zijn servicebelasting.
In een Praktisch Machinistisch gesprek stelt de auteur dat het uiterlijk van een onderdeel iemand kan doen geloven dat een onderdeel is gegoten terwijl het in feite mogelijk is gesmeed. De forumdeelnemers koppelden ook bewerkingsvergoeding aan wanddikte en kernvorm. De praktische aanpak zou zijn om eerst het originele materiaal en de routing te reconstrueren voordat de zichtbare omtrek ervan wordt gekopieerd bij het bepalen van een vervanging.
Het stuurknokkelonderzoek van Zoroufi en Fatemi uit 2004 zowel materiaalmonsters als complete componenten getest. De vergelijkingen veranderden zowel het materiaal als de productieroute. Dimensionale inspectie en vermoeiingskwalificatie beantwoorden verschillende vragen, dus een dimensionaal acceptatieresultaat kan niet in de plaats komen van het vereiste prestatiewerk van de componenten.
- Herzie toegankelijke functies via het programma en het werkbezit.
- Neem verwijderde voorraad en snijtijd mee in de vergelijking.
- Bewaar materiaal- en componentvalidatie voor het beoogde gebruik.
- Voeg de gereedschaps- en minimumlotvoorwaarden van de blanco leverancier toe.
- Omvat plaatsingsoppervlakken, verspaningsvergoeding en afwerkingssneden.
- Bewaar materiaal- en componentvalidatie voor het beoogde gebruik.
Hoe verhouden de kosten van CNC-bewerking zich tot andere productiemethoden voor auto-onderdelen?
In plaats van de prijs van gieten en smeden te evalueren, vergelijkt u de prijs van afgewerkte geaccepteerde onderdelen. Voor een knuppelroute elimineert CNC-bewerking de noodzaak van een speciale vormvormende matrijs, maar er zijn nog steeds snijgereedschappen, programma's en armaturen voor nodig. Bijna-netmethoden voegen upstream gereedschap toe en kunnen de voorraadverwijdering verminderen; lotgrootte- en ontwerpwijzigingen beïnvloeden die afweging.
A Kostenstudie voor smeden met open matrijzen 2020 sluit latere bewerking en warmtebehandeling expliciet uit van zijn kostenmodel. Bijgevolg is het mogelijk dat het niet rechtstreeks toepasbaar is op de auto-industrie. De studie valideerde grote olie-en-gascomponenten; de prijzen en voorspellingsfouten vallen buiten deze vergelijking van de auto's Het biedt echter enkele inzichten over de kosten die gepaard gaan met verschillende bewerkingen. We moeten bijvoorbeeld alle bewerkingen uitbetalen en in de offerte opnemen voordat. CNC-opties worden vergeleken met traditionele bewerkingsmethoden.
Hoe een CNC-machine voor auto-onderdelen te kiezen
Gebruik een CNC draaibank voor draaistoffen en een bewerkingscentrum voor prismatische kenmerken. Rechtvaardig het gebruik van extra assen of gecombineerde bewerkingen in de tekening als gereedschapstoegang en gemeten cyclustijden van volledige delen dit toelaten. Naast de beoogde eigenschappen moet een werktuigmachine ook de plano en armatuur door het volledige snijpad passen, waarbij het werkstuk wordt geladen en aan het uiteinde wordt ondersteund.
| Machineklasse | Functies die het aanspreekt | Aankoopbesluit |
|---|---|---|
| 2-assige CNC draaibank | Roterende buitendiameters, boringen, vlakken en draden | Begin hier voor gedraaide onderdelen met gereedschapstoegang in X en Z. |
| Draaicentrum voor live-tool | Gedraaide kenmerken plus toegankelijke gefreesde platen en geboorde gaten | Geef aangedreven gereedschappen en C-asbesturing op; inclusief Y-as reizen wanneer de functie dit nodig heeft. |
| Molenbocht met een tweede spil | Twee-eindige delen en overdrachten tussen draaien en malen | Vergelijk overdraagbaarheid en volledige deelcyclus met afzonderlijke machines. |
| 3-assig verticaal bewerkingscentrum | Prismatische onderdelen met toegankelijke gezichten, gaten en zakken | Gebruik armaturen en geplande heroriëntaties voor de vereiste zijden. |
| 4-assig horizontaal bewerkingscentrum | Meerdere zijden van een behuizing rond een geïndexeerde as | Controleer pallet/armatuur sweep, chip evacuatie en laadtoegang. |
| 5-assig bewerkingscentrum | Hoekige kenmerken en gebogen oppervlakken met veranderende gereedschapsoriëntatie | Kies geïndexeerde of gelijktijdige beweging uit het onderzoek naar gereedschapspaden en botsingen. |
| Cilindrisch of oppervlaktemolen | Gespecificeerde geharde tijdschriften, vlakke vlakken en afwerkingseisen | Behoud slijpvergoeding en een geschikte meetmethode. |
| Apparatuur voor het snijden en afwerken van tandwielen | Tandgeneratie en tandflankafwerking | Citeer het tandproces afzonderlijk van het leeg draaien van het tandwiel. |
| Elektrische ontladingsbewerking | Geleidend gereedschap en functies lastig voor een roterende snijder | Vergelijk de toegang tot elektroden of draad en de vereiste finishroute. |
De veelzijdigheid van CNC-bewerking is voornamelijk een functie van de geschiktheid van CNC-bewerkingsmogelijkheden voor de klus. Voor complexe onderdelen maken CNC-machines minder heroriëntaties mogelijk door meerassige bewerkingscentra, maar extra beweging vereist ook botsingscontrole en geschikte armaturen. Voor routing en frezen zijn de VMC650 verticaal bewerkingscentrum is in een andere klasse vergeleken met een draaibank. Vergelijk precisie en efficiëntie over elke tekening voordat u de walsdraai als vervanging behandelt.
ANTISHICNC levert CNC-werktuigmachines, waaronder CNC draaibanken. de voorstellen bevatten details om de twee modellen te vergelijken. De getoonde cijfers zijn de vermelde waarden van de leverancier voor deze voorstellen. CNC-machines hanteren een plano in een fysieke werkomslag, vandaar dat die envelop vóór cyclustijd moet worden gecontroleerd. Ze geven machineafmetingen en beoordelingen weer; het werkbezit en de geselecteerde build bepalen de snijopstelling.
| Gepubliceerde parameter | CK6130 | 235 LANCEN | Hoe het te gebruiken |
|---|---|---|---|
| Zwaai over bed | 300 mm | 460 mm | Scherm de roterende envelop. |
| Maatregel voor het opruimen van objectglaasjes | Maximaal 100 mm draaidiameter over schuif | 260 mm zwaai over dwarsschuif | Controleer de werkelijke armatuur en gereedschapsenvelop; deze labels verschillen. |
| Afstand tussen centra | 320 mm | 570 mm | Houd deze gescheiden van bruikbare draailengte. |
| Maximale draailengte | 230 mm | 550 mm | Inclusief chuck, gereedschap en eindondersteuningstoegang. |
| Spindel door het gat | 48 mm | 66 mm | Controleer het volledige barpad. |
| Op de lijst geplaatste staafdiameter | 45 mm | 50 mm | Gebruik de staafclassificatie in plaats van alleen het spilgat. |
| Draadstangopening met holle spankop | 40 mm, optioneel | 50 mm, hydraulisch | De kleinere opening kan een doorgaande baan regelen. |
| Spindel limiet snelheid | 2.500 tpm | 3.500 tpm | Pas ook snelheidslimieten voor spanen en werkstukken toe. |
| Hoofdmotor vermogen | 4 kW | 11 kW | Vergelijk de koppelkromme bij de snijsnelheid. |
| Totaal vermeld vermogen | 10 kW | 15 kW | Plan de elektrische voeding apart van spindelvermogen. |
| X/Z snelle traverse | 6/10 m/min | 18/18 m/min | Snelle beweging is niet het snijden van de voeding of de volledige cyclustijd. |
| Netto machinegewicht | 1.700 kg | Ongeveer 2.600 kg | Inclusief levering, fundering en servicetoegang. |
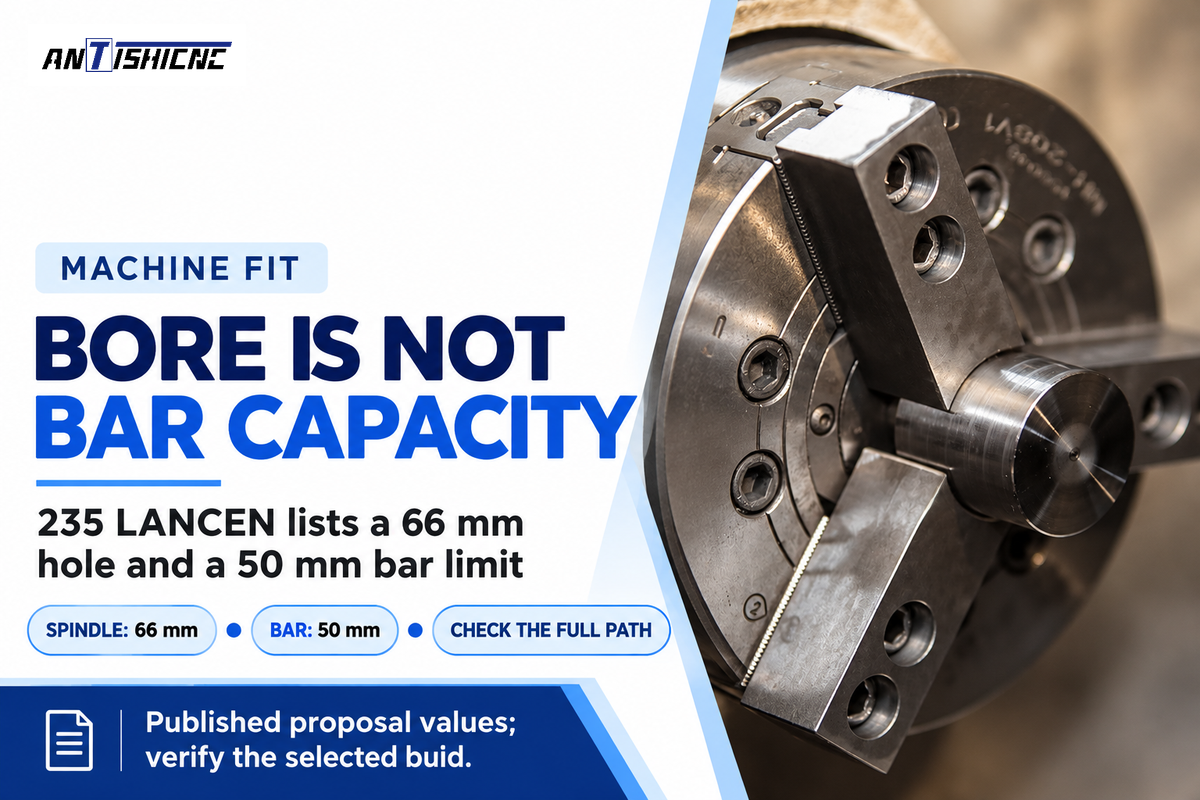
The 235 LANCEN publiceerde machinebouw vermeldt een spindelgat van 66 mm naast staaf- en trekstangopeningen van 50 mm. Een eis van 60 mm door de staaf voldoet daarom niet aan het genoemde staafpadscherm, ook al is 60 mm kleiner dan 66 mm. Een afzonderlijk vastgehouden plano is een ander werkvasthoudvoorstel en vereist een andere opstelling van de armatuur.
Denk aan een voorgestelde 45 mm bar klus op de CK6130. De vermelde staaf diameter is 45 mm, terwijl de optionele holle-chuck trekstang een 40 mm opening heeft. Selecteren dat trekbuis blokkeert de voorgestelde doorgaande-bar route. De koper kan andere vergelijkbare werkholding builds of een cut-blank laadroute evalueren, voorafgaand aan tijd besteden aan cyclus schattingen. Een kort gedraaid onderdeel heeft ook ruimte nodig voor zijn kaken en snijgereedschappen; alleen bedschommel zal dit niet oplossen.
Een 50 mm barlimiet en een 66 mm spindelgat definiëren twee interfaces op de 235 LANCEN Door de kleinere opening eerst te screenen, kunnen kopers een aankoop vermijden op basis van een nominale boring. Voltooi de vrijgavecontrole met spankaken, torengereedschap en eindsteun in hun werkposities.
Precisie, toleranties en inspectie
Precisie CNC-bewerking vereist een op tekeningen gebaseerd inspectieplan voor bewerkingstoleranties binnen de auto-industrie en bewijs dat het proces stabiel is. Voor een hoge precisievereiste, afzonderlijke instrumentresolutie, machinepositionering, geometrie van het afgewerkte onderdeel en de regel die wordt gebruikt om een gemeten onderdeel vrij te geven. Een eerste monster helpt de opstelling te bewijzen; sequentiële productiegegevens onthullen drift en variatie die een geïsoleerd monster niet kan aantonen.
NIST's processtabiliteitsrichtlijnen plaatst stabiliteit vóór capaciteitsanalyse. Gereedschapslijtage, klembeweging en veranderende temperatuur kunnen de resultaten beïnvloeden, zelfs als CNC-machines met een ongewijzigd programma werken. Op het controleniveau zorgt CNC-bewerking voor herhaalbare opgedragen bewegingen. Het volledige proces omvat het materiaal en het meetsysteem.
“we kunnen pas over procesvermogen beginnen te praten als we stabiliteit in ons proces hebben aangetoond.”
De capaciteitsverklaring van NIST scheidt Cp van Cpk: dit laatste is verantwoordelijk voor een proces buiten het midden. Productiemetingen op volgorde vastleggen, samen met gereedschapswisselingen en bedrijfsomstandigheden. Een histogram kan de volgorde van een driftproces verbergen, terwijl een enkel gemiddelde de spreiding ervan kan verbergen.
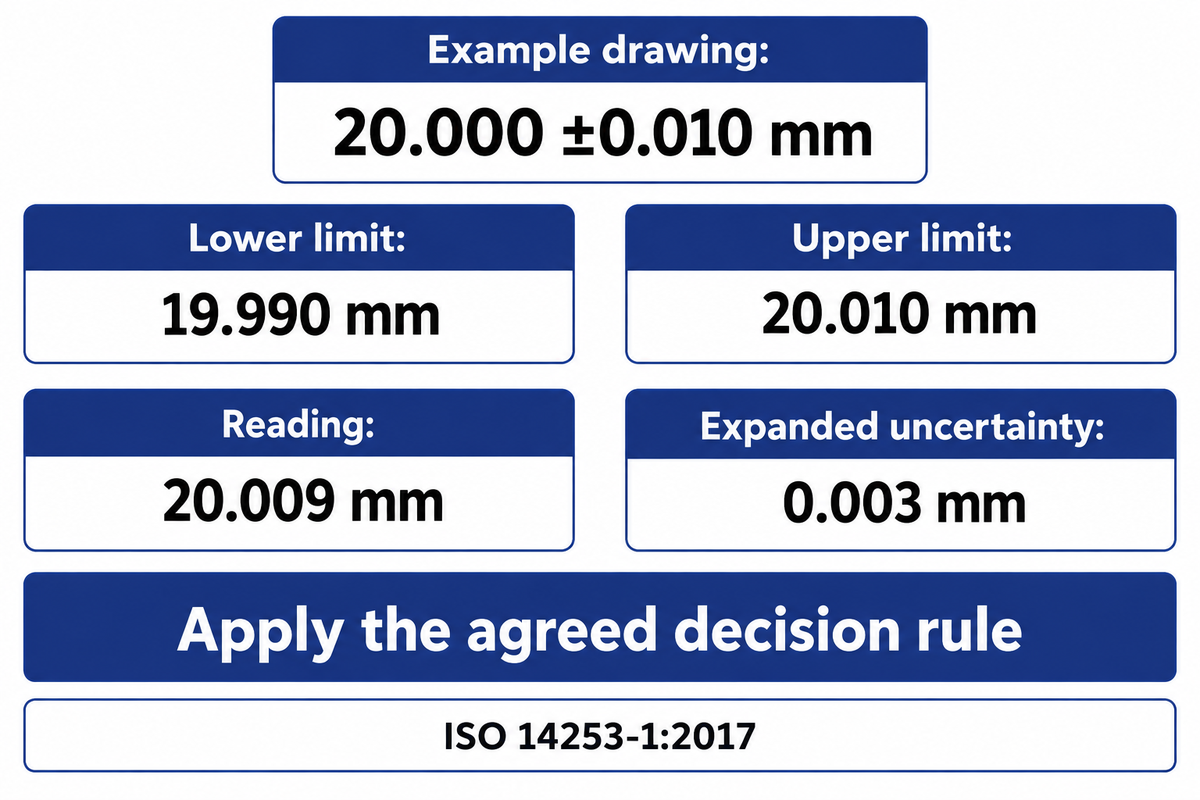
Voorbeeldtekening: 20.000 ±0.010 mm. De specificatie strekt zich uit van 19.990 tot 20.010 mm, een breedte van 0.020 mm. Een aflezing van 20.009 mm met een uitgebreide meetonzekerheid van 0.003 mm vereist de overeengekomen conformiteitsbesluitregel. ISO 14253-1:2017 behandelt dergelijke beslissingen, inclusief meetwaarden die dichtbij de specificatielimieten liggen, waarbij rekening wordt gehouden met onzekerheid.
Precisiebewerking vereist selectie van een meter voor een kenmerk. CNC-bewerking maakt nauwkeurige plaatsing van kenmerken mogelijk wanneer de gereedschapspad, het werkvasthouden en de offsets de tekening ondersteunen; de meter moet dat kenmerk dan meten. Een diametermeting is slechts een van de vele controles op nauwkeurige bewerking. Andere dimensionale kenmerken zoals rondheid, uitloop en oppervlaktetextuur, evenals de positie van de boring, hebben hun respectieve meetmethoden nodig. Grotere precisie in de ene dimensie kan een andere functionele interface ongecontroleerd laten. Autofabrikanten vereisen dat het datum en het inspectieschema van de tekening met het onderdeel meebewegen, vooral wanneer werkzaamheden worden overgedragen tussen verschillende armaturen en/of leveranciers.
Een trekkingsdraagkracht van 0,020 mm en een meetonzekerheid van 0,003 mm moeten in dezelfde release worden besproken. Precisie-onderdelen voor auto's verlaten de inspectie pas nadat de overeengekomen controles en beslissingsregel zijn toegepast. Na bewerking houden vrijgavecontroles van CNC-onderdelen onopgeloste metingen buiten de vrijgegeven telling en geven inkoop een consistente noemer voor productiekosten.
Prototype en productie-economie
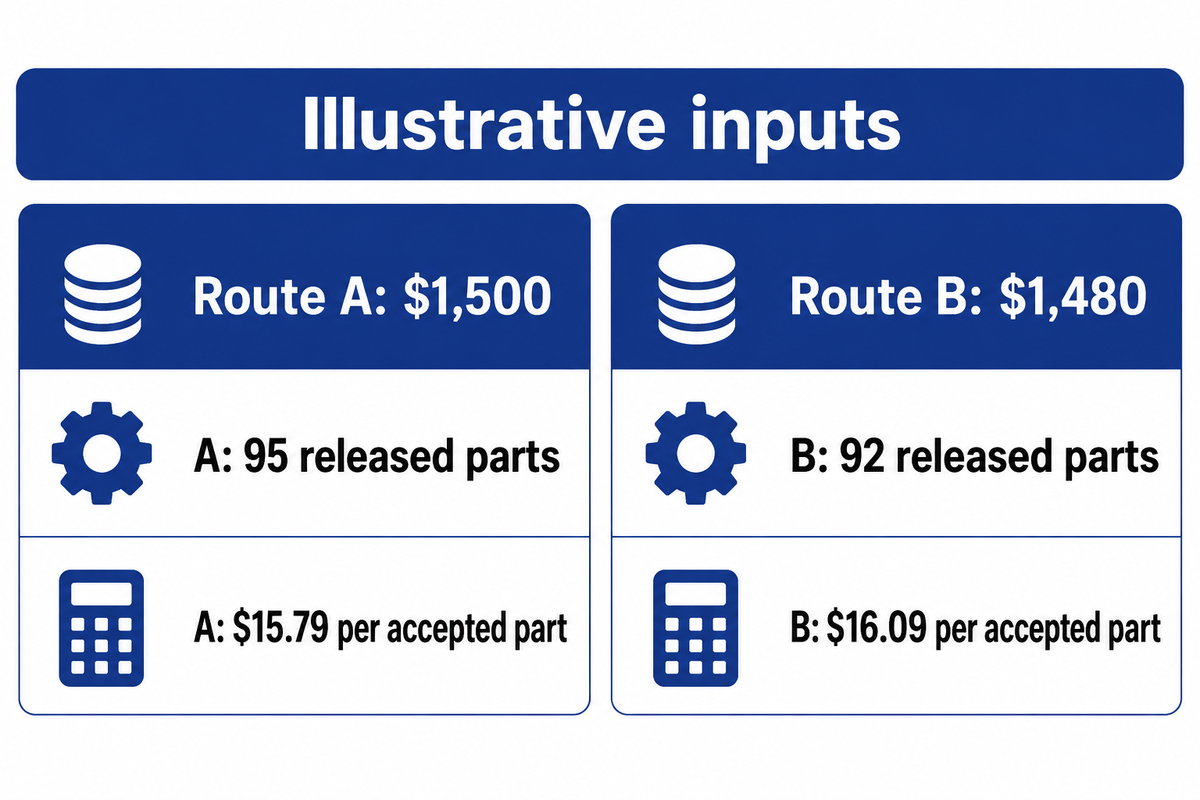
Vergelijk de kosten voor de bewerking van auto's door de batchkosten te delen door de vrijgekomen hoeveelheid. Neem de kosten voor opstelling en armaturen, verwerking en inspectie, en materiaal op zonder twee keer dezelfde kosten in rekening te brengen. CNC-bewerkingsdiensten en een interne cel mogen alleen worden vergeleken nadat hun reikwijdte, partijgrootte en vrijgavecriteria op elkaar zijn afgestemd.
The Kosten-van-kwaliteitskader van de American Society for Quality identificeert preventie - en beoordelingsactiviteiten alsook interne en externe storingen. Inspectie verbruikt middelen; schroot en herbewerking beïnvloeden de kosten van de output. Een lager machineguurtarief kan dus zijn voordeel verliezen wanneer de batch meer opstellingen nodig heeft of minder vrijgegeven onderdelen oplevert.
Good-Part Cost Bridge
De Good-Part Cost Bridge deelt soortgelijke batchkosten door de hoeveelheid die onder dezelfde acceptatiecriteria wordt vrijgegeven.
| Dezelfde kostenomvang, USD | Route A | Route B |
|---|---|---|
| Programmering, opstelling en toewijzing van armaturen | 300 | 600 |
| Materiaal voor 100 starts, na eventueel gecrediteerd herstel | 600 | 400 |
| Verwerking, inclusief de opgegeven afwerkingsroute | 450 | 300 |
| Inspectie en vrijgavecontroles | 150 | 180 |
| Totale batchkosten | 1,500 | 1,480 |
| Onderdelen gestart | 100 | 100 |
| Onderdelen geaccepteerd en vrijgegeven | 95 | 92 |
| Kosten per geaccepteerd onderdeel | 15.79 | 16.09 |
Route A kost $1.500 ÷ 95 = $15.79 per geaccepteerd onderdeel. Route B kost $1.480 ÷ 92 = $16.09 per geaccepteerd onderdeel. De route met de lagere totale batchbesteding is per vrijgegeven onderdeel iets duurder. Beide berekeningen gebruiken dezelfde kostenbakken en dezelfde 100 starts. “Accepted” betekent vrijgegeven na de overeengekomen dimensionale en andere vereiste controles; stukken die wachten op een beslissing zijn uitgesloten.
De door schroot verbruikte voorraad wordt al verantwoord in de materiaalkosten van de partij en kan daarom niet opnieuw als schroot worden aangerekend. Herwerkarbeid die niet was inbegrepen, hoort thuis in de verwerking vóór de splitsing. Op dezelfde manier, wanneer een algemeen effectiviteitscijfer voor apparatuur de kwaliteitsfactor al omvat, zou het opnieuw toepassen van hetzelfde kwaliteitsverlies de productie onderschatten.
De productie van prototypes voor auto's verspreidt de opstelling over minder onderdelen, terwijl herhaalde autoproductie deze over een groter perceel kan verspreiden. Een verandering in het ontwerp kan een nieuw programma, armatuur of blanco gereedschap vereisen voordat deze besparingen worden gerealiseerd. Twee voordelen van CNC-bewerking zijn hergebruik van programma's en de mogelijkheid om toegankelijke contouren te wijzigen, en hun kosten-baten hangen af van batchberekening. De CNC-kostengids voor machine-acquisitie behandelt de aankoop van apparatuur; De bedrijfskosten per vrijgegeven onderdeel vereisen ook de batchberekening.
Met $15.79 per geaccepteerd onderdeel wint Route A dit uitgewerkte voorbeeld ondanks een batchtotaal dat $20 hoger is. Financiën en productie kunnen deze berekening repliceren met behulp van hun eigen geaccepteerde hoeveelheden en de kostenomvang hetzelfde houden. Het toevoegen van een vereiste afwerkings- of transportkosten aan slechts één route verandert het totaal van die route vóór de deling.
Automatisering: balans snijden, laden en meten
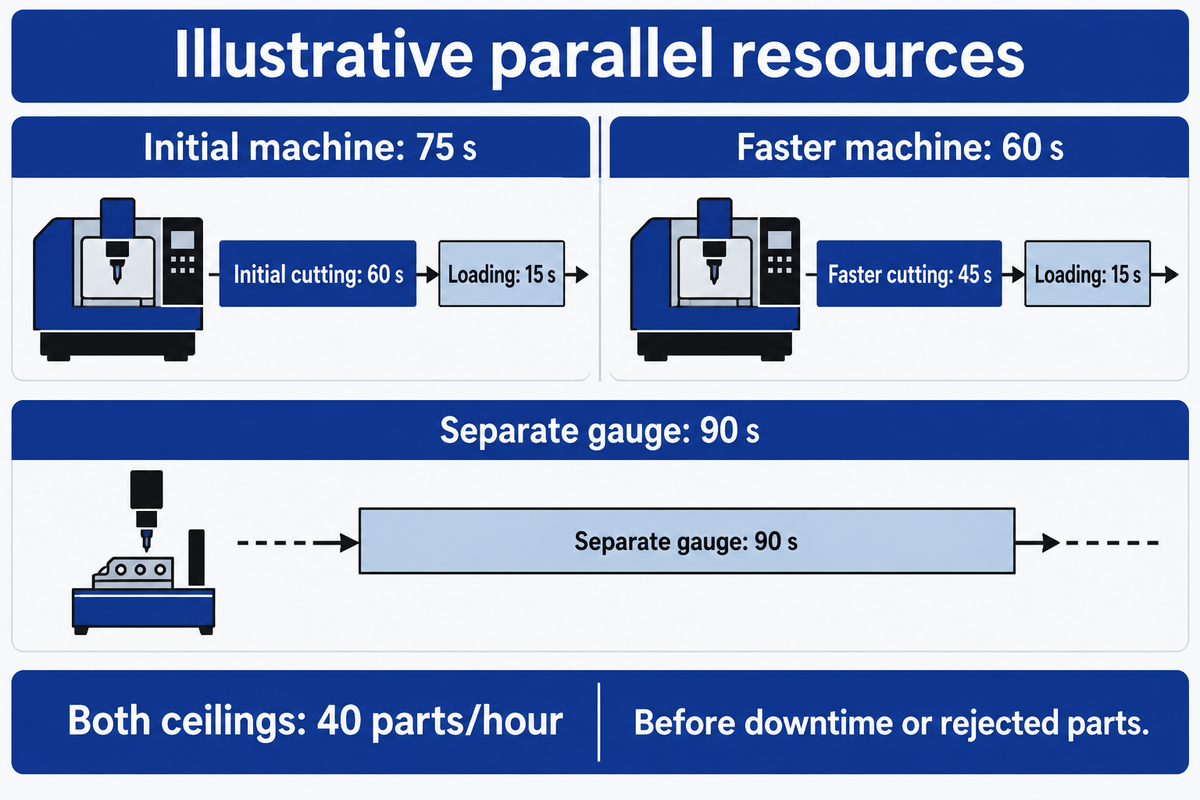
Er treedt een knelpunt op bij de inspectie van auto's bij het meten van de outputlimieten. Automatiseer de beperkende werking en meet welke taken elkaar kunnen overlappen. Laden, gereedschapswisselingen, inspectie en corrigerende feedback kunnen een cel beperken nadat het snijden sneller wordt. Bij het plannen van CNC-machines in de autoproductie verandert de productmix ook het werk op elk station, dus een uit één deel bestaande snijdemonstratie geeft geen volledige capaciteit van de cel.
Mark Hall van Yamazaki Mazak, schrijft in juni 2025 in The Engineer, waarschuwt dat slecht gebruik van automatisering een knelpunt kan verplaatsen. Integratie van CNC-apparatuur met robots heeft een geschikte onderdelenpresentatie en armaturen nodig. Installaties die afhankelijk zijn van CNC-bewerking moeten die interfaces opnemen als onderdeel van een capaciteitsproef. Bekwame CNC-operators verwerken nog steeds prove-out, gereedschapswijzigingen en abnormale omstandigheden; onbeheerde runtime heeft de taken nodig die in het systeem zijn gepland.
| Hulpbron of activiteit | Eerste voorbeeld | Na sneller snijden | Beperking om te meten |
|---|---|---|---|
| Snijden | 60 s/deel | 45 s/deel | Gereedschapswisselingen en metingen tijdens de cyclus zijn opgenomen in de gemeten cyclus. |
| Laden bij de machine | 15 s/deel | 15 s/deel | Serieel met snijden in dit voorbeeld. |
| Machine bezette tijd | 75 s/deel | 60 s/deel | Snijden plus laden; tel de twee niet als parallel. |
| Afzonderlijke meter | 90 s/deel | 90 s/deel | Eén meter, waarbij elk onderdeel wordt gemeten terwijl het volgende onderdeel wordt bewerkt. |
| Ideaal plafond voor celvoltooiing | 40 delen/uur | 40 delen/uur | De meter van 90 meter blijft de beperkende hulpbron. |
Het voorbeeld gaat uit van onafhankelijke machine - en meetbronnen. Het voorbeeld toont ijk-over-bewerking, waarbij meetbronnen de volgende bewerkingscyclus overlappen. Het plafond is 3.600 seconden ÷ 90 seconden = 40 inspectierondelingen per uur, vóór stilstand of afgekeurde onderdelen. Een afname van de snijtijd van 60 seconden naar 45 seconden laat dat plafond ongewijzigd. Zonder enige overlap zou de initiële 60 + 15 + 90 = 165 tweede cyclus maximaal 21,8 voltooiingen per uur mogelijk maken.
Feedback is een ander type beperking. Een voorbeeld is een Open-access onderzoek uit 2026 naar de bewerking van drijfstangen in auto's, die 100% geautomatiseerde tactiele inspectie beschrijft gevolgd door een handmatige aanpassing van procesparameters. Correcties worden ten minste één of meerdere werkstukken later van kracht. Documenteer de tijd van meting tot correctie, en definieer hoe getroffen onderdelen gedurende die tijd worden vastgehouden. Ook definieer de metercyclus.
NIST's multi-job productieonderzoek uit 2018 analyseert doorvoer en knelpunten als functies van productmix, met een automotive assemblage toepassing. Voor CNC-bewerking in de auto-industrie, herhaal de oefening voor de tekeningen van belang. Het integreren van CNC-bewerking met één snelle meter is alleen nuttig als de armaturen en het meetprogramma ook de volgende onderdelenfamilie verwerken.
Een 90 s-meter beperkt de geïllustreerde cel tot 40 voltooiingen per uur, en de machinecyclustijd neemt af van 75 s naar 60 s. De aankoopbeslissing hangt dan af van de inspectiecapaciteit, overlappende taken of het overeengekomen inspectieplan. Snellere bewerking levert meer voltooide onderdelen op na de beperkende wijzigingen in de middelen.
Wat op te nemen in een apparatuur RFQ en acceptatie proef
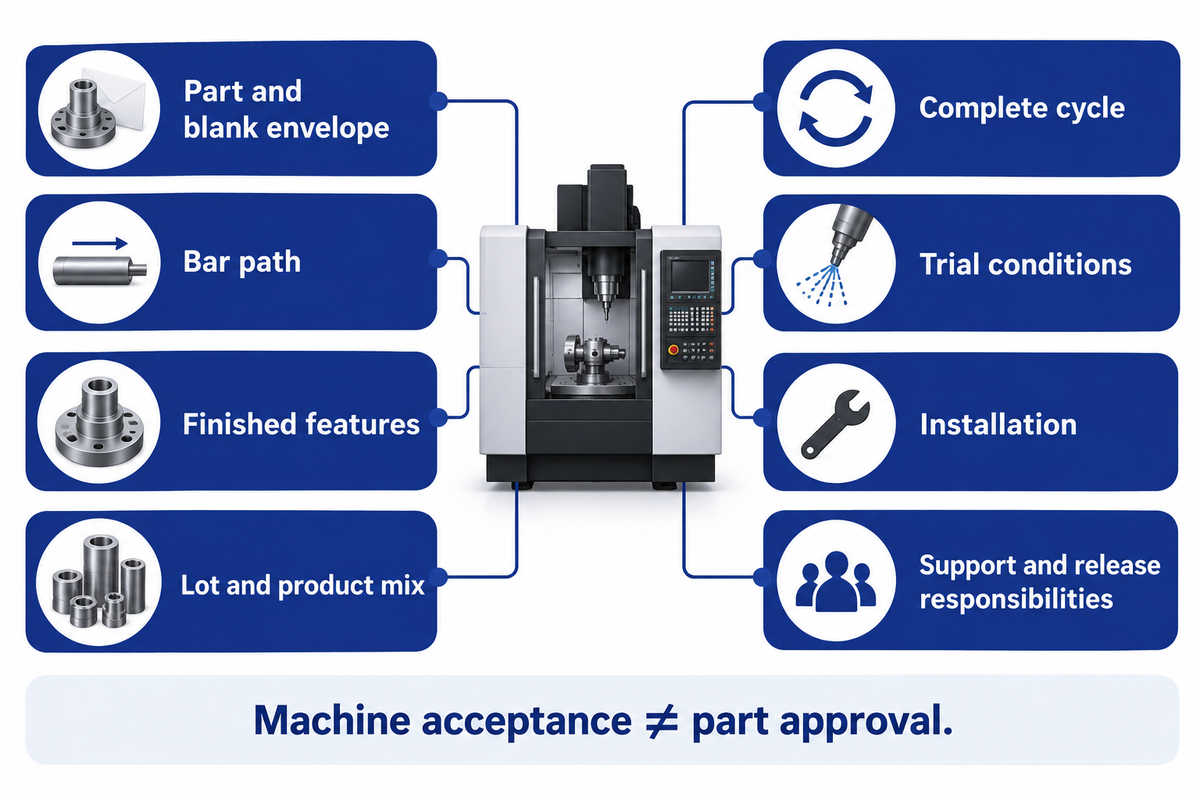
Automotive CNC machinefabrikanten eisen tekeningen en lege plekken; de exacte machine bouwen; complete-cyclus doelen; en bewijs voor acceptatie. Wijs de verantwoordelijkheid voor armaturen, inspectie en elke part-performance kwalificatie toe. Acceptatie van de machine en de klant vrijgave van de auto leverancier adres verschillende deliverables, dus geef elke een met name genoemde eigenaar en overeengekomen records.
AIAG's APQP derde editie overzicht inclusief sourcing, verandermanagement, programmametrieken en risicobeoordeling. Inhoud van Control Plans maakt nu deel uit van een apart document. Automobielfabrikanten en leveranciers kunnen nu plan - en controlevereisten gebruiken op basis van een klantspecifiek proces en een machinecatalogus niet omzetten in een onderdeelgoedkeuringspakket.
Apparatuur RFQ: definieer de metingen voordat u de proef aanvraagt.
| Parameter | Aanbevolen bereik | Waarom het ertoe doet | Hoe te verifiëren |
|---|---|---|---|
| Deel en blanco envelop | Tekenmaten in mm; inclusief minimale en maximale lege plekken | Voorraad en armatuur sweep kan de afgewerkte vorm overschrijden. | Vraag om een armatuur/gereedschap lay-out voor de geciteerde build. |
| Barpad | Voorraaddiameter in mm versus de kleinste vrije opening | Een nominale spilboring kan een kleinere trekbuis verbergen. | Vraag samen naar de spindel, spankop en drawtube afmetingen. |
| Afgewerkte kenmerken | Tekenlimieten in mm en oppervlaktetextuur in µm | Grootte, vorm en oppervlaktetextuur hebben verschillende controles nodig. | Vraag naar het inspectieplan en de overeengekomen beslissingsregel. |
| Kavel - en productmix | Onderdelen/partij en onderdelen/verschuiving voor elke tekening | Omschakelingen en verschillende functietijden verplaatsen de beperking. | Vraag om een getimed proef- en wisselrecord met gemengde delen. |
| Volledige cyclus | Seconden/deel door snijden, hanteren en inspecteren | Een cutting-only citaat kan het langzaamste station missen. | Vraag om tijdstempels en identificeer welke taken elkaar overlappen. |
| Proefomstandigheden | Overeengekomen opeenvolgende steekproeftelling en duur in minuten | Een korte machinestudie en langetermijnvalidatie beantwoorden verschillende vragen. | Vraag naar ruwe sequentiegegevens, gereedschapsstatus en temperatuurgeschiedenis. |
| Installatie | Voedingsspanning, kW-vraag en afmetingen in mm | Nutsvoorzieningen, vloerbelasting en toegang beïnvloeden de gereedheid. | Vraag naar de exacte bouwindeling en locatievereisten. |
| Ondersteuning en vrijgave van verantwoordelijkheden | Genoemde eigenaar, responstijd in uren en inbegrepen diensten | Machineacceptatie en goedkeuring van klantonderdelen hebben duidelijke eigenaren nodig. | Vraag naar de serviceomvang, het reserveplan en de acceptatiegegevens. |
ISO 22514-3:2020, in 2026 bevestigd als nog steeds geldig, beschrijft kortdurende machineprestatiestudies van opeenvolgende onderdelen onder herhaalbaarheidsomstandigheden. De methoden ervan zijn ongeschikt onder 30 waarnemingen, en de publieke reikwijdte ervan sluit verwachte gereedschapsslijtagepatronen en autocorrelatie uit. Selecteer een studiemethode en duur die relevant zijn voor de omstandigheden van de proef; bepaal het te gebruiken meetsysteem en de conformiteitsregel met betrekking tot de sequentiegegevens.
Na een aanvaardbare eerste-off, moet de proef de CNC-bewerking uitoefenen die wordt gebruikt voor de opgegeven capaciteit.vermeld de vermelde blanco, de relevante gereedschapsstatus, het laden en de controles die nodig zijn na de bewerking om ervoor te zorgen dat de vrijgavecriteria worden toegepast. Een soepele demonstratie van één eenvoudige functie kan een tweede opstelling, een langzame meting of een ondersteunende taak verbergen die thuishoort in de productiecyclus. Die volledige volgorde is hoe CNC-bewerking een voltooid onderdeel aan inspectie levert.
Minder dan 30 waarnemingen vallen buiten de vermelde steekproefomvang van ISO 22514-3:2020. de apparatuurproef heeft nog steeds een methode nodig die past bij de gereedschapsslijtage, gegevensreeks en beoogde duur. Door de ruwe metingen en omstandigheden te behouden, is het machineresultaat bruikbaar naast het afzonderlijke deelkwalificatie- en klantvrijgavewerk.
Elektrische voertuigen verschuiven de mix van bewerkte onderdelen
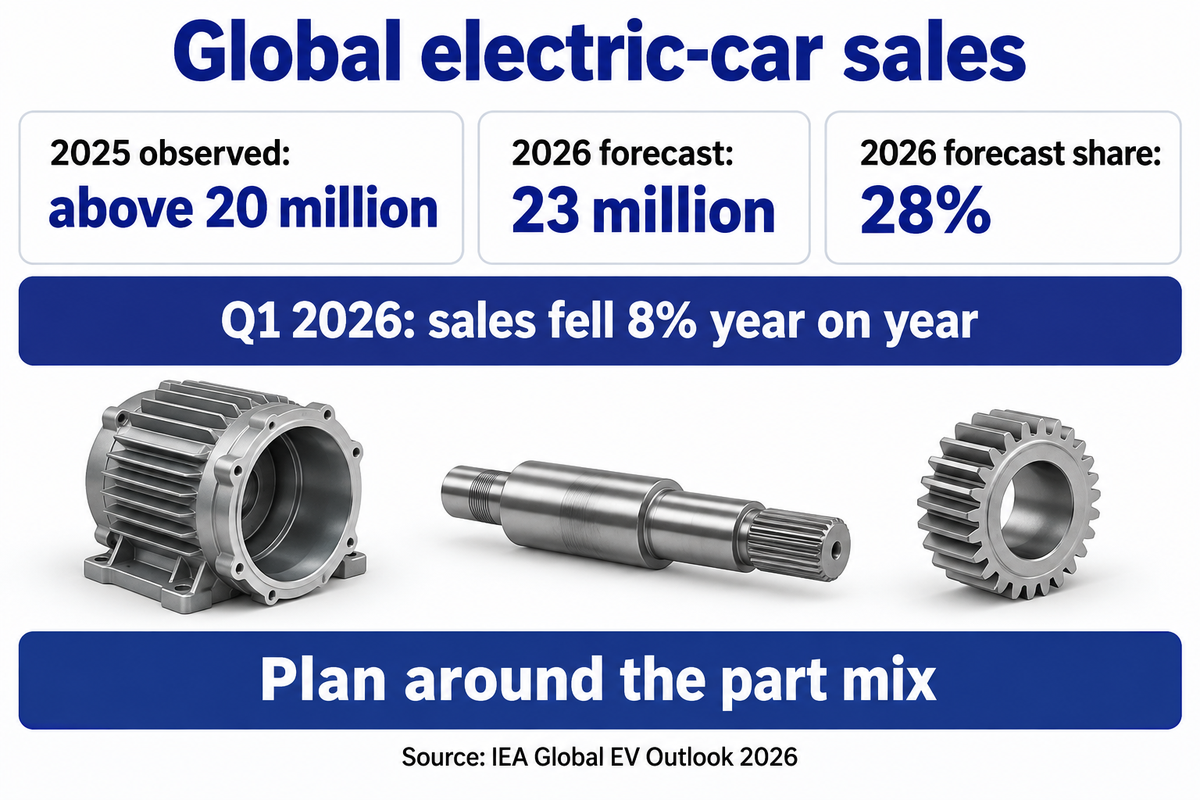
Wanneer wordt gekeken naar de capaciteit van het bewerkingscentrum om onderdelen van elektrische voertuigen (EV) te produceren, zou het beter zijn om plannen te maken voor de verwachte onderdelenmix en geen algemeen groeipercentage aan de capaciteit toe te voegen. Componenten van EV's, zoals motorbehuizingen en tandwielen van reductiemiddelen, kunnen andere snij- en inspectietaken vereisen dan componenten van een verbrandingsmotor. Een installatie die verwacht verschillende aandrijflijnen te laten draaien, heeft mogelijk bevestiging en omschakeling nodig om de tekeningen te ondersteunen die zij verwacht te laten draaien.
The Global EV Outlook 2026 van het Internationaal Energieagentschap rapporteert een verkoop van elektrische auto's boven de 20 miljoen in 2025, ongeveer een kwart van de verkoop van nieuwe auto's. De voorspelling voor 2026 bedraagt 23 miljoen en 28% aan autoverkopen. Dat zijn mondiale cijfers over elektrische auto's. Hetzelfde rapport registreert een daling van de mondiale omzet met 8% op jaarbasis gedurende het eerste kwartaal van 2026, naast groei in verschillende regio's.
Voor de bewerking in de automobielsector gaat de vraag meer over het product. Een interview in de 2024 Modern Machine Shop bespreekt de ZF-fabriek in Gray Court en het naast elkaar bestaan van verbrandings-, hybride en elektrische aandrijfsystemen. Het interview gaat over de balans tussen systemen, tandwielen en aandrijvingen; systeemassemblage en netheid. Het is een geweldige case study van het balanceren van de productie om aan de uiteenlopende eisen van de klant te voldoen.
Voor een plan met apparatuur voor 2026, groepeer de verwachte taken op basis van draaiende functies, prismatische kenmerken, tandprocessen en inspecties. Op basis van de tekeningen identificeer je gebieden waar armatuurinterfaces zijn toegestaan en groepeer je deze, en zoek je vervolgens uitschieters die een andere machineklasse of een andere opstelling vereisen. Over een wisselende onderdelenmix helpt CNC-bewerking programma's en toegankelijke functies te herzien; nieuwe materiaalvormen of ontoegankelijke geometrie kunnen nog steeds verschillende apparatuur vereisen.
De toepassing van CNC-technologie ondersteunt de behoefte van de automobielsector om gedefinieerde snijpaden te herhalen, maar markttotalen kunnen geen spil of armatuur kiezen. Bij de bewerking in autofabrieken blijft CNC-bewerking onderdeel van zowel gevestigde als opkomende aandrijflijnroutes. Tijdens de ontwikkeling ondersteunt CNC-bewerking prototype-interfaces, voordat een speciale lege route met groot volume klaar is. Een koper met bestellingen van verbrandingsmotoren en een onzeker programma voor elektrische aandrijving moet de capaciteit evalueren die nodig is voor bevestigde tekeningen, duidelijk vanuit de flexibiliteit die nodig is voor nieuw werk.
Het 28%-cijfer van het IEA is een voorspelling van het wereldwijde aandeel van de autoverkopen voor 2026. het ruwweg vertalen van deze voorspelling in een werkvloerplan zou een onderdelenmix betekenen, niet een proportionele toename van de spindeluren. Een cel die schakelt tussen behuizingen en assen zou betekenen dat de laad- en inspectiebeperkingen ervan met die onderdelenmix opnieuw zouden moeten worden berekend.
Veelgestelde vragen
Wat is de beste CNC machine voor auto-onderdelen?
Een CNC draaibank is de startkeuze voor rotatiedelen; een bewerkingscentrum is de startkeuze voor prismatische onderdelen.
Een schacht met concentrische tappen wijst naar draaien, terwijl een behuizing met zakken en schuine gaten naar frezen wijst. Een gecombineerde machine wordt nuttig wanneer deze kostbare transfers of opstellingen voor de eigenlijke tekening verwijdert. Vergelijk de volledige cyclus, armatuurspeling en inspectieroute voordat u de extra assen selecteert. Het afgewerkte deel en de beoogde partij bepalen de aankoop.
Welke soorten CNC-machines worden gebruikt in de auto-industrie?
De belangrijkste typen zijn CNC-draaibanken, freescentra, slijpmachines en gespecialiseerde tandwielapparatuur, waarbij elektrische ontladingsmachines worden gebruikt voor geschikt geleidend werk.
Elke klasse behandelt verschillende kenmerken CNC freesmachines snijden gezichten, zakken en gatenpatronen; draaimachines produceren roterende oppervlakken. Afwerkingsbewerking is essentieel wanneer een bijna nette plano voorraad op die gespecificeerde interfaces achterlaat. Multi-as bewerking breidt de toegang tot gereedschap uit, terwijl slijpen en tandwielafwerking voldoen aan hun respectievelijke trekvereisten. Een 5-assig. CNC-bewerkingscentrum is daarom één optie binnen een route, in plaats van een standaardmachine voor elk auto-onderdeel of materiaal.
Welke materialen worden gebruikt voor CNC-bewerking in auto's?
Er wordt gebruik gemaakt van aluminiumlegeringen, staal, gietijzer en technische kunststoffen, waarbij de kwaliteit, productvorm en warmtebehandeling voor het onderdeel zijn geselecteerd.
Dezelfde brede materiaalfamilie kan zeer verschillende specificaties bevatten. CNC-bewerking kan een gegoten plano, een smeedstuk of gesmeed materiaal verwerken, maar die routes geven het onderdeel verschillende startvoorwaarden. Materiaalkeuze moet de tekening en de vereiste prestatiekwalificatie volgen. Certificaten en elke gespecificeerde behandeling opnemen in het inkooppakket, en vervolgens het gereedschap en het werkmateriaal afstemmen op die materiële staat.
Wat is het verschil tussen 3D-printen en CNC-bewerking voor auto-onderdelen?
CNC-bewerking verwijdert materiaal; 3D-printen bouwt een vorm op door materiaal toe te voegen.
Een gecombineerde route laat zien hoe CNC-bewerking na het printen wordt toegepast om toegankelijke interfaces af te werken. Vergelijk de uiteindelijke materiaalconditie, geometrie en nabewerkingsroute.
Waarom is precisie belangrijk in de autoproductie?
Precisie is belangrijk omdat op elkaar aansluitende oppervlakken, spelingen en geometrische relaties van invloed zijn op hoe een onderdeel past en functioneert.
Het inspectieplan moet de gespecificeerde eigenschap aanpakken, inclusief oppervlaktetextuur of positie indien nodig. Een strakkere maatregeling alleen kan de andere maat-, materiaal- en componentprestatiecontroles niet vervangen. De voordelen van CNC-bewerking in auto's vloeien voort uit het samen besturen van die interfaces.
Wordt CNC vervangen door AI?
AI kan helpen bij het programmeren en monitoren; fysiek snijden, werkhouden en loslaten van onderdelen vereisen nog steeds een technisch bewerkingsproces.
Het nuttige onderscheid is tussen software-assistentie en de bediening die het ondersteunt. Een voorgesteld gereedschapspad heeft nog steeds een geschikte snijder nodig, toegang tot de functie en een armatuur die de blanco houdt. CNC-bewerking omvat ook het bewijzen van die combinatie vóór productie. Monitoringgegevens kunnen helpen een verandering te identificeren zonder automatisch te bewijzen dat elk afgewerkt onderdeel acceptabel is. Het onderzoek naar de verbindingsstang uit 2026 beschrijft bijvoorbeeld geautomatiseerde inspectie met handmatige corrigerende feedback. Kopers kunnen een AI-ondersteunde functie beoordelen op basis van de taak die het uitvoert, de input ervan en de actie die het teweegbrengt. Neem de reactie op een gereedschapswijziging, een abnormale meting of een gestopte cyclus in de proef op. Scheid de gemeten resultaten van een verwachte verbetering voordat u de productiecapaciteit aan de functie toewijst.
Geef de deelroute vóór de machine op. Een spindelgat van 66 mm kan nog steeds een staaflimiet van 50 mm begeleiden, en sneller snijden kan een inspectiebeperking van 90 s onaangeroerd laten.
Bouw de apparatuur kort rond uw tekeningen
Vat de tekening, de materiaalconditie, de lege maten en de geaccepteerde uitvoer samen. ANTISHICNC's overleg met machineselectie kan beginnen met draaibanken of bewerkingscentra die aan deze vereisten voldoen, gevolgd door werk, een proefrit en ondersteuning voor de voorgestelde constructie.
Auteur: XCX. bijgewerkt oktober 2026. Machinevoorbeelden maken gebruik van de gepubliceerde technische voorstellen van ANTISHICNC; productieberekeningen vermelden hun voorbeeldinputs. De referenties aan het eind identificeren de methoden en studies die worden gebruikt voor de processen, kwaliteit en inkoopfuncties.
Gerelateerde artikelen
- Begrijp de beweging van het werkstuk bij CNC-draaien
- Bouw een CNC machine aankoop budget
- Vergelijk opties voor CNC-draaibankmachines
- Beoordeel het VMC650 bewerkingscentrumplatform
Referenties en bronnen
- Erie Institute of Technology: een inleiding tot CNC-draaien
- Reishauer-applicatie US20220291669A1: monitoring van tandwielprocessen, 2022
- Zoroufi en Fatemi: vergelijking van vermoeiing met de fusee, SAE, 2004
- Analytisch kostenmodel voor het smeden van open matrijzen, 2020
- Nationaal Instituut voor Normen en Technologie: Beoordeling van processtabiliteit, paragraaf 3.4.5
- Nationaal Instituut voor Normen en Technologie: Beoordeling van procescapaciteiten, sectie 3.4.6
- Internationale Organisatie voor Standaardisatie: ISO 14253-1:2017 conformiteitsbesluitregels
- American Society for Quality: Kosten van kwaliteit
- Mark Hall, The Engineer: automatisering van CNC-bewerking en knelpunten, juni 2025
- Thermische meting en procesfeedbackonderzoek van de auto-verbindingsstang, 2026
- Nationaal Instituut voor Normen en Technologie: Multi-Job Productiesystemen, 2018
- Automotive Industry Action Group: APQP derde editie overzicht
- Internationale Organisatie voor Standaardisatie: ISO 22514-3:2020 kortetermijnmachinestudies
- Internationaal Energieagentschap: Global EV Outlook 2026, samenvatting
- Moderne Machine Shop: ZF Grey Court en veranderende eisen aan de aandrijflijn, 2024



